Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h
Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h

Regardez les 19 vidéos officielles JHIMS de la machine ZM500 de serrage et de dévissage de vis, de la première mise sous tension jusqu’au dévissage.

Le cours complet de formation opérateur pour la machine de vissage et de dévissage trois axes ZM500 – les 19 vidéos officielles JHIMS dans leur ordre de tournage, depuis le raccordement de l'alimentation et de l'air, le serrage du premier module LED et l'apprentissage des coordonnées de vis, jusqu'au calibrage de la caméra, au mode profondeur et au mode couple, puis au dévissage, au reserrage et au changement de taille de vis.
Réponse directe : Les 19 vidéos ci-dessous constituent la série de formation officielle JHIMS pour la machine de vissage et de dévissage ZM500, et chacune d'elles est lue directement dans cette page. Les numéros de vidéo de cette page correspondent aux numéros Part de YouTube : la Part 7 est donc la vidéo 7. Si la machine est neuve, regardez d'abord les vidéos 1 à 8 – elles couvrent le matériel, le premier programme, l'apprentissage des coordonnées, le calibrage et le mode profondeur. Si vous utilisez déjà la machine, servez-vous du tableau des défauts plus bas pour accéder directement à la vidéo et à l'horodatage qui règle votre problème.
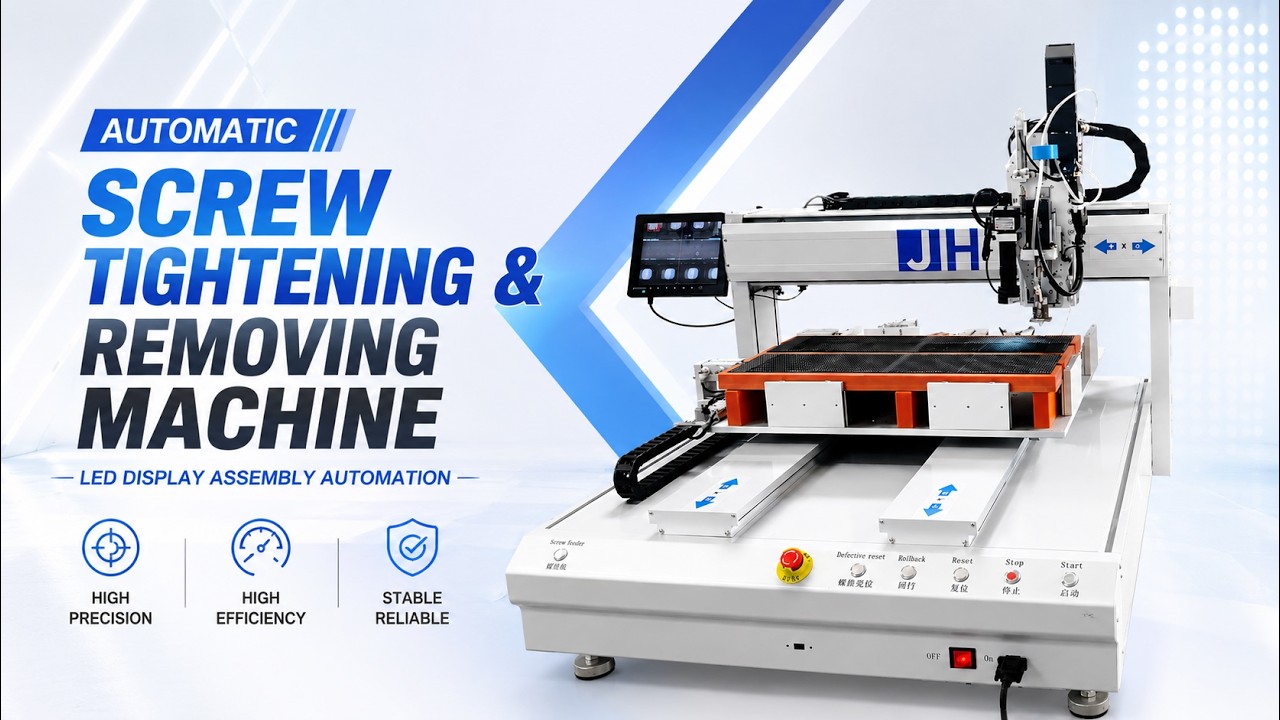
Les 19 vidéos sont la série officielle JHIMS ZM500 sur notre propre chaîne YouTube – Part 1 à 19, dans l'ordre de tournage, sans aucun envoi tiers.
Suivez les cinq phases dans l’ordre. Chaque entrée vidéo indique la procédure montrée dans cet épisode, puis les remarques formulées dans la vidéo source.
Raccordements d’alimentation, de signal et d’air, le distributeur à disque vibrant, les systèmes de serrage pneumatiques, la caméra CCD et le pupitre de commande.
Video 1 — Visite du matériel : alimentation, câbles de signal, air, distributeur et pupitre de commande (9:40)
Moments clés : 00:00 Raccordement du cordon d’alimentation et du câble de signal · 00:19 Connexion des fils de signal au distributeur de vis · 01:56 Raccordement du flexible d’entrée de pression d’air · 02:34 Tension et fréquence de l’unité de commande du distributeur de vis · 04:16 Mise sous tension générale de la machine
Remarque: Le contrôleur du bol vibrant est réglé en usine. Seules la tension (U) et la fréquence (F) peuvent être ajustées – ne touchez à rien d'autre sur ce contrôleur (voir vidéo 9).
Remarque: Appuyez sur Réinitialiser après la mise sous tension pour effacer l’alarme et ramener la tête à l’origine, puis appuyez de nouveau sur Réinitialiser avant de couper l’alimentation.
Video 9 — Récapitulatif matériel : unité de commande du distributeur, systèmes de serrage, caméra et moteur d’entraînement (8:12)
Moments clés : 01:37 Changement de la langue d’affichage · 02:09 Début du câblage sur le panneau arrière · 02:22 Raccordement du flexible d’entrée d’air principal · 03:27 Réglage de l’unité de commande du disque vibrant (U/F) · 04:25 Vérin de serrage sur le module LED
Remarque: Le tube d'air doit passer dans le capteur avant d'atteindre la tête – s'il est acheminé à l'extérieur du capteur, la machine ne peut pas voir la vis arriver.
Remarque: La tension et la fréquence de l’unité de commande du distributeur ont été réglées avant expédition ; les modifier est la cause la plus fréquente d’un amenage irrégulier des vis.
Passez l’unité de commande en anglais, réglez les paramètres par défaut, adaptez le gabarit à la taille du module et créez un programme nommé.
Video 2 — Passez l’unité de commande en anglais et réglez les premiers paramètres du programme (9:25)
Moments clés : 00:06 Ouvrez le Menu 4 pour le réglage de la langue · 00:29 Passez l’unité de commande en anglais · 04:37 Saisissez 1 pour serrer le produit · 05:14 Alignez le curseur rouge sur le centre du trou de vis · 05:49 Enregistrez la première coordonnée avec la touche Location
Remarque: L’accès au menu de langue se fait par la même combinaison de touches sur toutes les ZM500 : Stop + Menu 1, puis Menu 4.
Remarque: Le produit doit être serré avant tout apprentissage de coordonnée, sinon chaque position enregistrée est fausse.
Video 3 — Adaptez le gabarit à la taille du module LED et créez un programme nommé (12:13)
Moments clés : 00:06 Desserrez les vis pour déplacer le gabarit à vérin · 02:18 Ouvrez le Menu 3 pour serrer le module · 03:41 Début de la création d’un nouveau programme · 05:22 Changement de méthode de saisie pour le nom du programme · 07:57 Mettez la longueur de suivi à zéro
Remarque: La taille maximale de produit pour la ZM500 est L500 × W500 mm ; le gabarit à vérin peut être déplacé partout dans cet encombrement.
Remarque: Si le module n’est pas à plat avant le serrage, les coordonnées relevées ensuite seront décalées de l’inclinaison du module.
Video 10 — Préparez le dévissage : serrez, changez la buse et démarrez un programme (8:20)
Moments clés : 00:06 Début du dévissage des vis de la plaque · 00:53 Réglage du gabarit, vérin serré · 03:59 Début du changement de buse pour le dévissage · 06:06 Installez le tube d’air avant de dévisser · 07:24 Changez de méthode de saisie pour taper le nom du produit
Remarque: Si la pièce de dévissage ne se met pas en place, desserrez la petite vis du support plutôt que de forcer la pièce – forcer déforme le bit.
Remarque: C’est le réglage du vérin après serrage qui empêche le produit de bouger pendant que les vis sont dévissées.
Repérez chaque trou de vis avec la caméra CCD, enregistrez-le avec la poignée, copiez les motifs de trous identiques en masse, puis calibrez la caméra par rapport à la tête.
Video 4 — Programmation partie 1 : serrez le module et apprenez chaque trou de vis avec la caméra CCD (17:07)
Moments clés : 00:32 Relâchez le serrage du vérin avec Réinitialiser · 01:55 Modifiez la valeur de l’option 5 pour serrer · 02:53 Insérer la commande de dévissage · 09:07 Centrer le curseur sur le premier trou de vis · 14:00 Revérifier et corriger les coordonnées enregistrées
Remarque: Si les coordonnées d'un trou sont décalées, la vis ne peut être ni montée ni dévissée correctement – le réticule doit être au centre du trou, pas sur son bord.
Remarque: Pour les modules LED, retirez ou soulevez le masque lorsqu’il cache les trous ; video 5 montre le raccourci consistant à apprendre les coordonnées sur un module déjà vissé.
Video 5 — Programmation rapide : copier un motif de vis sur la section identique (8:02)
Moments clés : 00:43 Présenter la méthode de copie des coordonnées · 02:14 Déplacer le CCD vers le premier trou de vis inférieur · 04:00 Appuyer sur 1 pour sélectionner l’option copie · 05:59 Copier les coordonnées supérieures sous la ligne 39 · 07:09 Recentrer chaque coordonnée de vis copiée
Remarque: La copie en bloc ne fonctionne que si la seconde zone a le même espacement des trous que la première – les motifs irréguliers doivent être appris trou par trou (vidéo 13).
Remarque: Même une copie correcte exige un contrôle visuel : un trou décalé, c’est une vis qui ne s’insérera pas.
Video 6 — Calibrer la caméra CCD par rapport à la tête (7:42)
Moments clés : 01:00 Ouvrir le Menu 4 pour la calibration · 01:45 Calibrer la distance caméra-tête · 04:39 Percer le repère avec les deux boutons · 05:58 Localiser le repère percé avec le CCD · 07:15 Appuyer sur Enter pour confirmer la calibration
Remarque: Recalibrez dès que la caméra a été déposée ou heurtée, lorsque la buse a été changée, ou lorsque la position de montage semble imprécise – tout l'objet du calibrage est de rétablir la distance caméra-tête.
Remarque: Une buse tordue ou déformée nécessite aussi une calibration après remplacement.
Video 11 — Apprendre les coordonnées avec le contrôleur manuel : vitesses, réticule et touche d’enregistrement (15:16)
Moments clés : 00:01 Commencer l’apprentissage des coordonnées de vis · 00:38 Régler la mise au point de la caméra pour une vue nette · 01:11 Passer en vitesse lente près du trou de vis · 01:52 Enregistrer la première coordonnée avec la touche 1 · 13:01 Insérer l’instruction de dévissage
Remarque: Appuyer plusieurs fois de suite sur 1 enregistre des coordonnées en double – une pression, un trou.
Remarque: La même procédure de coordonnées s’applique à l’assemblage et au dévissage ; le mode se règle ensuite dans les paramètres, pas pendant l’apprentissage.
Video 13 — Enregistrer toutes les coordonnées de trous et copier en bloc vers la section suivante (11:09)
Moments clés : 01:03 Appuyer sur 1 pour enregistrer la coordonnée · 02:54 Montrer la copie par lot des coordonnées de vis · 03:50 Choisir l’option copie dans le menu 1 · 05:48 Réaligner les coordonnées copiées sur le centre des vis · 07:59 Montrer une opération erronée qui duplique les coordonnées
Remarque: La copie en bloc n'est pas valable pour les motifs de trous irréguliers – si l'espacement diffère, apprenez les trous un par un.
Remarque: Lors de la copie, vérifiez que l’espacement de destination correspond à celui de la source avant de valider.
Réglez la hauteur de l'axe Z, choisissez le mode profondeur ou le mode couple, réglez la limite de durée de vie du bit, vérifiez les paramètres par défaut et lancez le programme – y compris comment sauter une vis après une alarme.
Video 7 — Régler la hauteur d’assemblage de l’axe Z et choisir le mode profondeur ou le mode couple (10:49)
Moments clés : 00:22 Descendre lentement l’axe Z jusqu’à la surface · 02:27 Modifier en bloc toutes les hauteurs de l’axe Z · 04:02 Sélectionner le mode profondeur dans le Menu 4 · 06:00 Redémarrer la machine pour appliquer le mode · 07:45 Valeur de couple initiale à 0,03
Remarque: Le mode profondeur arrête le visseur lorsque le capteur détecte la colonne télescopique ; le mode couple l’arrête lorsque le couple réglé est atteint. Ne mélangez jamais les deux réglages dans un même programme.
Remarque: Le presseur blanc doit seulement toucher la surface LED – appuyer dessus modifie la hauteur que vous venez d'enregistrer.
Video 8 — Lancer le programme et passer une vis après une alarme de profondeur (13:33)
Moments clés : 01:18 Ouvrir la page 2, option 7, dans le menu 3 · 01:37 Régler l’option cinq sur 1 pour le système de serrage à cylindre · 02:20 Passer le mouvement caméra en mouvement de perçage · 04:37 Lire le voyant du capteur pour trouver la butée de perçage · 07:32 Tourner la règle télescopique pour régler la profondeur de vissage
Remarque: Une anomalie de profondeur signifie que la vis n'a pas été serrée à la profondeur définie – la machine s'arrête au lieu de la pousser plus loin. Sauter cette vis est sans danger, mais marquez-la pour un recontrôle.
Remarque: Ne laissez pas une vis sautée sans la signaler : la carte destinée au client ne doit pas être livrée avec une vis desserrée.
Video 12 — Limite de durée de vie de l’embout de perçage, test moteur et point de référence CCD (13:23)
Moments clés : 00:00 Régler la limite de durée de vie de l’embout de perçage · 05:27 Ouvrir le menu 4 avec Stop plus menu 1 · 06:25 Sélectionner le mode profondeur en saisissant 1 · 08:36 Régler la valeur de couple dans l’option quatre · 09:52 Couper l’alimentation après le réglage du paramètre de couple
Remarque: Le compteur de durée de vie de l’embout est un rappel, pas une mesure : la machine ne voit pas l’usure. Inspectez l’embout lorsqu’une alarme se déclenche.
Remarque: Un mauvais choix de référence (caméra ou buse) est une cause fréquente de coordonnées apprises qui tombent soudain hors du centre.
Video 17 — Référence des paramètres par défaut : assemblage ou dévissage (3:01)
Moments clés : 00:08 Régler le paramètre de vitesse de suivi · 00:51 Activer le réglage de détection de vis · 01:22 Fermé bloque les vis, ouvert les retire · 02:32 Augmenter la hauteur de dévissage à 15 ou 20 · 02:49 Activer l’interrupteur de dévissage
Remarque: Le commutateur de dévissage doit être saisi à 1 pour dévisser et à 0 pour visser – une valeur erronée est la raison habituelle pour laquelle une passe de dévissage ne fait rien.
Remarque: Vérifiez la hauteur de dévissage par rapport au produit avant chaque passe de dévissage : trop basse, la tête heurte le module.
Video 18 — Assemblage en mode couple : colonne télescopique et valeur de couple (4:40)
Moments clés : 00:00 Dévisser la colonne télescopique du capteur · 00:53 Sélectionner 0 pour le mode couple · 01:15 Ouvrir l’option 7 des réglages de lot intelligent · 02:32 Abaisser le paramètre de couple à 0,04 · 03:33 Appuyer sur OK pour enregistrer les paramètres
Remarque: 0,15 N·m est déjà une valeur élevée pour ces vis ; partez d'un couple faible au lieu de démarrer haut.
Remarque: En mode couple, le capteur de profondeur doit rester non déclenché, sinon la machine s'arrête avant d'atteindre le couple.
Changez la tête pour le dévissage, lancez le dévissage depuis le curseur, reverrouillez les vis ensuite, repassez un programme de dévissage en assemblage et reconstruisez les coordonnées après un changement de gabarit.
Video 14 — Réglez la hauteur de l'axe Z, puis lancez le dévissage depuis le curseur (6:09)
Moments clés : 00:09 Réglez les coordonnées de l'axe Z pour l'assemblage · 02:27 Saisissez la valeur de hauteur de l'axe Z : 68,6 mm · 03:11 Testez une vis en mode pas à pas · 04:32 Réglez le temps de verrouillage max sur 0,5 pour le dévissage · 05:30 Lancez depuis le curseur pour dévisser les vis restantes
Remarque: La buse doit rester légèrement au-dessus de la surface LED, sans appuyer dessus – le driver a encore de la course lorsqu'il descend.
Remarque: « Lancer depuis le curseur » reprend à la coordonnée actuelle : une position de curseur erronée fait donc démarrer la machine sur la mauvaise vis.
Video 15 — Reverrouiller après le dévissage et changer les pièces du distributeur pour une autre taille de vis (9:00)
Moments clés : 00:09 Remplacez la buse · 00:42 Soulevez le gabarit et insérez le foret · 01:42 Remplacez le tube d'air du convoyeur de vis · 05:34 Remplacez les pièces du distributeur pour la nouvelle taille de vis · 07:30 Installez le rail de vis M1.0
Remarque: Un tube d'air non enfoncé à fond est une cause classique de vis qui n'arrivent pas à la tête.
Remarque: Changer de taille de vis signifie changer ensemble les pièces du feeder et le bit – un bit inadapté endommage à la fois la tête de vis et le bit.
Video 16 — Repasser un programme de dévissage en assemblage (15:49)
Moments clés : 00:07 Passez le temps de verrouillage à 1,5 seconde · 01:15 Désactivez le mode dévissage · 03:56 Copiez le programme dans l'unité de commande · 07:33 Saisissez la hauteur de l'axe Z : 60,8 · 14:46 Lancez depuis le curseur pour les vis restantes
Remarque: L'assemblage et le dévissage partagent la liste des coordonnées, mais pas les temps : le temps de dévissage et le temps de verrouillage se règlent séparément.
Remarque: Ne faites pas monter et descendre le vérin de serrage trop vite – cela déplace le produit et les coordonnées apprises ne conviennent plus.
Video 19 — Reconstruire les coordonnées après un changement de gabarit et poursuivre le cycle (13:22)
Moments clés : 00:15 Désactivez le mode dévissage · 00:48 Coordonnées décalées après ajout du gabarit · 02:18 Sélectionnez l'option 9 pour apprendre le décalage · 09:12 Augmentez le couple de 0,04 à 0,045 · 12:45 Lancez depuis le curseur pour terminer l'assemblage
Remarque: Ajouter ou déplacer le gabarit modifie la position du produit, donc les coordonnées apprises précédemment ne sont plus valables – réapprenez plutôt que d'ajuster un seul trou.
Remarque: Un test en mode pas à pas sur la première vis valide le programme reconstruit avant le cycle automatique.
Tout ce qui suit provient de la fiche technique du produit et des vidéos de formation. Vérifiez-le avant la première vis et après tout changement de produit, de taille de vis ou de gabarit.
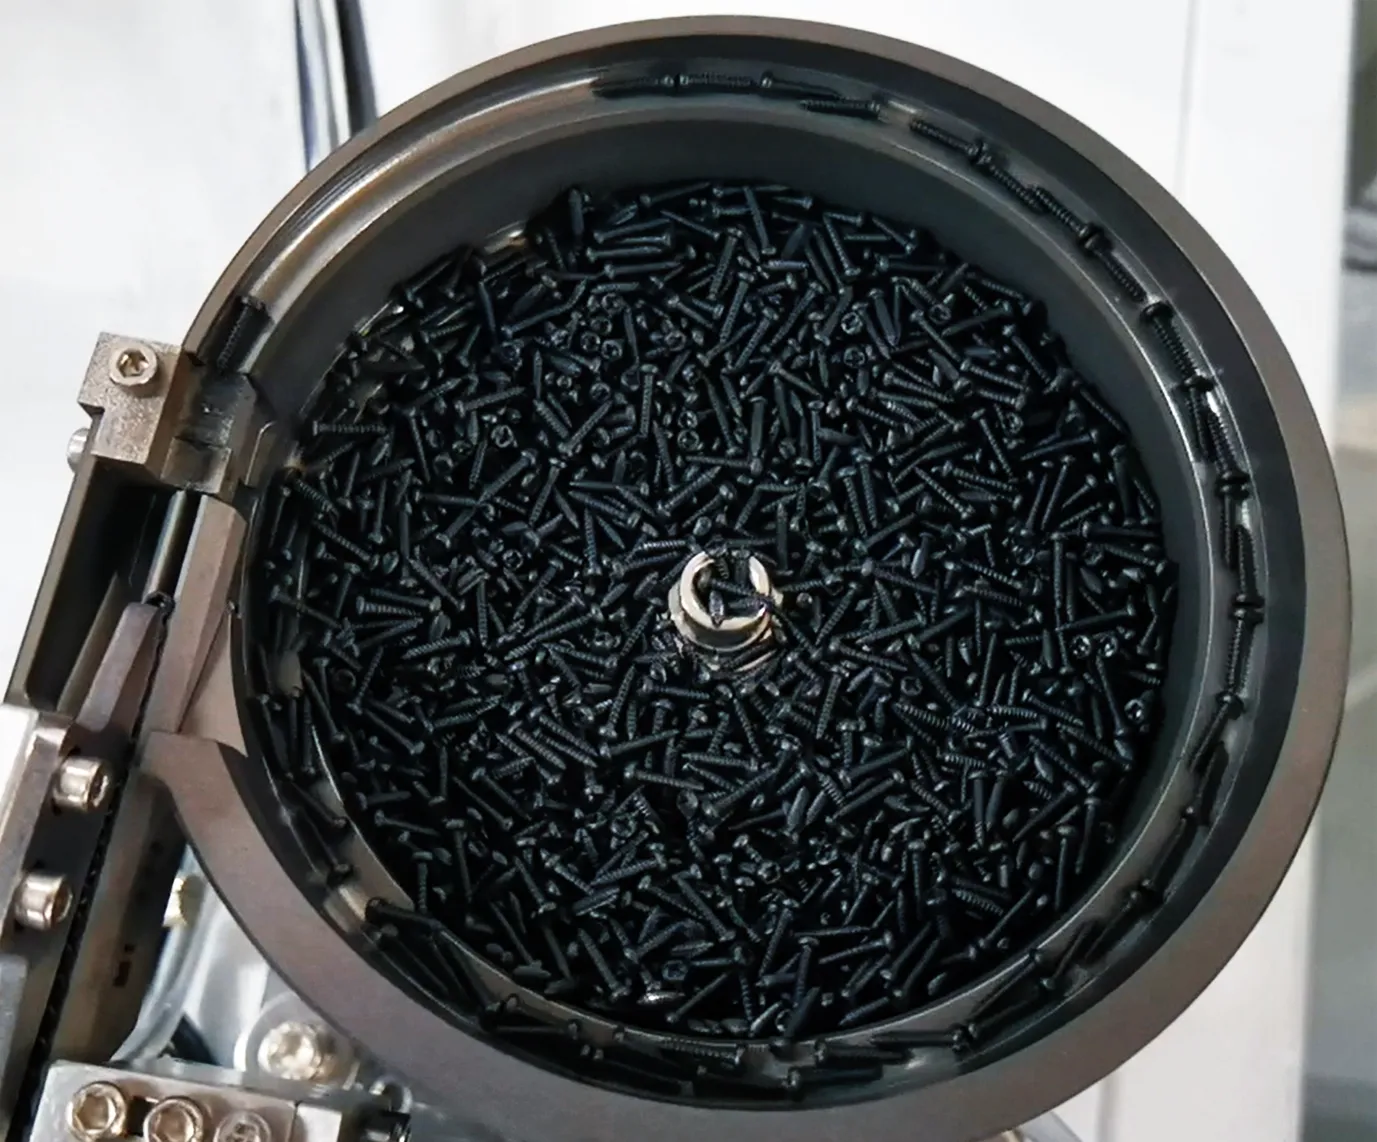
Remarque: Le ZM500 mémorise jusqu'à 1 000 programmes : conserver un programme par produit est donc la façon la plus rapide de changer de série : rappeler, serrer, lancer.
Les numéros de vidéo sont identiques aux numéros de Part YouTube. Utilisez ce tableau pour choisir la vidéo dont vous avez besoin avant de commencer le visionnage.
| Vidéo | Phase | Sujet | Vous pouvez le faire ensuite |
|---|---|---|---|
| Video 1 | Phase 1 | Tour d'horizon du matériel : alimentation, câbles de signal, air, distributeur et panneau de commande | Identifiez chaque composant du ZM500 et réalisez correctement les raccordements électriques, de signal et pneumatiques. |
| Video 2 | Phase 2 | Passez l'unité de commande en anglais et réglez les premiers paramètres du programme | Ouvrez les menus de paramètres, changez la langue de l'interface et saisissez les valeurs par défaut dont le ZM500 a besoin avant d'apprendre un programme. |
| Video 3 | Phase 2 | Adaptez le gabarit à la taille du module LED et créez un programme nommé | Déplacez les systèmes de serrage pneumatiques et les blocs de support pour les adapter au module, puis enregistrez le travail sous son propre nom de programme. |
| Video 4 | Phase 3 | Programmation partie 1 : serrer le module et apprendre chaque trou de vis avec la caméra CCD | Enregistrez les coordonnées des trous de vis une par une, à l'aide du réticule de la caméra et des touches de la poignée. |
| Video 5 | Phase 3 | Programmation rapide : copier un motif de vis sur la section identique | Réduisez le temps de programmation en copiant un bloc de coordonnées déjà appris sur une seconde zone identique du même produit. |
| Video 6 | Phase 3 | Calibrez la caméra CCD par rapport à la tête | Apprenez à la machine la position de la caméra par rapport à la buse, pour que chaque coordonnée apprise tombe réellement sur le trou de vis. |
| Video 7 | Phase 4 | Réglez la hauteur d'assemblage de l'axe Z et choisissez le mode profondeur ou le mode couple | Réglez la hauteur à laquelle la vis est vissée et comprenez la différence entre le mode profondeur et le mode couple. |
| Video 8 | Phase 4 | Lancez le programme et sautez une vis après une alarme de profondeur | Terminez le jeu de paramètres, lancez le programme et reprenez après les alarmes que le ZM500 déclenche en cours de cycle. |
| Video 9 | Phase 1 | Récapitulatif matériel : unité de commande du distributeur, systèmes de serrage, caméra et moteur du tournevis | Une seconde présentation, plus rapprochée, des composants – utile lorsque vous vérifiez une connexion dont vous n'êtes pas sûr. |
| Video 10 | Phase 2 | Préparer le dévissage : serrer, changer la buse et lancer un programme | Faites passer la machine du vissage au dévissage et vérifiez que le produit repose à plat avant d'enregistrer quoi que ce soit. |
| Video 11 | Phase 3 | Apprendre les coordonnées avec la poignée : vitesses, réticule et touche d'enregistrement | Utilisez correctement le contrôleur manuel – commutation de vitesse, touches de jog X/Y et règle d'une seule pression pour enregistrer un trou. |
| Video 12 | Phase 4 | Limite de durée de vie du foret, test du moteur et point de référence CCD | Réglez le compteur de durée de vie du foret et sachez quelle touche de reprise utiliser pour chaque alarme. |
| Video 13 | Phase 3 | Enregistrez toutes les coordonnées des trous et copiez un bloc en série sur la section suivante | Complétez un jeu complet de coordonnées et copiez une plage de coordonnées sur les numéros de série suivants. |
| Video 14 | Phase 5 | Réglez la hauteur de l'axe Z, puis lancez le dévissage depuis le curseur | Réglez la référence de hauteur pour l'assemblage et lancez un cycle de dévissage automatique depuis la position actuelle. |
| Video 15 | Phase 5 | Reverrouiller après le dévissage et changer les pièces du distributeur pour une autre taille de vis | Remettez les vis en place après un cycle de dévissage et adaptez le distributeur et la tête à une autre taille de vis. |
| Video 16 | Phase 5 | Repasser un programme de dévissage en assemblage | Réutilisez un programme créé pour le dévissage, pour qu'il visse les vis au lieu de les dévisser. |
| Video 17 | Phase 4 | Référence des paramètres par défaut : assemblage ou dévissage | Lisez l'écran des paramètres par défaut et sachez quelles valeurs concernent le vissage et lesquelles concernent le dévissage. |
| Video 18 | Phase 4 | Assemblage en mode couple : colonne télescopique et valeur de couple | Faites tourner la machine en mode couple – capteur non déclenché, couple augmenté progressivement jusqu'à ce que la vis soit serrée. |
| Video 19 | Phase 5 | Reconstruire les coordonnées après un changement de gabarit et poursuivre le cycle | Récupérez un programme dont les coordonnées ne correspondent plus au produit après changement du gabarit. |
Les symptômes dans l'ordre où les opérateurs les signalent, avec la vidéo et l'horodatage qui traite chacun d'eux. Indiquez le numéro de vidéo et l'horodatage lorsque vous contactez nos ingénieurs – cela évite un échange de questions.
| Symptôme ou alarme | Cause la plus probable | Que faire | Vidéo |
|---|---|---|---|
| Arrêt de l'alimentation en vis, aucune vis à la tête | Vis bloquée dans le tube d'alimentation, ou tube non enfoncé à fond dans son raccord | Appuyez sur le clip blanc et enfoncez complètement le tube d'air au fond du raccord, vérifiez le rail du distributeur, puis reprenez | 15 |
| Le distributeur vibre mais aucune vis ne sort | La tension ou la fréquence du disque vibrant a été modifiée | Rétablissez U et F aux valeurs d'usine – seuls U et F sont réglables sur ce contrôleur | 9 |
| Alarme machine après un nombre de vis défini | Le compteur de durée de vie du foret a atteint sa limite | Inspectez l'embout ; s'il est encore en bon état, augmentez la limite dans le réglage de durée de vie de l'embout | 12 |
| Alarme de glissement / ripage de vis | Vis mal engagée, embout usé ou entraînement interrompu | Dégagez la vis au niveau de la tête ; si la vis est déjà vissée, appuyez sur Start, sinon utilisez l'interrupteur de test moteur | 12 |
| Alarme d'anomalie de profondeur en cours de cycle | La vis n'a pas atteint la profondeur définie | Appuyez une fois sur Start pour sauter cette vis et continuer ; marquez la vis sautée pour la recontrôler | 8 |
| En mode couple, les vis serrées restent desserrées | Couple trop faible, ou la colonne télescopique est détectée par le capteur | Vissez la colonne vers le bas pour que le capteur ne se déclenche pas, puis augmentez le couple par paliers et testez | 18 |
| Les vis sont décentrées | Coordonnée non centrée, ou point de référence caméra/buse incorrect | Recentrez le réticule et appuyez sur Location ; vérifiez le réglage du point CCD | 4 / 12 |
| Toutes les coordonnées sont fausses après un changement de gabarit | La position du produit a bougé avec le gabarit | Reconstruisez la liste de coordonnées pour la nouvelle position, puis lancez depuis le curseur | 19 |
| Le cycle de dévissage ne fait rien | Mode dévissage non activé | Réglez le mode dévissage sur 1 (0 visse les vis, 1 les dévisse) | 17 |
| La tête de dévissage heurte le produit | Hauteur de dévissage réglée trop bas | Augmentez la hauteur de dévissage – 15 ou 20 est utilisé dans la vidéo lorsque la tête touche | 17 |
| La tête entre en collision avec le produit ou retombe dessus | Alimentation coupée sans retour à l'origine | Appuyez sur Réinitialiser avant de couper l'alimentation, à chaque fois | 1 / 2 |
| La machine ne bouge pas après la mise sous tension | Alarme déclenchée au démarrage | Appuyez sur le bouton de réinitialisation – la tête revient à l'origine et l'alarme s'efface | 2 |
Les pièces que vous remplacerez en fonctionnement normal, et où chaque remplacement est montré. Un changement de taille de vis implique trois pièces d'alimentation et l'embout en même temps.
| Partie | Quand remplacer ou contrôler | Démonstration |
|---|---|---|
| Driver bit | À la limite de durée de vie définie dans le contrôleur, ou dès que les têtes de vis commencent à riper | 12 |
| Buse (montage) | Lorsque la buse est heurtée, déformée ou ne maintient plus la vis d'équerre | 1, 10 |
| Pièce de dévissage | Montée pour les travaux de dévissage, retirée pour le montage | 10, 15 |
| Pièces d'alimentation selon la taille de vis | Chaque fois que la taille de vis change – M0.8, M1.0 et M1.7 nécessitent leurs propres pièces | 15 |
| Tube d'amenée d'air | Lorsqu'une vis n'atteint plus la tête ; réengagez à fond dans le raccord | 15 |
| Blocs de support et position du système de serrage | À chaque changement de produit | 3, 10 |
| Calibration caméra-tête | Après avoir déposé ou heurté la caméra, ou après tout changement de buse | 6 |
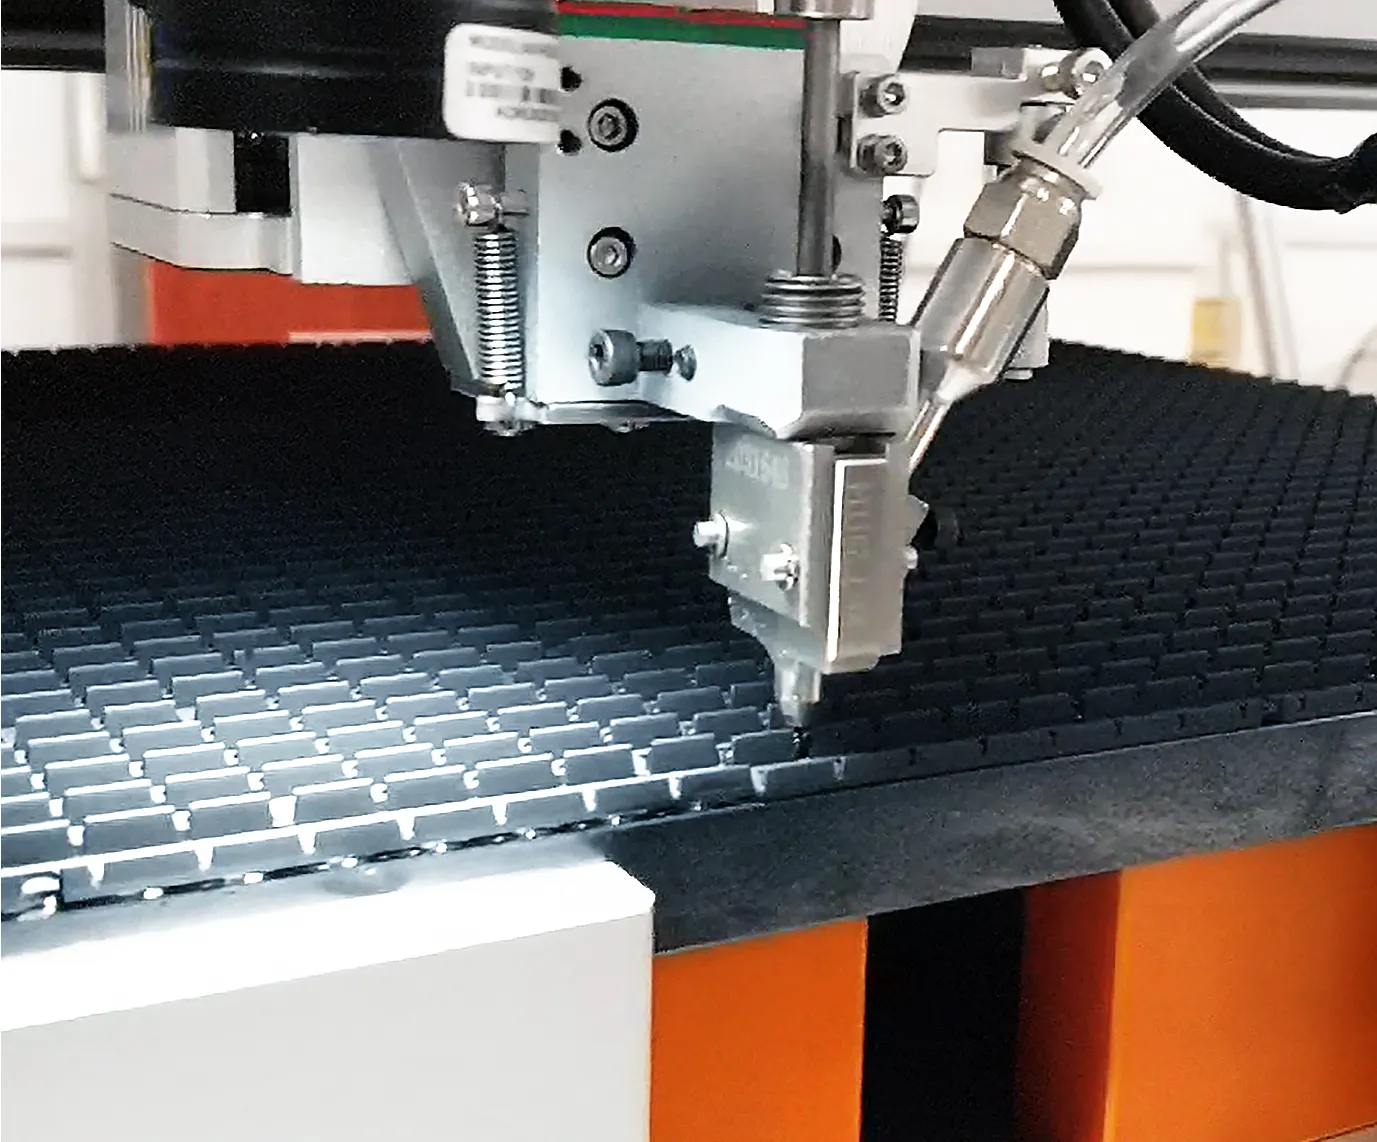
Le ZM500 utilise les mêmes coordonnées et le même portique pour le montage et pour le dévissage. Quatre éléments changent, et les quatre sont montrés dans les vidéos 10 à 19.
Remarque: Après un cycle de dévissage, revissez les vis avec la buse de montage (vidéo 15) et contrôlez toujours l'embout avant de lancer à nouveau une séquence complète.
Valeurs telles que publiées sur la page produit ZM500 – utilisez celles-ci, pas les valeurs dont vous vous souvenez peut-être d'une machine plus ancienne.
| Élément | Spécification | Élément | Spécification |
|---|---|---|---|
| Modèle | ZM500 | Spécification des vis | M0,8–M1,7 |
| Nombre d'axes | 3+1 axes (axe Y auxiliaire) | Précision de positionnement | ±0,025 mm |
| Répétabilité | ±0,025 mm | Taille de produit compatible | L500 × W500 mm |
| Efficacité de vissage | 0,9–1,2 s par vis | Visseuses simultanées | 1 (visseuse électrique servo) |
| Course utile (X/Y/Z) | 520 × 520 × 100 mm | Dimensions hors tout | 960 × 900 × 750 mm |
| Poids de la machine | Env. 110 kg | Mode de commande | Carte de commande + poignée |
| Alimentation électrique | AC 220V, 50 Hz | Pression d'air de travail | 0,55–0,65 MPa |
| Mode d'alimentation | Soufflage (pneumatique) | Feeder type | Bol vibrant de précision |
| Stockage de programmes | 1,000 programmes | Écran | Écran tactile |
| Méthode d'alignement | Assistance caméra | Mode de gabarit | individuel |
| Fonctions d'alarme | Glissement, anomalie d'alimentation | Détection de profondeur | Module capteur intégré |
Ces réponses utilisent les mêmes numéros de vidéo et les mêmes horodatages que la série ZM500 en 19 parties ci-dessus.
Cette machineMachine de vissage et de dévissage JHIMS ZM500Machine trois axes pour visser et dévisser des vis M0.8–M1.7 sur des modules LED jusqu'à 500 × 500 mm.Ouvrir → Fixation par visMachine de vissage verticale à 4 axes JHIMS BL18 pour coffrets d’affichage LEDMachine de fixation verticale à quatre axes pour armoires d'affichage LED, avec son propre cours de 19 vidéos.Ouvrir →
 Fixation par visVisseuse de table quatre axes à soufflage d'air JHIMS ZM320Machine de fixation à quatre axes de bureau utilisant le même contrôleur et l'alimentation par soufflage.Ouvrir →
 Serrage de vis2P-LXS500, machine de vissage haute cadence pour modules LEDPlateforme de serrage de vis pour modules LED à grande vitesse, destinée aux lignes à fort volume.Ouvrir →
 Complément de ligneJH-D900, machine de dosage de colle automatique haute précisionMachine de dépose de colle automatique utilisée avec la fixation sur les lignes d'assemblage de modules LED et de PCB.Ouvrir →
 Automatisation de l'alimentationLens Vibratory Feeder DPS-2Bol vibrant automatique pour lentilles destiné aux lignes de pose SMT.Ouvrir →Other guideGuide vidéo BL18Le même format de formation en 19 vidéos, appliqué à la machine de fixation BL18 pour armoires d'affichage LED.Ouvrir →
 FAQFAQ de dépannage BL1853 solutions symptôme-vidéo pour la BL18 – la même méthode de dépannage que celle utilisée sur cette page.Ouvrir →
 Other guideGuide vidéo R6-ULe format vidéo en 19 étapes appliqué à la machine de marquage laser UV R6-U.Ouvrir →
 Case studyÉtude de cas : Arabie saouditeUn fabricant d'écrans LED qui a remplacé les tournevis manuels par une plateforme de vissage automatisée.Ouvrir →
 Case studyInstallation en ArgentineMise en service et formation des opérateurs pour une machine de vissage d'armoires en Amérique du Sud.Ouvrir →
 SupportSupport techniqueDiagnostic à distance, pièces détachées et demandes d’intervention pour les machines JHIMS.Ouvrir →
Envoyez-nous une photo de l'écran du contrôleur ou du texte d'alarme et le numéro de la vidéo que vous suiviez – nos ingénieurs répondent sous un jour ouvrable.















