Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h
Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h

Un fabricant d’armoires LED en Argentine a remplacé le vissage manuel par un JHIMS BL18 : couple reproductible, armoires plus rapides.

Comment un fabricant argentin de coffrets d’affichage LED est passé du vissage manuel — des cycles dépendant de l’opérateur et un couple variant d’une vis à l’autre — à une machine de vissage verticale à quatre axes JHIMS BL18.
En un coup d'œil : qui est le client, où la machine a été livrée et ce qui a motivé l'investissement.
La fabrication d’écrans LED en Argentine est un segment concurrentiel tourné vers l’export, et la qualité des coffrets est jugée par des clients qui voient le mur fini, pas le poste d’assemblage derrière. Un coffret qui ne se referme pas correctement ou une jonction qui se desserre en service se voit sur site.
C’est pourquoi le projet a été conçu autour de la régularité autant que de la vitesse. Des coffrets produits plus vite sur un poste qui serre chaque vis à un couple différent ne font que déplacer le problème en aval ; l’exigence initiale était donc une machine appliquant le même vissage sur chaque coffret.
Les coffrets d’affichage LED sont assemblés à partir de tôles et de profilés aluminium, et chaque module ou carte est maintenu en place par des fixations M4. Avant ce projet, les opérateurs du client serraient ces vis à la main avec des visseuses électriques ou manuelles à la station d’assemblage — la même méthode de vissage utilisée depuis des années dans tout l’atelier de coffrets.
Le vissage manuel présente deux coûts qui n’apparaissent qu’en volume. Le premier est la cadence : chaque vis doit être prise, positionnée, vissée et contrôlée par une personne, si bien que la production de coffrets suit la vitesse à laquelle un opérateur peut travailler.
Le second est la régularité : le vissage manuel applique le couple que l’opérateur exerce, si bien que la force de serrage varie d’une vis à l’autre et d’un opérateur à l’autre.
Ces deux coûts sont à l’origine du projet. Les commandes de coffrets augmentaient, et l’écart entre un coffret qui se referme proprement et un coffret à retoucher dépendait de la technique d’un opérateur plutôt que d’un réglage de la machine.

Chaque problème signalé remonte à une même caractéristique du serrage manuel : la fixation reçoit son couple d’une main humaine, et une main n’est pas un outil étalonné. Deux opérateurs munis du même tournevis ne produiront pas la même force de serrage, et un même opérateur ne la produira pas de la même façon à 08:00 et à 17:00.
Le temps de cycle découle de la même cause. En assemblage manuel, la vis est la plus petite unité de travail et l’opérateur en assume toute la charge : aller la chercher, la positionner, la visser, la contrôler. L’automatisation n’accélère pas la vis isolément — elle retire l’opérateur de cette séquence et permet à l’assemblage des coffrets de se poursuivre en parallèle.
Les difficultés signalées, leur cause lorsque les vis sont serrées à la main et la réponse apportée par la conception.
| Difficulté signalée | Pourquoi cela se produit avec le serrage manuel | Réponse de conception |
|---|---|---|
| Le couple varie d’une vis à l’autre | Une visseuse manuelle applique toute la force exercée par l’opérateur | Le vissage est réalisé par la machine selon un réglage programmé |
| La production dépend de la cadence de l’opérateur | Une seule personne récupère, place, visse et vérifie chaque vis | La tête se déplace et visse sous le contrôle du programme |
| Fatigue au cours du poste | Le serrage répétitif dégrade la technique au fil des heures | La machine répète le même cycle du premier au dernier coffret |
| Aucun schéma réutilisable d’un coffret à l’autre | Les positions de vis sont repérées à l’œil pour chaque nouvelle série | 1,000 programmes enregistrés, alignement assisté par caméra pour le positionnement |
| Le chargement interrompt le vissage | Le poste travaille sur un seul coffret à la fois | Deux gabarits : le coffret suivant est assemblé pendant que l’autre est vissé |
Avant de commander la BL18, le projet a défini six exigences que la machine devait remplir :
Les six exigences décrivent un même changement : retirer à l’opérateur la décision sur le couple et la position pour la confier à la machine, sans rendre la machine plus difficile à exploiter que le poste manuel qu’elle remplace.
La taille du gabarit constitue la contrainte pratique. Les coffrets sont grands : la machine doit donc recevoir le coffret complet, et non un module, et le serrage doit le maintenir suffisamment à plat pour que la vis puisse se mettre en appui sans que le panneau fléchisse et s’écarte de la tête.
Pourquoi JHIMS : la machine est construite autour du gabarit de coffret du client, et non d’une enveloppe de travail standard, et le schéma de vissage est appris à partir des coffrets qui seront réellement produits sur la machine.
La configuration répond aux deux problèmes dans l’ordre où ils ont été signalés. La régularité du couple vient du remplacement du tournevis manuel par la visseuse électrique de la machine et d’un cycle de vissage programmé : la vis est donc vissée selon un réglage, et non au ressenti.
Le temps de cycle découle de l’implantation des stations. Avec deux gabarits, la tête n’attend jamais le chargement d’un coffret : l’opérateur assemble le suivant à la station 1 et décharge le coffret terminé à la station 3 pendant que la station 2 visse.
| Élément | Modèle | Qté |
|---|---|---|
| Machine de vissage pour coffrets d’affichage LED | JHIMS BL18 (verticale à 4 axes) | 1 |
Une machine de vissage verticale à quatre axes JHIMS BL18 a été livrée pour l’assemblage de coffrets d’affichage LED, configurée pour des vis M4×10 et les gabarits de coffrets du client.
| Caractéristique | Détails |
|---|---|
| Spécification de vis | M4×10 avec rondelles plates et élastiques |
| Mode d'alimentation | Soufflage pneumatique de l’alimentateur |
| Nombre d'axes | 3 axes de vissage + 1 axe d’alimentation |
| Précision de positionnement | ±0,02mm |
| Méthode de vissage | Vissage par aspiration à tête unique |
| Méthode d'alignement | Alignement assisté par caméra |
| Gabarit compatible max. | 1024×1024×105mm |
| Dimensions hors tout (L×l×H) | 4700×1800×1500mm |
| Poids | Env. 550kg |
| Mode de commande | Carte de commande de mouvement + pupitre |
| Alimentation électrique | AC 220 V, 50 Hz |
| Pression d’air de service | 0,55–0,65MPa |

L’agencement des axes fait du coffret l’unité de travail, et non le module. Trois axes de vissage positionnent la tête au-dessus du coffret et un axe d’avance amène la vis à la buse : une seule machine couvre donc toute l’empreinte du coffret jusqu’à 1024×1024×105mm.
Le choix des composants est cohérent avec le reste de la gamme JHIMS : vérins pneumatiques pour les axes de serrage et d’avance, vis à billes rectifiée et guide linéaire pour les axes, servomoteurs et visseuse électrique pour le vissage, avec un écran tactile industriel sur une plateforme à carte de commande de mouvement.
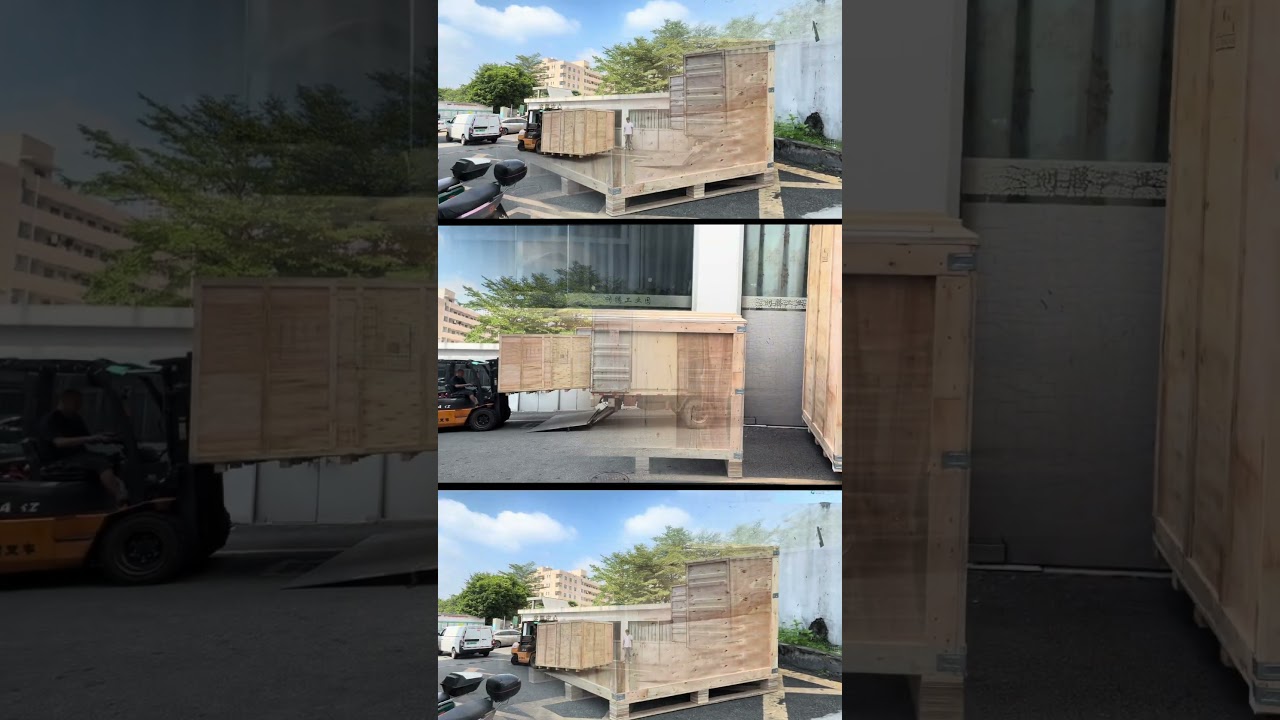
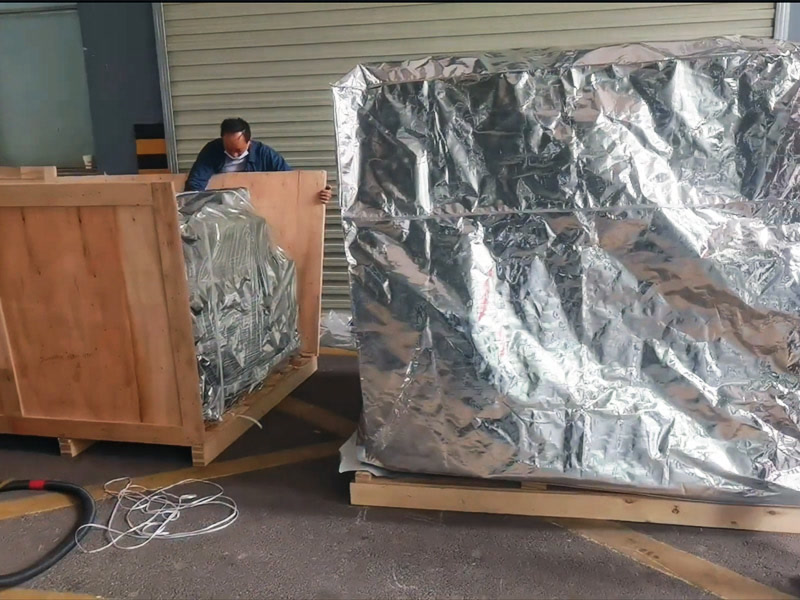
La machine a été construite avec les gabarits de coffrets du client, et les positions ont été enseignées par apprentissage avec enregistrement caméra afin que le schéma de vissage soit stocké dans le système de coordonnées propre à la machine. Elle a été emballée dans des caisses en contreplaqué et expédiée en août 2026.
À son arrivée, la machine est installée dans l’atelier de fabrication des coffrets, bridée sur les gabarits existants et mise en service sur les coffrets mêmes du client. Les opérateurs sont formés au rappel de programme, au changement de spécification de vis et à la maintenance courante, car une machine qui exige un spécialiste à chaque changement ramène le process à la cadence manuelle.
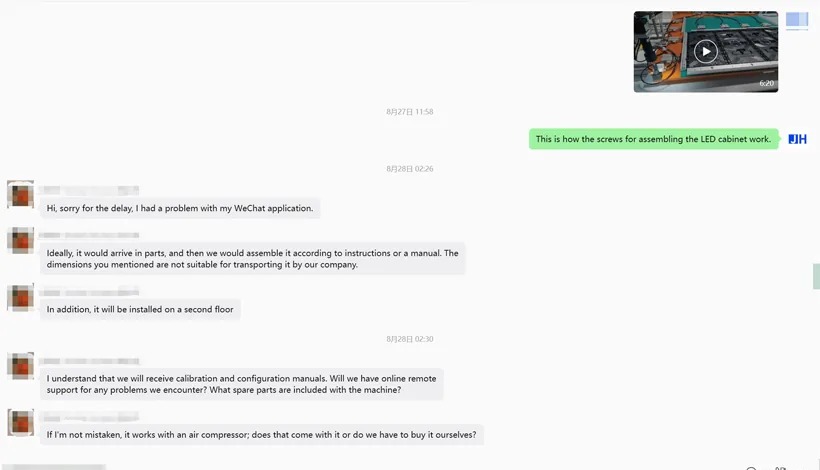
Cette commande n’a pas été expédiée comme une machine finie sur un seul châssis. Les moyens de transport du client et les accès du bâtiment ne permettaient pas de recevoir la machine assemblée ; la BL18 a donc été expédiée en modules et assemblée sur site à partir du manuel, dans une salle de production au deuxième étage.
C’est aussi pourquoi les échanges sur la livraison ont porté sur les manuels d’étalonnage et de configuration, l’assistance à distance en ligne pour la mise en service, et sur ce qui est livré avec la machine par rapport à ce que le client fournit localement — notamment l’air comprimé, indiqué ici comme 0.55–0.65MPa afin que l’alimentation de l’atelier puisse être vérifiée avant l’ouverture des caisses.
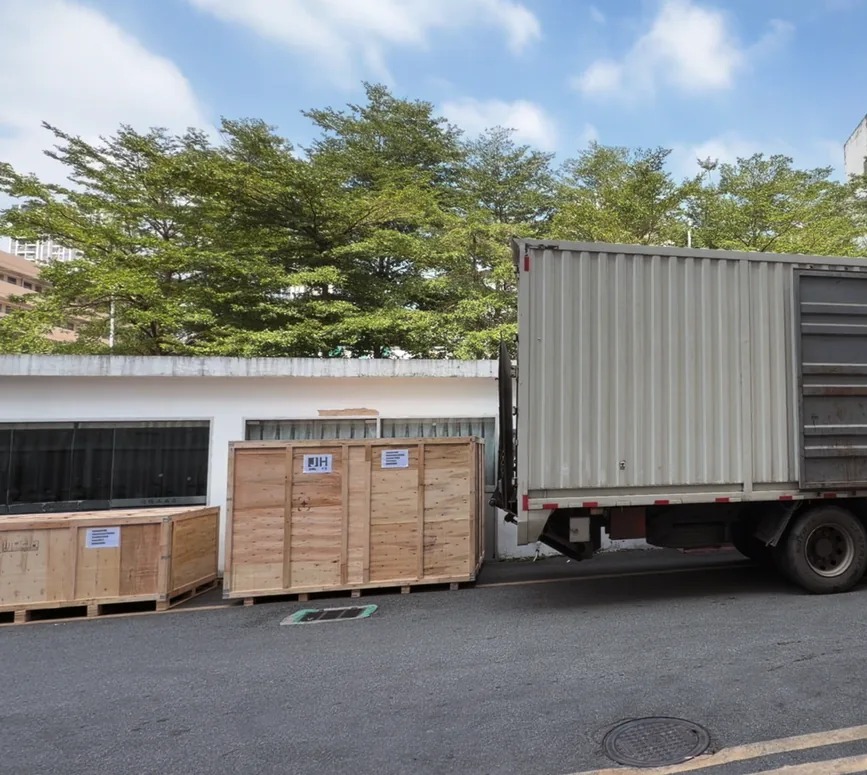

Les études de cas sont faciles à écrire et difficiles à croire. Voici les éléments de dossier de cette commande : les exigences rédigées par le client avant l’expédition et les séquences de chargement qui lui ont été envoyées le jour où les caisses ont quitté Shenzhen.
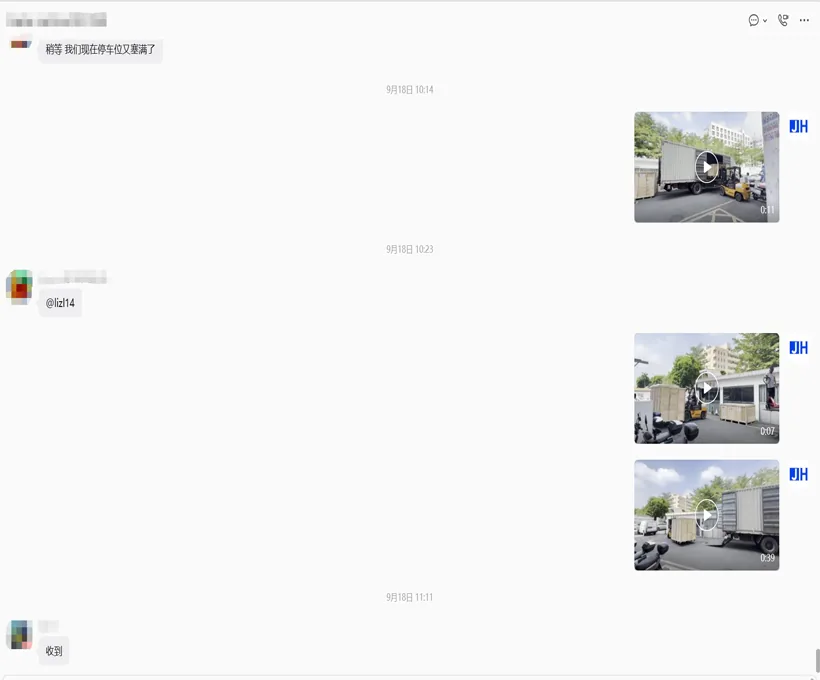
Les caisses ont été chargées à Shenzhen à la date d’expédition, et les images ont été envoyées au client au moment même — et non une photo mise en scène après coup.
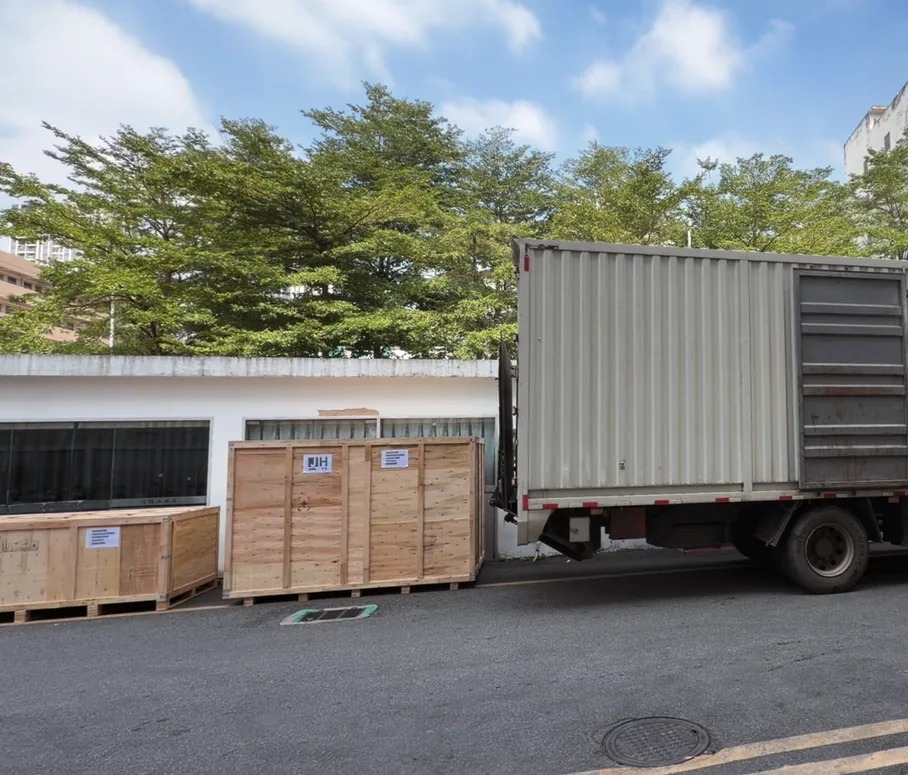
La première séquence montre les images d’expédition de cette commande ; les suivantes présentent la BL18 en train de visser des coffrets d’affichage LED — assemblage des modules, manutention des coffrets et vissage automatique. JHIMS publie également une série d’exploitation en 19 parties (réglage du couple, étalonnage de la caméra, réglage de la buse, dépannage de l’alimentateur), accessible depuis la chaîne YouTube JHIMS. Le parcours de formation opérateur complet — les 19 procédures rédigées, avec un tableau des pannes — se trouve sur la Guide vidéo BL18.
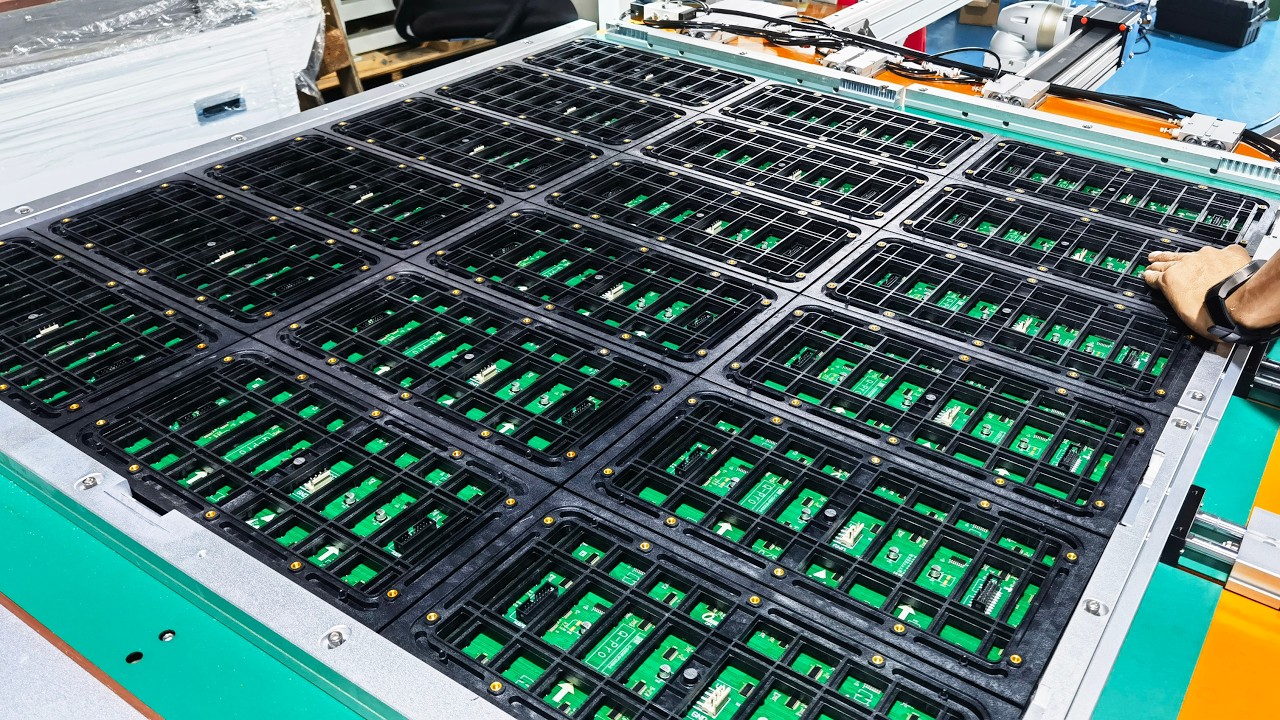
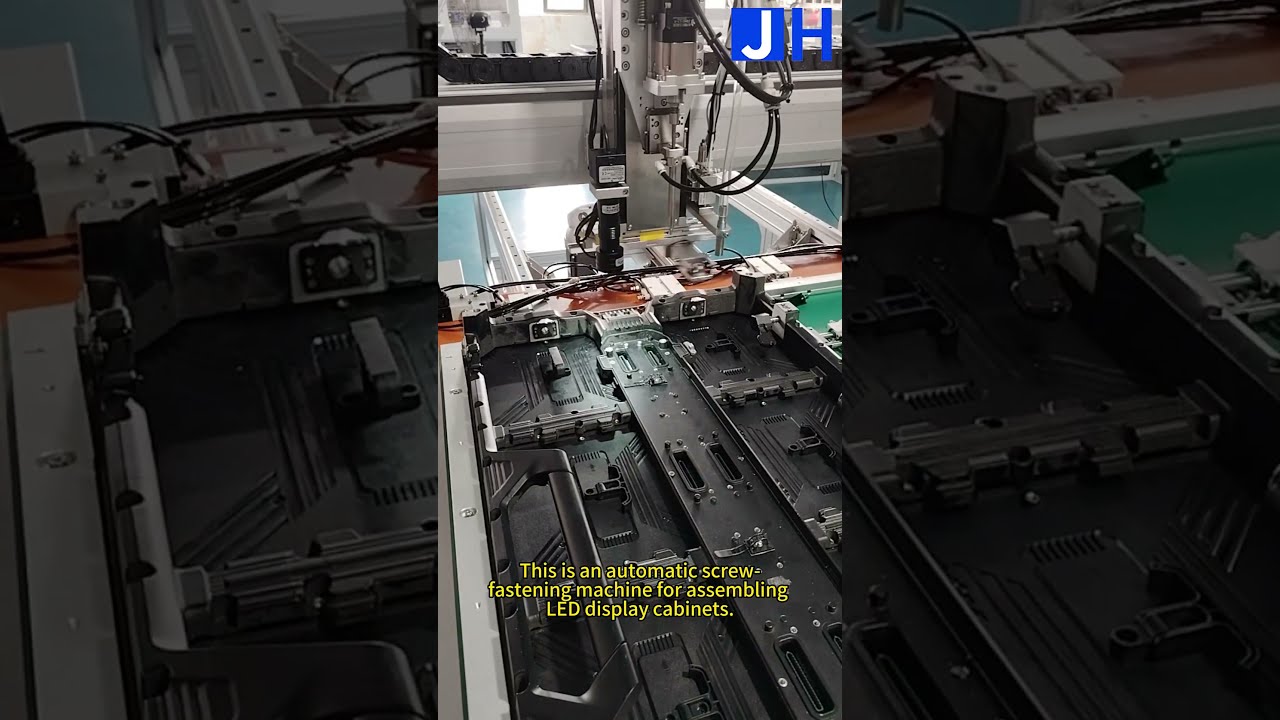
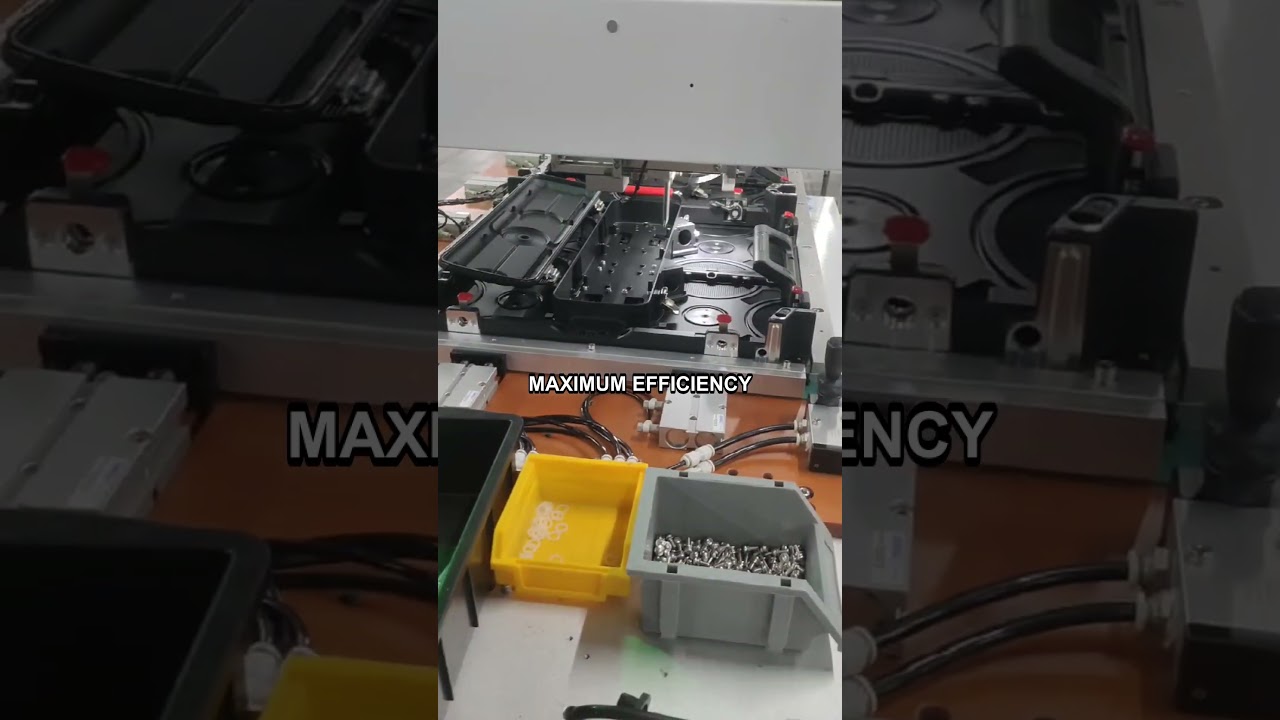
Deux points méritent votre attention, car ils distinguent une machine qui fait bonne impression en démonstration d’une machine capable de tenir la production d’un atelier de coffrets : l’alimentation en vis doit arriver sans hésitation ni double prise, et le coffret doit être maintenu suffisamment à plat pour que le couple passe dans le filetage plutôt que dans la flexion du panneau.
Le résumé du client est celui qui compte ici : la qualité produit s’est améliorée et l’efficacité de production a augmenté. Les deux découlent du même changement — la fixation ne reçoit plus son couple d’une main.
La qualité s’est améliorée parce que le couple est désormais un réglage, et non une technique. Chaque vis de chaque coffret est vissée à la même valeur programmée : un coffret qui se referme proprement à la première station se referme de la même façon sur le dernier coffret de l’équipe.
L’efficacité s’est améliorée parce que l’opérateur ne fait plus partie du cycle de vissage. Avec deux gabarits et trois stations, un coffret est vissé à la station 2 pendant que le suivant est assemblé à la station 1 et que le coffret terminé est déchargé à la station 3 : la tête continue donc de travailler au lieu d’attendre le chargement d’un coffret.
La cadence rapportée par le client est le chiffre à retenir : environ 2.5 secondes par vis. Rapporté à une seule tête de vissage, cela représente environ 1,440 vis par heure (3,600 ÷ 2.5), et l’opérateur charge le coffret suivant pendant ce temps.
| Mesure | Valeur | Source |
|---|---|---|
| Cadence de vissage | Environ 2.5 secondes par vis | Selon le client |
| Cadence à ce rythme | Environ 1,440 vis par heure (3,600 ÷ 2.5) | Calculé à partir de la cadence indiquée |
| Précision de positionnement | ±0,02mm | Spécifications de la machine |
| Délai de livraison standard | 30 jours | Livraison JHIMS |
| Régularité du vissage | Couple appliqué par la machine à chaque vis | Spécifications de la machine |
Ce qui n’est pas publié : un taux de rebut. Le client communique le rythme, la qualité et le gain d’efficacité obtenus ; les chiffres mesurés de défauts par coffret restent confidentiels chez le client.
Le serrage à la main semble suffisant sur un coffret isolé, mais ne l’est plus en production. La fixation M4 est suffisamment petite pour que l’écart entre une vis correctement en appui et une vis trop serrée tienne dans une plage de couple étroite, et un tournevis manuel n’indique pas où la vis s’est située dans cette plage.
Cette variation n’est généralement pas visible sur le coffret terminé. Elle apparaît plus tard sous la forme d’un assemblage qui se desserre, d’un panneau qui grince sous charge ou d’une surface déformée par un embout de visseuse qui a ripé — c’est pourquoi le vissage manuel tend à produire des défauts détectés au contrôle final plutôt qu’à la station où ils ont été créés.
Automatiser cette étape change ce qui est piloté. La position provient du système de coordonnées de la machine et du schéma enseigné, le couple provient du réglage de la visseuse électrique et la séquence provient du programme — trois éléments que l’opérateur n’a plus à gérer simultanément.
C’est aussi pourquoi le gabarit compte autant que la tête. Si le coffret n’est pas maintenu à plat et fermement, le couple part dans la flexion du panneau au lieu d’aller dans le filetage, et l’on retrouve l’irrégularité que la machine devait précisément éliminer. Le serrage pneumatique sur un gabarit grand format fait partie de la solution, ce n’est pas un accessoire.
La configuration livrée pour ce projet.
| Paramètre | Spécification |
|---|---|
| Machine | Machine de vissage verticale à quatre axes JHIMS BL18 |
| Axes de vissage | 3 axes de vissage + 1 axe d’alimentation |
| Vis | M4×10 avec rondelles plates et élastiques |
| Alimentation | Soufflage pneumatique, alimentateur se déplaçant sur l’axe X |
| Précision de positionnement | ±0,02mm |
| Alignement | Assistance caméra |
| Gabarit maximal | 1024×1024×105mm |
| Stockage de programmes | 1,000 programmes |
| Postes | Trois stations, deux gabarits |
| Alimentation électrique / air | AC 220V 50Hz / 0.55–0.65MPa |
| Résultat client (tel que signalé) | Qualité des produits améliorée et efficacité de production accrue |
En vedetteMachine de vissage verticale à 4 axes BL18Vissage vertical de coffrets à 4 axes — ±0.02mm, M4×10, gabarits jusqu’à 1024×1024×105mm, 1,000 programmes.Voir le produit → ComplémentMachine de vissage de table ZM320Vissage de bureau à quatre axes avec alimentation des vis par soufflage d’air pour cartes et modules LED de plus petite taille.Voir le produit →
 AmontFour de refusion R10Brasage par refusion sans plomb en amont de l’assemblage des coffrets pour les circuits imprimés LED.Voir le produit →
 AmontAlimentateur vibrant de lentilles DPS-2Alimentation vibrante de lentilles pour les lignes de modules LED — lentilles de 3–25mm à raison de 0.5–1s par lentille.Voir le produit →CatégorieSystèmes de vissageMachines de vissage de bureau, portatives et à aspiration pour l’assemblage électronique.Voir le produit →
 Étude de casVissage : Arabie saouditeUne machine de vissage JHIMS automatisant l’assemblage de coffrets d’affichage LED en Arabie saoudite.Lire l'article →
 Étude de casFabrication LED : EspagneQuatre machines YSM20R d’occasion pour un fabricant espagnol de coffrets d’affichage LED.Lire l'article →
 Étude de casAlimentateur de lentilles : DongguanAlimentateur de lentilles sur mesure conçu pour une ligne d’assemblage LED à Dongguan.Lire l'article →
 SupportSupport techniqueDiagnostic à distance, pièces détachées et demandes d’intervention pour les machines JHIMS.Lire l'article →
Envoyez-nous la taille de votre coffret, la spécification de vos vis et votre production cible — le support technique JHIMS répond sous 12 heures ouvrées (lun.–sam., 09:00–23:00 heure normale de Chine, UTC+8).















