Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h
Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h

Un glossaire opérationnel de l’alimentation de lentilles en SMT : 30 termes, ainsi que les chiffres de cadence, de rejet et de changement de série qui les sous-tendent, et comment vérifier chaque valeur sur votre propre lentille.

30 termes indispensables que tout ingénieur SMT, responsable de production et acheteur professionnel doit connaître : définis, regroupés et traduits en chiffres qui décident de la cadence, du rendement et du retour sur investissement.
Une ligne CMS imprime la pâte à braser, inspecte le dépôt, pose les composants, puis refond. Les lentilles forment une famille de composants à part — lentilles LED, de rétroéclairage, optiques et micro-lentilles, de 3–25 mm pour l'essentiel, livrées en vrac en sachets ou en plateaux. La machine de placement ne les traite à cadence que si chaque lentille arrive à la position de prise séparée, correctement orientée et à portée de la buse : c'est tout le rôle du système d'alimentation.
L’alimentation des lentilles est autant une contrainte de cadence qu’une fonction de la machine. Les cellules manuelles tournent à la vitesse humaine — environ 800–1 200 UPH — et rejettent 5–15 % des lentilles pour mauvaise orientation, dommage de manipulation ou double pose. L’alimentation automatique ajoute un bol vibrant, une piste en spirale, des barrières d’orientation et une détection optique, de sorte qu’une lentille correctement orientée attend toujours au point de préhension. Le reste de ce glossaire définit ces termes.
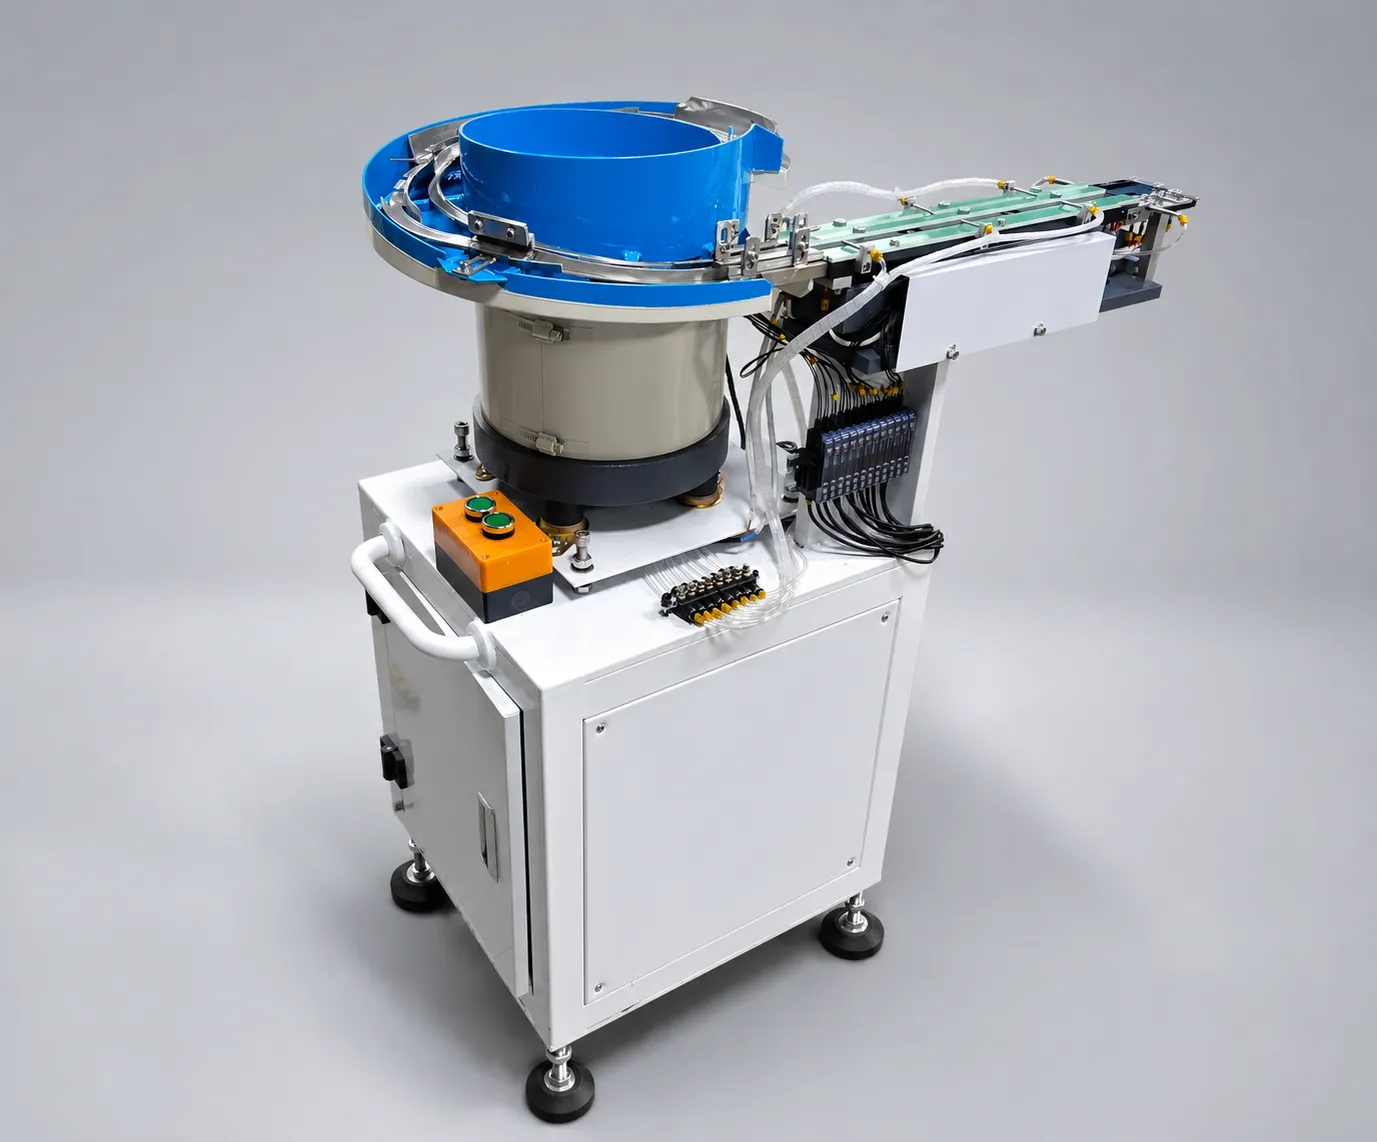
La chaîne matérielle suit l’ordre bol → piste → système de distribution → point de préhension → canal. Voici les termes qui la décrivent.

Un bol vibrant transforme les impulsions électriques en un léger mouvement hélicoïdal.
La piste linéaire achemine les lentilles orientées depuis le bol jusqu'à la buse.

La vibration bi-fréquence signifie que le bol et la piste linéaire sont entraînés indépendamment.
L’automate maintient cette amplitude constante malgré les variations de charge — un bol plein ne se comporte pas comme un bol presque vide.

Ce sont les chiffres sur lesquels une proposition d'alimentation est jugée.
La durée de vie des composants et la discipline de process constituent la seconde moitié de la qualité.
Le temps de changement de série est le critère qui décide si l'automatisation est rentable sur une ligne à forte mixité.
L'alimentation doit être équilibrée par rapport au reste de la ligne.

Les conditions commerciales et de conformité figurent sur chaque devis et sur chaque caisse.
Les conditions commerciales déterminent le coût réel de possession bien plus que le prix catalogue du bol.
Le retour sur investissement d'un alimentateur (feeder) se lit sur quatre chiffres : la cadence (800–1 200 UPH en manuel contre 3 600–7 200 UPH par canal), le taux de rejet (5–15% contre moins de 0,5%), le changement de série (15–30 minutes contre moins de 5) et la main-d'œuvre libérée du chargement en plateau et des contrôles visuels. Sur les projets d'alimentation de lentilles JHIMS publiés, l'effet cumulé aboutit à un temps de retour sur investissement de 6–11 mois, très sensible au coût du rejet : une usine qui met au rebut 10% de ses lentilles est remboursée bien plus vite qu'une usine à 2%.
Deux termes pratiques complètent le tableau. Un test sur échantillon — envoyer 500–800 lentilles pour un essai de 48 heures sur la lentille du client — est le moyen le moins coûteux de vérifier la qualité d’orientation avant d’engager des outillages. Critères d'acceptation sont les conditions mesurables inscrites au contrat : cadence, plafond de rebut, tolérance d’alignement, temps de changement de série et documentation remise à la réception.
Utilisez ce tableau comme feuille de correspondance lorsque vous lisez la spécification d'un alimentateur ou un devis. La colonne du milieu donne la définition que vous trouverez dans une fiche technique ; la colonne de droite explique pourquoi le terme apparaît dans une discussion commerciale.
| Terme | Ce que cela signifie | Pourquoi c'est important |
|---|---|---|
| SMT | Technologie de montage en surface : composants montés directement sur la surface du circuit imprimé. | Définit le process que l'alimentateur doit desservir. |
| CPH / UPH | Composants (ou unités) traités par heure. | Le chiffre de cadence mis en avant dans toute offre. |
| Bol vibrant | Un bol entraîné par impulsions électromagnétiques qui fait monter les pièces le long d'une piste en spirale. | Stocke, sépare et oriente les lentilles. |
| Piste linéaire | Section droite entre le bol et le point de prélèvement. | Met les lentilles en tampon pour que la machine de placement n'attende jamais. |
| Séparateur (escapement) | Trappe qui libère exactement une lentille par cycle. | Évite les doubles prises et les bourrages. |
| Porte d'orientation | Une forme usinée qui rejette les lentilles mal orientées. | Le mécanisme à l'origine du taux de rejet. |
| Point de préhension | Position fixe où la buse rencontre la lentille. | Détermine la tolérance d'alignement lors du placement. |
| Capteur à fibre optique | Capteur optique qui détecte et compte les lentilles sur la piste. | Détecte immédiatement une piste vide et les bourrages. |
| Vibration double fréquence | Entraînements indépendants pour le bol (50–120 Hz) et la piste (100–200 Hz). | La vitesse sans sacrifier la qualité d'orientation. |
| Régulation PID | Boucle de rétroaction maintenant l'amplitude de vibration constante. | Maintient un débit stable à mesure que le bol se vide. |
| Automate (PLC) | Automate industriel pilotant la séquence d'alimentation. | Enregistre les programmes et permet le changement de série d'un seul bouton. |
| IHM | Panneau tactile opérateur. | Utilisation multilingue et visibilité des alarmes. |
| Modbus TCP | Protocole de communication industrielle ouvert. | Connecte l'alimentateur au MES et aux rapports TRS (OEE). |
| Taux de rejet | Part de lentilles impossibles à placer ou refusées au contrôle. | 5–15 % en manuel contre moins de 0,5 % en automatique. |
| Cpk | Indice de capabilité du procédé ; 1,33 est la limite d'acceptation habituelle. | Prouve que l'alimentation est répétable, pas seulement rapide. |
| TRS | Disponibilité x performance x qualité ; niveau mondial au-delà de 85 %. | Montre ce que coûte à la ligne un alimentateur qui se bloque. |
| Temps de changement de série | Temps de changement de type de lentille, outillage et programme compris. | 15–30 minutes en manuel contre moins de 5 minutes. |
| Configuration antistatique (ESD) | Résistance de surface maintenue à 10^6–10^9 ohm grâce à la mise à la terre. | Protège les lentilles et les cartes contre les dommages électrostatiques. |
| IATF 16949 / ISO 13485 | Normes de qualité automobile et médicale. | Définir les exigences de documentation et de validation. |
| ISPM-15 | Norme internationale d'emballage en bois. | Les caisses passent la douane sans délai. |
| DDP | Incoterm DDP (droits de douane payés). | Un prix tout compris jusqu'à la destination. |
Le tableau ci-dessous rassemble les chiffres publiés que l'on cite habituellement côte à côte dans une proposition d'alimentation. Traitez la colonne « automatique » comme une spécification à vérifier à la réception, et non comme un argument commercial : chaque ligne peut être mesurée sur vos propres lentilles lors d'un essai d'échantillons.
| Métrique | Alimentation manuelle | Alimentation automatique DPS-2 |
|---|---|---|
| Cadence | 800–1 200 UPH | 3 600–7 200 UPH par voie |
| Taux de rejet | 5–15 % | moins de 0,5 % |
| Changement de série entre types de lentilles | 15 à 30 minutes | en moins de 5 minutes avec des programmes (recipe) enregistrés |
| Opérateurs par poste d'alimentation | 1 opérateur en continu | aucun en cours de production |
| Cpk | 1,33 typique | vérifié pour chaque programme (recipe) à la réception |
| Alignement de pose | dépend de l'opérateur | Alignement de préhension ±1 mm |
| Temps de cycle par lentille | placement CMS manuel | 0,5–1 seconde par lentille |
| Plage de tailles de lentilles | limité par la dextérité | 3–25 mm |
| Retour sur investissement | Non applicable | 6–11 mois sur les projets publiés |
| Test sur échantillon | non requis | 500 à 800 lentilles, essai gratuit de 48 heures |
Lorsqu'un alimentateur (feeder) vous est proposé, demandez cinq chiffres par écrit : la cadence par canal en UPH sur votre lentille, le taux de rejet mesuré lors d'un essai, le temps de changement de série outillage compris, la tolérance d'alignement au point de prise et le MTBF des pièces d'usure. Demandez ensuite quels profils de lentilles sont déjà enregistrés dans l'automate (PLC), et ce qui se passe lorsque la piste se vide en milieu de panneau — la machine de placement attend-elle, ou l'alimentateur signale-t-il un arrêt contrôlé ?
Enfin, alignez les termes sur vos propres données. Si votre ligne change de type de lentille deux fois par semaine, le temps de changement de série domine le calcul du retour sur investissement. Si votre coût de rebut par lentille est élevé, c'est le taux de rejet qui domine. Si vous faites tourner une seule lentille pendant des mois, ce sont le débit et la disponibilité qui dominent. Le glossaire existe pour que ces trois phrases puissent être écrites dans les mêmes unités par les deux parties.
Ce glossaire est la page de référence d’un ensemble de quatre articles sur l’alimentation de lentilles. Lisez-les dans l’ordre pour dimensionner un nouveau poste d’alimentation, ou passez directement au guide de dépannage si un alimentateur est déjà en service.
Consultez les guides liés ci-dessous.
 Guide d'achatComment choisir un alimentateur de lentilles SMT (2026)Un parcours d'achat en 8 étapes, une grille d'évaluation des fournisseurs et une comparaison double fréquence / simple fréquenceLire l'article →
 Étude de casÉtude de cas : ROI d'un alimentateur de lentilles pour ligne CMSÉvolution réelle des indicateurs : taux de défauts 12 %→0,3 %, UPH 900→3420, retour sur investissement en 7 moisLire l'article →GlossaireGlossaire de l'alimentation de lentilles CMSTerminologie de l'alimentation par vibration, de la régulation PID et des indicateurs UPH.Lire le glossaire →
 ComparaisonAlimentateur vibrant à double fréquence ou à fréquence uniqueComparaison technique des deux technologies de vibrationLire l'article →
 ComparaisonAlimentateur de lentilles CMS manuel ou automatiqueQuelle méthode d'alimentation convient à votre production ?Lire l'article →
 ProduitConnaissance produit DPS-2Ce qu'est la DPS-2, comment elle fonctionne et ce qu'elle peut alimenter.Lire la suite →
Contactez nos ingénieurs pour proposer un terme à ajouter à ce glossaire, ou pour toute question sur l'automatisation de l'alimentation en lentilles de votre ligne.
Ces termes en pratique : regardez le alimentateur vibrant de lentilles sur une machine de placement CMS et alimentation automatique en lentilles LED en production. D'autres séquences sur les machines et l'usine sont disponibles sur Chaîne YouTube JHIMS.















