عیب‌یابی دستگاه پیچ‌بند خودکار BL18: 53 راه‌حل سریع

53 پاسخ عیب‌یابی دستگاه پیچ‌بند خودکار BL18، که هرکدام به دقیقه مشخصی از ویدیوی آموزشی رسمی JHIMS برای رفع همان مشکل پیوند داده شده است.

پرسش‌های متداول عیب‌یابی

عیب‌یابی دستگاه پیچ‌بند خودکار BL18: 53 راه‌حل سریع

به هر یک از 53 پرسش زیر دو بار پاسخ داده شده است: راه‌حلی که در 20 ثانیه می‌خوانید و دقیقه مشخص ویدئوی آموزشی رسمی JHIMS که مهندس همان راه‌حل را روی یک BL18 واقعی اجرا می‌کند.

نحوه استفاده از این صفحه

هر پاسخ زیر یک راه‌حل کوتاه نوشتاری و دقیقه مشخصی از ویدئوی آموزشی رسمی JHIMS را ارائه می‌دهد که مهندس در آن، همان رفع عیب را روی یک BL18 واقعی انجام می‌دهد. پیش از ثبت درخواست سرویس، از این فهرست عیب‌یابی دستگاه پیچ‌بند خودکار استفاده کنید: بیشتر عیب‌های BL18 با ویدئوی زیر در کمتر از ده دقیقه برطرف می‌شوند. ابتدا ارزیابی اولیه 60 ثانیه‌ای را انجام دهید، سپس گروه نشانه‌ای را باز کنید که با رفتار فعلی دستگاه مطابقت دارد.

BL18 LED display cabinet screw fastening machine troubleshooting reference
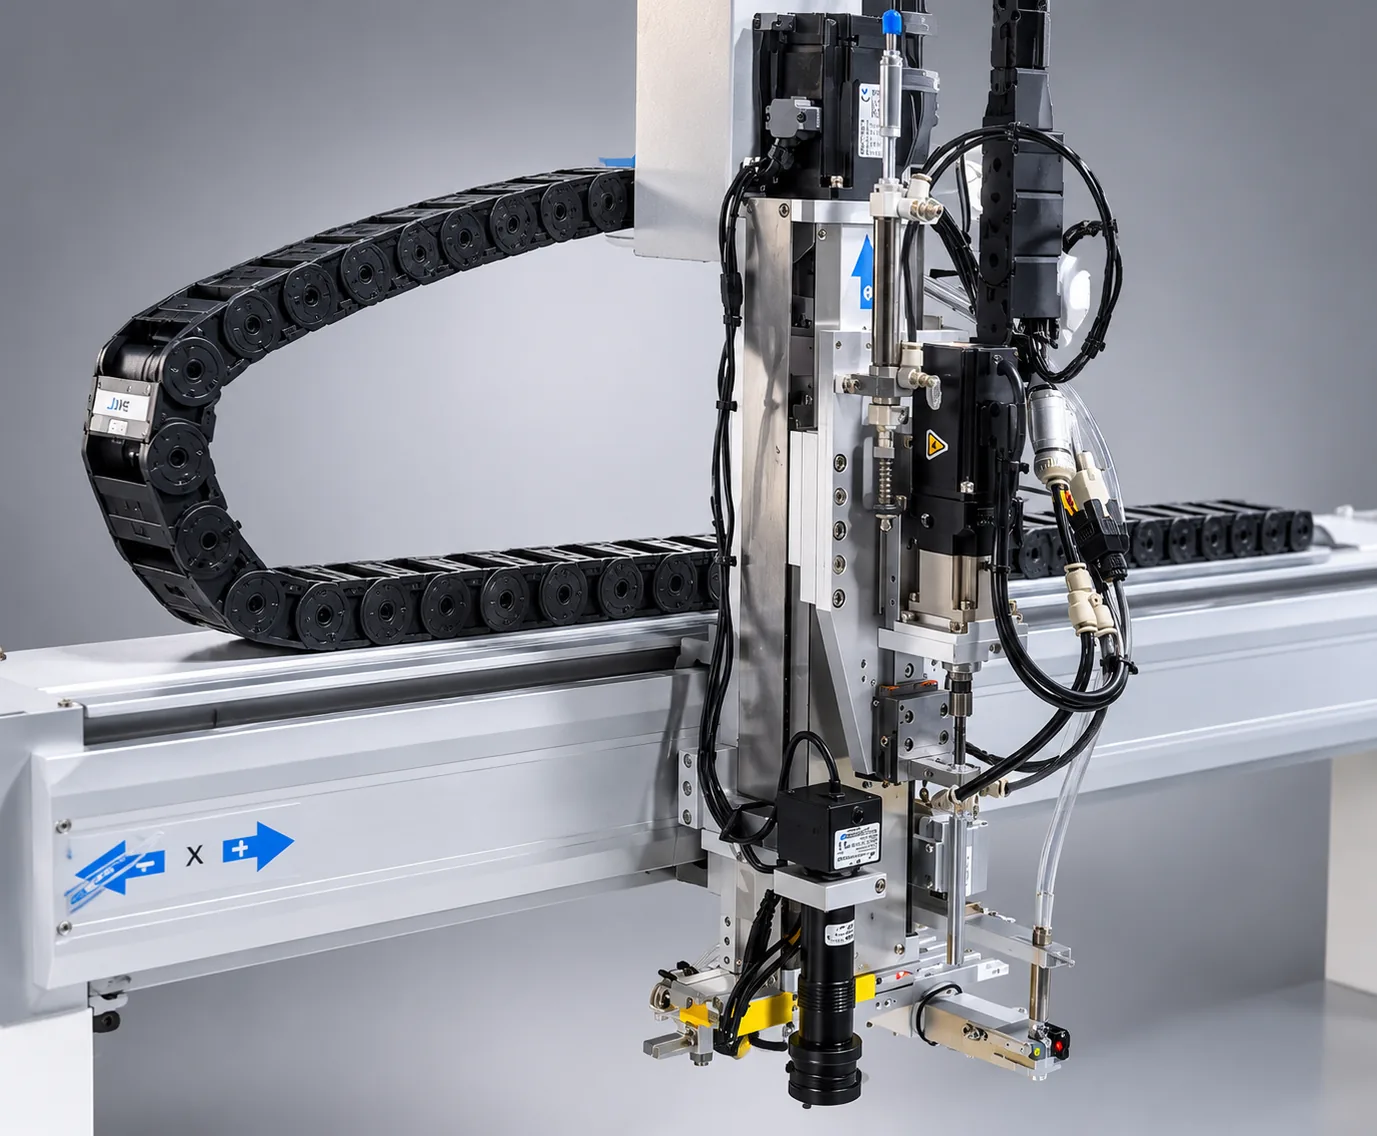
دستگاه پیچ‌بند خودکار عمودی چهارمحوره BL18 برای کابینت‌های نمایشگر LED.

ارزیابی اولیه 60 ثانیه‌ای

پیش از تغییر هر پارامتر، این سه مرحله را انجام دهید. هدف شناسایی نشانه است، نه بازنشانی همه‌چیز و از دست دادن شواهد.

  1. متن هشدار را تأیید کنید. پیام دقیق روی پندنت یا کابینت را بخوانید و یادداشت کنید کدام فیکسچر متوقف شده است.
  2. نشانه متناظر را پیدا کنید. دسته‌های زیر یا جدول کامل نشانه تا ویدیو را برای نزدیک‌ترین عبارت مرور کنید.
  3. ویدئو را از همان دقیقه دنبال کنید. پیوند زمان‌مهر را باز کنید و پیش از از سرگیری تولید، عمل نمایش‌داده‌شده را روی BL18 تکرار کنید.

8 گروه نشانه — عیب‌یابی دستگاه پیچ‌بند خودکار

گروهی را انتخاب کنید که بیشتر شبیه خطای شماست. ترتیب اصلی در هر گروه حفظ می‌شود تا راه‌حل‌های مرتبط کنار هم بمانند.

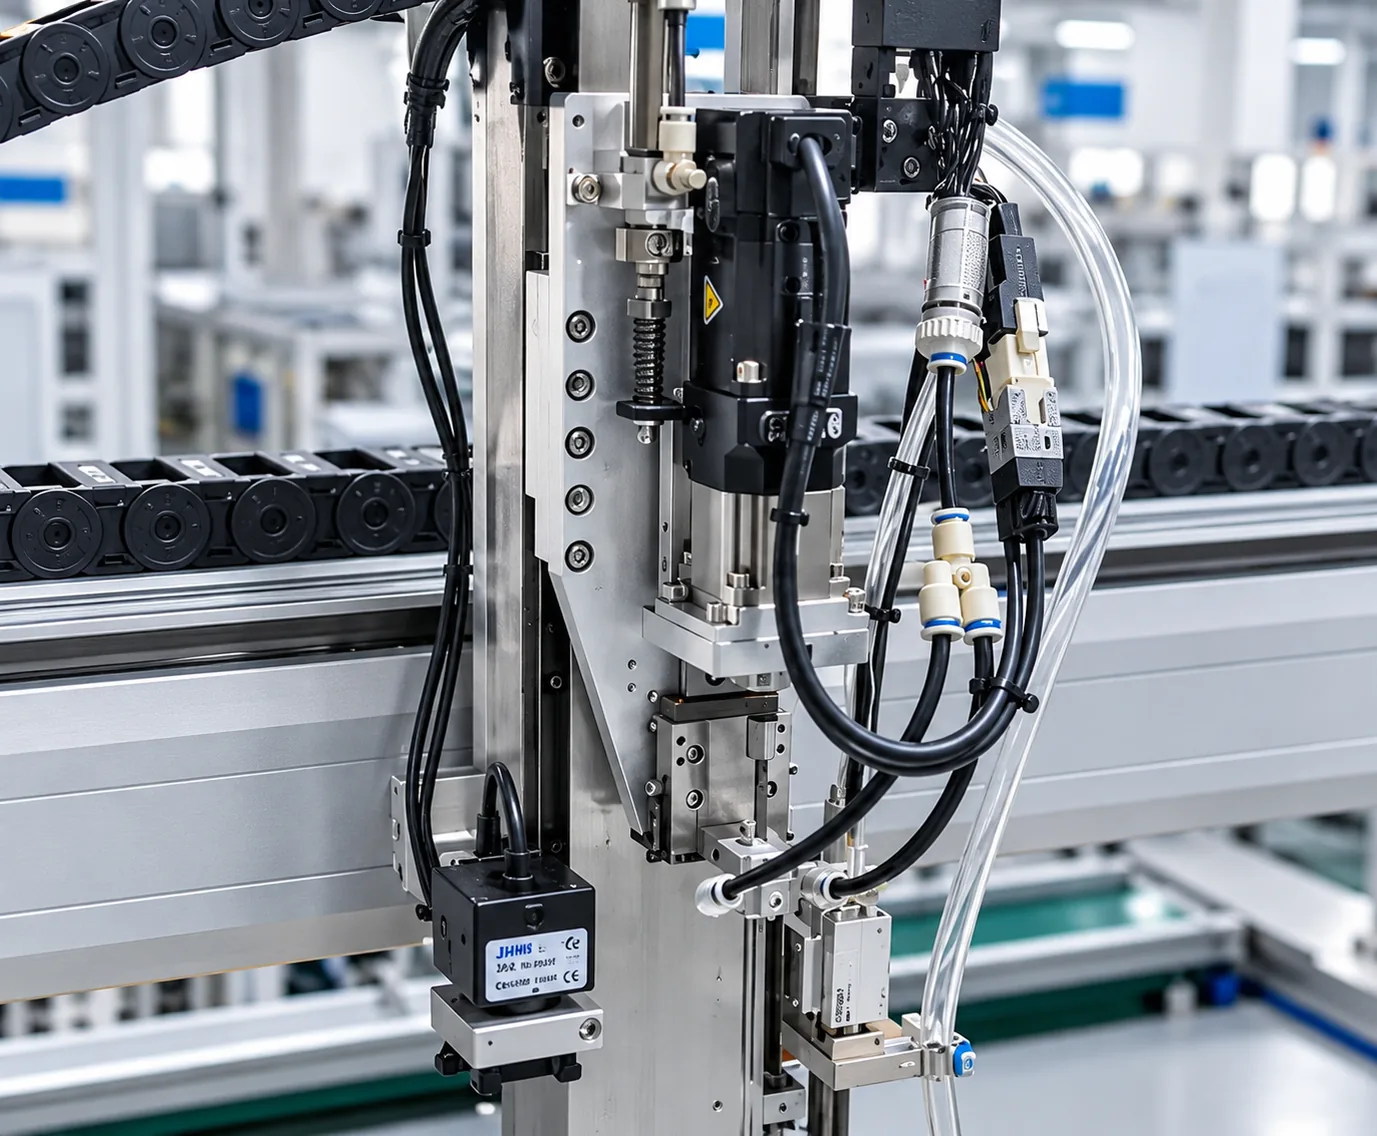
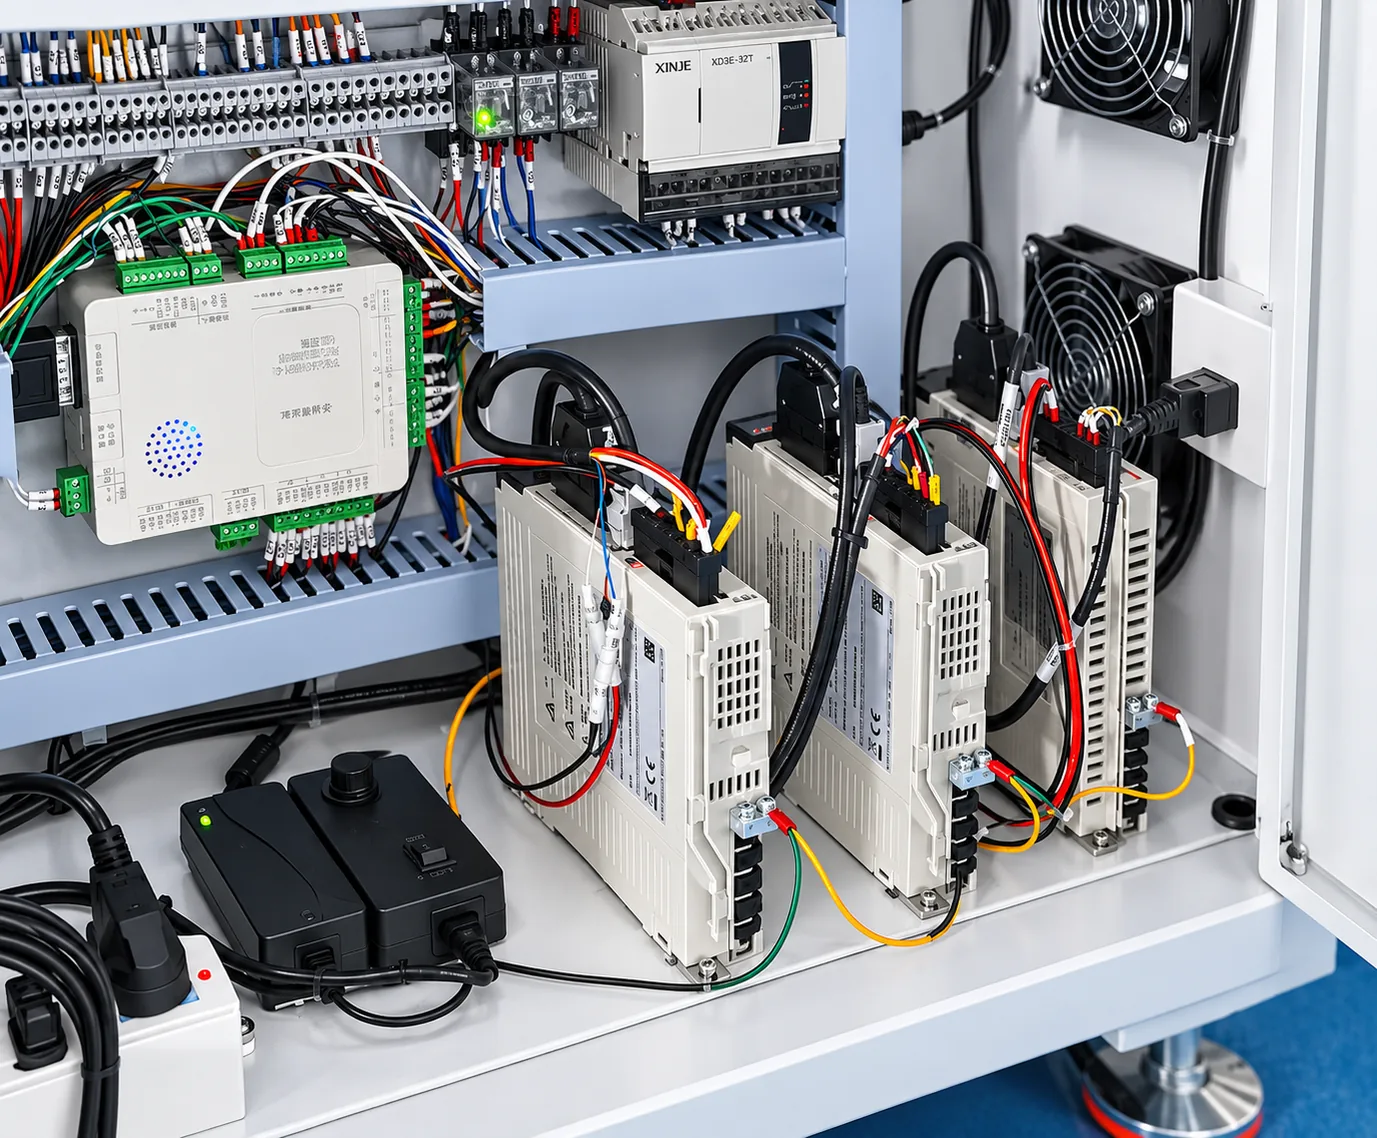
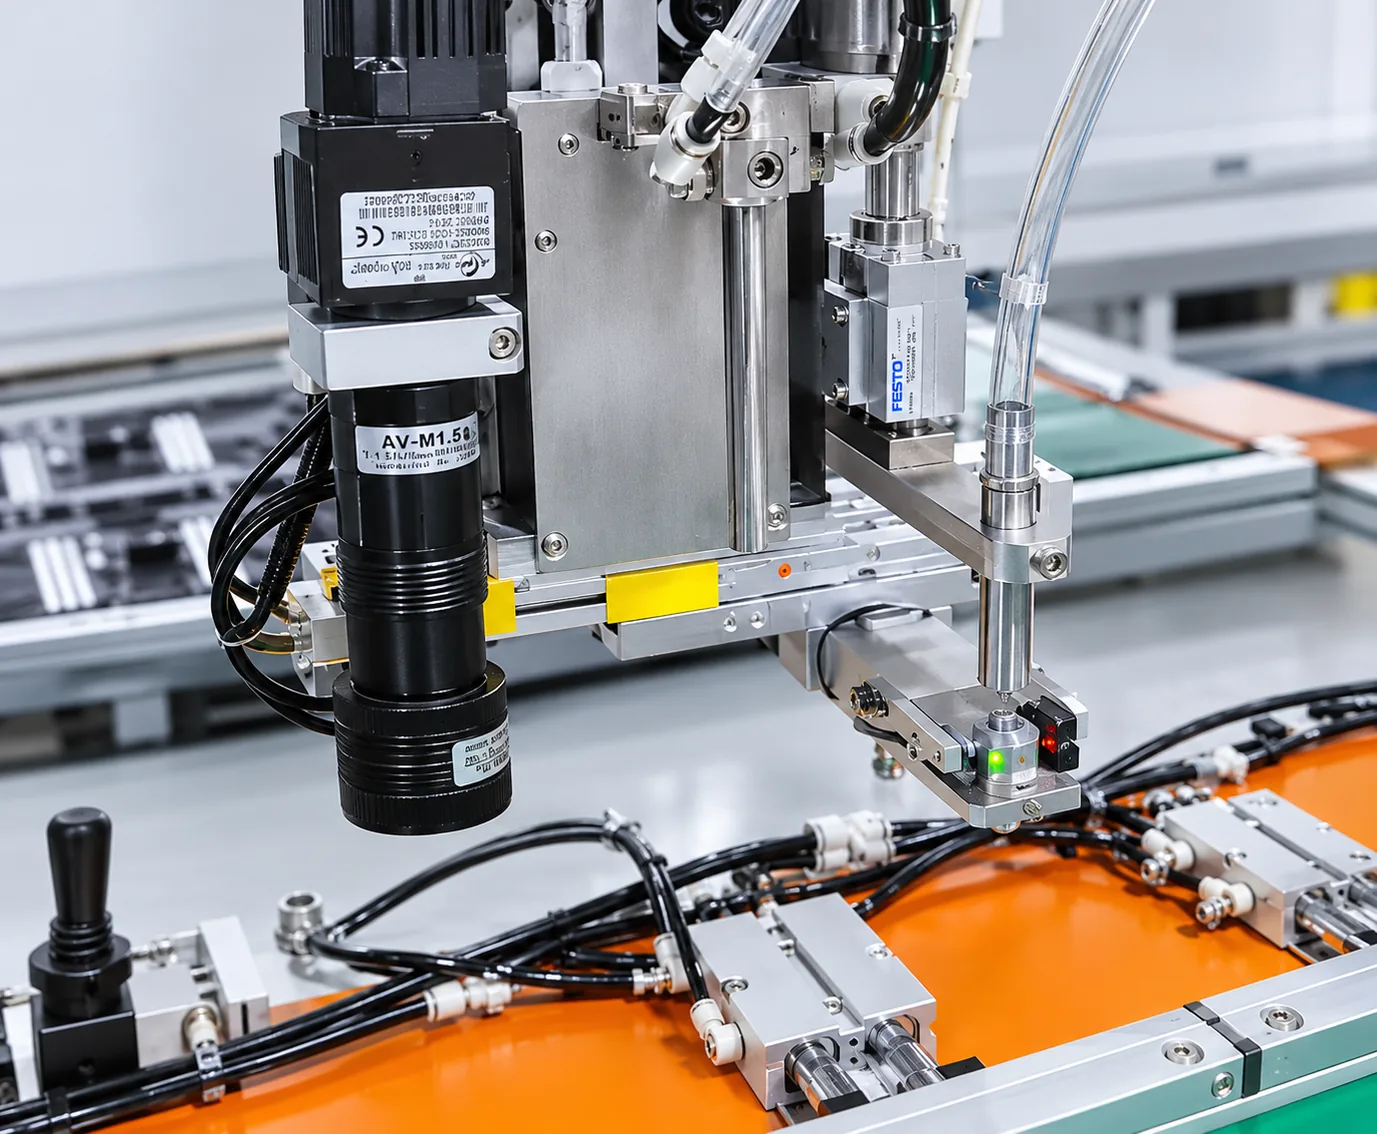
BL18 screw fastening machine front view with the three-station fixture layout6 پرسشراه‌اندازی، برق و نمایشگردستگاه روشن است اما هیچ‌چیز طبق انتظار عمل نمی‌کند — زبان، هشدارها، بازنشانی، دکمه‌ها، تغذیه.باز کردن →BL18 screw fastening machine assembly head mounted on the X-axis beam9 پرسشبرنامه‌ها و مختصاتپارامترهای قرمز، پیکربندی سروو، آموزش سوراخ‌های پیچ، برنامه‌های فیکسچر 1 / فیکسچر 2.باز کردن →BL18 screw fastening machine automatic screw feeding unit with pneumatic blowing8 پرسشتغذیه پیچ و نازلگیرکردگی، خالی بودن فیدر، پیچ‌های کج، مکش ضعیف، نازل فرسوده، پنبه فیلتر.باز کردن →BL18 screw fastening machine Z-axis head with servo electric screwdriver and suction nozzle10 پرسشکیفیت پیچ‌بندی و هشدارهاپیچ‌های شل، رزوه‌های هرز، گشتاور نادرست، تنظیمات تشخیص، سرعت و ارتفاع ایمنی.باز کردن →BL18 screw fastening machine control cabinet wiring with motion control card3 پرسشحسگرها و حرکت دستگاهعدم حرکت، کلیدهای مغناطیسی، حسگرهای حد و موقعیت، عملکرد سیلندرها.باز کردن →BL18 screw fastening machine installed in an LED display cabinet production line6 پرسشبارگذاری کابینت و فیکسچرگیره‌بندی، هم‌ترازی ماژول، اندازه‌های مختلف کابینت، تست تک‌کابینت، خطرهای برخورد.باز کردن →BL18 screw fastening machine camera-assisted alignment unit and servo nozzle4 پرسشدوربین و کالیبراسیونتصویر تیره دوربین، نازل ضربه‌خورده، کالیبراسیون نوک بیت و دوربین، حسگر وجود پیچ.باز کردن →BL18 LED display cabinet screw fastening machine ready for production after maintenance7 پرسشنگهداری و پشتیبانیروغن‌کاری، بررسی‌های روزانه، فهرست مواد مصرفی، گارانتی، قطعات و اینکه با چه کسی تماس بگیرید.باز کردن →

راه‌اندازی، برق و نمایشگر

دستگاه روشن است اما هیچ‌چیز طبق انتظار عمل نمی‌کند — زبان، هشدارها، بازنشانی، دکمه‌ها، تغذیه.

پندنت به زبان چینی است — چگونه BL18 را به انگلیسی تغییر دهم؟▼
برای باز کردن منوی اصلی، بیشتر را بزنید، به آخرین صفحه بروید و کلید تغییر نسخه چینی-انگلیسی را باز کنید، سپس 2 را برای انگلیسی و 1 را برای چینی وارد کنید. پس از آن، کلید بازنشانی را فشار دهید تا هشداری را که این تغییر ایجاد می‌کند پاک کنید. این رفتار عادی است و عیب نیست؛ همان مسیر منو دستگاه را به چینی برمی‌گرداند. ▶ تماشای بخش 0 در 00:12 — تماشا در 00:12
به‌محض تغییر زبان رابط، هشداری ظاهر می‌شود. آیا چیزی خراب شده است؟▼
خیر. کلید تغییر زبان به‌طور عمدی دستگاه را از حالت آماده خارج می‌کند، بنابراین کنترلر تا زمانی که آن را تأیید نکنید، هشدار فعال می‌کند. دکمه بازنشانی روی پندنت یا کابینت را فشار دهید تا هشدار فوراً پاک شود. آن را با خاموش و روشن کردن دستگاه پاک نکنید و پیش از از بین رفتن هشدار برنامه‌ای را شروع نکنید. ▶ تماشای بخش 0 در 00:24 — تماشا در 00:24
تفاوت بازنشانی دسته و بازنشانی دستگاه چیست؟▼
بازنشانی دسته فقط محورهای X، Y و Z هد کاری را برمی‌گرداند. نوار نقاله یا فیکسچرها را حرکت نمی‌دهد. بازنشانی دستگاه، با استفاده از دکمه بازنشانی روی کابینت، سه محور و موقعیت انتقال را برمی‌گرداند و این همان چیزی است که پیش از آموزش برنامه نیاز دارید. هر زمان فیکسچر باید به ایستگاهی مشخص بازگردد، از بازنشانی دستگاه استفاده کنید. ▶ تماشای بخش 2 در 00:52 — تماشا در 00:52
بازنشانی را زدم، اما محورها همچنان به‌جای صفر مقدار نشان می‌دهند. چرا؟▼
یعنی بازنشانی کامل نشده است. پندنت را بررسی کنید: X، Y و Z باید پیش از ادامه همه 0 را نشان دهند. اگر هر محوری هنوز مقداری دارد، دکمه بازنشانی خیلی کوتاه فشار داده شده یا یک محور روی حد خود است. بازنشانی دستگاه را دوباره از روی کابینت انجام دهید، نه از روی دسته، و پیش از آموزش هر چیزی صفر بودن را تأیید کنید. ▶ تماشای بخش 2 در 01:18 — تماشا در 01:18
هر دکمه روی کابینت چه کاری انجام می‌دهد؟▼
از چپ به راست روی کابینت: شروع، شروع، بازنشانی، تغذیه پیچ و راه‌اندازی پیچ‌گوشتی برقی. دکمه‌های یکسان در سمت دیگر دستگاه قرار دارند و دقیقاً همان معنا را می‌دهند، بنابراین اپراتور می‌تواند از هر دو سمت کار کند. یک دکمه توقف اضطراری قرمز نیز نصب شده است — فشردن آن هر حرکتی را فوراً متوقف می‌کند و پس از آن باید دستگاه بازنشانی شود. ▶ تماشای بخش 2 در 01:28 — تماشا در 01:28
BL18 پیش از نخستین راه‌اندازی به چه برق و هوای فشرده‌ای نیاز دارد؟▼
برق ورودی AC 220 V، 50 Hz است و از طریق کابل برق همراه دستگاه تأمین می‌شود. هوای فشرده به کوپلینگ سریع آبی روی ورودی وصل می‌شود؛ فشار هوای کاری 0.55-0.65 MPa است. یک فشارسنج کوچک جداگانه نیز بالای فیدر پیچ قرار دارد. اگر هر یک از این دو منبع خارج از محدوده خود باشد، هد پیچ‌ها را با اطمینان برنمی‌دارد؛ بنابراین پیش از متهم کردن برنامه، هر دو را تأیید کنید. ▶ تماشای بخش 2 در 00:27 — تماشا در 00:27

برنامه‌ها و مختصات

پارامترهای قرمز، پیکربندی سروو، آموزش سوراخ‌های پیچ، برنامه‌های فیکسچر 1 / فیکسچر 2.

ردیف‌های پارامتر قرمز نمایش داده می‌شوند و پیکربندی سروو از بین رفته است. چگونه آن‌ها را بازیابی کنم؟▼
ردیف‌های قرمز ناقص را حذف کنید، سپس کلیدی را فشار دهید که همه پارامترهای پیش‌فرض را بازمی‌گرداند و با کلید فرمان بیشتر تأیید کنید. مجموعه کامل پیش‌فرض، از جمله پیکربندی سروو که جا افتاده بود، بازمی‌گردد و متن دیگر قرمز نیست. مقادیر را دستی تایپ نکنید؛ پیش‌فرض‌های بازگردانده‌شده همان مجموعه کارخانه هستند و با مکانیک دستگاه مطابقت دارند. ▶ تماشای بخش 3 در 00:00 — تماشا در 00:00
چگونه برنامه جدیدی برای کابینت ایجاد کنم؟▼
دکمه موقعیت 1 روی پندنت را فشار دهید و نگه دارید تا قرمز چشمک بزند و فیکسچر 1 به ایستگاه پیچ‌بندی برود. دکمه تغییر را بزنید، پوشه را باز کنید، شماره فایل را تنظیم کنید، تأیید کنید و سپس با کلید جابه‌جایی مکان‌نما نام محصول را تایپ کنید و کاراکترها را تغییر دهید. برنامه جدید با پارامترهای پیش‌فرض و مختصات خالی سوراخ‌های پیچ برای آموزش باز می‌شود. ▶ تماشای بخش 2 در 03:44 — تماشا در 03:44
مختصات سوراخ پیچ را چگونه آموزش دهم؟▼
هد کاری را با کلیدهای جابه‌جایی X و Y روی سوراخ ببرید و با نمای دوربین CCD آن را وسط‌چین کنید، سپس کلید مختصات با شماره 1 روی کنترلر را فشار دهید تا نقطه ثبت شود. این کار را برای هر سوراخ تکرار کنید. در نزدیکی محصول آهسته حرکت کنید و همیشه تأیید کنید که محور Z بالا است، وگرنه هد با قاب کابینت برخورد می‌کند. ▶ تماشای بخش 3 در 02:22 — تماشا در 02:22
آیا به دو برنامه جداگانه نیاز دارم، یکی برای فیکسچر 1 و یکی برای فیکسچر 2؟▼
بله. دو فیکسچر سیستم‌های مختصات جداگانه‌ای دارند، بنابراین هر فیکسچر به برنامه آموزش‌داده‌شده خود نیاز دارد. ابتدا برنامه فیکسچر 1 را بسازید، سپس پارامترهای I/O را پیکربندی کنید و فیکسچر 2 را به همین روش آموزش دهید. پیش از اجرا، موقعیت 1 یا 2 را فشار دهید تا در جای خود قرار گیرد و برنامه متناظر را انتخاب کنید؛ در غیر این صورت هد روی فیکسچر خالی پیچ‌بندی می‌کند. ▶ تماشای بخش 2 در 03:44 — تماشا در 03:44
کدام مقادیر I/O باید برای فیکسچر دوم تنظیم شوند؟▼
منوی بیشتر را باز کنید، به صفحه دوم بروید و گزینه ششم، یعنی برنامه‌نویسی سیگنال خروجی، را انتخاب کنید. مقدار سیگنال خروجی باید روی 12 تنظیم شود — 12 شماره رابط سخت‌افزاری آن سیگنال است و نمی‌تواند مقدار دیگری باشد. یک بار آن را تنظیم کنید تا فیکسچر دوم قابل برنامه‌نویسی و اجرا شود. اگر این فیلد اشتباه باشد، فیکسچر 2 اصلاً پیچ‌بندی نمی‌کند. ▶ تماشای بخش 4 در 00:30 — تماشا در 00:30
ارتفاع پیچ‌بندی محور Z را چگونه تنظیم کنم؟▼
هد را روی یک سوراخ پیچ ببرید، سپس کلید پایین‌رفتن محور Z را فشار دهید. هنگامی که هد به محصول نزدیک می‌شود سرعت محور را کم کنید و درست بالای سطح متوقف شوید و به‌جای فشردن فیکسچر، فاصله کمی باقی بگذارید. برای ذخیره ارتفاع، تأیید را بزنید. پایین‌رفتن سریع در نزدیکی محصول، شایع‌ترین علت برخورد هد و آسیب دیدن فیکسچر است. ▶ تماشای بخش 5 در 00:00 — تماشا در 00:00
کابینت دو عمق مختلف برای سوراخ پیچ دارد. آیا یک برنامه می‌تواند هر دو را مدیریت کند؟▼
بله، اما ارتفاع محور Z برای هر عمق باید جداگانه تنظیم شود. یک سوراخ را در عمق اول ببندید، نتیجه را بررسی کنید، سپس ارتفاع دوم را تنظیم کنید و دوباره بررسی کنید. هرگز برای صرفه‌جویی در زمان، ارتفاع Z یک فیکسچر را روی فیکسچر دیگر کپی نکنید — این کار هد را به داخل فیکسچر می‌راند و می‌تواند به میز دستگاه آسیب بزند. ▶ تماشای بخش 6 در 03:32 — تماشا در 03:32
BL18 چند برنامه را می‌تواند ذخیره کند؟▼
تا 1,000 مجموعه برنامه. هر برنامه مختصات، ارتفاع‌های Z و پارامترهای خودش را دارد، بنابراین می‌توانید برای هر مدل کابینت و هر فیکسچر یک برنامه جداگانه نگه دارید و فقط شماره درست را فراخوانی کنید. هنگام ایجاد هر فایل، نام محصول روشنی برای آن بگذارید؛ همان نامی است که ماه‌ها بعد به دنبالش خواهید گشت. ▶ تماشای بخش 1 در 01:22 — تماشا در 01:22
ساخت کامل برنامه دو فیکسچری از ابتدا تا انتها کجا نشان داده شده است؟▼
بخش 16 یک مرور گام‌به‌گام 30 دقیقه‌ای است که برنامه کامل دو فیکسچره را در یک جلسه می‌سازد: مختصات هر دو فیکسچر، ورودی‌های I/O، ارتفاع‌های Z و ویرایش‌های ارتفاع دسته‌ای. از آن پس از یادگیری مراحل جداگانه در بخش‌های 3 تا 6 استفاده کنید، زیرا فرض می‌کند با منوها آشنا هستید. در پایان، برنامه آماده اجراست. ▶ تماشای بخش 16 در 00:00 — تماشا در 00:00

تغذیه پیچ و نازل

گیرکردگی، خالی بودن فیدر، پیچ‌های کج، مکش ضعیف، نازل فرسوده، پنبه فیلتر.

پیچی در فیدر گیر کرده و دستگاه متوقف شده است. سریع‌ترین راه رفع آن چیست؟▼
ابتدا دستگاه را متوقف کنید. درب فیدر را باز کنید و مسیری را که پیچ‌ها در آن حرکت می‌کنند بررسی کنید. پیچ گیرکرده را خارج کنید، اگر پیچ‌ها همچنان به مانع می‌خورند ارتفاع گلند بالایی را بررسی کنید، سپس درب را ببندید و از کلید تست تغذیه پیچ استفاده کنید. پیش از آزمایش، هر پیچی را که از قبل روی هد مانده است خارج کنید — دو پیچ در آن موقعیت فوراً دوباره گیر می‌کنند. ▶ تماشای بخش 10 در 00:01 — تماشا در 00:01
چگونه بررسی کنم که پیچ واقعاً از فیدر به بیرون دمیده می‌شود؟▼
هر پیچی را که از قبل روی هد مانده است خارج کنید، سپس کلید تست تغذیه پیچ را فشار دهید و تماشا کنید که یک پیچ برسد. این کار را دو یا سه بار تکرار کنید. تغذیه سالم یعنی هر بار یک پیچ می‌رسد. اگر پیچ نامنظم می‌رسد، مسیر یا ارتفاع گلند نیاز به توجه دارد، نه پارامترهای برنامه که در کارخانه تنظیم شده‌اند. ▶ تماشای بخش 10 در 01:00 — تماشا در 01:00
چند پیچ باید در فیدر بریزم؟▼
پیچ‌ها را آزادانه اضافه کنید، اما هرگز بیش از حد پر نکنید. تعداد زیاد پیچ، حرکت مسیر را متوقف می‌کند و گیرکردن‌های مکرر ایجاد می‌کند؛ سپس فیدر پیوسته هشدار می‌دهد. هر بار مقدار کمتری اضافه کنید و تعداد پیچ را بررسی کنید. خود فیدر در کارخانه تنظیم می‌شود، بنابراین گیرکردن یک مشکل بارگذاری یا مسیر است، نه مشکل پارامتر. ▶ تماشای بخش 9 در 01:35 — تماشا در 01:35
پیچ با دمش پایین می‌آید اما به‌جای ایستادن در سوراخ، کج می‌نشیند. چگونه آن را رفع کنم؟▼
در نه مورد از ده مورد، این یک مشکل موقعیت نازل است. پیش‌نمایش مسیر را بزنید، به خروجی بروید، مکان‌نما را روی 7 ببرید و 1 را فشار دهید تا نازل پایین بیاید، سپس بررسی کنید که مستقیماً بالای سوراخ قرار دارد. مهره را برای اصلاح انحراف چپ-راست و چهار پیچ پایینی را برای اصلاح انحراف جلو-عقب شل کنید، سپس محکم کنید. ▶ تماشای بخش 11 در 00:00 — تماشا در 00:00
نازل اکنون بیش از حد پایین است و به قاب یا حسگر برخورد می‌کند. ارتفاع آن باید چقدر باشد؟▼
نازل باید کمی بالاتر از درپوش کابینت متوقف شود تا هرگز برخورد نکند و کمی بالاتر از نقطه برداشت باشد تا پیچ همچنان بنشیند. ارتفاع خیلی کم به حسگر می‌خورد و هشدار می‌دهد؛ ارتفاع خیلی زیاد هم باعث می‌شود پیچ در جای خود قرار نگیرد. تنظیم را با گام‌های کوچک انجام دهید، هر بار یک پیچ آزمایشی را با باد وارد کنید، سپس پیچ تنظیم را محکم کنید تا موقعیت جابه‌جا نشود. ▶ تماشای بخش 11 در 03:59 — تماشا در 03:59
مکش ضعیف شده است و پیچ‌ها پیش از رسیدن به سوراخ می‌افتند. چه چیزی را بررسی کنم؟▼
ابتدا پنبه فیلتر مسیر خلأ را بررسی کنید. اگر آلوده باشد، مکش از بین می‌رود. محفظه را پیچ‌باز کنید، پنبه قدیمی را بیرون بکشید و پنبه جدیدی نصب کنید که فلش آن به سمت بالا باشد — اگر برعکس نصب شود اصلاً مکش ایجاد نمی‌کند — سپس آن را کاملاً تا انتها فشار دهید و گیره را ببندید. پنبه‌ای که شل باشد یا درست ننشسته باشد نیز هوا نشت می‌دهد. ▶ تماشای بخش 12 در 02:55 — تماشا در 02:55
نازل مکشی فرسوده را چگونه تعویض کنم؟▼
پیچ M4 کنار نگه‌دارنده را شل کنید و گیره را بلند کنید تا مجموعه آزاد شود. با فشار دادن اتصال به داخل و یک بار کشیدن، لوله هوا را جدا کنید — هرگز با زور نکشید، گیره داخلی می‌شکند. نازل جدید را نصب کنید، آن را کاملاً به پایین فشار دهید تا بنشیند، محکم کنید و سپس گیره را با هم‌تراز بودن زبانه آن دوباره ببندید. ▶ تماشای بخش 12 در 00:00 — تماشا در 00:00
ارتفاع برداشت صحیح پیچ چقدر است و چگونه آن را بررسی کنم؟▼
نازل را به‌آرامی روی نقطه برداشت پایین بیاورید و به‌جای فشردن فیکسچر، فاصله کمی باقی بگذارید، سپس برای ذخیره آن تأیید را بزنید. برای بررسی، صفحه ناوبری را باز کنید، تست دستگاه را انتخاب کنید و مورد 6 را برای بلندشدن پس از برداشت اجرا کنید، یک بار با پیچ و یک بار بدون پیچ. قرار گرفتن صحیح و وسط‌چین پیچ در نازل یعنی ارتفاع درست است. ▶ تماشای بخش 17 در 00:35 — تماشا در 00:35

کیفیت پیچ‌بندی و هشدارها

پیچ‌های شل، رزوه‌های هرز، گشتاور نادرست، تنظیمات تشخیص، سرعت و ارتفاع ایمنی.

پیچ‌ها هرز می‌شوند. چگونه جلوی این مشکل را بگیرم؟▼
تشخیص تکمیل پیچ‌گوشتی را روشن کنید و گشتاور سفت‌کردن را کاهش دهید. تشخیص تکمیل، گشتاور واقعی رسیده را با مقدار هدف مقایسه می‌کند و پیش از هرز شدن رزوه، پیچ‌گوشتی را متوقف می‌کند؛ گشتاور بیش از حد بالا رزوه‌ها را در مواد نرم کابینت هرز می‌کند. فقط پارامتر گشتاور سفت‌کردن را تغییر دهید، سپس پیش از ادامه کل برنامه یک پیچ آزمایشی ببندید. ▶ تماشای بخش 15 در 01:50 — تماشا در 01:50
پیچ‌ها کاملاً محکم نشده‌اند و کابینت هنوز حرکت می‌کند. چه چیزی را تغییر دهم؟▼
پارامتر گشتاور سفت‌کردن را افزایش دهید یا زمان قفل شناور را بررسی کنید که معمولاً باید 0.3 ثانیه باشد. اگر پیچ تا انتها بسته نشود، کنترلر هشدار می‌دهد، و اگر زمان قفل شناور خیلی کوتاه باشد، هد پیش از نشستن پیچ آزاد می‌شود. هر بار یک مقدار را تغییر دهید و با یک پیچ آزمایشی تأیید کنید. ▶ تماشای بخش 15 در 01:05 — تماشا در 01:05
کدام گزینه‌های تشخیص باید فعال شوند؟▼
سه مورد: تشخیص تکمیل پیچ‌گوشتی روی 1 تنظیم شود تا گشتاور حتماً حاصل شود؛ گزینه هشدار روی 2 تنظیم شود تا پیچی که بد بسته شده همچنان هشدار دهد و دستگاه به پیچ‌بندی ادامه ندهد؛ و تشخیص وجود پیچ روی 2 تنظیم شود، زیرا بدون آن دستگاه بدون توجه به وجود پیچ در نازل عمل می‌کند. از حالت گشتاور استفاده کنید، نه حالت عمق — این دستگاه حسگر عمق ندارد. ▶ تماشای بخش 15 در 01:57 — تماشا در 01:57
دستگاه حتی با وجود نبودن پیچ در نازل، به بستن ادامه می‌دهد. چرا؟▼
تشخیص وجود پیچ خاموش است. آن را روی 2 تنظیم کنید. بدون آن، کنترلر نمی‌تواند نازل خالی را از نازل دارای پیچ تشخیص دهد و هد را بدون چیزی برای بستن روی سوراخ پایین می‌برد. این کار باعث پیچ‌های شل یا جاافتاده می‌شود و می‌تواند سطح کابینت را خراش دهد. آن را روشن کنید، سپس یک پیچ آزمایشی ببندید. ▶ تماشای بخش 15 در 02:55 — تماشا در 02:55
از چه سرعت‌هایی برای محورها استفاده کنم و آیا می‌توانم دستگاه را سریع‌تر کنم؟▼
تنظیمات معمول عبارت‌اند از X روی 600، Y روی 400 و Z روی 400. حداکثر محور X برابر 800 است. افزایش این مقادیر زمان چرخه را کوتاه می‌کند، اما سرعت‌های بیش از حد بالا باعث می‌شوند هد خارج از موقعیت برسد و پیچ غیرمرکز بنشیند. اگر آن‌ها را تغییر می‌دهید، هر بار فقط یک محور را افزایش دهید و نخستین پیچ آزمایشی را دوباره بررسی کنید. ▶ تماشای بخش 15 در 03:11 — تماشا در 03:11
ارتفاع ایمنی چیست و چرا باید بالاتر از فیدر بماند؟▼
ارتفاع ایمنی، ارتفاع Z است که هد بین پیچ‌ها تا آن بالا می‌رود و روی BL18 روی 155 تنظیم شده است. باید از بالای فیدر عبور کند، زیرا فیدر برای رساندن پیچ بعدی از زیر به داخل می‌لغزد. اگر ارتفاع ایمنی خیلی کم باشد، هد با فیدر برخورد می‌کند؛ این یک مانع مکانیکی سخت است و می‌تواند نازل را خم کند. ▶ تماشای بخش 15 در 03:51 — تماشا در 03:51
زمان قفل شناور چه کاربردی دارد؟▼
این زمان، هد را پس از توقف پیچ‌گوشتی به‌طور کوتاه روی کابینت نگه می‌دارد تا پیچ جا بیفتد و به‌جای پس‌پریدن، تثبیت شود. مقدار عادی 0.3 ثانیه است. زمانی اهمیت دارد که پیچ‌ها کامل تا انتها بسته نمی‌شوند. این مقدار ثابت نیست، بنابراین آن را متناسب با مواد کابینت خود تنظیم کنید، اما هر بار فقط همان یک مقدار را تغییر دهید. ▶ تماشای بخش 15 در 01:04 — تماشا در 01:04
چگونه پیش از اجرای کل کابینت، یک پیچ را آزمایش کنم؟▼
موقعیت 1 را فشار دهید، حرکت تک‌مرحله‌ای را انتخاب کنید، نخستین مختصات را انتخاب کنید و دوباره حرکت تک‌مرحله‌ای را بزنید. نزدیک‌شدن هد را تماشا کنید، بررسی کنید که پیچ صاف و محکم نشسته باشد، سپس همین کار را برای مختصات دوم انجام دهید. تنها پس از دو پیچ سالم باید شروع از مکان‌نما را بزنید تا سوراخ‌های باقی‌مانده به‌صورت خودکار اجرا شوند. اگر هد خیلی سریع پایین می‌آید، سرعت سیلندر را کم کنید. ▶ تماشای بخش 17 در 03:40 — تماشا در 03:40
هشدار رزوه هرز دستگاه را در میانه کابینت متوقف کرد. آیا می‌توانم فقط همان سوراخ را رد کنم؟▼
بله. شروع را بزنید تا دستگاه آن نقطه پیچ‌بندی را رد کند و با بقیه ادامه دهد؛ این واکنش درست برای رزوه هرز شده یا سوراخی است که از قبل پیچ دارد. برای بررسی، درب فیدر را باز نکنید — فیدر سالم است. آن سوراخ را رد کنید، کابینت را تمام کنید و همان یک پیچ را بعداً تعمیر کنید. ▶ تماشای بخش 10 در 02:35 — تماشا در 02:35
نیمی از پیچ‌ها قبلاً بسته شده‌اند. چگونه به‌جای شروع از اول، از پیچ بعدی ادامه دهم؟▼
موقعیت 1 را فشار دهید، سوراخ بعدی را که هنوز به پیچ نیاز دارد پیدا کنید، دستگاه را روی آن ببرید، سپس شروع از مکان‌نما و سپس شروع را فشار دهید. دستگاه از آن نقطه به بعد پیچ‌بندی می‌کند و سوراخ‌های تمام‌شده را دست‌نخورده می‌گذارد. اگر پیچی روی هد منتظر نیست، ابتدا یکی را با باد وارد کنید، سپس از مکان‌نما شروع کنید. ▶ تماشای بخش 18 در 00:00 — تماشا در 00:00

حسگرها و حرکت دستگاه

عدم حرکت، کلیدهای مغناطیسی، حسگرهای حد و موقعیت، عملکرد سیلندرها.

دستگاه اصلاً حرکت نمی‌کند. ابتدا کجا را بررسی کنم؟▼
حسگرهای حد و موقعیت را بررسی کنید. هر کدام چراغ نشانگری دارند که هنگام کار دستگاه باید روشن باشد؛ اگر چراغی خاموش باشد، کنترلر از حرکت دادن آن محور خودداری می‌کند. حسگر را با آچار کوچکی شل کنید و آن را بلغزانید تا چراغ روشن شود، سپس دوباره محکم کنید. کلیدهای مغناطیسی روی سیلندرها را نیز بررسی کنید، زیرا ممکن است شل شوند. ▶ تماشای بخش 11 در 12:41 — تماشا در 12:41
صفحه نمایش و پندنت کار می‌کنند، اما دکمه شروع هیچ واکنشی ندارد.▼
سه مورد را به ترتیب انجام دهید: تأیید کنید دستگاه بازنشانی شده و هر سه محور صفر را نشان می‌دهند، تأیید کنید توقف اضطراری فشرده نشده است، و تأیید کنید چراغ‌های حسگر محوری که می‌خواهید حرکت دهید روشن هستند. اگر چراغی خاموش باشد، تنظیم همان حسگر معمولاً حرکت را فوراً بازمی‌گرداند. توجه داشته باشید که دکمه‌های دو سمت دستگاه معادل یکدیگرند. ▶ تماشای بخش 11 در 12:28 — تماشا در 12:28
وقتی رفتار دستگاه ناپایدار است، چگونه عملکرد سیلندرها را بررسی کنم؟▼
هنگامی که اپراتور دستگاه را در حالت دستی به کار می‌اندازد، چراغ‌های نشانگر بالای هر سیلندر را تماشا کنید. سیلندری که باید گیره‌بندی کند اما هیچ چراغی نشان نمی‌دهد، فرمان نمی‌گیرد؛ این به کلید مغناطیسی خارج از موقعیت اشاره دارد، نه به عیب مکانیکی. اصلاح موقعیت کلید معمولاً کافی است؛ خود سیستم پنوماتیک به‌ندرت خراب می‌شود. ▶ تماشای بخش 11 در 14:03 — تماشا در 14:03

بارگذاری کابینت و فیکسچر

گیره‌بندی، هم‌ترازی ماژول، اندازه‌های مختلف کابینت، تست تک‌کابینت، خطرهای برخورد.

چگونه کابینت را طوری بارگذاری کنم که پیچ‌ها در جای درست قرار بگیرند؟▼
ماژول LED را در فیکسچر قرار دهید، به‌گونه‌ای که لبه آن به مرجع ثابت سمت راست تکیه کند؛ قاب آلومینیومی ریخته‌گری‌شده را روی آن نصب کنید، ماژول را با قاب هم‌تراز کنید و سپس دسته گیره‌بندی پنوماتیک را بچرخانید تا گیره‌بندی شود. ماژول‌ها باید نزدیک مرجع گوشه پایین-راست قرار بگیرند. بارگذاری ناهم‌تراز به‌صورت انحراف یکنواخت پیچ‌ها در یک جهت نمایان می‌شود. ▶ تماشای بخش 2 در 05:02 — تماشا در 05:02
کابینت هنگام بسته‌شدن پیچ‌ها حرکت می‌کند یا بالا می‌آید. مشکل چیست؟▼
کابینت به‌درستی گیره‌بندی نشده است. پیچ‌بندی به کابینتی نیاز دارد که اصلاً تکان نخورد، بنابراین بررسی کنید سیلندر گیره‌بندی واقعاً بسته شده باشد و موقعیت گیره‌بندی با اندازه این کابینت تناسب داشته باشد. ماژولی که در موقعیت سیلندر گیره‌بندی نشده باشد، علت کلاسیک پیچ‌های خارج از مرکز و کالیبراسیونی است که پس از آن به‌نظر می‌رسد دچار انحراف شده است. ▶ تماشای بخش 7 در 01:38 — تماشا در 01:38
باید اندازه کابینت متفاوتی را اجرا کنم. چه چیزهایی را باید تنظیم کنم؟▼
سیلندر گیره‌بندی سمت متحرک را متناسب با اندازه جدید جابه‌جا کنید، سپس آن را با پیچ‌هایش محکم کنید تا نتواند بلغزد. BL18 کابینت‌ها را تا محدودیت فیکسچر پشتیبانی می‌کند و دو فیکسچر می‌توانند اندازه‌های مختلف را حمل کنند — یک کابینت بزرگ‌تر روی فیکسچر 1 و یک کابینت کوچک‌تر روی فیکسچر 2. هر دو پیچ در یک کابینت باید یکسان باشند. ▶ تماشای بخش 9 در 03:18 — تماشا در 03:18
فقط یک کابینت برای آزمایش دارم. از کدام فیکسچر استفاده کنم؟▼
فقط از فیکسچر 1 استفاده کنید. برنامه آن را تنظیم و آزمایش کنید و تا زمانی که فیکسچر 2 خالی است، همان ارتفاع Z را روی آن اعمال نکنید — بدون حضور کابینت، هد تا سطح فیکسچر پایین می‌رود و به میز دستگاه آسیب می‌زند. تا وقتی کابینت دومی برای بارگذاری دارید، آزمایش‌های تک‌کابینتی خود را روی فیکسچر 1 انجام دهید. ▶ تماشای بخش 6 در 07:04 — تماشا در 07:04
چگونه از برخورد هد با کابینت یا فیکسچر جلوگیری کنم؟▼
پیش از اجرای هر برنامه، تمام سوراخ‌های پیچ را بررسی کنید و هر چیزی را که در مسیر هد قرار دارد بردارید — پایه‌های ماژول، زبانه‌های قاب، قطعات شل. هرگز وقتی محور Z پایین است محور X یا Y را حرکت ندهید. هنگام نزدیک شدن هد به محصول سرعت را کاهش دهید و بررسی پیش از اجرا را الزامی بدانید، نه اختیاری. ▶ تماشای بخش 13 در 00:02 — تماشا در 00:02
چرخه دو فیکسچره در عمل چگونه اجرا می‌شود؟▼
در حالی که فیکسچر راست در ایستگاه 2 مشغول پیچ‌بندی است، کابینت بعدی را روی فیکسچر چپ در ایستگاه 1 بارگذاری می‌کنید. با پایان پیچ‌بندی، مجموعه فیکسچر به سمت راست جابه‌جا می‌شود، کابینت تکمیل‌شده برای تخلیه به ایستگاه 3 می‌رسد و کابینت تازه‌بارگذاری‌شده به موقعیت پیچ‌بندی می‌رود. بنابراین دستگاه هرگز برای بارگذاری توسط اپراتور منتظر نمی‌ماند و کاهش زمان چرخه از همین‌جا حاصل می‌شود. ▶ تماشای بخش 8 در 00:00 — تماشا در 00:00

دوربین و کالیبراسیون

تصویر تیره دوربین، نازل ضربه‌خورده، کالیبراسیون نوک بیت و دوربین، حسگر وجود پیچ.

تصویر دوربین بیش از حد تاریک است و سوراخ‌های پیچ دیده نمی‌شوند. چه چیزی را تنظیم کنم؟▼
پیچ تنظیم روشنایی منبع نور CCD را بچرخانید تا سوراخ‌ها به‌وضوح دیده شوند، سپس بر اساس آنچه پندنت نشان می‌دهد قضاوت کنید، نه بر اساس نور اتاق. اگر نور اصلاً روشن نمی‌شود، پیش از فرض خرابی لامپ، کابل‌های برق نور را از نظر اتصال شل بررسی کنید. روشنایی یک تنظیم اپراتور است و به مراجعه مهندس نیاز ندارد. ▶ تماشای بخش 3 در 01:45 — تماشا در 01:45
نازل ضربه خورده است و پیچ‌ها اکنون به سوراخ نمی‌رسند. چه چیزی باید دوباره کالیبره شود؟▼
فاصله بین نازل و نوک بیت را دوباره کالیبره کنید. با استفاده از پیش‌نمایش مسیر، سپس خروجی و سپس مورد 6، سر بیت را پایین بیاورید، آن را داخل یک سوراخ پیچ قرار دهید و دقیقاً وسط‌چین کنید، نقطه را ذخیره کنید، سپس مکان‌نمای دوربین را روی همان مرکز سوراخ بیاورید و تأیید کنید. مقدار آفست خودبه‌خود به‌روزرسانی می‌شود و نمی‌توان آن را دستی وارد کرد. ▶ تماشای بخش 12 در 04:35 — تماشا در 04:35
دوربین بینایی چگونه نسبت به نوک بیت کالیبره می‌شود؟▼
ابتدا کابینت را گیره‌بندی کنید، سپس سر بیت کشیده‌شده را با مرکز دقیق یک سوراخ هم‌تراز کنید و تأیید کنید تا مختصات نوک بیت ثبت شود. سپس مکان‌نما به گزینه دوربین می‌پرد: Z را به بالاترین موقعیت ببرید، دوربین را روی همان سوراخ قرار دهید و مکان‌نمای قرمز را با آن مرکز هم‌تراز کنید. تأیید کنید تا مقدار فاصله به‌طور خودکار به‌روزرسانی شود. ▶ تماشای بخش 14 در 00:04 — تماشا در 00:04
حسگر پیچ دیگر وجود پیچ را در نازل تشخیص نمی‌دهد.▼
حسگر را تنظیم کنید، نه اینکه آن را تعویض کنید. وقتی پیچ وجود دارد، چراغ‌های قرمز و سبز باید هم‌زمان روشن باشند؛ بدون پیچ فقط چراغ سبز. اگر حسگر تشخیص نمی‌دهد، پیچ نصب آن را شل کنید و حسگر را به‌آرامی بالا یا پایین ببرید تا چراغ زرد روشن شود، سپس دوباره با یک پیچ واقعی آزمایش کنید. هرگز آن را در وضعیتی تنظیم‌شده رها نکنید که چراغ خاموش باشد. ▶ تماشای بخش 11 در 07:17 — تماشا در 07:17

نگهداری و پشتیبانی

روغن‌کاری، بررسی‌های روزانه، فهرست مواد مصرفی، گارانتی، قطعات و اینکه با چه کسی تماس بگیرید.

BL18 را کجا و هر چند وقت یک‌بار باید روغن‌کاری کنم؟▼
ابتدا اسلایدرهای ریل خطی را تمیز کنید، سپس اسلایدرهای بال‌اسکرو را روغن‌کاری کنید و هر بلوک را در تمام مسیر حرکت آن بگردانید تا روغن توزیع شود، و در پایان باقی‌مانده سیاه مصرف‌شده را پاک کنید. روغن‌کاری برای اسلایدرهای راهنما و اسلایدرهای بال‌اسکرو روی محورها انجام می‌شود. انجام منظم این کار همان چیزی است که دقت موقعیت‌دهی را در حد دقت نامی نگه می‌دارد. ▶ تماشای بخش 18 در 04:21 — تماشا در 04:21
چه مواد مصرفی‌ای را باید موجود نگه دارم؟▼
سه مورد: نازل‌های مکش، پنبه فیلتر مسیر خلأ و خود پیچ‌های بست، M4×10 با واشر تخت و فنری. نازل‌ها فرسوده و ضربه‌خورده می‌شوند، پنبه فیلتر مسدود می‌شود و بی‌سروصدا مکش را از بین می‌برد، و پیچ‌ها باید با یکدیگر یکسان باشند. تعویض هر یک از این دو قطعه مصرفی مستلزم بررسی مجدد موقعیت نازل و، پس از تعویض نازل، کالیبراسیون است. ▶ تماشای بخش 12 در 00:00 — تماشا در 00:00
پیش از هر نوبت تولید چه مواردی را بررسی کنم؟▼
چهار بررسی: کابینت محکم گیره‌بندی شده و تکان نمی‌خورد، هیچ سوراخ پیچی در مسیر هد مانع ندارد، فیدر پیچ دارد و گیر نکرده است، و چراغ‌های حسگر روشن هستند. بخش 13 صراحتاً می‌گوید این بررسی باید پیش از اجرای برنامه انجام شود. کمتر از دو دقیقه طول می‌کشد و از بیشتر آسیب‌های ناشی از برخورد جلوگیری می‌کند. ▶ تماشای بخش 13 در 02:13 — تماشا در 02:13
چرا دو پیچ در یک کابینت باید یکسان باشند؟▼
زیرا فیدر، نازل و گشتاور برای یک مشخصات پیچ یکسان تنظیم شده‌اند. پیچ‌های مخلوط، عمق نشستن و گشتاوری را که واقعاً حاصل می‌شود تغییر می‌دهند؛ در نتیجه پیچ‌ها یا هرز می‌شوند یا شل می‌مانند و گزینه‌های تشخیص به‌طور تصادفی هشدار می‌دهند. پیچ استاندارد BL18، M4×10 با واشر تخت و فنری است؛ اگر محصول شما به مشخصات دیگری نیاز دارد، هنگام سفارش آن را تأیید کنید. ▶ تماشای بخش 13 در 01:18 — تماشا در 01:18
BL18 چه اندازه کابینت و چه دقتی را پشتیبانی می‌کند؟▼
حداکثر ابعاد فیکسچر سازگار 1024 x 1024 x 105 mm است و دقت موقعیت‌دهی ±0.02mm است؛ بنابراین به لطف کورس کشیده محور Z، ماژول‌های کابینت با ضخامت‌های مختلف همگی در محدوده پوشش قرار می‌گیرند. ابعاد دستگاه 4700 x 1800 x 1500 mm و وزن آن حدود 550 kg است. پیش از سفارش، نقشه کابینت خود را با محدودیت فیکسچر تطبیق دهید. ▶ تماشای بخش 1 در 00:15 — تماشا در 00:15
JHIMS چه گارانتی و زمان پاسخ‌گویی ارائه می‌دهد؟▼
کل دستگاه یک سال گارانتی دارد؛ برای مشکلات مرتبط با کیفیت، تعمیر یا تعویض رایگان در خدمات پس از فروش انجام می‌شود. زمان پاسخ‌گویی کمتر از 30 دقیقه است؛ در دلتای رود مروارید، تکنسین ظرف 24 ساعت و خارج از آن بسته به شرایط ظرف 48 ساعت اعزام می‌شود. کارکنان خدمات پس از فروش 24 ساعته، هفت روز هفته، حتی در تعطیلات رسمی آماده خدمت‌رسانی هستند. ▶ تماشای بخش 10 در 03:04 — تماشا در 03:04
وقتی ویدئو و این صفحه مشکل را حل نمی‌کنند، با چه کسی تماس بگیرم؟▼
برای تماس مستقیم با تیم مهندسی JHIMS می‌توانید به [email protected] ایمیل بزنید، با شماره (86-755) 86700443 تماس بگیرید یا از طریق WhatsApp پیام دهید. شماره ویدئویی که دنبال می‌کردید، متن دقیق آلارم نمایش‌داده‌شده روی ترمینال برنامه‌ریزی و اینکه دستگاه روی کدام فیکسچر متوقف شده است را ارسال کنید. ویدئوی بخش ۱۰ با این درخواست پایان می‌یابد که مشتریان حدس نزنند و تماس بگیرند، به‌جای آنکه خودشان پارامترهای فیدر را تغییر دهند. ◀ تماشای بخش ۱۰ در 03:04 — تماشا در 03:04

نشانه‌یاب — عیب‌یابی دستگاه پیچ‌بند خودکار

هر پرسش یک بار در این جدول عیب‌یابی دستگاه پیچ‌بند خودکار آمده است، به ترتیب دسته منبع آن، همراه با زمان شروع دقیق ویدئو برای همان تعمیر نمایش‌داده‌شده.

علائم کدام ویدیو را ببینید دقیقه شروع پیوند عمیق
پندنت به زبان چینی است — چگونه BL18 را به انگلیسی تغییر دهم؟ ویدئوی ۱ — آموزش BL18: زبان، بازنشانی هشدار 00:12 تماشا در 00:12
به‌محض تغییر زبان رابط، هشداری ظاهر می‌شود. آیا چیزی خراب شده است؟ ویدئوی ۱ — آموزش BL18: زبان، بازنشانی هشدار 00:24 تماشا در 00:24
تفاوت بازنشانی دسته و بازنشانی دستگاه چیست؟ ویدئوی 3 — آموزش BL18: روشن‌کردن، بازنشانی، دکمه‌ها، برنامه جدید 00:52 تماشا در 00:52
بازنشانی را زدم، اما محورها همچنان به‌جای صفر مقدار نشان می‌دهند. چرا؟ ویدئوی 3 — آموزش BL18: روشن‌کردن، بازنشانی، دکمه‌ها، برنامه جدید 01:18 تماشا در 01:18
هر دکمه روی کابینت چه کاری انجام می‌دهد؟ ویدئوی 3 — آموزش BL18: روشن‌کردن، بازنشانی، دکمه‌ها، برنامه جدید 01:28 تماشا در 01:28
BL18 پیش از نخستین راه‌اندازی به چه برق و هوای فشرده‌ای نیاز دارد؟ ویدئوی 3 — آموزش BL18: روشن‌کردن، بازنشانی، دکمه‌ها، برنامه جدید 00:27 تماشا در 00:27
ردیف‌های پارامتر قرمز نمایش داده می‌شوند و پیکربندی سروو از بین رفته است. چگونه آن‌ها را بازیابی کنم؟ ویدئوی 4 — آموزش BL18: پارامترهای پیش‌فرض، سروو، نور دوربین، آموزش مختصات 00:00 تماشا در 00:00
چگونه برنامه جدیدی برای کابینت ایجاد کنم؟ ویدئوی 3 — آموزش BL18: روشن‌کردن، بازنشانی، دکمه‌ها، برنامه جدید 03:44 تماشا در 03:44
مختصات سوراخ پیچ را چگونه آموزش دهم؟ ویدئوی 4 — آموزش BL18: پارامترهای پیش‌فرض، سروو، نور دوربین، آموزش مختصات 02:22 تماشا در 02:22
آیا به دو برنامه جداگانه نیاز دارم، یکی برای فیکسچر 1 و یکی برای فیکسچر 2؟ ویدئوی 3 — آموزش BL18: روشن‌کردن، بازنشانی، دکمه‌ها، برنامه جدید 03:44 تماشا در 03:44
کدام مقادیر I/O باید برای فیکسچر دوم تنظیم شوند؟ ویدئوی 5 — آموزش BL18: I/O، Output 12، فیکسچر 2، ارتفاع Z 00:30 تماشا در 00:30
ارتفاع پیچ‌بندی محور Z را چگونه تنظیم کنم؟ ویدئوی 6 — آموزش BL18: ارتفاع Z، هد دریل، Output 6 00:00 تماشا در 00:00
کابینت دو عمق مختلف برای سوراخ پیچ دارد. آیا یک برنامه می‌تواند هر دو را مدیریت کند؟ ویدئوی 7 — آموزش BL18: ارتفاع Z، موانع، برخورد، حرکت تک‌مرحله‌ای 03:32 تماشا در 03:32
BL18 چند برنامه را می‌تواند ذخیره کند؟ ویدئوی 2 — آموزش BL18: نمای کلی، ظرفیت 01:22 تماشا در 01:22
پیچی در فیدر گیر کرده و دستگاه متوقف شده است. سریع‌ترین راه رفع آن چیست؟ ویدئوی 11 — آموزش BL18: گرفتگی، هشدار لغزش، هشدار هرز شدن، ادامه 00:01 تماشا در 00:01
چگونه بررسی کنم که پیچ واقعاً از فیدر به بیرون دمیده می‌شود؟ ویدئوی 11 — آموزش BL18: گرفتگی، هشدار لغزش، هشدار هرز شدن، ادامه 01:00 تماشا در 01:00
چند پیچ باید در فیدر بریزم؟ ویدئوی 10 — آموزش BL18: فیدر، پیچ‌ها، هوا، فیکسچر 01:35 تماشا در 01:35
پیچ با دمش پایین می‌آید اما به‌جای ایستادن در سوراخ، کج می‌نشیند. چگونه آن را رفع کنم؟ ویدئوی 12 — آموزش BL18: پیچ کج، هم‌ترازی نازل، حسگر، ارتفاع برداشت 00:00 تماشا در 00:00
نازل اکنون بیش از حد پایین است و به قاب یا حسگر برخورد می‌کند. ارتفاع آن باید چقدر باشد؟ ویدئوی 12 — آموزش BL18: پیچ کج، هم‌ترازی نازل، حسگر، ارتفاع برداشت 03:59 تماشا در 03:59
مکش ضعیف شده است و پیچ‌ها پیش از رسیدن به سوراخ می‌افتند. چه چیزی را بررسی کنم؟ ویدئوی 13 — آموزش BL18: نازل، پنبه فیلتر، کالیبراسیون 02:55 تماشا در 02:55
نازل مکشی فرسوده را چگونه تعویض کنم؟ ویدئوی 13 — آموزش BL18: نازل، پنبه فیلتر، کالیبراسیون 00:00 تماشا در 00:00
ارتفاع برداشت صحیح پیچ چقدر است و چگونه آن را بررسی کنم؟ ویدئوی 18 — آموزش BL18: ارتفاع برداشت، حرکت تک‌مرحله‌ای، تست بستن 00:35 تماشا در 00:35
پیچ‌ها هرز می‌شوند. چگونه جلوی این مشکل را بگیرم؟ ویدئوی 16 — آموزش BL18: گشتاور، تشخیص، ارتفاع ایمنی، سرعت 01:50 تماشا در 01:50
پیچ‌ها کاملاً محکم نشده‌اند و کابینت هنوز حرکت می‌کند. چه چیزی را تغییر دهم؟ ویدئوی 16 — آموزش BL18: گشتاور، تشخیص، ارتفاع ایمنی، سرعت 01:05 تماشا در 01:05
کدام گزینه‌های تشخیص باید فعال شوند؟ ویدئوی 16 — آموزش BL18: گشتاور، تشخیص، ارتفاع ایمنی، سرعت 01:57 تماشا در 01:57
دستگاه حتی با وجود نبودن پیچ در نازل، به بستن ادامه می‌دهد. چرا؟ ویدئوی 16 — آموزش BL18: گشتاور، تشخیص، ارتفاع ایمنی، سرعت 02:55 تماشا در 02:55
از چه سرعت‌هایی برای محورها استفاده کنم و آیا می‌توانم دستگاه را سریع‌تر کنم؟ ویدئوی 16 — آموزش BL18: گشتاور، تشخیص، ارتفاع ایمنی، سرعت 03:11 تماشا در 03:11
ارتفاع ایمنی چیست و چرا باید بالاتر از فیدر بماند؟ ویدئوی 16 — آموزش BL18: گشتاور، تشخیص، ارتفاع ایمنی، سرعت 03:51 تماشا در 03:51
زمان قفل شناور چه کاربردی دارد؟ ویدئوی 16 — آموزش BL18: گشتاور، تشخیص، ارتفاع ایمنی، سرعت 01:04 تماشا در 01:04
چگونه پیش از اجرای کل کابینت، یک پیچ را آزمایش کنم؟ ویدئوی 18 — آموزش BL18: ارتفاع برداشت، حرکت تک‌مرحله‌ای، تست بستن 03:40 تماشا در 03:40
هشدار رزوه هرز دستگاه را در میانه کابینت متوقف کرد. آیا می‌توانم فقط همان سوراخ را رد کنم؟ ویدئوی 11 — آموزش BL18: گرفتگی، هشدار لغزش، هشدار هرز شدن، ادامه 02:35 تماشا در 02:35
نیمی از پیچ‌ها قبلاً بسته شده‌اند. چگونه به‌جای شروع از اول، از پیچ بعدی ادامه دهم؟ ویدئوی 19 — آموزش BL18: ادامه، رد کردن نوار، زبان، روان‌کاری 00:00 تماشا در 00:00
دستگاه اصلاً حرکت نمی‌کند. ابتدا کجا را بررسی کنم؟ ویدئوی 12 — آموزش BL18: پیچ کج، هم‌ترازی نازل، حسگر، ارتفاع برداشت 12:41 تماشا در 12:41
صفحه نمایش و پندنت کار می‌کنند، اما دکمه شروع هیچ واکنشی ندارد. ویدئوی 12 — آموزش BL18: پیچ کج، هم‌ترازی نازل، حسگر، ارتفاع برداشت 12:28 تماشا در 12:28
وقتی رفتار دستگاه ناپایدار است، چگونه عملکرد سیلندرها را بررسی کنم؟ ویدئوی 12 — آموزش BL18: پیچ کج، هم‌ترازی نازل، حسگر، ارتفاع برداشت 14:03 تماشا در 14:03
چگونه کابینت را طوری بارگذاری کنم که پیچ‌ها در جای درست قرار بگیرند؟ ویدئوی 3 — آموزش BL18: روشن‌کردن، بازنشانی، دکمه‌ها، برنامه جدید 05:02 تماشا در 05:02
کابینت هنگام بسته‌شدن پیچ‌ها حرکت می‌کند یا بالا می‌آید. مشکل چیست؟ ویدئوی 8 — آموزش BL18: پیچ آزمایشی، گیره‌بندی، شروع از مکان‌نما 01:38 تماشا در 01:38
باید اندازه کابینت متفاوتی را اجرا کنم. چه چیزهایی را باید تنظیم کنم؟ ویدئوی 10 — آموزش BL18: فیدر، پیچ‌ها، هوا، فیکسچر 03:18 تماشا در 03:18
فقط یک کابینت برای آزمایش دارم. از کدام فیکسچر استفاده کنم؟ ویدئوی 7 — آموزش BL18: ارتفاع Z، موانع، برخورد، حرکت تک‌مرحله‌ای 07:04 تماشا در 07:04
چگونه از برخورد هد با کابینت یا فیکسچر جلوگیری کنم؟ ویدئوی 14 — آموزش BL18: برخورد، گیره‌بندی، اندازه کابینت 00:02 تماشا در 00:02
تصویر دوربین بیش از حد تاریک است و سوراخ‌های پیچ دیده نمی‌شوند. چه چیزی را تنظیم کنم؟ ویدئوی 4 — آموزش BL18: پارامترهای پیش‌فرض، سروو، نور دوربین، آموزش مختصات 01:45 تماشا در 01:45
نازل ضربه خورده است و پیچ‌ها اکنون به سوراخ نمی‌رسند. چه چیزی باید دوباره کالیبره شود؟ ویدئوی 13 — آموزش BL18: نازل، پنبه فیلتر، کالیبراسیون 04:35 تماشا در 04:35
دوربین بینایی چگونه نسبت به نوک بیت کالیبره می‌شود؟ ویدئوی 15 — آموزش BL18: کالیبراسیون دوربین 00:04 تماشا در 00:04
حسگر پیچ دیگر وجود پیچ را در نازل تشخیص نمی‌دهد. ویدئوی 12 — آموزش BL18: پیچ کج، هم‌ترازی نازل، حسگر، ارتفاع برداشت 07:17 تماشا در 07:17
BL18 را کجا و هر چند وقت یک‌بار باید روغن‌کاری کنم؟ ویدئوی 19 — آموزش BL18: ادامه، رد کردن نوار، زبان، روان‌کاری 04:21 تماشا در 04:21
چه مواد مصرفی‌ای را باید موجود نگه دارم؟ ویدئوی 13 — آموزش BL18: نازل، پنبه فیلتر، کالیبراسیون 00:00 تماشا در 00:00
پیش از هر نوبت تولید چه مواردی را بررسی کنم؟ ویدئوی 14 — آموزش BL18: برخورد، گیره‌بندی، اندازه کابینت 02:13 تماشا در 02:13
چرا دو پیچ در یک کابینت باید یکسان باشند؟ ویدئوی 14 — آموزش BL18: برخورد، گیره‌بندی، اندازه کابینت 01:18 تماشا در 01:18
BL18 چه اندازه کابینت و چه دقتی را پشتیبانی می‌کند؟ ویدئوی 2 — آموزش BL18: نمای کلی، ظرفیت 00:15 تماشا در 00:15
JHIMS چه گارانتی و زمان پاسخ‌گویی ارائه می‌دهد؟ ویدئوی 11 — آموزش BL18: گرفتگی، هشدار لغزش، هشدار هرز شدن، ادامه 03:04 تماشا در 03:04
وقتی ویدئو و این صفحه مشکل را حل نمی‌کنند، با چه کسی تماس بگیرم؟ ویدئوی 11 — آموزش BL18: گرفتگی، هشدار لغزش، هشدار هرز شدن، ادامه 03:04 تماشا در 03:04
چرخه دو فیکسچره در عمل چگونه اجرا می‌شود؟ ویدئوی 9 — آموزش BL18: گردش کار، ایستگاه دوگانه 00:00 تماشا در 00:00
ساخت کامل برنامه دو فیکسچری از ابتدا تا انتها کجا نشان داده شده است؟ ویدئوی 17 — آموزش BL18: برنامه‌نویسی، فیکسچر دوگانه 00:00 تماشا در 00:00

19 ویدیو — عیب‌یابی دستگاه پیچ‌بند خودکار

JHIMS BL18 screw fastening machine training course — Part 0

راهنمای مراحل

  1. ویدئوی ۱ — تغییر زبان پندنت بین چینی و انگلیسی؛ پاک‌کردن هشداری که پس از تغییر زبان ظاهر می‌شود
  2. ویدئوی 2 — معرفی دستگاه، طراحی سه‌ایستگاهی با دو فیکسچر، ظرفیت 1,000 x 1,000 mm، 1,000 برنامه ذخیره‌شده
  3. ویدئوی 3 — روشن‌کردن دستگاه، برق ورودی 220V/50Hz، ورودی هوا، بازنشانی دسته در برابر بازنشانی دستگاه، دکمه‌های کابینت، موقعیت 1/2 فیکسچر، ایجاد برنامه جدید
  4. ویدئوی 4 — پارامترهای پیش‌فرض قرمز یا مفقود و پیکربندی سروو، روشنایی نور CCD، آموزش مختصات نخستین سوراخ پیچ، شمارنده
  5. ویدئوی 5 — برنامه‌نویسی سیگنال خروجی I/O (خروجی ثابت روی 12)، مختصات سوراخ پیچ فیکسچر 2، شروع ارتفاع مونتاژ محور Z
  6. ویدئوی 6 — تنظیم ارتفاع پیچ‌بندی محور Z، نزدیک‌شدن آهسته پیش از تماس، بیرون‌آوردن هد مته با Output 6
  7. ویدئوی 7 — ارتفاع Z برای دو عمق مختلف سوراخ، تغییر دسته‌ای Z، برداشتن موانع، هرگز حرکت ندادن X/Y وقتی Z پایین است، آزمون تک‌مرحله‌ای
  8. ویدئوی 8 — بستن پیچ‌های آزمایشی با دست و بازرسی آن‌ها، ظاهر ماژول گیره‌نشده، شروع از مکان‌نما
  9. ویدئوی 9 — چرخه تولید دو فیکسچره از بارگذاری تا تخلیه
  10. ویدئوی 10 — محل و برق فیدر پیچ، تعداد پیچ‌هایی که باید اضافه شود، فشارسنج فیدر، تنظیم سیلندر فیکسچر برای کابینت‌های 1000 x 500 و 1000 x 1000
  11. ویدئوی 11 — رفع گرفتگی فیدر، استفاده از کلید آزمون تغذیه، از سرگیری تولید پس از خطا، رد کردن پیچ هرزشده/لغزیده، و دلیل اینکه پارامترهای فیدر را ویرایش نکنید
  12. ویدئوی 12 — رفع پیچی که هنگام پرتاب به پایین کج می‌شود (نازل چپ‌به‌راست، جلو‌به‌عقب، ارتفاع)، حسگر وجود پیچ، حسگر حد/موقعیت، ارتفاع برداشت، آزمون دستگاه
  13. ویدئوی 13 — تعویض نازل مکشی و گیره نگه‌دارنده، تعویض پنبه فیلتر، کالیبراسیون فاصله نازل تا نوک مته
  14. ویدئوی 14 — برداشتن قطعات مزاحم پیش از اجرا، تنظیم موقعیت گیره‌بندی برای کابینت‌های 960 x 960 و 500 x 1000، چک‌لیست پیش از اجرا
  15. ویدئوی 15 — کالیبراسیون فاصله دوربین بینایی و نوک بیت
  16. ویدئوی 16 — گشتاور، تشخیص تکمیل پیچ‌گوشتی، تشخیص وجود پیچ، زمان قفل شناور، ارتفاع ایمنی، سرعت محورها
  17. ویدئوی 17 — ساخت کامل برنامه دو فیکسچری از ابتدا تا انتها — مختصات، I/O، ارتفاع‌ها برای هر دو فیکسچر
  18. ویدئوی 18 — بررسی ارتفاع برداشت پیچ، بستن یک پیچ با حرکت تک‌مرحله‌ای و سپس اجرای بقیه از مکان‌نما
  19. ویدئوی 19 — ادامه کابینت نیمه‌تمام از پیچ بعدی، رد کردن سوراخ هرزشده، تغییر زبان رابط، روان‌کاری ریل‌های خطی

این فهرست عیب‌یابی دستگاه پیچ‌بند خودکار، مجموعه کامل ویدئوهای رسمی JHIMS را به ترتیب فیلم‌برداری نشان می‌دهد. روی هر بخش در فهرست کلیک کنید تا در پخش‌کننده بالا بارگذاری شود — بدون بارگذاری دوباره صفحه و بدون رفتن به یوتیوب.

دستگاه‌ها و خانواده‌های قطعات یدکی از همان گردش کار پیچ‌بندی.

JHIMS BL18 vertical 4-axis LED display cabinet screw fastening machineاین دستگاهدستگاه پیچ‌بند خودکار عمودی 4 محوره BL18 برای کابینت نمایشگر LEDمشخصات کامل، کاربردها و ماشین‌حساب ROI برای BL18.باز کردن →2P-LXS500 High-Speed LED Module Screw Tightening Machine — JHIMSپیچ LEDدستگاه پیچ‌بندی پرسرعت ماژول LED مدل 2P-LXS500پیچ‌بندی پرسرعت ماژول LED برای خطوط تولید انبوه ماژول.باز کردن →ZM320 Desktop Four-Axis Air-Blowing Screw Fastening Machine — JHIMSرومیزیدستگاه پیچ‌بند خودکار رومیزی چهارمحوره دمشی ZM320پیچ‌بندی چهارمحوره رومیزی با تغذیه دمشی پیچ برای پنل‌های کوچک و متوسط.باز کردن →ZM500 Screw Tightening & Removal Machine — JHIMSسفت‌کردن + بازکردندستگاه پیچ‌بند & پیچ‌بازکن ZM500سفت‌کردن خودکار و بازکردن پیچ برای دوباره‌کاری و جداسازی.باز کردن →تیغه هل‌دهنده (Tappet) تنگستن کارباید JHIMS برای شیرهای چسب‌زنیقطعات یدکینازل‌های دیسپنسینگ دقیق & تیغه هل‌دهنده (Tappet)نازل‌ها و مواد مصرفی تیغه هل‌دهنده برای هدهای پیچ‌بندی و دیسپنسینگ JHIMS.باز کردن →سیستم بازرسی خمیر لحیم‌کاری 3D SPI JHIMSکنترل کیفیت بالادستدستگاه بازرسی 3D خمیر لحیم‌کاری (3D SPI) S630بازرسی 3D خمیر لحیم‌کاری برای شناسایی عیب‌ها پیش از مرحله پیچ‌بندی.باز کردن →دستگاه بازرسی نوری خودکار (AOI) SMT مدل JHIMS XI-2000 با بازرسی PCB به کمک هوش مصنوعیکنترل کیفیت پایین‌دستدستگاه AOI SMT مدل XI-2000AOI مبتنی بر هوش مصنوعی برای بررسی مونتاژ ماژول پس از پیچ‌بندی.باز کردن →L5 High-Precision Automatic SMT Stencil Printer — JHIMSهمکار خط تولیددستگاه چاپ استنسیل SMT خودکار با دقت بالا L5چاپ استنسیل برای بخش SMT همان خط تولید LED.باز کردن →

دوره‌های ویدیویی، شواهد میدانی و راهنماهای عیب‌یابی که مکمل این پرسش‌های متداول هستند.

JHIMS BL18 vertical 4-axis LED display cabinet screw fastening machineدوره کاملراهنمای ویدئویی BL18: 19 آموزش گام‌به‌گامدوره کامل اپراتوری که این پاسخ‌ها بر اساس آن فهرست شده‌اند — به ترتیب فیلم‌برداری.باز کردن →BL18 Case Study: LED Cabinets in Argentina — JHIMSمطالعه موردیمطالعه موردی BL18: کابینت‌های LED در آرژانتیننصبی که این ویدیوهای آموزشی برای آن فیلم‌برداری شده‌اند، همراه با سوابق تحویل.باز کردن →فیدر عدسی ویبره JHIMS DPS-2 — راهنمای عیب‌یابیعیب‌یابیراهنمای عیب‌یابی فیدر ارتعاشی عدسی DPS-2کاربرد روش عیب‌یابی نشانه‌محور ما در یک سیستم تغذیه.باز کردن →دستگاه علامت‌گذاری لیزری UV مدل JHIMS R6-U - عملیات علامت‌گذاری لیزری PCBراهنمای دیگرراهنمای ویدئویی دستگاه لیزر مارکینگ UV مدل R6-Uدوره ویدیویی 9 بخشی برای اپراتورهای سیستم مارکینگ R6-U.باز کردن →دستگاه چاپ خمیر لحیم‌کاری JHIMS M8 - چاپگر استنسیل اتوماتیک SMT با تراز CCDراهنمای دیگرراهنمای ویدئویی گام‌به‌گام دستگاه چاپ خمیر لحیم‌کاری M8ویدئوهای اپراتور برای دستگاه چاپ خمیر لحیم‌کاری بصری M8.باز کردن →چشم‌انداز رقابتی فیدر عدسی SMT JHIMS: JHIMS DPS-2 در برابر برندهای جهانیمقایسهمقایسه فیدر عدسی SMT 2026: JHIMS در برابر برندهای جهانیمقایسه سیستم‌های تغذیه JHIMS با گزینه‌های وارداتی.باز کردن →

تماس با پشتیبانی

سه چیز را به ما بگویید تا بدون انتظار برای بازدید حضوری پاسخ دهیم: شماره ویدئویی که دنبال می‌کردید، متن دقیق هشدار روی پندنت و اینکه دستگاه روی کدام فیکسچر (1 یا 2) متوقف شده است. یک عکس از صفحه پندنت و یک کلیپ کوتاه از عیب پیوست کنید — این معمولاً برای مهندسان ما کافی است تا آن را در یک پاسخ شناسایی کنند.


After-sales · Engineering · Faults: [email protected]تلفن: (86-755) 86700443واتس‌اپ: +86 189 7533 5491