آدرس
ساختمان A1، شهرک صنعتی Runteng، خیابان Xishan شماره 4، محله Longteng، بخش Shiyan، منطقه Bao'an، شنژن 518000، چین
ساعات کاری
دوشنبه تا جمعه: ۷:۰۰ تا ۱۹:۰۰
آخر هفته: ۱۰:۰۰ تا ۱۷:۰۰
آدرس
ساختمان A1، شهرک صنعتی Runteng، خیابان Xishan شماره 4، محله Longteng، بخش Shiyan، منطقه Bao'an، شنژن 518000، چین
ساعات کاری
دوشنبه تا جمعه: ۷:۰۰ تا ۱۹:۰۰
آخر هفته: ۱۰:۰۰ تا ۱۷:۰۰

یک سازنده کابینت LED در آرژانتین، پیچبندی دستی را با JHIMS BL18 جایگزین کرد: گشتاور تکرارپذیر، تولید سریعتر کابینت.

چگونه یک تولیدکننده کابینت نمایشگر LED در آرژانتین از سفتکردن دستی پیچ — چرخههایی وابسته به اپراتور و گشتاوری متفاوت از پیچی به پیچ دیگر — به دستگاه پیچبند عمودی چهارمحوره JHIMS BL18 روی آورد.
در یک نگاه: مشتری کیست، دستگاه کجا تحویل شده و چه چیزی محرک این سرمایهگذاری بود.
تولید کابینت نمایشگر LED در آرژانتین بخشی رقابتی و صادراتمحور است و کیفیت کابینت را مشتریانی میسنجند که دیوار تکمیلشده را میبینند، نه میز مونتاژ پشت آن را. کابینتی که درست بسته نمیشود یا اتصالی که در حین کار شل میشود، در محل نصب دیده میشود.
به همین دلیل پروژه حول محور یکنواختی به اندازه سرعت شکل گرفت. تولید سریعتر کابینت با میزی که هر پیچ را با گشتاور متفاوت میبندد، فقط مشکل را به مرحله بعد منتقل میکند؛ بنابراین از ابتدا نیاز، دستگاهی بود که پیچبندی یکسان را روی هر کابینت اعمال کند.
کابینتهای نمایشگر LED از ورق فلزی و پروفیل آلومینیومی ساخته میشوند و هر ماژول یا برد با بستهای M4 در جای خود نگه داشته میشود. پیش از این پروژه، اپراتورهای مشتری این پیچها را بهصورت دستی با پیچگوشتی برقی یا دستی در میز مونتاژ محکم میکردند — همان روش پیچبندی که سالها در کارگاه کابینت به کار میرفت.
سفتکردن دستی دو هزینه دارد که فقط در تولید انبوه آشکار میشوند. اولی سرعت است: هر پیچ باید توسط یک نفر برداشته، موقعیتدهی، بسته و بررسی شود؛ بنابراین کابینتهای تکمیلشده به سرعت کار اپراتور وابستهاند.
دومی یکنواختی است: سفتکردن دستی همان گشتاوری را اعمال میکند که اپراتور وارد میکند، بنابراین نیروی گیرهبندی میان پیچها و میان اپراتورها متفاوت است.
این دو هزینه بودند که پروژه را پیش بردند. سفارشهای کابینت رو به افزایش بود و تفاوت میان کابینتی که درست بسته میشود و کابینتی که به دوبارهکاری نیاز دارد، با تکنیک اپراتور تعیین میشد، نه با تنظیمی روی دستگاه.

هر مشکل گزارششده به یک ویژگی سفتکردن دستی برمیگردد: بست گشتاور را از دست انسان میگیرد و دست یک ابزار کالیبرهشده نیست. دو اپراتور با یک پیچگوشتی، نیروی گیرهبندی یکسانی اعمال نمیکنند و همان اپراتور نیز ساعت 08:00 و 17:00 نیروی یکسانی اعمال نمیکند.
زمان چرخه نیز از همین علت ناشی میشود. در مونتاژ دستی، پیچ کوچکترین واحد کار است و اپراتور همه آن را انجام میدهد: برداشتن، قرار دادن، بستن و بررسی. خودکارسازی بهتنهایی پیچ را سریعتر نمیکند — بلکه اپراتور را از این توالی حذف میکند و میگذارد مونتاژ کابینت بهصورت موازی ادامه یابد.
چالشهای گزارششده، علت آنها هنگام بستن دستی پیچها و پاسخ طراحی.
| چالش گزارششده | چرا این اتفاق در بستن دستی پیچ رخ میدهد | راهکار طراحی |
|---|---|---|
| گشتاور میان پیچها متفاوت است | پیچگوشتی دستی هر نیرویی را که اپراتور وارد کند اعمال میکند | پیچبندی توسط دستگاه با یک تنظیم برنامهریزیشده انجام میشود |
| بازده به سرعت اپراتور بستگی دارد | یک نفر برای هر پیچ، برداشتن، قرار دادن، بستن و بررسی را انجام میدهد | هد زیر کنترل برنامه حرکت میکند و پیچها را میبندد |
| خستگی در طول شیفت | تکرار بستن پیچ در طول ساعتها، مهارت را تحلیل میبرد | دستگاه همان چرخه را از نخستین کابینت تا آخرین کابینت تکرار میکند |
| الگوی قابل استفاده مجددی برای هر کابینت وجود ندارد | موقعیت پیچها برای هر دسته جدید بهصورت چشمی تعیین میشود | 1,000 برنامه ذخیرهشده، همترازی به کمک دوربین برای موقعیتدهی |
| بارگذاری باعث توقف پیچبندی میشود | میز کار هر بار روی یک کابینت کار میکند | دو فیکسچر: کابینت بعدی مونتاژ میشود، در حالی که کابینت دیگر پیچبندی میشود |
پیش از سفارش BL18، پروژه شش الزام تعیین کرد که دستگاه باید آنها را برآورده کند:
این شش الزام یک تغییر را توصیف میکنند: تصمیم درباره گشتاور و موقعیت را از اپراتور بگیرید و به دستگاه منتقل کنید، بدون اینکه راهاندازی دستگاه از میزی که جایگزینش میشود دشوارتر باشد.
اندازه فیکسچر محدودیت عملی است. کابینتها بزرگاند، بنابراین دستگاه باید کل کابینت را بپذیرد، نه فقط یک ماژول، و گیرهبندی باید آن را بهاندازه کافی صاف نگه دارد تا پیچ بنشیند و پنل از هد دور خم نشود.
چرا JHIMS: دستگاه حول فیکسچر کابینت خود مشتری ساخته میشود، نه حول یک محدوده کاری استاندارد، و الگوی پیچبندی از روی کابینتهایی آموزش داده میشود که واقعاً روی آن کار خواهند کرد.
این پیکربندی به دو مشکلی پاسخ میدهد که به ترتیب گزارش شدند. یکنواختی گشتاور از جایگزینی پیچگوشتی دستی با پیچگوشتی برقی دستگاه و چرخه پیچبندی برنامهریزیشده حاصل میشود؛ بنابراین پیچ تا یک مقدار تنظیمشده بسته میشود، نه تا حدی که دست حس میکند.
زمان چرخه از چیدمان ایستگاهها میآید. با دو فیکسچر، هد هرگز برای بارگذاری کابینت منتظر نمیماند: اپراتور کابینت بعدی را در ایستگاه 1 مونتاژ میکند و کابینت تکمیلشده را در ایستگاه 3 برمیدارد، در حالی که ایستگاه 2 مشغول پیچبندی است.
| مورد | مدل | تعداد |
|---|---|---|
| دستگاه پیچبند خودکار کابینت نمایشگر LED | JHIMS BL18 (عمودی 4 محوره) | 1 |
یک دستگاه پیچبند عمودی چهارمحوره JHIMS BL18 برای مونتاژ کابینت نمایشگر LED تحویل شد که برای پیچهای M4×10 و فیکسچرهای کابینت مشتری پیکربندی شده بود.
| ویژگی | جزئیات |
|---|---|
| مشخصات پیچ | M4×10 با واشر تخت و فنری |
| روش تغذیه | دمش پنوماتیک فیدر |
| تعداد محورها | 3 محور پیچبندی + 1 محور تغذیه |
| دقت موقعیتدهی | ±0.02mm |
| روش پیچبندی | پیچبندی مکشی تکهد |
| روش همترازی | همترازی به کمک دوربین |
| حداکثر فیکسچر سازگار | 1024×1024×105mm |
| ابعاد کلی (L×W×H) | 4700×1800×1500mm |
| وزن | حدود 550kg |
| روش کنترل | کارت کنترل حرکت + پندنت آموزش |
| منبع تغذیه | AC 220V، 50Hz |
| فشار هوای کاری | 0.55–0.65MPa |

چیدمان محورها باعث میشود واحد کار کابینت باشد، نه ماژول. سه محور پیچبندی هد را روی کابینت موقعیتدهی میکنند و یک محور تغذیه پیچ را به نازل میرساند؛ بنابراین یک دستگاه کل فضای کابینت تا 1024×1024×105mm را پوشش میدهد.
انتخاب قطعات از بقیه محصولات JHIMS پیروی میکند: سیلندرهای پنوماتیک برای محورهای گیرهبندی و تغذیه، بالاسکرو سنگزده و ریل خطی برای محورها، موتورهای سروو و پیچگوشتی برقی برای پیچبندی، و یک نمایشگر لمسی صنعتی روی بستر کارت کنترل حرکت.
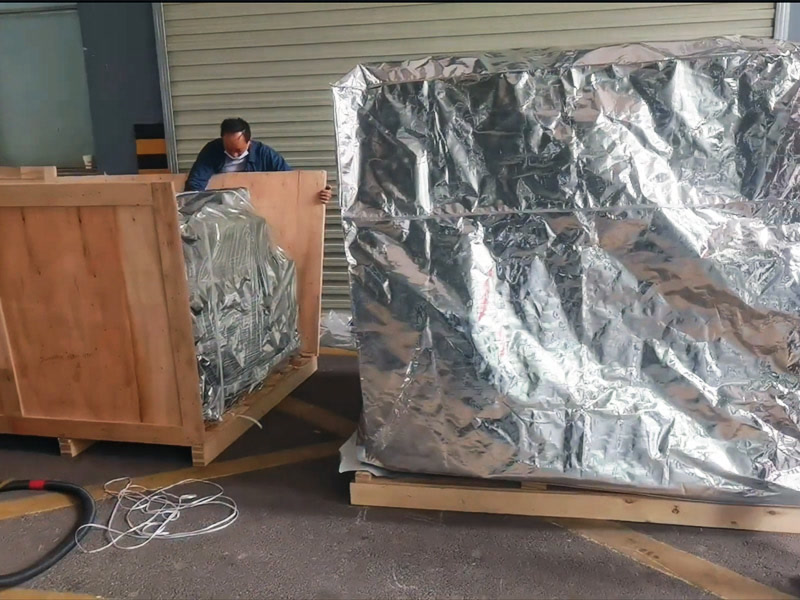
دستگاه با فیکسچرهای کابینت مشتری ساخته شد و موقعیتها با آموزش مبتنی بر ذخیره تصویر دوربین آموزش داده شدند، تا الگوی پیچبندی در سیستم مختصات خود دستگاه ذخیره شود. دستگاه در جعبههای چوبی بستهبندی و در آگوست 2026 ارسال شد.
هنگام رسیدن، دستگاه در سالن تولید کابینت مستقر میشود، به فیکسچرهای موجود گیره میشود و با کابینتهای خود مشتری راهاندازی و تحویل میشود. اپراتورها در فراخوانی برنامه، تغییر مشخصات پیچ و نگهداری دورهای آموزش میبینند، زیرا دستگاهی که برای هر تغییر به متخصص نیاز دارد، فرآیند را دوباره به سرعت کار دستی برمیگرداند.
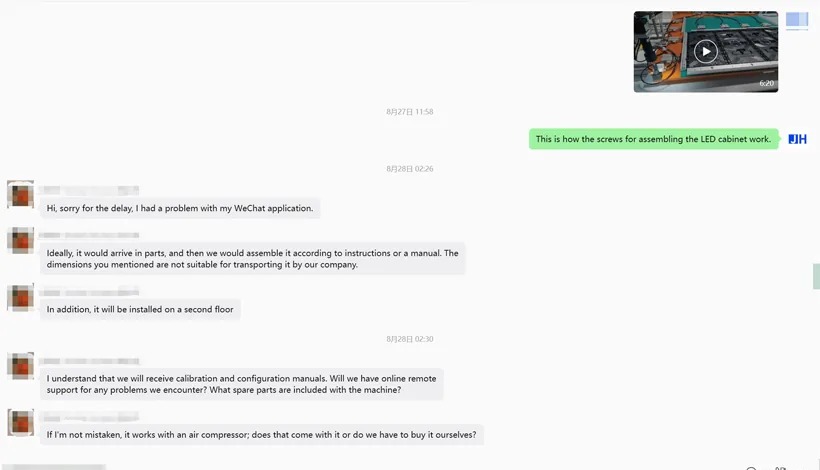
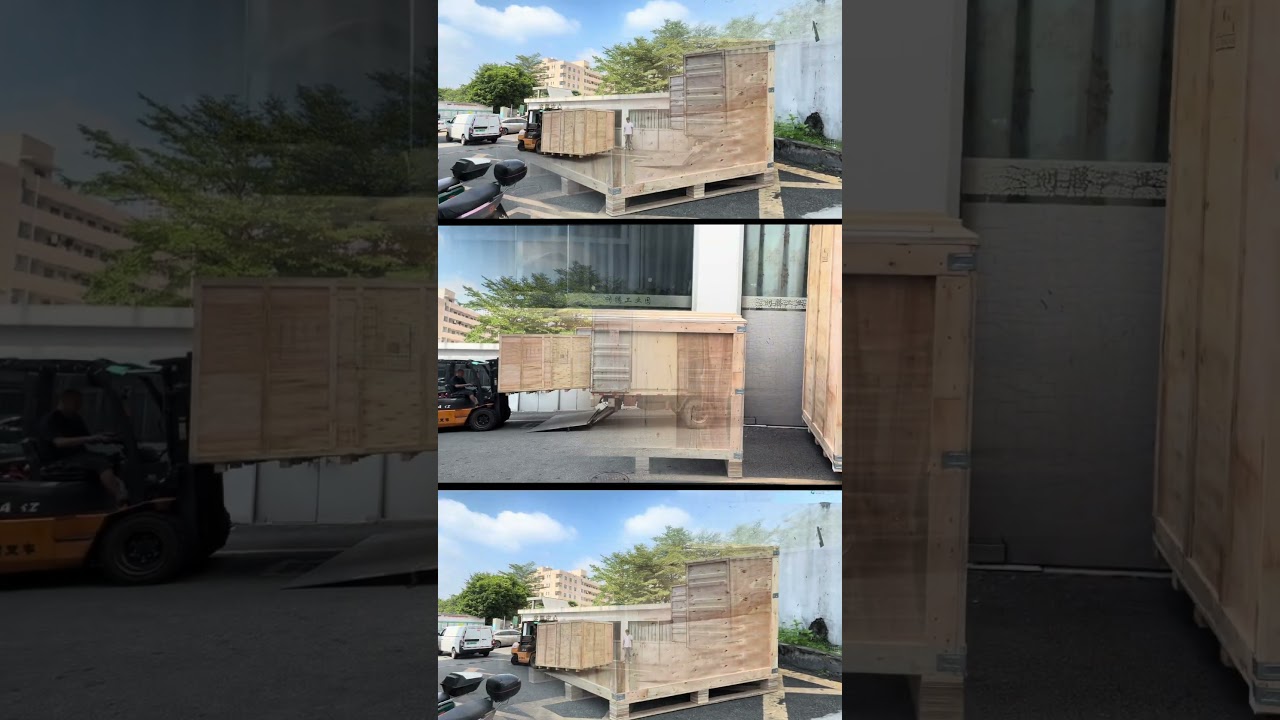
این سفارش بهصورت یک دستگاه کامل روی یک شاسی واحد حمل نشد. امکانات حملونقل و دسترسی ساختمان مشتری اجازه عبور دستگاه مونتاژشده را نمیداد؛ بنابراین BL18 بهصورت ماژول ارسال شد و در محل، در اتاق تولیدی در طبقه دوم و بر اساس دفترچه راهنما مونتاژ شد.
به همین دلیل نیز گفتوگوی تحویل شامل راهنماهای کالیبراسیون و پیکربندی، پشتیبانی از راه دور آنلاین برای راهاندازی، و تفاوت اقلام همراه دستگاه با اقلامی بود که مشتری بهصورت محلی تأمین میکند — از جمله هوای فشرده که در اینجا 0.55–0.65MPa اعلام شده است تا منبع هوای کارگاه پیش از باز کردن جعبهها بررسی شود.
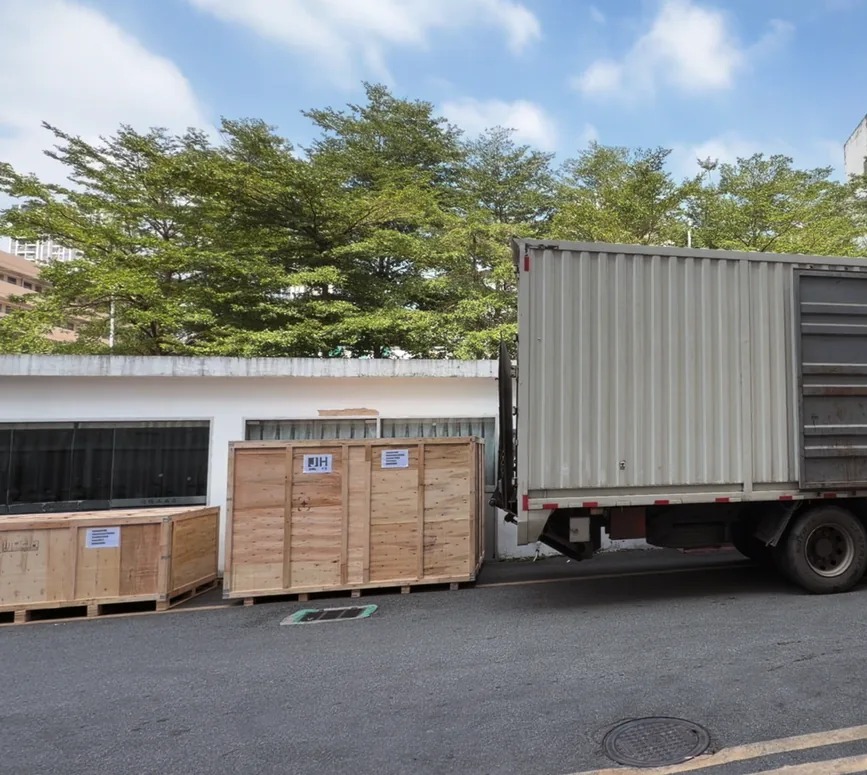

نوشتن مطالعات موردی آسان و باورکردنشان سخت است. اینها سوابق همین سفارشاند: الزاماتی که مشتری پیش از حمل نوشت و کلیپهای بارگیری که در روز خروج جعبهها از شنژن برایش فرستاده شد.
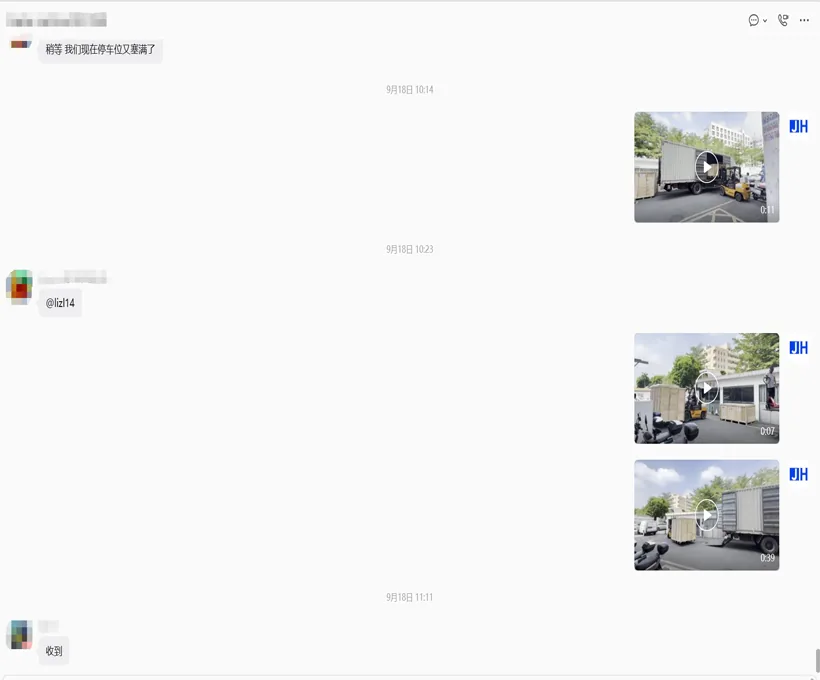
جعبهها در روز حمل در شنژن بارگیری شدند و فیلم همان لحظه برای مشتری فرستاده شد — نه عکسی که بعداً صحنهسازی شده باشد.
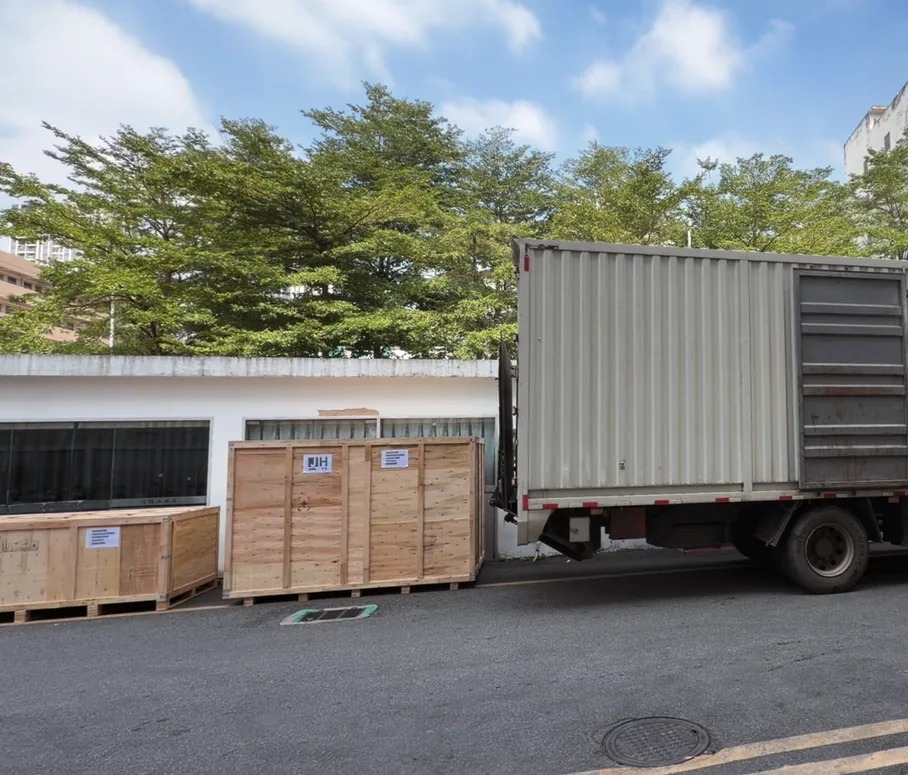
کلیپ نخست، تصاویر حملونقل همین سفارش است؛ بقیه، دستگاه BL18 را در حال پیچبندی کابینتهای نمایشگر LED نشان میدهند — مونتاژ ماژول، جابهجایی کابینت و پیچبندی خودکار. JHIMS همچنین یک مجموعه آموزشی 19 بخشی منتشر میکند (تنظیم گشتاور، کالیبراسیون دوربین، تنظیم نازل، عیبیابی فیدر) که از اینجا پیوند داده شده است کانال یوتیوب JHIMS. دوره کامل اپراتوری — همه 19 رویه بهصورت مکتوب، همراه با جدول خطاها — در راهنمای ویدیویی BL18.
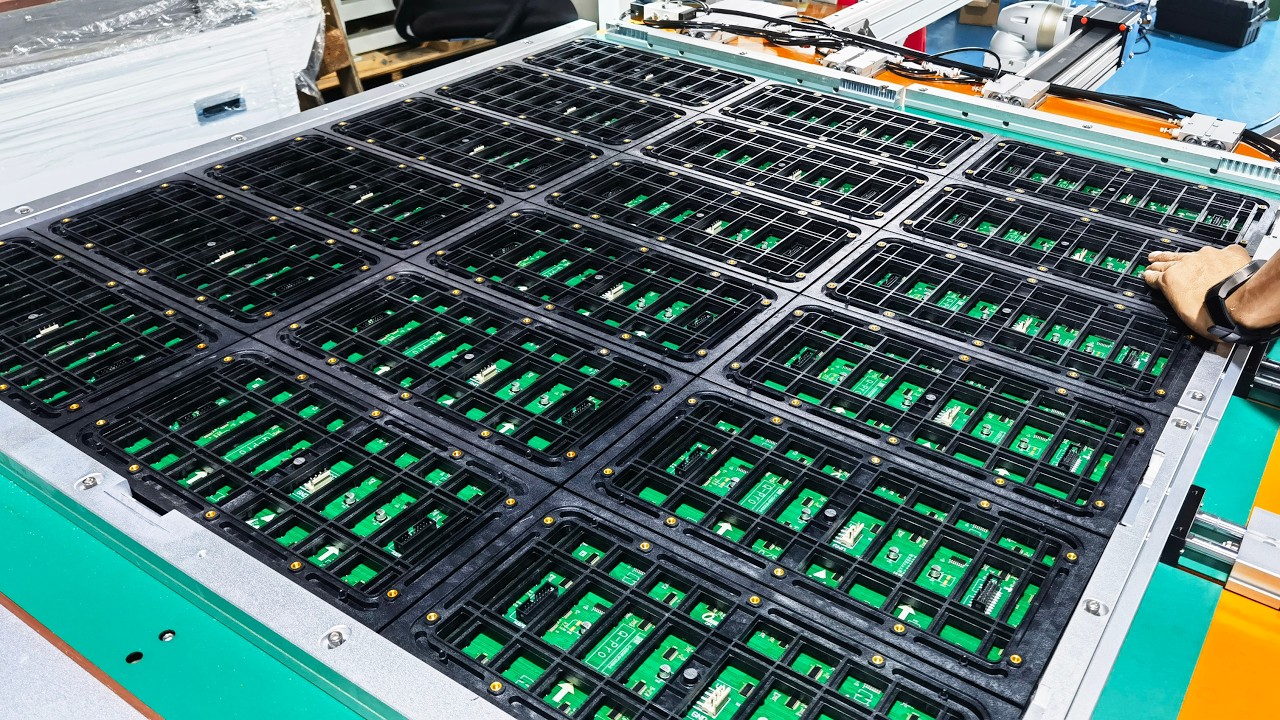
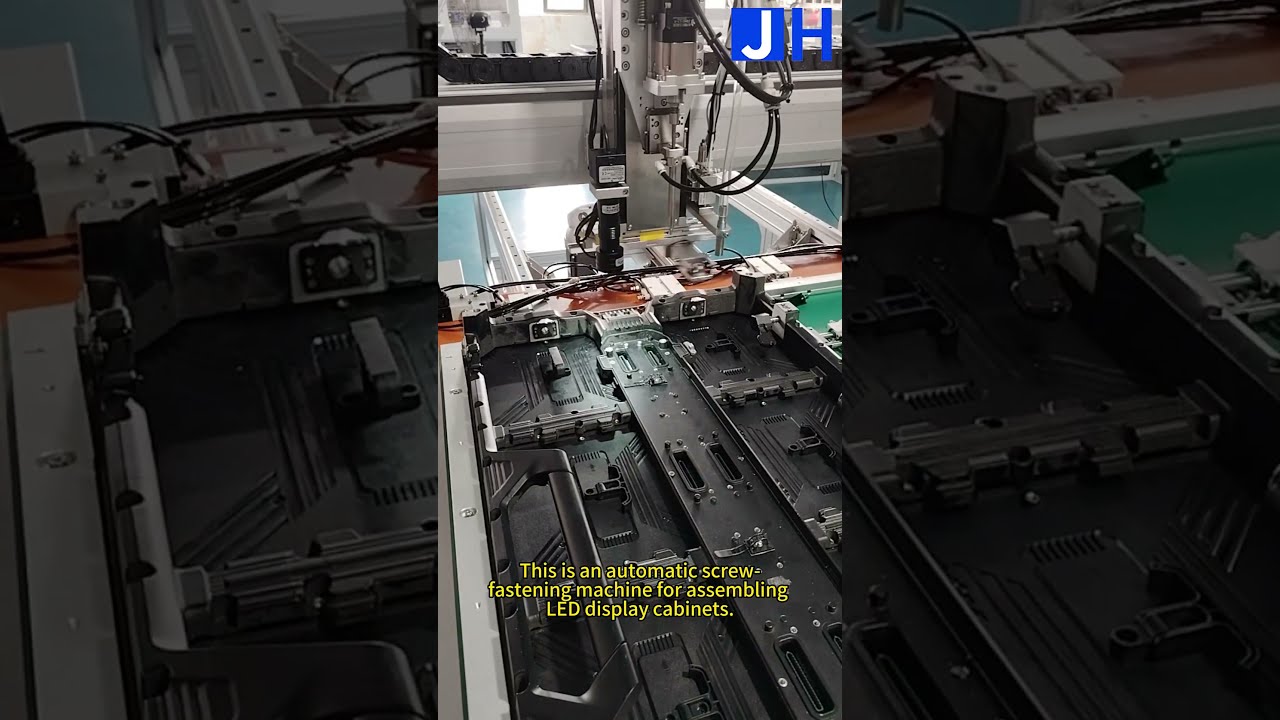
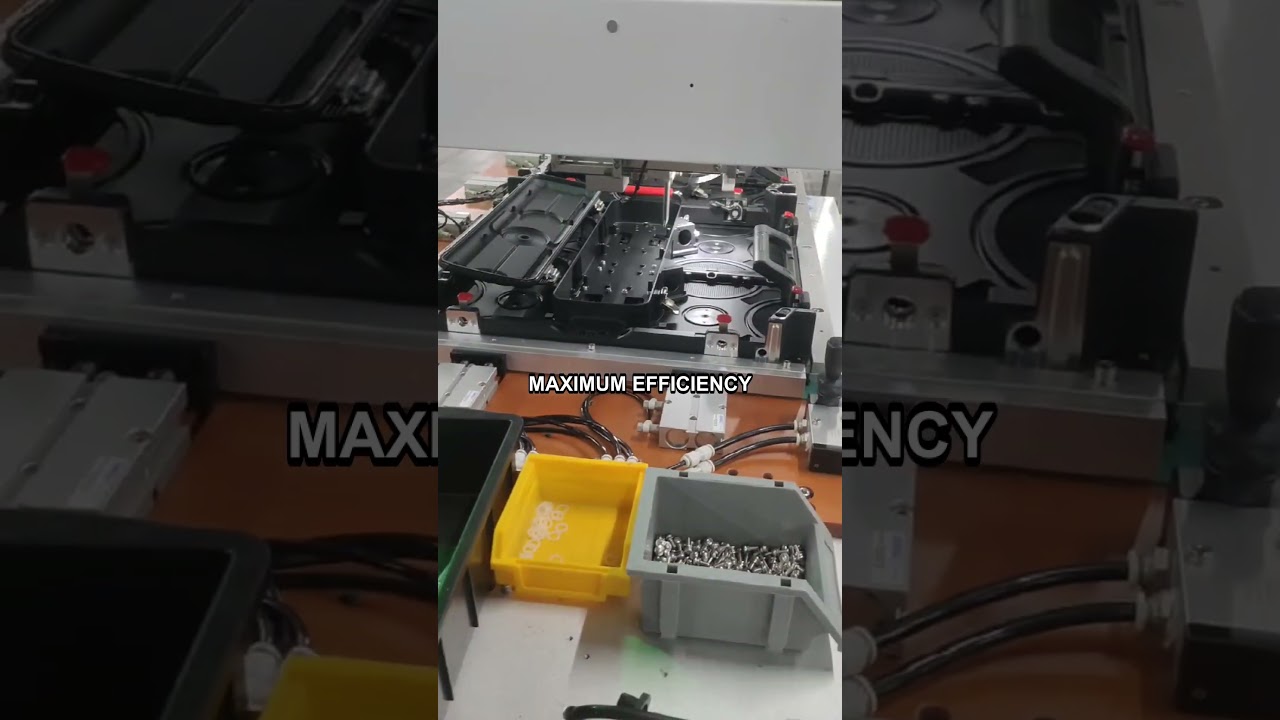
دو نکته ارزش توجه دارند، زیرا همانها هستند که دستگاهی را که در نمایش خوب عمل میکند از دستگاهی جدا میکنند که خروجی پایدار یک کارگاه کابینت را حفظ میکند: تغذیه پیچ باید بدون وقفه و بدون برداشت دوتایی انجام شود، و کابینت باید بهاندازه کافی صاف نگه داشته شود تا گشتاور صرف رزوه شود، نه خمشدن پنل.
خلاصه خود مشتری همان چیزی است که اینجا اهمیت دارد: کیفیت محصول بهبود یافت و بازده فرآیند افزایش یافت. هر دو از یک تغییر ناشی میشوند — بست دیگر گشتاور خود را از دست انسان نمیگیرد.
کیفیت بهبود یافت زیرا گشتاور اکنون یک تنظیم است، نه یک تکنیک. هر پیچ روی هر کابینت تا همان مقدار برنامهریزیشده بسته میشود؛ بنابراین کابینتی که در ایستگاه اول درست بسته میشود، در آخرین کابینت شیفت نیز همانگونه بسته میشود.
بازدهی بهبود یافت زیرا اپراتور دیگر بخشی از چرخه پیچبندی نبود. با دو فیکسچر و سه ایستگاه، یک کابینت در ایستگاه 2 پیچبندی میشود، در حالی که کابینت بعدی در ایستگاه 1 مونتاژ میشود و کابینت تکمیلشده در ایستگاه 3 تخلیه میشود؛ بنابراین هد به کار خود ادامه میدهد و برای بارگذاری کابینت منتظر نمیماند.
سرعت گزارششده مشتری عددی است که ارزش نقل دارد: حدود 2.5 ثانیه برای هر پیچ. روی یک هد پیچبندی، این مقدار تقریباً برابر است با 1,440 پیچ در ساعت (3,600 ÷ 2.5)، و اپراتور در همین حین کابینت بعدی را بارگذاری میکند.
| اندازهگیری | مقدار | منبع |
|---|---|---|
| سرعت پیچبندی | حدود 2.5 ثانیه برای هر پیچ | گزارششده توسط مشتری |
| بازدهی با آن سرعت | حدود 1,440 پیچ در ساعت (3,600 ÷ 2.5) | محاسبهشده بر اساس سرعت گزارششده |
| دقت موقعیتدهی | ±0.02mm | مشخصات دستگاه |
| زمان تحویل استاندارد | 30 روز | تحویل توسط JHIMS |
| یکنواختی پیچبندی | گشتاور اعمالشده توسط دستگاه به ازای هر پیچ | مشخصات دستگاه |
آنچه منتشر نشده: نرخ مردودی. نتیجه گزارششده مشتری سرعت، کیفیت و بهبود بازده است؛ آمار نقص اندازهگیریشده به ازای هر کابینت نزد خود مشتری میماند.
سفتکردن دستی روی یک کابینت کافی به نظر میرسد و در تولید انبوه دیگر کافی نیست. بست M4 آنقدر کوچک است که تفاوت میان پیچی که درست نشسته و پیچی که بیش از حد بسته شده، یک بازه گشتاور باریک است، و پیچگوشتی دستی نشان نمیدهد پیچ در کجای این بازه متوقف شده است.
این تغییر معمولاً روی کابینت تکمیلشده دیده نمیشود. بعداً بهصورت اتصالی که شل میشود، پنلی که تحت بار قژقژ میکند، یا سطحی که در اثر سر خوردن بیت پیچگوشتی تغییر شکل داده است نمایان میشود — به همین دلیل پیچبندی دستی معمولاً عیبهایی به بار میآورد که در بازرسی نهایی کشف میشوند، نه در ایستگاهی که ایجاد شدهاند.
خودکارسازی این مرحله، آنچه کنترل میشود را تغییر میدهد. موقعیت از سیستم مختصات دستگاه و الگوی آموزشدادهشده میآید، گشتاور از تنظیم پیچگوشتی برقی و توالی از برنامه — سه چیزی که اپراتور دیگر لازم نیست همزمان در دستان خود نگه دارد.
همین دلیل نشان میدهد چرا فیکسچر به اندازه هد اهمیت دارد. اگر کابینت صاف و محکم نگه داشته نشود، گشتاور صرف خمشدن پنل میشود نه بستهشدن رزوه، و نتیجه همان ناهماهنگیای است که دستگاه برای از بین بردنش خریداری شده بود. گیرهبندی پنوماتیک روی یک فیکسچر تماماندازه بخشی از راهحل است، نه لوازم جانبی آن.
پیکربندی تحویلشده برای این پروژه.
| پارامتر | مشخصات |
|---|---|
| دستگاه | دستگاه پیچبند خودکار عمودی چهارمحوره BL18 شرکت JHIMS |
| محورهای پیچبندی | 3 محور پیچبندی + 1 محور تغذیه |
| پیچ | M4×10 با واشر تخت و فنری |
| تغذیه | دمش پنوماتیک، حرکت فیدر روی محور X |
| دقت موقعیتدهی | ±0.02mm |
| همترازی | به کمک دوربین |
| حداکثر فیکسچر | 1024×1024×105mm |
| ذخیرهسازی برنامه | 1,000 برنامه |
| ایستگاهها | سه ایستگاه، دو فیکسچر |
| برق / هوا | AC 220V 50Hz / 0.55–0.65MPa |
| نتیجه مشتری (به گزارش مشتری) | کیفیت بهتر محصول و بازدهی بالاتر فرآیند |
ویژهدستگاه پیچبند عمودی 4 محوره BL18پیچبندی عمودی چهارمحوره کابینت — ±0.02mm، M4×10، فیکسچرها تا 1024×1024×105mm، 1,000 برنامه.مشاهده محصول → همراهدستگاه پیچبند رومیزی ZM320پیچبندی رومیزی چهارمحوره با تغذیه دمشی هوا برای بردها و ماژولهای کوچکتر LED.مشاهده محصول →
 بالادستکوره رفلو R10لحیمکاری فرونشینی بدون سرب در بالادست مونتاژ کابینت برای بردهای مدار LED.مشاهده محصول →
 بالادستفیدر ویبرهای عدسی DPS-2تغذیه ارتعاشی عدسی برای خطوط ماژول LED — عدسیهای 3–25mm با 0.5–1s برای هر عدسی.مشاهده محصول →دستهبندیسیستمهای پیچبند خودکاردستگاههای پیچبند رومیزی، دستی و خلأیی برای مونتاژ الکترونیک.مشاهده محصول →
 مطالعه موردیپیچبندی: عربستان سعودییک دستگاه پیچبند خودکار JHIMS که مونتاژ کابینت نمایشگر LED را در عربستان سعودی خودکار میکند.خواندن مقاله →
 مطالعه موردیتولید LED: اسپانیاچهار دستگاه YSM20R کارکرده برای یک تولیدکننده نمایشگر LED اسپانیایی.خواندن مقاله →
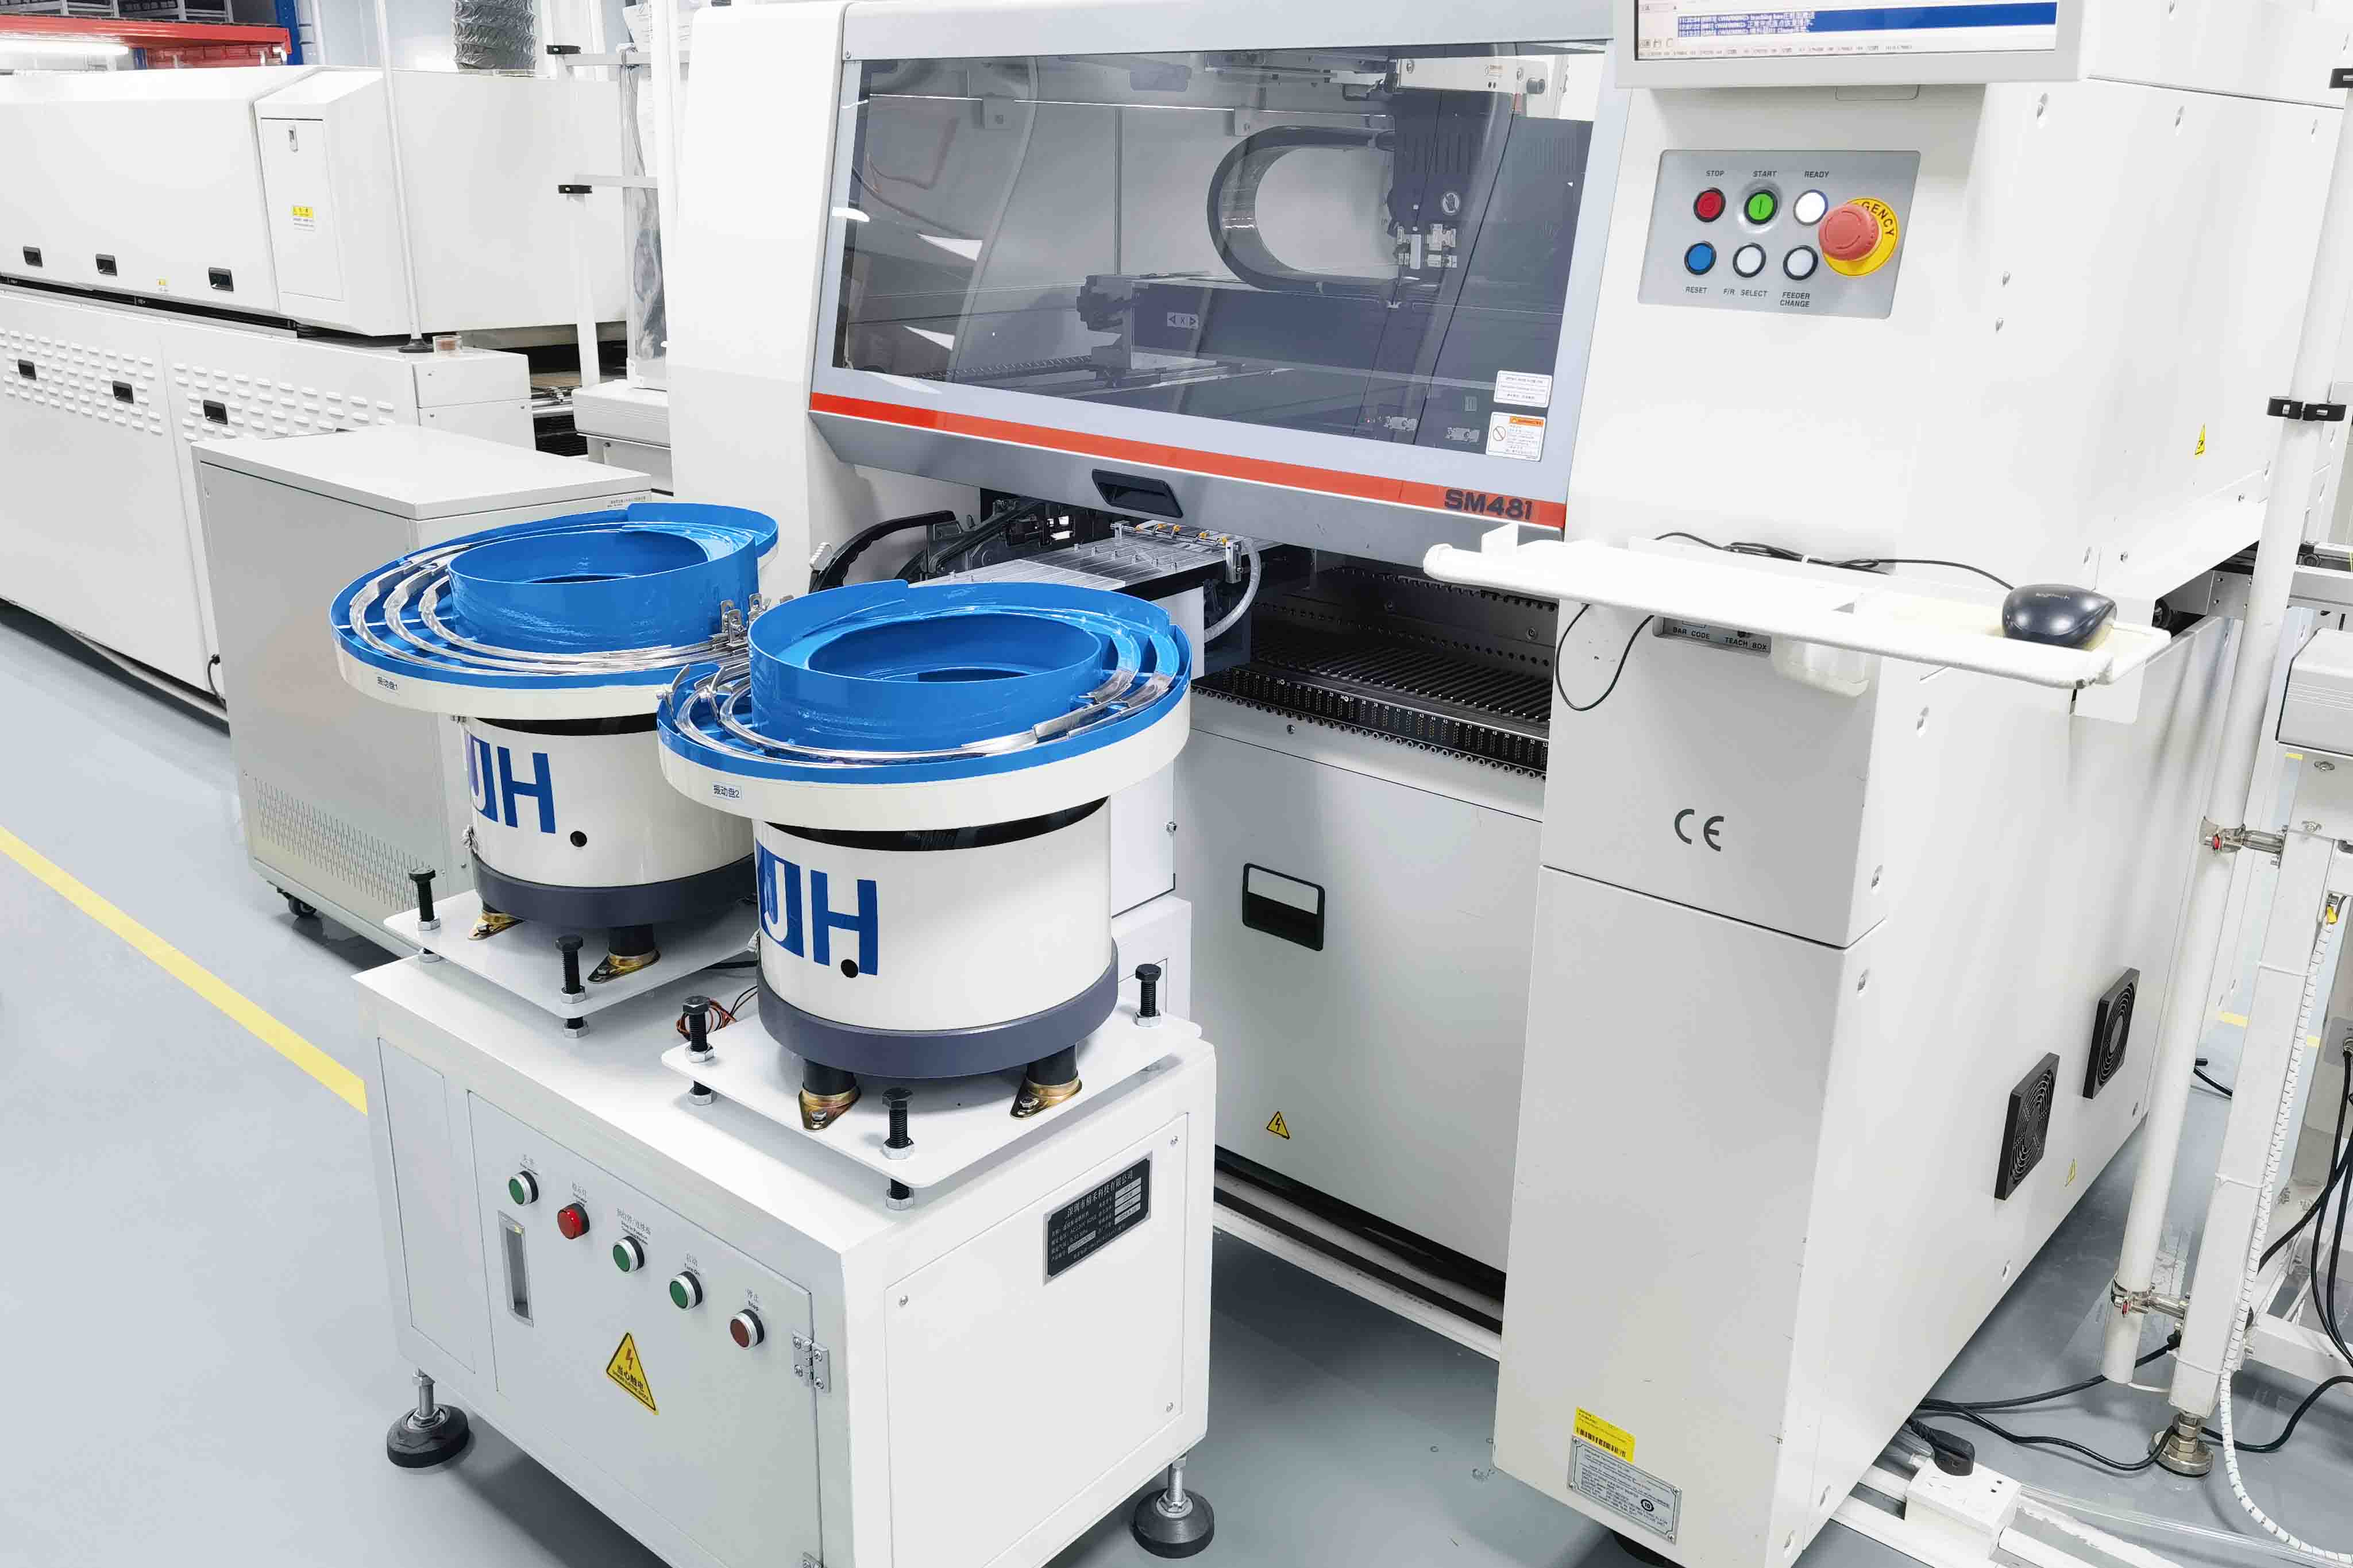 مطالعه موردیفیدر عدسی: دونگگوانفیدر عدسی سفارشی ساختهشده برای یک خط مونتاژ LED در دونگگوان.خواندن مقاله →
 پشتیبانیپشتیبانی فنیعیبیابی از راه دور، قطعات یدکی و درخواستهای خدمات برای دستگاههای JHIMS.خواندن مقاله →
اندازه کابینت، مشخصات پیچ و خروجی هدف خود را برای ما بفرستید — مهندسی JHIMS ظرف 12 ساعت کاری پاسخ میدهد (دوشنبه–شنبه، 09:00–23:00 به وقت استاندارد چین، UTC+8).















