Resolución de problemas de la atornilladora BL18: 53 soluciones rápidas

53 respuestas de resolución de problemas de la máquina de atornillado BL18, cada una enlazada con el minuto exacto del vídeo oficial de formación de JHIMS que la resuelve.

Preguntas frecuentes sobre solución de problemas

Resolución de problemas de la atornilladora BL18: 53 soluciones rápidas

Cada una de las 53 preguntas siguientes tiene dos respuestas: una solución que puede leer en 20 segundos y el minuto exacto del vídeo oficial de formación de JHIMS en el que un ingeniero realiza esa reparación en una BL18 real.

Cómo utilizar esta página

Cada respuesta que figura a continuación ofrece una solución escrita breve y el minuto exacto del vídeo oficial de formación de JHIMS en el que un ingeniero realiza esa reparación en una BL18 real. Consulte este índice de resolución de problemas de la atornilladora antes de abrir una incidencia de servicio: la mayoría de los fallos de la BL18 se resuelven en menos de diez minutos con el vídeo que aparece abajo. Realice primero el diagnóstico inicial de 60 segundos y después abra el grupo de síntomas que coincida con lo que está haciendo la máquina.

BL18 LED display cabinet screw fastening machine troubleshooting reference
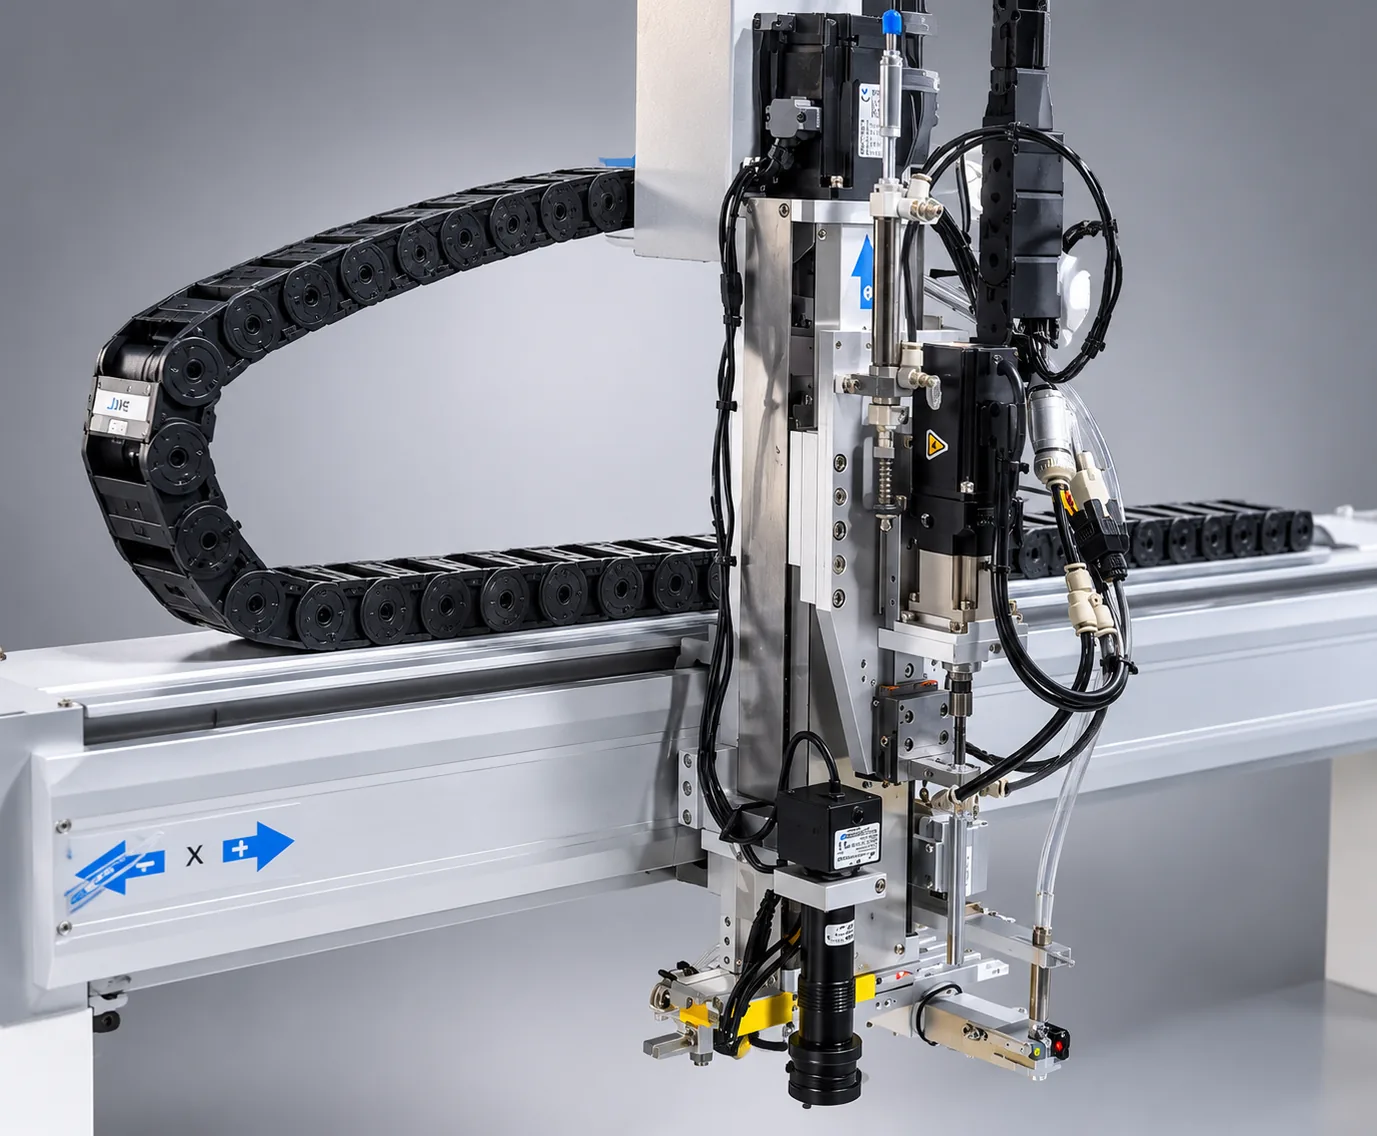
Máquina de atornillado vertical de cuatro ejes BL18 para armarios de pantalla LED.

Diagnóstico rápido en 60 segundos

Siga estos tres pasos antes de cambiar un parámetro. El objetivo es identificar el síntoma, no restablecerlo todo y perder las pruebas.

  1. Confirme el texto de la alarma. Lea el mensaje exacto en el terminal de programación o en el gabinete y anote en qué utillaje se detuvo la máquina.
  2. Localice el síntoma correspondiente. Revise las categorías siguientes o la tabla completa de síntoma a vídeo para encontrar la descripción más aproximada.
  3. Siga el vídeo minuto a minuto. Abra la marca de tiempo vinculada y repita la acción demostrada en la BL18 antes de reanudar la producción.

8 grupos de síntomas — Resolución de problemas de la atornilladora

Elija el grupo que mejor describa el fallo. Cada grupo conserva el orden original para que las soluciones relacionadas permanezcan juntas.

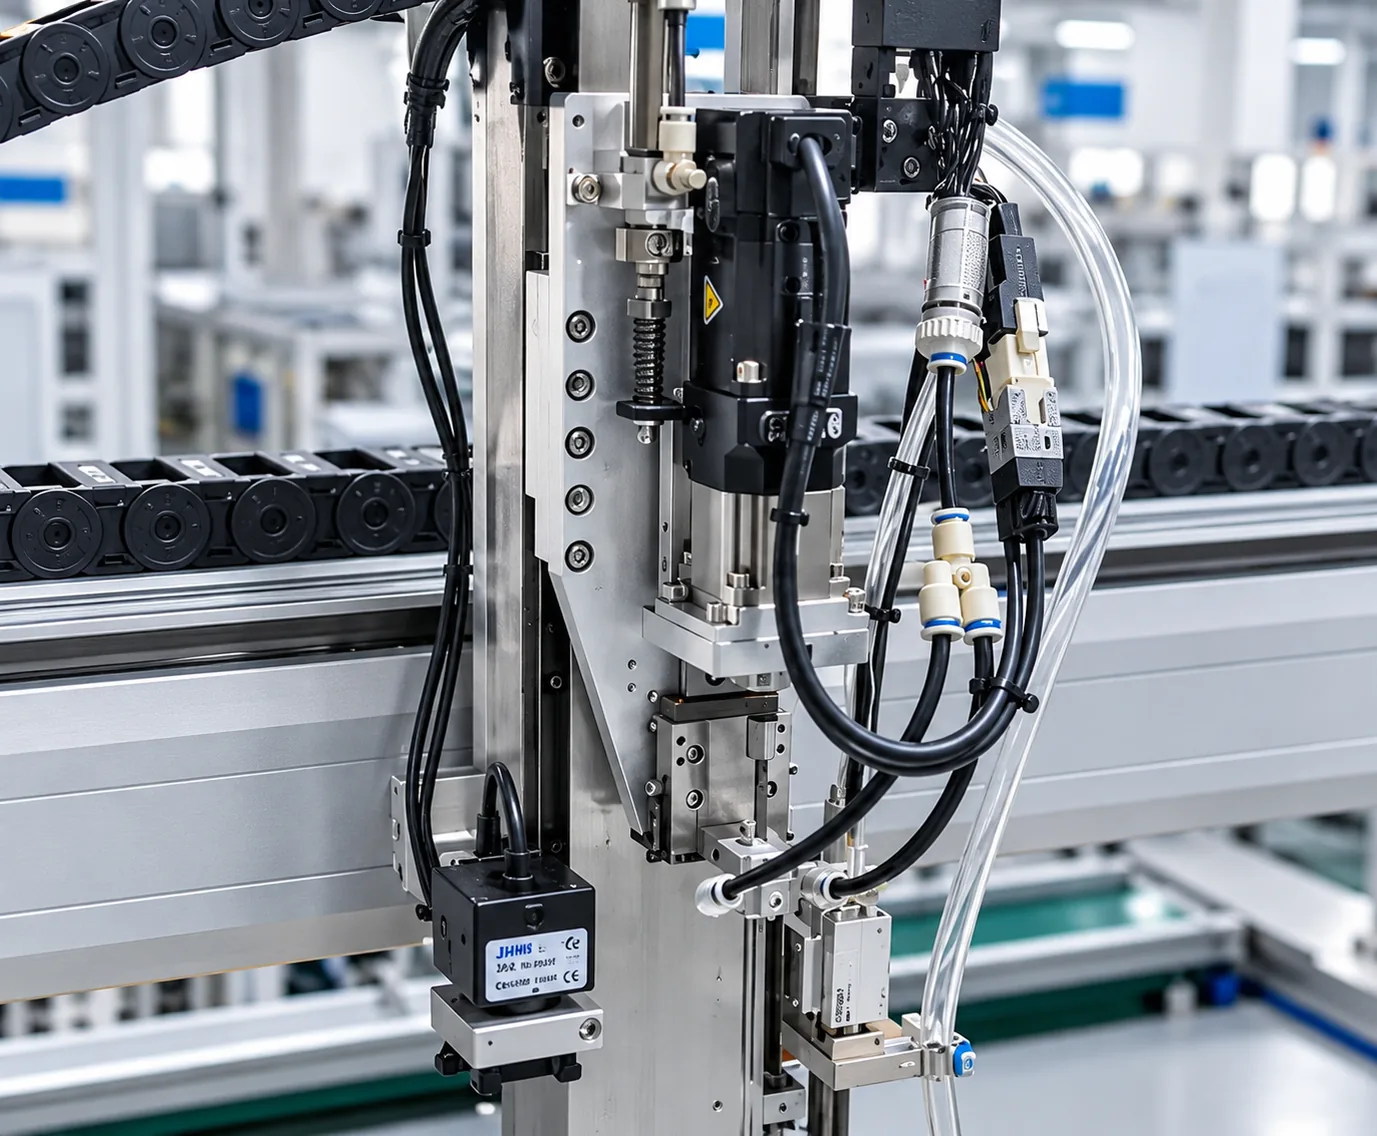
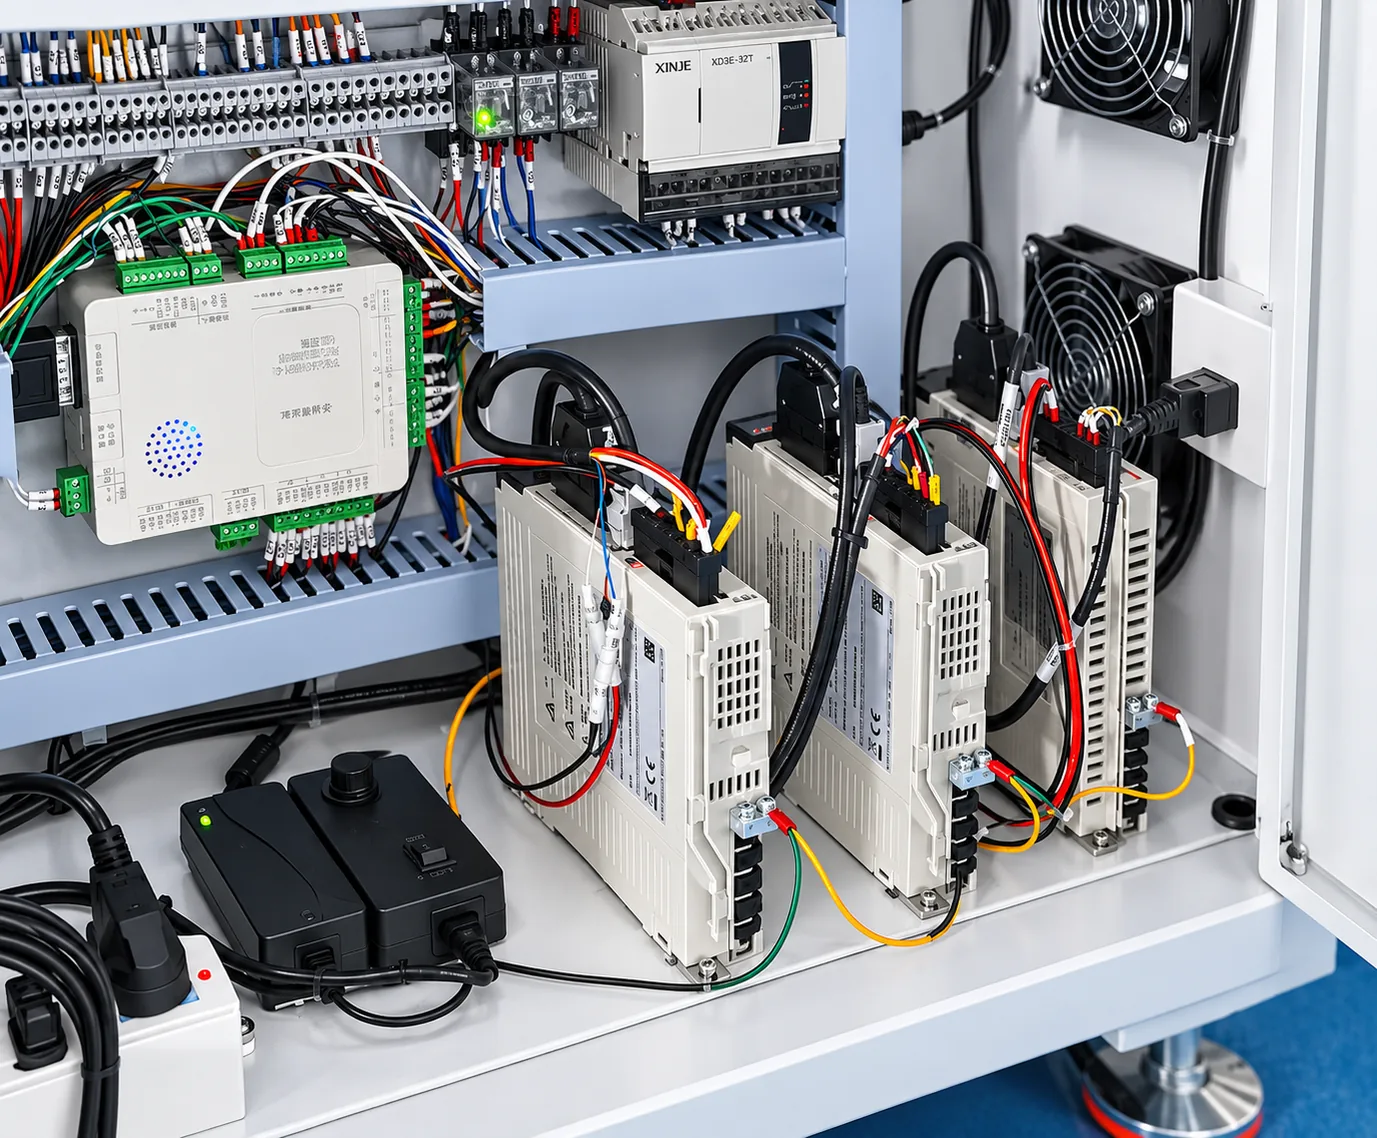
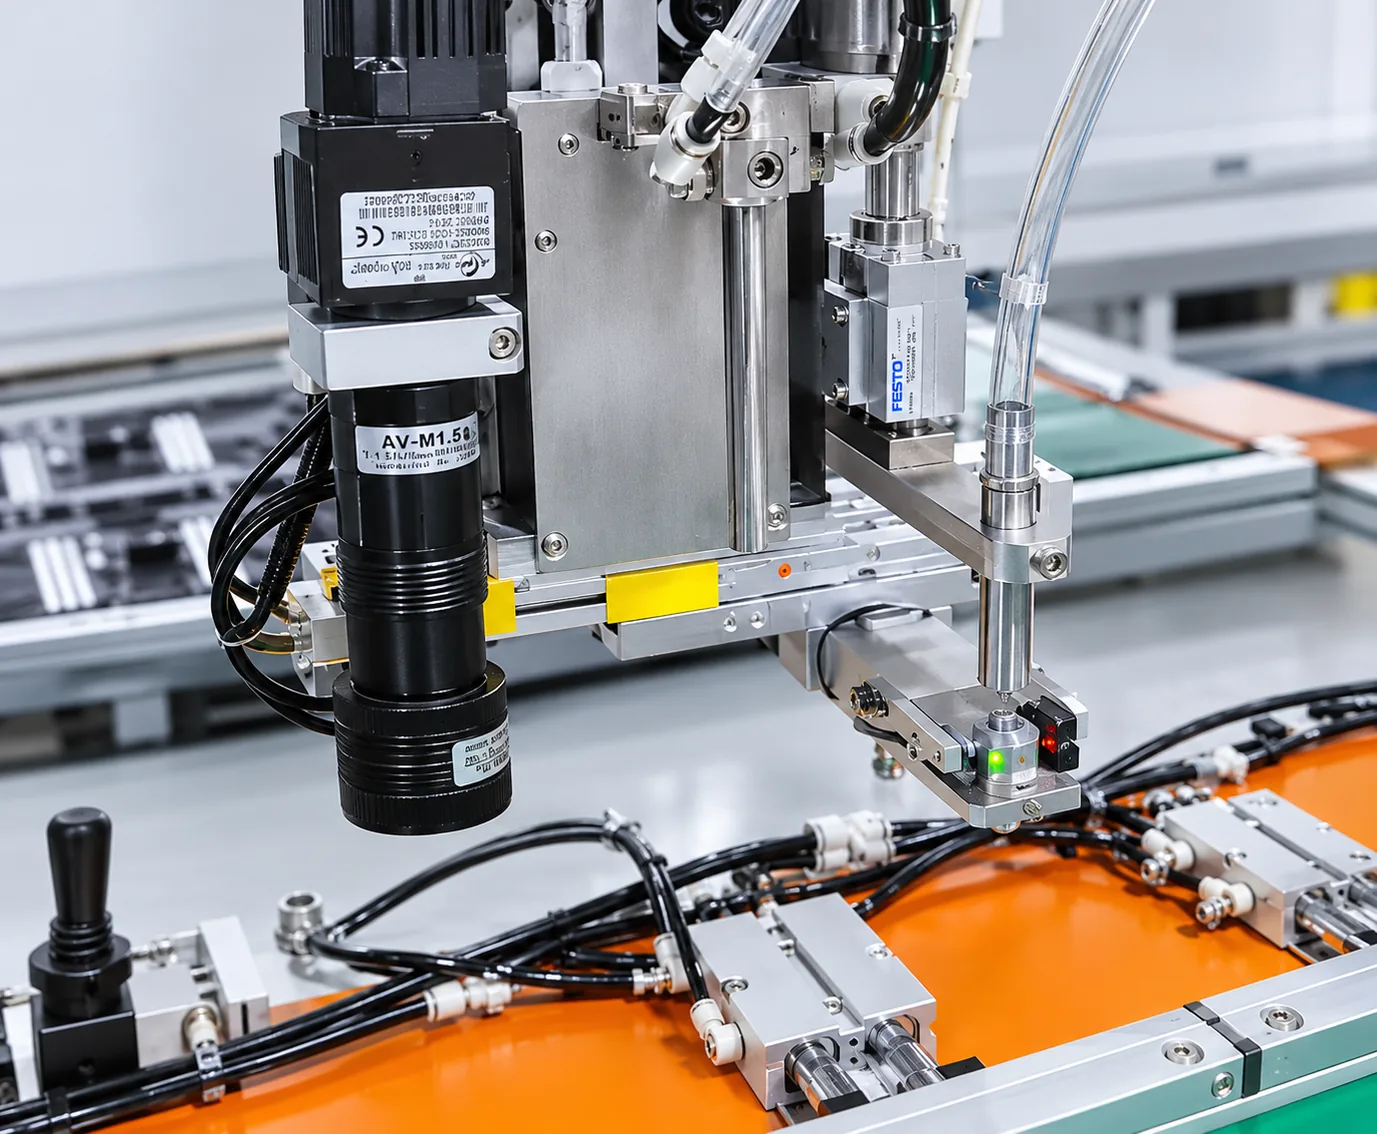
BL18 screw fastening machine front view with the three-station fixture layout6 preguntasPuesta en marcha, alimentación y pantallaLa máquina está encendida, pero nada funciona como se espera — idioma, alarmas, reinicio, botones y alimentación.Abrir →BL18 screw fastening machine assembly head mounted on the X-axis beam9 preguntasProgramas y coordenadasParámetros en rojo, configuración del servomotor, enseñanza de los orificios de tornillo y programas del utillaje 1 / utillaje 2.Abrir →BL18 screw fastening machine automatic screw feeding unit with pneumatic blowing8 preguntasAlimentación de tornillos y boquillaAtascos, alimentador vacío, tornillos torcidos, succión débil, boquilla desgastada, algodón de filtro.Abrir →BL18 screw fastening machine Z-axis head with servo electric screwdriver and suction nozzle10 preguntasCalidad del atornillado y alarmasTornillos flojos, roscas dañadas, par de apriete incorrecto, ajustes de detección, velocidad y altura de seguridad.Abrir →BL18 screw fastening machine control cabinet wiring with motion control card3 preguntasSensores y movimiento de la máquinaSin movimiento, interruptores magnéticos, sensores de límite y de posición, accionamientos de cilindros.Abrir →BL18 screw fastening machine installed in an LED display cabinet production line6 preguntasCarga del gabinete y utillajeSujeción, alineación de módulos, distintos tamaños de armario, prueba con un armario y riesgos de colisión.Abrir →BL18 screw fastening machine camera-assisted alignment unit and servo nozzle4 preguntasCámara y calibraciónVista oscura de la cámara, boquilla golpeada, calibración de la punta y de la cámara, sensor de tornillos.Abrir →BL18 LED display cabinet screw fastening machine ready for production after maintenance7 preguntasMantenimiento y soporteLubricación, comprobaciones diarias, lista de consumibles, garantía, piezas y persona de contacto.Abrir →

Puesta en marcha, alimentación y pantalla

La máquina está encendida, pero nada funciona como se espera — idioma, alarmas, reinicio, botones y alimentación.

La unidad de programación está en chino — ¿cómo cambio la BL18 al inglés?▼
Pulse Más para abrir el menú principal, vaya a la última página y abra el selector de versión chino-inglés; después introduzca 2 para inglés y 1 para chino. A continuación, pulse la tecla de reinicio para borrar la alarma que activa el cambio. Este comportamiento es normal y no es un fallo, y la misma ruta de menú devuelve la máquina al chino. ▶ Ver vídeo 1 a las 00:12 — Ver a las 00:12
Aparece una alarma en el momento en que cambio el idioma de la interfaz. ¿Se ha estropeado algo?▼
No. El cambio de idioma hace que la máquina salga deliberadamente de su estado de listo, por lo que el controlador genera una alarma hasta que usted la confirme. Pulse el botón de reinicio del programador manual o del gabinete de control y la alarma se borrará de inmediato. No la borre apagando y volviendo a encender la máquina, y no inicie un programa antes de que desaparezca la alarma. ▶ Ver vídeo 1 a las 00:24 — Ver a las 00:24
¿Cuál es la diferencia entre el reinicio desde el mango y el reinicio de la máquina?▼
El reinicio desde el mango solo restablece los ejes X, Y y Z del cabezal de trabajo. No mueve el transportador ni los utillajes. El reinicio de la máquina, mediante el botón de reinicio del gabinete de control, restablece los tres ejes y la posición de transporte, que es lo que se necesita antes de enseñar un programa. Utilice el reinicio de máquina siempre que el utillaje deba volver a una estación conocida. ▶ Ver vídeo 3 a las 00:52 — Ver a las 00:52
He pulsado reiniciar, pero los ejes siguen mostrando valores en lugar de cero. ¿Por qué?▼
Eso significa que el reinicio no se completó. Compruebe el programador manual: X, Y y Z deben marcar 0 antes de continuar. Si algún eje aún muestra un valor, el botón de reinicio se pulsó demasiado poco tiempo o un eje está contra un límite. Pulse de nuevo el reinicio de máquina desde el gabinete de control, no desde el mango, y confirme los ceros antes de enseñar nada. ▶ Ver vídeo 3 a las 01:18 — Ver a las 01:18
¿Qué hace cada botón del armario?▼
De izquierda a derecha en el gabinete: inicio, inicio, reinicio, alimentación de tornillos y accionamiento del atornillador eléctrico. En el otro lado de la máquina hay botones idénticos con exactamente la misma función, de modo que el operario puede trabajar desde cualquiera de los dos lados. También hay un botón rojo de parada de emergencia — al pulsarlo se detiene al instante todo movimiento y, después, es necesario reiniciar la máquina. ▶ Ver vídeo 3 a las 01:28 — Ver a las 01:28
¿Qué alimentación eléctrica y de aire necesita la BL18 antes de la primera puesta en marcha?▼
La alimentación eléctrica es de AC 220 V, 50 Hz mediante el cable de alimentación suministrado. El aire comprimido se conecta al racor rápido azul de la entrada; la presión de aire de trabajo es 0.55-0.65 MPa. También hay un manómetro pequeño independiente sobre el alimentador de tornillos. Si cualquiera de los dos suministros está fuera de su rango, el cabezal no recogerá los tornillos de forma fiable, así que compruebe ambos antes de culpar al programa. ▶ Ver vídeo 3 a las 00:27 — Ver a las 00:27

Programas y coordenadas

Parámetros en rojo, configuración del servomotor, enseñanza de los orificios de tornillo y programas del utillaje 1 / utillaje 2.

Las filas de parámetros aparecen en rojo y falta la configuración del servomotor. ¿Cómo puedo restaurarlas?▼
Elimine las filas rojas incompletas, pulse la tecla que restablece todos los parámetros predeterminados y confirme con la tecla de comando Más. Vuelve el conjunto completo de valores predeterminados, incluida la configuración del servo que faltaba, y el texto deja de aparecer en rojo. No introduzca los valores a mano; los valores predeterminados restablecidos son los de fábrica y coinciden con la mecánica de la máquina. ▶ Ver vídeo 4 a las 00:00 — Ver a las 00:00
¿Cómo creo un programa nuevo para un armario?▼
Pulse Posición 1 en el programador manual y mantenga pulsado hasta que parpadee en rojo para que el Utillaje 1 se desplace a la estación de atornillado. Pulse el botón de conmutación, abra la carpeta, ajuste el número de archivo, confirme y, a continuación, escriba el nombre del producto con la tecla de desplazamiento del cursor para cambiar los caracteres. El nuevo programa se abre con los parámetros predeterminados y las coordenadas de los orificios de tornillo vacías, listas para programar. ▶ Ver vídeo 3 a las 03:44 — Ver a las 03:44
¿Cómo enseño la coordenada de un orificio para tornillo?▼
Desplace el cabezal de trabajo sobre el orificio con las teclas de desplazamiento X e Y, centrándolo con la vista de la cámara CCD, y pulse la tecla de coordenada marcada con 1 en el controlador para registrar el punto. Repita la operación con cada orificio. Muévase despacio cerca del producto y confirme siempre que el eje Z esté elevado, o el cabezal chocará con el marco del gabinete. ▶ Ver vídeo 4 a las 02:22 — Ver a las 02:22
¿Necesito dos programas separados, uno para el utillaje 1 y otro para el utillaje 2?▼
Sí. Los dos utillajes son sistemas de coordenadas independientes, por lo que cada uno necesita su propio programa de enseñanza. Cree primero el Utillaje 1, configure después los parámetros de I/O y enseñe el Utillaje 2 de la misma forma. Pulse Posición 1 o Posición 2 para llevar el utillaje a posición y seleccione el programa correspondiente antes de ejecutar; de lo contrario, el cabezal atornillará contra un utillaje vacío. ▶ Ver vídeo 3 a las 03:44 — Ver a las 03:44
¿Qué valores de I/O deben configurarse para el segundo utillaje?▼
Abra Más, vaya a la segunda página y elija la sexta opción, Programación de la señal de salida. El valor de la señal de salida debe ajustarse en 12 — 12 es el número de interfaz hardware de esa señal y no puede ser otro. Ajustelo una vez y el segundo utillaje podrá programarse y ejecutarse. Si este campo es incorrecto, el Utillaje 2 no atornillará en absoluto. ▶ Ver vídeo 5 a las 00:30 — Ver a las 00:30
¿Cómo ajusto la altura de atornillado del eje Z?▼
Desplace el cabezal sobre un orificio de tornillo y pulse la tecla de descenso del eje Z. Reduzca la velocidad del eje a medida que el cabezal se acerque al producto y deténgalo justo por encima de la superficie, dejando una pequeña separación en lugar de presionar el utillaje. Pulse OK para almacenar la altura. Un descenso rápido cerca del producto es la causa más común de un choque del cabezal y de daños en el utillaje. ▶ Ver vídeo 6 a las 00:00 — Ver a las 00:00
El armario tiene dos profundidades distintas de orificio para tornillo. ¿Puede un solo programa gestionar ambas?▼
Sí, pero la altura del eje Z de cada profundidad debe ajustarse por separado. Atornille un orificio en la primera profundidad, compruebe el resultado, ajuste después la segunda altura y vuelva a comprobar. No copie nunca la altura Z de un utillaje al otro para ahorrar tiempo — hará que el cabezal penetre en el utillaje y puede dañar la mesa de la máquina. ▶ Ver vídeo 7 a las 03:32 — Ver a las 03:32
¿Cuántos programas puede almacenar la BL18?▼
Hasta 1,000 conjuntos de programas. Cada programa conserva sus propias coordenadas, alturas Z y parámetros, de modo que puede mantener un programa independiente por modelo de gabinete y por utillaje y simplemente seleccionar el número correcto. Asigne un nombre de producto claro a cada archivo cuando lo cree; ese nombre será el que busque meses después. ▶ Ver vídeo 2 a las 01:22 — Ver a las 01:22
¿Dónde se muestra de principio a fin la creación completa del programa para dos utillajes?▼
El vídeo vídeo 17 es un recorrido de treinta minutos que permite crear un programa completo de doble utillaje en una sola sesión: coordenadas para ambos utillajes, las entradas de I/O, las alturas Z y los ajustes de altura por lotes. Utilícelo después de haber aprendido los pasos individuales de vídeo 4 a vídeo 7, ya que presupone que usted ya reconoce los menús. Termina con el programa listo para ejecutarse. ▶ Ver vídeo 17 a las 00:00 — Ver a las 00:00

Alimentación de tornillos y boquilla

Atascos, alimentador vacío, tornillos torcidos, succión débil, boquilla desgastada, algodón de filtro.

Hay un tornillo atascado en el alimentador y la máquina se ha detenido. ¿Cuál es la solución más rápida?▼
Detenga primero la máquina. Abra la tapa del alimentador y observe la pista por la que circulan los tornillos. Retire el tornillo atascado, compruebe la altura de la tapa superior si los tornillos siguen rozando y, después, cierre y utilice el interruptor de prueba de alimentación de tornillos. Elimine cualquier tornillo que ya esté en el cabezal antes de probar — dos tornillos en esa posición volverán a atascarse de inmediato. ▶ Ver vídeo 11 a las 00:01 — Ver a las 00:01
¿Cómo compruebo que el soplado expulsa realmente un tornillo del alimentador?▼
Retire cualquier tornillo que ya esté en el cabezal, pulse el interruptor de prueba de alimentación de tornillos y observe la llegada de un tornillo. Repita la operación dos o tres veces. Una buena alimentación significa que aparece un tornillo cada vez. Si llega de forma irregular, hay que revisar la pista o la altura de la tapa superior, no los parámetros del programa, que vienen ajustados de fábrica. ▶ Ver vídeo 11 a las 01:00 — Ver a las 01:00
¿Cuántos tornillos debo poner en el alimentador?▼
Añada tornillos sin problema, pero nunca los llene en exceso. Demasiados tornillos impiden que la pista se mueva y provocan atascos repetidos; entonces el alimentador genera alarmas de forma continua. Rellene en cantidades menores y compruebe el recuento de tornillos cada vez. El alimentador viene ajustado de fábrica, por lo que un atasco es un problema de carga o de pista, no de parámetros. ▶ Ver vídeo 10 a las 01:35 — Ver a las 01:35
El tornillo se sopla hacia abajo, pero cae inclinado en lugar de quedar de pie en el orificio. ¿Cómo lo corrijo?▼
Esta es una cuestión de posición de la boquilla nueve de cada diez veces. Pulse Trayectoria de vista previa, cambie a Output, mueva el cursor a 7 y pulse 1 para bajar la boquilla; después compruebe que queda directamente sobre el orificio. Afloje la tuerca para corregir el desfase izquierda-derecha y los cuatro tornillos inferiores para corregir el desfase delante-detrás; luego apriete. ▶ Ver vídeo 12 a las 00:00 — Ver a las 00:00
La boquilla ahora queda demasiado baja y toca el marco o el sensor. ¿A qué altura debe estar?▼
La boquilla debe detenerse un poco más arriba que la tapa del gabinete para que nunca pueda golpearla, y ligeramente por encima del punto de recogida para que el tornillo siga asentándose. Si baja demasiado, activa el sensor y genera una alarma; si queda demasiado alta, el tornillo no llegará a su posición. Ajuste en pequeños incrementos, sople un tornillo de prueba cada vez y luego apriete el tornillo de ajuste para que la posición no se desplace. ▶ Ver vídeo 12 a las 03:59 — Ver a las 03:59
La succión se ha debilitado y los tornillos caen antes de llegar al orificio. ¿Qué debo comprobar?▼
Compruebe primero el algodón de filtro del circuito de vacío. Si está sucio, la succión se desploma. Desatornille la carcasa, extraiga el algodón viejo y monte uno nuevo con la flecha hacia arriba —si se monta al revés, no aspirará nada—; después empújelo hasta el fondo y cierre el clip. Un algodón flojo o mal asentado también provoca fugas de aire. ▶ Ver vídeo 13 a las 02:55 — Ver a las 02:55
¿Cómo sustituyo una boquilla de succión desgastada?▼
Afloje el tornillo M4 del lateral del soporte y levante el clip para liberar el conjunto. Desconecte el tubo de aire presionando el racor hacia dentro y tirando una sola vez — nunca tire por la fuerza, ya que el clip interno se rompe. Monte la boquilla nueva, presiónela hasta el fondo hasta que asiente, apriete con firmeza y vuelva a colocar el clip con su lengüeta alineada. ▶ Ver vídeo 13 a las 00:00 — Ver a las 00:00
¿Cuál es la altura correcta de recogida del tornillo y cómo puedo verificarla?▼
Baje la boquilla despacio hasta el punto de recogida, dejando una pequeña holgura en lugar de presionar el utillaje, y pulse OK para almacenarlo. Para verificarlo, abra la pantalla de navegación, elija Prueba de máquina y ejecute el elemento 6 para elevar tras la recogida, una vez con tornillo y otra sin él. Un tornillo correctamente centrado en la boquilla indica que la altura es la adecuada. ▶ Ver vídeo 18 a las 00:35 — Ver a las 00:35

Calidad del atornillado y alarmas

Tornillos flojos, roscas dañadas, par de apriete incorrecto, ajustes de detección, velocidad y altura de seguridad.

Los tornillos salen con la rosca dañada. ¿Cómo puedo evitarlo?▼
Active la detección de finalización del atornillador y reduzca el par de apriete. La detección de finalización compara el par realmente alcanzado con el objetivo y detiene el atornillador antes de que se pase una rosca; un par demasiado alto pasa la rosca en materiales blandos del gabinete. Cambie únicamente el parámetro de par de apriete y realice un tornillo de prueba antes de reanudar el programa completo. ▶ Ver vídeo 16 a las 01:50 — Ver a las 01:50
Los tornillos no están completamente apretados y el armario sigue moviéndose. ¿Qué debo cambiar?▼
Aumente el parámetro de par de apriete o compruebe el tiempo de bloqueo flotante, que normalmente debe ser 0.3 segundos. Si el tornillo no se introduce hasta el fondo, el controlador generará una alarma, y si el bloqueo flotante es demasiado corto, el cabezal se suelta antes de que el tornillo asiente. Modifique solo un valor a la vez y confírmelo con un solo tornillo de prueba. ▶ Ver vídeo 16 a las 01:05 — Ver a las 01:05
¿Qué opciones de detección deben activarse?▼
Tres ajustes: la detección de finalización del atornillador en 1, de modo que debe alcanzarse el par de apriete; la opción de alarma en 2, para que un tornillo mal atornillado siga generando una alarma en lugar de que la máquina continúe; y la detección de presencia de tornillo en 2, sin la cual la máquina atornillará tanto si hay un tornillo en la boquilla como si no. Utilice el modo de par de apriete, no el modo de profundidad — esta máquina no dispone de detección de profundidad. ▶ Ver vídeo 16 a las 01:57 — Ver a las 01:57
La máquina sigue atornillando aunque no hay ningún tornillo en la boquilla. ¿Por qué?▼
La detección de presencia de tornillo está desactivada. Ajuste su valor en 2. Sin ella, el controlador no puede distinguir una boquilla vacía de una cargada, así que baja el cabezal hasta el orificio sin nada que atornillar. Eso produce tornillos flojos o ausentes y puede marcar la superficie del gabinete. Actívela y realice un tornillo de prueba. ▶ Ver vídeo 16 a las 02:55 — Ver a las 02:55
¿Qué velocidades de eje debo utilizar y puedo hacer que la máquina vaya más rápido?▼
Los ajustes típicos son X en 600, Y en 400 y Z en 400. El máximo del eje X es 800. Aumentar los valores reduce el tiempo de ciclo, pero unas velocidades demasiado altas hacen que el cabezal llegue fuera de posición y que el tornillo caiga descentrado. Si los cambia, aumente un eje cada vez y vuelva a comprobar el primer tornillo de prueba. ▶ Ver vídeo 16 a las 03:11 — Ver a las 03:11
¿Qué es la altura de seguridad y por qué debe mantenerse por encima del alimentador?▼
La altura de seguridad es la altura Z a la que se eleva el cabezal entre tornillos y está ajustada en 155 en la BL18. Debe dejar libre la parte superior del alimentador, porque el alimentador se desplaza por debajo para entregar el siguiente tornillo. Si la altura de seguridad es demasiado baja, el cabezal choca con el alimentador, que es un tope mecánico rígido y puede doblar la boquilla. ▶ Ver vídeo 16 a las 03:51 — Ver a las 03:51
¿Para qué sirve el tiempo de bloqueo flotante?▼
Mantiene el cabezal contra el gabinete brevemente después de que se detenga el atornillador, lo que permite que el tornillo se asiente en lugar de retroceder. El valor normal es 0.3 segundos. Es importante cuando los tornillos no se introducen por completo. No es una cifra fija, así que ajústelo según el material de su gabinete, pero cambie solo ese valor cada vez. ▶ Ver vídeo 16 a las 01:04 — Ver a las 01:04
¿Cómo pruebo un tornillo antes de ejecutar el gabinete completo?▼
Pulse Posición 1, seleccione Paso único, elija la primera coordenada y vuelva a pulsar Paso único. Observe el acercamiento, compruebe que el tornillo queda plano y apretado y repita la operación con la segunda coordenada. Solo después de dos tornillos correctos debe pulsar Inicio del cursor para ejecutar automáticamente los orificios restantes. Si el cabezal desciende demasiado rápido, ralentice el cilindro. ▶ Ver vídeo 18 a las 03:40 — Ver a las 03:40
Una alarma de rosca dañada detuvo la máquina durante el montaje de un armario. ¿Puedo omitir solo ese orificio?▼
Sí. Pulse Inicio y la máquina se salta ese punto de atornillado y continúa con el resto, que es la respuesta correcta ante una rosca barrida o un orificio que ya contiene un tornillo. No abra el alimentador para investigar — el alimentador está bien. Sáltese el orificio, termine el gabinete y repare ese único tornillo después. ▶ Ver vídeo 11 a las 02:35 — Ver a las 02:35
La mitad de los tornillos ya están colocados. ¿Cómo continúo desde un tornillo posterior en lugar de empezar de nuevo?▼
Pulse Posición 1, localice el siguiente orificio que aún necesite un tornillo, desplace la máquina sobre él y pulse Inicio del cursor seguido de Inicio. La máquina atornilla desde ese punto en adelante y deja intactos los orificios ya terminados. Si no hay ningún tornillo esperando en el cabezal, sople uno hasta su posición y después comience desde el cursor. ▶ Ver vídeo 19 a las 00:00 — Ver a las 00:00

Sensores y movimiento de la máquina

Sin movimiento, interruptores magnéticos, sensores de límite y de posición, accionamientos de cilindros.

La máquina no se mueve en absoluto. ¿Dónde debo mirar primero?▼
Compruebe los sensores de límite y de posición. Cada uno tiene un piloto que debe estar encendido mientras la máquina funciona; si un piloto está apagado, el controlador se niega a mover ese eje. Afloje el sensor con una llave pequeña y deslícelo hasta que se encienda el piloto, luego vuelva a apretarlo. Compruebe también los interruptores magnéticos de los cilindros, que pueden aflojarse. ▶ Ver vídeo 12 a las 12:41 — Ver a las 12:41
La pantalla y la unidad de programación funcionan, pero nada responde al botón de inicio.▼
Revise tres cosas en orden: confirme que la máquina está reiniciada y que los tres ejes marcan cero, que no se ha pulsado la parada de emergencia y que están encendidos los pilotos de los sensores del eje que intenta mover. Si algún piloto está apagado, ajustar ese sensor suele restablecer el movimiento de inmediato. Tenga en cuenta que los botones de ambos lados de la máquina son equivalentes. ▶ Ver vídeo 12 a las 12:28 — Ver a las 12:28
¿Cómo compruebo los accionamientos de los cilindros cuando algo funciona de forma inconsistente?▼
Observe los pilotos situados sobre cada cilindro mientras un operario hace funcionar la máquina en modo manual. Un cilindro que debería sujetar pero no muestra ningún piloto encendido no está recibiendo la orden, lo que apunta a un interruptor magnético fuera de posición y no a un fallo mecánico. Normalmente basta con corregir la posición del interruptor; los componentes neumáticos rara vez fallan. ▶ Ver vídeo 12 a las 14:03 — Ver a las 14:03

Carga del gabinete y utillaje

Sujeción, alineación de módulos, distintos tamaños de armario, prueba con un armario y riesgos de colisión.

¿Cómo cargo un gabinete para que los tornillos queden en la posición correcta?▼
Coloque el módulo LED en el utillaje con su borde contra la referencia fija de la derecha, monte el marco de aluminio fundido sobre él, alinee el módulo con el marco y gire la palanca de sujeción neumática para sujetarlo. Los módulos deben quedar cerca de la referencia de la esquina inferior derecha. Una carga desalineada se manifiesta como tornillos desplazados de forma constante en una dirección. ▶ Ver vídeo 3 a las 05:02 — Ver a las 05:02
El armario se mueve o se levanta mientras se atornillan los tornillos. ¿Qué está mal?▼
El gabinete no está bien sujeto. El atornillado exige que el gabinete no se mueva en absoluto, así que compruebe que el cilindro de sujeción se ha cerrado realmente y que la posición de sujeción corresponde a este tamaño de gabinete. Un módulo que no queda sujeto en la posición del cilindro es la causa clásica de tornillos descentrados y de una calibración que después parece desviarse. ▶ Ver vídeo 8 a las 01:38 — Ver a las 01:38
Tengo que trabajar con un gabinete de otro tamaño. ¿Qué debo ajustar?▼
Desplace el cilindro de sujeción del lado móvil para adaptarlo al nuevo tamaño y fíjelo con sus tornillos para que no pueda deslizarse. La BL18 admite gabinetes hasta el límite del utillaje y los dos utillajes pueden llevar tamaños distintos — un gabinete más grande en el Utillaje 1 y otro más pequeño en el Utillaje 2. Ambos tornillos de un gabinete deben ser idénticos. ▶ Ver vídeo 10 a las 03:18 — Ver a las 03:18
Solo tengo un gabinete para probar. ¿Qué utillaje debo utilizar?▼
Utilice únicamente el Utillaje 1. Configure y pruebe su programa, y no aplique la misma altura Z al Utillaje 2 mientras esté vacío — sin ningún gabinete, el cabezal se desplazará hasta la superficie del utillaje y dañará la mesa de la máquina. Realice sus pruebas con un solo gabinete en el Utillaje 1 hasta que tenga un segundo gabinete para cargar. ▶ Ver vídeo 7 a las 07:04 — Ver a las 07:04
¿Cómo evito que el cabezal choque con el armario o con el utillaje?▼
Antes de ejecutar cualquier programa, recorra todos los orificios de tornillo y retire cualquier objeto que se encuentre en la trayectoria del cabezal — soportes de módulos, lengüetas del marco, piezas sueltas. Nunca mueva el eje X o Y mientras el eje Z esté abajo. Reduzca a velocidad lenta cuando el cabezal se acerque al producto y considere la comprobación previa a la ejecución obligatoria, no opcional. ▶ Ver vídeo 14 a las 00:02 — Ver a las 00:02
¿Cómo funciona realmente el ciclo de doble utillaje?▼
Mientras el utillaje derecho atornilla en la Estación 2, usted carga el siguiente gabinete en el utillaje izquierdo, en la Estación 1. Cuando termina el atornillado, el conjunto del utillaje se desplaza a la derecha, el gabinete terminado llega a la Estación 3 para su descarga y el recién cargado pasa a la posición de atornillado. Así, la máquina nunca espera a que un operario cargue, y de ahí proviene la mejora del tiempo de ciclo. ▶ Ver vídeo 9 a las 00:00 — Ver a las 00:00

Cámara y calibración

Vista oscura de la cámara, boquilla golpeada, calibración de la punta y de la cámara, sensor de tornillos.

La imagen de la cámara está demasiado oscura para ver los orificios de tornillo. ¿Qué ajusto?▼
Gire el mando de brillo de la fuente de luz CCD hasta que los orificios se vean con claridad y juzgue por lo que muestra el programador manual, no por la iluminación de la sala. Si la luz no se enciende en absoluto, compruebe los cables de alimentación de la luz por si hay un conector flojo antes de dar por hecho que la lámpara ha fallado. El brillo es un ajuste del operario y no requiere la visita de un ingeniero. ▶ Ver vídeo 4 a las 01:45 — Ver a las 01:45
La boquilla recibió un golpe y ahora los tornillos no llegan al orificio. ¿Qué debe recalibrarse?▼
Vuelva a calibrar la distancia entre la boquilla y la punta de la broca. Extienda el cabezal de la broca con Trayectoria de vista previa, luego Output y después el elemento 6, bájelo hasta un orificio de tornillo, céntrelo con exactitud, almacene el punto y lleve el cursor de la cámara al centro del mismo orificio y confirme. El valor de desfase se actualizará solo y no puede escribirse manualmente. ▶ Ver vídeo 13 a las 04:35 — Ver a las 04:35
¿Cómo se calibra la cámara de visión respecto a la punta del destornillador?▼
Primero sujete el gabinete; después alinee la punta extendida con el centro exacto de un orificio y confirme para capturar las coordenadas de la punta. El cursor pasará entonces al elemento de cámara: suba Z a su posición más alta, desplace la cámara sobre el mismo orificio y alinee el cursor rojo con ese centro. Confirme y el valor de distancia se actualizará automáticamente. ▶ Ver vídeo 15 a las 00:04 — Ver a las 00:04
El sensor de tornillos ya no detecta ningún tornillo en la boquilla.▼
Ajuste el sensor en lugar de sustituirlo. Con un tornillo presente, las luces roja y verde deben estar encendidas a la vez; sin tornillo, solo la verde. Si no detecta, afloje el tornillo de montaje y deslice lentamente el sensor hacia arriba o hacia abajo hasta que se encienda la luz amarilla; después pruebe de nuevo con un tornillo real. Nunca lo deje ajustado de modo que la luz esté apagada. ▶ Ver vídeo 12 a las 07:17 — Ver a las 07:17

Mantenimiento y soporte

Lubricación, comprobaciones diarias, lista de consumibles, garantía, piezas y persona de contacto.

¿Dónde y con qué frecuencia debo lubricar la BL18?▼
Limpie primero los patines de las guías lineales; después engrase los patines de los husillos y desplace cada bloque por todo su recorrido para que el aceite se distribuya; por último, retire los residuos negros usados. La lubricación se aplica a los patines de las guías y a los patines de los husillos de los ejes. Hacerlo según un calendario es lo que mantiene el posicionamiento dentro de la precisión nominal. ▶ Ver vídeo 19 a las 04:21 — Ver a las 04:21
¿Qué consumibles debo mantener en existencias?▼
Tres elementos: boquillas de succión, algodón de filtro para el circuito de vacío y los propios tornillos de fijación, M4×10 con arandelas planas y de resorte. Las boquillas se desgastan y reciben golpes, el algodón de filtro se obstruye y anula la succión sin que se note, y los tornillos deben ser idénticos entre sí. Al cambiar cualquiera de esos consumibles hay que volver a comprobar la posición de la boquilla y, tras sustituir una boquilla, realizar la calibración. ▶ Ver vídeo 13 a las 00:00 — Ver a las 00:00
¿Qué debo comprobar antes de cada arranque de producción?▼
Cuatro comprobaciones: el gabinete está bien sujeto y no se mueve, cada orificio de tornillo está libre de obstáculos en la trayectoria del cabezal, el alimentador tiene tornillos y no está atascado, y los pilotos de los sensores están encendidos. La vídeo 14 indica claramente que esta comprobación debe realizarse antes de ejecutar un programa. Tarda menos de dos minutos y evita la mayor parte de los daños por choque. ▶ Ver vídeo 14 a las 02:13 — Ver a las 02:13
¿Por qué deben ser idénticos los dos tornillos de un armario?▼
Porque el alimentador, la boquilla y el par de apriete están configurados para una sola especificación de tornillo. Si se mezclan tornillos, cambian la profundidad de asiento y el par de apriete realmente alcanzado, de modo que los tornillos se pasan de rosca o quedan flojos, y las opciones de detección generarán alarmas aleatorias. El tornillo estándar de la BL18 es M4×10 con arandelas planas y de resorte; si su producto requiere otra especificación, confírmela al realizar el pedido. ▶ Ver vídeo 14 a las 01:18 — Ver a las 01:18
¿Qué tamaño de armario y qué precisión puede manejar la BL18?▼
El tamaño máximo de utillaje compatible es 1024 x 1024 x 105 mm y la precisión de posicionamiento es ±0.02mm, por lo que los módulos de gabinete de distintos espesores quedan todos al alcance gracias a la carrera ampliada del eje Z. La máquina mide 4700 x 1800 x 1500 mm y pesa unos 550 kg. Confirme el plano de su propio gabinete con respecto al límite del utillaje antes de realizar el pedido. ▶ Ver vídeo 2 a las 00:15 — Ver a las 00:15
¿Qué garantía y tiempo de respuesta ofrece JHIMS?▼
Un año para toda la máquina, con reparación o sustitución posventa gratuita por problemas de calidad. La respuesta se produce en un plazo de 30 minutos; dentro del delta del río de las Perlas se envía un técnico en 24 horas y, fuera de esa zona, en 48 horas según la situación. El personal posventa está disponible 24 horas al día, siete días a la semana, incluidos los días festivos. ▶ Ver vídeo 11 a las 03:04 — Ver a las 03:04
¿A quién debo contactar si el vídeo y esta página no resuelven el problema?▼
Contacte directamente con el equipo de ingeniería de JHIMS en [email protected], por teléfono al (86-755) 86700443 o por WhatsApp. Envíe el número de vídeo que estaba siguiendo, el texto exacto de la alarma que muestra el terminal de programación y en qué utillaje se detuvo la máquina. El vídeo Parte 10 cierra pidiendo a los clientes que dejen de adivinar y llamen en lugar de modificar los parámetros del alimentador por su cuenta. ▶ Ver Parte 10 en 03:04 — Ver a las 03:04

Buscador de síntomas — Resolución de problemas de la atornilladora

Cada pregunta aparece una vez en esta tabla de resolución de problemas de la máquina de atornillado, ordenada por su categoría de origen e indicando el minuto exacto en que comienza la reparación demostrada en el vídeo.

Síntoma Qué vídeo ver Minuto de inicio Enlace directo
La unidad de programación está en chino — ¿cómo cambio la BL18 al inglés? vídeo 1 — Formación BL18: idioma, reinicio de alarma 00:12 Ver a las 00:12
Aparece una alarma en el momento en que cambio el idioma de la interfaz. ¿Se ha estropeado algo? vídeo 1 — Formación BL18: idioma, reinicio de alarma 00:24 Ver a las 00:24
¿Cuál es la diferencia entre el reinicio desde el mango y el reinicio de la máquina? vídeo 3 — Formación BL18: encendido, reinicio, botones y programa nuevo 00:52 Ver a las 00:52
He pulsado reiniciar, pero los ejes siguen mostrando valores en lugar de cero. ¿Por qué? vídeo 3 — Formación BL18: encendido, reinicio, botones y programa nuevo 01:18 Ver a las 01:18
¿Qué hace cada botón del armario? vídeo 3 — Formación BL18: encendido, reinicio, botones y programa nuevo 01:28 Ver a las 01:28
¿Qué alimentación eléctrica y de aire necesita la BL18 antes de la primera puesta en marcha? vídeo 3 — Formación BL18: encendido, reinicio, botones y programa nuevo 00:27 Ver a las 00:27
Las filas de parámetros aparecen en rojo y falta la configuración del servomotor. ¿Cómo puedo restaurarlas? vídeo 4 — Formación sobre la BL18: parámetros predeterminados, servomotor, luz de la cámara, enseñar coordenadas 00:00 Ver a las 00:00
¿Cómo creo un programa nuevo para un armario? vídeo 3 — Formación BL18: encendido, reinicio, botones y programa nuevo 03:44 Ver a las 03:44
¿Cómo enseño la coordenada de un orificio para tornillo? vídeo 4 — Formación sobre la BL18: parámetros predeterminados, servomotor, luz de la cámara, enseñar coordenadas 02:22 Ver a las 02:22
¿Necesito dos programas separados, uno para el utillaje 1 y otro para el utillaje 2? vídeo 3 — Formación BL18: encendido, reinicio, botones y programa nuevo 03:44 Ver a las 03:44
¿Qué valores de I/O deben configurarse para el segundo utillaje? Parte 4 — Formación BL18: I/O, Salida 12, Utillaje 2, altura Z 00:30 Ver a las 00:30
¿Cómo ajusto la altura de atornillado del eje Z? vídeo 6 — Formación BL18: altura del eje Z, cabezal de taladrado, Output 6 00:00 Ver a las 00:00
El armario tiene dos profundidades distintas de orificio para tornillo. ¿Puede un solo programa gestionar ambas? vídeo 7 — Formación sobre la BL18: altura Z, obstáculos, colisión, paso único 03:32 Ver a las 03:32
¿Cuántos programas puede almacenar la BL18? vídeo 2 — Formación BL18: descripción general, capacidad 01:22 Ver a las 01:22
Hay un tornillo atascado en el alimentador y la máquina se ha detenido. ¿Cuál es la solución más rápida? vídeo 11 — Formación BL18: atasco, alarma de deslizamiento, alarma de tira y reanudación 00:01 Ver a las 00:01
¿Cómo compruebo que el soplado expulsa realmente un tornillo del alimentador? vídeo 11 — Formación BL18: atasco, alarma de deslizamiento, alarma de tira y reanudación 01:00 Ver a las 01:00
¿Cuántos tornillos debo poner en el alimentador? vídeo 10 — Formación BL18: alimentador, tornillos, aire, utillaje 01:35 Ver a las 01:35
El tornillo se sopla hacia abajo, pero cae inclinado en lugar de quedar de pie en el orificio. ¿Cómo lo corrijo? vídeo 12 — Formación sobre la BL18: tornillo inclinado, alineación de la boquilla, sensor, altura de recogida 00:00 Ver a las 00:00
La boquilla ahora queda demasiado baja y toca el marco o el sensor. ¿A qué altura debe estar? vídeo 12 — Formación sobre la BL18: tornillo inclinado, alineación de la boquilla, sensor, altura de recogida 03:59 Ver a las 03:59
La succión se ha debilitado y los tornillos caen antes de llegar al orificio. ¿Qué debo comprobar? vídeo 13 — Formación BL18: boquilla, algodón de filtro, calibración 02:55 Ver a las 02:55
¿Cómo sustituyo una boquilla de succión desgastada? vídeo 13 — Formación BL18: boquilla, algodón de filtro, calibración 00:00 Ver a las 00:00
¿Cuál es la altura correcta de recogida del tornillo y cómo puedo verificarla? vídeo 18 — Formación sobre la BL18: altura de recogida, paso único, prueba de atornillado 00:35 Ver a las 00:35
Los tornillos salen con la rosca dañada. ¿Cómo puedo evitarlo? vídeo 16 — Formación BL18: par de apriete, detección, altura de seguridad y velocidad 01:50 Ver a las 01:50
Los tornillos no están completamente apretados y el armario sigue moviéndose. ¿Qué debo cambiar? vídeo 16 — Formación BL18: par de apriete, detección, altura de seguridad y velocidad 01:05 Ver a las 01:05
¿Qué opciones de detección deben activarse? vídeo 16 — Formación BL18: par de apriete, detección, altura de seguridad y velocidad 01:57 Ver a las 01:57
La máquina sigue atornillando aunque no hay ningún tornillo en la boquilla. ¿Por qué? vídeo 16 — Formación BL18: par de apriete, detección, altura de seguridad y velocidad 02:55 Ver a las 02:55
¿Qué velocidades de eje debo utilizar y puedo hacer que la máquina vaya más rápido? vídeo 16 — Formación BL18: par de apriete, detección, altura de seguridad y velocidad 03:11 Ver a las 03:11
¿Qué es la altura de seguridad y por qué debe mantenerse por encima del alimentador? vídeo 16 — Formación BL18: par de apriete, detección, altura de seguridad y velocidad 03:51 Ver a las 03:51
¿Para qué sirve el tiempo de bloqueo flotante? vídeo 16 — Formación BL18: par de apriete, detección, altura de seguridad y velocidad 01:04 Ver a las 01:04
¿Cómo pruebo un tornillo antes de ejecutar el gabinete completo? vídeo 18 — Formación sobre la BL18: altura de recogida, paso único, prueba de atornillado 03:40 Ver a las 03:40
Una alarma de rosca dañada detuvo la máquina durante el montaje de un armario. ¿Puedo omitir solo ese orificio? vídeo 11 — Formación BL18: atasco, alarma de deslizamiento, alarma de tira y reanudación 02:35 Ver a las 02:35
La mitad de los tornillos ya están colocados. ¿Cómo continúo desde un tornillo posterior en lugar de empezar de nuevo? vídeo 19 — Formación sobre la BL18: continuar, omitir tira, idioma, lubricación 00:00 Ver a las 00:00
La máquina no se mueve en absoluto. ¿Dónde debo mirar primero? vídeo 12 — Formación sobre la BL18: tornillo inclinado, alineación de la boquilla, sensor, altura de recogida 12:41 Ver a las 12:41
La pantalla y la unidad de programación funcionan, pero nada responde al botón de inicio. vídeo 12 — Formación sobre la BL18: tornillo inclinado, alineación de la boquilla, sensor, altura de recogida 12:28 Ver a las 12:28
¿Cómo compruebo los accionamientos de los cilindros cuando algo funciona de forma inconsistente? vídeo 12 — Formación sobre la BL18: tornillo inclinado, alineación de la boquilla, sensor, altura de recogida 14:03 Ver a las 14:03
¿Cómo cargo un gabinete para que los tornillos queden en la posición correcta? vídeo 3 — Formación BL18: encendido, reinicio, botones y programa nuevo 05:02 Ver a las 05:02
El armario se mueve o se levanta mientras se atornillan los tornillos. ¿Qué está mal? vídeo 8 — Formación BL18: tornillo de prueba, sujeción, inicio del cursor 01:38 Ver a las 01:38
Tengo que trabajar con un gabinete de otro tamaño. ¿Qué debo ajustar? vídeo 10 — Formación BL18: alimentador, tornillos, aire, utillaje 03:18 Ver a las 03:18
Solo tengo un gabinete para probar. ¿Qué utillaje debo utilizar? vídeo 7 — Formación sobre la BL18: altura Z, obstáculos, colisión, paso único 07:04 Ver a las 07:04
¿Cómo evito que el cabezal choque con el armario o con el utillaje? vídeo 14 — Formación BL18: colisión, sujeción, tamaño de gabinete 00:02 Ver a las 00:02
La imagen de la cámara está demasiado oscura para ver los orificios de tornillo. ¿Qué ajusto? vídeo 4 — Formación sobre la BL18: parámetros predeterminados, servomotor, luz de la cámara, enseñar coordenadas 01:45 Ver a las 01:45
La boquilla recibió un golpe y ahora los tornillos no llegan al orificio. ¿Qué debe recalibrarse? vídeo 13 — Formación BL18: boquilla, algodón de filtro, calibración 04:35 Ver a las 04:35
¿Cómo se calibra la cámara de visión respecto a la punta del destornillador? vídeo 15 — Formación BL18: calibración de la cámara 00:04 Ver a las 00:04
El sensor de tornillos ya no detecta ningún tornillo en la boquilla. vídeo 12 — Formación sobre la BL18: tornillo inclinado, alineación de la boquilla, sensor, altura de recogida 07:17 Ver a las 07:17
¿Dónde y con qué frecuencia debo lubricar la BL18? vídeo 19 — Formación sobre la BL18: continuar, omitir tira, idioma, lubricación 04:21 Ver a las 04:21
¿Qué consumibles debo mantener en existencias? vídeo 13 — Formación BL18: boquilla, algodón de filtro, calibración 00:00 Ver a las 00:00
¿Qué debo comprobar antes de cada arranque de producción? vídeo 14 — Formación BL18: colisión, sujeción, tamaño de gabinete 02:13 Ver a las 02:13
¿Por qué deben ser idénticos los dos tornillos de un armario? vídeo 14 — Formación BL18: colisión, sujeción, tamaño de gabinete 01:18 Ver a las 01:18
¿Qué tamaño de armario y qué precisión puede manejar la BL18? vídeo 2 — Formación BL18: descripción general, capacidad 00:15 Ver a las 00:15
¿Qué garantía y tiempo de respuesta ofrece JHIMS? vídeo 11 — Formación BL18: atasco, alarma de deslizamiento, alarma de tira y reanudación 03:04 Ver a las 03:04
¿A quién debo contactar si el vídeo y esta página no resuelven el problema? vídeo 11 — Formación BL18: atasco, alarma de deslizamiento, alarma de tira y reanudación 03:04 Ver a las 03:04
¿Cómo funciona realmente el ciclo de doble utillaje? vídeo 9 — Formación BL18: flujo de trabajo, estación doble 00:00 Ver a las 00:00
¿Dónde se muestra de principio a fin la creación completa del programa para dos utillajes? Parte 16 — Formación BL18: programación, doble utillaje 00:00 Ver a las 00:00

19 vídeos — Resolución de problemas de la atornilladora

JHIMS BL18 screw fastening machine training course — Part 0

Navegador de pasos

  1. vídeo 1 — Cambiar el idioma del mando de programación entre chino e inglés; borrar la alarma que aparece tras el cambio
  2. vídeo 2 — Qué es la máquina, diseño de doble utillaje y tres estaciones, capacidad de 1,000 x 1,000 mm, 1,000 programas almacenados
  3. Parte 2 — Encendido, alimentación 220V/50Hz, entrada de aire, reset del mando frente a reset de la máquina, botones del gabinete, Posición 1/2 del utillaje, creación de un programa nuevo
  4. vídeo 4 — Parámetros predeterminados en rojo o ausentes y configuración del servomotor, brillo de la luz CCD, enseñanza de las coordenadas del primer orificio de tornillo, contador
  5. Parte 4 — Programación de señales de salida I/O (salida fija en 12), coordenadas de los taladros del Utillaje 2, inicio de la altura de montaje del eje Z
  6. vídeo 6 — Ajustar la altura de atornillado del eje Z, aproximación lenta antes del contacto, extender el cabezal de taladrado con Output 6
  7. vídeo 7 — Altura Z para dos profundidades de orificio distintas, cambio de Z por lote, retirada de obstáculos, no mover nunca X/Y con Z abajo, prueba en modo paso a paso
  8. vídeo 8 — Apriete tornillos de prueba a mano e inspecciónelos, aspecto de un módulo sin sujeción, inicio desde el cursor
  9. Parte 8 — El ciclo de producción de doble utillaje, desde la carga hasta la descarga
  10. vídeo 10 — Ubicación y alimentación del alimentador de tornillos, cuántos tornillos añadir, manómetro del alimentador, ajustar el cilindro del utillaje para gabinetes de 1000 x 500 y 1000 x 1000
  11. vídeo 11 — Despejar un atasco del alimentador, usar el interruptor de prueba de alimentación, reanudar la producción tras una excepción, saltar un tornillo pasado de rosca o deslizado y por qué no conviene editar los parámetros del alimentador
  12. vídeo 12 — Corregir un tornillo que baja inclinado por el soplado (boquilla izquierda-derecha, delante-detrás, altura), sensor de presencia de tornillo, sensor de límite/posición, altura de recogida, prueba de la máquina
  13. vídeo 13 — Sustituya la boquilla de succión y el clip de retención, sustituya el algodón del filtro y calibre la distancia entre la boquilla y la punta de la broca
  14. vídeo 14 — Retire las piezas que interfieran antes de poner en marcha, ajuste la posición de sujeción para armarios de 960 x 960 y 500 x 1000 y revise la lista de comprobación previa a la puesta en marcha
  15. vídeo 15 — Calibrar la distancia entre la cámara de visión y la punta del útil de atornillado
  16. vídeo 16 — Par de apriete, detección de fin de atornillado, detección de presencia de tornillo, tiempo de bloqueo flotante, altura de seguridad, velocidades de los ejes
  17. Parte 16 — Creación completa del programa de doble utillaje de principio a fin — coordenadas, I/O, alturas para ambos utillajes
  18. vídeo 18 — Verifique la altura de recogida del tornillo, apriete un tornillo con Paso a paso y ejecute el resto desde el cursor
  19. vídeo 19 — Continuar un gabinete a medio terminar desde un tornillo posterior, saltar un orificio pasado de rosca, cambiar el idioma de la interfaz, lubricar las guías lineales

Este índice de resolución de problemas de la máquina de atornillado enumera la serie oficial completa de vídeos de JHIMS en el orden de grabación. Haga clic en cualquier apartado de la lista para cargarlo en el reproductor de arriba — sin recargar la página ni saltar a YouTube.

Máquinas y familias de repuestos del mismo flujo de atornillado.

JHIMS BL18 vertical 4-axis LED display cabinet screw fastening machineEsta máquinaMáquina de atornillado vertical de 4 ejes BL18 para gabinetes de pantalla LEDEspecificaciones completas, aplicaciones y calculadora de ROI de la BL18.Abrir →2P-LXS500 High-Speed LED Module Screw Tightening Machine — JHIMSTornillo LED2P-LXS500 Atornilladora automática de alta velocidad para módulos LEDAtornillado de alta velocidad en módulos LED para líneas de módulos de mayor volumen.Abrir →ZM320 Desktop Four-Axis Air-Blowing Screw Fastening Machine — JHIMSDe sobremesaMáquina de atornillado de sobremesa de cuatro ejes con soplado de aire ZM320Atornillado de sobremesa de cuatro ejes con soplado de tornillos para paneles pequeños y medianos.Abrir →ZM500 Screw Tightening & Removal Machine — JHIMSApretar + extraerZM500 Máquina de atornillado y desatornilladoAtornillado y desatornillado automatizados para retrabajo y desmontaje.Abrir →Empujador (tappet) de carburo de tungsteno JHIMS para válvulas de dispensaciónPiezas de repuestoBoquillas de dispensación de precisión y empujador (tappet)Consumibles de boquillas y empujadores (tappet) para cabezales de atornillado y dispensación JHIMS.Abrir →Sistema de inspección de pasta de soldadura (SPI) 3D JHIMSControl de calidad previoS630 3D: máquina de inspección SPI de pasta de soldaduraInspección 3D de pasta de soldadura para detectar defectos antes de la etapa de atornillado.Abrir →Máquina AOI SMT JHIMS XI-2000 con inspección de PCB mediante IAControl de calidad posteriorMáquina de inspección óptica automatizada (AOI) SMT XI-2000Inspección óptica automatizada (AOI) con IA para verificar el montaje del módulo tras el atornillado.Abrir →L5 High-Precision Automatic SMT Stencil Printer — JHIMSIntegrante de la líneaImpresora automática de plantillas SMT de alta precisión L5Impresión con plantilla para la parte SMT de la misma línea de producción LED.Abrir →

Soporte de contacto

Indíquenos tres cosas y podremos responder sin esperar a una visita técnica: el número de vídeo que estaba siguiendo, el texto exacto de la alarma en el programador manual y el utillaje (1 o 2) en el que se detuvo la máquina. Adjunte una foto de la pantalla del programador manual y un vídeo breve del fallo — normalmente basta para que nuestros ingenieros lo identifiquen en una sola respuesta.


After-sales · Engineering · Faults: [email protected]Teléfono: (86-755) 86700443WhatsApp: +86 189 7533 5491