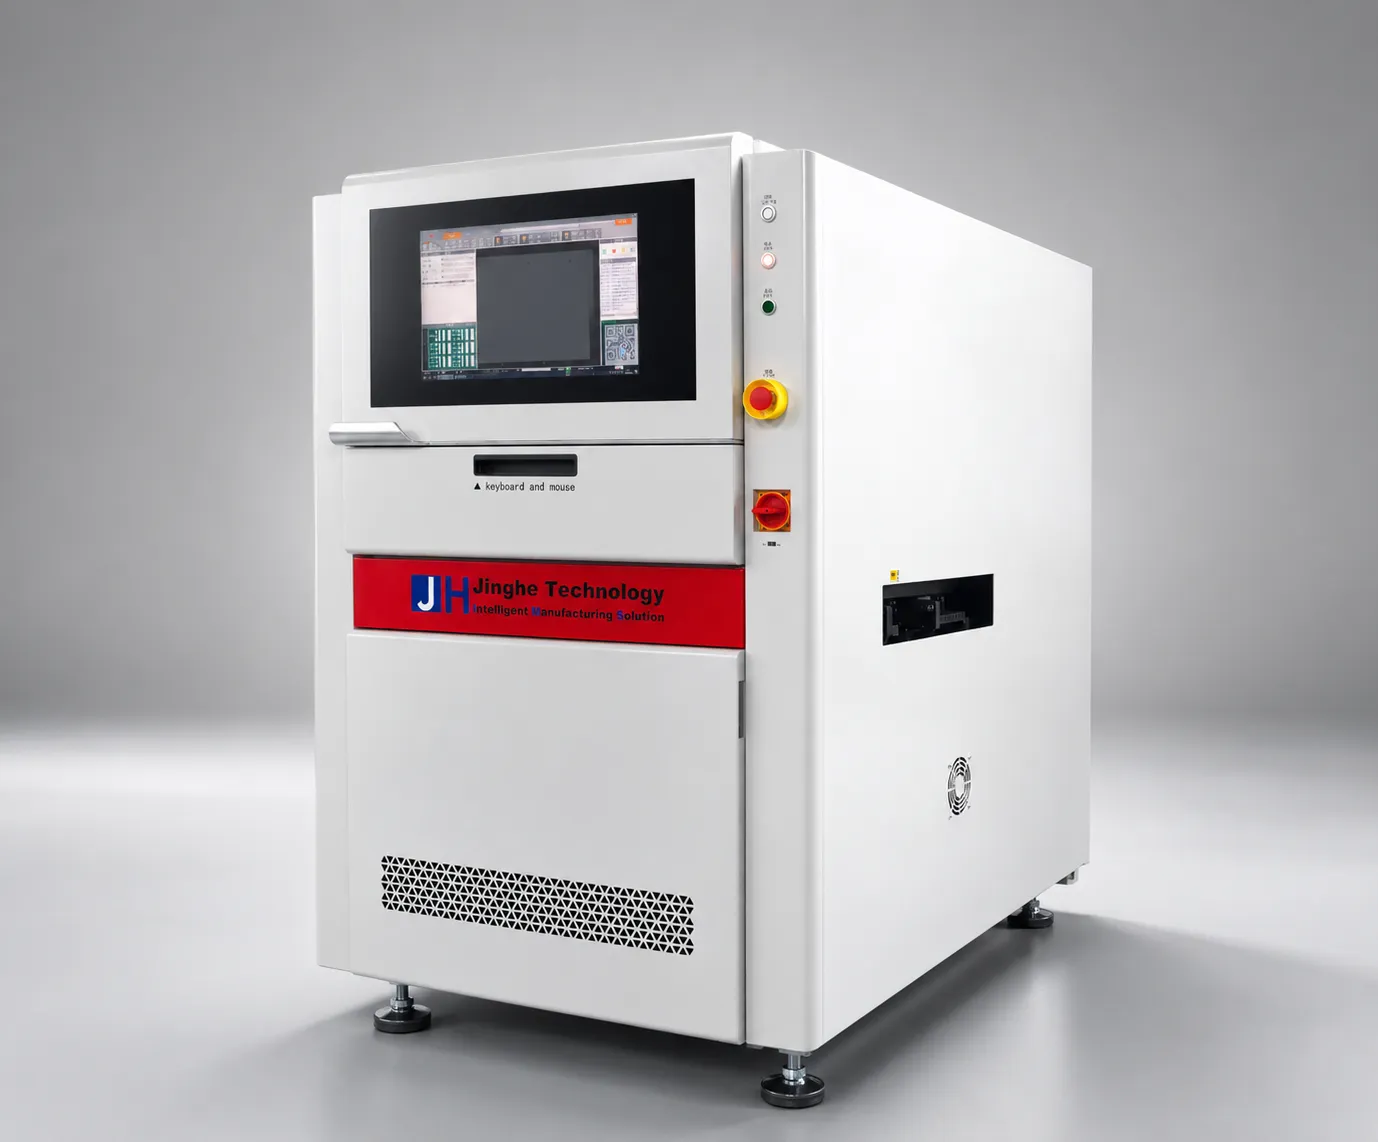
Cómo funciona JHIMS R6-U UV Laser Marking Machine Step-by-Step Video Guide (2026)

Master the JHIMS R6-U inline UV laser marking machine with 9 progressive video tutorials — from installation and laser calibration to QR code marking workf.
Video Tutorial

Cómo funciona JHIMS R6-U UV Laser Marking Machine – Step-by-Step Video Guide (2026)

Master the JHIMS R6-U UV laser marking machine with 9 video steps — from installation and calibration to marking verification and daily upkeep. Follow along, pause, and practice each step.

Respuesta directa: Master the JHIMS R6-U inline UV láser marking machine with 9 progressive video tutorials — from installation and laser calibration to QR code marking workflow, Bad Mark defect skipping, and troubleshooting. Siga junto con las demostraciones en pantalla, luego utilice los pasos escritos, tablas de mantenimiento y árbol de decisiones para mantener la línea en funcionamiento.

Key Takeaways

  • 1 Vea los 9 vídeos en orden — cada mapa a una tarea diaria en el R6-U.
  • 2 Calibrar la posición del láser después de cada limpieza de lentes o ajuste del espejo.
  • 3 Chequee el refrigerante diariamente; un enfriador que falla es la causa #1 de inconsistencia de marca.
  • 4 Mantenga los códigos QR objetos independientes — agrupar destruye los datos codificados.

Máquina de marcado láser UV Tutorial de vídeo — 9 pasos a la maestría completa

JHIMS R6-U Video Tutorial — 9 Steps to Full Mastery

Step Navigator

  1. Step 1: Installation & Pre-Start Preparation (12:17)
  2. Step 2: Software Operation & Laser Calibration (1:26)
  3. Paso 3: Parámetros de marcación óptima (10:04)
  4. Step 4: Basic Operation: Interface, Motion, Track & Camera (19:28)
  5. Step 5: PCB Loading, Unloading & User Accounts (18:45)
  6. Paso 6: PCB Código QR marcando flujo de trabajo (15:46)
  7. Paso 7: Ventana de edición de plantilla (16:33)
  8. Paso 8: Configuración de marca defectuosa para PCB Skip (8:36)
  9. Paso 9: Solución de problemas (11:20)

Haga clic en cualquier paso para abrir ese vídeo tutorial. El jugador principal de arriba muestra la secuencia completa de 9 pasos.

Máquina de marcación láser UV paso a paso

Step 1: Installation & Pre-Start Preparation

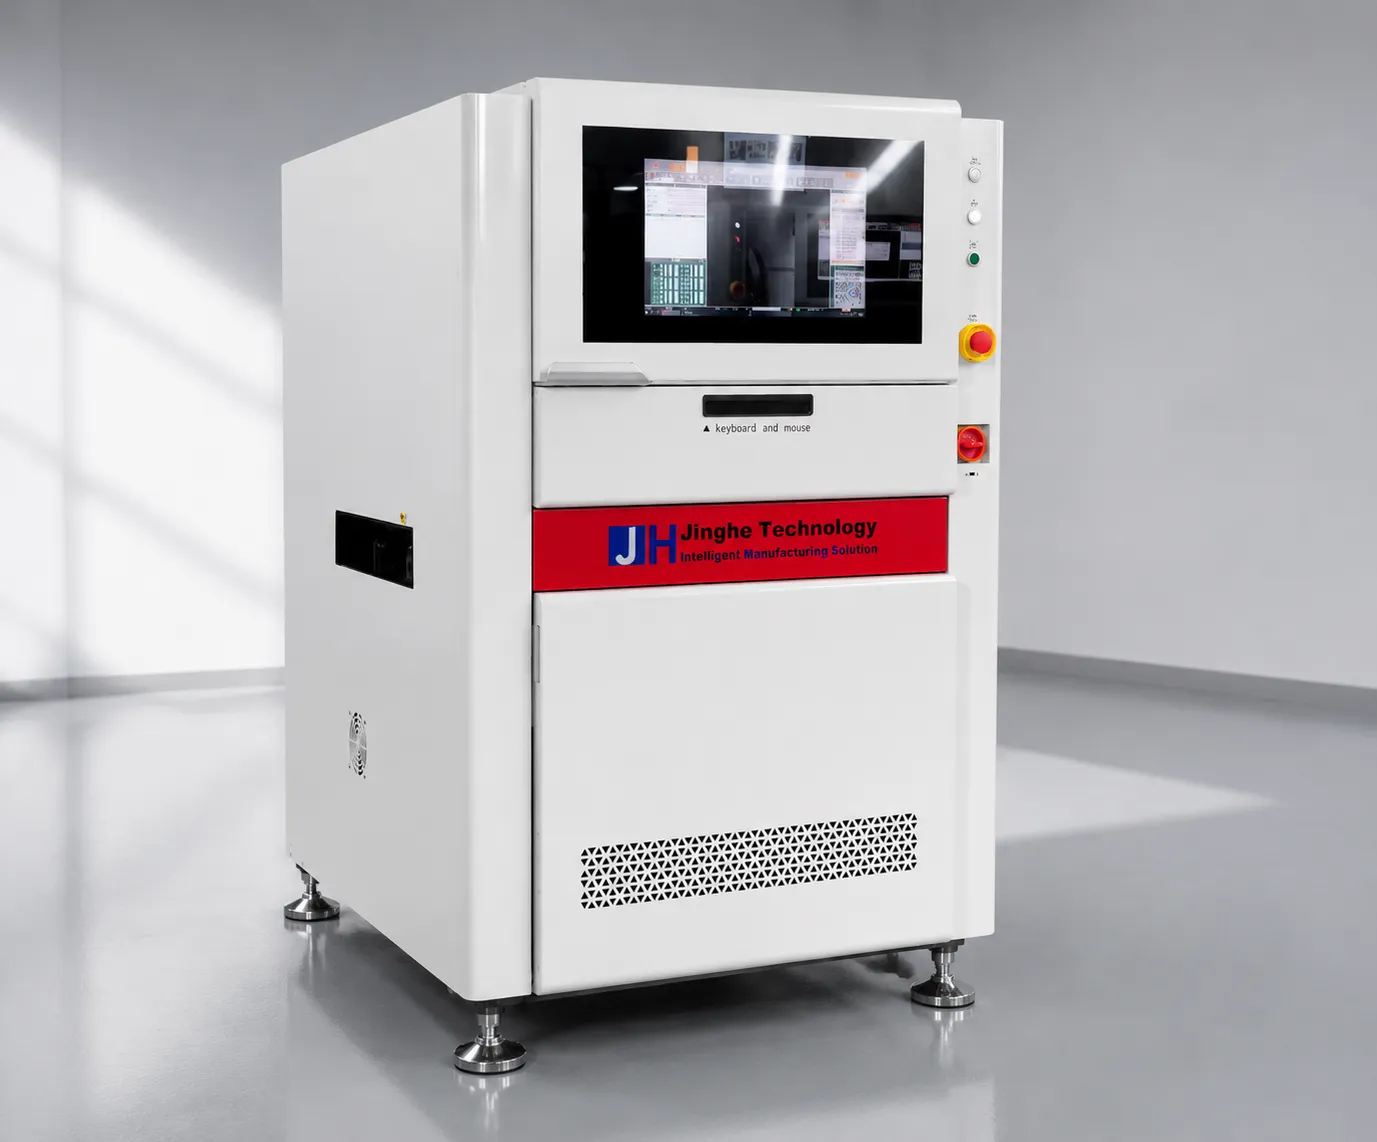
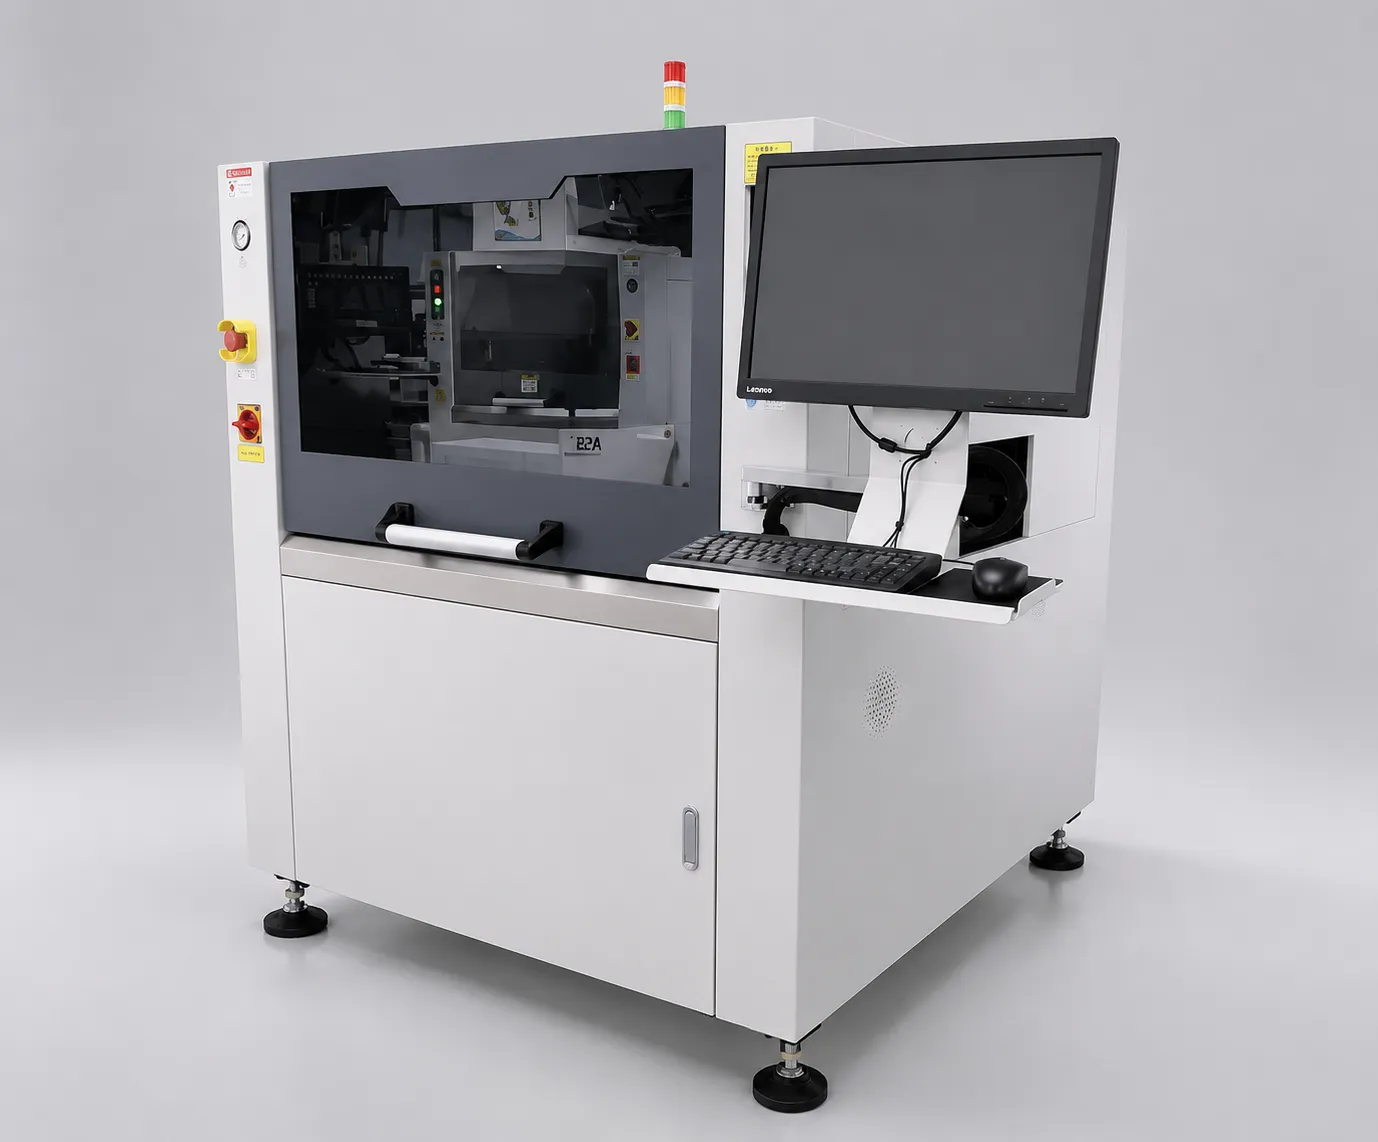
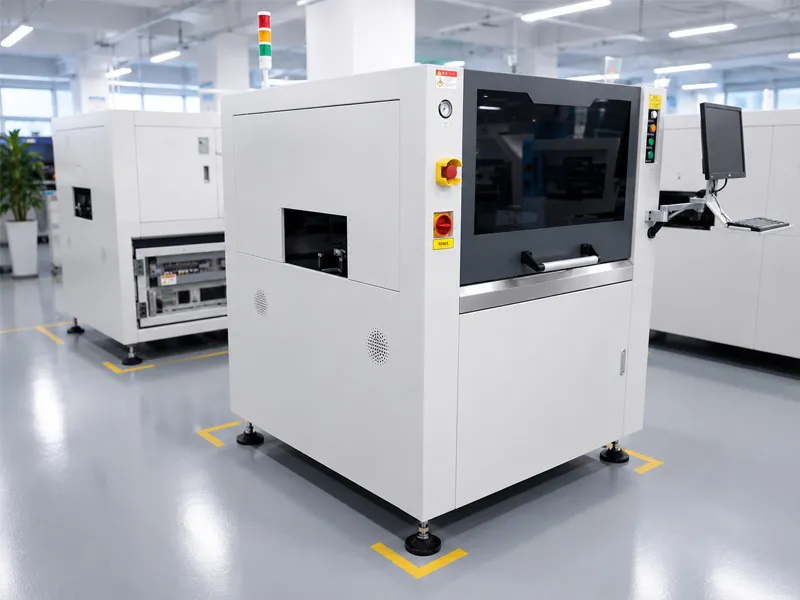
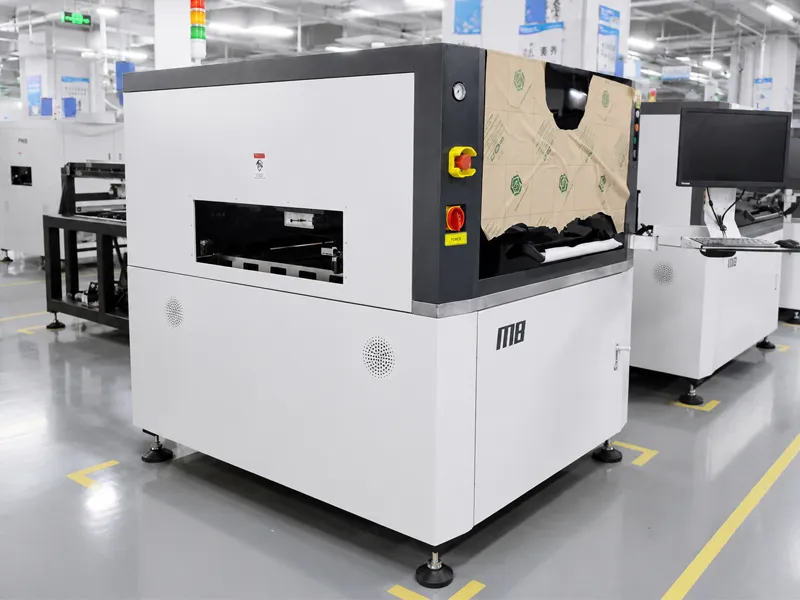
R6-U UV laser marking machine before power-on: remove the red transport locks (véase la caja de madera o la puerta de la máquina), nivélela, conecte el enfriador de agua verify coolant flow — 355nm laser diode needs continuous cooling.

Step 2: Software Operation & Laser Calibration

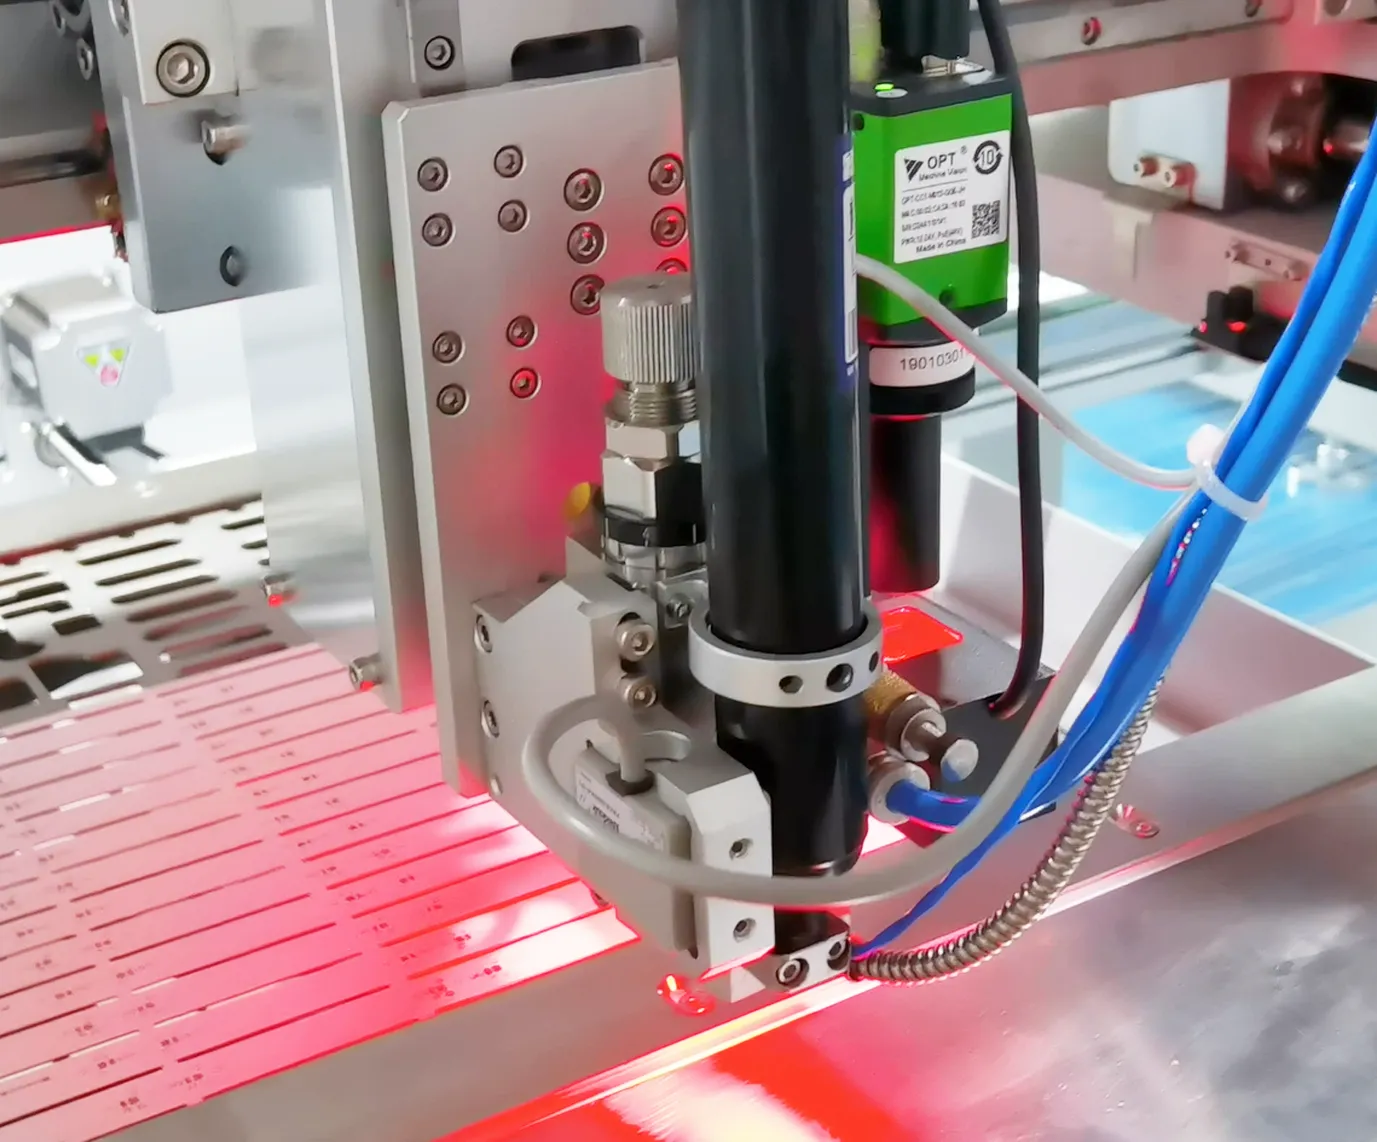
Jinghe software, R6-U UV laser marking machine: three modules — Main Interface, Recipe Management, Calibration. “Laser Position”: click the crosshair to align preview to laser point, mapping coordinates to galvanometer.

Paso 3: Parámetros de marcación óptima

UV lasers give cold marking with minimal heat-affected zone. Balance speed and quality via laser power, marking speed, frequency. White oil UV engraving: fill mode. Trust results over theory; verify on a sample board.

Step 4: Basic Operation: Interface, Motion, Track & Camera

Manual motion control: eje X y Y, movimiento rápido. Establecer altura y anchura de la pista transportadora por PCB; restablecer la pista sólo bajo petición. Cámara on/off, magnificación, inspección visual; iluminación externa vs definida por programa.

Step 5: PCB Loading, Unloading & User Accounts

Load and unload PCBs on the support structure para un posicionamiento preciso. En modo producción, el transportador en línea alimenta las placas automáticamente. Cuenta de usuario: cierre la sesión al terminar para proteger las recetas frente a ediciones no autorizadas.

Paso 6: PCB Código QR marcando flujo de trabajo

Flujo de trabajo UV: colocar el objeto de código QR en una sola plantilla, alinear el PCB por CCD, ejecutar el ciclo de marcado; lector de códigos de barras en línea verifica cada marca. Tablas panelizadas repiten por panel con corrección fiducial automática.

Paso 7: Ventana de edición de plantilla

In the template editor, domine la alineación, la rotación y el centrado: el 80 % de las tareas diarias de diseño. Para trabajos complejos, importe archivos DXF en lugar de redibujar. Fije el origen de referencia y verifique las posiciones en la vista previa antes de guardar.

Paso 8: Configuración de marca defectuosa para PCB Skip

Bad Mark: saltar código QR grabado en paneles PCB defectuosos - establecer la posición de Bad Mark en la plantilla, enseñar el sistema de visión el indicador de defecto, activar la función de salto; la cámara lo marca y continúa.

Paso 9: Solución de problemas

Too light: more power or slower speed. Too dark: less power, check focus. Missed: CCD alignment, Bad Mark. Blurred: clean CCD lens, check galvanometer calibration. Inconsistent: chiller temperature. Decision tree below.

Troubleshooting & Fault Diagnosis

Tabla de Diagnóstico Fault

Síntoma Causa probable Probabilidad Corrección
Marcas demasiado luz / invisible Potencia láser demasiado baja o deriva focal 30% Aumentar la potencia en los pasos del 2%; verificar la altura de enfoque
Marcas demasiado oscuras / quema Poder demasiado alto para material 20% Reducir la potencia; cambiar al modo de llenado para el aceite blanco
Borde o bordes estirados Lente CCD sucio o galvanometer misaligned 35% Lente CCD limpio; posición láser recalibrada
Densidad de marca inconsistente Derivación de temperatura de Chiller 15% Controlar el nivel de refrigerante y la operación de refrigeración
Marcas perdidas en algunos paneles Mal marca de error o error fiducial 10% Verificar el almohadilla de Bad Mark; volver a enseñar fiduciales
Código QR inreadable QR fusionado con otros objetos 25% Re-crear QR como objeto independiente; nunca grupo
Servo motor alarm Motor cable loose; XYZ transport lock blocks not removed; missing neutral return – Reconecte los cables del motor; retire todos los bloques de bloqueo de ejes; localice y reconecte el neutro
“Transport board jam” alert Track width too narrow; belt/pulley seized; photoelectric sensor obstructed – Reajuste el ancho de pista y guarde la receta; limpie la correa, la polea y la zona del sensor
Mark size differs from camera view PCB not lifted or flattened; camera scale not calibrated – Check the board-lift unit; recalibrate camera display scale
Mark position offset PCB not flat or deformed; laser calibration off; template not centered – Lift board flat (support sagging panels); redo laser calibration; center the template
No laser output (UV model) Chiller off or in alarm; coolant tube folded or leaking; software opened before warm-up; no marking signal – Arranque el enfriador y elimine la alarma; compruebe el circuito de refrigerante; espere el calentamiento; compruebe la salida de la tarjeta de marcado
Galvo no scan or line output Galvo power missing; galvo plug loose – Verify galvo input/output voltage (DC 15V +/-); reseat the galvo plug
Board entry position inconsistent Loading delay too short; belt speed too high causing bounce – Increase loading delay; lower belt and deceleration speed
Flip track not flipping Motor stuck or driver alarm; motor power cable loose – Check driver alarm and motor load; reseat motor power cable
Mouse or keyboard frozen USB hub not powered; USB connector loose – Check hub power LED; reseat mouse and keyboard connectors
PC lags or auto-restarts Poor cooling; insufficient supply voltage – Limpie las rejillas y filtros de refrigeración; compruebe el enchufe y la tensión de alimentación
Laser power weakens Dust on field lens or mirrors; optical path drifted – Limpie la óptica con alcohol y paño sin pelusa; compruebe y ajuste el camino óptico
No power or contactor chatters Unstable voltage; neutral line broken; E-stop pressed – Mida la tensión de alimentación; compruebe el neutro; libere la parada de emergencia
Door-lock alarm or cannot close Sensor out of range; cylinder not reaching the lock – Adjust door-lock sensor distance; check cylinder travel
Mark light on one side Laser-on delay too early or late; board uneven – Adjust laser-on delay (negative values allowed); flatten or replace the board
Track width mismatch Track not homed; track belt loose – Vuelva a referenciar la pista y recalibre el ancho; tense la correa de sincronización
Camera image frozen (machine runs) Camera IP changed or conflict; camera power off; network cable loose – Check camera IP; verify camera power; tighten the network cable

Daily Start-up Checklist

  • Electrical controls operate normally
  • Transport motors & ball screws free of abnormal noise
  • Photoelectric sensors clean – prevent false alarms
  • Conveyor track runs smoothly
  • Control software runs normally
  • Air pressure within 0.1-0.2 MPa
  • Chiller ON before laser start (prevents overheat alarm)
  • Laser head power indicator lit
  • No hay indicadores de alarma en la máquina
  • Smoke extractor running; belts free of wear or misalignment

Árbol de decisión: ¿Problema de calidad de marcación?

Comience con la tabla de síntomas arriba, luego aplique los seis errores más comunes del operador a continuación, en la mayoría de los casos la causa raíz es energía, enfoque, limpieza óptica, o temperatura más fría.

Filtros Consumibles y Reemplazamientos

Filtros Consumibles y Reemplazamientos

Consumible Parte No. Ciclo de sustitución Nota
Pre-filter 3.9.4.0.0012 1-3 months Replace when suction drops
Chiller filter element 3.6.6.0.0315 3-6 months Chiller-equipped models only
Main filter 3.9.4.0.0013 6-12 months –
Gas filter 3.9.4.0.0014 6-12 months –
Photoelectric sensor (spare) 2.5.1.1.0004 – Omron; incluido con la máquina
Electronic relay (spare) 2.6.6.2.0003 – Omron; incluido con la máquina
Drive belts (spare) 3.2.2.1.0268 / 3.2.2.1.0054 – 2 pieces each, included

Ciclo de mantenimiento

Ciclo de mantenimiento

Frecuencia Tareas Método Est. Hora
Diario Control de refrigeración nivel Verificación de nivel visual 2 min
Diario Verificar la calidad de marcación en la primera tabla Scan QR con lector; control visual 3 min
Semanal Lente CCD limpio Tejido de lentes + limpiador aprobado 10 min
Semanal Carriles de transporte y soporte limpios Vacuo + tela sin linaje 10 min
Mensual Posición láser recalibrada Herramienta Crosshair en software 5 min
Mensual Inspeccione espejos y ventana protectora Visual; limpio si polvoriento 15 minutos
Trimestral Reemplazar refrigerante Manual de refrigeración 20 min
Trimestral Comprobación completa del sistema de seguridad Interlock, e-stop, sellos de vivienda 15 minutos

Reference & Field Best Practices

Tabla de referencia rápida del parámetro

Parámetro Recomendado Rango permitido Notas
Laser power Material dependiente 0–100% Ajuste en 2% pasos
Marking speed Por defecto medio Despacio. Rápido Velocidad de equilibrio vs profundidad
Altura de enfoque Per lente spec ±0,5 mm Verificar después del servicio de cabecera
Tamaño QR ≥1.2×1.2mm 1.2×1.2mm min Menor falla la legibilidad
Chiller temp Per chiller spec ±1°C Temporada estable = potencia estable

Seis errores de operador más comunes

  • Grouping convierte QR/barcodes en imágenes simples y destruye sus datos. Nunca combinarlos ni agruparlos.
  • Cualquier perturbación óptica cambia el haz. Recalibrar con la herramienta crosshair después de cada limpieza.
  • Bajo refrigerante o fallido enfriador derivas potencia láser y puede matar el diodo. Compruebe diariamente.
  • Sobrepoderar carboniza FR4 y reduce el contraste QR. Reducir el poder, no la calidad.
  • Un sucio almohadilla de Bad Mark causa saltos en buenas tablas. Mantenga la almohadilla limpia y de alto contraste.
  • El bloqueo es un sistema de seguridad. Nunca lo bypass — 355nm UV puede dañar los ojos al instante.

Siete reglas de campo de 15 años de instalaciones

  • Calibrar después de cada servicio óptico. La alineación de haz es la variable de calidad #1.
  • Mantenga los códigos QR independientes. La agrupación es el error más común de pérdida de datos.
  • Verifica la primera tabla de cada turno con un escáner real, no sólo tus ojos.
  • Mira temperatura más fría. Los cambios de deriva de 2°C marcan el contraste notablemente.
  • Utilice el modo de llenado para el aceite blanco. El modo vectorial deja vacíos que fallan la legibilidad.
  • Mantenga lentes de repuesto y espejos en el sitio. El tiempo libre para una parte de $50 es el fallo más costoso.
  • Versiones de plantillas de documentos. Cuando una receta cambia, la versión antigua es el rollback.

Máquina de marcado láser UV FAQ

¿Cuál es el tamaño mínimo del código QR que el R6-U puede marcar?Productos relacionados
El R6-U marca códigos QR tan pequeños como 1.2×1.2mm con un ancho mínimo de línea de 0.04mm y la altura mínima de caracteres de 0.2mm, permitiendo códigos de trazabilidad de alta densidad en PCBs con control espacial.
¿Por qué se llama láser UV 355nm marcado frío?Productos relacionados
En 355nm, los fotones UV tienen suficiente energía para romper directamente los lazos moleculares (ablación fotoquímica) en lugar de calentar el material. La zona afectada por el calor es mínima, protegiendo sustratos PCB sensibles, juntas de soldadura y componentes cercanos de daños térmicos.
¿Qué tan rápido es el tiempo de ciclo R6-U?Productos relacionados
El R6-U alcanza aproximadamente 7 segundos por ciclo completo, incluyendo carga, posicionamiento, marcado y verificación. Con el transportador en línea mantiene la producción de hasta 500 tablas por hora.
¿Cómo calibrar la posición del láser?Productos relacionados
Abra la herramienta Laser Position en el software de control Jinghe y haga clic en el crosshair para alinear la vista previa del software con el punto láser real. Realice esta calibración después de cualquier limpieza de lentes, ajuste de espejo o reubicación de máquina.
¿Qué mantenimiento requiere el refrigerador de agua?Productos relacionados
Revise el nivel de refrigeración semanal, inspeccione las filtraciones mensuales, y reemplace el refrigerante por el horario del fabricante de refrigeración (típicamente cada 6-12 meses). El enfriador mantiene el diodo láser a una temperatura de funcionamiento estable, lo que afecta directamente la consistencia de marcación.
¿Cómo funciona Bad Mark?Productos relacionados
La función Bad Mark escanea una marca designada en cada PCB panelizado. Cuando se detecta un panel defectuoso, la máquina salta automáticamente el grabado de código QR en ese panel, ahorrando tiempo de ciclo y evitando el procesamiento de desperdiciado en las tablas conocidas.
¿Qué gafas de seguridad son necesarias?Productos relacionados
Siempre use gafas de seguridad láser valoradas OD 4+ ( densidad óptica 4 o superior) para la longitud de onda UV 355nm. Nunca mires directamente al rayo láser o sus reflejos especulativos, incluso con gafas.
¿Puede el R6-U integrarse en una línea SMT existente?Productos relacionados
Sí. El R6-U es una máquina en línea con integración de transportadores y comunicación compatible con SMEMA, diseñada para fijarse directamente en líneas de producción SMT/PCBA entre estaciones para marcación automática de trazabilidad.
¿Por qué muestra la máquina una «alarma de servomotor»?Productos relacionados
El cable del motor puede estar flojo, los bloques de bloqueo de transporte XYZ pueden no haberse retirado tras el envío, o puede faltar el retorno de neutro. Reconecte los cables del motor, retire todos los bloques de bloqueo de ejes y localice el neutro con un multímetro.
Why does the “transport board jam” alert appear?Productos relacionados
El ancho de pista es demasiado estrecho, la correa o la polea están agarrotadas, o el sensor fotoeléctrico está obstruido. Reajuste el ancho de pista y guarde la receta, luego limpie la correa, la polea y la zona del sensor.
El tamaño de marcado no coincide con lo que muestra la cámaraProductos relacionados
The PCB is not lifted or flattened, or the camera display scale is not calibrated. Check the board-lift unit and recalibrate the camera display scale.
Why is the marking position offset?Productos relacionados
The PCB is not flat or is deformed, the laser calibration is off, or the marking template is not centered. Lift the board flat (use the bottom support for sagging panels), redo the laser calibration, and center the template.
What should I check when there is no laser output on the UV model?Productos relacionados
Compruebe que el enfriador funciona sin alarmas, que el tubo de refrigerante no está doblado ni con fugas, que el software se abrió tras el calentamiento y que la tarjeta de marcado emite señal. Corrija cada punto en orden y reinicie.
The galvanometer is not scanning or outputs a lineProductos relacionados
Es posible que el galvanómetro no tenga alimentación o que su conector esté flojo. Verifique la tensión de entrada/salida del galvanómetro (CC 15 V ±) y vuelva a conectar el conector.
Board entry position is inconsistent every cycleProductos relacionados
El retardo de carga es demasiado corto o la velocidad de la correa demasiado alta, y la placa rebota en el tope. Aumente el retardo de carga y reduzca la velocidad de la correa y la desaceleración.
The flip track does not flip or flips one side onlyProductos relacionados
El motor puede estar bloqueado o el driver en alarma, o el cable de alimentación del motor está flojo. Compruebe la alarma del driver y la carga del motor, y vuelva a conectar el cable de alimentación.
Mouse or keyboard is frozenProductos relacionados
El concentrador USB no tiene alimentación o el conector USB está flojo. Compruebe el indicador de alimentación del concentrador y vuelva a conectar el ratón y el teclado.
The PC lags or restarts by itselfProductos relacionados
La refrigeración puede ser insuficiente o la tensión demasiado baja. Limpie las rejillas y filtros, compruebe el enchufe y mida la tensión de trabajo.
Laser power is getting weakerProductos relacionados
The field lens or mirrors are dusty, or the optical path has drifted (optical-path UV models). Clean the optics with alcohol and a lint-free cloth, then check and adjust the optical path.
La máquina no tiene alimentación o el contactor traqueteaProductos relacionados
La tensión de alimentación es inestable, el neutro está cortado o flojo, o la parada de emergencia está pulsada. Mida tensión y corriente, compruebe el neutro y libere la parada de emergencia.
Alarma de bloqueo de puerta o la puerta no cierraProductos relacionados
El sensor está fuera de rango o el cilindro de bloqueo no sube hasta el marco de bloqueo. Ajuste la distancia del sensor y compruebe el recorrido del cilindro.
La marca es clara en un lado y oscura en el otroProductos relacionados
El retardo de disparo del láser es demasiado corto o demasiado largo, o la placa no está plana (típico en placas grandes en esquinas opuestas). Ajuste el retardo de disparo (se admiten valores negativos) y nivele o sustituya la placa.
Track width does not match the actual boardProductos relacionados
La pista no se ha referenciado o la correa está demasiado floja. Vuelva a referenciar la pista, recalibre el ancho si es necesario y tense la correa de sincronización.
La imagen de la cámara se congela mientras la máquina funciona con normalidadProductos relacionados
Es posible que la IP de la cámara se haya cambiado o esté en conflicto, que la cámara esté apagada o que el cable de red esté flojo. Compruebe la IP, verifique la alimentación y apriete el cable de red.
Smoke extractor: weak suction and increasing noiseProductos relacionados
La entrada o la salida está obstruida, o el elemento filtrante está saturado. Apague, abra la cubierta superior, elimine la obstrucción y sustituya el elemento filtrante si la succión sigue siendo débil.
Smoke extractor powers off by itself right after startProductos relacionados
Un flujo de aire obstruido genera una resistencia excesiva del filtro, la ventilación consume demasiada corriente y la protección del sistema lo apaga. Elimine la obstrucción, ponga el mando de caudal al mínimo, reinicie y ajuste después al valor normal.
Smoke extractor does not work at allProductos relacionados
El interruptor trasero está apagado, el fusible del interruptor combinado está fundido o el mando frontal no está activado. Compruebe la alimentación y la lámpara roja, y sustituya el fusible si está fundido.
Smoke extractor: suction is insufficientProductos relacionados
El tubo de extracción está dañado u obstruido, o la bolsa de recogida está llena. Sustituya el tubo, elimine las obstrucciones y vacíe la bolsa.
Chiller is not running (no cooling or pump)Productos relacionados
Check that the power cable is plugged in, the power switch is on, and the panel power is enabled.
Chiller pump does not workProductos relacionados
Compruebe el nivel de líquido para que la bomba pueda aspirar, verifique que el motor de la bomba gira y revise el circuito de circulación en busca de obstrucciones.
Chiller pump suction is weakProductos relacionados
La tensión puede ser demasiado baja, el diámetro del tubo demasiado pequeño o el tubo de conexión está doblado. Compruebe la tensión y elimine dobleces u obstrucciones.
Chiller is not cooling enoughProductos relacionados
Compruebe que la tensión no sea demasiado alta o baja, que las rejillas de ventilación estén libres y que la temperatura ambiente no sea tan alta que el compresor se detenga brevemente.
¿Con qué frecuencia deben sustituirse los filtros?Productos relacionados
Prefiltro: 1-3 meses; elemento filtrante del enfriador: 3-6 meses; filtro principal: 6-12 meses; filtro de gas: 6-12 meses. Sustituya cuando baje la succión o según el plan de mantenimiento.
¿Qué incluye el kit de accesorios?Productos relacionados
Un sensor fotoeléctrico Omron y un relé electrónico (piezas de desgaste), cuatro correas de transmisión, dos cables de comunicación SMEMA, un juego de herramientas (destornilladores y llaves Allen) y un elemento filtrante del enfriador.
¿Qué presión de aire necesita la máquina?Productos relacionados
La presión de aire debe mantenerse entre 0,1 y 0,2 MPa. Forma parte de la comprobación diaria antes de producir.
¿Por qué debe arrancarse el enfriador antes del láser?Productos relacionados
El enfriador debe estar en marcha antes de arrancar el láser; de lo contrario, el láser se sobrecalienta y provoca una alarma sin salida de láser.
¿Con qué frecuencia deben lubricarse los husillos a bolas y las guías?Productos relacionados
Cada 3 meses: limpie los husillos con un paño sin pelusa, limpie con WD-40, vuelva a secar, aplique lubricante y mueva los ejes para distribuirlo.
¿Cómo deben limpiarse las ópticas del láser?Productos relacionados
Inspeccione los espejos y el galvanómetro cada mes. Si están sucios, use un hisopo, paño sin pelusa o papel de limpieza de lentes con alcohol al 99,99 % y limpie con suavidad. Nunca toque la óptica con las manos desnudas.
Who should perform electrical repairs?Productos relacionados
Cualquier trabajo con medición en tensión debe realizarlo un electricista certificado. Antes del mantenimiento, apague la máquina y tenga cuidado con las piezas en movimiento para evitar lesiones.
¿Con qué frecuencia debe limpiarse la lente de la cámara CCD?Productos relacionados
Cada 3 meses. Compruebe primero si hay suciedad; si la hay, limpie con cuidado con alcohol al 99,99 % en un paño sin pelusa o un hisopo de algodón.

¿Listo para dominar el R6-U?

Contacte con nuestros ingenieros para una evaluación gratuita; primera respuesta en 12 horas laborables (lunes a sábado, 09:00–23:00 hora de China, UTC+8). Le ayudaremos a planificar la instalación, la calibración y la formación de operarios.


📞 (86-755) 86700443✉ [email protected]