Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
De lunes a sábado: 09:00 – 23:00 (UTC+8)
Domingo: cerrado
Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
De lunes a sábado: 09:00 – 23:00 (UTC+8)
Domingo: cerrado

Tutorial de vídeo para la impresora de plantilla de visión automática JHIMS M8 — los tres pasos operativos, la tabla de diagnóstico de fallas, consumibles, ciclos de mantenimiento, parámetros y errores del operador que causan la mayoría de defectos de impresión.
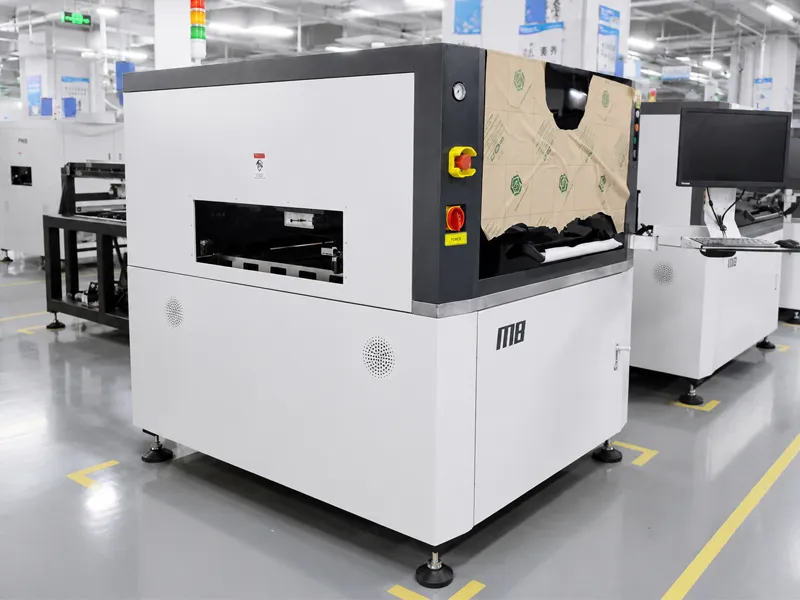
Tutorial de vídeo para la impresora de plantilla de visión automática JHIMS M8 — los tres pasos operativos, la tabla de diagnóstico de fallas, consumibles, ciclos de mantenimiento, parámetros y errores del operador que causan la mayoría de defectos de impresión.

Haga clic en cualquier paso para abrir ese vídeo tutorial. El reproductor principal de arriba muestra la secuencia completa de 3 pasos — haga clic en un paso para reproducirlo en su lugar.
Antes de encender la impresora de pasta de soldadura M8, verifique que el suministro de presión de aire está dentro del rango especificado, compruebe que las abrazaderas de plantilla están abiertas y el plantilla está sentado correctamente, confirme que el squeegee está instalado y alineado, y retire cualquier objeto extranjero de la cama de impresión. Inicie el software, espere a que se cargue, luego haga clic en "Iniciar" para restablecer los ejes. Priorizar la seguridad — utilice el botón de parada antes de cualquier intervención. Limpiar el área de transporte de bloques, luego entrar en modo de ingeniero cuando sea necesario (contraseña predeterminada 000000 o 888888).
Introduzca las especificaciones de la PCB (por ejemplo, 120×100×1,5 mm), las dimensiones del esténcil, la velocidad de la rasqueta (50 mm/s por defecto, ajustable) y la presión (3 kg por defecto, ajustable), además del protocolo de limpieza (húmedo/seco/vacío con ciclos programables). Ajuste el canal de la PCB a la altura de la placa para un flujo continuo. Enseñe los puntos de referencia con la cámara CCD: ajuste el brillo, alinee el esténcil (por ejemplo, +2 mm en el eje Y) y confirme la alineación de los pads. Añada consumibles de limpieza y pasta de soldar, depure los desfases con impresiones de prueba y, por último, guarde el programa e inicie la ejecución. Consejos clave: priorizar la seguridad, una configuración precisa, la exactitud de la CCD y la depuración iterativa.
Auto-posicionar el tablero y establecer marcas diagonales, luego navegar a "Mark 2D". Configuración previa clara, imagen de las almohadillas, refina las ventanas de inspección y errores de serie correctos (haga clic derecho para eliminar imprecisiones, guardar revisiones). Definir los niveles de umbral para la pasta insuficiente y excesiva, y configurar las acciones de alarma de error (parar, advertir o registrar). Activar la inspección 2D, simular defectos para probar las alarmas, y adaptar las ventanas a sus estándares de calidad. Información básica: las marcas diagonales permiten la alineación; ventanas y correcciones enfocadas optimizan el rendimiento de inspección.
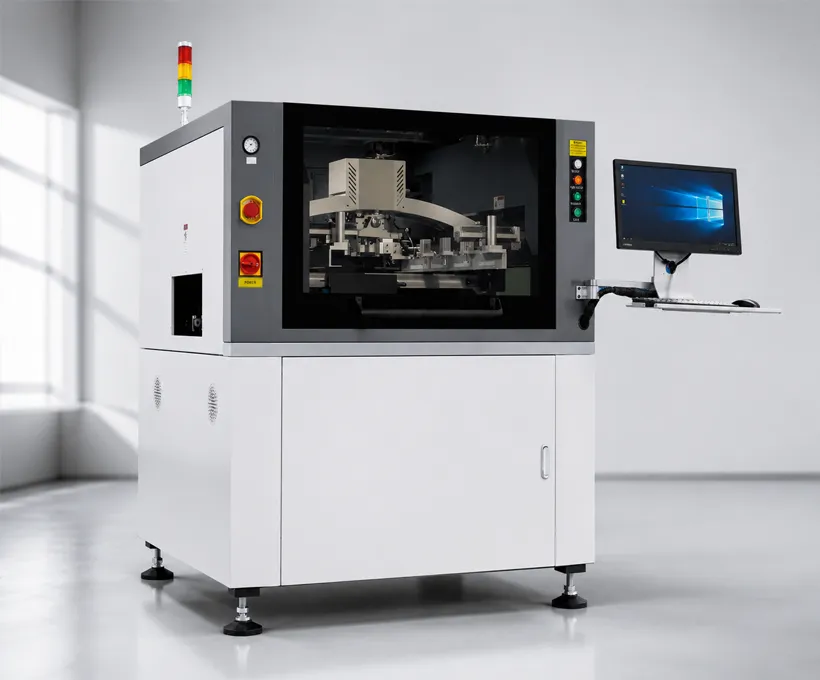
La impresión de plantilla es tanto un problema de retología como mecánico. La pasta de soldadura es thixotropic: bajo el cobertizo de la garra se delga y fluye hacia las aberturas de la plantilla, luego vuelve a espesar el instante que se detiene, manteniendo su forma en la almohadilla. Las variables que deciden si ese depósito es plana, nítida y repetible son viscosidad de pasta (como se entrega y a medida que envejece), grosor de plantilla y diseño de abertura, y presión squeegee, ángulo y velocidad. Cuando estas derivas obtienes los defectos clásicos: barrido y puente, articulaciones abiertas, o un depósito que se ve justo en el tablero pero no reflujo correctamente. Las secciones a continuación son el conocimiento de trabajo que va más allá del manual del operador: cómo diagnosticar una falla, los consumibles y filtros que mantienen la máquina sana, el ciclo de mantenimiento que detiene la deriva antes de que comience, y una referencia de parámetro rápido para una configuración correcta en el suelo.
| Síntoma | Causa probable | Probabilidad | Corrección |
|---|---|---|---|
| Impresión incompleta / impresión de salto | Aperturas de plantilla bloqueadas | 35% | Ciclo de limpieza de ejecución; solvente manual limpio si bloqueado |
| Impresión incompleta / impresión de salto | Presión excesiva | 15% | Aumentar la presión; verificar el suministro de aire |
| Smearing / bridging | Presión excesiva | 20% | Reduzca la presión; compruebe el borde squeegee |
| Inscripción deriva | Error de enseñanza de punto marcado | 15% | Marcas diagonales de recreo con crosshair zoom |
| Falsas alarmas 2D | Umbral demasiado apretado | 10% | Los umbrales de amortiguación a menos del 2% de la falsa tasa de alarma |
| Cadenas de sabor | Velocidad de separación demasiado rápido | 5% | Separación lenta de la plantilla-PCB |
| No hay huellas en parte del tablero | plantilla (stencil) discutió o no sentado plano; soporte de tableros perdidos | – | Chequee la flatness y la pinza de soporte y agregue pins de soporte bajo áreas encubiertas |
| Pasta de soldadura de Exceso | Presión demasiado alta o demasiado baja | – | Reducir la presión; aumentar la velocidad |
| Pasta de soldadura de Exceso | plantilla (stencil)-PCB separación demasiado rápido | – | Despacio la velocidad de separación |
| Pasta insuficiente | Hoja rasqueta usado o dañado borde | – | Reemplazar la hoja de squeegee |
| Pasta insuficiente | Aperturas de plantilla subvencionadas o obstruidas | – | Verificar la relación entre apertura y pago; ciclo de limpieza de ejecución |
| Bridging | Viscosidad de sabor demasiado bajo | – | Compruebe la viscosidad de pasta; re-condición de la pasta |
| Bridging | Ángulo de rasqueta incorrecto | – | Verificar el ángulo de squeegee (60° predeterminado) |
| Cambio de impresión | PCB no sujetado o pins de soporte no fijados | – | Verificar la fijación PCB y el diseño del pin de soporte |
| Cambio de impresión | plantilla (stencil) off-center | – | Realinear el plantilla al PCB |
| Inscripción deriva | Tensión de plantilla perdida | – | Compruebe la tensión y la retensión de la plantilla si es necesario |
| Inscripción deriva | Lente CCD sucio – reconocimiento de marca inestable | – | Limpie la lente CCD; re-profesiones |
| 2D falta defectos | Los umbrales de inspección demasiado sueltos | – | Umbrales de atornillado; ventanas de re-producción |
| 2D falsas alarmas | Cámara mal alineada o ventana deriva | – | Re-calibrar la posición de cámara 2D y ventanas |
| Pasta de soldado derramando | Presión excesiva | – | Reduzca la presión; filo de hoja de verificación |
| Impresos pasados | Limpieza de plantilla no se activa entre lotes | – | Verificar la frecuencia del ciclo de limpieza en el programa |
| Presión de aire baja alarma | Suministro de aire insuficiente; regulador no establecido | – | Revise el compresor de aire y el regulador; establezca presión dentro de la espectro |
| Consumible | Parte No. | Ciclo de sustitución | Nota |
|---|---|---|---|
| Cinturón transportador | 2620MM | Cuando se usa / rompiendo | Reemplazar el desgaste |
| La polea de cinturón | polea transportadora de 696 ( rodamientos sin cables) | Cuando se usa | – |
| Sensor | GL5/L/28a/115 (EESX671) | Cuando se daña | – |
| Conductor escalonado (axies) | 2D45M | Cuando se daña | – |
| Cilindro de elevación de limpieza | MGPM16-10 | Cuando se daña | – |
| Válvula solenoide de alcohol | 1022-22-TMA | Cuando se daña | – |
| Combinación de filtro | – | Cuando está obstruida | – |
| rasqueta hoja | 300MM | Cuando se deforma | – |
| Bloque de la presa del soldado | Bloque cargado de primavera | Cuando se daña | – |
| Pinza de borde largo | 300MM | Cuando se usa | – |
| rasqueta | 300MM, ángulo de 60° | Cuando se usa | – |
| Papel de limpieza | 530×510mm | Cuando se utiliza | Reemplazar cada rollo |
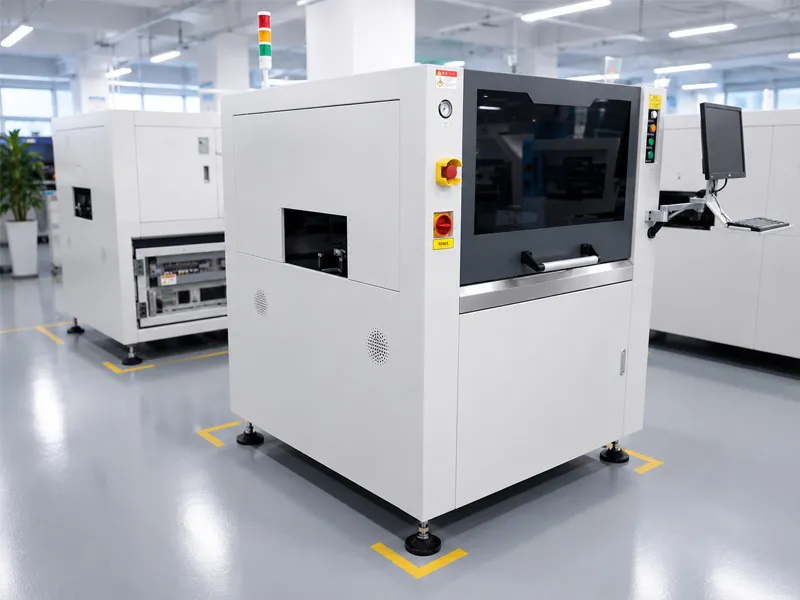
| Zona de mantenimiento | Contenido de control y mantenimiento | Herramientas |
|---|---|---|
| 1. Plataforma | Revise los tornillos de montaje para la relajación; aceite limpio y residuos de pasta; mantenga las superficies de trabajo limpias; lubricar tornillos de bola y guías lineales. | Pistola de grasa, tela sin forro |
| 2. rasqueta | Revise los tornillos, los enchufes y los conectores para la relajación; retire los objetos extranjeros; verifique el desgaste de la correa transversal de squeegee y la rigidez del tornillo; lubricar el tornillo de bola si está equipado. | Pistola de grasa |
| 3. Unidad de limpieza | Revise la unidad de limpieza para deformación; alimentador de papel de rodillo; bar de limpiaparabrisas; chorro de válvula de pulverización; corrosión de tubo de limpieza/leaks; desgaste de la correa de pulverización. | — |
| 4. Visión CCD | Revise los tornillos de montaje de la cámara y los conectores; retire los escombros de caída; confirme la claridad de la imagen; compruebe las fugas de aire de parada de cilindro. | Ropa libre de ropa |
| 5. Marco de plantilla | Revise el marco de plantilla para deformación, limpieza y desgaste; fugas de aire de cilindro; desgaste de tubo de aire; paralelismo de marco izquierdo-derecha. | — |
| 6. transportador | Controle los tornillos de carril; residuos de aceite/paste; desgaste de la correa de transporte o roturas; consistencia de la altura del carril (sin flar); desgaste del tornillo del tapón. | — |
| 7. Electrical | Continuidad del suelo de medición con un multimetro; medidor de presión de aire; agua del filtro de drenaje; fugas de aire del cilindro; cableado terminal; tarjeta de control de movimiento; chasis y ventiladores IPC; interruptores de origen/limitación; limpieza de la placa del conector. | Multimetros |
| 8. Enclosure | Limpia el recinto con un paño libre de forro y un poco de aceite de limpieza WD-40. Nunca use agua ni una pistola de aire. | Tela sin ropa, WD-40 |
| 9. Nivel | Coloque un nivel de espíritu en la plataforma y verifique que la máquina es nivel. | Nivel de Espíritu |
| Parámetro | Recomendado | Rango permitido | Notas |
|---|---|---|---|
| PCB size | Hasta 650×610mm | Per machine spec | Opciones de expansión disponibles |
| Stencil size | 850×850mm | Per machine spec | Tamaño estándar del marco |
| Squeegee speed | 50 mm/s | Ajuste | Más lento para el lanzamiento fino |
| Squeegee pressure | 3 kg | Ajuste | Bajo para aberturas finas |
| Repetibilidad | ±0.01 mm | ±0.01 mm | Alineación del punto de referencia CCD |
| Modos de limpieza | Húmedo / seco / vacío | Programable | Ciclos automáticos entre lotes |
| Inspección | 2D automático con alarmas de error | Configurable | Detecta pasta insuficiente/exceso y puente |
| Velocidad de aerosol de alcohol | 200 | Ajuste | Por receta |
| Power supply | 220V, monofásico | — | — |
La tabla es un punto de partida, y la diferencia entre una impresora que rinde y otra de la que se discute es lo que ocurre después del punto de partida. Tres valores merecen especial atención. La velocidad de rasqueta de 50 mm/s es la cifra de referencia, y el trabajo de paso fino suele requerirla más lenta porque la pasta necesita tiempo para rodar y rellenar la abertura en lugar de ser empujada sobre la plantilla. La presión de rasqueta de 3 kg es la referencia, y menor para aberturas finas: el exceso de presión empuja la pasta a la cara inferior de la plantilla, desde donde pasa a la placa siguiente y aparece como defectos aleatorios difíciles de rastrear. La repetibilidad de ±0,01 mm es una propiedad de la máquina y no mejora con ajustes, por eso la rutina de puntos de referencia importa más que cualquier parámetro de la página: la alineación por visión decide dónde está realmente la placa.
Las filas restantes son las que se olvidan entre los productos. Los tamaños PCB y stencil están fijados por el marco que el cliente posee, y las opciones de ampliación deben decidirse a la compra en lugar de descubrirse cuando llegue una tabla más grande. Los modos de limpieza — mojados, secos o vacíos, programables entre lotes— determinan la cantidad de la condición de abertura se gestiona automáticamente, y la velocidad de pulverización de alcohol pertenece a la receta porque interactúa con el tipo de pasta. El suministro de energía es de una sola fase 220 V. El hábito que vale la pena construir es tratar los valores de referencia rápida como la base de referencia y registrar cada desviación deliberada con la receta, por lo que el próximo operador comienza desde un entorno conocido en lugar de un ajuste desconocido.
La cámara de inspección 2D escanea el patrón de pasta depositada después de la impresión. Mediante la medición del área de cada depósito de pasta contra el área de abertura del stencil, el sistema detecta pasta insuficiente (area demasiado pequeña), pasta excesiva (area demasiado grande), y puente (conectación de paños adyacentes). No puede medir la altura directamente —que requiere 3D/SPI — pero la detección basada en el área captura la mayoría de los defectos de impresión antes de refluir.
Los defectos atrapados en la impresora cuestan segundos para arreglar (espejo limpio, reimpresión). Los defectos atrapados después de la reflujo cuestan minutos o horas (desoldadura, retrabajo o raspado). La inspección 2D es la puerta de calidad más barata de toda la línea SMT.
Un punto de marca mal enseñado cambia cada impresión en el tablero. Los compuestos de error a través de la tabla — un error de marca de 0.1 mm en el origen se convierte en un cambio de 0,5 mm en la esquina superior para una tabla de 300 mm. Marcas de enseñar cuidadosamente con el crosshair ampliado.
El M8 utiliza puntos de marca diagonal (por ejemplo, inferior izquierda y superior derecha) para corregir tanto la traducción X/Y como la rotación. Una sola marca sólo puede corregir la traducción. Las marcas diagonales son el mínimo para un registro preciso en grandes tableros. En formatos extragrandes — hasta 1.200 veces; 350 mm — el L12 impresora de pasta de soldadura visual extra grande combina el mismo registro de marca diagonal con una inspección integrada de pasta 2D.
Estos seis errores se agrupan por donde provienen, que es útil porque cada grupo tiene una solución diferente. Los primeros dos provienen de atajos de arranque: el encendido sin verificar la presión del aire y las pinzas de plantilla produce falsas alarmas y riesgos daño mecánico, y la enseñanza de una sola marca deja la rotación de la tabla sin corregir, por lo que los errores de registro aparecen intermitentemente y se atribuyen a la máquina en lugar de a la rutina de enseñanza. Dos marcas diagonales lo resuelven, y el costo de hacerlo correctamente en la configuración es de unos segundos.
Los dos siguientes provienen de llevar configuración a través de productos. Los tableros de punta fina necesitan una presión más baja y una velocidad más lenta que los predeterminados, ya que un ajuste que funciona en una tabla gruesa smears finas aberturas; y las alarmas de inspección repetidas son una señal de la deriva del proceso real, por lo que la investigación es la respuesta correcta y desactivar la alarma elimina la puerta de calidad más barata en la línea. Los dos últimos provienen de la disciplina material y de la limpieza: los pastos mixtos contaminan las aberturas y causan defectos de impresión, y un sucio objetivo CCD degrada el reconocimiento de marca, que aparece como deriva de registro y resultados de inspección no fiables en lugar de como un problema de lente. En la práctica, el segundo par es la causa de la mayoría de las quejas sobre la exactitud de la impresora.
Lo que estas siete reglas tienen en común es que son baratas, repetibles y preventivos. Enseñar marcas diagonales con el crosshair ampliado establece la calidad de registro en la fuente, porque cada junta posterior está alineada contra esas marcas. Mantener la inspección 2D activada conserva la puerta de calidad más barata en la línea SMT, ya que un defecto atrapado en la impresora nunca llega a la colocación o rebose, donde la corrección cuesta mucho más. Limpiar el objetivo CCD semanalmente protege dos funciones a la vez, porque el mismo sistema de visión realiza alineación e inspección.
Las reglas restantes manejan el cambio y la deriva. Cambiar la configuración de squeegee con el tipo de pasta reconoce que cada pasta tiene su propia presión y punto dulce de velocidad, por lo que una receta copiada entre pastas es un nuevo proceso que no ha sido calificado. Comprobando la calidad de primer tablero cada turno toma alrededor de medio minuto y atrapa la deriva antes de que se construya un lote. Respaldar programas cuando una nueva tabla entra en la producción hace posible un retroceso en lugar de un nuevo aprendizaje, y documentar ajustes de umbral con cada receta convierte una futura discusión de calidad en una comparación contra valores registrados en lugar de una búsqueda de lo que cambió.
RelacionadosJHIMS M8 impresora de pasta de soldaduraImpresora de pasta de soldadura totalmente automática con visión, alineación por puntos de referencia CCD (±0,01 mm) e inspección 2D integrada.Ver producto →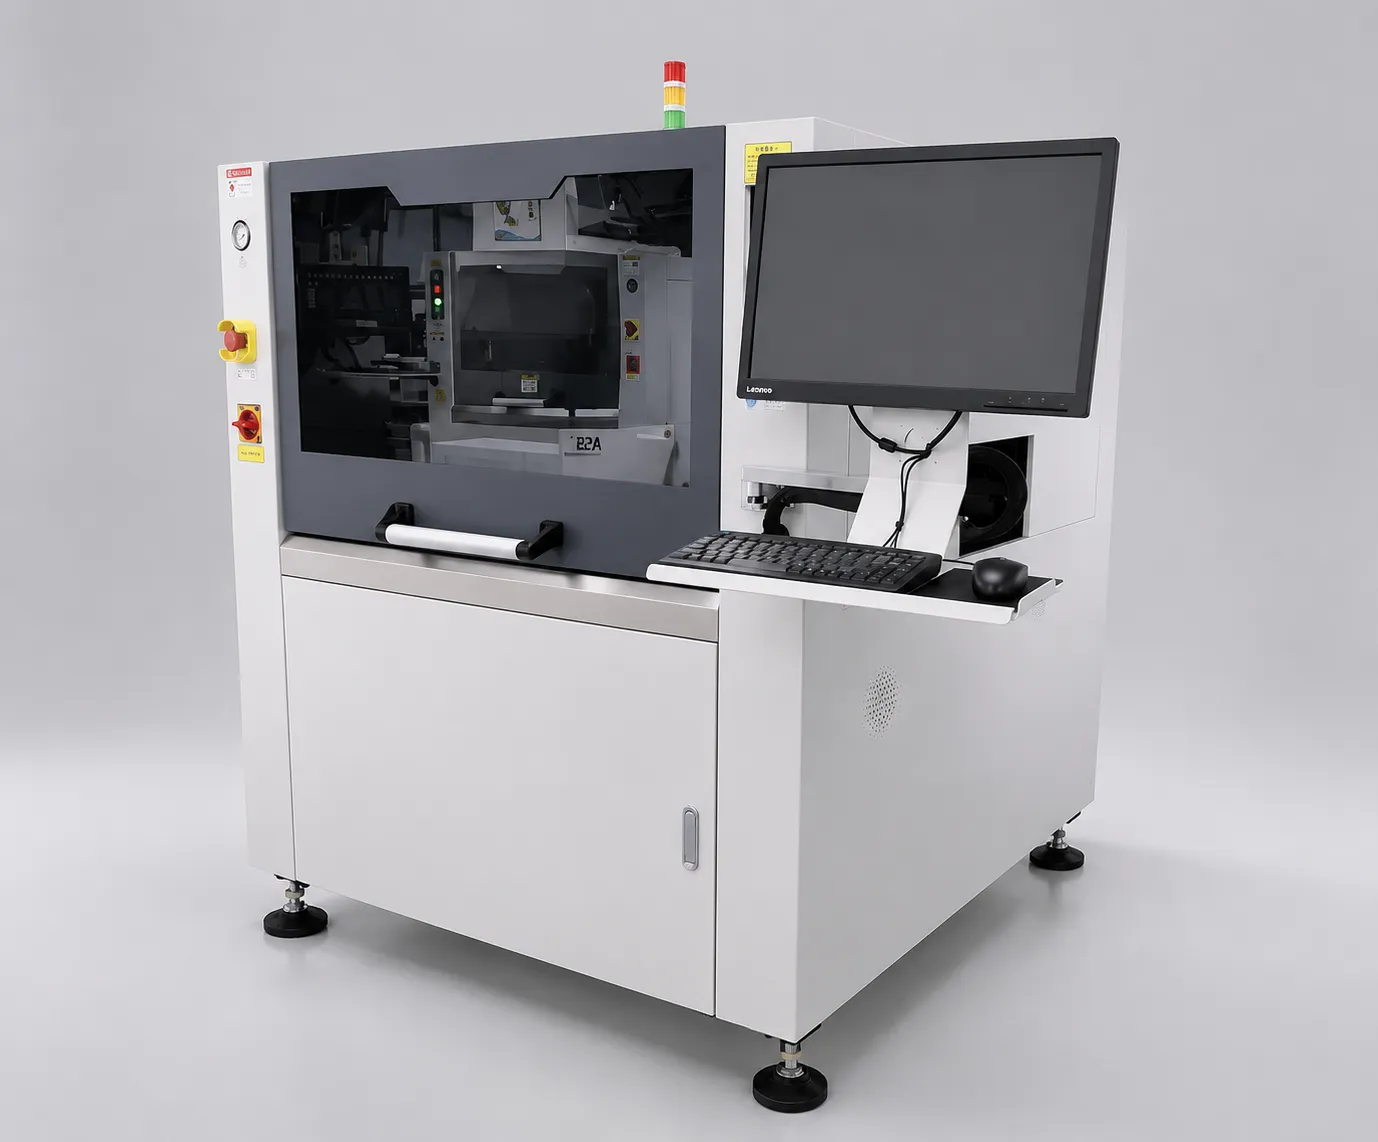 RelacionadosJHIMS L5 impresora de pasta de soldaduraImpresora automática SMT de alta precisión para líneas flexibles de montaje PCB de volumen medio.Ver producto →
 RelacionadosJHIMS R6-U UV Laser Marking MachineMarcador láser UV 355nm para trazabilidad PCB — códigos QR y Data Matrix a alta velocidad.Ver producto →
 RelacionadosJH-D900 pegamento máquina de dispensaciónAdaptación automática de cola de alta precisión para montaje SMT — pasta de soldadura, adhesivo y recubrimiento.Ver producto →
 RelacionadosJHIMS S630 3D SPIInspección de pasta de soldadura 3D para líneas SMT: detecta defectos de volumen, altura y área antes de refluir.Ver producto →
 RelacionadosJHIMS R10 horno de reflujoVendedor de reflujo de aire caliente sin plomo para líneas SMT: 20 zonas de calefacción, hasta 300°C.Ver producto →GuíaL5 Guía de la impresora de residuosGuía de vídeo paso a paso para operar la impresora de pasta de soldadura JHIMS L5.Leer artículo →
 GuíaGuía de la máquina de marcado láser UV R6-UGuía de vídeo de 9 pasos: instalación, calibración láser, flujo de trabajo de marcación QR y solución de problemas.Leer artículo →GuíaD900 Guía de la máquina de dispensaciónGuía de vídeo paso a paso para operar la máquina de dispensación de pegamento JH-D900.Leer artículo →Estudio de casosM8 Estudio de caso de impresión de soldadoCómo una planta LED de Arabia Saudita utiliza el JHIMS M8 para la impresión de tableros mini-LED.Leer artículo →
 GuíaDPS-2 Guía de solución de problemas5 problemas comunes de alimentación de lentes clasificadas por probabilidad con correcciones paso a paso - más resueltas en menos de 10 minutos.Leer artículo →SupportSoporte técnicoEntrenamiento, diagnóstico remoto y despacho de repuesto para su línea JHIMS.Leer artículo →
Contacte con nuestros ingenieros para una evaluación gratuita; primera respuesta en 12 horas laborables (lunes a sábado, 09:00–23:00 hora de China, UTC+8). Le ayudaremos a planificar la instalación, la calibración y la formación de operarios.



