Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h
Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h

Caminho de compra em 8 etapas para alimentadores vibratórios de lentes para SMT: requisitos, tecnologia, BOM, verificação, TCO e mitigação de riscos — com os números de aceitação para assinar.

Um framework baseado em evidências para escolher um sistema de alimentação de lentes para uma vida útil de 8–10 anos: requisitos, tecnologia de vibração, BOM, TCO, aceitação e os casos em que você não deve comprar.
Este guia é para engenheiros e compradores que estão escolhendo um alimentador automático de lentes pela primeira vez — ou substituindo um alimentador que vem gerando paradas. Ele funciona como uma lista de verificação: leia uma vez para conhecer o caminho de compra e volte ao scorecard e à tabela comparativa quando for pré-selecionar fornecedores.
Traga quatro informações e este guia se torna uma ferramenta de decisão: seu portfólio de lentes com diâmetros e contornos, a taxa de consumo de pico que sua linha precisa, os detalhes do cabeçote e do bico da insersora que o alimentador vai atender e o número de trocas de lentes por semana. Essas quatro respondem à maioria das perguntas dos fornecedores antes de serem feitas. Se você está substituindo um alimentador, acrescente uma quinta informação: o histórico de falhas da máquina atual.
Comprar um alimentador de lentes para SMT é uma decisão de capital, não um pedido de commodity. Siga estas oito etapas na ordem — cada uma remove um risco específico antes que ele se torne um problema de produção.
Documente seu portfólio de lentes, a meta de produtividade, a marca da insersora e a frequência de trocas antes de contatar qualquer fornecedor.
Decida entre frequência única e dupla frequência com números reais — estabilidade de amplitude, taxa de rejeição e tempo de troca — e não com alegações de catálogo.
Solicite a lista completa de materiais com os códigos de peça do fabricante para o CLP, a pneumática, os sensores e as guias lineares.
Verifique o registro comercial, a consistência da fábrica, a certificação ISO 9001, clientes de referência e patentes.
Modele compra, frete, impostos, instalação, manutenção e paradas em um horizonte de 8 anos.
Nunca pague 100% adiantado: use 70% de sinal por T/T + 30% antes do embarque (L/C à vista para clientes já consolidados), com garantias de desempenho e prazo de aceitação de 30 dias.
Confirme Incoterms, código HS, impostos de importação e certificados Form E/F antes de assinar.
Execute o teste de envelhecimento de 48 horas, teste o alimentador com suas próprias lentes e então escale com uma abordagem piloto.
Documente sua realidade produtiva antes de contatar qualquer fornecedor:
Escreva cada requisito de forma que o fornecedor possa respondê-lo com um número. O portfólio de lentes é uma tabela: tipo, diâmetro, contorno, material, revestimento, orientação de bico necessária e volume mensal por tipo. A produtividade é a hora de pico que sua linha precisa sustentar, não a média mensal — as médias escondem os picos que deixam os equipamentos a jusante sem peças.
Conte as trocas no registro da linha em vez de estimá-las: esse número decide se ferramental, receitas e tempo de verificação são um custo marginal ou dominante. Acrescente os requisitos ambientais no mesmo documento — manuseio antiestático para ópticas com revestimento, classe de sala limpa se a célula for auditada, e o ar comprimido e a energia disponíveis no ponto de uso.
Finalize com o limite de aceitação, declarado como um número pelo qual você assinaria: rejeição máxima no conjunto de lentes acordado, taxa de alimentação mínima por canal e a tolerância de orientação que o bico da insersora aceita. Um conjunto de requisitos assim ajuda na fase de cotação: fornecedores que conseguem atendê-lo respondem em uma rodada com uma configuração e um preço, enquanto os que não conseguem vão pedir para você flexibilizar o limite — informação útil por si só.
Um requisito só é utilizável por um fornecedor se cada linha puder ser respondida com um número ou um desenho. Esta é a planilha a preencher antes do primeiro RFQ ser enviado.
| Requisito | De onde vêm os dados | Como aparece no pedido |
|---|---|---|
| Portfólio de lentes | Desenhos das lentes, especificação de revestimento, volume mensal por tipo | Lista de ferramental com uma linha por tipo de lente e a orientação exigida |
| Taxa de alimentação de pico | Planilha de balanceamento da linha e consumo de lentes por hora da insersora | Taxa de alimentação mínima por canal, expressa em segundos por lente |
| Limite de qualidade | Rejeição atual no AOI ou no teste final, por causa | Rejeição máxima no conjunto de lentes acordado, com as categorias de causa nomeadas |
| Frequência de troca | Registro de produção de uma semana, contado e não estimado | Número de receitas necessárias e o tempo de troca a ser verificado |
| Interface da máquina | Modelo do cabeçote, dados de bico ou ventosa, altura de apresentação permitida | Escopo do suporte, altura de captação e tipo de interface (I/O discreto ou Modbus TCP) |
| Ambiente | Classe de limpeza da célula, requisito de ESD, ar e energia no ponto de uso | Configuração documentada para ESD ou sala limpa, com utilidades listadas |
| Rastreabilidade | Exigência do cliente ou de auditoria para dados de alimentação e rejeição | Campos de dados a registrar e o protocolo usado para reportá-los |
| Plano de aceitação | Seu próprio protocolo de teste e os KPIs pelos quais a linha é medida | Período de aceitação, valores medidos e as medidas corretivas vinculadas a eles |

O diferencial técnico mais importante é a tecnologia de vibração. Compare as duas opções com números reais:
| Recurso | Frequência Única | Dupla Frequência (DPS-2) |
|---|---|---|
| Estabilidade de amplitude | Variação de 15–30% | <5% de variação |
| Taxa de rejeição | 2–5% | <0,5% |
| Ajustes do operador | A cada 1–3 h | Nenhum (turno completo) |
| Troca de Produto | 10–20 min | <5 min (presets do CLP) |
A tecnologia de vibração determina se o alimentador entrega as peças a uma taxa constante ou se desvia à medida que a tigela esvazia, por isso compare números em vez de nomes de arquitetura. Os comportamentos mensuráveis são a estabilidade de amplitude ao longo da carga da tigela, a repetibilidade de orientação no escapamento e o tempo de recuperação após a liberação de um travamento.
Peça dados de amplitude em série temporal de um turno completo: um valor isolado não mostra desvio, enquanto uma curva que se mantém plana de uma tigela cheia até quase vazia mostra que o acionamento e sua malha de controle estão fazendo um trabalho real. O DPS-2 separa a alimentação circular em massa do alinhamento linear e fecha a malha em cada acionamento, mantendo a variação de amplitude abaixo de 5%, contra os 15–30% típicos de um acionamento de frequência única sem controle.
Segundo, meça o que acontece no ponto de captação. A repetibilidade de orientação vem do ferramental e da pista, portanto não pode ser transferida entre tipos de lente e deve ser informada para a sua peça, com o seu ferramental. É por isso que a tabela comparativa termina em um teste: rejeição abaixo de 0,5%, tipicamente 0,2–0,4% após a otimização do ferramental, é medida em uma lente específica — qualquer fornecedor capaz de reproduzi-la pode mostrar a rodada.
Solicite a Lista de Materiais (BOM) completa, com os números de peça exatos do fabricante. Esses componentes determinam a confiabilidade e sua capacidade de comprar peças de reposição localmente nos anos 3–8:
Uma lista de materiais é um documento de compras, então leia-a como tal: nome do fabricante, família e número de peça do controlador, da pneumática, dos sensores, dos acionamentos e das guias lineares. Equivalentes genéricos ou sem marca em qualquer dessas posições mudam o perfil de falha da máquina e, mais importante, a disponibilidade da peça de reposição no terceiro ano.
Duas perguntas transformam a BOM em uma avaliação: você consegue comprar a peça por conta própria no seu país se o fornecedor desaparecer, e o fornecedor a mantém em estoque — com qual prazo de expedição? Um alimentador cujo controlador ou sensoriamento pode ser substituído por estoque local é uma classe de ativo diferente de um cujo eletrônico é um módulo de fonte única.
Quando a BOM não pode ser obtida, a ficha técnica é o recurso alternativo, mas apenas se indicar estabilidade de amplitude e rejeição para uma lente definida, e apenas se um teste com amostra for oferecido. Esses dois itens — uma especificação mensurável e a disposição de rodar as suas peças — são os indicadores mais baratos de substância em engenharia disponíveis a um comprador. Todo o resto de um folheto pode ser escrito por qualquer um.

Um fabricante de verdade sobrevive à verificação; uma trading normalmente não. Verifique os cinco pontos:
A verificação é uma sequência, e cada etapa custa pouco. Comece pelo registro da empresa: o objeto social registrado deve incluir fabricação, e não apenas vendas ou distribuição, e o capital registrado deve corresponder ao porte que o fornecedor alega.
Em seguida, peça uma chamada de vídeo ao vivo em vez de uma galeria de fotos — o chão de fábrica, as baias de montagem, a área de envelhecimento e burn-in e as pessoas que nela trabalham são difíceis de falsificar em tempo real. Por fim, verifique o número do certificado ISO no registro público do organismo certificador e leia a linha de escopo: um certificado que cobre vendas, e não projeto e fabricação, não responde à pergunta que você fez.
Quarto, ligue para clientes de referência que operam uma classe de lente comparável e faça três perguntas que não podem ser respondidas com marketing: há quanto tempo a máquina opera, o que falhou e como foi corrigido, e quanto tempo a correção levou. Quinto, pesquise as patentes por trás de qualquer tecnologia alegada. Um fornecedor que fabrica responde às cinco em cerca de um dia. Um que não consegue já lhe disse algo importante antes de qualquer dinheiro mudar de mãos.

O preço de compra representa apenas 30–40% do TCO de 8 anos. Monte um modelo que inclua compra, frete, impostos, instalação, manutenção preventiva e corretiva, consumíveis e paradas — o maior diferencial de TCO de todos. Componentes premium falham de 5 a 10 vezes menos e permitem reparos de 1–3 dias, contra 1–3 semanas para peças genéricas.
Monte o modelo com os dados da sua própria linha, e não com premissas do fornecedor: o item maior é a parada, e ela tem preço diferente em cada fábrica. O preço de compra é a linha mais fácil de preencher e costuma ser 30–40% do total de oito anos.
Some frete, impostos e desembaraço como custo desembarcado; instalação e comissionamento, incluindo parar a linha e colocá-la de volta em operação; treinamento de operadores; ferramental para cada tipo de lente que você possa adicionar depois; consumíveis de manutenção preventiva; peças de reposição por vida útil esperada; e paradas não planejadas precificadas pela sua própria margem por hora de produção perdida.
Duas sensibilidades decidem a resposta. A primeira é a frequência de falhas: componentes premium falham várias vezes menos que equivalentes genéricos e são reparáveis em dias, não em semanas, de modo que máquinas idênticas podem gerar totais de parada muito diferentes.
A segunda é a troca de produto: em uma linha de alto mix, os minutos perdidos por troca de lente se multiplicam pelas trocas por semana e podem superar a diferença de preço de compra em menos de um ano. Rode o modelo duas vezes — uma com a taxa de falha do fornecedor dobrada — e veja se a decisão sobrevive ao cenário pessimista.
Garanta estas proteções antes de assinar:
Envie suas lentes reais para um teste de alimentação antes da compra — nunca compre sem validar no seu próprio produto.
Inclua no contrato garantias de desempenho, um período de aceitação de 30 dias e arbitragem neutra.
Nunca pague 100% adiantado — use 70% de sinal via T/T + 30% antes do embarque, ou L/C à vista para clientes já estabelecidos.
Comece com 1–2 unidades, meça por 90 dias e depois amplie com base nos dados.
Conclusão do especialista: escolher um alimentador de lentes para SMT é uma decisão de 8–10 anos. Avalie com base em evidências — qualidade dos componentes, solidez do fornecedor e custo ao longo da vida útil —, e não apenas no preço de compra.
A redução de risco é uma sequência de compromissos que custam algo ao fornecedor, e é isso que os torna informativos. O teste de alimentação com amostra, usando as suas próprias lentes, vem primeiro: ele converte a especificação em dados medidos na sua peça.
Depois, um piloto — uma ou duas unidades em uma linha em operação por um período medido, com os KPIs registrados por escrito antes do início do teste, para que o resultado não seja interpretado depois. Em seguida, o contrato: pagamento em etapas que acompanham a fabricação, garantias de desempenho por escrito, um período de aceitação com remédios contratuais e uma garantia que defina prazos de resposta e de envio de peças, em vez de “melhores esforços”. Só então faz sentido escalar para o pedido da linha completa.
Pontue cada fornecedor da lista final nas mesmas oito dimensões. Um fornecedor que passa nas oito tem solidez de fabricação; um que falha no teste com amostra ou nas condições de pagamento deve ser descartado independentemente do preço.
| Dimensão | O que Verificar | Padrão de Aprovação |
|---|---|---|
| Registro comercial | Registro da empresa (gsxt.gov.cn) | Status indica “fabricação”; capital registrado compatível com as alegações |
| Realidade da fábrica | Tour em vídeo ao vivo ou visita presencial | Usinagem CNC, linhas de montagem e áreas de teste e envelhecimento visíveis |
| Certificação de qualidade | Certificado ISO 9001 | Válido e verificável no site do organismo certificador |
| Clientes de referência | Ligações com clientes do seu setor e região | Referências do mesmo setor dispostas a falar diretamente |
| Patentes | Busca de patentes sobre a tecnologia declarada | Patentes-chave verificáveis e detidas pelo fornecedor |
| Teste de amostras | Envie suas lentes reais para um teste de alimentação | Taxa de rejeição medida e estabilidade de amplitude no seu produto |
| Pagamento e contrato | Condições de pagamento e garantia propostas | Sem 100% adiantado; garantias de desempenho + período de aceitação por escrito |
| Pós-venda e garantia | Tempo de resposta, peças de reposição, escopo da garantia | SLA de resposta documentado e disponibilidade de peças de reposição |
A maioria dos problemas de alimentador é comprada, não nasce com o equipamento — vem de decisões tomadas antes da assinatura do pedido de compra. Evite estes oito:
A maioria desses erros é organizacional, e não técnica, e é por isso que eles se repetem. A compra é conduzida por uma comparação de cotações que nunca chegou ao ferramental nem à lista de peças; o teste com amostra é pulado porque o projeto está atrasado; o limite de aceitação fica sem registro porque todos supõem que ele é óbvio.
O remédio é processual: um único documento que liste as oito dimensões do scorecard, os resultados medidos no teste com amostra e os critérios de aceitação como números assinados, revisado pelo engenheiro que vai conviver com a máquina, e não apenas pelo comprador que negociou. Acrescente um pré-mortem antes do pedido: se este alimentador sair da linha em dezoito meses, qual terá sido o motivo?
Aplique o scorecard acima ao DPS-2 e os números se alinham — é por isso que podemos oferecer um teste de alimentação gratuito de 48 horas antes de você se comprometer. O DPS-2 é um alimentador vibratório de lentes totalmente automático para insersoras SMD:

Ele trabalha com lentes de 3–25 mm (tipos de reflexão de três pés interno/externo e de quatro ângulos), vem com 2 pistas de disco expansíveis para 10, tem opção de revestimento antistático (ESD) na tigela e é compatível com 6 marcas de insersoras. Cada unidade passa por um teste de envelhecimento de 48 horas antes do embarque.
Veja o alimentador operando com lentes reais — e então explore a página do produto DPS-2 para a especificação completa, ou assista a mais vídeos da fábrica e das máquinas JHIMS no YouTube.
Um modelo de custo vale tanto quanto sua linha mais fraca, e as linhas fracas em projetos de alimentador são aquelas que ninguém assume. O custo desembarcado é de compras, a instalação é do engenheiro de linha, os consumíveis são da manutenção e as paradas são da produção — três departamentos e quatro planilhas depois, a comparação que chega à direção é apenas o preço de compra.
Monte o modelo em um único lugar, expresse o horizonte em anos — um alimentador comprado para oito a dez anos é depreciado em um período no qual o preço de compra é uma parcela minoritária — e declare as premissas de falha de forma explícita: frequência de travamentos, frequência de falhas de sensor ou de acionamento e o tempo de resposta que você pode realisticamente esperar de cada fornecedor.
O resultado não é um número único, mas uma faixa, e a faixa é o resultado útil. Compare os cenários otimista e pessimista lado a lado: uma máquina que custa mais, mas reduz uma parada não planejada de dias para horas, pode vencer com folga, enquanto uma máquina mais barata com um caminho lento para peças de reposição pode perder mesmo que seus componentes nunca falhem com mais frequência.
Mantenha mais dois itens no modelo. O ferramental para tipos de lente que você não produz hoje é um custo futuro real, cotado por tipo e às vezes significativo. E o tempo de operador depois da automação não é zero — alguém ainda carrega lentes, monitora a rejeição e faz as trocas de produto, então custear a estação manual com equipe completa e a automatizada com zero superestima a economia.
Nove linhas cobrem todo o horizonte de oito anos. Preencha cada uma com os seus próprios registros; as duas últimas linhas são as que costumam decidir a comparação.
| Linha de custo | O que está incluído | Origem do número |
|---|---|---|
| Custo de compra desembarcado | Máquina, canais configurados, ferramental para os tipos de lente indicados | Cotação com frete, impostos e desembaraço incluídos |
| Montagem e integração | Suporte, trabalho de fixture, ajuste da altura de apresentação | Desenho do fornecedor mais a estimativa da sua engenharia de linha |
| Instalação e comissionamento | Parada da linha durante a instalação, mão de obra de comissionamento, corrida de verificação | Calendário da linha e o plano de comissionamento |
| Treinamento | Dias de treinamento de operação e manutenção | Escopo de treinamento publicado e seu plano de turnos |
| Ferramental futuro | Tipos adicionais de lente pelo preço por tipo cotado | Lista de preços de ferramental na cotação |
| Manutenção preventiva | Consumíveis, limpeza, intervalo de calibração | Cronograma de manutenção acordado no pedido |
| Peças de reposição | Peças com fim de vida previsto dentro do horizonte | Lista de preços de peças de reposição com vida útil esperada por peça |
| Paradas não planejadas | Horas de parada pela sua própria margem por hora de produção perdida | Seu histórico de falhas e os tempos de resposta declarados pelo fornecedor |
| Custo de troca | Minutos por troca de lente, verificados, multiplicados pelas trocas por semana | Registro de produção das trocas e da cadência da linha |

Existem configurações em que a resposta correta de engenharia é manter a estação manual, e dizer isso cedo protege o projeto. A primeira é volume baixo em um único turno com lentes de baixo valor: a economia de mão de obra e de refugo é real, mas pequena, e a máquina não se paga dentro do horizonte que a maioria dos proprietários aceita, a menos que haja outros benefícios, como rastreabilidade.
A segunda é uma linha de produto que muda mais rápido do que o ferramental consegue ser amortizado, típico de prototipagem inicial, em que cada revisão exige novos discos ou nova geometria de pista antes de o conjunto anterior ter se pagado. A terceira é uma fábrica sem problema a resolver: a rejeição já é baixa, o equipamento a jusante não fica desabastecido e nenhum cliente impõe requisitos de qualidade na entrada.
Nesses casos, considere primeiro as medidas de engenharia mais baratas. Refazer o ferramental de um alimentador existente que tem o acionamento e o controle certos, mas a pista errada, costuma custar uma fração de uma máquina nova. Um arranjo semiautomático — um operador carregando a tigela enquanto a pista e o escapamento cuidam da orientação — pode ser o certo quando a orientação, e não o carregamento, é a fonte dos defeitos.
Mudanças de armazenamento e manuseio a montante, como a apresentação em bandejas ou magazines, às vezes eliminam a contaminação atribuída à alimentação. Se nada disso se aplica e o volume está crescendo, reveja os números quando um segundo turno for adicionado ou o valor da lente aumentar: é geralmente aí que a aritmética vira, e o teste com amostra que você fizer então será mais rápido, porque o trabalho de requisitos já está feito.
 RecomendadoJHIMS DPS-2Alimentador vibratório de lentes para pick-and-place SMT · 0,5–1 s por lente · rejeição <0,5% · alinhamento ±1mm · 6 marcas de insersorasVer produto →
 ComplementarInsersora Yamaha YSM10Insersora modular compacta de alta velocidade – 46,000 CPH, 96 alimentadores, e-Vision + Visão Lateral.Ver produto →
 Insersora Yamaha YSM20RInsersora modular de 95.000 CPH — combina com linhas de alimentação de lentes DPS-2.Ver produto →
 Inspeção 3D de Pasta de Solda (SPI)Detecte defeitos de impressão antes da refusão com inspeção 3D de pasta em 100%.Ver produto →
 Forno de Refusão R10Refusão com ar quente sem chumbo e perfil térmico estável para conjuntos de lentes.Ver produto →
 Máquina de Dosagem D900Dosagem de precisão para etapas de verniz conformal e colagem de lentes.Ver produto →
 Estudo de CasoEstudo de Caso de ROI do Alimentador de Lentes SMTTransição real de KPIs: taxa de defeitos 12%→0,3%, UPH 900→3420, payback em 7 mesesLer artigo →
 Guia de CompraFornecimento de Equipamentos SMT da ChinaUm guia de compras com gestão de risco: verificação de fornecedores, scorecards e proteção do pagamentoLer artigo →
 ComparaçãoAlimentador de Lentes SMT Manual vs. AutomáticoQual método de alimentação é ideal para a sua produção?Ler artigo →
 ComparaçãoAlimentador Vibratório de Frequência Dupla vs. SimplesComparação técnica das duas tecnologias de vibraçãoLer artigo →
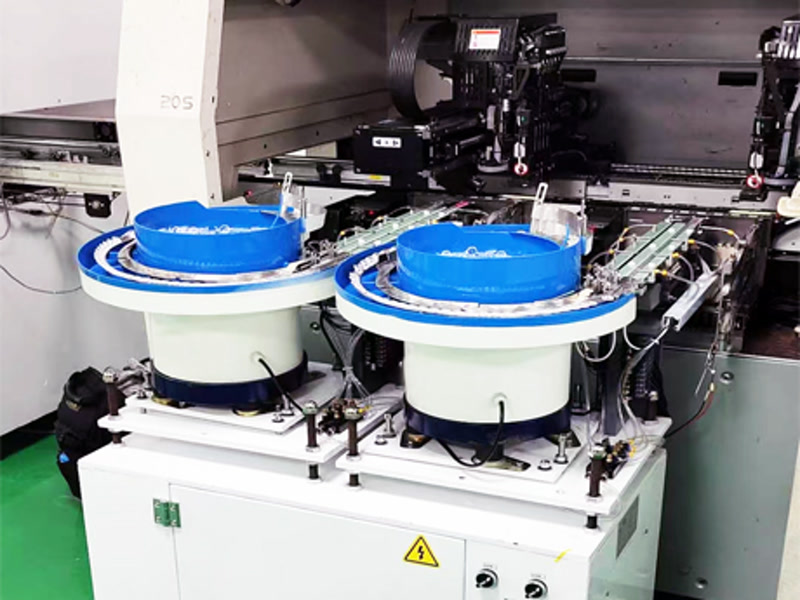 Estudo de CasoCaso do Alimentador de Lentes SMT: Backlight de TV em XiamenImplantação do alimentador de lentes em linhas de produção de backlight de TVLer artigo →
 Estudo de CasoCaso do Alimentador Vibratório de Lentes: Iluminação LED na RússiaEstudo de caso do alimentador vibratório na produção de iluminação LEDLer artigo →
Envie amostras de lentes para um teste de alimentação gratuito de 48 horas — a etapa mais importante na escolha do seu alimentador. Você mede, nós reportamos, e você decide com dados.
Mais guias de compra e de processo estão no nosso blog técnico.















