Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h
Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h

Uma comparação medida de produtividade, qualidade e mão de obra entre alimentação manual, semiautomática e automática de lentes, com contas que você pode conferir na sua própria linha.

Uma comparação medida de produtividade, qualidade, mão de obra e payback entre alimentação manual, semiautomática e automática de lentes, com as contas que você pode conferir na sua própria linha antes de comprar.
A alimentação manual parece gratuita porque não há máquina na nota fiscal. O dinheiro sai por quatro outras portas, e três delas nunca aparecem em uma planilha de custos.
Um operador treinado pega as lentes uma a uma e as coloca em um berço de orientação. Os dados de bancada publicados para a comparação desta página situam a cadência alcançável em 800–1.200 UPH por pessoa, com 5–15% das lentes refugadas por emperramento, riscos ou orientação incorreta. O índice de refugo não é estável: ele varia com o turno, a fadiga e o lote de lentes, e turnos noturnos costumam apresentar refugo 40% maior do que turnos diurnos na mesma peça.
Somando essas linhas, o custo visível — salários mais lentes descartadas — responde por apenas cerca de 30–40% do que a alimentação manual realmente custa.
As mesmas oito linhas de custo, precificadas em uma estação manual e em uma estação DPS-2. O ponto da tabela é que a linha visível — salários — não é a maior.
| Linha de custo | Estação manual | Estação DPS-2 |
|---|---|---|
| Mão de obra direta | 2–3 operadores por linha, salários com base no seu custo carregado | 1 operador supervisiona quatro ou mais máquinas |
| Refugo e perda de material | 5–15% das lentes rejeitadas, mais o material já consumido | Rejeição abaixo de 0,5%, então a perda de material se aproxima do limite do processo |
| Mão de obra de retrabalho | Cada lente desalinhada encontrada depois e corrigida manualmente | Orientação controlada a montante do cabeçote de posicionamento |
| Microparadas | Reinícios, reabastecimentos e correções que nunca chegam ao registro de paradas | Alimentação contínua com recuperação de obstruções por canal |
| Carga de inspeção | Rejeição maior na entrada sinaliza mais peças no AOI | Entrada estável reduz falsos positivos e reinspeção |
| Devoluções de clientes | Defeitos que escaparam voltam com frete e exposição de garantia | Rejeição controlada na origem, e não no teste final |
| Custo do equipamento | Sem máquina, mas também sem teto de capacidade | A partir de um valor base que escala com o número de canais e opções |
| Ramp-up e treinamento | 2–4 semanas até um novo operador atingir o ritmo | 1–3 dias de treinamento na IHM |

O JHIMS DPS-2 alimenta lentes a partir de uma tigela vibratória com acionamento de frequência dupla patenteado, estabilizado por controle em malha fechada, de modo que a peça chega ao ponto de captação na mesma cadência, seja na primeira hora do turno diurno ou na última hora do turno noturno.

A tabela abaixo é a comparação que usamos com clientes durante uma análise de viabilidade. Os números são valores típicos de dados de engenharia da JHIMS e de linhas de clientes; trate-os como ponto de partida e verifique com suas próprias lentes em um teste de amostra.
| Métrica | Alimentação Manual | Semiautomático | JHIMS DPS-2 |
|---|---|---|---|
| UPH (lentes por hora) | 800–1,200 | 1,500–2,500 | 3,600–7,200 |
| Taxa de rejeição | 5–15% | 2–5% | Abaixo de 0,5% |
| Operadores por Linha | 2–3 | 1–2 | 1 por 4+ máquinas |
| Tempo de setup | 15–30 min | 10–20 min | Menos de 5 min |
| Variação entre turnos | ±30–40% | ±15–25% | Abaixo de 3% |
| Treinamento de operadores | 2–4 semanas | 1–2 semanas | 1–3 dias |
| Custo Anual de Mão de Obra (1 turno) | $15K–$25K | $8K–$14K | $3K–$5K |
| Custo do equipamento | $0 (apenas mão de obra) | $4K–$7K | Orçado conforme a configuração |
| Payback Típico | Não aplicável | 12–24 meses | 6–11 meses |
| Estimativa de custo de 5 anos | $90K–$180K | $45K–$70K | $22K–$30K |

A calculadora online descontinuada desta página pedia nove entradas. Quatro delas concentram quase toda a decisão, então você pode fazer as contas no quadro branco:
Duas variáveis mudam a resposta mais do que qualquer outra coisa: o valor da lente (uma lente de US$ 2 torna o refugo dez vezes mais caro do que uma lente de US$ 0,20) e a estrutura de turnos (dois turnos praticamente dobram a economia de mão de obra sem dobrar o custo da máquina).
Cada número desta página remete a duas fontes: medições de engenharia da JHIMS na plataforma DPS-2 (taxa de alimentação, refugo, consistência de orientação, tempo de troca) e dados documentados de clientes, de linhas instaladas em fabricação de iluminação LED, eletrônica automotiva, óptica médica e eletrônicos de consumo.
Você não precisa aceitá-los com base apenas na confiança. Envie 500–800 das suas próprias lentes e executamos um teste de alimentação gratuito de 48 horas; depois devolvemos um relatório com a taxa de alimentação medida, a abertura do refugo e um vídeo das suas lentes em operação — além dos dados de série temporal que os sustentam. Se os números não se confirmarem na sua peça, vale saber disso antes de fazer um pedido.
A distinção que importa ao ler esta página é entre um valor medido e um valor transferido. Um valor medido vem da combinação específica de lente, trilha e ferramental que o produziu; um valor transferido é um número tomado de uma aplicação semelhante e suposto válido para a sua.
A taxa de alimentação e o refugo são valores medidos, e são os dois números que decidem um caso de negócio — por isso os cotamos por canal, e não por máquina, e por isso o teste de amostra usa a sua peça. Os dados de clientes aqui vêm de linhas instaladas em iluminação LED, eletrônica automotiva, óptica médica e eletrônicos de consumo, cada uma partindo de uma linha de base diferente.
Verificar os números deve ser possível sem confiar em quem os fornece. Peça a estrutura bruta de qualquer afirmação: uma taxa de alimentação por canal medida em um turno cronometrado, uma contagem de refugos com as categorias de causa, e a lente e o ferramental que as produziram.
O DPS-2 registra a taxa de alimentação e o refugo como dados de linha, de modo que as mesmas medições podem ser repetidas após a instalação e comparadas com o relatório de amostra, e não com um folheto. Se um fornecedor consegue apresentar medições mas não as condições por trás delas, trate o número como afirmação; se não consegue apresentar nenhuma das duas coisas, trate a afirmação como inexistente.
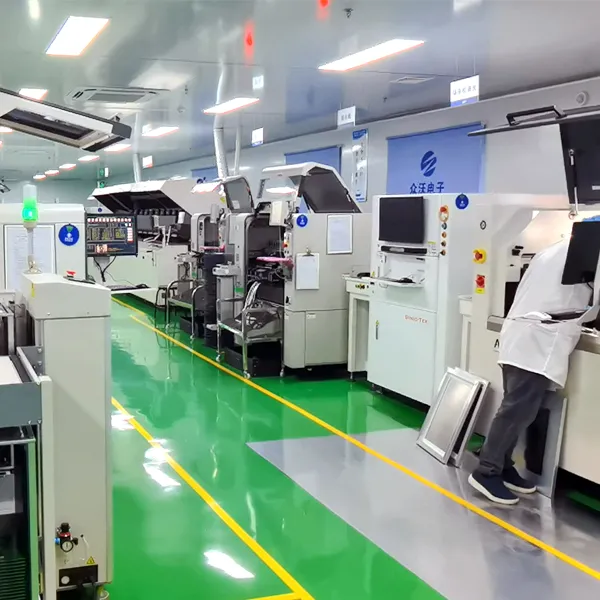
Antes de automatizar, confirme por qual sintoma você está de fato pagando. Cada sintoma à esquerda aponta para uma medição diferente, e a medição decide se um alimentador é o gasto certo.
| Sintoma na linha | O que geralmente significa | O que medir primeiro |
|---|---|---|
| A insersora aguarda entre ciclos | Taxa de alimentação abaixo do consumo da máquina | Consumo de lentes por hora em relação à taxa de alimentação alcançada |
| Rejeição aumenta no turno da noite | Orientação e manuseio dependentes da fadiga | Rejeição por turno com a mesma lente e o mesmo ferramental |
| Falsos positivos no AOI em alta | Variabilidade de orientação e de contaminação na entrada | Rejeição por causa na etapa de alimentação |
| Tempo de setup consumindo o turno | Troca manual de ferramental por tipo de lente | Número de trocas por semana e minutos por troca |
| Número de operadores crescendo com o volume | Mão de obra de alimentação escala linearmente com a produção | Mão de obra carregada por linha por mês |
| Custo de refugo excedendo o custo de mão de obra | O valor unitário da lente é a perda dominante | Lentes por mês multiplicadas pela rejeição multiplicada pelo custo da lente |
| Reclamações de clientes sobre contaminação | Manuseio entre bandeja e berço | Categorias de defeito no teste final e na devolução do cliente |
| Volume muito baixo para justificar o investimento | Nenhuma restrição que a automação consiga eliminar | Volume mensal de lentes, regime de turnos e requisitos de qualidade do cliente |
| O mix de produtos muda mais rápido do que o ferramental se amortiza | O custo do ferramental por tipo supera o volume que ele atende | Peças por tipo de lente antes da próxima mudança de projeto |
A alimentação automática é uma decisão de linha, não uma decisão de máquina. Antes de cotar, verifique estes seis pontos com o seu engenheiro de processos:
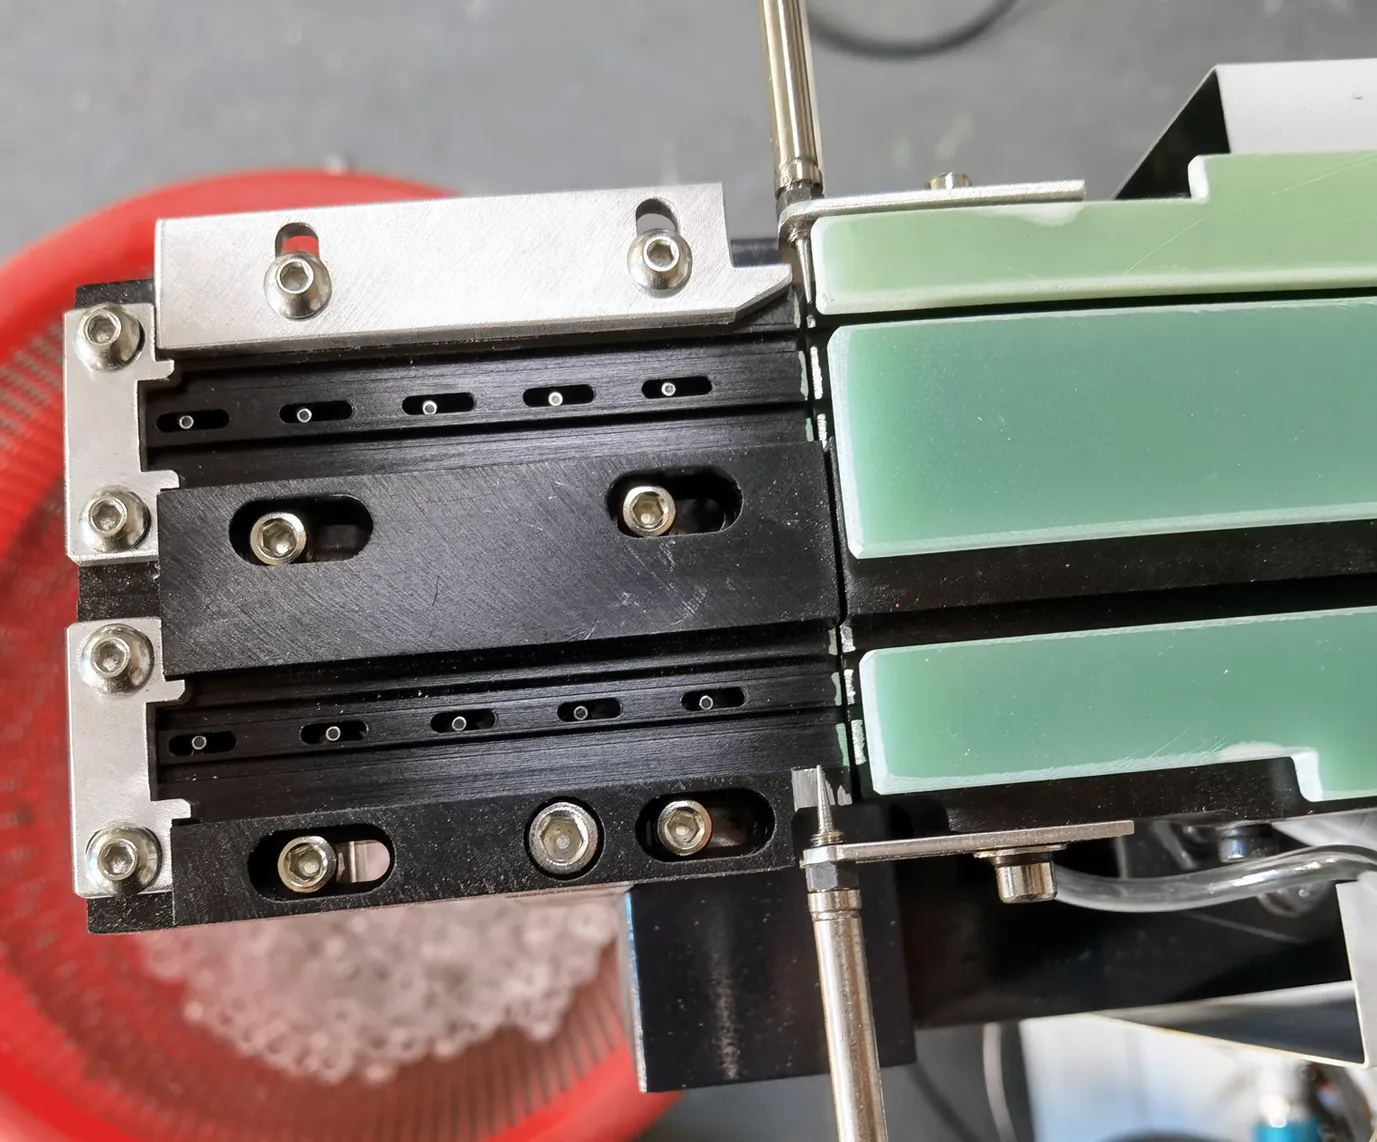
A maneira mais rápida de resolver a questão manual versus automático na sua linha é parar de estimar e medir. Envie 500–800 lentes para um teste de alimentação gratuito de 48 horas e você recebe um relatório documentado com taxa de alimentação medida, detalhamento da rejeição e consistência de orientação — os mesmos dados que usamos para estimar o payback.
Se você quiser primeiro o embasamento técnico, leia como a arquitetura de dupla frequência proporciona alimentação estável, ou consulte as especificações completas do DPS-2. Para conversar sobre a estrutura dos seus turnos, o custo das lentes e o volume esperado, fale com um engenheiro da JHIMS no WhatsApp — resposta típica em poucas horas.
O que chega depois de um teste de amostra é um documento sobre o qual você pode agir: a taxa de alimentação medida nas suas lentes, a contagem de rejeições com o detalhamento das causas — orientação, obstruções, marcação de superfície —, a consistência de orientação no ponto de captação e vídeos da operação, para que o mecanismo possa ser inspecionado em vez de apenas descrito.
Como o teste também orienta a configuração, o relatório volta com uma quantidade de canais e uma recomendação de ferramental — o insumo de que uma estimativa de payback precisa. O valor da máquina e a quantidade de canais são os dois únicos custos que o modelo toma do lado do fornecedor; todo o resto — o seu custo de mão de obra, o volume, o custo da lente e a taxa de rejeição atual — fica do seu lado da mesa.
Faça o teste antes de se comprometer com um fornecedor, não depois. A rodada de 48 horas com 500–800 lentes custa uma caixa de envio e alguns dias, e confirma a taxa de que você precisa ou mostra que outra quantidade de canais ou outro ferramental seria necessário para alcançá-la.
Os dois resultados têm valor: o primeiro é uma decisão tomada com base em dados, o segundo é uma decisão tomada antes de o capital ser gasto. Onde a linha já alimenta automaticamente e a reclamação é de qualidade, não de velocidade, o mesmo teste funciona como diagnóstico, porque o detalhamento das rejeições identifica se a causa é a trilha, o ferramental ou o próprio lote de lentes.

A automação muda o modo de falha de uma etapa de alimentação, e é no primeiro mês que essa mudança se torna visível. No arranjo manual, a qualidade depende de quão cansado está o operador, então o risco cresce ao longo do turno; em um alimentador controlado, a cadência de apresentação é determinada pelo acionamento e pelo ferramental, então o risco se desloca para a configuração e para o lote de lentes.
Espere que os primeiros dias sejam gastos em três tarefas: confirmar a altura de apresentação em relação ao curso do bico, carregar as receitas de lentes no CLP para que a troca de formato seja uma recuperação e não um ajuste, e assentar o ferramental nas lentes reais de produção em vez das amostras testadas. O treinamento do operador dura um a três dias na IHM multilíngue; acrescente uma sessão sobre tratamento de rejeições, ponto em que um operador novo pode reintroduzir variabilidade.
Meça três coisas ao longo do primeiro mês e registre-as semanalmente: taxa de alimentação frente ao requisito, rejeição com o detalhamento das causas e variação entre turnos. A terceira costuma faltar nos indicadores porque a linha manual a esconde — um turno noturno com 40% mais rejeição que o turno diurno na mesma peça é comum e raramente aparece no relatório de turno.
Um alimentador controlado deve manter a variação abaixo de 3%; quando não o faz, a causa normalmente está no ferramental e não no acionamento, o que significa que a correção é mecânica e específica. O último item é disciplina: resista a reajustar a máquina toda vez que um lote de lentes parecer difícil — um alimentador ajustado por três pessoas em duas semanas perdeu a comparabilidade que tornou o teste de amostra útil.
Entre uma estação totalmente manual e um alimentador totalmente automático há um arranjo semiautomático e, para algumas fábricas, ele é a resposta certa e não um meio-termo. Uma célula semiautomática normalmente opera com 1.500–2.500 UPH, com rejeição na faixa de 2–5%, exige um ou dois operadores por linha e troca de formato em 10–20 minutos.
Em comparação com a alimentação manual, ele elimina o julgamento de orientação e mantém o operador no circuito para carregamento e inspeção. Serve para produções em que a lente muda várias vezes por dia e o volume por tipo é modesto, porque não exige ferramental por tipo de lente na mesma profundidade. Também serve para fábricas cujo gargalo não é a alimentação: se a insersora é limitada por outro fator, um alimentador mais rápido compra apenas uma fila mais longa.
O trabalho de alta variedade é onde a aritmética é realmente de dois lados. No lado automático, o ferramental é fabricado por tipo de lente e a troca de formato em menos de cinco minutos com receitas no CLP é o que torna viável uma programação mista; no lado manual, não há ferramental a amortizar, então qualquer lente pode entrar amanhã sem custo de preparação.
A decisão depende, portanto, de quantas peças um tipo de lente realmente vai rodar antes de o projeto mudar. Quando esse número é grande, o ferramental se amortiza em poucas semanas e a automação vence em qualidade e mão de obra. Quando é pequeno e os produtos giram rápido, um arranjo híbrido costuma ser o melhor: um alimentador automático para os tipos de lente de alto volume e uma estação semiautomática ou manual para a cauda longa.
 RelacionadoEspecificações Completas do DPS-2Especificações Completas do DPS-2Ver produto →
 ComplementarInsersora Yamaha YSM10Insersora modular compacta de alta velocidade – 46,000 CPH, 96 alimentadores, e-Vision + Visão Lateral.Ver produto →
 Insersora Yamaha YSM20RInsersora modular de 95.000 CPH — combina com linhas de alimentação de lentes DPS-2.Ver produto →
 Inspeção 3D de Pasta de Solda (SPI)Detecte defeitos de impressão antes da refusão com inspeção 3D de pasta em 100%.Ver produto →
 Forno de Refusão R10Refusão com ar quente sem chumbo e perfil térmico estável para conjuntos de lentes.Ver produto →
 Máquina de Dosagem D900Dosagem de precisão para etapas de verniz conformal e colagem de lentes.Ver produto →
 ProdutoConhecimento do Produto DPS-2Arquitetura, especificações e adequação ao comprador.Leia mais →SuporteGuia de Solução de Problemas do DPS-2Procedimentos sintoma → causa → correção.Ler guia →
 Guia de CompraComo Escolher um Alimentador de Lentes SMT (2026)Um roteiro de compra em 8 etapas, scorecard de fornecedores e comparação entre frequência dupla e simplesLer artigo →
 Estudo de CasoEstudo de Caso de ROI do Alimentador de Lentes SMTTransição real de KPIs: taxa de defeitos 12%→0,3%, UPH 900→3420, payback em 7 mesesLer artigo →
 GlossárioGlossário de Alimentação de Lentes SMTTerminologia para alimentação vibratória, controle PID e métricas de UPH.Ler glossário →
 ComparaçãoAlimentador Vibratório de Frequência Dupla vs. SimplesComparação técnica das duas tecnologias de vibraçãoLer artigo →
Envie as suas amostras de lentes e os dados de produção, e um engenheiro da JHIMS devolve um relatório de teste medido e uma estimativa de payback para a sua linha. Condições padrão: 70% de sinal em T/T com o pedido, 30% em T/T antes do embarque.
Para ver a diferença em lentes reais: alimentação automática de lentes LED em uma insersora SMD, um alimentador vibratório de tigela em produção, e mais vídeos da linha no Canal da JHIMS no YouTube.















