Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h
Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h

Alimentação vibratória de frequência dupla vs. frequência única comparada em estabilidade de amplitude, deriva ao longo da carga da tigela, qualidade de alinhamento e rejeição — além de três verificações para a sua própria lente.

Uma comparação de arquiteturas de acionamento para alimentação de lentes SMT: por que uma frequência fixa sofre deriva com a carga da tigela, o que dois canais independentes com controle PID mudam, e como verificar a estabilidade de amplitude na sua própria lente.
Um alimentador vibratório de frequência única usa um acionamento eletromagnético acoplada tanto à tigela quanto à pista. A bobina de acionamento é sintonizada em uma frequência fixa, ajustada à frequência de ressonância do sistema massa-mola em um nível de enchimento nominal.
O sistema funciona bem nessa carga nominal. A limitação aparece no momento em que a carga muda.
A consequência prática aparece como uma rotina de manutenção. Como a bobina única precisa atender tanto ao movimento em massa na tigela quanto à tarefa de alinhamento na pista, o ponto de operação que serve para um enchimento de 50% já está errado a 100% e a 20%.
Os operadores aprendem a compensar com o botão de amplitude em vez do ferramental: operam a tigela com amplitude alta quando ela está cheia, aumentam-na novamente conforme as lentes diminuem, e aceitam uma velocidade de peça diferente na pista em cada estado. Nada na máquina registra qual ajuste foi usado, então a mesma lente pode ser alimentada de forma diferente nos turnos da manhã e da noite do mesmo dia.

O conjunto tigela-e-pista é um sistema massa-mola. Sua frequência de ressonância depende da massa:
Mas a frequência de acionamento é fixa. À medida que a massa muda ao longo de um turno, o sistema se afasta da ressonância, a amplificação mecânica cai e a amplitude reduz 15–30%. A alimentação fica mais lenta, a orientação se torna inconsistente, e os operadores compensam reajustando manualmente o controlador a cada 1–3 horas. Não é um defeito que possa ser “eliminado por sintonia” — é inerente a acionar duas funções acopladas com uma única frequência fixa.
A deriva é mensurável, não teórica. Com uma frequência de acionamento fixa, a amplificação mecânica do sistema massa-mola se afasta do máximo assim que a massa muda: uma tigela com 80–90% de enchimento opera com amplitude cerca de 15–30% menor que o estado sintonizado, e a perda é progressiva, não um degrau.
Em uma linha de lentes, isso aparece primeiro como captação mais lenta na pista, depois como captações perdidas e, por fim, como operadores adicionando lentes à mão para manter a pista cheia — o que reintroduz o manuseio manual que o alimentador foi instalado para eliminar.

A arquitetura de frequência dupla separa as duas funções de alimentação em canais eletromecânicos independentes:
Os acionamentos são desacoplados mecanicamente e independentes eletronicamente. Cada canal tem seu próprio controlador PID, que mede e ajusta continuamente a potência de acionamento para manter seu valor de referência de amplitude. Quando a carga da tigela muda, o canal circular compensa sozinho — a pista de alinhamento nunca percebe a perturbação.
O desacoplamento também muda o que o operador precisa fazer. O canal circular absorve a mudança de carga sozinho, então o canal linear mantém o mesmo valor de referência de amplitude de uma tigela cheia até uma quase vazia; a pessoa que opera a linha troca uma receita, não um botão.
Na prática, isso significa que o alimentador pode operar um turno inteiro sem reajuste, e que uma receita validada na aceitação continua sendo a receita que produziu a taxa de rejeição aceita três meses depois — o que torna repetíveis os números de um acordo de alimentação.
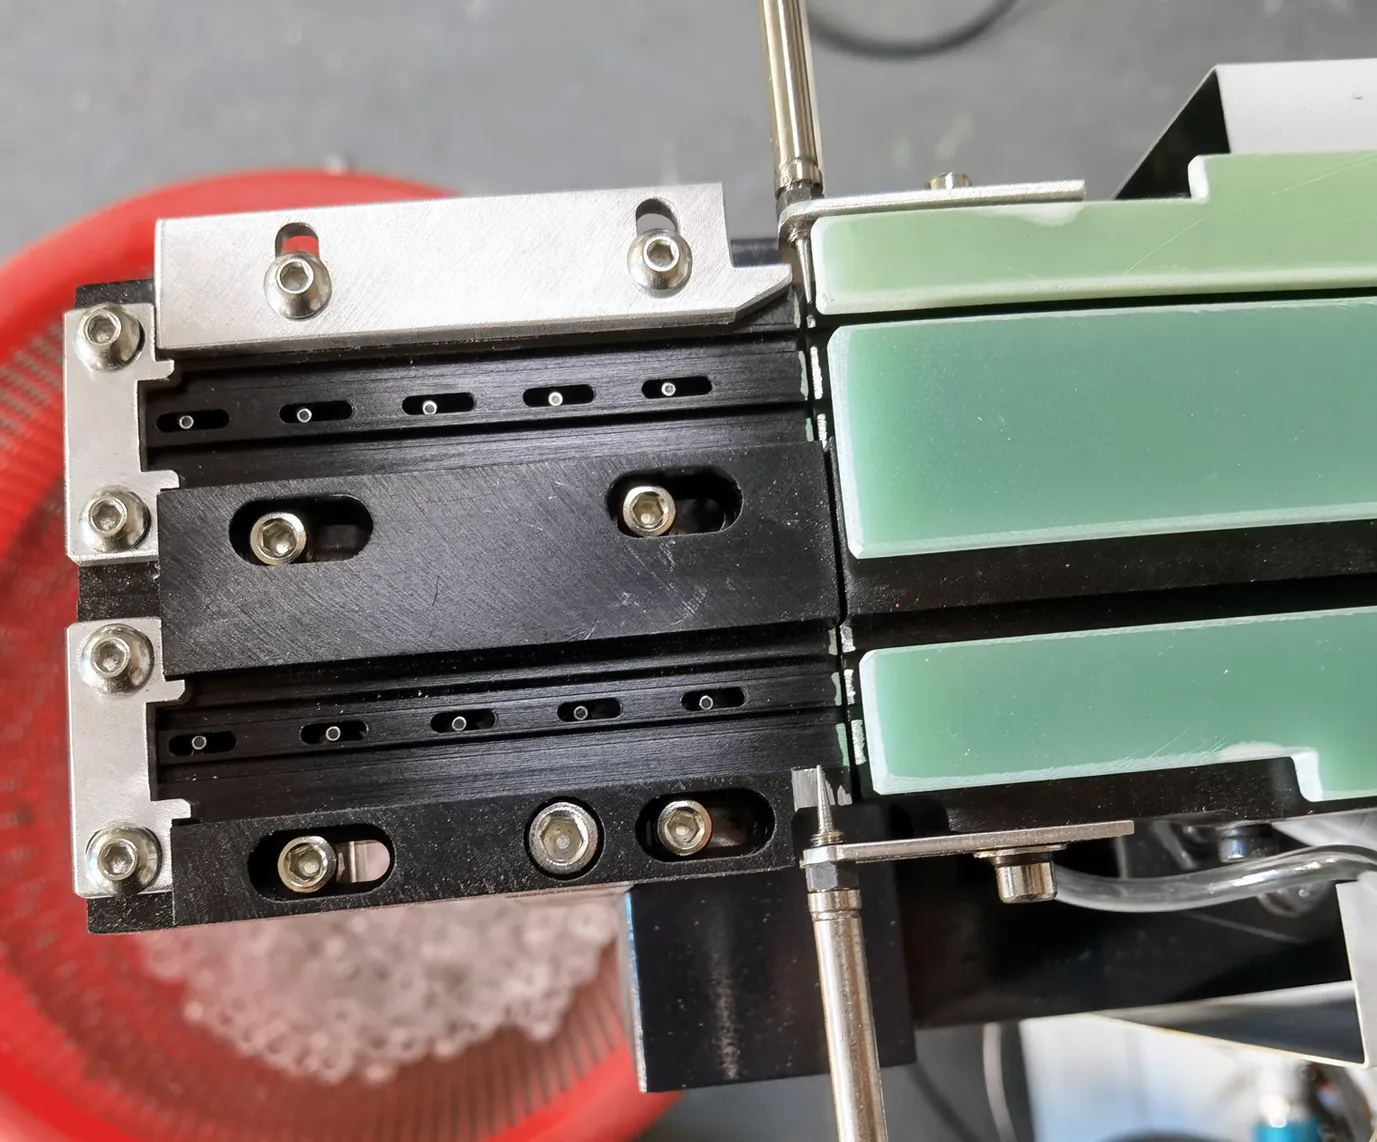
| Parâmetro | Frequência Única | Dupla Frequência |
|---|---|---|
| Arquitetura de acionamento | Um acionamento eletromagnético, tigela + pista acopladas | Dois acionamentos independentes, mecanicamente desacoplados |
| Controle | Ajuste em malha aberta de frequência fixa | Malhas PID independentes por acionamento |
| Sensibilidade à ressonância | Alta — desloca-se com a carga da tigela | Baixa — perturbação de carga absorvida pela malha da tigela |
| Estabilidade de amplitude | Variação de 15–30% entre níveis de enchimento | <5% de variação |
| Consistência de alimentação | Deriva de velocidade de ±15–25% | Consistência de velocidade de ±3% |
| Ajuste pelo operador | Reajuste a cada 1–3 horas | Operação sem supervisão durante todo o turno |
| Orientação da lente | Degrada conforme a amplitude varia | Estável no ponto de captação |
| Tendência de rejeição | 2–5% típico | <0,5% |
Leia as duas colunas como duas filosofias de controle, e não como dois pontos de preço. A coluna de frequência única descreve um sistema mecânico cujo comportamento é fixado no comissionamento e depois deixado à deriva com a carga; a coluna de frequência dupla descreve um sistema controlado cujo comportamento é mantido por malhas de realimentação.
Para uma linha de lentes que roda uma única lente por meses, em volume moderado, a primeira pode ser adequada. Para lentes mistas, finas ou com revestimento, em que uma peça refugada custa mais do que a própria etapa de alimentação, a segunda é a arquitetura mais barata em custo total de propriedade.
Os números refletem o comportamento típico das duas arquiteturas em serviço de alimentação de lentes SMT; os valores reais dependem da geometria da lente e das condições de operação.

A arquitetura de vibração não é um detalhe abstrato de projeto — ela se propaga diretamente para os resultados de produção:
Para um gerente de produção, a cadeia termina em uma pergunta: a linha consegue rodar um turno completo sem alguém vigiando o alimentador? Os sistemas de frequência única respondem a isso com um cronograma de reajustes manuais; os sistemas de frequência dupla respondem com engenharia de controle.
A qualidade de alinhamento é a segunda metade do argumento. A amplitude no canal linear define a velocidade com que a lente chega ao mecanismo de escape, e essa velocidade decide se a lente chega plana e centralizada ou levemente girada.
Uma deriva de poucos por cento é invisível em uma peça impressa, mas visível em uma lente: o bico de vácuo encontra a superfície óptica em um pequeno ângulo, em vez de perpendicularmente. Manter a amplitude dentro de ±3% mantém constante a geometria de apresentação, e é por isso que os índices de refugo publicados para alimentação de lentes em frequência dupla ficam abaixo de 0,5%, enquanto instalações de frequência única costumam relatar 2–5%.
A tabela abaixo transforma a escolha de arquitetura em uma decisão de produção. Ela foi escrita de propósito como condições, e não como recomendação: compare sua própria linha com a coluna da esquerda e leia na horizontal.
| Condição de produção | Frequência única | Dupla frequência |
|---|---|---|
| Um tipo de lente, volume estável | viável com enchimento nominal | estável em qualquer nível de enchimento |
| Tipo de lente muda semanalmente ou diariamente | reajuste a cada troca | recall de receita por lente |
| Orçamento de rejeição abaixo de 1% | 2–5% típico | especificado abaixo de 0,5% |
| Turnos sem supervisão | operador precisa monitorar o nível de enchimento | sem supervisão durante todo o turno |
| Lentes menores que 5 mm | orientação varia com a amplitude | geometria de apresentação estável |
| Lentes com revestimento ou frágeis | risco de impacto com enchimento alto | canal de alimentação em massa mais suave, alinhamento separado |
| Vários canais em uma linha | cada canal reajustado separadamente | malhas independentes por canal |
| Reporte de dados para o MES | registro manual | Modbus TCP a partir do CLP |
| Retrofit de uma tigela existente | melhoria limitada | requer nova arquitetura de acionamento |
| Horizonte de decisão | menor custo de entrada | menor custo total de propriedade |

O alimentador vibratório de lentes JHIMS DPS-2 aplica essa arquitetura de frequência dupla à alimentação de lentes SMT: um canal circular de 50–120 Hz para movimentação em massa e um canal direto de 100–200 Hz para alinhamento de precisão, cada um sob controle PID independente. Se você está comparando alimentação manual com automação, consulte o guia de decisão manual vs. automático; para diagnóstico de falhas em uma unidade já instalada, o guia de solução de problemas do DPS-2 cobre os sintomas mais comuns.
Veja a arquitetura em operação: Alimentador Vibratório Tipo Tigela para Insersora SMD — JHIMS no YouTube, ou navegue mais no canal oficial do JHIMS no YouTube. Dúvidas sobre a geometria das suas lentes? Fale com um engenheiro da JHIMS no WhatsApp.
A mesma arquitetura escala para configurações multicanal: cada pista tem sua própria tigela e seu próprio canal linear, e cada par opera seu próprio par de malhas PID, de modo que acrescentar uma pista não altera o comportamento das pistas que já estão em produção. É isso que permite a uma linha acrescentar um segundo tipo de lente sem perturbar os índices de aceitação do primeiro, e é por isso que o DPS-2 é cotado por canal, e não pelo envelope da máquina.

Uma comparação de alimentação só é útil quando pode ser verificada na sua própria peça. Três verificações bastam, e todas podem ser feitas durante um teste de amostra, sem comprar nada. Primeiro, meça a amplitude em três níveis de enchimento — cheio, meio e quase vazio — e registre a variação; um sistema de frequência dupla deve permanecer dentro de poucos por cento, enquanto um sistema de frequência única varia em dois dígitos percentuais.
Segundo, opere o alimentador por um turno inteiro sem tocar no controlador e registre o refugo; um sistema dependente de deriva mostra uma contagem de refugos crescente nas últimas horas do turno, o sintoma clássico de um ponto de ressonância desafinado. Terceiro, conte as intervenções manuais: toda vez que um operador abastece a trilha à mão ou gira um botão de amplitude, anote. Essa contagem por turno é o número isolado mais claro, porque é exatamente a mão de obra que a automação deveria eliminar.
Executamos essas verificações em lentes de clientes como parte de um teste de amostra gratuito de 48 horas com 500–800 lentes, e relatamos o comportamento da amplitude, a qualidade de orientação e o refugo junto com a produtividade. Se sua lente tem revestimento, é fina ou menor que 5 mm, peça o registro de amplitude nos três níveis de enchimento, em vez de um único valor em carga nominal — é aí que as arquiteturas se separam.
 RelacionadoEspecificações Completas do DPS-2Especificações Completas do DPS-2Ver produto →
 ComplementarInsersora Yamaha YSM10Insersora modular compacta de alta velocidade – 46,000 CPH, 96 alimentadores, e-Vision + Visão Lateral.Ver produto →
 Insersora Yamaha YSM20RInsersora modular de 95.000 CPH — combina com linhas de alimentação de lentes DPS-2.Ver produto →
 Inspeção 3D de Pasta de Solda (SPI)Detecte defeitos de impressão antes da refusão com inspeção 3D de pasta em 100%.Ver produto →
 Forno de Refusão R10Refusão com ar quente sem chumbo e perfil térmico estável para conjuntos de lentes.Ver produto →
 Máquina de Dosagem D900Dosagem de precisão para etapas de verniz conformal e colagem de lentes.Ver produto →
 GuiaAlimentação de lentes manual vs. automáticaGuia de decisão com comparação de custos e análise de payback.Ler guia →SuporteGuia de Solução de Problemas do DPS-2Procedimentos de sintoma → causa → solução para problemas comuns de alimentação.Ler guia →
 FAQFAQ do DPS-2 — 40 Perguntas de CompradoresRespostas técnicas, comerciais e de pós-venda em um só lugar.Ler FAQ →
 Guia de CompraComo Escolher um Alimentador de Lentes SMT (2026)Um roteiro de compra em 8 etapas, scorecard de fornecedores e comparação entre frequência dupla e simplesLer artigo →
 Estudo de CasoEstudo de Caso de ROI do Alimentador de Lentes SMTTransição real de KPIs: taxa de defeitos 12%→0,3%, UPH 900→3420, payback em 7 mesesLer artigo →
 GlossárioGlossário de Alimentação de Lentes SMTTerminologia para alimentação vibratória, controle PID e métricas de UPH.Ler glossário →
Envie o diâmetro, o formato e a UPH alvo das suas lentes — nossos engenheiros avaliarão se a alimentação por frequência dupla se adequa à sua linha, com uma avaliação gratuita e primeira resposta em até 12 horas úteis (seg–sáb, 09:00–23:00, horário padrão da China, UTC+8).















