Glossário de Alimentação de Lentes & Automação SMT | JHIMS

Um glossário prático de alimentação de lentes SMT: 30 termos, além dos números de produtividade, refugo e troca por trás deles e de como verificar cada valor na sua lente.

Glossário

Glossário de Alimentação de Lentes & Automação SMT

30 termos essenciais que todo engenheiro de SMT, gerente de produção e profissional de compras deve conhecer — definidos, agrupados e traduzidos nos números que decidem produtividade, rendimento e retorno.

Resposta direta: A alimentação de lentes é a etapa que entrega lentes ópticas a uma insersora SMD na orientação correta, na velocidade correta, uma de cada vez. Em uma célula manual, um operador carrega bandejas e posiciona as lentes à mão, o que normalmente opera com 800–1.200 UPH, taxa de refugo de 5–15% e 15–30 minutos de troca entre tipos de lente. Um alimentador vibratório tipo bowl, com acionamentos de dupla frequência, recuperação de receitas no CLP e sensoriamento por fibra óptica, alimenta 3.600–7.200 UPH por canal, mantém o refugo abaixo de 0,5% e troca o tipo de lente em menos de 5 minutos. Este glossário define os 30 termos que aparecem em especificações, cotações e relatórios de aceitação de alimentadores, e explica quais números realmente decidem produtividade, rendimento e retorno.

Principais Pontos

  • 130 Termos Explicados
  • 23,600–7,200 UPH por Canal
  • 3<0,5% Meta de Rejeição
  • 4<5 min Troca de Produto

O que significa alimentação de lentes em uma linha SMT

Uma linha SMT imprime pasta de solda, inspeciona o depósito, posiciona componentes e depois refoga. As lentes são uma família de componentes separada — lentes de LED, de retroiluminação, ópticas e micro lentes, em sua maioria de 3–25 mm de diâmetro, fornecidas soltas em sacos ou bandejas. A insersora as manuseia em alta velocidade somente se cada lente chegar à posição de captura separada, corretamente orientada e ao alcance do bico: essa é toda a função do sistema de alimentação.

A alimentação de lentes é tanto uma restrição de produtividade quanto uma função da máquina. As células manuais operam na velocidade humana — cerca de 800–1.200 UPH — e descartam 5–15% das lentes por desorientação, danos de manuseio ou posicionamento duplo. A alimentação automática acrescenta um bowl vibratório, trilho espiral, portas de orientação e sensoriamento óptico, de modo que uma lente corretamente orientada sempre aguarda no ponto de captura. O restante deste glossário define esses termos.

Termos Essenciais de SMT e Tecnologia de Alimentadores

A cadeia de hardware segue bowl → trilho → mecanismo de escape → ponto de captura → canal. Estes são os termos que a descrevem.

  • SMT (tecnologia de montagem em superfície) — os componentes são montados diretamente na superfície da PCB, em vez de através de furos perfurados, e é isso que torna possíveis as placas de alta densidade e o posicionamento automatizado.
  • Pick-and-place (P&P) — a máquina que retira componentes dos alimentadores e os posiciona na placa com pasta de solda; as insersoras modernas são classificadas em CPH, e os modelos de ponta posicionam mais de 80.000 CPH.
  • Canal do alimentador — uma pista de alimentação independente: um perfil de lente, um trilho, uma posição de captura.
  • Alimentador vibratório tipo tigela — o dispositivo de armazenamento e orientação — um bowl acionado por pulsos eletromagnéticos que faz as lentes subirem por um trilho espiral enquanto portas e sensores definem a orientação.
  • Mecanismo de Escape — o portão mecânico que libera exatamente uma lente para a posição de captura a cada ciclo da máquina.
  • Ponto de captação (plataforma de captação) — o local fixo onde o bico encontra a lente.
  • UPH (unidades por hora) — a mesma vazão do CPH, normalmente usada quando a unidade contada é a lente, e não a colocação.
Lentes ópticas redondas circulando dentro da tigela vibratória azul de um alimentador de lentes DPS-2
Dentro da tigela: a pista espiral eleva e orienta cada lente antes que ela chegue ao mecanismo de escape.

Como um Alimentador Vibratório Move e Orienta as Lentes

Um alimentador vibratório de tigela converte pulsos elétricos em um pequeno movimento helicoidal.

  • Acionamento — um acionamento eletromagnético na base empurra a tigela para frente e permite o retorno brusco, de modo que as lentes sobem pela pista espiral interna uma fração de milímetro por vez.
  • Portões de orientação — perfis conformados em metal ou náilon que só deixam passar a lente com a orientação correta; uma lente deitada, de cabeça para baixo ou duplicada é devolvida à tigela ou soprada e recirculada.
  • Ferramental — pista, portões e perfis de orientação projetados em torno de uma única geometria de lente — por isso uma segunda lente exige troca de ferramental, e por isso ferramental e perfil de lente são orçados juntos.

A pista linear transporta as lentes orientadas da tigela até o bico.

  • Trilho linear — o trecho reto entre o fim da tigela e o ponto de captura; ele acumula lentes para que a insersora nunca espere.
  • Sensores de fibra óptica — fibras ópticas de barreira ou reflexivas detectam a lente, contam-na e confirmam que a pista está cheia, enquanto o controlador ajusta a amplitude de vibração para manter uma fila constante.
  • Via de sopro / rejeição — remove a lente que não pode ser alimentada em pé, em vez de deixar uma orientação errada chegar ao bico.
  • O que separa 3.600 UPH de uma parada — comprimento da pista, número de sensores e projeto dos portões — a qualidade deste trecho decide se o alimentador mantém o ritmo quando a tigela esvazia.
Detalhe da trilha de alimentação de lentes, com as lentes assentadas nas cavidades da trilha
Detalhe da pista de alimentação de lentes: lentes assentadas nos alojamentos da pista antes da liberação.

Termos de Controle e Tecnologia de Vibração

A vibração de dupla frequência significa que a tigela e a pista linear são acionadas de forma independente.

  • Acionamento circular (fluxo em massa) — no DPS-2, um acionamento circular opera a 50–120 Hz para mover as lentes em massa ao redor da tigela.
  • Acionamento direto (alinhamento) — um segundo acionamento opera a 100–200 Hz para alinhar e avançar as lentes na pista linear.
  • Por que duas frequências — separá-los elimina a interferência de ressonância que surge quando um único acionamento precisa fazer as duas funções, de modo que o alimentador trabalha rápido em massa e suave nos últimos milímetros antes da captura.
  • Amplitude — o curso de cada pulso e o controle prático da velocidade — pouco e as lentes travam na pista; demais e elas saltam sobre os portões ou colidem e se arranham.

O controlador mantém essa amplitude estável à medida que a carga muda — uma tigela cheia se comporta de forma diferente de uma quase vazia.

  • controle PID — realimentação proporcional–integral–derivativa que mantém a amplitude estável; o DPS-2 usa uma malha PID independente por acionamento.
  • PLC — o computador industrial que executa a sequência; o DPS-2 usa um Mitsubishi FX5U e armazena até 50 perfis de lente, de modo que o operador chama uma receita em vez de reajustar a máquina.
  • HMI — a tela de toque do operador — um painel Weintek de 7 polegadas com seis idiomas de interface (inglês, chinês, espanhol, vietnamita, hindi, turco).
  • Modbus TCP — o protocolo aberto que o CLP usa para publicar contagens de ciclos, contagens de refugos e status de operação para um computador de linha ou MES.
Conjunto de amplificadores de sensor de fibra óptica detectando e contando lentes na trilha do alimentador
Amplificadores de sensor: cada canal reporta presença de lente, contagem e condições de emperramento ao CLP.

Termos de Métricas de Qualidade e Processo

Estes são os números pelos quais uma proposta de alimentação é avaliada.

  • Taxa de rejeição — a parcela de lentes que não podem ser colocadas ou reprovam na inspeção — a alimentação manual normalmente rejeita 5–15% (orientação incorreta, capturas duplas, danos de manuseio), enquanto a alimentação automática de dupla frequência tem especificação de rejeição abaixo de 0,5%.
  • Cpk (índice de capacidade do processo) — o quão bem um processo se mantém dentro da sua tolerância; 1,33 é a linha de aceitação usual, e os valores só têm significado quando o alimentador os reporta por receita.
  • OEE (eficiência global do equipamento) — disponibilidade × desempenho × qualidade; o desempenho de classe mundial fica acima de 85%, e um alimentador que trava ou emperra derruba a linha inteira abaixo disso mais rápido do que qualquer defeito de uma máquina isolada.

A vida útil dos componentes e a disciplina de processo são a segunda metade do quadro de qualidade.
  • MTBF (tempo médio entre falhas) — no DPS-2, o CLP Mitsubishi tem vida nominal acima de 100.000 horas, as válvulas pneumáticas SMC acima de 10 milhões de ciclos e os sensores Keyence acima de 50.000 horas.
  • SPC (controle estatístico de processo) — acompanhar esses números em cartas de controle; quando o alimentador registra contagens e refugos por turno, o SPC passa a ser automático em vez de manual.
  • Rendimento na primeira passagem — a parcela de placas que passam na inspeção na primeira vez — a métrica que a alimentação de lentes influencia mais diretamente, porque toda lente mal orientada que chega ao bico vira retrabalho ou lente descartada.
  • Rastreabilidade — a ligação entre uma placa acabada e os parâmetros de alimentação usados nela.
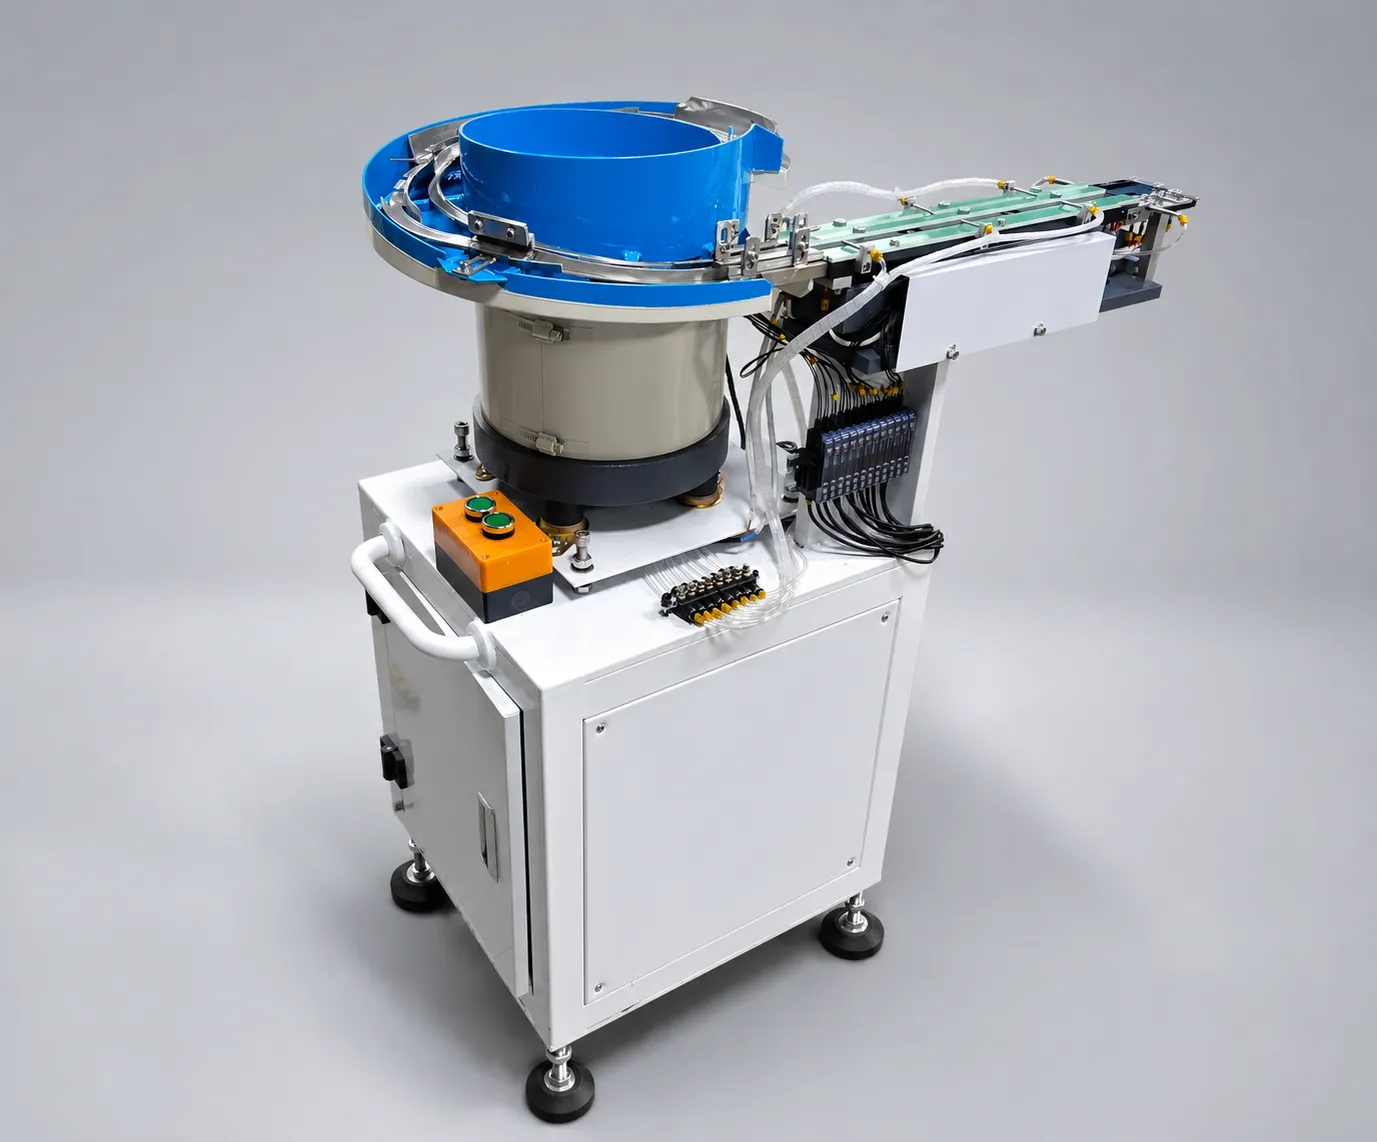
Alimentador de lentes DPS-2 de tigela única com sua trilha de saída e painel de controle, fotografado no estúdio
Alimentador de lentes DPS-2 de tigela única: tigela, trilho de descarga e painel de controle.

Termos de Produção e Integração

O tempo de troca é o termo que decide se a automação se paga em uma linha de alta variedade.

  • Tempo de setup — o tempo para trocar o alimentador de um tipo de lente para outro, incluindo ferramental e receita — 15–30 minutos manualmente, menos de 5 minutos com receitas armazenadas e ferramental de troca rápida sem ferramentas.
  • Perfil da lente — a descrição armazenada da geometria da lente para a qual o ferramental é construído.
  • Receita — os parâmetros de vibração que se mostraram eficazes para esse perfil.

A alimentação precisa ser equilibrada com o restante da linha.

  • Balanceamento de linha — alinhar a vazão do alimentador à demanda da insersora para que nenhum pulmão se esvazie; com 3.600–7.200 UPH por canal, um ou dois canais normalmente atendem uma estação de colocação de lentes.
  • MES (sistema de execução de manufatura) — o software de fábrica que consome os dados do alimentador para OEE, rastreabilidade e manutenção preditiva, conectado via Modbus TCP.
  • ESD (descarga eletrostática) — o risco estático que danifica lentes e placas; uma configuração protegida contra ESD mantém a resistência superficial na faixa de 10⁶–10⁹ ohms com aterramento.
  • Manutenção preventiva — o intervalo programado para limpar as pistas, verificar o desgaste dos portões e confirmar o alinhamento dos sensores, que é o que mantém os números de MTBF significativos na produção diária.
Vários alimentadores vibratórios de lentes montados e testados no chão da oficina antes do embarque
Montagem e rodagem: cada alimentador é testado com a lente do cliente antes do embarque.

Termos de Comércio, Conformidade e Logística

Termos de comércio e conformidade aparecem em toda cotação e em todo caixote.

  • IATF 16949 — a norma de qualidade automotiva — controle de processo, rastreabilidade e prevenção de defeitos para equipamentos de produção, o que na prática significa parâmetros documentados e controle de mudanças para o alimentador.
  • ISO 13485 — a norma de qualidade para dispositivos médicos; para produção médica, a JHIMS dá suporte à documentação de validação IQ/OQ/PQ nas configurações do DPS-2.
  • ISPM-15 — a norma internacional de embalagem de madeira: os engradados são fumigados e carimbados para que a alfândega os aceite em todo o mundo.
  • DDP (entregue com tributos pagos) — o Incoterm em que o vendedor arca com todos os custos até o destino, incluindo tributos — a JHIMS embarca DDP para a maioria dos destinos, então o preço cotado é o preço pago.

As condições comerciais determinam o custo real de propriedade muito mais do que o preço de tabela da tigela.

  • Condições de pagamento — 70% de sinal por T/T com o pedido e 30% antes do embarque, com L/C à vista disponível para clientes existentes.
  • Instalação e comissionamento — prestado por engenheiros certificados da JHIMS no local, mediante custo; treinamento remoto por vídeo, documentação e orientação técnica são gratuitos.
  • Garantia e peças de reposição — a garantia cobre o alimentador pelo período acordado, e os kits de peças de reposição — portões, insertos de pista, fibras de sensor e filtros de ar — são orçados junto com a máquina, para que a linha possa ser mantida sem esperar um embarque internacional.

Os Termos que Decidem o Retorno do Investimento

O retorno do investimento no alimentador vem de quatro números: vazão (manual 800–1.200 UPH contra 3.600–7.200 UPH por canal), rejeição (5–15% contra menos de 0,5%), troca (15–30 minutos contra menos de 5) e mão de obra liberada do carregamento de bandejas e das verificações visuais. Nos projetos de alimentação de lentes da JHIMS já publicados, o efeito combinado resulta em um retorno de 6–11 meses, com maior sensibilidade ao custo de rejeição: uma fábrica que descarta 10% das lentes se paga muito mais rápido do que uma que descarta 2%.

Dois termos práticos completam o quadro. Um teste de amostra — enviar 500–800 lentes para uma rodagem de teste de 48 horas com a lente do cliente — é a forma mais barata de verificar a qualidade de orientação antes de assumir o ferramental. Critérios de aceitação são as condições mensuráveis registradas no pedido: vazão, limite máximo de rejeição, tolerância de alinhamento, tempo de troca e a documentação fornecida no ato da entrega.

Referência Rápida de Terminologia de Alimentação de Lentes

Use esta tabela como folha de tradução ao ler a especificação de um alimentador ou uma cotação. A coluna do meio é a definição que você encontra em uma folha de dados; a coluna da direita é o motivo pelo qual o termo aparece em uma discussão comercial.

Prazo O que significa Por que isso importa
SMT Tecnologia de montagem em superfície: componentes montados diretamente na superfície da placa de circuito impresso. Define o processo que o alimentador precisa atender.
CPH / UPH Componentes (ou unidades) processados por hora. O número de produtividade em destaque em qualquer proposta.
Alimentador vibratório tipo tigela Tigela acionada por pulsos eletromagnéticos que eleva as peças ao longo de uma pista espiral. Armazena, separa e orienta as lentes.
Trilho linear Trecho reto entre a tigela e o ponto de captação. Acumula lentes para que a insersora nunca espere.
Mecanismo de Escape Portão que libera exatamente uma lente por ciclo. Evita captações duplas e alimentações incorretas.
Portão de orientação Recurso de formato que rejeita lentes com orientação incorreta. O mecanismo central por trás da taxa de rejeição.
Ponto de coleta Posição fixa onde o bico encontra a lente. Determina a tolerância de alinhamento no posicionamento.
Sensor de fibra óptica Sensor óptico que detecta e conta as lentes na pista. Detecta pista vazia e travamentos imediatamente.
vibração de frequência dupla Acionamentos independentes para a tigela (50–120 Hz) e a pista (100–200 Hz). Velocidade sem sacrificar a qualidade da orientação.
controle PID Malha de realimentação que mantém a amplitude de vibração estável. Mantém a produção estável à medida que a tigela se esvazia.
PLC Controlador industrial que executa a sequência de alimentação. Armazena receitas e permite a troca com um botão.
HMI Painel de tela sensível ao toque do operador. Operação em vários idiomas e visibilidade dos alarmes.
Modbus TCP Protocolo de comunicação industrial aberto. Conecta o alimentador ao MES e aos relatórios de OEE.
Taxa de rejeição Parcela de lentes que não podem ser posicionadas ou reprovam na inspeção. Manual 5–15% contra menos de 0,5% no automático.
Cpk Índice de capacidade do processo; 1,33 é a linha de aceitação usual. Prova que a alimentação é repetível, não apenas rápida.
OEE Disponibilidade x desempenho x qualidade; padrão mundial acima de 85%. Mostra quanto o alimentador custa à linha quando para.
Tempo de setup Tempo para trocar o tipo de lente, incluindo ferramental e receita. Manual 15–30 minutos contra menos de 5 minutos.
Configuração segura para ESD Resistência superficial mantida em 10^6–10^9 ohm com aterramento. Protege lentes e placas contra danos por estática.
IATF 16949 / ISO 13485 Normas de qualidade automotiva e médica. Definem os requisitos de documentação e validação.
ISPM-15 Norma internacional de embalagem de madeira. Os caixotes passam pela alfândega sem atraso.
DDP Incoterm de entrega com direitos de importação pagos. Um preço único e completo até o destino.

Resumo de Métricas: Alimentação Manual vs Automática de Lentes

A tabela abaixo reúne os números publicados que normalmente são citados lado a lado em uma proposta de alimentação. Trate a coluna automática como a especificação a ser verificada na aceitação, e não como alegação de marketing: cada linha pode ser medida na sua própria lente durante um teste de amostra.

Métrica Alimentação manual Alimentação automática DPS-2
Produtividade 800–1.200 UPH 3.600–7.200 UPH por canal
Taxa de rejeição 5–15% abaixo de 0,5%
Troca entre tipos de lente 15–30 minutos menos de 5 minutos com receitas armazenadas
Operadores por estação de alimentação 1 operador continuamente nenhum durante a produção
Cpk 1,33 típico verificado por receita na aceitação
Alinhamento de posicionamento dependente do operador alinhamento de captação de ±1 mm
Tempo de ciclo por lente posicionamento manual 0,5–1 segundo por lente
Faixa de tamanho de lente limitado pela destreza 3–25 mm
Retorno do Investimento não aplicável 6–11 meses em projetos publicados
Teste de amostra não necessário 500–800 lentes, teste gratuito de 48 horas

Como Usar Este Glossário na Avaliação de um Alimentador

Quando um alimentador é oferecido, peça cinco números por escrito: vazão por canal em UPH na sua lente, taxa de rejeição medida em um teste, tempo de troca com o ferramental incluído, tolerância de alinhamento no ponto de captura e o MTBF dos componentes de desgaste. Em seguida, pergunte quais perfis de lente já estão armazenados no CLP e o que acontece quando a pista esvazia no meio do painel — a insersora espera, ou o alimentador sinaliza uma parada controlada?

Por fim, relacione os termos aos seus próprios dados. Se a sua linha troca o tipo de lente duas vezes por semana, o tempo de troca domina o cálculo de retorno. Se o seu custo de descarte por lente é alto, a taxa de rejeição domina. Se você roda uma única lente por meses, vazão e disponibilidade dominam. O glossário existe para que essas três frases possam ser escritas nas mesmas unidades pelos dois lados da mesa.

Páginas Relacionadas neste Cluster de Conhecimento

Este glossário é a página de referência de um conjunto de quatro partes sobre alimentação de lentes. Leia-os em ordem ao especificar uma nova estação de alimentação, ou vá direto ao guia de solução de problemas se o alimentador já estiver em operação.

  • Visão geral do produto DPS-2 — o que é a máquina e quais lentes ela alimenta.
  • DPS-2 FAQ — as questões comerciais e de ferramental que os compradores fazem primeiro.
  • Comparação manual vs automático — transforma volume e mix em uma decisão.
  • Guia de solução de problemas — as falhas que o operador encontra após a instalação.

Veja os guias vinculados abaixo.

Perguntas Frequentes

O que é um alimentador vibratório?▼
Um dispositivo automatizado que usa vibração eletromagnética para movimentar peças ao longo de um trilho, orientando-as com portas e sensores antes da entrega a um ponto de captura — substituindo o manuseio manual de peças.
O que é UPH?▼
Unidades por Hora — o número de componentes processados em uma hora. A alimentação manual de lentes opera com 800–1.200 UPH; a DPS-2 alimenta 3.600–7.200 UPH por canal.
O que é taxa de rejeição?▼
A parcela de peças que falham no posicionamento ou na inspeção. A alimentação manual de lentes normalmente descarta 5–15%; a alimentação automática de dupla frequência mantém menos de 0,5%.
O que é controle PID?▼
Um algoritmo de controle por realimentação (Proporcional–Integral–Derivativo) que ajusta continuamente a saída para manter um valor de referência. Nos alimentadores, mantém a amplitude de vibração estável apesar das variações de carga.
O que é vibração de dupla frequência?▼
Uma arquitetura patenteada pela JHIMS que usa dois acionamentos independentes — circular (50–120 Hz) para movimento em massa e direto (100–200 Hz) para alinhamento de precisão — cada um com seu próprio controlador PID. Veja o comparação técnica.
O que é ferramental de alimentador?▼
As peças mecânicas personalizadas — inserto do bowl, trilho e porta de orientação — ajustadas a uma geometria específica de lente, para que o alimentador possa orientá-la de forma confiável.
O que é alimentação de lentes em SMT?▼
A alimentação de lentes é o processo que entrega lentes ópticas a uma insersora SMD já separadas, orientadas e enfileiradas no ponto de captura. Substitui o carregamento manual de bandejas, que opera com 800–1.200 UPH e taxa de refugo de 5–15%.
Qual é a diferença entre UPH e CPH?▼
Ambos contam a produção por hora. O CPH conta posicionamentos de componentes e é a classificação padrão das insersoras; o UPH conta as unidades alimentadas e é normalmente usado para um alimentador de lentes, em que um canal entrega 3.600–7.200 lentes por hora.
O que é um mecanismo de escape em um alimentador vibratório?▼
O mecanismo de escape é a porta no final do trilho linear que libera exatamente uma lente por ciclo da máquina. Impede capturas duplas e mantém uma única lente aguardando no ponto de captura.
O que é um portão de orientação?▼
Uma porta de orientação é um componente conformado em metal ou náilon no trilho espiral que só deixa passar uma lente com a orientação correta. Lentes deitadas, invertidas ou sobrepostas são devolvidas ao bowl, e é isso que leva a taxa de refugo para abaixo de 0,5%.
O que o Cpk me diz sobre um alimentador de lentes?▼
O Cpk mede com que repetibilidade o alimentador mantém sua tolerância. Um Cpk de 1,33 é o limite de aceitação usual e, como o Cpk é específico da receita, deve ser verificado com a sua própria lente em vez de ser tirado de uma folha de dados.
O que é OEE e por que a alimentação o afeta?▼
O OEE multiplica disponibilidade, desempenho e qualidade; o desempenho de classe mundial fica acima de 85%. Um alimentador que trava ou esvazia no meio do painel interrompe a insersora, então o tempo de atividade da alimentação define o teto de toda a linha.
O que é tempo de troca na alimentação de lentes?▼
O tempo de troca é o tempo total para mudar o alimentador para outro tipo de lente, incluindo ferramental e receita. A alimentação manual precisa de 15–30 minutos; um alimentador controlado por CLP, com receitas armazenadas e ferramental sem necessidade de ferramentas, faz isso em menos de 5 minutos.
O que é uma configuração de alimentador à prova de ESD?▼
É um alimentador construído e aterrado de modo que a resistência superficial fique na faixa de 10^6–10^9 ohm, protegendo lentes e placas de descarga eletrostática durante a alimentação e o posicionamento.
O que é ISPM-15 e por que isso importa?▼
A ISPM-15 é a norma internacional para embalagens de madeira. As caixas da JHIMS são fumigadas e carimbadas conforme a norma, para que a máquina passe pela alfândega na maioria dos países sem tratamento adicional.
O que é DDP e a JHIMS envia em DDP?▼
DDP (delivered duty paid, ou entregue com direitos pagos) significa que o vendedor arca com todos os custos até o destino, incluindo os impostos de importação. A JHIMS envia em DDP para a maioria dos destinos, então o preço cotado é o preço pago.
Quais são as condições de pagamento da JHIMS?▼
As condições padrão são 70% de sinal via T/T com o pedido e 30% via T/T antes do embarque. Clientes existentes podem usar L/C à vista.
A instalação e o treinamento do operador estão incluídos?▼
A JHIMS oferece instalação no local, comissionamento e treinamento de operadores por engenheiros certificados — o serviço no local está disponível mediante cobrança. Treinamento remoto por vídeo, suporte documental e orientação técnica são gratuitos.
O que é um teste de amostra e quantas lentes são necessárias?▼
Um teste de amostra é um ensaio da sua lente no alimentador antes do compromisso com o ferramental. A JHIMS processa 500–800 lentes em um teste gratuito de 48 horas e reporta a qualidade de orientação e a produtividade.
Quais tamanhos de lente um alimentador DPS-2 aceita?▼
A DPS-2 é construída para lentes ópticas e de LED de 3 mm a 25 mm de diâmetro, com ferramental ajustado à geometria específica da lente. Uma lente fora dessa faixa é tratada como um projeto de ferramental personalizado.
Quantos alimentadores uma linha precisa?▼
Ajuste a saída dos canais à demanda da insersora: com 3.600–7.200 UPH por canal, um ou dois canais normalmente atendem a uma estação de posicionamento de lentes. Linhas de alta variedade adicionam canais para evitar trocas a cada mudança de lente.
O que é MTBF e quais peças importam mais?▼
O MTBF é o tempo médio entre falhas, usado para comparar a vida útil de componentes. Na DPS-2, o CLP é especificado para mais de 100.000 horas, as válvulas SMC para acima de 10 milhões de ciclos e os sensores Keyence para acima de 50.000 horas.
Para que serve o Modbus TCP em um alimentador?▼
O Modbus TCP é o protocolo aberto que o CLP do alimentador usa para publicar contagens de ciclos, contagens de refugo e status de operação para um computador de linha ou MES, e é assim que os relatórios de OEE e rastreabilidade se tornam automáticos.
O que é IATF 16949 e isso afeta a compra de um alimentador?▼
A IATF 16949 é a norma de qualidade automotiva. Ela exige controle de processo, rastreabilidade e prevenção de defeitos para equipamentos de produção, de modo que parâmetros documentados e controle de mudanças fazem parte da especificação, e não são um extra.
Como o alimentador sinaliza um travamento?▼
Sensores de fibra óptica no trilho linear monitoram a presença e o fluxo de lentes. Se o trilho esvaziar ou uma lente parar de se mover, o controlador dispara um alarme na IHM e reporta a condição via Modbus TCP, em vez de deixar a insersora esperar indefinidamente.
O alimentador precisa de manutenção regular?▼
Sim. Trilhos, portas e fibras de sensores são itens de desgaste: limpeza programada e inspeção das portas mantêm significativos os números de MTBF publicados, e os kits de reposição são cotados junto com a máquina, para que uma linha possa ser mantida sem esperar embarque do exterior.

Tem um Termo para Sugerir?

Fale com nossos engenheiros para sugerir um termo para este glossário, ou pergunte sobre automação de alimentação de lentes para a sua linha.

Estes termos na prática: assista ao alimentador vibratório de lentes em uma insersora SMD e alimentação automática de lentes de LED em produção. Mais imagens de máquinas e da fábrica estão no Canal da JHIMS no YouTube.


📞 (86-755) 86700443✉ [email protected]


















