BL18 螺丝锁付机故障排除:53 项快速修复

53 条 BL18 螺丝锁付机排障解答,每条都对应 JHIMS 官方培训视频中解决该问题的确切分钟。

故障排查 FAQ

BL18 螺丝锁付机故障排除:53 项快速修复

以下 53 个问题中的每一个都有两种解答:一是可在 20 秒内读完的解决方法,二是 JHIMS 官方培训视频中工程师在真实 BL18 上执行该解决方法的确切分钟位置。

如何使用本页面

以下每个答案都提供简短的文字解决方案,以及 JHIMS 官方培训视频中工程师在真实 BL18 上执行该操作的准确时间点。在提交服务工单前,请使用这份螺丝锁付机故障排查索引:大多数 BL18 故障都能借助下方视频在十分钟内排除。请先进行 60 秒初步判断,再打开与机器当前表现相符的故障分组。

BL18 LED display cabinet screw fastening machine troubleshooting reference
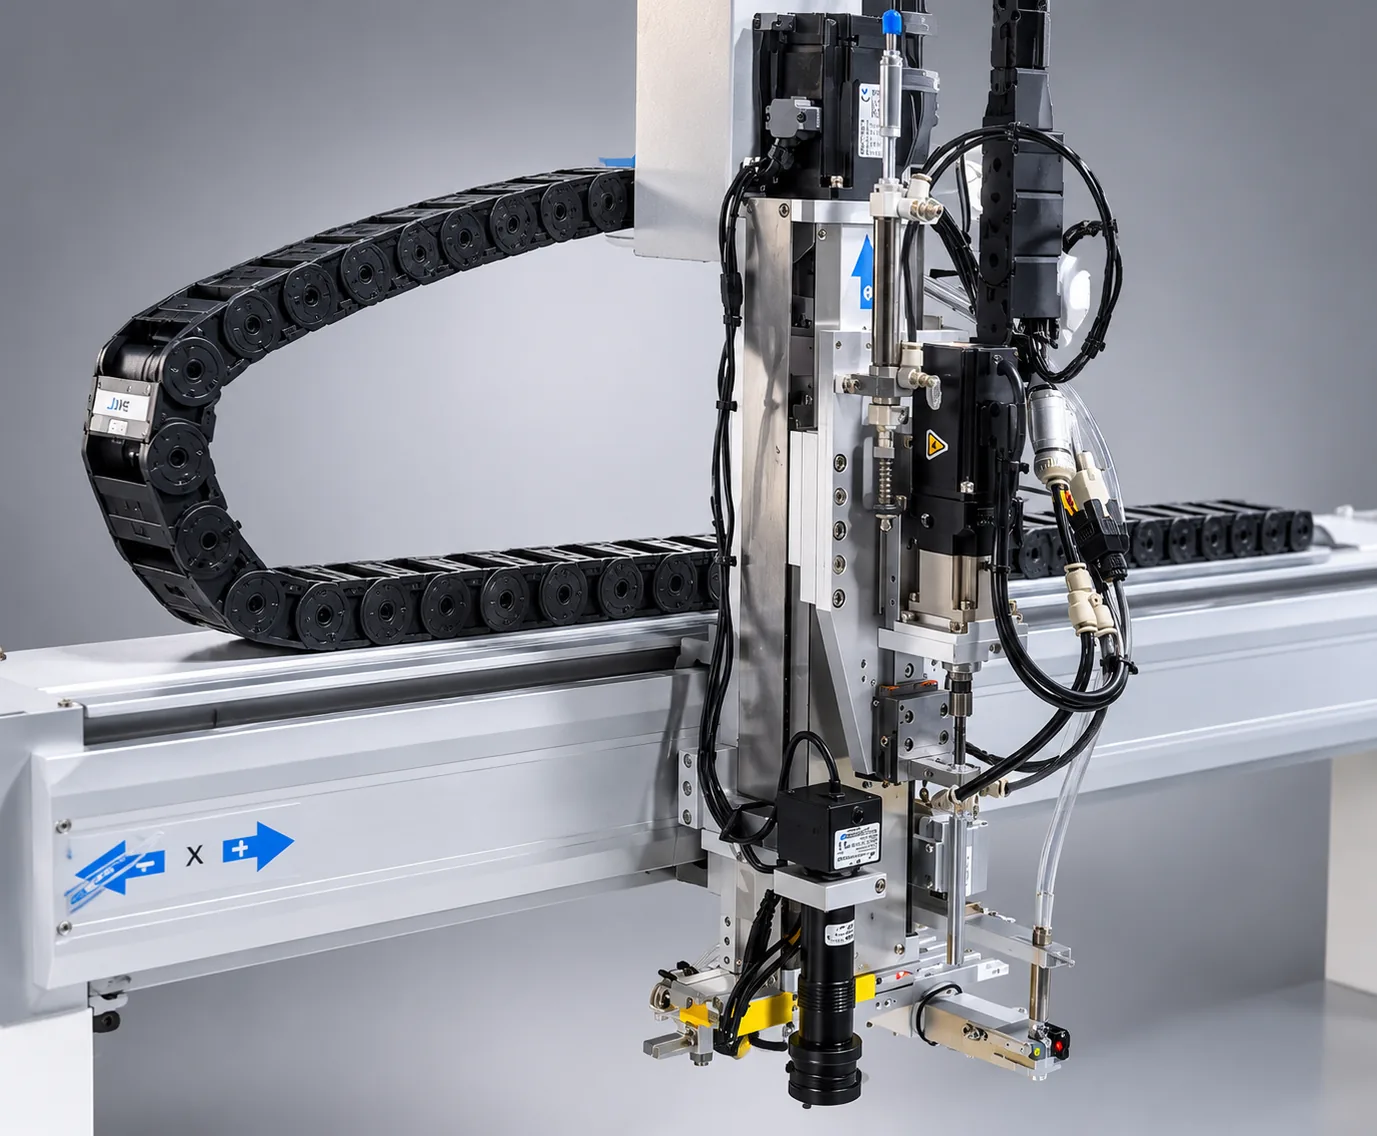
BL18 立式四轴 LED 显示屏箱体螺丝锁付机。

60 秒快速诊断

修改参数前请先完成这三个步骤。目的是确认症状,而不是重置一切、丢失现场依据。

  1. 确认报警文本。 读取示教器或箱体上显示的确切信息,并记下哪个夹具停止了。
  2. 查找对应的故障现象。 请浏览下方分类或完整的“症状-视频”对照表,查找最接近的表述。
  3. 按视频时间点操作。 打开关联的时间戳,在 BL18 上重复演示的操作后再恢复生产。

启动、电源与显示

机器已开机,但各项表现均异常——语言、报警、复位、按钮、供电。

示教器界面为中文——如何将 BL18 切换为英文?▼
按“更多”打开主菜单,进入最后一页并打开中英文版本切换,然后输入 2 选择英文、输入 1 选择中文。之后按复位键清除该切换触发的报警。这是正常现象,不是故障;通过相同菜单路径可使机器恢复中文。▶ 观看 第 1 个视频,00:12 — 观看 00:12
我一切换界面语言就出现报警。是哪里出故障了吗?▼
不会。语言切换会有意让机器退出就绪状态,因此在您确认前控制器会一直报警。按示教器或箱体上的复位按钮,报警会立即清除。不要通过断电重启机器来清除报警,也不要在报警消失前启动程序。▶ 观看 第 1 个视频,00:24 — 观看 00:24
手柄复位和整机复位有什么区别?▼
手柄复位只返回工作头的 X、Y、Z 三轴,不会移动输送线或夹具。整机复位使用箱体上的复位按钮,会返回三个轴和输送位置,这是示教程序前所需的操作。只要夹具必须返回已知工位,就应使用整机复位。▶ 观看第 3 个视频,00:52 — 观看 00:52
我按了复位,但各轴仍显示数值而不是零。为什么?▼
这说明复位未完成。检查示教器:在继续之前,X、Y、Z 必须全部显示为 0。如果任一轴仍有数值,说明复位按钮按得太短,或某轴已到达限位。请从箱体上再次按整机复位,而不是使用手柄,并在示教任何内容前确认各轴归零。▶ 观看第 3 个视频,01:18 — 观看 01:18
箱体上的每个按钮分别有什么作用?▼
箱体上的按钮从左到右依次为:启动、启动、复位、螺丝供料和驱动电批。机器另一侧也有相同的按钮,功能完全一致,因此操作员可以从任一侧操作。还装有一个红色急停按钮——按下后会立即停止所有动作,之后必须复位机器。▶ 观看第 3 个视频,01:28 — 观看 01:28
BL18 首次启动前需要何种电源和气源?▼
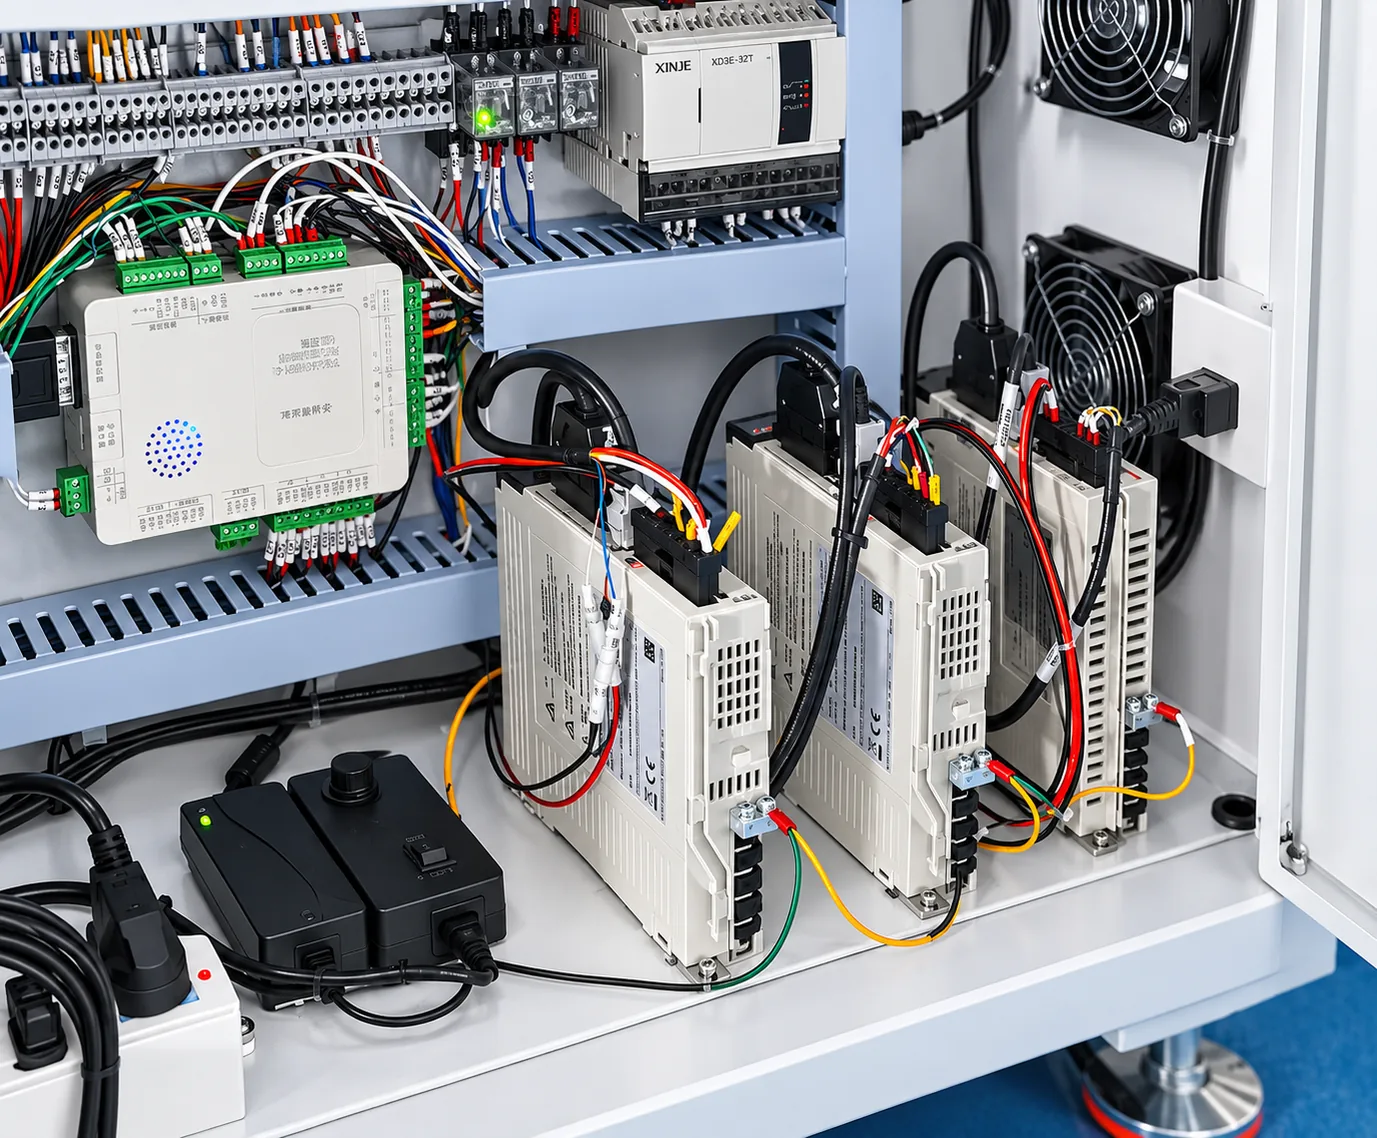
供电为 AC220V 50Hz,通过随附电源线连接。压缩空气连接在进气口的蓝色快插接头上;工作气压为 0.55-0.65MPa。螺丝供料器上方还有一个独立的小压力表。任一供给超出范围,工作头都无法可靠吸取螺丝,因此在归咎于程序之前,请先确认这两项。▶ 观看第 3 个视频,00:27 — 观看 00:27

程序与坐标

红色参数、伺服配置、螺丝孔示教、夹具 1 / 夹具 2 程序。

参数行显示为红色,且伺服配置缺失。如何恢复?▼
删除不完整的红色行,然后按恢复所有默认参数的按键,并使用“更多”命令键确认。完整的默认参数组(包括此前缺失的伺服配置)会恢复,文字也不再显示为红色。不要手工输入这些数值;恢复的默认值是出厂参数,与机器机械结构相匹配。▶ 观看第 4 个视频,00:00 — 观看 00:00
如何创建新的箱体程序?▼
在示教器上按位置 1 并长按,直至其闪红,使夹具 1 移动到锁付工位。按切换按钮,打开文件夹,设置文件编号,确认,然后用移动光标键更改字符来输入产品名称。新程序打开后带有默认参数和空的螺丝孔坐标,可供示教。▶ 观看第 3 个视频,03:44 — 观看 03:44
如何示教螺丝孔坐标?▼
用 X、Y 点动键将工作头移到孔上方,借助 CCD 相机画面将其对中,然后按控制器上标有 1 的坐标键记录该点。对每个孔重复此操作。接近产品时慢速移动,并始终确认 Z 轴已抬起,否则工作头会撞到箱体框架。▶ 观看第 4 个视频,02:22 — 观看 02:22
我是否需要两个独立程序,分别用于夹具 1 和夹具 2?▼
是。两个夹具是独立的坐标系,因此每个夹具都需要单独示教的程序。先搭建夹具 1,然后配置 I/O 参数,并以相同方式示教夹具 2。运行前先按位置 1 或位置 2 使其到位,并选择对应程序,否则工作头会对着空夹具锁付。▶ 观看第 3 个视频,03:44 — 观看 03:44
第二个夹具需要设置哪些 I/O 值?▼
打开“更多”,进入第二页,选择第六项“输出信号编程”。输出信号值必须设为 Output 12——12 是该信号的硬件接口编号,不能设为其他值。设置一次后,第二个夹具即可编程并运行。如果该字段错误,夹具 2 将完全无法锁付。▶ 观看第 5 个视频,00:30 — 观看 00:30
如何设置 Z 轴锁付高度?▼
将工作头移到螺丝孔上方,然后按 Z 轴下降键。工作头接近产品时降低轴速,并在刚好高于表面的位置停下,留出小间隙,而不要压到夹具。按 OK 保存高度。接近产品时快速下降是工作头撞机和夹具损坏最常见的原因。▶ 观看第 6 个视频,00:00 — 观看 00:00
箱体有两种不同的螺丝孔深度。一个程序能否同时兼容?▼
可以,但每种深度的 Z 轴高度必须分别设置。先在第一种深度锁付一个孔,检查结果,然后设置第二个高度并再次检查。切勿为了省时将一个夹具的 Z 高度复制到另一个夹具上——这会使工作头撞入夹具,并可能损坏机器台面。▶ 观看第 7 个视频,03:32 — 观看 03:32
BL18 可存储多少个程序?▼
最多 1,000 套程序。每套程序都有各自的坐标、Z 高度和参数,因此您可以按箱体型号和夹具分别保存程序,只需调用正确编号即可。创建时为每个文件设置清晰的产品名称;几个月后您要搜索的正是这个名称。▶ 观看第 2 个视频,01:22 — 观看 01:22
在哪里可以完整观看双夹具程序的搭建全过程?▼
第 17 个视频 是一次三十分钟的完整演练,可一次搭建完整的双夹具程序:两个夹具的坐标、I/O 条目、Z 轴高度以及批量高度修改。请在学完第 4 个视频 至第 7 个视频 的各个步骤后使用,因为它假定您已熟悉菜单。结束时程序即可运行。▶ 观看第 17 个视频,00:00 — 观看 00:00

螺丝供料与吸嘴

卡料、空料、螺丝倾斜、吸力不足、吸嘴磨损、过滤棉。

螺丝卡在供料器中,机器已停止。最快的解决方法是什么?▼
先停机。打开供料器盖,查看螺丝运行的轨道。取出卡住的螺丝,如果螺丝持续被刮碰,检查上压盖高度,然后合上盖子并使用螺丝供料测试开关。测试前先清除已经停在工作头处的螺丝——该位置有两颗螺丝会立刻再次卡料。▶ 观看第 11 个视频,00:01 — 观看 00:01
如何确认螺丝确实能从供料器吹出?▼
先清除工作头处已有的任何螺丝,然后按螺丝供料测试开关,观察一颗螺丝送达。重复两到三次。正常供料意味着每次都会送达一颗螺丝。如果送达不规律,需要检查轨道或上压盖高度,而不是程序参数,因为程序参数已在出厂时设定。▶ 观看第 11 个视频,01:00 — 观看 01:00
供料器中应放多少颗螺丝?▼
可以自由添加螺丝,但绝不要装得过满。螺丝过多会阻碍轨道运动并导致反复卡料,随后供料器会持续报警。请少量补充,并每次检查螺丝数量。供料器本身已在出厂时设定,因此卡料属于上料或轨道问题,而不是参数问题。▶ 观看第 10 个视频,01:35 — 观看 01:35
螺丝被吹下后倾斜落位,未能在孔中直立。如何解决?▼
十次中有九次是吸嘴位置问题。按预览轨迹,切换到输出,将光标移到 7,按 1 使吸嘴下降,然后检查其是否正好位于孔上方。松开螺母以校正左右偏移,松开下方四颗螺丝以校正前后偏移,然后拧紧。▶ 观看第 12 个视频,00:00 — 观看 00:00
吸嘴现在位置过低,接触到框架或传感器。应设置多高?▼
吸嘴必须停在略高于箱体顶盖的位置,以确保绝不会碰撞,同时略高于取料点,使螺丝仍能落座。过低会碰到传感器并报警;过高则螺丝无法送入到位。请小步调整,每次吹一颗测试螺丝,然后锁紧调节螺丝,使位置不会漂移。▶ 观看第 12 个视频,03:59 — 观看 03:59
吸力变弱,螺丝在到达孔位前掉落。应检查哪些方面?▼
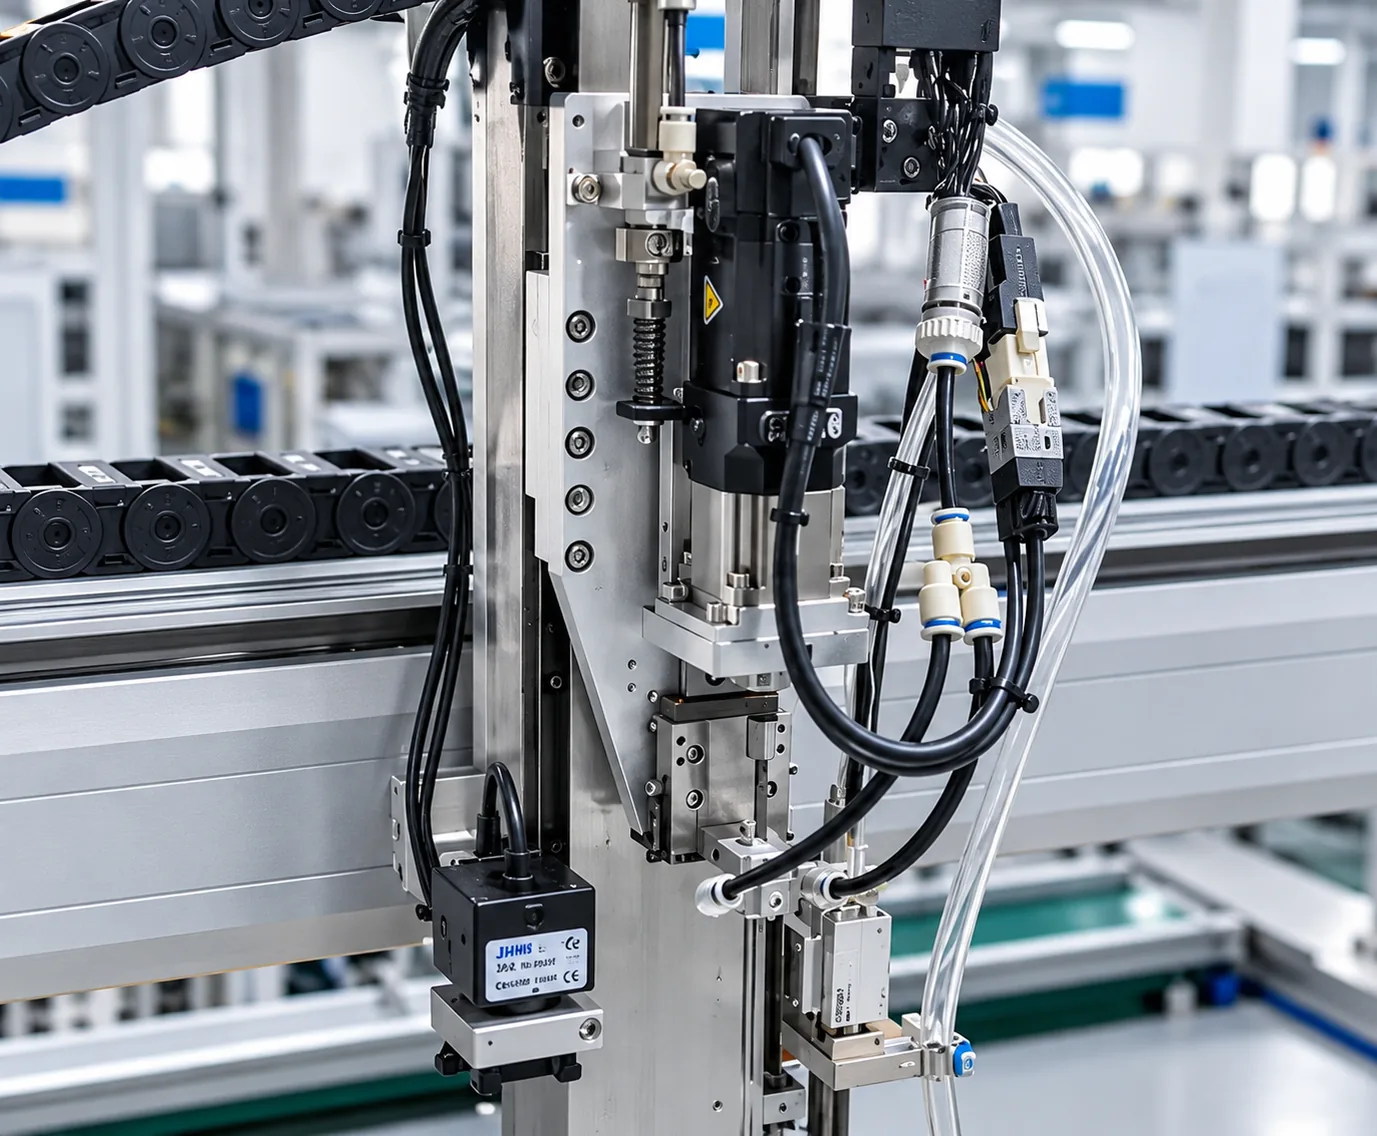
先检查真空回路中的过滤棉。如果过滤棉脏污,吸力会急剧下降。拧下壳体,取出旧过滤棉,装入新的过滤棉并使箭头朝上——装反后完全无法吸附——然后将其推到底并扣紧卡扣。过滤棉松动或安装不到位也会漏气。▶ 观看第 13 个视频,02:55 — 观看 02:55
如何更换磨损的吸嘴?▼
松开夹持座侧面的 M4 螺丝,抬起卡扣以拆下组件。向内按压接头并一次拔出,以断开气管——切勿用力拉拽,内部卡扣会断裂。装上新的吸嘴,向下压到底直至到位,牢固拧紧,然后将卡扣的凸舌对准后重新装回。▶ 观看第 13 个视频,00:00 — 观看 00:00
正确的螺丝取料高度是多少,如何验证?▼
将吸嘴缓慢降至取料点,留出小间隙,而不要压到夹具,然后按 OK 保存。要验证,打开导航界面,选择机器测试并运行第 6 项以在取料后抬起,分别在装有螺丝和不装螺丝时各执行一次。吸嘴中螺丝居中正确,说明高度合适。▶ 观看第 18 个视频,00:35 — 观看 00:35

锁付质量与报警

螺丝松动、滑牙、扭力错误、检测设置、速度和安全高度。

螺丝出现滑牙。如何防止?▼
开启电批完成检测并降低锁付扭力。完成检测会将实际达到的扭力与目标值比较,并在螺纹滑牙前停止电批;扭力设得过高会使箱体软质材料上的螺纹滑牙。只修改锁付扭力参数,然后运行一颗测试螺丝,再恢复整个程序。▶ 观看第 16 个视频,01:50 — 观看 01:50
螺丝未完全锁紧,箱体仍会晃动。应调整什么?▼
增大锁付扭力参数,或检查浮锁时间,正常应为 0.3 秒。如果螺丝未锁到底,控制器会报警;如果浮锁时间过短,工作头会在螺丝落座前松开。每次只修改一个值,并用一颗测试螺丝确认。▶ 观看第 16 个视频,01:05 — 观看 01:05
必须开启哪些检测选项?▼
三项设置:电批完成检测设为 1,因此必须达到设定扭力;报警选项设为 2,因此锁付不到位的螺丝仍会报警,而不会让机器继续运行;螺丝有无检测设为 2,否则无论吸嘴中有无螺丝,机器都会执行锁付。请使用扭力模式,不要使用深度模式——本机没有深度检测。▶ 观看第 16 个视频,01:57 — 观看 01:57
吸嘴中没有螺丝,机器却仍持续执行锁付动作。为什么?▼
螺丝有无检测已关闭。请将其设为 2。没有该检测,控制器无法区分空吸嘴和已装螺丝的吸嘴,因此会在没有螺丝可锁付的情况下将工作头压到孔上。这会造成漏锁或螺丝松动,并可能划伤箱体表面。请开启该功能,然后运行一颗测试螺丝。▶ 观看第 16 个视频,02:55 — 观看 02:55
各轴速度应如何设置,能否进一步提高机器速度?▼
典型设置为 X 600、Y 400、Z 400。X 轴最大值为 800。提高数值确实能缩短节拍,但速度过高会导致工作头到位偏移、螺丝偏心落位。如需修改,请每次只提高一个轴,并重新检查第一颗测试螺丝。▶ 观看第 16 个视频,03:11 — 观看 03:11
什么是安全高度,为什么它必须保持在供料器上方?▼
安全高度是工作头在螺丝之间抬升到的 Z 高度,在 BL18 上设为 155。该高度必须高于供料器顶部,因为供料器会从下方滑入以输送下一颗螺丝。如果安全高度过低,工作头会撞到供料器,这是机械硬限位,可能使吸嘴弯曲。▶ 观看第 16 个视频,03:51 — 观看 03:51
浮锁时间有什么作用?▼
电批停止后,它会让工作头短暂压住箱体,使螺丝稳定下来,而不是回弹。正常值为 0.3 秒。当螺丝未能完全锁到底时,该参数很重要。它不是固定值,应根据您的箱体材质调整,但每次只修改这一个值。▶ 观看第 16 个视频,01:04 — 观看 01:04
在运行整个箱体程序前,如何测试单颗螺丝?▼
按位置 1,选择单步,选中第一个坐标后再按一次单步。观察接近过程,检查螺丝平贴且锁紧,然后对第二个坐标重复相同操作。只有两颗螺丝都锁付良好后,才可按光标启动自动运行其余孔位。如果工作头下降过快,请调慢气缸。▶ 观看第 18 个视频,03:40 — 观看 03:40
滑牙报警使机器在箱体锁付过程中停止。能否只跳过该孔?▼
是。按启动后,机器会跳过该锁付点并继续处理其余点位,这是处理螺纹滑牙或孔内已有螺丝的正确方式。不要打开供料器排查——供料器没有问题。跳过该孔,完成该箱体,之后再单独修复那颗螺丝。▶ 观看第 11 个视频,02:35 — 观看 02:35
已锁付一半螺丝。如何从后续螺丝继续,而不必从头开始?▼
按位置 1,找到下一个仍需锁付的孔,将机器移到该孔上方,然后按光标启动,再按启动。机器将从该点开始锁付,并跳过已完成的孔。如果工作头处没有待用螺丝,请先吹一颗到位,然后从光标处开始。▶ 观看第 19 个视频,00:00 — 观看 00:00

传感器与机器运动

无动作、磁性开关、限位与位置传感器、气缸动作。

设备完全无法运动。首先应检查哪里?▼
检查限位和位置传感器。每个传感器都有一个指示灯,机器运行时必须常亮;如果某个灯不亮,控制器会拒绝移动该轴。用小扳手松开传感器并滑动,直到指示灯亮起,然后重新拧紧。还要检查气缸上的磁性开关,它们可能会松动。▶ 观看第 12 个视频,12:41 — 观看 12:41
屏幕和示教器均正常,但按下启动按钮后没有任何响应。▼
按顺序完成三项检查:确认机器已复位且三个轴均显示为零,确认急停按钮未被按下,并确认您要移动的轴对应的传感器指示灯已亮。如果某个指示灯不亮,调整该传感器通常能立即恢复动作。请注意,机器两侧的按钮功能相同。▶ 观看第 12 个视频,12:28 — 观看 12:28
设备表现不稳定时,如何检查气缸动作?▼
在操作员以手动模式运行机器时,观察每个气缸顶部的指示灯。本应夹紧但指示灯不亮的气缸未收到指令,这通常说明磁性开关位置不当,而非机械故障。校正开关位置通常就足够了;气动元件本身很少失效。▶ 观看第 12 个视频,14:03 — 观看 14:03

箱体上料与夹具

夹紧、模组对位、不同箱体规格、单箱体测试、碰撞风险。

如何装载箱体才能让螺丝落在正确位置?▼
将 LED 模组放入夹具,使其边缘紧靠右侧固定基准,盖上压铸铝框,将模组与框架对齐,然后扳动气动夹紧手柄进行夹紧。模组必须靠近右下角基准。上料对位不准会表现为螺丝始终向同一方向偏移。▶ 观看第 3 个视频,05:02 — 观看 05:02
锁付螺丝时箱体移动或翘起。是什么问题?▼
夹紧不到位。锁付要求箱体完全不能晃动,因此请检查夹紧气缸是否确实闭合,以及夹紧位置是否适合该箱体尺寸。模组未在气缸位置被夹紧,是螺丝偏心以及随后标定看似漂移的典型原因。▶ 观看第 8 个视频,01:38 — 观看 01:38
我需要运行不同尺寸的箱体。必须调整哪些内容?▼
移动活动侧的夹紧气缸以适应新尺寸,然后用其螺丝固定,使其不能滑动。BL18 可处理不超过夹具限制的箱体,两个夹具可承载不同尺寸——夹具 1 上放较大箱体,夹具 2 上放较小箱体。同一箱体内的螺丝必须完全一致。▶ 观看第 10 个视频,03:18 — 观看 03:18
我只有一个箱体需要测试。应该使用哪个夹具?▼
仅使用夹具 1。设置并测试其程序,不要在夹具 2 空载时套用相同的 Z 高度——没有箱体时,工作头会运行到夹具表面并损坏机器台面。在您有第二个箱体可装载之前,请在夹具 1 上完成单箱体测试。▶ 观看第 7 个视频,07:04 — 观看 07:04
如何避免工作头撞到箱体或夹具?▼
运行任何程序前,逐一检查每个螺丝孔,并清除工作头路径上的所有物体——模组安装件、框架凸片、松动零件。Z 轴下降时绝不要移动 X 或 Y 轴。工作头接近产品时降至低速,并将运行前检查视为强制要求,而非可选事项。▶ 观看第 14 个视频,00:02 — 观看 00:02
双夹具循环实际如何运行?▼
右侧夹具在工位 2 锁付时,您在工位 1 的左侧夹具上装载下一个箱体。锁付完成后,夹具组件右移,已完成的箱体到达工位 3 下料,新装入的箱体则移动到锁付位置。因此机器从不需要等待操作员上料,节拍收益正来自这里。▶ 观看第 9 个视频,00:00 — 观看 00:00

相机与标定

相机画面偏暗、吸嘴被撞、批头与相机标定、螺丝传感器。

相机画面太暗,无法看清螺丝孔。我应调整什么?▼
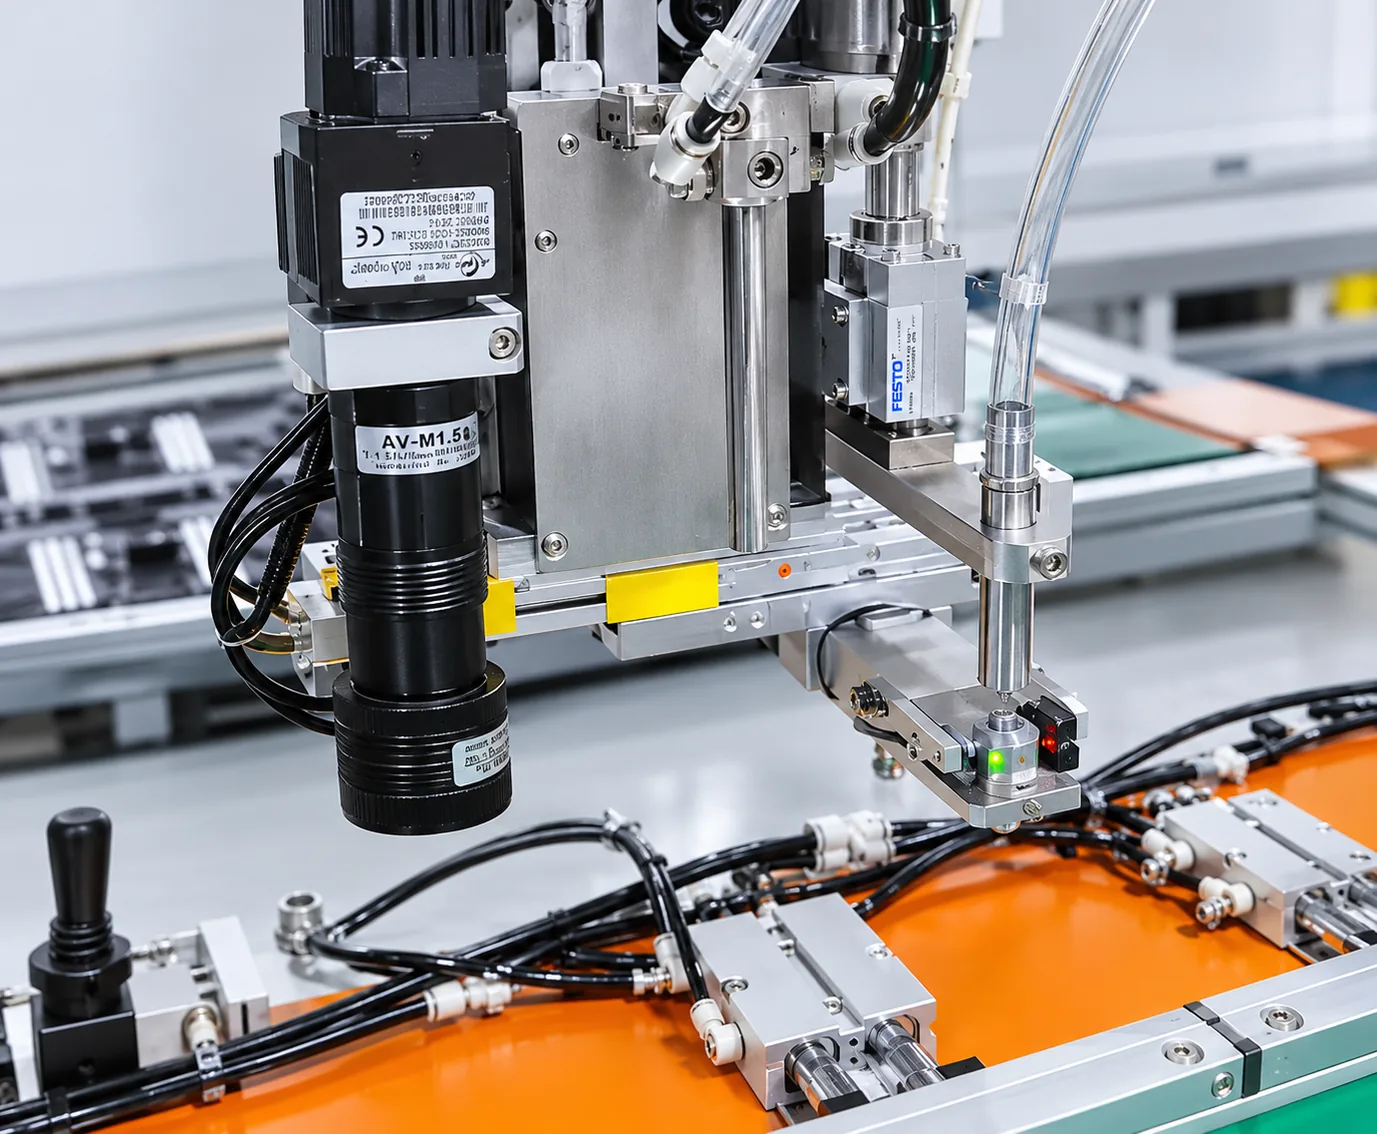
旋转 CCD 光源亮度旋钮,直到孔位清晰可见,然后以示教器显示的画面为准,而不是以室内环境为准。如果灯完全不亮,先检查光源电源线是否有接头松动,再判断灯管是否损坏。亮度属于操作员设置,无需工程师上门。▶ 观看第 4 个视频,01:45 — 观看 01:45
吸嘴被撞后,螺丝现在无法对准孔位。必须重新标定什么?▼
重新标定吸嘴与批头尖端之间的距离。通过预览轨迹、输出、第 6 项伸出批头,将其降入螺丝孔并精确对中,保存该点,然后将相机光标移到同一孔中心并确认。偏移值随后会自动更新,不能手动输入。▶ 观看第 13 个视频,04:35 — 观看 04:35
视觉相机如何标定到批头尖端?▼
先夹紧箱体,然后将伸出的批头对准孔的正中心并确认,以采集批头尖端坐标。光标随后跳到相机项:将 Z 轴升至最高位置,将相机移到同一孔位上方,并将红色光标对准该中心。确认后,距离值会自动更新。▶ 观看第 15 个视频,00:04 — 观看 00:04
螺丝传感器已无法检测到吸嘴中的螺丝。▼
应调整传感器,而不是更换。有螺丝时红色和绿色指示灯应同时亮起;无螺丝时只亮绿灯。如果传感器检测不到,松开安装螺丝,将传感器缓慢上下滑动直到黄色指示灯亮起,然后用真实螺丝再次测试。绝不能让它在指示灯不亮的状态下继续使用。▶ 观看第 12 个视频,07:17 — 观看 07:17

维护与支持

润滑、日常检查、耗材清单、保修、备件及联系方式。

BL18 的哪些部位需要润滑,多久润滑一次?▼
先清洁直线导轨滑块,然后给丝杠滑块加油,并让每个滑块走完整个行程以使油分布均匀,最后擦掉用过的黑色残留物。润滑适用于各轴上的导轨滑块和丝杠滑块。按计划执行润滑,才能保持额定定位精度。▶ 观看第 19 个视频,04:21 — 观看 04:21
应常备哪些耗材?▼
三项耗材:吸嘴、真空回路的过滤棉,以及锁付螺丝本身——M4×10,配平垫圈和弹簧垫圈。吸嘴会磨损并受到碰撞,过滤棉堵塞会悄然使真空吸附失效,螺丝之间必须完全一致。更换任一耗材后都需要重新检查吸嘴位置,更换吸嘴后还需要标定。▶ 观看第 13 个视频,00:00 — 观看 00:00
每次生产前应检查什么?▼
四项检查:箱体已夹紧且不能晃动;每个螺丝孔在工作头路径上均无阻碍;供料器有螺丝且未卡料;传感器指示灯已亮。第 14 个视频 明确说明,运行程序前必须执行此检查。该检查耗时不到两分钟,可防止大多数撞机损坏。▶ 观看第 14 个视频,02:13 — 观看 02:13
为什么箱体内的两颗螺丝必须完全相同?▼
因为供料器、吸嘴和扭力都是按同一种螺丝规格设定的。混用螺丝会改变落座深度和实际达到的扭力,导致螺丝要么滑牙,要么锁不紧,检测选项也会随机报警。BL18 的标准螺丝为 M4×10,配平垫圈和弹簧垫圈;如果您的产品需要其他规格,请在订购时确认。▶ 观看第 14 个视频,01:18 — 观看 01:18
BL18 可处理多大尺寸、何种精度的箱体?▼
最大兼容夹具为 1024x1024x105mm,定位精度为 ±0.02mm,因此得益于加长的 Z 轴行程,不同厚度的箱体模组都在可加工范围内。机器尺寸为 4700×1800×1500mm,重量约 550 kg。订购前请将您的箱体图纸与夹具限制进行核对。▶ 观看第 2 个视频,00:15 — 观看 00:15
JHIMS 提供怎样的保修和响应时间?▼
整机保修一年,质量问题可免费售后维修或更换。响应时间为 30 分钟内;珠三角地区技术人员 24 小时内上门,其他地区根据情况在 48 小时内上门。售后人员每天 24 小时、每周七天待命,包括法定节假日。▶ 观看第 11 个视频,03:04 — 观看 03:04
如果视频和本页面仍无法解决问题,我该联系谁?▼
如需直接联系 JHIMS 工程团队,请发邮件至 [email protected],或致电 (86-755) 86700443,也可通过 WhatsApp 联系。请提供你当时对照的视频编号、示教器上显示的确切报警文字,以及机器是在哪个夹具上停下的。第 11 个视频 视频结尾提醒客户:不要自行修改供料器参数,遇到问题应当直接致电工程团队。▶ 观看第 11 个视频 03:04 处 — 观看 03:04 处 观看 03:04

症状查找器 — 螺丝锁付机故障排除

本螺丝锁付机故障排查表中,每个问题只出现一次,按来源类别排序,并附有演示维修方法的确切视频开始时间。

症状 对应视频 起始分钟 深度链接
示教器界面为中文——如何将 BL18 切换为英文? 第 1 个视频 — BL18 培训:语言、报警复位 00:12 观看 00:12
我一切换界面语言就出现报警。是哪里出故障了吗? 第 1 个视频 — BL18 培训:语言、报警复位 00:24 观看 00:24
手柄复位和整机复位有什么区别? 第 3 个视频 — BL18 培训:开机、复位、按钮、新建程序 00:52 观看 00:52
我按了复位,但各轴仍显示数值而不是零。为什么? 第 3 个视频 — BL18 培训:开机、复位、按钮、新建程序 01:18 观看 01:18
箱体上的每个按钮分别有什么作用? 第 3 个视频 — BL18 培训:开机、复位、按钮、新建程序 01:28 观看 01:28
BL18 首次启动前需要何种电源和气源? 第 3 个视频 — BL18 培训:开机、复位、按钮、新建程序 00:27 观看 00:27
参数行显示为红色,且伺服配置缺失。如何恢复? 第 4 个视频 — BL18 培训:默认参数、伺服、相机光源、坐标示教 00:00 观看 00:00
如何创建新的箱体程序? 第 3 个视频 — BL18 培训:开机、复位、按钮、新建程序 03:44 观看 03:44
如何示教螺丝孔坐标? 第 4 个视频 — BL18 培训:默认参数、伺服、相机光源、坐标示教 02:22 观看 02:22
我是否需要两个独立程序,分别用于夹具 1 和夹具 2? 第 3 个视频 — BL18 培训:开机、复位、按钮、新建程序 03:44 观看 03:44
第二个夹具需要设置哪些 I/O 值? 第 5 个视频 — BL18 培训:I/O、Output 12、夹具 2、Z 轴高度 00:30 观看 00:30
如何设置 Z 轴锁付高度? 第 6 个视频 — BL18 培训:Z 轴高度、钻头、Output 6 00:00 观看 00:00
箱体有两种不同的螺丝孔深度。一个程序能否同时兼容? 第 7 个视频 — BL18 培训:Z 轴高度、障碍物、碰撞、单步 03:32 观看 03:32
BL18 可存储多少个程序? 第 2 个视频 — BL18 培训:概述、产能 01:22 观看 01:22
螺丝卡在供料器中,机器已停止。最快的解决方法是什么? 第 11 个视频 — BL18 培训:卡料、打滑报警、滑牙报警、恢复 00:01 观看 00:01
如何确认螺丝确实能从供料器吹出? 第 11 个视频 — BL18 培训:卡料、打滑报警、滑牙报警、恢复 01:00 观看 01:00
供料器中应放多少颗螺丝? 第 10 个视频 — BL18 培训:供料器、螺丝、气路、夹具 01:35 观看 01:35
螺丝被吹下后倾斜落位,未能在孔中直立。如何解决? 第 12 个视频 — BL18 培训:螺丝倾斜、吸嘴对中、传感器、取料高度 00:00 观看 00:00
吸嘴现在位置过低,接触到框架或传感器。应设置多高? 第 12 个视频 — BL18 培训:螺丝倾斜、吸嘴对中、传感器、取料高度 03:59 观看 03:59
吸力变弱,螺丝在到达孔位前掉落。应检查哪些方面? 第 13 个视频 — BL18 培训:吸嘴、过滤棉、标定 02:55 观看 02:55
如何更换磨损的吸嘴? 第 13 个视频 — BL18 培训:吸嘴、过滤棉、标定 00:00 观看 00:00
正确的螺丝取料高度是多少,如何验证? 第 18 个视频 — BL18 培训:取料高度、单步、锁付测试 00:35 观看 00:35
螺丝出现滑牙。如何防止? 第 16 个视频 — BL18 培训:扭力、检测、安全高度、速度 01:50 观看 01:50
螺丝未完全锁紧,箱体仍会晃动。应调整什么? 第 16 个视频 — BL18 培训:扭力、检测、安全高度、速度 01:05 观看 01:05
必须开启哪些检测选项? 第 16 个视频 — BL18 培训:扭力、检测、安全高度、速度 01:57 观看 01:57
吸嘴中没有螺丝,机器却仍持续执行锁付动作。为什么? 第 16 个视频 — BL18 培训:扭力、检测、安全高度、速度 02:55 观看 02:55
各轴速度应如何设置,能否进一步提高机器速度? 第 16 个视频 — BL18 培训:扭力、检测、安全高度、速度 03:11 观看 03:11
什么是安全高度,为什么它必须保持在供料器上方? 第 16 个视频 — BL18 培训:扭力、检测、安全高度、速度 03:51 观看 03:51
浮锁时间有什么作用? 第 16 个视频 — BL18 培训:扭力、检测、安全高度、速度 01:04 观看 01:04
在运行整个箱体程序前,如何测试单颗螺丝? 第 18 个视频 — BL18 培训:取料高度、单步、锁付测试 03:40 观看 03:40
滑牙报警使机器在箱体锁付过程中停止。能否只跳过该孔? 第 11 个视频 — BL18 培训:卡料、打滑报警、滑牙报警、恢复 02:35 观看 02:35
已锁付一半螺丝。如何从后续螺丝继续,而不必从头开始? 第 19 个视频 — BL18 培训:继续、跳过滑牙孔、语言、润滑 00:00 观看 00:00
设备完全无法运动。首先应检查哪里? 第 12 个视频 — BL18 培训:螺丝倾斜、吸嘴对中、传感器、取料高度 12:41 观看 12:41
屏幕和示教器均正常,但按下启动按钮后没有任何响应。 第 12 个视频 — BL18 培训:螺丝倾斜、吸嘴对中、传感器、取料高度 12:28 观看 12:28
设备表现不稳定时,如何检查气缸动作? 第 12 个视频 — BL18 培训:螺丝倾斜、吸嘴对中、传感器、取料高度 14:03 观看 14:03
如何装载箱体才能让螺丝落在正确位置? 第 3 个视频 — BL18 培训:开机、复位、按钮、新建程序 05:02 观看 05:02
锁付螺丝时箱体移动或翘起。是什么问题? 第 8 个视频 — BL18 培训:测试螺丝、夹紧、光标启动 01:38 观看 01:38
我需要运行不同尺寸的箱体。必须调整哪些内容? 第 10 个视频 — BL18 培训:供料器、螺丝、气路、夹具 03:18 观看 03:18
我只有一个箱体需要测试。应该使用哪个夹具? 第 7 个视频 — BL18 培训:Z 轴高度、障碍物、碰撞、单步 07:04 观看 07:04
如何避免工作头撞到箱体或夹具? 第 14 个视频 — BL18 培训:碰撞、夹紧、箱体尺寸 00:02 观看 00:02
相机画面太暗,无法看清螺丝孔。我应调整什么? 第 4 个视频 — BL18 培训:默认参数、伺服、相机光源、坐标示教 01:45 观看 01:45
吸嘴被撞后,螺丝现在无法对准孔位。必须重新标定什么? 第 13 个视频 — BL18 培训:吸嘴、过滤棉、标定 04:35 观看 04:35
视觉相机如何标定到批头尖端? 第 15 个视频 — BL18 培训:相机标定 00:04 观看 00:04
螺丝传感器已无法检测到吸嘴中的螺丝。 第 12 个视频 — BL18 培训:螺丝倾斜、吸嘴对中、传感器、取料高度 07:17 观看 07:17
BL18 的哪些部位需要润滑,多久润滑一次? 第 19 个视频 — BL18 培训:继续、跳过滑牙孔、语言、润滑 04:21 观看 04:21
应常备哪些耗材? 第 13 个视频 — BL18 培训:吸嘴、过滤棉、标定 00:00 观看 00:00
每次生产前应检查什么? 第 14 个视频 — BL18 培训:碰撞、夹紧、箱体尺寸 02:13 观看 02:13
为什么箱体内的两颗螺丝必须完全相同? 第 14 个视频 — BL18 培训:碰撞、夹紧、箱体尺寸 01:18 观看 01:18
BL18 可处理多大尺寸、何种精度的箱体? 第 2 个视频 — BL18 培训:概述、产能 00:15 观看 00:15
JHIMS 提供怎样的保修和响应时间? 第 11 个视频 — BL18 培训:卡料、打滑报警、滑牙报警、恢复 03:04 观看 03:04
如果视频和本页面仍无法解决问题,我该联系谁? 第 11 个视频 — BL18 培训:卡料、打滑报警、滑牙报警、恢复 03:04 观看 03:04
双夹具循环实际如何运行? 第 9 个视频 — BL18 培训:工作流程、双工位 00:00 观看 00:00
在哪里可以完整观看双夹具程序的搭建全过程? 第 17 个视频 — BL18 培训:编程、双夹具 00:00 观看 00:00

19 个视频 — 螺丝锁付机故障排查

JHIMS BL18 screw fastening machine training course — Part 0

步骤导航

  1. 第 1 个视频 — 在中英文之间切换示教器;清除切换后出现的报警
  2. 第 2 个视频 — 设备介绍、双夹具三工位设计、1,000 x 1,000 mm 产能、1,000 个存储程序
  3. 第 3 个视频 — 开机、220V/50Hz 供电、进气口、手柄复位与机器复位、箱体按钮、夹具位置 1/2、创建新程序
  4. 第 4 个视频 — 默认参数标红/缺失与伺服配置、CCD 光源亮度、首颗螺丝孔坐标示教、计数器
  5. 第 5 个视频 — I/O 输出信号编程(输出固定为 12)、夹具 2 螺丝孔坐标、Z 轴装配高度起点
  6. 第 6 个视频 — 设置 Z 轴锁付高度,接触前慢速接近,通过 Output 6 伸出钻头
  7. 第 7 个视频 — 两种不同孔深的 Z 轴高度、批量切换 Z 轴、移除障碍物、Z 轴下降时严禁移动 X/Y、单步测试
  8. 第 8 个视频 — 手动锁付测试螺丝并检查、未夹紧模组的外观、从光标处开始
  9. 第 9 个视频 — 从装载到卸载的双夹具生产周期
  10. 第 10 个视频 — 螺丝供料器位置与电源、加料数量、供料器气压表、为 1000 x 500 和 1000 x 1000 箱体调整夹具气缸
  11. 第 11 个视频 — 清除供料器卡料、使用供料测试开关、异常后恢复生产、跳过滑牙/打滑螺丝、为何不要修改供料器参数
  12. 第 12 个视频 — 处理吹落歪斜的螺丝(吸嘴左右、前后、高度)、螺丝有无检测传感器、限位/位置传感器、取料高度、机器测试
  13. 第 13 个视频 — 更换吸嘴和固定夹、更换过滤棉、标定吸嘴到钻头尖端的距离
  14. 第 14 个视频 — 运行前移除干涉部件、为 960 x 960 和 500 x 1000 箱体调整夹紧位置、运行前检查清单
  15. 第 15 个视频 — 标定视觉相机与批头尖端之间的距离
  16. 第 16 个视频 — 扭力、电批完成检测、螺丝有无检测、浮锁时间、安全高度、各轴速度
  17. 第 17 个视频 — 完整双夹具程序端到端构建 — 坐标、I/O、两个夹具的高度
  18. 第 18 个视频 — 确认螺丝取料高度,使用 Single Step 锁付一颗螺丝,然后从光标处运行其余部分
  19. 第 19 个视频 — 从后续螺丝续做半成品箱体、跳过滑牙孔、切换界面语言、润滑直线导轨

本螺丝锁付机故障排查索引按拍摄顺序列出了 JHIMS 官方完整视频集。点击列表中的任意一集即可将其载入上方播放器——无需刷新页面,也不会跳转到 YouTube。

联系支持

请告诉我们三件事,我们就能在无需等待现场拜访的情况下给出答复:您正在跟随的视频编号、示教器上的准确报警文字,以及机器停在哪个夹具(1 或 2)。请附上示教器屏幕照片和一段故障短视频——这通常足以让我们的工程师一次回复就判断问题。


After-sales · Engineering · Faults: [email protected]电话:(86-755) 86700443WhatsApp:+86 189 7533 5491