地址
中国广东省深圳市宝安区石岩街道龙腾社区西山路4号润腾工业园A1栋(518000)
工作时间
周一至周五:7AM - 7PM
周末:10AM - 5PM
地址
中国广东省深圳市宝安区石岩街道龙腾社区西山路4号润腾工业园A1栋(518000)
工作时间
周一至周五:7AM - 7PM
周末:10AM - 5PM

阿根廷一家 LED 箱体制造商用 JHIMS BL18 替代人工锁付:扭力可重复,箱体生产更快。

一览:客户是谁、设备交付地点以及投资动因。
阿根廷的 LED 显示屏制造业是一个竞争激烈、面向出口的细分行业,客户评判箱体质量时看到的是成品显示屏墙,而不是背后的装配工作台。箱体无法严密闭合,或接缝在使用中松动,在项目现场都会显而易见。
因此,该项目从一开始就同时围绕一致性和速度来规划。如果工作台对每颗螺丝都施加不同的扭力,即使箱体产出更快,也只是把问题转移到下游;因此最初的要求就是一台对每个箱体都执行相同锁付的机器。
LED 显示屏箱体由钣金和铝型材组装而成,每个模组或板件都由 M4 紧固件固定。在本项目之前,客户的操作员在装配台上使用电动或手动螺丝刀手工拧紧这些螺丝——这是箱体车间多年来一直采用的同一种锁付方式。
手工拧紧有两项只有在批量生产中才会显现的成本。第一项是节拍:每颗螺丝都必须由人取料、定位、锁付和检查,因此成品箱体的产出速度取决于操作员的工作速度。
第二点是一致性:手动锁付的扭力取决于操作员施加的力度,因此不同螺丝、不同操作员之间的夹紧力会不一致。
正是这两项成本推动了该项目。箱体订单持续增长,而箱体是严密闭合还是需要返工,取决于操作员的技巧,而不是机器上的设定。

所有已报告的问题都可追溯到手工拧紧的一个特性:紧固件由人手施加扭力,而人手并非经过校准的工具。两名操作员使用同一把螺丝刀也无法提供相同的夹紧力,同一名操作员在 08:00 和 17:00 提供的夹紧力也不会相同。
节拍时间也源于同一原因。在人工装配中,螺丝是最小作业单元,操作员承担全部动作:取料、放置、锁付、确认。自动化并不是单独让锁螺丝变快——它让操作员退出该序列,使箱体装配可以并行进行。
所反馈的挑战、手工锁付螺丝时的成因,以及设计应对方案。
| 公布的挑战 | 为何手动锁付会出现这种情况 | 设计对策 |
|---|---|---|
| 不同螺丝间的扭力不一致 | 手动螺丝刀施加的力完全取决于操作人员 | 锁付由设备按程序设定执行 |
| 产能取决于操作员节拍 | 每颗螺丝均由一人完成取料、放置、锁付与确认 | 机头在程序控制下移动并执行锁付 |
| 班次期间的疲劳 | 重复拧紧数小时后操作手法会退化 | 从第一个箱体到最后一个箱体,机器都重复同一循环 |
| 每个箱体均无可复用模式 | 每个新批次的螺丝位置均靠目视确定 | 1,000 套存储程序,相机辅助对位定位 |
| 上料时锁付停止 | 该工作台一次只处理一个箱体 | 双夹具:一个箱体锁付时,同步组装下一个箱体 |
订购 BL18 前,项目方设定了机器必须满足的六项要求:
这六项要求描述了同一项改变:将扭力和位置的决定权从操作员转移到机器上,同时又不让机器比其所替代的工作台更难操作。
夹具尺寸是实际约束。箱体尺寸较大,因此机器必须容纳整个箱体而不是模组,夹紧也必须将箱体压平到足够程度,使螺丝就位时面板不会从工作头处翘离。
为什么选择 JHIMS:机器围绕客户自有的箱体夹具制造,而不是围绕标准工作范围,锁付图案则依据实际将在该机器上生产的箱体进行示教。
该配置按问题的报告顺序解决了两项问题。扭力一致性来自用机器的电动螺丝刀和程序化锁付循环替代手动螺丝刀,因此螺丝是按设定值锁付,而不是凭手感锁付。
节拍时间来自工位布局。采用双夹具时,工作头无需等待箱体上料:操作员在工位 1 装配下一个箱体,并在工位 2 锁付期间于工位 3 取下已完成箱体。
| 项目 | 型号 | 数量 |
|---|---|---|
| LED 显示屏箱体螺丝锁付机 | JHIMS BL18(立式四轴) | 1 |
已交付一台 JHIMS BL18 立式四轴螺丝锁付机,用于 LED 显示屏箱体装配,配置适用于 M4×10 螺丝和客户的箱体夹具。
| 特性 | 详情 |
|---|---|
| 螺丝规格 | M4×10 配平垫圈和弹簧垫圈 |
| 供料方式 | 供料器气吹输送 |
| 轴数 | 3 个锁付轴 + 1 个供料轴 |
| 定位精度 | ±0.02mm |
| 锁付方式 | 单头吸附式锁付 |
| 对齐方法 | 相机辅助对位 |
| 最大兼容夹具 | 1024×1024×105mm |
| 外形尺寸(长×宽×高) | 4700×1800×1500mm |
| 重量 | 约 550kg |
| 控制方式 | 运动控制卡 + 示教器 |
| 供电电源 | AC 220V,50Hz |
| 工作气压 | 0.55–0.65MPa |

这种轴系布局使作业单元成为箱体,而不是模组。三个锁付轴将工作头定位到箱体上方,一个供料轴将螺丝送至吸嘴,因此单台机器即可覆盖最大 1024×1024×105mm 的整个箱体范围。
元件选型沿用 JHIMS 其他系列的做法:夹紧轴和供料轴采用气缸,各轴采用磨制滚珠丝杠和直线导轨,锁付采用伺服电机和电动螺丝刀,并在运动控制卡平台上配置工业触摸屏。
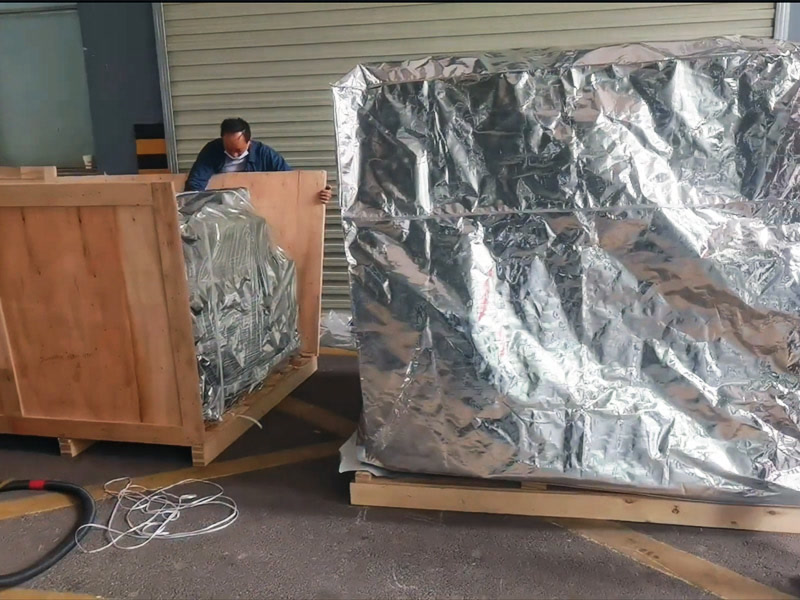
该机器按客户的箱体夹具制造,位置通过相机保存示教完成示教,因此锁付图案存储在机器自身的坐标系中。设备采用胶合板木箱包装,并于 2026 年 8 月发运。
到货后机器会被安置在箱体车间地面,固定在现有夹具上,并依据客户自己的箱体进行调试。操作员会接受程序调用、螺丝规格更换和日常维护培训,因为如果每次变更都需要专家,机器的效率就会退回人工水平。
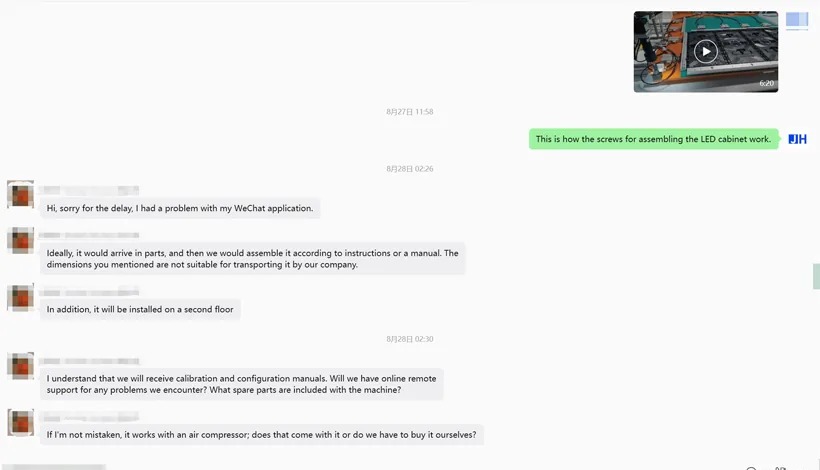
本订单并非以整机单机架形式运输。客户的运输条件和建筑通道无法容纳组装后的尺寸,因此 BL18 以模块形式发运,并在二楼生产车间依据手册在现场组装。
这也是为什么交付沟通涵盖了标定和配置手册、调试期间的在线远程支持,以及机器随附物品与客户本地自行提供物品的区分——包括压缩空气,此处标注为 0.55–0.65MPa,以便在开箱前核对车间的供气条件。
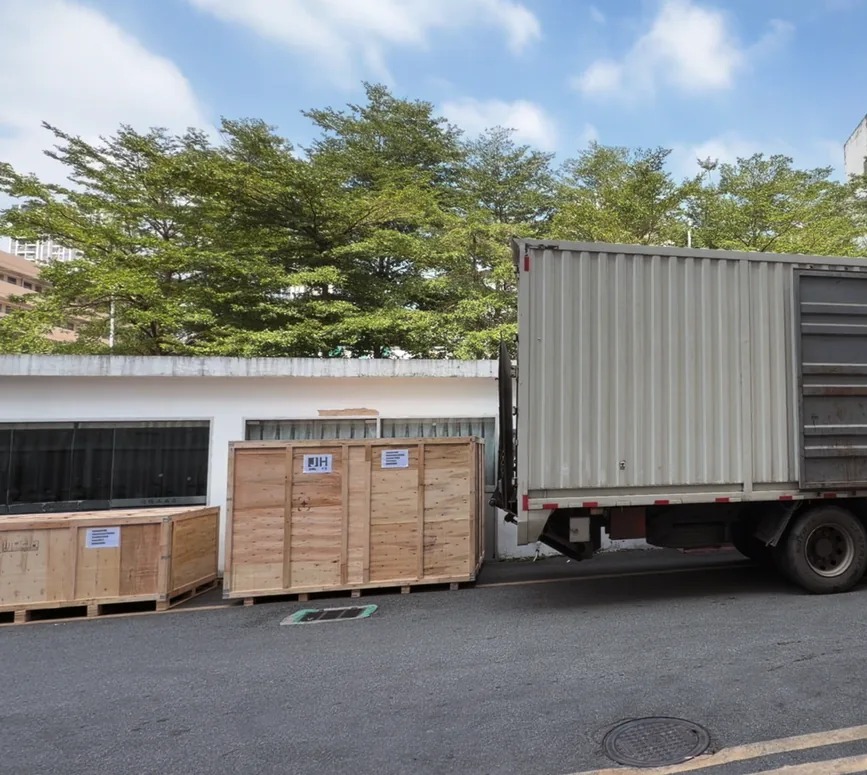

案例研究写起来容易,却很难让人信服。以下是本订单的记录:客户在发运前写下的要求,以及木箱离开深圳当天发送给客户的装车视频。
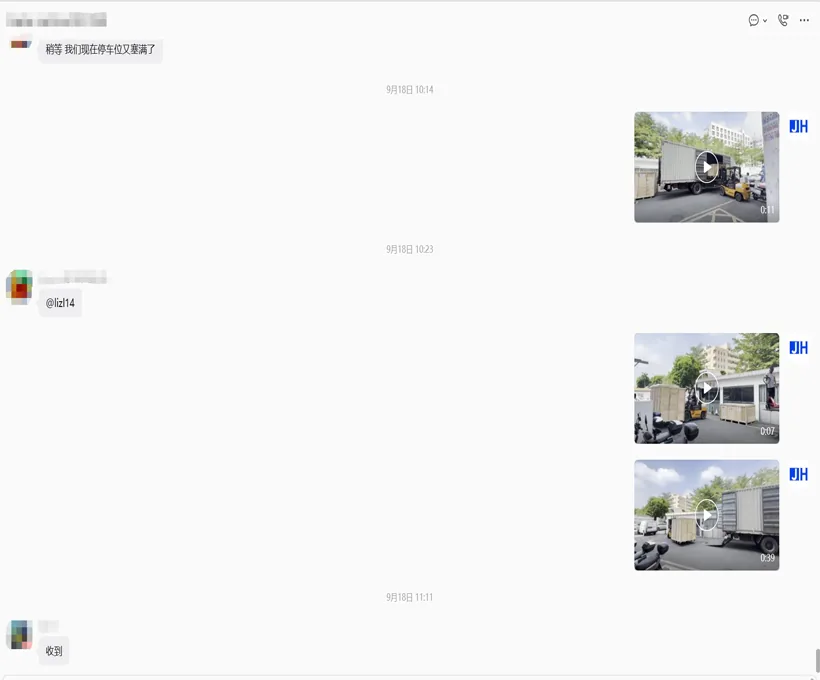
木箱于发货当天在深圳装车,并第一时间把现场视频发给客户 — 不是事后摆拍的。
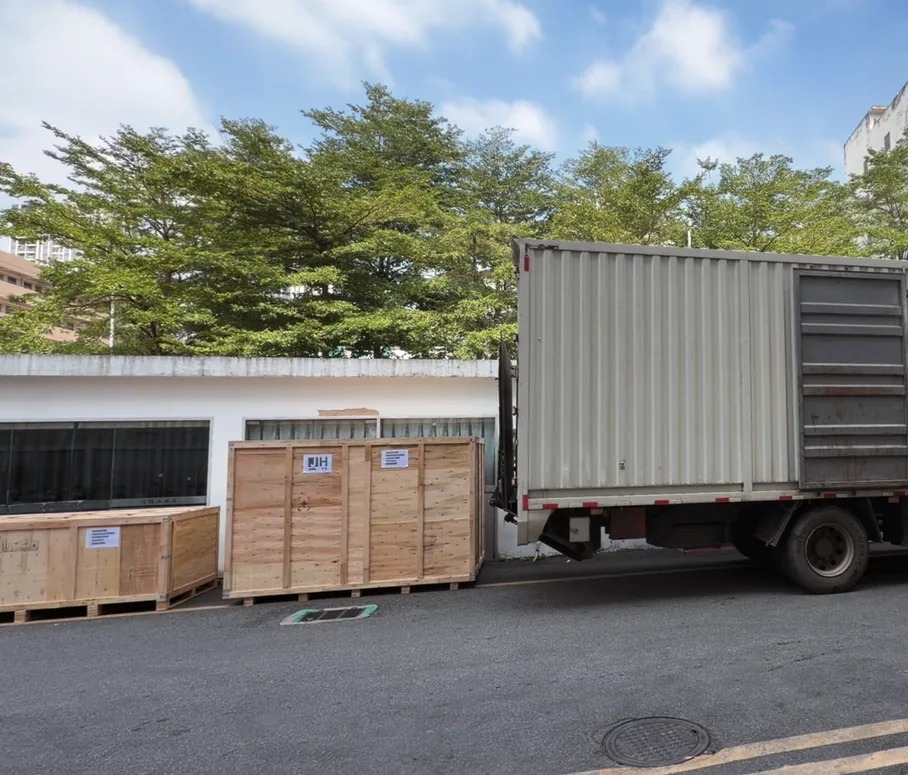
第一段视频是本订单的发货影像;其余视频展示 BL18 锁付 LED 显示屏箱体——模组装配、箱体搬运和自动锁螺丝。JHIMS 还发布了 19 集操作系列(扭力设置、相机标定、吸嘴调整、供料器故障排查),链接见 JHIMS YouTube 频道。完整操作员课程——全部 19 项流程均有文字说明,并附故障表——见 BL18 视频指南.
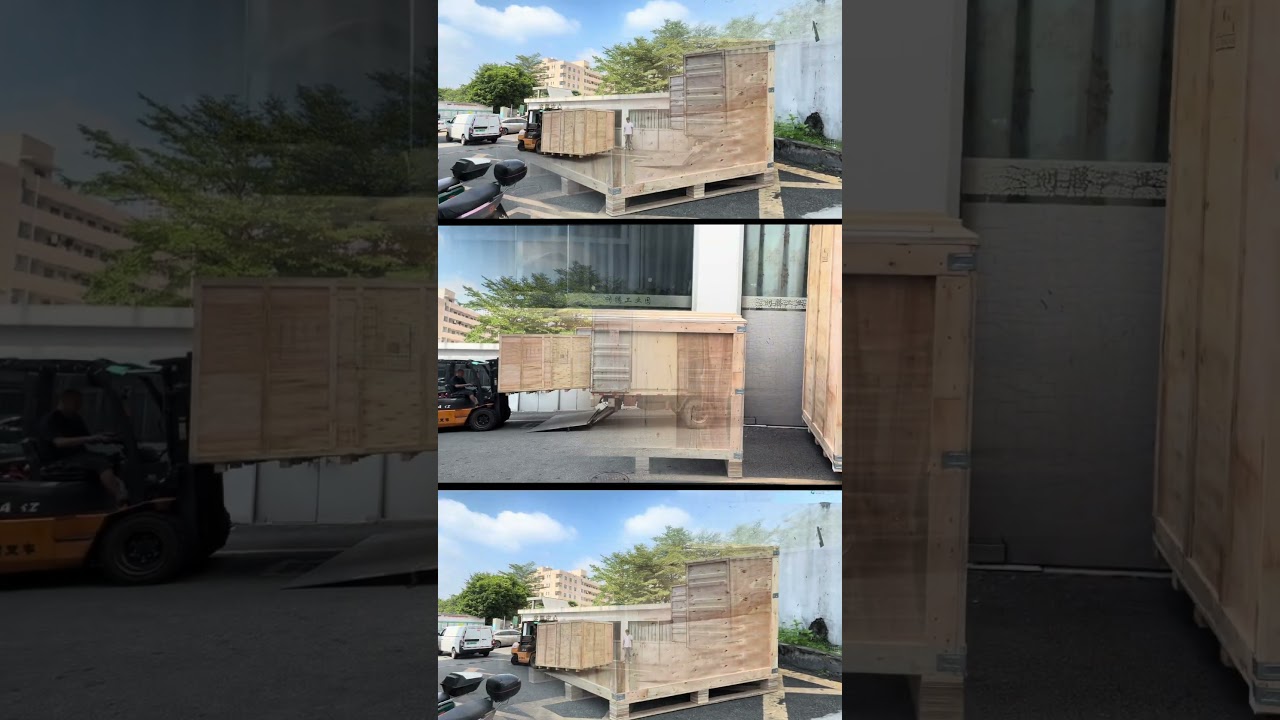
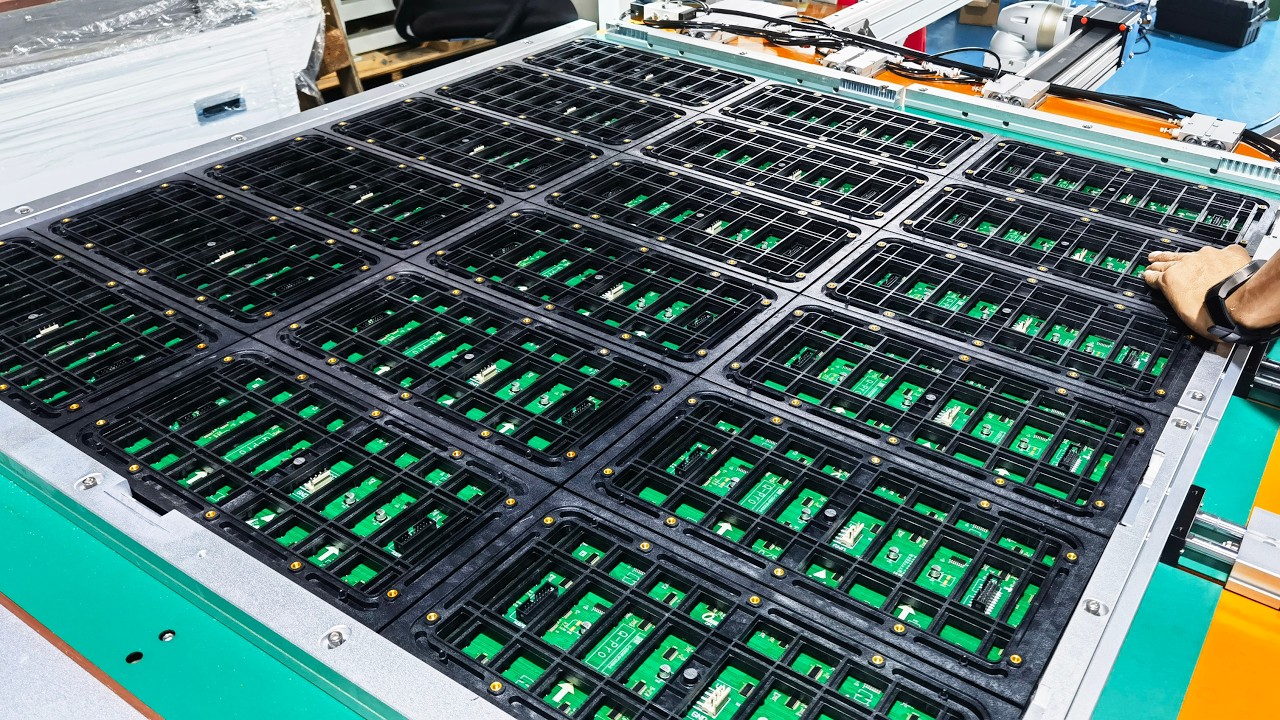
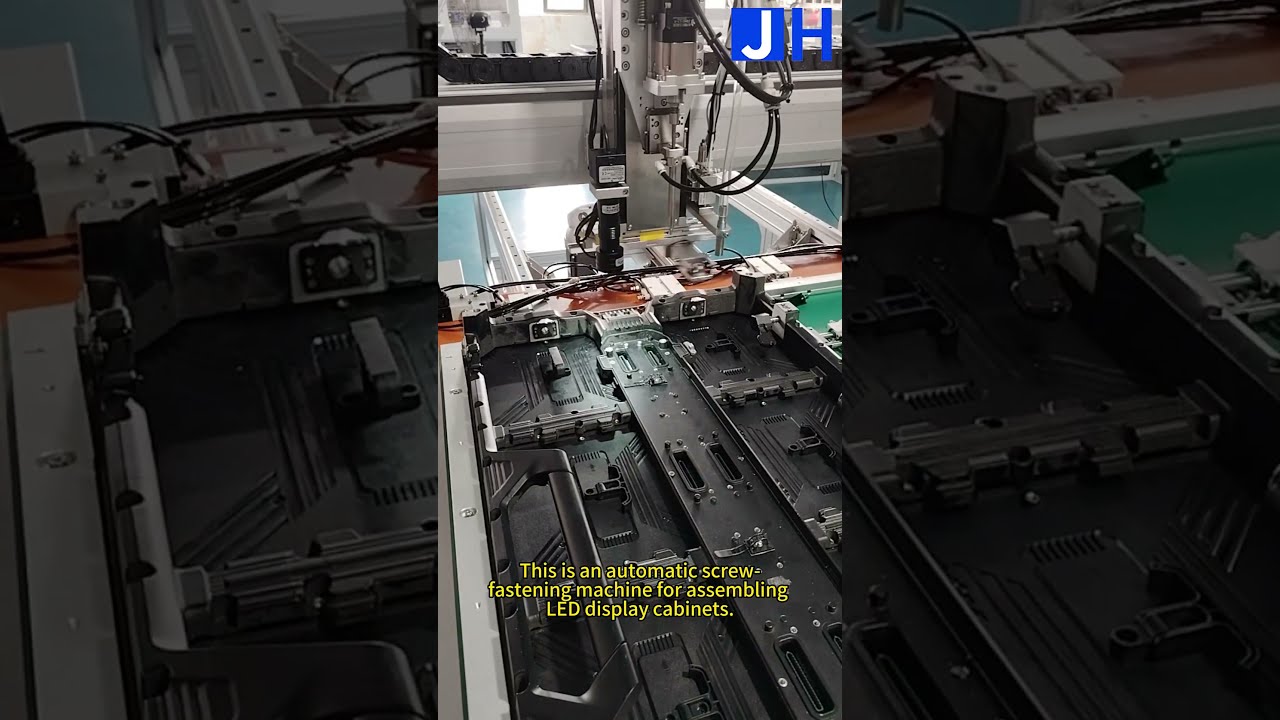
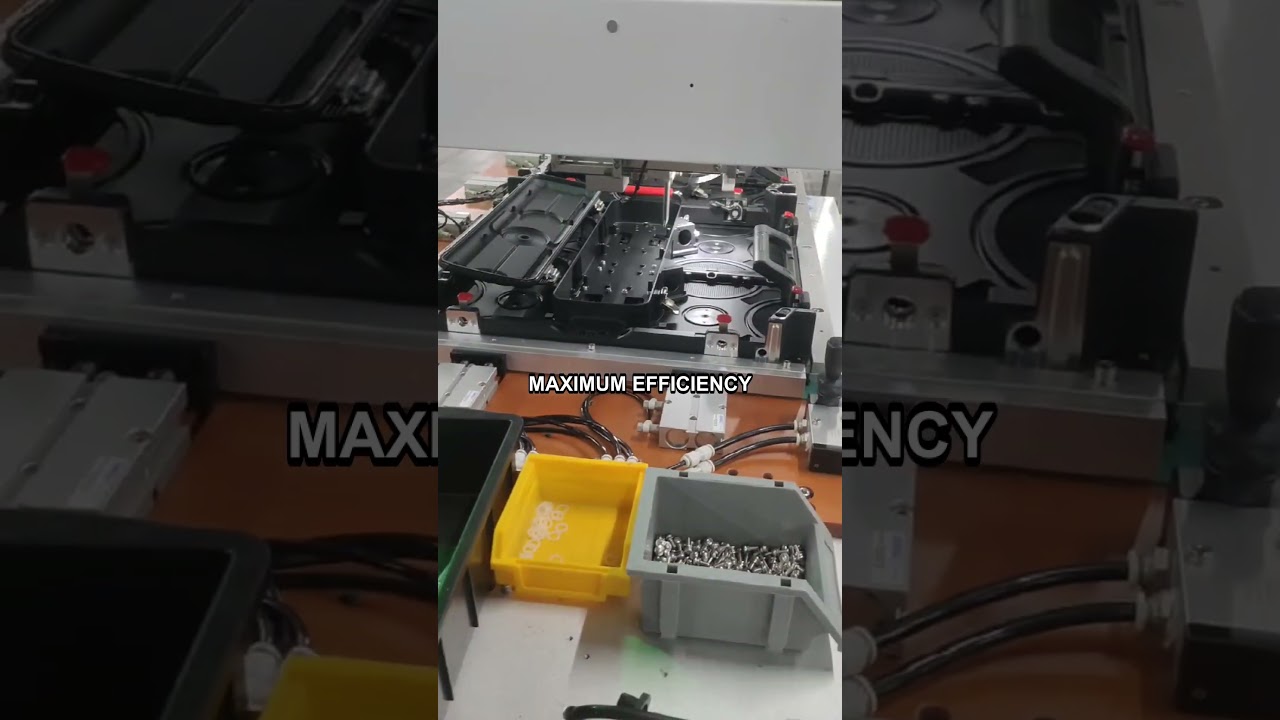
有两点值得重点关注,因为它们决定了一台机器是只能演示得好,还是能稳定支撑箱体车间的产能:螺丝供料应无迟滞、无双取,箱体应被平整夹持到足以让扭力进入螺纹,而不是使面板变形。
在这里,重要的是客户自己的总结:产品质量得到提升,加工效率得到提高。两者都源于同一项改变——紧固件不再由人手施加扭力。
质量得到提升,因为扭力如今是一项设定,而不是一种技巧。每个箱体上的每颗螺丝都按相同的程序值锁付,因此第一个工位能严密闭合的箱体,在班次最后一个箱体上也会以相同方式闭合。
效率提升是因为操作员不再参与锁付节拍。采用双夹具和三工位后,一个箱体在工位 2 锁付,同时下一个箱体在工位 1 组装,完成的箱体在工位 3 取下,因此工作头持续工作,而不是等待箱体上料。
客户反馈的节拍才是值得引用的数字:约 每颗螺丝 2.5 秒。按单个锁付头计算,约为 每小时 1,440 颗螺丝 (3,600 ÷ 2.5),同时操作员正在装载下一个箱体。
| 测量 | 值 | 来源 |
|---|---|---|
| 锁付节拍 | 每颗螺丝约 2.5 秒 | 客户反馈 |
| 该节拍下的产能 | 每小时约 1,440 颗螺丝(3,600 ÷ 2.5) | 根据报告节拍计算 |
| 定位精度 | ±0.02mm | 机器规格 |
| 标准交期 | 30 天 | JHIMS 交付 |
| 锁付一致性 | 机器对每颗螺丝施加的扭力 | 机器规格 |
未公开的内容:不良率。客户报告的结果是节拍、质量和效率的提升;按箱体统计的缺陷数据仍由客户保留。
手工拧紧在单个箱体上看似足够,但在批量生产中就不再足够。M4 紧固件尺寸很小,正确就位的螺丝与过拧的螺丝之间只有一个很窄的扭力窗口,而手动螺丝刀无法显示螺丝最终落在该窗口的哪个位置。
这种差异通常不会在成品箱体上显现,而会在之后表现为接缝松动、面板受载异响,或批头打滑造成表面变形——这正是人工锁付容易产生缺陷、且这些缺陷往往在终检时才被发现,而不是在产生缺陷的工位被发现的原因。
实现该步骤自动化后,受控对象也随之改变。位置来自机器的坐标系和示教图案,扭力来自电动螺丝刀的设定值,顺序来自程序——这三项不再需要操作员同时手动掌控。
这也是为什么夹具与工作头同样重要。如果箱体未被平整牢固地夹持,扭力就会用于使面板变形,而不是进入螺纹,结果仍是机器原本要消除的那种不一致。在全尺寸夹具上采用气动夹紧是解决方案的一部分,而不是附加选项。
本项目实际交付的配置。
| 参数 | 规格 |
|---|---|
| 机器 | JHIMS BL18 立式四轴螺丝锁付机 |
| 锁付轴 | 3 个锁付轴 + 1 个供料轴 |
| 螺丝 | M4×10 配平垫圈和弹簧垫圈 |
| 供料 | 气动吹气,供料器沿 X 轴移动 |
| 定位精度 | ±0.02mm |
| 对位 | 相机辅助 |
| 最大夹具 | 1024×1024×105mm |
| 程序存储 | 1,000 个程序 |
| 工位数 | 三工位、双夹具 |
| 电源 / 气源 | AC 220V 50Hz / 0.55–0.65MPa |
| 客户成果(据报告) | 提升产品质量与加工效率 |
请将您的箱体尺寸、螺丝规格和目标产能发送给我们——JHIMS 工程团队将在 12 个工作小时内回复(周一至周六,09:00–23:00 中国标准时间,UTC+8)。