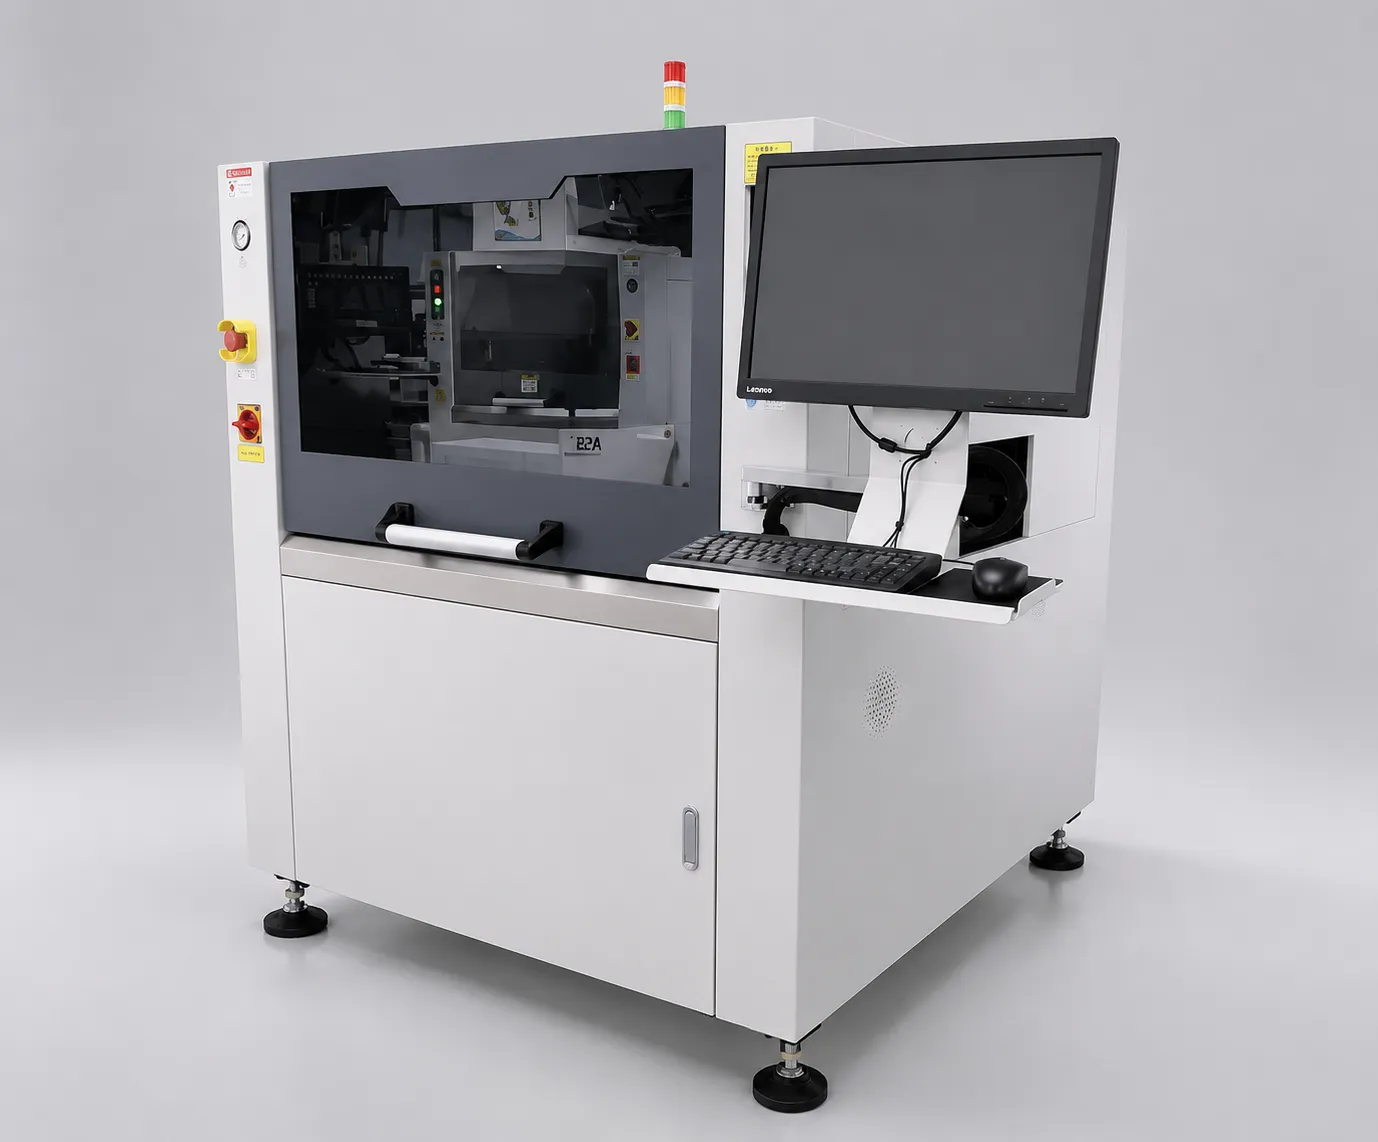
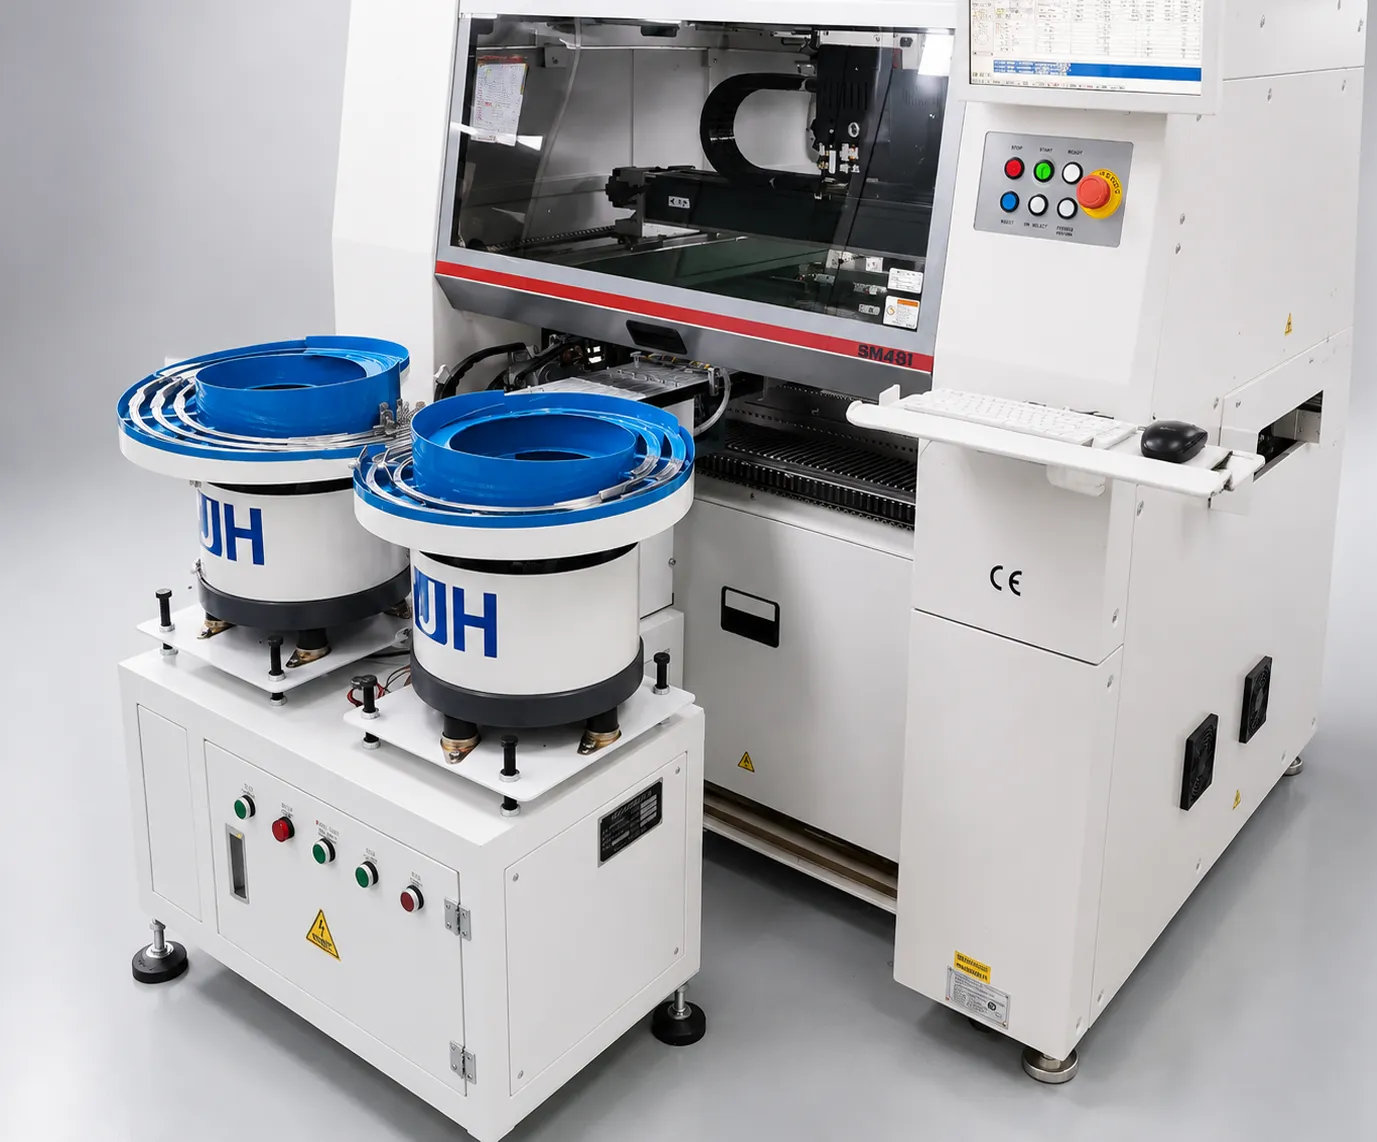
DPS-2 镜片振动供料器故障排查指南

按顺序排查 DPS-2 透镜供料器故障:决策树、占服务工单最多的 5 种故障、不该做的调整,以及让故障不再复发的保养例行。

学习中心

DPS-2 镜片振动供料器——故障排除指南

为JHIMS DPS-2镜头振动供料器进行现场故障排除:自上而下的决定树,大多数服务呼叫背后的五个断层,你不应该做的调整,以及阻止每个断层返回的预防常规。

直接答案: DPS-2 最常见的故障是单一通道不良率突然升高(多为传感器光纤头污染)、送料速度不稳定(气源或机械磨损)以及镜片在整列闸口卡料(轨道宽度或振幅问题)。按照下面的检查顺序,大多数问题可在 10 分钟内解决:查 HMI 报警记录 → 清洁传感器光纤头 → 清洁轨道 → 确认气压 0.4–0.6 MPa → 重新校准传感器。若完整排查两轮仍未解决,请通过 WhatsApp 联络 JHIMS 工程——其余大部分问题可在 2 小时内远程处理。

要点速览

  • 送料停止或变慢: 先查料斗供料量,再查振动振幅,最后查轨道污染。
  • 不良率飙升: 多数情况是传感器光纤头污染——1 分钟清洁即可解决。
  • 方向整列失败: 通常是轨道宽度公差或振幅过大,而不是传感器问题。
  • 吸取失败: 先确认取料点方向是否正确,再怀疑贴片机。
  • 升级路径: WhatsApp 视频诊断可在 2 小时内远程解决大部分遗留问题。

故障排查决策树

自上而下逐项检查。发现异常即停、处理后,先用 10 片镜片复测再继续下一步。

步骤 检查项 异常时 正常时
1 HMI 错误日志 存在报警 → 对照下文处理 进入第 2 步
2 料斗镜片存量 过低 → 补料后复测 进入第 3 步
3 传感器光纤头(清洁+检查) 脏污/损坏 → 清洁或更换后复测 进入第 4 步
4 振动振幅与 PLC 配方对比 超差 → 恢复配方设定值 进入第 5 步
5 气源压力(FRL 表) 超出 0.4–0.6 MPa → 排查气源 进入第 6 步
6 检查轨道表面污染/磨损 粗糙或脏污 → 清洁/更换轨道嵌条 进入第 7 步
7 定制工装与此镜头型号的匹配性 不匹配 → 对照镜头图纸核验工装 联系 JHIMS
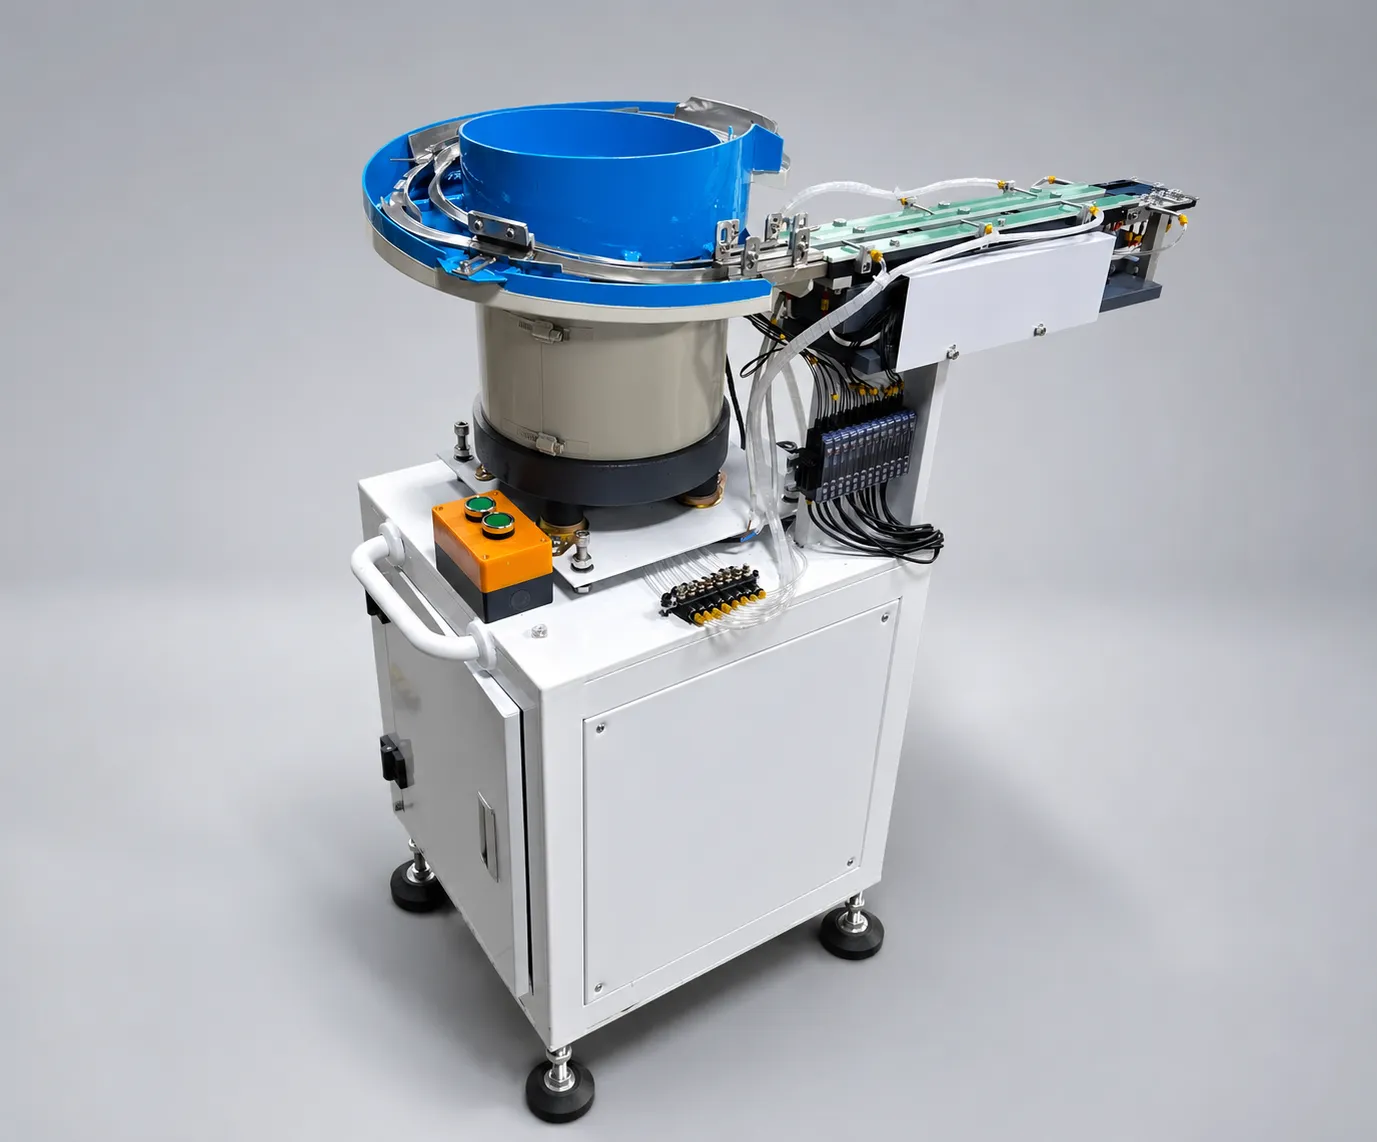
Single-bowl DPS-2 lens feeder with its discharge track and control cabinet, photographed in the studio
单瓶DPS-2镜头供料器:碗,放出道和控制柜。

五大常见故障排除表

症状 最可能原因 检查项 处理措施 验证方法
单通道不良率突然升高 传感器光纤头污染 传感器放大器显示数值 用异丙醇+无尘棉签清洁光纤头;读数不稳则重新校准 10 片测试镜片全部通过且无不良
供料速度不稳定 气源供应不稳定 点动气缸声音;FRL 表读数;传动皮带张紧度 检修气源;重新张紧/更换皮带;确认电压 220V ±10% 双频 PID 将速度波动保持在 <5%
镜片在整列闸口卡料 轨道宽度超差 校准旋钮位置与 PLC 配方参考值比对 以 0.1–0.2mm 步进加宽;清洁闸口;振幅降低 10% 连续 50 片无卡料
HMI“PLC 通信错误”/屏幕卡死 通信线缆松动或电磁干扰 重新插拔两端接头;检查附近变频器/焊机;检查电柜温度 重插接头;独立供电回路;清洁电柜滤网 连续运行 ≥30 分钟无报警
取料点镜片划伤 轨道表面污染或磨损 先检来料镜片;再用侧光检查轨道 清洁轨道(异丙醇+软刷);更换磨损嵌条;振幅降低 15–20% 100 片内无新增划伤
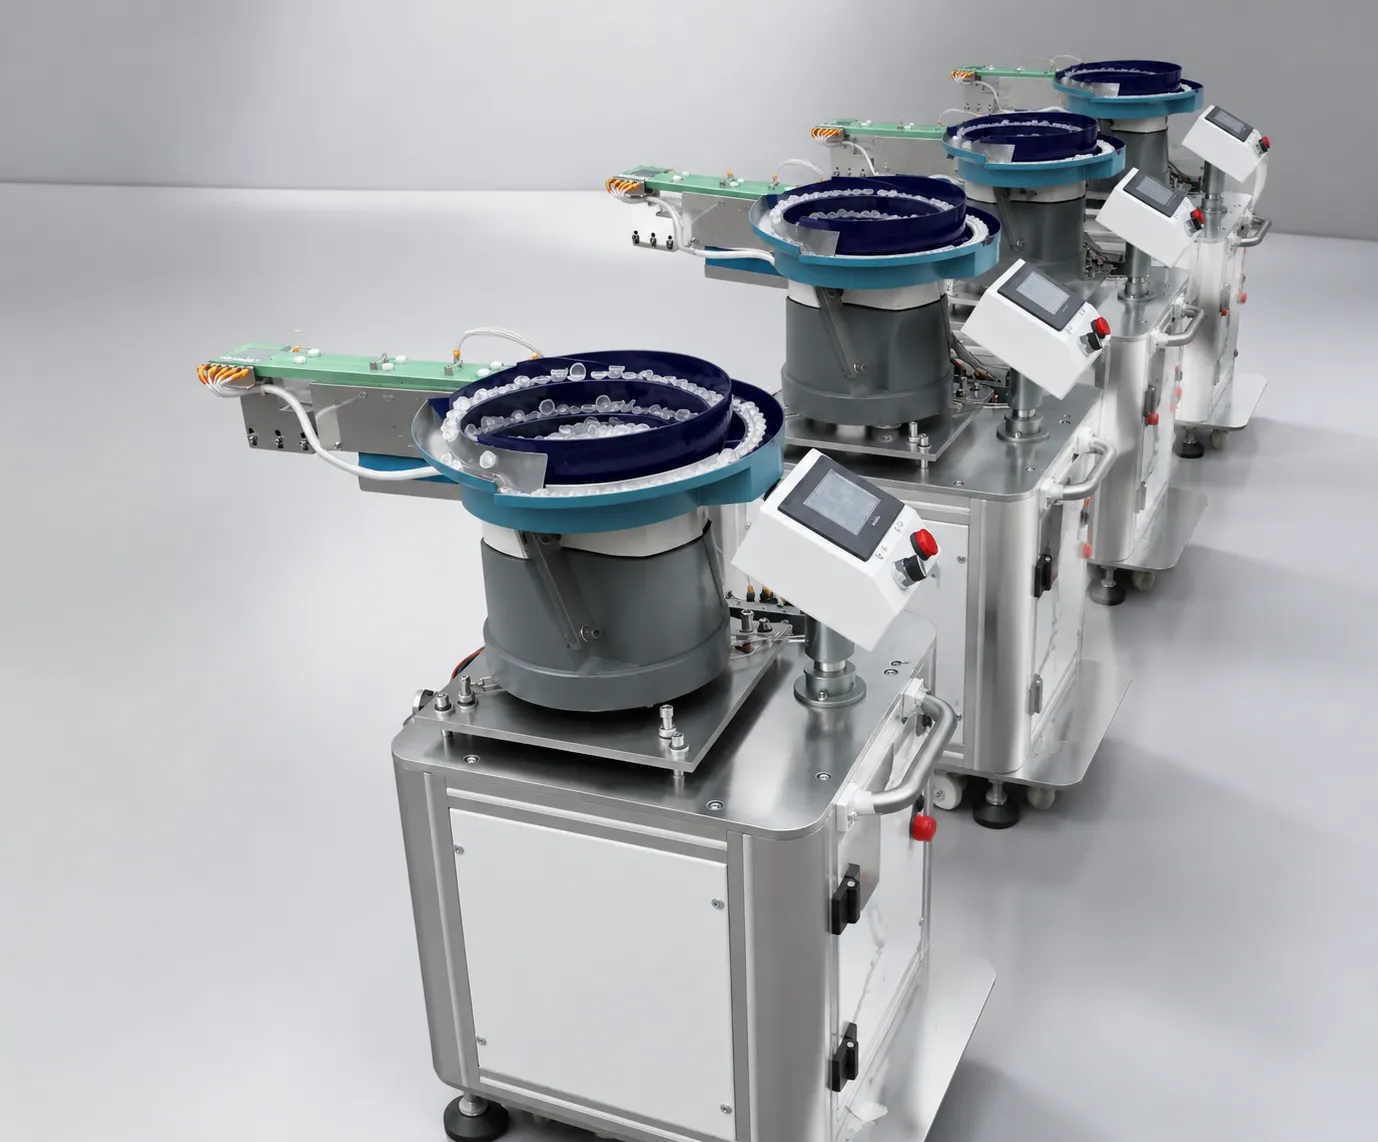
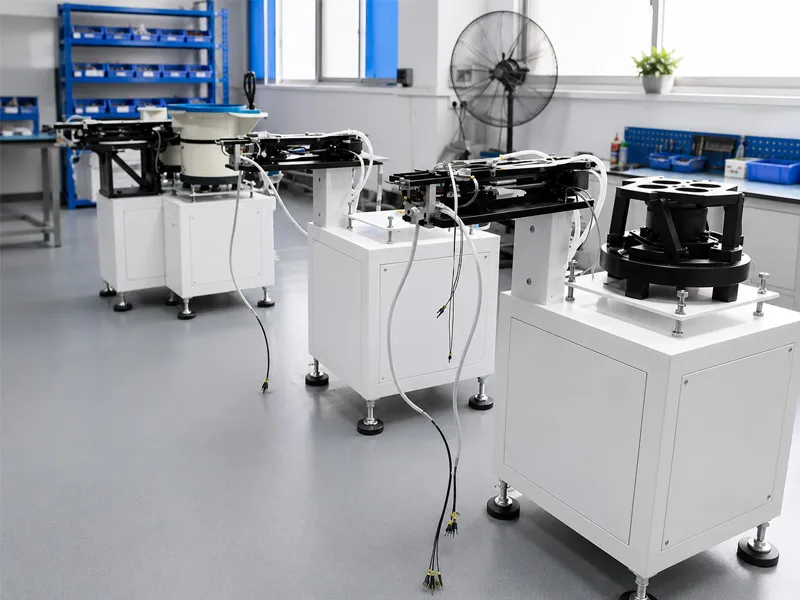
车间地面上并排摆放的多台 DPS-2 镜头供料器
DPS-2单元在交付前排成一排在车间层。

故障 1——单一通道不良率突然升高

故障现象: 单一通道突然不良率飙升,其他通道正常——多发生在班次开机或更换镜片批次之后。

最可能原因: 该通道传感器光纤头有污染。请按顺序执行以下检查;每一步要么排除故障,要么排除一个可能原因。
  • 查 HMI 报警记录——处理前先记下所有活动报警与错误代码。
  • 清洁传感器光纤头(1 分钟)——每个探头用异丙醇+无尘棉签擦拭。复测。若已解决 → 完成。
  • 清洁料斗轨道表面(5 分钟)——用异丙醇+无尘布擦拭整条轨道。复测。
  • 检查气源压力——读取 FRL 调压阀表值。必须为 0.4–0.6 MPa。偏低时:检查空压机、检漏气路、调整调压阀。
  • 核验传感器校准(3 分钟)——让 10 片测试镜片通过该通道。观察传感器放大器显示——若数值紊乱或偏弱,通过 HMI 维护菜单重新校准。
  • 若仍未解决 → 请通过电话 (86-755) 86700443 或 WhatsApp 联系 JHIMS 支持,并附上传感器显示照片与 HMI 错误日志。工程师将指导进一步诊断。
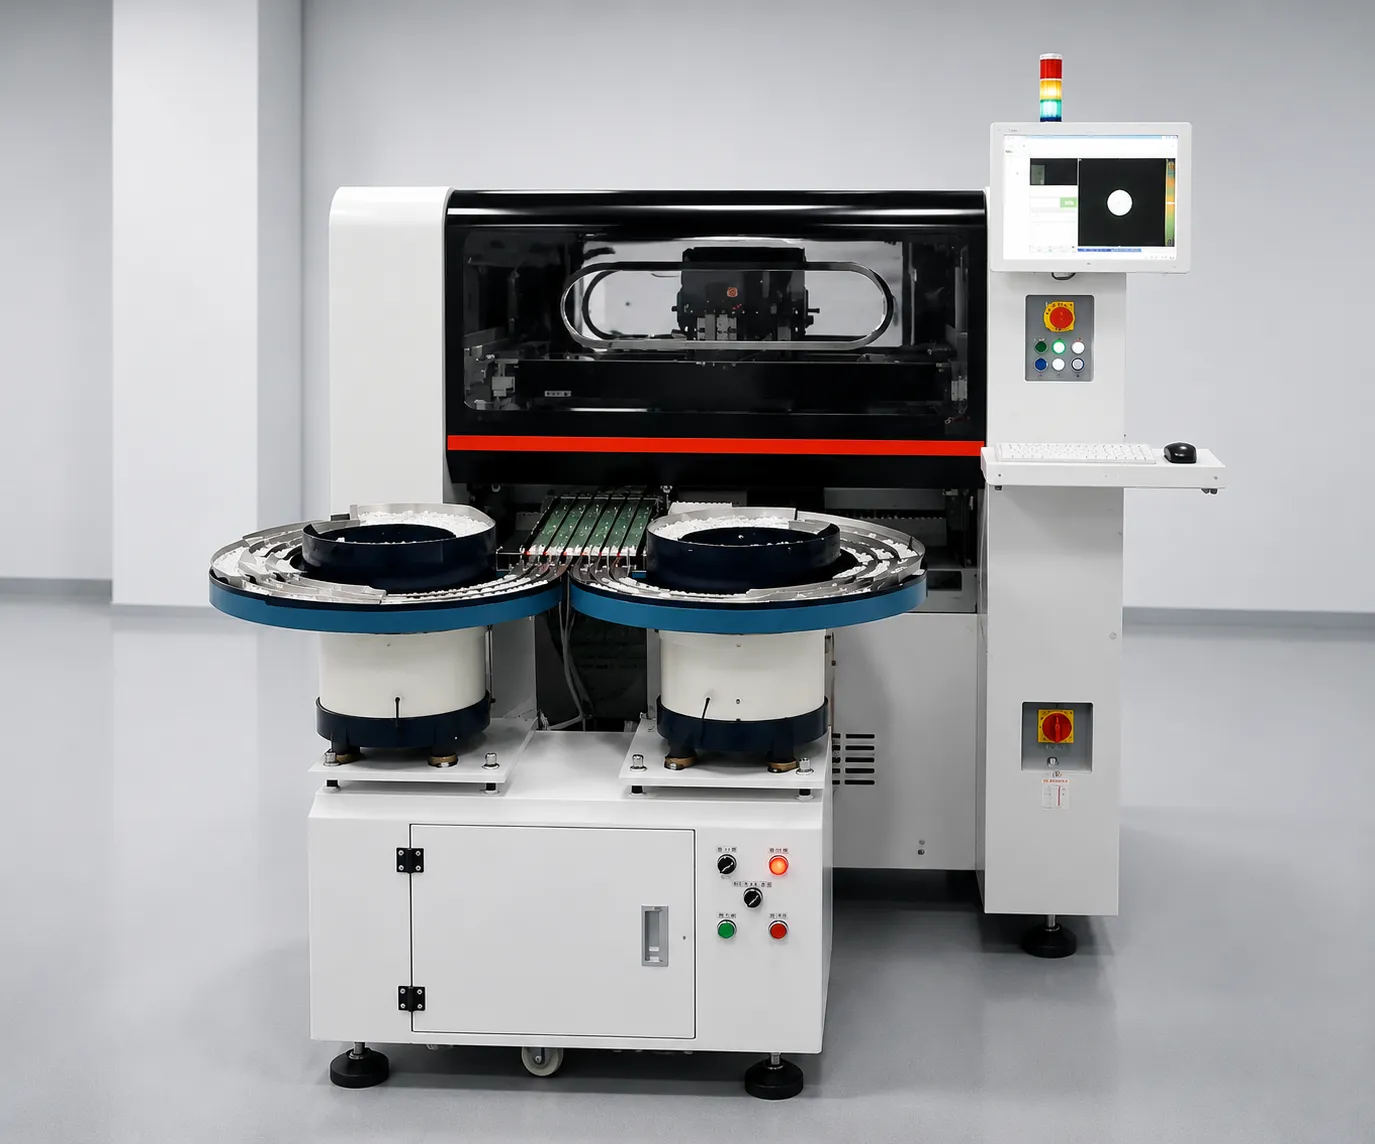
Hanwha 贴片机旁的两台 DPS-2 镜头供料器
两台DPS-2型供料器服务于顾客上一台韩华安放机-QQ-8217;s行。

故障 2——镜片送料速度不稳定

故障现象: 送料速度波动、UPH 下降,或贴片机间歇性缺料且无明确报警。

最可能原因: 气源不稳或机械阻力(皮带、轨道)过大,双频 PID 正在补偿这些外部因素。按下方顺序逐项排查。

  • 核对 DPS-2 基线:双频 PID 控制应保持速度波动小于 5%。若高于此值,说明 PID 正在补偿某个外部因素。
  • 观察气动点动(2 分钟)——观察点动气缸动作。倾听是否有不规则的“噗噗”漏气声,提示供气不稳。若不稳:检查压力稳定性、清洁/更换 FRL 滤芯、检查气缸密封磨损。
  • 检查轨道表面(3 分钟)——(停机状态下)手指沿轨道滑动。感觉光滑还是粗糙/不平?粗糙区块导致摩擦力不稳定。若已磨损:向 JHIMS 订购轨道嵌条更换件。
  • 检查传动皮带(5 分钟)——打开皮带护罩。查看裂纹、起毛、亮面(打滑发亮)。按压皮带——应有紧实张力(中等指压下约 5mm 挠度)。
  • 测量供电电压——在机器输入端用万用表测:220V ±10%。若波动超过 ±5%:加装电源稳压器或小型 UPS。
  • 联系 JHIMS,使用您的实际生产速度数据进行远程配方优化。

故障 3——镜片在整列闸口频繁卡料

故障现象: 镜片在整列闸口内停止或以错误角度送出;卡料报警在同一位置反复出现。

最可能原因: 轨道宽度与当前镜片不匹配、闸口污染或振幅设置过高。按下方顺序逐项排查。
  • 核验轨道宽度(1 分钟)——校准旋钮位置与该镜头型号的 PLC 配方参考值比对。以 0.1–0.2mm 步进加宽直至停止卡料。
  • 检查卡住的镜片——取出一片卡料镜片放大检查。合模线是否有披锋(多余成型料)或几何尺寸偏差?→ 属供应商质量问题。临时建立宽公差 PLC 配方。
  • 清洁整列闸口(3 分钟)——用异丙醇+小毛刷彻底清洁闸口区域。此处为高接触区,易积镜片残留物。复测。
  • 降低振动振幅(HMI 调整,1 分钟)——圆周振动降低 10%。振幅过高会导致镜片在闸口“弹跳”而无法平稳整列。
  • 检查闸门表面——是否有缺口、磨损或粗糙?损坏的闸门无法正确定向镜头。更换料盘轨道插入件。
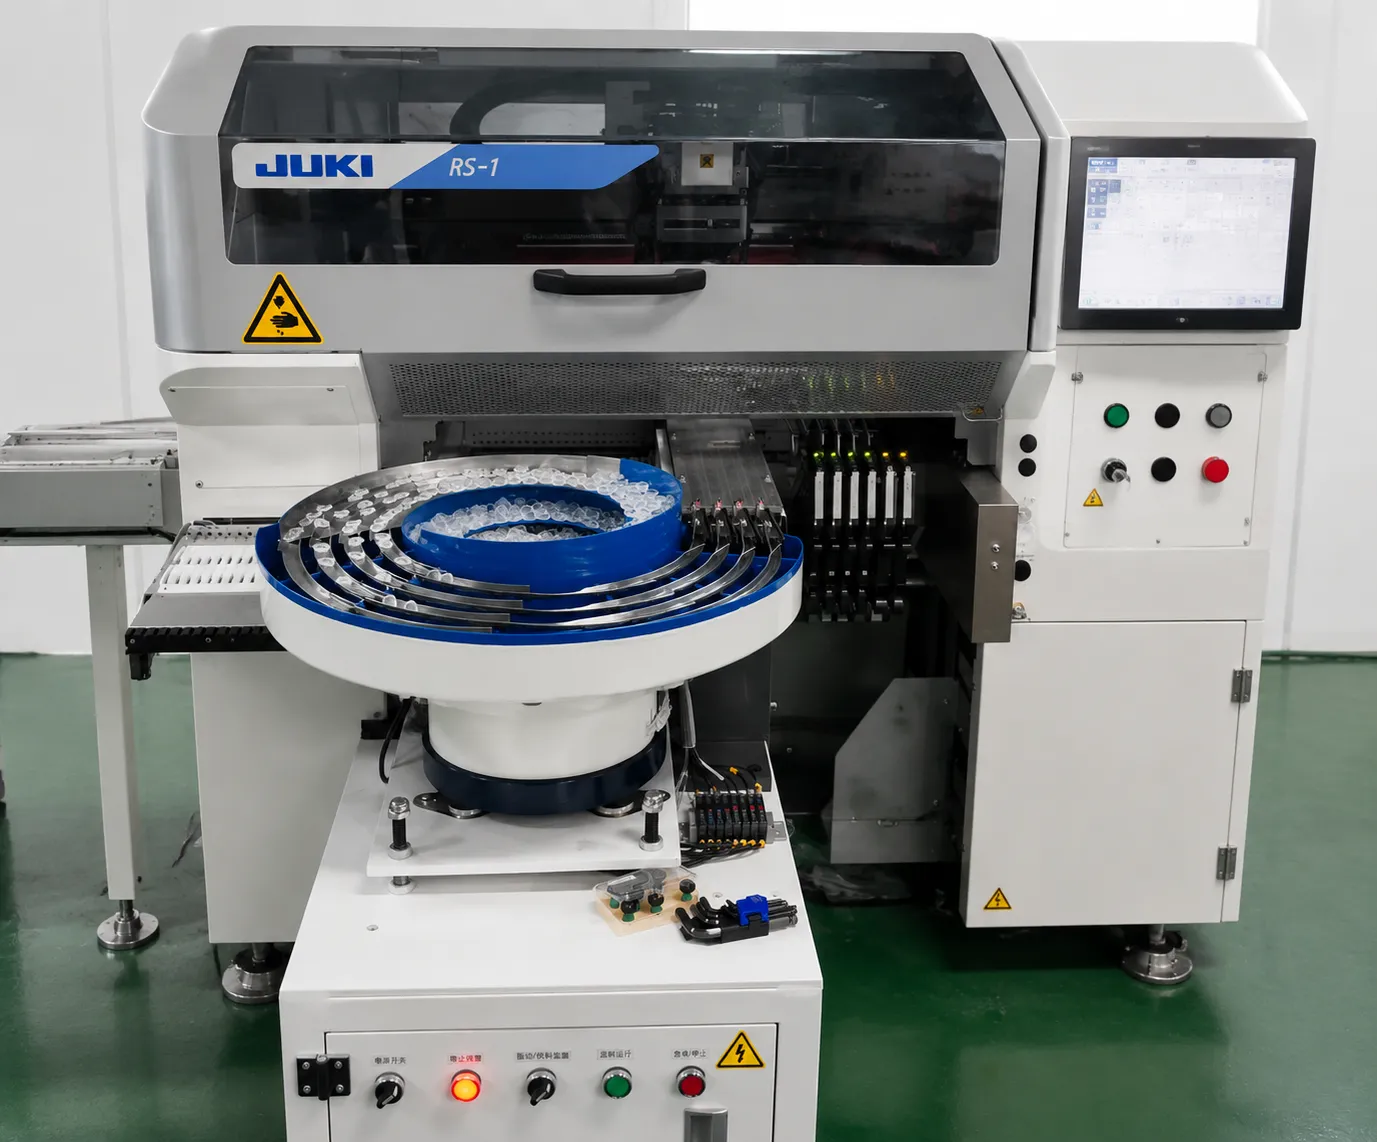
DPS-2 镜头供料器分度送料至 JUKI RS-1 贴片机
DPS-2镜头供料器索引为JUKI RS-1定位机。

故障 4——HMI 显示“PLC 通信错误”或屏幕卡死

故障现象: HMI 显示“PLC 通信错误”、屏幕卡死或通电状态下触控无响应。

最可能原因: 通讯线缆松动或附近设备电磁干扰(EMI)。按下方顺序逐项排查。

  • 检查线缆(5 分钟)——设备断电。打开控制电柜。目视检查通信线缆——两端应插接牢固。逐个接头断开并重新插接(重插常能解决接触不良)。
  • 清洁 HMI 屏幕(1 分钟)——取下保护膜,同时清洁保护膜与屏幕表面。脏污的保护膜会产生“幽灵触控”,表现为屏幕“卡死”。
  • 检查电气环境——附近是否新装了大功率电机、变频器、焊机等设备?它们会产生电磁干扰。确保 DPS-2 使用独立供电回路。核实接地质量。
  • 检查电柜温度——异常发热?清洁或更换电柜通风滤网。确认散热风扇正常运转。
  • 考虑加装 UPS(1 KVA,约 $150)——提供洁净稳定的电力,并可跨越短时断电。
  • 若持续存在 → 拍下报错界面照片联系 JHIMS。工程师将指导 PLC 诊断检查。确认硬件故障后,保修期内寄换 HMI 或 PLC 模块。

故障 5——取料点镜片划伤或损坏

故障现象: 镜片到达取料点时出现来料包装中不存在的新划伤或崩边。

最可能原因: 轨道表面污染或磨损,或振幅过大导致镜片紧压轨道。按下方顺序逐项排查。
  • 检查来料镜片——送料前先用放大镜检查供应商包装中的 20 片。是否已有划痕?→ 属供应商质量问题。向镜片供应商提供证据。
  • 彻底清洁轨道(5 分钟)——嵌入轨道表面的磨粒(灰尘、金属屑、镜片碎屑)如同砂纸。用异丙醇+软刷处理。用 100 片镜片复测——检查是否有新划伤。
  • 检查轨道涂层——侧光下用强光检查轨道表面。涂层是否均匀光滑,还是有磨损斑块?涂层磨损 → 更换轨道嵌条或重新涂层。
  • 降低振动幅度——将环形振动下调 15–20%。更温和的振动=更小的镜片与轨道接触力。监测不良率——若保持在 0.5% 以下,维持较低幅度。
  • 核验轨道宽度——正确间隙 = 镜片直径 + 0.2–0.5mm 余量。过窄会导致镜片持续刮擦两侧导轨。
  • 若划伤问题持续——可考虑防静电配置(更软的轨道材料、导电涂层)。请联系 JHIMS,根据您的镜片材质与划伤形态给出建议。
保养检查期间车间地面上的镜头供料单元
服务检查时,车间楼层设有供餐单位。

先别急着调这些参数

  • 不要靠调高振幅来解决不良率。 更高的振幅只是掩盖症状,同时加大镜片对轨道的冲击——划伤和弹跳往往更严重。应去找原因:传感器光纤头、轨道宽度或污染。
  • 不要因为一批镜片异常就改 PLC 配方。 改配方的做法会掩盖供应商质量问题。先对照图纸确认来料镜片几何尺寸;只有确认来料超差时才临时使用宽公差配方。
  • 不要在不清洁的情况下反复校准传感器。 校准会把针对脏污探头的补偿存进系统;之后再清洁,这些存储的偏移量反而让读数出错。务必先清洁、后校准。
  • 不要在维护菜单里调整 PID 参数。 双频 PID 回路为出厂调定;如果速度波动超过 5%,说明系统正在补偿某个外部因素(气源、电压、机械)——消除该因素即可恢复稳定。
  • 不要为了“清卡料”而让料斗空转。 空载运行会改变共振负载,还可能崩伤轨道嵌条涂层。正确做法是断电后手动取出卡住的镜片。

何时联系 JHIMS

可自行处理的情形: 症状与上述五类故障之一吻合,且两轮完整检查后已解决——清洁、气压、轨道宽度和校准覆盖了现场问题的绝大多数。

需要联系 JHIMS 的情形:

  • 正确处理后同一故障在一个班次内复发——提示存在需要更换的磨损部件。
  • 出现本文未列出的报警或现象,或 HMI 报硬件故障。
  • 气源、电压、机械检查全部通过后速度波动仍高于 5%。
  • 镜片持续损伤而来料质量已确认合格——工装可能需要评估。

如何升级处理:通过电话 (86-755) 86700443 联系 JHIMS,在 WhatsApp 上发送故障现象短视频、传感器放大器显示照片和 HMI 错误日志、您的镜头直径与类型,以及当前不良率。多数问题可在 2 小时内远程诊断完成,关键备件在 48 小时内由 DHL/FedEx 从深圳发出;含终身技术支持。

预防性维修 防止了五个错误

几乎每个故障都有一个 维护行动阻止它。 Fiber-tip污染是造成一个频道突然拒绝增加的最常见原因:IPA和无脂花纹花纹花纹花纹花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花序花 气压表现相同——DPS-2预计为0.4–0.6MPa,该波段下游的补给被读作不连贯的供料。

音轨条件是第三个反复出现的主题。镜头连续地跑向料道和取向门上,所以一个干净,正确设置的料道呈现出一致的镜头,而碎片或漂移的宽度则会产生干扰和取向故障。检查轨道宽度和清洁性——确认振幅是基线,而不是用来补偿肮脏的轨道——需要几分钟时间。

本指南中能防止这五个缺陷的常规。时间假设是两班制生产日;一班制线可以按比例拉长间隔。

间隔 行动 可预防故障
每班次开始 与 IPA 的清洁感应纤维提示和无脂花纹 故障 1 — 一个频道的突然拒绝增加
每班次开始 检查空气供应在0.4-0.6MPa范围内 错误2——供餐速度不一致
每班次开始 确认选择正确的镜头配置 配置错配导致方向失败
每班次开始 对碎片的轨道和方向门进行视像检查 故障3 — 方向门被干扰
每周 对照当前镜头规格检查轨道宽度 错误3和方向失败
每周 检查轨道表面的磨损或嵌入粒子 错误5——取走时被刮伤的镜头
每周 确认振幅为所记录的基准值 提起时掩盖其他错误
每月 检查通信电缆的线路和连接器 错误 4 — PLC 通信错误或 HMI 冻结
每月 核查泄出或被污染的肺配件 错误 2 — 缓慢或起伏的种子
每次镜头批次改变后 清理先前镜头类型的碗和音轨 混合期污染和虚假拒绝警报
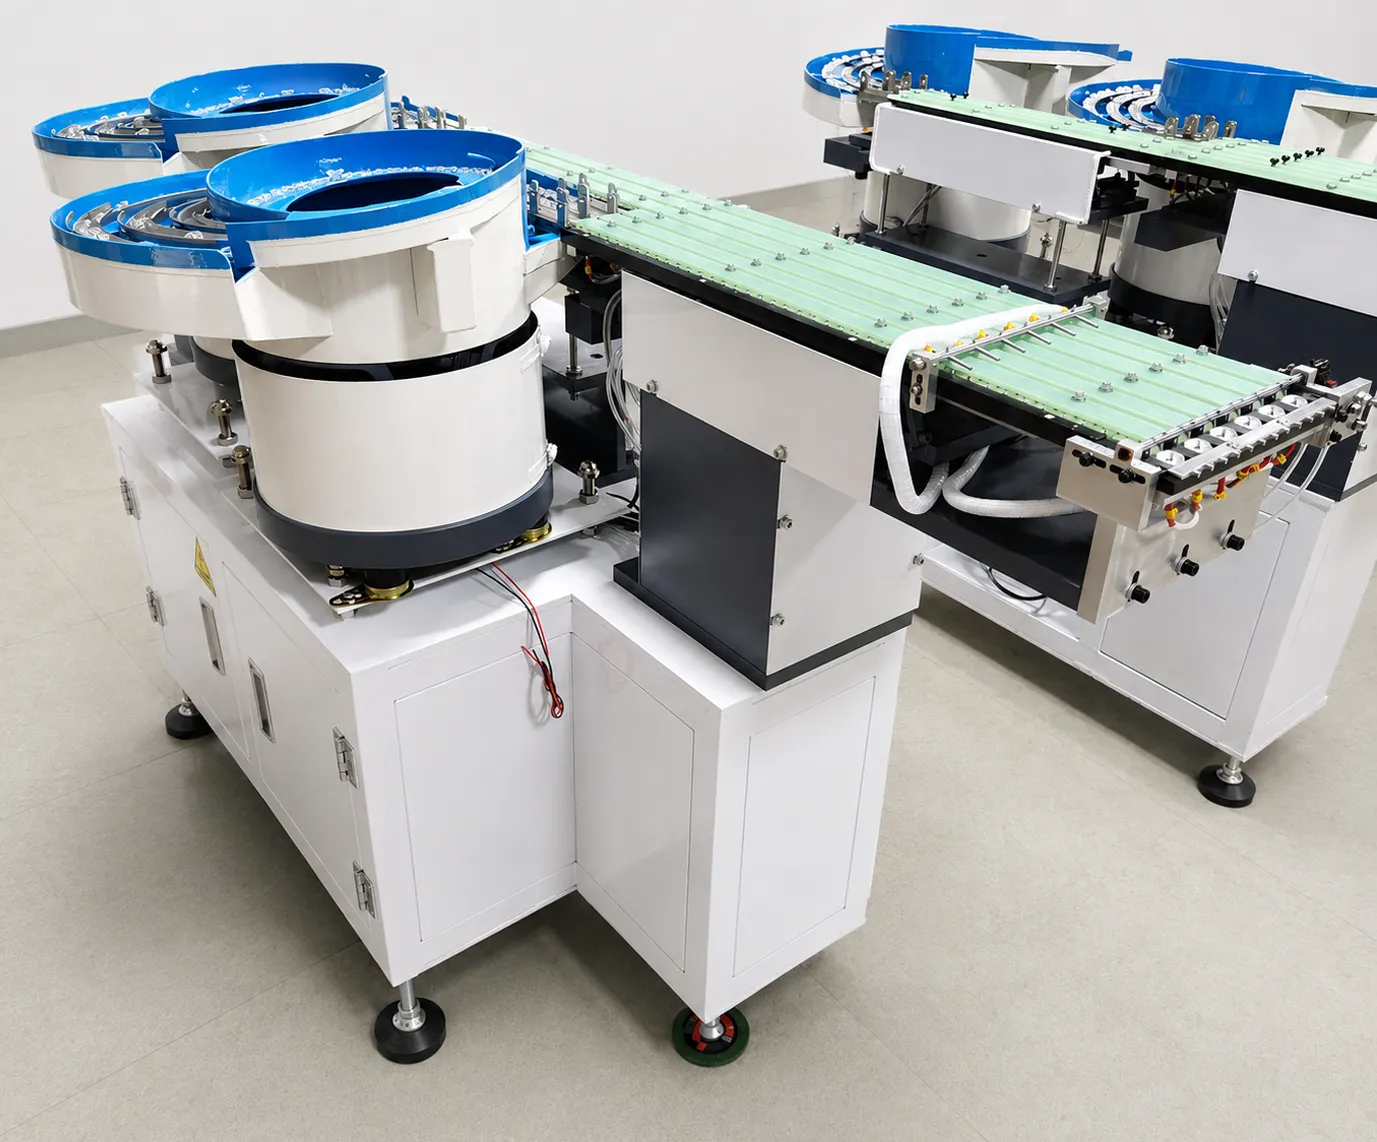
两台并排摆放的 DPS-2 镜头供料器,绿色出料轨道可见
两台DPS-2型机车配有绿色放电道并排。

常见问题

DPS-2 通电但轨道上没有镜片,应首先检查什么?▼
检查料钵是否到位——未到位会使镜片脱离振动面。然后确认气压在 0.4–0.6 MPa,并在 HMI 的 I/O 界面上确认 PLC 启动信号已激活。
镜片在轨道出口卡住,是什么原因?▼
出口卡堵通常意味着闸门组件与镜片几何形状不匹配,或直线轨道频率设置偏离调试值超过 ±5 Hz。重新安装闸门并重跑自动调谐。
运行数小时后供料速率下降,为什么?▼
最常见的原因是料斗底面下方积了粉尘或镜片碎屑。请断电,用低压干燥压缩空气清洁,并检查控制器的振幅读数——应保持在基准值 ±5% 以内。
各通道之间镜片定向不一致,怎么解决?▼
每个通道都有独立 PID 控制器。在 HMI 上逐通道比较振幅和频率值,然后对异常通道重跑自动调谐程序。
控制器显示驱动故障报警,该如何处理?▼
记录故障代码,断电,检查对应线圈包连接器。线圈包可单独更换,10 分钟内完成——耗材包内备有备件。
DPS-2 应该多久保养一次?▼
每日:擦拭料钵表面并检查气压。每月:检查闸门磨损。每年:全面驱动检查和 PID 重调。全天候运转的重载产线应将月检缩短为周检。
DPS-2 能跑小于 3 mm 的镜片吗?▼
标准料钵支持 3–25 mm。小于 3 mm 需要定制微型镜片料钵——下单前请联系 JHIMS 提供镜片图纸进行工程评估。
在哪里购买替换料钵和备件?▼
凭序列号向 JHIMS 订货,可通过 邮箱([email protected])、电话 (86-755) 86700443、WhatsApp 或 Telegram 联系。常用备件——线圈组、闸门组件、镶件——7 天内发货。
我怎么知道拒绝增加是感官问题还是喂养问题?▼
先检查传感器放大器显示。如果其数值不稳定或低于记录的基线,则尖端会被污染并用投资促进机构进行清洁,而且一个无脂的花样会在大约一分钟内解决。如果放大器正常读取但镜头仍然拒绝,则移动到机械检查:轨道宽度,方向门条件和振幅设置。
为什么我不应该提高振动振幅来修复拒绝?▼
较高的振幅会掩盖症状,同时会增加镜头到轨道的撞击,因此刮伤和回弹通常会更严重并隐藏出机械故障。正确的顺序是找到原因——传感器提示,跟踪宽度或被污染,然后恢复基线设定。
传感器纤维小指针要多久清理一次?▼
每次开班时,还有一次镜头批次改变后。它是单一渠道突然拒绝增加的最常见原因,也是机器上最廉价的预防行动。
DPS-2需要什么气压,如果气压下降会怎样?▼
该机预计0.4–0.6 MPa. 在波段下方,充气处理会变得缓慢或间歇,这通常表现为进食速度不一致,或者是一个间歇地饿死镜头而无明确警报的挂载器。
伦斯卡料在定向门——我首先应该检查什么?▼
对照生产中的镜头规格检查轨距,清理出碎片的门,确认振幅不高于记录的基准。过度振荡会把镜头推入大门,而不是引导它们穿过大门。
HMI 显示 PLC 通信错误。控制器有问题吗?▼
通常不会 常见的原因是来自附近设备的松散通信电缆或电噪声。关闭机器,检查电缆线路和连接器,尽可能将信号电缆与电力电缆分开,然后重新启动。这些检查后不断出错 说明一个值得报道的硬件问题。
连斯带着划痕抵达接头点 是什么原因导致的?▼
受污染或已磨损的轨道表面,或对轨道的过度振幅压透镜。检查进取的镜头首先确认刮痕是新的,再检查跑道表面并恢复基线振幅。
我该如何验证一个修补是否有效?▼
干预后运行10个测试镜头,确认通过干净。如果同一断层在正确修补后在轮班内返回,则病因有可能磨损而不是被污染,应报告断层历史。
我什么时候可以联系JHIMS 而不是在家里修理它?▼
当同一断层在正确修补后在一班内返回时,当断层不符合所记录的五个模式中的任何一种时,或者当已磨损的部分需要替换时,联系JHIMS. 包括机器模型,镜头大小,症状,相片或视频以及当前拒绝率;诊断一般在两小时内会回来。
在排除故障时,应该改变什么?▼
不更改一个坏批次镜头的 PLC 配置文件,因为一个配置文件是已验证设置的记录,更改它会使接受数据失效。更正批量或机械原因。
清理是否影响记录的配置文件或设置?▼
没有 清理传感器提示、轨迹和门不会改变所储存的参数。在清理后,确认振幅和跟踪设置仍然与记录的基线相匹配,而不是通过感觉调整。
多少机器可以由顾客维护? ’自己的技术人员?▼
清理、压力检查、轨迹宽度核查和对轨迹和出入口的目视检查是操作人员一级的任务,涵盖大多数实地问题。任何需要改变所储存的参数或更换已磨损的机械部件的干预都应由JHIMS支持来完成。

把您的 DPS-2 问题提交给 JHIMS 工程团队

请注明设备型号、镜片尺寸、症状描述、照片或视频以及当前不良率——我们的工程师通常会在 2 小时内给出诊断路径。

观察机构有助于判断故障现象:将您的设备与对照比较 正常运行中的 DPS-2 镜头供料器 ,背景术语见 振动盘供料器调试. 发送一段简短的故障现象视频至 WhatsApp 由我们的工程师直接回复;更多视频见 JHIMS 频道.

真实部署:厦门一家镜头模组厂商如何终止重复采购供料器— DPS-2 镜头供料器复购案例.

📞 (86-755) 86700443✉ [email protected]