地址
中国广东省深圳市宝安区石岩街道龙腾社区西山路4号润腾工业园A1栋(518000)
工作时间
周一至周六:09:00 – 23:00(UTC+8)
周日:休息
地址
中国广东省深圳市宝安区石岩街道龙腾社区西山路4号润腾工业园A1栋(518000)
工作时间
周一至周六:09:00 – 23:00(UTC+8)
周日:休息

通过11个渐进式视频教程掌握JHIMS D900高速SMT点胶机 — 从电源连接和基本操作到PCB生产程序。


点击任意步骤即可播放对应教程视频。上方主播放器可完整播放 11 步流程——点击步骤即可原地播放。
先看这段视频:当 JHIMS D900 到了,所以机器是正确打开的。
连接电线和气管,然后设置开关 动力、空气和PCB宽度. 视频还覆盖了伺服器电动机,照明,阀门温度控制和胶管压力(英语:0.10-0.40 MPa).
学习高效操作 JHIMS D900 点胶机的分步流程——从主界面与程序选择,到安全运行点胶任务。
探索优化性能的高级设置与操作技巧:运行速度、开关胶时间、加热控制,以及使用校正平台进行阀位校正。
D900计划 PCB 生产模式:分块的工程观点、面板的工作观点、点/线/弧的轨迹观点(管理员密码 12345678) (中文(简体) ). 更多内容: 点胶机知识库.
设置并执行针头保养,防止堵塞、确保顺畅运行。设置每块 PCB 板后的自动针头保养任务,保持最佳性能。
熟悉机器软件界面,包括点胶关键参数与功能及安全特性,支持多语言。
了解点胶阀的结构、拆卸与工作原理,以及精密点胶的保养要点。
按照说明小心拆卸、清洗并重新组装点胶阀,以防故障并延长寿命。
掌握点胶阀的调试与维护方法,包括气压与温度调整,让机器保持最佳性能。
对于不常见的生产方案:设置 粘结点和线条,选择直线,圆形或半圆形模式,调整胶水量和行宽,并使用飞行模式进行速度。
药是 毫分级的可重复性 ——同位点或同行,同位点,循环相接。它取决于流体--------;粘度,放出压力和头快,以及从锅到尖的清洁路径。
| 症状 | 可能原因 | 概率 | 解决方法 |
|---|---|---|---|
| 不出胶 | 针头被固化残留物堵塞 | 40% | 执行排胶;仍堵塞则用溶剂清洗针头 |
| 不出胶 | 气管断开 / 调压阀关闭 | 15% | 确认气源 0.4–0.6 MPa |
| 胶点大小不一致 | 密封圈磨损 | 25% | 更换密封圈(最易磨损件) |
| 胶点大小不一致 | 气压波动 | 10% | 检查空压机干燥机与调压阀 |
| 拉丝 / 卫星滴 | 针头回程过低或开阀时间过长 | 20% | 提高回程高度;缩短开阀时间 |
| 不出胶 | 针头被固化残留物堵塞 | – | 执行排胶;仍堵塞则用溶剂清洗针头 |
| 不出胶 | 拆解并清洁阀体(步骤 9) | – | 飞行模式中跳过点 |
| 胶点大小不一致 | 密封圈磨损 | – | 更换密封圈(最易磨损件) |
| 胶点大小不一致 | 气压波动 | – | 检查空压机干燥机与调压阀 |
| 拉丝 / 卫星滴 | 针头回程过低或开阀时间过长 | – | 提高回程高度;缩短开阀时间 |
| 列模式中行末点未分组 | 检查每个飞行行的列分组 | – | 维护后漂移 |
| 列模式中行末点未分组 | 阀体位置未重新标定 | – | 运行阀体校正;将十字准星对准点中心 |
| 列模式中行末点未分组 | IO 信号缺失 | – | 胶桶压力 0.10-0.40 MPa;胶量充足 |
| 向废料杯喷射 3 秒测试件以冲洗喷嘴 | 光电传感器清洁——传感器头部无胶 | – | 定位相机镜头清洁;图像清晰 |
| 向废料杯喷射 3 秒测试件以冲洗喷嘴 | 喷嘴外壁与阀座清洁 | – | 无错误指示;急停已复位 |
| 点胶区清洁;运动部件上无溢胶 | 点胶时抽风/通风运行 | – | JHIMS D900 的最大点胶速度是多少? ▼ |
| 点胶区清洁;运动部件上无溢胶 | 数据线损坏 | – | 喷嘴应多久清洁一次? ▼ |
| 阀门无法出胶 | 胶筒已空 | – | PCB 程序换型需要多长时间? ▼ |
| 阀门无法出胶 | 每周维护清单有哪些? ▼ | – | 清洁后如何标定点胶阀? ▼ |
| D900 可以点哪些流体? ▼ | D900 有多快? ▼ | – | 设备需要多大的气压? ▼ |
| 维护后出现偏移 | 管理员密码是多少? ▼ | – | 如何创建新程序? ▼ |
| 频率 | 任务 | 方法 |
|---|---|---|
| 每日 | 检查气压与胶量;首批前排胶。 | 调压阀表 + 3 秒试打 |
| 每日 | 保持点胶区域整洁;及时擦拭飞溅胶水。 | 无尘布 |
| 每周 | 给关键活动部位(丝杆、导轨)涂润滑油。 | 润滑油 |
| 每周 | 清洁针头外壁与阀座。 | 软布 + IPA |
| 每月 | 检查活动部位固定螺丝;松动则拧紧。 | 扳手组 |
| 定期 | 用干净无尘布擦拭定位相机镜头。 | 无尘布 |
| 长期闲置 | 排尽胶管中的胶并清洗胶枪,防止堵塞。 | 溶剂 |
| 关机 | 软件停止→关闭软件→关闭电脑→停止按钮→主断路器 OFF→拔电源→调压至 0 psi→关闭气源。 | — |
| 参数 | 推荐值 | 允许范围 | 备注 |
|---|---|---|---|
| 使用空气 | 0.5 – 0.7 MPa(5.0–7.0 kgf/cm²) | 干燥空气,露点 ≤ -17°C | 按用户手册 |
| 胶桶压力 | 0.10 – 0.40 MPa | 按胶水特性调整 | 过高影响点胶效果 |
| 点胶频率 | 最高 3000 Hz | 取决于流体与针头 | 高速生产 |
| 工作环境温度 | +10°C 至 +30°C | 湿度 ≤50%RH(35°C) | 运输 -10 至 +60°C |
| 运动系统 | 三轴滚珠丝杆 + 伺服马达 | — | 稳定高速运动平台 |
| 喷射阀 | 自主知识产权 | 密封圈可更换 | 最易磨损件 |
| 轨道 | 双轨配置 | 独立控制 | 缩短等待时间 |
| 视觉 | 自动位置识别与补偿 | 非接触式激光探高 | — |
| 控制软件 | UFD / IEM,多语言 | 管理员密码 12345678 | 编程简单 |
| 机器重量 | 约 1000 kg 级 | 尺寸因型号而异 | AT-D450 / D900C / D1200 系列 |
针/阀状况、气压和运动速度 决定点质量。如果点不一致,先检查封环,再检查空气稳定性,再检查阀门开放时间。线上合作伙伴: L5 指南,M8 指南.
针头堵塞会浪费胶水并导致跳点。首批前执行排胶,并设置每块板后自动针头保养(步骤 6)以防堵塞。
板到位但无点胶动作时,先检查定位光电感应器、数字放大器设置与 IO 信号,再怀疑阀体本身。
飞行模式可提高节拍,但仅适用于规律点程序——每排结束点必须按列模式分组,否则机器会跳点。
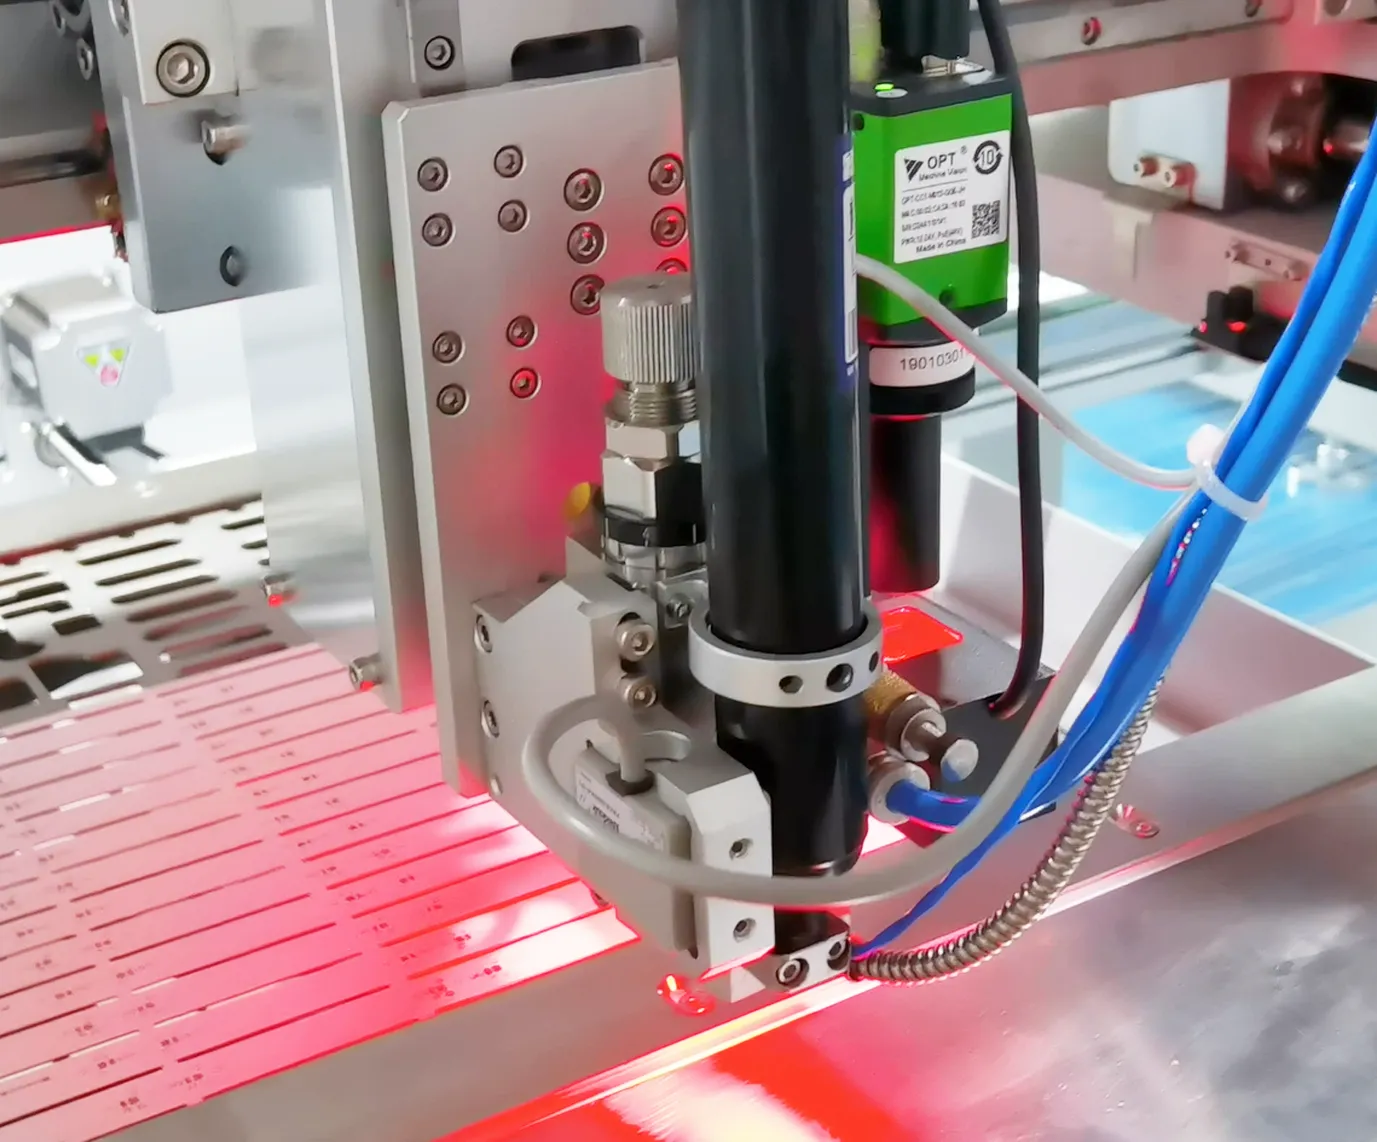 相关JH-D900 高速精密点胶机高速点胶机,精密三轴运动、喷射阀与双轨配置——最高 3000 Hz。查看产品 →
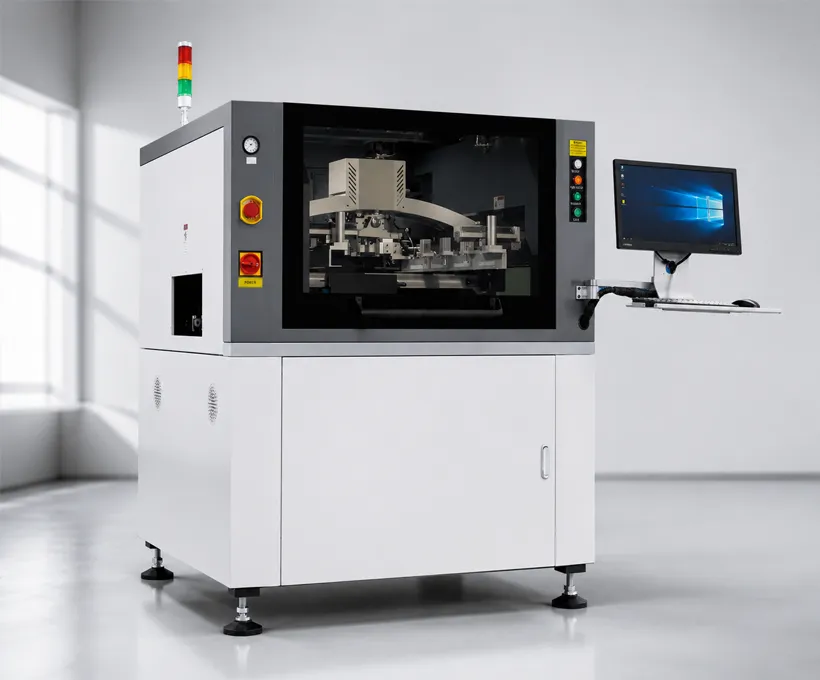 相关JHIMS M8 锡膏印刷机面向更大板型的全自动视觉锡膏印刷机——CCD 对位(±0.01mm)与 2D 检测。查看产品 →
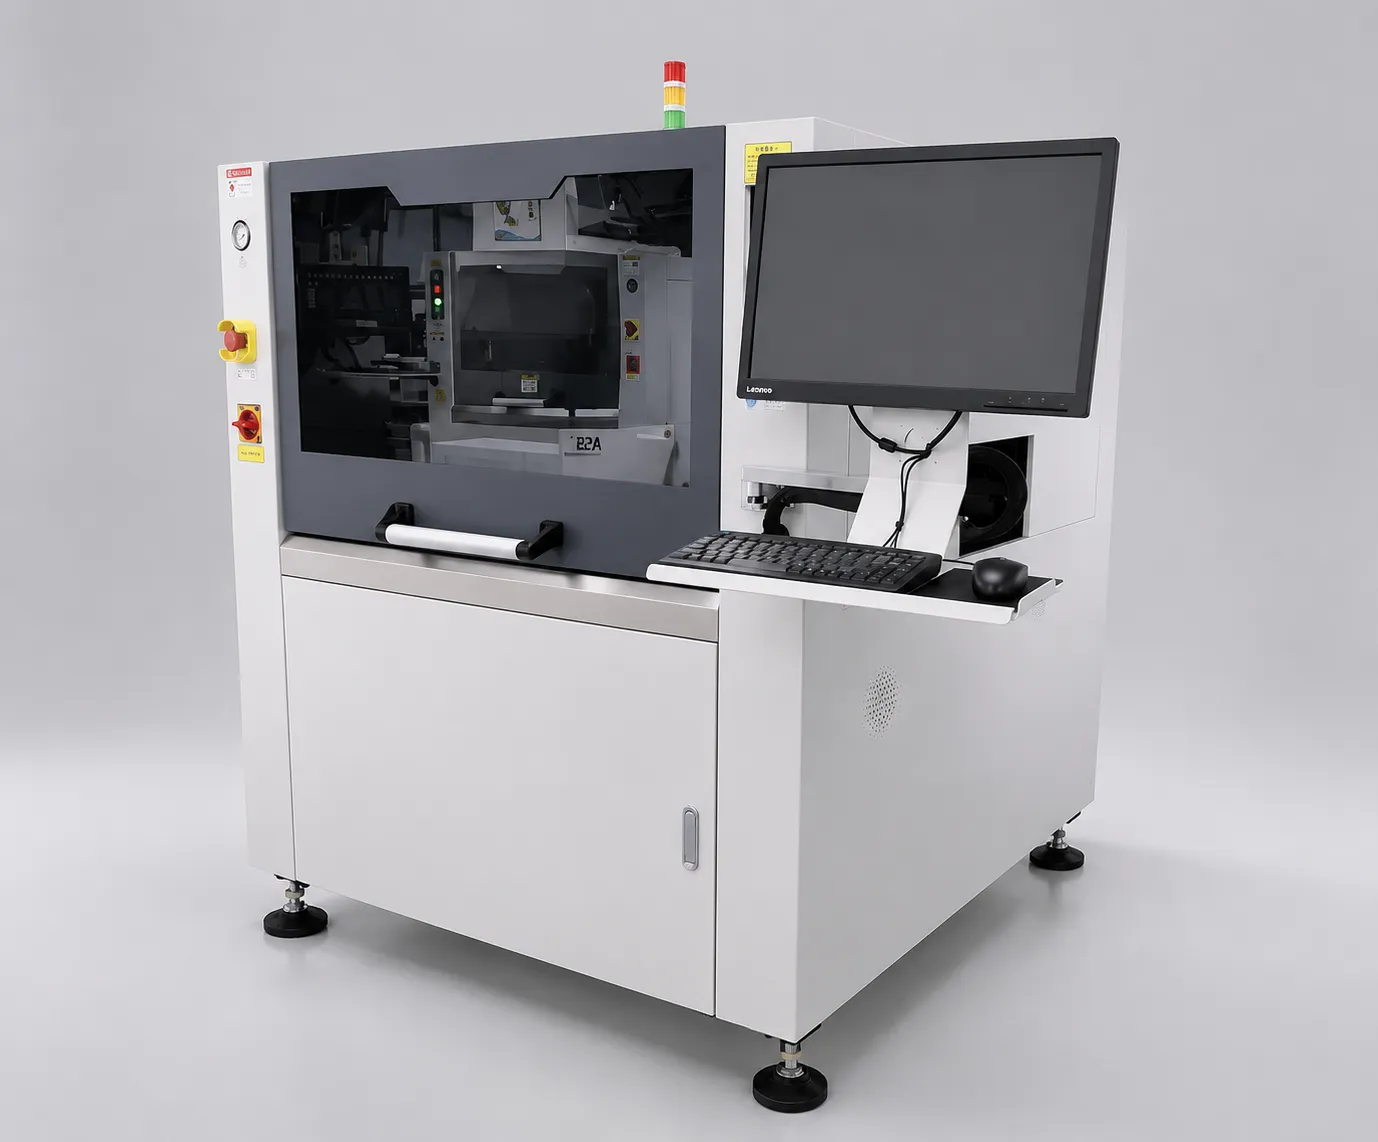 相关JHIMS L5 锡膏印刷机全自动视觉锡膏印刷机,精度 ±0.025mm,集成 2D 检测。查看产品 →
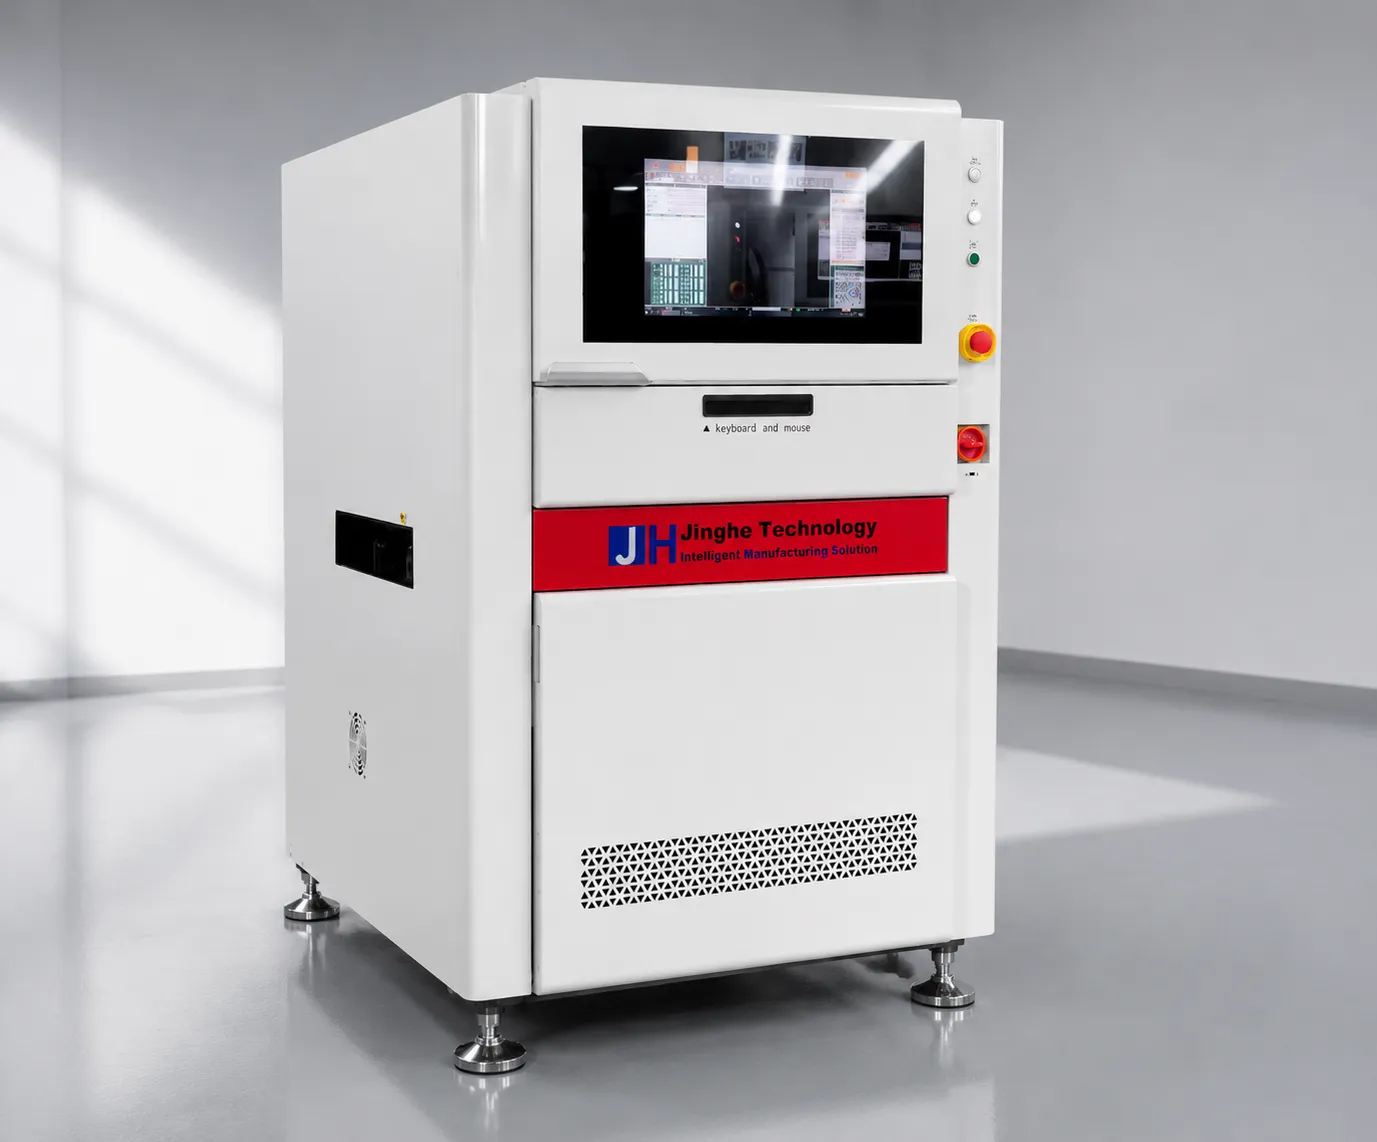 相关JHIMS R6-U UV 激光打标机355nm UV 激光打标机,用于 PCB 追溯——高速打标 QR 与 Data Matrix 码。查看产品 →
 相关JHIMS S630 三维SPI用于 SMT 产线的 3D 锡膏检测——回流焊前检测体积、高度与面积缺陷。查看产品 →
 相关JHIMS R10 回流焊炉用于 SMT 产线的无铅热风回流焊——20 个加热区,峰值温度可达 300°C。查看产品 →
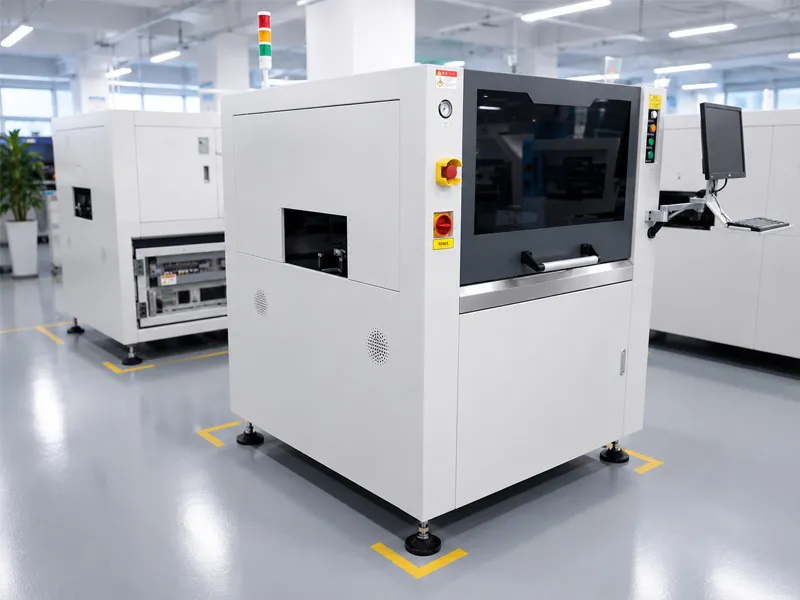 指南L5 锡膏印刷机指南JHIMS L5 锡膏印刷机操作的分步视频指南。阅读文章 →
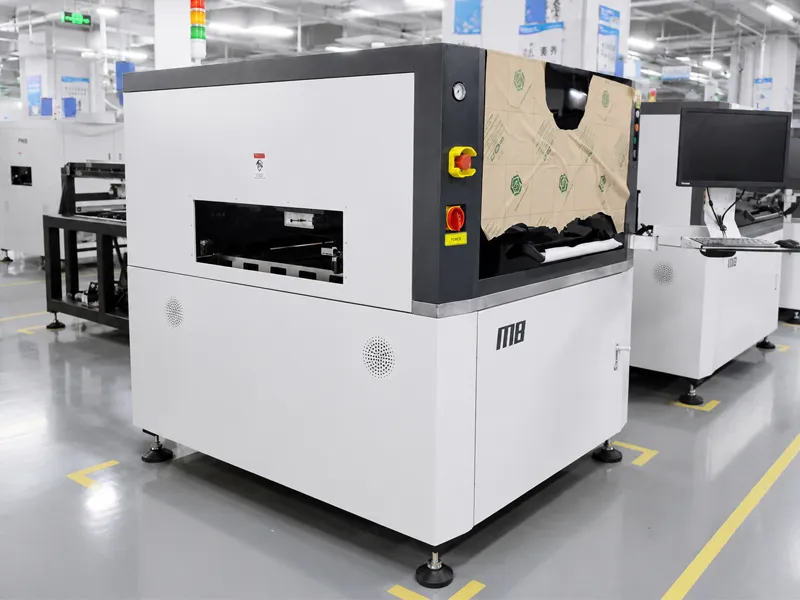 指南M8 锡膏印刷机指南JHIMS M8 锡膏印刷机操作的分步视频指南。阅读文章 →
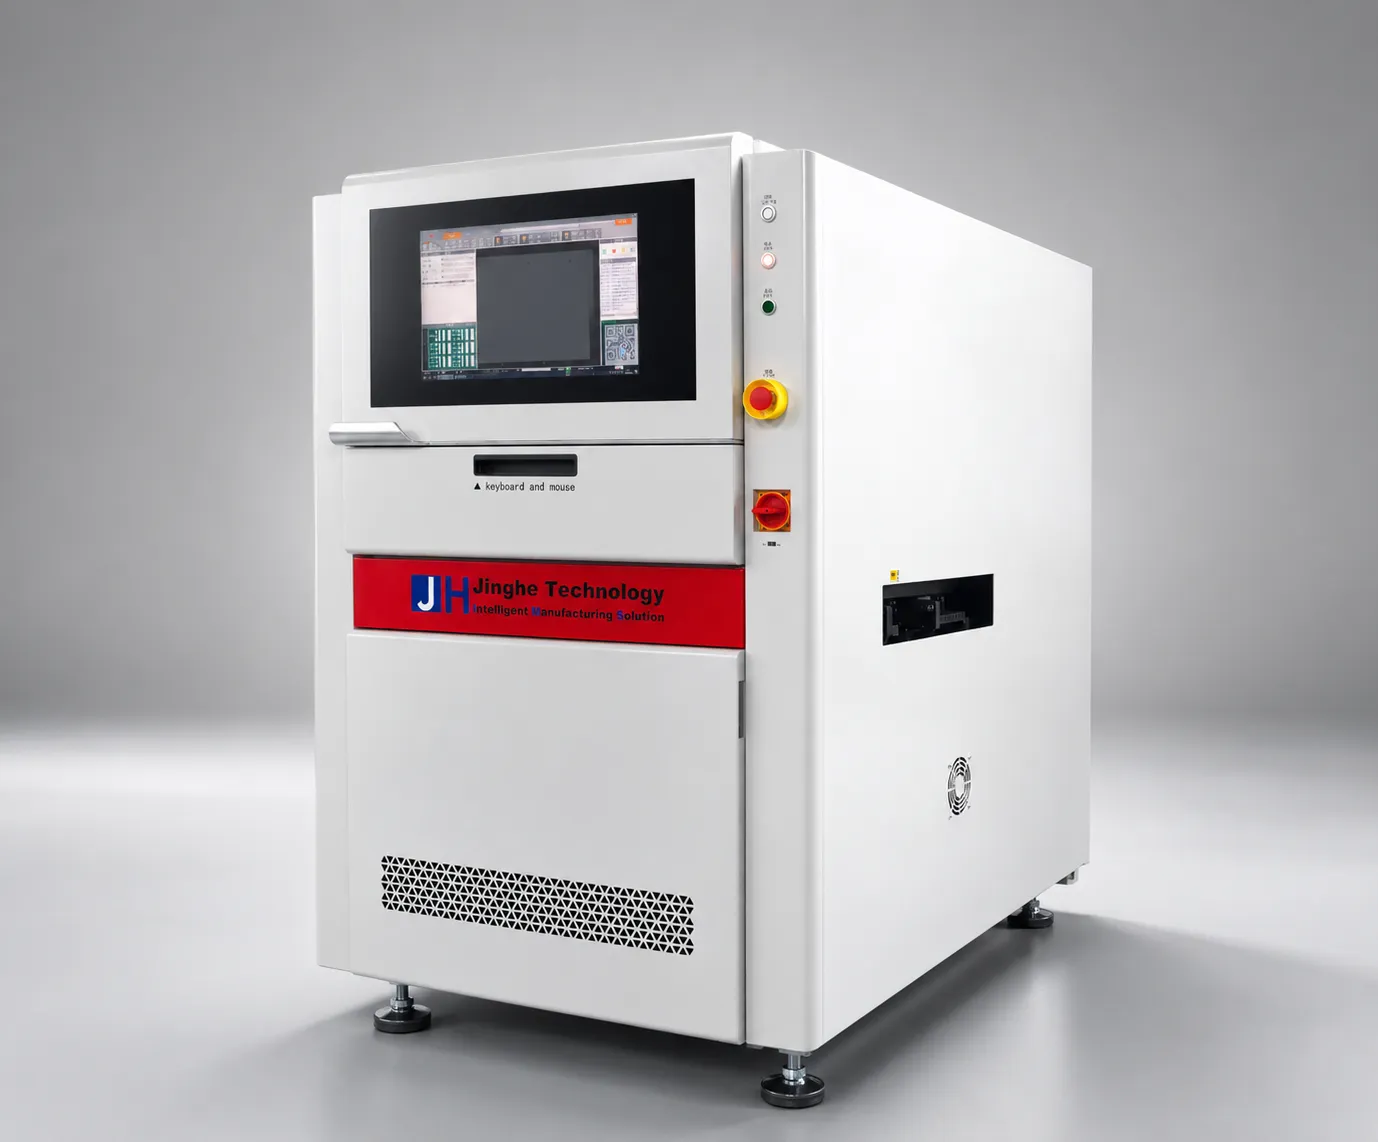 指南R6-U UV 激光打标机指南9 步视频指南:安装、激光校准、QR 打标流程与故障排除。阅读文章 →
 案例研究M8 锡膏印刷机案例研究沙特阿拉伯 LED 工厂如何使用 JHIMS M8 进行 mini-LED 板印刷。阅读文章 →
 指南DPS-2 透镜供料器排障指南按概率排序的 5 种常见镜头飞达故障及分步修复——多数可在 10 分钟内解决。阅读文章 →
 支持技术支持为您的 JHIMS 产线提供培训、远程诊断与备件发运。阅读文章 →
联系我们的工程师获取免费评估,首次回复在 12 个工作小时内(周一至周六 09:00–23:00,中国标准时间 UTC+8)。



