Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Çalışma Saatleri
Pazartesi – Cuma: 07:00–19:00
Hafta sonu: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Çalışma Saatleri
Pazartesi – Cuma: 07:00–19:00
Hafta sonu: 10:00–17:00

11 aşamalı video eğitimle JHIMS D900 yüksek hızlı SMT dozajlama makinesinde ustalaşın — güç bağlantısı ve temel kullanımdan PCB üretimine kadar.

Ustalaşın: JHIMS D900 dozajlama makinesinde 11 kısa video eğitimle — makinenin teslim alınması, güç ve hava bağlantıları, programlama, nozul ve valf bakımı ve üretim modları.
Herhangi bir adıma tıklayarak o eğitim videosunu açın. Yukarıdaki ana oynatıcı 11 adımın tamamını gösterir — yerinde oynatmak için bir adıma tıklayın.
Önce bu videoyu izleyin: makine geldiğinde ne yapılmalı, JHIMS D900 böylece makine doğru şekilde açılır.
Güç kablosunu ve hava hortumunu bağlayın, ardından şu anahtarları ayarlayın: güç, hava ve PCB genişliği. Video ayrıca servo motoru, aydınlatmayı, valf sıcaklık kontrolünü ve tutkal varili basıncını da kapsar (0.10–0.40 MPa).
JHIMS D900 dozajlama makinesini etkin şekilde kullanmanın adım adım sürecini öğrenin — ana arayüz ve program seçiminden dozajlama işini güvenle çalıştırmaya kadar.
Performansı en iyilemek için gelişmiş ayarları ve kullanım ipuçlarını inceleyin: çalışma hızı, valf açma/kapama süresi, ısıtma kontrolü ve düzeltme platformuyla valf konumu kalibrasyonu.
D900 cihazını şu mod için programlayın: PCB üretim modu: bölümleme için mühendislik görünümleri, paneller için çalışma görünümleri, nokta/çizgi/yay için yörünge görünümleri (yönetici şifresi 12345678). Daha fazlası: dozajlama makinesi bilgi bankası.
Tıkanmaları önlemek ve sorunsuz çalışmayı sağlamak için nozul bakımını yapılandırın ve uygulayın. Optimum performansı korumak için her PCB kartından sonra nozul için otomatik bakım görevleri ayarlayın.
Çok dilli desteğe sahip makine yazılımı arayüzünü, tutkal dozajlama için temel parametreler ve işlevler ile güvenlik özellikleri dahil, tanıyın.
Hassas tutkal dozajlama için bakım ipuçları dahil, dozajlama valfinin yapısını, sökülmesini ve çalışma prensibini öğrenin.
Sorunları önlemek ve uzun ömür sağlamak için dozajlama valfini talimatlara uygun şekilde dikkatlice sökün, temizleyin ve yeniden monte edin.
Hava basıncı ve sıcaklık ayarları dahil olmak üzere dozajlama valfini hata ayıklama ve bakım yöntemlerini keşfedin; makineyi en yüksek performansta tutun.
Seyrek kullanılan üretim programları için şunları ayarlayın: tutkal noktaları ve çizgileri, düz çizgi, daire veya yarım daire modlarını seçin, tutkal miktarını ve çizgi genişliğini ayarlayın, hız için uçuş modunu kullanın.
Dozajlama, miligram düzeyinde tekrarlanabilirlik — aynı nokta veya çizgi, aynı yerde, döngüden döngüye. Bu, akışkanın viskozitesine, dozajlama basıncına ve kafa hızına, ayrıca hazneden uca kadar temiz bir yola bağlıdır.
| Belirti | Olası Neden | Olasılık | Düzeltme |
|---|---|---|---|
| Sıvı akışı yok | İğne kürlenmiş kalıntıyla tıkanmış | 40% | Temizleme (purge) çalıştırın; tıkalıysa iğneyi solventte temizleyin |
| Sıvı akışı yok | Hava hattı bağlı değil / regülatör kapalı | 15% | Hava basıncını 0.4–0.6 MPa olarak doğrulayın |
| Tutarsız nokta boyutu | Sızdırmazlık halkası aşınmış | 25% | Sızdırmazlık halkasını değiştirin (en hızlı aşınan parça) |
| Tutarsız nokta boyutu | Hava basıncı dalgalanması | 10% | Kompresör kurutucusunu ve regülatörü kontrol edin |
| İpliklenme / uydu damlalar | İğne geri çekilmesi çok düşük veya valf açık kalma süresi uzun | 20% | Geri çekme yüksekliğini artırın; açık kalma süresini azaltın |
| Sıvı akışı yok | İğne kürlenmiş kalıntıyla tıkanmış | – | Temizleme (purge) çalıştırın; tıkalıysa iğneyi solventte temizleyin |
| Sıvı akışı yok | Hava hattı bağlı değil veya regülatör kapalı | – | Hava basıncını 0.5–0.7 MPa olarak doğrulayın |
| Tutarsız nokta boyutu | Sızdırmazlık halkası aşınmış | – | Sızdırmazlık halkasını değiştirin (en hızlı aşınan parça) |
| Tutarsız nokta boyutu | Hava basıncı dalgalanması | – | Kompresör kurutucusunu ve regülatörü kontrol edin |
| İpliklenme / uydu damlalar | İğne geri çekilmesi çok düşük veya valf açık kalma süresi uzun | – | Geri çekme yüksekliğini artırın; açık kalma süresini azaltın |
| Kart geldiğinde dozajlama yapılmıyor | Konumlandırma fotoelektrik sensörü tıkalı veya kirli | – | Sensörü kontrol edin; sensör kafasını kaplayan tutkalı temizleyin |
| Kart geldiğinde dozajlama yapılmıyor | Dijital amplifikatör ayarları hatalı | – | Yeşil sinyal seviyesini doğrulayın; minimuma ayarlayın |
| Kart geldiğinde dozajlama yapılmıyor | IO sinyali yok | – | Yazılımda IO noktası sinyalini kontrol edin |
| Konumlandırma kamerası çalışmıyor | Kamera yazılımda devre dışı | – | Yazılım ayarlarında kamera işlevini etkinleştirin |
| Konumlandırma kamerası çalışmıyor | Kamera kablosu gevşek veya hasarlı | – | Kamera kablosunu yeniden takın veya değiştirin |
| Otomatik yükseklik düzeltmesi çalışmıyor | Yükseklik düzeltme noktası kirli | – | Düzeltme noktasının yüzeyini temizleyin |
| Otomatik yükseklik düzeltmesi çalışmıyor | Veri kablosu hasarlı | – | Veri bağlantı kablosunu kontrol edin ve değiştirin |
| Valf dozajlama yapamıyor | Tutkal haznesi boş | – | Tutkalı doldurun; hazne basıncını 0.10–0.40 MPa olarak doğrulayın |
| Valf dozajlama yapamıyor | Valf tıkalı | – | Valfi söküp temizleyin (Adım 9) |
| Uçuş modunda atlanan noktalar | Sıra sonu noktası sütun modunda gruplanmamış | – | Her uçuş sırası için sütun gruplamasını kontrol edin |
| Bakım sonrası kayma | Valf konumu yeniden kalibre edilmemiş | – | Valf düzeltmesini çalıştırın; artı işaretini nokta merkezine hizalayın |
| Sıklık | Görev | Yöntem |
|---|---|---|
| Günlük | Hava basıncını ve sıvı seviyesini kontrol edin; ilk partiden önce nozulu temizleyin. | Regülatör göstergesi + 3 sn deneme dozajlaması |
| Günlük | Dozajlama alanını temiz tutun; dökülen sıvıyı hemen silin. | Tüy bırakmayan bez |
| Haftalık | Tüm önemli hareketli parçaları yağlayın (bilyalı vidalı miller, kızaklar). | Yağlama yağı |
| Haftalık | Nozul dış yüzeyini ve valf yuvasını temizleyin. | Yumuşak bez + IPA |
| Aylık | Hareketli parçaların sabitleme vidalarını kontrol edin; gevşekse sıkın. | Anahtar takımı |
| Periyodik | Konumlandırma kamerası merceğini temiz, tüy bırakmayan bir bezle silin. | Tüy bırakmayan bez |
| Boşta kalma dönemleri | Tüpteki tutkalın tamamını boşaltın ve tıkanmayı önlemek için tutkal tabancasını temizleyin. | Solvent |
| Kapatma | Yazılımdan durdurun → yazılımı kapatın → bilgisayarı kapatın → stop butonuna basın → ana şalteri KAPATIN → güç kablosunu çekin → regülatörü 0 psi değerine alın → havayı kapatın. | — |
| Parametre | Önerilen | İzin verilen aralık | Notlar |
|---|---|---|---|
| Hava beslemesi | 0.5 – 0.7 MPa (5.0–7.0 kgf/cm²) | Kuru hava, çiğ noktası ≤ -17°C | Kullanım kılavuzuna göre |
| Tutkal haznesi basıncı | 0.10 – 0.40 MPa | Sıvıya göre ayarlanır | Çok yüksek olması dozajlamayı etkiler |
| Dozajlama frekansı | 3000 Hz değerine kadar | Sıvıya ve iğneye bağlıdır | Yüksek hızlı üretim |
| Çalışma sıcaklığı | +10°C ile +30°C arası | Nem ≤50%RH (35°C) | Nakliye -10 ile +60°C arası |
| Hareket sistemi | Üç eksenli bilyalı vidalı mil + servo motorlar | — | Kararlı yüksek hızlı platform |
| Jet valf | Şirket içi tasarım (fikri mülkiyet) | Değiştirilebilir sızdırmazlık halkası | En hızlı aşınan parça |
| Hat (ray) | Çift hat yapılandırılabilir | Bağımsız kontrol | Bekleme süresini azaltır |
| Görüntüleme | Otomatik konum tanıma ve telafi | Temassız lazer yükseklik algılama | — |
| Kontrol yazılımı | UFD / IEM, çok dilli | Yönetici şifresi 12345678 | Basit programlama |
| Makine ağırlığı | ~1000 kg sınıfı | Boyutlar modele göre | AT-D450 / D900C / D1200 serisi |
İğne/valf durumu, hava basıncı ve hareket hızı nokta kalitesini belirler. Noktalar tutarsızsa önce sızdırmazlık halkasını, sonra hava kararlılığını, ardından valf açık kalma süresini kontrol edin. Hat ortakları: L5 kızak, M8 kızak.
Tıkalı iğne sıvıyı boşa harcar ve atlamalı dozajlamaya yol açar. İlk partiden önce temizleme yapın ve tıkanmayı önlemek için her PCB kartından sonra otomatik nozul bakımı ayarlayın (Adım 6).
Kart geldiği halde dozajlama başlamıyorsa, valfin kendisinden şüphelenmeden önce konumlandırma fotoelektrik sensörünü, dijital amplifikatör ayarlarını ve IO sinyalini kontrol edin.
Uçuş modu çevrim süresini iyileştirir, ancak yalnızca düzenli nokta desenleri için — her sıranın son noktası sütun modunda gruplanmalıdır, aksi halde makine noktaları atlar.
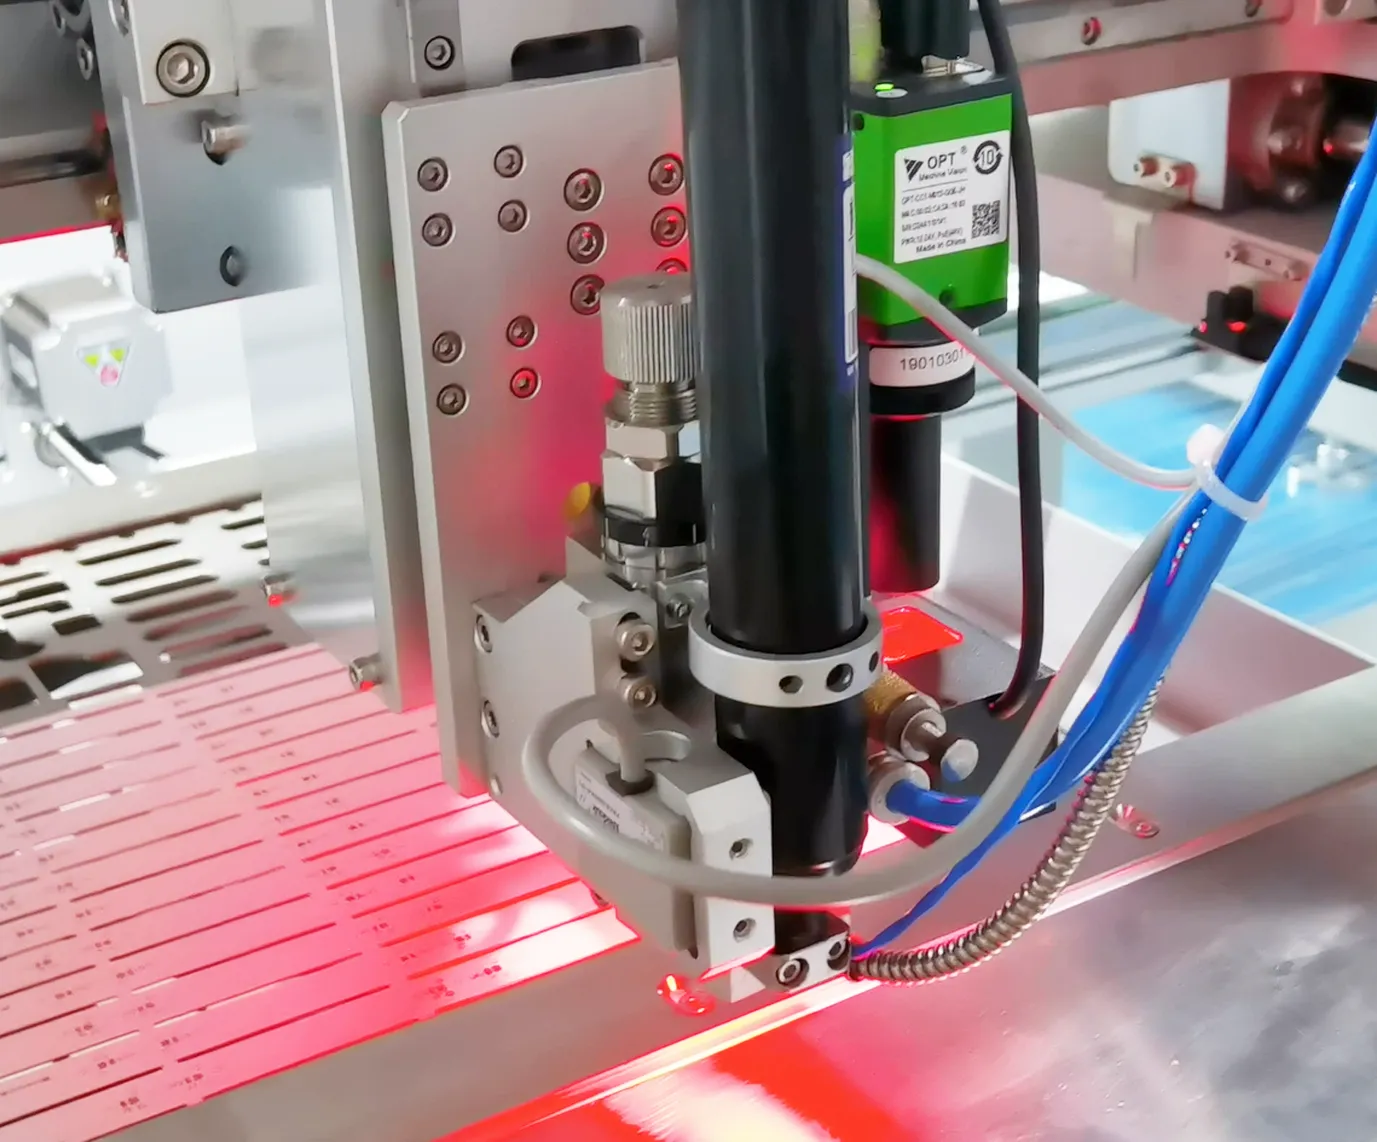 İlgiliJH-D900 Tutkal Dozajlama MakinesiHassas üç eksen hareket, jet valf ve çift ray ile yüksek hızlı dozajlama makinesi — 3000 Hz değerine kadar.Ürünü görüntüle →
 İlgiliJHIMS M8 Krem Lehim Baskı MakinesiDaha büyük kartlar için tam otomatik görüntülemeli krem lehim baskı makinesi — CCD hizalama (±0.01mm) ve 2D denetim.Ürünü görüntüle →
 İlgiliJHIMS L5 Krem Lehim Baskı Makinesi±0.025mm hassasiyet ve entegre 2D denetim sunan tam otomatik görüntülemeli krem lehim baskı makinesi.Ürünü görüntüle →
 İlgiliJHIMS R6-U UV Lazer Markalama MakinesiPCB izlenebilirliği için 355nm UV lazer markalama makinesi — yüksek hızda QR ve Data Matrix kodları.Ürünü görüntüle →
 İlgiliJHIMS S630 3D SPISMT hatları için 3D lehim pastası denetimi — reflow öncesinde hacim, yükseklik ve alan hatalarını tespit eder.Ürünü görüntüle →
 İlgiliJHIMS R10 Reflow FırınıSMT hatları için kurşunsuz sıcak hava reflow lehimleme — 20 ısıtma bölgesi, 300°C'ye kadar tepe sıcaklık.Ürünü görüntüle →
 RehberL5 Krem Lehim Baskı Makinesi KılavuzuJHIMS L5 krem lehim baskı makinesinin kullanımı için adım adım video kılavuz.Makaleyi oku →
 RehberM8 Krem Lehim Baskı Makinesi KılavuzuJHIMS M8 krem lehim baskı makinesinin kullanımı için adım adım video rehber.Makaleyi oku →
 RehberR6-U UV Lazer Markalama Makinesi Rehberi9 adımlı video rehber: kurulum, lazer kalibrasyonu, QR markalama iş akışı ve sorun giderme.Makaleyi oku →
 Vaka ÇalışmasıM8 Krem Lehim Baskı Makinesi Vaka ÇalışmasıSuudi Arabistan'daki bir LED fabrikası JHIMS M8 modelini mini-LED kart baskısında nasıl kullanıyor.Makaleyi oku →
 RehberDPS-2 Lens Besleyici Sorun Giderme KılavuzuOlasılığa göre sıralanmış 5 yaygın lens besleyici sorunu ve adım adım çözümleri — çoğu 10 dakikadan kısa sürede giderilir.Makaleyi oku →
 DestekTeknik DestekJHIMS hattınız için eğitim, uzaktan teşhis ve yedek parça sevkiyatı.Makaleyi oku →
Ücretsiz değerlendirme için mühendislerimizle iletişime geçin; ilk yanıt 12 çalışma saati içinde (Pzt–Cmt, 09:00–23:00 Çin Standart Saati, UTC+8).















