Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Çalışma Saatleri
Pazartesi – Cuma: 07:00–19:00
Hafta sonu: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Çalışma Saatleri
Pazartesi – Cuma: 07:00–19:00
Hafta sonu: 10:00–17:00

12 hatlı bir TV arka aydınlatma fabrikası elle yerleştirilen lenslerden 24 DPS-2 besleyiciye nasıl geçti: ret oranı 'den %0.3'e, üretim hızı 900'den 3,420 UPH seviyesine, OEE 'den 'e, geri ödeme 7 ayda.

12 hatlı bir TV arka aydınlatma fabrikasının elle yerleştirilen lenslerden 24 DPS-2 besleyiciye geçişi: ölçülen başlangıç değerleri, kabul kriterleri ve 7 aylık geri ödemeyi sağlayan KPI geçişi.
Bu lens besleyici yatırım getirisi vaka çalışması, Qingdao'da 12 hatlı bir TV arka aydınlatma operasyonunu ele alıyor. Bir bakışta:
Bir bakışta bloğunu arka plan değil, projenin kısıt seti olarak değerlendirin. Yoğun sezonda 24/7 çalışan on iki SMT hattı, beslemenin sistem olarak aksadığı anlamına gelir: performansı düşük tek bir hat kendisinden sonra gelen hatları besleyemez ve 30 dakikalık bir ürün değişimi bu süreyi on iki kez maliyet olarak yazar. Yıllık TV hacmi sürekli ve büyük bir lens talebi demektir; manuel istasyonun darboğaz haline gelmesinin nedeni budur. Müşteri, burada adı gizli tutulan büyük bir elektronik markasıdır: hiçbir şirket veya kişi adı yayımlanmıyor, mühendislik verileri ise eksiksiz aktarılıyor.
Müşteri yılda 20 milyondan fazla TV ünitesi üretiyor. Qingdao fabrikası, TV arka aydınlatma modülü montajı için 12 SMT hattı işletiyor ve yoğun sezonlarda 24/7 çalışıyor. Arka aydınlatma lensleri ışık çubuklarına elle yerleştiriliyordu: operatörler her lensi tek tek alıp reflow öncesinde manuel olarak konumlandırıyordu.
Manuel lens besleme, arka aydınlatma modülü üretiminin en çok iş gücü gerektiren adımlarından biridir ve lens besleyici kararı tüm fabrika için darboğaz haline geldi. Manuel süreç ölçeklenmeye uygun değildi: hacimler büyüdükçe ve TV arka aydınlatma tasarımları daha ince, daha çeşitli lens geometrilerine geçtikçe hattın en zayıf halkası oldu. Üretim hızını sınırlıyor, tutarsız yerleştirme kalitesi üretiyor ve yoğun sezon kadrolamasını sürekli bir soruna dönüştürüyordu.
Neden geometriydi. Işık çubukları inceldikçe ve lens dış hatları çeşitlendikçe, önceki nesilde işleyen manuel yuvaya isabet etmek zorlaştı: lens küçük, yerleştirme penceresi dar ve operatör her vardiyada hattın talep ettiği hızda gözle konumlandırıyor. Tepsi ile yuva arasındaki elleçleme, ayrı hata kaynakları olarak kirlenme ve yanlış yönlenme ekliyor; ret oranı yorgunlukla büyüyor — bu yüzden hat en kötü saatlerine göre planlanıyordu. Çözüm, operatörü yönlendirme adımından çıkarmaktır.
Müşteriyi lens beslemeyi otomatikleştirmeye dört sorun itti — hepsi ölçülebilir, hepsi üretim zamanına maliyet yazıyordu:
Her sorunun dile getirilmesi gereken bir maliyet mekanizması var, çünkü bir çözümün kesintiye uğratması gereken şey tam olarak bu mekanizmalardır. ret oranı yalnızca hurdaya ayrılan lensler değildir: reddedilen her modül, tükettiği malzemeyi, tespit ve yeniden işleme iş gücünü ve denetim kapasitesini de beraberinde taşır. Yaklaşık 900 UPH besleme hızı, dizgi makinesinin döngüler arasında beklediği anlamına gelir; bu durumda alt akış ekipmanı düşük yükle çalışır ve yöneticiler kapasite yerine fazla mesaiyle telafi eder. On iki hatta 30 dakikalık ürün değişimleri, hata raporunda hiç görünmeyen üretim saatleri ekler.
Müşterinin satın alma ekibi, herhangi bir lens besleyici tedarikçisini değerlendirmeden önce beş ölçülebilir gereksinim belirledi:
Beş gereksinim, sonradan tartışılmak yerine canlı hatta ölçülebilecek şekilde yazıldı: üretim hızı, dizgi makinelerini beslemesiz bırakmayan bir besleme hızı olarak; kalite, ek denetim iş gücü olmadan başlangıç değerinin çok altında ret oranı olarak; esneklik, çeşitli lens geometrileri arasında ürün değişimi olarak; otomasyon, hat başına bir operatör veya daha az olarak; kesinlik ise sevkiyattan önce müşterinin kendi lensleriyle doğrulama olarak — bu da projeyi bir şartname çalışmasından kabul prosedürüne dönüştürdü.
Proje, ölçülmüş hat verilerine göre kabul edildi; bu nedenle ilk görev başlangıç değerlerini dürüstçe sabitlemekti. Herhangi bir besleyici kurulmadan önce müşterinin kendi sistemlerinden dört KPI kaydedildi: ret , hat başına besleme hızı yaklaşık 900 UPH, manuel seviyelerde hat başına operatör dağılımı ve OEE . Bu sayıların proje başlamadan yazıya geçirilmesi, sonraki karşılaştırmayı meşru kılan şeydir — sonradan yeniden kurgulanan bir başlangıç değeri, tartışmanın gerektirdiği yöne kaymaya eğilimlidir.
İkinci adım, sayıları ekipmana bağladı. Kanal başına lens başına 0.5 ila 1 saniyelik besleme hızı, kanal başına 3,600 ila 7,200 UPH demektir; bu, konfigürasyonun gerçek lens seti üzerinde sağlaması gereken değerdir; %0.5'in altındaki ret oranı ise aparatın aynı lenslerde ulaşması gereken kalite değeridir. Burn-in testi müşterinin üretim lensleri üzerinde 48 saat sürdüğü için kabul değerleri ile sevkiyat değerleri aynı parçalardan geldi ve kabul, dört KPI da eşzamanlı ölçülerek canlı üretimde yapıldı.
Başlangıç referansı kurulumdan önce kaydedildi ve kabul için referans olarak kullanıldı. Aşağıdaki her satır, sayının nereden geldiğini belirtir; böylece aynı yöntem başka bir hatta da uygulanabilir.
| Referans kalemi | Kurulumdan önce kaydedilen değer | Ölçümün kaynağı |
|---|---|---|
| Ret oranı | Manuel lens yerleştirmeden gelen | Tanımlı sayım noktasındaki hat kalite kayıtları |
| Besleme kapasitesi | Hat başına yaklaşık 900 UPH | Tam vardiya boyunca dizgi makinesi sayaçları |
| Operatör görevlendirmesi | Her hatta manuel dizgi personeli | Personel listesi ve hat kadro planı |
| OEE | 58% | Hat kapasitesi ve duruş süresi verileri |
| Changeover (kalıp değişim) süresi | Lens değişimi başına 30 dakika veya daha fazla | Hazırlık olayları için üretim kaydı |
| Ekipman ölçeği | 24 adet DPS-2 ünitesi, hat başına 2, 4 kanallı konfigürasyon | Proje konfigürasyon listesi |
| Doğrulama dayanağı | Müşteri üretim lensleri, sevkiyattan önce 48 saatlik burn-in | Sevkiyat öncesi test raporu |
| Kabul dönemi | Canlı üretimde 30 günlük kabul | Sözleşmedeki kabul maddesi |
JHIMS devreye alındı 24 adet DPS-2 lens titreşimli besleyici (hat başına 2) müşterinin arka ışık lens geometrilerine uygun özel 4 kanallı konfigürasyonlarla. Her ünite lensleri doğrudan dizgi kafasına besler: lens başına 0.5–1 saniye bir ret oranı ile %0.5'in altında, patentli çift frekanslı titreşim teknolojisi sayesinde.
Çift frekanslı mimari, toplu dairesel beslemeyi hassas lineer hizalamadan ayırır — tek frekanslı besleyicilerde yaygın olan rezonans girişimini ortadan kaldırır ve yük değişimlerinde genliği sabit tutar. PLC ön ayar profilleri tüm titreşim parametrelerini sakladı: 50 adede kadar lens tipi ön ayarı, changeover işlemini aletsiz ve 5 dakikanın altına indirdi; profil geri çağırma ise hazırlık süresini 'e kadar kısaltacak kadar hızlı.
Sevkiyattan önce 24 ünitenin tamamı 48 saatlik burn-in testinden JHIMS Shenzhen tesisinde, müşterinin gerçek üretim lensleri kullanılarak geçti — bu, JHIMS tarafından her alıcıya ücretsiz 48 saatlik numune besleme testiyle sunulan doğrulamanın aynısıdır.
Hat başına kurulan tam besleme düzeni:
| Kalem | Konfigürasyon |
|---|---|
| Ekipman | JHIMS DPS-2 lens titreşimli besleyici (toplam 24 ünite) |
| Konuşlandırma | Hat başına 2 ünite × 12 SMT hattı |
| Kanal düzeni | Lens geometrisi başına özel 4 kanallı konfigürasyon |
| Besleme hızı | Lens başına 0.5–1 sn — kanal başına 3,600–7,200 UPH |
| Lens aralığı | 3–25mm — iç/dış üç ayaklı ve dört açılı yansıma tipleri |
| Titreşim teknolojisi | Patentli çift frekans (dairesel + doğrudan titreşim) |
| Kontrol | HMI dokunmatik ekranlı tam otomatik PLC, 50 adede kadar hazır profil |
| Hizalama toleransı | ±1mm (lens şekli ve pim ölçülerine göre) |
| Sevkiyat öncesi doğrulama | Müşterinin gerçek lensleriyle 48 saatlik burn-in |
Hat başına iki ünite bir yedeklilik değil, kapasite kararıydı. Hatta karışık lens seti çalışıyor ve kanal sayısı, besleyicinin dizgi makinesinin lens tüketimini aşacağı şekilde seçildi; changeover ve bir kanalın yeniden donatılması için de pay bırakıldı. Ünite başına dört kanal yüksek karışımlı bir programda da işe yarar: bir kanal aparat değişimi için devre dışı kalırken diğerleri beslemeye devam eder, böylece lens değişimi bir duruş yerine bir dizi hat değişimine dönüşür. Hizalama toleransı, lens şekli ve pim ölçülerinden yola çıkılarak artı eksi 1 mm olarak belirlendi.

Devreye alma, her adımda riski ortadan kaldıracak şekilde tasarlanmış beş aşamalı bir yolu izledi — numune doğrulamadan tam üretime:
| Aşama | Ne yapıldı | Fayda |
|---|---|---|
| 1. Numune doğrulama | Müşteri lensleri 48 saatlik besleme testinden geçirildi; ölçülen ret oranı ve genlik raporlandı | Performans, herhangi bir taahhütten önce müşterinin kendi ürününde kanıtlandı |
| 2. Mühendislik & burn-in | Özel 4 kanallı konfigürasyonlar oluşturuldu; JHIMS Shenzhen tesisinde gerçek lenslerle 48 saatlik burn-in yapıldı | Her ünite sevkiyattan önce doğrulandı — devreye almada sürpriz yok |
| 3. Kurulum & devreye alma | Hat başına 2 ünite kuruldu; her lens geometrisi için PLC ön ayar profilleri yüklendi; operatör eğitimi verildi | Hatlar hızla üretime döndü, changeover ilk günden hazır |
| 4. 30 günlük kabul | Canlı üretimde KPI doğrulaması: ret oranı, UPH, operatör sayısı, OEE | Sözleşmeye bağlı kabul, ölçülen sonuçlara dayandırıldı |
| 5. Ölçeklendirme & destek | 12 hattın tamamına yayılım; 4 saatin altında yanıt ve 48 saatin altında yedek parça sevkiyatı | 1 yıllık garanti boyunca ve sonrasında sürekli destek |

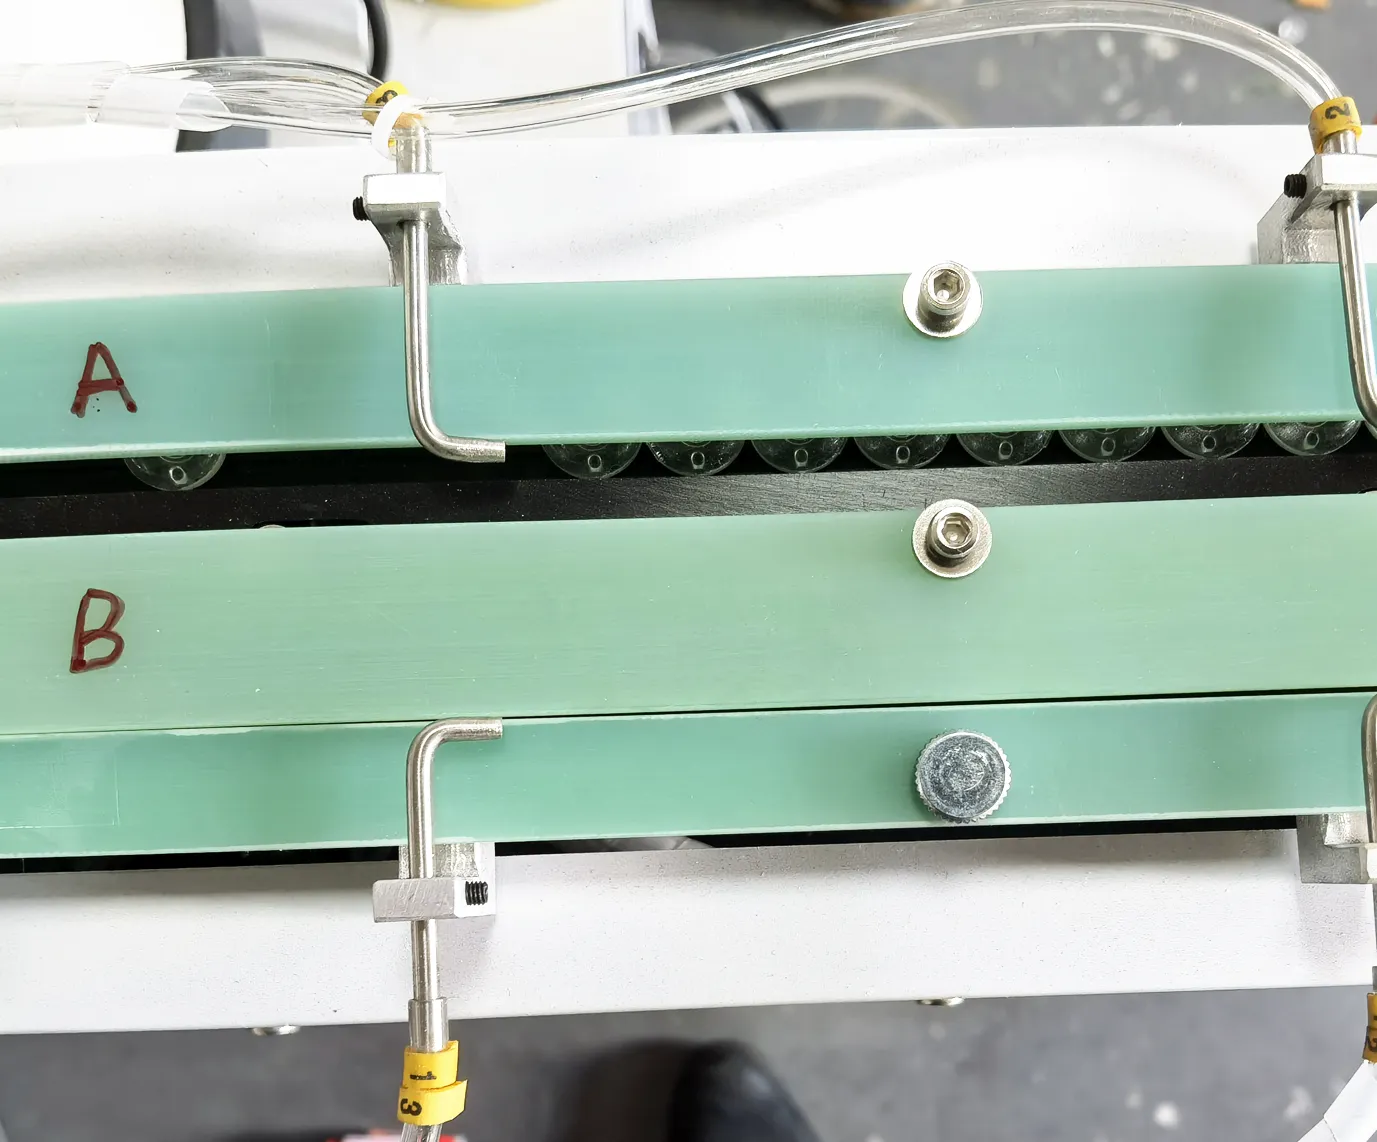

Bu lens besleyici ROI vaka çalışmasındaki her KPI, devreye almadan sonra müşterinin canlı üretim hattında ölçüldü. JHIMS DPS-2 ROI sonucu: 7 ayda tam geri ödeme.
| KPI | Önce (Manuel) | Sonra (DPS-2) | İyileşme |
|---|---|---|---|
| Ret Oranı | 12% | 0.3% | 40 kat azalma |
| Hat Başına UPH | ~900 | 3,420 | 0 artış |
| Operatörler | Manuel (hat başına) | 3 hatta 1 | Otomatik kontrol |
| OEE | 58% | 81% | +23 puan |
| Yatırım getirisi | — | 7 ay | Tam geri ödeme |

Öne çıkan dönüşüm: ret oranı 'den %0.3'e (yaklaşık kırk kat), hat başına kapasite yaklaşık 900 seviyesinden 3,420 UPH seviyesine, OEE 'den 'e, kadro üç hatta bir operatör ve 24 ünitede yedi ayda geri ödeme. Bunu üç etki açıklıyor: değişkenliğin kaldırılması (yönlendirme artık insan yargısı olmaktan çıktı, bu yüzden ret düştü ve vardiya ile yorgunluğa bağlı kayma durdu), kapasitenin salınması (dizgi makineleri artık kendi anma değerlerinde çalışıyor) ve iş gücünün salınması (bir operatör bir istasyon yerine üç hattı kapsıyor).
Geri ödeme bu etkilerden ve ölçekten doğuyor: 12 hat boyunca 24 ünite, yatırımın her hat çifti için bir kez yapıldığı, tasarrufun ise her vardiyada hat başına biriktiği anlamına geliyor — serbest kalan iş gücü, artık 'de hurdaya ayrılmayan malzeme ve aksi halde fazla mesai gerektirecek kapasite. Benzer bir sonuç beklemeden önce bu müşterinin karşıladığı üç ön koşulu kontrol edin: mevcut kayıtlardan ölçülebilen bir başlangıç referansı, 3–25 mm aparat aralığında ve tanımlı bir yönlendirme gereksinimi olan lens geometrisi ve hazırlık süresinin gerçek bir maliyet olduğu kadar yüksek changeover sıklığı.
İşle ilgili dört KPI ve iki ekipman değeri, devreye almadan önce ve sonra aynı üretim hatlarında ölçüldü.
| Kriter | Önce | Sonra | Nasıl ölçülüyor |
|---|---|---|---|
| Ret oranı | 12% | 0.3% | Besleme ve dizgiden sonra sayım noktasındaki kalite kayıtları |
| Hat başına besleme kapasitesi | Yaklaşık 900 UPH | 3,420 UPH | Tam vardiya boyunca dizgi makinesi sayaçları |
| Operatörler | Her hatta manuel dizgi | 3 üretim hattında 1 operatör | Otomasyon sonrası personel listesi |
| OEE | 58% | 81% | Duruş süresi verilerine karşı hat kapasitesi |
| Lens değişimi | 30 dakika veya daha fazla | PLC reçeteleriyle 5 dakikanın altında | Süreli changeover, aparat ile reçete geri çağırma ve doğrulama |
| Kanal başına besleme hızı | Manuel besleme için geçerli değil | lens başına 0.5–1 saniye | Vardiya boyunca kanal başına ray algılama sayımı |
| Ünite başına kanal | Uygulanamaz | Ünite başına 4 kanal, hat başına 2 ünite | Devreye almada teyit edilen konfigürasyon listesi |
| Hizalama toleransı | Yuvaya göz kararı yerleştirme | ±1 mm, lens şekli ve pim ölçülerine göre ayarlandı | Kurulum föyü ve alma noktası muayenesi |
| Kontroldeki reçeteler | Yok | PLC içinde 50 adede kadar lens tipi ön ayarı | HMI üzerindeki profil listesi |
Aynı besleme teknolojisini gerçek lenslerle çalışırken görün — bu vaka çalışmasının arkasındaki teknoloji:

Videonun tamamını YouTube üzerinde izleyin · daha fazla makine ve fabrika videosu: JHIMS resmi kanalı.
Tek bir soruyla izleyin: lens, operatör dokunmadan dökme haznesinden tekrarlanabilir bir sunum konumuna nasıl geliyor? İlginç olan hazne değil, dökme hareketi ile hizalama arasındaki sınırdır — dairesel titreşim parçaları haznede hareket ettirir, ayrı bir lineer kademe ise onları ray boyunca kontrollü bir adımda düzenler, böylece nozul her lensle aynı noktada buluşur. Bu ayrım, genliğin taşıma için değil lens için ayarlanabilmesinin nedenidir.
Bu Vakadaki BesleyiciJHIMS DPS-2SMT dizgi için lens titreşimli besleyici · lens başına 0.5–1 sn · <0.5% ret · ±1 mm hizalama · 6 P&P markasıÜrünü görüntüle → İlgili ÜrünYamaha YSM10 Dizgi MakinesiYüksek hızlı kompakt modüler dizgi makinesi – 46,000 CPH, 96 besleyici, e-Vision + Side View.Ürünü görüntüle →
 Yamaha YSM20R SMD Dizgi Makinesi95,000 CPH modüler dizgi makinesi — DPS-2 lens besleme hatlarıyla eşleşir.Ürünü görüntüle →
 3D SPI Lehim Pastası DenetimiReflow öncesi baskı hatalarını 0 3D pasta denetimiyle yakalayın.Ürünü görüntüle →
 R10 Reflow FırınıLens grupları için kararlı ısı profiliyle kurşunsuz sıcak hava reflow.Ürünü görüntüle →
 D900 Dozajlama MakinesiKonformal kaplama ve lens yapıştırma adımları için hassas dozajlama.Ürünü görüntüle →
 Satın Alma KılavuzuSMT Lens Besleyicisi Nasıl Seçilir (2026)8 adımlı satın alma yolu, tedarikçi karnesi ve çift ile tek frekans karşılaştırmasıMakaleyi oku →
 KarşılaştırmaÇift ve Tek Frekanslı Titreşimli Besleyiciİki titreşim teknolojisinin teknik karşılaştırmasıMakaleyi oku →
 KarşılaştırmaManuel ve Otomatik SMT Lens BesleyiciHangi besleme yöntemi üretiminiz için doğru?Makaleyi oku →
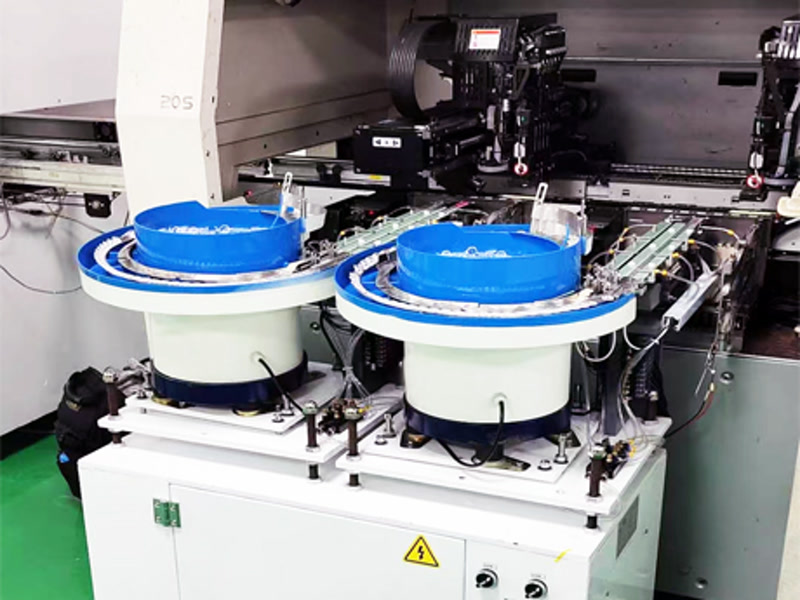 Vaka ÇalışmasıSMT Lens Besleyici Vakası: Xiamen'de TV Arka IşığıTV arka ışığı üretim hatlarında lens besleyici kurulumuMakaleyi oku →
 Vaka ÇalışmasıLens Titreşimli Besleyici Vakası: Rusya'da LED AydınlatmaLED aydınlatma üretiminde titreşimli besleyici vaka çalışmasıMakaleyi oku →
 Satın Alma KılavuzuÇin'den SMT Ekipmanı TedarikiRisk yönetimli bir satın alma rehberi: tedarikçi doğrulama, puan kartları ve ödeme korumasıMakaleyi oku →
Lens numunelerinizi ücretsiz 48 saatlik besleme testi için gönderin ve size özel bir ROI projeksiyonu alın — broşürden tahminle değil, kendi lenslerinizde ölçülmüş.















