ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.
ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.

เส้นทางการตัดสินใจซื้อ 8 ขั้นตอนสำหรับฟีดเดอร์แบบถาดสั่นสำหรับเลนส์ SMT: ความต้องการ เทคโนโลยี รายการชิ้นส่วน (BOM) การตรวจสอบ TCO และการลดความเสี่ยง — พร้อมตัวเลขการตรวจรับที่ใช้อ้างอิงตอนเซ็นสัญญา

กรอบการตัดสินใจบนพื้นฐานของหลักฐานสำหรับการเลือกระบบป้อนเลนส์ที่ต้องใช้งาน 8–10 ปี ครอบคลุมความต้องการ เทคโนโลยีการสั่น รายการชิ้นส่วน (BOM) ต้นทุนรวมในการเป็นเจ้าของ (TCO) การตรวจรับ และกรณีที่ท่านไม่ควรซื้อเลย
คู่มือนี้เขียนสำหรับวิศวกรและผู้จัดซื้อที่เลือก ฟีดเดอร์ (Feeder) เลนส์อัตโนมัติเป็นครั้งแรก หรือกำลังเปลี่ยนเครื่องที่ทำให้ต้องเสีย Downtime อยู่เป็นประจำ เนื้อหาออกแบบให้ใช้เป็นเช็กลิสต์ อ่านรอบแรกเพื่อดูเส้นทางการตัดสินใจซื้อ แล้วกลับมาที่ตารางให้คะแนนและตารางเปรียบเทียบเมื่อท่านเริ่มคัดรายชื่อซัพพลายเออร์
นำข้อมูลสี่อย่างมา แล้วคู่มือนี้จะกลายเป็นเครื่องมือตัดสินใจ: พอร์ตโฟลิโอเลนส์ของคุณพร้อมเส้นผ่านศูนย์กลางและรูปทรง อัตราการใช้สูงสุดที่สายการผลิตต้องการ รายละเอียด Head และหัวดูดของเครื่องหยิบวางชิ้นส่วน (Pick and Place) ที่ฟีดเดอร์ (Feeder) จะป้อนให้ และจำนวนครั้งที่เปลี่ยนเลนส์ต่อสัปดาห์ ข้อมูลสี่อย่างนี้ตอบคำถามของซัพพลายเออร์ได้เกือบทั้งหมดก่อนที่จะถูกถาม หากกำลังเปลี่ยนฟีดเดอร์ ให้เพิ่มข้อมูลอย่างที่ห้า คือประวัติการเสียของเครื่องเดิม
การซื้อฟีดเดอร์ (Feeder) เลนส์สำหรับสาย SMT เป็นการตัดสินใจลงทุนด้านเครื่องจักร ไม่ใช่การสั่งซื้อของใช้ทั่วไป โปรดทำตาม 8 ขั้นตอนนี้ตามลำดับ แต่ละขั้นช่วยขจัดความเสี่ยงเฉพาะอย่างก่อนที่จะกลายเป็นปัญหาในสายการผลิต
จัดทำข้อมูลกลุ่มเลนส์ของท่าน เป้ากำลังการผลิต แบรนด์เครื่องหยิบวางชิ้นส่วน และความถี่ในการเปลี่ยนรุ่น ให้ชัดเจนก่อนติดต่อซัพพลายเออร์รายใด
ตัดสินใจเลือกระหว่างความถี่เดี่ยวและความถี่คู่ด้วยตัวเลขจริง — ความเสถียรของแอมพลิจูด อัตราของเสีย และเวลาเปลี่ยนรุ่น — ไม่ใช่คำโฆษณาในโบรชัวร์
ขอรายการวัสดุ (BOM) ฉบับเต็มพร้อมหมายเลขอะไหล่ของผู้ผลิตสำหรับ PLC ระบบนิวเมติก เซ็นเซอร์ และลิเนียร์ไกด์
ตรวจสอบการจดทะเบียนธุรกิจ ความเป็นโรงงานจริง ใบรับรองมาตรฐาน ISO 9001 ลูกค้าอ้างอิง และสิทธิบัตร
การซื้อเครื่อง ค่าขนส่ง ภาษี การติดตั้ง การบำรุงรักษา และเวลาหยุดเครื่อง ตลอดระยะเวลา 8 ปี
ไม่ต้องชำระเงินล่วงหน้า 100%: ใช้เงินมัดจำ 70% ผ่าน T/T + 30% ก่อนการจัดส่ง (L/C at sight สำหรับลูกค้าประจำ) พร้อมการรับประกันสมรรถนะและระยะเวลาตรวจรับ 30 วัน
ยืนยัน Incoterms (อินโคเทอมส์) พิกัดศุลกากร (HS Code) อัตราภาษีนำเข้า และใบรับรอง Form E/F ก่อนลงนาม
เดินการทดสอบเร่งอายุ 48 ชั่วโมง ทดลองฟีดเดอร์ (Feeder) ด้วยเลนส์ของคุณเอง แล้วขยายกำลังผลิตด้วยแนวทางนำร่อง
บันทึกสภาพการผลิตจริงของท่านไว้ก่อนติดต่อผู้ขายรายใด
เขียนข้อกำหนดแต่ละข้อให้ผู้ขายตอบได้ด้วยตัวเลข พอร์ตโฟลิโอของเลนส์ควรเป็นตาราง ได้แก่ ชนิด เส้นผ่านศูนย์กลาง รูปร่างโดยรอบ วัสดุ สารเคลือบ ทิศทางการวางที่ต้องการบนหัวดูด และปริมาณการใช้ต่อเดือนของแต่ละชนิด กำลังการผลิตที่ต้องระบุคือชั่วโมงที่มีโหลดสูงสุดซึ่งสายการผลิตต้องรับได้ ไม่ใช่ค่าเฉลี่ยรายเดือน เพราะค่าเฉลี่ยจะกลบช่วงพีคที่ทำให้เครื่องปลายน้ำขาดชิ้นงาน
ให้นับจำนวนครั้งของการเปลี่ยนรุ่นจากบันทึกของสายการผลิต แทนที่จะประมาณเอาเอง เพราะตัวเลขนี้เป็นตัวตัดสินว่าเวลาที่ใช้กับอุปกรณ์จับยึด Recipe และการตรวจยืนยันนั้นเป็นต้นทุนส่วนเพิ่มหรือเป็นต้นทุนหลัก และให้ใส่ข้อกำหนดด้านสภาพแวดล้อมไว้ในเอกสารเดียวกันด้วย ทั้งการป้องกันไฟฟ้าสถิตสำหรับเลนส์ที่เคลือบผิว ชั้นคลีนรูมหากพื้นที่ผลิตนั้นต้องผ่านการตรวจประเมิน ตลอดจนอากาศอัดและกำลังไฟที่ใช้ได้จริง ณ จุดใช้งาน
ปิดท้ายด้วยเกณฑ์การยอมรับที่ระบุเป็นตัวเลขซึ่งท่านจะลงนามกำกับ: อัตราการปฏิเสธสูงสุดในชุดเลนส์ที่ตกลง อัตราการป้อนขั้นต่ำต่อช่อง และค่าความเผื่อการวางแนวที่หัวดูดยอมรับ ข้อกำหนดชุดนี้ช่วยได้ตั้งแต่ขั้นเสนอราคา: ซัพพลายเออร์ที่ทำได้จะตอบในรอบเดียวพร้อมการกำหนดค่าและราคา ส่วนรายที่ทำไม่ได้จะขอให้ท่านผ่อนเกณฑ์ลง ซึ่งเป็นข้อมูลที่มีประโยชน์ในตัวเอง
ข้อกำหนดจะใช้งานได้จริงกับซัพพลายเออร์ก็ต่อเมื่อทุกบรรทัดสามารถตอบด้วยตัวเลขหรือแบบเขียนได้ นี่คือเอกสารที่ต้องกรอกให้ครบก่อนส่ง RFQ ครั้งแรก
| ข้อกำหนด | ข้อมูลมาจากที่ใด | รูปแบบที่ปรากฏในคำสั่งซื้อ |
|---|---|---|
| กลุ่มผลิตภัณฑ์เลนส์ | แบบเลนส์ ข้อกำหนดการเคลือบผิว และปริมาณผลิตรายเดือนแยกตามชนิด | รายการอุปกรณ์จับยึด (Tooling) หนึ่งบรรทัดต่อเลนส์หนึ่งชนิด พร้อมระบุทิศทางการวางที่ต้องการ |
| อัตราการป้อนสูงสุด | ตารางสมดุลสายการผลิต และปริมาณการใช้เลนส์ต่อชั่วโมงของเครื่องวางชิ้นส่วน | อัตราการป้อนต่ำสุดต่อช่อง ระบุเป็นวินาทีต่อเลนส์ |
| เกณฑ์คุณภาพ | อัตราของเสียปัจจุบันที่ AOI หรือการทดสอบขั้นสุดท้าย แยกตามสาเหตุ | อัตราการคัดออกสูงสุดบนชุดเลนส์ที่ตกลงกัน พร้อมระบุหมวดหมู่สาเหตุ |
| ความถี่ในการเปลี่ยนรุ่น | บันทึกการผลิตหนึ่งสัปดาห์ที่นับจริงไม่ใช่ประมาณการ | จำนวน Recipe ที่ต้องการและเวลาเปลี่ยนรุ่นที่ต้องตรวจยืนยัน |
| อินเทอร์เฟซของเครื่อง | ข้อมูลรุ่น Head หัวดูด หรือถ้วยสุญญากาศ และความสูงที่อนุญาตในการจับชิ้นงาน | ขอบเขตของขายึด ความสูงในการหยิบ และประเภทอินเทอร์เฟซ (I/O แยก หรือ Modbus TCP) |
| สภาพแวดล้อม | ระดับความสะอาดของเซลล์ ข้อกำหนด ESD และระบบลมกับไฟ ณ จุดใช้งาน | การตั้งค่าเครื่องที่บันทึกเป็นเอกสารสำหรับ ESD หรือห้องคลีนรูม พร้อมระบุระบบสาธารณูปโภคที่ต้องใช้ |
| การตรวจสอบย้อนกลับ | ข้อกำหนดของลูกค้าหรือการตรวจประเมินสำหรับข้อมูลการป้อนและการคัดทิ้ง | ฟิลด์ข้อมูลที่ต้องบันทึก และโปรโตคอลที่ใช้รายงานข้อมูลเหล่านั้น |
| แผนการตรวจรับ | โปรโตคอลการทดสอบของท่านเองและ KPI ที่ใช้วัดสายการผลิต | ระยะเวลาทดสอบรับมอบ ค่าที่วัดได้ และมาตรการแก้ไขที่ผูกกับค่าเหล่านั้น |

ความแตกต่างทางเทคนิคที่สำคัญที่สุดเพียงข้อเดียวคือเทคโนโลยีการสั่นสะเทือน เปรียบเทียบสองทางเลือกด้วยตัวเลขจริง:
| คุณสมบัติ | แบบความถี่เดียว | ระบบสองความถี่ (DPS-2) |
|---|---|---|
| ความเสถียรของแอมพลิจูด | ความคลาดเคลื่อน 15–30% | ความแปรผัน <5% |
| อัตราของเสีย | 2–5% | <0.5% |
| การปรับตั้งโดยผู้ปฏิบัติงาน | ทุก 1–3 ชั่วโมง | ไม่มี (ตลอดกะ) |
| การเปลี่ยนรุ่น | 10–20 นาที | น้อยกว่า 5 นาที (ค่าตั้งล่วงหน้าใน PLC) |
เทคโนโลยีการสั่นเป็นตัวชี้ขาดว่าฟีดเดอร์ (Feeder) จะป้อนชิ้นงานในอัตราคงที่ หรือจะค่อย ๆ เปลี่ยนไปเมื่อถาดเริ่มว่างลง ดังนั้นควรเทียบตัวเลข ไม่ใช่ชื่อสถาปัตยกรรม พฤติกรรมที่วัดได้ คือ ความเสถียรของแอมพลิจูดตลอดภาระในถาด ความสามารถทำซ้ำของทิศทางการวางตัวที่จุดส่งชิ้นงาน และเวลาฟื้นตัวหลังแก้การติดขัด
ขอข้อมูลแอมพลิจูดแบบอนุกรมเวลาจากการทำงานเต็มกะ ค่าเดียวไม่สามารถแสดงการคลาดเคลื่อนได้ ในขณะที่เส้นโค้งที่คงที่ตั้งแต่ถาดเต็มจนถึงถาดเกือบว่างแสดงให้เห็นว่าหัวขับและลูปควบคุมกำลังทำงานจริง DPS-2 แยกการป้อนแบบถาดสั่นปริมาณมากออกจากการจัดเรียงเชิงเส้น และปิดลูปควบคุมในแต่ละหัวขับ ทำให้แอมพลิจูดแปรผันต่ำกว่า 5% เทียบกับ 15–30% ที่มักพบในหัวขับความถี่เดียวแบบไม่ควบคุม
ขั้นที่สอง ให้วัดสิ่งที่เกิดขึ้นจริงที่จุดหยิบ ความแม่นยำซ้ำด้านทิศทางมาจากจิกและราง จึงไม่สามารถถ่ายโอนข้ามชนิดเลนส์ได้ และควรเสนอราคาสำหรับชิ้นงานของคุณด้วยจิกของคุณเอง นี่คือเหตุผลที่ตารางเปรียบเทียบลงท้ายด้วยการทดสอบ: อัตราของเสียต่ำกว่า 0.5% และโดยทั่วไป 0.2–0.4% หลังการปรับแต่งจิก จะถูกวัดบนเลนส์รุ่นใดรุ่นหนึ่งโดยเฉพาะ ผู้จำหน่ายรายใดทำซ้ำตัวเลขนี้ได้ ก็ย่อมแสดงรอบการผลิตจริงให้ดูได้
ขอรายการวัตถุดิบทั้งหมด (Bill of Materials) พร้อมหมายเลขอะไหล่ของผู้ผลิตที่แน่นอน ชิ้นส่วนเหล่านี้กำหนดความน่าเชื่อถือและความสามารถของท่านในการจัดหาอะไหล่ในพื้นที่ในช่วงปีที่ 3–8:
ใบรายการวัสดุเป็นเอกสารจัดซื้อ จึงควรอ่านในฐานะเอกสารจัดซื้อ: ต้องระบุชื่อผู้ผลิต ตระกูลสินค้า และหมายเลขอะไหล่ของตัวควบคุม ระบบนิวเมติก เซนเซอร์ ชุดขับ และรางนำเชิงเส้น หากตำแหน่งใดตำแหน่งหนึ่งใช้ของเทียบที่ไม่มีแบรนด์หรือของทั่วไป ย่อมเปลี่ยนลักษณะการชำรุดของเครื่อง และที่สำคัญกว่าคือเปลี่ยนความพร้อมของอะไหล่ในปีที่สาม
คำถามสองข้อจะเปลี่ยน BOM ให้กลายเป็นการประเมินจริง: ท่านซื้ออะไหล่นั้นได้เองในประเทศของท่านหรือไม่หากผู้ขายหายไป และผู้ขายมีของในสต๊อกหรือไม่ ใช้เวลาส่งกี่วัน ฟีดเดอร์ (Feeder) ที่ตัวควบคุมหรือระบบตรวจจับเปลี่ยนได้จากสต๊อกในประเทศ ถือเป็นสินทรัพย์คนละระดับกับฟีดเดอร์ที่แผงอิเล็กทรอนิกส์เป็นโมดูลผู้ผลิตเดียว
ในกรณีที่ไม่สามารถขอ BOM ได้ เอกสารข้อมูลสินค้า (Datasheet) ถือเป็นทางเลือกสำรอง แต่ใช้ได้เฉพาะเมื่อเอกสารนั้นระบุความเสถียรของแอมพลิจูดและอัตราการคัดทิ้งสำหรับเลนส์ที่กำหนดไว้อย่างชัดเจน และเฉพาะเมื่อผู้ขายยินดีทดสอบกับชิ้นงานตัวอย่าง สองสิ่งนี้ ได้แก่ สเปกที่วัดค่าได้จริง และความพร้อมที่จะลองกับชิ้นงานของท่าน คือตัวชี้วัดที่ถูกที่สุดถึงความลึกของงานวิศวกรรมที่ผู้ซื้อจะหาได้ ส่วนข้อมูลอื่นบนโบรชัวร์ ใครก็เขียนได้ทั้งนั้น

ผู้ผลิตตัวจริงผ่านการตรวจสอบได้ ส่วนบริษัทค้าขายมักไม่ผ่าน ตรวจสอบให้ครบทั้ง 5 ข้อนี้:
การตรวจสอบยืนยันเป็นขั้นตอนต่อเนื่อง และแต่ละขั้นมีต้นทุนต่ำ เริ่มจากข้อมูลจดทะเบียนบริษัท โดยขอบเขตที่จดทะเบียนไว้ควรครอบคลุมการผลิต ไม่ใช่เพียงการขายหรือการจัดจำหน่าย และทุนจดทะเบียนควรสอดคล้องกับขนาดที่ผู้จัดจำหน่ายอ้าง
จากนั้นขอประชุมวิดีโอสดแทนการขอดูอัลบั้มภาพนิ่ง เพราะพื้นที่การผลิต ช่องประกอบ พื้นที่ทดสอบ Aging และ Burn-in รวมถึงผู้ปฏิบัติงานในพื้นที่เหล่านี้ ยากที่จะจัดฉากให้เนียนได้ในเวลาจริง สุดท้าย ให้ตรวจเลขที่ใบรับรอง ISO บนทะเบียนสาธารณะของหน่วยรับรอง และอ่านบรรทัดขอบเขตการรับรองให้ดี: ใบรับรองที่ครอบคลุมเพียงการขาย ไม่ได้ครอบคลุมการออกแบบและการผลิต ย่อมไม่ตอบคำถามที่ท่านถาม
ข้อที่สี่ ให้โทรหาลูกค้าอ้างอิงที่ใช้เลนส์ระดับเดียวกันและถามสามคำถามที่การตลาดตอบไม่ได้: เครื่องเดินมากี่ปีแล้ว อะไรเสียและซ่อมอย่างไร และใช้เวลาซ่อมนานเท่าใด ข้อที่ห้า ให้ค้นสิทธิบัตรเบื้องหลังเทคโนโลยีที่มีการกล่าวอ้าง ซัพพลายเออร์ที่เป็นผู้ผลิตจริงจะตอบได้ทั้งห้าข้อภายในประมาณหนึ่งวัน ส่วนรายที่ตอบไม่ได้ก็ได้บอกอะไรกับท่านแล้วตั้งแต่ยังไม่มีการจ่ายเงิน

ราคาซื้อเป็นเพียง 30–40% ของต้นทุนรวมในการเป็นเจ้าของ (TCO) ตลอด 8 ปี ควรสร้างแบบจำลองที่รวมราคาซื้อ ค่าขนส่ง ภาษีนำเข้า ค่าติดตั้ง การบำรุงรักษาเชิงป้องกัน (PM) และการซ่อมแก้ไข วัสดุสิ้นเปลือง และค่าเสียเวลาที่เครื่องหยุด ซึ่งเป็นปัจจัยที่สร้างความต่างของ TCO มากที่สุด ชิ้นส่วนคุณภาพสูงมีอัตราการเสียบ่อยน้อยกว่า 5–10 เท่า และซ่อมได้ภายใน 1–3 วัน เทียบกับ 1–3 สัปดาห์สำหรับชิ้นส่วนทั่วไป
สร้างโมเดลจากข้อมูลสายการผลิตของท่านเอง ไม่ใช่จากสมมติฐานของผู้ขายเครื่อง: รายการที่ใหญ่ที่สุดคือเวลาที่เครื่องหยุด (downtime) ซึ่งมีต้นทุนต่างกันในทุกโรงงาน ราคาซื้อเป็นรายการที่กรอกง่ายที่สุด และมักคิดเป็น 30–40% ของต้นทุนรวมตลอดแปดปี
ให้บวกค่าขนส่ง ภาษีนำเข้าและค่าพิธีการศุลกากรเป็นต้นทุนถึงปลายทาง ค่าติดตั้งและทดสอบเดินเครื่อง ซึ่งรวมการถอดสายการผลิตออกและประกอบกลับ ค่าฝึกอบรมผู้ปฏิบัติงาน ค่าจิกสำหรับเลนส์แต่ละชนิดที่อาจเพิ่มในภายหลัง วัสดุสิ้นเปลืองสำหรับการบำรุงรักษาเชิงป้องกัน (PM) อะไหล่ตามอายุการใช้งานที่คาดไว้ และค่าเสียโอกาสจากเครื่องหยุดโดยคิดจากกำไรต่อชั่วโมงที่สูญเสียการผลิตของท่านเอง
ปัจจัยอ่อนไหวสองข้อเป็นตัวตัดสินคำตอบ ข้อแรกคือความถี่ของการเสียหาย ชิ้นส่วนระดับพรีเมียมเสียหายน้อยกว่าชิ้นส่วนทั่วไปหลายเท่า และซ่อมได้ภายในไม่กี่วันแทนที่จะเป็นสัปดาห์ เครื่องที่เหมือนกันจึงอาจมีเวลาหยุดรวมต่างกันมาก
ประการที่สองคือเวลาเปลี่ยนรุ่น: ในสายการผลิตแบบหลากหลายรุ่น จำนวนนาทีที่เสียไปต่อการเปลี่ยนเลนส์หนึ่งครั้งคูณด้วยจำนวนครั้งที่เปลี่ยนต่อสัปดาห์ อาจมากกว่าส่วนต่างราคาซื้อภายในหนึ่งปี ลองคำนวณแบบจำลองสองรอบ รอบหนึ่งให้อัตราความล้มเหลวของผู้จัดหาเป็นสองเท่า แล้วดูว่าการตัดสินใจยังคงเดิมหรือไม่ในกรณีที่แย่ที่สุด
ล็อกข้อป้องกันเหล่านี้ให้ชัดก่อนลงนาม:
ส่งเลนส์จริงของท่านมาทดสอบการป้อนก่อนตัดสินใจซื้อ — อย่าซื้อโดยไม่ทดสอบกับสินค้าของท่านเอง
ระบุการรับประกันสมรรถนะ ช่วงทดสอบรับงาน 30 วัน และการอนุญาโตตุลาการโดยบุคคลกลาง ไว้ในสัญญา
อย่าจ่าย 100% ล่วงหน้า — ใช้เงินมัดจำ 70% ทาง T/T และอีก 30% ก่อนส่งมอบ หรือ L/C at sight สำหรับลูกค้าที่ซื้อประจำ
เริ่มจาก 1–2 เครื่อง วัดผล 90 วัน แล้วจึงขยายตามข้อมูลจริง
ข้อสรุปจากผู้เชี่ยวชาญ: การเลือกฟีดเดอร์ (Feeder) เลนส์สำหรับ SMT คือการตัดสินใจที่ใช้ไป 8–10 ปี ควรประเมินจากหลักฐาน ได้แก่ คุณภาพของชิ้นส่วน ความน่าเชื่อถือของผู้จัดจำหน่าย และต้นทุนตลอดอายุการใช้งาน ไม่ใช่ดูที่ราคาซื้อเพียงอย่างเดียว
การลดความเสี่ยงคือลำดับของข้อผูกพันที่ผู้ขายต้องมีต้นทุนในการทำตาม ซึ่งนั่นคือสิ่งที่ทำให้ข้อมูลเหล่านั้นมีความหมาย อันดับแรกคือการทดสอบป้อนตัวอย่างด้วยเลนส์ของท่านเอง เพราะเป็นการเปลี่ยนสเปกให้เป็นข้อมูลที่วัดได้บนชิ้นงานจริงของท่าน
จากนั้นจึงนำร่อง — หนึ่งหรือสองเครื่องบนสายการผลิตจริงเป็นระยะเวลาที่วัดผลได้ โดยกำหนด KPI เป็นลายลักษณ์อักษรก่อนเริ่มการทดลอง เพื่อไม่ให้ตีความผลลัพธ์ย้อนหลัง จากนั้นจึงทำสัญญา: การชำระเงินที่ผูกกับการสร้างเครื่อง การรับประกันสมรรถนะเป็นลายลักษณ์อักษร ช่วงทดสอบรับมอบพร้อมมาตรการเยียวยา และการรับประกันที่ระบุเวลาตอบสนองและเวลาส่งอะไหล่ให้ชัดเจน ไม่ใช่เพียงความพยายามเต็มที่ เมื่อครบแล้วการขยายไปสู่คำสั่งซื้อทั้งสายการผลิตจึงสมเหตุสมผล
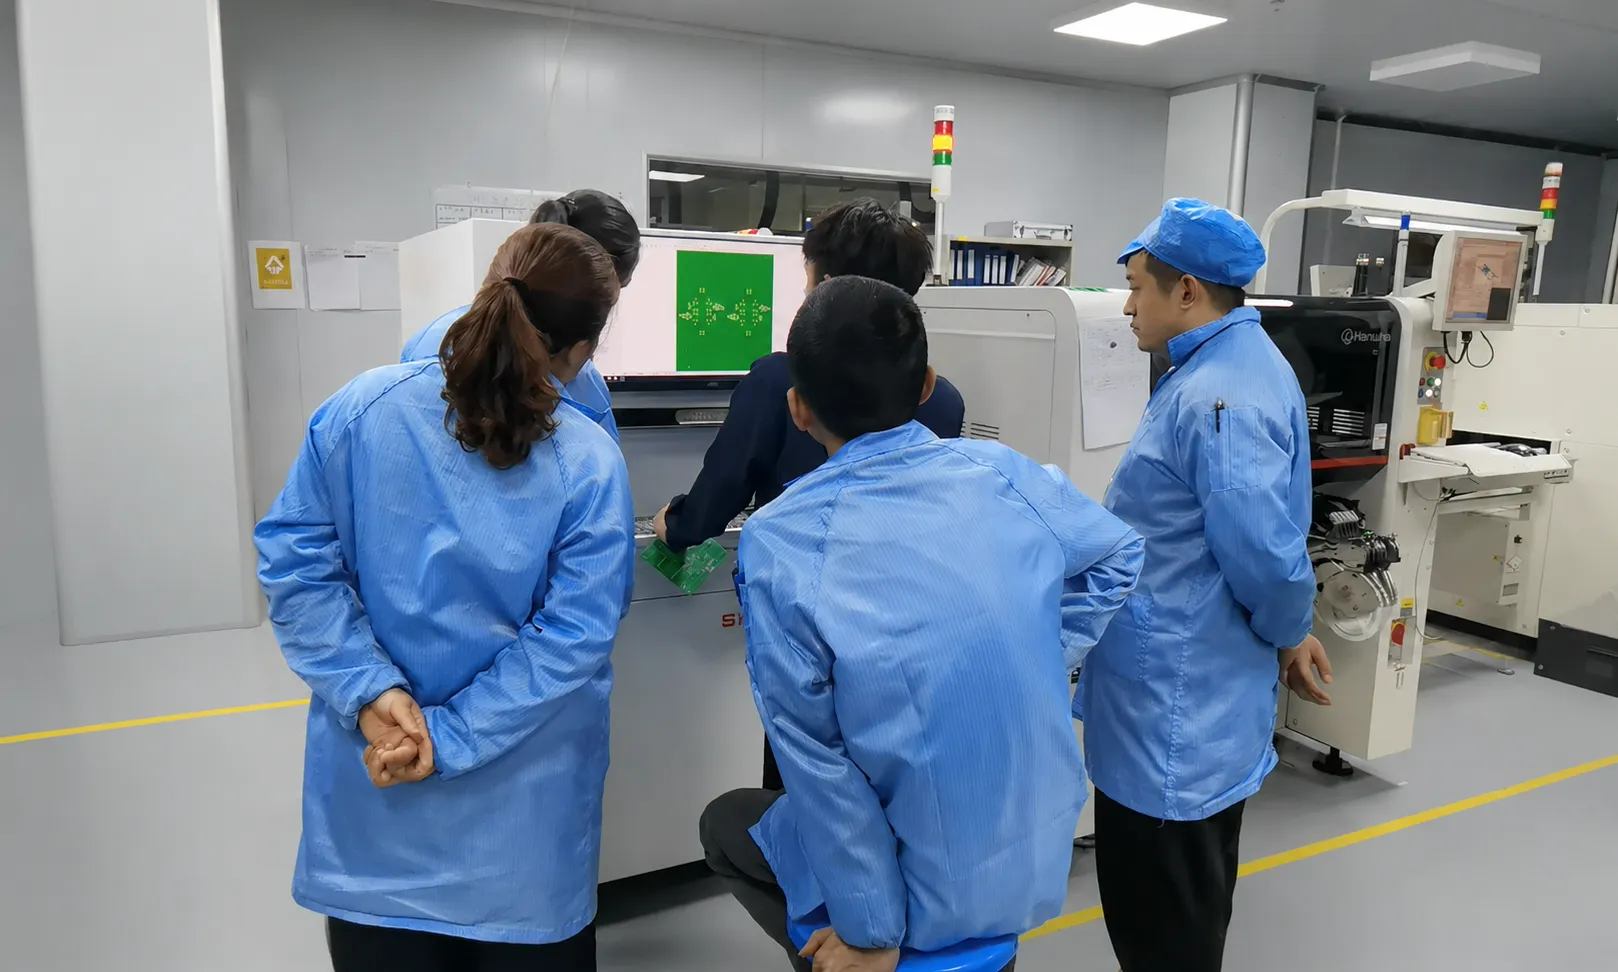
ให้คะแนนผู้ขายที่ผ่านการคัดเลือกทุกรายด้วยตัวชี้วัดแปดด้านเดียวกัน ผู้ขายที่ผ่านทั้งแปดข้อถือว่ามีความแข็งแกร่งด้านการผลิตจริง ส่วนรายที่ตกในการทดสอบตัวอย่างหรือเงื่อนไขการชำระเงินควรตัดออกโดยไม่ต้องพิจารณาราคา
| ขนาด | สิ่งที่ต้องตรวจสอบ | เกณฑ์การผ่าน |
|---|---|---|
| การจดทะเบียนธุรกิจ | ข้อมูลจดทะเบียนบริษัท (gsxt.gov.cn) | สถานะแสดงว่า “manufacturing” (อยู่ในระหว่างผลิต) ทุนจดทะเบียนสอดคล้องกับที่กล่าวอ้าง |
| ความมีอยู่จริงของโรงงาน | ทัวร์โรงงานทางวิดีโอสดหรือเข้าชมหน้างาน | มองเห็นพื้นที่งานแมชชีนนิ่ง CNC สายการประกอบ พื้นที่ทดสอบ และพื้นที่ Aging |
| การรับรองมาตรฐานคุณภาพ | ใบรับรอง ISO 9001 | ใช้งานได้และตรวจสอบยืนยันได้บนเว็บไซต์ของหน่วยรับรอง |
| ลูกค้าอ้างอิง | ลูกค้าในอุตสาหกรรมและภูมิภาคของท่านที่ติดต่อเข้ามา | โรงงานอ้างอิงในอุตสาหกรรมเดียวกันที่พร้อมพูดคุยโดยตรง |
| สิทธิบัตร | การค้นหาสิทธิบัตรของเทคโนโลยีที่อ้างว่าเป็นของผู้ขาย | สิทธิบัตรหลักที่ตรวจสอบได้และถือโดยซัพพลายเออร์เอง |
| การทดสอบตัวอย่าง | ส่งเลนส์จริงของคุณมาเพื่อทดสอบการป้อนชิ้นงาน | วัดอัตราของเสียและความเสถียรของแอมพลิจูดบนชิ้นงานจริงของท่าน |
| การชำระเงินและสัญญา | เงื่อนไขการชำระเงินและเงื่อนไขการค้ำประกันที่เสนอ | ไม่ชำระ 100% ล่วงหน้า มีการรับประกันประสิทธิภาพ + ระยะเวลาตรวจรับเป็นลายลักษณ์อักษร |
| บริการหลังการขายและการรับประกัน | ระยะเวลาตอบสนอง อะไหล่ และขอบเขตการรับประกัน | SLA การตอบกลับที่เป็นลายลักษณ์อักษร และความพร้อมของอะไหล่ |
ปัญหาของฟีดเดอร์ส่วนใหญ่ไม่ได้เกิดขึ้นเอง แต่มาจากการตัดสินใจซื้อตั้งแต่ก่อนเซ็นใบสั่งซื้อ (PO) หลีกเลี่ยงแปดข้อนี้:
ข้อผิดพลาดเหล่านี้ส่วนใหญ่เป็นเรื่องขององค์กร ไม่ใช่เรื่องเทคนิค จึงเกิดขึ้นซ้ำ การตัดสินใจซื้อถูกขับเคลื่อนด้วยการเปรียบเทียบใบเสนอราคาที่ไม่เคยไปถึงรายการเครื่องมือหรือรายการอะไหล่ การทดสอบตัวอย่างถูกข้ามเพราะโครงการล่าช้า และเกณฑ์การตรวจรับไม่ได้เขียนไว้เพราะทุกคนคิดว่าเป็นเรื่องที่เห็นได้ชัดอยู่แล้ว
วิธีแก้อยู่ในขั้นตอนการทำงาน คือใช้เอกสารฉบับเดียวที่ระบุทั้งแปดมิติของตารางประเมิน ผลการทดสอบตัวอย่างที่วัดได้ และเกณฑ์การยอมรับเป็นตัวเลขที่ลงนามแล้ว โดยมีวิศวกรที่จะต้องใช้งานเครื่องนี้เป็นผู้ทบทวน ไม่ใช่เฉพาะผู้ซื้อที่เจรจาเท่านั้น และให้เพิ่มการทบทวนความเสี่ยงล่วงหน้าก่อนออกคำสั่งซื้อว่า หากฟีดเดอร์นี้ถูกถอดออกจากไลน์ภายในสิบแปดเดือน เหตุผลน่าจะเป็นอะไร
ลองนำตารางให้คะแนนด้านบนมาเทียบกับ DPS-2 แล้วตัวเลขจะสอดคล้องกัน — นี่คือเหตุผลที่เราเสนอการทดสอบการป้อนชิ้นงานฟรี 48 ชั่วโมงก่อนที่ท่านจะตัดสินใจ DPS-2 คือถาดสั่นป้อนเลนส์แบบอัตโนมัติเต็มรูปแบบสำหรับงาน Pick and Place ในสายการผลิต SMT:

รองรับเลนส์ขนาด 3–25mm (แบบสามขาด้านใน/ด้านนอก และแบบสะท้อนสี่มุม) มาพร้อมรางจาน 2 ราง ขยายได้ถึง 10 ราง มีตัวเลือกการเคลือบถาดสั่นแบบกันไฟฟ้าสถิต (ESD) และใช้ได้กับเครื่องหยิบวางชิ้นส่วน 6 แบรนด์ ทุกเครื่องผ่านการทดสอบเดินเครื่องต่อเนื่อง 48 ชั่วโมงก่อนจัดส่ง
ดูฟีดเดอร์ทำงานกับเลนส์จริง — แล้ว ดูหน้าเพจผลิตภัณฑ์ DPS-2 สำหรับข้อมูลจำเพาะฉบับเต็ม หรือ ชมวิดีโอโรงงานและเครื่องจักรของ JHIMS เพิ่มเติมบน YouTube.
แบบจำลองต้นทุนจะแม่นยำได้เพียงเท่าบรรทัดที่อ่อนแอที่สุด และบรรทัดที่อ่อนแอในโครงการฟีดเดอร์คือบรรทัดที่ไม่มีใครเป็นเจ้าของ ต้นทุนถึงปลายทางเป็นของฝ่ายจัดซื้อ การติดตั้งเป็นของวิศวกรไลน์ วัสดุสิ้นเปลืองเป็นของฝ่ายซ่อมบำรุง และเวลาที่เครื่องหยุดเป็นของฝ่ายผลิต — เมื่อผ่านไปสามแผนกกับสี่สเปรดชีต สิ่งที่ส่งถึงผู้บริหารจึงเหลือเพียงราคาซื้อ
ให้ประกอบแบบจำลองขึ้นในที่เดียวแทน และกำหนดขอบเขตเวลาเป็นปี — ฟีดเดอร์ (Feeder) ที่ซื้อมาใช้งานแปดถึงสิบปีจะถูกคิดค่าเสื่อมในระยะเวลาที่ราคาซื้อเป็นเพียงส่วนน้อยของต้นทุนรวม — พร้อมระบุสมมติฐานความขัดข้องอย่างชัดเจน: ความถี่ในการติดขัด ความถี่ที่เซนเซอร์หรือชุดขับเสีย และเวลาตอบสนองที่ท่านคาดหวังได้จริงจากซัพพลายเออร์แต่ละราย
ผลลัพธ์ไม่ใช่ตัวเลขเดียวแต่เป็นช่วง และช่วงนั้นคือผลลัพธ์ที่มีประโยชน์ ให้เทียบกรณีดีที่สุดกับกรณีแย่ที่สุดเคียงกัน เครื่องที่แพงกว่าแต่ย่นเวลาหยุดโดยไม่ได้วางแผนจากหลายวันเหลือไม่กี่ชั่วโมงอาจชนะแบบเหลือเศษ ในขณะที่เครื่องที่ถูกกว่าแต่มีเส้นทางอะไหล่ที่ช้าและแพ้ได้ แม้ชิ้นส่วนของมันจะไม่เสียถี่ขึ้นก็ตาม
ให้ใส่ปัจจัยเพิ่มอีกสองข้อไว้ในแบบจำลอง ข้อแรก อุปกรณ์จับยึดสำหรับเลนส์ชนิดที่ยังไม่ได้ผลิตอยู่ในปัจจุบันเป็นต้นทุนในอนาคตจริง ซึ่งต้องเสนอราคาแยกตามชนิด และบางกรณีมีมูลค่าสูง ข้อสอง เวลาของผู้ปฏิบัติงานหลังทำระบบอัตโนมัติไม่ได้เป็นศูนย์ เพราะยังต้องมีคนโหลดเลนส์ เฝ้าดูของเสีย และทำการเปลี่ยนรุ่น ดังนั้นการคิดต้นทุนสถานีแบบมือที่อัตรากำลังเต็ม แต่คิดสถานีอัตโนมัติเป็นศูนย์ จึงทำให้ตัวเลขการประหยัดสูงเกินจริง
เก้าบรรทัดนี้ครอบคลุมกรอบเวลาทั้งแปดปี โดยแต่ละบรรทัดให้กรอกจากบันทึกของคุณเอง สองบรรทัดสุดท้ายคือบรรทัดที่มักเป็นตัวชี้ขาดในการเปรียบเทียบ
| รายการต้นทุน | สิ่งที่รวมอยู่ในแพ็กเกจ | ที่มาของตัวเลข |
|---|---|---|
| ต้นทุนจัดซื้อเมื่อถึงโรงงาน | เครื่อง จำนวนช่องที่กำหนดค่า และอุปกรณ์จับยึดสำหรับเลนส์ชนิดที่ระบุ | ใบเสนอราคาที่รวมค่าขนส่ง ภาษี และค่าพิธีการศุลกากรแล้ว |
| การติดตั้งและเชื่อมต่อระบบ | งานทำแท่นจับยึด (bracket/fixture) และการตั้งความสูงของชิ้นงาน | แบบจากซัพพลายเออร์บวกกับการประเมินทางวิศวกรรมสายการผลิตของคุณเอง |
| การติดตั้งและการทดสอบเดินเครื่อง | เวลาสายการผลิตหยุดระหว่างติดตั้ง ค่าแรงในการทดสอบเดินเครื่อง และการเดินงานเพื่อตรวจยืนยัน | ปฏิทินการผลิตและแผนการทดสอบเดินเครื่อง |
| การฝึกอบรม (การใช้งาน) | จำนวนวันฝึกอบรมผู้ปฏิบัติงานและการบำรุงรักษา | ขอบเขตการฝึกอบรมที่ประกาศไว้และแผนกะทำงานของท่าน |
| เครื่องมือสำหรับงานในอนาคต | เลนส์ชนิดอื่นเพิ่มเติมในราคาต่อชนิดตามที่เสนอ | รายการราคาอุปกรณ์จับยึดในใบเสนอราคา |
| การบำรุงรักษาเชิงป้องกัน (PM) | วัสดุสิ้นเปลือง การทำความสะอาด และรอบการสอบเทียบ | ตารางการบำรุงรักษาตกลงไว้ตั้งแต่สั่งซื้อ |
| อะไหล่ | อะไหล่ที่คาดว่าจะสิ้นสุดอายุการผลิตภายในกรอบเวลาที่พิจารณา | รายการราคาอะไหล่พร้อมอายุการใช้งานที่คาดไว้ของแต่ละชิ้น |
| การหยุดเครื่องโดยไม่ได้วางแผน | คิดชั่วโมงที่เครื่องหยุดด้วยอัตรากำไรต่อชั่วโมงที่สูญเสียผลผลิตของท่านเอง | ประวัติการเสียของท่าน และเวลาตอบสนองที่ผู้ขายระบุไว้ |
| ต้นทุนการเปลี่ยนรุ่น | นาทีต่อการเปลี่ยนเลนส์หนึ่งครั้งที่ตรวจยืนยันแล้ว คูณด้วยจำนวนครั้งที่เปลี่ยนต่อสัปดาห์ | บันทึกการผลิตสำหรับการเปลี่ยนรุ่นและอัตราการผลิตของสายการผลิต |

มีหลายรูปแบบงานที่คำตอบทางวิศวกรรมที่ถูกต้องคือการคงสถานีแบบมือไว้ และการบอกเรื่องนี้ตั้งแต่เนิ่น ๆ จะช่วยปกป้องโครงการ รูปแบบแรกคือปริมาณงานน้อยและเดินกะเดียว ร่วมกับเลนส์มูลค่าต่ำ การประหยัดค่าแรงและของเสียมีอยู่จริงแต่ไม่มาก และเครื่องไม่สามารถคืนทุนได้ภายในกรอบเวลาที่เจ้าของส่วนใหญ่ยอมรับ หากไม่มีผลประโยชน์อื่นเสริม เช่น การตรวจสอบย้อนกลับ
กรณีที่สองคือไลน์สินค้าที่เปลี่ยนเร็วกว่าที่อุปกรณ์จับยึดจะตัดค่าเสื่อมได้ทัน ซึ่งเป็นเรื่องปกติของช่วงต้นแบบระยะแรก ที่แต่ละการแก้ไขต้องใช้จานป้อนหรือรูปทรงรางแบบใหม่ก่อนที่ชุดเดิมจะคุ้มทุน กรณีที่สามคือโรงงานที่ไม่มีปัญหาให้แก้ เพราะอัตราของเสียต่ำอยู่แล้ว อุปกรณ์ปลายน้ำไม่ได้ขาดชิ้นงาน และไม่มีลูกค้ารายใดกำหนดข้อกำหนดคุณภาพขาเข้า
ในกรณีเช่นนั้น ควรพิจารณาแนวทางวิศวกรรมที่ใช้เงินน้อยกว่าก่อน การเปลี่ยนอุปกรณ์จับยึดของฟีดเดอร์ (Feeder) ตัวเดิมที่มีระบบขับและระบบควบคุมเหมาะสมอยู่แล้ว แต่มีรางป้อนผิดแบบ มักมีค่าใช้จ่ายเพียงเศษเสี้ยวของเครื่องใหม่ การจัดวางแบบกึ่งอัตโนมัติ คือให้ผู้ปฏิบัติงานเป็นผู้โหลดลงถาดสั่น ขณะที่รางป้อนและกลไกปล่อยชิ้นงานดูแลเรื่องทิศทาง อาจเป็นทางเลือกที่ถูกต้องเมื่อต้นเหตุของของเสียอยู่ที่ทิศทาง ไม่ใช่การโหลด
การเปลี่ยนแปลงการจัดเก็บและการขนย้ายในขั้นตอนต้นน้ำ เช่น การนำเสนอชิ้นงานแบบถาดหรือแม็กกาซีน บางครั้งก็ขจัดปัญหาการปนเปื้อนที่เคยถูกโทษว่าเกิดจากการป้อนชิ้นงานได้ หากไม่มีกรณีใดใช้ได้และปริมาณงานกำลังเพิ่มขึ้น ให้ทบทวนตัวเลขอีกครั้งเมื่อเพิ่มกะที่สองหรือเมื่อมูลค่าเลนส์สูงขึ้น เพราะจุดนั้นมักเป็นจุดที่การคำนวณพลิกผล และการทดสอบตัวอย่างที่ทำตอนนั้นจะเร็วขึ้นเพราะงานกำหนดข้อกำหนดเสร็จไปแล้ว
 แนะนำJHIMS DPS-2ถาดสั่นป้อนเลนส์สำหรับงาน Pick and Place ในสายการผลิต SMT · 0.5–1 วินาทีต่อเลนส์ · อัตราการทิ้งชิ้นงาน <0.5% · จัดตำแหน่ง ±1mm · รองรับ 6 แบรนด์ P&Pดูสินค้า →
 อุปกรณ์เสริมMounter Yamaha YSM10 (เครื่องหยิบวางชิ้นส่วน)Mounter แบบโมดูลาร์ขนาดกะทัดรัดความเร็วสูง – 46,000 CPH, ฟีดเดอร์ 96 ตัว, e-Vision + Side Viewดูสินค้า →
 เครื่องหยิบวางชิ้นส่วน Yamaha YSM20Rเครื่องวางชิ้นส่วน (Mounter) แบบโมดูลาร์ 95,000 CPH — ใช้คู่กับสายป้อนเลนส์ DPS-2ดูสินค้า →
 การตรวจสอบครีมบัดกรีด้วย SPI 3Dจับข้อบกพร่องของการพิมพ์ได้ก่อนเข้าเตาอบรีโฟลว์ (Reflow Oven) ด้วยการตรวจครีมบัดกรี 3D แบบ 100%ดูสินค้า →
 เตาอบรีโฟลว์ R10การรีโฟลว์ด้วยลมร้อนแบบไร้สารตะกั่ว พร้อม Profile (โปรไฟล์อุณหภูมิ) ที่เสถียรสำหรับงานประกอบเลนส์ดูสินค้า →
 เครื่องจ่ายกาว D900การจ่ายกาวอย่างแม่นยำสำหรับขั้นตอนการเคลือบผิว (Conformal Coating) และการยึดติดเลนส์ดูสินค้า →
 กรณีศึกษากรณีศึกษา ROI ของฟีดเดอร์ป้อนเลนส์ SMTผล KPI ที่เกิดขึ้นจริง: อัตราของเสีย 12%→0.3%, UPH 900→3420, ระยะเวลาคืนทุน 7 เดือนอ่านบทความ →
 คู่มือเลือกซื้อการจัดหาเครื่องจักร SMT จากจีนคู่มือจัดซื้อแบบบริหารความเสี่ยง: การตรวจสอบผู้ขาย การให้คะแนนผู้ขาย และการป้องกันความเสี่ยงด้านการชำระเงินอ่านบทความ →
 การเปรียบเทียบฟีดเดอร์เลนส์ SMT แบบมือ เทียบกับแบบอัตโนมัติวิธีป้อนแบบใดเหมาะกับการผลิตของท่านอ่านบทความ →
 การเปรียบเทียบถาดสั่น (Vibratory Feeder) แบบสองความถี่เทียบกับแบบความถี่เดียวการเปรียบเทียบทางเทคนิคของเทคโนโลยีการสั่นสองแบบอ่านบทความ →
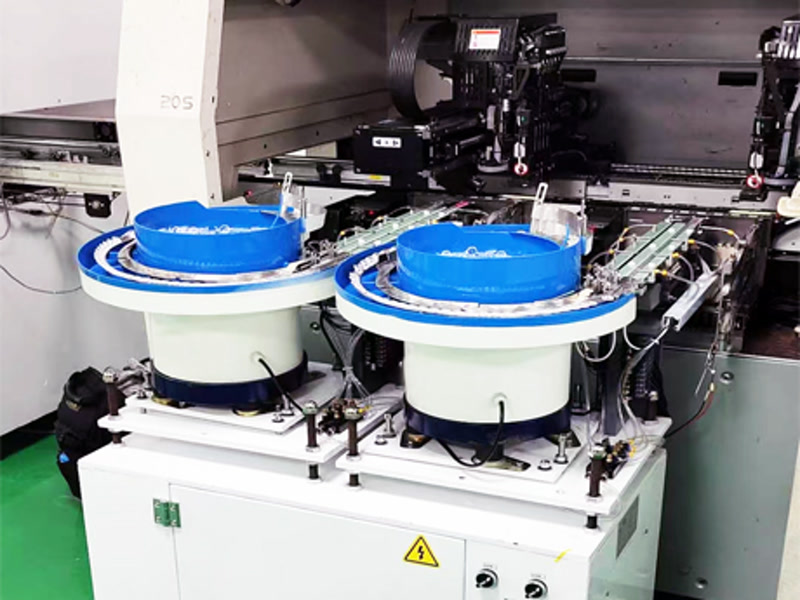 กรณีศึกษากรณีศึกษาฟีดเดอร์เลนส์ SMT (SMT Lens Feeder): ไฟแบ็คไลท์ทีวีที่เซียะเหมินการติดตั้งฟีดเดอร์เลนส์ในสายการผลิตแบ็กไลต์ทีวีอ่านบทความ →
 กรณีศึกษากรณีศึกษาเครื่องป้อนเลนส์แบบสั่น: งานไฟ LED ในรัสเซียกรณีศึกษาฟีดเดอร์แบบสั่นในการผลิตหลอดไฟ LEDอ่านบทความ →
ส่งตัวอย่างเลนส์มาเพื่อทดสอบการป้อนฟรี 48 ชั่วโมง — ขั้นตอนที่สำคัญที่สุดในการเลือกฟีดเดอร์ของคุณ คุณวัดผล เรารายงาน และคุณตัดสินใจด้วยข้อมูล
คู่มือการซื้อและกระบวนการเพิ่มเติมอยู่ใน บล็อกเทคนิค.















