ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.
ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.

อภิธานศัพท์ใช้งานจริงเรื่องการป้อนเลนส์ด้วย SMT: 30 คำศัพท์ พร้อมตัวเลขกำลังการผลิต อัตราของเสีย และเวลาเปลี่ยนรุ่นที่อยู่เบื้องหลังแต่ละคำ และวิธีตรวจสอบตัวเลขแต่ละตัวกับเลนส์ของท่าน

30 คำศัพท์จำเป็นที่วิศวกร SMT ผู้จัดการฝ่ายผลิต และผู้ทำงานด้านจัดซื้อทุกคนควรรู้ พร้อมคำนิยาม จัดกลุ่มไว้ และแปลงเป็นตัวเลขที่กำหนดกำลังการผลิต Yield และระยะเวลาคืนทุน
สายการผลิต SMT พิมพ์ครีมบัดกรี ตรวจสอบครีมที่พิมพ์ วางชิ้นส่วน แล้วจึงรีโฟลว์ เลนส์เป็นชิ้นส่วนอีกกลุ่มหนึ่งแยกต่างหาก ได้แก่ เลนส์ LED แบ็คไลท์ เลนส์ออปติก และเลนส์ขนาดเล็ก ส่วนใหญ่มีขนาด 3–25 mm ส่งมอบแบบหลวมในถุงหรือถาด เครื่องวางชิ้นส่วนจะทำได้เร็วก็ต่อเมื่อเลนส์แต่ละชิ้นมาถึงตำแหน่งหยิบโดยแยกออกจากกัน หันถูกทิศทาง และอยู่ในระยะถึงของหัวดูด ซึ่งเป็นหน้าที่ทั้งหมดของระบบป้อนชิ้น
การป้อนเลนส์เป็นข้อจำกัดด้านกำลังการผลิตไม่น้อยไปกว่าที่เป็นฟังก์ชันของเครื่อง สถานีแบบใช้มือเดินที่ความเร็วของคน คือประมาณ 800–1,200 UPH และคัดเลนส์ออก 5–15% จากการหันผิดทิศ ความเสียหายจากการจับต้อง หรือการวางซ้ำ การป้อนอัตโนมัติเพิ่มถาดสั่น รางเกลียว ประตูจัดทิศทาง และเซ็นเซอร์ออปติกเข้าไป เพื่อให้มีเลนส์ที่หันถูกทิศทางรออยู่ที่จุดหยิบเสมอ ส่วนที่เหลือของอภิธานศัพท์นี้นิยามคำเหล่านี้
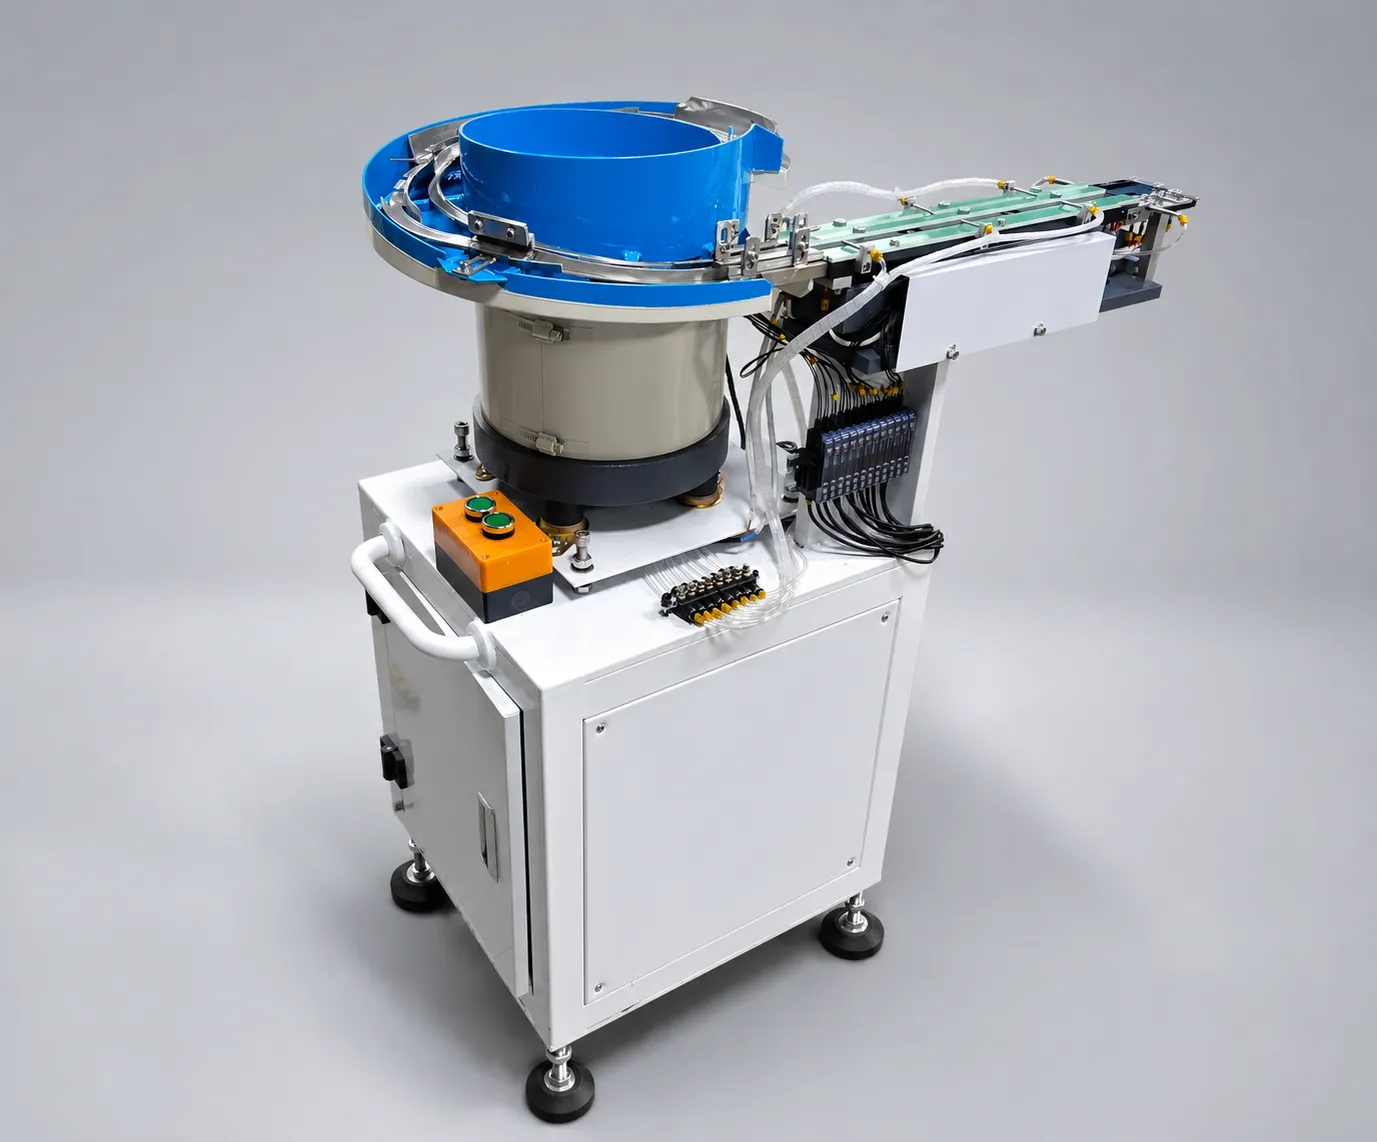
ห่วงโซ่อุปกรณ์เรียงตามลำดับ ถาดสั่น → ราง → กลไกปล่อยชิ้น (escapement) → จุดหยิบ → ช่องป้อน (channel) นี่คือศัพท์ที่ใช้อธิบายระบบนี้

ถาดสั่น (Vibratory Bowl Feeder) แปลงพัลส์ไฟฟ้าให้เป็นการเคลื่อนที่แบบเกลียวขนาดเล็ก
รางนำเชิงเส้นจะลำเลียงเลนส์ที่จัดทิศทางแล้วจากถาดสั่นไปยังหัวดูด (Nozzle)

การสั่นแบบสองความถี่หมายถึงถาดสั่นและรางส่งชิ้นงานถูกขับเคลื่อนแยกกันอย่างอิสระ
ตัวควบคุมรักษาระดับแอมพลิจูดนั้นให้คงที่เมื่อภาระเปลี่ยน — ถาดที่เต็มทำงานต่างจากถาดที่ใกล้หมด

ตัวเลขเหล่านี้คือเกณฑ์ที่ใช้ตัดสินข้อเสนอระบบป้อนชิ้นงาน
อายุการใช้งานของชิ้นส่วนและวินัยในกระบวนการผลิต คืออีกครึ่งหนึ่งของภาพรวมคุณภาพ
เวลาเปลี่ยนรุ่นคือตัวชี้วัดว่าระบบอัตโนมัติคุ้มหรือไม่บนสายการผลิตที่สินค้าหลากหลาย
การป้อนชิ้นงานต้องสมดุลกับส่วนอื่นของสายการผลิต

เงื่อนไขการค้าและการปฏิบัติตามกฎเกณฑ์จะปรากฏบนใบเสนอราคาทุกฉบับและบนหีบห่อทุกลัง
เงื่อนไขทางการค้าตัดสินต้นทุนรวมในการเป็นเจ้าของจริงได้มากกว่าราคาตั้งของถาดสั่นหลายเท่า
การคืนทุนของฟีดเดอร์มาจากตัวเลขสี่ค่า ได้แก่ กำลังการผลิต (ป้อนด้วยมือ 800–1,200 UPH เทียบกับ 3,600–7,200 UPH ต่อช่อง) อัตราของเสีย (5–15% เทียบกับต่ำกว่า 0.5%) เวลาเปลี่ยนรุ่น (15–30 นาที เทียบกับต่ำกว่า 5 นาที) และแรงงานที่ปล่อยออกจากงานบรรจุถาดและการตรวจด้วยสายตา จากโครงการป้อนเลนส์ของ JHIMS ที่เผยแพร่ไว้ ผลรวมของปัจจัยเหล่านี้นำไปสู่ระยะคืนทุน 6–11 เดือน และอ่อนไหวที่สุดต่อต้นทุนของเสีย โรงงานที่ทิ้งเลนส์ 10% จะคืนทุนได้เร็วกว่าโรงงานที่ทิ้ง 2% มาก
สองคำศัพท์เชิงปฏิบัติช่วยให้เห็นภาพครบขึ้น การทดสอบตัวอย่าง — การส่งเลนส์ 500–800 ชิ้นไปทดลองเดินเครื่อง 48 ชั่วโมงบนเลนส์ของลูกค้า — เป็นวิธีที่ประหยัดที่สุดในการยืนยันคุณภาพการจัดทิศทางก่อนตัดสินใจลงทุนทำอุปกรณ์จับยึด เกณฑ์การตรวจรับ คือเงื่อนไขที่วัดได้และระบุไว้ในคำสั่งซื้อ: กำลังการผลิต เพดานอัตราของเสีย ค่าความคลาดเคลื่อนในการจัดแนว เวลาเปลี่ยนรุ่น และเอกสารที่ส่งมอบตอนส่งงาน
ใช้ตารางนี้เป็นแผ่นเทียบคำเมื่ออ่านสเปกฟีดเดอร์ (Feeder) หรือใบเสนอราคา คอลัมน์กลางคือคำนิยามที่ท่านจะพบในเอกสารข้อมูลสินค้า ส่วนคอลัมน์ขวาคือเหตุผลที่คำนั้นปรากฏในการเจรจาเชิงพาณิชย์ตั้งแต่แรก
| คำศัพท์ | หมายความว่าอย่างไร | ทำไมจึงสำคัญ |
|---|---|---|
| SMT | SMT (เทคโนโลยีการประกอบชิ้นส่วนอิเล็กทรอนิกส์บนผิวแผงวงจร): ชิ้นส่วนถูกติดตั้งโดยตรงบนผิว PCB | กำหนดกระบวนการที่ฟีดเดอร์ต้องรองรับ |
| CPH / UPH | จำนวนชิ้นส่วน (หรือชิ้นงาน) ที่ประมวลผลได้ต่อชั่วโมง | ตัวเลขกำลังการผลิตหลักที่ระบุในข้อเสนอทุกราย |
| Vibratory Bowl Feeder (ถาดสั่น) | ถาดสั่นขับเคลื่อนด้วยพัลส์แม่เหล็กไฟฟ้า ซึ่งยกชิ้นงานให้เคลื่อนขึ้นไปตามรางเกลียว | จัดเก็บ แยก และจัดวางแนวเลนส์ |
| รางนำทางเชิงเส้น | ช่วงตรงระหว่างถาดกับจุดหยิบชิ้นงาน | กักเก็บเลนส์ไว้ล่วงหน้าเพื่อให้ Mounter ไม่ต้องหยุดรอ |
| เอสเคปเมนต์ (Escapement) | ประตูปล่อยที่จ่ายเลนส์ออกครั้งละหนึ่งตัวพอดีต่อรอบ | ป้องกันการหยิบซ้ำและการป้อนผิดพลาด |
| ประตูกำหนดทิศทาง (Orientation Gate) | ส่วนทรงพิเศษที่คัดเอาเลนส์ซึ่งวางผิดทิศออก | กลไกหลักที่อยู่เบื้องหลังอัตราของเสีย |
| จุดหยิบชิ้นงาน | ตำแหน่งคงที่ที่หัวดูด (Nozzle) สัมผัสกับเลนส์ | เป็นตัวกำหนดค่าความคลาดเคลื่อนในการจัดแนวขณะวางชิ้นส่วน |
| เซ็นเซอร์ไฟเบอร์ออปติก | เซนเซอร์ตรวจวัดด้วยแสงที่ตรวจจับและนับเลนส์บนราง | ตรวจจับรางว่างและการติดขัดได้ทันที |
| การสั่นแบบทวิความถี่ | ชุดขับเคลื่อนแยกอิสระสำหรับถาดสั่น (50–120 Hz) และราง (100–200 Hz) | ความเร็วโดยไม่ลดคุณภาพของการจัดทิศทาง |
| การควบคุม PID | ลูปป้อนกลับ (Feedback loop) ช่วยรักษาระดับการสั่นให้คงที่ | รักษากำลังการผลิตให้คงที่แม้ถาดสั่นจะเหลือชิ้นงานน้อยลง |
| PLC | ตัวควบคุมอุตสาหกรรมที่รันลำดับการป้อนชิ้นงาน | บันทึก Recipe และเปลี่ยนรุ่นได้ด้วยปุ่มเดียว |
| HMI | แผงหน้าจอทัชสกรีนของผู้ควบคุมเครื่อง | การใช้งานหลายภาษาและการมองเห็นสัญญาณแจ้งเตือน |
| Modbus TCP | โปรโตคอลการสื่อสารอุตสาหกรรมแบบเปิด | เชื่อมต่อฟีดเดอร์ (Feeder) เข้ากับ MES และรายงาน OEE |
| อัตราของเสีย | สัดส่วนเลนส์ที่ไม่สามารถวางได้หรือตรวจสอบไม่ผ่าน | แบบมือ 5–15% เทียบกับแบบอัตโนมัติที่ต่ำกว่า 0.5% |
| Cpk | ดัชนีความสามารถของกระบวนการ โดย 1.33 คือเกณฑ์ยอมรับที่ใช้กันทั่วไป | พิสูจน์ว่าการป้อนชิ้นงานทำซ้ำได้สม่ำเสมอ ไม่ใช่แค่เร็ว |
| OEE | ความพร้อมใช้งาน x ประสิทธิภาพ x คุณภาพ ระดับโลกอยู่ที่มากกว่า 85% | แสดงให้เห็นว่าเมื่อฟีดเดอร์ (Feeder) หยุด สายการผลิตต้องเสียต้นทุนเท่าไร |
| เวลาเปลี่ยนรุ่น | เวลาที่ใช้เปลี่ยนประเภทเลนส์ รวมถึงอุปกรณ์จับยึดและ Recipe | แบบใช้มือ 15–30 นาที เทียบกับไม่ถึง 5 นาที |
| การกำหนดค่าที่ปลอดภัยต่อ ESD | ค่าความต้านทานพื้นผิวคงอยู่ที่ 10^6–10^9 โอห์ม เมื่อต่อสายดิน | ปกป้องเลนส์และแผงวงจร (PCB) จากความเสียหายจากไฟฟ้าสถิต |
| IATF 16949 / ISO 13485 | มาตรฐานคุณภาพระดับยานยนต์และการแพทย์ | กำหนดข้อกำหนดด้านเอกสารและการตรวจรับรอง (validation) |
| ISPM-15 | มาตรฐานบรรจุภัณฑ์ไม้ระดับสากล | ลังสินค้าผ่านพิธีการศุลกากรได้โดยไม่ล่าช้า |
| DDP | ส่งมอบโดยผู้ขายชำระภาษีแล้วตามข้อกำหนด Incoterms (DDP) | ราคาเดียวรวมทุกอย่างถึงปลายทาง |
ตารางด้านล่างรวบรวมตัวเลขที่เผยแพร่ ซึ่งปกติจะถูกอ้างอิงเคียงกันในข้อเสนอเรื่องการป้อนชิ้นงาน ให้ถือคอลัมน์ระบบอัตโนมัติเป็นสเปกที่ต้องตรวจยืนยันตอนรับมอบ ไม่ใช่คำกล่าวอ้างทางการตลาด เพราะทุกบรรทัดสามารถวัดได้บนเลนส์ของท่านเองระหว่างการทดสอบตัวอย่าง
| ระบบเมตริก | การป้อนชิ้นงานด้วยมือ | การป้อนอัตโนมัติ DPS-2 |
|---|---|---|
| กำลังการผลิต | 800–1,200 UPH (ชิ้นต่อชั่วโมง) | 3,600–7,200 UPH ต่อช่อง |
| อัตราของเสีย | 5–15% | ต่ำกว่า 0.5% |
| การเปลี่ยนรุ่นระหว่างเลนส์แต่ละชนิด | 15–30 นาที | ไม่เกิน 5 นาทีเมื่อใช้ Recipe ที่บันทึกไว้ |
| จำนวนพนักงานต่อสถานีป้อนชิ้นงาน | ผู้ปฏิบัติงาน 1 คนอย่างต่อเนื่อง | ไม่มีในระหว่างการผลิต |
| Cpk | ค่าปกติ 1.33 | ตรวจสอบตาม Recipe ในขั้นตอนรับมอบ |
| การจัดตำแหน่งการวางชิ้นส่วน | ขึ้นอยู่กับผู้ปฏิบัติงาน | การจัดตำแหน่งตอนหยิบชิ้นงาน ±1 mm |
| รอบเวลาต่อเลนส์ | การหยิบวางชิ้นส่วนด้วยมือ | 0.5–1 วินาทีต่อเลนส์ |
| ช่วงขนาดเลนส์ | ถูกจำกัดด้วยความคล่องแคล่วของมือ | 3–25 mm |
| ระยะเวลาคืนทุน | ไม่เกี่ยวข้อง | 6–11 เดือนสำหรับโปรเจกต์ที่เผยแพร่แล้ว |
| การทดสอบตัวอย่าง | ไม่จำเป็น | 500–800 เลนส์ ทดลองใช้ฟรี 48 ชั่วโมง |
เมื่อมีผู้เสนอฟีดเดอร์ ให้ขอตัวเลขห้าตัวเป็นลายลักษณ์อักษร: กำลังการผลิตต่อช่องเป็น UPH บนเลนส์ของท่าน อัตราการปฏิเสธที่วัดจากการทดลอง เวลาเปลี่ยนรุ่นรวมถึงการเปลี่ยนอุปกรณ์จับยึด ความเผื่อการจัดแนวที่จุดหยิบ และ MTBF ของชิ้นส่วนที่สึกหรอ จากนั้นถามว่าโปรไฟล์เลนส์ใดถูกเก็บไว้ใน PLC แล้วบ้าง และจะเกิดอะไรขึ้นเมื่อรางว่างกลางแผง: เครื่อง Mounter จะรอ หรือฟีดเดอร์จะส่งสัญญาณหยุดอย่างควบคุมได้
สุดท้ายนี้ ให้จับคู่ข้อกำหนดเหล่านี้กับข้อมูลของท่านเอง หากไลน์ของท่านเปลี่ยนชนิดเลนส์สัปดาห์ละ 2 ครั้ง เวลาเปลี่ยนรุ่นจะเป็นปัจจัยหลักในการคำนวณระยะเวลาคืนทุน หากต้นทุนของเสียต่อเลนส์ของท่านสูง อัตราของเสียจะเป็นปัจจัยหลัก หากท่านเดินเลนส์ชนิดเดียวเป็นเวลาหลายเดือน กำลังการผลิตและเวลาที่เครื่องเดินได้จะเป็นปัจจัยหลัก คำอธิบายศัพท์นี้มีไว้เพื่อให้ทั้งสองฝั่งของโต๊ะเจรจาเขียนสามประโยคนั้นด้วยหน่วยเดียวกัน
หน้านี้เป็นหน้าคำศัพท์อ้างอิงของชุดเนื้อหาสี่ส่วนว่าด้วยระบบป้อนเลนส์ ควรอ่านตามลำดับเมื่อกำหนดสเปกสถานีป้อนชิ้นงานใหม่ หรือข้ามไปที่คู่มือการแก้ไขปัญหา (Troubleshooting) ได้เลยหากฟีดเดอร์เดินเครื่องอยู่แล้ว
ดูคู่มือที่ลิงก์ไว้ด้านล่าง
 คู่มือเลือกซื้อวิธีเลือกฟีดเดอร์เลนส์สำหรับ SMT (2026)เส้นทางการตัดสินใจซื้อ 8 ขั้นตอน คะแนนประเมินซัพพลายเออร์ และการเปรียบเทียบระบบสองความถี่กับความถี่เดียวอ่านบทความ →
 กรณีศึกษากรณีศึกษา ROI ของฟีดเดอร์ป้อนเลนส์ SMTผล KPI ที่เกิดขึ้นจริง: อัตราของเสีย 12%→0.3%, UPH 900→3420, ระยะเวลาคืนทุน 7 เดือนอ่านบทความ →อภิธานศัพท์อภิธานศัพท์การป้อนเลนส์ SMTคำศัพท์สำหรับการป้อนแบบสั่น การควบคุม PID และตัวชี้วัด UPHอ่านอภิธานศัพท์ →
 การเปรียบเทียบถาดสั่น (Vibratory Feeder) แบบสองความถี่เทียบกับแบบความถี่เดียวการเปรียบเทียบทางเทคนิคของเทคโนโลยีการสั่นสองแบบอ่านบทความ →
 การเปรียบเทียบฟีดเดอร์เลนส์ SMT แบบมือ เทียบกับแบบอัตโนมัติวิธีป้อนแบบใดเหมาะกับการผลิตของท่านอ่านบทความ →
 สินค้าองค์ความรู้ผลิตภัณฑ์ DPS-2DPS-2 คืออะไร ทำงานอย่างไร และป้อนอะไรได้บ้างอ่านเพิ่มเติม →
ติดต่อวิศวกรของเราเพื่อเสนอคำศัพท์เข้าสู่คลังคำนี้ หรือสอบถามเรื่องระบบอัตโนมัติในการป้อนเลนส์สำหรับสายการผลิตของท่าน
คำศัพท์เหล่านี้ในการใช้งานจริง: ดู ฟีดเดอร์เลนส์แบบสั่นบนเครื่องหยิบวางชิ้นส่วน (Pick and Place) และ การป้อนเลนส์ LED อัตโนมัติในการผลิต. มีภาพเครื่องจักรและภาพโรงงานเพิ่มเติมได้ที่ ช่อง YouTube ของ JHIMS.















