地址
中国广东省深圳市宝安区石岩街道龙腾社区西山路4号润腾工业园A1栋(518000)
工作时间
周一至周六:09:00 – 23:00(UTC+8)
周日:休息
地址
中国广东省深圳市宝安区石岩街道龙腾社区西山路4号润腾工业园A1栋(518000)
工作时间
周一至周六:09:00 – 23:00(UTC+8)
周日:休息

双频与单频振动供料对比:振幅稳定性、料盘负载下的漂移、对位质量与不良率——另附针对您自有镜头的三项检查。
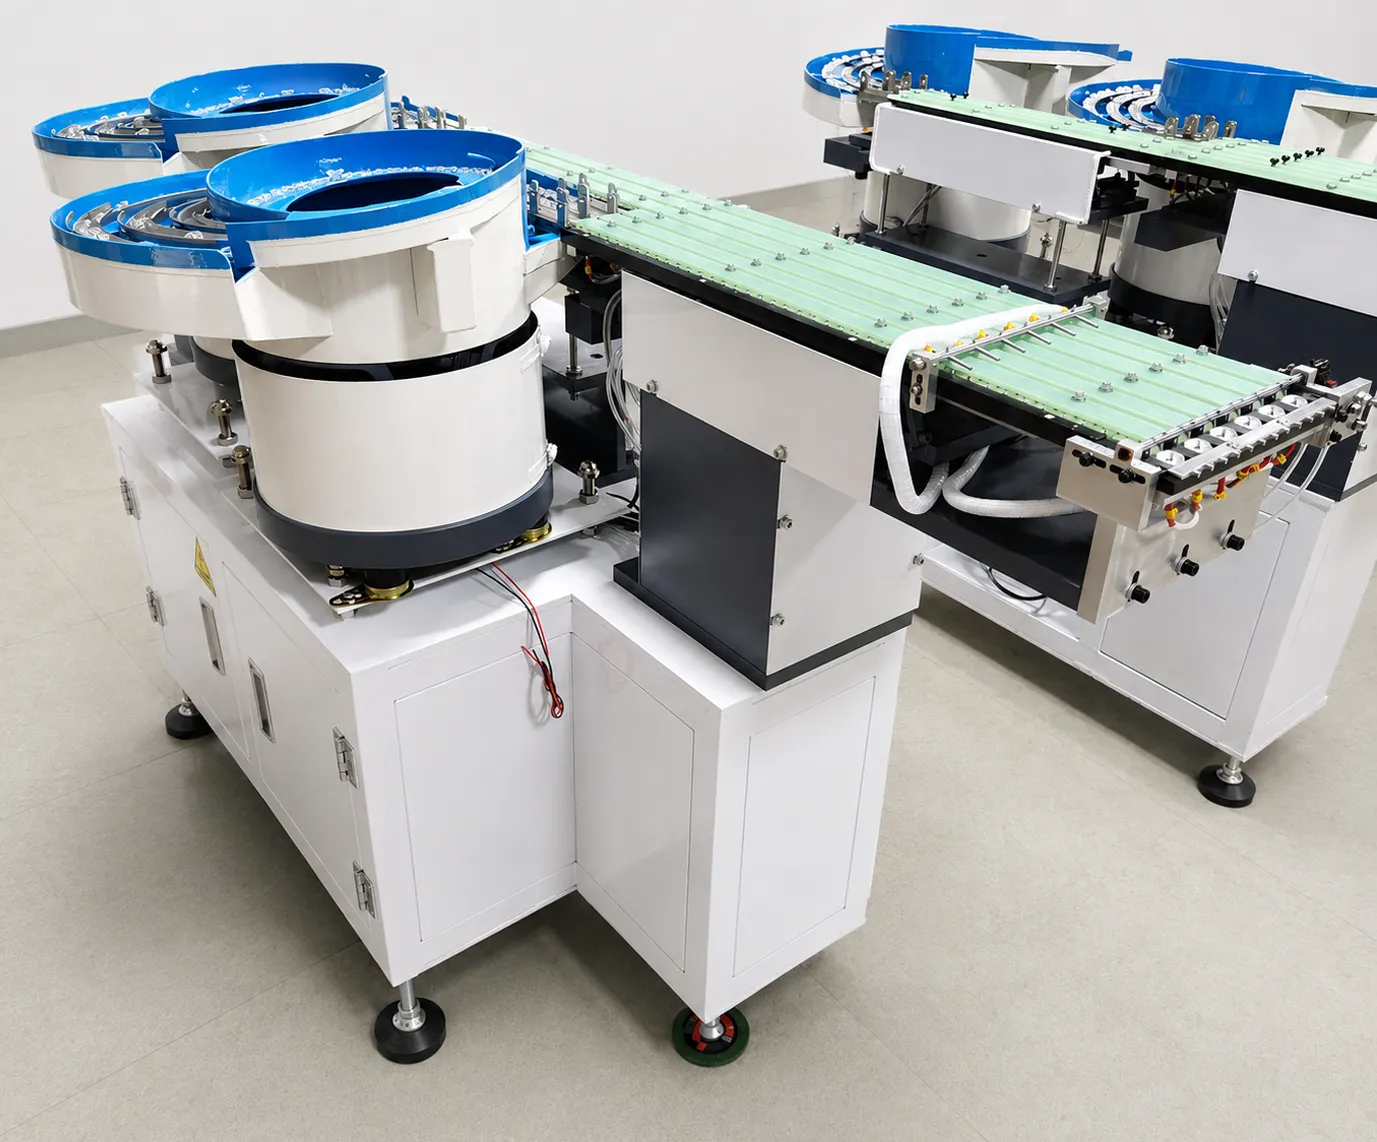
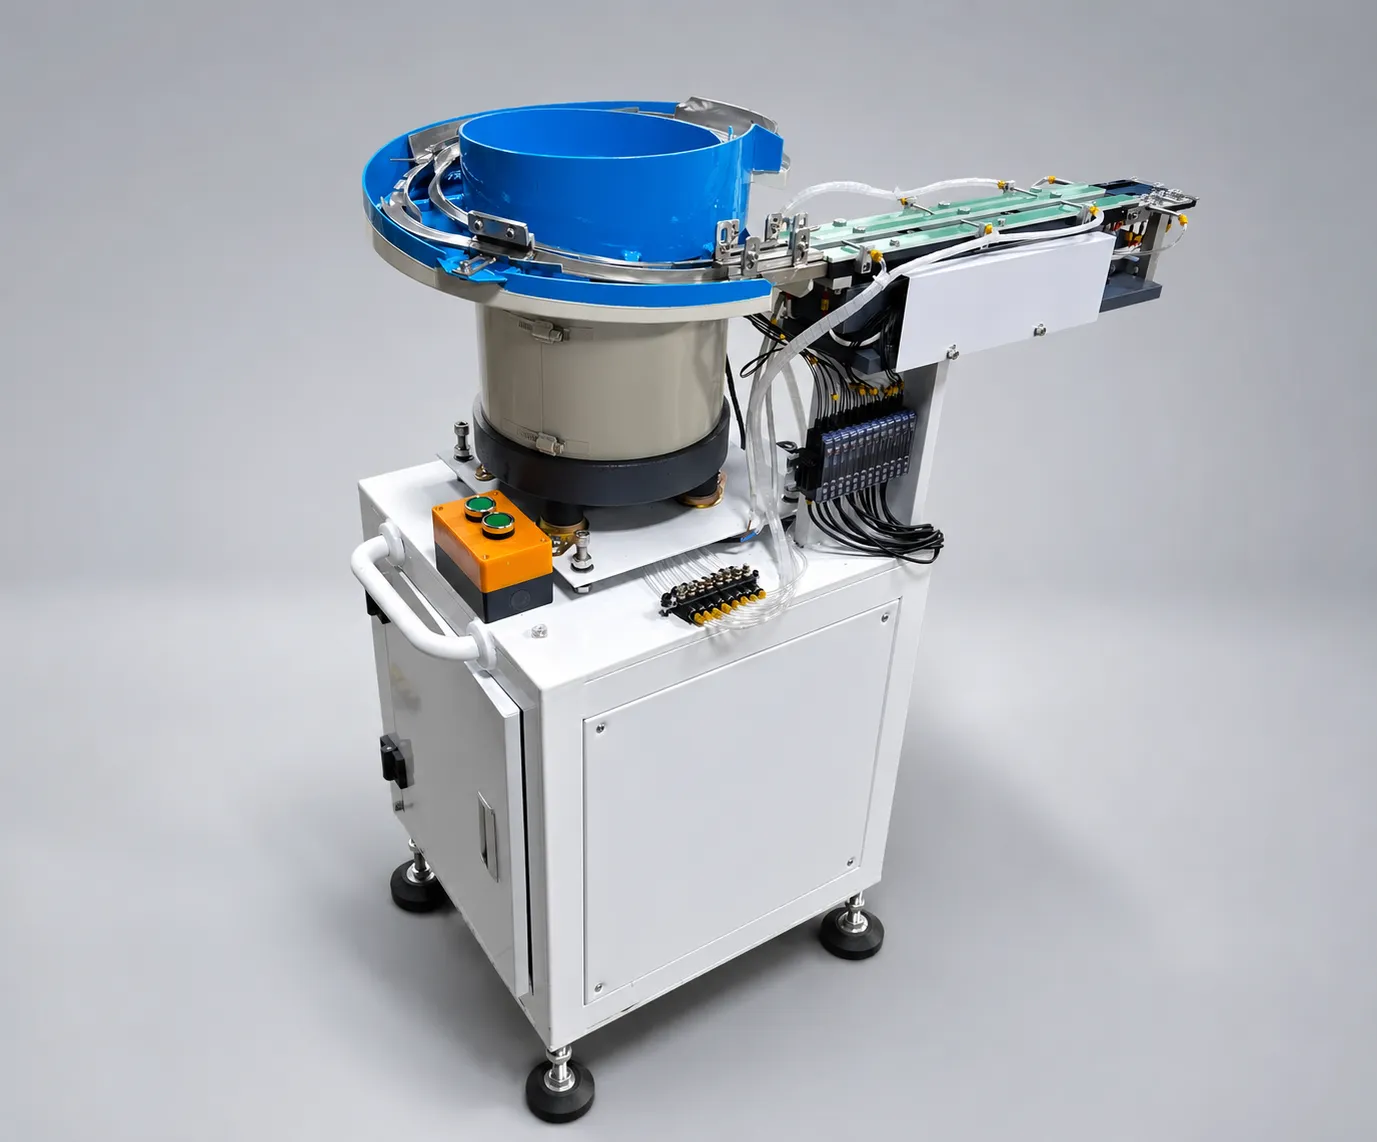
单频振动供料器使用 单一电磁驱动 同时耦合料斗与轨道。驱动线圈调谐至固定频率,与弹簧-质量系统在额定料位下的共振频率相匹配。
在额定负载下系统运转良好。一旦负载发生变化,局限便立刻显现。
实际后果显示为维修常规。由于单线圈必须既能满足碗中的散装运动,又能满足料道上的对接任务,因此适合50%填充级的操作点在100%和20%时已经是错误的。
接线员学习用振幅分拨来补偿,而不是用工具来补偿:满后高跑出碗来取出,再以镜头薄出再举起来,在每个州接受料道上不同的部分速度。在当时使用的机器记录中,没有任何内容,因此同一镜头可以在同一天的上下班时以不同方式提供。

料斗与轨道组件是一个弹簧-质量系统,其共振频率取决于质量:
但驱动频率是固定的。在一个班次内随着质量变化,系统逐渐偏离共振点,机械放大倍数下降,振幅下降 15–30%。送料变慢、方向不稳定,操作员只能每 1–3 小时手动重新调谐控制器。这不是靠“调整”就能消除的缺陷——用单一固定频率驱动两个耦合功能,问题与生俱来。
漂移是可衡量的,而不是理论性的。有了固定的驱动频率,当质量移动时,弹簧-质量系统的机械放大就会从最大值上消失:一个80-90%的整盘碗在振幅上比调制状态低大约15-30%,损失是渐进的,而不是一步的改变。
在一道镜头线上,它首先在料道上以较慢的取道方式出现,再以漏取取取道方式出现,最后作为操作员用手来增加取道镜头来使料道保持完整——这道镜头重新引入手动处理供料器被安装去除。
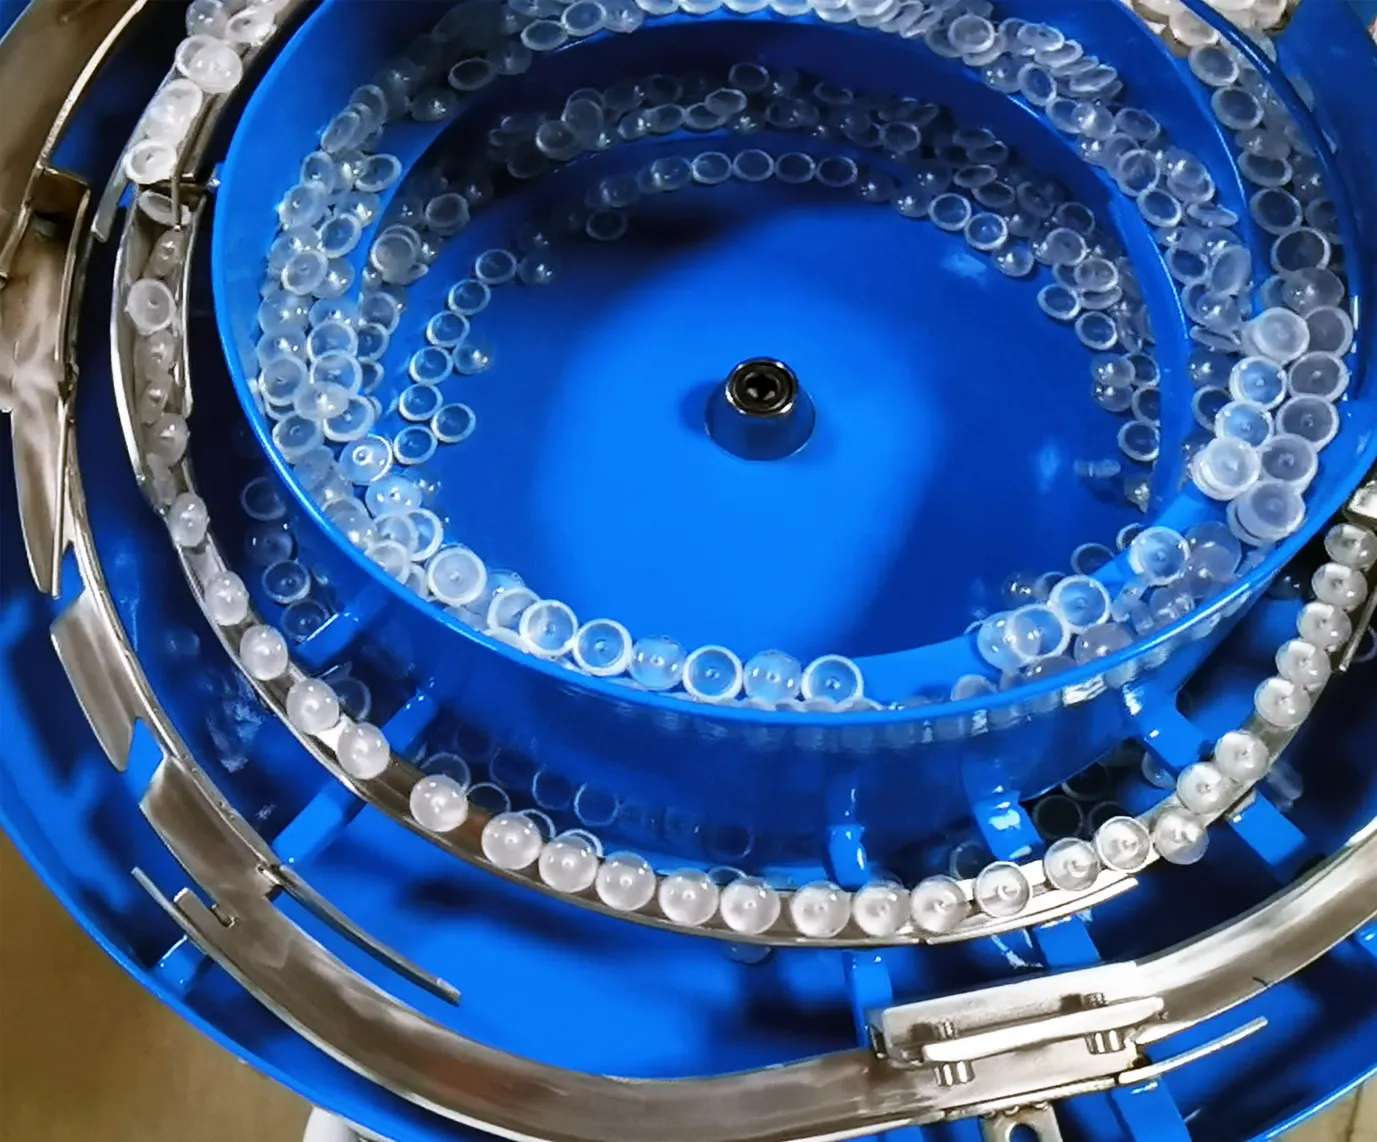
双频架构将两个送料功能分离为相互独立的机电通道:
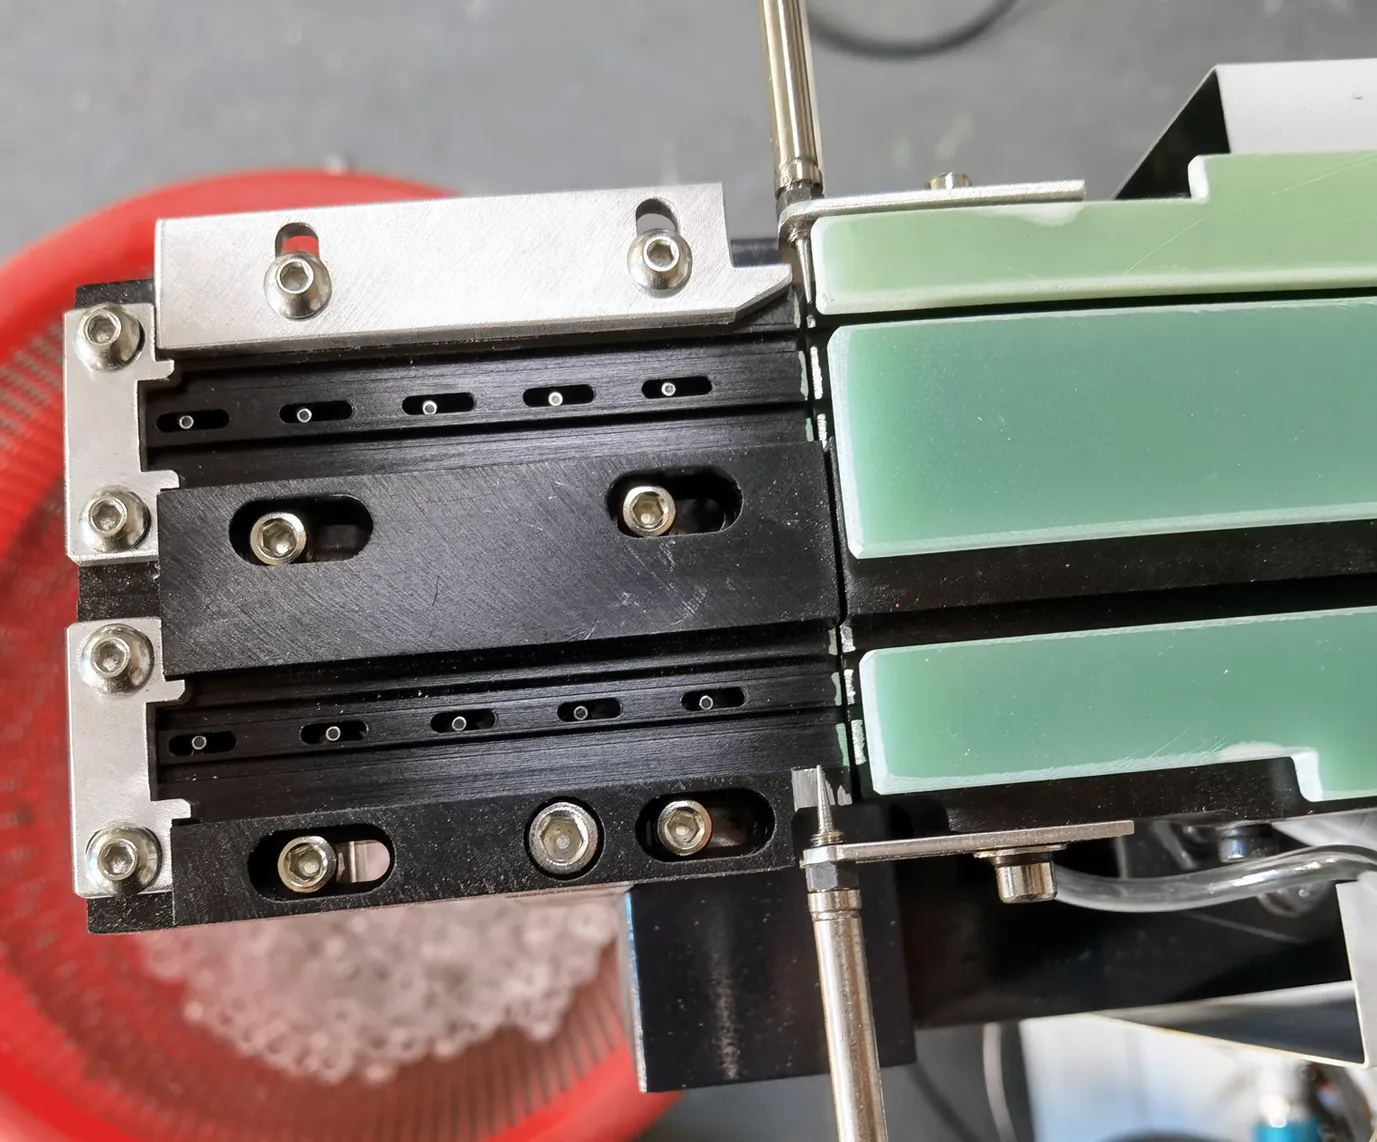
两个驱动机械解耦、电气独立。每个通道拥有自己的 PID 控制器,持续测量并调整驱动功率以维持振幅设定值。当料斗负载变化时,圆周通道自行补偿——整列轨道完全感受不到扰动。
脱钩也改变了操作员必须做的事。圆形通道自行吸收负载变化,因此线性通道将相同的振幅设置点从一整个碗一直到一整个几乎是空的;运行该行的人会改变一个食谱,而不是拨号。
在服务中,这意味着供料器可以进行全班而无需再调整,在接受时验证的食谱仍然是三个月后产生被接受的拒绝率的食谱——这就是使供料协议中的数字可以重复的原因。
| 参数 | 单频 | 双频 |
|---|---|---|
| 驱动架构 | 单一电磁驱动,料斗+轨道耦合 | 两个独立驱动,机械解耦 |
| 控制方式 | 固定频率开环设定 | 每个驱动独立 PID 回路 |
| 共振敏感性 | 高——随料斗负载漂移 | 低——负载扰动由料斗回路吸收 |
| 振幅稳定性 | 料位变化时波动 15–30% | <5% 波动 |
| 送料一致性 | 速度漂移 ±15–25% | 速度一致性 ±3% |
| 操作员调整 | 每 1–3 小时重新调谐 | 全班次无人值守运行 |
| 镜片方向 | 随振幅漂移而劣化 | 取料点保持稳定 |
| 不良倾向 | 通常 2–5% | <0.5% |
请把两列读成两种控制哲学,而不是两个价格点。单频这一列描述的是机械系统:行为在调试时固定,之后随负载漂移;双频这一列描述的是受控系统:行为由反馈环维持。
对于一个在中等体积下运行一镜头数月的镜头线来说,第一个可以足够。对于混合的、薄的或涂层的镜头,如果一个被拒绝的部分比供料步骤本身成本更高,第二个是所有权总成本中更便宜的建筑。
上述数据反映两种架构在 SMT 镜片送料中的典型表现;实际数值取决于镜头几何形状与运行条件。
振动架构不是抽象的设计细节——它直接传导至生产结果:
对生产经理而言,这条因果链最终归结为一个问题: 产线能否在无人看管供料器的情况下运行整个班次? 单频系统的答案是安排人工定期重调;双频系统的答案是控制工程本身。
对齐质量是论证的后半部分。线性通道上的振幅设定了一个镜头能以何种速度到达逃生地,由速度决定镜头是平整地到达并以中心为中心还是略为旋转。
几分之一的漂移在印刷部分是看不见的,但在镜头上是可见的:真空喷嘴在小角度而不是平面上与光学表面相接。在±3%范围内持有振幅保持了演示几何常数,这就是为什么公布的双频镜头供料的拒绝数字低于0.5%,而单频装置通常报告为2-5%.
下表将建筑选择转化为生产决定。它被刻意地写成条件而不是建议:将自己的行与左栏相匹配并读取到相。
| 生产状况 | 单频 | 双频 |
|---|---|---|
| 一个镜头类型,稳定体积 | 在名义填充时可行 | 在任何填补级别稳定 |
| 月球类型每周或每日变化 | 每个变化都重新调整 | 每个镜头的食谱回顾 |
| 拒收预算低于1% | 通常 2–5% | 说明不到0.5% |
| 无人值班 | 操作员必须查看填充级别 | 全班无人照管 |
| 小于5毫米的镜头 | 以振幅向外漂移 | 稳定的取料姿态 |
| 装饰或脆弱的镜头 | 高填充时的撞击风险 | 更温和的大块通道,单独对齐 |
| 单行多车道 | 每个车道分别重新调整 | 每个道的独立环路 |
| 向MES报告数据 | 手工记录 | 来自 PLC 的 Modbus TCP |
| 现有碗的回转 | 有限的改进 | 需要新的驱动架构 |
| 决策周期 | 最低入门成本 | 所有权最低总成本 |
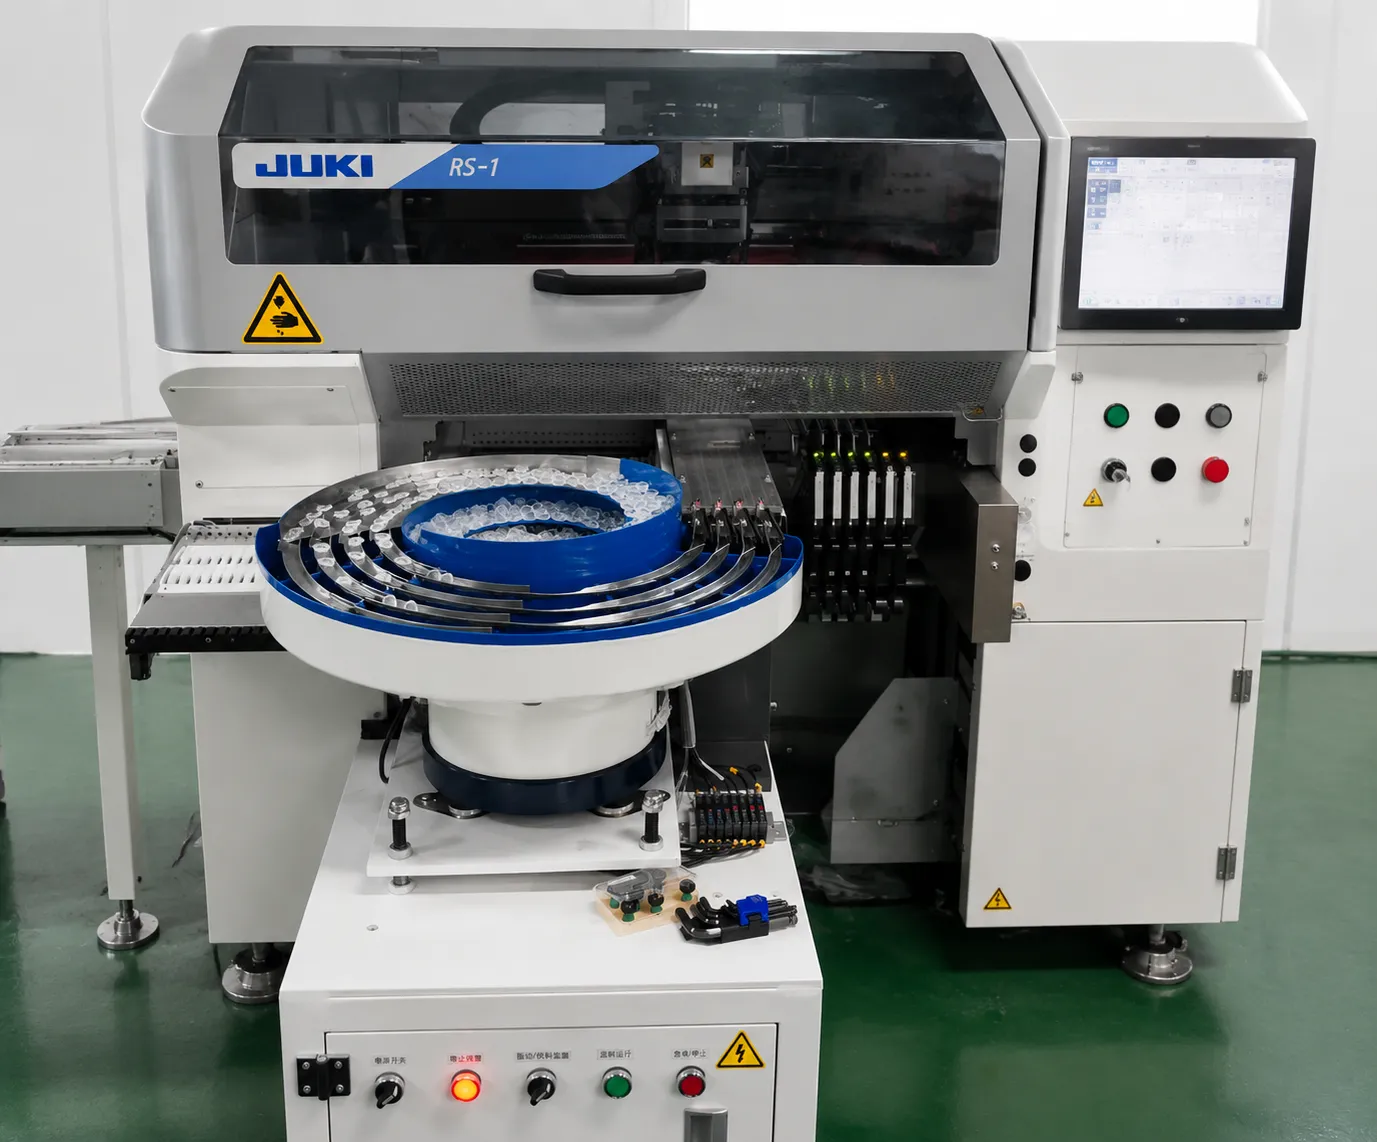
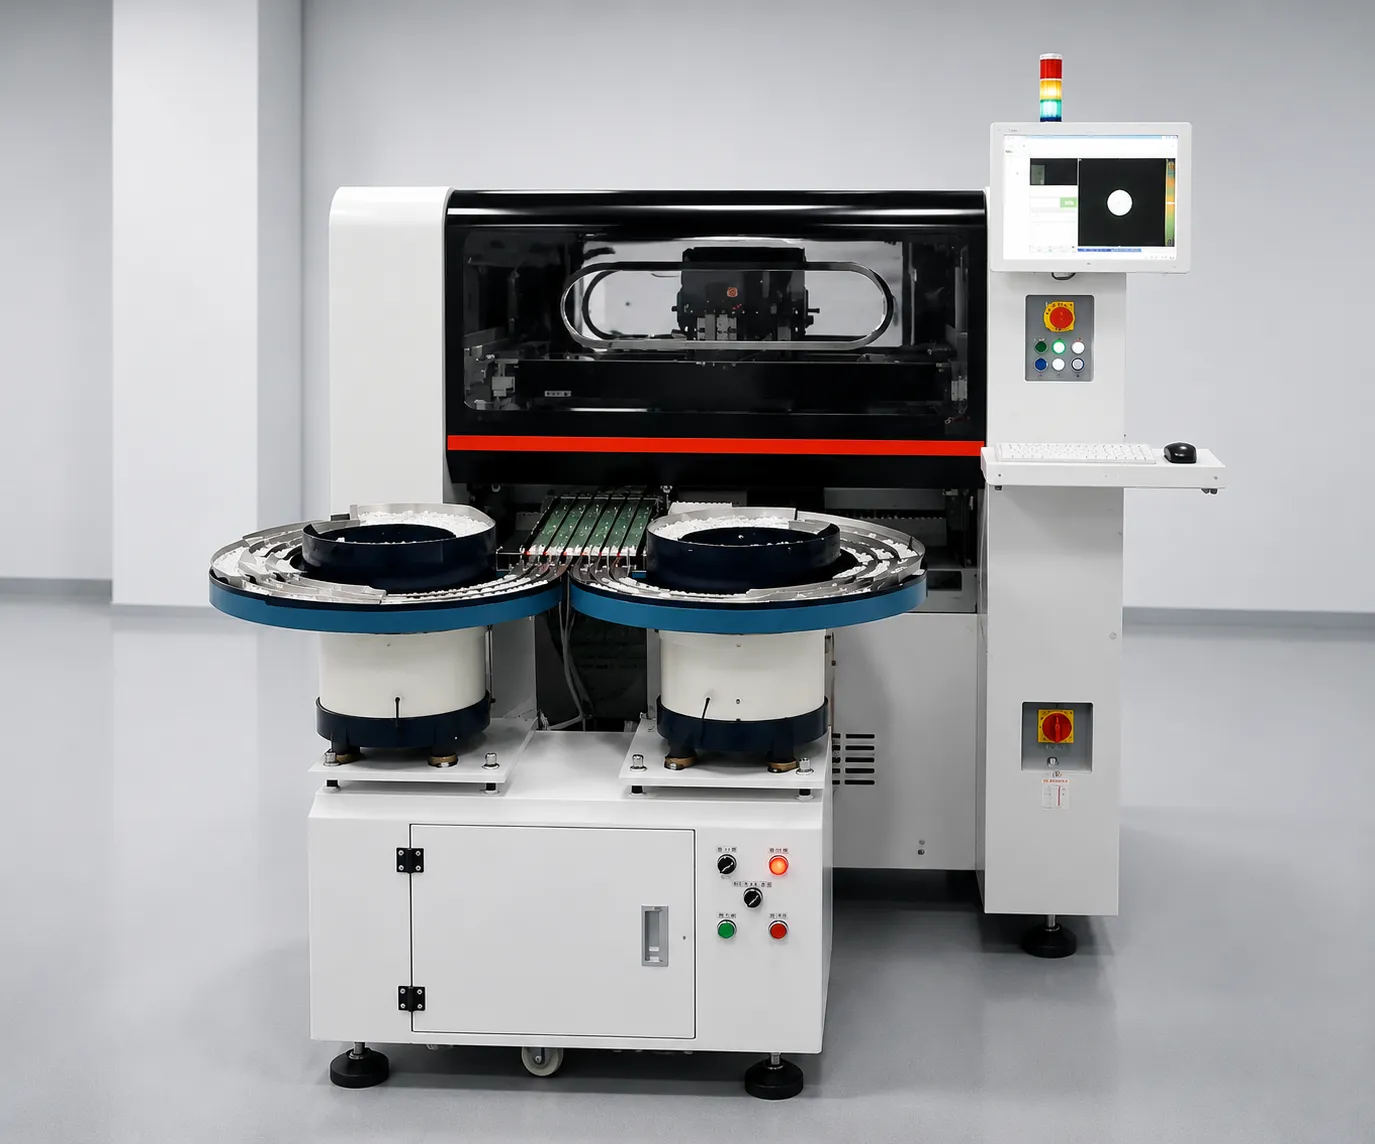
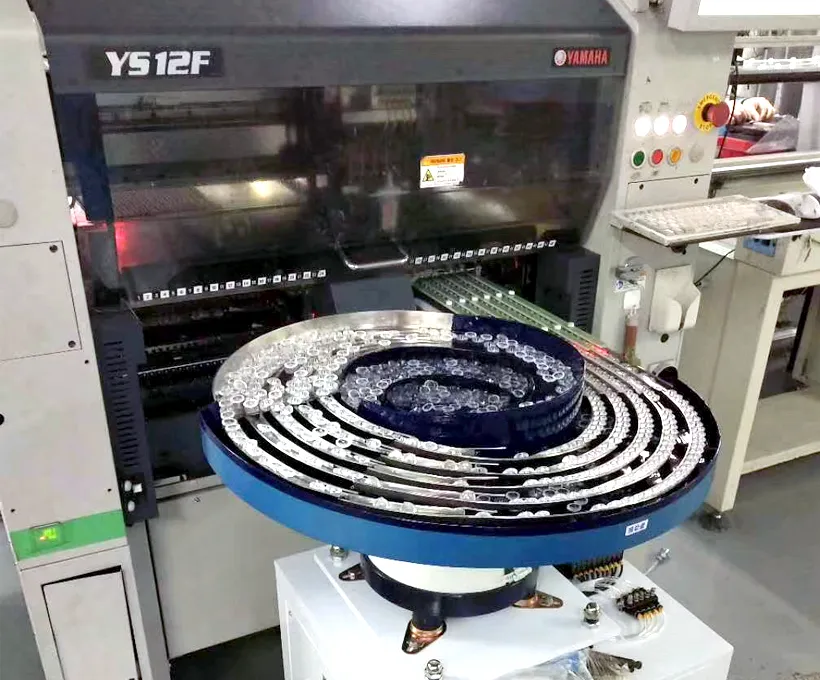
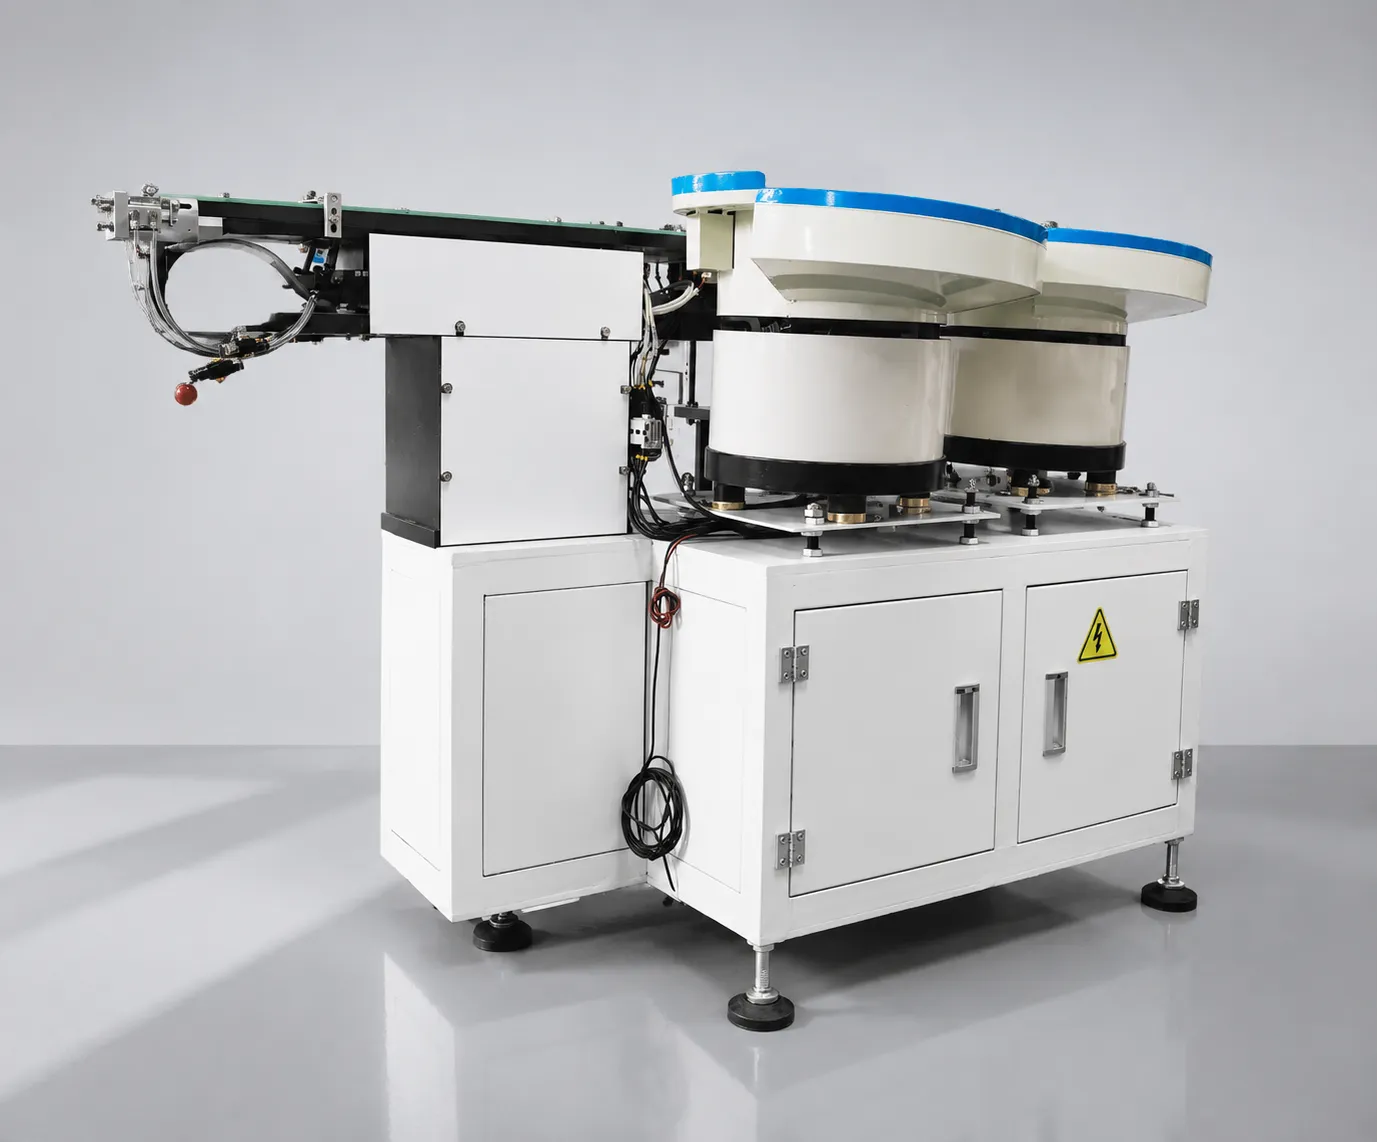
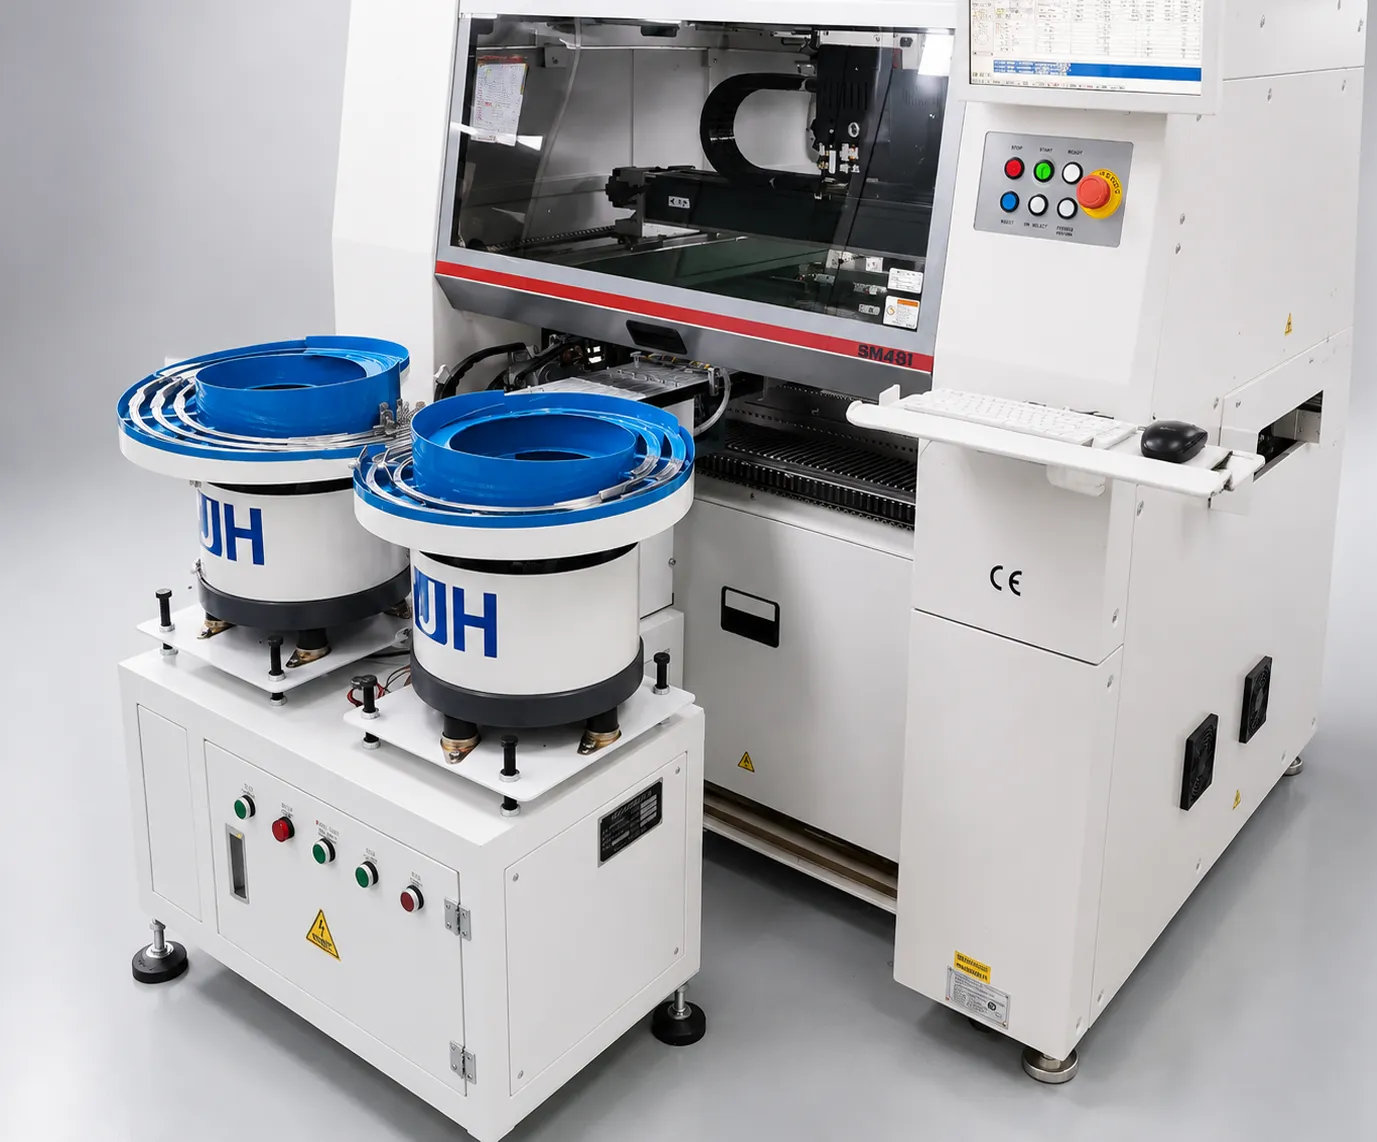
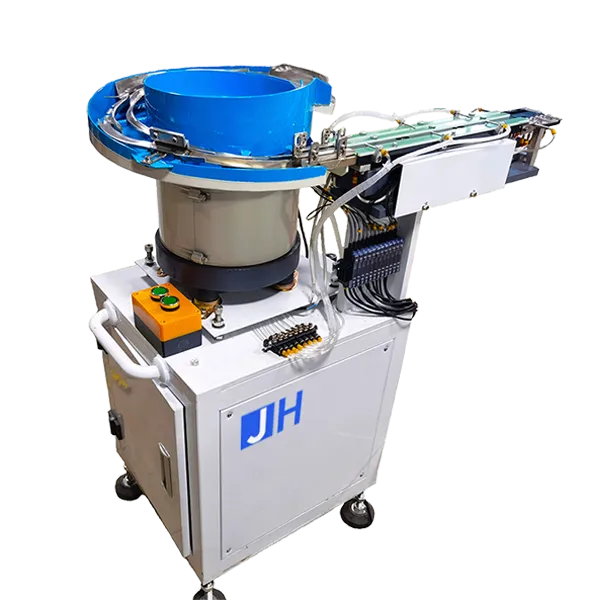
JHIMS DPS-2镜头振动供料器将这种双频架构应用于SMT镜头供餐:一个50–120赫兹用于散装运动的圆形通道和一个100–200赫兹用于精密对接的直通通道,每个通道都由独立的PID控制。如果您要权衡人工喂养与自动化,请参见手动对自动决策指南;对于安装单元的故障发现,DPS-2故障排除指南涵盖了最常见的症状。
观看架构实机运行: 《SMT 贴片机用振动盘供料器 — JHIMS》YouTube 视频,或在 JHIMS 官方 YouTube 频道浏览更多视频。对您的镜片规格有疑问? 通过 WhatsApp 联络 JHIMS 工程师.
同一架构可扩展到多通道配置:每条通道有各自的料盘与线性通道,每一对跑各自的一对 PID 环,因此增加通道不会改变已在产通道的行为。这让产线可以在不扰动验收数字的前提下增加第二种透镜。
供料器比较只有在您自己可以检查时才有用。三次检查就够了,所有检查都可以在样本测试中运行,无需购买任何东西。首先,测量三个填充级的振幅——满分,半分和相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相差相。
第二,整班不碰控制器运行并记录不良率:依赖漂移的系统在后半班会出现不良率上升,这正是共振点失谐的典型症状。第三,统计人工干预次数:每次操作员手工补料或拧振幅旋钮都要记下来。这个「每班次数」是对比中最清楚的一个数字,因为它就是自动化本该省掉的人工。
我们在免费 48 小时样品测试中(用你寄来的 500–800 颗透镜)为客户做这三项检查,并在产能之外报告振幅行为、定向质量与不良率。若你的透镜是镀膜、超薄或小于 5 mm,请索取三种料位下的振幅记录,而不是单一额定值。
请将您的镜头直径、形状和目标 UPH 发送给我们——我们的工程师将评估双频供料是否适合您的产线,评估免费,首次回复在 12 个工作小时内(周一至周六 09:00–23:00,中国标准时间 UTC+8)。