Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00

Czterdzieści odpowiedzi o automatycznym wibracyjnym podajniku soczewek JHIMS DPS-2 do montażu powierzchniowego — wydajność, odrzuty, zgodność z maszynami, zakres soczewek, oprzyrządowanie, konfiguracja pod pomieszczenie czyste i ESD, warunki handlowe oraz jak przeprowadzić test próbek na własnych soczewkach.
Zanim poprosisz o wycenę lub test próbek, przygotuj tych osiem informacji — dzięki nim dział techniczny JHIMS da Ci konkretną odpowiedź o zgodności, prędkości i cenie w jednym kroku:
Gotowość tych ośmiu informacji to różnica między wyceną a rozmową. Średnica i geometria soczewki decydują o oprzyrządowaniu; materiał i powłoka decydują, czy potrzebna jest obsługa bezpieczna dla ESD; wymagana tolerancja montażu i docelowe UPH decydują o liczbie kanałów.
Przesłane razem z modelem maszyny pozwalają działowi technicznemu JHIMS odpowiedzieć na pytania o zgodność, prędkość i cenę w jednym kroku, a nie w kilku. Jeśli część liczb wciąż jest otwarta — najczęściej dokładne UPH, które linia musi osiągnąć — powiedz o tym i zamiast tego prześlij soczewki: bezpłatny 48-godzinny test na 500–800 soczewkach rozstrzyga prędkość i odrzuty empirycznie, a zmierzone wartości stają się kryteriami odbioru w zamówieniu.
Te najczęstsze pytania są częścią klastra wiedzy JHIMS o podawaniu soczewek do montażu powierzchniowego:
Klaster jest ułożony według decyzji, przed którą stoisz, a nie według kodu produktu. Zacznij od przeglądu produktu, jeśli wciąż definiujesz wymaganie; przeczytaj porównanie dwuczęstotliwościowe, jeśli rozważasz architektury podawania albo wymieniasz podajnik, który zaczyna dryfować; skorzystaj z przewodnika po ROI, gdy pytanie brzmi, czy podawanie zwróci się przy Twoim wolumenie.
Otwórz poradnik usuwania usterek, gdy maszyna już pracuje na linii, a przy czytaniu karty katalogowej trzymaj pod ręką słowniczek, bo takie terminy jak amplituda, rezonans i escapement mają w podawaniu precyzyjne znaczenie. Każda strona linkuje tutaj, więc 40 odpowiedzi poniżej to wspólne źródło odniesienia dla całego klastra.
DPS-2 to automatyczny wielokanałowy podajnik wibracyjny, który podaje gołe soczewki optyczne do dyszy automatu montażowego, zastępując operatora, który w przeciwnym razie pobierałby każdą soczewkę ręcznie. Standardowa maszyna ma od trzech do sześciu niezależnych kanałów, wersje na zamówienie do dziesięciu, a każdy kanał ma własny napęd, czujniki i sterowanie ręczne (jog).
Wydajność to 0,5–1 sekundy na soczewkę na kanał — 3 600–7 200 UPH na kanał, 14 400–28 800 UPH na maszynie czterokanałowej — przy odrzutach poniżej 0,5 %, a typowo 0,2–0,4 % po optymalizacji oprzyrządowania. Sterowanie: PLC Mitsubishi FX5U-32MT/ES z 7-calowym panelem HMI Weintek, przechowującym do 50 profili soczewek (alternatywa: Siemens S7-1200 i Pro-face), pneumatyka SMC, czujniki Keyence oraz raportowanie Modbus TCP do MES.
Pod względem mechanicznym maszyna ma 1050 × 700 × 750 mm przy około 130 kg, pracuje na jednofazowym zasilaniu 220 V AC o mocy znamionowej 0,55 kVA, wymaga sprężonego powietrza 0,4–0,6 MPa i generuje poniżej 65 dB(A) z odległości metra — standardowe obciążenie posadzki przemysłowej, bez specjalnego fundamentu.
Dla linii z audytem ESD misa ma powłokę przewodzącą 10⁶–10⁹ Ω zgodnie z IEC 61340-5-1, a wkładki toru rozpraszają ładunek statyczny; do pracy w pomieszczeniu czystym dostępna jest konfiguracja ISO Class 7 z uszczelnionymi łożyskami, materiałami o niskiej emisji gazów i szafą z filtrem HEPA.
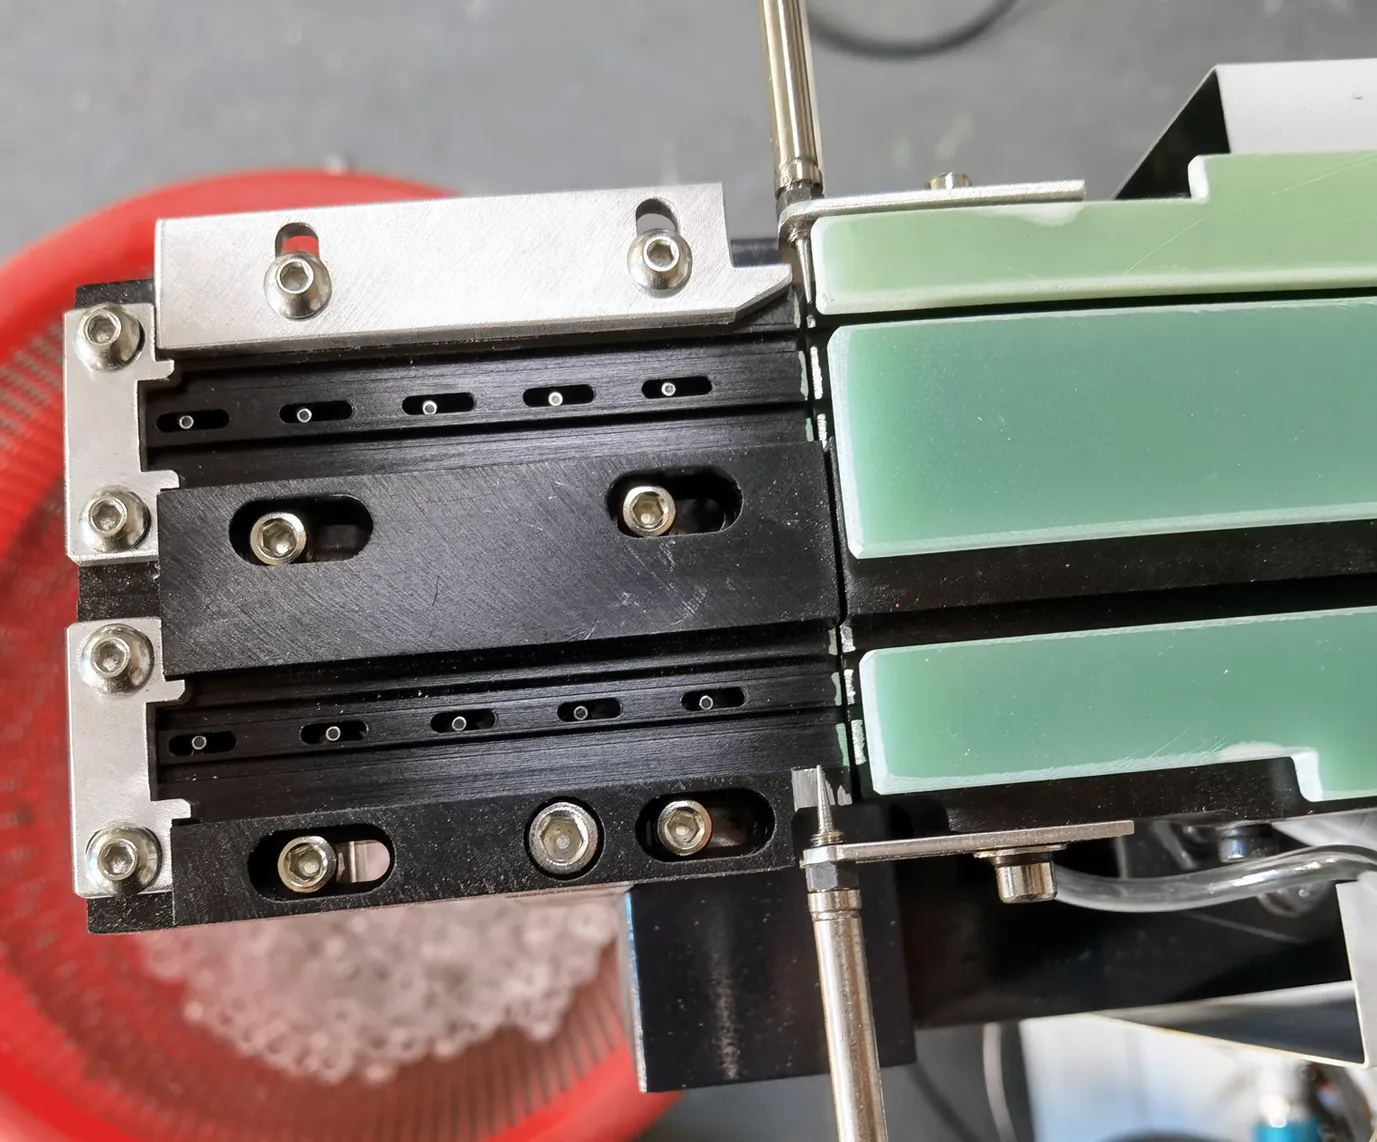
Prędkość i jakość w podawaniu soczewek to nie dwie osobne liczby, lecz dwa spojrzenia na tę samą stabilność amplitudy. Kanał, który utrzymuje amplitudę, podaje każdą soczewkę z tą samą prędkością i w tej samej orientacji, więc dysza w każdym cyklu trafia na soczewkę płasko leżącą i wycentrowaną, z tolerancją montażu ±1 mm.
Gdy amplituda dryfuje, większość cykli nadal się udaje, a niewielki odsetek zawodzi — i dokładnie to mierzy wskaźnik odrzutów. Dlatego liczby porównawcze mają znaczenie: ręczne układanie soczewek to typowo 5–15 % odrzutów, uniwersalne podajniki wibracyjne 2–5 %, a DPS-2 poniżej 0,5 % (typowo 0,2–0,4 % po optymalizacji oprzyrządowania).
Każda liczba, którą podajemy, jest zmierzona, a nie szacowana. Soczewki przysłane na test próbek przechodzą 48-godzinny burn-in, a raport zawiera szeregi czasowe amplitudy i danych cykli, rozbicie przyczyn odrzutów według kategorii, kontrolę mikroskopową krawędzi soczewek po podawaniu oraz nagranie wideo z przebiegu testu.
Te zmierzone wartości są zapisane w metryce maszyny, więc kryteria odbioru w zamówieniu to te same liczby, które zweryfikowano podczas burn-in. Drugą połową wydajności jest przezbrojenie: przywołanie profilu z PLC zajmuje poniżej trzech sekund, regulacja bez narzędzi około dwóch minut, montaż magnetyczny szybkiego mocowania poniżej minuty, a weryfikacja od jednej do dwóch minut — łącznie poniżej pięciu minut wobec 15–30 minut, które kosztuje ręczne przezbrojenie.

DPS-2 jest wyceniany pod konkretną głowicę automatu montażowego, a nie pod kategorię maszyn. Zgodność potwierdzamy na podstawie trzech danych: modelu maszyny i typu głowicy, danych dyszy lub przyssawki oraz geometrii soczewki.
W praktyce większość pracy przy integracji dotyczy wysokości podawania i zasięgu — platforma odbioru jest ustawiana tak, aby dysza pokonywała najkrótszą drogę od soczewki do miejsca montażu — a także interfejsu między PLC podajnika a linią, który jest albo dyskretnym I/O, albo Modbus TCP dla linii, które chcą mieć dane o cyklach i odrzutach w MES.
Ponieważ podajnik jest samodzielnym urządzeniem z własną szafą sterowniczą, można go dołączyć do istniejącej linii bez modyfikowania automatu montażowego: uchwyt montażowy jest wykonany pod głowicę, platforma ustawiona pod dyszę, a receptura zapisana w PLC.
Dzięki temu instalacja jest odwracalna, co ma znaczenie, gdy linia jest później przebudowywana albo podajnik przenoszony na drugą maszynę. Jeśli klient ma na hali więcej niż jedną markę, jeden DPS-2 może mieć uchwyty do obu, a profile są przywoływane według soczewki, a nie według maszyny.
Tabela wymienia marki automatów montażowych, pod które wyceniamy DPS-2, oraz to, co jest dla nich udokumentowane. Potwierdzenie na poziomie modelu odbywa się na podstawie danych Twojej głowicy i dyszy podczas testu próbek.
| Marka automatu montażowego | Status | Co jest udokumentowane |
|---|---|---|
| Hanwha | Obsługiwane | Udokumentowane instalacje na głowicach SM481 i SM482 |
| Yamaha | Obsługiwane | Udokumentowane instalacje na głowicach YSM10, YSM20R i YSM40R |
| JUKI | Obsługiwane | Zgodność potwierdzana na podstawie danych głowicy i dyszy |
| Samsung | Obsługiwane | Zgodność potwierdzana na podstawie danych głowicy i dyszy |
| Fuji | Obsługiwane | Zgodność potwierdzana na podstawie danych głowicy i dyszy |
| Hitachi | Obsługiwane | Zgodność potwierdzana na podstawie danych głowicy i dyszy |
| Panasonic, Siemens | Oceniane indywidualnie dla projektu | Prześlij rysunek głowicy i dane dyszy, aby otrzymać konkretną odpowiedź |
| Linia wielomarkowa | Obsługiwane | Uchwyty do obu głowic, profile przywoływane według typu soczewki |

Oprzyrządowanie obejmuje soczewki o średnicy od 3 mm do 25 mm. W tym zakresie DPS-2 obsługuje standardowo soczewki okrągłe, three-foot, four-angle oraz z prostokątnym wycięciem; obrysy asymetryczne lub nietypowe są realizowane jako projekt oprzyrządowania toru na zamówienie, wyceniany za typ soczewki, a nie za maszynę.
To oprzyrządowanie pod daną soczewkę decyduje o jakości orientacji, dlatego powstaje i jest weryfikowane na Twoich rzeczywistych elementach: soczewki przysyła się w partiach po 500–800 sztuk na typ, z tymi elementami przebiega 48-godzinny burn-in, a oprzyrządowanie jest korygowane tak długo, aż orientacja i odrzuty będą powtarzalne przez całą zmianę, a nie tylko na jej początku.
Przed specyfikacją warto znać trzy praktyczne ograniczenia. Po pierwsze, rozmiar soczewki nie jest jedynym czynnikiem — liczy się wykończenie powierzchni, bo soczewki powlekane lub o wrażliwej powierzchni optycznej podaje się łagodniejszym ruchem masowym i dłuższą ścieżką wyrównywania, a nie wyższą amplitudą.
Po drugie, bardzo małe soczewki zmniejszają użyteczną szerokość escapement, co obniża praktyczną prędkość podawania na kanał; oprzyrządowanie nadal działa, ale cykl dopasowuje się do soczewki. Po trzecie, wymagania dotyczące pomieszczenia czystego i ESD to wybory konfiguracji podejmowane przy zamówieniu, a nie modernizacje po fakcie: przewodząca powłoka misy, wkładki rozpraszające ładunek i szafa z filtrem HEPA są określane razem, aby maszyna przeszła audyt ESD i walidację IQ/OQ/PQ za jednym razem.

Model handlowy jest celowo prosty, a odpowiedzi na Q13–Q20 powyżej są wersją wiążącą; ta sekcja zbiera je na potrzeby planowania. Cena zależy od liczby kanałów, opcji podawania i oprzyrządowania, które skonfigurujesz, dlatego wyceniamy każdą linię indywidualnie, zamiast publikować cennik. Skontaktuj się z nami, a wycenimy rozwiązanie pod Twój miks płytek i wolumen.
Minimalne zamówienie to jedna sztuka, z rabatami wolumenowymi przy 5, 10 i 20 sztukach — pierwsza i pięćdziesiąta maszyna otrzymują tyle samo uwagi inżynierskiej, w tym test próbek, 48-godzinny burn-in, kontrolę jakości na 120 punktach i szkolenie operatorów. Płatność: 70 % zadatku T/T przy zamówieniu i 30 % T/T przed wysyłką, a dla dotychczasowych klientów dostępna jest akredytywa L/C at sight.
Czas realizacji wynosi 15–20 dni roboczych dla maszyny standardowej lub 10 dni w wersji ekspresowej, a następnie 5–7 dni transportem lotniczym albo 15–35 dni transportem morskim, co daje 24–62 dni od drzwi do drzwi; dostępna jest dostawa DDP, która zdejmuje z Państwa strony odprawę celną, a postęp produkcji jest raportowany na bieżąco.
Gwarancja obejmuje rok pełnego zakresu, części i robociznę, diagnostykę zdalną w ciągu 12 godzin roboczych (pon.–sob., 09:00–23:00 czasu chińskiego standardowego, UTC+8) oraz wysyłkę części w ciągu 48 godzin przez DHL, a także bezpłatne wsparcie techniczne przez cały okres eksploatacji maszyny i możliwość przedłużenia ochrony o dwa lub trzy lata. Testy na próbkach są bezpłatne, a soczewki wracają razem z maszyną.
Podsumowanie specyfikacji standardowej konfiguracji DPS-2, zgodnie z odpowiedziami opublikowanymi powyżej.
| Parametr | Specyfikacja |
|---|---|
| Funkcja | Automatyczne podawanie soczewek do dyszy automatu montażowego |
| Kanały | 3–6 standardowo, do 10 na zamówienie, niezależne napędy |
| Wydajność podawania | 0,5–1 s na soczewkę na kanał — 3 600–7 200 UPH na kanał |
| Odsetek odrzutów | Poniżej 0,5 %, typowo 0,2–0,4 % po optymalizacji |
| Zakres soczewek | 3–25 mm, okrągłe / trójnożne / czworokątne / wycięcie prostokątne |
| Tolerancja umieszczania | ±1 mm |
| Sterowanie | Mitsubishi FX5U-32MT/ES + 7-calowy panel HMI Weintek, 50 profili |
| Czujniki i komunikacja | Czujniki Keyence, Modbus TCP do MES |
| Zasilanie i powietrze | 220 V AC, jednofazowe, 0,55 kVA; powietrze 0,4–0,6 MPa |
| Wymiary i masa | 1050 × 700 × 750 mm, ok. 130 kg, <65 dB(A) |
| ESD i pomieszczenie czyste | Powłoka misy 10⁶–10⁹ Ω, opcjonalna konfiguracja w klasie ISO 7 |
| Przezbrojenie | Zmiana soczewki w czasie poniżej 5 minut |

Czterdzieści pytań poniżej pogrupowano według kolejności, w jakiej zwykle pojawiają się w projekcie. Pytania 1–12 są techniczne i odpowiadają na pytanie, czy maszyna pasuje do Państwa soczewki, maszyny i linii; pytania 13–20 są handlowe i dotyczą kosztów, czasu realizacji, gwarancji i wysyłki; 21–28 obejmują serwis po instalacji; 29–35 dotyczą środowiska, ESD i pomieszczenia czystego; 36–40 dotyczą handlu, Incoterms i zabezpieczenia płatności.
Dwa nawyki sprawiają, że odpowiedzi są bardziej użyteczne. Po pierwsze, każdą wartość zależną od Państwa soczewki traktujcie jako wstępną, dopóki nie zostanie wykonany test na próbce: wydajność podawania i odsetek odrzutów to właściwości mierzone, a nie dane z katalogu. Po drugie, prosząc o wycenę, podajcie osiem informacji z powyższej listy kontrolnej oraz model maszyny i dane dysz — to wystarczy, aby odpowiedzieć na temat zgodności i ceny w jednej rundzie i zaplanować test próbki w tej samej odpowiedzi.
Indeks tematów: którą grupę pytań czytać na poszczególnych etapach projektu.
| Pytania | Temat | Przeczytajcie, gdy |
|---|---|---|
| P1–P6 | Produkt i wydajność | Sprawdzacie, czy maszyna spełnia wymagania |
| P7–P12 | Sterowanie, konserwacja, Przemysł 4.0 | Określacie interfejs linii |
| P13–P20 | Koszty, ROI, czas realizacji, gwarancja, wysyłka | Przygotowujecie budżet lub dokumentację zakupową |
| P21–P28 | Wsparcie, części zamienne, instalacja, certyfikaty | Planujecie serwis po instalacji |
| P29–P35 | Branże, pomieszczenie czyste, ESD, trwałość, zrównoważony rozwój | Wasza linia podlega audytowi lub regulacjom |
| P36–P40 | Cło, Incoterms, płatności, logistyka | Składacie pierwsze zamówienie |

 PolecaneJHIMS DPS-2Podajnik wibracyjny soczewek do automatów montażowych SMT · 0,5–1 s na soczewkę · odrzuty <0,5 % · pozycjonowanie ±1 mm.Zobacz produkt →
 UzupełnieniaAutomat montażowy Yamaha YSM10Kompaktowy modułowy automat montażowy o dużej prędkości – 46 000 CPH, 96 podajników, e-Vision + Side View.Zobacz produkt →
 Automat montażowy Yamaha YSM20RModułowy automat montażowy 95 000 CPH — współpracuje z liniami podawania soczewek DPS-2.Zobacz produkt →
 Inspekcja pasty lutowniczej (SPI) 3DWychwyć wady druku przed lutowaniem rozpływowym dzięki 100 % inspekcji pasty 3D.Zobacz produkt →
 Piec rozpływowy R10Bezołowiowe lutowanie rozpływowe gorącym powietrzem ze stabilnym profilem termicznym dla zespołów soczewek.Zobacz produkt →
 Urządzenie dozujące D900Precyzyjne dozowanie do powłok konforemnych i etapów klejenia soczewek.Zobacz produkt →
 Poradnik zakupowyJak wybrać podajnik soczewek do montażu powierzchniowego (2026)Ośmioetapowa ścieżka zakupu, karta oceny dostawcy i porównanie częstotliwości podwójnej i pojedynczejPrzeczytaj artykuł →
 Studium przypadkuStudium przypadku ROI podajnika soczewek SMTRealna zmiana KPI: odrzuty 12 %→0,3 %, UPH 900→3420, zwrot w 7 miesięcyPrzeczytaj artykuł →
 SłowniczekSłowniczek podawania soczewek w montażu powierzchniowymTerminologia podawania wibracyjnego, sterowania PID i wskaźników UPH.Przeczytajcie słowniczek →
 PorównaniePodajnik wibracyjny dwuczęstotliwościowy czy jednoczęstotliwościowyPorównanie techniczne obu technologii drgańPrzeczytaj artykuł →
 PorównanieRęczny czy automatyczny podajnik soczewek SMTKtóra metoda podawania pasuje do twojej produkcji?Przeczytaj artykuł →
 ProduktWiedza o produkcie DPS-2Czym jest DPS-2, jak działa i co może podawać.Czytajcie dalej →
Zapytajcie naszych inżynierów o wszystko, co dotyczy DPS-2 — zgodność, testy soczewek, dostawę lub ceny — i otrzymajcie odpowiedź: pierwsza odpowiedź w ciągu 12 godzin roboczych (pon.–sob., 09:00–23:00 czasu chińskiego standardowego, UTC+8).
Wolicie zobaczyć, zanim zapytacie? Obejrzyjcie automatyczny misowy podajnik wibracyjny soczewek DPS-2 oraz podajnik soczewek pracujący na linii automatu montażowego, albo wyślijcie zdjęcia soczewek na WhatsApp , aby otrzymać bezpośrednią odpowiedź od inżyniera. Więcej filmów o maszynach: JHIMS na YouTube.
Wdrożenie w praktyce: jak producent modułów soczewkowych z Xiamen zakończył powtarzane zakupy podajników — Studium przypadku powtórnych zakupów podajnika soczewek DPS-2.














