Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h
Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h

Quarante réponses sur l'alimentateur vibrant de lentilles CMS automatique JHIMS DPS-2 — capacité, rebut, compatibilité machine, plage de lentilles, outillage, configuration salle blanche et ESD, conditions commerciales, et comment réaliser un essai sur vos propres lentilles.
Avant de demander un devis ou un test sur échantillon, préparez ces huit éléments — ils permettent à l’ingénierie JHIMS de vous donner une réponse ferme sur la compatibilité, la cadence et le prix en un seul échange :
Disposer de ces huit éléments fait toute la différence entre un devis et une simple conversation. Le diamètre et la géométrie des lentilles déterminent l'outillage ; le matériau et le revêtement déterminent si une manutention protégée contre les décharges électrostatiques (ESD) est nécessaire ; la tolérance de placement exigée et l'UPH cible déterminent le nombre de canaux.
Envoyés avec le modèle de machine, ils permettent au bureau d’études JHIMS de répondre sur la compatibilité, la cadence et le prix en une seule fois plutôt qu’en plusieurs échanges. Si certaines valeurs restent ouvertes — le plus souvent l’UPH exact que la ligne doit atteindre — dites-le et envoyez plutôt des lentilles : l’essai gratuit de 48 heures sur 500–800 lentilles tranche empiriquement la vitesse et le taux de rejet, et les valeurs mesurées deviennent les critères d’acceptation de la commande.
Cette FAQ fait partie de l'ensemble de connaissances JHIMS sur l'alimentation de lentilles en CMS :
Le cluster est organisé selon la décision à laquelle vous êtes confronté, et non selon un code produit. Commencez par la vue d'ensemble des produits si vous en êtes encore à définir le besoin ; lisez la comparaison double fréquence si vous pesez les architectures d'alimentation ou remplacez un alimentateur qui dérive ; utilisez le guide de retour sur investissement manuel contre automatique lorsque la question est de savoir si l'alimentation se rentabilise à votre volume.
Ouvrez le guide de dépannage lorsqu'une machine tourne déjà sur la ligne, et gardez le glossaire sous les yeux pendant la lecture d'une fiche technique : des termes comme amplitude, résonance et séparateur (escapement) ont un sens précis en alimentation. Chaque page renvoie ici : les 40 réponses ci-dessous constituent la référence partagée de tout le cluster.
Le DPS-2 est un alimentateur vibrant automatique multicanaux qui présente des lentilles optiques nues à la buse d'une machine de placement CMS, à la place de l'opérateur qui devrait sinon saisir chaque lentille à la main. Une machine standard comporte trois à six canaux indépendants, les versions sur mesure jusqu'à dix, et chaque canal dispose de son propre entraînement, de ses capteurs et de sa commande manuelle pas à pas.
La cadence est de 0,5–1 seconde par lentille et par canal — soit 3 600–7 200 UPH par canal et 14 400–28 800 UPH sur une machine à quatre canaux — relevée avec un taux de rejet inférieur à 0,5 % et typiquement de 0,2–0,4 % après optimisation de l’outillage. Le pilotage repose sur un automate Mitsubishi FX5U-32MT/ES avec IHM Weintek 7 pouces mémorisant jusqu’à 50 profils de lentilles (alternative Siemens S7-1200 et Pro-face), une pneumatique SMC, une détection Keyence et un reporting Modbus TCP vers le MES.
Mécaniquement, la machine mesure 1050 × 700 × 750 mm pour environ 130 kg, fonctionne en monophasé 220 V CA pour 0,55 kVA nominal, nécessite de l’air comprimé à 0,4–0,6 MPa et émet moins de 65 dB(A) à un mètre — charge au sol industrielle standard, sans fondation spéciale.
Pour les lignes auditées ESD, le bol vibrant reçoit un revêtement conducteur de 10⁶–10⁹ Ω selon IEC 61340-5-1 et les inserts de piste sont dissipatifs ; pour les applications en salle blanche, une configuration ISO classe 7 est disponible avec roulements étanches, matériaux à faible dégazage et caisson à filtration HEPA.
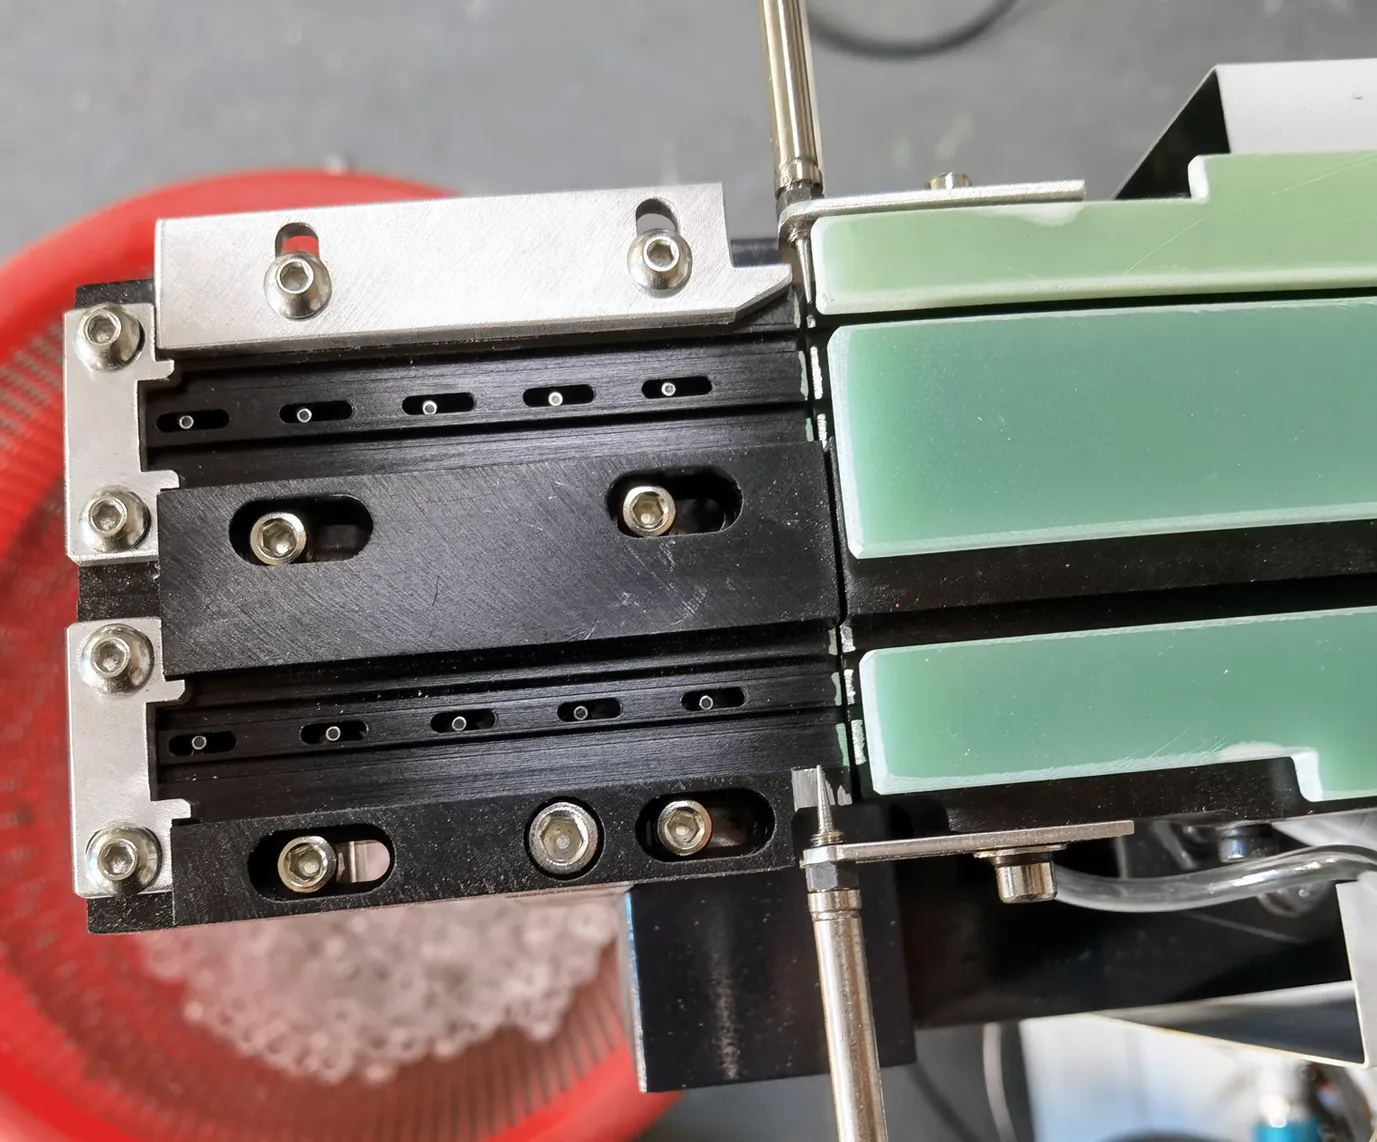
La vitesse et la qualité en alimentation de lentilles ne sont pas deux chiffres distincts ; ce sont deux vues de la même stabilité d’amplitude. Un canal qui tient son amplitude présente chaque lentille à la même vitesse et dans la même orientation, de sorte que la buse rencontre à chaque cycle une lentille à plat et centrée, dans une tolérance de placement de ±1 mm.
Lorsque l'amplitude dérive, la plupart des cycles réussissent encore et un faible pourcentage échoue — c'est exactement ce que mesure un taux de rejet. C'est pourquoi les chiffres comparatifs comptent : le placement manuel des lentilles tourne généralement entre 5 et 15 % de rejets, les alimentateurs vibrants universels entre 2 et 5 %, et le DPS-2 sous 0,5 % (0,2 à 0,4 % typiquement après optimisation de l'outillage).
Chaque chiffre que nous annonçons est mesuré, non estimé. Les lentilles envoyées pour essai passent un déverminage de 48 heures, et le rapport contient les séries temporelles d’amplitude et de cycles, la répartition des causes de rejet par catégorie, l’inspection au microscope des bords de lentilles après alimentation, ainsi que la vidéo de l’essai.
Ces valeurs mesurées sont consignées dans le certificat de naissance de la machine : les critères d'acceptation du contrat sont donc exactement les chiffres vérifiés pendant le déverminage. Le changement de série est l'autre moitié de la capacité : rappel de programme (recipe) sur automate (PLC) en moins de trois secondes, réglage sans outil en deux minutes environ, montage magnétique rapide en moins d'une minute et vérification en une à deux minutes — moins de cinq minutes au total, contre les 15–30 minutes que coûte un réoutillage manuel.

Le DPS-2 est chiffré pour une tête de placement précise, et non pour une catégorie de machine. La compatibilité est confirmée à partir de trois éléments : le modèle de machine et le type de tête, les données de buse ou de ventouse, et la géométrie de la lentille.
En pratique, l'essentiel du travail d'intégration porte sur la hauteur et la portée de présentation — la plateforme de saisie est positionnée pour que la buse parcoure la distance la plus courte entre la lentille et le point de placement — ainsi que sur l'interface entre l'automate de l'alimentateur et la ligne, qui est soit des E/S TOR, soit Modbus TCP pour les lignes qui veulent les données de cycle et de rejet dans un MES.
Comme l'alimentateur est une unité autonome dotée de sa propre armoire de commande, il peut être ajouté à une ligne existante sans modifier la machine de placement CMS : le support de montage est réalisé pour la tête, la plateforme est réglée sur la buse et le programme (recipe) est stocké dans l'automate.
L'installation reste ainsi réversible, ce qui compte lorsqu'une ligne est reconfigurée plus tard ou que l'alimentateur est transféré sur une seconde machine. Lorsqu'un client exploite plusieurs marques dans le même atelier, un seul DPS-2 peut recevoir les supports des deux, et les profils sont rappelés par lentille et non par machine.
Le tableau liste les marques de machines de placement face auxquelles le DPS-2 est proposé, ainsi que ce qui est documenté pour chacune. La confirmation au niveau du modèle se fait à partir des données de votre tête et de vos buses lors de l’essai sur échantillons.
| Marque de machine de placement CMS | Statut | Ce qui est documenté |
|---|---|---|
| Hanwha | Pris en charge | Installations documentées sur les têtes SM481 et SM482 |
| Yamaha | Pris en charge | Installations documentées sur têtes YSM10, YSM20R et YSM40R |
| JUKI | Pris en charge | Compatibilité confirmée à partir des données des têtes et des buses |
| Samsung | Pris en charge | Compatibilité confirmée à partir des données des têtes et des buses |
| Fuji | Pris en charge | Compatibilité confirmée à partir des données des têtes et des buses |
| Hitachi | Pris en charge | Compatibilité confirmée à partir des données des têtes et des buses |
| Panasonic, Siemens | Évalué par projet | Envoyez le plan de la tête et les données de buses pour une réponse ferme |
| Ligne multi-marques | Pris en charge | Supports pour les deux têtes, profils rappelés par type de lentille |

L’outillage couvre les lentilles de 3 mm à 25 mm de diamètre. Dans cette plage, la DPS-2 traite en standard les lentilles rondes et les géométries à trois pieds, à quatre angles et à découpe rectangulaire ; les contours asymétriques ou inhabituels sont traités comme un projet d’outillage de piste sur mesure, facturé par type de lentille et non par machine.
L'outillage d'une lentille donnée détermine la qualité d'orientation : il est donc développé et validé sur vos pièces réelles. Les lentilles sont envoyées par lots de 500–800 par type, le déverminage de 48 heures est réalisé avec ces pièces, et l'outillage est ajusté jusqu'à ce que l'orientation et le taux de rejet soient reproductibles sur un poste complet, et non seulement au démarrage.
Trois limites pratiques méritent d'être connues avant de rédiger votre cahier des charges. Premièrement, la taille des lentilles n'est pas le seul facteur — l'état de surface compte, car les surfaces optiques revêtues ou sensibles demandent un déplacement en vrac plus doux et un trajet d'alignement plus long plutôt qu'une amplitude plus élevée.
Deuxièmement, des lentilles très petites réduisent la largeur d'échappement utilisable, ce qui abaisse la cadence pratique par canal ; l'outillage fonctionne toujours, mais le cycle suit la lentille. Troisièmement, les exigences salle blanche et ESD sont des choix de configuration fixés à la commande, et non des ajouts a posteriori : revêtement de bol conducteur, inserts dissipatifs et caisson à filtration HEPA sont spécifiés ensemble pour que la machine passe un audit ESD et une validation IQ/OQ/PQ en une seule fois.

Le modèle commercial est volontairement simple, et les réponses aux questions Q13 à Q20 ci-dessus en sont la version de référence ; cette section les rassemble pour la planification. Le prix dépend du nombre de canaux, des options d'alimentation et de l'outillage que vous configurez : nous chiffrons donc chaque ligne au lieu de publier un tarif catalogue. Contactez-nous et nous l'établirons en fonction de votre mix de cartes et de vos volumes.
La quantité minimum de commande est d'une unité, avec des remises sur volume à 5, 10 et 20 unités — la première machine comme la cinquantième reçoit la même attention d'ingénierie, y compris les essais sur échantillons, le déverminage de 48 heures, un contrôle qualité en 120 points et la formation des opérateurs. Le paiement est de 70 % par T/T à la commande et de 30 % par T/T avant expédition, avec un crédit documentaire à vue (L/C) pour les clients existants.
Le délai de fabrication est de 15 à 20 jours ouvrés pour une machine standard, ou de 10 jours en fabrication express, suivi de 5 à 7 jours par avion ou de 15 à 35 jours par mer, soit 24 à 62 jours de porte à porte ; le DDP est disponible et vous décharge des formalités douanières, avec des points d'avancement tout au long de la fabrication.
La garantie est d'un an, complète, pièces et main-d'œuvre, avec diagnostic à distance sous 12 heures ouvrées (du lundi au samedi, 09:00–23:00 heure de Chine, UTC+8), pièces expédiées sous 48 heures par DHL, support technique gratuit pendant toute la durée de vie de la machine et extension possible de deux ou trois ans. Le test sur échantillons est gratuit et les lentilles sont retournées avec la machine.
Récapitulatif des caractéristiques de la configuration DPS-2 standard, tel que publié dans les réponses ci-dessus.
| Paramètre | Spécification |
|---|---|
| Fonction | Présentation automatique des lentilles devant la buse de placement |
| Canaux | 3–6 en standard, jusqu'à 10 sur mesure, entraînements indépendants |
| Vitesse d'avance | 0,5–1 s/lentille/voie — 3 600–7 200 UPH/voie |
| Rejet | Moins de 0,5 %, généralement 0,2–0,4 % après optimisation |
| Plage de lentilles | 3–25 mm, découpe ronde / à trois pieds / à quatre angles / rectangulaire |
| Tolérance de pose | ±1 mm |
| Contrôle | Mitsubishi FX5U-32MT/ES + IHM Weintek 7 pouces, 50 profils |
| Détection et communication | Capteurs Keyence, Modbus TCP vers le MES |
| Alimentation et air | 220 V CA monophasé, 0,55 kVA, air 0,4–0,6 MPa |
| Encombrement et poids | 1050 × 700 × 750 mm, ~130 kg, <65 dB(A) |
| ESD et salle blanche | Revêtement de bol de 10⁶–10⁹ Ω, option de configuration ISO classe 7 |
| Changement de série | Moins de 5 minutes pour changer de lentille |

Les quarante questions ci-dessous sont classées dans l’ordre où elles apparaissent habituellement dans un projet. Les questions 1–12 sont techniques et déterminent si la machine convient à votre lentille, à votre machine et à votre ligne ; les questions 13–20 sont commerciales et portent sur le coût, les délais, la garantie et l’expédition ; les questions 21–28 couvrent le service après installation ; les questions 29–35 traitent de l’environnement, de l’ESD et de la salle blanche ; les questions 36–40 portent sur le commerce international, les Incoterms et la sécurisation du paiement.
Deux habitudes rendent les réponses plus utiles. D'abord, considérez comme provisoire tout chiffre qui dépend de votre lentille tant qu'un test sur échantillon n'a pas été réalisé : la cadence d'alimentation et le taux de rejet sont des grandeurs mesurées, pas des valeurs de catalogue. Ensuite, lorsque vous demandez une cotation, joignez les huit éléments de la liste de contrôle ci-dessus, ainsi que le modèle de votre machine et les données de vos buses : cela suffit pour répondre sur la compatibilité et le prix en un seul échange et pour planifier le test sur échantillon dans la même réponse.
Index des sujets : quel groupe de questions lire pour chaque étape d'un projet.
| Questions | Sujet | À lire si |
|---|---|---|
| T1–T6 | Produit et capacité | Vous vérifiez si la machine répond au besoin |
| Q7–Q12 | Contrôle, maintenance, Industrie 4.0 | Vous spécifiez l'interface de ligne |
| Q13–Q20 | Coût, ROI, délai de fabrication, garantie, expédition | Vous préparez un budget ou un dossier d'achat |
| Q21–Q28 | Support, pièces détachées, installation, certifications | Vous planifiez la maintenance après l'installation |
| Q29–Q35 | Secteurs, salle blanche, ESD, durée de vie, développement durable | Votre ligne est auditée ou soumise à réglementation |
| Q36–Q40 | Douane, Incoterms, paiement, logistique | Vous passez la première commande |

 RecommandéJHIMS DPS-2Alimentateur vibrant de lentilles pour machines de placement CMS · 0,5–1 s par lentille · moins de 0,5 % de rebut · alignement ±1 mm.Voir le produit →
 ComplémentMachine de placement CMS Yamaha YSM10Machine de placement CMS modulaire compacte haute vitesse – 46 000 CPH, 96 alimentateurs, e-Vision + Side View.Voir le produit →
 Machine de placement CMS Yamaha YSM20RMachine de placement CMS modulaire de 95 000 CPH — s'associe aux lignes d'alimentation de lentilles DPS-2.Voir le produit →
 Inspection 3D de la pâte à braser (SPI)Détectez les défauts d'impression avant la refusion grâce à une inspection 3D à 100 % de la pâte.Voir le produit →
 Four de refusion R10Refusion à air chaud sans plomb avec un profil thermique stable pour les assemblages de lentilles.Voir le produit →
 Machine de dosage D900Dosage de précision pour les étapes de revêtement de protection et de collage des lentilles.Voir le produit →
 Guide d'achatComment choisir un alimentateur de lentilles SMT (2026)Un parcours d'achat en 8 étapes, une grille d'évaluation des fournisseurs et une comparaison double fréquence / simple fréquenceLire l'article →
 Étude de casÉtude de cas : ROI d'un alimentateur de lentilles pour ligne CMSÉvolution réelle des indicateurs : taux de défauts 12 %→0,3 %, UPH 900→3420, retour sur investissement en 7 moisLire l'article →
 GlossaireGlossaire de l'alimentation de lentilles CMSTerminologie de l'alimentation par vibration, de la régulation PID et des indicateurs UPH.Lire le glossaire →
 ComparaisonAlimentateur vibrant à double fréquence ou à fréquence uniqueComparaison technique des deux technologies de vibrationLire l'article →
 ComparaisonAlimentateur de lentilles CMS manuel ou automatiqueQuelle méthode d'alimentation convient à votre production ?Lire l'article →
 ProduitConnaissance produit DPS-2Ce qu'est la DPS-2, comment elle fonctionne et ce qu'elle peut alimenter.Lire la suite →
Posez à nos ingénieurs toutes vos questions sur le DPS-2 — compatibilité, essais de lentilles, livraison ou prix — et obtenez une réponse : première réponse sous 12 heures ouvrées (lun–sam, 09:00–23:00 heure de Chine, UTC+8).
Vous préférez voir avant de demander ? Regardez la Bol vibrant automatique pour lentilles DPS-2 et le alimentateur de lentilles en fonctionnement sur une ligne de placement CMS, ou envoyez les photos de vos lentilles sur WhatsApp pour une réponse directe d'un ingénieur. Plus de vidéos de machines : JHIMS sur YouTube.
Déploiement réel : comment un fabricant de modules de lentilles à Xiamen a mis fin à ses achats répétés d'alimentateurs — Étude de cas : réachat de l'alimentateur de lentilles DPS-2.














