Alamat
Gedung A1, Runteng Industrial Park, Jalan Xishan No. 4, Komunitas Longteng, Kecamatan Shiyan, Distrik Bao'an, Shenzhen 518000, Tiongkok
Jam kerja
Senin – Jumat: 07.00–19.00
Akhir pekan: 10.00–17.00
Alamat
Gedung A1, Runteng Industrial Park, Jalan Xishan No. 4, Komunitas Longteng, Kecamatan Shiyan, Distrik Bao'an, Shenzhen 518000, Tiongkok
Jam kerja
Senin – Jumat: 07.00–19.00
Akhir pekan: 10.00–17.00

Produsen kabinet LED di Argentina mengganti pengencangan sekrup manual dengan JHIMS BL18: torsi yang konsisten, kabinet selesai lebih cepat.

Bagaimana seorang produsen kabinet layar LED di Argentina beralih dari pengencangan sekrup manual — siklus yang bergantung pada operator dan torsi yang berbeda-beda antar sekrup — ke mesin pengencangan sekrup (screw fastening) vertikal empat sumbu JHIMS BL18.
Sekilas: siapa pelanggannya, ke mana mesin dikirim, dan apa yang mendorong investasi tersebut.
Manufaktur layar LED di Argentina adalah segmen yang kompetitif dan berorientasi ekspor, dan kualitas kabinet dinilai oleh pelanggan yang melihat dinding yang sudah terpasang, bukan meja perakitannya. Kabinet yang tidak menutup dengan rapi atau sambungan yang mengendor saat digunakan akan terlihat di lokasi.
Itulah sebabnya proyek ini dirancang dengan fokus pada konsistensi sebesar fokusnya pada kecepatan. Kabinet yang lebih cepat dari meja kerja yang mengencangkan dengan torsi berbeda pada setiap sekrup hanya memindahkan masalah ke tahap berikutnya, sehingga sejak awal persyaratannya adalah mesin yang menerapkan pengencangan yang sama pada setiap kabinet.
Kabinet layar LED dirakit dari pelat logam dan profil aluminium, dan setiap modul atau papan ditahan oleh pengencang M4. Sebelum proyek ini, operator pelanggan mengencangkan sekrup tersebut secara manual dengan obeng listrik atau obeng tangan di meja perakitan — metode pengencangan yang sama yang telah digunakan di seluruh bengkel kabinet selama bertahun-tahun.
Pengencangan manual memiliki dua biaya yang baru terlihat dalam volume besar. Yang pertama adalah kecepatan: setiap sekrup harus diambil, diposisikan, dikencangkan, dan diperiksa oleh seseorang, sehingga jumlah kabinet yang selesai bergantung pada seberapa cepat operator bekerja.
Yang kedua adalah konsistensi: pengencangan manual menghasilkan torsi sebesar apa pun yang diterapkan operator, sehingga gaya penjepitan berbeda-beda antar sekrup dan antar operator.
Kedua biaya tersebutlah yang mendorong proyek ini. Pesanan kabinet terus bertambah, dan perbedaan antara kabinet yang menutup rapi dan yang memerlukan pengerjaan ulang ditentukan oleh teknik operator, bukan oleh pengaturan mesin.

Setiap masalah yang dilaporkan berpangkal pada satu sifat pengencangan manual: pengencang menerima torsi dari tangan manusia, dan tangan bukan alat yang terkalibrasi. Dua operator dengan obeng yang sama tidak akan menghasilkan gaya penjepitan yang sama, dan operator yang sama tidak akan menghasilkan gaya yang sama pada pukul 08:00 dan pukul 17:00.
Waktu siklus berasal dari penyebab yang sama. Dalam perakitan manual, sekrup adalah unit kerja terkecil dan operator menanggung seluruhnya: mengambil, menempatkan, mengencangkan, dan memverifikasi. Otomasi tidak mempercepat sekrup secara terpisah — otomasi mengeluarkan operator dari urutan tersebut dan memungkinkan perakitan kabinet berjalan paralel.
Tantangan yang dilaporkan, penyebabnya saat sekrup dikencangkan secara manual, dan respons desainnya.
| Tantangan yang dilaporkan | Mengapa hal ini terjadi saat pengencangan manual | Respons desain |
|---|---|---|
| Torsi bervariasi antarsekrup | Obeng manual menerapkan gaya sebesar yang diberikan operator | Pengencangan dilakukan oleh mesin pada pengaturan terprogram |
| Output bergantung pada tempo operator | Satu orang melakukan pengambilan, penempatan, pengencangan, dan verifikasi untuk setiap sekrup | Kepala bergerak dan memasang sekrup di bawah kendali program |
| Kelelahan selama shift | Teknik pengencangan makin memburuk setelah berjam-jam bekerja secara berulang | Mesin mengulangi siklus yang sama dari kabinet pertama hingga terakhir |
| Tidak ada pola yang dapat digunakan ulang per kabinet | Posisi sekrup ditentukan secara visual untuk setiap batch baru | 1,000 program tersimpan, penyelarasan berbantuan kamera untuk pemosisian |
| Pemuatan menghentikan pengencangan | Meja kerja hanya memproses satu kabinet dalam satu waktu | Dua perangkat penjepit (fixture): kabinet berikutnya dirakit saat kabinet lainnya dikencangkan |
Sebelum memesan BL18, proyek ini menetapkan enam persyaratan yang harus dipenuhi mesin:
Keenam persyaratan tersebut menggambarkan satu perubahan: memindahkan keputusan tentang torsi dan posisi dari operator ke mesin, tanpa membuat mesin lebih sulit dijalankan daripada meja kerja yang digantikannya.
Ukuran perangkat penjepit (fixture) menjadi kendala praktis. Kabinet berukuran besar, sehingga mesin harus menerima seluruh kabinet, bukan hanya modul, dan penjepitan harus menahannya cukup rata agar sekrup dapat duduk tanpa panel melentur menjauh dari kepala.
Mengapa JHIMS: mesin dibuat berdasarkan perangkat penjepit (fixture) kabinet milik pelanggan, bukan berdasarkan area kerja standar, dan pola pengencangan diajarkan dari kabinet yang benar-benar akan digunakan.
Konfigurasi ini menjawab dua masalah sesuai urutan pelaporannya. Konsistensi torsi diperoleh dengan mengganti obeng manual dengan obeng listrik mesin dan siklus pengencangan terprogram, sehingga sekrup dikencangkan sesuai pengaturan, bukan berdasarkan perkiraan.
Waktu siklus berasal dari tata letak stasiun. Dengan dua perangkat penjepit (fixture), kepala tidak pernah menunggu kabinet dimuat: operator merakit kabinet berikutnya di Stasiun 1 dan mengambil yang selesai di Stasiun 3 sementara Stasiun 2 melakukan pengencangan.
| Item | Model | Jumlah |
|---|---|---|
| Mesin pengencangan sekrup kabinet layar LED | JHIMS BL18 (vertikal 4 sumbu) | 1 |
Satu mesin pengencangan sekrup (screw fastening) vertikal empat sumbu JHIMS BL18 telah dikirim untuk perakitan kabinet layar LED, dengan konfigurasi sekrup M4×10 dan perangkat penjepit (fixture) kabinet milik pelanggan.
| Fitur | Detail |
|---|---|
| Spesifikasi sekrup | M4×10 dengan ring datar & ring pegas |
| Metode pengumpanan | Peniupan Pneumatik pada Pengumpan |
| Jumlah sumbu | 3 sumbu pengencangan + 1 sumbu pengumpan |
| Akurasi posisi | ±0,02 mm |
| Metode Pengencangan | Pengencangan Hisap Kepala Tunggal |
| Metode penyelarasan | Penyelarasan Berbantuan Kamera |
| Perangkat Penjepit (Fixture) Kompatibel Maksimum | 1024×1024×105mm |
| Dimensi Keseluruhan (P×L×T) | 4700×1800×1500mm |
| Berat | Sekitar 550kg |
| Metode kontrol | Kartu kontrol gerak + unit gantung (pendant) |
| Catu daya | AC 220 V, 50 Hz |
| Tekanan Udara Kerja | 0,55–0,65 MPa |

Susunan sumbu menjadikan kabinet sebagai unit kerja, bukan modul. Tiga sumbu pengencangan memosisikan kepala di atas kabinet dan satu sumbu pengumpanan membawa sekrup ke nozel, sehingga satu mesin mencakup seluruh area kabinet hingga 1024×1024×105mm.
Pemilihan komponen mengikuti rangkaian JHIMS lainnya: silinder pneumatik untuk sumbu penjepitan dan pengumpanan, poros ulir bola (ball screw) yang digerinda serta rel pemandu linier (linear guide) untuk sumbu gerak, motor servo dan obeng listrik untuk pengencangan, dengan layar sentuh industri pada platform kartu kendali gerak.
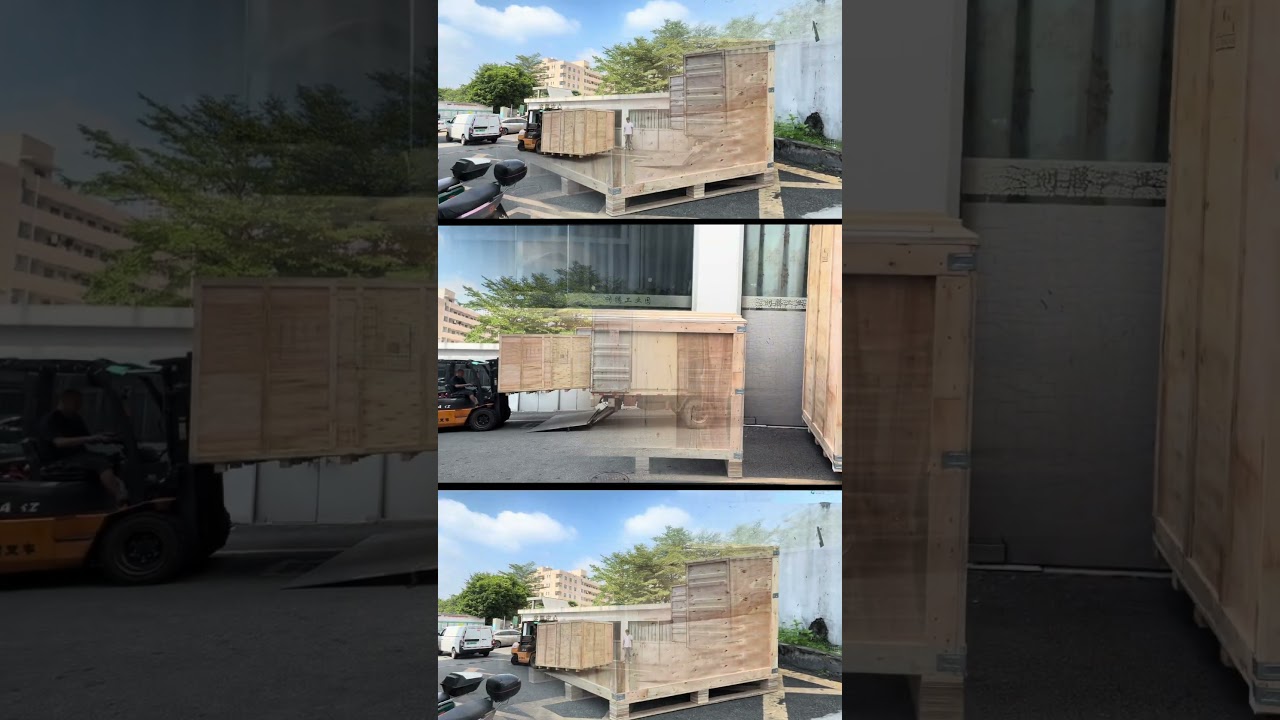
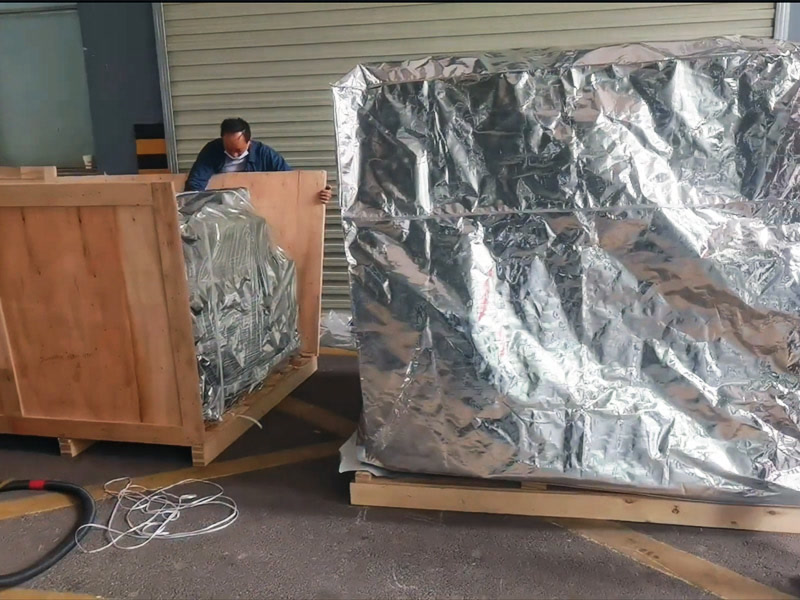
Mesin dibuat dengan perangkat penjepit (fixture) kabinet milik pelanggan, dan posisi diajarkan dengan pengajaran menggunakan penyimpanan kamera sehingga pola pengencangan tersimpan dalam sistem koordinat mesin. Mesin dikemas dalam peti kayu lapis dan dikirim pada Agustus 2026.
Saat tiba, mesin ditempatkan di lantai produksi bengkel kabinet, dijepit ke perangkat penjepit (fixture) yang ada, dan menjalani komisioning dengan kabinet pelanggan sendiri. Operator dilatih untuk memanggil ulang program, mengganti spesifikasi sekrup, dan melakukan perawatan rutin, karena mesin yang membutuhkan spesialis untuk setiap perubahan akan mengembalikan proses ke kecepatan manual.
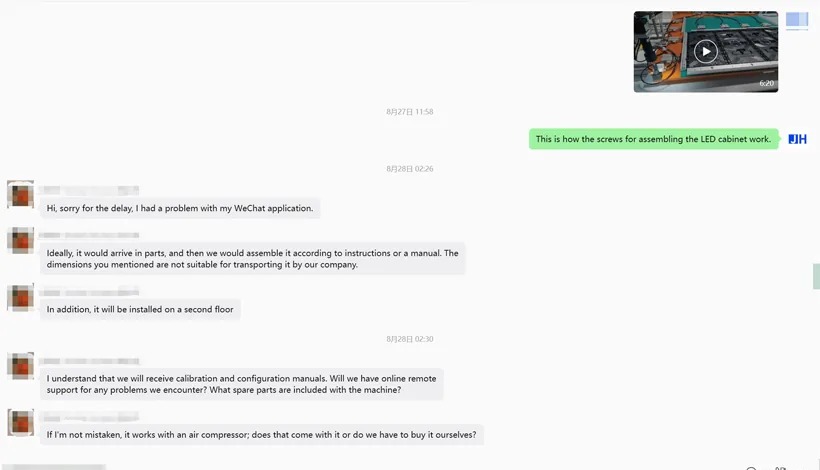
Pesanan ini tidak dikirim sebagai mesin jadi dalam satu rangka. Transportasi pelanggan dan akses gedung tidak dapat menangani ukuran rakitan, sehingga BL18 dikirim sebagai modul dan dirakit di lokasi sesuai manual, di ruang produksi lantai dua.
Itulah juga sebabnya pembahasan pengiriman mencakup manual kalibrasi dan konfigurasi, dukungan jarak jauh daring untuk commissioning, serta apa saja yang dikirim bersama mesin versus apa yang disediakan pelanggan secara lokal — termasuk udara bertekanan, yang di sini dinyatakan sebagai 0.55–0.65MPa agar pasokan di bengkel dapat diperiksa sebelum peti dibuka.
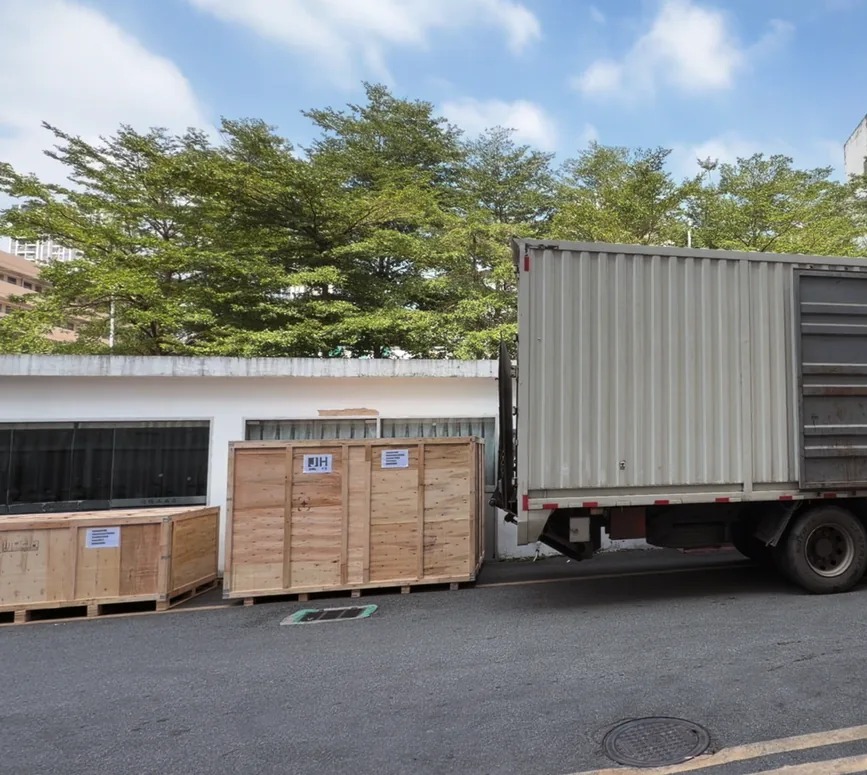

Studi kasus mudah ditulis, tetapi sulit dipercaya. Berikut adalah catatan dari pesanan ini: persyaratan yang ditulis pelanggan sebelum pengiriman, dan klip pemuatan yang dikirimkan kepada mereka pada hari peti meninggalkan Shenzhen.
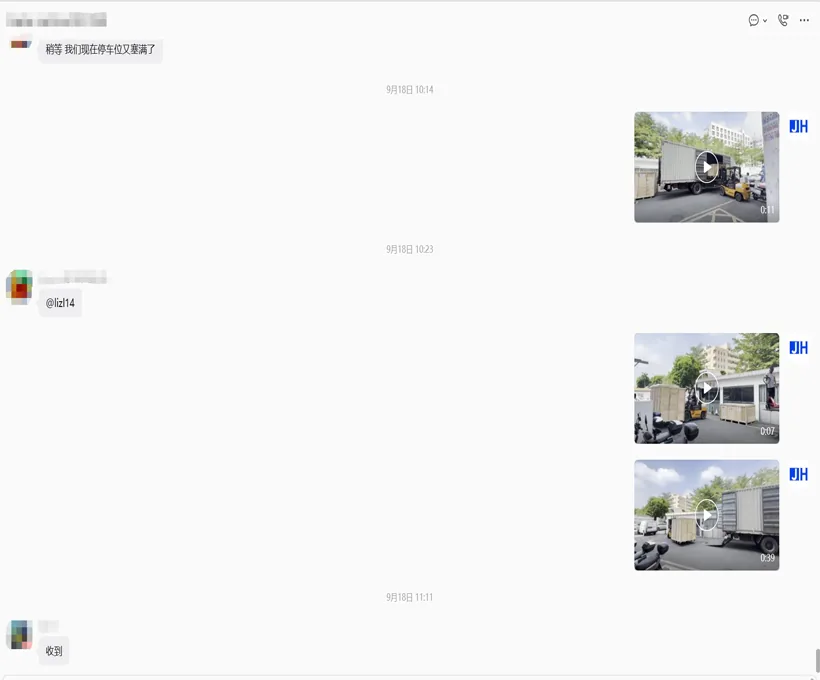
Peti dimuat di Shenzhen pada tanggal pengiriman, dan pelanggan dikirimi rekaman saat proses itu berlangsung — bukan foto yang direkayasa setelahnya.
Klip pertama adalah rekaman pengiriman pesanan ini; sisanya memperlihatkan BL18 mengencangkan kabinet layar LED — perakitan modul, penanganan kabinet, dan pengencangan sekrup otomatis. JHIMS juga menerbitkan seri pengoperasian 19 bagian (penyiapan torsi, kalibrasi kamera, penyesuaian nozel, dan pemecahan masalah pengumpan), yang ditautkan dari saluran YouTube JHIMS. Kursus lengkap operator — seluruh 19 prosedur dituliskan, dengan tabel gangguan — tersedia di Panduan video BL18.
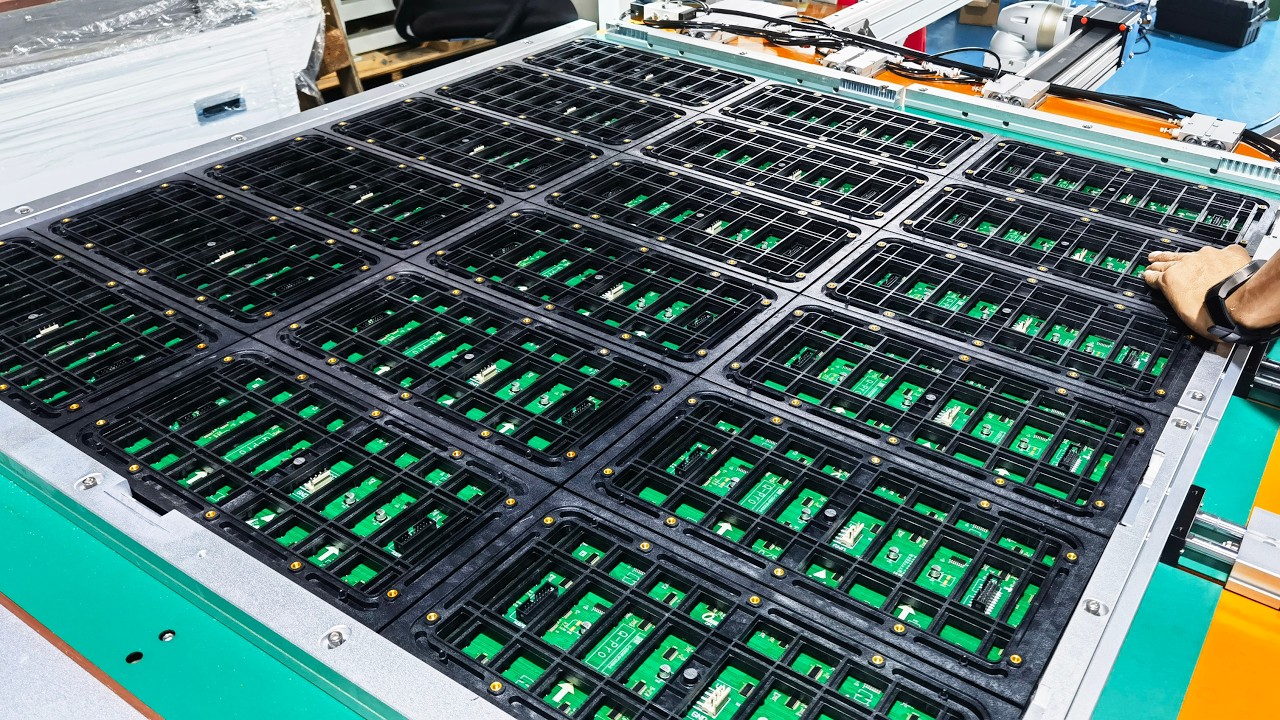
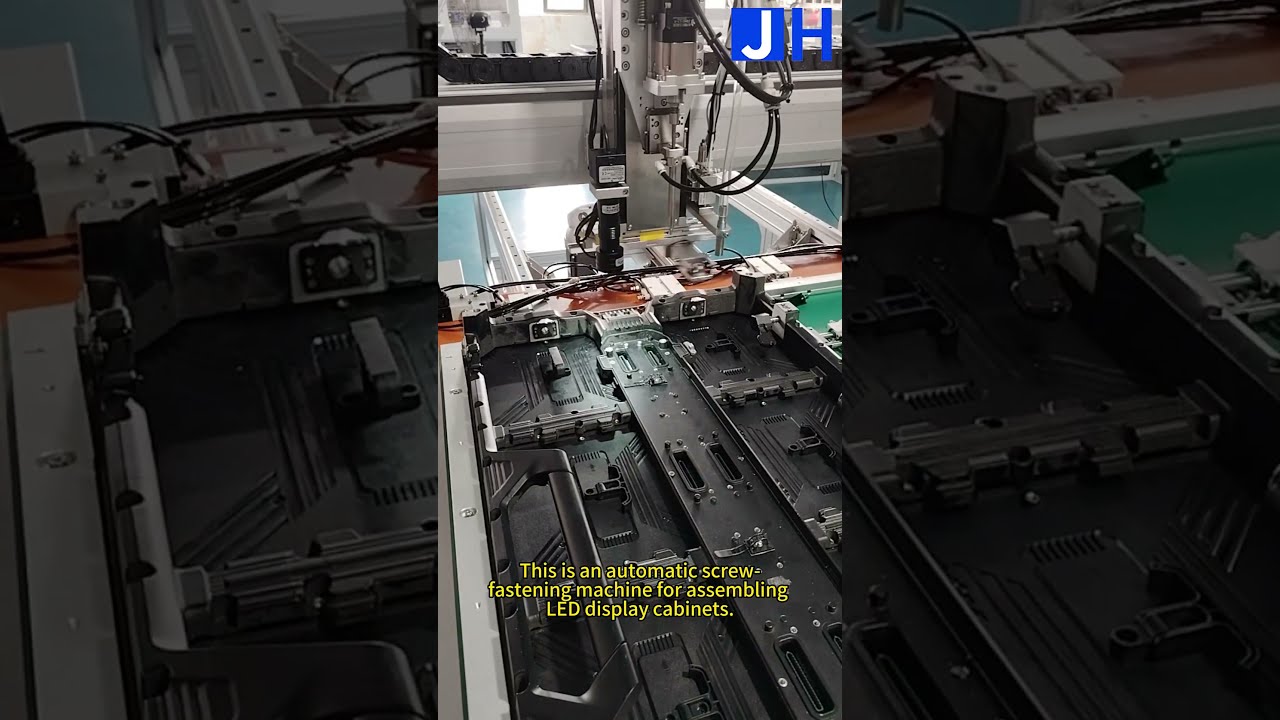
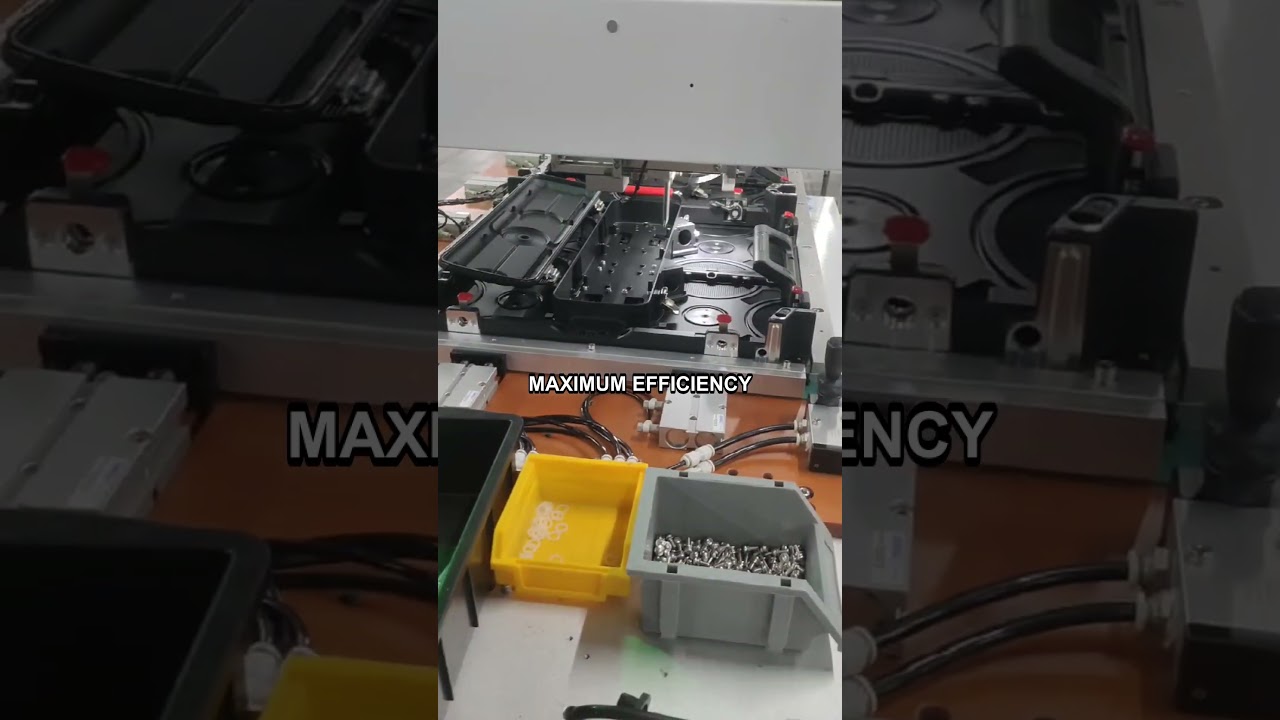
Ada dua hal yang perlu diperhatikan, karena keduanya membedakan mesin yang tampil baik saat demonstrasi dari mesin yang mampu menjaga hasil produksi bengkel kabinet: pasokan sekrup harus tiba tanpa tersendat atau terambil ganda, dan kabinet harus ditahan cukup rata agar torsi tersalur ke ulir, bukan untuk melenturkan panel.
Ringkasan pelanggan sendiri adalah yang paling penting di sini: kualitas produk meningkat dan efisiensi pemrosesan meningkat. Keduanya berasal dari perubahan yang sama — pengencang tidak lagi menerima torsi dari tangan.
Kualitas meningkat karena torsi kini merupakan pengaturan, bukan teknik. Setiap sekrup pada setiap kabinet dikencangkan ke nilai terprogram yang sama, sehingga kabinet yang menutup rapi di stasiun pertama menutup dengan cara yang sama pada kabinet terakhir di shift tersebut.
Efisiensi meningkat karena operator tidak lagi menjadi bagian dari siklus pengencangan. Dengan dua perangkat penjepit (fixture) dan tiga stasiun, satu kabinet dikencangkan di Stasiun 2 sementara kabinet berikutnya dirakit di Stasiun 1 dan yang selesai diambil di Stasiun 3, sehingga kepala tetap bekerja alih-alih menunggu kabinet dimuat.
Kecepatan yang dilaporkan pelanggan adalah angka yang layak dikutip: sekitar 2.5 detik per sekrup. Pada satu kepala pengencangan, itu berarti kurang lebih 1,440 sekrup per jam (3,600 ÷ 2.5), dan operator memuat kabinet berikutnya saat proses itu berlangsung.
| Ukuran | Nilai | Sumber |
|---|---|---|
| Tempo Pengencangan | Sekitar 2.5 detik per sekrup | Menurut Laporan Pelanggan |
| Kapasitas Produksi (Throughput) pada Tempo Tersebut | Sekitar 1,440 sekrup per jam (3,600 ÷ 2.5) | Dihitung dari kecepatan yang dilaporkan |
| Akurasi posisi | ±0,02 mm | Spesifikasi mesin |
| Waktu tunggu (lead time) standar | 30 hari | Pengiriman JHIMS |
| Konsistensi Pengencangan | Torsi yang diterapkan mesin per sekrup | Spesifikasi mesin |
Yang tidak dipublikasikan: tingkat penolakan. Hasil yang dilaporkan pelanggan adalah kecepatan, kualitas, dan peningkatan efisiensi; angka cacat per kabinet yang terukur tetap menjadi milik pelanggan.
Pengencangan manual tampak memadai pada satu kabinet, tetapi tidak lagi memadai dalam volume besar. Pengencang M4 cukup kecil sehingga selisih antara sekrup yang duduk benar dan sekrup yang terlalu dalam adalah jendela torsi yang sempit, dan obeng manual tidak memberi pembacaan di posisi mana dalam jendela itu sekrup berakhir.
Variasi ini biasanya tidak terlihat pada kabinet yang sudah selesai. Variasi tersebut baru muncul kemudian sebagai sambungan yang mengendor, panel yang berderit di bawah beban, atau permukaan yang berubah bentuk akibat mata obeng yang tergelincir — itulah sebabnya pengencangan manual cenderung menghasilkan cacat yang ditemukan pada pemeriksaan akhir, bukan di stasiun tempat cacat itu terjadi.
Mengotomasikan langkah ini mengubah apa yang dikendalikan. Posisi berasal dari sistem koordinat mesin dan pola yang diajarkan, torsi berasal dari pengaturan obeng listrik, dan urutan berasal dari program — tiga hal yang tidak lagi harus dipegang operator secara bersamaan.
Itulah sebabnya perangkat penjepit (fixture) sama pentingnya dengan kepala. Jika kabinet tidak ditahan rata dan kuat, torsi akan tersalur untuk melenturkan panel, bukan untuk mengencangkan ulir, dan hasilnya adalah ketidakkonsistenan yang sama yang ingin dihilangkan oleh mesin ini. Penjepitan pneumatik pada perangkat penjepit ukuran penuh adalah bagian dari solusi, bukan aksesori.
Konfigurasi yang diserahkan untuk proyek ini.
| Parameter | Spesifikasi |
|---|---|
| Mesin | Mesin pengencangan sekrup empat sumbu vertikal JHIMS BL18 |
| Sumbu Pengencangan | 3 sumbu pengencangan + 1 sumbu pengumpan |
| Sekrup | M4×10 dengan ring datar dan ring pegas |
| Pengumpanan | Peniupan pneumatik, pengumpan bergerak di sepanjang sumbu X |
| Akurasi posisi | ±0,02 mm |
| Penyelarasan | Berbantuan Kamera |
| Perangkat Penjepit (Fixture) Maks. | 1024×1024×105mm |
| Penyimpanan program | 1,000 program |
| Stasiun | Tiga stasiun, dua perangkat penjepit (fixture) |
| Catu Daya / Udara | AC 220V 50Hz / 0.55–0.65MPa |
| Hasil Pelanggan (Sesuai Laporan) | Kualitas produk yang lebih baik dan efisiensi pemrosesan yang lebih tinggi |
UnggulanMesin Pengencangan Sekrup Vertikal 4 Sumbu BL18Pengencangan kabinet vertikal 4 sumbu — ±0.02mm, M4×10, perangkat penjepit (fixture) hingga 1024×1024×105mm, 1,000 program.Lihat produk → PendampingMesin Pengencangan Sekrup Desktop ZM320Pengencangan sekrup desktop empat sumbu dengan pengumpanan menggunakan tiupan udara untuk papan dan modul LED yang lebih kecil.Lihat produk →
 HuluOven pemanasan ulang (reflow oven) R10Penyolderan reflow bebas timbal di tahap hulu perakitan kabinet untuk papan sirkuit LED.Lihat produk →
 HuluPengumpan lensa getar (vibratory feeder) DPS-2Pengumpanan lensa dengan getaran untuk lini modul LED — lensa 3–25mm dengan laju 0.5–1s per lensa.Lihat produk →KategoriSistem pengencangan sekrup (screw fastening)Mesin pengencang sekrup desktop, genggam, dan dengan pengambilan vakum untuk perakitan elektronik.Lihat produk →
 Studi kasusPengencangan Sekrup: Arab SaudiMesin pengencangan sekrup JHIMS yang mengotomatiskan perakitan kabinet layar LED di Arab Saudi.Baca artikel →
 Studi kasusManufaktur LED: SpanyolEmpat mesin YSM20R bekas untuk produsen kabinet layar LED asal Spanyol.Baca artikel →
 Studi kasusPengumpan Lensa: DongguanPengumpan lensa khusus yang dibuat untuk lini perakitan LED di Dongguan.Baca artikel →
 DukunganDukungan teknisDiagnostik jarak jauh, suku cadang (spare parts), dan permintaan layanan untuk mesin JHIMS.Baca artikel →
Kirimkan ukuran kabinet, spesifikasi sekrup, dan target output Anda — tim teknik JHIMS membalas dalam 12 jam kerja (Sen–Sab, 09:00–23:00 Waktu Standar Tiongkok, UTC+8).















