آدرس
ساختمان A1، شهرک صنعتی Runteng، خیابان Xishan شماره 4، محله Longteng، بخش Shiyan، منطقه Bao'an، شنژن 518000، چین
ساعات کاری
دوشنبه تا جمعه: ۷:۰۰ تا ۱۹:۰۰
آخر هفته: ۱۰:۰۰ تا ۱۷:۰۰
آدرس
ساختمان A1، شهرک صنعتی Runteng، خیابان Xishan شماره 4، محله Longteng، بخش Shiyan، منطقه Bao'an، شنژن 518000، چین
ساعات کاری
دوشنبه تا جمعه: ۷:۰۰ تا ۱۹:۰۰
آخر هفته: ۱۰:۰۰ تا ۱۷:۰۰

با 11 آموزش ویدیویی مرحلهبهمرحله بر دستگاه چسبزن پرسرعت SMT مدل JHIMS D900 (دیسپنسینگ) مسلط شوید — از اتصال برق و بهرهبرداری پایه تا تولید PCB.

تسلط بر JHIMS D900 دستگاه چسبزن (دیسپنسینگ) در 11 آموزش ویدئویی کوتاه — تحویل دستگاه، اتصالات برق و هوا، برنامهنویسی، نگهداری نازل و شیر، و حالتهای تولید.
برای باز شدن ویدیوی آموزشی آن مرحله، روی هر مرحله کلیک کنید. پخشکننده اصلی بالا توالی کامل 11 مرحلهای را نشان میدهد — روی یک مرحله کلیک کنید تا همانجا پخش شود.
ابتدا این ویدیو را ببینید: چه باید کرد وقتی JHIMS D900 میرسد، تا دستگاه بهدرستی روشن شود.
کابل برق و لوله هوا را وصل کنید، سپس کلیدها را برای برق، هوا و عرض PCB. ویدیو همچنین موتور سروو، نورپردازی، کنترل دمای شیر و فشار مخزن چسب را پوشش میدهد (0.10–0.40 MPa).
فرآیند گامبهگام کار با دستگاه چسبزن (دیسپنسینگ) JHIMS D900 را بیاموزید — از رابط اصلی و انتخاب برنامه تا اجرای ایمن یک کار چسبزنی.
تنظیمات پیشرفته و نکات عملیاتی برای بهینهسازی عملکرد را بررسی کنید: سرعت اجرا، زمان باز و بسته شدن شیر، کنترل حرارت و کالیبراسیون موقعیت شیر با استفاده از سکوی تصحیح.
برنامهریزی D900 برای حالت تولید برد مدار چاپی (PCB): نمای مهندسی برای بخشبندی، نمای کاری برای پنلها، نمای مسیر برای نقطه/خط/قوس (گذرواژه مدیر 12345678). بیشتر: پایگاه دانش دستگاه چسبزن (دیسپنسینگ).
نگهداری نازل را پیکربندی و اجرا کنید تا از گرفتگی جلوگیری شود و کارکرد روان تضمین گردد. برای حفظ عملکرد بهینه، وظایف نگهداری خودکار نازل را پس از هر برد PCB تنظیم کنید.
با رابط نرمافزار دستگاه آشنا شوید، شامل پارامترها و کارکردهای کلیدی چسبزنی (دیسپنسینگ) و ویژگیهای ایمنی، با پشتیبانی چندزبانه.
با ساختار، بازکردن و اصل کارکرد شیر دیسپنسینگ آشنا شوید، همراه با نکات نگهداری برای چسبزنی دقیق.
برای جلوگیری از بروز مشکل و تضمین عمر طولانی، دستورالعمل را دنبال کنید و شیر چسبزنی را با دقت باز، تمیز و دوباره مونتاژ کنید.
روشهای دیباگ و نگهداری شیر چسبزنی (دیسپنسینگ)، شامل تنظیم فشار هوا و دما را بیاموزید تا دستگاه در اوج عملکرد بماند.
برای برنامههای تولید کمتکرار: تنظیم کنید نقطهها و خطوط چسب، حالتهای خط مستقیم، دایره یا نیمدایره را انتخاب کنید، مقدار چسب و عرض خط را تنظیم کنید و برای سرعت از حالت پرواز استفاده کنید.
دیسپنسینگ عبارت است از تکرارپذیری در سطح میلیگرم — همان نقطه یا خط، در همان محل، سیکل پس از سیکل. این به گرانروی سیال، فشار چسبزنی و سرعت هد و همچنین مسیر تمیز از مخزن تا نازل بستگی دارد.
| علائم | علت احتمالی | احتمال | تصحیح |
|---|---|---|---|
| بدون جریان سیال | گرفتگی سوزن بهدلیل باقیمانده خشکشده | 40% | شستوشو را اجرا کنید؛ اگر مسدود است، سوزن را با حلال تمیز کنید |
| بدون جریان سیال | خط هوا قطع شده / رگولاتور بسته است | 15% | هوای 0.4–0.6 MPa را بررسی کنید |
| اندازه نقطه ناهمگون | فرسودگی حلقه آببندی | 25% | حلقه آببندی را تعویض کنید (سریعترین قطعه فرسایشی) |
| اندازه نقطه ناهمگون | نوسان فشار هوا | 10% | کمپرسور، درایر و رگولاتور را بررسی کنید |
| کشیدگی / قطرات ماهوارهای | بازگشت سوزن بسیار کم یا زمان باز بودن شیر طولانی است | 20% | ارتفاع عقبنشینی را بالا ببرید؛ زمان باز بودن را کم کنید |
| بدون جریان سیال | گرفتگی سوزن بهدلیل باقیمانده خشکشده | – | شستوشو را اجرا کنید؛ اگر مسدود است، سوزن را با حلال تمیز کنید |
| بدون جریان سیال | خط هوا قطع است یا رگولاتور بسته است | – | هوای 0.5–0.7 MPa را بررسی کنید |
| اندازه نقطه ناهمگون | فرسودگی حلقه آببندی | – | حلقه آببندی را تعویض کنید (سریعترین قطعه فرسایشی) |
| اندازه نقطه ناهمگون | نوسان فشار هوا | – | کمپرسور، درایر و رگولاتور را بررسی کنید |
| کشیدگی / قطرات ماهوارهای | بازگشت سوزن بسیار کم یا زمان باز بودن شیر طولانی است | – | ارتفاع عقبنشینی را بالا ببرید؛ زمان باز بودن را کم کنید |
| با رسیدن برد، دیسپنسینگ انجام نمیشود | سنسور فتوالکتریک موقعیتدهی مسدود یا کثیف است | – | سنسور را بررسی کنید؛ چسب پوشاننده سر سنسور را بردارید |
| با رسیدن برد، دیسپنسینگ انجام نمیشود | تنظیمات آمپلیفایر دیجیتال نادرست است | – | سطح سیگنال سبز را بررسی کنید؛ روی حداقل تنظیم کنید |
| با رسیدن برد، دیسپنسینگ انجام نمیشود | نبود سیگنال IO | – | سیگنال نقطه IO را در نرمافزار بررسی کنید |
| دوربین موقعیتدهی کار نمیکند | دوربین در نرمافزار غیرفعال شده است | – | عملکرد دوربین را در تنظیمات نرمافزار فعال کنید |
| دوربین موقعیتدهی کار نمیکند | کابل دوربین شل یا آسیبدیده است | – | کابل دوربین را دوباره جا بزنید یا تعویض کنید |
| تصحیح خودکار ارتفاع کار نمیکند | نقطه اصلاح ارتفاع کثیف است | – | سطح نقطه تصحیح را تمیز کنید |
| تصحیح خودکار ارتفاع کار نمیکند | کابل داده آسیبدیده | – | کابل اتصال داده را بررسی و تعویض کنید |
| شیر نمیتواند تزریق کند | مخزن چسب خالی | – | چسب را پر کنید؛ فشار بشکه را 0.10–0.40 MPa بررسی کنید |
| شیر نمیتواند تزریق کند | گرفتگی شیر | – | شیر را باز و تمیز کنید (گام 9) |
| نقطههای جاافتاده در حالت پرواز | نقطه انتهای ردیف در حالت ستونی گروهبندی نمیشود | – | گروهبندی ستونها را برای هر ردیف فلایت (Flight) بررسی کنید |
| دریفت پس از نگهداری | موقعیت شیر دوباره کالیبره نشده است | – | تصحیح شیر را اجرا کنید؛ کراسهیر را با مرکز نقطه همتراز کنید |
| فرکانس | وظیفه | روش |
|---|---|---|
| روزانه | فشار هوا و سطح مایع را بررسی کنید؛ نازل را پیش از نخستین بچ تخلیه کنید. | گیج رگولاتور + تست پاشش 3 ثانیهای |
| روزانه | ناحیه چسبزنی را تمیز نگه دارید؛ مایع ریختهشده را سریع پاک کنید. | دستمال بدون پرز |
| هفتگی | همه قطعات متحرک کلیدی (بالاسکروها، ریلهای خطی) را روغنکاری کنید. | روغن روانکننده |
| هفتگی | بیرون نازل و نشیمنگاه شیر را تمیز کنید. | پارچه نرم + IPA |
| ماهانه | پیچهای اتصال قطعات متحرک را بررسی کنید؛ اگر شل است محکم کنید. | ست آچار |
| دورهای | لنز دوربین موقعیتیابی را با پارچه تمیز و بدون پرز پاک کنید. | دستمال بدون پرز |
| دورههای توقف | تمام چسب را از لوله تخلیه کنید و تفنگ چسب را تمیز کنید تا از گرفتگی جلوگیری شود. | حلال |
| توقف | توقف از طریق نرمافزار → بستن نرمافزار → خاموش کردن PC → دکمه توقف → کلید اصلی OFF → کشیدن دوشاخه برق → تنظیم رگولاتور روی 0 psi → بستن هوا. | — |
| پارامتر | توصیهشده | محدوده مجاز | یادداشتها |
|---|---|---|---|
| منبع هوا | 0.5 – 0.7 MPa (5.0–7.0 kgf/cm²) | هوای خشک، نقطه شبنم ≤ -17°C | طبق دفترچه راهنمای دستگاه |
| فشار بشکه چسب | 0.10 – 0.40 MPa | تنظیم بر اساس نوع سیال | ارتفاع زیاد روی دیسپنسینگ اثر میگذارد |
| فرکانس دیسپنسینگ | تا 3000 Hz | بسته به سیال & سوزن | تولید پرسرعت |
| دمای کارکرد | +10°C تا +30°C | رطوبت ≤50%RH(35°C) | حمل -10 تا +60°C |
| سیستم حرکتی | بالاسکروهای سهمحوره + موتورهای سروو | — | پلتفرم پرسرعت پایدار |
| شیر جت | طراحی داخلی (IP) | حلقه آببندی قابل تعویض | سریعترین قطعه از نظر فرسایش |
| پیگیری | قابل تنظیم با دو ریل | کنترل مستقل | کاهش زمان انتظار |
| بینایی | تشخیص & جبران خودکار موقعیت | سنسش ارتفاع با لیزر بدون تماس | — |
| نرمافزار کنترل | UFD / IEM، چندزبانه | گذرواژه مدیر 12345678 | برنامهنویسی ساده |
| وزن دستگاه | کلاس ~1000 kg | ابعاد بر اساس مدل | سری AT-D450 / D900C / D1200 |
وضعیت سوزن/شیر، فشار هوا و سرعت حرکت کیفیت نقطه چسب را تعیین میکند. اگر نقطهها یکنواخت نیستند، نخست حلقه آببندی، سپس پایداری هوا و در آخر زمان باز شدن شیر را بررسی کنید. همکاران خط: راهنمای L5, راهنمای M8.
گرفتگی سوزن، مایع را هدر میدهد و باعث جاافتادن نقاط چسبزنی میشود. پیش از نخستین بچ، پاکسازی (پرژ) انجام دهید و نگهداشت خودکار نازل را پس از هر برد مدار چاپی (PCB) فعال کنید (گام 6) تا گرفتگی رخ ندهد.
وقتی برد میرسد اما عمل چسبزنی (دیسپنسینگ) آغاز نمیشود، پیش از متهم کردن خود شیر، سنسور فوتوالکتریک موقعیتیابی، تنظیمات آمپلیفایر دیجیتال و سیگنال IO را بررسی کنید.
حالت پرواز (flight) زمان چرخه را بهتر میکند، اما فقط برای الگوهای نقطهای منظم — نقطه پایانی هر سطر باید در حالت ستونی گروهبندی شود، وگرنه دستگاه نقطهها را رد میکند.
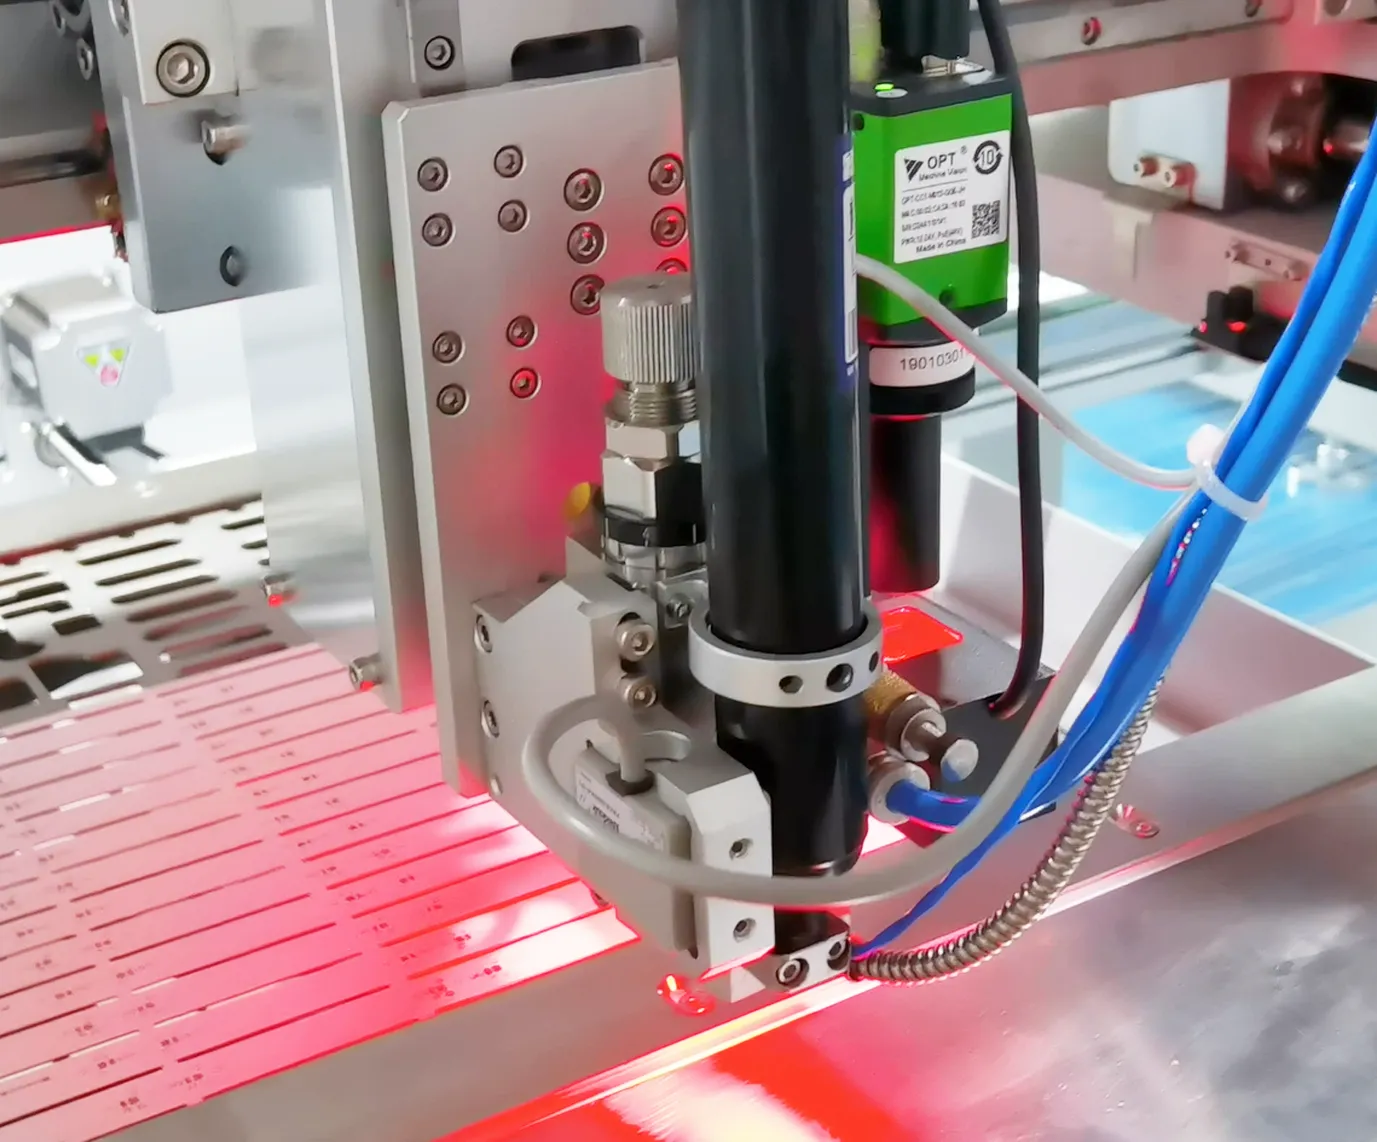 مرتبطدستگاه چسبزن JH-D900دستگاه چسبزنی پرسرعت با حرکت دقیق 3-محوره، شیر جتینگ و مسیر دوگانه — تا 3000 Hz.مشاهده محصول →
 مرتبطدستگاه چاپ خمیر لحیمکاری JHIMS M8دستگاه چاپ خمیر لحیمکاری تمامخودکار با بینایی ماشین برای بردهای بزرگتر — همترازی CCD (±0.01mm) و بازرسی 2D.مشاهده محصول →
 مرتبطدستگاه چاپ خمیر لحیمکاری JHIMS L5دستگاه چاپ خمیر لحیمکاری تمامخودکار بیناییمحور با دقت ±0.025mm و بازرسی 2D یکپارچه.مشاهده محصول →
 مرتبطدستگاه علامتگذاری لیزری UV مدل JHIMS R6-Uعلامتگذار لیزری UV 355nm برای ردیابی PCB — کدهای QR و Data Matrix با ظرفیت بالا.مشاهده محصول →
 مرتبطJHIMS S630 3D SPIبازرسی 3D خمیر لحیمکاری برای خطوط SMT — نقصهای حجم، ارتفاع و سطح را پیش از رفلو تشخیص میدهد.مشاهده محصول →
 مرتبطکوره رفلو JHIMS R10لحیمکاری فرونشینی (رفلو) هوای گرم بدون سرب برای خطوط SMT — 20 زون حرارتی، تا اوج 300°C.مشاهده محصول →
 راهنماراهنمای دستگاه چاپ خمیر لحیمکاری L5راهنمای ویدیویی گامبهگام کار با دستگاه چاپ خمیر لحیمکاری JHIMS L5.خواندن مقاله →
 راهنماراهنمای دستگاه چاپ خمیر لحیمکاری M8راهنمای ویدیویی گامبهگام کار با دستگاه چاپ خمیر لحیمکاری JHIMS M8.خواندن مقاله →
 راهنماراهنمای دستگاه علامتگذاری لیزری UV مدل R6-Uراهنمای ویدئویی 9 مرحلهای: نصب، کالیبراسیون لیزر، روند علامتگذاری QR و عیبیابی.خواندن مقاله →
 مطالعه موردیمطالعه موردی دستگاه چاپ خمیر لحیمکاری M8چگونه یک کارخانه LED در عربستان سعودی از JHIMS M8 برای چاپ برد mini-LED استفاده میکند.خواندن مقاله →
 راهنماراهنمای عیبیابی فیدر عدسی DPS-25 مشکل رایج فیدر عدسی بهترتیب احتمال، با راهحل گامبهگام — بیشتر آنها در کمتر از 10 دقیقه حل میشوند.خواندن مقاله →
 پشتیبانیپشتیبانی فنیآموزش، عیبیابی از راه دور و ارسال قطعات یدکی برای خط JHIMS شما.خواندن مقاله →
برای ارزیابی رایگان با مهندسان ما تماس بگیرید؛ نخستین پاسخ ظرف 12 ساعت کاری (دوشنبه–شنبه، 09:00–23:00 به وقت استاندارد چین، UTC+8).















