Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
De lunes a sábado: 09:00 – 23:00 (UTC+8)
Domingo: cerrado
Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
De lunes a sábado: 09:00 – 23:00 (UTC+8)
Domingo: cerrado

Tutorial de vídeo para la impresora de pasta de soldadura JHIMS L5 — los siete pasos operativos, la tabla de diagnóstico de fallas, ciclos de mantenimiento, parámetros y los errores del operador que causan la mayoría de defectos de impresión.
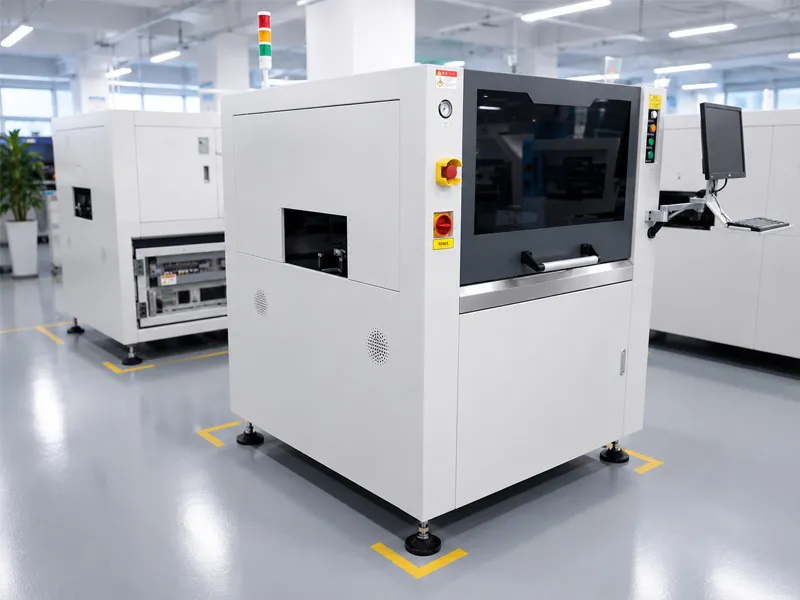
Tutorial de vídeo para la impresora de pasta de soldadura JHIMS L5 — los siete pasos operativos, la tabla de diagnóstico de fallas, ciclos de mantenimiento, parámetros y los errores del operador que causan la mayoría de defectos de impresión.

Haga clic en cualquier paso para abrir ese vídeo tutorial. El jugador principal de arriba muestra la secuencia completa de 7 pasos — haga clic en un paso para jugar en su lugar.
Antes de mover la máquina, cierre la L5 para evitar daños durante el transporte. Después de que la máquina llegue a su nueva ubicación, retire el bloque de bloqueo antes de encender. Respalde los datos del sistema para prevenir la pérdida: la copia de seguridad protege sus programas, parámetros y datos de calibración durante la reubicación o mantenimiento.
Conecta los cables de señal (24V/0V) y establece la fuente de alimentación 220V. Mantenga la presión de aire necesaria entre 0,5–0,6 MPa (véase la especificación oficial: suministro de aire de 4–6 kgf/cm2). Verifique todas las conexiones antes de encender, luego inicie el software y confirme la máquina inicializa sin alarmas.
Ejecute los cheques pre-startup, luego navega por la interfaz de software. El sistema detecta errores y los muestra claramente; cambia el idioma de interfaz según sea necesario. Comprender los niveles de permiso (operador, técnico, ingeniero) — cada rol tiene diferentes derechos de acceso. Investigar cualquier ruido anormal o mal funcionamiento antes de continuar la producción.
Crear un nuevo programa e introducir los parámetros de tamaño PCB. Seleccione el modo de reconocimiento (marcas PCB o marcas de plantilla) y ajuste la configuración de limpieza (tanto, seco o vacío). La configuración adecuada garantiza una alineación precisa entre el plantilla y el PCB para obtener resultados de impresión óptimos. Para paneles extragrandes, JHIMS también construye los L12 impresora de pasta de soldadura totalmente automática, que imprimen hasta 1.200 veces; 350 mm con el mismo flujo de trabajo de pasta-inspección 2D.
Ajuste la configuración PCB, modos de reconocimiento y ajustes de limpieza del Paso 4. La programación avanzada garantiza una aplicación precisa de pasta de soldadura para diseños complejos de PCB, incluyendo tableros de punta fina (bajo componentes 0201 y soporte de lanzamiento 0.25mm).
Configure la configuración de spray de alcohol — offset de pulverización, longitud y velocidad — junto con los parámetros de separación PCB/stencil y squeegee. Establecer la separación en tres etapas para la liberación limpia, y ajustar la velocidad de impresión (10–200 mm/s) y la presión (0,5–20kg) para el tipo de pasta y tamaño de abertura.
Instalar el rascador (angulo de perforación o acero, 45°/55°/60°) y configurar el papel de limpieza de la plantilla. Asegure el papel de limpieza y gestione el nivel de alcohol para una limpieza eficaz de plantillas. El L5 soporta los modos de limpieza en seco, limpiador húmedo y vacío para mantener las aberturas claras entre lotes.
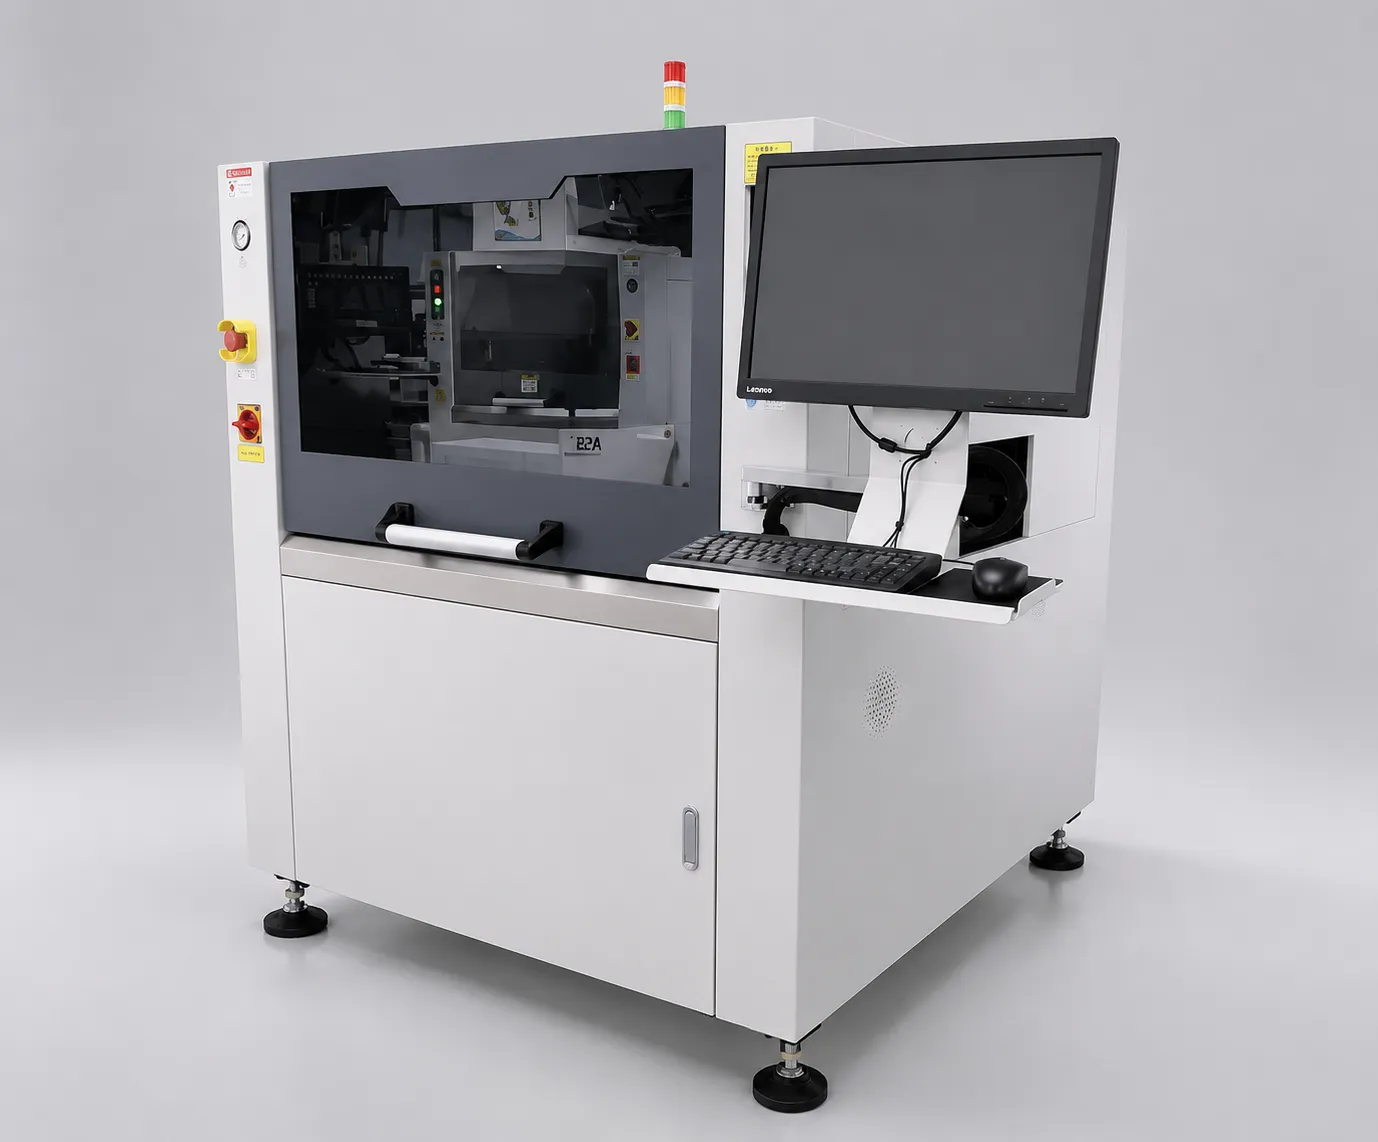
La impresión de plantilla es tanto un problema de retología como mecánico. La pasta de soldadura es thixotropic: bajo el cobertizo de la garra se delga y fluye hacia las aberturas de la plantilla, luego vuelve a espesar el instante que se detiene, manteniendo su forma en la almohadilla. Las variables que deciden si ese depósito es plana, nítida y repetible son viscosidad de pasta (como se entrega y a medida que envejece), grosor de plantilla y diseño de abertura, y presión squeegee, ángulo y velocidad. Cuando estas derivas obtienes los defectos clásicos: barrido y puente, articulaciones abiertas, o un depósito que se ve justo en el tablero pero no reflujo correctamente. Las secciones a continuación son el conocimiento de trabajo que va más allá del manual del operador: cómo diagnosticar una falla, los consumibles y filtros que mantienen la máquina sana, el ciclo de mantenimiento que detiene la deriva antes de que comience, y una referencia de parámetro rápido para una configuración correcta en el suelo.
| Síntoma | Causa probable | Probabilidad | Corrección |
|---|---|---|---|
| Impresión incompleta / impresión de salto | Aperturas de plantilla bloqueadas con pasta seca | 35% | Ejecute ciclo de limpieza; si bloqueado, limpia solvente manual |
| Impresión incompleta / impresión de salto | Presión excesiva | 15% | Aumentar la presión en pequeños pasos; verificar el suministro de aire |
| Smearing / bridging | Presión de rasqueta demasiado alto o borde usado | 20% | Reducir la presión; inspeccionar/reemplazar el borde del raspador |
| Inscripción deriva | Error de enseñanza fiducial o stencil suelto | 15% | Fiduciales de enseñanza posterior; controle la tensión del sistema |
| Impresos gruesos | Velocidad de separación demasiado rápido | 10% | Velocidad de separación del plantilla (stencil)-PCB lenta |
| Falsas alarmas 2D | Umbrales de inspección demasiado ajustados | 5% | Umbrales de amortiguación; ventanillas de inspección |
| No hay huellas en parte del tablero | plantilla (stencil) discutió o no sentado plano; soporte de tableros perdidos | – | Chequee la flatness y la pinza de soporte y agregue pins de soporte bajo áreas encubiertas |
| Pasta de soldadura de Exceso | Presión demasiado alta o demasiado baja | – | Reducir la presión; aumentar la velocidad |
| Pasta de soldadura de Exceso | plantilla (stencil)-PCB separación demasiado rápido | – | Despacio la velocidad de separación |
| Pasta insuficiente | Hoja rasqueta usado o dañado borde | – | Reemplazar la hoja de squeegee |
| Pasta insuficiente | Aperturas de plantilla subvencionadas o obstruidas | – | Verificar la relación entre apertura y pago; ciclo de limpieza de ejecución |
| Bridging | Viscosidad de sabor demasiado bajo | – | Compruebe la viscosidad de pasta; re-condición de la pasta |
| Bridging | Ángulo de rasqueta incorrecto | – | Verificar el ángulo de squeegee (45°/55°/60°) |
| Cambio de impresión | PCB no sujetado o pins de soporte no fijados | – | Verificar la fijación PCB y el diseño del pin de soporte |
| Cambio de impresión | plantilla (stencil) off-center | – | Realinear el plantilla al PCB |
| Inscripción deriva | Tensión de plantilla perdida | – | Compruebe la tensión y la retensión de la plantilla si es necesario |
| Inscripción deriva | Lente CCD sucio – reconocimiento de marca inestable | – | Limpiar el objetivo CCD; volver a enseñar fiduciales |
| 2D falta defectos | Los umbrales de inspección demasiado sueltos | – | Umbrales de atornillado; ventanas de re-producción |
| 2D falsas alarmas | Cámara mal alineada o ventana deriva | – | Re-calibrar la posición de cámara 2D y ventanas |
| Pasta de soldado derramando | Presión excesiva | – | Reduzca la presión; filo de hoja de verificación |
| Impresos pasados | Limpieza de plantilla no se activa entre lotes | – | Verificar la frecuencia del ciclo de limpieza en el programa |
| Presión de aire baja alarma | Suministro de aire insuficiente; regulador no establecido | – | Compruebe el compresor de aire y el regulador; conjunto 4-6 kgf/cm2 |
| Zona de mantenimiento | Contenido de control y mantenimiento | Herramientas |
|---|---|---|
| 1. Plataforma | Revise los tornillos de montaje para la relajación; aceite limpio y residuos de pasta; mantenga las superficies de trabajo limpias; lubricar tornillos de bola y guías lineales. | Pistola de grasa, tela sin forro |
| 2. rasqueta | Revise los tornillos, los enchufes y los conectores para la relajación; retire los objetos extranjeros; verifique el desgaste de la correa transversal de squeegee y la rigidez del tornillo; lubricar el tornillo de bola si está equipado. | Pistola de grasa |
| 3. Unidad de limpieza | Revise la unidad de limpieza para deformación; alimentador de papel de rodillo; bar de limpiaparabrisas; chorro de válvula de pulverización; corrosión de tubo de limpieza/leaks; desgaste de la correa de pulverización. | — |
| 4. Visión CCD | Revise los tornillos de montaje de la cámara y los conectores; retire los escombros de caída; confirme la claridad de la imagen; compruebe las fugas de aire de parada de cilindro. | Ropa libre de ropa |
| 5. Marco de plantilla | Revise el marco de plantilla para deformación, limpieza y desgaste; fugas de aire de cilindro; desgaste de tubo de aire; paralelismo de marco izquierdo-derecha. | — |
| 6. transportador | Controle los tornillos de carril; residuos de aceite/paste; desgaste de la correa de transporte o roturas; consistencia de la altura del carril (sin flar); desgaste del tornillo del tapón. | — |
| 7. Electrical | Continuidad del suelo de medición con un multimetro; medidor de presión de aire; agua del filtro de drenaje; fugas de aire del cilindro; cableado terminal; tarjeta de control de movimiento; chasis y ventiladores IPC; interruptores de origen/limitación. | Multimetros |
| 8. Enclosure | Limpia el recinto con un paño libre de forro y un poco de aceite de limpieza WD-40. Nunca use agua ni una pistola de aire. | Tela sin ropa, WD-40 |
| 9. Nivel | Coloque un nivel de espíritu en la plataforma y verifique que la máquina es nivel. | Nivel de Espíritu |
| Parámetro | Recomendado | Rango permitido | Notas |
|---|---|---|---|
| Tamaño del cuadro | 370×370 – 737×737 mm | Espesor de marco 20-40mm | Marcos estándar |
| PCB size | 50×50 – 400×340 mm | 510×340mm opción | Warpage <1% |
| PCB Espesor | 0.4 – 6 mm | Borja del borde de la junta 2.5mm | Altura de la junta 25mm |
| Velocidad de impresión | 10 – 200 mm/s | Ajuste | Más lento para el lanzamiento fino |
| Presión de impresión | 0,5 a 20 kg | Ajuste | Caucho o acero squeegee |
| Precisión de impresión | ±0,025 mm | — | Con alineación de visión |
| Repetir la precisión de la posición | ±0.01 mm | Espectáculo de máquina | Alineación del punto de referencia CCD |
| Ciclo Tiempo (exc. limpieza) | 7 s | 14 s incl. limpieza | Cambio de imagen 5 min |
| rasqueta | Caucho / acero, 45°/55°/60° | Individual o doble | Por pasta y abertura |
| Modos de limpieza | Seca / húmeda / vacío | Sistema de limpieza | Generación automática de trazos |
| Cámara | 1.3 megapíxeles digitales | FOV 10×8mm | Geometric matching vision |
| Marcos puntos | 0.1 – 6 mm, max 4 | Formas estándar | 2D: lata baja / puente |
| Aire requerido | 4 – 6 kgf/cm2 | ~5 L/min | Compruebe antes de cada turno |
| Power Input | AC 220V ±10%, 50/60Hz, 2.5 kW | — | PC Control |
| Peso de la máquina | ~1000 kg | 1220×1375×1500mm | — |
La cámara de inspección 2D escanea el patrón de pasta depositada después de la impresión. Mediante la medición del área de cada depósito de pasta contra el área de abertura del stencil, el sistema detecta pasta insuficiente (area demasiado pequeña), pasta sobrante (area demasiado grande) y puente (paste que conecta las almohadillas adyacentes). No puede medir la altura directamente —que requiere 3D/SPI — pero la detección basada en el área captura la mayoría de los defectos de impresión antes de refluir.
Los defectos atrapados en la impresora cuestan segundos para arreglar (espejo limpio, reimpresión). Los defectos atrapados después de la reflujo cuestan minutos o horas (desoldadura, retrabajo o raspado). La inspección 2D es la puerta de calidad más barata de toda la línea SMT.
Un fiducial mal enseñado cambia cada impresión en el tablero. Los compuestos de error a través de la tabla — un error de marca de 0.1 mm en el origen se convierte en un cambio de 0,5 mm en la esquina superior para una tabla de 300 mm. Marcas de enseñar cuidadosamente con el crosshair ampliado.
El L5 admite componentes 0201 y lanzamiento de 0.25mm. Para tales tableros de punta fina, use marcas diagonales, presión inferior, velocidad más lenta y separación de tres etapas para mantener el registro y la liberación consistente.

Estos seis errores comparten una característica: cada uno de ellos parece un atajo y cuesta más tiempo de lo que ahorra. La eliminación del bloque de bloqueo de transporte es el ejemplo más claro: toma segundos y salta arriesga dañar la cabeza de impresión y las unidades, que es un evento de servicio en lugar de un retraso. El control de presión de aire pre-startup importa por una razón similar: la impresión y limpieza de stencil funcionan en el aire, por lo que un suministro por debajo de la banda de 4-6 kgf/cm2 produce falsas alarmas y depósitos inestables que los operadores intentan corregir con cambios de parámetro, moviendo una máquina limpia lejos de una receta conocida. Enseñar un solo fiducial no puede corregir la rotación de la tabla, por lo que los errores de registro aparecen como un error intermitente que es muy difícil de diagnosticar más adelante; dos marcas lo resuelven al principio.
Los tres restantes son la disciplina del proceso. Las tablas de puntas finas necesitan una presión más baja y una velocidad más lenta que los predeterminados, porque los ajustes predeterminados desperturan las aberturas finas aunque trabajen en tablas gruesas. Las alarmas de inspección 2D repetidas deben leerse como un proceso real de deriva en lugar de una alarma para el silencio; desactivar el cheque elimina la puerta de calidad más barata en la línea. Y pasta de soldadura mixta o caducada contamina las aberturas y produce defectos de imprenta que parecen una falta de impresora, pero son una falta material, por lo que la identidad de pasta y la expiación son parte del proceso de impresión en lugar de un problema de tiendas.
Lo que hace que estas siete reglas valgan la pena seguir es que cada uno es un hábito en lugar de una tarea. Respaldar los datos del sistema antes de reubicar una máquina o cambiar el hardware cuesta minutos y decide si una recuperación es una restauración o una re-producción. Controlar la presión del aire antes de cada turno toma segundos y elimina la causa más común de impresión inestable. La geometría de la pasta y la abertura es una decisión que debe tomarse una vez por producto y luego grabarse, no reinventada por turno. La separación de tres etapas para tableros de punta fina es la diferencia entre cadenas de liberación limpia y pasta que puentean la siguiente impresión.
Las últimas tres reglas son sobre la visibilidad. Limpiar el objetivo CCD semanalmente mantiene la calidad de la visión predecible, y la visión impulsa tanto la alineación como la inspección 2D, por lo que un objetivo sucio degrada dos funciones a la vez. Verificar la primera tabla cada turno toma alrededor de 30 segundos y captura la deriva antes de que se produzca un lote en lugar de después de que se inspecciona. La configuración del umbral de documentación con cada receta significa que cuando la calidad se desvía, el operador puede comparar con una base registrada en lugar de adivinar qué cambió, que es la pieza más útil de la documentación que puede tener un proceso de impresión.
RelacionadosJHIMS L5 impresora de pasta de soldaduraImpresora de pasta de soldadura visual totalmente automática con ±0.025mm de precisión e inspección 2D integrada.Ver producto → RelacionadosJHIMS M8 impresora de pasta de soldaduraImpresora de pasta de soldadura totalmente automática con visión, alineación por puntos de referencia CCD (±0,01 mm) e inspección 2D integrada.Ver producto →
 RelacionadosJHIMS R6-U UV Laser Marking MachineMarcador láser UV 355nm para trazabilidad PCB — códigos QR y Data Matrix a alta velocidad.Ver producto →
 RelacionadosJH-D900 pegamento máquina de dispensaciónAdaptación automática de cola de alta precisión para montaje SMT — pasta de soldadura, adhesivo y recubrimiento.Ver producto →RelacionadosJHIMS S630 3D SPIInspección de pasta de soldadura 3D para líneas SMT: detecta defectos de volumen, altura y área antes de refluir.Ver producto →
 RelacionadosJHIMS R10 horno de reflujoVendedor de reflujo de aire caliente sin plomo para líneas SMT: 20 zonas de calefacción, hasta 300°C.Ver producto →
 GuíaM8 impresora de pasta de soldadura GuideGuía de vídeo paso a paso para operar la impresora de pasta de soldadura JHIMS M8.Leer artículo →
 GuíaGuía de la máquina de marcado láser UV R6-UGuía de vídeo de 9 pasos: instalación, calibración láser, flujo de trabajo de marcación QR y solución de problemas.Leer artículo →GuíaD900 Guía de la máquina de dispensaciónGuía de vídeo paso a paso para operar la máquina de dispensación de pegamento JH-D900.Leer artículo →Estudio de casosM8 Estudio de caso de impresión de soldadoCómo una planta LED de Arabia Saudita utiliza el JHIMS M8 para la impresión de tableros mini-LED.Leer artículo →
 GuíaDPS-2 Guía de solución de problemas5 problemas comunes de alimentación de lentes clasificadas por probabilidad con correcciones paso a paso - más resueltas en menos de 10 minutos.Leer artículo →SupportSoporte técnicoEntrenamiento, diagnóstico remoto y despacho de repuesto para su línea JHIMS.Leer artículo →
Contacte con nuestros ingenieros para una evaluación gratuita; primera respuesta en 12 horas laborables (lunes a sábado, 09:00–23:00 hora de China, UTC+8). Le ayudaremos a planificar la instalación, la calibración y la formación de operarios.



