SMT Lens Feeding & automatización Glossary

A working glossary of SMT lens feeding: 30 terms, plus the throughput, rejection and changeover numbers behind them and how to verify each figure on your lens.
Glosario

Glosario de alimentación y automatización de SMT Lens

30 términos esenciales cada ingeniero de SMT, gerente de producción y profesional de adquisiciones debe saber —definidos, agrupados y traducidos a los números que deciden el rendimiento, rendimiento y reembolso.

Respuesta directa: La alimentación de lentes es el paso que ofrece lentes ópticas a una máquina de pick-and-place a la orientación correcta, a la velocidad correcta, una a la vez. En una célula manual un operador carga bandejas y coloca lentes a mano, que normalmente corre 800–1,200 UPH con una tasa de rechazo del 5–15% y 15–30 minutos de cambio entre los tipos de lentes. Un alimentador de cuenco vibratorio con unidades de doble frecuencia, memoria de recetas PLC y alimentación de detección de fibra óptica 3,600-7,200 UPH por canal, mantiene el rechazo bajo 0,5%, y cambia el tipo de lente en menos de 5 minutos. Este glosario define los 30 términos que aparecen en las especificaciones de los alimentadores, citas e informes de aceptación, y explica qué números realmente deciden rendimiento, rendimiento y reembolso.

Key Takeaways

  • 130 Condiciones Explicadas
  • 23,600–7,200 UPH por canal
  • 3<0,5% Meta de rechazo
  • 4< 5 min Cambio

Lo que significa la alimentación de lentes en una línea SMT

Una línea SMT imprime pasta de soldadura, inspecciona el depósito, coloca componentes, luego reflujo. Los lentes son una familia de componentes separados: LED, luz trasera, lentes ópticas y micro, principalmente de 3 a 25 mm de ancho, suministrado suelto en bolsas o bandejas. La máquina de colocación los maneja a velocidad sólo si cada lente llega a la posición de recogida separada, correctamente orientada y al alcance de la boquilla: es el trabajo completo del sistema de alimentación.

La alimentación de las lentes es una limitación de rendimiento tanto como una función de la máquina. Las células manuales corren a velocidad humana (alrededor de 800–1,200 UPH) y rechazan el 5–15% de las lentes mediante la desorientación, la manipulación del daño o la doble colocación. La alimentación automática añade un cuenco vibratorio, pista espiral, puertas de orientación y detección óptica, por lo que una lente orientada correctamente siempre espera en el punto de recogida. El resto de este glosario define esos términos.

Términos básicos de SMT y tecnología de alimentación

La cadena de hardware corre tazón → pista → escapement → punto de recogida → canal. Estos son los términos que lo describen.
  • SMT (Tecnología de montaje superficial (SMT)) — los componentes se montan directamente sobre la superficie PCB en lugar de a través de agujeros perforados, lo que hace posible la colocación de tableros de alta densidad y la colocación automatizada.
  • Pick-and-place (P&P) — la máquina que recoge componentes de los alimentadores y los coloca en el tablero de soldadura; los montadores modernos se clasifican en CPH, y los modelos de gama alta colocan más de 80.000 CPH.
  • canal de alimentación — un carril de alimentación independiente: un perfil de lente, una pista, una posición de recogida.
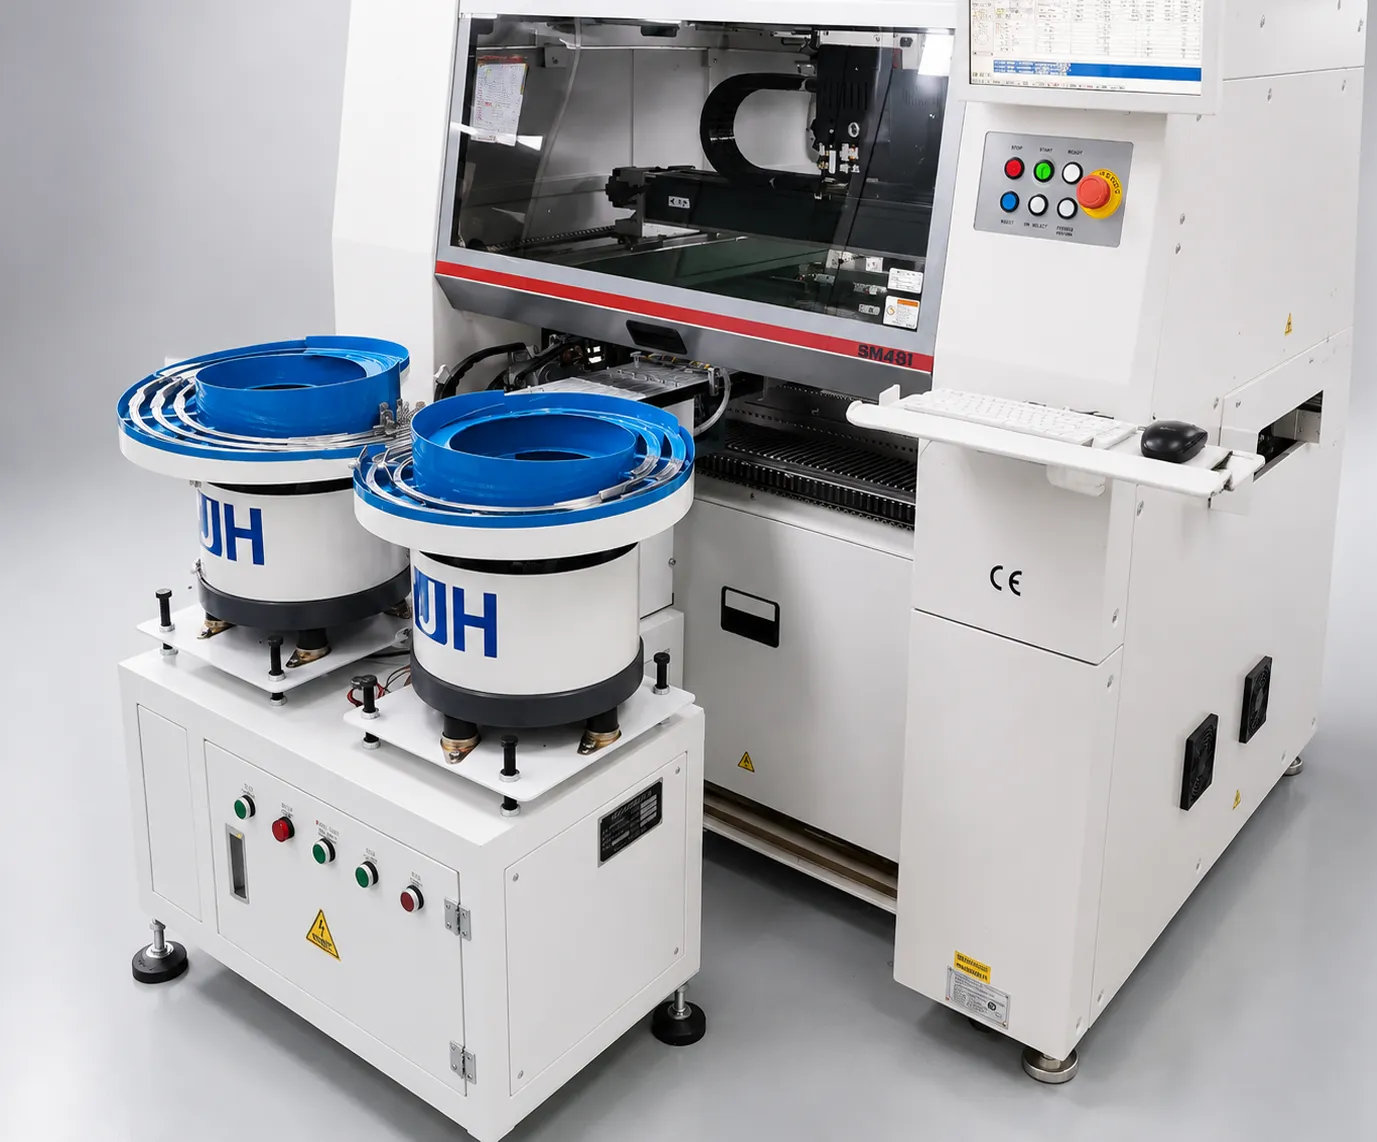
  • Vibratory bowl feeder — el dispositivo de almacenamiento y orientación — un tazón impulsado por pulsos electromagnéticos que camina lentes arriba una pista espiral mientras las puertas y sensores establecen orientación.
  • escape — la puerta mecánica que libera exactamente una lente a la posición de recogida por ciclo de máquina.
  • Punto de recogida ( plataforma de recogida) — la ubicación fija donde la boquilla se encuentra con la lente.
  • UPH (Unidades por hora) — el mismo rendimiento que el CPH, normalmente utilizado cuando se cuenta la unidad es el objetivo en lugar de la colocación.
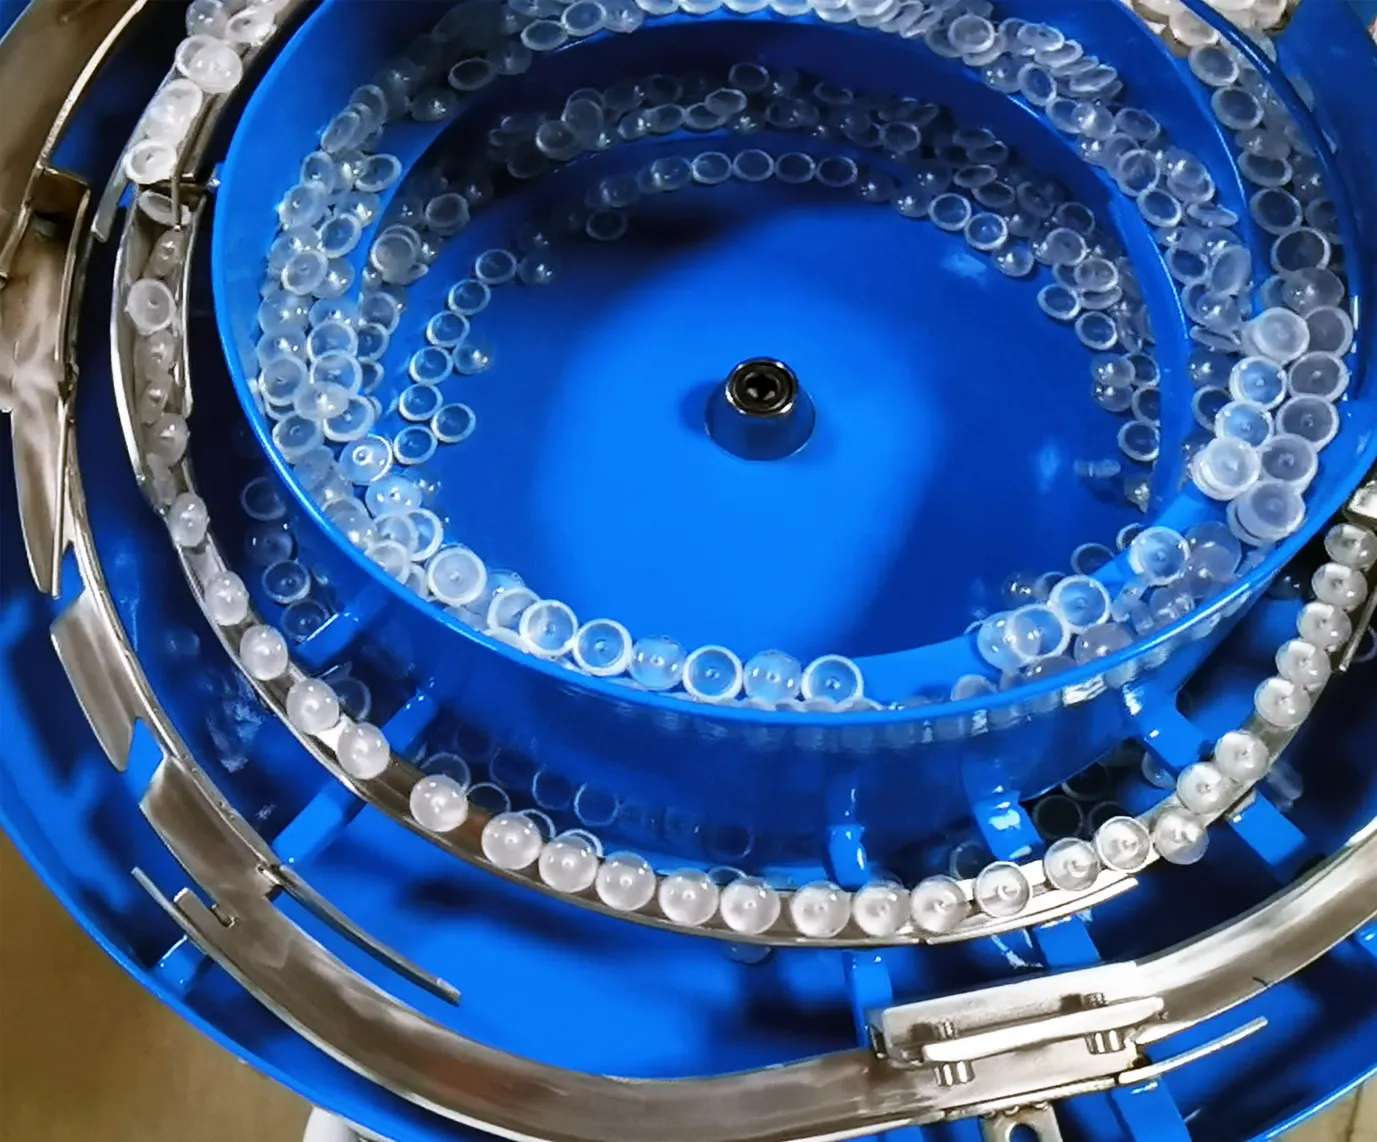
Round optical lenses circulating inside the blue vibratory bowl of a DPS-2 lens feeder
Dentro del tazón: la vía espiral eleva y orienta cada lente antes de que llegue al escape.

Cómo un alimentador vibratorio se mueve y orienta los lentes

Un alimentador de tazón vibratorio convierte pulsos eléctricos en un pequeño movimiento helicoidal.

  • Drive — una unidad electromagnética en la base empuja el tazón hacia adelante y lo deja retroceder, por lo que los lentes caminan por la vía espiral interna una fracción de un milímetro a la vez.
  • puertas de orientación — características de metal o nylon en forma que solo permiten pasar una lente orientada correctamente; una lente que se encuentra plana, boca abajo o doblada se empuja de nuevo en el tazón o se apaga y se recircula.
  • Herramientas — pista, compuertas y elementos de orientación diseñados en torno a una geometría de lente —, por eso una segunda lente exige un cambio de utillaje, y por eso el utillaje y el perfil de lente se cotizan juntos.

La pista lineal lleva lentes orientadas desde el tazón hasta la boquilla.

  • vía lineal — la sección recta entre el final del tazón y el punto de recogida; búferes lentes para que el montador nunca espere.
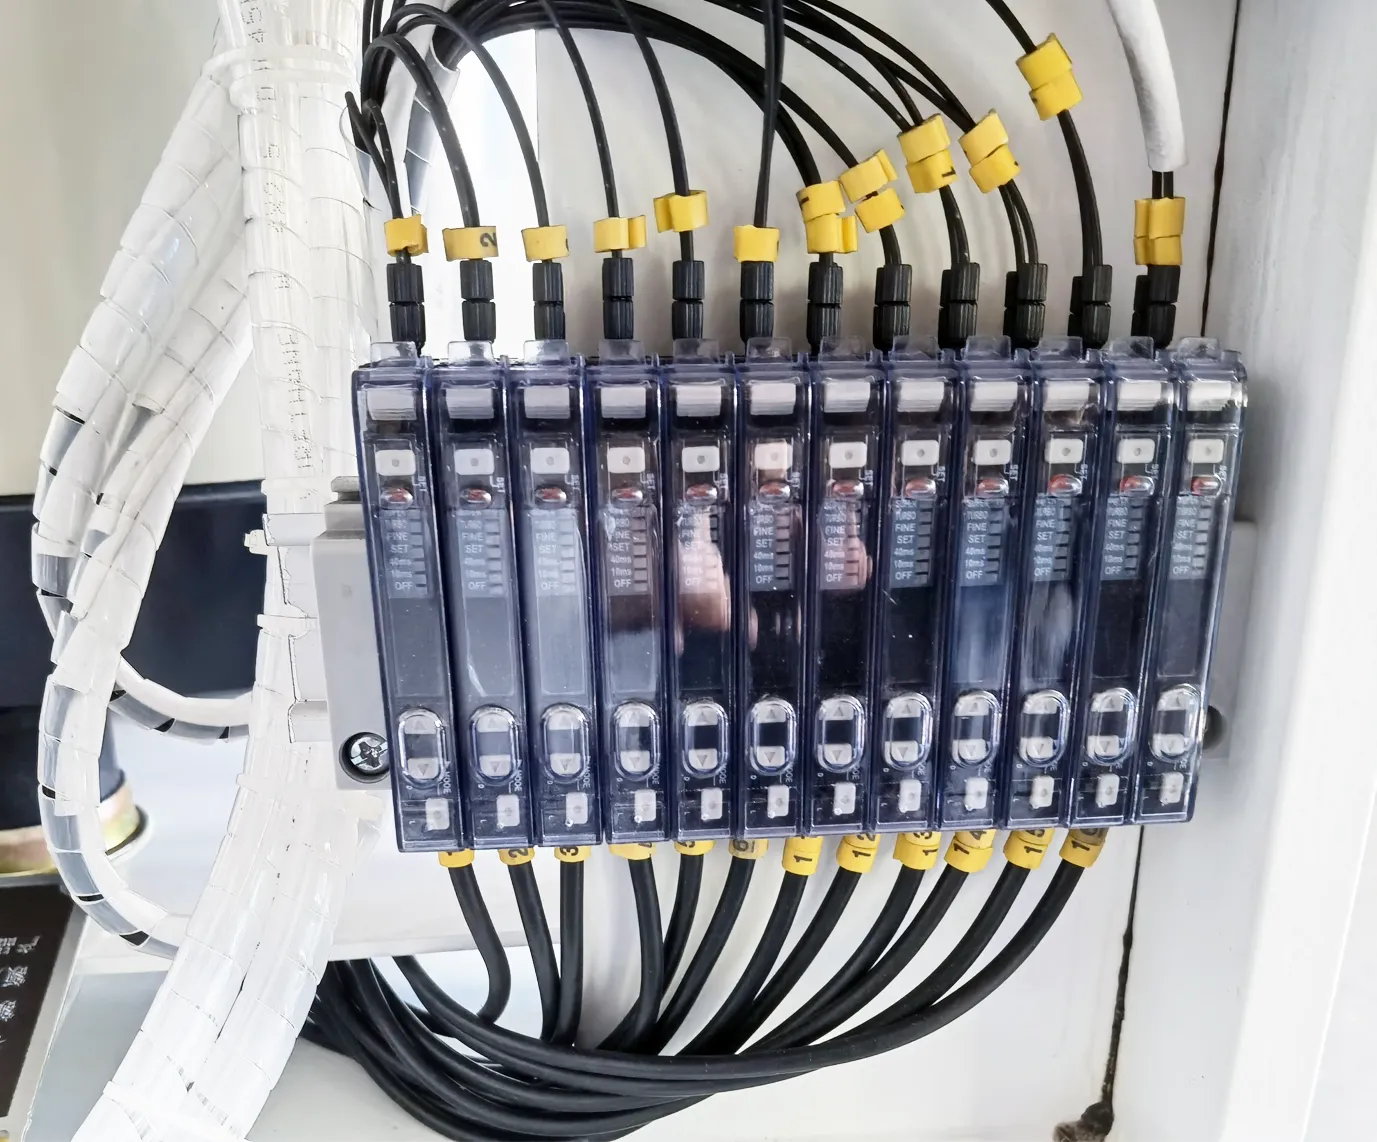
  • Sensores de fibra óptica — a través del haz o las fibras reflectantes detectan una lente, la cuentan y confirman que la pista está llena, mientras que el controlador ajusta la amplitud de vibración para mantener una cola estable.
  • Blow-off / rechazar el carril — elimina una lente que no puede ser alimentada de forma vertical en lugar de dejar que una mala orientación llegue a la boquilla.
  • Lo que separa 3,600 UPH de un puesto — longitud de pista, cuenta de sensores y diseño de puertas — la calidad de esta sección decide si el alimentador tiene velocidad cuando el recipiente vacía.
Close-up of the lens feed track with lenses seated in the track pockets
Cerrar la pista de alimentación de la lente: lentes sentados en los bolsillos de la pista antes de la liberación.

Términos de Control y Tecnología de Vibración

La vibración de doble frecuencia significa que el tazón y la pista lineal son conducidos independientemente.

  • Unidad circular (bulk) — en el DPS-2 una unidad circular funciona a 50–120 Hz para mover lentes a granel alrededor del tazón.
  • Unidad directa (alineación) — una segunda unidad funciona a 100–200 Hz para alinear y avanzar lentes en la pista lineal.
  • ¿Por qué dos frecuencias - separarlos elimina la interferencia de resonancia que aparece cuando una unidad tiene que hacer ambos trabajos, por lo que el alimentador corre rápido a granel y suave en los últimos milímetros antes de la recogida.
  • Amplitud — el golpe de cada pulso y el control de velocidad práctico — demasiado pequeño y los lentes se estancan en la pista, demasiado y saltan sobre las puertas o collide y rasguño.

El controlador mantiene esa amplitud estable a medida que la carga cambia — un tazón completo se comporta de forma diferente de uno casi vacío.
  • PID Control — retroalimentación proporcional–integral–derivativa que mantiene la amplitud estable; el DPS-2 utiliza un bucle PID independiente por unidad.
  • PLC — el ordenador industrial que ejecuta la secuencia; el DPS-2 utiliza un Mitsubishi FX5U y almacena hasta 50 perfiles de lente, por lo que un operador recuerda una receta en lugar de retuning la máquina.
  • HMI — la pantalla táctil del operador — un panel Weintek de 7 pulgadas con seis idiomas de interfaz (inglés, chino, español, vietnamita, hindi, turco).
  • Modbus TCP — el protocolo abierto que el PLC utiliza para publicar los recuentos del ciclo, rechazar los recuentos y ejecutar el estado a un ordenador de línea o MES.
Fiber-optic sensor amplifier bank detecting and counting lenses on the feeder track
Amplificadores de sensores: cada canal reporta presencia de lentes, cuenta y condiciones de atasco al PLC.

Términos de medición de calidad y procesos

Estos son los números en los que se juzga una propuesta de alimentación.

  • Rejection rate — la parte de los lentes que no pueden ser colocados o no inspección — la alimentación manual generalmente rechaza 5–15% (misorientación, dobles picos, daños de manejo), mientras que la alimentación automática de doble frecuencia se especifica para mantener el rechazo bajo 0,5%.
  • Cpk ( Índice de Capacidad de Procesos) — cuan bien permanece un proceso dentro de su tolerancia; 1.33 es la línea común de aceptación, y los valores sólo son significativos cuando el alimentador los informa por receta.
  • OEE (Eficacia del equipo total) — disponibilidad × rendimiento × calidad; rendimiento de clase mundial es superior al 85%, y un alimentador que se detiene o atasco tira de toda la línea por debajo que más rápido que cualquier defecto de una sola máquina.

La vida y la disciplina de procesos componentes son la segunda mitad del cuadro de calidad.
  • MTBF (Mean Time Between Failures) — en el DPS-2 el Mitsubishi PLC se clasifica por encima de 100.000 horas, válvulas neumáticas SMC por encima de 10 millones de ciclos y sensores Keyence por encima de 50.000 horas.
  • SPC (Control de Procesos Estatísticos) — observando esos números en los gráficos de control; cuando los registros de alimentador cuentan y rechazan por turno, SPC se vuelve automático en lugar de manual.
  • rendimiento (yield) de primer paso — la parte de los tableros que pasan la inspección por primera vez — la alimentación de los lentes métricos influye más directamente, porque cada lente mal orientado que llega a la boquilla se vuelve a trabajar o un lente raspado.
  • trazabilidad — el enlace entre una tabla terminada y los parámetros de alimentación utilizados en ella.
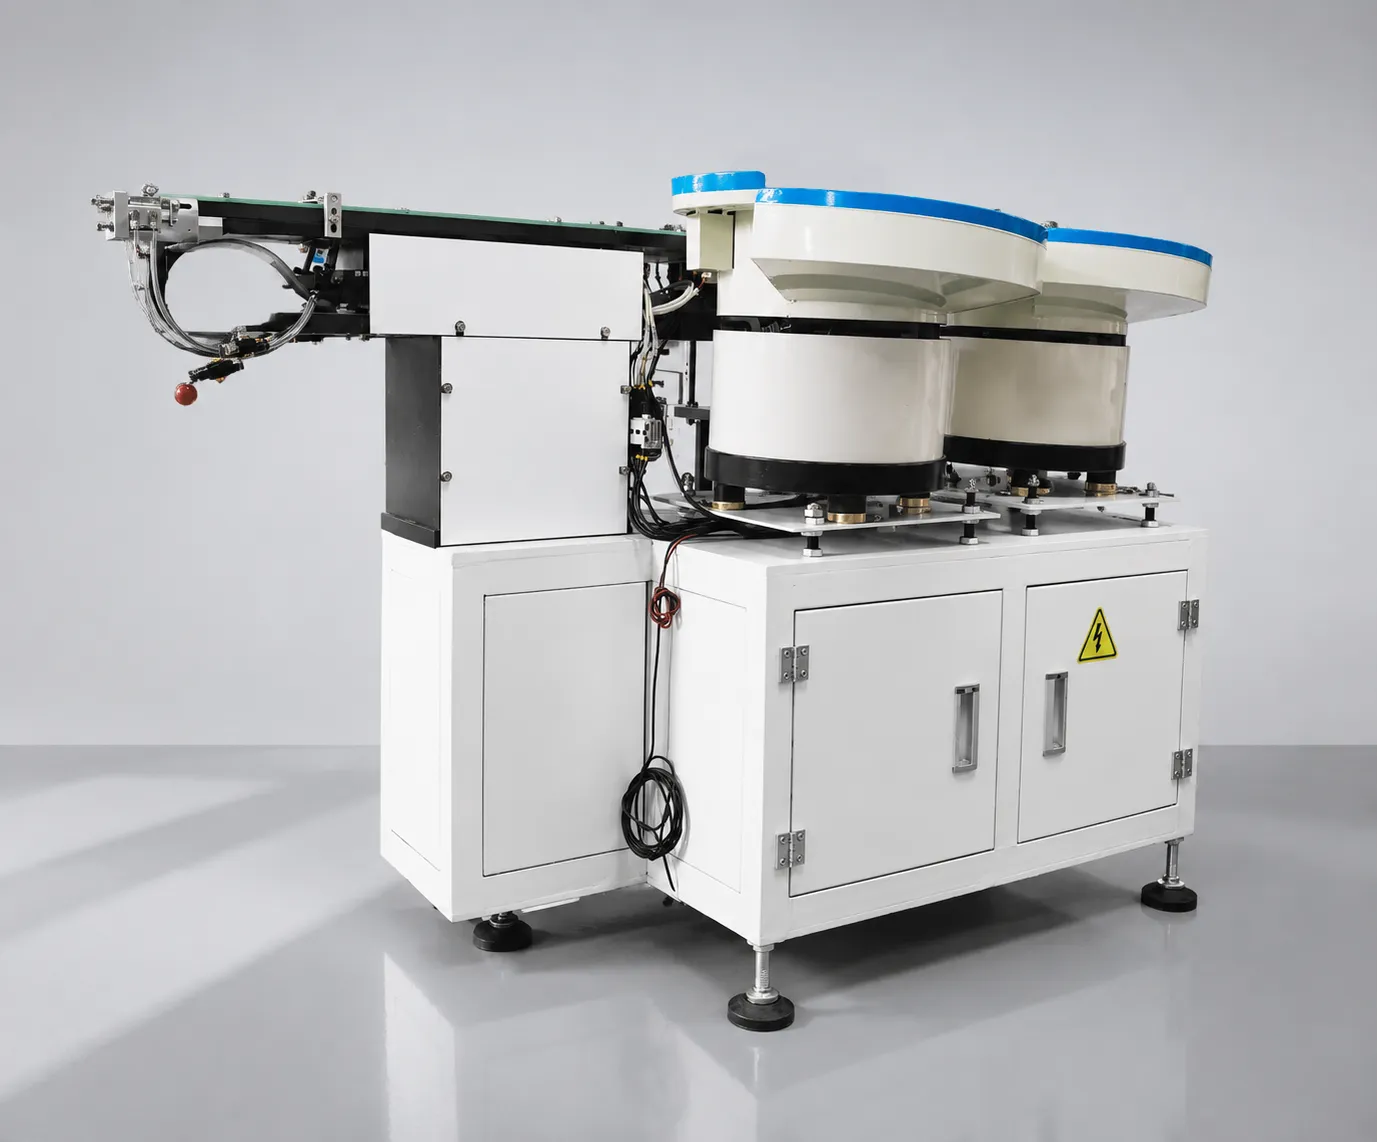
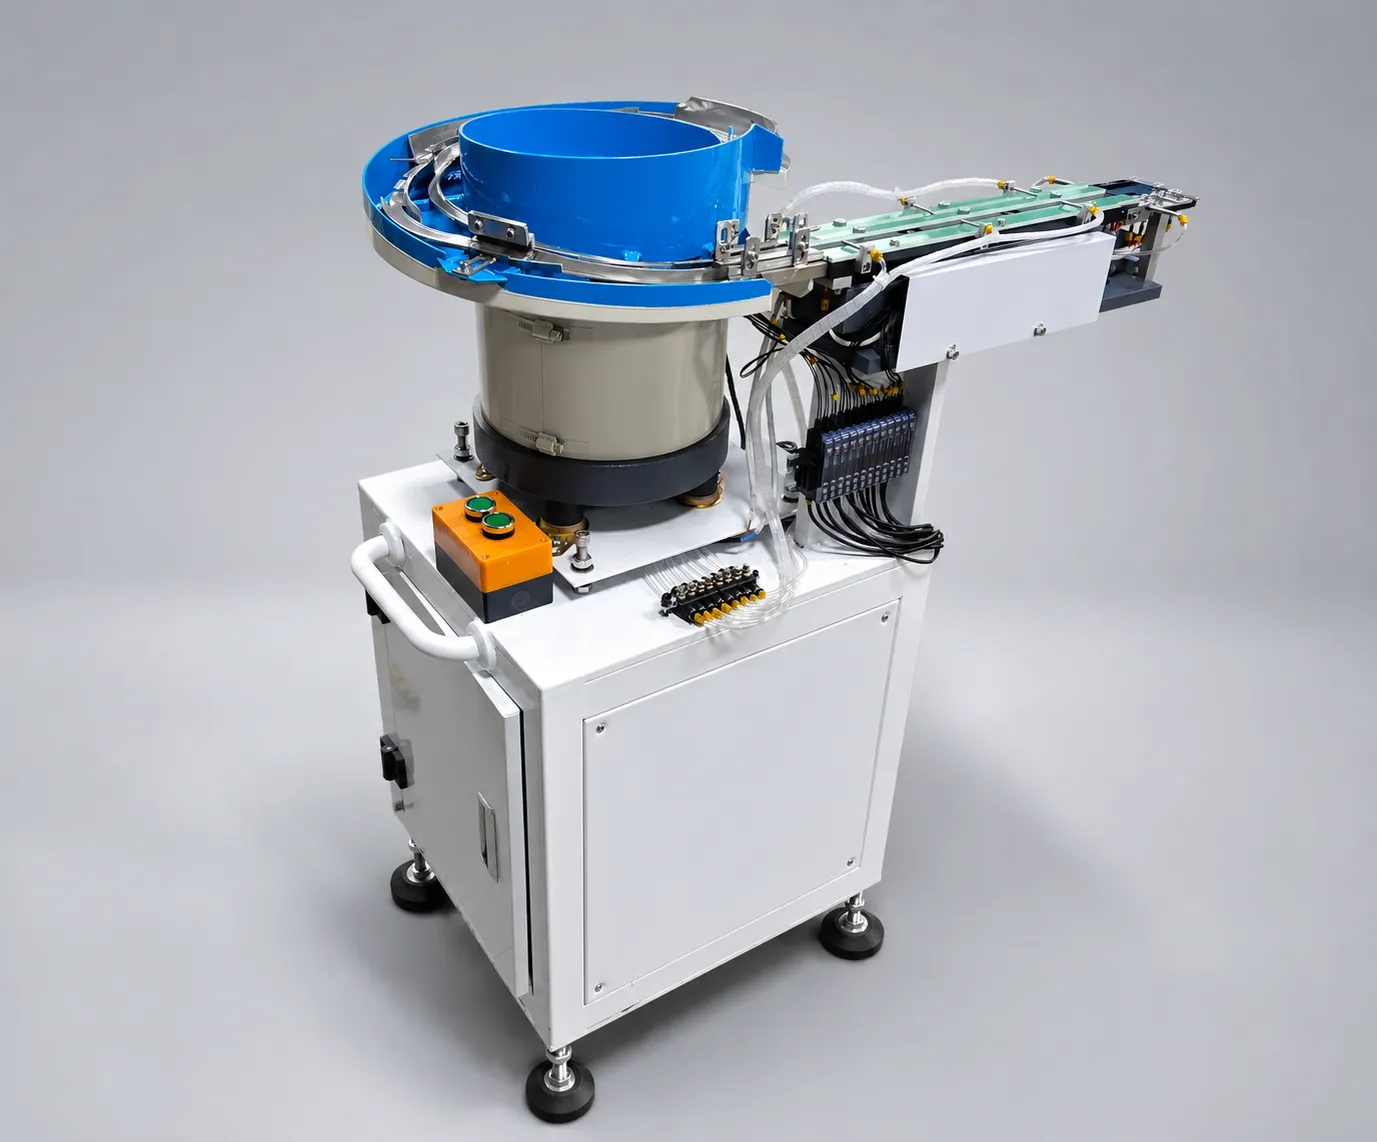
Single-bowl DPS-2 lens feeder with its discharge track and control cabinet, photographed in the studio
Alimentador de lentes DPS-2 de arco único: tazón, pista de descarga y armario de control.

Términos de producción e integración

El tiempo de cambio es el término que decide si la automatización paga en una línea de alta mezcla.

  • Changeover time — el tiempo para cambiar el alimentador de un tipo de lente a otro, incluyendo herramientas y recetas — de 15 a 30 minutos manualmente, menos de 5 minutos con recetas almacenadas y sin herramientas de cambio rápido.
  • perfil de lente — la descripción almacenada de la geometría de la lente para la que se construye la herramienta.
  • receta — los parámetros de vibración que se encontraron para trabajar para ese perfil.

La alimentación debe ser equilibrada contra el resto de la línea.
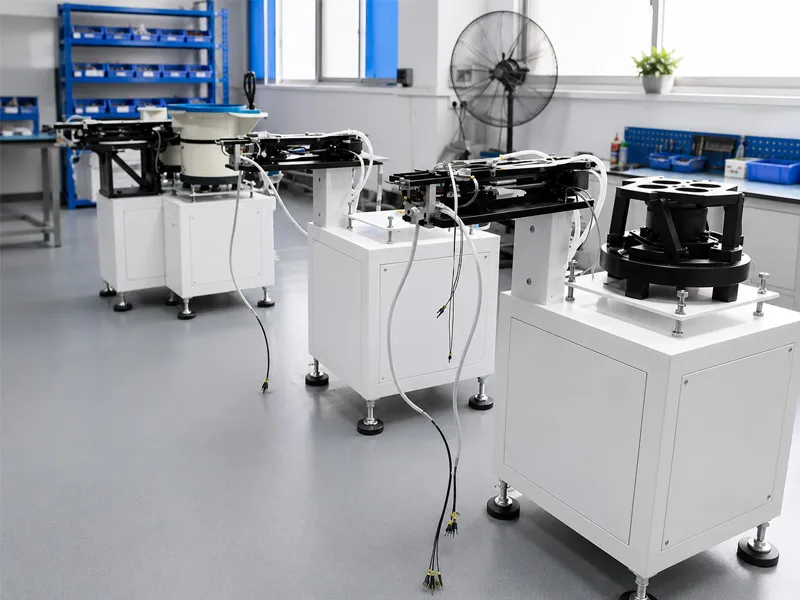
  • Equilibrio de línea — la salida de alimentador a la demanda de montaje para que ningún búfer crezca vacío; con 3.600–7,200 UPH por canal, uno o dos canales normalmente cubren una estación de colocación de lentes.
  • MES (Manufacturing Execution System) — el software de planta que consume datos de alimentador para OEE, trazabilidad y mantenimiento predictivo, conectado con Modbus TCP.
  • ESD (Descarga eléctrica) — el riesgo estático que daña las lentes y las tablas; una configuración segura de ESD mantiene resistencia a la superficie en la gama 106–109 ohm con puesta en tierra.
  • Preventive maintenance — el intervalo programado para las pistas de limpieza, controlando el desgaste de las puertas y confirmando la alineación del sensor, que es lo que mantiene las figuras MTBF significativas en la producción diaria.
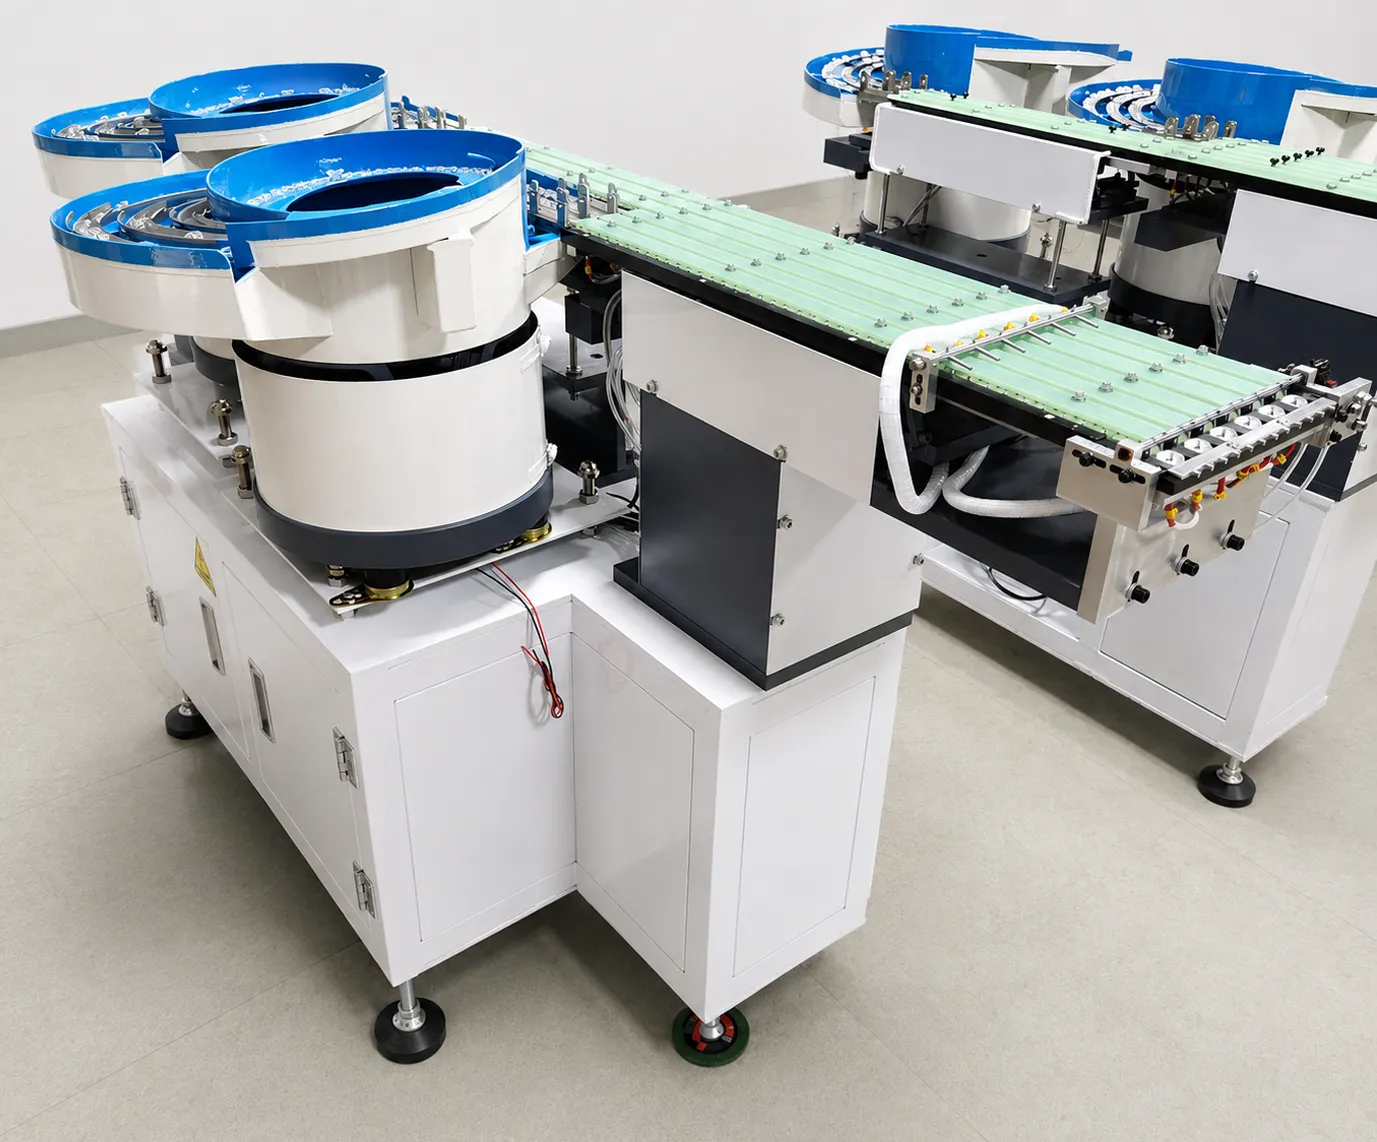
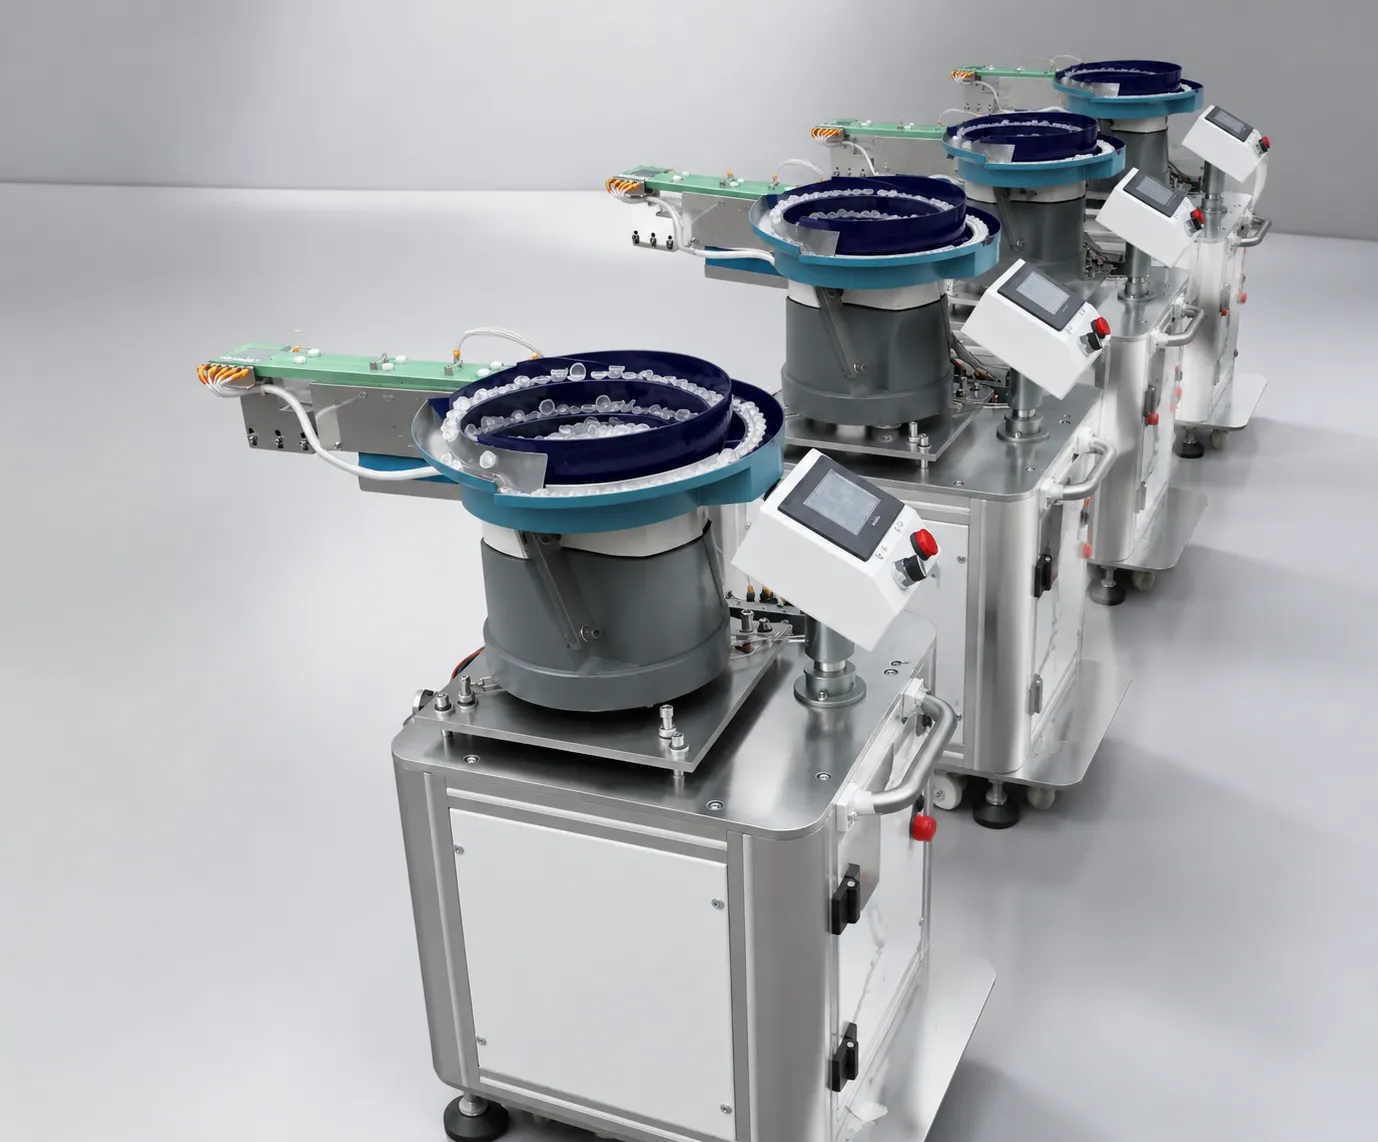
Several lens vibratory feeders assembled and tested on the workshop floor before shipment
Montaje y funcionamiento: cada alimentador se prueba con la lente del cliente antes del envío.

Trade, Compliance and Logistics Terms

Los términos de comercio y cumplimiento aparecen en cada cita y en cada caja.

  • IATF 16949 — el estándar de calidad automotriz — control de procesos, trazabilidad y prevención de defectos para el equipo de producción, que en la práctica significa parámetros documentados y control de cambio para el alimentador.
  • ISO 13485 — el estándar de calidad de dispositivos médicos; para la producción médica JHIMS admite la documentación de validación IQ/OQ/PQ sobre configuraciones DPS-2.
  • ISPM-15 — el estándar internacional de empaquetado de madera: las cajas son fumigadas y estampadas por lo que las costumbres las aceptan en todo el mundo.
  • DDP (Delivered Duty Paid) — el Incoterm bajo el cual el vendedor lleva todos los costos al destino incluyendo derechos — JHIMS envía DDP a la mayoría de los destinos, por lo que el precio citado es el precio pagado.

Los términos comerciales deciden el costo real de la propiedad mucho más que el precio de la lista del tazón.

  • Payment terms — 70% de depósito T/T con el pedido y 30% antes del envío, con vista L/C disponible para los clientes existentes.
  • Instalación y puesta en marcha — proporcionados por ingenieros certificados de JHIMS en el sitio a cargo; la capacitación de vídeo remoto, la documentación y la orientación técnica son gratuitas.
  • Garantía y repuestos — la garantía cubre el alimentador para el período acordado, y los kits de repuesto —puertas, inserción de pistas, fibras de sensores y filtros de aire— se citan con la máquina para que se pueda mantener una línea sin esperar un envío en el extranjero.

Los términos que deciden la venganza

El pago de la alimentación proviene de cuatro números: rendimiento (general 800–1,200 UPH vs 3,600–7,200 UPH por canal), rechazo (5–15% vs menos del 0,5%), cambio (15–30 minutos vs menos 5), y trabajo liberado de la carga de la bandeja y controles visuales. A través de JHIMS publicó proyectos de alimentación de lentes el efecto combinado aterriza en una recompensa de 6 a 11 meses, más sensible a rechazar el costo: una fábrica que raspa el 10% de las lentes paga mucho antes de un raspado 2%.

Dos términos prácticos completan la imagen. A prueba de muestra — enviar 500–800 lentes para una prueba de 48 horas en la lente del cliente — es la forma más barata de verificar la calidad de la orientación antes de comprometerse a la herramienta. Criterios de aceptación son las condiciones mensurables escritas en el orden: rendimiento, techo de rechazo, tolerancia de alineación, tiempo de cambio y la documentación entregada a mano.

Lens Feeding Terminology Quick Reference

Utilice esta tabla como una hoja de traducción al leer una especificación de alimentador o una cita. La columna media es la definición que encontrarás en una hoja de datos; la columna derecha es la razón por la que el término aparece en una discusión comercial en absoluto.

Mandato Lo que significa Por qué importa
SMT Tecnología de montaje superficial: componentes montados directamente en la superficie PCB. Define el proceso que el alimentador tiene que servir.
CPH / UPH Componentes (o unidades) procesados por hora. El número de acceso directo en cualquier oferta.
Vibratory bowl feeder Tazón impulsado por pulsos electromagnéticos que levanta partes a lo largo de una vía espiral. Tiendas, separadores y lentes orients.
vía lineal Sección recta entre cuenco y punto de recogida. Lentes de amortiguadores para que el monturador nunca espere.
escape Puerta que libera exactamente una lente por ciclo. Previene dobles escoges y fechorías.
Puerta de orientación Función formada que rechaza objetivos mal orientados. El mecanismo básico detrás de la tasa de rechazo.
pickup point Posición fija donde la boquilla encuentra la lente. Determina la tolerancia de alineación en la colocación.
Sensor de fibra óptica Sensor óptico que detecta y cuenta lentes en la pista. Detecta pistas vacías y atascos inmediatamente.
Vibración de doble frecuencia Unidades independientes para tazón (50–120 Hz) y pista (100–200 Hz). Velocidad sin sacrificar la calidad de orientación.
PID Control Retroalimentación bucle manteniendo la amplitud de vibración estable. Mantiene la salida estable mientras el tazón se vacía.
PLC Controlador industrial que ejecuta la secuencia de alimentación. Almacena recetas y permite un cambio de botón.
HMI Panel de pantalla táctil de operador. Operación multilingüe y visibilidad de alarma.
Modbus TCP Protocolo de comunicación industrial abierto. Conecta el alimentador a los informes MES y OEE.
Rejection rate Compartir los lentes que no pueden ser colocados o fallar la inspección. Manual 5-15% frente a 0,5% automático.
Cpk Índice de capacidad de proceso; 1.33 es la línea de aceptación habitual. Muestra la alimentación es repetible, no sólo rápido.
OEE Disponibilidad x rendimiento x calidad; clase mundial superior al 85%. Muestra lo que el alimentador cuesta la línea cuando se para.
Changeover time Tiempo para cambiar el tipo de lente, incluyendo herramientas y receta. Manual de 15 a 30 minutos contra menos de 5 minutos.
Configuración segura de ESD Resistencia a la superficie sostenida en 10^6–10^9 ohm con puesta en tierra. Protege lentes y tableros de daño estático.
IATF 16949 / ISO 13485 Normas de calidad automotriz y médica. Decide los requisitos de documentación y validación.
ISPM-15 Estándar de embalaje internacional de madera. Crates aduanas claras sin demora.
DDP Entrega de derechos pagados Incoterm. Un precio todo incluido al destino.

Hoja de Cheat métrica: Manual vs Automatic Lens Feeding

El cuadro que figura a continuación recoge las cifras publicadas que normalmente se citan lado a lado en una propuesta de alimentación. Trate de la columna automática como la especificación a ser verificada en aceptación, no como una reclamación de marketing: cada línea se puede medir en su propio objetivo durante una prueba de muestra.

Métrica Alimentación manual DPS-2 alimentación automática
Mediador 800 A 1.200 UPH 3.600–7,200 UPH por canal
Rejection rate 5–15% under 0.5%
Cambio entre tipos de lentes 15 a 30 minutos menos de 5 minutos con recetas almacenadas
Operadores por estación de alimentación 1 operador continuamente ninguno durante la producción
Cpk 1.33 típico verificado por receta en aceptación
Ajuste del lugar dependiente del operador ± 1 mm de alineación de recogida
Tiempo de ciclo por lente manual de selección y lugar 0,5 a 1 segundo por lente
Rango de tamaño de lentes limitada por la destreza 3 a 25 mm
Pago No aplicable 6 a 11 meses sobre proyectos publicados
Sample test no necesario 500–800 lentes, prueba gratuita de 48 horas

Cómo utilizar este Glosario en una evaluación del feeder

Cuando se ofrece un alimentador, pida cinco números por escrito: rendimiento por canal en UPH en su lente, tasa de rechazo medida en un ensayo, tiempo de cambio con la herramienta incluida, tolerancia de alineación en el punto de recogida, y el MTBF de los componentes de uso. Entonces pregunte qué perfiles de lente ya están almacenados en el PLC, y qué sucede cuando la pista se vacía a mitad del pánel — ¿espera el monturador, o el alimentador indica una parada controlada?

Por último, coincida con los términos de sus propios datos. Si su línea cambia el tipo de lente dos veces a la semana, el tiempo de cambio domina el cálculo de la devolución. Si su costo de chatarra por lente es alto, la tasa de rechazo domina. Si ejecutas una lente durante meses, dominan el rendimiento y el tiempo de inactividad. El glosario existe para que esas tres oraciones puedan ser escritas en las mismas unidades por ambos lados de la tabla.

Páginas relacionadas en este grupo de conocimientos

Este glosario es la página de referencia de un grupo de alimentación de cuatro partes. Léalos para cuando especifique una nueva estación de alimentación, o vaya directamente a la guía de solución de problemas si un alimentador ya está funcionando.

  • DPS-2 panorama general del producto — lo que es la máquina y qué lentes alimenta.
  • DPS-2 FAQ — las preguntas comerciales y de herramientas que los compradores hacen primero.
  • Comparación manual vs automática - convierte el volumen y mezcla en una decisión.
  • Troubleshooting guide - las fallas que un operador se reúne después de la instalación.

Vea las guías vinculadas a continuación.
Preguntas frecuentes

¿Qué es un alimentador vibratorio?Productos relacionados
Un dispositivo automatizado que utiliza vibración electromagnética para mover partes a lo largo de una pista, orientándolas con puertas y sensores antes de la entrega a un punto de recogida, reemplazando el manejo manual de piezas.
¿Qué es UPH?Productos relacionados
Unidades por hora: el número de componentes procesados en una hora. La alimentación manual de lentes funciona 800–1,200 UPH; el DPS-2 alimenta 3,600–7,200 UPH por canal.
¿Qué es la tasa de rechazo?Productos relacionados
La parte de las piezas que fallan la colocación o la inspección. La alimentación manual de lentes suele rechazar el 5-15%; la alimentación automática de doble frecuencia tiene menos del 0,5%.
¿Qué es el control PID?Productos relacionados
Un algoritmo de control de retroalimentación (Proporcional–Integral–Derivativo) que ajusta continuamente la salida para mantener un punto. En los alimentadores mantiene la amplitud de vibración estable a pesar de los cambios de carga.
¿Qué es la vibración de doble frecuencia?Productos relacionados
Una arquitectura patentada por JHIMS usando dos unidades independientes: circular (50–120 Hz) para el movimiento a granel y directo (100–200 Hz) para la alineación de precisión, cada una con su propio controlador PID. Ver el Comparación técnica.
¿Qué es la herramienta de alimentador?Productos relacionados
Las piezas mecánicas personalizadas — inserción de tazón, pista y puerta de orientación— coincidieron con una geometría de lente específica para que el alimentador pueda orientarla de forma fiable.
¿Qué es la alimentación de lentes en SMT?Productos relacionados
La alimentación de lentes es el proceso que ofrece lentes ópticas a una máquina de pick-and-place ya separada, orientada y apagada en el punto de recogida. Reemplaza la carga manual de la bandeja, que funciona 800–1,200 UPH con una tasa de rechazo del 5–15%.
¿Cuál es la diferencia entre UPH y CPH?Productos relacionados
Ambos cuentan salida por hora. CPH cuenta las colocaciones de componentes y es la calificación estándar para los montadores; UPH cuenta las unidades que se alimentan y se utiliza normalmente para un alimentador de lentes, donde un canal ofrece 3,600–7,200 lentes por hora.
¿Qué es un escape en un alimentador vibratorio?Productos relacionados
El escape es la puerta al final de la pista lineal que libera exactamente una lente por ciclo de máquina. Previene dobles picos y mantiene una sola lente esperando en el punto de recogida.
¿Qué es una puerta de orientación?Productos relacionados
Una puerta de orientación es una característica de metal en forma o nylon en la vía espiral que sólo permite pasar una lente orientada correctamente. Los lentes acostados planos, invertidos o doblados son devueltos al tazón, que es lo que impulsa la tasa de rechazo por debajo del 0,5%.
¿Qué me dice Cpk sobre un alimentador de lentes?Productos relacionados
Cpk mide lo repetidamente que el alimentador mantiene su tolerancia. Un Cpk de 1.33 es la línea de aceptación habitual, y debido a que Cpk es específico para recetas debe ser verificada con su propio objetivo en lugar de tomar de una hoja de datos.
¿Qué es OEE y por qué la alimentación lo afecta?Productos relacionados
OEE multiplica la disponibilidad, el rendimiento y la calidad; el rendimiento de clase mundial es superior al 85%. Un alimentador que atasca o vacía en el medio del pántalo para el montador, por lo que alimentar el tiempo de espera fija el techo para toda la línea.
¿Qué es el tiempo de cambio en la alimentación de lentes?Productos relacionados
El tiempo de cambio es el tiempo total para cambiar el alimentador a otro tipo de lente, herramienta y receta incluida. La alimentación manual necesita 15-30 minutos; un alimentador controlado por PLC con recetas almacenadas y herramientas sin herramientas lo hace en menos de 5 minutos.
¿Qué es una configuración de alimentador seguro de ESD?Productos relacionados
Es un alimentador construido y basado para que la resistencia a la superficie permanezca dentro de la gama 10^6–10^9 ohm, protegiendo lentes y tablas de descarga electrostática durante la alimentación y colocación.
¿Qué es ISPM-15 y por qué importa?Productos relacionados
ISPM-15 es el estándar internacional para el embalaje de madera. Las cajas JHIMS son fumigadas y selladas en consecuencia, por lo que la máquina limpia las costumbres en la mayoría de los países sin tratamiento adicional.
¿Qué es DDP y JHIMS envía DDP?Productos relacionados
DDP (de pago entregado) significa que el vendedor lleva todos los costos al destino, incluyendo los derechos. JHIMS envía DDP a la mayoría de los destinos, por lo que el precio cotizado es el precio pagado.
¿Cuáles son los términos de pago JHIMS?Productos relacionados
Los términos estándar son el 70% de depósito T/T con el pedido y el 30% T/T antes del envío. Los clientes existentes pueden usar un L/C a la vista.
¿Está incluido el entrenamiento de instalación y operador?Productos relacionados
JHIMS proporciona instalación, puesta en marcha y formación de operadores por ingenieros certificados, por lo que el servicio in situ está disponible a cargo. La capacitación remota en vídeo, el apoyo a la documentación y la orientación técnica son gratuitas.
¿Qué es una prueba de muestra y cuántos lentes se necesitan?Productos relacionados
Una prueba de muestra es una prueba de su lente en el alimentador antes de que se cometa la herramienta. JHIMS ejecuta 500–800 lentes en una prueba gratuita de 48 horas e informa de calidad y rendimiento de orientación.
¿Qué tamaños de lente puede un mango de alimentador DPS-2?Productos relacionados
El DPS-2 está construido para lentes ópticas y LEDs de 3 mm a 25 mm de ancho, con herramientas acordes con la geometría de lente específica. Un objetivo fuera de esa banda se maneja como un proyecto de herramientas personalizado.
¿Cuántos alimentadores necesita una línea?Productos relacionados
La salida del canal coincide con la demanda del montaje: con 3.600–7,200 UPH por canal, uno o dos canales generalmente cubren una estación de colocación de lentes. Las líneas de alta mezcla agregan canales para evitar cambios en cada interruptor de lente.
¿Qué es el MTBF y qué partes más importan?Productos relacionados
MTBF es el tiempo medio entre fallos, usado para comparar la vida de componentes. En el DPS-2 el PLC se clasifica por encima de 100.000 horas, válvulas SMC por encima de 10 millones de ciclos y sensores Keyence por encima de 50.000 horas.
¿Para qué se usa Modbus TCP en un alimentador?Productos relacionados
Modbus TCP es el protocolo abierto que el alimentador PLC utiliza para publicar los recuentos de ciclo, rechazar los recuentos y ejecutar el estado a un ordenador de línea o MES, que es cómo OEE y la presentación de informes de trazabilidad se vuelven automáticos.
¿Qué es IATF 16949 y afecta a una compra de alimentador?Productos relacionados
IATF 16949 es el estándar de calidad automotriz. Se requiere control de procesos, trazabilidad y prevención de defectos para el equipo de producción, por lo que los parámetros documentados y el control de cambio son parte de la especificación en lugar de un extra.
¿Cómo señala el alimentador una atasco?Productos relacionados
Sensores de fibra óptica en la presencia y flujo de lentes de visión lineales. Si la pista se vacía o una lente deja de moverse, el controlador eleva una alarma en el HMI e informa de la condición sobre Modbus TCP en lugar de dejar que el montador espere indefinidamente.
¿El alimentador necesita mantenimiento regular?Productos relacionados
Sí. Pistas, puertas y fibras sensor son artículos de desgaste: limpieza programada e inspección de puertas mantienen las figuras de MTBF publicadas significativas, y los kits de repuesto se citan con la máquina para mantener una línea sin esperar el envío en el extranjero.

¿Tiene un mandato para sugerir?

Póngase en contacto con nuestros ingenieros para sugerir un término para este glosario, o pregunte acerca de la automatización de alimentación de lentes para su línea.

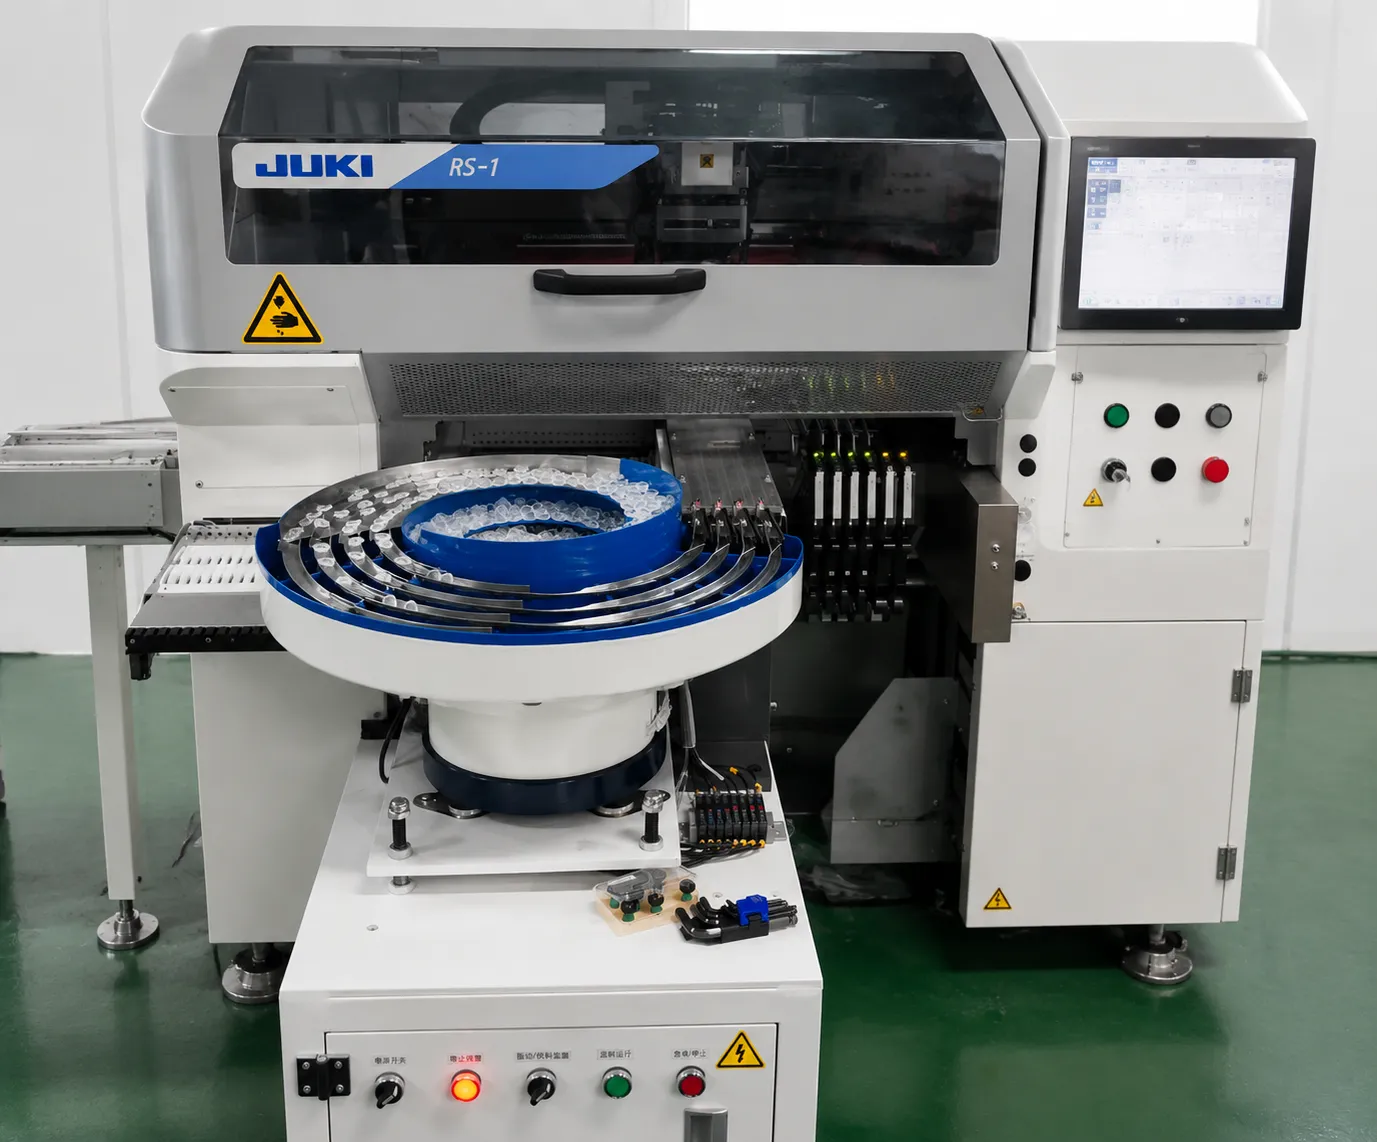
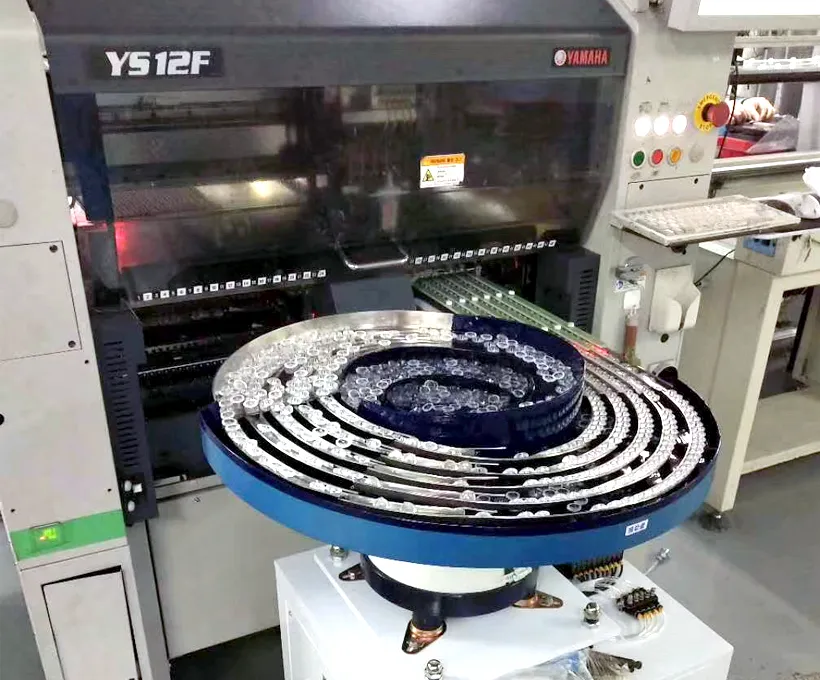
Estos términos en la práctica: ver alimentador vibratorio de lentes en una máquina de pick-and-place y alimentación de lente LED automática en producción. Más imágenes de máquina y fábrica está en JHIMS YouTube channel.


📞 (86-755) 86700443✉ [email protected]