Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h
Endereço
Edifício A1, Parque Industrial Runteng, Rua Xishan, nº 4, Comunidade Longteng, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen 518000, China
Horário de Atendimento
Segunda a sexta: 7h – 19h
Fim de semana: 10h – 17h

Como uma fábrica de retroiluminação de TV com 12 linhas passou da colocação manual de lentes para 24 alimentadores DPS-2: rejeição de 12% para 0,3%, produtividade de 900 para 3.420 UPH, OEE de 58% para 81%, payback em 7 meses.

Como uma fábrica de retroiluminação de TV com 12 linhas passou da colocação manual de lentes para 24 alimentadores DPS-2: a linha de base medida, os critérios de aceitação e a evolução dos KPIs que gerou um retorno de 7 meses.
Este estudo de caso de ROI de alimentador de lentes cobre uma operação de retroiluminação de TV com 12 linhas em Qingdao. Em resumo:
Trate o bloco de visão geral como o conjunto de restrições do projeto, não como contexto. Doze linhas SMT operando 24/7 na alta temporada significam que a alimentação falha como sistema: uma linha com desempenho abaixo do esperado desabastece as linhas a jusante, e uma troca de 30 minutos custa esse tempo doze vezes. O volume anual de TVs implica demanda contínua e elevada de lentes, e é por isso que a estação manual se tornou a restrição limitante. O cliente é uma grande marca de eletrônicos mantida confidencial aqui: nenhum nome de empresa ou de pessoa é divulgado, enquanto os dados de engenharia são apresentados integralmente.
O cliente produz mais de 20 milhões de TVs por ano. Sua fábrica em Qingdao opera 12 linhas SMT para montagem de módulos de retroiluminação de TV, funcionando 24/7 nas temporadas de pico. As lentes de retroiluminação eram colocadas nas barras de luz à mão: os operadores pegavam cada lente e a posicionavam manualmente antes da refusão.
A alimentação manual de lentes é uma das etapas que mais exige mão de obra na produção de módulos de retroiluminação, e a decisão sobre o alimentador de lentes tornou-se um gargalo para toda a fábrica. O processo manual não escalava bem: à medida que os volumes cresciam e os projetos de retroiluminação de TV passavam para geometrias de lente mais finas e variadas, ele se tornou o elo mais fraco da linha. Limitava a produtividade, gerava qualidade de posicionamento inconsistente e tornava o quadro de pessoal nas temporadas de pico um problema constante.
A causa era geométrica. À medida que as barras de luz ficaram mais finas e os contornos das lentes mais variados, o ninho manual que funcionava para a geração anterior tornou-se mais difícil de acertar: a lente é pequena, a janela de posicionamento é estreita e o operador posiciona a olho no ritmo que a linha exige a cada turno. O manuseio entre a bandeja e o ninho acrescenta contaminação e desorientação como fontes de defeito adicionais, e o refugo cresce com a fadiga — por isso a linha era planejada em torno de suas piores horas. A resposta é retirar o operador da etapa de orientação.
Quatro problemas levaram o cliente a automatizar a alimentação de lentes — todos mensuráveis, todos custando tempo de produção:
Cada desafio tem um mecanismo de custo que vale explicitar, porque é esse mecanismo que uma solução precisa interromper. Uma taxa de refugo de 12% não significa apenas lentes descartadas: cada módulo rejeitado carrega também o material que consumiu, a mão de obra para detectá-lo e retrabalhá-lo e a capacidade de inspeção. Uma taxa de alimentação de cerca de 900 UPH significa que a insersora espera entre ciclos, de modo que os equipamentos a jusante operam com carga abaixo da nominal e os gestores compensam com horas extras em vez de capacidade. Trocas de 30 minutos em doze linhas somam horas de produção que nunca aparecem em um relatório de defeitos.
A equipe de compras do cliente definiu cinco requisitos mensuráveis antes de avaliar qualquer fornecedor de alimentadores de lentes:
Os cinco requisitos foram redigidos de modo que cada um pudesse ser medido na linha em operação, e não discutido depois: produtividade como uma taxa de alimentação que elimina a falta de peças nas insersoras; qualidade como refugo muito abaixo da linha de base de 12%, sem mão de obra extra de inspeção; flexibilidade como troca entre várias geometrias de lente; automação como um operador por linha ou menos; e certeza como validação nas próprias lentes do cliente antes do embarque — o que transformou o projeto em um procedimento de aceitação, e não em um exercício de especificação.
O projeto foi aceito com base em dados medidos da linha, então a primeira tarefa foi fixar a linha de base com honestidade. Antes da instalação de qualquer alimentador, quatro KPIs foram registrados a partir dos próprios sistemas do cliente: refugo de 12%, produtividade de alimentação de cerca de 900 UPH por linha, alocação de operadores em níveis manuais por linha e OEE de 58%. Registrar esses números antes do início do projeto é o que torna legítima qualquer comparação posterior — uma linha de base reconstruída depois tende a se mover na direção que a discussão exigir.
A segunda etapa vinculou os números ao equipamento. Uma taxa de alimentação de 0,5 a 1 segundo por lente por canal equivale a 3.600 a 7.200 UPH por canal, o valor que a configuração precisa entregar no conjunto real de lentes; refugo abaixo de 0,5% é o número de qualidade que o ferramental precisa atingir nessas mesmas lentes. Como o burn-in rodou 48 horas com as lentes de produção do cliente, os valores de aceitação e os valores de embarque vieram das mesmas peças, e a aceitação foi feita em produção real com os quatro KPIs medidos simultaneamente.
A linha de base foi registrada antes da instalação e usada como referência para a aceitação. Cada linha abaixo indica de onde vem o número, para que o mesmo método possa ser aplicado em outra linha.
| Item da linha de base | Valor registrado antes da instalação | Fonte da medição |
|---|---|---|
| Taxa de rejeição | 12% na colocação manual de lentes | Registros de qualidade da linha no ponto de contagem definido |
| Produtividade de alimentação | Cerca de 900 UPH por linha | Contadores da insersora durante um turno completo |
| Alocação de operadores | Equipe de colocação manual em cada linha | Escala de pessoal e plano de alocação por linha |
| OEE | 58% | Dados de produtividade e tempo de parada da linha |
| Tempo de setup | 30 minutos ou mais por troca de lente | Registro de produção dos eventos de setup |
| Escala do equipamento | 24 unidades DPS-2, 2 por linha, configuração de 4 canais | Lista de configuração do projeto |
| Base de validação | Lentes de produção do cliente, burn-in de 48 horas antes do envio | Relatório de teste antes do envio |
| Janela de aceitação | 30 dias de aceitação em produção real | Cláusula de aceitação do contrato |
JHIMS implantados 24 alimentadores vibratórios de lentes DPS-2 (2 por linha) com configurações personalizadas de 4 canais ajustadas às geometrias das lentes de retroiluminação do cliente. Cada unidade alimenta as lentes diretamente no cabeçote de posicionamento a 0,5–1 segundo por lente com uma taxa de rejeição abaixo de 0,5%, acionados por tecnologia patenteada de vibração de dupla frequência.
A arquitetura de dupla frequência separa a alimentação circular de volume do alinhamento linear de precisão — eliminando a interferência de ressonância comum em alimentadores de frequência única e mantendo a amplitude estável em variações de carga. Os perfis predefinidos no CLP armazenavam parâmetros completos de vibração: até 50 predefinições de tipo de lente tornavam a troca sem ferramentas e em menos de 5 minutos, com recuperação de perfil rápida o suficiente para reduzir o tempo de setup em até 80%.
Antes do envio, todas as 24 unidades passaram por um Teste de burn-in de 48 horas na unidade da JHIMS em Shenzhen, usando as lentes de produção reais do cliente — a mesma validação que a JHIMS oferece a todo comprador por meio do seu teste gratuito de alimentação com amostras de 48 horas.
A configuração completa de alimentação implantada por linha:
| Item | Configuração |
|---|---|
| Equipamentos | Alimentador vibratório de lentes JHIMS DPS-2 (24 unidades no total) |
| Implantação | 2 unidades por linha × 12 linhas SMT |
| Configuração de canais | Configuração personalizada de 4 canais por geometria de lente |
| Taxa de alimentação | 0,5–1 s por lente — 3.600–7.200 UPH por canal |
| Faixa de lentes | 3–25mm — tipos de três pés internos/externos e reflexão em quatro ângulos |
| Tecnologia de vibração | Dupla frequência patenteada (vibração circular + direta) |
| Controle | CLP totalmente automático com IHM touchscreen, até 50 perfis predefinidos |
| Tolerância de alinhamento | ±1mm (conforme o formato da lente e as dimensões dos pinos) |
| Validação antes do envio | Burn-in de 48 horas com as lentes reais do cliente |
Duas unidades por linha foi uma decisão de capacidade, não de redundância. A linha trabalha com um conjunto misto de lentes, e a quantidade de canais foi escolhida para que o alimentador supere o consumo de lentes da insersora, com folga para trocas e para reequipar um canal. Quatro canais por unidade também ajudam em um cronograma de alta variedade: um canal pode ficar offline para ferramental enquanto os outros continuam alimentando, de modo que uma troca de lente se torna uma sequência de trocas de pista em vez de uma parada. A tolerância de alinhamento foi definida em mais ou menos 1 mm, conforme a forma da lente e as dimensões dos pinos.

A implantação seguiu um caminho de cinco fases, projetado para eliminar riscos em cada etapa — da validação de amostras à produção plena:
| Fase | O que Aconteceu | Benefício |
|---|---|---|
| 1. Validação de amostra | Lentes do cliente submetidas a um teste de alimentação de 48 horas; refugo e amplitude medidos e reportados | Desempenho comprovado no próprio produto do cliente antes de qualquer compromisso |
| 2. Engenharia & burn-in | Configurações personalizadas de 4 canais montadas; burn-in de 48 horas na JHIMS em Shenzhen com as lentes reais | Cada unidade validada antes do envio — sem surpresas no comissionamento |
| 3. Instalação & comissionamento | 2 unidades por linha instaladas; perfis predefinidos no CLP carregados para cada geometria de lente; treinamento de operadores | Linhas de volta à produção rapidamente, prontas para troca desde o primeiro dia |
| 4. Aceitação de 30 dias | KPIs verificados em produção real: rejeição, UPH, operadores, OEE | Aceitação contratual vinculada a resultados medidos |
| 5. Expansão & suporte | Implantação completa nas 12 linhas; resposta em menos de 4 horas e envio de peças de reposição em menos de 48 horas | Suporte contínuo durante a garantia de 1 ano e depois dela |

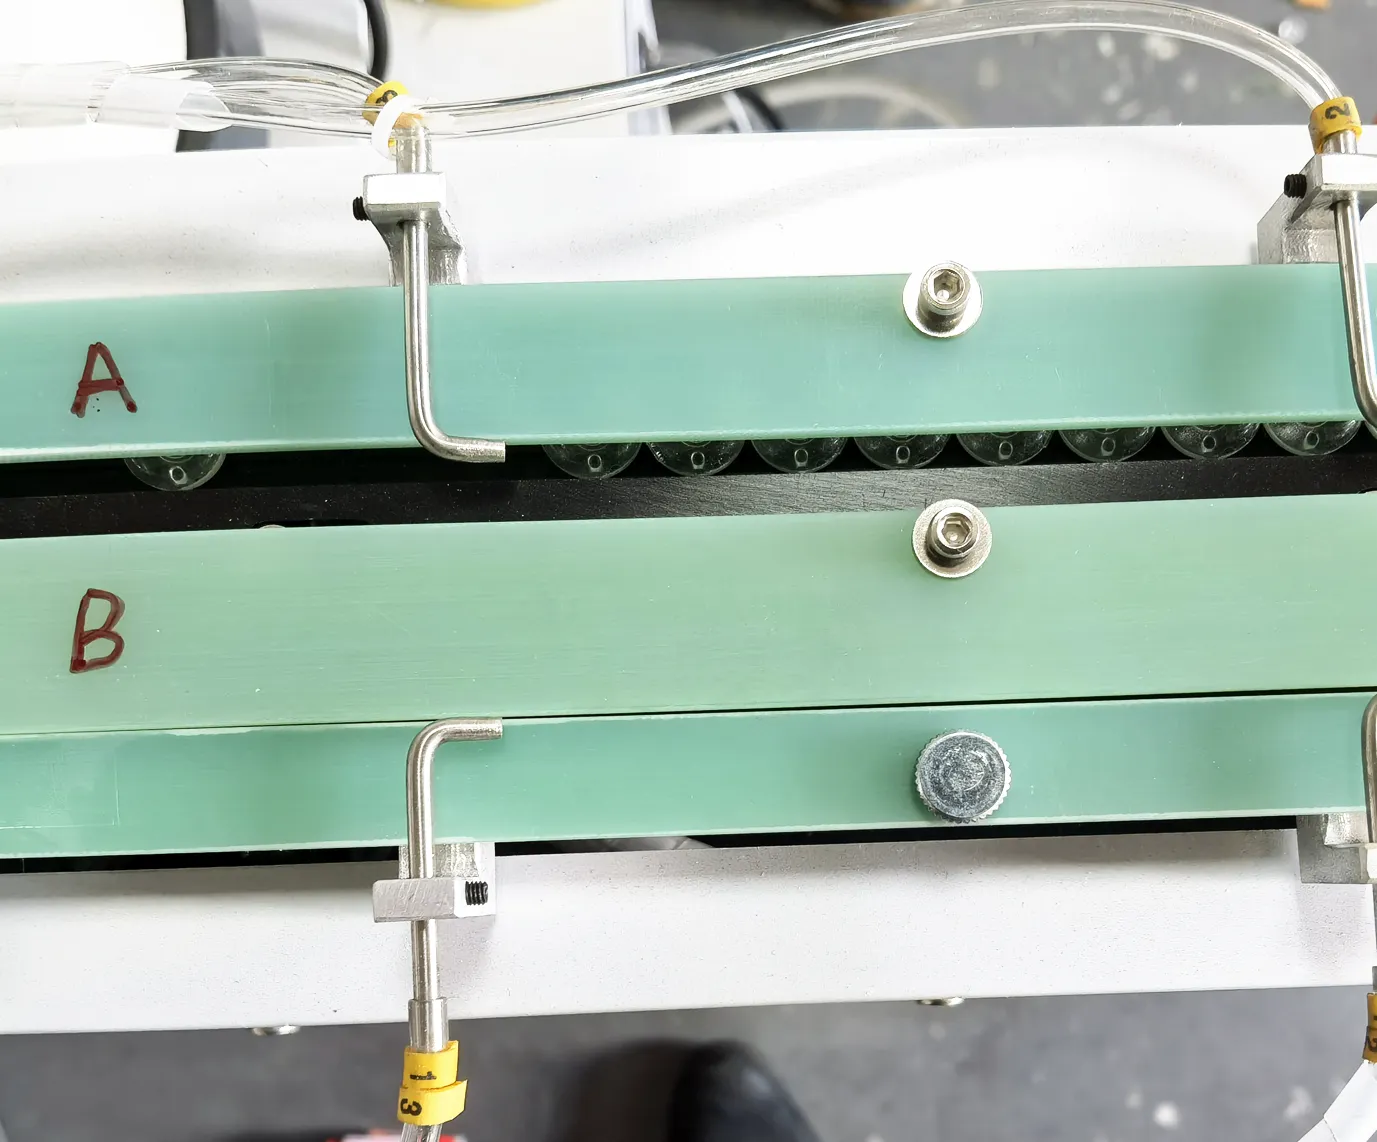

Todos os KPIs deste estudo de caso de ROI de alimentador de lentes foram medidos na linha de produção real do cliente após o comissionamento. O resultado de ROI do DPS-2 da JHIMS: retorno total em 7 meses.
| KPI | Antes (Manual) | Depois (DPS-2) | Melhoria |
|---|---|---|---|
| Taxa de Rejeição | 12% | 0.3% | redução de 40x |
| UPH por Linha | ~900 | 3,420 | aumento de 280% |
| Operadores | Manual (por linha) | 1 por 3 linhas | Controle automatizado |
| OEE | 58% | 81% | +23 pontos |
| ROI | — | 7 meses | Retorno total |

A transição principal: refugo de 12% para 0,3% (cerca de quarenta vezes), produtividade por linha de cerca de 900 para 3.420 UPH, OEE de 58% para 81%, quadro de pessoal de um operador para cada três linhas e retorno em sete meses com 24 unidades. Três efeitos explicam isso: eliminação da variância (a orientação deixou de ser um julgamento humano, então o refugo caiu e parou de variar com o turno e a fadiga), liberação de capacidade (as insersoras agora operam em sua própria capacidade nominal) e liberação de mão de obra (um operador cobre três linhas em vez de uma estação).
O retorno decorre desses efeitos e da escala: 24 unidades em 12 linhas significa que o investimento é feito uma vez por par de linhas, enquanto a economia se acumula por linha a cada turno — mão de obra liberada, material que não é mais descartado a 12% e capacidade que, de outra forma, exigiria horas extras. Antes de esperar um resultado semelhante, verifique três pré-requisitos que este cliente cumpriu: uma linha de base mensurável a partir dos registros existentes, geometria de lente dentro da faixa de ferramental de 3–25 mm com um requisito de orientação definido e uma frequência de troca alta o suficiente para que o tempo de setup seja um custo real.
Os quatro KPIs de negócio e os dois números de equipamento foram todos medidos nas mesmas linhas de produção, antes e depois do comissionamento.
| Métrica | Antes | Após | Como é medido |
|---|---|---|---|
| Taxa de rejeição | 12% | 0.3% | Registros de qualidade no ponto de contagem após alimentação e colocação |
| Produtividade de alimentação por linha | Cerca de 900 UPH | 3.420 UPH | Contadores da insersora durante um turno completo |
| Operadores | Colocação manual em cada linha | 1 por 3 linhas de produção | Escala de pessoal após automação |
| OEE | 58% | 81% | Produtividade da linha em relação aos dados de tempo de parada |
| Troca de lente | 30 minutos ou mais | Menos de 5 minutos com receitas CLP | Troca cronometrada, ferramental mais recall e verificação de receita |
| Taxa de alimentação por canal | Não aplicável à alimentação manual | 0,5–1 segundo por lente | Contagem dos sensores de trilho por canal ao longo de um turno |
| Canais por unidade | Não aplicável | 4 canais por unidade, 2 unidades por linha | Lista de configuração confirmada no comissionamento |
| Tolerância de alinhamento | Posicionada visualmente no alojamento | ±1 mm, definido pelo formato da lente e pelas dimensões dos pinos | Ficha de setup e inspeção do ponto de captação |
| Receitas no controlador | Nenhum | Até 50 predefinições de tipo de lente no CLP | Lista de perfis na IHM |
Veja a mesma tecnologia de alimentação operando com lentes reais — a tecnologia por trás deste estudo de caso:

Assista ao vídeo completo no YouTube · mais vídeos de máquinas e da fábrica no Canal oficial da JHIMS.
Assista com uma pergunta em mente: como a lente vai do bowl de volume até uma posição de apresentação repetível sem que um operador a toque? A parte interessante não é o bowl, mas a fronteira entre o movimento de volume e o alinhamento — a vibração circular movimenta as peças no bowl, e um estágio linear separado as organiza ao longo do trilho com um passo controlado, para que o bico encontre cada lente no mesmo lugar. Essa separação é o motivo pelo qual a amplitude pode ser ajustada para a lente, e não para o transporte.
O Alimentador Neste CasoJHIMS DPS-2Alimentador vibratório de lentes para pick-and-place SMT · 0,5–1 s por lente · rejeição <0,5% · alinhamento ±1mm · 6 marcas de insersorasVer produto → ComplementarInsersora Yamaha YSM10Insersora modular compacta de alta velocidade – 46,000 CPH, 96 alimentadores, e-Vision + Visão Lateral.Ver produto →
 Insersora Yamaha YSM20RInsersora modular de 95.000 CPH — combina com linhas de alimentação de lentes DPS-2.Ver produto →
 Inspeção 3D de Pasta de Solda (SPI)Detecte defeitos de impressão antes da refusão com inspeção 3D de pasta em 100%.Ver produto →
 Forno de Refusão R10Refusão com ar quente sem chumbo e perfil térmico estável para conjuntos de lentes.Ver produto →
 Máquina de Dosagem D900Dosagem de precisão para etapas de verniz conformal e colagem de lentes.Ver produto →
 Guia de CompraComo Escolher um Alimentador de Lentes SMT (2026)Um roteiro de compra em 8 etapas, scorecard de fornecedores e comparação entre frequência dupla e simplesLer artigo →
 ComparaçãoAlimentador Vibratório de Frequência Dupla vs. SimplesComparação técnica das duas tecnologias de vibraçãoLer artigo →
 ComparaçãoAlimentador de Lentes SMT Manual vs. AutomáticoQual método de alimentação é ideal para a sua produção?Ler artigo →
 Estudo de CasoCaso do Alimentador de Lentes SMT: Backlight de TV em XiamenImplantação do alimentador de lentes em linhas de produção de backlight de TVLer artigo →
 Estudo de CasoCaso do Alimentador Vibratório de Lentes: Iluminação LED na RússiaEstudo de caso do alimentador vibratório na produção de iluminação LEDLer artigo →
 Guia de CompraFornecimento de Equipamentos SMT da ChinaUm guia de compras com gestão de risco: verificação de fornecedores, scorecards e proteção do pagamentoLer artigo →
Envie amostras de lentes para um teste de alimentação gratuito de 48 horas e receba uma projeção de ROI personalizada — medida nas suas lentes, não estimada a partir de um folheto.















