地址
中国广东省深圳市宝安区石岩街道龙腾社区西山路4号润腾工业园A1栋(518000)
工作时间
周一至周六:09:00 – 23:00(UTC+8)
周日:休息
地址
中国广东省深圳市宝安区石岩街道龙腾社区西山路4号润腾工业园A1栋(518000)
工作时间
周一至周六:09:00 – 23:00(UTC+8)
周日:休息

JHIMS M8 自动视觉钢网印刷机视频教程 — 三个操作步骤、故障诊断表、耗材、保养周期、参数,以及导致多数印刷缺陷的操作员失误。
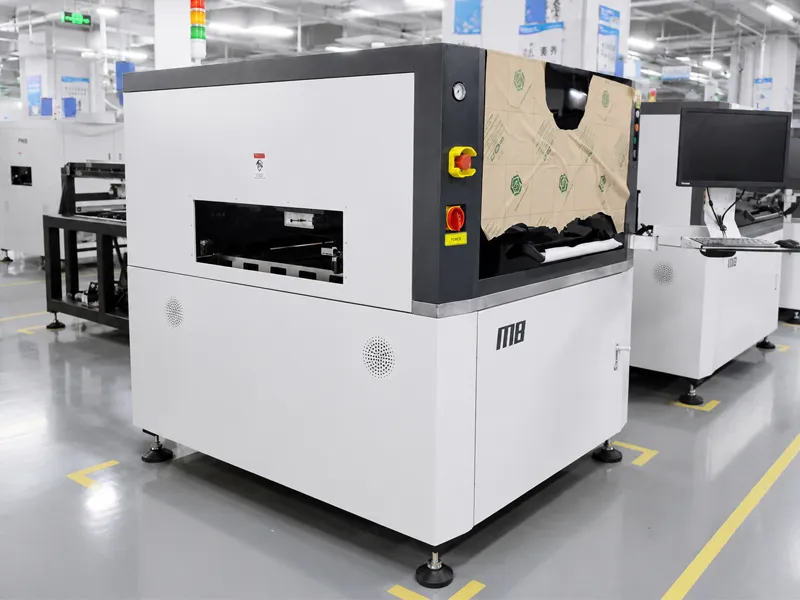

点击任意步骤即可播放对应教程视频。上方主播放器可完整播放 3 步流程——点击步骤即可原地播放。
开机前请确认 M8 锡膏印刷机的气压在规格范围内,检查钢网夹具已打开且钢网放置到位,确认刮刀已安装并对齐,清除印刷台上任何异物。启动软件并等待加载完成,然后点击“启动”复位各轴。始终把安全放在首位——任何干预前先按停止按钮。清空搬运区的挡块,需要时输入工程师模式(默认密码 000000 或 888888)。
输入 PCB 规格(如 120×100×1.5mm)、钢网尺寸、刮刀速度(默认 50mm/s,可调)与压力(默认 3kg,可调),以及清洗协议(湿洗/干洗/真空,循环可编程)。调整 PCB 通道以匹配板厚,保证过板顺畅。使用 CCD 相机示教标记点——调节亮度、对齐钢网(如 Y 轴 +2mm)并确认焊盘对位。添加清洗耗材与锡膏,通过试印调试偏移量,然后保存程序并启动生产。要点:重视安全、配置准确、发挥 CCD 精度、反复迭代调试。
让设备自动定位板件并建立对角标记点,然后进入“标记 2D”。清除先前设置、对焊盘成像、细化检测窗口并修正序列错误(右键移除不准确处、保存修改)。设定锡膏不足与过多的阈值,并配置错误报警动作(停机、警告或记录)。激活 2D 检测,模拟缺陷以测试报警,并按你的质量标准调整窗口。核心:对角标记实现对位;聚焦窗口与修正优化检测性能。
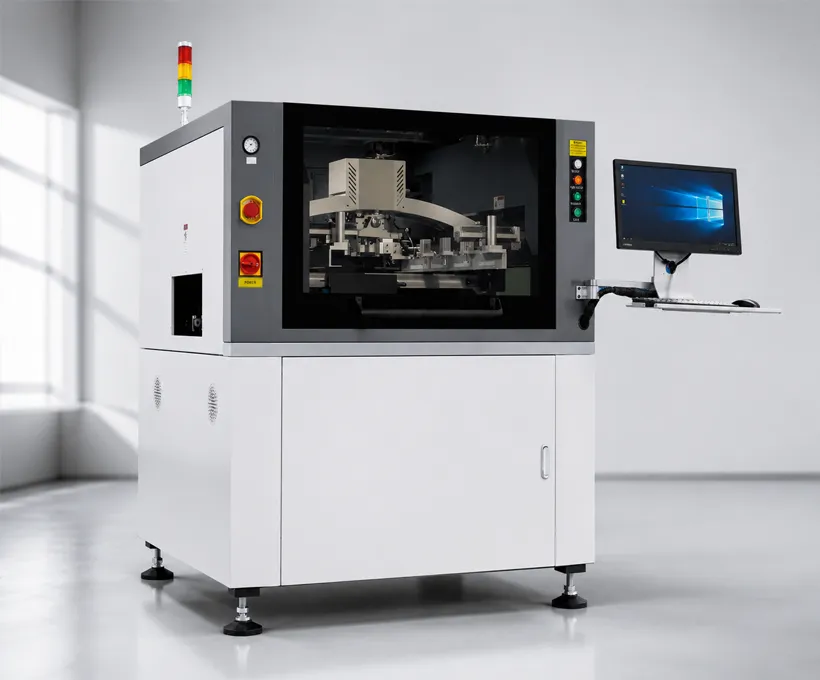
钢网印刷既是一个流变学问题,也是一个机械问题。锡膏具有触变性:在刮刀的剪切作用下它会变薄并流入钢网开孔,一旦停止便立刻重新变稠,从而在焊盘上保持形状。决定锡膏沉积是否平整、清晰、可重复的因素,包括锡膏粘度(出厂时及使用中老化)、钢网厚度与开孔设计,以及刮刀的压力、角度与速度。当这些参数发生漂移,就会出现典型缺陷——塌落与桥连、开焊,或看似正常但回流后不能正确焊接的沉积。以下章节是超越操作手册的实用知识:如何诊断故障、保持设备健康的耗材与滤芯、防患于未然的维护周期,以及现场快速正确设置的参数速查。
| 症状 | 可能原因 | 概率 | 解决方法 |
|---|---|---|---|
| 印刷不完整 / 漏印 | 钢网开孔堵塞 | 35% | 运行清洁循环;堵塞时用溶剂手动清洁 |
| 印刷不完整 / 漏印 | 刮刀压力过低 | 15% | 增大压力;确认气源供应 |
| 拉尖/连锡 | 刮刀压力过高 | 20% | 降低压力;检查刮刀刀刃 |
| 对位漂移 | 基准点示教错误 | 15% | 放大十字线重新示教对角基准点 |
| 2D 误报警 | 阈值过紧 | 10% | 放宽阈值,将误报率控制在 2% 以下 |
| 锡膏拉丝 | 分离速度过快 | 5% | 钢网与 PCB 分离过慢 |
| 板面部分无印刷 | 钢网变形或未平贴;板支撑销缺失 | – | 检查钢网平整度并夹紧;在变形区域下方加支撑销 |
| 锡膏过量 | 刮刀压力过高或速度过低 | – | 降低压力;提高速度 |
| 锡膏过量 | 钢网-PCB 分离过快 | – | 放慢分离速度 |
| 锡膏不足 | 刮刀刀刃磨损或边缘损坏 | – | 更换刮刀刀刃 |
| 锡膏不足 | 钢网开孔偏小或堵塞 | – | 核对开孔-焊盘比;运行清洁循环 |
| 桥连 | 锡膏粘度过低 | – | 检查锡膏粘度;重新处理锡膏 |
| 桥连 | 刮刀角度不当 | – | 核对刮刀角度(默认 60°) |
| 印刷偏移 | PCB 未夹紧或支撑销未设置 | – | 核对 PCB 夹紧与支撑销布局 |
| 印刷偏移 | 钢网偏中 | – | 重新使钢网对准 PCB |
| 对位漂移 | 钢网张力不足 | – | 检查钢网张力,必要时重新张紧 |
| 对位漂移 | CCD 镜头脏污——标记识别不稳 | – | 清洁 CCD 镜头;重新示教标记 |
| 2D 漏检缺陷 | 检测阈值过松 | – | 收紧阈值;重新示教窗口 |
| 2D 误报 | 相机未对齐或窗口漂移 | – | 重新标定 2D 相机位置与窗口 |
| 锡膏外溢 | 刮刀压力过高 | – | 降低压力;检查刀刃边缘 |
| 漏印 | 批次间未触发钢网清洁 | – | 核对程序中的清洁循环频率 |
| 气压过低报警 | 气源不足;调压阀未设定 | – | 检查空压机与调压阀;将压力设定在规格内 |
| 耗材 | 零件号 | 更换周期 | 备注 |
|---|---|---|---|
| 传送皮带 | 2620MM | 磨损 / 断裂时 | 磨损后更换 |
| 皮带轮 | 696 传送轮(含轴承) | 磨损时 | – |
| 传感器 | GL5/L/28a/115 (EE-SX671) (中文(简体) ) | 损坏时 | – |
| 步进驱动(各轴) | 2D45M | 损坏时 | – |
| 清洁升降气缸 | MGPM16-10 | 损坏时 | – |
| 酒精电磁阀 | 1022-22-TMA | 损坏时 | – |
| 1022-22-TMA | – | 损坏时 | – |
| 滤芯组合 | 300MM | 堵塞时 | – |
| 挡锡块 | 变形时 | 损坏时 | – |
| 长边夹紧机构 | 300MM | 磨损时 | – |
| 刮刀 | 损坏时 | 磨损时 | – |
| 长边夹紧 | 530x510 毫米 | 用尽后更换 | 每卷更换 |
| 保养部位 | 检查与维护内容 | 工具 |
|---|---|---|
| 1. 平台 | 检查各连接部位螺丝有无松动;清洁平台上的油污与残留锡膏;保持工作面清洁;丝杆与导轨注润滑油。 | 油枪、无尘布 |
| 2. 刮刀 | 检查螺丝、线插头等有无松动;清除异物;检查刮刀平移皮带磨损与螺丝紧固情况;如为丝杆则加注润滑油。 | 油枪 |
| 3. 清洗装置 | 检查清洗装置是否形变;卷纸马达能否正常卷纸;清洗胶条磨损情况;喷淋阀喷射是否正常;清洗管有无腐蚀漏液;喷淋皮带磨损情况。 | — |
| 4. 视觉 CCD | 检查相机安装螺丝与接头是否松动;清除掉落异物;确认成像清晰;检查停板气缸接头有无漏气。 | 无尘布 |
| 5. 网板 | 检查钢网框架有无形变、清洁与磨损;气缸是否漏气;气管是否磨损;左右网框支架是否平行。 | — |
| 6. 运输 | 检查导轨螺丝有无松动;有无油污残留锡膏;运输皮带磨损断裂情况;轨道高低是否一致(无喇叭口);阻挡螺钉磨损情况。 | — |
| 7. 电气 | 用万用表测量地线是否接通;检查气压表;过滤器放水;各气缸有无漏气;端子线路有无松动;运动控制卡状态;设备外壳与工控机风扇;各轴原极限开关;电器部位转接板清洁。 | 万用表 |
| 8. 外壳 | 外壳用无尘布加少许 W40 清洗油擦拭灰尘,不可用水或用气枪吹。 | 无尘布、W40 |
| 9. 水平 | 用水平仪放置在平台上,测量确认机器水平状态。 | 水平仪 |
| 参数 | 推荐值 | 允许范围 | 备注 |
|---|---|---|---|
| PCB 尺寸 | 最大 650×610mm | 按设备规格 | 可选扩展 |
| 钢网尺寸 | 850×850mm | 按设备规格 | 标准框尺寸 |
| 刮刀速度 | 50 mm/s | 可调 | 细间距用低速 |
| 刮刀压力 | 3 kg | 可调 | 细小开口时调低 |
| 重复精度 | ±0.01 毫米 | ±0.01 毫米 | CCD 标记点对位 |
| 清洗模式 | 湿洗 / 干洗 / 真空 | 可编程 | 批次间自动循环 |
| 检测 | 2D 自动检测并带错误报警 | 可配置 | 检测锡膏不足/过量与桥连 |
| 酒精喷洒速度 | 200 | 可调 | 按配方 |
| 供电电源 | 220V 单相 | — | — |
表格只是起点,而一台真正稳定运行的印刷机与一台总被争论的印刷机之间的差别,在于起点之后做了什么。有三个参数值得特别注意。刮刀速度以 50 mm/s 为参考值,细间距作业通常需要更慢,因为锡膏需要时间滚动并填充开孔,而不是被快速推过钢网。刮刀压力以 3 kg 为参考,细开孔应更低——压力过大会把锡膏压到钢网背面,再转移到下一块板上,形成难以追溯的随机缺陷。±0.01 mm 的重复精度是机器本身的属性,无法靠调整改善,这也是 Mark 点识别流程比页面上任何参数都更重要的原因:视觉对位决定板材实际位置。
其余几行是产品之间容易被忽略的内容。PCB 与钢网尺寸由客户自有的框架决定,扩展选项应在采购时确定,而不是等到有更大板件时才被动发现。清洗模式 — 湿式、干式或真空,可按批次编程 — 决定开孔状态有多少能被自动管理;酒精喷洒速度应与配方放在一起,因为它与锡膏类型相互作用。电源为单相 220 V。值得养成的习惯是:把这些速查值当作基准,并将每一次有意偏离与配方一并记录,使下一位操作者从已知设置开始,而不是从一个不明的调整开始。
2D 检测相机在印刷完成后扫描沉积的锡膏图形。通过将每个锡膏沉积的面积与钢网开孔面积对比,系统可检测锡膏不足(面积过小)、锡膏过量(面积过大)与桥连(锡膏连接相邻焊盘)。它不能直接测量高度——那需要 3D/SPI——但基于面积的检测能在回流焊前捕获大多数印刷缺陷。
在印刷机处发现的缺陷只需数秒即可修复(清洗钢网、重新印刷)。回流焊后发现的缺陷则需数分钟甚至数小时(拆焊、返工或报废)。2D 检测是整个 SMT 产线成本最低的质量关卡。
示教不当的标记点会使板上的每次印刷都发生偏移。误差会在整块板上累积——原点 0.1mm 的标记误差在 300mm 板的远端会变成 0.5mm 偏移。放大十字线仔细示教标记点。
M8 采用对角标记点(例如左下与右上)来同时校正 X/Y 平移与旋转。单个标记只能校正平移,对角标记是大板精确对位的最低要求。在超大尺寸(最大 1200 × 350 mm)下, L12 超大尺寸视觉锡膏印刷机 将同样的对角标记对位与集成式 2D 锡膏检测结合在一起。
这六个错误按成因归类,这样归类有用,因为每类的解决办法不同。前两个来自开机时的图省事:未确认气压和钢网夹就开机,会产生误报并有机械损伤风险;只示教一个 MARK 点,板子的旋转偏差得不到校正,对位误差便间歇出现,还被归咎于机器而不是示教流程。示教两个对角 MARK 点即可解决,在设置阶段规范操作的成本只有几秒钟。
接下来两项源于把参数沿用到其他产品。细间距板需要比默认值更低的压力和更慢的速度,因为在粗间距板上有效的参数会把细小的开口糊住;而反复出现的检测报警是工艺真正漂移的信号,正确的做法是排查,关闭报警则等于拆掉产线上最廉价的质量关口。最后两项源于物料与清洁纪律:混用锡膏会污染开口并造成漏印缺陷,CCD 镜头脏污会降低标记识别能力,其表现是对位漂移和检测结果不可靠,而不是镜头本身的问题。实际上,后两项是大多数关于印刷机精度投诉的成因。
这七条规则的共同点是:成本低、可重复、以预防为主。放大十字光标示教对角标记,可从源头确立对位质量,因为此后每一块板都以这些标记为基准对位。保持 2D 检测开启,就保住了 SMT 产线上成本最低的质量关卡——在印刷环节发现的缺陷不会流到贴装或回流焊,而到那里再纠正,代价要高得多。每周清洁 CCD 镜头则同时保护两项功能,因为对位与检测由同一套视觉系统完成。
其余几条规则管的是变更与漂移。随锡膏类型调整刮刀参数,是因为每种锡膏都有自己的压力和速度最佳区间,把一套参数从一种锡膏复制到另一种,等于采用了一个尚未验证的新工艺。每个班次检查首板质量约需半分钟,能在批量生产前发现漂移。新板投产时备份程序,可以回滚而不必重新示教;把阈值设置与每份配方一并记录,日后讨论质量时就能对照记录值,而不是去追查哪里变了。
相关JHIMS M8 锡膏印刷机全自动视觉锡膏印刷机,CCD 标记点对位(±0.01mm),集成 2D 检测。查看产品 →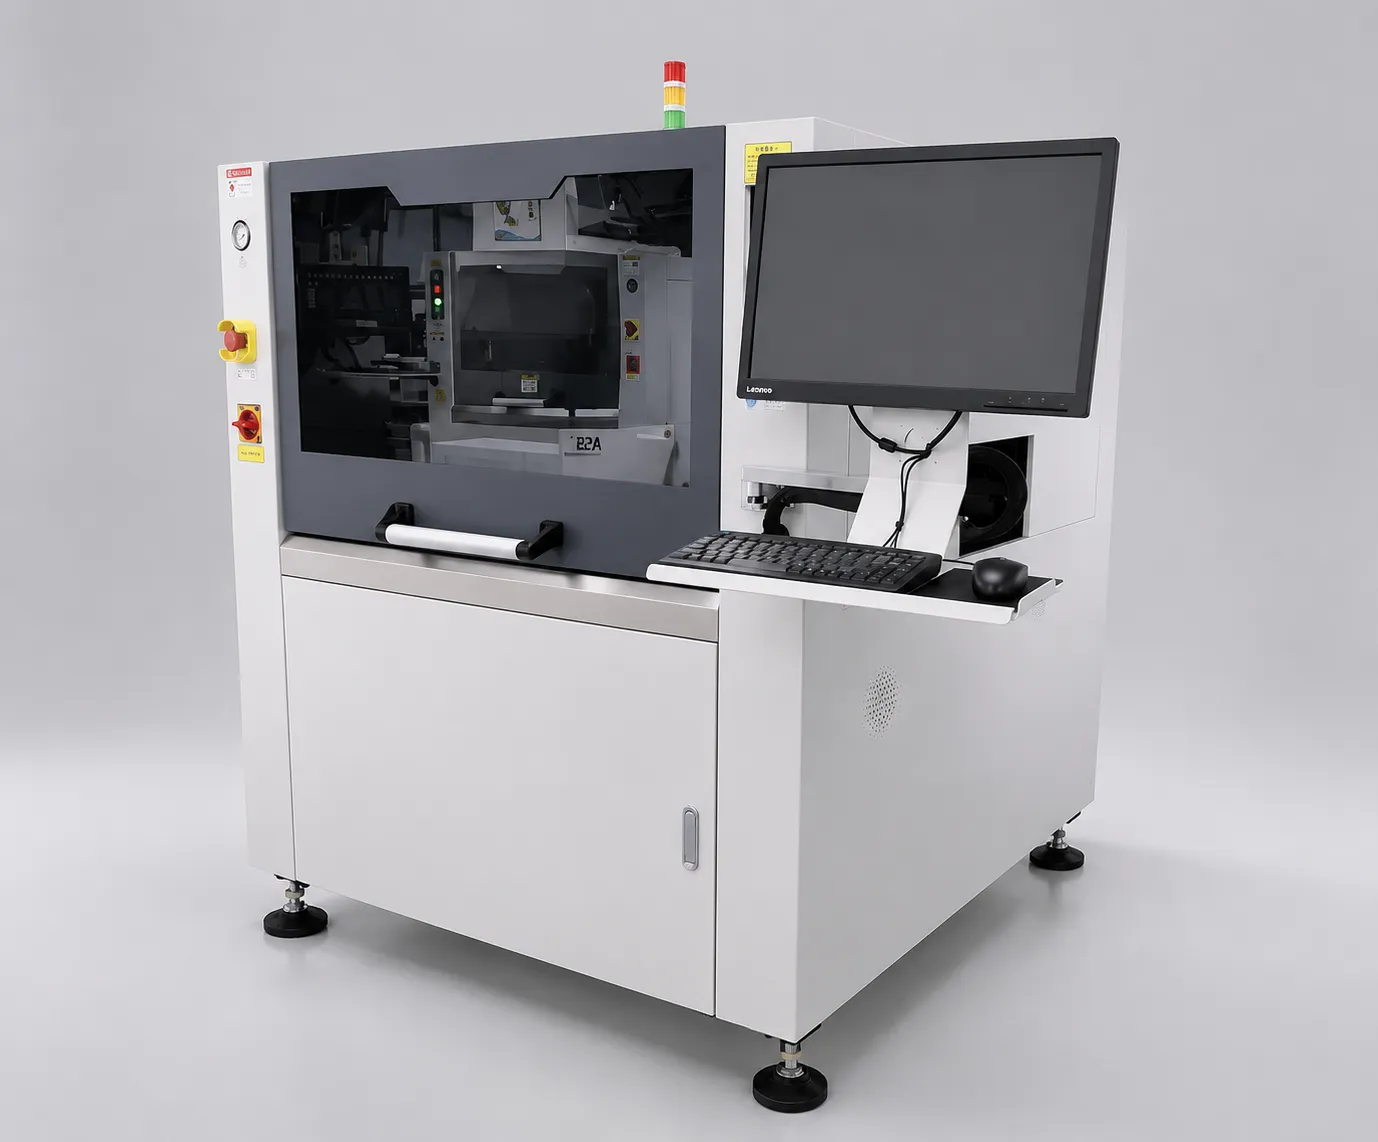 相关JHIMS L5 锡膏印刷机高精度自动 SMT 钢网印刷机,适合灵活的中批量 PCB 组装产线。查看产品 →
 相关JHIMS R6-U UV 激光打标机355nm UV 激光打标机,用于 PCB 追溯——高速打标 QR 与 Data Matrix 码。查看产品 →
 相关JH-D900 高速精密点胶机高精度自动点胶机,用于 SMT 组装——锡膏、胶粘剂与涂覆。查看产品 →
 相关JHIMS S630 三维SPI用于 SMT 产线的 3D 锡膏检测——回流焊前检测体积、高度与面积缺陷。查看产品 →
 相关JHIMS R10 回流焊炉用于 SMT 产线的无铅热风回流焊——20 个加热区,峰值温度可达 300°C。查看产品 →
联系我们的工程师获取免费评估,首次回复在 12 个工作小时内(周一至周六 09:00–23:00,中国标准时间 UTC+8)。