BL18 Vida Sıkma Makinesi Sorun Giderme: 53 Hızlı Çözüm

Her biri, sorunu gideren resmî JHIMS eğitim videosunun tam dakikasına bağlanan 53 BL18 vida sıkma makinesi sorun giderme yanıtı.

Sorun Giderme SSS

BL18 Vida Sıkma Makinesi Sorun Giderme: 53 Hızlı Çözüm

Aşağıdaki 53 sorunun her biri iki kez yanıtlanır: 20 saniyede okuyabileceğiniz bir çözüm ve bir mühendisin gerçek bir BL18 üzerinde bu çözümü uyguladığı resmî JHIMS eğitim videosunun tam dakikası.

Bu Sayfa Nasıl Kullanılır

Aşağıdaki her yanıt, kısa bir yazılı çözüm ve bir mühendisin gerçek bir BL18 üzerinde bu çözümü uyguladığı resmî JHIMS eğitim videosunun tam dakikasını verir. Servis talebi açmadan önce bu vida sıkma makinesi sorun giderme dizinini kullanın: BL18 arızalarının çoğu aşağıdaki videoyla on dakikadan kısa sürede giderilir. Önce 60 saniyelik ön kontrolü yapın, ardından makinenin gösterdiği davranışla eşleşen belirti grubunu açın.

BL18 LED display cabinet screw fastening machine troubleshooting reference
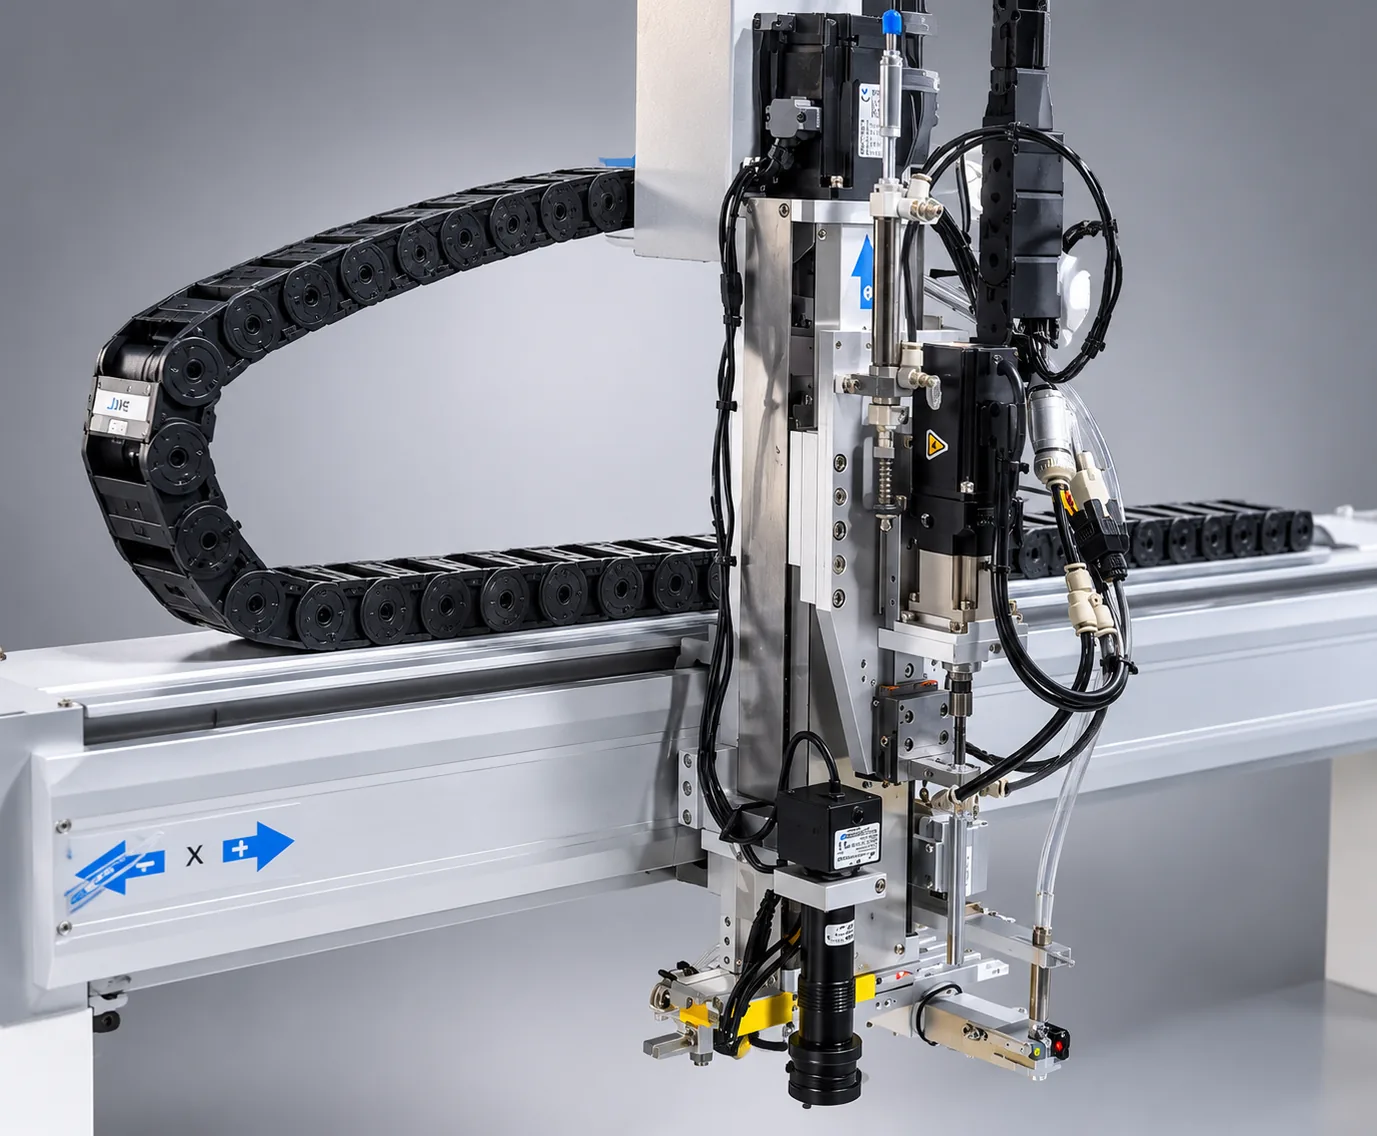
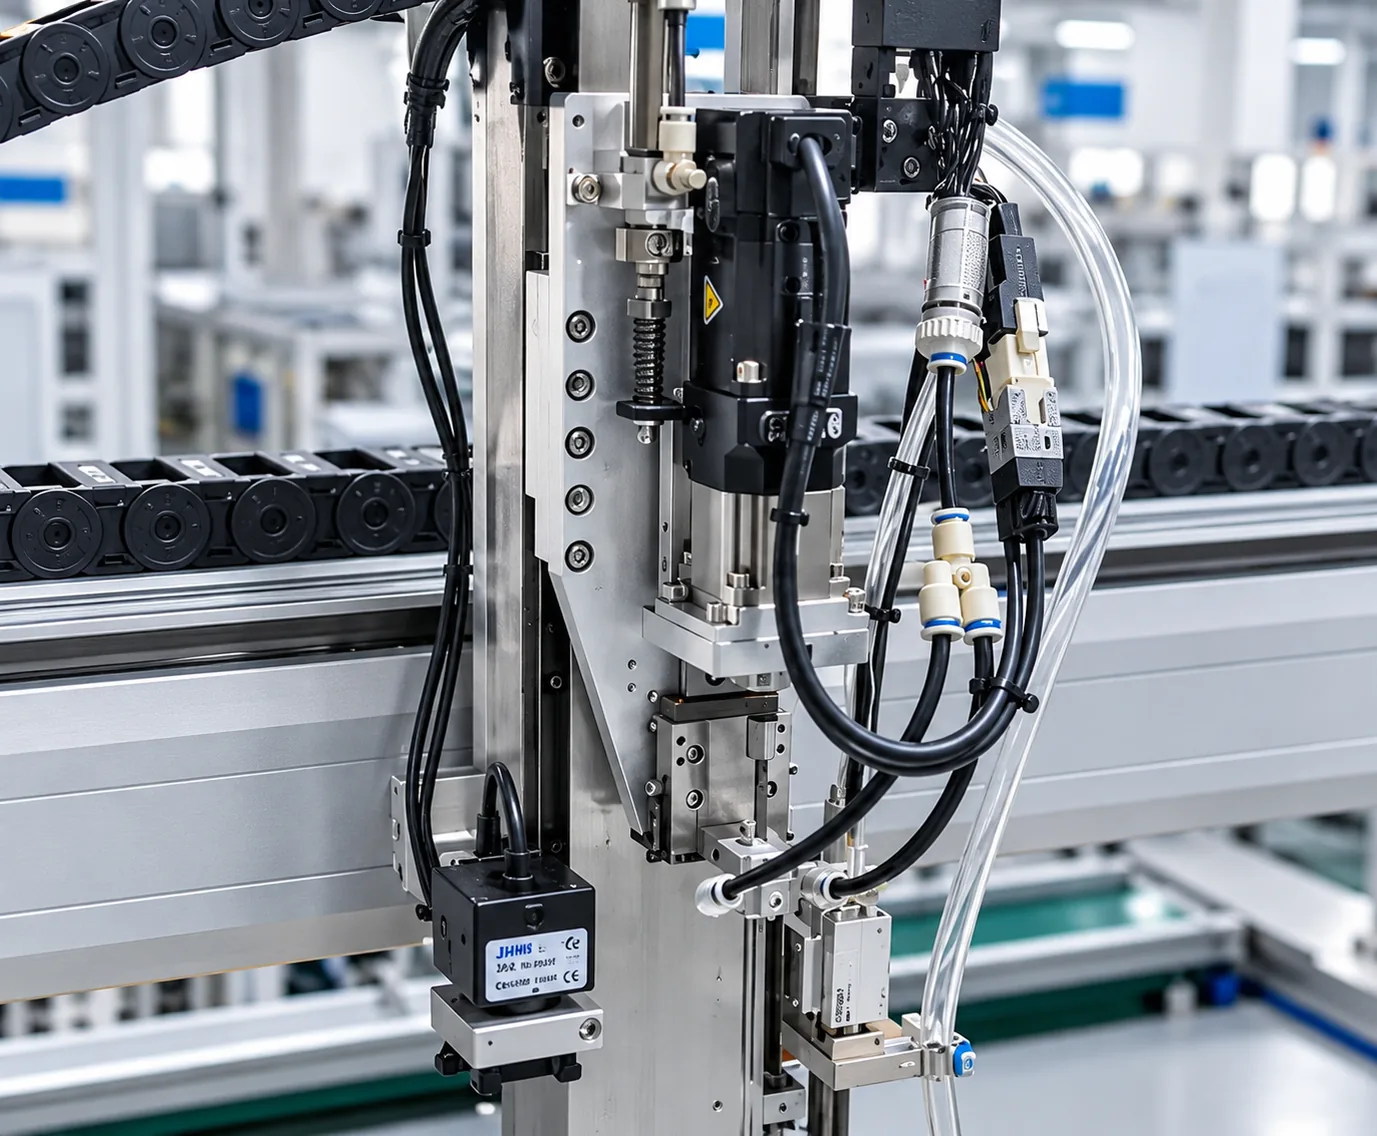
BL18 dikey dört eksenli LED ekran kasası vida sıkma makinesi.

60 Saniyelik Ön Kontrol

Bir parametreyi değiştirmeden önce bu üç adımı uygulayın. Amaç her şeyi sıfırlayıp kanıtı kaybetmek değil, belirtiyi tanımlamaktır.

  1. Alarm metnini doğrulayın. Pendant ekranındaki veya panodaki tam mesajı okuyun ve hangi fikstürün durduğunu not edin.
  2. Eşleşen belirtiyi bulun. En yakın ifadeyi bulmak için aşağıdaki kategorilere veya eksiksiz Belirti-Video tablosuna göz atın.
  3. Videoda ilgili dakikayı izleyin. Üretime devam etmeden önce bağlantılı zaman damgasını açın ve gösterilen işlemi BL18 üzerinde yineleyin.

İlk Çalıştırma, Güç ve Gösterge

Makine açık ancak hiçbir şey beklendiği gibi davranmıyor — dil, alarmlar, reset, düğmeler, güç beslemesi.

Öğretim pendantı Çince — BL18’i nasıl İngilizceye geçiririm?▼
Ana menüyü açmak için More’a basın, son sayfaya gidin ve Çince-İngilizce sürüm anahtarını açın, ardından İngilizce için 2, Çince için 1 girin. Anahtarın tetiklediği alarmı temizlemek için ardından reset tuşuna basın. Bu normal bir davranıştır, arıza değildir ve aynı menü yolu makineyi Çinceye döndürür. ▶ Bölüm 0’ı 00:12’de izleyin — 00:12’de izleyin
Arayüz dilini değiştirdiğim anda alarm çıkıyor. Bir şey bozuldu mu?▼
Hayır. Dil anahtarı makineyi bilinçli olarak hazır durumundan çıkarır; bu nedenle kontrolör siz onaylayana kadar alarm verir. Pendant veya pano üzerindeki reset düğmesine basın; alarm hemen kalkar. Makineyi kapatıp açarak alarmı temizlemeyin ve alarm geçmeden bir program başlatmayın. ▶ Bölüm 0’ı 00:24’te izleyin — 00:24’te izleyin
Tutamak reseti ile makine reseti arasındaki fark nedir?▼
Tutamak reseti yalnızca çalışma kafasının X, Y ve Z eksenlerini geri alır. Konveyörü veya fikstürleri hareket ettirmez. Panodaki reset düğmesiyle yapılan makine reseti, üç ekseni ve taşıma konumunu geri getirir; program öğretmeden önce gereken de budur. Fikstürün bilinen bir istasyona geri dönmesi gerektiğinde her zaman makine resetini kullanın. ▶ Bölüm 2’yi 00:52’de izleyin — 00:52’de izleyin
Sıfırla’ya bastım ancak eksenler hâlâ sıfır yerine değer gösteriyor. Neden?▼
Bu, resetin tamamlanmadığı anlamına gelir. Pendant’ı kontrol edin: devam etmeden önce X, Y ve Z’nin hepsi 0 okumalıdır. Herhangi bir eksen hâlâ bir değer gösteriyorsa reset düğmesine çok kısa basılmış ya da bir eksen limitte duruyordur. Makine resetini tutamaktan değil panodan yeniden yapın ve herhangi bir şey öğretmeden önce sıfırları doğrulayın. ▶ Bölüm 2’yi 01:18’de izleyin — 01:18’de izleyin
Panodaki her düğme ne işe yarar?▼
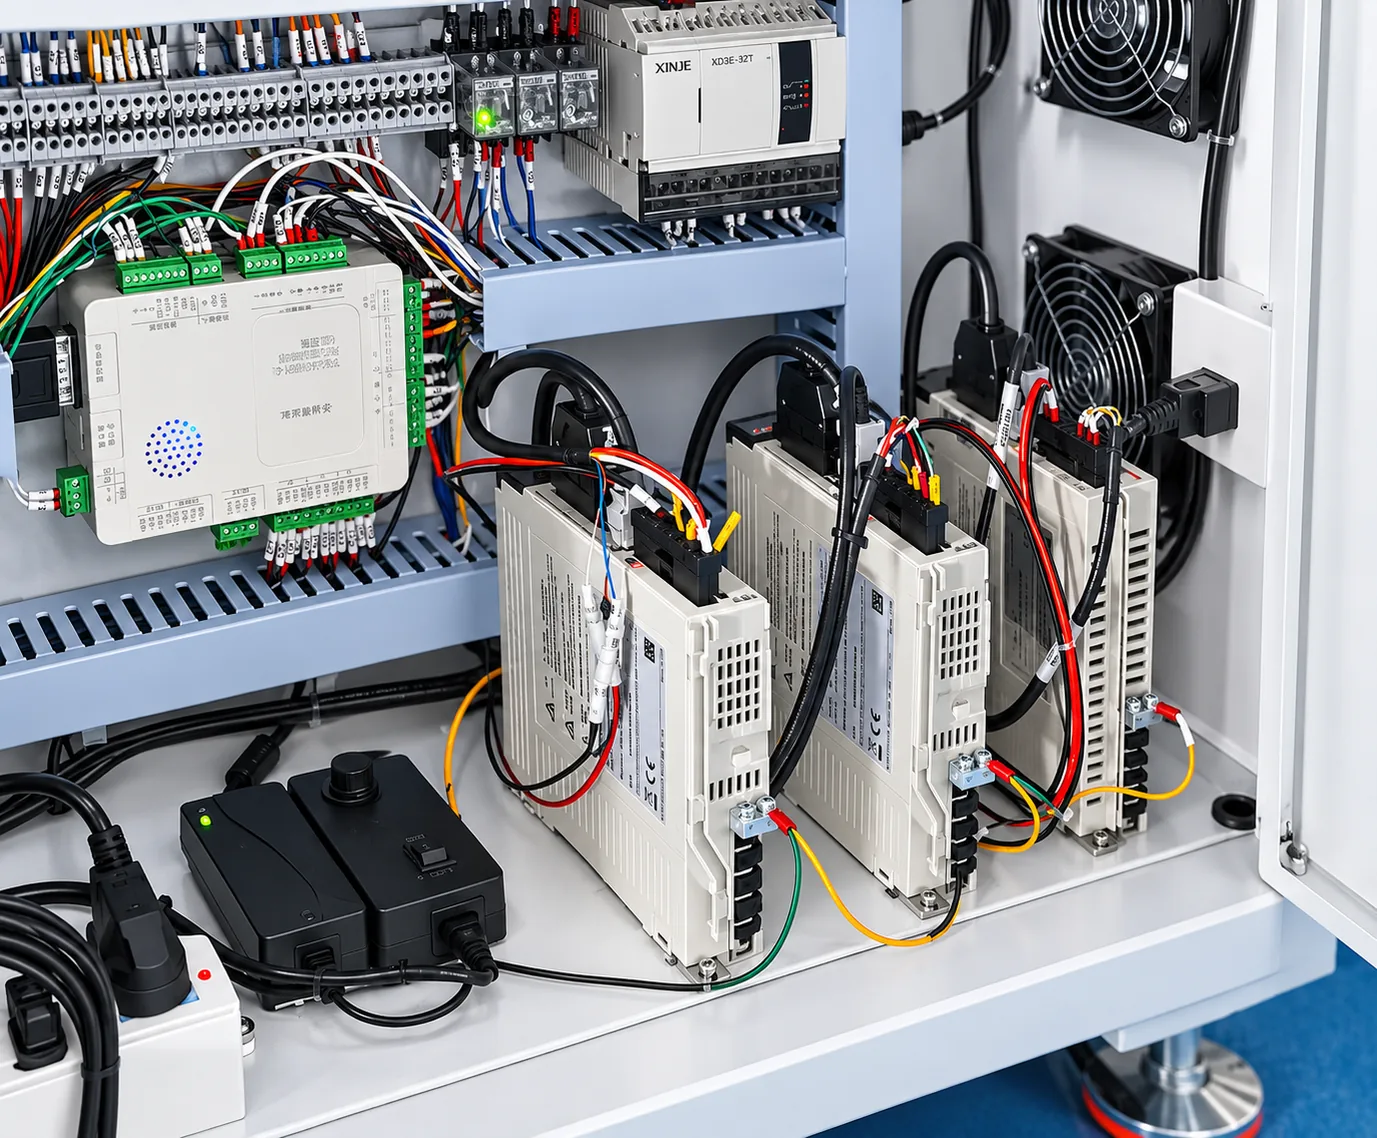
Pano üzerinde soldan sağa: başlat, başlat, sıfırla, vida besleme ve elektrikli tornavidayı çalıştırma. Makinenin diğer tarafındaki aynı düğmeler tam olarak aynı işlevi görür; böylece operatör iki taraftan da çalışabilir. Ayrıca kırmızı bir acil stop düğmesi vardır — basıldığında tüm hareketler anında durur ve ardından makinenin sıfırlanması gerekir. ▶ Bölüm 2’yi 01:28’de izleyin — 01:28’de izleyin
BL18’in ilk çalıştırmadan önce hangi güç ve hava beslemesine ihtiyacı var?▼
Elektrik beslemesi, birlikte verilen güç kablosu üzerinden AC220V, 50Hz’dir. Basınçlı hava, girişteki mavi hızlı kuplöre bağlanır; çalışma hava basıncı 0.55-0.65MPa’dır. Vida besleyicinin üzerinde ayrıca küçük bir manometre bulunur. İki beslemeden biri kendi aralığının dışındaysa kafa vidaları güvenilir şekilde almaz; bu nedenle sorunu programa yüklemeden önce her ikisini de doğrulayın. ▶ Bölüm 2’yi 00:27’de izleyin — 00:27’de izleyin

Programlar ve Koordinatlar

Kırmızı parametreler, servo yapılandırması, vida deliklerini öğretme, Fikstür 1 / Fikstür 2 programları.

Parametre satırları kırmızı gösteriliyor ve servo yapılandırması eksik. Bunları nasıl geri yüklerim?▼
Tamamlanmamış kırmızı satırları silin, ardından tüm varsayılan parametreleri geri yükleyen tuşa basın ve More komut tuşuyla onaylayın. Eksik olan servo yapılandırması dahil varsayılanların tamamı geri gelir ve metin artık kırmızı görünmez. Değerleri elle yazmayın; geri yüklenen varsayılanlar fabrika ayarıdır ve makinenin mekaniğiyle uyumludur. ▶ Bölüm 3’ü 00:00’da izleyin — 00:00’da izleyin
Yeni kasa programı nasıl oluştururum?▼
Pendant üzerindeki Konum 1’e basın ve Fikstür 1 sıkma istasyonuna gitsin diye kırmızı yanıp sönene kadar uzun basın. Anahtar düğmesine basın, klasörü açın, dosya numarasını ayarlayın, onaylayın ve ardından karakter değiştirmek için imleç hareket tuşuyla ürün adını yazın. Yeni program, varsayılan parametreler ve öğretmeye hazır boş vida deliği koordinatlarıyla açılır. ▶ Bölüm 2’yi 03:44’te izleyin — 03:44’te izleyin
Bir vida deliği koordinatını nasıl öğretirim?▼
Çalışma kafasını X ve Y jog tuşlarıyla deliğin üzerine getirin, CCD kamera görüntüsünü kullanarak merkezleyin ve noktayı kaydetmek için kontrolördeki 1 numaralı koordinat tuşuna basın. Her delik için bunu tekrarlayın. Ürüne yakınken yavaş hareket edin ve her zaman Z ekseninin kaldırılmış olduğunu doğrulayın; aksi hâlde kafa kasa çerçevesine çarpar. ▶ Bölüm 3’ü 02:22’de izleyin — 02:22’de izleyin
Fikstür 1 ve Fikstür 2 için ayrı ayrı olmak üzere iki program gerekiyor mu?▼
Evet. İki fikstür ayrı koordinat sistemleridir; bu nedenle her fikstürün kendi öğretilmiş programı gerekir. Önce Fikstür 1’i oluşturun, ardından I/O parametrelerini yapılandırın ve Fikstür 2’yi de aynı şekilde öğretin. Çalıştırmadan önce Konum 1 veya Konum 2’yi ilgili konuma alın ve eşleşen programı seçin; aksi hâlde kafa boş fikstüre karşı sıkma yapar. ▶ Bölüm 2’yi 03:44’te izleyin — 03:44’te izleyin
İkinci fikstür için hangi I/O değerleri ayarlanmalı?▼
More’u açın, ikinci sayfaya gidin ve altıncı seçenek olan Çıkış Sinyali Programlama’yı seçin. Çıkış sinyali değeri 12 olarak ayarlanmalıdır — 12, bu sinyalin donanım arayüz numarasıdır ve başka bir değer olamaz. Bir kez ayarladığınızda ikinci fikstür programlanıp çalıştırılabilir. Bu alan yanlışsa Fikstür 2 hiç sıkma yapmaz. ▶ Bölüm 4’ü 00:30’da izleyin — 00:30’da izleyin
Z ekseni sıkma yüksekliğini nasıl ayarlarım?▼
Kafayı bir vida deliğinin üzerine getirin, ardından Z ekseni iniş tuşuna basın. Kafa ürüne yaklaşırken ekseni yavaşlatın ve fikstüre bastırmadan küçük bir boşluk bırakarak yüzeyin hemen üzerinde durun. Yüksekliği kaydetmek için OK’e basın. Ürüne yakınken hızlı iniş, kafanın çarpmasının ve fikstürün hasar görmesinin en yaygın nedenidir. ▶ Bölüm 5’i 00:00’da izleyin — 00:00’da izleyin
Kasanın iki farklı vida deliği derinliği var. Tek program her ikisini de işleyebilir mi?▼
Evet, ancak her derinlik için Z ekseni yüksekliği ayrı ayrı ayarlanmalıdır. İlk derinlikte bir deliği sıkın, sonucu kontrol edin, ardından ikinci yüksekliği ayarlayıp yeniden kontrol edin. Zamandan tasarruf etmek için bir fikstürün Z yüksekliğini diğerine asla kopyalamayın — bu, kafayı fikstüre doğru iter ve makine tablasına zarar verebilir. ▶ Bölüm 6’yı 03:32’de izleyin — 03:32’de izleyin
BL18 kaç program saklayabilir?▼
1,000 program setine kadar. Her program kendi koordinatlarını, Z yüksekliklerini ve parametrelerini tutar; böylece her kasa modeli ve her fikstür için ayrı program saklayabilir ve doğru numarayı kolayca çağırabilirsiniz. Oluştururken her dosyaya açık bir ürün adı verin; aylar sonra arayacağınız şey bu addır. ▶ Bölüm 1’i 01:22’de izleyin — 01:22’de izleyin
Eksiksiz iki fikstürlü program oluşturma süreci baştan sona nerede gösteriliyor?▼
Bölüm 16, tek oturumda eksiksiz bir çift fikstür programı oluşturan otuz dakikalık bir anlatımdır: her iki fikstürün koordinatları, I/O girişleri, Z yükseklikleri ve toplu yükseklik düzenlemeleri. Menüleri zaten tanıdığınızı varsaydığı için Bölüm 3 ile 6 arasındaki tek tek adımları öğrendikten sonra kullanın. Program çalıştırılmaya hazır hâlde biter. ▶ Bölüm 16’yı 00:00’da izleyin — 00:00’da izleyin

Vida Besleme ve Nozul

Sıkışmalar, boş beslemeler, eğik vidalar, zayıf emiş, aşınmış nozul, filtre pamuğu.

Besleyicide bir vida sıkışmış ve makine durmuş. En hızlı çözüm nedir?▼
Önce makineyi durdurun. Besleyici kapağını açın ve vidaların ilerlediği kanala bakın. Sıkışan vidayı çıkarın, vidalar takılmaya devam ediyorsa üst salmastra yüksekliğini kontrol edin, ardından kapatın ve vida besleme test anahtarını kullanın. Testten önce kafada duran vidaları temizleyin — bu konumda iki vida olursa hemen yeniden sıkışır. ▶ Bölüm 10’u 00:01’de izleyin — 00:01’de izleyin
Bir vidanın gerçekten besleyiciden üflenip çıktığını nasıl kontrol ederim?▼
Kafada duran vidaları çıkarın, ardından vida besleme test anahtarına basın ve bir vidanın gelişini izleyin. Bunu iki veya üç kez tekrarlayın. İyi besleme, her seferinde bir vidanın gelmesi demektir. Düzensiz geliyorsa kanal veya salmastra yüksekliğinin kontrol edilmesi gerekir; fabrikada ayarlanmış program parametreleri değil. ▶ Bölüm 10’u 01:00’da izleyin — 01:00’de izleyin
Besleyiciye kaç vida koymalıyım?▼
Vidaları rahatça ekleyin, ancak asla aşırı doldurmayın. Çok fazla vida kanalın hareket etmesini durdurur ve tekrarlanan sıkışmalara yol açar; besleyici ardından sürekli alarm verir. Daha küçük miktarlarda takviye yapın ve her seferinde vida sayısını kontrol edin. Besleyicinin kendisi fabrikada ayarlanmıştır; bu nedenle sıkışma bir yükleme veya kanal sorunudur, parametre sorunu değildir. ▶ Bölüm 9’u 01:35’te izleyin — 01:35’te izleyin
Vida aşağı üfleniyor ancak delikte dik durmak yerine eğik oturuyor. Bunu nasıl düzeltirim?▼
Bu, on vakanın dokuzunda nozul konumu sorunudur. Önizleme Yörüngesi’ne basın, Çıkış’a geçin, imleci 7’ye getirin ve nozulu indirmek için 1’e basın, ardından doğrudan deliğin üzerinde durduğunu kontrol edin. Sağ-sol kaymasını düzeltmek için somunu, ön-arka kaymasını düzeltmek için alttaki dört vidayı gevşetin ve ardından sıkın. ▶ Bölüm 11’i 00:00’da izleyin — 00:00’da izleyin
Nozul artık çok alçakta duruyor ve çerçeveye ya da sensöre temas ediyor. Ne kadar yüksek olmalı?▼
Nozul, asla çarpışmaması için kasa kapağının biraz üzerinde, vidanın yine de oturabilmesi için de alma noktasının biraz üstünde durmalıdır. Çok alçak olursa sensöre çarpar ve alarm verir; çok yüksek olursa vida yerine beslenmez. Küçük adımlarla ayarlayın, her seferinde bir deneme vidası üfleyin, ardından konum kayamayacak şekilde ayar vidasını sıkın. ▶ Bölüm 11’i 03:59’da izleyin — 03:59’da izleyin
Emiş zayıfladı ve vidalar deliğe ulaşmadan düşüyor. Neyi kontrol etmeliyim?▼
Önce vakum hattındaki filtre pamuğunu kontrol edin. Kirlenmişse emiş çöker. Muhafazayı sökün, eski pamuğu çıkarın ve ok yukarı bakacak şekilde yeni bir pamuk takın — ters takılırsa hiç emiş yapmaz — ardından tamamen yerine itin ve klipsi kapatın. Gevşek veya yanlış oturmuş pamuk da hava kaçırır. ▶ Bölüm 12’yi 02:55’te izleyin — 02:55’te izleyin
Aşınmış emiş nozulunu nasıl değiştiririm?▼
Tutucunun yanındaki M4 vidayı gevşetin ve montaj grubunu serbest bırakmak için klipsi kaldırın. Hava hortumunu, rakoru içeri bastırıp bir kez çekerek ayırın — asla zorla çekmeyin, iç klips kırılır. Yeni nozulu takın, yerine oturana kadar tamamen aşağı bastırın, sıkıca sıkın ve ardından klipsi tırnağı hizalı olacak şekilde yeniden takın. ▶ Bölüm 12’yi 00:00’da izleyin — 00:00’da izleyin
Doğru vida alma yüksekliği nedir ve bunu nasıl doğrularım?▼
Nozulu fikstüre bastırmadan küçük bir boşluk bırakacak şekilde alma noktasına yavaşça indirin ve kaydetmek için OK’e basın. Doğrulamak için navigasyon ekranını açın, Makine Testi’ni seçin ve vidayı aldıktan sonra kaldırma işlemi için 6 numaralı öğeyi bir vidayla, bir de vidasız çalıştırın. Vidanın nozulda doğru merkezlenmesi, yüksekliğin doğru olduğunu gösterir. ▶ Bölüm 17’yi 00:35’te izleyin — 00:35’te izleyin

Sıkma Kalitesi ve Alarmlar

Gevşek vidalar, sıyrılmış dişler, yanlış tork, algılama ayarları, hız ve güvenlik yüksekliği.

Vidalar dişleri sıyrılmış halde çıkıyor. Bunu nasıl önlerim?▼
Tornavida tamamlama algılamayı açın ve sıkma torkunu düşürün. Tamamlama algılama, gerçekte ulaşılan torku hedefle karşılaştırır ve diş sıyrılmadan önce tornavidayı durdurur; çok yüksek ayarlanmış tork, yumuşak kasa malzemesinde dişleri sıyırır. Yalnızca sıkma torku parametresini değiştirin, ardından tüm programı sürdürmeden önce bir deneme vidası sıkın. ▶ Bölüm 15’i 01:50’de izleyin — 01:50’de izleyin
Vidalar tam sıkılmıyor ve kasa hâlâ hareket ediyor. Neyi değiştirmeliyim?▼
Sıkma torku parametresini artırın veya normalde 0.3 saniye olması gereken yüzer kilitleme süresini kontrol edin. Vida yerine tam vidalanmazsa kontrolör alarm verir; yüzer kilitleme süresi çok kısaysa kafa vida oturmadan serbest kalır. Her seferinde tek bir değeri değiştirin ve tek bir deneme vidasıyla doğrulayın. ▶ Bölüm 15’i 01:05’te izleyin — 01:05’te izleyin
Hangi algılama seçenekleri açılmalı?▼
Üç ayar: tornavida tamamlama algılaması 1’e ayarlanır, böylece hedef torka ulaşılması zorunlu olur; alarm seçeneği 2’ye ayarlanır, böylece hatalı sıkılan vida makine devam etmek yerine yine alarm verir; vida varlığı algılaması da 2’ye ayarlanır, bu olmadan makine nozulda vida olsun ya da olmasın hareket eder. Derinlik modunu değil tork modunu kullanın — bu makinede derinlik algılama yoktur. ▶ Bölüm 15’i 01:57’de izleyin — 01:57’de izleyin
Nozulda vida olmadığı halde makine sıkmaya devam ediyor. Neden?▼
Vida varlığı algılaması kapalı. 2’ye ayarlayın. Bu olmadan kontrolör boş nozul ile yüklü nozulu ayırt edemez; bu nedenle kafayı sıkılacak bir şey yokken deliğe indirir. Bu da gevşek veya eksik vidalara yol açar ve kasa yüzeyini işaretleyebilir. Algılamayı açın, ardından bir deneme vidası sıkın. ▶ Bölüm 15’i 02:55’te izleyin — 02:55’te izleyin
Hangi eksen hızlarını kullanmalıyım ve makineyi daha hızlı çalıştırabilir miyim?▼
Tipik ayarlar X 600, Y 400 ve Z 400’dür. X ekseninin maksimum değeri 800’dür. Değerleri artırmak çevrim süresini gerçekten kısaltır, ancak çok yüksek hızlar kafanın konumunun dışına varmasına ve vidanın merkezden kaymasına yol açar. Değiştirirseniz eksenleri tek tek artırın ve ilk deneme vidasını yeniden kontrol edin. ▶ Bölüm 15’i 03:11’de izleyin — 03:11’de izleyin
Güvenlik yüksekliği nedir ve neden besleyicinin üzerinde kalmalıdır?▼
Güvenlik yüksekliği, kafanın vidalar arasında yükseldiği Z yüksekliğidir ve BL18’de 155’e ayarlanmıştır. Besleyicinin üstünden geçmelidir, çünkü besleyici bir sonraki vidayı vermek için altına kayar. Güvenlik yüksekliği çok düşükse kafa besleyiciye çarpar; bu sert bir mekanik duruştur ve nozulu bükeyebilir. ▶ Bölüm 15’i 03:51’de izleyin — 03:51’de izleyin
Yüzer kilitleme süresi ne işe yarar?▼
Bu, tornavida durduktan sonra kafayı kısa süre kasaya karşı tutar; kafa geri yaylanmak yerine vidanın oturmasını sağlar. Normal değer 0.3 saniyedir. Vidalar tamamen vidalanmadığında bu önem kazanır. Sabit bir değer değildir; kendi kasa malzemenize göre ayarlayın, ancak her seferinde yalnızca o değeri değiştirin. ▶ Bölüm 15’i 01:04’te izleyin — 01:04’te izleyin
Tüm kasayı çalıştırmadan önce bir vidayı nasıl test ederim?▼
Konum 1’e basın, Tek Adım’ı seçin, ilk koordinatı seçin ve Tek Adım’a yeniden basın. Yaklaşma hareketini izleyin, vidanın düz ve sıkı oturduğunu kontrol edin, ardından aynı işlemi ikinci koordinat için yapın. Ancak iki vida sorunsuz sıkıldıktan sonra kalan delikleri otomatik çalıştırmak için İmleç Başlat’a basın. Kafa çok hızlı iniyorsa silindiri yavaşlatın. ▶ Bölüm 17’yi 03:40’ta izleyin — 03:40’da izleyin
Diş sıyrılması alarmı makineyi kasa işlenirken durdurdu. Yalnızca o deliği atlayabilir miyim?▼
Evet. Başlat’a basın; makine o sıkma noktasını atlar ve kalan noktalarla devam eder; bu da dişi sıyrılmış bir vida veya içinde zaten vida bulunan bir delik için doğru tepkidir. İnceleme yapmak için besleyiciyi açmayın — besleyici sağlamdır. Deliği atlayın, kasayı tamamlayın ve o tek vidayı sonradan onarın. ▶ Bölüm 10’u 02:35’te izleyin — 02:35’te izleyin
Vidaların yarısı zaten takıldı. Baştan başlamak yerine daha ileri bir vidadan nasıl devam ederim?▼
Konum 1’e basın, hâlâ vida gereken bir sonraki deliği bulun, makineyi onun üzerine getirin, ardından İmleç Başlat’a ve sonra Başlat’a basın. Makine o noktadan itibaren sıkma yapar ve tamamlanmış deliklere dokunmaz. Kafada bekleyen vida yoksa önce bir vidayı yerine üfleyin, sonra imleçten başlayın. ▶ Bölüm 18’i 00:00’da izleyin — 00:00’da izleyin

Sensörler ve Makine Hareketi

Hareket yok, manyetik anahtarlar, limit ve konum sensörleri, silindir hareketleri.

Makine hiç hareket etmiyor. İlk olarak nereye bakmalıyım?▼
Limit ve konum sensörlerini kontrol edin. Her birinde makine çalışırken yanması gereken bir gösterge ışığı vardır; bir ışık yanmıyorsa kontrolör o ekseni hareket ettirmez. Sensörü küçük bir somun anahtarıyla gevşetin ve ışık yanana kadar kaydırın, ardından yeniden sıkın. Ayrıca gevşeyebilen silindir manyetik anahtarlarını da kontrol edin. ▶ Bölüm 11’i 12:41’de izleyin — 12:41’de izleyin
Ekran ve pendant çalışıyor ancak başlat düğmesine hiçbir yanıt gelmiyor.▼
Sırasıyla üç şeyi kontrol edin: makinenin sıfırlandığını ve üç eksenin de sıfır okuduğunu doğrulayın, acil stopa basılmadığını doğrulayın ve hareket ettirmeye çalıştığınız eksenin sensör ışıklarının yandığını doğrulayın. Bir ışık yanmıyorsa o sensörün ayarlanması genellikle hareketi hemen geri kazandırır. Makinenin iki tarafındaki düğmelerin eşdeğer olduğunu unutmayın. ▶ Bölüm 11’i 12:28’de izleyin — 12:28’de izleyin
Bir şey tutarsız davrandığında silindir hareketlerini nasıl kontrol ederim?▼
Bir operatör makineyi manuel modda çalıştırırken her silindirin üstündeki gösterge ışıklarını izleyin. Sıkma yapması gereken bir silindirde ışık yanmıyorsa silindire komut gitmiyordur; bu, mekanik arızadan çok konumu kaymış bir manyetik anahtara işaret eder. Anahtar konumunu düzeltmek genellikle yeterlidir; pnömatik sistemlerin kendisi nadiren arızalanır. ▶ Bölüm 11’i 14:03’te izleyin — 14:03’te izleyin

Kasa Yükleme ve Fikstür

Kenetleme, modül hizalaması, farklı kasa ölçüleri, tek kasa testi, çarpışma riskleri.

Vidaların doğru yere gelmesi için kasayı nasıl yüklemeliyim?▼
LED modülü, kenarı sağdaki sabit referansa dayanacak şekilde fikstüre yerleştirin; döküm alüminyum çerçeveyi üzerine oturtun, modülü çerçeveye hizalayın ve ardından pnömatik sıkma kolunu çevirerek sıkın. Modüller sağ alt köşedeki referansa yakın oturmalıdır. Hatalı yükleme, vidaların sürekli aynı yöne kaymasıyla kendini belli eder. ▶ Bölüm 2’yi 05:02’de izleyin — 05:02’de izleyin
Vidalar sıkılırken kasa hareket ediyor veya kalkıyor. Sorun nedir?▼
Düzgün sıkılmamış. Vidalama için hiç sallanmayan bir kasa gerekir; bu nedenle sıkma silindirinin gerçekten kapandığını ve sıkma konumunun bu kasa ölçüsüne uygun olduğunu kontrol edin. Silindir konumunda sıkılmayan bir modül, vidaların merkezden kaymasının ve ardından kalibrasyonun kaydığı izleniminin klasik nedenidir. ▶ Bölüm 7’yi 01:38’de izleyin — 01:38’de izleyin
Farklı bir kasa boyutu çalıştırmam gerekiyor. Neyi ayarlamalıyım?▼
Hareketli taraftaki sıkma silindirini yeni ölçüye uyacak şekilde taşıyın, ardından kaymayacak şekilde vidalarıyla sabitleyin. BL18, fikstür sınırına kadar olan kasalarla çalışır ve iki fikstür farklı ölçülerdeki kasaları taşıyabilir — Fikstür 1’de daha büyük bir kasa, Fikstür 2’de daha küçük bir kasa. Bir kasada kullanılan her iki vida da birbirinin aynı olmalıdır. ▶ Bölüm 9’u 03:18’de izleyin — 03:18’de izleyin
Test edilecek yalnızca bir kasam var. Hangi fikstürü kullanmalıyım?▼
Yalnızca Fikstür 1’i kullanın. Programını ayarlayın ve test edin; boşken Fikstür 2’ye aynı Z yüksekliğini uygulamayın — kasa yokken kafa fikstür yüzeyine kadar iner ve makine tablasına zarar verir. İkinci bir kasa yükleyene kadar tek kasalı testlerinizi Fikstür 1’de yapın. ▶ Bölüm 6’yı 07:04’te izleyin — 07:04’te izleyin
Kafanın kasaya veya fikstüre çarpmasını nasıl önlerim?▼
Herhangi bir programı çalıştırmadan önce tüm vida deliklerini tek tek kontrol edin ve kafa yolunda duran her şeyi kaldırın — modül bağlantıları, çerçeve tırnakları, gevşek parçalar. Z ekseni aşağıdayken X veya Y eksenini asla hareket ettirmeyin. Kafa ürüne yaklaşırken yavaş hıza düşürün ve çalıştırma öncesi kontrolü isteğe bağlı değil zorunlu sayın. ▶ Bölüm 13’ü 00:02’de izleyin — 00:02’de izleyin
Çift fikstür döngüsü gerçekte nasıl çalışır?▼
Sağ fikstür İstasyon 2’de sıkma yaparken siz sol fikstürde İstasyon 1’de bir sonraki kasayı yüklersiniz. Sıkma bitince fikstür grubu sağa kayar, bitmiş kasa boşaltma için İstasyon 3’e ulaşır ve yeni yüklenen kasa sıkma konumuna geçer. Böylece makine hiçbir zaman operatörün yükleme yapmasını beklemez; çevrim süresi kazancı da buradan gelir. ▶ Bölüm 8’i 00:00’da izleyin — 00:00’da izleyin

Kamera ve Kalibrasyon

Karanlık kamera görüntüsü, darbe almış nozul, bit ucu ve kamera kalibrasyonu, vida sensörü.

Kamera görüntüsü vida deliklerini göremeyecek kadar karanlık. Neyi ayarlamalıyım?▼
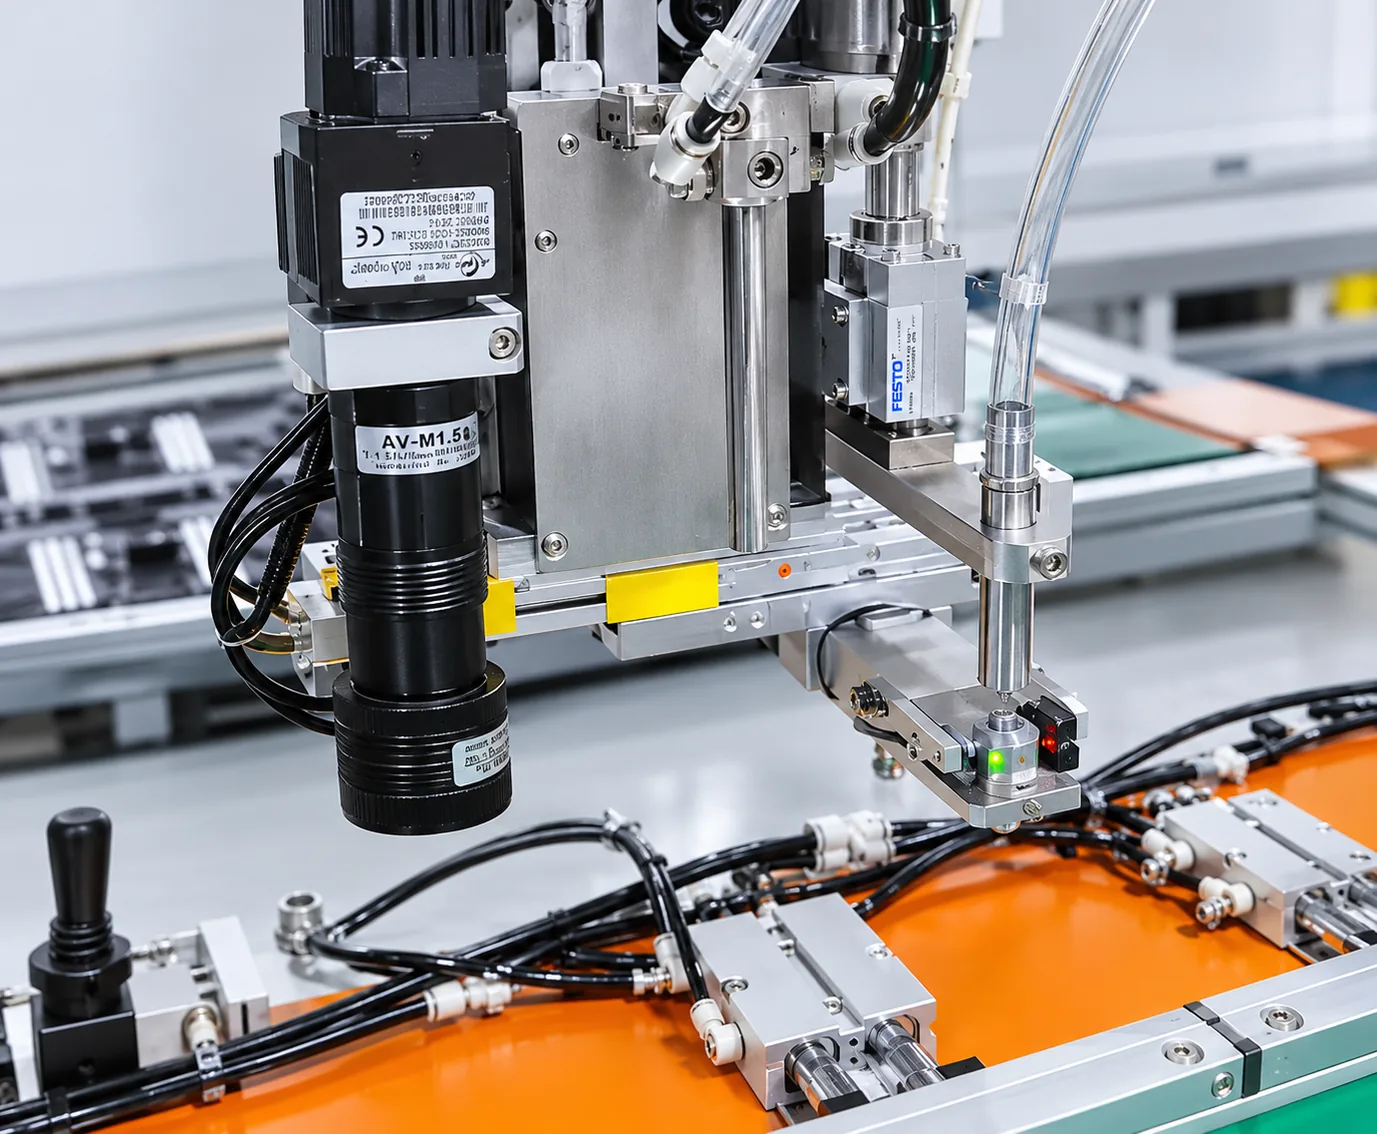
Delikler net görünene kadar CCD ışık kaynağı parlaklık düğmesini çevirin, ardından odaya göre değil Pendant’ın gösterdiğine göre karar verin. Işık hiç yanmıyorsa lambanın arızalandığını varsaymadan önce ışığın güç kablolarında gevşek bir bağlantı olup olmadığını kontrol edin. Parlaklık bir operatör ayarıdır ve mühendis ziyareti gerektirmez. ▶ Bölüm 3’ü 01:45’te izleyin — 01:45’te izleyin
Nozul darbe aldı ve vidalar artık deliği ıskalıyor. Neyin yeniden kalibre edilmesi gerekir?▼
Nozul ile matkap ucu arasındaki mesafeyi yeniden kalibre edin. Matkap kafasını Önizleme Yörüngesi, ardından Çıkış ve 6 numaralı öğe ile uzatın, bir vida deliğine indirin ve tam merkeze hizalayın, noktayı kaydedin, ardından kamera imlecini aynı delik merkezine getirin ve onaylayın. Ofset değeri bundan sonra kendiliğinden güncellenir ve elle girilemez. ▶ Bölüm 12’yi 04:35’te izleyin — 04:35’te izleyin
Görüntü kamerası tornavida ucuna göre nasıl kalibre edilir?▼
Önce kasayı sıkın, ardından uzatılmış uç kafasını bir deliğin tam merkezine hizalayın ve uç konumu koordinatları kaydedilsin diye onaylayın. İmleç ardından kamera öğesine geçer: Z’yi en yüksek konumuna kaldırın, kamerayı aynı deliğin üzerine getirin ve kırmızı imleci bu merkeze hizalayın. Onaylayın; mesafe değeri otomatik olarak güncellenir. ▶ Bölüm 14’ü 00:04’te izleyin — 00:04’te izleyin
Vida sensörü artık nozuldaki vidayı algılamıyor.▼
Sensörü değiştirmek yerine ayarlayın. Vida varken kırmızı ve yeşil ışıklar birlikte yanmalıdır; vida yokken yalnızca yeşil yanmalıdır. Algılama yapmıyorsa montaj vidasını gevşetin ve sarı ışık yanana kadar sensörü yavaşça yukarı veya aşağı kaydırın, ardından gerçek bir vidayla yeniden test edin. Işık sönük kalacak şekilde ayarlı bırakmayın. ▶ Bölüm 11’i 07:17’de izleyin — 07:17’de izleyin

Bakım ve Destek

Yağlama, günlük kontroller, sarf malzemesi listesi, garanti, parçalar ve iletişim kurulacak kişiler.

BL18’i nerede ve ne sıklıkla yağlamalıyım?▼
Önce lineer kızak kayıcılarını temizleyin, ardından vidalı mil kayıcılarını yağlayın ve yağ dağılsın diye her bloğu tüm strok boyunca çalıştırın, son olarak kullanılmış siyah kalıntıyı silin. Yağlama, eksenlerdeki kızak kayıcıları ve vidalı mil kayıcıları için geçerlidir. Bunu düzenli olarak yapmak, konumlandırmayı belirtilen hassasiyette tutar. ▶ Bölüm 18’i 04:21’de izleyin — 04:21’de izleyin
Hangi sarf malzemelerini stokta bulundurmalıyım?▼
Üçü: emiş nozulları, vakum hattı için filtre pamuğu ve düz ve yaylı pullu M4×10 vidalama vidaları. Nozullar aşınır ve darbe alır, filtre pamuğu tıkanarak emişi sessizce keser ve vidalar birbiriyle aynı olmalıdır. Sarf malzemelerinden biri değiştiğinde nozul konumu yeniden kontrol edilmeli, nozul değişiminden sonra ise kalibrasyon yapılmalıdır. ▶ Bölüm 12’yi 00:00’da izleyin — 00:00’da izleyin
Her üretim çalıştırması öncesinde neyi kontrol etmeliyim?▼
Dört kontrol: kasa sıkıca sıkılmış ve hiç sallanmıyor, her vida deliği kafanın yolundaki engellerden arınmış, besleyicide vida var ve sıkışma yok, sensör ışıkları yanıyor. Bölüm 13, bu kontrolün bir program çalıştırılmadan önce yapılması gerektiğini açıkça belirtir. İki dakikadan kısa sürer ve çarpma hasarlarının çoğunu önler. ▶ Bölüm 13’ü 02:13’te izleyin — 02:13’te izleyin
Bir kasadaki iki vida neden aynı olmalı?▼
Çünkü besleyici, nozul ve tork tek bir vida özelliğine göre ayarlanmıştır. Farklı vidalar oturma derinliğini ve gerçekte ulaşılan torku değiştirir; bu nedenle vidaların dişi ya sıyrılır ya da gevşek kalır ve algılama seçenekleri rastgele alarm verir. BL18’in standart vidası düz ve yaylı pullu M4×10’dur; ürününüz başka bir özellik gerektiriyorsa sipariş sırasında bunu doğrulayın. ▶ Bölüm 13’ü 01:18’de izleyin — 01:18’de izleyin
BL18 hangi kasa boyutunu ve hassasiyeti işleyebilir?▼
Uyumlu maksimum fikstür ölçüsü 1024×1024×105mm, konumlandırma hassasiyeti ±0.02mm’dir; uzatılmış Z ekseni stroku sayesinde farklı kalınlıktaki kasa modüllerinin tamamına erişilebilir. Makine 4700 x 1800 x 1500 mm ölçülerinde ve yaklaşık 550 kg ağırlığındadır. Sipariş vermeden önce kendi kasa çiziminizi fikstür sınırıyla karşılaştırarak doğrulayın. ▶ Bölüm 1’i 00:15’te izleyin — 00:15’te izleyin
JHIMS hangi garanti ve yanıt süresini sunuyor?▼
Tüm makinede bir yıl garanti; kalite kaynaklı sorunlarda ücretsiz satış sonrası onarım veya değişim. Yanıt süresi 30 dakika içindedir; Pearl River Deltası içinde 24 saat, dışında ise duruma bağlı olarak 48 saat içinde teknisyen yönlendirilir. Satış sonrası ekibi resmî tatiller dahil haftanın yedi günü, günün 24 saati hizmete hazırdır. ▶ Bölüm 10’u 03:04’te izleyin — 03:04’te izleyin
Video ve bu sayfa sorunu çözmediğinde kiminle iletişime geçmeliyim?▼
JHIMS mühendislik ekibiyle doğrudan iletişime geçin: [email protected], telefon (86-755) 86700443 veya WhatsApp. İzlediğiniz videonun numarasını, programlama terminalinde görünen tam alarm metnini ve makinenin hangi fikstürde durduğunu belirtin. Bölüm 10 videosu, besleyici parametrelerini kendiniz değiştirmek yerine tahmin etmeyi bırakıp aramanızı isteyerek sona erer. ▶ Bölüm 10'u 03:04'te izleyin — 03:04’te izleyin

Belirti Bulucu — Vida Sıkma Makinesi Sorun Giderme

Her soru, kaynak kategorisine göre sıralandığı bu vida sıkma makinesi sorun giderme tablosunda bir kez yer alır ve gösterilen onarımın tam video başlangıç zamanını içerir.

Belirti İzlenecek Video Başlangıç Dakikası Doğrudan Bağlantı
Öğretim pendantı Çince — BL18’i nasıl İngilizceye geçiririm? 1. video — BL18 eğitimi: Dil, Alarm sıfırlama 00:12 00:12’de izleyin
Arayüz dilini değiştirdiğim anda alarm çıkıyor. Bir şey bozuldu mu? 1. video — BL18 eğitimi: Dil, Alarm sıfırlama 00:24 00:24’te izleyin
Tutamak reseti ile makine reseti arasındaki fark nedir? 3. video — BL18 eğitimi: Güç açma, Reset, Düğmeler, Yeni program 00:52 00:52’de izleyin
Sıfırla’ya bastım ancak eksenler hâlâ sıfır yerine değer gösteriyor. Neden? 3. video — BL18 eğitimi: Güç açma, Reset, Düğmeler, Yeni program 01:18 01:18’de izleyin
Panodaki her düğme ne işe yarar? 3. video — BL18 eğitimi: Güç açma, Reset, Düğmeler, Yeni program 01:28 01:28’de izleyin
BL18’in ilk çalıştırmadan önce hangi güç ve hava beslemesine ihtiyacı var? 3. video — BL18 eğitimi: Güç açma, Reset, Düğmeler, Yeni program 00:27 00:27’de izleyin
Parametre satırları kırmızı gösteriliyor ve servo yapılandırması eksik. Bunları nasıl geri yüklerim? 4. video — BL18 eğitimi: Varsayılan parametreler, Servo, Kamera ışığı, Koordinat öğretimi 00:00 00:00’da izleyin
Yeni kasa programı nasıl oluştururum? 3. video — BL18 eğitimi: Güç açma, Reset, Düğmeler, Yeni program 03:44 03:44’te izleyin
Bir vida deliği koordinatını nasıl öğretirim? 4. video — BL18 eğitimi: Varsayılan parametreler, Servo, Kamera ışığı, Koordinat öğretimi 02:22 02:22’de izleyin
Fikstür 1 ve Fikstür 2 için ayrı ayrı olmak üzere iki program gerekiyor mu? 3. video — BL18 eğitimi: Güç açma, Reset, Düğmeler, Yeni program 03:44 03:44’te izleyin
İkinci fikstür için hangi I/O değerleri ayarlanmalı? 5. video — BL18 eğitimi: I/O, Output 12, Fikstür 2, Z yüksekliği 00:30 00:30’da izleyin
Z ekseni sıkma yüksekliğini nasıl ayarlarım? 6. video — BL18 eğitimi: Z yüksekliği, Matkap kafası, Output 6 00:00 00:00’da izleyin
Kasanın iki farklı vida deliği derinliği var. Tek program her ikisini de işleyebilir mi? 7. video — BL18 eğitimi: Z yüksekliği, Engeller, Çarpışma, Tek Adım 03:32 03:32’de izleyin
BL18 kaç program saklayabilir? 2. video — BL18 eğitimi: Genel bakış, Kapasite 01:22 01:22’de izleyin
Besleyicide bir vida sıkışmış ve makine durmuş. En hızlı çözüm nedir? 11. video — BL18 eğitimi: Sıkışma, Kayma alarmı, Diş sıyırma alarmı, Devam et 00:01 00:01’de izleyin
Bir vidanın gerçekten besleyiciden üflenip çıktığını nasıl kontrol ederim? 11. video — BL18 eğitimi: Sıkışma, Kayma alarmı, Diş sıyırma alarmı, Devam et 01:00 01:00’de izleyin
Besleyiciye kaç vida koymalıyım? 10. video — BL18 eğitimi: Besleyici, Vidalar, Hava, Fikstür 01:35 01:35’te izleyin
Vida aşağı üfleniyor ancak delikte dik durmak yerine eğik oturuyor. Bunu nasıl düzeltirim? 12. video — BL18 eğitimi: Eğik vida, Nozul hizalaması, Sensör, Alma yüksekliği 00:00 00:00’da izleyin
Nozul artık çok alçakta duruyor ve çerçeveye ya da sensöre temas ediyor. Ne kadar yüksek olmalı? 12. video — BL18 eğitimi: Eğik vida, Nozul hizalaması, Sensör, Alma yüksekliği 03:59 03:59’da izleyin
Emiş zayıfladı ve vidalar deliğe ulaşmadan düşüyor. Neyi kontrol etmeliyim? 13. video — BL18 eğitimi: Nozul, Filtre pamuğu, Kalibrasyon 02:55 02:55’te izleyin
Aşınmış emiş nozulunu nasıl değiştiririm? 13. video — BL18 eğitimi: Nozul, Filtre pamuğu, Kalibrasyon 00:00 00:00’da izleyin
Doğru vida alma yüksekliği nedir ve bunu nasıl doğrularım? 18. video — BL18 eğitimi: Alma yüksekliği, Tek Adım, Vidalama testi 00:35 00:35’te izleyin
Vidalar dişleri sıyrılmış halde çıkıyor. Bunu nasıl önlerim? 16. video — BL18 eğitimi: Tork, algılama, güvenlik yüksekliği, hız 01:50 01:50’de izleyin
Vidalar tam sıkılmıyor ve kasa hâlâ hareket ediyor. Neyi değiştirmeliyim? 16. video — BL18 eğitimi: Tork, algılama, güvenlik yüksekliği, hız 01:05 01:05’te izleyin
Hangi algılama seçenekleri açılmalı? 16. video — BL18 eğitimi: Tork, algılama, güvenlik yüksekliği, hız 01:57 01:57’de izleyin
Nozulda vida olmadığı halde makine sıkmaya devam ediyor. Neden? 16. video — BL18 eğitimi: Tork, algılama, güvenlik yüksekliği, hız 02:55 02:55’te izleyin
Hangi eksen hızlarını kullanmalıyım ve makineyi daha hızlı çalıştırabilir miyim? 16. video — BL18 eğitimi: Tork, algılama, güvenlik yüksekliği, hız 03:11 03:11’de izleyin
Güvenlik yüksekliği nedir ve neden besleyicinin üzerinde kalmalıdır? 16. video — BL18 eğitimi: Tork, algılama, güvenlik yüksekliği, hız 03:51 03:51’de izleyin
Yüzer kilitleme süresi ne işe yarar? 16. video — BL18 eğitimi: Tork, algılama, güvenlik yüksekliği, hız 01:04 01:04’te izleyin
Tüm kasayı çalıştırmadan önce bir vidayı nasıl test ederim? 18. video — BL18 eğitimi: Alma yüksekliği, Tek Adım, Vidalama testi 03:40 03:40’da izleyin
Diş sıyrılması alarmı makineyi kasa işlenirken durdurdu. Yalnızca o deliği atlayabilir miyim? 11. video — BL18 eğitimi: Sıkışma, Kayma alarmı, Diş sıyırma alarmı, Devam et 02:35 02:35’te izleyin
Vidaların yarısı zaten takıldı. Baştan başlamak yerine daha ileri bir vidadan nasıl devam ederim? 19. video — BL18 eğitimi: Devam et, dişi sıyrılmış deliği atla, Dil, Yağlama 00:00 00:00’da izleyin
Makine hiç hareket etmiyor. İlk olarak nereye bakmalıyım? 12. video — BL18 eğitimi: Eğik vida, Nozul hizalaması, Sensör, Alma yüksekliği 12:41 12:41’de izleyin
Ekran ve pendant çalışıyor ancak başlat düğmesine hiçbir yanıt gelmiyor. 12. video — BL18 eğitimi: Eğik vida, Nozul hizalaması, Sensör, Alma yüksekliği 12:28 12:28’de izleyin
Bir şey tutarsız davrandığında silindir hareketlerini nasıl kontrol ederim? 12. video — BL18 eğitimi: Eğik vida, Nozul hizalaması, Sensör, Alma yüksekliği 14:03 14:03’te izleyin
Vidaların doğru yere gelmesi için kasayı nasıl yüklemeliyim? 3. video — BL18 eğitimi: Güç açma, Reset, Düğmeler, Yeni program 05:02 05:02’de izleyin
Vidalar sıkılırken kasa hareket ediyor veya kalkıyor. Sorun nedir? 8. video — BL18 eğitimi: Deneme vidası, Kenetleme, İmleçten başlatma 01:38 01:38’de izleyin
Farklı bir kasa boyutu çalıştırmam gerekiyor. Neyi ayarlamalıyım? 10. video — BL18 eğitimi: Besleyici, Vidalar, Hava, Fikstür 03:18 03:18’de izleyin
Test edilecek yalnızca bir kasam var. Hangi fikstürü kullanmalıyım? 7. video — BL18 eğitimi: Z yüksekliği, Engeller, Çarpışma, Tek Adım 07:04 07:04’te izleyin
Kafanın kasaya veya fikstüre çarpmasını nasıl önlerim? 14. video — BL18 eğitimi: Çarpışma, Kenetleme, Kasa boyutu 00:02 00:02’de izleyin
Kamera görüntüsü vida deliklerini göremeyecek kadar karanlık. Neyi ayarlamalıyım? 4. video — BL18 eğitimi: Varsayılan parametreler, Servo, Kamera ışığı, Koordinat öğretimi 01:45 01:45’te izleyin
Nozul darbe aldı ve vidalar artık deliği ıskalıyor. Neyin yeniden kalibre edilmesi gerekir? 13. video — BL18 eğitimi: Nozul, Filtre pamuğu, Kalibrasyon 04:35 04:35’te izleyin
Görüntü kamerası tornavida ucuna göre nasıl kalibre edilir? 15. video — BL18 eğitimi: Kamera kalibrasyonu 00:04 00:04’te izleyin
Vida sensörü artık nozuldaki vidayı algılamıyor. 12. video — BL18 eğitimi: Eğik vida, Nozul hizalaması, Sensör, Alma yüksekliği 07:17 07:17’de izleyin
BL18’i nerede ve ne sıklıkla yağlamalıyım? 19. video — BL18 eğitimi: Devam et, dişi sıyrılmış deliği atla, Dil, Yağlama 04:21 04:21’de izleyin
Hangi sarf malzemelerini stokta bulundurmalıyım? 13. video — BL18 eğitimi: Nozul, Filtre pamuğu, Kalibrasyon 00:00 00:00’da izleyin
Her üretim çalıştırması öncesinde neyi kontrol etmeliyim? 14. video — BL18 eğitimi: Çarpışma, Kenetleme, Kasa boyutu 02:13 02:13’te izleyin
Bir kasadaki iki vida neden aynı olmalı? 14. video — BL18 eğitimi: Çarpışma, Kenetleme, Kasa boyutu 01:18 01:18’de izleyin
BL18 hangi kasa boyutunu ve hassasiyeti işleyebilir? 2. video — BL18 eğitimi: Genel bakış, Kapasite 00:15 00:15’te izleyin
JHIMS hangi garanti ve yanıt süresini sunuyor? 11. video — BL18 eğitimi: Sıkışma, Kayma alarmı, Diş sıyırma alarmı, Devam et 03:04 03:04’te izleyin
Video ve bu sayfa sorunu çözmediğinde kiminle iletişime geçmeliyim? 11. video — BL18 eğitimi: Sıkışma, Kayma alarmı, Diş sıyırma alarmı, Devam et 03:04 03:04’te izleyin
Çift fikstür döngüsü gerçekte nasıl çalışır? 9. video — BL18 eğitimi: İş akışı, Çift istasyon 00:00 00:00’da izleyin
Eksiksiz iki fikstürlü program oluşturma süreci baştan sona nerede gösteriliyor? 17. video — BL18 eğitimi: Programlama, Çift Fikstür 00:00 00:00’da izleyin

19 Video — Vida Sıkma Makinesi Sorun Giderme

JHIMS BL18 screw fastening machine training course — Part 0

Adım Gezgini

  1. 1. video — Pendant’ın dilini Çince ile İngilizce arasında değiştirin; geçişten sonra beliren alarmı temizleyin
  2. 2. video — Makinenin ne olduğu, çift fikstürlü üç istasyonlu tasarım, 1,000 x 1,000 mm kapasite, 1,000 kayıtlı program
  3. 3. video — Güç açma, 220V/50Hz besleme, hava girişi, tutamak reseti ile makine reseti, pano düğmeleri, fikstür Konum 1/2, yeni program oluşturma
  4. 4. video — Kırmızı/eksik varsayılan parametreler ve servo yapılandırması, CCD ışık parlaklığı, ilk vida deliği koordinatlarını öğretme, sayaç
  5. 5. video — I/O Çıkış Sinyali Programlama (çıkış 12’de sabit), Fikstür 2 vida deliği koordinatları, Z ekseni montaj yüksekliğinin başlangıcı
  6. 6. video — Z ekseni sıkma yüksekliğini ayarlayın, temastan önce yavaş yaklaşın, matkap kafasını Çıkış 6 ile uzatın
  7. 7. video — İki farklı delik derinliği için Z yüksekliği, toplu Z değişimi, engelleri kaldırma, Z aşağıdayken X/Y’yi asla hareket ettirmeme, tek adımlık test
  8. 8. video — Deneme vidalarını elle sıkın ve inceleyin, kenetlenmemiş bir modülün nasıl göründüğü, imleçten başlatma
  9. 9. video — Yüklemeden boşaltmaya çift fikstürlü üretim çevrimi
  10. 10. video — Vida besleyicinin konumu ve güç beslemesi, kaç vida ekleneceği, besleyici manometresi, 1000 x 500 ve 1000 x 1000 kasalar için fikstür silindirini ayarlama
  11. 11. video — Besleyici sıkışmasını giderin, besleme test anahtarını kullanın, istisna sonrasında üretime devam edin, dişi sıyrılmış/kaymış vidayı atlayın, besleyici parametreleri neden değiştirilmemeli
  12. 12. video — Eğik üflenerek düşen vidayı düzeltin (nozul sağ-sol, ön-arka, yükseklik), vida varlığı sensörü, limit/konum sensörü, alma yüksekliği, makine testi
  13. 13. video — Emme nozulunu ve tutucu klipsi değiştirin, filtre pamuğunu değiştirin, nozul ile matkap ucu arasındaki mesafeyi kalibre edin
  14. 14. video — Çalıştırmadan önce engelleyici parçaları kaldırın, 960 x 960 ve 500 x 1000 kasalar için kenetleme konumunu ayarlayın, çalıştırma öncesi kontrol listesi
  15. 15. video — Görüntü kamerası ile tornavida ucu arasındaki mesafeyi kalibre edin
  16. 16. video — Tork, tornavida tamamlama algılaması, vida varlığı algılaması, yüzer kilitleme süresi, güvenlik yüksekliği, eksen hızları
  17. 17. video — Baştan sona eksiksiz çift fikstür programı oluşturma — koordinatlar, I/O, her iki fikstürün yükseklikleri
  18. 18. video — Vida alma yüksekliğini doğrulayın, Tek Adım ile bir vida sıkın, ardından kalanları imleçten çalıştırın
  19. 19. video — Yarım kalmış bir kasaya daha ileri bir vidadan devam edin, dişi sıyrılmış deliği atlayın, arayüz dilini değiştirin, lineer kızakları yağlayın

Bu vida sıkma makinesi sorun giderme dizini, resmî JHIMS video setinin tamamını çekim sırasına göre listeler. Listeden herhangi bir bölüme tıklayarak yukarıdaki oynatıcıya yükleyin — sayfa yenilenmez, YouTube’a geçilmez.

Desteğe ulaşın

Üç şeyi bize söyleyin; yerinde ziyaret beklemeden yanıt verebiliriz: takip ettiğiniz video numarası, Pendant üzerindeki tam alarm metni ve makinenin hangi fikstürde (1 veya 2) durduğu. Pendant ekranının bir fotoğrafını ve arızanın kısa bir videosunu ekleyin — bu, mühendislerimizin sorunu tek yanıtta belirlemesi için genellikle yeterlidir.


After-sales · Engineering · Faults: [email protected]Telefon: (86-755) 86700443WhatsApp: +86 189 7533 5491