Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00

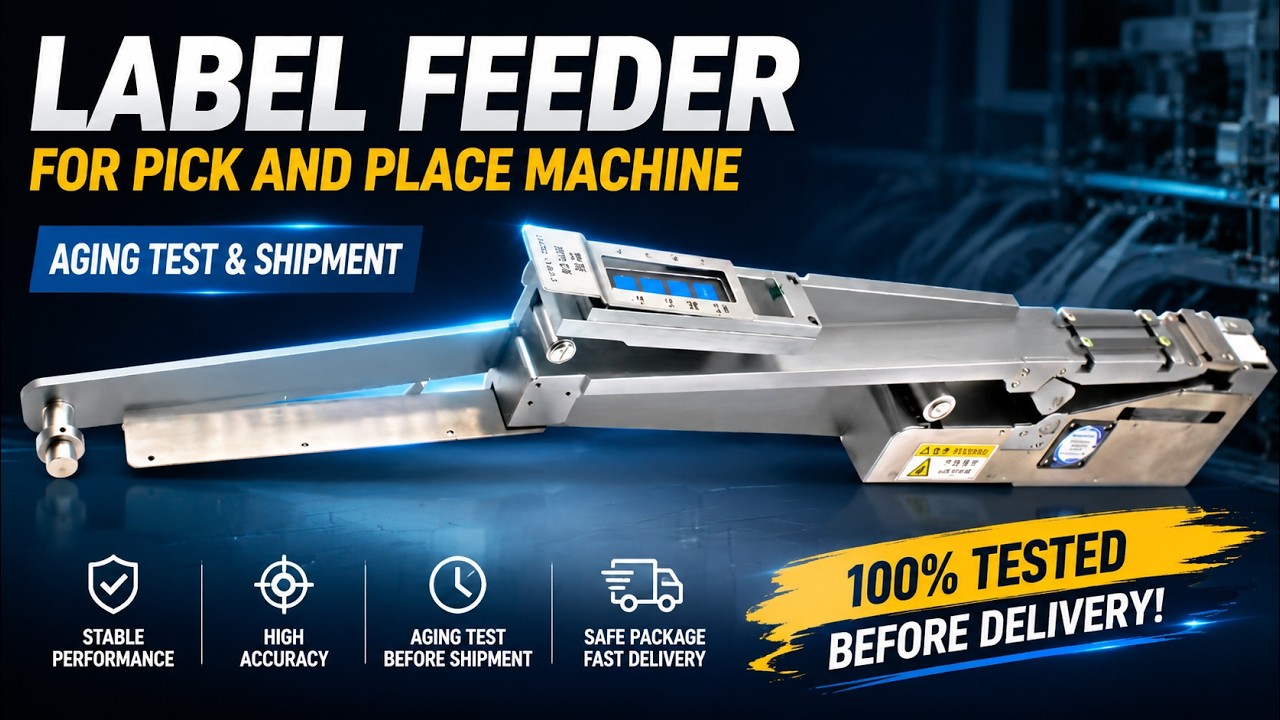
Samouczek wideo dla podajnika etykiet JHIMS LMFD LB na modułach FUJI NXT — instalacja i prowadzenie taśmy, skok podawania, tabela diagnozy usterek, cykle konserwacji oraz zasady praktyczne, które utrzymują podawanie etykiet z dokładnością ±0,1 mm.
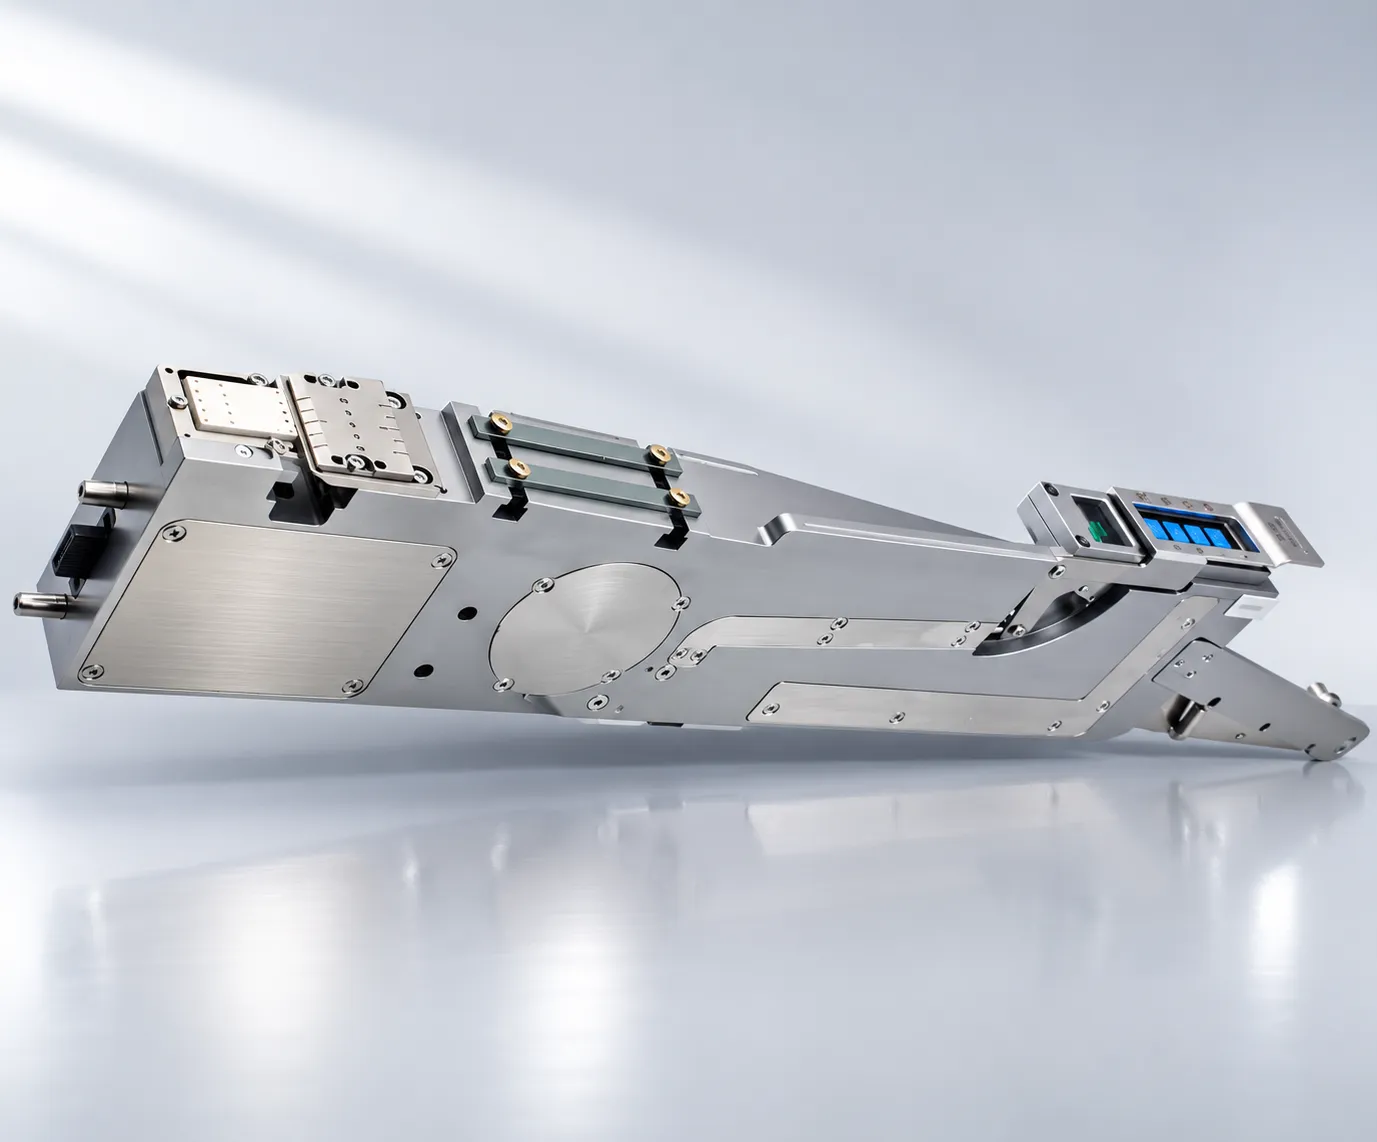
Samouczek wideo dla podajnika etykiet JHIMS LMFD LB na modułach FUJI NXT — instalacja i prowadzenie taśmy, skok podawania, tabela diagnozy usterek, cykle konserwacji oraz zasady praktyczne, które utrzymują podawanie etykiet z dokładnością ±0,1 mm.
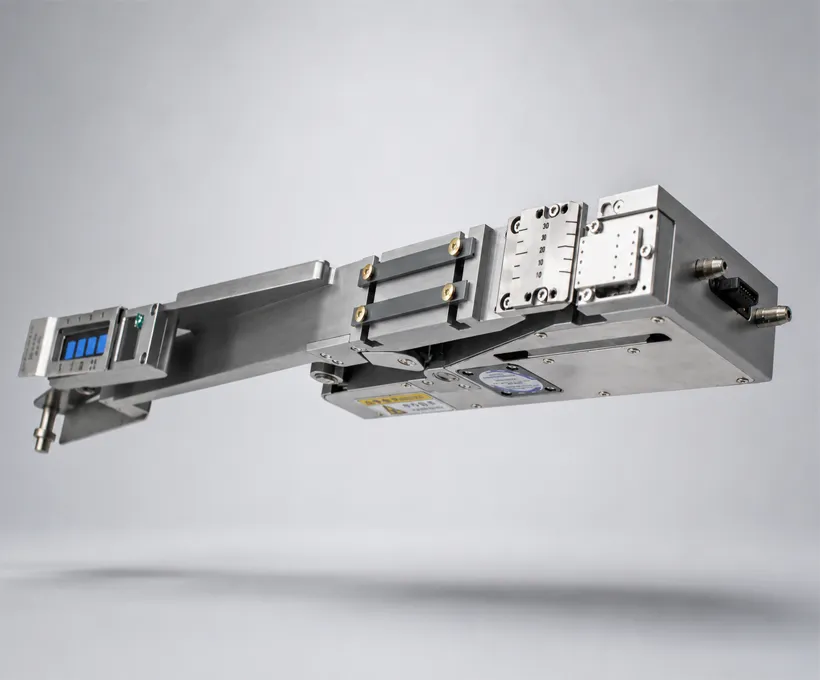
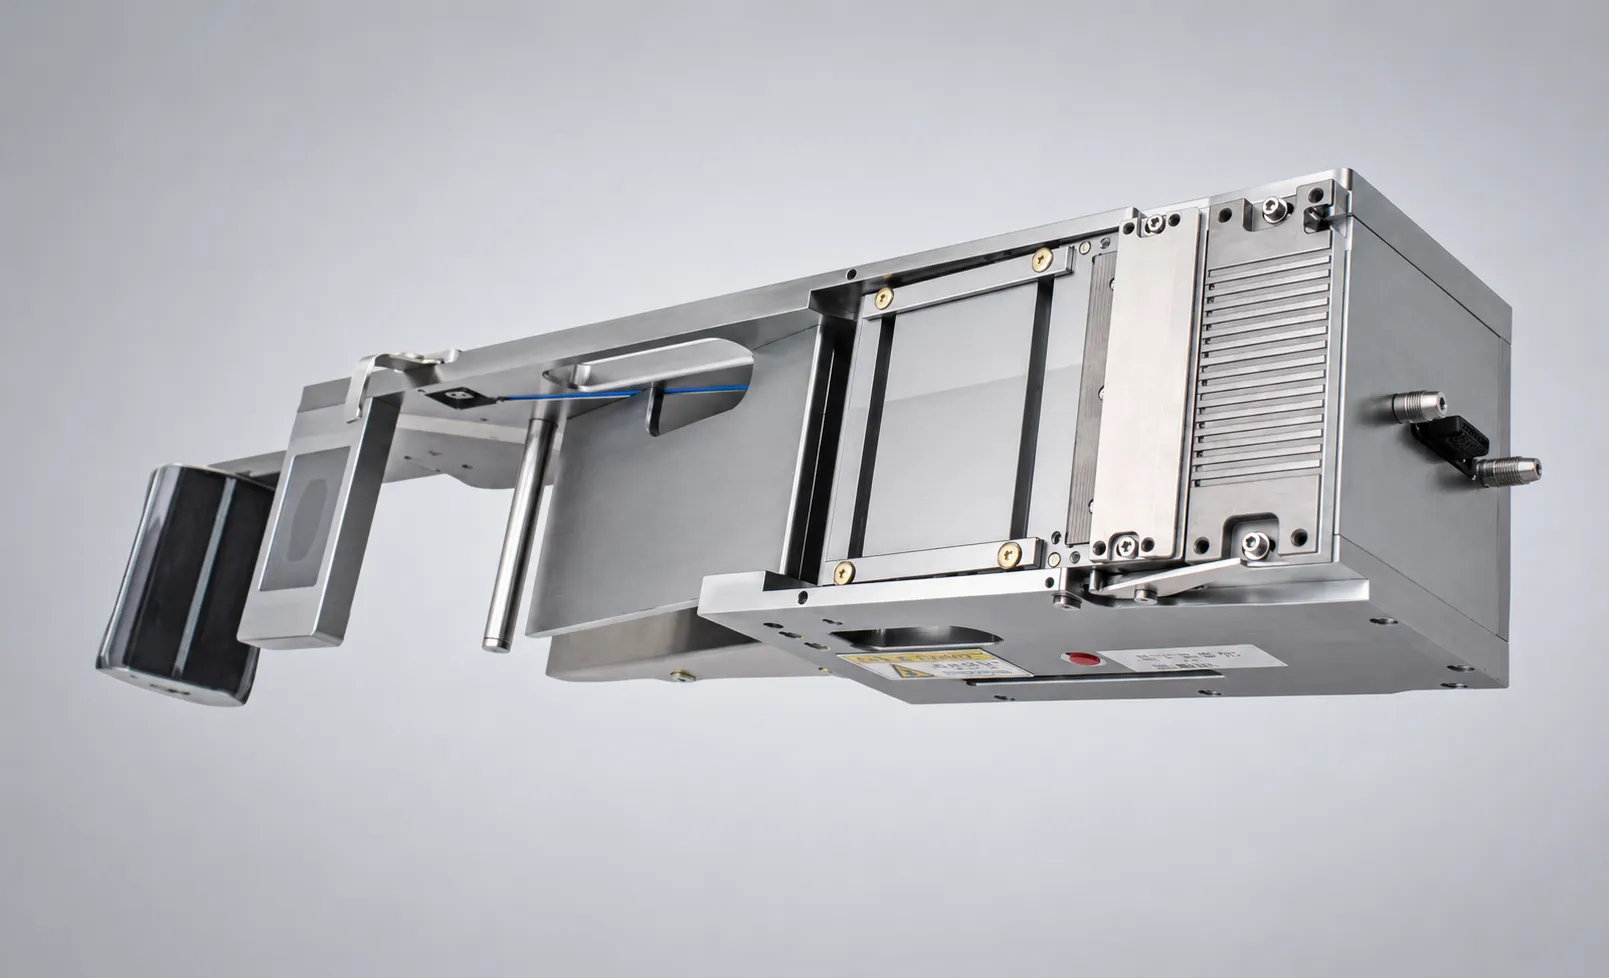
LMFD-LB jest dostarczany z podajnikiem etykiet (standardowy interfejs 14PIN), kontrolerem z ekranem dotykowym opartym na ARM (zamontowanym), zestawem prowadników rolki etykiet z regulacją napięcia, elementami montażowymi do banku podajników FUJI NXT oraz instrukcją obsługi i certyfikatem kalibracji. Przed montażem sprawdź wszystkie pozycje.
Wyłącz moduł FUJI NXT i otwórz pokrywę banku podajników. Wsuń LMFD-LB w wolne gniazdo podajnika — interfejs 14PIN łączy się automatycznie ze złączem banku podajników NXT. Zablokuj podajnik blokadą klinową. Nie potrzebujesz okablowania ani integracji z PLC. Włącz moduł ponownie: system NXT rozpoznaje podajnik etykiet jako urządzenie podające. Załóż rolkę etykiet i przeciągnij papier podkładowy przez rolki prowadzące, aż pierwsza etykieta dotrze do krawędzi odklejania.
Naciśnij PROFILE → NEW na ekranie dotykowym. Wprowadź długość i szerokość etykiety oraz skok podawania (mm). Ustaw prędkość podawania do 120 mm/s i sprawdź położenie krawędzi odklejania. Zapisz profil. Przełączanie między zapisanymi typami etykiet zajmuje mniej niż 3 sekundy — bez przeprogramowywania i bez zewnętrznego komputera. Kontroler oparty na ARM przechowuje do 50 profili produktów.
LMFD-LB zapewnia dokładność podawania ±0,1 mm w osiach X/Y dzięki pozycjonowaniu czujnikiem światłowodowym i kompensacji impulsowej. Podajnik weryfikuje każdą etykietę na krawędzi odklejania, zanim pobierze ją dysza automatu montażowego. Etykiety niezgodne odrzuca i podaje ponownie automatycznie, zapewniając czytelność kodów kreskowych i kodów QR w kontroli optycznej (AOI) oraz ICT bez błędów skanowania.
Wybierz model według maksymalnej szerokości taśmy: LMFD-LB-NXT25 (25 mm), NXT40 (40 mm), NXT88 (88 mm) lub NXT100 (100 mm). Wszystkie modele są zgodne z platformami FUJI NXT III, NXT II, AIMEX, NXTR i XPF (M3, M6, M6S, AIMEX, NXTR, XPF — pojedyncza kolumna).
Co tydzień: przetrzyj krawędź odklejania i rolki prowadzące alkoholem izopropylowym; sprawdź tor papieru podkładowego pod kątem pozostałości. Co miesiąc: zweryfikuj dokładność skoku podawania z odczytem kontrolera i oczyść okno czujnika światłowodowego. Gumowa rolka podająca jest przewidziana na długą eksploatację (około 3 lat) — wymień ją, gdy etykiety się ślizgają lub skok dryfuje. Podczas comiesięcznych kontroli usuwaj kurz ze złącza 14PIN sprężonym powietrzem.
Podawanie etykiet wygląda na proste, ale zależy od precyzyjnego napięcia i detekcji. Podajnik musi odkleić etykietę od podkładu, podać ją głowicy montażowej w stałym położeniu i zgłosić maszynie, że element został podany — w każdym cyklu i bez uszkadzania delikatnych etykiet elementów, jakich wymaga montaż powierzchniowy. Zmienne, które tym rządzą, to napięcie odklejania i podawania, ustawienia nadmuchu i detekcji oraz czystość toru podawania. Wystarczy pozwolić im dryfować, a pojawiają się błędne podania, etykiety podane podwójnie lub pomarszczone oraz utrata dokładności montażu. Poniższe sekcje to wiedza z praktyki wykraczająca poza instrukcję operatora: diagnozowanie usterki podawania, materiały eksploatacyjne i filtry, cykl konserwacji oraz referencja parametrów do niezawodnej konfiguracji.
| Objaw | Prawdopodobna przyczyna | Prawdopodobieństwo | Działanie korygujące |
|---|---|---|---|
| Brak etykiety na krawędzi odklejania | Pusta rolka / papier podkładowy nie jest przeciągnięty | 40% | Załóż nową rolkę; przeciągnij ponownie przez rolki prowadzące |
| Dryf skoku podawania | Zużycie rolki gumowej / pozostałości | 25% | Oczyść rolkę; wymień, jeśli jest zużyta |
| Podajnik nie jest rozpoznawany przez NXT | Złącze 14PIN zabrudzone / nie w pełni osadzone | 20% | Oczyść złącze; osadź podajnik ponownie w gnieździe |
| Skośność etykiety > ±0,1 mm | Luźny prowadnik rolki / zabrudzone okno czujnika | 10% | Dociągnij prowadnik; oczyść czujnik światłowodowy |
| Częste błędne podania | Nieprawidłowe ustawienia skoku w profilu | 5% | Wprowadź ponownie skok etykiety; sprawdź podaniem testowym |
| Brak etykiety na krawędzi odklejania | Pusta rolka / papier podkładowy nie jest przeciągnięty | – | Załóż nową rolkę; przeciągnij ponownie przez rolki prowadzące |
| Dryf skoku podawania | Zużycie rolki gumowej / pozostałości | – | Oczyść rolkę; wymień, jeśli jest zużyta |
| Podajnik nie jest rozpoznawany przez NXT | Złącze 14PIN zabrudzone / nie w pełni osadzone | – | Oczyść złącze; osadź podajnik ponownie w gnieździe |
| Skośność etykiety > ±0,1 mm | Luźny prowadnik rolki / zabrudzone okno czujnika | – | Dociągnij prowadnik; oczyść czujnik światłowodowy |
| Częste błędne podania | Nieprawidłowe ustawienia skoku w profilu | – | Wprowadź ponownie skok etykiety; sprawdź podaniem testowym |
| Brak etykiety na krawędzi odklejania | Krawędź odklejania zablokowana resztkami kleju | – | Oczyść krawędź odklejania alkoholem izopropylowym |
| Etykiety zaklinowują się w rolkach prowadzących | Tor papieru podkładowego przeciągnięty nieprawidłowo | – | Przeciągnij ponownie przez rolki prowadzące |
| Dryf skoku etykiety po przezbrojeniu | Stary profil jest nadal aktywny | – | Przełącz na właściwy profil i sprawdź |
| Podajnik wypada podczas produkcji | Blokada klinowa nie jest w pełni osadzona | – | Wyłącz zasilanie i zablokuj ponownie blokadę klinową |
| Etykiety nie są pobierane przez dyszę | Etykieta nie znajduje się na krawędzi odklejania, gdy nadjeżdża dysza | – | Sprawdź synchronizację podawania w programie NXT |
| Błędy skanowania kodów kreskowych w kontroli optycznej (AOI) | Etykieta skośna powyżej ±0,1 mm | – | Sprawdź prowadnik rolki i okno czujnika |
| Sporadyczne błędne podania | Zabrudzone okno czujnika światłowodowego | – | Oczyść okno czujnika |
| Podajnik podaje dwie etykiety jednocześnie | Regulacja napięcia zbyt luźna | – | Dociągnij zestaw regulacji napięcia |
| Profil utracony po wyłączeniu i włączeniu zasilania | Profil nie został zapisany | – | Naciśnij PROFILE → SAVE po edycji |
| Papier podkładowy się rwie | Ostra krawędź prowadnika rolki / nieprawidłowe przeciągnięcie | – | Sprawdź prowadnik; przeciągnij papier ponownie |
| Niska prędkość podawania | Prędkość ograniczona w profilu | – | Zwiększ prędkość podawania w profilu do 120 mm/s |
| Częstotliwość | Czynność | Uwagi |
|---|---|---|
| Co tydzień | Przetrzyj krawędź odklejania i rolki prowadzące alkoholem izopropylowym | Sprawdź tor papieru podkładowego pod kątem pozostałości kleju |
| Co miesiąc | Porównaj skok podawania z odczytem sterownika | Oczyść okienko czujnika światłowodowego |
| Co miesiąc | Przedmuchaj złącze 14PIN sprężonym powietrzem, usuwając kurz | Utrzymuj złącze wolne od kurzu |
| Co około 3 lata | Wymień gumowe koło podające, gdy etykiety się ślizgają lub skok zaczyna dryfować | Przewidziane na długą eksploatację |
Podawanie etykiet zawodzi stopniowo, a nie nagle, i dlatego okresy między przeglądami mają większe znaczenie, niż się wydaje. Pozostałości kleju na krawędzi odrywania narastają przez tydzień produkcji, aż etykiety zaczynają odchodzić pod kątem albo przyklejać się do krawędzi — i właśnie wtedy pojawiają się pierwsze błędy podawania. Cotygodniowe przetarcie alkoholem izopropylowym zapobiega więc usterce, a nie reaguje na nią. Tor papieru podkładowego zasługuje na taką samą uwagę: pozostałości na rolkach prowadzących nieznacznie zmieniają jego długość, a niewielka zmiana długości toru staje się błędem skoku w miejscu montażu.
Czynności miesięczne służą temu, aby łańcuch pomiarowy pozostawał wiarygodny. Porównanie skoku podawania z odczytem sterownika potwierdza, że podajnik realizuje wartość z profilu, a nie narastający dryf, natomiast czyszczenie okienka czujnika światłowodowego chroni dokładność pozycjonowania ±0,1 mm, bo to czujnik informuje sterownik o położeniu etykiety. Przedmuchanie złącza 14PIN utrzymuje niezawodność interfejsu elektrycznego — częściowo osłabione złącze daje sporadyczne błędy, które wyglądają jak awaria sterownika. Wymiana gumowego koła podającego co około trzy lata, a także natychmiast po pojawieniu się poślizgu etykiet, to jedyna pozycja, której nigdy nie należy kompensować większym naciągiem: wyższy naciąg maskuje zużycie kosztem skosu i przedwczesnego zużycia w innych miejscach.
| Parametr | Polecane | Dopuszczalny zakres | Uwagi |
|---|---|---|---|
| Materiał korpusu | Twardy stop aluminium + obróbka wykańczająca | — | Pozycjonowanie na dwóch sworzniach i szynie, blokada klinowa |
| Połączenie z hostem | Standardowy interfejs 14PIN | Przewód AWG24 | Automatyczne łączenie z bankiem podajników NXT |
| Napięcie zasilania | DC 24 V | Prąd znamionowy 1,5 A / szczytowy 2,0 A | — |
| Podciśnienie (opcja) | 0,4 – 0,6 MPa, przewód 4 mm | Do wyboru | Adsorpcja podciśnieniowa |
| Sterownik | Na bazie ARM, autorska integracja napędów i sterowania | Ekran dotykowy | Autorskie oprogramowanie |
| Tryb pracy | Ręczny / automatyczne podawanie / tryb liniowy | Parametry na ekranie dotykowym | — |
| Silnik napędowy | Silnik krokowy | — | — |
| Pozycjonowanie etykiety | Pozycjonowanie światłowodowe + kompensacja impulsowa | — | ±0,1 mm w osi X i Y |
| Maksymalna prędkość podawania | 120 mm/s | Regulowana | Zależnie od profilu |
| Dokładność podawania | X ±0,1 mm, Y ±0,1 mm | — | Weryfikowane na krawędzi odrywania |
| Obsługiwane opakowania | Taśma papierowa w rolce, taśma opakowaniowa | — | — |
| Obsługiwane materiały | Etykiety, elementy metalowe, pianka, folia | — | — |
| Rzędy etykiet | Pojedyncze / wielokrotne, ≤8 szt. w rzędzie | — | — |
| Rozmiar etykiety | Min. 2×2 mm w jednym rzędzie, grubość ≥0,05 mm | — | — |
| Sposób odrywania | Odrywanie przez dopchnięcie do przodu | — | — |
| Zmiana etykiety | Zatrzymanie i obsługa ręczna | Odbiór odpadu: tak | — |
| Alarm braku etykiety | Błąd i inteligentne zatrzymanie | — | — |
| Kompatybilne platformy | FUJI NXT III / NXT II / AIMEX / NXTR / XPF | Pojedyncza kolumna | Modele: NXT25/40/88/100 |
Podawanie etykiet zależy od trzech zmiennych: skoku z profilu, czujnika światłowodowego i gumowego koła podającego. Ten sam sposób pracy z bankiem podajników stosujemy w naszych pozostałych urządzeniach peryferyjnych do montażu powierzchniowego. Zobacz przewodnik rozwiązywania problemów z podajnikiem soczewek DPS-2 jako uzupełnienie dotyczące podajnika wibracyjnego. Gdy etykiety są podawane błędnie, sprawdź najpierw skok w profilu (błędny skok to najczęstsza przyczyna). Następnie oczyść okienko czujnika. Na końcu sprawdź zużycie koła podającego.
Każda etykieta jest weryfikowana na krawędzi odrywania, zanim podejmie ją dysza automatu montażowego. Weryfikacja podawania utrzymuje czytelność kodów kreskowych i QR w kontroli optycznej (AOI) oraz w ICT na poziomie zera błędów odczytu — zobacz wsparcie techniczne JHIMS w sprawie integracji z linią. Urządzenie odrzuca wadliwe etykiety i podaje je ponownie automatycznie. Dzięki temu czytelność kodów kreskowych i QR w kontroli optycznej (AOI) oraz w ICT pozostaje na poziomie zera błędów odczytu.
Interfejs 14PIN łączy się automatycznie ze złączem banku podajników NXT. Nie trzeba prowadzić okablowania ani integrować sterownika PLC. Blokada klinowa to jedyne mocowanie mechaniczne, więc montaż zajmuje około 5 minut.
Sterownik ARM przechowuje do 50 profili produktów, a przebrojenie trwa poniżej 3 sekund. W produkcji mieszanej trzymaj jeden profil na typ etykiety i przełączaj go na ekranie dotykowym — zewnętrzny komputer nie jest potrzebny.
Dwa pierwsze błędy powstają podczas montażu i są najdroższe w skutkach. Wpychanie podajnika w gniazdo modułu siłą, zamiast wsunięcia go prosto, może wygiąć piny złącza 14PIN i zamienić dwuminutowy montaż w naprawę; blokada klinowa istnieje po to, aby podajnik osadzał się geometrycznie, a nie pod naciskiem. Poprowadzenie papieru podkładowego z pominięciem rolek prowadzących powoduje skos etykiet i błędy podawania, które wyglądają jak problem z narzędziami, choć w rzeczywistości tor papieru nigdy nie został ustawiony prawidłowo — a ponieważ skos ujawnia się dopiero jako narastające odchylenie, zwykle zostaje zauważony znacznie później, niż powstał.
Pozostałe cztery dotyczą dyscypliny w zakresie profili i czyszczenia. Błędny skok podawania w profilu daje dryf skoku i błędy odczytu w kontroli optycznej (AOI), dlatego profil należy tworzyć na podstawie specyfikacji etykiety, a nie kopiować z podobnego produktu. Pominięcie cotygodniowego czyszczenia krawędzi odrywania pozwala narosnąć pozostałościom kleju aż do zakleszczenia etykiet, a zaniedbanie okienka czujnika światłowodowego obniża dokładność pozycjonowania poniżej ±0,1 mm. Praca z nie do końca zaciśniętą blokadą klinową grozi wypadnięciem podajnika w trakcie produkcji — awarią, która uszkadza sprzęt i zatrzymuje linię, a której można całkowicie uniknąć, potwierdzając zaciśnięcie blokady przed startem modułu.
Te zasady opisują sprawdzoną rutynę, a nie zestaw preferencji, a ich kolejność odpowiada kolejności, w jakiej pojawiają się problemy. Wyłączenie modułu FUJI NXT przed montażem lub demontażem podajnika chroni zarówno złącze, jak i operatora. Poprowadzenie papieru podkładowego przez rolki prowadzące aż do krawędzi odrywania ustawia tor, pod który podajnik został zaprojektowany, i jest to krok najczęściej wykonywany „na oko”. Zapisanie osobnego profilu dla każdego typu etykiety — przebrojenie między profilami trwa poniżej trzech sekund — sprawia, że produkcja mieszana jest realna bez ponownego uczącego nastawiania maszyny.
Pozostałe cztery zasady służą utrzymaniu stabilnego wyniku. Sprawdzenie pierwszych etykiet podaniem testowym po każdej zmianie profilu lub przeglądzie potwierdza, że realizowany skok odpowiada profilowi, zamiast zakładać to z góry. Cotygodniowe czyszczenie krawędzi odrywania alkoholem izopropylowym usuwa najczęstszą przyczynę błędów podawania. Utrzymanie złącza 14PIN bez kurzu dzięki comiesięcznemu przedmuchiwaniu sprężonym powietrzem chroni interfejs elektryczny. Wymiana gumowego koła podającego przy poślizgu etykiet, zamiast kompensowania większym naciągiem, utrzymuje prosty tor papieru i nie pozwala, by jeden zużyty element generował problemy w innych miejscach podajnika.
 PowiązaneJHIMS DPS-2 — podajnik wibracyjny soczewekPodajnik wibracyjny soczewek do automatów montażowych SMT — stabilne podawanie soczewek i drobnych elementów.Zobacz produkt →
 PowiązaneDrukarka pasty lutowniczej JHIMS M8W pełni automatyczna drukarka pasty lutowniczej z systemem wizyjnym do większych płytek — wyrównanie CCD (±0,01 mm) i inspekcja 2D.Zobacz produkt →
 PowiązaneDrukarka pasty lutowniczej JHIMS L5W pełni automatyczna drukarka pasty lutowniczej z systemem wizyjnym, dokładność ±0,025 mm i zintegrowana inspekcja 2D.Zobacz produkt →
 PowiązaneLaserowa maszyna znakująca UV JHIMS R6-ULaser UV 355 nm do identyfikowalności PCB — kody QR i Data Matrix przy dużej wydajności.Zobacz produkt →
 PowiązaneDozownik kleju JH-D900Wysokowydajna maszyna dozująca z precyzyjnym układem trójosiowym, zaworem jettingowym i podwójnym torem — do 3 000 Hz.Zobacz produkt →
 PowiązaneJHIMS S630 3D SPITrójwymiarowa inspekcja pasty lutowniczej (SPI) dla linii montażu powierzchniowego (SMT) — wykrywa wady objętości, wysokości i powierzchni przed lutowaniem rozpływowym.Zobacz produkt →
 PrzewodnikPrzewodnik po drukarce pasty lutowniczej L5Przewodnik wideo krok po kroku po obsłudze drukarki pasty lutowniczej JHIMS L5.Przeczytaj artykuł →
 PrzewodnikPrzewodnik po drukarce pasty lutowniczej M8Przewodnik wideo krok po kroku po obsłudze drukarki pasty lutowniczej JHIMS M8.Przeczytaj artykuł →
 PrzewodnikPrzewodnik po laserowej maszynie znakującej UV R6-UPrzewodnik wideo w 9 krokach: instalacja, kalibracja lasera, znakowanie kodów QR i rozwiązywanie problemów.Przeczytaj artykuł →PrzewodnikPrzewodnik po maszynie dozującej D900Instrukcja wideo krok po kroku do obsługi maszyny dozującej klej JH-D900.Przeczytaj artykuł →PrzewodnikPrzewodnik usuwania usterek podajnika soczewek DPS-25 typowych problemów z podajnikiem soczewek uszeregowanych według prawdopodobieństwa, z rozwiązaniami krok po kroku — większość udaje się usunąć w mniej niż 10 minut.Przeczytaj artykuł →WsparcieWsparcie techniczneSzkolenia, diagnostyka zdalna i wysyłka części zamiennych dla Twojej linii JHIMS.Przeczytaj artykuł →
Skontaktuj się z naszymi inżynierami i otrzymaj bezpłatną ocenę — pierwsza odpowiedź w ciągu 12 godzin roboczych (pon.–sob., 09:00–23:00 czasu standardowego Chin, UTC+8).















