地址
中国广东省深圳市宝安区石岩街道龙腾社区西山路4号润腾工业园A1栋(518000)
工作时间
周一至周六:09:00 – 23:00(UTC+8)
周日:休息
地址
中国广东省深圳市宝安区石岩街道龙腾社区西山路4号润腾工业园A1栋(518000)
工作时间
周一至周六:09:00 – 23:00(UTC+8)
周日:休息

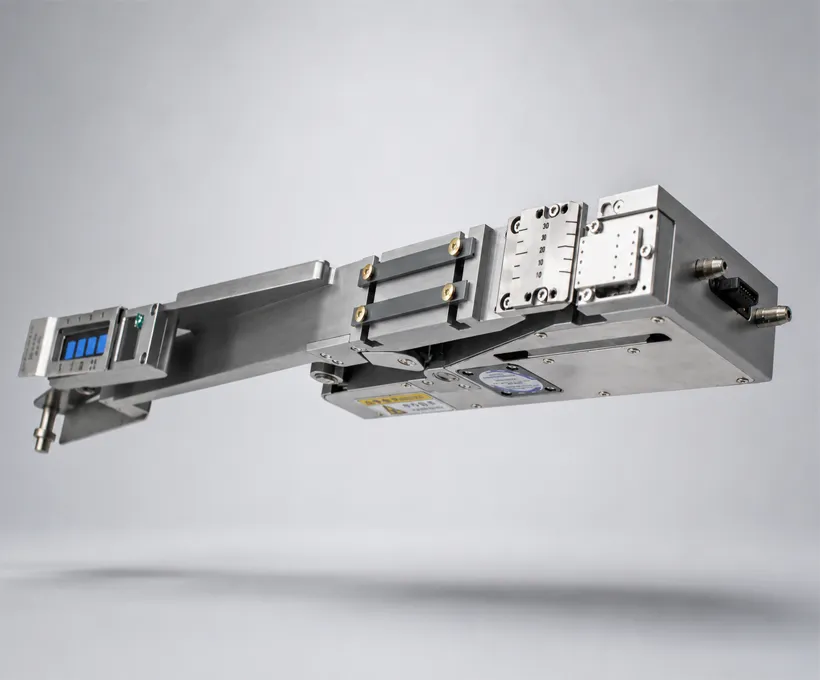
JHIMS LMFD LB 标签供料器用于 FUJI NXT 模组的视频教程——安装与穿料、送料间距、故障诊断表、保养周期,以及让标签在 ±0.1 mm 精度下稳定送料的现场规则。
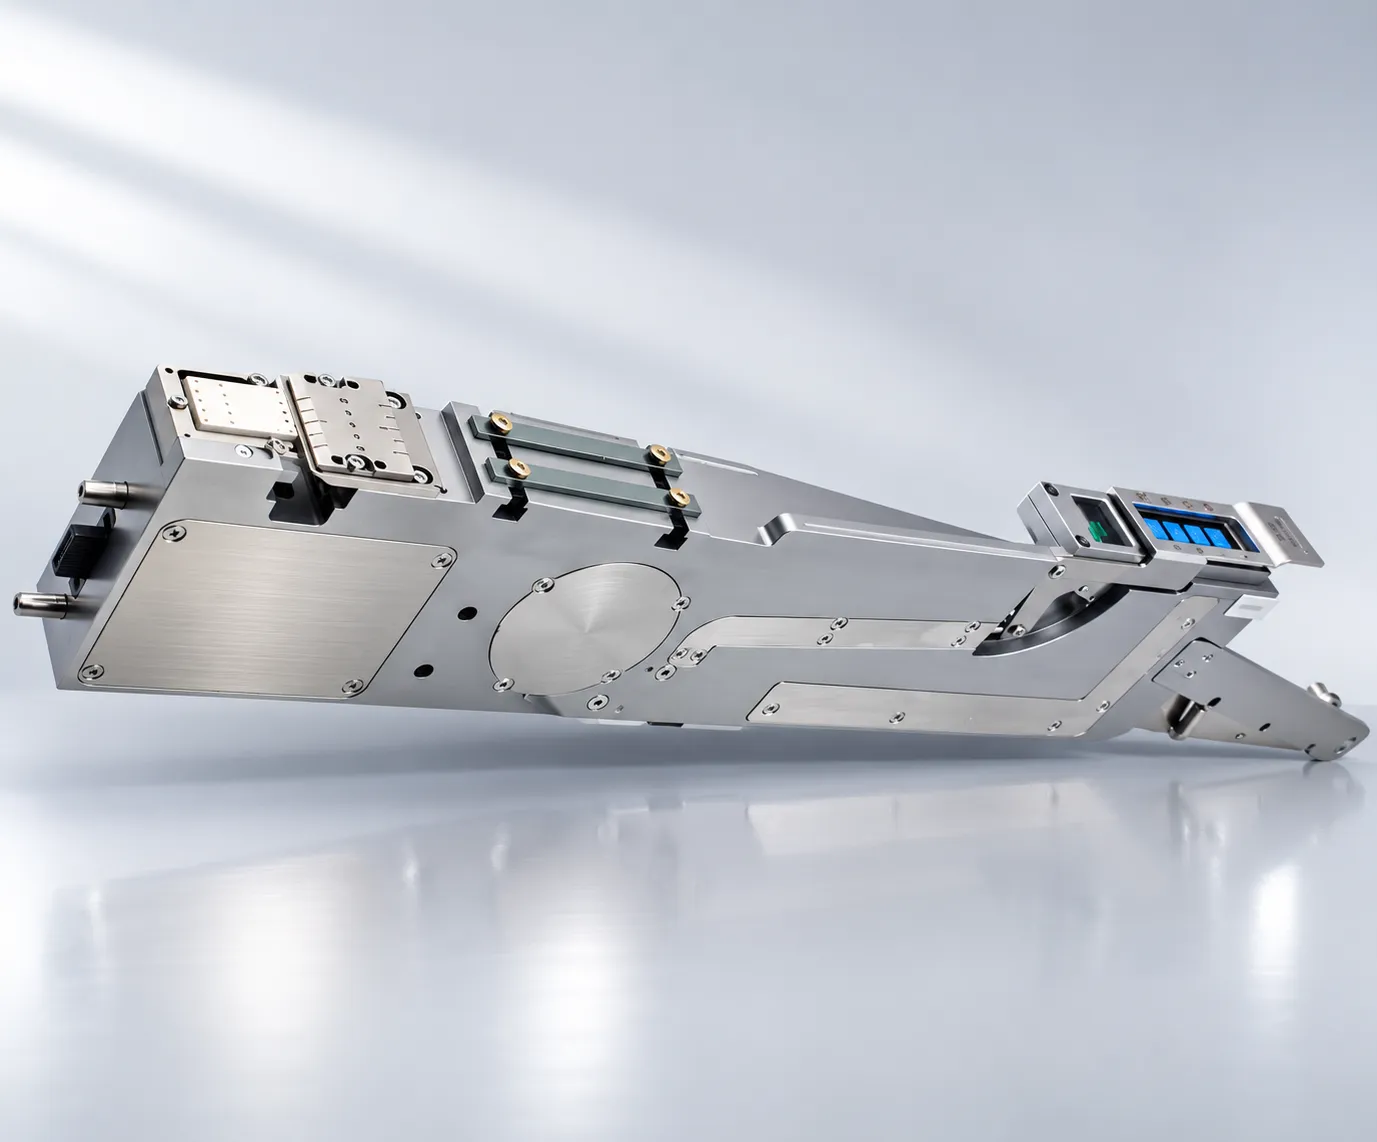
LMFD-LB 出厂包含:飞达本体(14PIN 标准接口)、ARM 触摸屏控制器(已安装)、导轮组与张力调节组件、FUJI NXT 料站安装五金件、使用手册与校准证书。安装前请核对所有物料。
关闭 FUJI NXT 模组电源并打开料站盖板。将 LMFD-LB 滑入空闲料站槽位——14PIN 接口自动与 NXT 料站连接器对接。用斜锲将飞达锁紧到位。无需布线或 PLC 集成。重新上电:NXT 系统会将标签飞达识别为送料设备。装入标签卷,将底纸穿过导向轮,直至首张标签到达剥料边缘。
在触摸屏上按 PROFILE → NEW。输入标签长度、宽度与送料节距(mm)。设置送料速度最高 120mm/s 并确认剥料边缘位置。保存配置文件。在已保存的标签类型间切换不到 3 秒——无需重新编程、无需外部电脑。ARM 控制器最多存储 50 个产品配置文件。
LMFD-LB 通过光纤感应器定位与脉冲补偿实现 ±0.1mm 的 X/Y 送料精度。飞达在贴装头吸取前,于剥料边缘验证每张标签,并自动剔除、重新送料失败的标签,确保 AOI 与 ICT 处条码和二维码扫码零失败。
按最大料带宽度选择型号:LMFD-LB-NXT25(25mm)、NXT40(40mm)、NXT88(88mm)或 NXT100(100mm)。所有型号兼容 FUJI NXT III、NXT II、AIMEX、NXTR、XPF 平台(M3、M6、M6S、AIMEX、NXTR、XPF——仅单列)。
每周:用异丙醇擦拭剥料边缘与导轮,检查底纸路径有无残留。每月:对照控制器读数核对送料节距精度,并清洁光纤感应器窗口。橡胶送料轮寿命约 3 年——出现标签打滑或节距漂移时更换。每月检查时用压缩空气吹除 14PIN 接口灰尘。
标签供料看似简单,实则取决于精密的张力与检测。供料器必须把标签从离型纸上剥下、以一致的位置呈现给贴装头,并告知设备已供料——每个循环如此,且不能损坏 SMT 要求的脆弱元件标签。决定这一点的关键变量是剥离与进料张力、气动辅助与检测设定,以及供料路径的清洁度。一旦这些发生漂移,就会出现错供、双重或起皱标签,以及贴装精度下降。以下章节是超越操作手册的现场知识:诊断供料故障、耗材与滤芯、维护周期,以及可靠设置的参数参考。
| 症状 | 可能原因 | 概率 | 解决方法 |
|---|---|---|---|
| 剥料边缘无标签 | 料卷用尽 / 底纸未穿好 | 40% | 装入新料卷;重新穿过导向轮 |
| 送料间距偏移 | 橡胶轮磨损 / 有残留 | 25% | 清洁胶轮;磨损则更换 |
| NXT 未识别飞达 | 14PIN 接口脏污 / 未完全插紧 | 20% | 清洁接口;重新插紧飞达 |
| 标签偏移 > ±0.1mm | 导轮松动 / 感应器窗口脏污 | 10% | 重新紧固导轮;清洁光纤感应器 |
| 频繁送料异常 | 配置文件节距设置错误 | 5% | 重新输入标签节距;试送验证 |
| 剥料边缘无标签 | 料卷用尽 / 底纸未穿好 | – | 装入新料卷;重新穿过导向轮 |
| 送料间距偏移 | 橡胶轮磨损 / 有残留 | – | 清洁胶轮;磨损则更换 |
| NXT 未识别飞达 | 14PIN 接口脏污 / 未完全插紧 | – | 清洁接口;重新插紧飞达 |
| 标签偏移 > ±0.1mm | 导轮松动 / 感应器窗口脏污 | – | 重新紧固导轮;清洁光纤感应器 |
| 频繁送料异常 | 配置文件节距设置错误 | – | 重新输入标签节距;试送验证 |
| 剥料边缘无标签 | 卷导锐边 / 穿纸错误 | – | 检查导件;重新穿纸 |
| 供料速度过低 | 配方中速度受限 | – | 在配方中将供料速度提高至 120mm/s |
| 已装标签卷且底纸穿过导向滚轮 | 剥标边缘清洁——无胶粘残留 | – | 供料器完全就位;楔形锁已锁定 |
| 14PIN 连接器清洁并插接到位 | 光纤传感器窗口清洁 | – | 已为该标签类型选择正确配方 |
| 测试供料:第一张标签在公差内到达剥标边缘 | 控制器无错误或缺标报警 | – | 使用真空时(可选)0.4-0.6 MPa |
| 什么是 JHIMS LMFD-LB 标签供料器? ▼ | 兼容哪些 FUJI 平台? ▼ | – | 安装需要多长时间? ▼ |
| 如何设置新标签配方? ▼ | 供料精度是多少? ▼ | – | 供料器应多久维护一次? ▼ |
| 支持多大标签? ▼ | 应选择哪个型号? ▼ | – | LMFD-LB 标签供料器是什么? ▼ |
| 供料器如何供电? ▼ | 配置未保存 | – | 控制器能存多少配方? ▼ |
| 底纸撕裂 | 剥标方式是什么? ▼ | – | 有缺标报警吗? ▼ |
| 供料速度低 | 有哪些工作模式? ▼ | – | 为什么供料器会错供? ▼ |
| 频率 | 任务 | 备注 |
|---|---|---|
| 每周 | 用异丙醇擦拭剥料边缘与导轮 | 检查底纸路径有无残留 |
| 每月 | 对照控制器读数核对送料节距 | 清洁光纤感应器窗口 |
| 每月 | 用压缩空气吹除 14PIN 接口灰尘 | 保持接口无尘 |
| 约每 3 年 | 标签打滑或节距漂移时更换橡胶送料轮 | 额定长寿命 |
标签供料是逐渐失效,而不是突然失效,这正是保养周期比看上去更重要的原因。剥离刀口上的残胶会在约一周的生产中累积,直到标签开始歪斜剥离或粘在刀口上,误送就从这时开始——因此每周用异丙醇擦拭是预防故障,而不是应对故障。底纸路径同样需要关注:导辊上的残胶会轻微改变路径长度,而路径长度的小变化会在贴装位置变成间距误差。
月度项目是为了让整条测量链保持可靠。用控制器读数核对送料步距,可确认供料器输出的是设定值而不是累积漂移;清洁光纤传感器窗口则维护 ±0.1 mm 的定位精度,因为正是传感器在告诉控制器标签在哪里。吹净 14PIN 连接器内的灰尘可保持电气接口可靠——连接器一旦部分劣化,就会产生间歇性故障,看起来像控制器故障。每约三年更换一次橡胶送料轮,或在标签一开始打滑时立即更换,这一项绝不能靠提高张力来弥补:更高的张力只是掩盖磨损,代价是跑偏和别处的提前磨损。
| 参数 | 推荐值 | 允许范围 | 备注 |
|---|---|---|---|
| 主体材质 | 硬质铝合金+表面处理 | — | 双销定位、导轨导向、斜锲锁紧 |
| 上位机连接 | 14PIN 标准接口 | AWG24 标准线材 | 与 NXT 料站自动对接 |
| 使用电压 | DC 24V | 额定电流 1.5A / 峰值 2.0A | — |
| 真空吸附(选配) | 0.4 – 0.6 MPa、4mm 气管 | 选配 | 真空吸附 |
| 控制器 | 基于 ARM 定制控制与驱动集成 | 触摸屏 | 自主研发软件 |
| 工作模式 | 手动 / 自动送料 / 联机模式 | 触摸屏参数 | — |
| 驱动电机 | 步进电机 | — | — |
| 标签定位方式 | 光纤定位、脉冲补偿 | — | X/Y 均 ±0.1mm |
| 最大种子速度 | 120 mm/s | 可调 | 按配置文件 |
| 供料精度 | X 轴 ±0.1、Y 轴 ±0.1 | — | 剥料边缘验证 |
| 适用封装 | 卷筒纸带、胶带 | — | — |
| 适用物料 | 标签、金属片、泡棉、胶片 | — | — |
| 单/多排标签 | 单排/多排,每排 ≤8 片 | — | — |
| 标签大小 | 单排最小 2×2mm,厚度 ≥0.05mm | — | — |
| 剥料方式 | 前推式剥离 | — | — |
| 换料方式 | 停机人工换料 | 废料回收:有 | — |
| 缺料报警 | 报错并智能停机 | — | — |
| 兼容平台 | FUJI NXT III / NXT II / AIMEX / NXTR / XPF | 仅单列 | 型号:NXT25/40/88/100 |
三个变量控制标签送料:配置文件节距、光纤感应器与橡胶送料轮。同样的料站工作流也用于我们其他的 SMT 周边设备。可参阅 DPS-2 透镜供料器排障指南 。振动飞达配套的送料异常排查:先检查配置文件节距(节距错误是最常见原因),再清洁感应器窗口,最后检查胶轮磨损。
每一张标签都会在贴装吸嘴吸取之前,于剥离边缘完成校验。供料校验确保标签在 AOI 与 ICT 环节的条码/二维码可读性,扫描失败为 0——参见 精禾技术支持 。自动剔除并重新送料失败的标签,确保 AOI 与 ICT 处条码和二维码保持扫码零失败。
14PIN 接口自动与 NXT 料站连接器对接。无需布线或 PLC 集成。斜锲是唯一的机械固定,因此安装只需约 5 分钟。
ARM 控制器最多存储 50 个产品配置文件,切换不到 3 秒。混线生产时,为每种标签保留一个配置文件,触摸屏即可切换——无需外部电脑。
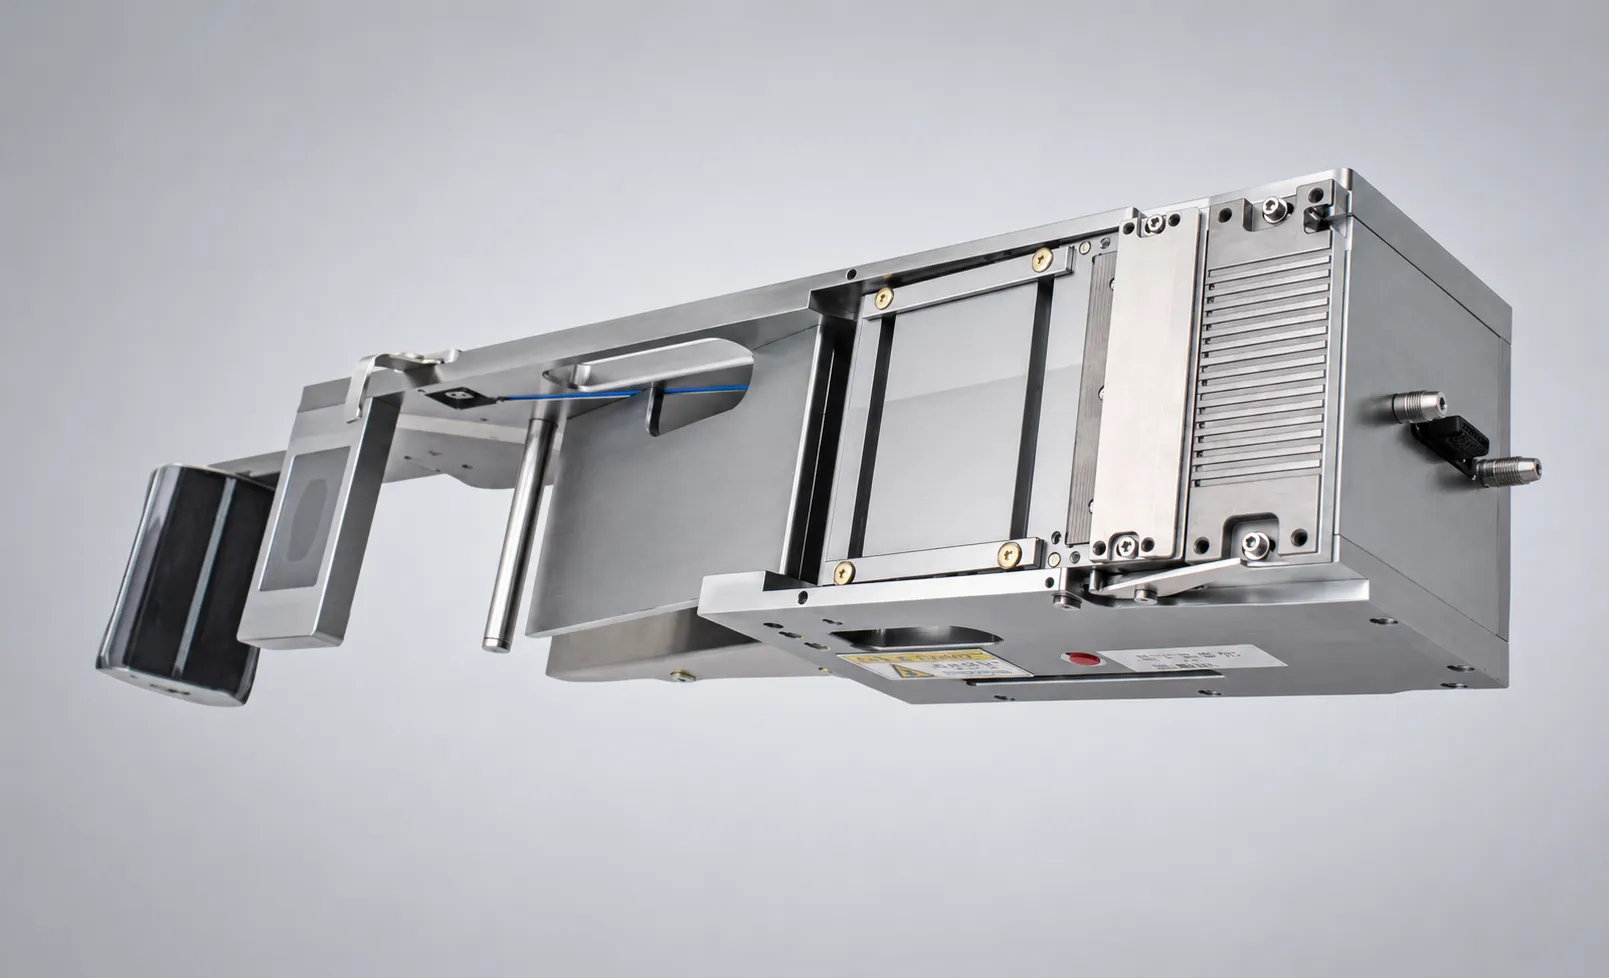
前两个错误发生在安装环节,代价也最高。把供料器硬压进模组槽位,而不是平直推入,会压弯 14PIN 针脚,两分钟的安装就变成一次维修;楔形锁扣的存在,就是为了让供料器靠结构几何就位,而不是靠蛮力。穿底纸时未压入导轮,会造成标签跑偏和送料失败,看起来像治具问题,实际上纸路从未正确建立——而且跑偏只有累积之后才看得出来,所以通常发现得比产生时晚得多。
其余四项属于程序与清洁纪律。在程序中输错送料间距会造成间距漂移和 AOI 扫描失败,因此程序应依据标签规格建立,而不是从相似产品复制。省略每周的剥离刀口清洁会让胶残留累积,直至标签卡料;忽视光纤传感器窗口会使定位精度下降到 ±0.1 mm 以下。楔形锁扣未完全到位即运行,可能在生产中使供料器脱落——这类故障会损坏硬件并中断产线,而只要在模组启动前确认锁扣到位就完全可以避免。
这些规则描述的是一套日常工作方法,而不是一组偏好,其顺序反映了问题出现的先后。在安装或拆卸供料器之前先切断 FUJI NXT 模块电源,可同时保护连接器与操作人员。将衬纸穿过导辊直到第一个标签到达剥离刃口,可建立供料器设计所依据的走纸路径,而这一步最常被做得不够精确。为每种标签类型保存独立配置——配置之间切换不到三秒——正是让混合生产无需重新示教即可实践的关键。
其余四条规则关乎保持结果稳定。任何配方变更或保养后,用试供料验证首批标签,可确认实际出标间距与配方一致,而不是凭假设。每周用异丙醇清洁剥离刀口,可消除最常见的送料失误原因。每月用压缩空气清洁,保持 14PIN 接口无尘,保护电气接口。标签打滑时更换橡胶送料轮,而不是靠加大张力来补偿,可保持纸路平直,避免一个磨损件在供料器其他部位引发问题。
 相关JHIMS DPS-2 镜片振动供料器用于 SMT 贴片机的透镜振动飞达——透镜与小元件的稳定送料。查看产品 →
 相关JHIMS M8 锡膏印刷机面向更大板型的全自动视觉锡膏印刷机——CCD 对位(±0.01mm)与 2D 检测。查看产品 →
 相关JHIMS L5 锡膏印刷机全自动视觉锡膏印刷机,精度 ±0.025mm,集成 2D 检测。查看产品 →
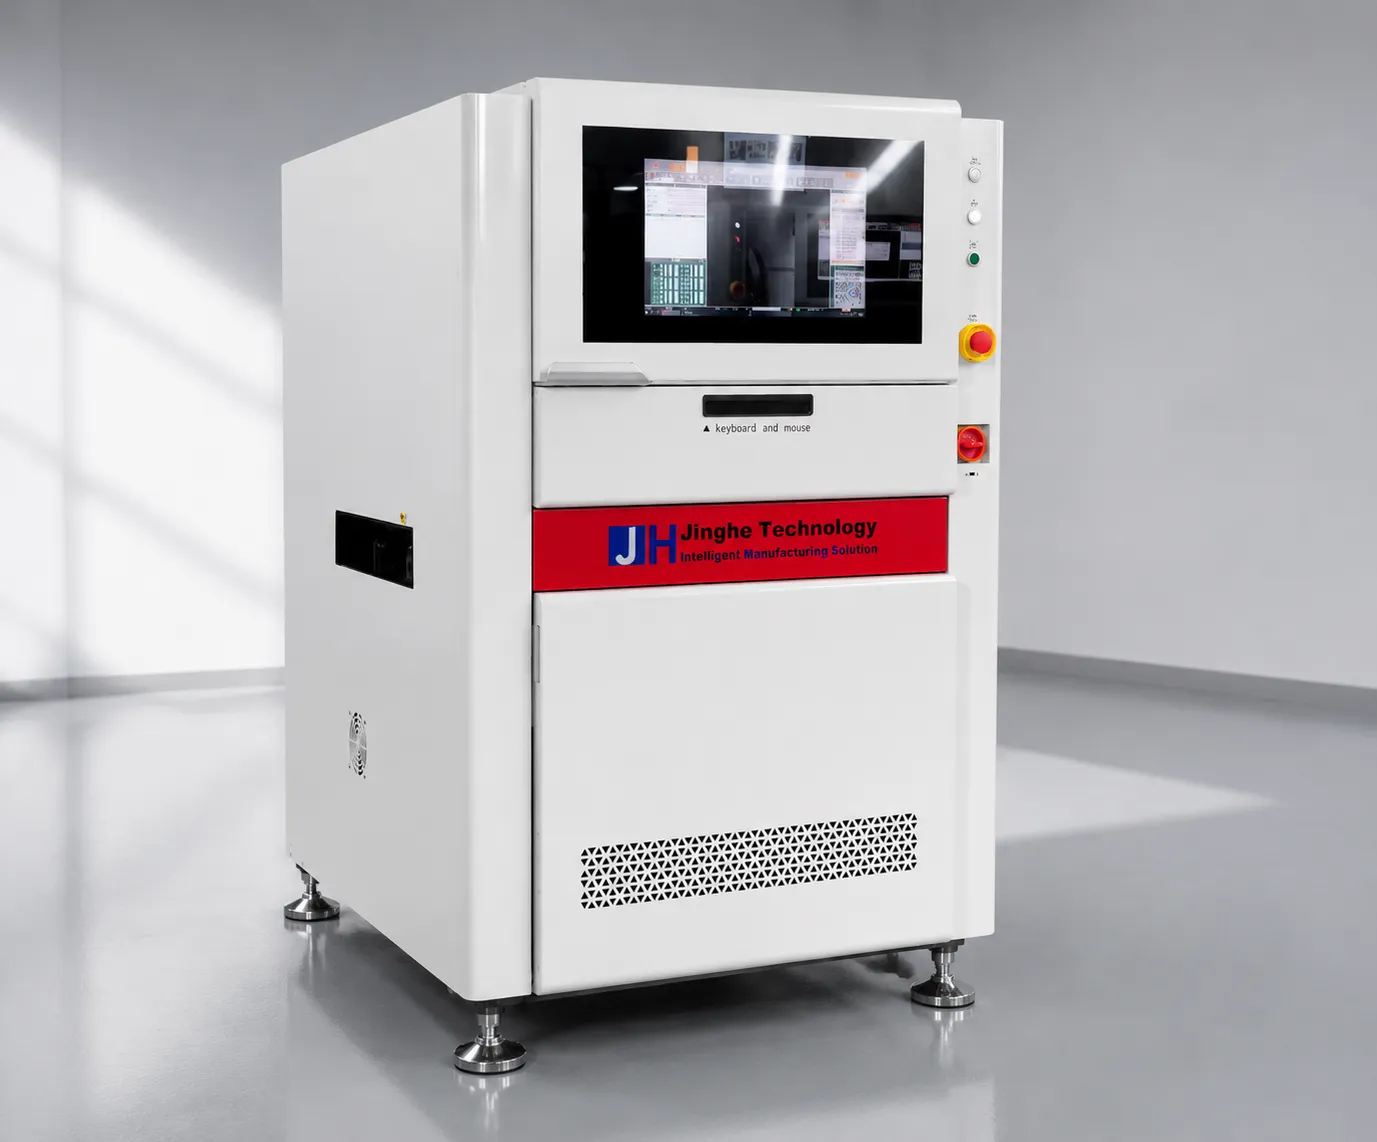 相关JHIMS R6-U UV 激光打标机355nm UV 激光打标机,用于 PCB 追溯——高速打标 QR 与 Data Matrix 码。查看产品 →
 相关JH-D900 高速精密点胶机高速点胶机,精密三轴运动、喷射阀与双轨配置——最高 3000 Hz。查看产品 →
 相关JHIMS S630 三维SPI用于 SMT 产线的 3D 锡膏检测——回流焊前检测体积、高度与面积缺陷。查看产品 →
联系我们的工程师获取免费评估,首次回复在 12 个工作小时内(周一至周六 09:00–23:00,中国标准时间 UTC+8)。