ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.
ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.

วิดีโอสอนการใช้งานฟีดเดอร์ฉลาก JHIMS LMFD LB บนโมดูล FUJI NXT — การติดตั้งและการร้อยสายฉลาก ระยะพิทช์การป้อน ตารางวิเคราะห์และแก้ไขปัญหา รอบการบำรุงรักษา และหลักปฏิบัติหน้างานที่ช่วยให้การป้อนฉลากแม่นยำ ±0.1 mm
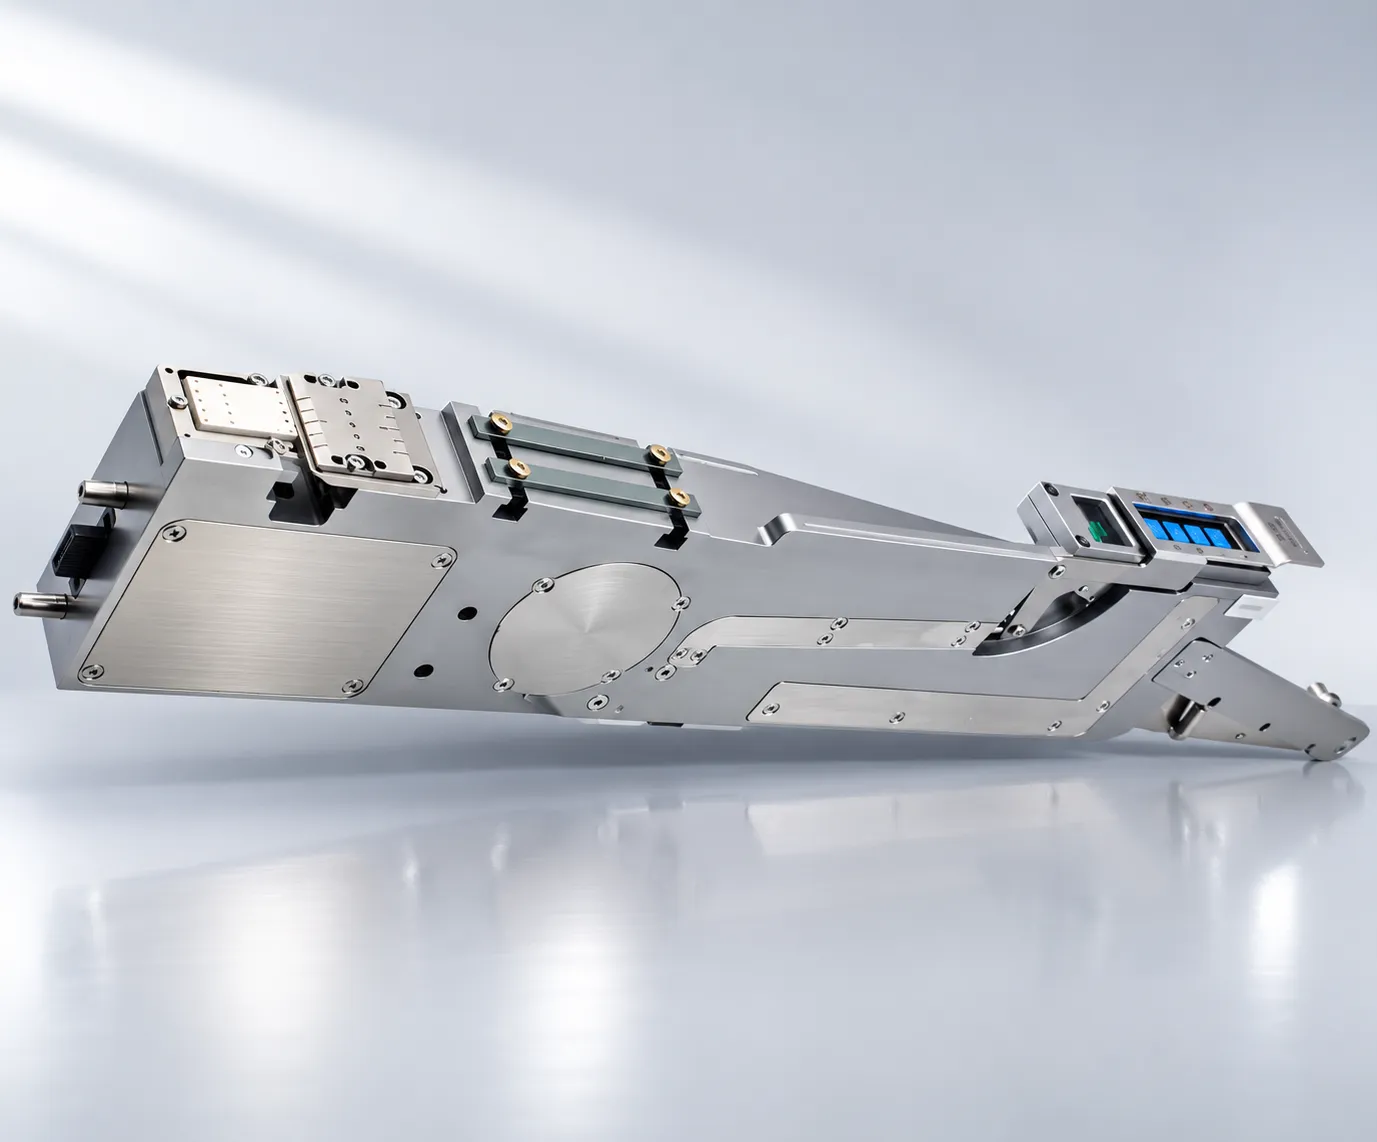
วิดีโอสอนการใช้งานฟีดเดอร์ฉลาก JHIMS LMFD LB บนโมดูล FUJI NXT — การติดตั้งและการร้อยสายฉลาก ระยะพิทช์การป้อน ตารางวิเคราะห์และแก้ไขปัญหา รอบการบำรุงรักษา และหลักปฏิบัติหน้างานที่ช่วยให้การป้อนฉลากแม่นยำ ±0.1 mm
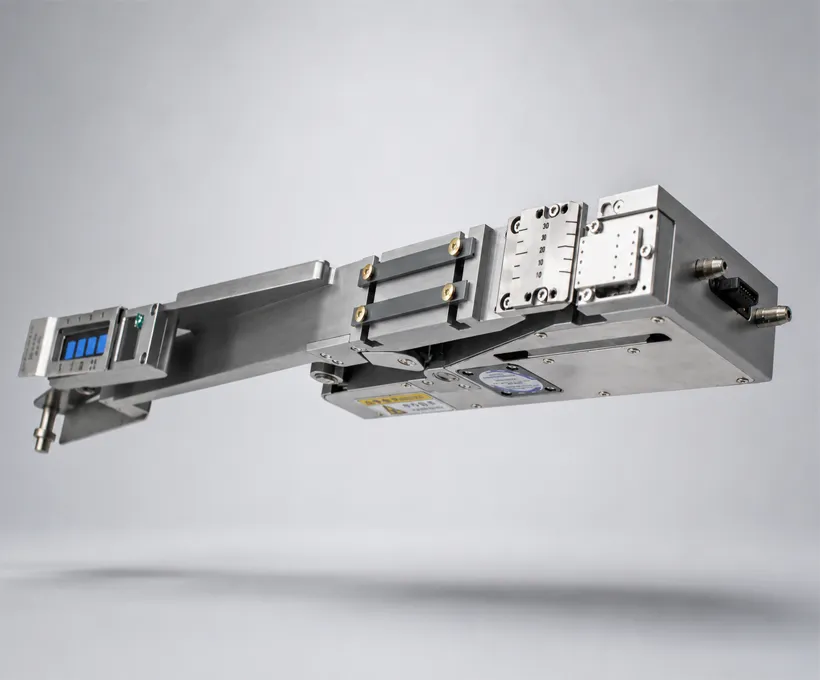
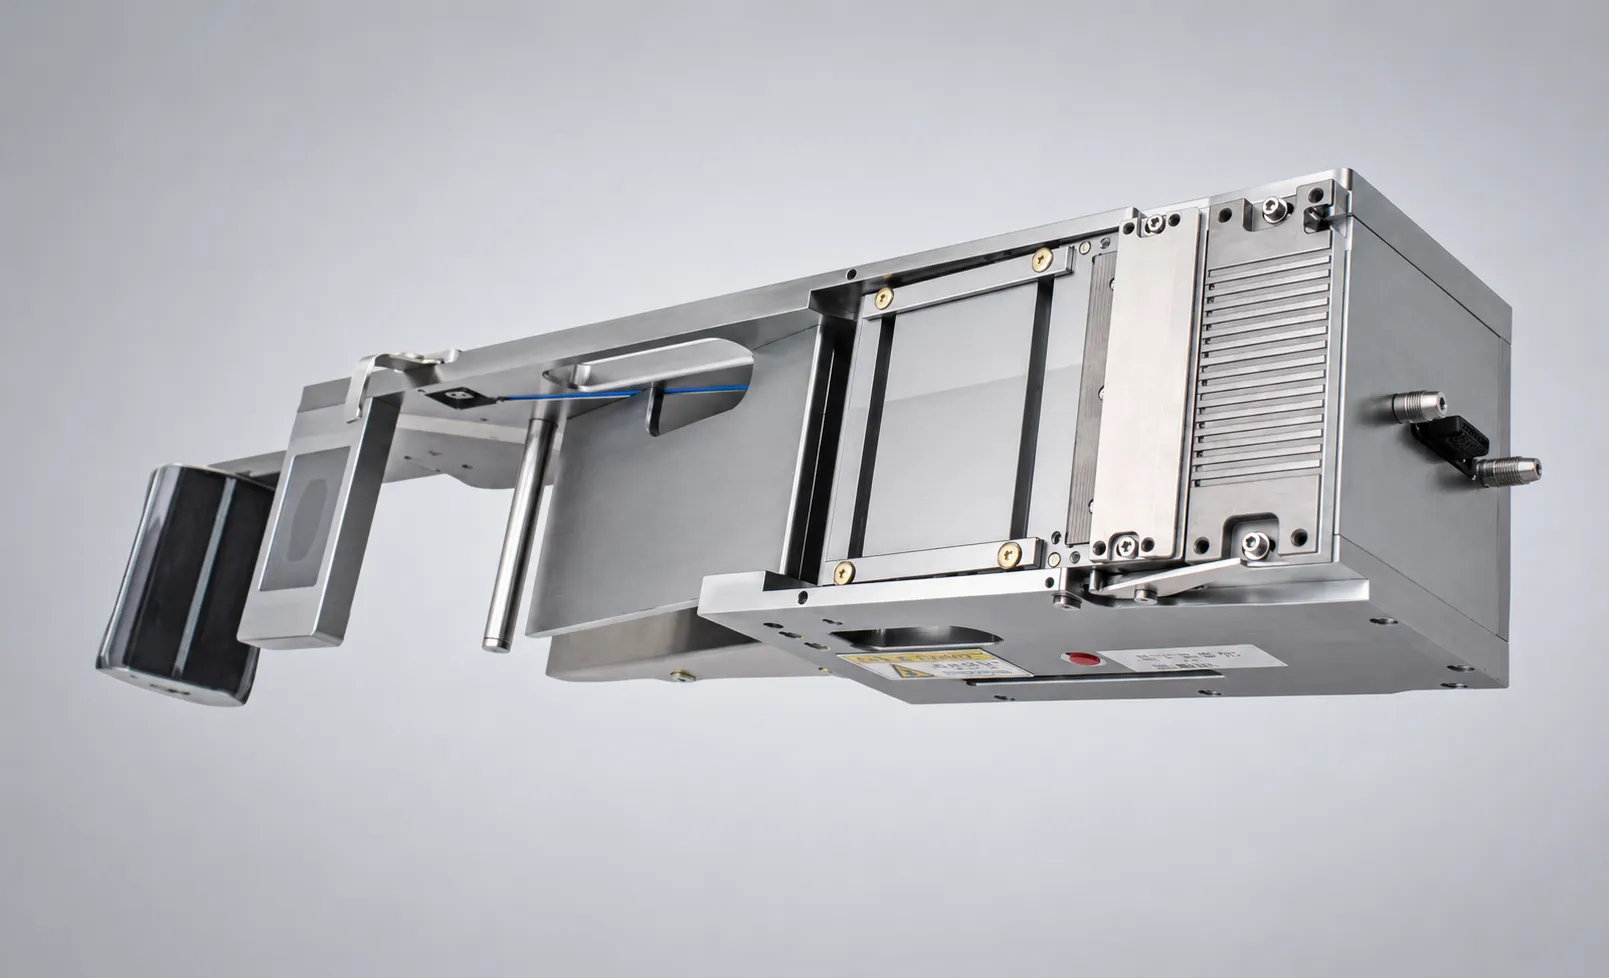
LMFD-LB จัดส่งพร้อมตัวฟีดเดอร์ฉลาก (อินเทอร์เฟซมาตรฐาน 14PIN) ชุดควบคุมแบบหน้าจอสัมผัสที่ใช้ ARM (ติดตั้งมาแล้ว) ชุดนำม้วนฉลากพร้อมชุดปรับแรงตึง อุปกรณ์ยึดสำหรับฐานฟีดเดอร์ FUJI NXT และคู่มือการใช้งานพร้อมใบรับรองผลการสอบเทียบ โปรดตรวจสอบรายการทั้งหมดก่อนติดตั้ง
ปิดเครื่องโมดูล FUJI NXT และเปิดฝาครอบช่องฟีดเดอร์ (Feeder) เลื่อน LMFD-LB เข้าในช่องฟีดเดอร์ที่ว่าง อินเทอร์เฟซ 14PIN จะเข้าคู่กับขั้วต่อช่องฟีดเดอร์ของระบบ NXT โดยอัตโนมัติ ล็อกฟีดเดอร์ให้อยู่กับที่ด้วยตัวล็อกแบบลิ่ม ไม่ต้องเดินสายไฟและไม่ต้องเชื่อมต่อกับ PLC เปิดเครื่องโมดูลอีกครั้ง ระบบ NXT จะมองเห็นฟีดเดอร์ติดฉลากนี้เป็นอุปกรณ์ฟีดเดอร์หนึ่งตัว จากนั้นใส่รีลฉลากและร้อยกระดาษรองหลังผ่านลูกกลิ้งนำทางจนฉลากแผ่นแรกมาถึงขอบตัวลอก
กด PROFILE → NEW บนหน้าจอสัมผัส ป้อนความยาว ความกว้าง และระยะพิทช์ป้อนของฉลาก (mm) ตั้งความเร็วป้อนได้ถึง 120mm/s และตรวจตำแหน่งขอบตัวลอกฉลาก จากนั้นบันทึก Profile การสลับระหว่างชนิดฉลากที่บันทึกไว้ใช้เวลาไม่ถึง 3 วินาที โดยไม่ต้องตั้งโปรแกรมใหม่และไม่ต้องใช้คอมพิวเตอร์ภายนอก คอนโทรลเลอร์ที่ใช้ ARM เก็บ Profile สินค้าได้ถึง 50 รายการ
LMFD-LB ให้ความแม่นยำในการป้อนในแนว X/Y ที่ ±0.1 มม. ด้วยการกำหนดตำแหน่งจากเซนเซอร์ไฟเบอร์ออปติกและการชดเชยพัลส์ ฟีดเดอร์ (Feeder) จะตรวจสอบฉลากทุกแผ่นที่ขอบตัวลอกฉลากก่อนที่หัวดูดของเครื่องหยิบวางชิ้นส่วน (Pick and Place) จะหยิบขึ้นมา ระบบจะคัดแยกฉลากที่ผิดพลาดและป้อนกลับเข้าใหม่โดยอัตโนมัติ ทำให้บาร์โค้ดและ QR อ่านได้ที่ AOI และ ICT โดยไม่มีการสแกนล้มเหลว
เลือกตามความกว้างเทปสูงสุด: LMFD-LB-NXT25 (25mm), NXT40 (40mm), NXT88 (88mm) หรือ NXT100 (100mm) ทุกรุ่นใช้ร่วมกับแพลตฟอร์ม FUJI NXT III, NXT II, AIMEX, NXTR และ XPF ได้ (M3, M6, M6S, AIMEX, NXTR, XPF — แบบคอลัมน์เดียว)
รายสัปดาห์: เช็ดขอบตัวลอกฉลากและลูกกลิ้งนำทางด้วยแอลกอฮอล์ไอโซโพรพิล และตรวจเส้นทางกระดาษรองว่ามีเศษวัสดุตกค้างหรือไม่ รายเดือน: ตรวจสอบความแม่นยำของระยะป้อนเทียบกับค่าที่คอนโทรลเลอร์อ่านได้ และทำความสะอาดหน้าต่างเซนเซอร์ไฟเบอร์ออปติก ล้อป้อนยางได้รับการออกแบบให้ใช้งานได้ยาวนาน (ประมาณ 3 ปี) ควรเปลี่ยนเมื่อฉลากเลื่อนหรือระยะป้อนเพี้ยน และหมั่นเป่าขั้วต่อ 14PIN ด้วยอากาศอัดไม่ให้มีฝุ่นทุกครั้งที่ตรวจสอบรายเดือน
การป้อนฉลากดูเรียบง่าย แต่หัวใจอยู่ที่แรงดึงและการตรวจจับที่แม่นยำ ฟีดเดอร์ต้องลอกฉลากออกจากแผ่นรอง ส่งไปยัง Head ของเครื่องวางในตำแหน่งที่สม่ำเสมอ และแจ้งเครื่องว่าป้อนชิ้นส่วนแล้วทุก ๆ รอบ โดยไม่ทำให้ฉลากชิ้นส่วนที่บอบบางซึ่งงาน SMT ต้องการฉีกขาด ตัวแปรที่ควบคุมเรื่องนี้คือแรงดึงลอกและแรงดึงป้อน การตั้งค่า air-assist และการตรวจจับ รวมถึงความสะอาดของเส้นทางป้อน หากปล่อยให้ค่าเหล่านี้คลาดเคลื่อน จะเกิดการป้อนผิดพลาด ฉลากถูกป้อนซ้ำหรือย่น และสูญเสียความแม่นยำในการวาง หัวข้อด้านล่างคือองค์ความรู้หน้างานที่เกินกว่าคู่มือผู้ปฏิบัติงาน ครอบคลุมการวินิจฉัยอาการป้อนผิดพลาด วัสดุสิ้นเปลืองและฟิลเตอร์ รอบการบำรุงรักษา และตารางอ้างอิงพารามิเตอร์เพื่อการตั้งเครื่องที่เชื่อถือได้
| อาการ | สาเหตุที่เป็นไปได้ | ความน่าจะเป็น | การแก้ไข |
|---|---|---|---|
| ไม่พบเลเบลที่ขอบตัวลอก | ม้วนเปล่า / ยังไม่ได้ร้อยกระดาษรอง | 40% | ใส่โรลใหม่ แล้วร้อยผ่านลูกกลิ้งนำทางอีกครั้ง |
| ระยะพิทช์การป้อนคลาดเคลื่อน | ยางล้อสึกหรอ / มีเศษตกค้าง | 25% | ทำความสะอาดล้อ หากสึกให้เปลี่ยน |
| ฟีดเดอร์ไม่ถูกตรวจจับโดย NXT | คอนเนกเตอร์ 14PIN สกปรก / เสียบไม่สุด | 20% | ทำความสะอาดคอนเน็กเตอร์; ใส่ฟีดเดอร์ (Feeder) กลับเข้าช่องให้แน่น |
| เลเบลเบี้ยวมากกว่า ±0.1mm | ตัวนำทางม้วนหลวม / หน้าต่างเซนเซอร์สกปรก | 10% | ขันรางนำให้แน่นอีกครั้ง และทำความสะอาดเซนเซอร์ไฟเบอร์ออปติก |
| อาการป้อนชิ้นงานผิดพลาดบ่อย | ตั้งค่าพิทช์ Profile ไม่ถูกต้อง | 5% | ป้อนระยะพิทช์ของฉลากใหม่ แล้วตรวจสอบด้วยการทดลองป้อน |
| ไม่พบเลเบลที่ขอบตัวลอก | ม้วนเปล่า / ยังไม่ได้ร้อยกระดาษรอง | – | ใส่โรลใหม่ แล้วร้อยผ่านลูกกลิ้งนำทางอีกครั้ง |
| ระยะพิทช์การป้อนคลาดเคลื่อน | ยางล้อสึกหรอ / มีเศษตกค้าง | – | ทำความสะอาดล้อ หากสึกให้เปลี่ยน |
| ฟีดเดอร์ไม่ถูกตรวจจับโดย NXT | คอนเนกเตอร์ 14PIN สกปรก / เสียบไม่สุด | – | ทำความสะอาดคอนเน็กเตอร์; ใส่ฟีดเดอร์ (Feeder) กลับเข้าช่องให้แน่น |
| เลเบลเบี้ยวมากกว่า ±0.1mm | ตัวนำทางม้วนหลวม / หน้าต่างเซนเซอร์สกปรก | – | ขันรางนำให้แน่นอีกครั้ง และทำความสะอาดเซนเซอร์ไฟเบอร์ออปติก |
| อาการป้อนชิ้นงานผิดพลาดบ่อย | ตั้งค่าพิทช์ Profile ไม่ถูกต้อง | – | ป้อนระยะพิทช์ของฉลากใหม่ แล้วตรวจสอบด้วยการทดลองป้อน |
| ไม่พบเลเบลที่ขอบตัวลอก | ขอบตัวลอก (Peeler) ถูกเศษกาวอุดตัน | – | เช็ดขอบตัวลอกฉลากด้วยแอลกอฮอล์ไอโซโพรพิล |
| ฉลากติดขัดในลูกกลิ้งนำทาง | เดินเส้นทางกระดาษรองผิดตำแหน่ง | – | ร้อยสายใหม่ผ่านลูกกลิ้งนำทาง |
| ระยะพิทช์ฉลากคลาดเคลื่อนหลังเปลี่ยนรุ่น | Profile เดิมยังทำงานอยู่ | – | สลับไปใช้ Profile ที่ถูกต้องแล้วตรวจยืนยัน |
| ฟีดเดอร์ (Feeder) หล่นระหว่างการผลิต | ตัวล็อกแบบลิ่มไม่เข้าที่เต็มที่ | – | ตัดไฟแล้วล็อก Wedge Lock กลับให้เข้าที่ |
| หัวดูดไม่หยิบฉลาก | ฉลากไม่อยู่ที่ขอบตัวลอก (peeler) เมื่อหัวดูดเลื่อนมาถึง | – | ตรวจสอบจังหวะการป้อนในโปรแกรม NXT |
| สแกนบาร์โค้ดไม่สำเร็จที่ AOI | ฉลากเบี้ยวเกิน ±0.1 มม. | – | ตรวจสอบไกด์ม้วนและหน้าต่างเซ็นเซอร์ |
| การป้อนผิดพลาดเป็นระยะ | หน้าต่างเซนเซอร์ไฟเบอร์ออปติกสกปรก | – | ทำความสะอาดหน้าต่างเซ็นเซอร์ |
| ฟีดเดอร์ป้อนฉลากสองดวงพร้อมกัน | ปรับความตึงหลวมเกินไป | – | ขันชุดปรับความตึงให้แน่น |
| Profile สูญหายหลังปิดเปิดเครื่องใหม่ | ไม่ได้บันทึก Profile | – | กด PROFILE → SAVE หลังแก้ไข |
| กระดาษรองฉีกขาด | ขอบคมของตัวนำม้วน / ร้อยเทปผิดทาง | – | ตรวจสอบรางนำ; สอดกระดาษใหม่ |
| ความเร็วป้อนต่ำ | ความเร็วถูกจำกัดใน Profile | – | ปรับความเร็วการป้อนได้ถึง 120mm/s ใน Profile |
| ความถี่ | งาน | หมายเหตุ |
|---|---|---|
| รายสัปดาห์ | เช็ดขอบตัวลอกและลูกกลิ้งนำทางด้วยไอโซโพรพิลแอลกอฮอล์ | ตรวจเส้นทางกระดาษรองว่ามีเศษวัสดุตกค้างหรือไม่ |
| รายเดือน | ตรวจสอบระยะพิทช์การป้อนเทียบค่าที่อ่านได้จากตัวควบคุม | ทำความสะอาดหน้าต่างเซนเซอร์ไฟเบอร์ออปติก |
| รายเดือน | เป่าฝุ่นออกจากคอนเนกเตอร์ 14PIN ด้วยลมจากปั๊มลม | ดูแลขั้วต่อให้ปลอดฝุ่น |
| ทุก ๆ ~3 ปี | เปลี่ยนล้อป้อนยางเมื่อฉลากลื่นหรือระยะพิทช์คลาดเคลื่อน | ออกแบบสำหรับการใช้งานระยะยาว |
การป้อนฉลากมักล้มเหลวแบบค่อยเป็นค่อยไป ไม่ใช่ฉับพลัน นี่คือเหตุผลที่รอบการบำรุงรักษาสำคัญกว่าที่เห็น เศษกาวที่ขอบตัวลอกสะสมตลอดหนึ่งสัปดาห์ของการผลิต จนฉลากเริ่มลอกออกมาแบบเอียงหรือติดขอบ และนั่นคือจุดที่การป้อนผิดเริ่มเกิดขึ้น การเช็ดด้วยแอลกอฮอล์ไอโซโพรพิลทุกสัปดาห์จึงเป็นการป้องกันความเสียหายก่อนเกิด ไม่ใช่การแก้เมื่อเกิดแล้ว เส้นทางกระดาษรองก็ควรได้รับความใส่ใจเช่นกัน เพราะเศษกาวในลูกกลิ้งนำทางเปลี่ยนความยาวเส้นทางเล็กน้อย และความยาวเส้นทางที่เปลี่ยนไปเล็กน้อยนั้นกลายเป็นความคลาดเคลื่อนระยะพิทช์ที่ตำแหน่งวางชิ้นส่วน
รายการรายเดือนเน้นการรักษาความถูกต้องของห่วงโซ่การวัด การตรวจสอบระยะพิทช์ป้อนเทียบกับค่าที่คอนโทรลเลอร์อ่านได้ ช่วยยืนยันว่าฟีดเดอร์ส่งค่าได้ตาม Profile จริง ไม่ใช่สะสมความคลาดเคลื่อน ส่วนการทำความสะอาดหน้าต่างเซ็นเซอร์ไฟเบอร์ออปติกช่วยรักษาความแม่นยำในการวางตำแหน่งที่ ±0.1 mm เพราะเซ็นเซอร์เป็นตัวบอกคอนโทรลเลอร์ว่าฉลากอยู่ที่ใด การเป่าฝุ่นออกจากคอนเนกเตอร์ 14PIN ช่วยให้อินเทอร์เฟซไฟฟ้าเชื่อถือได้ เพราะคอนเนกเตอร์ที่เริ่มเสื่อมจะทำให้เกิดข้อผิดพลาดเป็นครั้งคราวที่ดูเหมือนคอนโทรลเลอร์เสีย การเปลี่ยนล้อป้อนยางทุกประมาณสามปี หรือเปลี่ยนทันทีที่ฉลากเริ่มลื่นไถล เป็นรายการเดียวที่ห้ามชดเชยด้วยการเพิ่มแรงดึง เพราะแรงดึงที่สูงขึ้นเพียงกลบอาการสึกหรอ แลกมากับการเบี้ยวของฉลากและการสึกหรอเร็วขึ้นในจุดอื่น
| พารามิเตอร์ | แนะนำ | ช่วงที่ยอมรับได้ | หมายเหตุ |
|---|---|---|---|
| วัสดุตัวเครื่อง | อะลูมิเนียมอัลลอยแข็ง + การตกแต่งผิว | — | การจัดตำแหน่งด้วยหมุดคู่และราง พร้อมล็อกแบบลิ่ม |
| การเชื่อมต่อกับโฮสต์ (Host) | อินเทอร์เฟซมาตรฐาน 14PIN | สายไฟ AWG24 | เชื่อมต่ออัตโนมัติกับฐานฟีดเดอร์ (feeder bank) ของ NXT |
| แรงดันไฟฟ้าจ่ายเข้า | DC 24V | กระแสไฟฟ้าที่กำหนด 1.5A / สูงสุด 2.0A | — |
| ระบบสุญญากาศ (ตัวเลือก) | 0.4 – 0.6 MPa ท่อ 4mm | เลือกได้ | การดูดด้วยสุญญากาศ |
| ตัวควบคุม | ใช้ ARM เป็นฐาน พร้อมการผสานระบบขับและควบคุมแบบสั่งทำ | หน้าจอทัชสกรีน | ซอฟต์แวร์ที่พัฒนาขึ้นเอง |
| โหมดการทำงาน | โหมดป้อนมือ / ป้อนอัตโนมัติ / โหมดสายการผลิต | พารามิเตอร์บนหน้าจอทัชสกรีน | — |
| มอเตอร์ขับเคลื่อน | สเต็ปปิ้งมอเตอร์ | — | — |
| การจัดตำแหน่งฉลาก | การจัดตำแหน่งด้วยไฟเบอร์ออปติก + การชดเชยพัลส์ | — | ±0.1mm แกน X และ Y |
| ความเร็วป้อนสูงสุด | 120 mm/s | ปรับได้ | ต่อ Profile |
| ความแม่นยำในการป้อนชิ้นงาน | ความแม่นยำ X ±0.1 mm, Y ±0.1 mm | — | ตรวจสอบยืนยันที่ขอบตัวลอก |
| แพ็กเกจที่รองรับ | เทปกระดาษม้วน และเทปบรรจุภัณฑ์ | — | — |
| วัสดุที่ใช้งานได้ | ป้ายฉลาก ชิ้นงานโลหะ โฟม และฟิล์ม | — | — |
| จำนวนแถวฉลาก | เดี่ยว / หลายชิ้น ≤8 ชิ้นต่อแถว | — | — |
| ขนาดฉลาก | ขั้นต่ำ 2×2mm แถวเดียว ความหนา ≥0.05mm | — | — |
| วิธีการลอกเทป | การลอกแบบดันไปข้างหน้า | — | — |
| การเปลี่ยนฉลาก | หยุดเครื่องและทำงานด้วยมือ | การเก็บเศษวัสดุ: มี | — |
| แจ้งเตือนเมื่อไม่มีเลเบล | การแจ้งข้อผิดพลาดและการหยุดอัตโนมัติ | — | — |
| แพลตฟอร์มที่รองรับ | FUJI NXT III / NXT II / AIMEX / NXTR / XPF | แบบเสาเดี่ยว | รุ่น: NXT25/40/88/100 |
ตัวแปรสามตัวควบคุมการป้อนฉลาก ได้แก่ ระยะพิทช์ของ Profile เซนเซอร์ไฟเบอร์ออปติก และล้อป้อนยาง ขั้นตอนการทำงานแบบชุดฟีดเดอร์เดียวกันนี้ใช้กับอุปกรณ์ต่อพ่วง SMT รุ่นอื่นของเรา ดูรายละเอียดที่ คู่มือแก้ไขปัญหาฟีดเดอร์ (Feeder) เลนส์ DPS-2 สำหรับอุปกรณ์เสริมถาดสั่น เมื่อฉลากป้อนผิดตำแหน่ง ให้ตรวจระยะพิทช์ของ Profile ก่อน (พิทช์ผิดเป็นสาเหตุที่พบบ่อยที่สุด) จากนั้นทำความสะอาดหน้าต่างเซ็นเซอร์ และสุดท้ายตรวจสอบความสึกหรอของล้อ
ฉลากทุกดวงได้รับการตรวจสอบที่ขอบลอก (Peeler Edge) ก่อนที่หัวดูดของเครื่องหยิบวางจะดูดขึ้นมา การตรวจสอบการป้อนนี้ทำให้บาร์โค้ดและ QR Code อ่านได้ที่ AOI และ ICT โดยไม่มีการสแกนล้มเหลวเลย ดูที่ การสนับสนุนทางเทคนิคของ JHIMS หน้าสำหรับขอความช่วยเหลือด้านการเชื่อมต่อสายการผลิต ตัวเครื่องคัดแยกและป้อนฉลากที่ผิดพลาดซ้ำโดยอัตโนมัติ ช่วยให้บาร์โค้ดและ QR Code อ่านได้ที่สถานี AOI และ ICT โดยไม่มีการสแกนล้มเหลวเลย
อินเทอร์เฟซ 14PIN เชื่อมต่อเข้ากับขั้วต่อชุดฟีดเดอร์ NXT ได้โดยอัตโนมัติ ไม่ต้องเดินสายไฟหรือเชื่อมต่อกับ PLC ตัวล็อกแบบลิ่มเป็นจุดยึดทางกลเพียงจุดเดียว การติดตั้งจึงใช้เวลาประมาณ 5 นาที
ตัวควบคุม ARM จัดเก็บ Profile ของสินค้าได้สูงสุด 50 รายการ และเปลี่ยนรุ่นได้ภายในเวลาไม่ถึง 3 วินาที สำหรับสายการผลิตแบบผสม ให้กำหนดหนึ่ง Profile ต่อฉลากหนึ่งชนิด แล้วสลับด้วยการแตะหน้าจอ ไม่ต้องใช้คอมพิวเตอร์ภายนอก
ความผิดพลาดสองข้อแรกเกิดขึ้นระหว่างการติดตั้ง และมีต้นทุนสูงที่สุด การฝืนดันฟีดเดอร์ (Feeder) เข้าช่องโมดูลแทนที่จะเลื่อนให้ตรง อาจทำให้ขา 14PIN งอ ซึ่งเปลี่ยนการติดตั้งสองนาทีให้กลายเป็นการซ่อม ทั้งนี้มีล็อกแบบลิ่ม (wedge lock) เพื่อให้ฟีดเดอร์เข้าที่ด้วยรูปทรง ไม่ใช่ด้วยแรง การร้อยกระดาษรองโดยไม่ให้ลูกกลิ้งนำทางจับกระดาษ ทำให้ฉลากเบี้ยวและป้อนผิด ซึ่งดูเหมือนปัญหาของอุปกรณ์จับยึด ทั้งที่จริงเส้นทางกระดาษไม่เคยถูกวางอย่างถูกต้อง และเนื่องจากความเบี้ยวมองเห็นได้ก็ต่อเมื่อสะสมมากแล้ว จึงมักถูกพบช้ากว่าตอนที่เกิดขึ้นมาก
สี่ข้อที่เหลือเป็นเรื่องวินัยด้าน Profile และการทำความสะอาด การกรอกระยะพิทช์ป้อนผิดใน Profile ทำให้พิทช์คลาดเคลื่อนและการสแกนด้วย AOI ล้มเหลว จึงควรสร้าง Profile จากสเปกของฉลาก ไม่ใช่คัดลอกจากผลิตภัณฑ์ที่คล้ายกัน การข้ามการทำความสะอาดขอบลอกฉลาก (peeler edge) รายสัปดาห์ทำให้กาวสะสมจนฉลากติดขัด และการละเลยหน้าต่างเซ็นเซอร์ไฟเบอร์ออปติกทำให้ความแม่นยำในการวางตำแหน่งลดลงต่ำกว่า ±0.1 mm การเดินเครื่องขณะล็อกแบบลิ่มยึดไม่แน่นเต็มที่อาจทำให้ฟีดเดอร์หลุดระหว่างการผลิต ซึ่งเป็นความเสียหายที่ทำให้ฮาร์ดแวร์พังและหยุดสายการผลิต และหลีกเลี่ยงได้ทั้งหมดด้วยการยืนยันการล็อกก่อนเริ่มเดินโมดูล
กฎเหล่านี้คือขั้นตอนการทำงานจริง ไม่ใช่ชุดความชอบส่วนตัว และลำดับของกฎสะท้อนลำดับของปัญหาที่มักเกิดขึ้น การตัดไฟโมดูล FUJI NXT ก่อนติดตั้งหรือถอดฟีดเดอร์ (Feeder) ช่วยปกป้องทั้งขั้วต่อและผู้ปฏิบัติงาน การร้อยกระดาษรองผ่านลูกกลิ้งนำทางจนฉลากแรกถึงขอบตัวลอก คือการวางเส้นทางตามที่ฟีดเดอร์ถูกออกแบบไว้ และเป็นขั้นตอนที่มักทำแบบประมาณ ๆ มากที่สุด การบันทึก Profile แยกไว้สำหรับฉลากแต่ละชนิด โดยการสลับ Profile ใช้เวลาไม่ถึงสามวินาที คือสิ่งที่ทำให้การผลิตแบบผสมทำได้จริงโดยไม่ต้องสอนตำแหน่งใหม่
กฎสี่ข้อที่เหลือเน้นการทำให้ผลลัพธ์คงที่ การทดสอบป้อนฉลากชุดแรกหลังเปลี่ยน Profile หรือหลังการบำรุงรักษาทุกครั้ง ช่วยยืนยันว่าระยะพิทช์ที่ป้อนได้ตรงกับ Profile จริง แทนที่จะคาดเดา การทำความสะอาดขอบลอกฉลากด้วยไอโซโพรพิลแอลกอฮอล์ทุกสัปดาห์ช่วยแก้สาเหตุที่พบบ่อยที่สุดของการป้อนผิดพลาด การรักษาคอนเนกเตอร์ 14PIN ให้ปลอดฝุ่นด้วยการเป่าลมทุกเดือนช่วยปกป้องอินเทอร์เฟซไฟฟ้า และการเปลี่ยนล้อป้อนยางเมื่อฉลากเริ่มลื่น แทนการชดเชยด้วยการเพิ่มแรงดึง จะช่วยให้เส้นทางกระดาษตรง และไม่ให้ชิ้นส่วนที่สึกหรอชิ้นเดียวสร้างปัญหาในส่วนอื่นของฟีดเดอร์
 ที่เกี่ยวข้องฟีดเดอร์ป้อนเลนส์แบบถาดสั่น JHIMS DPS-2ถาดสั่นป้อนเลนส์สำหรับงานหยิบวางชิ้นส่วน SMT — ป้อนเลนส์และชิ้นส่วนขนาดเล็กได้อย่างเสถียรดูสินค้า →
 ที่เกี่ยวข้องเครื่องพิมพ์ครีมบัดกรี (Solder Paste Printer) JHIMS M8เครื่องพิมพ์ครีมบัดกรี (Solder Paste Printer) แบบอัตโนมัติเต็มรูปแบบพร้อมระบบวิชันสำหรับแผงขนาดใหญ่ — จัดตำแหน่งด้วย CCD (±0.01mm) และตรวจสอบ 2Dดูสินค้า →
 ที่เกี่ยวข้องเครื่องพิมพ์ครีมบัดกรี (Solder Paste Printer) JHIMS L5เครื่องพิมพ์ครีมบัดกรี (Solder Paste Printer) แบบวิชันอัตโนมัติเต็มรูปแบบ ความแม่นยำ ±0.025mm พร้อมการตรวจ 2D ในตัวดูสินค้า →
 ที่เกี่ยวข้องเครื่อง Laser Marking แบบ UV รุ่น JHIMS R6-Uเครื่องยิงเลเซอร์ UV 355nm สำหรับการตรวจสอบย้อนกลับของ PCB — ยิงรหัส QR&Data Matrix ได้ที่ความเร็วสูงดูสินค้า →
 ที่เกี่ยวข้องเครื่องจ่ายกาว JH-D900เครื่องจ่ายกาวความเร็วสูงพร้อมการเคลื่อนที่สามแกนแบบแม่นยำ หัวจ่ายแบบ jet และรางคู่ — สูงสุด 3000 Hzดูสินค้า →
 ที่เกี่ยวข้องJHIMS S630 3D SPI (เครื่องตรวจสอบครีมบัดกรี)การตรวจครีมบัดกรีแบบ 3D สำหรับสายการผลิต SMT ตรวจจับข้อบกพร่องด้านปริมาตร ความสูง และพื้นที่ ก่อนเข้าสู่เตาอบรีโฟลว์ (Reflow Oven)ดูสินค้า →
 คู่มือคู่มือเครื่องพิมพ์ครีมบัดกรี L5คู่มือวิดีโอทีละขั้นตอนสำหรับการใช้งานเครื่องพิมพ์ครีมบัดกรี JHIMS L5อ่านบทความ →
 คู่มือคู่มือเครื่องพิมพ์ครีมบัดกรี M8คู่มือวิดีโอทีละขั้นตอนสำหรับการใช้งานเครื่องพิมพ์ครีมบัดกรี JHIMS M8อ่านบทความ →
 คู่มือคู่มือเครื่อง Laser Marking UV รุ่น R6-Uคู่มือวิดีโอ 9 ขั้นตอน: การติดตั้ง การสอบเทียบเลเซอร์ ขั้นตอนการยิงรหัส QR และการแก้ไขปัญหาอ่านบทความ →คู่มือคู่มือเครื่องจ่ายกาว D900คู่มือวิดีโอทีละขั้นตอนสำหรับการใช้งานเครื่องจ่ายกาว JH-D900อ่านบทความ →คู่มือคู่มือการแก้ไขปัญหาฟีดเดอร์ (Feeder) เลนส์ DPS-2ปัญหา 5 ข้อที่พบบ่อยของฟีดเดอร์ (Feeder) เลนส์ เรียงตามความน่าจะเป็น พร้อมวิธีแก้ทีละขั้น — ส่วนใหญ่แก้เสร็จภายในไม่ถึง 10 นาทีอ่านบทความ →การสนับสนุนการสนับสนุนทางเทคนิคการฝึกอบรม การวินิจฉัยทางไกล และการจัดส่งอะไหล่สำหรับสายการผลิต JHIMS ของท่านอ่านบทความ →
ติดต่อวิศวกรของเราเพื่อรับการประเมินฟรี ตอบกลับครั้งแรกภายใน 12 ชั่วโมงทำการ (จ.–ส. 09:00–23:00 ตามเวลามาตรฐานจีน UTC+8)















