آدرس
ساختمان A1، شهرک صنعتی Runteng، خیابان Xishan شماره 4، محله Longteng، بخش Shiyan، منطقه Bao'an، شنژن 518000، چین
ساعات کاری
دوشنبه تا جمعه: ۷:۰۰ تا ۱۹:۰۰
آخر هفته: ۱۰:۰۰ تا ۱۷:۰۰
آدرس
ساختمان A1، شهرک صنعتی Runteng، خیابان Xishan شماره 4، محله Longteng، بخش Shiyan، منطقه Bao'an، شنژن 518000، چین
ساعات کاری
دوشنبه تا جمعه: ۷:۰۰ تا ۱۹:۰۰
آخر هفته: ۱۰:۰۰ تا ۱۷:۰۰

مطالعه موردی تغذیه عدسی در ویتنام با ممیزی Toyota: یک فیدر سفارشی DPS-2 برای مونتاژ عدسی LED — حذف گیرکردگی، تغذیه 30% سریعتر و 15% کاهش هزینه در خط Samsung SLM120S.
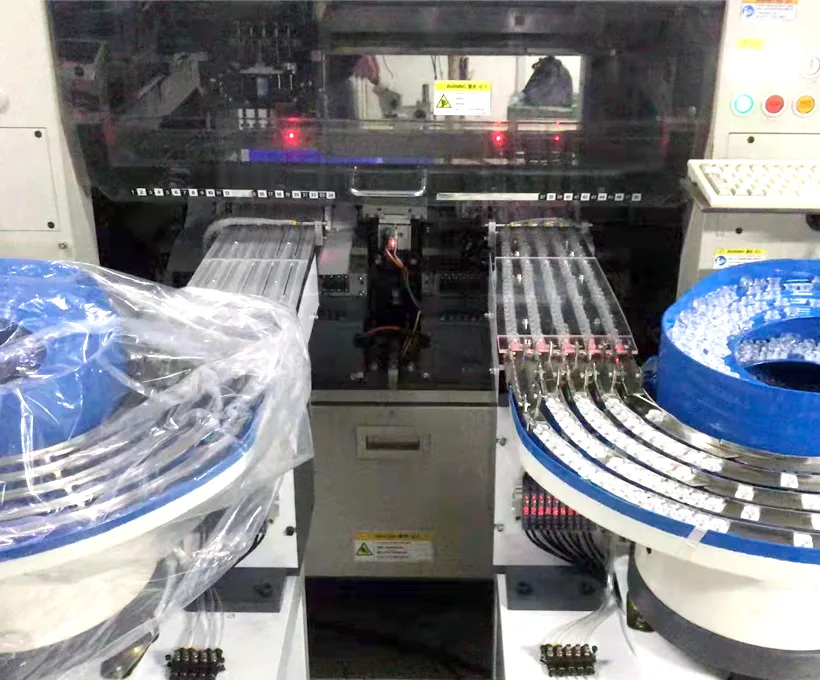
چگونه یک تولیدکننده ویتنامی روشنایی LED با یک فیدر ویبره عدسی سفارشی JHIMS DPS-2 گیر کردن عدسی را از خط Samsung SLM120S خود حذف کرد — یک فیدر برای همه عدسیهای سبد محصول، تغذیه 30% سریعتر و کاهش 15% هزینه.
در یک نگاه: مشتری کیست، چه چیزی مونتاژ میکند و چه چیزی محرک این سرمایهگذاری بود.
مونتاژ عدسی LED یکی از سختترین وظایف تغذیهکاری در تولید الکترونیک است. عدسیها شفاف از نظر نوری و اغلب نازک هستند، بنابراین نمیتوان بدون خطر ایجاد خش، آنها را به ابزار سخت فشار داد؛ شکل ظاهری آنها معمولاً سهپایه یا چهارگوش است نه یک دیسک ساده، بنابراین جهتگیری در 2 محور اهمیت دارد نه یک محور.
یک خانواده محصول روشنایی نیز عدسی را بهسرعت عوض میکند، بنابراین مرحله تغذیه باید چندین قطعه را بدون بازسازی مکانیکی پشتیبانی کند. نیاز حجمی یک خط روشنایی — دهها هزار عدسی در روز — را هم در نظر بگیرید: برداشت دستی به گلوگاه تبدیل میشود، همان گلوگاهی که مشتری میخواست حذف کند.
یک تولیدکننده روشنایی LED ویتنامی با ناکارآمدیهای فرآیند مونتاژ عدسی خود دستوپنجه نرم میکرد. پیش از نصب فیدر ویبره عدسی JHIMS، گیرکردن عدسی جریان تولید را مختل میکرد، سرعت پایین تغذیه خروجی را محدود میکرد و تجهیزات نمیتوانست انواع متعدد عدسی در سبد محصول را پوشش دهد.
با متنوع شدن خطوط تولید روشنایی LED، این تولیدکننده به فیدر ویبره عدسی نیاز داشت که کل بازه عدسیهایش را با اطمینان پوشش دهد — بدون گیر کردن و بدون راهاندازی جداگانه برای هر نوع عدسی.
هزینه روش قدیمی فقط سرعت نبود. هر گرفتگی، دستگاه مونتاژ قطعات SMD (Pick and Place) را متوقف میکرد و باید پیش از راهاندازی مجدد خط بهصورت دستی رفع میشد؛ یعنی عملاً 1 اپراتور در تمام شیفت به پایش فیدر اختصاص مییافت. تغذیه کند نیز ظرفیت تولید را به کمتر از آنچه فرآیند مونتاژ میتوانست جذب کند میرساند.
از آنجا که هر اندازه و شکل عدسی تنظیمات خودش را لازم داشت، تغییر عدسی یعنی توقف خط برای تنظیم مجدد ارتعاش و ابزار. این 3 نشانه — توقفها، سقف خروجی و زمان تعویض ازدسترفته — همان 3 نشانهای است که در بیشتر پروژههای تغذیه عدسی دیده میشود.


هر یک از این 3 چالش یک علت مهندسی دارد که باید نامگذاری شود، چون راهحل از آن حاصل میشود. گیرکردن در کاسه دایرهای معمولاً از رقابت 2 عدسی برای همان موقعیت مسیر در همان لحظه ناشی میشود، و این زمانی رخ میدهد که سرعت قطعه با بار کاسه تغییر کند.
تغذیه کند همان مشکل از سوی دیگر است: کاهش دامنه برای پرهیز از گرفتگی، ظرفیت تولید را هم کم میکند، بنابراین خط با تنظیمی کار میکند که کمترین توقف را دارد، نه سریعترین نرخ ایمن. ناسازگاری چندعدسی یک مسئله ابزار است — عرض مسیر، هندسه مکانیزم رهاساز و موقعیت سنسور همه مخصوص هر عدسی هستند.
3 چالش گزارششده، نگاشتشده به علت مهندسی آنها و پاسخ طراحی بهکاررفته در این پروژه.
| چالش گزارششده | علت مهندسی | راهکار طراحی |
|---|---|---|
| گیر کردن عدسی | سرعت قطعه با بار کاسه تغییر میکند؛ عدسیها بر سر یک موقعیت در مسیر فیدر رقابت میکنند | درایوهای دوفرکانسی: کاسه بار را جذب میکند، کانال خطی ارائه قطعه را حفظ میکند |
| مداخله مداوم اپراتور | پیش از راهاندازی مجدد خط، گیرکردگی باید با دست برطرف میشد | انتقال بدون گیرکردن، خودِ مداخله را حذف میکند نه فقط نشانه را |
| سرعتهای پایین تغذیه | دامنه کاهش یافت تا گرفتگی رخ ندهد، بنابراین ظرفیت تولید زیر توان خط ماند | کانال همراستایی مستقل اجازه میدهد مکانیزم رهاساز با سرعت کامل کار کند |
| اندازههای مختلف لنز | عرض مسیر، مکانیزم رهاساز و حسگر برای هر عدسی اختصاصی است | مسیرهای سفارشی و پرههای چرخ که کل سبد محصول را پوشش میدهد |
| اشکال مختلف عدسی | طرحهای سهپایه و چهارزاویه به جهتدهی در دو محور نیاز دارند | ابزار جهتدهی که روی قطعات خود مشتری تأیید شده است |
| تنظیم برای هر نوع لنز | تنظیم دستی مجدد ویبره و ابزار در هر تغییر | تنظیمات ذخیرهشده کنترلر بر اساس نوع عدسی فراخوانی میشود |
| یکپارچهسازی با خط موجود | فیدر باید با هد و نازل موجود Samsung SLM120S سازگار میبود | کابینت کنترل مستقل، براکت نصب مخصوص هر هد، بدون هیچ تغییری در دستگاه |

این 4 الزام به معیارهای پذیرش پروژه تبدیل شد و به همین دلیل ارزش دارد که بهصورت شرایط قابل اندازهگیری بازگو شوند، نه آرزو. عملکرد بدون گرفتگی چنین تفسیر شد: نبود توقف برنامهریزینشده ناشی از تغذیه در طول اجرای تست پیری (Burn-in)؛ و سرعت بالاتر: نرخ تغذیهای که دیگر ظرفیت تولید خط را محدود نمیکند.
انعطافپذیری در قالب یک فیدر یعنی تعویض اثباتشده بین همه انواع عدسی مشتری بدون تعویض ابزار (tooling)، و سازگاری ماشین یعنی یکپارچگی فیزیکی و برقی با هد موجود Samsung SLM120S با استفاده از نازل خود مشتری. نوشتن الزامات به این شکل، به هر 2 طرف اجازه میدهد پیش از حمل دستگاه بر آنچه اثبات شده است توافق کنند.
JHIMS یک فیدر ویبره عدسی سفارشی برای دستگاه مونتاژ قطعات SMD (Pick and Place) Samsung SLM120S این مشتری طراحی کرد و از فناوری ویبره پیشرفته بهره گرفت:
معماریای که معاوضه میان گیرکردن و سرعت را حذف میکند، استفاده از 2 درایو بهجای 1 درایو است. کانال دایرهای در باند فرکانس پایین کار میکند — این نصب در بازه 50–60 Hz تنظیم شده بود — و تنها وظیفهاش حرکت دادن عدسیها دور کاسه و بالا بردن آنها روی مسیر است؛ چون میتوان آن را سختتر یا نرمتر راند بدون آنکه نحوه ارائه قطعات تغییر کند، کاسه تغییرات بار را جذب میکند.
کانال خطی با فرکانس بالاتر کار میکند و هندسه ارائه قطعه را ثابت نگه میدارد، بنابراین سرعت عدسی در مکانیزم رهاساز — چه کاسه پر باشد و چه تقریباً خالی — یکسان میماند. مسیرهای سفارشی و پرههای چرخ بر اساس اندازه عدسیهای مشتری مهندسی شدهاند، بهگونهای که عرض مسیر و مکانیزم رهاساز برای کوچکترین قطعه در سبد محصول تنظیم و سپس رو به بالا اعتبارسنجی شده است.


| مورد | مدل | تعداد |
|---|---|---|
| فیدر ویبره عدسی (سفارشی) | پلتفرم JHIMS DPS-2 | 1 |
| یکپارچهسازی دستگاه مونتاژ SMD | Samsung SLM120S (موجود) | 1 |
بر اساس سابقه منتشرشده: یک فیدر ویبره عدسی سفارشی که برای خط Samsung SLM120S طراحی شد. سوابق فروش JHIMS همچنین نشان میدهد 2 فیدر ویبره عدسی DPS-2 در مارس 2018 تحویل داده شده است.
| ویژگی | جزئیات |
|---|---|
| محدوده قطر لنز | 3mm – 25mm |
| انواع عدسی | عدسیهای بازتابی سهپایه داخلی/خارجی، چهارزاویه |
| تعداد مسیرها | 2 مسیر دیسکی بهصورت استاندارد، قابل توسعه تا 10؛ 2 مسیر خطی |
| سرعت انتقال | 0.5–1 ثانیه برای هر عدسی (تککانال) |
| نرخ رد | زیر 0.5% |
| کنترل لرزش | ویبره دوفرکانسی (50–60 Hz) |
| PLC & HMI | Mitsubishi FX5U + HMI 7 اینچی Weintek (50 پروفایل) |
| منبع تغذیه | 220V AC، 50–60Hz، تکفاز، 0.55 KVA |
فهرست تجهیزات عمداً کوتاه است، زیرا ارزش پروژه در کار ابزار (tooling) و کنترل است، نه در فهرست بلند اقلام. یک فیدر ویبره عدسی سفارشی روی پلتفرم DPS-2 با دستگاه جایگذاری موجود Samsung SLM120S مشتری یکپارچه شد؛ سابقه فروش منتشرشده نشان میدهد 2 فیدر DPS-2 در مارس 2018 برای این حساب تحویل شده است.
چون فیدر یک واحد مستقل با کابینت کنترل خودش است، لازم نبود چیزی در دستگاه جایگذاری تغییر کند: براکت نصب از هد تبعیت میکند، سکوی برداشت با مسیر حرکت نازل تنظیم میشود و رسیپی عدسی در PLC فیدر قرار دارد — بنابراین اگر بعداً چیدمان خط تغییر کند، نصب همچنان قابل بازگشت است.
این 3 مرحله برای تکرارپذیر کردن نتیجه وجود دارند، نه برای طولانیتر کردن پروژه. تحلیل فرایند حالتهای خرابی را نقشهبرداری میکند — جایی که عدسیها برخورد میکنند، جایی که میچرخند، جایی که اپراتور قبلاً دخالت میکرد — و خلاصه الزامات ابزار (tooling brief) را تولید میکند.
مهندسی سفارشی این بریف را به هندسه کاسه، پرههای چرخ، مسیرها و تنظیمات کنترلر تبدیل میکند، همه اثباتشده روی عدسیهای خود مشتری نه قطعات نمونه انبار. سپس نصب، فیدر را در دستگاه مستقر میکند، رابط خط را متصل میکند و ارتفاع ارائه را با نازل تولید تأیید میکند؛ پس از آن تنظیمات بهعنوان یک پروفایل ذخیره میشود تا تغییر بعدی عدسی یک فراخوانی باشد نه یک تمرین بازتنظیم.


ببینید فیدر ویبره عدسی JHIMS چگونه عدسیهای LED را به دستگاه مونتاژ قطعات SMD (Pick and Place) تغذیه میکند. ویدیو کامل فیدر را در YouTube ببینید.

هنگام دیدن ویدیو، 3 نکته ارزش توجه دارد، چون همانها موضوع واقعی پروژه بودند. نخست، عدسیهای داخل کاسه: باید پیوسته در گردش باشند و در ورودی مسیر صفی شکل نگیرد — این نشانه بصری فیدری است که با بار خودش در ستیز نیست.
دوم، عدسیها روی مسیر خطی باید با جهتگیری انجامشده به مکانیزم رهاساز برسند تا نازل با یک عدسی تخت و مرکزچینشده روبهرو شود، نه اینکه بخواهد یک عدسی کج را اصلاح کند. سوم، ریتم برداشت: تغییر محسوس در فاصله عدسیها بین کاسه پر و کاسه تقریباً خالی، همان انحرافی است که فیدر تکفرکانس نشان میدهد و این نصب آن را برطرف کرده است.
بر اساس گزارش منتشرشده JHIMS در پرونده فیدر ویبره عدسی:
این 3 نتیجه منتشرشده به هم مرتبطاند و خواندن آنها در کنار هم، دوره بازگشت سرمایه را توضیح میدهد. حذف گیرکردن، توقفهای برنامهریزینشده را از میان میبرد و زمان در دسترس دستگاه را بازمیگرداند؛ افزایش 30% سرعت تغذیه، خروجی را بدون تغییر برنامه جایگذاری بالا میبرد.
کاهش 15% هزینه از حذف 1 اپراتور از وظیفه تغذیه و کاهش ضایعات عدسی ناشی از جابهجایی دستی بهدست میآید — از جمله خطهای سطحی و قطعات افتاده که هرگز در شمارش گیرکردن ثبت نمیشوند اما در هزینه مواد دیده میشوند. برای 1 خط روشنایی که چند شیفت کار میکند، صرفهجویی در هر دو سمت انباشته میشود؛ به همین دلیل این نوع خودکارسازی معمولاً در کمتر از 1 سال بازگشت سرمایه دارد.

پذیرش در پروژههای فیدر یک رویداد اندازهگیریشده است، نه یک وعده، و این زنجیره برای هر نوع عدسی که روی آن کار میکنیم یکسان است. مشتری 500–800 عدسی از هر نوع میفرستد؛ ابزار ساخته میشود و فیدر 48 ساعت با همان قطعات کار میکند.
این اجرا گزارشی شامل دادههای سری زمانی دامنه و چرخه، تفکیک علل رد قطعات به تفکیک دسته، بازرسی میکروسکوپی لبه عدسیها پس از فید و ویدیوی اجرا تولید میکند. نرخ فید اندازهگیریشده، کیفیت جهتدهی و نرخ رد قطعات در شناسنامه ماشین ثبت میشود و یک بررسی کیفیت 120 نقطهای، مونتاژ و کارهای برقی را پیش از بستهبندی پوشش میدهد.
برای این مشتری نیز همان روند اجرا شد؛ به همین دلیل نتایج منتشرشده را میتوان بهعنوان دستاوردهای پروژه و نه ادعاهای فروش بیان کرد: نبود گیرکردن، تغذیه سریعتر و کاهش هزینه روی عدسیهای خود مشتری و در خانواده محصول خود او مشاهده شد.
اگر پروژه مشابهی را ارزیابی میکنید، اول ساختار گزارش تست پیری را بخواهید — تأمینکنندهای که نمیتواند توضیح دهد چگونه عملکرد را روی عدسیهای شما پیش از حمل اثبات میکند، تأمینکنندهای است که عملکردش بعد از نصب محل بحث خواهد شد.
پیش از ارسال فیدری در این کلاس چه چیزی اندازهگیری میشود و هر نتیجه کجا ثبت میگردد.
| مورد | نحوه راستیآزمایی | ثبتشده در |
|---|---|---|
| نرخ تغذیه | چرخههای زمانبندیشده هر کانال با عدسیهای خود مشتری | گزارش تست پیری (Burn-in) و شناسنامه دستگاه |
| نرخ رد | رد قطعات شمارششده همراه با دستههای علت در یک اجرای 48 ساعته | گزارش تست Burn-in |
| کیفیت جهتگیری | بازرسی میکروسکوپی لبههای عدسی پس از تغذیه | گزارش تست Burn-in |
| کارکرد بدون گیرکردن | توقفهای برنامهریزینشده ناشی از تغذیه، ثبتشده در کل دوره اجرا | گزارش تست Burn-in |
| تعداد نمونه عدسی | 500–800 عدسی از هر نوع که مشتری تأمین میکند | سابقه آزمون نمونه |
| پایداری دامنه | دادههای دامنه سریزمانی در کل بازه پرشدگی | گزارش تست Burn-in |
| کیفیت مونتاژ | بازرسی کیفیت 120 نقطهای پیش از بستهبندی | سابقه QC |
| فراخوانی پروفایل | تنظیمات ذخیرهشده برای هر نوع عدسی فراخوانی و تأیید میشود | مستندات دستگاه |
ویژهفیدر عدسی DPS-2 ساخت JHIMSفیدر ویبرهای عدسی چندکاناله – 0.5–1s به ازای هر عدسی، نرخ رد قطعات زیر 0.5%، فراخوانی پروفایل با PLC.مشاهده محصول → همراهدستگاه مونتاژ SMD Yamaha YSM10دستگاه مونتاژ SMD ماژولار فشرده و پرسرعت – 46,000 CPH (قطعه در ساعت)، 96 فیدر، e-Vision + Side View.مشاهده محصول →
 دستگاه چاپ خمیر لحیمکاری JHIMS L5دستگاه چاپ خمیر لحیمکاری استنسیل (شابلون) خودکار SMT – دقت ±0.025mm با چاپ همترازشده با بینایی ماشین برای خط SMT.مشاهده محصول →
 مرتبطJHIMS S630 3D SPIبازرسی 3D خمیر لحیمکاری – کیفیت چاپ را پیش از رفلو صحهگذاری میکند.مشاهده محصول →
 مرتبطکوره رفلو JHIMS R10لحیمکاری فرونشینی (رفلو) هوای گرم بدون سرب برای خطوط SMT – 20 زون حرارتی، تا اوج 300°C.مشاهده محصول →
 مرتبطدستگاه پیچبند JHIMS ZM500پیچبندی و بازکردن خودکار برای مونتاژ الکترونیک.مشاهده محصول →پرسشهای متداول فیدر ارتعاشی عدسی DPS-240 پرسش & پاسخ واقعی درباره DPS-2: سرعت، کانالها، عدسیها، تعویض محصول و یکپارچهسازی.خواندن مقاله →معرفی کلی فیدر ویبره عدسی DPS-2چگونه DPS-2 عدسیهای اپتیکی را بهطور مطمئن به دستگاههای مونتاژ قطعات SMD (Pick and Place) میرساند.خواندن مقاله →
 تغذیه عدسی SMT دستی در برابر خودکارمقایسه جایگذاری دستی با فیدر عدسی خودکار برای تولید با تنوع بالا.خواندن مقاله →
 مطالعه موردی فیدر عدسی: روشنایی LED در روسیهفیدر ارتعاشی عدسی که مونتاژ عدسی را برای یک تولیدکننده روسی روشنایی LED خودکار میکند.خواندن مقاله →
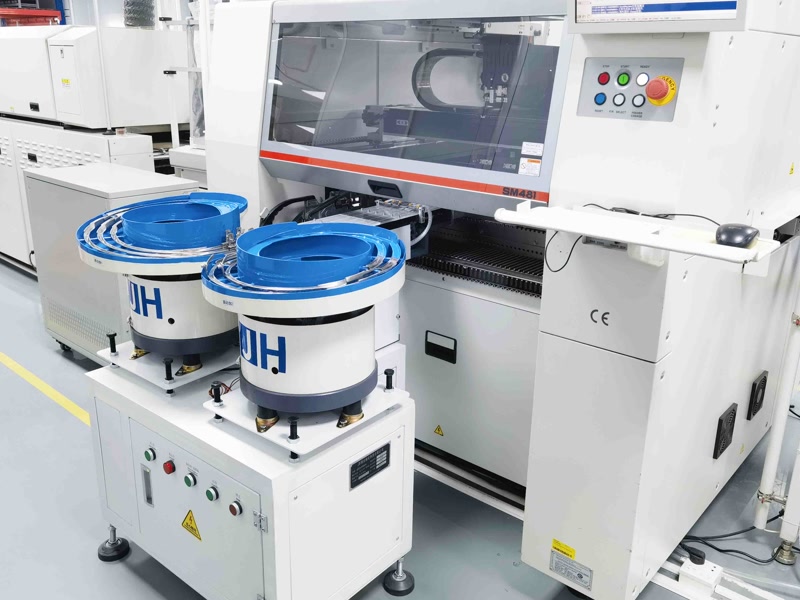 مطالعه موردی فیدر عدسی: Hanwha SM481 در دونگوانفیدر عدسی سفارشی برای یک سازنده LED در دونگگوان، روی خط Hanwha.خواندن مقاله →
 تحلیل ROI فیدر عدسی JHIMSتحلیل بازگشت سرمایه برای تغذیه خودکار عدسی در برابر جایگذاری دستی.خواندن مقاله →
نمونه عدسیهای خود را برای آزمون رایگان 48 ساعته فیدر ارتعاشی عدسی بفرستید — ما ظرفیت تولید و نرخ گیرکردن را روی خط شما اعتبارسنجی میکنیم و ظرف 12 ساعت کاری پاسخ میدهیم (دوشنبه–شنبه، 09:00–23:00 به وقت استاندارد چین، UTC+8).















