地址
中国广东省深圳市宝安区石岩街道龙腾社区西山路4号润腾工业园A1栋(518000)
工作时间
周一至周六:09:00 – 23:00(UTC+8)
周日:休息
地址
中国广东省深圳市宝安区石岩街道龙腾社区西山路4号润腾工业园A1栋(518000)
工作时间
周一至周六:09:00 – 23:00(UTC+8)
周日:休息

掌握 JHIMS R6-U 在线紫外激光打标机,通过 9 个渐进式视频教程——从安装与激光校准到二维码打标工作流。

点击任一步骤即可打开对应教程视频。上方主播放器显示完整的 9 步序列。
动力起动前的R6-U U型激光标记机: 移除红色运输锁 (见木箱或机器门)平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平平, 确认冷却液流量 ——355nm激光二极管需要连续冷却。
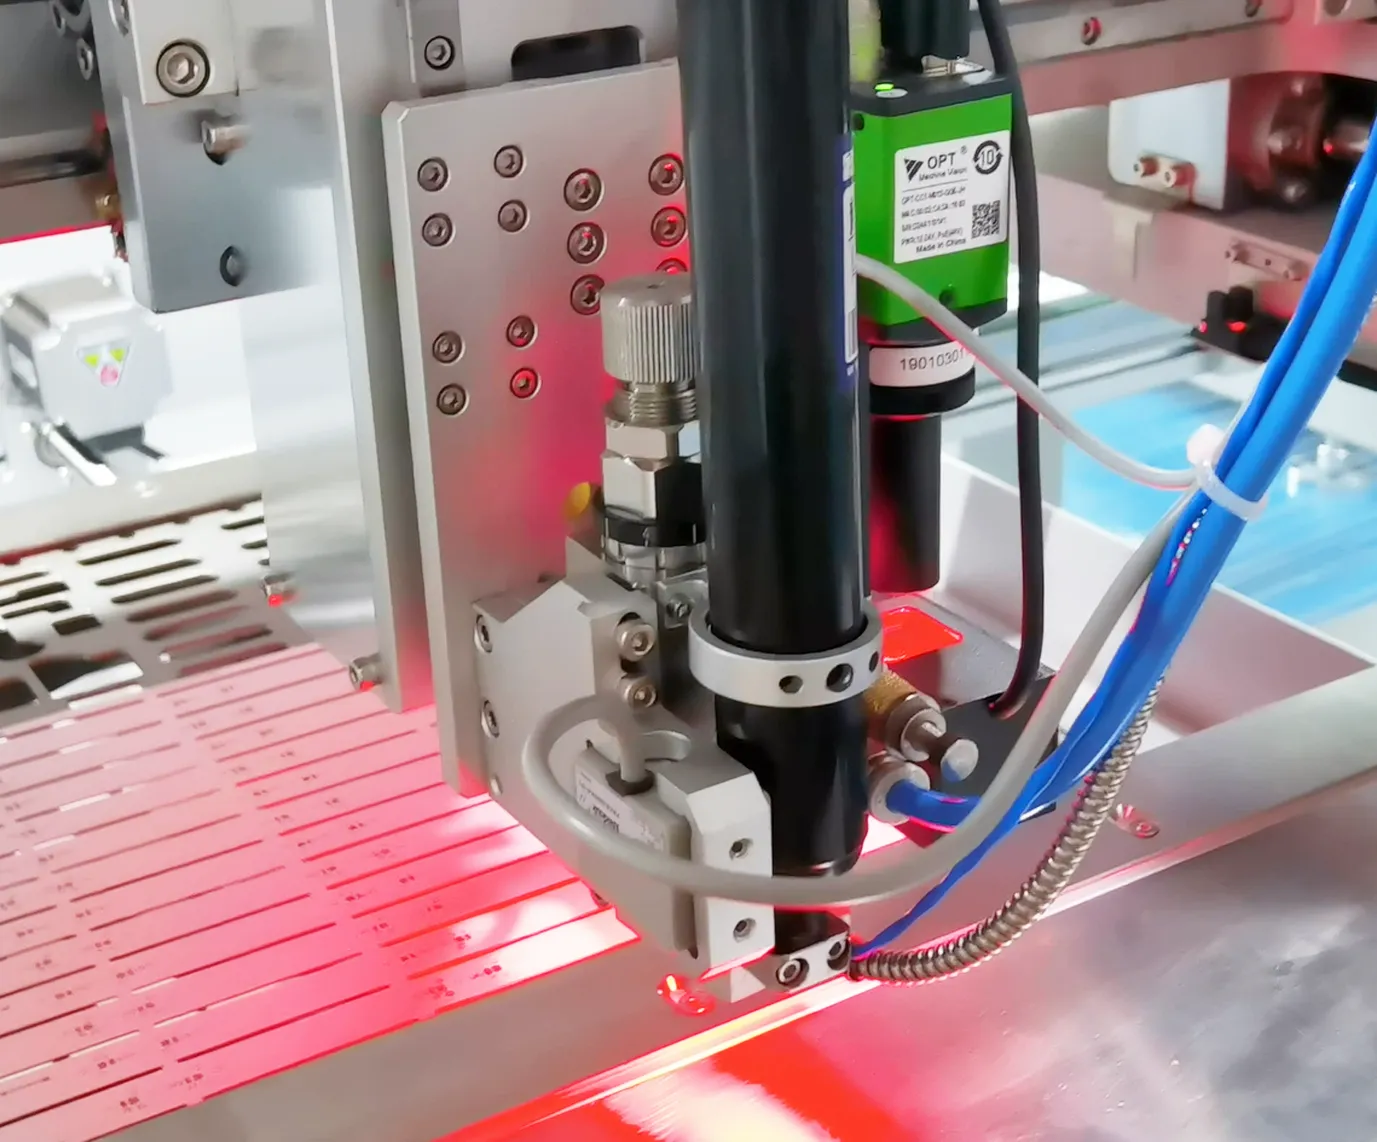
精禾软件 · R6-U 紫外激光打标机:三大模块——主界面、配方管理、标定。「激光位置」: 点击十字准星 将预览与激光点对齐,将坐标映射到伽万克。
紫外线激光器在受热区最小的情况下会发出冷标记。 平衡速度和质量 ——通过激光功率、打标速度与频率调节。白油紫外打标:填充模式。重实测、轻理论;在样品板上验证。
手动运动控制:X 与 Y 轴,快速移动。按 PCB 设置输送导轨的高度和宽度;仅在要求时复位导轨。相机开关、放大倍率、视觉检查;外部光源与程序定义光源。
装入并卸下PCB 支助结构 上,确保定位准确。生产模式下,在线输送自动送板。用户账号:完成后请退出登录,防止配方被未授权修改。
紫外流程:将 QR 码对象放入单个模板,用 CCD 对齐 PCB,运行打标循环;在线条码读取器校验每个标记。拼板按拼板单元重复,并自动进行基准点校正。
在那个 模板编辑器中,掌握对齐、旋转与居中——可完成 80% 的日常设计工作。复杂作业请直接导入 DXF 文件,无需重绘。保存前设定打标原点并在预览中确认位置。
坏马克:对不良拼板跳过 QR 码打标——在模板中设定坏板标记位置,将不良标识教给视觉系统,启用跳过功能;相机识别后打标继续进行。
标记过浅:提高功率或降低速度。标记过深:降低功率,检查焦距。漏打:检查 CCD 对齐与坏板标记。边缘模糊:清洁 CCD 镜头,检查振镜标定。深浅不一:检查水冷温度。见下方决策树。
| 症状 | 可能原因 | 概率 | 解决方法 |
|---|---|---|---|
| 打标过浅 / 不可见 | 激光功率过低或焦点漂移 | 30% | 以 2% 的步进增大功率;核对对焦高度 |
| 打标过深 / 烧焦 | 功率对该材料过高 | 20% | 降低功率;白色油墨切换为填充模式 |
| 边缘模糊或拉伸 | CCD 镜头脏污或振镜未对准 | 35% | 清洁 CCD 镜头;重新校准激光位置 |
| 标记密度不一致 | 冷水机温度漂移 | 15% | 检查冷却液液位和冷水机运行 |
| 部分面板漏标 | Bad Mark 误检或基准点错误 | 10% | 核实 Bad Mark 标记点;重新示教基准点 |
| 二维码无法识读 | QR 码与其他对象合并 | 25% | 重新创建独立的 QR 码对象;切勿归组 |
| 伺服电机报警 | 电机电缆松动;XYZ 运输锁块未拆除;缺少零线回线 | – | 重新连接电机电缆;拆除所有轴锁块;用万用表查通零线 |
| 「轨道卡板」报警 | 轨道宽度过窄;皮带或皮带轮卡死;光电传感器被遮挡 | – | 重新调整轨道宽度并保存配方;清洁皮带、皮带轮及传感器区域 |
| 打标尺寸与相机视图不符 | PCB 未顶起或未压平;相机比例未校准 | – | 检查顶板机构;重新校准相机显示比例 |
| 标记位置偏移 | PCB 不平或变形;激光校准偏差;模板未居中 | – | 将板顶平(下沉板用底部支撑);重新校准激光;居中模板 |
| 无激光输出(UV 机型) | 冷水机停机或报警;冷却管弯折或泄漏;预热前开启软件;无打标信号 | – | 启动冷水机并清除报警;检查冷却管路;等待预热;检查打标卡输出 |
| 振镜无扫描或无线条输出 | 振镜断电;振镜插头松动 | – | 核对振镜输入/输出电压(DC 15V ±);重新插紧振镜插头 |
| 进板位置不一致 | 上料延时过短;皮带速度过高导致弹跳 | – | 增加上料延时;降低皮带与减速速度 |
| 翻板轨道不翻转 | 电机卡死或驱动器报警;电机电源电缆松动 | – | 检查驱动器报警与电机负载;重新插紧电机电源电缆 |
| 鼠标或键盘卡死 | USB 集线器未供电;USB 接头松动 | – | 检查集线器电源指示灯;重新插紧鼠标键盘接头 |
| 电脑卡顿或自动重启 | 散热不良;供电电压不足 | – | 清洁散热孔与滤网;检查插头与供电电压 |
| 激光功率衰减 | 场镜或反射镜积尘;光路漂移 | – | 用酒精与无尘布清洁光学件;检查并调整光路 |
| 无电源或接触器抖动 | 电压不稳;零线断路;急停按下 | – | 测量供电电压;检查零线;释放急停 |
| 门锁报警或无法关闭 | 传感器超范围;气缸未到达锁位 | – | 调整门锁传感器距离;检查气缸行程 |
| 标记单侧偏淡 | 激光开启延时过早或过晚;板材不平 | – | 调整激光开启延时(允许负值);压平或更换板材 |
| 轨道宽度不匹配 | 轨道未回零;轨道皮带松动 | – | 轨道重新回零并校准宽度;张紧同步带 |
| 相机画面冻结(机器运行) | 相机 IP 变更或冲突;相机断电;网线松动 | – | 检查相机 IP;确认相机供电;拧紧网线 |
从上方故障现象表开始,然后对照下方的六大常见操作员错误——大多数情况下,根本原因是功率、对焦、光学件清洁度或水冷机温度。
| 耗材 | 零件号 | 更换周期 | 备注 |
|---|---|---|---|
| 预过滤器 | 3.9.4.0.0012 | 1–3 个月 | 吸力下降时更换 |
| 冷水机滤芯 | 3.6.6.0.0315 | 3–6 个月 | 仅限带冷水机机型 |
| 主过滤器 | 3.9.4.0.0013 | 6–12 个月 | – |
| 气体过滤器 | 3.9.4.0.0014 | 6–12 个月 | – |
| 光电传感器(备件) | 2.5.1.1.0004 | – | 欧姆龙;随机附带 |
| 电子继电器(备件) | 2.6.6.2.0003 | – | 欧姆龙;随机附带 |
| 传动皮带(备件) | 3.2.2.1.0268 / 3.2.2.1.0054 | – | 各 2 件,随机附带 |
| 频率 | 任务 | 方法 | 预计用时 |
|---|---|---|---|
| 每日 | 检查冷水机冷却液液位 | 目视液位检查 | 2 分钟 |
| 每日 | 核实首板打标质量 | 用读码器扫描 QR 码;目视检查 | 3 分钟 |
| 每周 | 清洁 CCD 镜头 | 镜头纸 + 认可的清洁剂 | 10 分钟 |
| 每周 | 清洁传送轨道和支撑导轨 | 真空 + 无尘布 | 10 分钟 |
| 每月 | 重新校准激光位置 | 软件中的十字线工具 | 5 分钟 |
| 每月 | 检查镜片和保护窗口 | 目视检查;有灰尘则清洁 | 15 分钟 |
| 每季度 | 更换冷水机冷却液 | 按冷水机手册 | 20 分钟 |
| 每季度 | 全面安全检查 | 互锁、急停、外壳密封 | 15 分钟 |
| 参数 | 推荐值 | 允许范围 | 备注 |
|---|---|---|---|
| 激光功率 | 视材料而定 | 0–100% | 以 2% 的步进调整 |
| 打标速度 | 中等(默认) | 慢—快 | 在速度与深度之间权衡 |
| 对焦高度 | 按镜头规格 | ±0.5mm | 贴装头维护后核实 |
| QR 码尺寸 | ≥1.2×1.2mm | 最小 1.2×1.2mm | 尺寸过小则无法识读 |
| 冷水机温度 | 按冷水机规格 | ±1°C | 温度稳定 = 功率稳定 |
 精选JHIMS R6-U UV 激光打标机在线 UV 激光打标 · 5W 355nm · ±0.02mm 精度 · CCD+MARK 视觉。查看产品 →
 配套JH-D900 高精度点胶机面向 SMT PCB 组装线的高速精密点胶。查看产品 →
 相关JHIMS ZM500 螺丝锁付与拆卸机用于电子组装的自动螺丝锁付与拆卸。查看产品 →
 相关JHIMS L5 锡膏印刷机全自动 SMT 钢网印刷机——为 SMT 生产线提供高精度印刷。查看产品 →
 相关JHIMS S630 三维SPI3D 锡膏检测——回流焊前验证印刷质量。查看产品 →
 配套JHIMS R10 回流焊炉SMT 生产线无铅热风回流焊——20 个加热区,峰值温度最高 300°C。查看产品 →
联系我们的工程师进行免费评估,首次回复在 12 个工作小时内(周一至周六 09:00–23:00 中国标准时间 UTC+8)——我们将协助您规划安装、校准和操作培训。