การแก้ไขปัญหาเครื่องขันสกรู BL18: วิธีแก้ไขเร็ว 53 ข้อ

คำตอบการแก้ไขปัญหาเครื่องขันสกรูอัตโนมัติ BL18 จำนวน 53 ข้อ โดยแต่ละข้อเชื่อมโยงกับนาทีที่แน่นอนในวิดีโอฝึกอบรมทางการของ JHIMS ที่แก้ปัญหานั้น.

คำถามที่พบบ่อยเกี่ยวกับการแก้ไขปัญหา

การแก้ไขปัญหาเครื่องขันสกรู BL18: วิธีแก้ไขเร็ว 53 ข้อ

คำถามทั้ง 53 ข้อด้านล่างมีคำตอบสองส่วน: วิธีแก้ที่อ่านได้ใน 20 วินาที และนาทีที่แน่นอนในวิดีโอฝึกอบรมทางการของ JHIMS ซึ่งวิศวกรลงมือแก้ปัญหานั้นบน BL18 จริง.

วิธีใช้หน้านี้

ทุกคำตอบด้านล่างมีวิธีแก้ไขแบบสั้นเป็นลายลักษณ์อักษรและระบุนาทีที่แน่นอนในวิดีโอฝึกอบรมอย่างเป็นทางการของ JHIMS ที่วิศวกรลงมือแก้ไขบน BL18 เครื่องจริง ใช้ดัชนีการแก้ไขปัญหาเครื่องขันสกรูนี้ก่อนเปิดใบแจ้งซ่อม: อาการเสียส่วนใหญ่ของ BL18 แก้ได้ภายในไม่ถึงสิบนาทีด้วยวิดีโอด้านล่าง เริ่มจากการประเมินเบื้องต้น 60 วินาทีก่อน แล้วเปิดกลุ่มอาการที่ตรงกับสิ่งที่เครื่องกำลังทำ.

BL18 LED display cabinet screw fastening machine troubleshooting reference
เครื่องขันสกรูตู้จอแสดงผล LED แบบสี่แกนแนวตั้ง BL18.

การวินิจฉัยเบื้องต้นใน 60 วินาที

ทำตามสามขั้นตอนนี้ก่อนเปลี่ยนพารามิเตอร์ เป้าหมายคือระบุอาการ ไม่ใช่รีเซ็ตทุกอย่างจนสูญเสียหลักฐาน.

  1. ยืนยันข้อความแจ้งเตือน. อ่านข้อความที่แสดงบนจอสอนหรือตู้ควบคุมให้ครบถ้วน และบันทึกว่าฟิกซ์เจอร์ใดหยุดทำงาน.
  2. ค้นหาอาการที่ตรงกัน. สแกนหมวดหมู่ด้านล่างหรือตาราง Symptom-to-Video ฉบับครบถ้วนเพื่อหาถ้อยคำที่ใกล้เคียงที่สุด.
  3. ทำตามขั้นตอนในวิดีโอ ณ นาทีที่ระบุ. เปิดช่วงเวลาที่ลิงก์ไว้และทำซ้ำขั้นตอนที่สาธิตบน BL18 ก่อนกลับไปผลิตต่อ.

8 กลุ่มอาการ — การแก้ไขปัญหาเครื่องขันสกรู

เลือกกลุ่มที่ตรงกับอาการเสียมากที่สุด แต่ละกลุ่มคงลำดับตามต้นฉบับเพื่อให้วิธีแก้ที่เกี่ยวข้องอยู่ด้วยกัน.

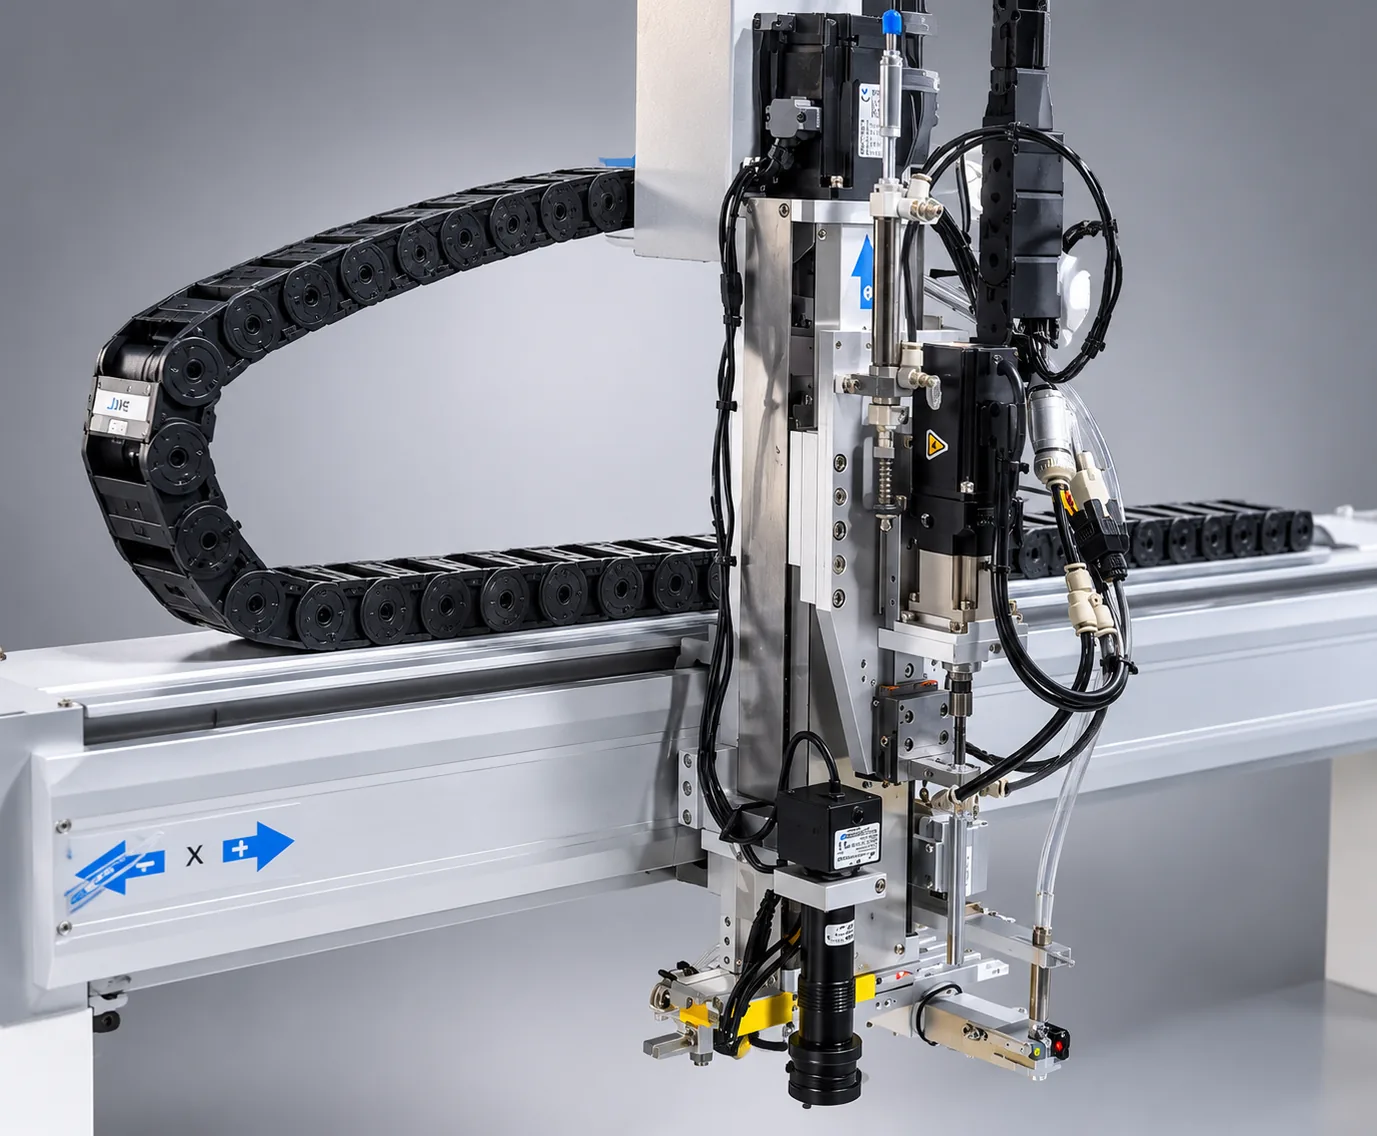
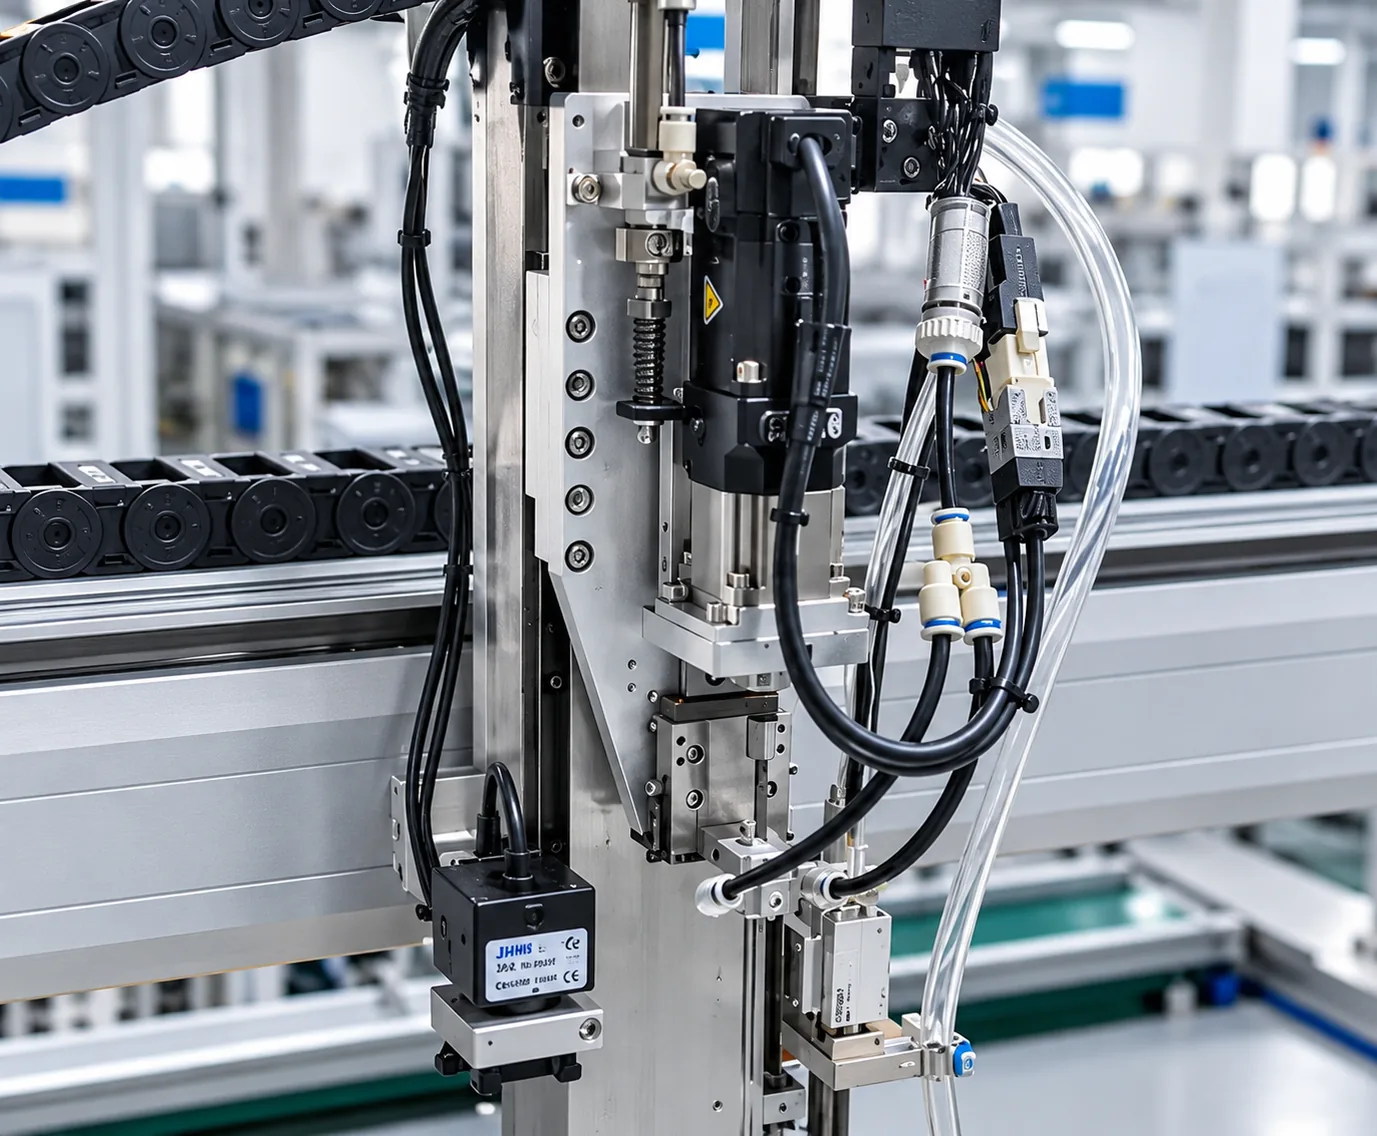
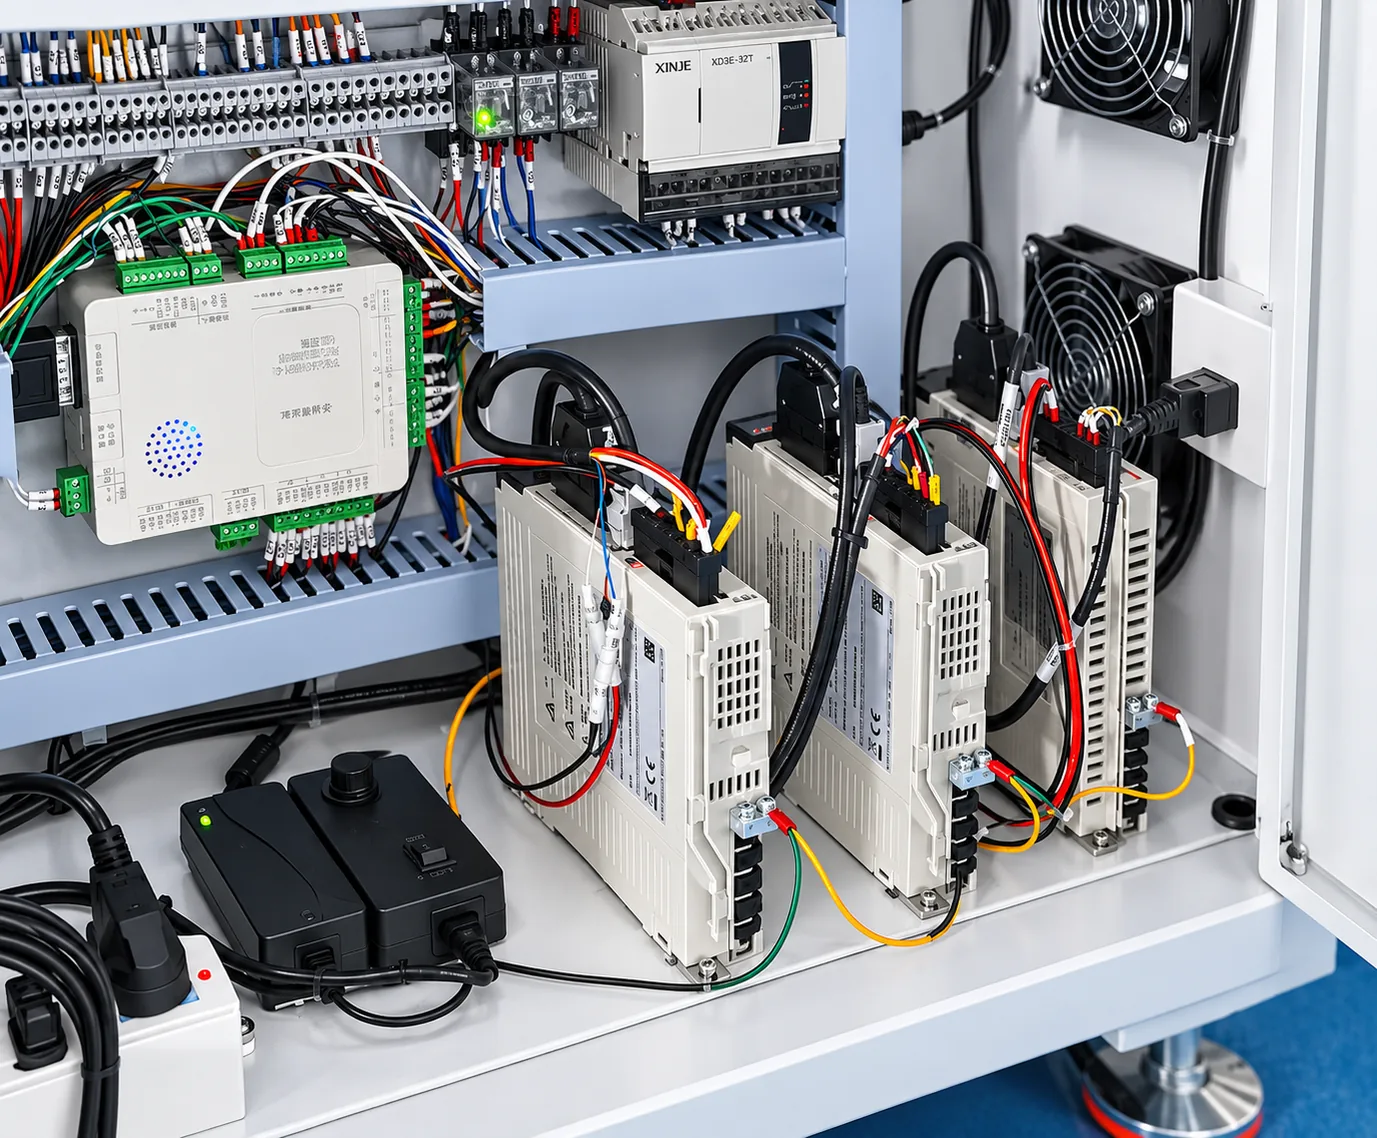
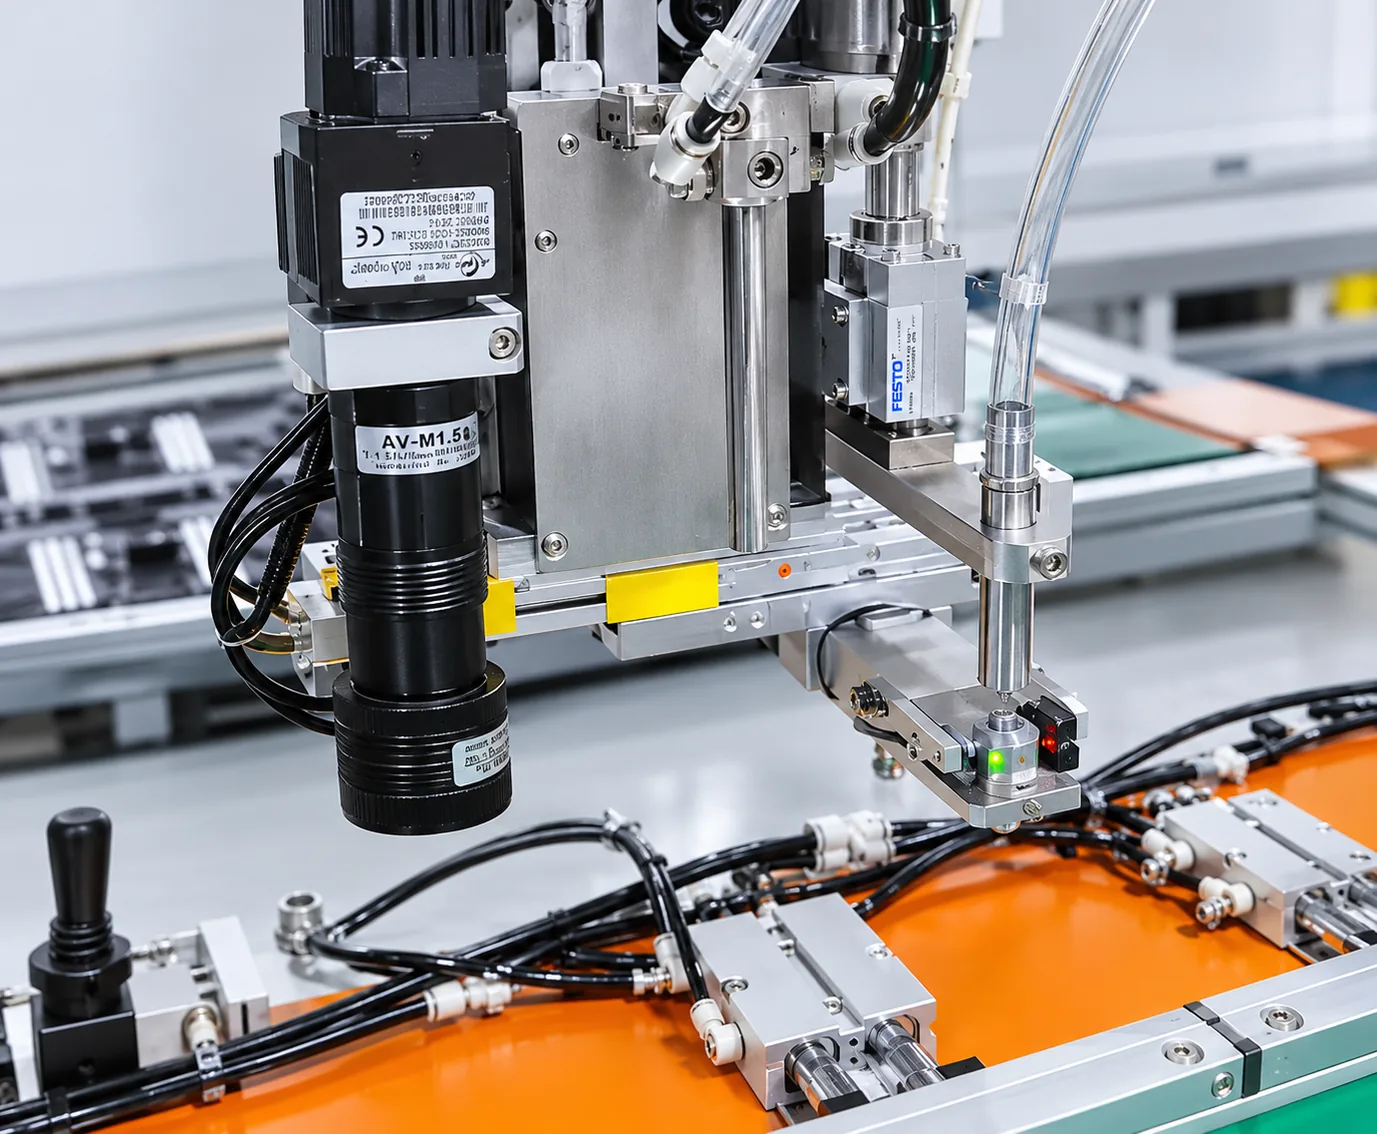
BL18 screw fastening machine front view with the three-station fixture layout6 คำถามการเริ่มเดินเครื่อง ระบบไฟฟ้า และจอแสดงผลเครื่องเปิดอยู่แต่ทุกอย่างไม่ทำงานอย่างที่ควร — ภาษา การแจ้งเตือน การรีเซ็ต ปุ่ม และแหล่งจ่ายไฟ.เปิด →BL18 screw fastening machine assembly head mounted on the X-axis beam9 คำถามโปรแกรมและพิกัดพารามิเตอร์สีแดง การกำหนดค่าเซอร์โว การสอนตำแหน่งรูสกรู และโปรแกรม Fixture 1 / Fixture 2.เปิด →BL18 screw fastening machine automatic screw feeding unit with pneumatic blowing8 คำถามการป้อนสกรูและหัวดูดสกรูติดขัด ฟีดว่าง สกรูเอียง แรงดูดอ่อน หัวดูดสึก และสำลีกรอง.เปิด →BL18 screw fastening machine Z-axis head with servo electric screwdriver and suction nozzle10 คำถามคุณภาพการขันสกรูและการแจ้งเตือนสกรูหลวม เกลียวเสีย แรงบิดผิด การตั้งค่าการตรวจจับ ความเร็ว และความสูงเพื่อความปลอดภัย.เปิด →BL18 screw fastening machine control cabinet wiring with motion control card3 คำถามเซ็นเซอร์และการเคลื่อนที่ของเครื่องไม่มีการเคลื่อนที่ สวิตช์แม่เหล็ก เซนเซอร์ลิมิตและเซนเซอร์ตำแหน่ง และการทำงานของกระบอกสูบ.เปิด →BL18 screw fastening machine installed in an LED display cabinet production line6 คำถามการโหลดตู้และฟิกซ์เจอร์การจับยึด การจัดตำแหน่งโมดูล ขนาดตู้ที่แตกต่างกัน การทดสอบตู้เดียว และความเสี่ยงจากการชน.เปิด →BL18 screw fastening machine camera-assisted alignment unit and servo nozzle4 คำถามกล้องและการสอบเทียบภาพจากกล้องมืด หัวดูดถูกกระแทก การสอบเทียบปลายดอกขันและกล้อง เซ็นเซอร์ตรวจจับสกรู.เปิด →BL18 LED display cabinet screw fastening machine ready for production after maintenance7 คำถามการบำรุงรักษาและการสนับสนุนการหล่อลื่น การตรวจสอบประจำวัน รายการวัสดุสิ้นเปลือง การรับประกัน อะไหล่ และผู้ที่ควรติดต่อ.เปิด →

การเริ่มเดินเครื่อง ระบบไฟฟ้า และจอแสดงผล

เครื่องเปิดอยู่แต่ทุกอย่างไม่ทำงานอย่างที่ควร — ภาษา การแจ้งเตือน การรีเซ็ต ปุ่ม และแหล่งจ่ายไฟ.

จอสอนเป็นภาษาจีน — จะสลับ BL18 เป็นภาษาอังกฤษได้อย่างไร?▼
กด More เพื่อเปิดเมนูหลัก ไปที่หน้าสุดท้ายและเปิดสวิตช์เวอร์ชันภาษาจีน-อังกฤษ จากนั้นป้อน 2 สำหรับภาษาอังกฤษ และ 1 สำหรับภาษาจีน กดปุ่มรีเซ็ตภายหลังเพื่อล้างการแจ้งเตือนที่สวิตช์ทำให้เกิด นี่เป็นพฤติกรรมปกติ ไม่ใช่ความผิดปกติ และเส้นทางเมนูเดิมจะทำให้เครื่องกลับเป็นภาษาจีน ▶ ดู วิดีโอที่ 1 ที่ 00:12 — ดูที่ 00:12
การแจ้งเตือนปรากฏขึ้นทันทีที่ฉันเปลี่ยนภาษาของอินเทอร์เฟซ มีบางอย่างเสียหรือไม่?▼
ไม่ใช่ การสลับภาษาเป็นการทำให้เครื่องออกจากสถานะพร้อมทำงานโดยเจตนา ดังนั้นตัวควบคุมจะแจ้งเตือนจนกว่าคุณจะรับทราบ กดปุ่มรีเซ็ตบนจอสอนหรือตู้เครื่อง แล้วการแจ้งเตือนจะหายทันที อย่าล้างด้วยการปิดเปิดเครื่องใหม่ และอย่าเริ่มโปรแกรมก่อนที่การแจ้งเตือนจะหายไป ▶ ดู วิดีโอที่ 1 ที่ 00:24 — ดูที่ 00:24
การรีเซ็ตด้วยมือจับกับการรีเซ็ตเครื่องแตกต่างกันอย่างไร?▼
การรีเซ็ตด้วยมือจับจะคืนเฉพาะแกน X, Y และ Z ของ Head ทำงาน ไม่เลื่อนสายพานลำเลียงหรือฟิกซ์เจอร์ การรีเซ็ตเครื่องโดยใช้ปุ่มรีเซ็ตบนตู้เครื่องจะคืนแกนทั้งสามและตำแหน่งลำเลียง ซึ่งเป็นสิ่งที่ต้องทำก่อนสอนโปรแกรม ใช้การรีเซ็ตเครื่องทุกครั้งที่ต้องให้ฟิกซ์เจอร์กลับไปยังสถานีที่รู้ตำแหน่ง ▶ ดูวิดีโอที่ 3 ที่ 00:52 — ดูที่ 00:52
กดรีเซ็ตแล้ว แต่แกนยังแสดงค่าแทนที่จะเป็นศูนย์ เพราะเหตุใด?▼
หมายความว่าการรีเซ็ตยังไม่เสร็จสมบูรณ์ ตรวจที่จอสอน: X, Y และ Z ต้องอ่านค่าเป็น 0 ทั้งหมดก่อนดำเนินการต่อ หากแกนใดยังมีค่าอยู่ แสดงว่ากดปุ่มรีเซ็ตสั้นเกินไปหรือแกนกำลังชนลิมิต กดรีเซ็ตเครื่องอีกครั้งจากตู้เครื่อง ไม่ใช่จากมือจับ และยืนยันว่าเป็นศูนย์ก่อนสอนสิ่งใดๆ ▶ ดูวิดีโอที่ 3 ที่ 01:18 — ดูที่ 01:18
ปุ่มแต่ละปุ่มบนตู้ควบคุมทำหน้าที่อะไร?▼
จากซ้ายไปขวาบนตู้เครื่อง: เริ่ม เริ่ม รีเซ็ต ป้อนสกรู และขับไขควงไฟฟ้า ปุ่มที่เหมือนกันอยู่ด้านตรงข้ามของเครื่องและมีความหมายเหมือนกันทุกประการ ผู้ปฏิบัติงานจึงทำงานจากด้านใดก็ได้ นอกจากนี้ยังมีปุ่มหยุดฉุกเฉินสีแดงติดตั้งอยู่ — การกดปุ่มนี้จะหยุดการเคลื่อนไหวทุกอย่างทันที และต้องรีเซ็ตเครื่องภายหลัง ▶ ดูวิดีโอที่ 3 ที่ 01:28 — ดูที่ 01:28
BL18 ต้องใช้แหล่งจ่ายไฟและอากาศแบบใดก่อนเริ่มเดินเครื่องครั้งแรก?▼
แหล่งจ่ายไฟเป็น AC 220 V, 50 Hz ผ่านสายไฟที่ให้มา อากาศอัดต่อที่ข้อต่อเร็วสีน้ำเงินบริเวณช่องเข้า แรงดันอากาศใช้งานคือ 0.55-0.65 MPa นอกจากนี้ยังมีเกจขนาดเล็กแยกต่างหากอยู่เหนือฟีดเดอร์สกรู หากแหล่งจ่ายใดอยู่นอกช่วง Head จะหยิบสกรูได้ไม่สม่ำเสมอ ดังนั้นตรวจสอบทั้งสองอย่างก่อนโทษโปรแกรม ▶ ดูวิดีโอที่ 3 ที่ 00:27 — ดูที่ 00:27

โปรแกรมและพิกัด

พารามิเตอร์สีแดง การกำหนดค่าเซอร์โว การสอนตำแหน่งรูสกรู และโปรแกรม Fixture 1 / Fixture 2.

แถวพารามิเตอร์แสดงเป็นสีแดงและการกำหนดค่าเซอร์โวหายไป จะกู้คืนได้อย่างไร?▼
ลบแถวสีแดงที่ยังไม่สมบูรณ์ จากนั้นกดปุ่มที่คืนค่าพารามิเตอร์เริ่มต้นทั้งหมด และยืนยันด้วยปุ่มคำสั่ง More ชุดค่าเริ่มต้นทั้งหมดจะกลับมา รวมถึงการตั้งค่าเซอร์โวที่หายไป และข้อความจะไม่เป็นสีแดงอีก อย่าพิมพ์ค่าด้วยมือ ค่าเริ่มต้นที่คืนมาคือค่าจากโรงงานและตรงกับระบบกลไกของเครื่อง ▶ ดูวิดีโอที่ 4 ที่ 00:00 — ดูที่ 00:00
สร้างโปรแกรมสำหรับตู้ใหม่ได้อย่างไร?▼
กด Position 1 บนจอสอนแล้วกดค้างจนไฟกะพริบสีแดง เพื่อให้ฟิกซ์เจอร์ 1 เคลื่อนไปยังสถานีขันสกรู กดปุ่มสวิตช์ เปิดโฟลเดอร์ ตั้งหมายเลขไฟล์ ยืนยัน จากนั้นพิมพ์ชื่อสินค้าด้วยปุ่มเลื่อนเคอร์เซอร์เพื่อเปลี่ยนตัวอักษร โปรแกรมใหม่จะเปิดพร้อมพารามิเตอร์เริ่มต้นและพิกัดรูสกรูว่างพร้อมสำหรับการสอนตำแหน่ง ▶ ดูวิดีโอที่ 3 ที่ 03:44 — ดูที่ 03:44
สอนพิกัดรูสกรูอย่างไร?▼
เลื่อน Head ทำงานไปเหนือรูด้วยปุ่มขยับแกน X และ Y โดยใช้ภาพจากกล้อง CCD ช่วยจัดให้อยู่กึ่งกลาง จากนั้นกดปุ่มพิกัดหมายเลข 1 บนตัวควบคุมเพื่อบันทึกจุด ทำซ้ำสำหรับทุกรู เคลื่อนช้าๆ เมื่ออยู่ใกล้สินค้าและตรวจว่าแกน Z ยกขึ้นเสมอ มิฉะนั้น Head จะชนกรอบตู้ ▶ ดูวิดีโอที่ 4 ที่ 02:22 — ดูที่ 02:22
ต้องใช้โปรแกรมแยกกันสองโปรแกรม สำหรับฟิกซ์เจอร์ 1 และฟิกซ์เจอร์ 2 หรือไม่?▼
ได้ ฟิกซ์เจอร์ทั้งสองเป็นระบบพิกัดแยกกัน ดังนั้นฟิกซ์เจอร์แต่ละตัวต้องมีโปรแกรมที่สอนแยกกัน สร้างฟิกซ์เจอร์ 1 ก่อน จากนั้นตั้งค่าพารามิเตอร์ I/O และสอนฟิกซ์เจอร์ 2 ด้วยวิธีเดียวกัน กด Position 1 หรือ Position 2 ให้เข้าตำแหน่งและเลือกโปรแกรมที่ตรงกันก่อนรัน มิฉะนั้น Head จะขันสกรูกับฟิกซ์เจอร์ที่ว่างอยู่ ▶ ดูวิดีโอที่ 3 ที่ 03:44 — ดูที่ 03:44
ต้องตั้งค่า I/O ค่าใดสำหรับฟิกซ์เจอร์ตัวที่สอง?▼
เปิด More ไปที่หน้าที่สอง และเลือกรายการที่หก การเขียนโปรแกรมสัญญาณเอาต์พุต (Output Signal Programming) ต้องตั้งค่าสัญญาณเอาต์พุตเป็น 12 — 12 คือหมายเลขอินเทอร์เฟซฮาร์ดแวร์ของสัญญาณนั้นและต้องเป็นค่านี้เท่านั้น ตั้งครั้งเดียวแล้วฟิกซ์เจอร์ที่สองก็สามารถเขียนโปรแกรมและรันได้ หากช่องนี้ผิด ฟิกซ์เจอร์ 2 จะไม่ขันสกรูเลย ▶ ดูวิดีโอที่ 5 ที่ 00:30 — ดูที่ 00:30
ตั้งความสูงการขันของแกน Z อย่างไร?▼
เลื่อน Head ไปเหนือรูสกรู แล้วกดปุ่มลดแกน Z ลดความเร็วแกนลงเมื่อ Head เข้าใกล้สินค้า และหยุดเหนือผิวเล็กน้อยโดยเว้นช่องว่างไม่ให้กดทับฟิกซ์เจอร์ กด OK เพื่อบันทึกความสูง การลดลงเร็วเกินไปใกล้สินค้าเป็นสาเหตุที่พบบ่อยที่สุดของ Head ชนและฟิกซ์เจอร์เสียหาย ▶ ดูวิดีโอที่ 6 ที่ 00:00 — ดูที่ 00:00
ตู้มีรูสกรูที่มีความลึกต่างกันสองระดับ โปรแกรมเดียวรองรับทั้งสองแบบได้หรือไม่?▼
ได้ แต่ต้องตั้งความสูงแกน Z แยกตามความลึกแต่ละระดับ ขันสกรูหนึ่งรูที่ความลึกแรก ตรวจสอบผล แล้วตั้งความสูงระดับที่สองและตรวจสอบอีกครั้ง ห้ามคัดลอกความสูง Z จากฟิกซ์เจอร์หนึ่งไปยังอีกฟิกซ์เจอร์เพื่อประหยัดเวลา — เพราะจะทำให้ Head กดลงไปชนฟิกซ์เจอร์และอาจทำให้โต๊ะเครื่องเสียหาย ▶ ดูวิดีโอที่ 7 ที่ 03:32 — ดูที่ 03:32
BL18 จัดเก็บโปรแกรมได้กี่โปรแกรม?▼
รองรับสูงสุด 1,000 ชุดโปรแกรม แต่ละโปรแกรมเก็บพิกัด ความสูง Z และพารามิเตอร์ของตัวเอง จึงเก็บโปรแกรมแยกตามรุ่นตู้และแยกตามฟิกซ์เจอร์ แล้วเรียกหมายเลขที่ต้องการได้เลย ตั้งชื่อสินค้าให้ชัดเจนเมื่อสร้างไฟล์แต่ละไฟล์ เพราะชื่อนั้นคือสิ่งที่คุณจะใช้ค้นหาอีกหลายเดือนต่อมา ▶ ดูวิดีโอที่ 2 ที่ 01:22 — ดูที่ 01:22
การสร้างโปรแกรมแบบสองฟิกซ์เจอร์ฉบับสมบูรณ์ตั้งแต่ต้นจนจบแสดงอยู่ที่ใด?▼
วิดีโอที่ 17 เป็นการสอนแบบเดินทีละขั้น 30 นาที ที่สร้างโปรแกรมสองฟิกซ์เจอร์เต็มรูปแบบได้ในครั้งเดียว: พิกัดของฟิกซ์เจอร์ทั้งสอง รายการ I/O ความสูง Z และการแก้ไขความสูงแบบกลุ่ม ใช้หลังจากเรียนรู้แต่ละขั้นในวิดีโอที่ 4 ถึง 6 แล้ว เพราะถือว่าคุณรู้จักเมนูแล้ว จบด้วยโปรแกรมที่พร้อมรัน ▶ ดูวิดีโอที่ 17 ที่ 00:00 — ดูที่ 00:00

การป้อนสกรูและหัวดูด

สกรูติดขัด ฟีดว่าง สกรูเอียง แรงดูดอ่อน หัวดูดสึก และสำลีกรอง.

สกรูติดอยู่ในฟีดเดอร์และเครื่องหยุดแล้ว วิธีแก้ไขที่เร็วที่สุดคืออะไร?▼
หยุดเครื่องก่อน เปิดฝาฟีดเดอร์และดูรางที่สกรูเคลื่อนผ่าน นำสกรูที่ติดอยู่ออก ตรวจความสูงของแผ่นบังคับสกรูด้านบนหากสกรูยังชนอยู่ จากนั้นปิดฝาและใช้สวิตช์ทดสอบการป้อนสกรู นำสกรูที่ค้างอยู่ที่ Head ออกก่อนทดสอบ — สกรูสองตัวในตำแหน่งนั้นจะติดขัดซ้ำทันที ▶ ดูวิดีโอที่ 11 ที่ 00:01 — ดูที่ 00:01
จะตรวจสอบได้อย่างไรว่าสกรูจะถูกเป่าออกจากฟีดเดอร์จริง?▼
นำสกรูที่อยู่ที่ Head ออกก่อน จากนั้นกดสวิตช์ทดสอบการป้อนสกรูและดูสกรูหนึ่งตัวมาถึง ทำซ้ำสองหรือสามครั้ง การป้อนที่ดีหมายความว่ามีสกรูมาทุกครั้ง หากมาไม่สม่ำเสมอ แสดงว่าต้องดูแลรางหรือความสูงของแผ่นบังคับสกรู ไม่ใช่พารามิเตอร์โปรแกรมซึ่งตั้งจากโรงงาน ▶ ดูวิดีโอที่ 11 ที่ 01:00 — ดูที่ 01:00
ควรใส่สกรูกี่ตัวในฟีดเดอร์?▼
เติมสกรูได้ตามต้องการแต่ห้ามเติมมากเกินไป สกรูมากเกินไปจะทำให้รางไม่เคลื่อนและติดขัดซ้ำๆ จากนั้นฟีดเดอร์จะแจ้งเตือนต่อเนื่อง เติมทีละน้อยและตรวจจำนวนสกรูทุกครั้ง ฟีดเดอร์ถูกตั้งค่าจากโรงงาน ดังนั้นการติดขัดเป็นปัญหาการโหลดหรือราง ไม่ใช่ปัญหาพารามิเตอร์ ▶ ดูวิดีโอที่ 10 ที่ 01:35 — ดูที่ 01:35
สกรูถูกเป่าลงมาแต่ตกลงแบบเอียงแทนที่จะตั้งอยู่ในรู ฉันจะแก้ไขได้อย่างไร?▼
นี่เป็นปัญหาตำแหน่งหัวดูดเก้าในสิบครั้ง กด Preview Trajectory สลับไปที่ Output เลื่อนเคอร์เซอร์ไปที่ 7 แล้วกด 1 เพื่อลดหัวดูดลง จากนั้นตรวจว่าหัวดูดอยู่เหนือรูโดยตรง คลายน็อตเพื่อแก้การเยื้องซ้าย-ขวา และคลายสกรูสี่ตัวด้านล่างเพื่อแก้การเยื้องหน้า-หลัง จากนั้นขันให้แน่น ▶ ดูวิดีโอที่ 12 ที่ 00:00 — ดูที่ 00:00
ตอนนี้หัวดูดอยู่ต่ำเกินไปและสัมผัสกับโครงหรือเซ็นเซอร์ ควรตั้งให้สูงเท่าใด?▼
หัวดูดต้องหยุดสูงกว่าฝาตู้เล็กน้อยเพื่อไม่ให้ชนได้เลย และสูงกว่าจุดหยิบสกรูเล็กน้อยเพื่อให้สกรูยังเข้าที่ ต่ำเกินไปจะชนเซนเซอร์และแจ้งเตือน สูงเกินไปสกรูป้อนเข้าไม่ถึง ปรับทีละน้อย เป่าลมดันสกรูทดสอบทุกครั้ง จากนั้นขันสกรูปรับตำแหน่งให้แน่นเพื่อไม่ให้ตำแหน่งเลื่อน ▶ ดูวิดีโอที่ 12 ที่ 03:59 — ดูที่ 03:59
แรงดูดอ่อนลงและสกรูหล่นก่อนถึงรู ฉันควรตรวจสอบอะไร?▼
ตรวจสำลีกรองในเส้นทางสุญญากาศก่อน หากสกปรกแรงดูดจะลดลง คลายสกรูฝาครอบ ดึงสำลีเก่าออกและใส่ใหม่โดยให้ลูกศรชี้ขึ้น — หากใส่กลับหัวจะดูดไม่ออกเลย — จากนั้นดันเข้าที่จนสุดแล้วปิดคลิป สำลีที่หลวมหรือใส่ไม่เข้าที่ก็จะรั่วอากาศด้วย ▶ ดูวิดีโอที่ 13 ที่ 02:55 — ดูที่ 02:55
เปลี่ยนหัวดูดที่สึกหรออย่างไร?▼
คลายสกรู M4 ที่ด้านข้างตัวยึดและยกคลิปขึ้นเพื่อปลดชุดประกอบ ถอดท่อลมโดยกดข้อต่อเข้าแล้วดึงครั้งเดียว — ห้ามดึงแรง เพราะคลิปภายในจะหัก ติดตั้งหัวดูดใหม่ กดลงจนสุดจนเข้าที่ ขันให้แน่น จากนั้นประกอบคลิปกลับโดยให้ปุ่มล็อกตรงแนว ▶ ดูวิดีโอที่ 13 ที่ 00:00 — ดูที่ 00:00
ความสูงในการหยิบสกรูที่ถูกต้องคือเท่าไร และจะตรวจสอบได้อย่างไร?▼
ลดหัวดูดลงช้าๆ ไปยังจุดหยิบสกรู โดยเว้นช่องว่างเล็กน้อยไม่ให้กดทับฟิกซ์เจอร์ จากนั้นกด OK เพื่อบันทึก เพื่อตรวจสอบ ให้เปิดหน้าจอนำทาง เลือก Machine Test และรันรายการที่ 6 เพื่อยกขึ้นหลังหยิบสกรู ทำหนึ่งครั้งแบบมีสกรูและหนึ่งครั้งแบบไม่มี หากสกรูอยู่กลางหัวดูดพอดีแสดงว่าความสูงถูกต้อง ▶ ดูวิดีโอที่ 18 ที่ 00:35 — ดูที่ 00:35

คุณภาพการขันสกรูและการแจ้งเตือน

สกรูหลวม เกลียวเสีย แรงบิดผิด การตั้งค่าการตรวจจับ ความเร็ว และความสูงเพื่อความปลอดภัย.

สกรูถูกขันจนหัวเสีย จะป้องกันไม่ให้เกิดขึ้นได้อย่างไร?▼
เปิดการตรวจจับการขันเสร็จของไขควงและลดแรงบิดในการขัน การตรวจจับการขันเสร็จจะเปรียบเทียบแรงบิดที่เกิดขึ้นจริงกับค่าเป้าหมาย และหยุดไขควงก่อนเกลียวจะรูด การตั้งแรงบิดสูงเกินไปจะทำให้เกลียวรูดบนวัสดุตู้ที่อ่อน ให้เปลี่ยนเฉพาะพารามิเตอร์แรงบิดในการขัน แล้วขันสกรูทดสอบหนึ่งตัวก่อนกลับไปรันโปรแกรมทั้งหมด ▶ ดูวิดีโอที่ 16 ที่ 01:50 — ดูที่ 01:50
สกรูขันไม่แน่นและตู้ยังขยับ ต้องปรับค่าอะไร?▼
เพิ่มพารามิเตอร์แรงบิดในการขัน หรือตรวจเวลาล็อกแบบลอยตัว ซึ่งปกติควรเป็น 0.3 วินาที หากขันสกรูไม่สุด ตัวควบคุมจะแจ้งเตือน และหากเวลาล็อกแบบลอยตัวสั้นเกินไป Head จะปล่อยก่อนสกรูเข้าที่ เปลี่ยนทีละค่าและยืนยันด้วยสกรูทดสอบหนึ่งตัว ▶ ดูวิดีโอที่ 16 ที่ 01:05 — ดูที่ 01:05
ต้องเปิดตัวเลือกการตรวจจับใดบ้าง?▼
สามค่า: การตรวจจับการขันเสร็จของไขควงตั้งเป็น 1 เพื่อให้ต้องถึงแรงบิดที่กำหนด ตัวเลือกการแจ้งเตือนตั้งเป็น 2 เพื่อให้สกรูที่ขันไม่ดียังแจ้งเตือนแทนที่จะให้เครื่องขันต่อไป และการตรวจจับการมีอยู่ของสกรูตั้งเป็น 2 ซึ่งหากไม่มีค่านี้ เครื่องจะกดลงไม่ว่าจะมีสกรูในหัวดูดหรือไม่ ใช้โหมดแรงบิด ไม่ใช่โหมดความลึก — เครื่องนี้ไม่มีการตรวจจับความลึก ▶ ดูวิดีโอที่ 16 ที่ 01:57 — ดูที่ 01:57
เครื่องยังขันต่อแม้ไม่มีสกรูอยู่ในหัวดูด เพราะเหตุใด?▼
การตรวจจับการมีอยู่ของสกรูปิดอยู่ ให้ตั้งเป็น 2 หากไม่มีตัวตรวจจับนี้ ตัวควบคุมจะแยกไม่ออกระหว่างหัวดูดว่างกับหัวดูดที่มีสกรู จึงกด Head ลงที่รูทั้งที่ไม่มีสกรูให้ขัน ทำให้สกรูหลวมหรือขาดหาย และอาจทิ้งรอยบนผิวตู้ เปิดการตรวจจับนี้แล้วขันสกรูทดสอบหนึ่งตัว ▶ ดูวิดีโอที่ 16 ที่ 02:55 — ดูที่ 02:55
ควรใช้ความเร็วแกนเท่าใด และทำให้เครื่องเร็วขึ้นได้หรือไม่?▼
ค่าที่ใช้ทั่วไปคือ X 600, Y 400 และ Z 400 ค่าสูงสุดของแกน X คือ 800 การเพิ่มค่าจะลดเวลารอบการผลิตจริง แต่ความเร็วสูงเกินไปทำให้ Head ไปไม่ถึงตำแหน่งและสกรูลงเยื้องศูนย์ หากเปลี่ยน ให้เพิ่มทีละแกนและตรวจสกรูทดสอบตัวแรกใหม่ ▶ ดูวิดีโอที่ 16 ที่ 03:11 — ดูที่ 03:11
ความสูงปลอดภัยคืออะไร และเหตุใดจึงต้องอยู่เหนือฟีดเดอร์?▼
ความสูงปลอดภัยคือความสูง Z ที่ Head ยกขึ้นระหว่างสกรูแต่ละตัว ตั้งเป็น 155 บน BL18 ค่านี้ต้องพ้นด้านบนของฟีดเดอร์ เพราะฟีดเดอร์เลื่อนเข้ามาด้านล่างเพื่อส่งสกรูตัวถัดไป หากความสูงปลอดภัยต่ำเกินไป Head จะชนฟีดเดอร์ ซึ่งเป็นการหยุดทางกลแบบแข็งและอาจทำให้หัวดูดงอ ▶ ดูวิดีโอที่ 16 ที่ 03:51 — ดูที่ 03:51
เวลาล็อกแบบลอยตัวใช้ทำอะไร?▼
จะกด Head ไว้กับตู้ชั่วครู่หลังไขควงหยุด เพื่อให้สกรูเข้าที่แทนการเด้งกลับ ค่าปกติคือ 0.3 วินาที มีผลเมื่อขันสกรูไม่สุด ไม่ใช่ค่าตายตัว ให้ปรับตามวัสดุตู้ของคุณ แต่ปรับทีละค่าเท่านั้น ▶ ดูวิดีโอที่ 16 ที่ 01:04 — ดูที่ 01:04
จะทดสอบสกรูหนึ่งตัวก่อนเดินเครื่องทั้งตู้ได้อย่างไร?▼
กด Position 1 เลือก Single Step เลือกพิกัดแรกและกด Single Step อีกครั้ง สังเกตการเคลื่อนเข้าหา ตรวจว่าสกรูนั่งราบและแน่น จากนั้นทำเช่นเดียวกันกับพิกัดที่สอง หลังจากได้สกรูที่ดีสองตัวแล้วจึงกด Cursor Start เพื่อรันรูที่เหลือโดยอัตโนมัติ หาก Head ลดลงเร็วเกินไป ให้ลดความเร็วของกระบอกสูบ ▶ ดูวิดีโอที่ 18 ที่ 03:40 — ดูที่ 03:40
การแจ้งเตือนเกลียวเสียทำให้เครื่องหยุดกลางการขันตู้ ฉันข้ามเฉพาะรูนั้นได้หรือไม่?▼
ได้ กด Start แล้วเครื่องจะข้ามจุดขันสกรูนั้นและทำจุดที่เหลือต่อ ซึ่งเป็นวิธีตอบสนองที่ถูกต้องสำหรับเกลียวรูดหรือรูที่มีสกรูอยู่แล้ว อย่าเปิดฟีดเดอร์เพื่อตรวจสอบ — ฟีดเดอร์ปกติดี ข้ามรูนั้นไป ทำตู้ให้เสร็จ แล้วซ่อมสกรูตัวนั้นภายหลัง ▶ ดูวิดีโอที่ 11 ที่ 02:35 — ดูที่ 02:35
ขันสกรูไปแล้วครึ่งหนึ่ง ฉันจะทำต่อจากสกรูตัวถัดไปแทนการเริ่มใหม่ได้อย่างไร?▼
กด Position 1 หารูถัดไปที่ยังต้องขันสกรู เลื่อนเครื่องไปเหนือรูนั้น จากนั้นกด Cursor Start ตามด้วย Start เครื่องจะขันสกรูจากจุดนั้นเป็นต้นไปและไม่แตะรูที่ทำเสร็จแล้ว หากไม่มีสกรูรออยู่ที่ Head ให้เป่าลมดันสกรูเข้าไปหนึ่งตัวก่อน แล้วเริ่มจากเคอร์เซอร์ ▶ ดูวิดีโอที่ 19 ที่ 00:00 — ดูที่ 00:00

เซ็นเซอร์และการเคลื่อนที่ของเครื่อง

ไม่มีการเคลื่อนที่ สวิตช์แม่เหล็ก เซนเซอร์ลิมิตและเซนเซอร์ตำแหน่ง และการทำงานของกระบอกสูบ.

เครื่องไม่เคลื่อนที่เลย ควรตรวจดูที่ใดก่อน?▼
ตรวจสอบเซนเซอร์ลิมิตและเซนเซอร์ตำแหน่ง เซนเซอร์แต่ละตัวมีไฟแสดงสถานะที่ต้องติดขณะเครื่องทำงาน หากไฟดับ ตัวควบคุมจะไม่ยอมให้แกนนั้นเคลื่อนที่ คลายเซนเซอร์ด้วยประแจเล็กและเลื่อนจนไฟติด จากนั้นขันกลับให้แน่น ตรวจสอบสวิตช์แม่เหล็กบนกระบอกสูบด้วย ซึ่งอาจหลวมได้ ▶ ดูวิดีโอที่ 12 ที่ 12:41 — ดูที่ 12:41
หน้าจอและจอสอนทำงาน แต่กดปุ่มเริ่มแล้วไม่มีการตอบสนองใดๆ.▼
ตรวจสอบสามอย่างตามลำดับ: ยืนยันว่าเครื่องรีเซ็ตแล้วและแกนทั้งสามอ่านค่าเป็นศูนย์ ยืนยันว่ายังไม่ได้กดปุ่มหยุดฉุกเฉิน และยืนยันว่าไฟเซนเซอร์ของแกนที่ต้องการเคลื่อนที่ติดอยู่ หากไฟไม่ติด การปรับเซนเซอร์ตัวนั้นมักทำให้เคลื่อนที่ได้ทันที โปรดทราบว่าปุ่มทั้งสองด้านของเครื่องทำงานเหมือนกัน ▶ ดูวิดีโอที่ 12 ที่ 12:28 — ดูที่ 12:28
จะตรวจสอบการทำงานของกระบอกสูบอย่างไรเมื่อการทำงานไม่สม่ำเสมอ?▼
สังเกตไฟแสดงสถานะด้านบนของกระบอกสูบแต่ละตัว ขณะที่ผู้ปฏิบัติงานเดินเครื่องในโหมดแมนนวล กระบอกสูบที่ควรจับยึดแต่ไม่มีไฟแสดงสถานะหมายความว่าไม่ได้รับคำสั่ง ซึ่งชี้ไปที่สวิตช์แม่เหล็กที่หลุดตำแหน่งมากกว่าความผิดปกติทางกล การแก้ไขตำแหน่งสวิตช์มักเพียงพอ เพราะระบบนิวเมติกเองแทบไม่เสีย ▶ ดูวิดีโอที่ 12 ที่ 14:03 — ดูที่ 14:03

การโหลดตู้และฟิกซ์เจอร์

การจับยึด การจัดตำแหน่งโมดูล ขนาดตู้ที่แตกต่างกัน การทดสอบตู้เดียว และความเสี่ยงจากการชน.

จะโหลดตู้อย่างไรให้สกรูลงในตำแหน่งที่ถูกต้อง?▼
วางโมดูล LED ในฟิกซ์เจอร์โดยให้ขอบชิดแนวอ้างอิงคงที่ด้านขวา ประกบกรอบอะลูมิเนียมหล่อทับ จัดโมดูลให้ตรงกับกรอบ จากนั้นพลิกคันจับยึดนิวเมติกเพื่อจับยึด โมดูลต้องวางชิดแนวอ้างอิงมุมขวาล่าง การวางไม่ตรงจะแสดงออกมาเป็นสกรูเยื้องไปทางเดียวกันอย่างสม่ำเสมอ ▶ ดูวิดีโอที่ 3 ที่ 05:02 — ดูที่ 05:02
ตู้ขยับหรือยกขึ้นขณะขันสกรู มีอะไรผิดปกติ?▼
ตู้ไม่ได้ถูกจับยึดอย่างถูกต้อง การขันสกรูต้องให้ตู้ไม่โยกเลย ดังนั้นตรวจว่ากระบอกสูบจับยึดปิดจริงและตำแหน่งจับยึดเหมาะกับขนาดตู้นี้ โมดูลที่ไม่ได้ถูกจับยึดที่ตำแหน่งกระบอกสูบเป็นสาเหตุที่พบบ่อยของสกรูเยื้องศูนย์และการสอบเทียบที่ดูเหมือนคลาดเคลื่อนในภายหลัง ▶ ดูวิดีโอที่ 8 ที่ 01:38 — ดูที่ 01:38
จำเป็นต้องเดินเครื่องกับตู้ขนาดอื่น. ต้องปรับอะไรบ้าง?▼
เลื่อนกระบอกสูบจับยึดด้านที่เคลื่อนที่ได้ให้เหมาะกับขนาดใหม่ จากนั้นยึดด้วยสกรูเพื่อไม่ให้เลื่อน BL18 รองรับตู้ได้ถึงขีดจำกัดของฟิกซ์เจอร์ และฟิกซ์เจอร์ทั้งสองสามารถรับขนาดต่างกันได้ — ตู้ใหญ่หนึ่งตู้บนฟิกซ์เจอร์ 1 และตู้เล็กกว่าบนฟิกซ์เจอร์ 2 สกรูทั้งสองตัวในตู้ต้องเหมือนกัน ▶ ดูวิดีโอที่ 10 ที่ 03:18 — ดูที่ 03:18
มีตู้ให้ทดสอบเพียงตู้เดียว ควรใช้ฟิกซ์เจอร์ใด?▼
ใช้เฉพาะฟิกซ์เจอร์ 1 ตั้งค่าและทดสอบโปรแกรมของฟิกซ์เจอร์นี้ และอย่าใช้ความสูง Z เดียวกันกับฟิกซ์เจอร์ 2 ขณะที่ยังว่าง — เมื่อไม่มีตู้ Head จะเคลื่อนไปถึงผิวฟิกซ์เจอร์และทำให้โต๊ะเครื่องเสียหาย ทดสอบแบบตู้เดียวบนฟิกซ์เจอร์ 1 จนกว่าจะมีตู้ที่สองให้โหลด ▶ ดูวิดีโอที่ 7 ที่ 07:04 — ดูที่ 07:04
จะหลีกเลี่ยงการทำให้หัวขันชนตู้หรือฟิกซ์เจอร์ได้อย่างไร?▼
ก่อนรันโปรแกรมใดๆ ให้ตรวจทุกรูสกรูและนำสิ่งใดก็ตามที่อยู่ในเส้นทางของ Head ออก — ขายึดโมดูล แท็บกรอบ ชิ้นส่วนหลวม ห้ามเลื่อนแกน X หรือ Y ขณะแกน Z ลง ลดความเร็วลงเมื่อ Head เข้าใกล้สินค้า และถือว่าการตรวจสอบก่อนรันเป็นสิ่งที่ต้องทำ ไม่ใช่ทางเลือก ▶ ดูวิดีโอที่ 14 ที่ 00:02 — ดูที่ 00:02
แท้จริงแล้ว รอบการทำงานแบบฟิกซ์เจอร์คู่ดำเนินไปอย่างไร?▼
ขณะที่ฟิกซ์เจอร์ด้านขวากำลังขันสกรูที่สถานี 2 คุณจะโหลดตู้ถัดไปบนฟิกซ์เจอร์ด้านซ้ายที่สถานี 1 เมื่อขันเสร็จ ชุดฟิกซ์เจอร์จะเลื่อนไปทางขวา ตู้ที่ขันเสร็จแล้วจะมาถึงสถานี 3 เพื่อถอดออก และตู้ที่เพิ่งโหลดจะเคลื่อนเข้าสู่ตำแหน่งขันสกรู เครื่องจึงไม่ต้องรอให้ผู้ปฏิบัติงานโหลด ซึ่งเป็นที่มาของการลดเวลารอบการผลิต ▶ ดูวิดีโอที่ 9 ที่ 00:00 — ดูที่ 00:00

กล้องและการสอบเทียบ

ภาพจากกล้องมืด หัวดูดถูกกระแทก การสอบเทียบปลายดอกขันและกล้อง เซ็นเซอร์ตรวจจับสกรู.

ภาพจากกล้องมืดเกินไปจนมองไม่เห็นรูสกรู ต้องปรับอะไร?▼
หมุนปุ่มปรับความสว่างของแหล่งกำเนิดแสง CCD จนเห็นรูชัดเจน แล้วตัดสินจากภาพบนจอสอน ไม่ใช่จากแสงในห้อง หากไฟไม่ติดเลย ให้ตรวจสายไฟของโคมไฟว่ามีขั้วต่อหลวมหรือไม่ก่อนสรุปว่าหลอดเสีย ความสว่างเป็นค่าที่ผู้ปฏิบัติงานตั้งได้ ไม่ต้องให้วิศวกรมาที่หน้างาน ▶ ดูวิดีโอที่ 4 ที่ 01:45 — ดูที่ 01:45
หัวดูดถูกกระแทกและตอนนี้สกรูไม่ตรงรู ต้องสอบเทียบส่วนใดใหม่?▼
สอบเทียบระยะระหว่างหัวดูดกับปลายดอกขันใหม่ ยื่นหัวดอกขันออกโดยใช้ Preview Trajectory แล้ว Output แล้วรายการที่ 6 ลดลงไปในรูสกรูและจัดให้อยู่ศูนย์กลางพอดี บันทึกจุด จากนั้นเลื่อนเคอร์เซอร์กล้องไปยังศูนย์กลางรูเดียวกันแล้วยืนยัน ค่ารีออฟเซตจะอัปเดตเองและไม่สามารถพิมพ์ด้วยมือได้ ▶ ดูวิดีโอที่ 13 ที่ 04:35 — ดูที่ 04:35
กล้องวิชันถูกสอบเทียบกับปลายดอกขันอย่างไร?▼
จับยึดตู้ก่อน จากนั้นจัดตำแหน่งหัวดอกขันที่ยื่นออกมาให้ตรงกับศูนย์กลางรูดอกพอดีแล้วยืนยัน เพื่อบันทึกพิกัดปลายดอกขัน เคอร์เซอร์จะกระโดดไปยังรายการกล้อง: ยก Z ขึ้นสูงสุด เลื่อนกล้องไปเหนือรูเดิม และจัดเคอร์เซอร์สีแดงให้ตรงศูนย์กลาง ยืนยันแล้วค่าระยะทางจะอัปเดตอัตโนมัติ ▶ ดูวิดีโอที่ 15 ที่ 00:04 — ดูที่ 00:04
เซ็นเซอร์ตรวจจับสกรูตรวจไม่พบสกรูในหัวดูดแล้ว.▼
ปรับเซนเซอร์แทนการเปลี่ยนใหม่ เมื่อมีสกรู ไฟสีแดงและสีเขียวควรติดพร้อมกัน เมื่อไม่มีสกรูให้ติดเฉพาะสีเขียว หากตรวจไม่พบ ให้คลายสกรูยึดและเลื่อนเซนเซอร์ขึ้นหรือลงช้าๆ จนไฟสีเหลืองติด แล้วทดสอบอีกครั้งด้วยสกรูจริง ห้ามปล่อยไว้โดยที่ไฟดับ ▶ ดูวิดีโอที่ 12 ที่ 07:17 — ดูที่ 07:17

การบำรุงรักษาและการสนับสนุน

การหล่อลื่น การตรวจสอบประจำวัน รายการวัสดุสิ้นเปลือง การรับประกัน อะไหล่ และผู้ที่ควรติดต่อ.

ต้องหล่อลื่น BL18 ที่จุดใดและบ่อยเพียงใด?▼
ทำความสะอาดบล็อกเลื่อนของลิเนียร์ไกด์ก่อน จากนั้นหล่อลื่นบล็อกเลื่อนของลีดสกรูและเลื่อนแต่ละบล็อกให้สุดช่วงการเคลื่อนที่เพื่อให้จาระบีกระจายตัว สุดท้ายเช็ดคราบดำที่ใช้แล้วออก การหล่อลื่นใช้กับบล็อกเลื่อนของรางนำและบล็อกเลื่อนของลีดสกรูบนแต่ละแกน การทำตามกำหนดคือสิ่งที่รักษาความแม่นยำในการวางตำแหน่งให้ได้ตามสเปก ▶ ดูวิดีโอที่ 19 ที่ 04:21 — ดูที่ 04:21
ควรสำรองวัสดุสิ้นเปลืองใดไว้ในสต๊อก?▼
สามอย่าง: หัวดูด สำลีกรองในเส้นทางสุญญากาศ และสกรูยึดเอง ซึ่งเป็น M4×10 พร้อมแหวนแบนและแหวนสปริง หัวดูดสึกหรอและถูกกระแทกได้ สำลีกรองอุดตันและทำให้แรงดูดหายไปโดยไม่รู้ตัว และสกรูต้องเหมือนกันทุกตัว การเปลี่ยนวัสดุสิ้นเปลืองอย่างใดอย่างหนึ่งต้องตรวจสอบตำแหน่งหัวดูดใหม่ และหลังเปลี่ยนหัวดูดต้องสอบเทียบใหม่ ▶ ดูวิดีโอที่ 13 ที่ 00:00 — ดูที่ 00:00
ควรตรวจสอบสิ่งใดก่อนเริ่มการผลิตรอบทุกครั้ง?▼
ตรวจสอบสี่อย่าง: ตู้ถูกจับยึดแน่นและไม่โยก รูสกรูทุกรูไม่มีสิ่งกีดขวางในเส้นทางของ Head ฟีดเดอร์มีสกรูและไม่ติดขัด และไฟเซนเซอร์ติดวิดีโอที่ 14 ระบุชัดเจนว่าต้องทำการตรวจสอบนี้ก่อนรันโปรแกรม ใช้เวลาไม่ถึงสองนาทีและป้องกันความเสียหายจากการชนได้ส่วนใหญ่ ▶ ดูวิดีโอที่ 14 ที่ 02:13 — ดูที่ 02:13
ทำไมสกรูทั้งสองตัวในตู้จึงต้องเหมือนกัน?▼
เพราะฟีดเดอร์ หัวดูด และแรงบิดถูกตั้งไว้สำหรับสเปกสกรูเดียว การใช้สกรูปนกันจะเปลี่ยนความลึกในการนั่งและแรงบิดที่เกิดขึ้นจริง สกรูจึงอาจเกลียวรูดหรือหลวม และตัวเลือกตรวจจับจะแจ้งเตือนแบบสุ่ม สกรูมาตรฐานของ BL18 คือ M4×10 พร้อมแหวนแบนและแหวนสปริง หากสินค้าของคุณต้องการสเปกอื่น ให้ยืนยันตอนสั่งซื้อ ▶ ดูวิดีโอที่ 14 ที่ 01:18 — ดูที่ 01:18
BL18 รองรับขนาดตู้และความแม่นยำในระดับใด?▼
ฟิกซ์เจอร์สูงสุดที่รองรับคือ 1024 x 1024 x 105 mm และความแม่นยำในการวางตำแหน่งคือ ±0.02mm ดังนั้นโมดูลตู้ที่มีความหนาต่างกันจึงอยู่ในระยะทำงานได้ทั้งหมดด้วยระยะชักแกน Z ที่เพิ่มขึ้น เครื่องมีขนาด 4700 x 1800 x 1500 mm และหนักประมาณ 550 kg ตรวจสอบแบบตู้ของคุณกับขีดจำกัดฟิกซ์เจอร์ก่อนสั่งซื้อ ▶ ดูวิดีโอที่ 2 ที่ 00:15 — ดูที่ 00:15
JHIMS ให้การรับประกันและระยะเวลาตอบกลับอย่างไร?▼
รับประกันหนึ่งปีสำหรับเครื่องทั้งเครื่อง พร้อมบริการหลังการขายซ่อมหรือเปลี่ยนฟรีสำหรับปัญหาที่เกิดจากคุณภาพ การตอบกลับภายใน 30 นาที ภายในพื้นที่สามเหลี่ยมปากแม่น้ำเพิร์ลจะส่งช่างเทคนิคภายใน 24 ชั่วโมง นอกพื้นที่ภายใน 48 ชั่วโมง ขึ้นอยู่กับสถานการณ์ ทีมบริการหลังการขายพร้อมให้บริการตลอด 24 ชั่วโมง 7 วันต่อสัปดาห์ รวมวันหยุดนักขัตฤกษ์ ▶ ดูวิดีโอที่ 11 ที่ 03:04 — ดูที่ 03:04
ควรติดต่อใครเมื่อวิดีโอและหน้านี้ไม่สามารถแก้ปัญหาได้?▼
ติดต่อทีมวิศวกรรมของ JHIMS โดยตรงได้ที่ [email protected] หรือโทร (86-755) 86700443 หรือผ่าน WhatsApp แจ้งหมายเลขวิดีโอที่คุณกำลังดูอยู่ ข้อความแจ้งเตือนที่แสดงบนหน้าจอควบคุมอย่างถูกต้องครบถ้วน และแจ้งว่าเครื่องหยุดที่จิ๊ก (fixture) ตัวใด วิดีโอตอนที่ 10 ปิดท้ายด้วยการขอให้ลูกค้าหยุดเดาและโทรหาเรา แทนที่จะไปแก้พารามิเตอร์ของตัวป้อนวัสดุด้วยตนเอง ▶ ดูตอนที่ 10 ที่ 03:04 — ดูที่ 03:04

ตัวช่วยค้นหาอาการ — การแก้ไขปัญหาเครื่องขันสกรู

ทุกคำถามปรากฏเพียงครั้งเดียวในตารางการแก้ไขปัญหาเครื่องขันสกรูอัตโนมัตินี้ เรียงตามหมวดหมู่ต้นทาง พร้อมเวลาที่แน่นอนในวิดีโอสำหรับการซ่อมที่สาธิตไว้.

อาการ ควรดูวิดีโอเรื่องใด นาทีเริ่มต้น ลิงก์ตรง
จอสอนเป็นภาษาจีน — จะสลับ BL18 เป็นภาษาอังกฤษได้อย่างไร? วิดีโอที่ 1 — การฝึกอบรม BL18: ภาษา การรีเซ็ตการแจ้งเตือน 00:12 ดูที่ 00:12
การแจ้งเตือนปรากฏขึ้นทันทีที่ฉันเปลี่ยนภาษาของอินเทอร์เฟซ มีบางอย่างเสียหรือไม่? วิดีโอที่ 1 — การฝึกอบรม BL18: ภาษา การรีเซ็ตการแจ้งเตือน 00:24 ดูที่ 00:24
การรีเซ็ตด้วยมือจับกับการรีเซ็ตเครื่องแตกต่างกันอย่างไร? วิดีโอที่ 3 — การฝึกอบรม BL18: เปิดเครื่อง รีเซ็ต ปุ่ม และโปรแกรมใหม่ 00:52 ดูที่ 00:52
กดรีเซ็ตแล้ว แต่แกนยังแสดงค่าแทนที่จะเป็นศูนย์ เพราะเหตุใด? วิดีโอที่ 3 — การฝึกอบรม BL18: เปิดเครื่อง รีเซ็ต ปุ่ม และโปรแกรมใหม่ 01:18 ดูที่ 01:18
ปุ่มแต่ละปุ่มบนตู้ควบคุมทำหน้าที่อะไร? วิดีโอที่ 3 — การฝึกอบรม BL18: เปิดเครื่อง รีเซ็ต ปุ่ม และโปรแกรมใหม่ 01:28 ดูที่ 01:28
BL18 ต้องใช้แหล่งจ่ายไฟและอากาศแบบใดก่อนเริ่มเดินเครื่องครั้งแรก? วิดีโอที่ 3 — การฝึกอบรม BL18: เปิดเครื่อง รีเซ็ต ปุ่ม และโปรแกรมใหม่ 00:27 ดูที่ 00:27
แถวพารามิเตอร์แสดงเป็นสีแดงและการกำหนดค่าเซอร์โวหายไป จะกู้คืนได้อย่างไร? วิดีโอที่ 4 — การฝึกอบรม BL18: พารามิเตอร์เริ่มต้น เซอร์โว ไฟกล้อง และการสอนพิกัด 00:00 ดูที่ 00:00
สร้างโปรแกรมสำหรับตู้ใหม่ได้อย่างไร? วิดีโอที่ 3 — การฝึกอบรม BL18: เปิดเครื่อง รีเซ็ต ปุ่ม และโปรแกรมใหม่ 03:44 ดูที่ 03:44
สอนพิกัดรูสกรูอย่างไร? วิดีโอที่ 4 — การฝึกอบรม BL18: พารามิเตอร์เริ่มต้น เซอร์โว ไฟกล้อง และการสอนพิกัด 02:22 ดูที่ 02:22
ต้องใช้โปรแกรมแยกกันสองโปรแกรม สำหรับฟิกซ์เจอร์ 1 และฟิกซ์เจอร์ 2 หรือไม่? วิดีโอที่ 3 — การฝึกอบรม BL18: เปิดเครื่อง รีเซ็ต ปุ่ม และโปรแกรมใหม่ 03:44 ดูที่ 03:44
ต้องตั้งค่า I/O ค่าใดสำหรับฟิกซ์เจอร์ตัวที่สอง? วิดีโอที่ 5 — การฝึกอบรม BL18: I/O, Output 12, ฟิกซ์เจอร์ 2, ความสูงแกน Z 00:30 ดูที่ 00:30
ตั้งความสูงการขันของแกน Z อย่างไร? วิดีโอที่ 6 — การฝึกอบรม BL18: ความสูงแกน Z หัวดอกขัน และ Output 6 00:00 ดูที่ 00:00
ตู้มีรูสกรูที่มีความลึกต่างกันสองระดับ โปรแกรมเดียวรองรับทั้งสองแบบได้หรือไม่? วิดีโอที่ 7 — การฝึกอบรม BL18: ความสูงแกน Z สิ่งกีดขวาง การชน และ Single Step 03:32 ดูที่ 03:32
BL18 จัดเก็บโปรแกรมได้กี่โปรแกรม? วิดีโอที่ 2 — การฝึกอบรม BL18: ภาพรวมและความจุ 01:22 ดูที่ 01:22
สกรูติดอยู่ในฟีดเดอร์และเครื่องหยุดแล้ว วิธีแก้ไขที่เร็วที่สุดคืออะไร? วิดีโอที่ 11 — การฝึกอบรม BL18: สกรูติด แจ้งเตือนสกรูลื่น แจ้งเตือนเกลียวรูด และทำต่อ 00:01 ดูที่ 00:01
จะตรวจสอบได้อย่างไรว่าสกรูจะถูกเป่าออกจากฟีดเดอร์จริง? วิดีโอที่ 11 — การฝึกอบรม BL18: สกรูติด แจ้งเตือนสกรูลื่น แจ้งเตือนเกลียวรูด และทำต่อ 01:00 ดูที่ 01:00
ควรใส่สกรูกี่ตัวในฟีดเดอร์? วิดีโอที่ 10 — การฝึกอบรม BL18: ฟีดเดอร์ สกรู ระบบลม และฟิกซ์เจอร์ 01:35 ดูที่ 01:35
สกรูถูกเป่าลงมาแต่ตกลงแบบเอียงแทนที่จะตั้งอยู่ในรู ฉันจะแก้ไขได้อย่างไร? วิดีโอที่ 12 — การฝึกอบรม BL18: สกรูเอียง การจัดตำแหน่งหัวดูด เซนเซอร์ และความสูงในการหยิบ 00:00 ดูที่ 00:00
ตอนนี้หัวดูดอยู่ต่ำเกินไปและสัมผัสกับโครงหรือเซ็นเซอร์ ควรตั้งให้สูงเท่าใด? วิดีโอที่ 12 — การฝึกอบรม BL18: สกรูเอียง การจัดตำแหน่งหัวดูด เซนเซอร์ และความสูงในการหยิบ 03:59 ดูที่ 03:59
แรงดูดอ่อนลงและสกรูหล่นก่อนถึงรู ฉันควรตรวจสอบอะไร? วิดีโอที่ 13 — การฝึกอบรม BL18: หัวดูด สำลีกรอง การสอบเทียบ 02:55 ดูที่ 02:55
เปลี่ยนหัวดูดที่สึกหรออย่างไร? วิดีโอที่ 13 — การฝึกอบรม BL18: หัวดูด สำลีกรอง การสอบเทียบ 00:00 ดูที่ 00:00
ความสูงในการหยิบสกรูที่ถูกต้องคือเท่าไร และจะตรวจสอบได้อย่างไร? วิดีโอที่ 18 — การฝึกอบรม BL18: ความสูงในการหยิบ Single Step และการทดสอบการขัน 00:35 ดูที่ 00:35
สกรูถูกขันจนหัวเสีย จะป้องกันไม่ให้เกิดขึ้นได้อย่างไร? วิดีโอที่ 16 — การฝึกอบรม BL18: แรงบิด การตรวจจับ ความสูงปลอดภัย และความเร็ว 01:50 ดูที่ 01:50
สกรูขันไม่แน่นและตู้ยังขยับ ต้องปรับค่าอะไร? วิดีโอที่ 16 — การฝึกอบรม BL18: แรงบิด การตรวจจับ ความสูงปลอดภัย และความเร็ว 01:05 ดูที่ 01:05
ต้องเปิดตัวเลือกการตรวจจับใดบ้าง? วิดีโอที่ 16 — การฝึกอบรม BL18: แรงบิด การตรวจจับ ความสูงปลอดภัย และความเร็ว 01:57 ดูที่ 01:57
เครื่องยังขันต่อแม้ไม่มีสกรูอยู่ในหัวดูด เพราะเหตุใด? วิดีโอที่ 16 — การฝึกอบรม BL18: แรงบิด การตรวจจับ ความสูงปลอดภัย และความเร็ว 02:55 ดูที่ 02:55
ควรใช้ความเร็วแกนเท่าใด และทำให้เครื่องเร็วขึ้นได้หรือไม่? วิดีโอที่ 16 — การฝึกอบรม BL18: แรงบิด การตรวจจับ ความสูงปลอดภัย และความเร็ว 03:11 ดูที่ 03:11
ความสูงปลอดภัยคืออะไร และเหตุใดจึงต้องอยู่เหนือฟีดเดอร์? วิดีโอที่ 16 — การฝึกอบรม BL18: แรงบิด การตรวจจับ ความสูงปลอดภัย และความเร็ว 03:51 ดูที่ 03:51
เวลาล็อกแบบลอยตัวใช้ทำอะไร? วิดีโอที่ 16 — การฝึกอบรม BL18: แรงบิด การตรวจจับ ความสูงปลอดภัย และความเร็ว 01:04 ดูที่ 01:04
จะทดสอบสกรูหนึ่งตัวก่อนเดินเครื่องทั้งตู้ได้อย่างไร? วิดีโอที่ 18 — การฝึกอบรม BL18: ความสูงในการหยิบ Single Step และการทดสอบการขัน 03:40 ดูที่ 03:40
การแจ้งเตือนเกลียวเสียทำให้เครื่องหยุดกลางการขันตู้ ฉันข้ามเฉพาะรูนั้นได้หรือไม่? วิดีโอที่ 11 — การฝึกอบรม BL18: สกรูติด แจ้งเตือนสกรูลื่น แจ้งเตือนเกลียวรูด และทำต่อ 02:35 ดูที่ 02:35
ขันสกรูไปแล้วครึ่งหนึ่ง ฉันจะทำต่อจากสกรูตัวถัดไปแทนการเริ่มใหม่ได้อย่างไร? วิดีโอที่ 19 — การฝึกอบรม BL18: ทำต่อ ข้ามรูที่เกลียวเสีย ภาษา และการหล่อลื่น 00:00 ดูที่ 00:00
เครื่องไม่เคลื่อนที่เลย ควรตรวจดูที่ใดก่อน? วิดีโอที่ 12 — การฝึกอบรม BL18: สกรูเอียง การจัดตำแหน่งหัวดูด เซนเซอร์ และความสูงในการหยิบ 12:41 ดูที่ 12:41
หน้าจอและจอสอนทำงาน แต่กดปุ่มเริ่มแล้วไม่มีการตอบสนองใดๆ. วิดีโอที่ 12 — การฝึกอบรม BL18: สกรูเอียง การจัดตำแหน่งหัวดูด เซนเซอร์ และความสูงในการหยิบ 12:28 ดูที่ 12:28
จะตรวจสอบการทำงานของกระบอกสูบอย่างไรเมื่อการทำงานไม่สม่ำเสมอ? วิดีโอที่ 12 — การฝึกอบรม BL18: สกรูเอียง การจัดตำแหน่งหัวดูด เซนเซอร์ และความสูงในการหยิบ 14:03 ดูที่ 14:03
จะโหลดตู้อย่างไรให้สกรูลงในตำแหน่งที่ถูกต้อง? วิดีโอที่ 3 — การฝึกอบรม BL18: เปิดเครื่อง รีเซ็ต ปุ่ม และโปรแกรมใหม่ 05:02 ดูที่ 05:02
ตู้ขยับหรือยกขึ้นขณะขันสกรู มีอะไรผิดปกติ? วิดีโอที่ 8 — การฝึกอบรม BL18: สกรูทดสอบ การจับยึด และ Cursor Start 01:38 ดูที่ 01:38
จำเป็นต้องเดินเครื่องกับตู้ขนาดอื่น. ต้องปรับอะไรบ้าง? วิดีโอที่ 10 — การฝึกอบรม BL18: ฟีดเดอร์ สกรู ระบบลม และฟิกซ์เจอร์ 03:18 ดูที่ 03:18
มีตู้ให้ทดสอบเพียงตู้เดียว ควรใช้ฟิกซ์เจอร์ใด? วิดีโอที่ 7 — การฝึกอบรม BL18: ความสูงแกน Z สิ่งกีดขวาง การชน และ Single Step 07:04 ดูที่ 07:04
จะหลีกเลี่ยงการทำให้หัวขันชนตู้หรือฟิกซ์เจอร์ได้อย่างไร? วิดีโอที่ 14 — การฝึกอบรม BL18: การชน การจับยึด ขนาดตู้ 00:02 ดูที่ 00:02
ภาพจากกล้องมืดเกินไปจนมองไม่เห็นรูสกรู ต้องปรับอะไร? วิดีโอที่ 4 — การฝึกอบรม BL18: พารามิเตอร์เริ่มต้น เซอร์โว ไฟกล้อง และการสอนพิกัด 01:45 ดูที่ 01:45
หัวดูดถูกกระแทกและตอนนี้สกรูไม่ตรงรู ต้องสอบเทียบส่วนใดใหม่? วิดีโอที่ 13 — การฝึกอบรม BL18: หัวดูด สำลีกรอง การสอบเทียบ 04:35 ดูที่ 04:35
กล้องวิชันถูกสอบเทียบกับปลายดอกขันอย่างไร? วิดีโอที่ 15 — การฝึกอบรม BL18: การสอบเทียบกล้อง 00:04 ดูที่ 00:04
เซ็นเซอร์ตรวจจับสกรูตรวจไม่พบสกรูในหัวดูดแล้ว. วิดีโอที่ 12 — การฝึกอบรม BL18: สกรูเอียง การจัดตำแหน่งหัวดูด เซนเซอร์ และความสูงในการหยิบ 07:17 ดูที่ 07:17
ต้องหล่อลื่น BL18 ที่จุดใดและบ่อยเพียงใด? วิดีโอที่ 19 — การฝึกอบรม BL18: ทำต่อ ข้ามรูที่เกลียวเสีย ภาษา และการหล่อลื่น 04:21 ดูที่ 04:21
ควรสำรองวัสดุสิ้นเปลืองใดไว้ในสต๊อก? วิดีโอที่ 13 — การฝึกอบรม BL18: หัวดูด สำลีกรอง การสอบเทียบ 00:00 ดูที่ 00:00
ควรตรวจสอบสิ่งใดก่อนเริ่มการผลิตรอบทุกครั้ง? วิดีโอที่ 14 — การฝึกอบรม BL18: การชน การจับยึด ขนาดตู้ 02:13 ดูที่ 02:13
ทำไมสกรูทั้งสองตัวในตู้จึงต้องเหมือนกัน? วิดีโอที่ 14 — การฝึกอบรม BL18: การชน การจับยึด ขนาดตู้ 01:18 ดูที่ 01:18
BL18 รองรับขนาดตู้และความแม่นยำในระดับใด? วิดีโอที่ 2 — การฝึกอบรม BL18: ภาพรวมและความจุ 00:15 ดูที่ 00:15
JHIMS ให้การรับประกันและระยะเวลาตอบกลับอย่างไร? วิดีโอที่ 11 — การฝึกอบรม BL18: สกรูติด แจ้งเตือนสกรูลื่น แจ้งเตือนเกลียวรูด และทำต่อ 03:04 ดูที่ 03:04
ควรติดต่อใครเมื่อวิดีโอและหน้านี้ไม่สามารถแก้ปัญหาได้? วิดีโอที่ 11 — การฝึกอบรม BL18: สกรูติด แจ้งเตือนสกรูลื่น แจ้งเตือนเกลียวรูด และทำต่อ 03:04 ดูที่ 03:04
แท้จริงแล้ว รอบการทำงานแบบฟิกซ์เจอร์คู่ดำเนินไปอย่างไร? วิดีโอที่ 9 — การฝึกอบรม BL18: ลำดับการทำงาน สถานีคู่ 00:00 ดูที่ 00:00
การสร้างโปรแกรมแบบสองฟิกซ์เจอร์ฉบับสมบูรณ์ตั้งแต่ต้นจนจบแสดงอยู่ที่ใด? วิดีโอที่ 17 — การฝึกอบรม BL18: การเขียนโปรแกรม ฟิกซ์เจอร์คู่ 00:00 ดูที่ 00:00

วิดีโอ 19 เรื่อง — การแก้ไขปัญหาเครื่องขันสกรู

JHIMS BL18 screw fastening machine training course — Part 0

ตัวนำทางขั้นตอน

  1. วิดีโอที่ 1 — สลับจอสอน (Teach Pendant) ระหว่างภาษาจีนและภาษาอังกฤษ; ล้างการแจ้งเตือนที่ปรากฏหลังการสลับภาษา
  2. วิดีโอที่ 2 — เครื่องนี้คืออะไร โครงสร้างแบบสองฟิกซ์เจอร์สามสถานี ความจุ 1,000 x 1,000 mm และโปรแกรมที่จัดเก็บได้ 1,000 โปรแกรม
  3. วิดีโอที่ 3 — การเปิดเครื่อง แหล่งจ่าย 220V/50Hz ช่องอากาศเข้า การรีเซ็ตด้วยมือจับเทียบกับการรีเซ็ตเครื่อง ปุ่มบนตู้เครื่อง Position 1/2 ของฟิกซ์เจอร์ และการสร้างโปรแกรมใหม่
  4. วิดีโอที่ 4 — พารามิเตอร์เริ่มต้นที่แสดงเป็นสีแดง/หายไปและการตั้งค่าเซอร์โว ความสว่างไฟ CCD พิกัดรูสกรูชุดแรก และตัวนับ
  5. วิดีโอที่ 5 — การเขียนโปรแกรมสัญญาณเอาต์พุต I/O (Output 12 คงที่) พิกัดรูสกรูของฟิกซ์เจอร์ 2 และจุดเริ่มต้นความสูงประกอบของแกน Z
  6. วิดีโอที่ 6 — ตั้งความสูงการขันของแกน Z เข้าใกล้อย่างช้า ๆ ก่อนสัมผัส และยื่นหัวดอกขันออกด้วย Output 6
  7. วิดีโอที่ 7 — ความสูง Z สำหรับความลึกของรูสองระดับ การเปลี่ยนค่า Z แบบทั้งชุด ถอดสิ่งกีดขวาง ห้ามเคลื่อน X/Y ขณะ Z ลง และการทดสอบแบบ Single Step
  8. วิดีโอที่ 8 — ขันสกรูทดสอบด้วยมือและตรวจสอบผล ลักษณะของโมดูลที่ไม่ได้ถูกจับยึด และการเริ่มจากเคอร์เซอร์
  9. วิดีโอที่ 9 — รอบการผลิตแบบสองฟิกซ์เจอร์ตั้งแต่โหลดจนถึงถอดออก
  10. วิดีโอที่ 10 — ตำแหน่งและแหล่งจ่ายไฟของฟีดเดอร์สกรู จำนวนสกรูที่ต้องเติม เกจวัดแรงดันของฟีดเดอร์ และการปรับกระบอกสูบของฟิกซ์เจอร์สำหรับตู้ 1000 x 500 และ 1000 x 1000
  11. วิดีโอที่ 11 — แก้การติดขัดของฟีดเดอร์ ใช้สวิตช์ทดสอบการป้อน กลับมาผลิตต่อหลังเกิดความผิดปกติ ข้ามสกรูที่เกลียวรูดหรือลื่น และเหตุใดจึงไม่ควรแก้ไขพารามิเตอร์ฟีดเดอร์
  12. วิดีโอที่ 12 — แก้สกรูที่ถูกเป่าลงมาแบบเอียง (หัวดูดซ้าย-ขวา หน้า-หลัง ความสูง) เซ็นเซอร์ตรวจจับการมีอยู่ของสกรู เซ็นเซอร์ลิมิต/ตำแหน่ง ความสูงในการหยิบ และการทดสอบเครื่อง
  13. วิดีโอที่ 13 — เปลี่ยนหัวดูดและคลิปจับหัวดูด เปลี่ยนสำลีกรอง และสอบเทียบระยะระหว่างหัวดูดกับปลายดอกขัน
  14. วิดีโอที่ 14 — ถอดชิ้นส่วนที่อาจกีดขวางก่อนเดินเครื่อง ปรับตำแหน่งการจับยึดสำหรับตู้ 960 x 960 และ 500 x 1000 และรายการตรวจสอบก่อนเดินเครื่อง
  15. วิดีโอที่ 15 — สอบเทียบระยะห่างระหว่างกล้องวิชันกับปลายดอกขัน
  16. วิดีโอที่ 16 — แรงบิด การตรวจจับการขันเสร็จของไขควง การตรวจจับการมีอยู่ของสกรู เวลาล็อกแบบลอยตัว ความสูงปลอดภัย และความเร็วแกน
  17. วิดีโอที่ 17 — สร้างโปรแกรมแบบสองฟิกซ์เจอร์ตั้งแต่ต้นจนจบ — พิกัด I/O และความสูงของฟิกซ์เจอร์ทั้งสอง
  18. วิดีโอที่ 18 — ตรวจสอบความสูงในการหยิบสกรู ขันสกรูหนึ่งตัวด้วย Single Step จากนั้นรันส่วนที่เหลือจากเคอร์เซอร์
  19. วิดีโอที่ 19 — ทำตู้ที่ยังไม่เสร็จต่อจากตำแหน่งสกรูที่อยู่ถัดไป ข้ามรูที่เกลียวรูด เปลี่ยนภาษาของอินเทอร์เฟซ และหล่อลื่นลิเนียร์ไกด์

ดัชนีการแก้ไขปัญหาเครื่องขันสกรูอัตโนมัตินี้รวบรวมชุดวิดีโอทางการของ JHIMS ครบทั้งหมดตามลำดับที่ถ่ายทำ คลิกตอนใดก็ได้ในรายการเพื่อโหลดลงในเครื่องเล่นด้านบน — ไม่ต้องโหลดหน้าใหม่และไม่ต้องกระโดดไปยัง YouTube.

เครื่องจักรและกลุ่มอะไหล่จากกระบวนการขันสกรูเดียวกัน.

JHIMS BL18 vertical 4-axis LED display cabinet screw fastening machineเครื่องนี้เครื่องขันสกรูตู้จอแสดงผล LED แบบ 4 แกนแนวตั้ง BL18ข้อมูลจำเพาะทั้งหมด การใช้งาน และเครื่องคำนวณ ROI สำหรับ BL18.เปิด →2P-LXS500 High-Speed LED Module Screw Tightening Machine — JHIMSสกรู LEDเครื่องขันสกรูโมดูล LED ความเร็วสูง 2P-LXS500การขันสกรูโมดูล LED ด้วยความเร็วสูงสำหรับสายการผลิตโมดูลปริมาณมาก.เปิด →ZM320 Desktop Four-Axis Air-Blowing Screw Fastening Machine — JHIMSตั้งโต๊ะเครื่องขันสกรูแบบตั้งโต๊ะสี่แกนระบบเป่าลม ZM320การขันสกรูแบบสี่แกนบนเครื่องตั้งโต๊ะด้วยลม สำหรับแผงขนาดเล็กและขนาดกลาง.เปิด →ZM500 Screw Tightening & Removal Machine — JHIMSขันแน่น + ถอดออกเครื่องขันสกรู และ ถอดสกรู ZM500การขันแน่นและการถอดสกรูอัตโนมัติสำหรับงานซ่อมแก้ไขและงานถอดประกอบ.เปิด →Tappet ทังสเตนคาร์ไบด์ของ JHIMS สำหรับวาล์วจ่ายกาวอะไหล่หัวจ่ายกาวความแม่นยำสูง และ Tappetหัวดูดและ Tappet ซึ่งเป็นวัสดุสิ้นเปลืองสำหรับหัวขันสกรูและหัวจ่ายกาวของ JHIMS.เปิด →ระบบตรวจสอบครีมบัดกรี 3D SPI JHIMSQC ต้นน้ำเครื่องตรวจสอบครีมบัดกรี (SPI) แบบ 3D รุ่น S630การตรวจสอบครีมบัดกรีแบบ 3D เพื่อตรวจจับข้อบกพร่องก่อนขั้นตอนการขันสกรู.เปิด →เครื่อง AOI SMT JHIMS XI-2000 การตรวจแผงวงจรพิมพ์ (PCB) ด้วย AIการควบคุมคุณภาพปลายน้ำเครื่อง AOI SMT XI-2000AOI ที่ขับเคลื่อนด้วย AI เพื่อตรวจสอบการประกอบโมดูลหลังการขันสกรู.เปิด →L5 High-Precision Automatic SMT Stencil Printer — JHIMSพันธมิตรในสายการผลิตเครื่องพิมพ์สเตนซิล SMT อัตโนมัติความแม่นยำสูง L5การพิมพ์ด้วยสเตนซิล (Stencil) สำหรับฝั่ง SMT ของสายการผลิต LED เดียวกัน.เปิด →

หลักสูตรวิดีโอ หลักฐานจากหน้างาน และคู่มือการแก้ไขปัญหาที่ต่อยอดจากคำถามที่พบบ่อยชุดนี้.

JHIMS BL18 vertical 4-axis LED display cabinet screw fastening machineหลักสูตรฉบับสมบูรณ์คู่มือวิดีโอ BL18: 19 บทเรียนทีละขั้นตอนคอร์สผู้ปฏิบัติงานฉบับสมบูรณ์ที่ใช้จัดทำดัชนีคำตอบเหล่านี้ — ตามลำดับการถ่ายทำ.เปิด →BL18 Case Study: LED Cabinets in Argentina — JHIMSกรณีศึกษากรณีศึกษา BL18: ตู้ LED ในอาร์เจนตินางานติดตั้งที่ใช้ถ่ายทำวิดีโอฝึกอบรมชุดนี้ พร้อมบันทึกการส่งมอบ.เปิด →ฟีดเดอร์แบบสั่นสำหรับเลนส์ JHIMS DPS-2 — คู่มือการแก้ไขปัญหาการแก้ไขปัญหาคู่มือแก้ไขปัญหาฟีดเดอร์เลนส์แบบสั่น DPS-2วิธีการแก้ไขปัญหาที่เริ่มจากอาการของเราเมื่อนำไปใช้กับระบบป้อน.เปิด →เครื่อง Laser Marking ด้วยเลเซอร์ UV JHIMS R6-U — การมาร์กเลเซอร์บนแผงวงจรพิมพ์ (PCB)คู่มืออื่น ๆคู่มือวิดีโอเครื่อง Laser Marking UV รุ่น R6-Uหลักสูตรผู้ปฏิบัติงาน 9 วิดีโอสำหรับระบบมาร์กกิ้ง R6-U.เปิด →เครื่องพิมพ์ครีมบัดกรี JHIMS M8 — เครื่องพิมพ์สเตนซิล SMT อัตโนมัติพร้อมการจัดตำแหน่งด้วย CCDคู่มืออื่น ๆคู่มือวิดีโอทีละขั้นตอนของเครื่องพิมพ์ครีมบัดกรี M8วิดีโอสำหรับผู้ปฏิบัติงานของเครื่องพิมพ์ครีมบัดกรีแบบวิชัน M8.เปิด →ภาพรวมการแข่งขันของฟีดเดอร์เลนส์ SMT: JHIMS DPS-2 เทียบกับแบรนด์ระดับโลกการเปรียบเทียบเปรียบเทียบฟีดเดอร์เลนส์ SMT 2026: JHIMS กับแบรนด์ระดับโลกระบบป้อนของ JHIMS เทียบกับทางเลือกนำเข้า.เปิด →

ติดต่อฝ่ายสนับสนุน

แจ้งสามอย่างแล้วเราจะตอบได้โดยไม่ต้องรอเข้าหน้างาน: หมายเลขวิดีโอที่คุณกำลังดู ข้อความแจ้งเตือนบนจอสอนแบบตรงทุกตัวอักษร และเครื่องหยุดที่ฟิกซ์เจอร์ใด (1 หรือ 2) แนบภาพหน้าจอสอนและคลิปสั้นของอาการ — มักเพียงพอให้วิศวกรของเราระบุปัญหาได้ในการตอบกลับครั้งเดียว.


After-sales · Engineering · Faults: [email protected]โทร: (86-755) 86700443WhatsApp: +86 189 7533 5491