ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.
ที่อยู่
อาคาร A1 สวนอุตสาหกรรมหรุนเถิง เลขที่ 4 ถนนซีซาน ชุมชนหลงเถิง ตำบลสือเยี่ยน เขตเป่าอาน เซินเจิ้น 518000 ประเทศจีน
เวลาทำการ
จันทร์ – ศุกร์: 07:00–19:00 น.
วันหยุดสุดสัปดาห์: 10:00–17:00 น.

โรงงานผลิตแบ็คไลท์ทีวี 12 สายการผลิตเปลี่ยนจากการวางเลนส์ด้วยมือมาใช้ฟีดเดอร์ (Feeder) DPS-2 จำนวน 24 ตัวได้อย่างไร: ของเสียลดจาก 12% เหลือ 0.3% กำลังการผลิตเพิ่มจาก 900 เป็น 3,420 UPH OEE จาก 58% เป็น 81% และคืนทุนภายใน 7 เดือน

โรงงานผลิตแบ็คไลท์ทีวี 12 สายการผลิต เปลี่ยนจากการวางเลนส์ด้วยมือมาใช้ฟีดเดอร์ (Feeder) DPS-2 จำนวน 24 ตัวได้อย่างไร: ค่าฐานที่วัดได้จริง เกณฑ์การยอมรับ และการเปลี่ยนผ่าน KPI ที่ทำให้ระยะเวลาคืนทุนเหลือ 7 เดือน
กรณีศึกษา ROI (ผลตอบแทนการลงทุน) ของฟีดเดอร์ (Feeder) เลนส์นี้ครอบคลุมสายการผลิตไฟแบ็คไลท์ทีวี 12 เส้นในเมืองชิงเต่า ภาพรวม:
ให้มองบล็อกข้อมูลสรุปโดยย่อเป็นชุดข้อจำกัดของโครงการ ไม่ใช่ข้อมูลพื้นหลัง สายการผลิต SMT 12 สายที่เดิน 24/7 ในช่วงพีคซีซันหมายความว่าการป้อนชิ้นส่วนล้มเหลวในระดับระบบ หากสายใดสายหนึ่งทำงานต่ำกว่ามาตรฐาน สายปลายน้ำก็จะขาดชิ้นส่วน และการเปลี่ยนรุ่น 30 นาทีทำให้ต้นทุนเวลานั้นคูณสิบสองเท่า ปริมาณโทรทัศน์ที่ผลิตต่อปีบ่งชี้ความต้องการเลนส์จำนวนมากอย่างต่อเนื่อง ด้วยเหตุนี้สถานีทำมือจึงกลายเป็นข้อจำกัดที่ผูกมัดโครงการ ลูกค้าเป็นแบรนด์อิเล็กทรอนิกส์รายใหญ่ที่ขอปิดนามไว้ในที่นี้ ไม่มีการเผยแพร่ชื่อบริษัทหรือชื่อบุคคล แต่ข้อมูลทางวิศวกรรมถูกรายงานไว้ครบถ้วน
ลูกค้ารายนี้ผลิตโทรทัศน์ปีละกว่า 20 ล้านเครื่อง โรงงานที่ชิงเต่ามีสายการผลิต SMT 12 สายสำหรับประกอบโมดูลแบ็กไลต์ของทีวี และเดินเครื่อง 24/7 ในช่วงไฮซีซัน เดิมเลนส์แบ็กไลต์ถูกวางลงบนไลต์บาร์ด้วยมือ พนักงานหยิบเลนส์ทีละตัวและจัดตำแหน่งเองก่อนเข้าเตาอบ
การป้อนเลนส์ด้วยมือเป็นขั้นตอนที่ใช้แรงงานมากที่สุดขั้นตอนหนึ่งในการผลิตโมดูลแบ็คไลต์ และการตัดสินใจเรื่องฟีดเดอร์สำหรับเลนส์กลายเป็นคอขวดของทั้งโรงงาน กระบวนการด้วยมือขยายกำลังได้ไม่ดี เมื่อปริมาณเพิ่มขึ้นและดีไซน์แบ็คไลต์ทีวีเปลี่ยนไปสู่เรขาคณิตเลนส์ที่บางลงและหลากหลายขึ้น มันจึงกลายเป็นจุดที่อ่อนที่สุดในสายการผลิต จำกัดกำลังการผลิต ทำให้คุณภาพการวางไม่สม่ำเสมอ และทำให้การจัดกำลังคนในช่วงพีกเป็นปัญหาต่อเนื่อง
สาเหตุอยู่ที่รูปทรงเรขาคณิต เมื่อบาร์ไฟบางลงและโครงร่างของเลนส์หลากหลายขึ้น เนสแบบแมนนวลที่เคยใช้ได้กับรุ่นก่อนก็วางให้ตรงได้ยากขึ้น เลนส์มีขนาดเล็ก ช่วงหน้าต่างการวางแคบ และผู้ปฏิบัติงานต้องจัดตำแหน่งด้วยสายตาในจังหวะที่สายการผลิตต้องการทุกกะ การหยิบย้ายระหว่างถาดกับเนสเพิ่มการปนเปื้อนและการวางผิดทิศเป็นแหล่งของเสียอีกสองทาง และอัตราของเสียจะกว้างขึ้นเมื่อผู้ปฏิบัติงานล้า สายการผลิตจึงถูกวางแผนโดยอิงชั่วโมงที่แย่ที่สุด คำตอบคือการนำผู้ปฏิบัติงานออกจากขั้นตอนการจัดทิศทาง
ปัญหาสี่ข้อที่ผลักดันให้ลูกค้าติดตั้งระบบป้อนเลนส์อัตโนมัติ ทุกข้อวัดผลได้และล้วนทำให้เสียเวลาการผลิต:
ปัญหาแต่ละข้อมีกลไกด้านต้นทุนที่ควรระบุไว้ เพราะกลไกเหล่านี้คือสิ่งที่โซลูชันต้องเข้าไปตัดวงจร อัตราของเสีย 12% ไม่ได้หมายถึงเลนส์ที่ถูกทิ้งเท่านั้น โมดูลที่ถูกคัดทิ้งทุกชิ้นยังพาวัสดุที่ใช้ไป แรงงานในการตรวจพบและซ่อมกลับ รวมถึงกำลังการตรวจสอบหายไปด้วย อัตราการป้อนประมาณ 900 UPH หมายความว่าเครื่องหยิบวางชิ้นส่วน (Pick and Place) ต้องรอระหว่างรอบ อุปกรณ์ปลายน้ำจึงเดินเครื่องไม่เต็มกำลัง และผู้จัดการต้องชดเชยด้วยการทำงานล่วงเวลาแทนที่จะเพิ่มกำลังการผลิต การเปลี่ยนรุ่นครั้งละ 30 นาทีใน 12 สายการผลิตเพิ่มชั่วโมงการผลิตที่ไม่มีวันปรากฏในรายงานของเสีย
ทีมจัดซื้อของลูกค้ากำหนดข้อกำหนดที่วัดได้ห้าข้อก่อนประเมินซัพพลายเออร์ฟีดเดอร์ (Feeder) เลนส์รายใด:
ข้อกำหนดทั้งห้าข้อถูกเขียนขึ้นเพื่อให้วัดได้บนสายการผลิตจริง แทนที่จะมาเถียงกันภายหลัง ด้านกำลังการผลิต คืออัตราการป้อนที่ไม่ทำให้เครื่องหยิบวางชิ้นส่วน (Pick and Place) ขาดชิ้นส่วน ด้านคุณภาพ คืออัตราของเสียที่ต่ำกว่าค่าฐาน 12% อย่างมากโดยไม่ต้องเพิ่มแรงงานตรวจสอบ ด้านความยืดหยุ่น คือการเปลี่ยนรุ่นข้ามรูปทรงเลนส์หลายแบบ ด้านระบบอัตโนมัติ คือใช้พนักงานควบคุมหนึ่งคนต่อสายการผลิตหรือน้อยกว่า และด้านความแน่นอน คือการตรวจรับด้วยเลนส์ของลูกค้าเองก่อนส่งมอบ ซึ่งเปลี่ยนโครงการนี้ให้เป็นขั้นตอนการตรวจรับ แทนที่จะเป็นการเขียนสเปกเฉยๆ
โครงการได้รับการยอมรับโดยอิงข้อมูลสายการผลิตที่วัดจริง งานแรกจึงเป็นการกำหนดค่าฐานให้ตรงตามความเป็นจริง ก่อนติดตั้งฟีดเดอร์ (Feeder) ตัวใด มีการบันทึก KPI สี่ตัวจากระบบของลูกค้าเอง ได้แก่ อัตราของเสีย 12% กำลังการผลิตป้อนชิ้นงานราว 900 UPH ต่อสาย การใช้ผู้ปฏิบัติงานในระดับเดียวกับงานทำมือ และ OEE 58% การจดตัวเลขเหล่านี้ไว้ก่อนเริ่มโครงการคือสิ่งที่ทำให้การเปรียบเทียบในภายหลังชอบธรรม เพราะค่าฐานที่สร้างขึ้นย้อนหลังมักเคลื่อนไปในทิศทางที่การถกเถียงต้องการ
ขั้นตอนที่สองผูกตัวเลขเข้ากับตัวเครื่อง อัตราการป้อน 0.5 ถึง 1 วินาทีต่อเลนส์ต่อช่อง เท่ากับ 3,600 ถึง 7,200 UPH ต่อช่อง ซึ่งเป็นตัวเลขที่คอนฟิกูเรชันต้องทำให้ได้กับชุดเลนส์จริง และอัตราของเสียต่ำกว่า 0.5% คือตัวเลขคุณภาพที่ชุดจับยึดต้องไปให้ถึงกับเลนส์ชุดเดียวกันนั้น เนื่องจากการทดสอบ Burn-in เดิน 48 ชั่วโมงกับเลนส์ที่ผลิตจริงของลูกค้า ค่าการยอมรับและค่าการส่งมอบจึงมาจากชิ้นส่วนชุดเดียวกัน และการทดสอบยอมรับเดินบนการผลิตจริงโดยวัด KPI ทั้งสี่ตัวพร้อมกัน
ค่าฐาน (Baseline) ถูกบันทึกไว้ก่อนการติดตั้งและใช้เป็นค่าอ้างอิงในการตรวจรับ แต่ละบรรทัดด้านล่างระบุที่มาของตัวเลข เพื่อให้สามารถใช้วิธีการเดียวกันนี้กับสายการผลิตอื่นได้
| รายการฐานอ้างอิง | ค่าที่บันทึกไว้ก่อนการติดตั้ง | แหล่งที่มาของการวัด |
|---|---|---|
| อัตราของเสีย | 12% จากการวางเลนส์ด้วยมือ | บันทึกคุณภาพของสายการผลิต ณ จุดนับที่กำหนด |
| กำลังการป้อนชิ้นงาน | ประมาณ 900 UPH ต่อสายการผลิต | ตัวนับของเครื่องวางชิ้นส่วนตลอดหนึ่งกะทำงาน |
| การจัดสรรผู้ปฏิบัติงาน | จำนวนพนักงานวางชิ้นส่วนด้วยมือในทุกสายการผลิต | ตารางพนักงานและแผนการจัดกำลังคนประจำสายการผลิต |
| OEE | 58% | ข้อมูลกำลังการผลิตของสายการผลิตและเวลาหยุดเครื่อง |
| เวลาเปลี่ยนรุ่น | 30 นาทีขึ้นไปต่อการเปลี่ยนเลนส์หนึ่งครั้ง | บันทึกการผลิตสำหรับเหตุการณ์ตั้งค่าเครื่อง |
| ขนาดของเครื่องจักร | DPS-2 จำนวน 24 ชุด สายการผลิตละ 2 ชุด ตั้งค่า 4 ช่อง | รายการกำหนดค่าโครงการ |
| เกณฑ์การตรวจสอบยืนยัน | เลนส์งานผลิตของลูกค้า ผ่านการทดสอบ Burn-in 48 ชั่วโมงก่อนจัดส่ง | รายงานผลการทดสอบก่อนส่งมอบ |
| กรอบเวลาการยอมรับ | ทดสอบรับงาน 30 วันบนสายการผลิตจริง | ข้อกำหนดการตรวจรับตามสัญญา |
ติดตั้งใช้งาน JHIMS ฟีดเดอร์ (Feeder) สั่นป้อนเลนส์ DPS-2 จำนวน 24 ตัว (ไลน์ละ 2 ตัว) ด้วยการกำหนดค่าแบบ 4 ช่องสัญญาณที่จัดให้เข้ากับรูปทรงเลนส์ไฟแบ็คไลท์ของลูกค้า แต่ละเครื่องป้อนเลนส์เข้าสู่หัววางโดยตรงที่ 0.5–1 วินาทีต่อเลนส์ ด้วยอัตราของเสีย ต่ำกว่า 0.5%, ขับเคลื่อนด้วยเทคโนโลยีการสั่นแบบสองความถี่ที่จดสิทธิบัตรแล้ว
สถาปัตยกรรมแบบสองความถี่แยกการป้อนแบบถาดสั่น (Vibratory Bowl Feeder) สำหรับงานปริมาณมาก ออกจากการจัดเรียงเชิงเส้นอย่างแม่นยำ ขจัดปัญหาการรบกวนจากเรโซแนนซ์ที่พบบ่อยในฟีดเดอร์ (Feeder) ความถี่เดียว และรักษาแอมพลิจูดให้คงที่เมื่อภาระเปลี่ยน โปรไฟล์ที่ตั้งไว้ล่วงหน้าใน PLC เก็บพารามิเตอร์การสั่นครบถ้วน: พรีเซ็ตเลนส์ได้ถึง 50 ชนิดทำให้เปลี่ยนรุ่นได้โดยไม่ต้องใช้เครื่องมือและใช้เวลาต่ำกว่า 5 นาที พร้อมการเรียกคืนโปรไฟล์ที่เร็วพอจะลดเวลาติดตั้งได้ถึง 80%
ก่อนจัดส่ง ทั้ง 24 เครื่องได้ผ่านการ การทดสอบ Burn-in 48 ชั่วโมง ที่โรงงาน JHIMS ในเซินเจิ้น โดยใช้เลนส์ที่ผลิตจริงของลูกค้า — เป็นการตรวจสอบยืนยันแบบเดียวกับที่ JHIMS ให้ผู้ซื้อทุกรายผ่านการทดสอบป้อนตัวอย่างฟรี 48 ชั่วโมง
ชุดป้อนเลนส์เต็มรูปแบบที่ติดตั้งในแต่ละสายการผลิต:
| รายการ | การกำหนดค่า |
|---|---|
| เครื่องจักร | Vibratory Bowl Feeder (ถาดสั่น) ป้อนเลนส์ JHIMS DPS-2 (รวม 24 เครื่อง) |
| การติดตั้ง | 2 เครื่องต่อสาย × 12 สายการผลิต SMT |
| การตั้งค่าช่องสัญญาณ | การกำหนดค่า 4 ช่องแบบสั่งทำตามรูปทรงเลนส์แต่ละชนิด |
| อัตราการป้อน | 0.5–1 วินาทีต่อเลนส์ — 3,600–7,200 UPH ต่อช่อง |
| ช่วงเลนส์ | 3–25mm — แบบขาสามจุดด้านใน/ด้านนอก และแบบสะท้อนสี่มุม |
| เทคโนโลยีการสั่น | ระบบสองความถี่ที่ได้รับสิทธิบัตร (สั่นแบบวงกลม + สั่นตรง) |
| การควบคุม | ระบบ PLC อัตโนมัติเต็มรูปแบบพร้อมหน้าจอสัมผัส HMI และ Profile ที่ตั้งค่าไว้ล่วงหน้าได้ถึง 50 รายการ |
| ค่าความคลาดเคลื่อนในการจัดแนว | ±1mm (ขึ้นอยู่กับรูปทรงเลนส์และขนาดของหมุด) |
| การตรวจสอบยืนยันก่อนการจัดส่ง | Burn-in 48 ชั่วโมงด้วยเลนส์จริงของลูกค้า |
การติดตั้งสองเครื่องต่อสายการผลิตเป็นการตัดสินใจด้านกำลังการผลิต ไม่ใช่เพื่อความซ้ำซ้อน สายการผลิตนี้เดินงานเลนส์หลายแบบปนกัน และจำนวนช่องสัญญาณถูกเลือกให้อัตราการป้อนของฟีดเดอร์เกินอัตราการใช้เลนส์ของเครื่องหยิบวางชิ้นส่วน (Pick and Place) โดยมีช่วงเผื่อสำหรับการเปลี่ยนรุ่นและการเปลี่ยนอุปกรณ์จับยึดของช่องหนึ่ง ช่องสัญญาณ 4 ช่องต่อเครื่องยังช่วยในแผนการผลิตแบบ High-mix เพราะช่องหนึ่งสามารถออฟไลน์ไปเปลี่ยนอุปกรณ์ได้ขณะที่ช่องอื่นยังป้อนงานต่อ การเปลี่ยนเลนส์จึงกลายเป็นลำดับการสลับเลน ตั้งค่าความคลาดเคลื่อนในการจัดตำแหน่งไว้ที่ ±1 mm โดยอิงจากรูปทรงเลนส์และขนาดหมุด

การขยายผลเดินตามเส้นทางห้าระยะที่ออกแบบมาเพื่อขจัดความเสี่ยงในทุกขั้นตอน — ตั้งแต่การตรวจสอบตัวอย่างจนถึงการผลิตเต็มกำลัง:
| ระยะ | สิ่งที่เกิดขึ้น | ประโยชน์ |
|---|---|---|
| 1. การตรวจสอบความถูกต้องของตัวอย่าง | เลนส์ของลูกค้าจะผ่านการทดสอบการป้อน 48 ชั่วโมง และรายงานอัตราการคัดออกกับแอมพลิจูดที่วัดได้ | พิสูจน์ประสิทธิภาพบนสินค้าจริงของลูกค้าก่อนตัดสินใจใด ๆ |
| 2. งานวิศวกรรมและ Burn-in | สร้างชุดกำหนดค่า 4 ช่องสัญญาณตามความต้องการของลูกค้า พร้อมการทดสอบ Burn-in 48 ชั่วโมงที่โรงงาน JHIMS เซินเจิ้น ด้วยเลนส์จริง | ตรวจสอบทุกเครื่องก่อนจัดส่ง — ไม่มีเรื่องเซอร์ไพรส์ตอนติดตั้งทดสอบ |
| 3. การติดตั้งและทดสอบเดินเครื่อง | ติดตั้ง 2 เครื่องต่อสายการผลิต โหลด Profile ที่ตั้งไว้จาก PLC ตามรูปทรงเลนส์แต่ละแบบ และฝึกอบรมผู้ปฏิบัติงาน | สายการผลิตกลับมาเดินเครื่องได้เร็ว พร้อมเปลี่ยนรุ่นได้ตั้งแต่วันแรก |
| 4. การยอมรับภายใน 30 วัน | KPI ที่ตรวจยืนยันในการผลิตจริง: อัตราของเสีย, UPH, จำนวนผู้ปฏิบัติงาน, OEE | การตรวจรับตามสัญญาที่อ้างอิงผลการวัดจริง |
| 5. การขยายกำลังการผลิตและการสนับสนุน | ติดตั้งครบทั้ง 12 สายการผลิต ตอบสนองภายใน 4 ชั่วโมง และจัดส่งอะไหล่ภายใน 48 ชั่วโมง | การสนับสนุนต่อเนื่องตลอดระยะเวลารับประกัน 1 ปีและหลังจากนั้น |

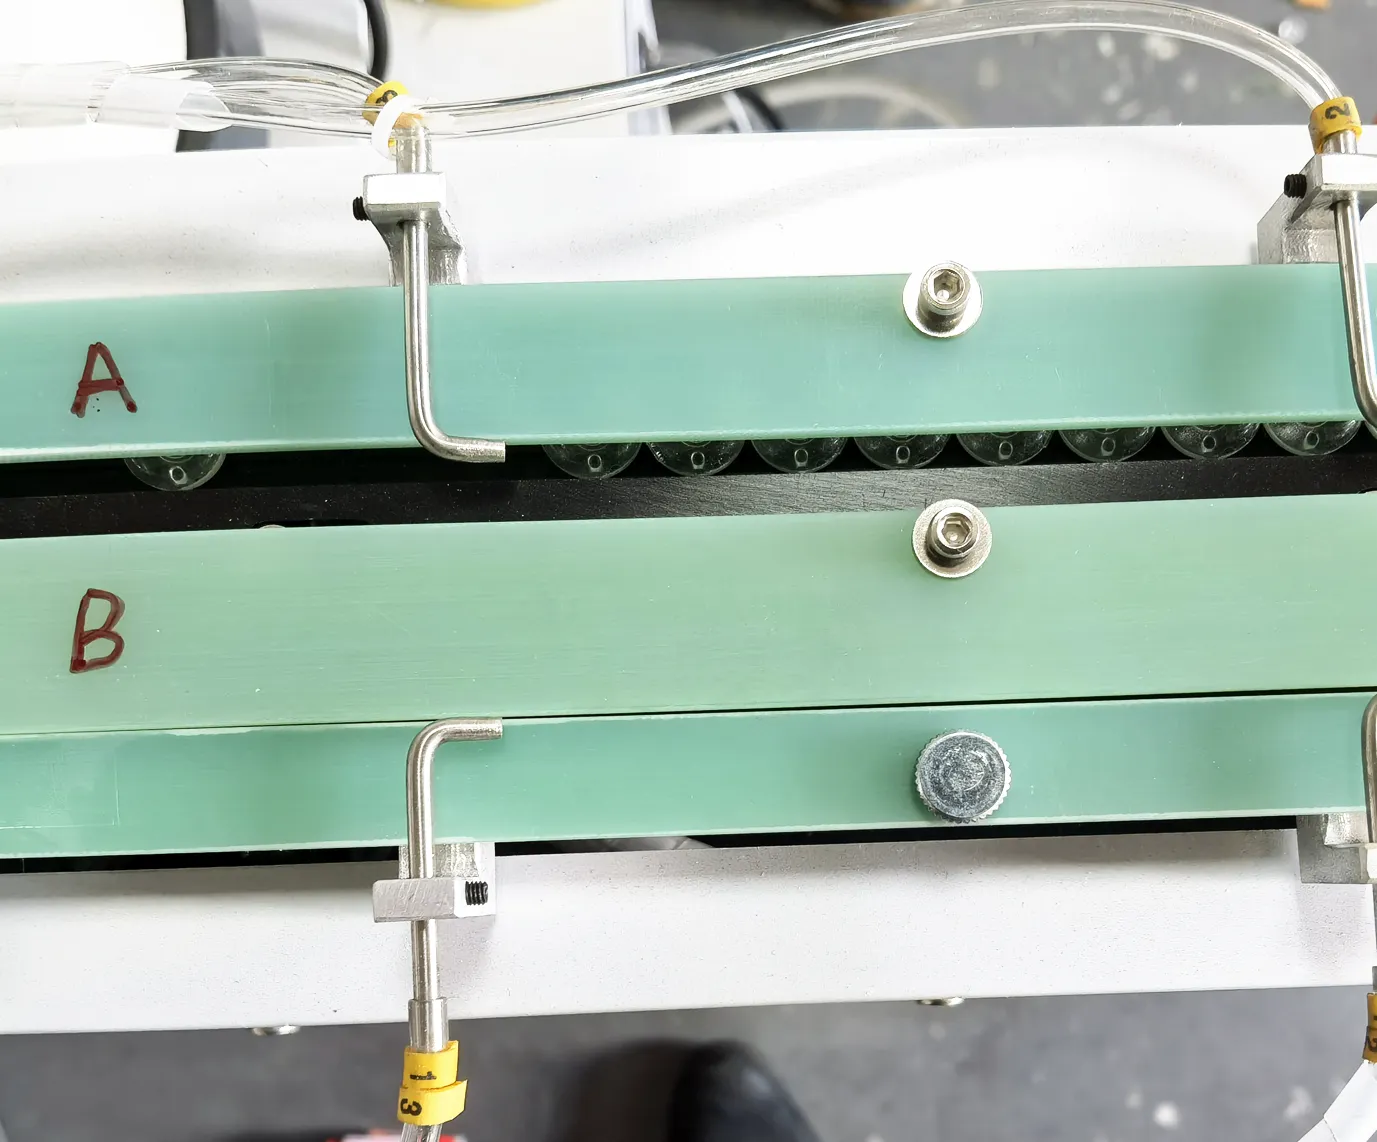

ตัวชี้วัดทุกตัวในกรณีศึกษาผลตอบแทนการลงทุน (ROI) ของฟีดเดอร์เลนส์นี้ วัดจากสายการผลิตจริงของลูกค้าหลังการติดตั้งเดินระบบ ผล ROI ของ JHIMS DPS-2: คืนทุนเต็มจำนวนใน 7 เดือน
| KPI | ก่อน (แบบใช้มือ) | หลังติดตั้ง (DPS-2) | การปรับปรุง |
|---|---|---|---|
| อัตราของเสีย | 12% | 0.3% | ลดลง 40 เท่า |
| UPH ต่อสายการผลิต | ~900 | 3,420 | เพิ่มขึ้น 280% |
| พนักงาน | แบบใช้คน (ต่อไลน์) | 1 ต่อ 3 สายการผลิต | การควบคุมอัตโนมัติ |
| OEE | 58% | 81% | +23 คะแนน |
| ROI | — | 7 เดือน | คืนทุนเต็มจำนวน |

ตัวเลขเด่นของการเปลี่ยนแปลง อัตราของเสียจาก 12% เหลือ 0.3% (ราวสี่สิบเท่า) กำลังการผลิตต่อสายจากราว 900 เป็น 3,420 UPH OEE จาก 58% เป็น 81% กำลังคนที่ผู้ปฏิบัติงานหนึ่งคนต่อสามสายการผลิต และคืนทุนภายในเจ็ดเดือนจากจำนวน 24 เครื่อง มีสามผลที่อธิบายเรื่องนี้ได้ การขจัดการแปรปรวน (การจัดทิศทางไม่ใช่การตัดสินของคนอีกต่อไป อัตราของเสียจึงลดลงและไม่แกว่งตามกะและความล้า) การปลดปล่อยกำลังการผลิต (เครื่องวางชิ้นส่วนเดินที่พิกัดของตัวเองได้แล้ว) และการปลดปล่อยแรงงาน (ผู้ปฏิบัติงานหนึ่งคนดูแลสามสายแทนหนึ่งสถานี)
การคืนทุนเป็นผลต่อเนื่องจากผลลัพธ์เหล่านั้นและจากขนาดการใช้งาน 24 เครื่องใน 12 สายการผลิต หมายความว่าลงทุนครั้งเดียวต่อสายการผลิตสองเส้น ขณะที่ผลประหยัดเกิดกับทุกสายการผลิตในทุกกะ ทั้งแรงงานที่ปล่อยคืนได้ วัสดุที่ไม่ต้องทิ้งในอัตรา 12% อีกต่อไป และกำลังการผลิตที่ไม่ต้องพึ่งการทำงานล่วงเวลา ก่อนคาดหวังผลลัพธ์แบบเดียวกัน ควรตรวจสอบเงื่อนไขเบื้องต้นสามข้อที่ลูกค้ารายนี้มีอยู่ คือ ค่าฐานที่วัดได้จากบันทึกที่มีอยู่ รูปทรงเลนส์ที่อยู่ในช่วง 3–25 mm ของอุปกรณ์จับยึด พร้อมข้อกำหนดเรื่องทิศทางการวางที่ชัดเจน และความถี่ในการเปลี่ยนรุ่นที่สูงพอจะทำให้เวลาเซ็ตอัปเป็นต้นทุนจริง
KPI เชิงธุรกิจทั้งสี่ตัวและตัวเลขของเครื่องจักรอีกสองตัว ล้วนวัดบนสายการผลิตเดียวกัน ทั้งก่อนและหลังการทดสอบเดินเครื่อง
| ระบบเมตริก | ก่อน | หลัง | วิธีวัด |
|---|---|---|---|
| อัตราของเสีย | 12% | 0.3% | บันทึกคุณภาพที่จุดนับชิ้นงานหลังการป้อนและการวางชิ้นส่วน |
| กำลังการป้อนชิ้นงานต่อไลน์ | ประมาณ 900 UPH | 3,420 UPH | ตัวนับของเครื่องวางชิ้นส่วนตลอดหนึ่งกะทำงาน |
| พนักงาน | การวางชิ้นส่วนด้วยมือในแต่ละสายการผลิต | 1 ชุดต่อ 3 สายการผลิต | ตารางพนักงานหลังการทำงานอัตโนมัติ |
| OEE | 58% | 81% | กำลังการผลิตของสายการผลิตเทียบกับข้อมูลเวลาหยุดเครื่อง |
| การเปลี่ยนเลนส์ | 30 นาทีขึ้นไป | ต่ำกว่า 5 นาทีด้วย Recipe บน PLC | การเปลี่ยนรุ่นตามเวลาที่กำหนด พร้อมการเรียกคืน Recipe และการตรวจสอบยืนยัน |
| อัตราการป้อนต่อช่อง | ใช้ไม่ได้กับการป้อนชิ้นงานด้วยมือ | 0.5–1 วินาทีต่อเลนส์ | ติดตามจำนวนการตรวจจับนับชิ้นต่อช่องสัญญาณตลอดหนึ่งกะ |
| จำนวนช่องต่อเครื่อง | ไม่เกี่ยวข้อง | 4 ช่องต่อยูนิต, 2 ยูนิตต่อสายการผลิต | รายการกำหนดค่าที่ได้รับการยืนยันตอนทดสอบเดินเครื่อง |
| ค่าความคลาดเคลื่อนในการจัดแนว | วางด้วยตาเปล่าบนแท่นวาง | ±1 mm ตั้งค่าจากรูปทรงเลนส์และขนาดของหมุด | ใบตรวจการตั้งค่าและการตรวจสอบจุดหยิบชิ้นงาน |
| Recipe ในระบบควบคุม | ไม่มี | ค่าตั้งล่วงหน้าสำหรับเลนส์ได้ถึง 50 แบบใน PLC | รายการ Profile (โปรไฟล์อุณหภูมิ) บน HMI |
ดูเทคโนโลยีการป้อนแบบเดียวกันที่ทำงานกับเลนส์จริง เทคโนโลยีเบื้องหลังกรณีศึกษานี้:

ชมวิดีโอฉบับเต็มได้บน YouTube · วิดีโอเครื่องจักรและโรงงานเพิ่มเติมอยู่ที่ ช่องทางอย่างเป็นทางการของ JHIMS.
ให้ดูโดยตั้งคำถามไว้หนึ่งข้อ คือ เลนส์เดินทางจากถาดสั่นแบบกองรวมไปยังตำแหน่งนำเสนอที่ทำซ้ำได้อย่างไร โดยที่ผู้ปฏิบัติงานไม่ต้องแตะต้องเลย จุดที่น่าสนใจไม่ใช่ตัวถาด แต่คือรอยต่อระหว่างการลำเลียงแบบกองรวมกับการจัดเรียงให้ตรงแนว การสั่นแบบวงกลมทำให้ชิ้นงานเคลื่อนในถาด ส่วนแท่นเลื่อนเชิงเส้นแยกต่างหากเป็นตัวจัดเรียงชิ้นงานไปตามรางด้วยระยะพิชที่ควบคุมได้ หัวดูดจึงเข้าหาเลนส์แต่ละตัวในตำแหน่งเดิมเสมอ การแยกหน้าที่กันเช่นนี้เองทำให้ปรับแอมพลิจูดให้เหมาะกับตัวเลนส์ได้ ไม่ใช่ปรับเพื่อการลำเลียงเพียงอย่างเดียว
ฟีดเดอร์ (Feeder) ในกรณีนี้JHIMS DPS-2ถาดสั่นป้อนเลนส์สำหรับงาน Pick and Place ในสายการผลิต SMT · 0.5–1 วินาทีต่อเลนส์ · อัตราการทิ้งชิ้นงาน <0.5% · จัดตำแหน่ง ±1mm · รองรับ 6 แบรนด์ P&Pดูสินค้า → อุปกรณ์เสริมMounter Yamaha YSM10 (เครื่องหยิบวางชิ้นส่วน)Mounter แบบโมดูลาร์ขนาดกะทัดรัดความเร็วสูง – 46,000 CPH, ฟีดเดอร์ 96 ตัว, e-Vision + Side Viewดูสินค้า →
 เครื่องหยิบวางชิ้นส่วน Yamaha YSM20Rเครื่องวางชิ้นส่วน (Mounter) แบบโมดูลาร์ 95,000 CPH — ใช้คู่กับสายป้อนเลนส์ DPS-2ดูสินค้า →
 การตรวจสอบครีมบัดกรีด้วย SPI 3Dจับข้อบกพร่องของการพิมพ์ได้ก่อนเข้าเตาอบรีโฟลว์ (Reflow Oven) ด้วยการตรวจครีมบัดกรี 3D แบบ 100%ดูสินค้า →
 เตาอบรีโฟลว์ R10การรีโฟลว์ด้วยลมร้อนแบบไร้สารตะกั่ว พร้อม Profile (โปรไฟล์อุณหภูมิ) ที่เสถียรสำหรับงานประกอบเลนส์ดูสินค้า →
 เครื่องจ่ายกาว D900การจ่ายกาวอย่างแม่นยำสำหรับขั้นตอนการเคลือบผิว (Conformal Coating) และการยึดติดเลนส์ดูสินค้า →
 คู่มือเลือกซื้อวิธีเลือกฟีดเดอร์เลนส์สำหรับ SMT (2026)เส้นทางการตัดสินใจซื้อ 8 ขั้นตอน คะแนนประเมินซัพพลายเออร์ และการเปรียบเทียบระบบสองความถี่กับความถี่เดียวอ่านบทความ →
 การเปรียบเทียบถาดสั่น (Vibratory Feeder) แบบสองความถี่เทียบกับแบบความถี่เดียวการเปรียบเทียบทางเทคนิคของเทคโนโลยีการสั่นสองแบบอ่านบทความ →
 การเปรียบเทียบฟีดเดอร์เลนส์ SMT แบบมือ เทียบกับแบบอัตโนมัติวิธีป้อนแบบใดเหมาะกับการผลิตของท่านอ่านบทความ →
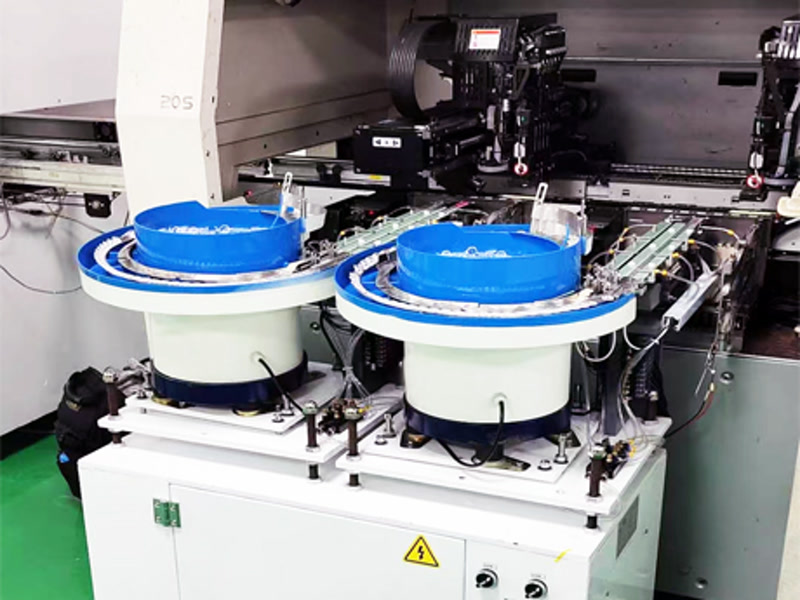 กรณีศึกษากรณีศึกษาฟีดเดอร์เลนส์ SMT (SMT Lens Feeder): ไฟแบ็คไลท์ทีวีที่เซียะเหมินการติดตั้งฟีดเดอร์เลนส์ในสายการผลิตแบ็กไลต์ทีวีอ่านบทความ →
 กรณีศึกษากรณีศึกษาเครื่องป้อนเลนส์แบบสั่น: งานไฟ LED ในรัสเซียกรณีศึกษาฟีดเดอร์แบบสั่นในการผลิตหลอดไฟ LEDอ่านบทความ →
 คู่มือเลือกซื้อการจัดหาเครื่องจักร SMT จากจีนคู่มือจัดซื้อแบบบริหารความเสี่ยง: การตรวจสอบผู้ขาย การให้คะแนนผู้ขาย และการป้องกันความเสี่ยงด้านการชำระเงินอ่านบทความ →
ส่งเลนส์ตัวอย่างมาเพื่อทดสอบการป้อนฟรี 48 ชั่วโมง และรับการประเมินผลตอบแทนการลงทุน (ROI) ที่จัดทำให้เฉพาะคุณ — วัดจากเลนส์ของคุณจริง ไม่ใช่ประมาณจากโบรชัวร์















