Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00

O 85 % szybsza zmiana soczewek (z ponad 25 min do mniej niż 5 min) i o 30 % większa przepustowość u wiodącej chińskiej marki telewizorów — dwa wielokanałowe podajniki JHIMS DPS-2, ponad 15 typów soczewek.

O 85 % szybsza zmiana soczewek — z ponad 25 minut do mniej niż 5 minut — i o 30 % większa przepustowość u wiodącej chińskiej marki telewizorów, dzięki dwóm wielokanałowym podajnikom wibracyjnym soczewek JHIMS DPS-2 i ponad 15 typom soczewek.
W skrócie: kim jest klient, co produkuje i co stało za projektem przezbrojeń.
Klient produkuje listwy podświetlenia telewizorów i moduły wyświetlaczy w ponad 15 typach soczewek, zmieniając soczewki 3–5 razy na zmianę. Każde przezbrojenie zajmowało 25 minut, nawet gdy podajnik był już wystrojony — od jednej do dwóch godzin utraconej produkcji dziennie. W produkcji wieloasortymentowej podajnik ocenia się po tym, jak szybko linia zmienia soczewki bez inżyniera na hali, a nie po prędkości szczytowej.
Wiodąca chińska marka telewizorów wytwarza listwy podświetlenia telewizorów i moduły wyświetlaczy w ponad 15 typach soczewek, w bardzo zróżnicowanym asortymencie. Produkcja wymaga 3–5 przezbrojeń na typ soczewki w ciągu zmiany, a każda minuta przezbrojenia bezpośrednio zmniejsza produkcję.
Przed instalacją DPS-2 każde przezbrojenie oznaczało ręczne dostrojenie częstotliwości i amplitudy drgań, szerokości toru oraz czujników do kolejnego typu soczewki — proces liczony w dziesiątkach minut, powtarzany kilka razy na zmianę i na wielu liniach.
Każde przezbrojenie oznaczało ręczne dostrojenie częstotliwości, amplitudy, szerokości toru i czujników, a następnie uruchamianie podajnika aż do uzyskania akceptowalnej orientacji — dziesiątki minut, kilka razy na zmianę. Amplituda dryfowała także w miarę opróżniania się mis, więc operatorzy regulowali parametry w trakcie zmiany, nawet gdy produkt się nie zmieniał. Przezbrojenia kosztowały produkcję, dryf kosztował jakość, a jedno i drugie pochłaniało uwagę operatora.

Powodowały to dwa mechanizmy. Strojenie jest ręcznym poszukiwaniem: częstotliwość, amplituda, szerokość toru i położenie czujników wzajemnie na siebie wpływają, więc działające ustawienie znajduje się iteracyjnie, a nie przez obliczenia. Po drugie, napędy jednozęstotliwościowe wchodzą w rezonans — obciążenie misy zmienia zachowanie układu masa-sprężyna — więc ustawienie, które dobrze orientuje soczewki w pełnej misie, dryfuje w miarę jej opróżniania i wymusza korekty również między przezbrojeniami.
Co obejmowało przezbrojenie przed projektem, a co obejmuje teraz — krok po kroku.
| Krok przezbrojenia | Przed (ręczne strojenie) | Po (DPS-2) |
|---|---|---|
| Wybór produktu | Odczyt notatek, identyfikacja typu soczewki | Wybór nazwanego profilu na panelu HMI |
| Ustawienie częstotliwości i amplitudy | Strojenie ręczne metodą iteracji | Przywoływane w mniej niż 3 sekundy |
| Ustawienie szerokości toru | Regulacja mechaniczna | Regulacja bez narzędzi, około 2 minut |
| Ustawienie czujników | Regulacja i sprawdzenie metodą prób | Przywoływane wraz z profilem |
| Potwierdzenie orientacji | Praca aż do akceptowalnej orientacji | Weryfikacja 1–2 minuty |
| Razem na przezbrojenie | ponad 25 minut | Poniżej 5 minut |
| Wymagane umiejętności operatora | Doświadczony technik | Operator linii |

Cztery wymagania określają dostarczoną maszynę. Przezbrojenie w kilka minut: wybór produktu, regulacja toru podawania i kontrola orientacji kończą się w kilka minut bez specjalistycznych narzędzi. Stabilne podawanie: wydajność i odrzuty utrzymują się od pełnej misy aż do jej opróżnienia. Obsługa wielu soczewek: ponad 15 typów soczewek z zapisanych ustawień, bez przezbrajania oprzyrządowania. Niewielka zależność od operatora: przezbrojenie wykonuje operator linii, a nie inżynier.

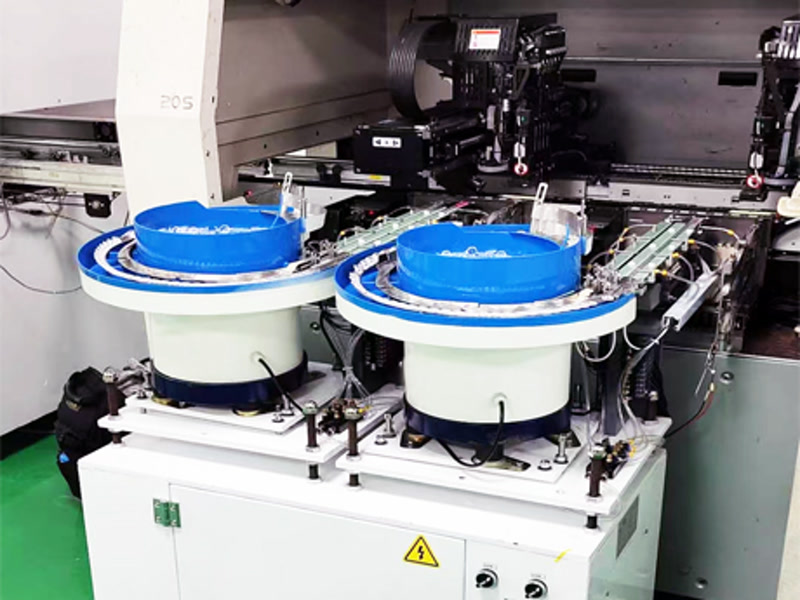
JHIMS dostarczył 2 podajniki soczewek DPS-2, skonfigurowane jako wielokanałowe jednostki wibracyjne pod portfolio ponad 15 typów soczewek klienta:
JHIMS dostarczył dwa podajniki soczewek DPS-2 jako wielokanałowe jednostki wibracyjne dla portfolio ponad 15 typów soczewek klienta. Każdy typ soczewki jest kalibrowany raz – częstotliwość, amplituda, szerokość toru, położenie czujników – i zapisywany jako nazwany profil w sterowniku PLC Mitsubishi FX5U: do 50 profili, przywoływanych w mniej niż 3 s. Regulacja bez narzędzi eliminuje pracę mechaniczną: przezbrojenie staje się wyborem, a nie strojeniem.
Z dokumentacji sprzedaży JHIMS:
| Data | Pozycja | Model | Ilość |
|---|---|---|---|
| 2019-06-01 | Podajnik wibracyjny soczewek | JHIMS DPS-2 | 2 |
| Cecha | Szczegóły |
|---|---|
| Zakres średnic soczewek | 3 mm – 25 mm |
| Typy soczewek | Soczewki refleksyjne czterokątowe z trzema nóżkami, wewnętrzne i zewnętrzne |
| Liczba torów | Standardowo 2 tory talerzowe, rozszerzalne do 10; 2 tory liniowe |
| Prędkość transferu | 0,5–1 s na soczewkę (pojedynczy kanał) |
| Wskaźnik odrzuceń | Poniżej 0,5 % |
| Przezbrojenie | Mniej niż 5 minut – przywołanie profilu z PLC i regulacja toru bez narzędzi |
| PLC i HMI | Mitsubishi FX5U + 7-calowy panel HMI Weintek (50 profili) |
| Zasilanie | 220 V AC, 50–60 Hz, jednofazowe, 0,55 kVA |
Zapis zamówienia: dwa podajniki wibracyjne soczewek JHIMS DPS-2 dostarczone 2019-06-01, każdy ustawiony dla asortymentu soczewek klienta. Platforma obsługuje soczewki o średnicy 3–25 mm i obejmuje soczewki reflektorowe trójnóżkowe i czterokątne, które stanowią większość portfolio. Dwa tory tarczowe są standardem (rozszerzalne do dziesięciu), z dwoma liniowymi torami wyrównującymi przy 0,5–1 s na soczewkę na kanał. Dodatkowe tory zwiększają wydajność bez ponownej kwalifikacji soczewek w produkcji.
Wydajność kanału: jeden kanał przenosi 0,5–1 s na soczewkę, czyli 3 600–7 200 UPH; cztery kanały pracujące razem osiągają 14 400–28 800 UPH.

Wdrożenie przebiegło w trzech etapach. Najpierw skatalogowano asortyment soczewek – ponad 15 typów wraz z ich geometrią, powłokami i tolerancjami montażu – określając potrzebne profile. Następnie każdy typ skalibrowano raz i zapisano jako nazwany profil, dzięki czemu wiedza z rozruchu pozostaje w maszynie, a nie u inżyniera, który ją stroił. W trzecim etapie podajniki zintegrowano z linią, a profile zweryfikowano względem dysz produkcyjnych.
Po instalacji podajnika soczewek DPS-2 klient zgłosił następujące usprawnienia (opublikowany zapis przypadku JHIMS):
| KPI | Przed | Po (DPS-2) | Poprawa |
|---|---|---|---|
| Czas przezbrojenia | ponad 25 minut | Poniżej 5 minut | redukcja o 85 % |
| Codzienny przestój | 75–125 minut | Mniej niż 20 minut | redukcja o 85 % |
| Wydajność | Stan bazowy | +30% | Znacząca |
Przezbrojenie spadło z ponad 25 minut do mniej niż 5 – redukcja o 85 % – a codzienny przestój z 75–125 minut do mniej niż 20, również o 85 %. Wydajność wzrosła o 30 % względem stanu bazowego sprzed projektu. Mechanizm znaczy więcej niż nagłówek: gdy profil jest wybierany, a nie maszyna przestrajana, oszczędność nie zależy od doświadczenia operatora, a amplituda jest utrzymywana przy opróżniających się misach.

Podajnik soczewek DPS-2 ograniczył także zależność od operatora: przywoływanie nazwanych profili i szybkie wymiany bez narzędzi pozwalają personelowi linii zmieniać typy soczewek bez specjalistycznego strojenia, a te same jednostki obsługują obecnie zarówno linie podświetlenia telewizorów, jak i modułów kamer smartfonów.
PolecanePodajnik soczewek JHIMS DPS-2Wielokanałowy podajnik wibracyjny soczewek – 0,5–1 s na soczewkę, odrzuty poniżej 0,5 %, przywoływanie profili z PLC.Zobacz produkt → UzupełnieniaAutomat montażowy Yamaha YSM10Kompaktowy modułowy automat montażowy o dużej prędkości – 46 000 CPH, 96 podajników, e-Vision + Side View.Zobacz produkt →
 Drukarka pasty lutowniczej JHIMS L5Automatyczna drukarka szablonowa do montażu powierzchniowego – dokładność ±0,025 mm i druk wyrównywany wizyjnie dla linii montażu powierzchniowego.Zobacz produkt →
 PowiązaneJHIMS S630 3D SPITrójwymiarowa inspekcja pasty lutowniczej – weryfikuje jakość wydruku przed lutowaniem rozpływowym.Zobacz produkt →
 PowiązanePiec rozpływowy JHIMS R10Bezołowiowe lutowanie rozpływowe gorącym powietrzem dla linii montażu powierzchniowego – 20 stref grzewczych, szczyt do 300 °C.Zobacz produkt →
 PowiązaneWkrętarka JHIMS ZM500Zautomatyzowane wkręcanie i wykręcanie śrub w montażu elektroniki.Zobacz produkt →
 FAQ podajnika wibracyjnego soczewek DPS-240 pytań i odpowiedzi z praktyki o DPS-2: prędkość, kanały, soczewki, przezbrojenie i integracja.Przeczytaj artykuł →Podawanie dwuczęstotliwościowe a jednozęstotliwościoweDlaczego wibracja dwuczęstotliwościowa utrzymuje stabilną amplitudę przy opróżnianiu misy.Przeczytaj artykuł →
 Ręczne czy automatyczne podawanie soczewek w montażu powierzchniowymPorównanie ręcznego montażu z automatycznym podawaniem soczewek w produkcji o dużej różnorodności.Przeczytaj artykuł →
 Studium przypadku podajnika soczewek: podświetlenie TV, XiamenWydajność z 6 000 do 10 000 CPH i o 87 % mniej zatorów u czołowego producenta paneli TV w Xiamen.Przeczytaj artykuł →Analiza ROI podajnika soczewek JHIMSAnaliza okresu zwrotu: automatyczne podawanie soczewek a montaż ręczny.Przeczytaj artykuł →Przewodnik rozwiązywania problemów DPS-2Diagnostyka problemów z podawaniem, zatorami i kalibracją w DPS-2.Przeczytaj artykuł →
Prześlij próbki swoich soczewek na bezpłatny 48-godzinny test podajnika soczewek DPS-2 – zweryfikujemy wydajność i poziom odrzutów na Twojej linii, a odpowiadamy w ciągu 12 godzin roboczych (pon.–sob., 09:00–23:00 czasu chińskiego standardowego, UTC+8).















