Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00

Oparte na pomiarach porównanie wydajności, jakości i pracy ludzkiej w podawaniu soczewek ręcznym, półautomatycznym i automatycznym, wraz z obliczeniami, które możesz sprawdzić na własnej linii.

Oparte na pomiarach porównanie wydajności, jakości, pracy i zwrotu z inwestycji dla podawania soczewek ręcznego, półautomatycznego i automatycznego, wraz z obliczeniami, które możesz sprawdzić na własnej linii przed zakupem.
Ręczne podawanie wygląda na darmowe, bo na fakturze nie ma maszyny. Pieniądze wychodzą czterema innymi drzwiami, a trzy z nich nigdy nie pojawiają się w zestawieniu kosztów.
Wprawny operator bierze soczewki pojedynczo i układa je w gnieździe orientującym. Opublikowane dane referencyjne użyte w porównaniu na tej stronie określają osiągalne tempo na 800–1 200 UPH na osobę, przy 5–15 % soczewek odrzucanych z powodu zatorów, zadrapań lub błędnej orientacji. Odsetek odrzutów nie jest stały: zmienia się wraz ze zmianą, zmęczeniem i partią soczewek, a na zmianie nocnej jest zwykle o 40 % wyższy niż na dziennej przy tym samym elemencie.
Zsumuj te pozycje, a koszt widoczny — wynagrodzenia plus złomowane soczewki — stanowi tylko około 30–40 % rzeczywistego kosztu ręcznego podawania.
Te same osiem pozycji kosztowych, wycenionych dla stanowiska ręcznego i stanowiska DPS-2. Sens tej tabeli jest taki, że widoczna pozycja — wynagrodzenia — nie jest największa.
| Pozycja kosztowa | Stanowisko ręczne | Stanowisko DPS-2 |
|---|---|---|
| Praca bezpośrednia | 2–3 operatorów na linię, wynagrodzenia według Twojej pełnej stawki | 1 operator nadzoruje cztery lub więcej maszyn |
| Braki i straty materiałowe | 5–15 % odrzuconych soczewek plus materiał już zużyty | Odrzuty poniżej 0,5 %, więc straty materiału zbliżają się do dolnej granicy procesu |
| Robocizna przy poprawkach | Każda źle zorientowana soczewka wykryta później i poprawiana ręcznie | Orientacja kontrolowana przed głowicą montażową |
| Mikroprzestoje | Restarty, uzupełnienia i korekty, które nigdy nie trafiają do rejestru przestojów | Ciągłe podawanie z usuwaniem zatorów na każdym kanale |
| Obciążenie kontroli | Wyższe odrzuty na wejściu oznaczają więcej elementów oznaczanych w kontroli optycznej (AOI) | Stabilny strumień wejściowy ogranicza fałszywe alarmy i powtórne kontrole |
| Zwroty od klientów | Wady, które przeszły kontrolę, wracają z kosztem frachtu i ryzykiem gwarancyjnym | Odrzuty kontrolowane u źródła, a nie na końcowym teście |
| Koszt urządzenia | Bez maszyny, ale i bez sufitu wydajności | Od ceny bazowej, która rośnie wraz z liczbą kanałów i opcjami |
| Rozruch i szkolenie | 2–4 tygodnie, zanim nowy operator osiągnie wydajność docelową | 1–3 dni szkolenia na interfejsie HMI |

JHIMS DPS-2 podaje soczewki z misy wibracyjnej z opatentowanym napędem dwuczęstotliwościowym, stabilizowanym przez sterowanie w pętli zamkniętej, dzięki czemu element dociera do punktu pobierania w tym samym tempie zarówno w pierwszej godzinie zmiany dziennej, jak i w ostatniej godzinie zmiany nocnej.

Poniższa tabela to porównanie, którego używamy z klientami podczas analizy wykonalności. Liczby są typowymi wartościami z danych inżynierskich JHIMS i z linii klientów; traktuj je jako punkt wyjścia i zweryfikuj na własnych soczewkach w teście próbki.
| Wskaźnik | Podawanie ręczne | Półautomatyczny | JHIMS DPS-2 |
|---|---|---|---|
| UPH (soczewki na godzinę) | 800–1 200 | 1 500–2 500 | 3 600–7 200 |
| Wskaźnik odrzuceń | 5–15 % | 2–5 % | Poniżej 0,5 % |
| Operatorzy na linię | 2–3 | 1–2 | 1 na 4+ maszyny |
| Czas przezbrojenia | 15–30 min | 10–20 min | Poniżej 5 min |
| Wahania między zmianami | ±30–40 % | ±15–25 % | Poniżej 3 % |
| Szkolenie operatora | 2–4 tygodnie | 1–2 tygodnie | 1–3 dni |
| Roczny koszt robocizny (1 zmiana) | $15 tys.–$25 tys. | $8 tys.–$14 tys. | $3 tys.–$5 tys. |
| Koszt urządzenia | $0 (tylko robocizna) | $4 tys.–$7 tys. | Wycena według konfiguracji |
| Typowy okres zwrotu | Nie dotyczy | 12–24 miesięcy | 6–11 miesięcy |
| Szacowany koszt w ciągu 5 lat | $90 tys.–$180 tys. | $45 tys.–$70 tys. | $22 tys.–$30 tys. |

Wycofany kalkulator online z tej strony wymagał dziewięciu danych. Cztery z nich decydują o prawie całym wyniku, więc obliczenia można wykonać na tablicy:
Na wynik najbardziej wpływają dwie zmienne: wartość soczewki (soczewka za $2 sprawia, że odrzuty są dziesięć razy droższe niż przy soczewce za $0,20) i struktura zmian (dwie zmiany mniej więcej podwajają oszczędności na robociźnie, nie podwajając kosztu maszyny).
Każda liczba na tej stronie prowadzi do dwóch źródeł: pomiarów inżynierskich JHIMS na platformie DPS-2 (wydajność podawania, odrzuty, powtarzalność orientacji, czas przezbrojenia) oraz udokumentowanych danych klientów z zainstalowanych linii w produkcji oświetlenia LED, elektroniki samochodowej, optyki medycznej i elektroniki użytkowej.
Nie musisz wierzyć nam na słowo. Wyślij 500–800 własnych soczewek, a my przeprowadzimy bezpłatny 48-godzinny test podawania i przekażemy raport ze zmierzoną wydajnością podawania, rozbiciem odrzutów i nagraniem Twoich soczewek w pracy — wraz z danymi szeregów czasowych, na których się opiera. Jeśli liczby nie potwierdzą się na Twoim elemencie, lepiej wiedzieć to przed złożeniem zamówienia.
Czytając tę stronę, warto odróżnić wartość zmierzoną od wartości przeniesionej. Wartość zmierzona pochodzi z konkretnej kombinacji soczewki, toru i oprzyrządowania, w której powstała; wartość przeniesiona to liczba zapożyczona z podobnej aplikacji i założona jako obowiązująca w Twojej.
Wydajność podawania i odrzuty to wartości zmierzone i właśnie te dwie liczby decydują o uzasadnieniu biznesowym — dlatego podajemy je na kanał, a nie na maszynę, oraz dlatego test próbki odbywa się na Twoim elemencie. Dane klientów pochodzą z zainstalowanych linii w oświetleniu LED, elektronice samochodowej, optyce medycznej i elektronice użytkowej, z których każda startowała z innego punktu wyjścia.
Weryfikacja tych liczb powinna być możliwa bez zaufania do ich dostawcy. Proś o surową strukturę każdego twierdzenia: wydajność podawania na kanał w zmierzonym czasie zmiany, liczbę odrzutów z kategoriami przyczyn oraz soczewkę i oprzyrządowanie, na których je uzyskano.
DPS-2 rejestruje wydajność podawania i odrzuty jako dane liniowe, więc te same pomiary można powtórzyć po instalacji i porównać z raportem z próbki, a nie z folderem reklamowym. Jeśli dostawca potrafi przedstawić pomiary, ale nie warunki, w jakich je uzyskał, traktuj liczbę jako twierdzenie; jeśli nie potrafi przedstawić ani jednego, ani drugiego, traktuj twierdzenie jako nieistniejące.
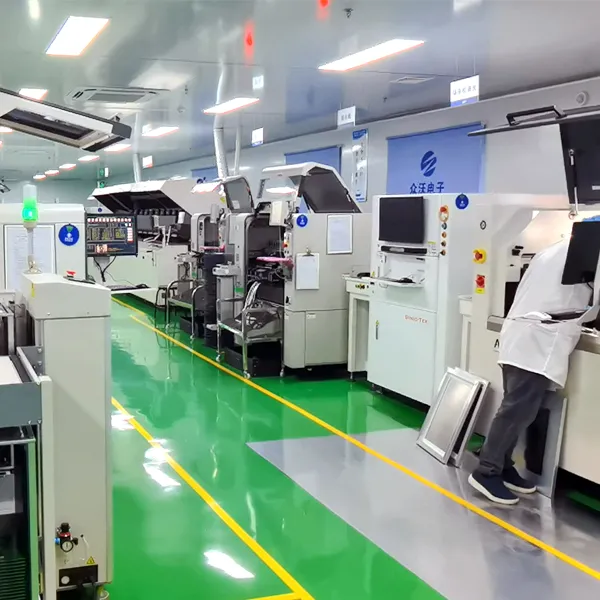
Zanim zautomatyzujesz, ustal, za który objaw naprawdę płacisz. Każdy objaw po lewej wskazuje inny pomiar, a pomiar decyduje o tym, czy podajnik to właściwy wydatek.
| Objaw na linii | Co to zwykle oznacza | Co zmierzyć najpierw |
|---|---|---|
| Automat montażowy czeka między cyklami | Wydajność podawania poniżej zużycia maszyny | Zużycie soczewek na godzinę w porównaniu z osiągniętą wydajnością podawania |
| Odrzuty rosną na zmianie nocnej | Orientacja i manipulacja zależne od zmęczenia | Odrzuty według zmian na tej samej soczewce i oprzyrządowaniu |
| Rosnąca liczba fałszywych alarmów kontroli optycznej (AOI) | Zmienność orientacji i zanieczyszczenia w materiale wejściowym | Odrzuty według przyczyn na etapie podawania |
| Czas przezbrojenia zjadający zmianę | Ręczne przezbrajanie oprzyrządowania dla każdego typu soczewki | Liczba przezbrojeń w tygodniu i minuty na jedno przezbrojenie |
| Liczba operatorów rosnąca wraz z wolumenem | Nakład pracy przy podawaniu rośnie liniowo z wydajnością | Pełny koszt robocizny na linię w miesiącu |
| Koszt braków przewyższający koszt robocizny | Wartość jednostkowa soczewki to dominująca strata | Liczba soczewek w miesiącu razy odrzuty razy koszt soczewki |
| Reklamacje klientów dotyczące zanieczyszczeń | Przenoszenie między tacą a gniazdem | Kategorie wad w teście końcowym i w zwrotach od klientów |
| Wolumen zbyt niski, by uzasadnić nakłady inwestycyjne | Brak ograniczenia, które usunęłaby automatyzacja | Miesięczny wolumen soczewek, organizacja zmian i wymagania jakościowe klientów |
| Asortyment zmienia się szybciej, niż amortyzuje się oprzyrządowanie | Koszt oprzyrządowania na typ przekracza wolumen, który ono obsługuje | Liczba sztuk na typ soczewki przed kolejną zmianą konstrukcyjną |
Automatyczne podawanie to decyzja dotycząca całej linii, a nie samej maszyny. Przed złożeniem zapytania ofertowego sprawdź z technologiem procesu te sześć punktów:
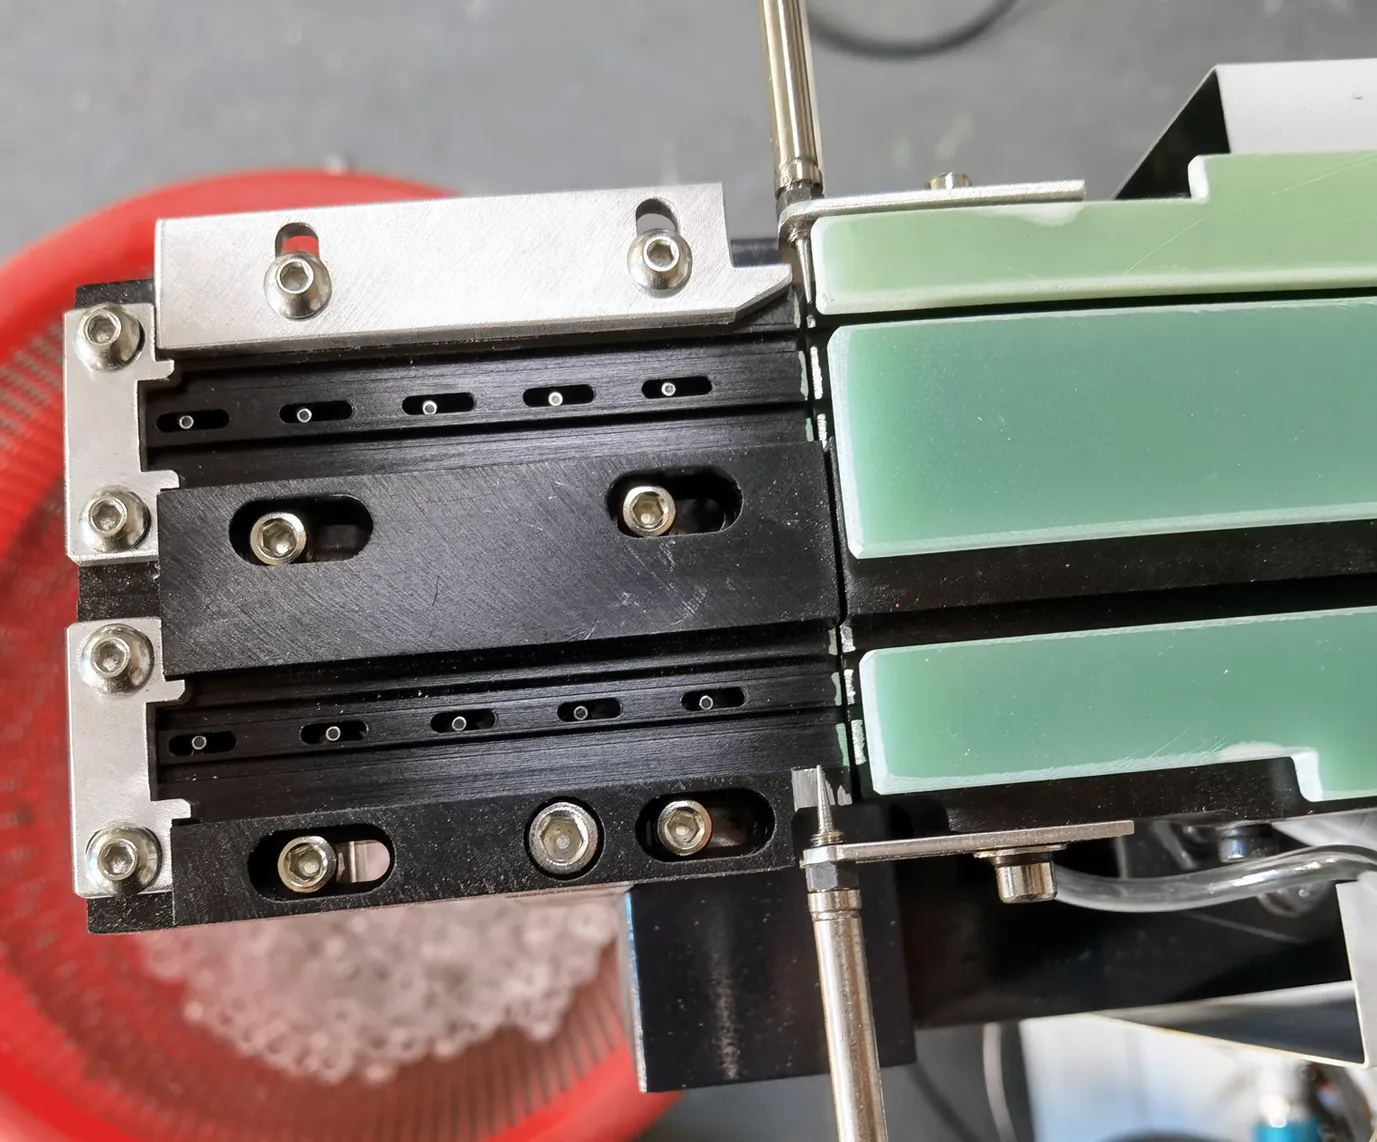
Najszybszy sposób rozstrzygnięcia dylematu ręcznie czy automatycznie na Twojej linii to porzucenie szacunków i pomiar. Prześlij 500–800 soczewek na bezpłatny 48-godzinny test podawania, a otrzymasz udokumentowany raport ze zmierzoną wydajnością podawania, rozbiciem odrzutów na przyczyny i powtarzalnością orientacji — te same dane, których używamy do szacowania zwrotu z inwestycji.
Jeśli najpierw chcesz poznać tło techniczne, przeczytaj, jak architektura dwuczęstotliwościowa zapewnia stabilne podawanie, albo przejrzyj pełną specyfikację DPS-2. Aby omówić strukturę zmian, koszt soczewki i przewidywany wolumen, napisz do inżyniera JHIMS na WhatsAppie — typowa odpowiedź w ciągu kilku godzin.
Po teście na próbce otrzymujesz dokument, na którym można działać: zmierzoną wydajność podawania na Twoich soczewkach, liczbę odrzutów z rozbiciem na przyczyny — orientacja, zatory, ślady na powierzchni — powtarzalność orientacji w punkcie odbioru oraz nagranie przebiegu, aby mechanizm można było obejrzeć, a nie tylko opisać.
Ponieważ test dostarcza również danych do konfiguracji, raport wraca z rekomendacją liczby kanałów i oprzyrządowania — czyli informacją, której potrzebuje szacunek zwrotu z inwestycji. Cena maszyny i liczba kanałów to jedyne dwa koszty, które model przyjmuje od dostawcy; wszystko inne — Twoje stawki, wolumen, koszt soczewki i obecny poziom odrzutów — pozostaje po Twojej stronie stołu.
Przeprowadź test, zanim wybierzesz dostawcę, a nie po. 48-godzinny przebieg z 500–800 soczewkami kosztuje jedno pudełko wysyłkowe i kilka dni, a albo potwierdza wymaganą wydajność, albo pokazuje, że do jej osiągnięcia potrzebna byłaby inna liczba kanałów lub inne oprzyrządowanie.
Oba wyniki mają wartość: pierwszy to decyzja podjęta na podstawie danych, drugi to decyzja podjęta przed wydaniem kapitału. Tam, gdzie linia już podaje automatycznie, a problemem jest jakość, a nie szybkość, ten sam test działa jak diagnostyka, ponieważ rozbicie odrzutów pokazuje, czy przyczyną jest tor, oprzyrządowanie czy sama partia soczewek.

Automatyzacja zmienia sposób, w jaki zawodzi etap podawania, a pierwszy miesiąc jest tym, w którym ta zmiana staje się widoczna. W układzie ręcznym jakość zależy od zmęczenia operatora, więc ryzyko rośnie w miarę upływu zmiany; na kontrolowanym podajniku tempo podawania zależy od napędu i oprzyrządowania, więc ryzyko przenosi się na konfigurację i na partię soczewek.
Pierwsze dni zwykle schodzą na trzech zadaniach: potwierdzeniu wysokości podawania wobec skoku dyszy, wczytaniu receptur soczewek do PLC, aby przezbrojenie było przywołaniem profilu, a nie regulacją, oraz dopracowaniu oprzyrządowania na rzeczywistych soczewkach produkcyjnych, a nie na próbkach testowych. Szkolenie operatorów trwa od jednego do trzech dni na wielojęzycznym HMI; warto dodać sesję o postępowaniu z odrzutami, gdzie nowy operator może ponownie wprowadzić zmienność.
W pierwszym miesiącu mierz trzy rzeczy i zapisuj je co tydzień: wydajność podawania wobec wymagań, odrzuty z rozbiciem na przyczyny oraz zmienność między zmianami. Trzeciej pozycji zwykle brakuje we wskaźnikach, bo linia ręczna ją ukrywa — zmiana nocna z odrzutami o 40 % wyższymi niż zmiana dzienna na tym samym elemencie to częste zjawisko, które rzadko trafia do raportu zmianowego.
Kontrolowany podajnik powinien utrzymywać zmienność poniżej 3 %; jeśli tego nie robi, przyczyną jest zwykle oprzyrządowanie, a nie napęd, co oznacza, że poprawka jest mechaniczna i konkretna. Ostatnia pozycja to dyscyplina: nie dostrajaj maszyny za każdym razem, gdy partia soczewek wydaje się trudna — podajnik regulowany przez trzy osoby w ciągu dwóch tygodni traci porównywalność, która czyniła test na próbce użytecznym.
Między w pełni ręcznym stanowiskiem a w pełni automatycznym podajnikiem leży rozwiązanie półautomatyczne i dla części fabryk jest to właściwa odpowiedź, a nie kompromis. Komórka półautomatyczna osiąga zwykle 1 500–2 500 UPH przy odrzutach w przedziale 2–5 %, wymaga jednego lub dwóch operatorów na linię i przezbraja się w 10–20 minut.
W porównaniu z podawaniem ręcznym eliminuje ocenę orientacji, pozostawiając operatorowi załadunek i kontrolę. Sprawdza się w produkcji, gdzie soczewka zmienia się kilka razy dziennie, a wolumen na typ jest umiarkowany, bo nie wymaga oprzyrządowania na każdy typ soczewki w takim samym zakresie. Pasuje też do zakładów, których wąskim gardłem nie jest podawanie: jeśli automat montażowy ogranicza coś innego, szybszy podajnik kupuje tylko dłuższą kolejkę.
W produkcji o dużym zróżnicowaniu asortymentu rachunek jest rzeczywiście dwustronny. Po stronie automatycznej oprzyrządowanie powstaje dla każdego typu soczewki, a przezbrojenie poniżej pięciu minut z recepturami PLC jest tym, co czyni mieszany harmonogram wykonalnym; po stronie ręcznej nie ma oprzyrządowania do zamortyzowania, więc każdą soczewkę można uruchomić jutro bez kosztu przygotowania.
Decyzja sprowadza się więc do tego, ile sztuk dany typ soczewki faktycznie przepracuje przed zmianą konstrukcji. Gdy ta liczba jest duża, oprzyrządowanie amortyzuje się w ciągu tygodni, a automatyzacja wygrywa jakością i robocizną. Gdy jest mała, a produkty rotują, często najlepszy jest układ hybrydowy: jeden automatyczny podajnik dla typów wysokowolumenowych oraz stanowisko półautomatyczne lub ręczne dla pozostałej części asortymentu, czyli „długiego ogona”.
 PowiązanePełna specyfikacja DPS-2Pełna specyfikacja DPS-2Zobacz produkt →
 UzupełnieniaAutomat montażowy Yamaha YSM10Kompaktowy modułowy automat montażowy o dużej prędkości – 46 000 CPH, 96 podajników, e-Vision + Side View.Zobacz produkt →
 Automat montażowy Yamaha YSM20RModułowy automat montażowy 95 000 CPH — współpracuje z liniami podawania soczewek DPS-2.Zobacz produkt →
 Inspekcja pasty lutowniczej (SPI) 3DWychwyć wady druku przed lutowaniem rozpływowym dzięki 100 % inspekcji pasty 3D.Zobacz produkt →
 Piec rozpływowy R10Bezołowiowe lutowanie rozpływowe gorącym powietrzem ze stabilnym profilem termicznym dla zespołów soczewek.Zobacz produkt →
 Urządzenie dozujące D900Precyzyjne dozowanie do powłok konforemnych i etapów klejenia soczewek.Zobacz produkt →
 ProduktWiedza o produkcie DPS-2Architektura, specyfikacja i dopasowanie do potrzeb kupującego.Czytajcie dalej →WsparciePrzewodnik rozwiązywania problemów DPS-2Procedury objaw → przyczyna → rozwiązanie.Przeczytaj przewodnik →
 Poradnik zakupowyJak wybrać podajnik soczewek do montażu powierzchniowego (2026)Ośmioetapowa ścieżka zakupu, karta oceny dostawcy i porównanie częstotliwości podwójnej i pojedynczejPrzeczytaj artykuł →
 Studium przypadkuStudium przypadku ROI podajnika soczewek SMTRealna zmiana KPI: odrzuty 12 %→0,3 %, UPH 900→3420, zwrot w 7 miesięcyPrzeczytaj artykuł →
 SłowniczekSłowniczek podawania soczewek w montażu powierzchniowymTerminologia podawania wibracyjnego, sterowania PID i wskaźników UPH.Przeczytajcie słowniczek →
 PorównaniePodajnik wibracyjny dwuczęstotliwościowy czy jednoczęstotliwościowyPorównanie techniczne obu technologii drgańPrzeczytaj artykuł →
Prześlij próbki soczewek i dane produkcyjne, a inżynier JHIMS zwróci zmierzony raport z testu oraz szacunek zwrotu z inwestycji dla Twojej linii. Standardowe warunki: 70 % zadatku T/T przy zamówieniu, 30 % T/T przed wysyłką.
Aby zobaczyć różnicę na rzeczywistych soczewkach: automatyczne podawanie soczewek LED na automacie montażowym, podajnik wibracyjny misowy w produkcji, a więcej nagrań z linii na kanale YouTube JHIMS.















