Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00

8-etapowa ścieżka zakupu wibracyjnych podajników soczewek do montażu powierzchniowego: wymagania, technologia, BOM, weryfikacja, TCO i ograniczanie ryzyka — z liczbami odbiorczymi, na które podpisuje się umowę.

Oparte na dowodach ramy wyboru systemu podawania soczewek na 8–10-letni okres eksploatacji: wymagania, technologia wibracji, BOM, TCO, odbiór oraz przypadki, w których nie należy kupować wcale.
Ten przewodnik jest dla inżynierów i kupców, którzy wybierają automatyczny podajnik soczewek po raz pierwszy — albo wymieniają podajnik, który generował przestoje. Można go czytać jak listę kontrolną: przeczytaj go raz, żeby poznać ścieżkę zakupu, a potem wróć do karty oceny i tabeli porównawczej, gdy zawężasz listę dostawców.
Wystarczą cztery dane wejściowe, aby ten przewodnik stał się narzędziem decyzyjnym: portfolio soczewek ze średnicami i obrysami, szczytowe zużycie wymagane przez linię, dane głowicy i dyszy automatu montażowego, który będzie obsługiwany przez podajnik, oraz liczba zmian soczewek w tygodniu. Te cztery odpowiedzi zamykają większość pytań dostawców, zanim jeszcze zostaną zadane. Jeśli wymieniasz podajnik, dodaj piątą daną: historię awarii istniejącej maszyny.
Zakup podajnika soczewek do montażu powierzchniowego to decyzja inwestycyjna, a nie zwykłe zamówienie towaru. Przejdź te osiem kroków po kolei — każdy usuwa konkretne ryzyko, zanim stanie się problemem produkcyjnym.
Opisz swoje portfolio soczewek, docelową wydajność, markę automatu montażowego i częstotliwość przezbrojeń, zanim skontaktujesz się z jakimkolwiek dostawcą.
Zdecyduj między technologią jednoczęstotliwościową a dwuczęstotliwościową na podstawie realnych liczb — stabilności amplitudy, wskaźnika odrzuceń i czasu przezbrojenia — a nie obietnic z folderów reklamowych.
Poproś o pełną specyfikację materiałową (BOM) z numerami katalogowymi producentów dla sterownika PLC, pneumatyki, czujników i prowadnic liniowych.
Sprawdź rejestrację działalności, rzeczywisty potencjał fabryki, certyfikat ISO 9001, referencyjnych klientów i patenty.
Zamodeluj zakup, transport, cła, instalację, utrzymanie i przestoje w horyzoncie 8 lat.
Nigdy nie płać 100 % z góry: stosuj 70 % zaliczki przelewem T/T + 30 % przed wysyłką (akredytywa L/C na widzenie u stałych klientów), z gwarancjami działania i 30-dniowym okresem odbioru.
Przed podpisaniem potwierdź warunki Incoterms, kod HS, cła importowe i świadectwa Form E/F.
Wykonaj 48-godzinny test starzeniowy, przetestuj podajnik na własnych soczewkach, a następnie skaluj metodą pilotażu.
Opisz swoją rzeczywistość produkcyjną, zanim skontaktujesz się z jakimkolwiek dostawcą:
Sformułuj każde wymaganie tak, aby dostawca mógł odpowiedzieć na nie liczbą. Portfolio soczewek to tabela: typ, średnica, obrys, materiał, powłoka, wymagana orientacja dyszy i miesięczny wolumen dla każdego typu. Wydajność to szczytowa godzina, jaką linia musi utrzymać, a nie średnia miesięczna — średnie ukrywają szczyty, przez które kolejne urządzenia w linii stoją bez elementów.
Przezbrojenia policz na podstawie dziennika linii, zamiast je szacować: ta liczba decyduje, czy oprzyrządowanie, receptury i czas weryfikacji są kosztem marginalnym, czy dominującym. W tym samym dokumencie dodaj wymagania środowiskowe — obsługę antystatyczną soczewek z powłoką, klasę pomieszczenia czystego, jeśli stanowisko podlega audytowi, oraz dostępne sprężone powietrze i zasilanie w miejscu użycia.
Zakończ progiem odbioru wyrażonym liczbą, pod którą podpisałbyś się bez wahania: maksymalny odrzut na uzgodnionym zestawie soczewek, minimalna wydajność podawania na kanał i tolerancja orientacji akceptowana przez dyszę automatu montażowego. Taki zestaw wymagań pomaga już na etapie wyceny: dostawcy, którzy potrafią go spełnić, odpowiadają w jednej rundzie konfiguracją i ceną, a ci, którzy nie potrafią, poproszą o złagodzenie progu — co samo w sobie jest cenną informacją.
Wymaganie jest użyteczne dla dostawcy tylko wtedy, gdy każdą jego pozycję można zamknąć liczbą lub rysunkiem. To arkusz, który trzeba wypełnić przed wysłaniem pierwszego zapytania ofertowego (RFQ).
| Wymaganie | Skąd pochodzą dane | Jak pojawia się w zamówieniu |
|---|---|---|
| Portfolio soczewek | Rysunki soczewek, specyfikacja powłoki, miesięczny wolumen dla każdego typu | Lista oprzyrządowania z jedną pozycją na typ soczewki i wymaganą orientacją |
| Szczytowa wydajność podawania | Bilans linii i godzinowe zużycie soczewek przez automat montażowy | Minimalna wydajność podawania na kanał, podana w sekundach na soczewkę |
| Próg jakościowy | Obecny odrzut na kontroli optycznej (AOI) lub w teście końcowym, według przyczyn | Maksymalny odrzut na uzgodnionym zestawie soczewek, z nazwanymi kategoriami przyczyn |
| Częstotliwość przezbrojeń | Dziennik produkcji z jednego tygodnia, policzony, a nie oszacowany | Liczba wymaganych receptur i czas przezbrojenia do weryfikacji |
| Interfejs maszyny | Model głowicy, dane dyszy lub przyssawki, dopuszczalna wysokość prezentacji | Zakres wspornika, wysokość pobierania i typ interfejsu (dyskretne I/O lub Modbus TCP) |
| Środowisko | Klasa czystości stanowiska, wymagania ESD, powietrze i zasilanie w miejscu użycia | Udokumentowana konfiguracja pod ESD lub pomieszczenie czyste, z wyszczególnionymi mediami |
| Identyfikowalność | Wymaganie klienta lub audytu dotyczące danych o podawaniu i odrzutach | Pola danych do rejestrowania i protokół ich raportowania |
| Plan odbioru | Własny protokół testów i KPI, według których mierzy się linię | Okres odbioru, zmierzone wartości i przypisane do nich środki zaradcze |

Najważniejszym różnicującym czynnikiem technicznym jest technologia wibracji. Porównaj oba warianty na realnych liczbach:
| Cecha | Jednoczęstotliwościowy | Dwuczęstotliwościowy (DPS-2) |
|---|---|---|
| Stabilność amplitudy | zmienność 15–30 % | zmienność poniżej 5 % |
| Wskaźnik odrzuceń | 2–5 % | <0,5 % |
| Regulacje przez operatora | Co 1–3 godz. | Brak (cała zmiana) |
| Przezbrojenie | 10–20 min | <5 min (presety PLC) |
Technologia wibracji decyduje o tym, czy podajnik podaje części w stałym tempie, czy dryfuje w miarę opróżniania misy, więc porównuj liczby, a nie nazwy architektur. Mierzalne zachowania to stabilność amplitudy przy różnym wypełnieniu misy, powtarzalność orientacji na mechanizmie wysypującym (escapement) oraz czas powrotu do normy po usunięciu zatoru.
Poproś o dane amplitudy w funkcji czasu z całej zmiany: pojedyncza wartość nie pokaże dryfu, natomiast krzywa, która pozostaje płaska od pełnej misy do prawie pustej, dowodzi, że napęd i jego pętla regulacji naprawdę pracują. DPS-2 rozdziela masowe podawanie okrężne od liniowego wyrównywania i zamyka pętlę na każdym napędzie, utrzymując wahanie amplitudy poniżej 5 % wobec 15–30 % typowych dla niekontrolowanego napędu jednoczęstotliwościowego.
Po drugie, zmierz, co dzieje się w punkcie pobierania. Powtarzalność orientacji wynika z oprzyrządowania i toru, więc nie da się jej przenieść między typami soczewek i należy ją podawać dla Twojej części z Twoim oprzyrządowaniem. Dlatego tabela porównawcza kończy się testem: odrzucenie poniżej 0,5 %, typowo 0,2–0,4 % po optymalizacji oprzyrządowania, mierzy się na konkretnej soczewce — każdy dostawca, który potrafi to powtórzyć, może pokazać Ci przebieg testu.
Poproś o pełną listę materiałową (BOM) z dokładnymi numerami katalogowymi producenta. Te komponenty decydują o niezawodności i o Twojej możliwości kupowania części zamiennych lokalnie w latach 3–8:
Lista materiałowa jest dokumentem zakupowym, więc czytaj ją właśnie tak: nazwa producenta, rodzina i numer katalogowy sterownika, pneumatyki, czujników, napędów i prowadnic liniowych. Zamienniki ogólne lub bez marki w którejkolwiek z tych pozycji zmieniają profil awaryjności maszyny, a co ważniejsze — dostępność części w trzecim roku.
Dwa pytania zamieniają BOM w ocenę: czy możesz kupić daną część samodzielnie w swoim kraju, jeśli dostawca zniknie, oraz czy dostawca ma ją w magazynie — i z jakim czasem wysyłki? Podajnik, którego sterownik lub układy pomiarowe można wymienić z lokalnych zapasów, to inna klasa aktywa niż taki, którego elektronika jest modułem dostępnym tylko u jednego źródła.
Tam, gdzie nie da się uzyskać BOM, punktem odniesienia jest karta specyfikacji — ale tylko wtedy, gdy podaje stabilność amplitudy i odrzucenia dla zdefiniowanej soczewki oraz gdy oferowany jest test na próbce. Te dwie pozycje — mierzalna specyfikacja i gotowość do przetestowania Twoich części — to najtańsze dostępne dla kupującego wskaźniki realnej wartości inżynierskiej. Wszystko inne w folderze reklamowym może napisać każdy.

Prawdziwy producent przetrwa weryfikację; firma handlowa zwykle nie. Sprawdź wszystkie pięć punktów:
Weryfikacja to sekwencja, a każdy krok jest tani. Zacznij od wpisu w rejestrze firm: zarejestrowany zakres działalności powinien obejmować produkcję, a nie wyłącznie sprzedaż lub dystrybucję, a kapitał zakładowy powinien odpowiadać skali deklarowanej przez dostawcę.
Następnie poproś o transmisję wideo na żywo, a nie galerię zdjęć — halę produkcyjną, stanowiska montażowe, strefę starzenia i burn-in oraz ludzi w nich trudno podrobić w czasie rzeczywistym. Na koniec sprawdź numer certyfikatu ISO w publicznym rejestrze jednostki certyfikującej i przeczytaj wiersz zakresu: certyfikat obejmujący sprzedaż, a nie projektowanie i produkcję, nie odpowiada na zadane pytanie.
Po czwarte, zadzwoń do klientów referencyjnych, którzy eksploatują podobną klasę soczewek, i zadaj trzy pytania, na które nie da się odpowiedzieć marketingiem: jak długo maszyna pracuje, co się zepsuło i jak to naprawiono oraz ile naprawa trwała. Po piąte, sprawdź patenty stojące za deklarowaną technologią. Producent, który naprawdę produkuje, odpowiada na wszystkie pięć punktów w około jeden dzień. Ten, kto nie potrafi, powiedział Ci coś ważnego, zanim jeszcze popłynęły pieniądze.

Cena zakupu to tylko 30–40 % 8-letniego TCO. Zbuduj model obejmujący zakup, transport, cła, instalację, konserwację prewencyjną i naprawczą, materiały eksploatacyjne oraz przestoje — największy pojedynczy czynnik różnicujący TCO. Komponenty klasy premium psują się 5–10 razy rzadziej i pozwalają na naprawy w 1–3 dni wobec 1–3 tygodni przy częściach ogólnych.
Zbuduj model na danych z własnej linii, a nie na założeniach dostawcy: największą pozycją jest przestój, a jego wycena jest inna w każdej fabryce. Cena zakupu to najłatwiejsza pozycja do wypełnienia i zwykle 30–40 % ośmioletniej sumy.
Dodaj fracht, cła i odprawę jako koszt dostawy do miejsca przeznaczenia; instalację i uruchomienie, w tym zatrzymanie i ponowne rozruch linii; szkolenie operatorów; oprzyrządowanie dla każdego typu soczewki, który możesz dodać później; materiały eksploatacyjne do konserwacji prewencyjnej; części zamienne według oczekiwanej żywotności; oraz nieplanowane postoje wycenione według Twojej własnej marży na godzinę utraconej produkcji.
Odpowiedź rozstrzygają dwie wrażliwości. Pierwsza to częstość awarii: komponenty klasy premium psują się kilkakrotnie rzadziej niż odpowiedniki ogólne i są naprawialne w dni, a nie w tygodnie, więc identyczne maszyny mogą dawać bardzo różne sumy przestojów.
Druga to przezbrojenie: na linii o dużej różnorodności stracone minuty na każdą zmianę soczewki mnożą się przez liczbę przezbrojeń w tygodniu i mogą w ciągu roku przewyższyć różnicę w cenie zakupu. Policz model dwa razy — raz z podwojoną awaryjnością wskazaną przez dostawcę — i sprawdź, czy decyzja wytrzymuje scenariusz pesymistyczny.
Zabezpiecz te warunki przed podpisaniem:
Wyślij swoje rzeczywiste soczewki na przedzakupowy test podawania — nigdy nie kupuj bez walidacji na własnym produkcie.
Wpisz do umowy gwarancje wydajności, 30-dniowy okres odbioru i neutralny arbitraż.
Nigdy nie płać 100 % z góry — stosuj 70 % zadatku T/T + 30 % przed wysyłką albo akredytywę płatną za okazaniem (L/C at sight) w przypadku stałych klientów.
Zacznij od 1–2 sztuk, mierz przez 90 dni, a potem skaluj na podstawie danych.
Wniosek eksperta: wybór podajnika soczewek do montażu powierzchniowego to decyzja na 8–10 lat. Oceniaj na podstawie dowodów — jakości komponentów, realnej wartości dostawcy i kosztu cyklu życia — a nie samej ceny zakupu.
Ograniczanie ryzyka to sekwencja zobowiązań, których spełnienie coś dostawcę kosztuje — właśnie dlatego są informatywne. Najpierw test podawania na Twoich własnych soczewkach: zamienia specyfikację w dane pomiarowe na Twojej części.
Potem pilotaż — jedna lub dwie jednostki na działającej linii przez określony czas, z KPI zapisanymi przed rozpoczęciem testu, aby wyniku nie interpretowano po fakcie. Potem umowa: płatności obejmujące etapy budowy, gwarancje wydajności na piśmie, okres odbioru ze środkami zaradczymi oraz gwarancja określająca czasy reakcji i wysyłki części zamiennych, a nie „staranne wysiłki”. Dopiero wtedy skalowanie do zamówienia na całą linię ma sens.
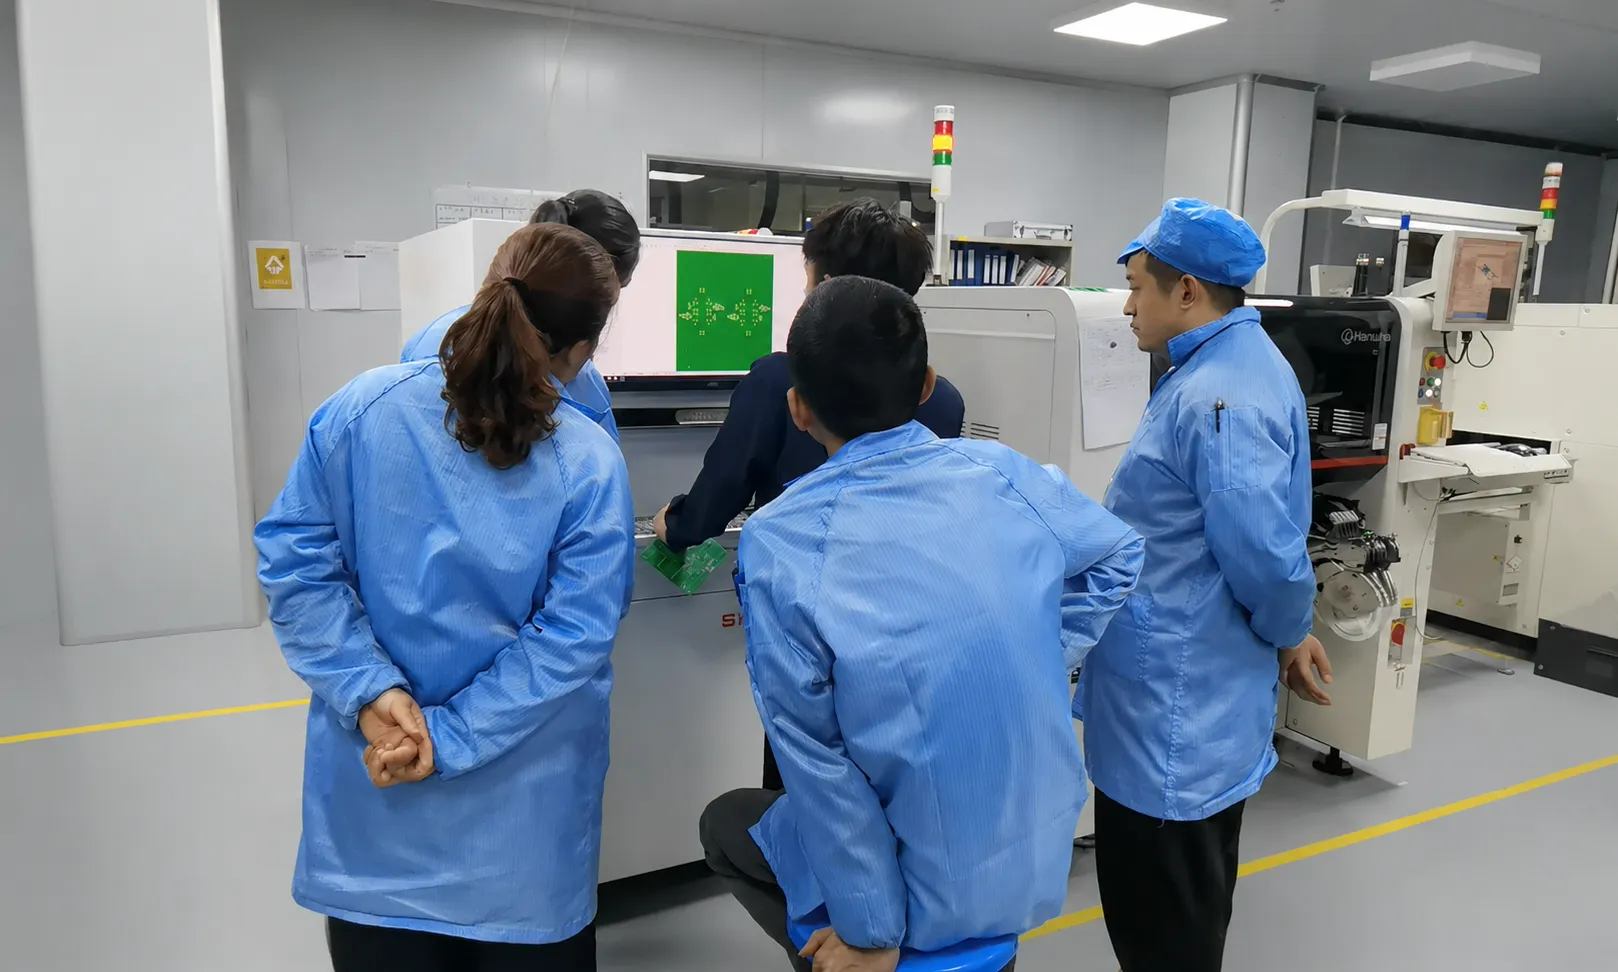
Oceń każdego dostawcę z listy krótkiej według tych samych ośmiu wymiarów. Dostawca, który przechodzi wszystkie osiem, ma realne zaplecze produkcyjne; tego, który oblewa test próbki lub warunki płatności, należy odrzucić niezależnie od ceny.
| Wymiar | Co sprawdzić | Kryterium zaliczenia |
|---|---|---|
| Rejestracja działalności | Wpis w rejestrze firm (gsxt.gov.cn) | Status wskazuje działalność produkcyjną; kapitał zakładowy zgodny z deklaracjami |
| Zaplecze produkcyjne | Wycieczka wideo na żywo lub wizyta na miejscu | Widoczne obróbka CNC, linie montażowe oraz strefy testów i starzenia |
| Certyfikacja jakości | Certyfikat ISO 9001 | Ważny i weryfikowalny na stronie jednostki certyfikującej |
| Klienci referencyjni | Rozmowy z klientami w Twojej branży i regionie | Referencje z tej samej branży gotowe rozmawiać bezpośrednio |
| Patenty | Sprawdzenie patentów na deklarowaną technologię | Kluczowe patenty weryfikowalne i należące do dostawcy |
| Test na próbce | Wyślij swoje rzeczywiste soczewki na test podawania | Zmierzone odrzucenie i stabilność amplitudy na Twoim produkcie |
| Płatności i umowa | Proponowane warunki płatności i gwarancji | Brak 100 % z góry; gwarancje wydajności + okres odbioru na piśmie |
| Serwis i gwarancja | Czas reakcji, części zamienne, zakres gwarancji | Udokumentowane SLA reakcji i dostępność części zamiennych |
Większość problemów z podajnikami jest kupowana, a nie rodzi się sama — wynikają z decyzji podjętych przed podpisaniem zamówienia. Unikaj tych ośmiu błędów:
Większość z tych błędów jest organizacyjna, a nie techniczna — dlatego się powtarzają. Zakup napędza porównanie ofert, które nigdy nie dotarło do oprzyrządowania ani do listy części zamiennych; test próbki pomija się, bo projekt się opóźnia; próg odbioru zostaje niezapisany, bo wszyscy zakładają, że jest oczywisty.
Lekarstwem jest procedura: jeden dokument wymieniający osiem wymiarów karty oceny, zmierzone wyniki testu próbki i kryteria odbioru jako podpisane liczby, sprawdzony przez inżyniera, który będzie pracował z maszyną, a nie tylko przez kupca, który negocjował. Dodaj analizę pre-mortem przed zamówieniem: jeśli ten podajnik zniknie z linii za osiemnaście miesięcy, jaki będzie powód?
Zestaw kartę oceny powyżej z DPS-2, a liczby się zgadzają — dlatego możemy zaproponować bezpłatny 48-godzinny test podawania, zanim podejmiesz decyzję. DPS-2 to w pełni automatyczny wibracyjny podajnik soczewek do automatów montażowych SMT:

Obsługuje soczewki 3–25 mm (typy z trzema nóżkami i czterokątnym odbiciem, wewnętrzne i zewnętrzne), jest dostarczany z 2 torami tarczowymi rozbudowywalnymi do 10, z opcją powłoki misy chroniącej przed ESD, i jest zgodny z 6 markami automatów montażowych. Każda jednostka przechodzi 48-godzinny test starzenia przed wysyłką.
Zobacz podajnik w pracy na rzeczywistych soczewkach — a potem poznaj stronę produktu DPS-2 aby poznać pełną specyfikację, lub obejrzyj więcej filmów o fabryce i maszynach JHIMS na YouTube.
Model kosztowy jest tyle wart, ile jego najsłabsza pozycja, a słabe pozycje w projektach podajników to te, których nikt nie pilnuje. Koszt dostarczenia należy do działu zakupów, instalacja do inżyniera linii, materiały eksploatacyjne do utrzymania ruchu, a przestoje do produkcji — po trzech działach i czterech arkuszach kalkulacyjnych do zarządu trafia samo porównanie cen zakupu.
Zbuduj model w jednym miejscu, wyraź horyzont w latach — podajnik kupowany na osiem do dziesięciu lat amortyzuje się w okresie, w którym cena zakupu jest mniejszościowym udziałem — i jasno określ założenia awaryjności: częstotliwość zakleszczeń, częstotliwość awarii czujników i napędów oraz czas reakcji, jakiego realnie można oczekiwać od każdego dostawcy.
Wynikiem nie jest jedna liczba, lecz przedział — i to przedział jest użytecznym rezultatem. Porównaj obok siebie wariant optymistyczny i pesymistyczny: maszyna droższa, która skraca nieplanowany postój z dni do godzin, może wygrać z zapasem, a tańsza maszyna z wolną ścieżką części zamiennych może przegrać, nawet jeśli jej podzespoły nie psują się częściej.
Uwzględnij w modelu jeszcze dwie pozycje. Oprzyrządowanie do typów soczewek, których dziś nie uruchamiasz, to realny przyszły koszt, wyceniany za typ, a czasem znaczący. Czas operatora po automatyzacji też nie jest zerowy — ktoś nadal ładuje soczewki, kontroluje odrzuty i wykonuje przezbrojenia, więc wycenianie stanowiska ręcznego przy pełnej obsadzie, a zautomatyzowanego na zero, zawyża oszczędność.
Dziewięć pozycji obejmuje cały ośmioletni horyzont. Wypełnij każdą na podstawie własnych danych; ostatnie dwie pozycje zazwyczaj rozstrzygają porównanie.
| Pozycja kosztowa | Co obejmuje | Źródło liczby |
|---|---|---|
| Koszt zakupu z dostawą | Maszyna, skonfigurowane kanały, oprzyrządowanie do wskazanych typów soczewek | Oferta z doliczonym frachtem, cłami i odprawą |
| Montaż i integracja | Wspornik, prace przy uchwytach, ustawienie wysokości podania | Rysunek dostawcy plus własna kalkulacja inżynierii linii |
| Instalacja i uruchomienie | Przestój linii podczas instalacji, robocizna przy uruchomieniu, przebieg weryfikacyjny | Harmonogram linii i plan uruchomienia |
| Szkolenia | Dni szkoleń dla operatorów i utrzymania ruchu | Opublikowany zakres szkoleń i twój plan zmianowy |
| Przyszłe oprzyrządowanie | Dodatkowe typy soczewek w wycenionej cenie za typ | Cennik oprzyrządowania w ofercie |
| Utrzymanie prewencyjne | Materiały eksploatacyjne, czyszczenie, okres kalibracji | Harmonogram przeglądów uzgodniony przy zamówieniu |
| Części zamienne | Części, których koniec żywotności przewiduje się w tym horyzoncie | Cennik części zamiennych z przewidywaną żywotnością każdej części |
| Nieplanowane przestoje | Godziny postoju przy własnej marży na godzinę utraconej produkcji | Twoja historia awarii oraz deklarowane przez dostawcę czasy reakcji |
| Koszt przezbrojenia | Minuty na zmianę soczewki, zweryfikowane, pomnożone przez liczbę zmian w tygodniu | Dziennik produkcji przezbrojeń i wydajności linii |

Są konfiguracje, w których poprawną odpowiedzią inżynierską jest pozostawienie stanowiska ręcznego, a powiedzenie tego wcześnie chroni projekt. Pierwsza z nich to niski wolumen na jednej zmianie przy soczewkach o niskiej wartości: oszczędność na robociźnie i odrzutach jest realna, ale mała, a maszyna nie zwróci się w horyzoncie, który większość właścicieli akceptuje, bez dodatkowych korzyści, takich jak identyfikowalność.
Druga to linia produktowa zmieniająca się szybciej, niż można zamortyzować oprzyrządowanie — typowe dla wczesnego prototypowania, gdzie każda rewizja wymaga nowych tarcz lub nowej geometrii toru, zanim poprzedni zestaw na siebie zarobi. Trzecia to fabryka bez problemu do rozwiązania: odrzuty są już niskie, urządzeniadownstream nie głodują, a żaden klient nie narzuca wymagań jakości wejściowej.
W takich przypadkach najpierw rozważ tańsze ruchy inżynierskie. Przezbrojenie istniejącego podajnika, który ma właściwy napęd i sterowanie, ale niewłaściwy tor, to często ułamek ceny nowej maszyny. Układ półautomatyczny — operator ładuje misę, a tor i mechanizm wydawania odpowiadają za orientację — może być właściwy, gdy źródłem wad jest orientacja, a nie ładowanie.
Zmiany w magazynowaniu i obsłudze na wcześniejszym etapie, takie jak podawanie na tacach lub w magazynkach, czasem eliminują zanieczyszczenia przypisywane podawaniu. Jeśli nic z tego nie dotyczy twojej sytuacji, a wolumen rośnie, wróć do liczb po dodaniu drugiej zmiany lub wzroście wartości soczewek: to zwykle tam arytmetyka się odwraca, a test próbek, który wtedy przeprowadzisz, będzie szybszy, bo praca nad wymaganiami jest już wykonana.
 PolecaneJHIMS DPS-2Podajnik wibracyjny soczewek do automatów montażowych SMT · 0,5–1 s na soczewkę · <0,5 % odrzutów · wyrównanie ±1 mm · 6 marek automatów montażowychZobacz produkt →
 UzupełnieniaAutomat montażowy Yamaha YSM10Kompaktowy modułowy automat montażowy o dużej prędkości – 46 000 CPH, 96 podajników, e-Vision + Side View.Zobacz produkt →
 Automat montażowy Yamaha YSM20RModułowy automat montażowy 95 000 CPH — współpracuje z liniami podawania soczewek DPS-2.Zobacz produkt →
 Inspekcja pasty lutowniczej (SPI) 3DWychwyć wady druku przed lutowaniem rozpływowym dzięki 100 % inspekcji pasty 3D.Zobacz produkt →
 Piec rozpływowy R10Bezołowiowe lutowanie rozpływowe gorącym powietrzem ze stabilnym profilem termicznym dla zespołów soczewek.Zobacz produkt →
 Urządzenie dozujące D900Precyzyjne dozowanie do powłok konforemnych i etapów klejenia soczewek.Zobacz produkt →
 Studium przypadkuStudium przypadku ROI podajnika soczewek SMTRealna zmiana KPI: odrzuty 12 %→0,3 %, UPH 900→3420, zwrot w 7 miesięcyPrzeczytaj artykuł →
 Poradnik zakupowyPozyskiwanie sprzętu SMT z ChinPrzewodnik po zakupach z zarządzaniem ryzykiem: weryfikacja dostawcy, karty ocen i zabezpieczenie płatnościPrzeczytaj artykuł →
 PorównanieRęczny czy automatyczny podajnik soczewek SMTKtóra metoda podawania pasuje do twojej produkcji?Przeczytaj artykuł →
 PorównaniePodajnik wibracyjny dwuczęstotliwościowy czy jednoczęstotliwościowyPorównanie techniczne obu technologii drgańPrzeczytaj artykuł →
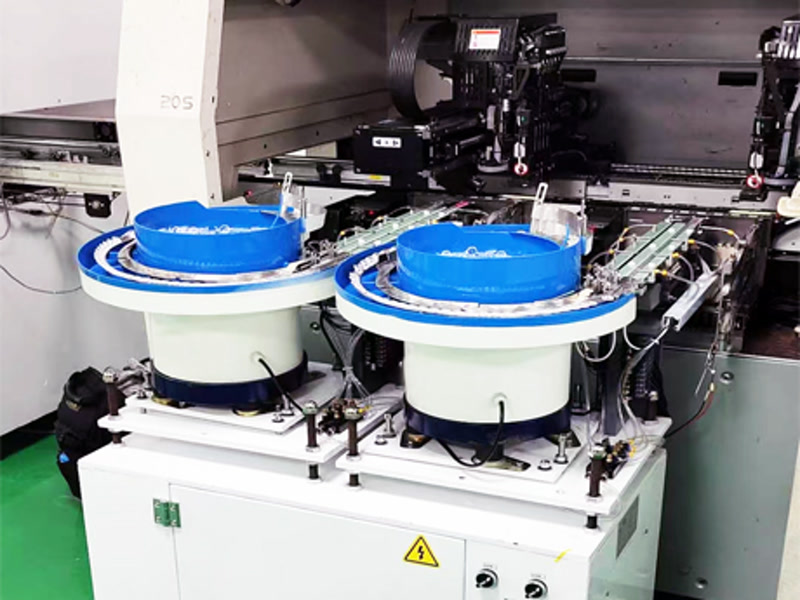 Studium przypadkuPrzypadek podajnika soczewek SMT: podświetlenie TV w XiamenWdrożenie podajnika soczewek na liniach produkcji podświetleń TVPrzeczytaj artykuł →
 Studium przypadkuPrzypadek podajnika wibracyjnego soczewek: oświetlenie LED w RosjiStudium przypadku podajnika wibracyjnego w produkcji oświetlenia LEDPrzeczytaj artykuł →
Wyślij próbki soczewek na bezpłatny 48-godzinny test podawania — najważniejszy krok w doborze podajnika. Ty mierzysz, my raportujemy, a ty decydujesz na podstawie danych.
Więcej poradników zakupowych i procesowych znajdziesz w naszym blogu technicznym.















