Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00
Adres
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Godziny pracy
Poniedziałek – piątek: 7:00–19:00
Weekend: 10:00–17:00

Poproś o wycenę
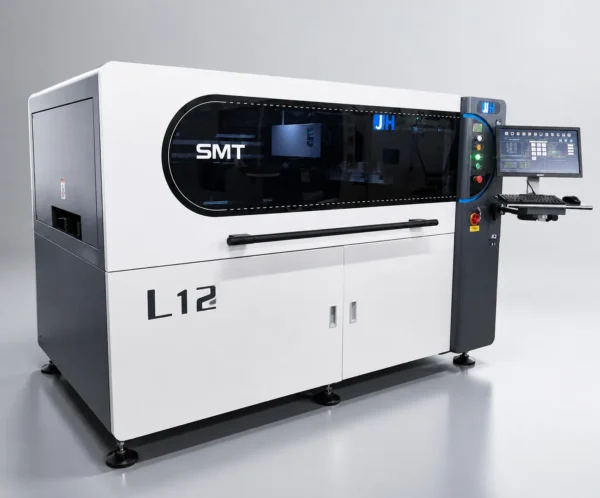
AUTOMATYCZNA DRUKARKA PASTY LUTOWNICZEJ
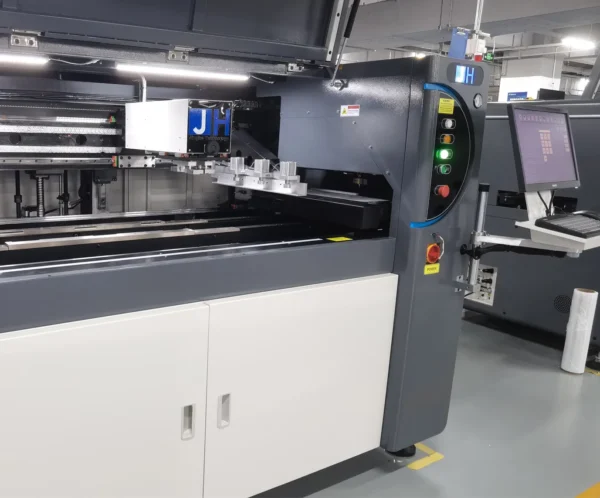
Drukarka pasty lutowniczej JHIMS L12 drukuje płytki PCB o wymiarach do 1200×350 mm z dokładnością ±0,025 mm, na ramach szablonu (stencil) do 1500×750 mm. Zaprojektowana dla produkcji miniLED, półprzewodników i nowej energii — z ultradrobnym drukiem 01005, trzystopniowym odklejaniem szablonu i wbudowaną inspekcją pasty lutowniczej 2D.
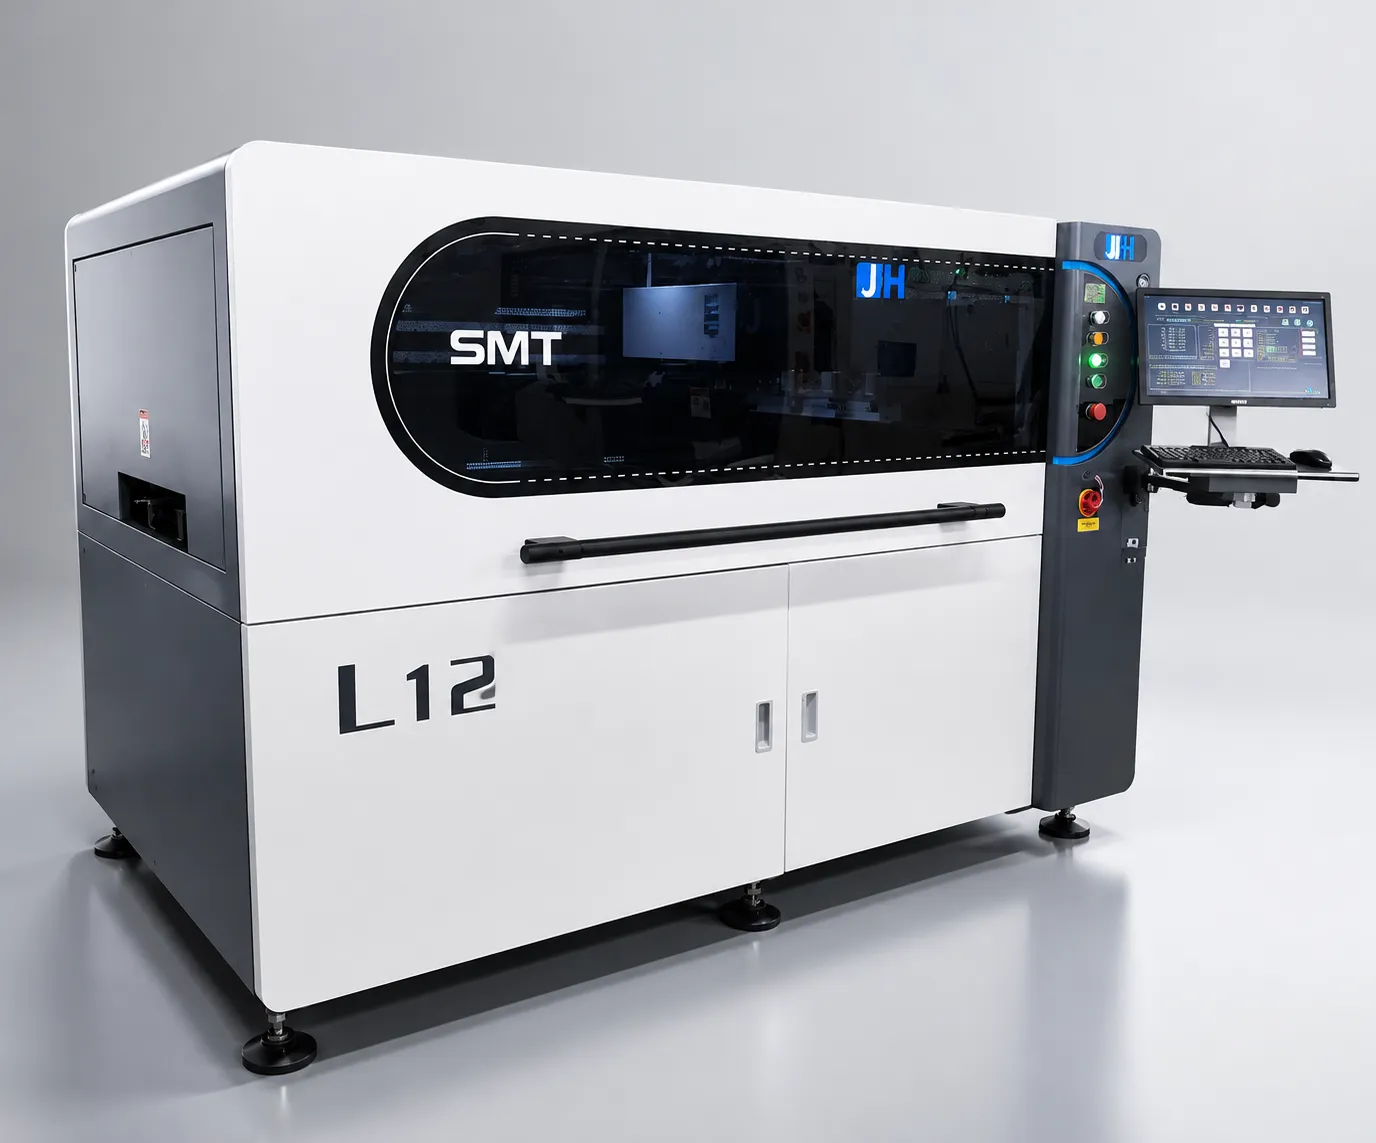
Urządzenie JHIMS L12 drukarka pasty lutowniczej to w pełni automatyczna drukarka wizyjna zaprojektowana dla wielkoformatowych modułów miniLED, pakowania półprzewodników i produkcji PCB dla nowej energii. Ta automatyczna wizualna drukarka pasty lutowniczej obsługuje płytki PCB od 50×50 mm do 1200×350 mm oraz ramy szablonu do 1500×750 mm, przy maksymalnej masie płytki 7 kg. Dzięki systemowi wizyjnemu CCD 1,3 megapiksela z obrazowaniem góra/dół i bezstopniową regulacją światła, dokładności druku ±0,025 mm, powtarzalności pozycjonowania ±0,015 mm oraz trzystopniowemu odklejaniu szablonu L12 zapewnia precyzyjne i powtarzalne nakładanie pasty na komponenty 01005 i ultradrobne ścieżki o rastrze 0,25 mm.
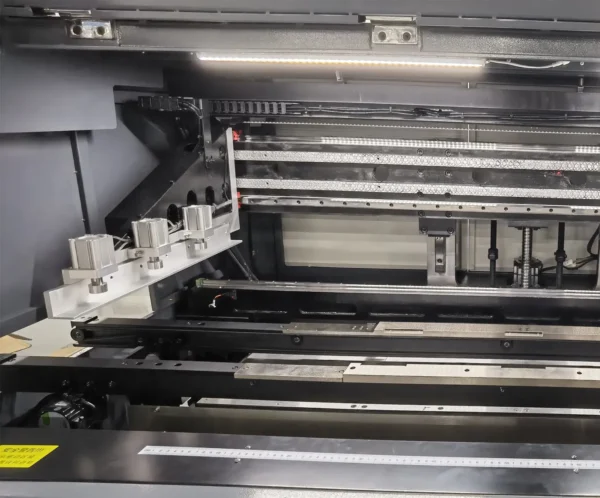
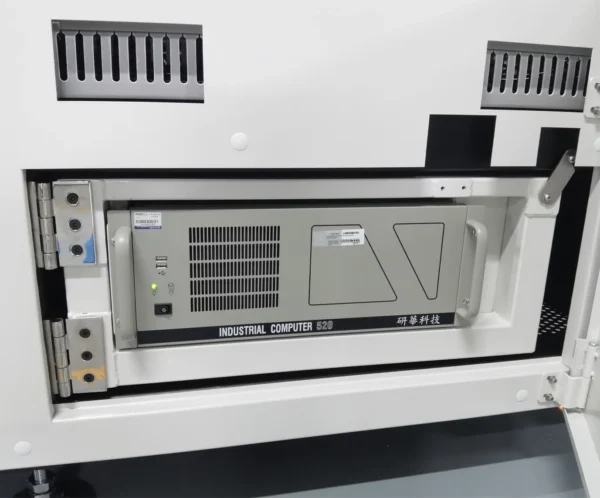
Automatyczna wizualna drukarka pasty lutowniczej L12 jest przystosowana do pracy przemysłowej 24/7: ma wzmocnioną ramę o nośności 1500 kg, jednosekcyjny tor transportowy o dużej prędkości (maks. 1500 mm/s) oraz przemysłowy system sterowania PC obsługujący łączność MES w standardzie Industry 4.0.
Zastosowania: Drukarka pasty lutowniczej L12 idealnie nadaje się do modułów miniLED, płytek pakowania półprzewodników, systemów zarządzania bateriami (BMS) w energetyce oraz wielkoformatowych zespołów PCB do 1200×350 mm.
Obsługuje płytki PCB od 50×50 mm do 1200×350 mm i ramy szablonu do 1500×750 mm przy maksymalnej masie płytki 7 kg — zaprojektowana dla modułów miniLED, pakowania półprzewodników i płytek dla nowej energii.
Kamera CCD 1,3 megapiksela z obrazowaniem góra/dół i bezstopniową regulacją światła. Pole widzenia 10×8 mm i cykl rejestracji 150 ms zapewniają szybkie i niezawodne wyrównanie względem punktów fiducial (znacznik) dla komponentów 01005 i obwodów o rastrze 0,25 mm.
Powtarzalność pozycjonowania ±0,015 mm w połączeniu z precyzyjną kontrolą nacisku rakli (squeegee) (0,5–25 kg) zapewnia spójne, równomierne nakładanie pasty lutowniczej na całym obszarze druku.
Programowalna odległość (0–20 mm) i prędkość (0–20 mm/s) odklejania oraz trzystopniowe oddzielanie szablonu gwarantują czyste uwolnienie pasty nawet z najmniejszych otworów szablonu (stencil), ograniczając wady na ultradrobnych elementach.
Wykrywa w czasie rzeczywistym zbyt małą ilość pasty, brak nadruku i mostki lutownicze jeszcze przed lutowaniem rozpływowym. Automatyczna kompensacja przesunięcia i automatyczne czyszczenie szablonu (stencil) utrzymują powtarzalną jakość w kolejnych cyklach.
Tryby czyszczenia na sucho, na mokro i próżniowo, z automatycznym generowaniem ściegu na podstawie wymiarów PCB. Zużycie płynu czyszczącego i papieru jest wyliczane automatycznie i można je regulować ręcznie.
Standardowa łączność MES rejestruje SOP oraz udostępnia dane urządzenia do przesłania, z konfigurowalnym wyjściem w standardzie Industry 4.0. Opcjonalnie: połączenie SPI, automatyczne cynowanie, pomiar temperatury i wilgotności oraz kamera identyfikowalności.
Całkowicie nowy interfejs z obsługą klawiszy skrótu. Swobodnie konfigurowalne poziomy uprawnień dla operatorów, techników i inżynierów. Blokada bezpieczeństwa zatrzymuje maszynę przy otwarciu drzwi.
| Parametr | Specyfikacja | Parametr | Specyfikacja |
|---|---|---|---|
| Model | L12 | Rama szablonu (min.) | 520×300 mm |
| Rama szablonu (maks.) | 1500×750 mm | Grubość szablonu | 0,06–0,15 mm |
| Pozycjonowanie szablonu | Pozycjonowanie ręczne | Min. wymiary PCB | 50×50 mm |
| Maks. wymiary PCB | 1200×350 mm | Grubość PCB | 0,4–6 mm |
| Wichrowatość PCB | < 1 % | Odstęp od krawędzi płytki | 2,5 mm |
| Wysokość płytki | 25 mm | Wysokość transportowa | 900±40 mm |
| Kierunek transportu | L→R; R→L; L→L; R→R | Prędkość transportu | Maks. 1500 mm/s (programowalna) |
| Tryb transportu | Jednosekcyjny tor transportowy | System podparcia PCB | Kołki magnetyczne / regulowany stół podnoszący / blok podporowy |
| Maks. masa PCB | 7 kg | Prędkość druku | 10–200 mm/s |
| Nacisk druku | 0,5–25 kg | Tryb druku | Pojedyncza lub podwójna rakla (squeegee) |
| Odległość odklejania | 0–20 mm | Prędkość odklejania | 0–20 mm/s |
| Tryb odklejania | Trzystopniowe odklejanie szablonu | Typ rakli (squeegee) | Stalowa (standard), gumowa |
| Powtarzalność pozycjonowania | ±0,015 mm | Dokładność druku | ±0,025 mm |
| Czas cyklu | <15 s (bez druku i czyszczenia) | Czas przezbrojenia | <5 minut |
| Metoda czyszczenia | Na sucho / na mokro / próżniowo (natrysk) | Położenie czyszczenia | Czyszczenie po prawej stronie |
| Prędkość czyszczenia | 10–200 mm/s | Pole widzenia CCD | 10×8 mm |
| Typ kamery | Kamera cyfrowa 1,3 MP | System kamer | Obrazowanie góra/dół, bezstopniowa regulacja oświetlenia |
| Czas cyklu kamery | 150 ms | Typy znaczników fiducial | Kwadrat, okrąg, trójkąt, romb, krzyż, pad lutowniczy, otwór |
| Rozmiar znacznika | 0,1–6 mm | Liczba znaczników | Maks. 4 |
| Detekcja 2D | Zbyt mała ilość pasty / brak nadruku / mostek lutowniczy | System identyfikowalności | Odczyt kodu kamerą, 2,5×2,5–8×8 mm |
| Wymagane sprężone powietrze | 4–6 kgf/cm² | Zużycie powietrza | ~5 l/min |
| Temperatura robocza | -20 °C ~ 45 °C | Wilgotność robocza | 30%~60% |
| Zasilanie | AC 220 V ±10 %, 50/60 Hz, 1Φ, 3,5 kW | Sposób sterowania | Sterowanie z komputera PC |
| Wymiary maszyny | 2200 (dł.)×1200 (szer.)×1500 (wys.) mm | Masa maszyny | ~1500 kg |
Urządzenie JHIMS L12 Ekstraduża, w pełni automatyczna wizyjna drukarka pasty lutowniczej to wszechstronna, niezawodna maszyna wykorzystywana w kluczowych dla bezpieczeństwa sektorach produkcji elektroniki na całym świecie.
L12 powstała z myślą o drukowaniu modułów miniLED, gdzie tysiące drobnych padów lutowniczych trzeba wypełnić pastą o powtarzalnej objętości na dużych powierzchniach paneli. Możliwość zadrukowania płytek 1200×350 mm i ram szablonów 1500×750 mm pozwala obsłużyć pełne matryce paneli LED, a dokładność ±0,025 mm i praca z rastrem 0,25 mm zapewniają odwzorowanie ultrasubtelnej geometrii padów w procesach miniLED COB i COG. System inspekcji 2D wychwytuje na pojedynczych mikropadach defekty w postaci zbyt małej ilości pasty i mostków, zanim płytka trafi do lutowania rozpływowego, co chroni wydajność na drogich panelach LED.
Podłoża półprzewodnikowe i płytki do obudów wymagają precyzyjnego, powtarzalnego nanoszenia pasty na pady o drobnym rastrze przy minimalnym ryzyku zanieczyszczenia. L12 umożliwia montaż komponentów 01005 z powtarzalnością pozycjonowania ±0,015 mm, trzystopniowe odformowanie w trybie snap-mode zapewniające czyste uwolnienie pasty z drobnych otworów oraz kamerę do identyfikowalności (zakres odczytu kodów 2,5×2,5–8×8 mm), która pozwala śledzić proces na poziomie całej partii. Standardowy interfejs MES obsługuje dokumentację danych wymaganą przez systemy jakości w produkcji półprzewodników.
Bateryjne systemy zarządzania (BMS), falowniki i energoelektronika w nowej energetyce korzystają z dużych płytek z grubą warstwą miedzi i ciężkimi komponentami. L12 obsługuje płytki do 1200×350 mm o masie do 7 kg, a system podparcia z magnetycznych pinów i regulowanego stołu podnoszącego zapewnia stabilny, płaski druk. Programowalny nacisk rakli (squeegee) do 25 kg gwarantuje pełne wypełnienie otworów nad ścieżkami wysokoprądowymi, a jednosekcyjny tor transportowy płynnie przesuwa ciężkie płytki z prędkością do 1500 mm/s.
W firmach EMS prowadzących produkcję mieszaną przezbrojenie w czasie poniżej 5 minut i automatyczne przywoływanie programów utrzymują wydajność linii przy częstych zmianach produktu. Inteligentny interfejs z dostępem opartym na rolach rozdziela uprawnienia operatora, technika i inżyniera, a standardowy system MES rejestruje SOP i dane maszynowe na potrzeby raportowania w duchu Przemysłu 4.0 — rozwiązanie idealne do spełnienia wymagań identyfikowalności stawianych dostawcom Tier-1 z branży motoryzacyjnej.
Znajomość technologii drukowania pasty lutowniczej jest niezbędna do optymalizacji procesu montażu powierzchniowego. Poniżej znajdziesz obszerny materiał referencyjny dla inżynierów i menedżerów procesu.
Pasta lutownicza jest płynem nienewtonowskim rozrzedzanym ścinaniem. Programowalna prędkość druku (10–200 mm/s) i nacisk (0,5–25 kg) w L12 pozwalają dopasować dynamikę rakli (squeegee) do lepkości pasty — zwykle 800–1200 kcps przy głowicy drukującej. Nacisk początkowy ustaw na około 0,5 kg na każde 100 mm długości rakli i koryguj w krokach co 0,5 kg. Przy pracy z drobnym rastrem (0,25 mm i mniej) zmniejsz prędkość druku i lekko zwiększ nacisk, aby otwory były w pełni wypełnione, a pasta nie przeskakiwała nad otworami.
L12 obsługuje ramy szablonów od 520×300 mm do 1500×750 mm o grubości 20–40 mm. Przy dużych panelach o wydajności odformowania decyduje konstrukcja otworów: utrzymuj współczynnik powierzchni ≥0,66 i współczynnik kształtu ≥1,5. Do pracy z drobnym rastrem miniLED i półprzewodnikami stosuj szablony (stencil) ze stali nierdzewnej ciętej laserowo, z elektropolerowanymi ściankami otworów i powłoką nano. Naprężaj siatkę równomiernie na całej dużej ramie, aby nie zapadała się w środku, bo to powoduje wahania grubości pasty.
Odformowanie to krytyczny moment, w którym szablon (stencil) odrywa się od zadrukowanej płytki. Trzystopniowy system snap-mode w L12 dzieli odrywanie na kontrolowane fazy o regulowanej odległości (0–20 mm) i prędkości (0–20 mm/s). Przy otworach o drobnym rastrze stosuj wolniejsze, wielostopniowe odrywanie, aby pasta czysto odchodziła od ścianek otworów; w standardowym montażu powierzchniowym szybszy snap poprawia wydajność. Stopniowane odrywanie zapobiega „efektowi podciśnienia”, który podnosi pastę przy nadrukach wielkopowierzchniowych.
Wbudowana inspekcja 2D w L12 wykrywa w czasie rzeczywistym zbyt małą ilość pasty, brak nadruku i mostki lutownicze. Dopuszczalne progi: odchylenie powierzchni pasty w granicach ±15 %, przesunięcie X/Y w granicach ±50 μm dla standardowych komponentów i ±25 μm dla drobnego rastra. System uruchamia automatyczną kompensację przesunięcia, a po wykryciu zbyt małej ilości pasty może wyzwolić czyszczenie szablonu. Śledź wyniki inspekcji partiami za pomocą kamery do identyfikowalności, aby budować bazę SPC na potrzeby ciągłego doskonalenia procesu.
Wykorzystaj w pełni możliwości L12, stosując się do poniższych wytycznych dotyczących eksploatacji i konserwacji.
1. Sprawdź zasilanie sprężonym powietrzem o ciśnieniu 4–6 kgf/cm² przez przewód 8 mm. 2. Sprawdź zużycie piór rakli (squeegee) (stalowe standardowo, gumowe opcjonalnie). 3. Uruchom cykl czyszczenia na sucho, aby usunąć resztki pasty. 4. Potwierdź szerokość transportera i piny podtrzymujące dla pierwszej płytki. 5. Sprawdź, czy znaczniki fiducial są czyste i nadają się do justowania wizyjnego. 6. Skontroluj poziom rozpuszczalnika i papieru czyszczącego. 7. Wydrukuj płytkę testową i przed rozpoczęciem produkcji obejrzyj ją w systemie 2D.
Co tydzień: Wyczyść prowadnice i śruby kulowe, sprawdź napięcie pasków, obejrzyj filtry powietrza, zweryfikuj równoległość rakli (squeegee). Co miesiąc: Nasmaruj prowadnice liniowe, skalibruj nacisk rakli (squeegee), zweryfikuj justowanie CCD i stałość oświetlenia. Co kwartał: Pełna kalibracja systemu, wymiana papieru czyszczącego i filtrów próżniowych, aktualizacja oprogramowania PC, kontrola zużycia toru transportowego. Rocznie: Kompleksowy przegląd wykonywany przez inżyniera z certyfikatem JHIMS, obejmujący pełną weryfikację dokładności.
1. Używaj magnetycznych pinów i regulowanego stołu podnoszącego, aby równomiernie podeprzeć ciężkie płytki (do 7 kg) — nigdy nie drukuj niepodpartych paneli. 2. Przy płytkach dłuższych niż 800 mm ustaw prędkość transportu poniżej maksymalnej, aby zapobiec przesunięciom wywołanym bezwładnością. 3. Dla każdego nowego produktu sprawdź luz krawędziowy płytki (2,5 mm) i wysokość płytki (25 mm). 4. W przypadku płytek odkształconych (tolerancja <1 %) stosuj mocowanie próżniowe, które zapewnia płaskie i stabilne ustawienie. 5. Przed długimi seriami potwierdź równomierne naprężenie szablonu.
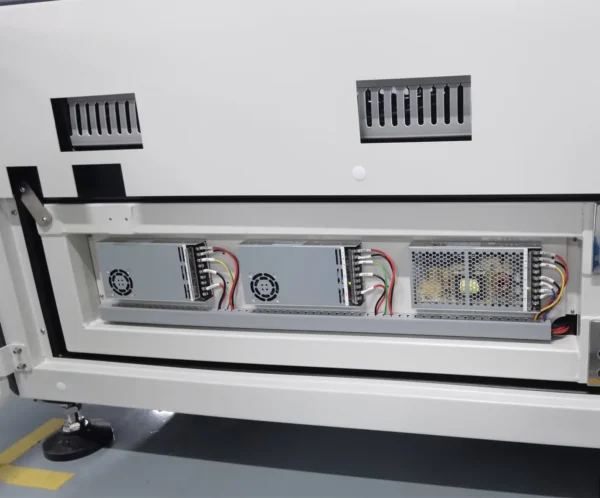
Utrzymuj temperaturę roboczą od -20 °C do 45 °C przy wilgotności 30–60 %. Czas życia pasty lutowniczej w temperaturze pokojowej wynosi zwykle 8–12 godzin — niezużytą pastę przechowuj w chłodni i śledź jej zużycie partiami. L12 wymaga dedykowanego przewodu uziemiającego i uziemienia ESD do ochrony elektrostatycznej oraz stabilnego zasilania AC 220 V ±10 %, 50/60 Hz, 3,5 kW z wtyczką brytyjską SS145 (13 A). Opcjonalny pomiar temperatury i wilgotności wyświetla warunki otoczenia w czasie rzeczywistym.
Zobacz dokładnie, gdzie drukarka pasty lutowniczej JHIMS L12 wpisuje się w proces montażu PCB i jak współpracuje z urządzeniami poprzedzającymi i następującymi.
L12 to pierwszy i najważniejszy etap w linii montażu powierzchniowego — jakość druku bezpośrednio decyduje o wydajności kolejnych etapów. JHIMS zapewnia pełne wsparcie integracji linii i bezproblemową komunikację z twoim systemem MES/ERP.
| Wskaźnik | Druk ręczny | JHIMS L12 | Zaleta |
|---|---|---|---|
| Dokładność druku | ±0,1 mm (zależnie od operatora) | ±0,025 mm | 4× lepiej |
| Powtarzalność pozycjonowania | Brak gwarancji | ±0,015 mm | Stabilny i powtarzalny |
| Czas cyklu | 25–35 sekund na płytkę | <15 sekund | 2–3× szybciej |
| Czas przezbrojenia | 15–30 minut | < 5 minut | 3–6× szybciej |
| Kontrola jakości | Kontrola wzrokowa (subiektywna) | Automatyczna 2D — inspekcja 100 % | pełne pokrycie |
| Wymagani operatorzy | 2–3 operatorów na zmianę | 1 operator obsługuje 3–4 drukarki | 67 % oszczędności pracy |
| Płytki wielkoformatowe | 1200×350 mm niepraktyczne przy pracy ręcznej | 1200×350 mm, do 7 kg | Możliwość pracy z ekstradużymi płytkami |
| Identyfikowalność procesu | Papierowe rejestry — wpisy ręczne | Cyfrowy rejestr — MES w duchu Przemysłu 4.0 | Pełna identyfikowalność |
Na podstawie typowych danych porównawczych z branży. Rzeczywiste wyniki mogą się różnić w zależności od zastosowania i warunków pracy.
Obliczenia opierają się na ofercie, którą przygotowujemy dla twojej drukarki pasty lutowniczej L12. Wprowadź obecne parametry produkcji, aby sprawdzić, jak szybko L12 na siebie zarobi.
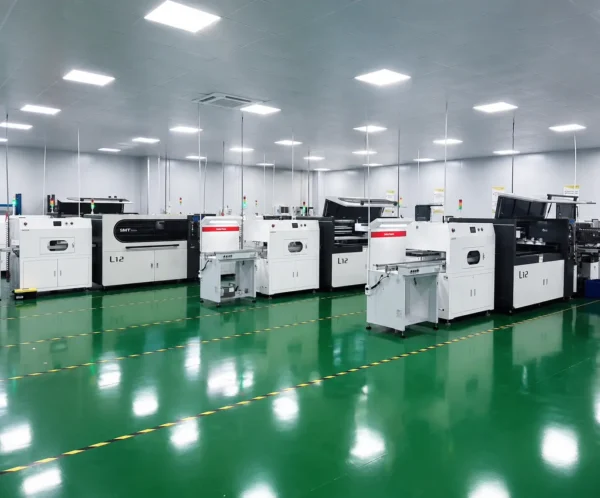
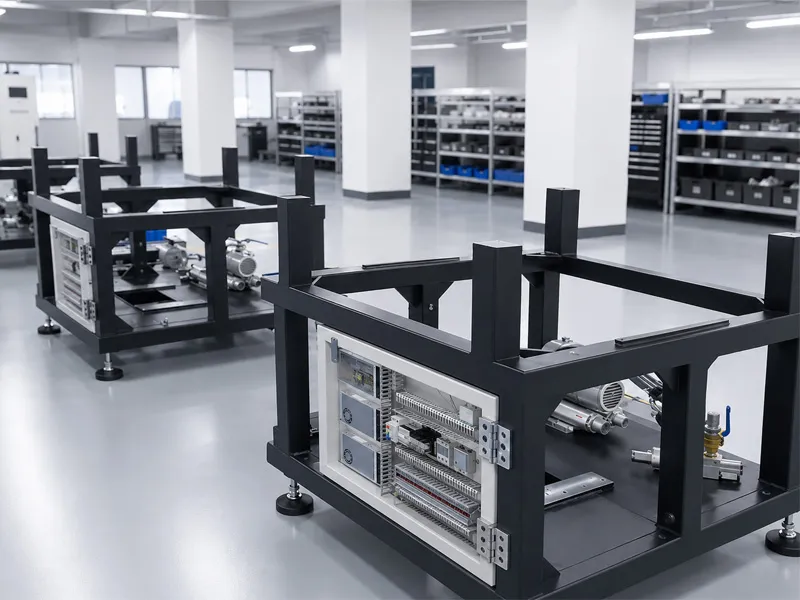
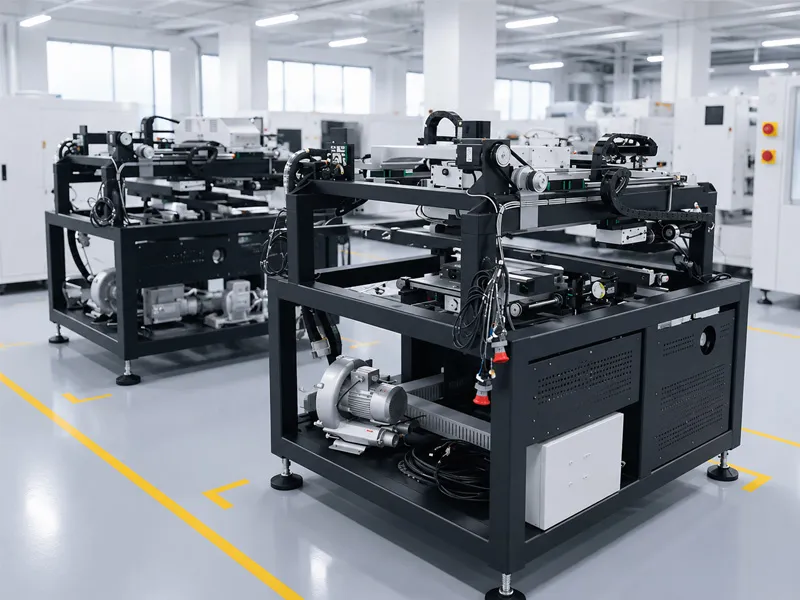
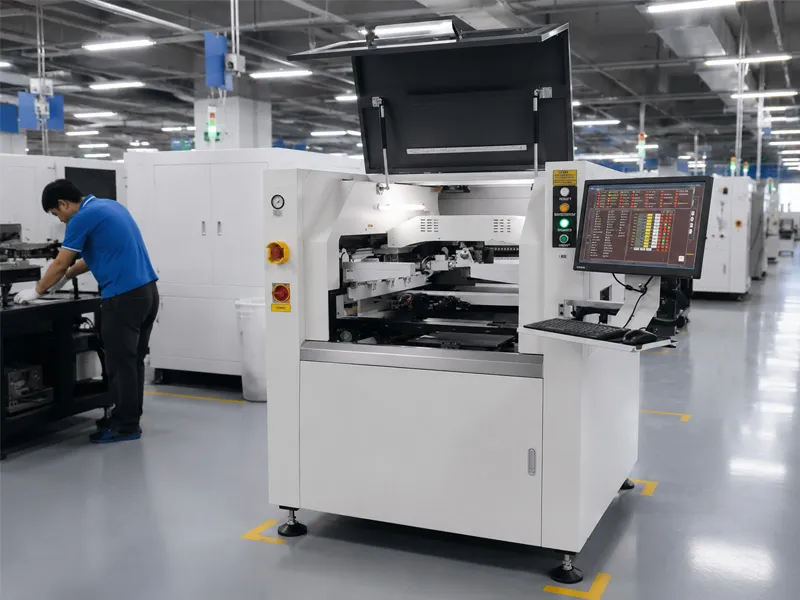
Odwiedź nasz nowoczesny zakład produkcyjny w Shenzhen w Chinach. Każda drukarka pasty lutowniczej JHIMS L12 jest montowana, kalibrowana i testowana według rygorystycznych standardów kontroli jakości przed wysyłką.

Zobacz, jak drukarka pasty lutowniczej JHIMS L12 wykonuje rzeczywiste zadania produkcyjne. Wszystkie filmy są udostępnione w serwisie YouTube, co zapewnia szybkie i niezawodne odtwarzanie na całym świecie.

HISTORIE SUKCESÓW KLIENTÓW
Rzeczywiste wdrożenia drukarki pasty lutowniczej JHIMS L12 na czterech kontynentach — od linii montażu powierzchniowego pod klucz po szybką produkcję wyświetlaczy LED. Każdy projekt jest wysyłany, instalowany i objęty wsparciem przez zespół JHIMS.
 LINIA SMT
Kompletna dostawa „pod klucz” w formule DDP — YSM10, drukarka pasty lutowniczej L5 i piec rozpływowy F8, zaprojektowane, zainstalowane i uruchomione jako jedna zautomatyzowana linia.
 DRUKOWANIE PASTY LUTOWNICZEJ
Automatyczna drukarka JHIMS L5 wdrożona u indyjskiego producenta OEM — dokładność ±0,01 mm, pełna automatyzacja i wymierne obniżenie kosztów w codziennej produkcji.
 WYŚWIETLACZE LED
Producent wyświetlaczy LED z Shenzhen zwiększył moce dzięki automatom montażowym YSM40R — wydajność 145K CPH i krótsza, smuklejsza linia produkcyjna.
 PRODUKCJA LED
Hiszpański producent oświetlenia LED pracuje na automacie montażowym YSM20R 24/7 — dwa lata ciągłej eksploatacji bez awarii i o 30 % wyższa wydajność.
CENTRUM WIEDZY
Praktyczne przewodniki, studia przypadków i materiały referencyjne o drukarce pasty lutowniczej L12, drukowaniu pasty i optymalizacji procesu, napisane przez inżynierów JHIMS — od strategii zakupowej po rozwiązywanie problemów produkcyjnych.
Filmy referencyjne: Jak obsługiwać w pełni automatyczną drukarkę PCB 1,2 m – krok po kroku; JHIMS | Drukarka pasty lutowniczej do PCB SMT i maszyna do druku szablonowego #PCB Printer; Automatyczna drukarka pasty lutowniczej do PCBA |automatyczna drukarka pasty lutowniczej z Chin #smt printer #solder printer.
| Waga | 1500 kg |
|---|---|
| Wymiary | 2200 × 1200 × 1500 mm |














