Alamat
Gedung A1, Runteng Industrial Park, Jalan Xishan No. 4, Komunitas Longteng, Kecamatan Shiyan, Distrik Bao'an, Shenzhen 518000, Tiongkok
Jam kerja
Senin – Jumat: 07.00–19.00
Akhir pekan: 10.00–17.00
Alamat
Gedung A1, Runteng Industrial Park, Jalan Xishan No. 4, Komunitas Longteng, Kecamatan Shiyan, Distrik Bao'an, Shenzhen 518000, Tiongkok
Jam kerja
Senin – Jumat: 07.00–19.00
Akhir pekan: 10.00–17.00

Perbandingan terukur atas kapasitas produksi (throughput), mutu, dan tenaga kerja antara pengumpanan lensa manual, semi-otomatis, dan otomatis, dengan perhitungan yang dapat Anda periksa sendiri di lini Anda.

Perbandingan terukur atas kapasitas produksi (throughput), kualitas, tenaga kerja, dan pengembalian modal antara pengumpanan lensa manual, semi-otomatis, dan otomatis, lengkap dengan perhitungan yang dapat Anda periksa di lini Anda sendiri sebelum membeli.
Pengumpanan manual tampak gratis karena tidak ada mesin pada faktur. Padahal uang keluar melalui empat pintu lain, dan tiga di antaranya tidak pernah muncul di lembar biaya.
Operator terlatih mengambil lensa satu per satu dan menempatkannya pada nest orientasi. Data bangku yang dipublikasikan untuk perbandingan di halaman ini menetapkan laju yang dapat dicapai 800–1.200 unit per jam (UPH) per orang, dengan 5–15% lensa ditolak karena macet, tergores, atau salah orientasi. Angka penolakan itu tidak tetap: nilainya bergeser mengikuti shift, kelelahan, dan batch lensa, dan shift malam biasanya menunjukkan penolakan 40% lebih tinggi daripada shift siang pada komponen yang sama.
Jumlahkan semua baris itu dan biaya terlihat — upah ditambah lensa terbuang — hanya mencakup sekitar 30–40% dari biaya pengumpanan manual yang sebenarnya.
Delapan pos biaya yang sama, dihitung pada stasiun manual dan pada stasiun DPS-2. Inti tabel ini adalah bahwa pos yang paling terlihat — upah — bukanlah yang terbesar.
| Baris biaya | Stasiun manual | Stasiun DPS-2 |
|---|---|---|
| Tenaga kerja langsung | 2–3 operator per lini, upah sesuai tarif beban Anda | 1 operator mengawasi empat mesin atau lebih |
| Scrap dan kehilangan material | 5–15% lensa ditolak, ditambah material yang sudah terpakai | Penolakan di bawah 0,5%, sehingga kehilangan material mendekati batas terendah proses |
| Tenaga kerja pengerjaan ulang | Setiap lensa yang tidak sejajar ditemukan kemudian dan diperbaiki secara manual | Orientasi dikendalikan di hulu kepala penempat (placement head) |
| Henti mikro (micro-stoppage) | Restart, pengisian ulang, dan koreksi yang tidak pernah tercatat di log waktu henti | Pengumpanan kontinu dengan pemulihan kemacetan per saluran |
| Beban inspeksi | Tingkat penolakan barang masuk yang lebih tinggi menandai lebih banyak komponen di AOI | Masukan yang stabil mengurangi alarm palsu dan inspeksi ulang |
| Retur pelanggan | Cacat yang lolos (escaped defect) kembali dengan beban biaya angkut dan risiko garansi | Penolakan dikendalikan di sumbernya, bukan pada uji akhir |
| Biaya peralatan | Tanpa mesin, tetapi juga tanpa batas kapasitas | Dari angka dasar yang meningkat seiring jumlah kanal dan opsi |
| Kenaikan kapasitas produksi dan pelatihan | 2–4 minggu sebelum operator baru mencapai laju target | Pelatihan 1–3 hari pada antarmuka manusia-mesin (HMI) |

JHIMS DPS-2 menyuplai lensa dari mangkuk bergetar (vibratory bowl) dengan penggerak dua frekuensi yang dipatenkan, distabilkan oleh kendali loop tertutup, sehingga komponen tiba di titik pengambilan pada laju yang sama baik pada jam pertama shift siang maupun jam terakhir shift malam.

Tabel di bawah ini adalah perbandingan yang kami gunakan bersama pelanggan dalam kajian kelayakan. Angka-angkanya adalah nilai tipikal dari data engineering JHIMS dan lini pelanggan; anggap sebagai titik awal dan verifikasi terhadap lensa Anda sendiri melalui uji sampel.
| Metrik | Pengumpanan manual | Semi-otomatis | JHIMS DPS-2 |
|---|---|---|---|
| UPH (lensa per jam) | 800–1.200 | 1.500–2.500 | 3.600–7.200 |
| Tingkat penolakan (rejection rate) | 5–15% | 2–5% | Di bawah 0,5% |
| Operator per lini | 2–3 | 1–2 | 1 per 4+ mesin |
| Waktu pergantian model (changeover time) | 15–30 menit | 10–20 menit | Di bawah 5 menit |
| Variasi antar-shift | ±30–40% | ±15–25% | Di bawah 3% |
| Pelatihan operator | 2–4 minggu | 1–2 minggu | 1–3 hari |
| Biaya tenaga kerja tahunan (1 shift) | $15K–$25K | $8K–$14K | $3K–$5K |
| Biaya peralatan | $0 (hanya tenaga kerja) | $4K–$7K | Harga sesuai konfigurasi |
| Pengembalian modal tipikal (payback) | Tidak berlaku | 12–24 bulan | 6–11 bulan |
| Perkiraan biaya 5 tahun | $90K–$180K | $45K–$70K | $22K–$30K |

Kalkulator daring yang sudah tidak dipakai di halaman ini meminta sembilan masukan. Empat di antaranya hampir menentukan seluruh keputusan, sehingga Anda dapat menghitungnya di papan tulis:
Dua variabel paling menentukan jawabannya: nilai lensa (lensa US$2 membuat penolakan sepuluh kali lebih mahal daripada lensa US$0,20) dan struktur shift (dua shift kurang lebih menggandakan penghematan tenaga kerja tanpa menggandakan biaya mesin).
Setiap angka di halaman ini bersumber dari dua hal: pengukuran rekayasa JHIMS pada platform DPS-2 (laju pengumpanan, penolakan, konsistensi orientasi, waktu pergantian model) dan data pelanggan terdokumentasi dari lini terpasang di bidang pencahayaan LED, elektronika otomotif, optik medis, dan manufaktur elektronika konsumen.
Anda tidak harus menerimanya begitu saja. Kirimkan 500–800 lensa milik Anda dan kami menjalankan uji pengumpanan gratis selama 48 jam, lalu mengirimkan laporan berisi laju pengumpanan terukur, rincian penolakan, dan video lensa Anda saat dijalankan — beserta data deret waktu di baliknya. Bila angkanya tidak terpenuhi pada komponen Anda, itu baik untuk diketahui sebelum Anda memesan.
Perbedaan yang penting saat membaca halaman ini adalah antara nilai terukur dan nilai yang dipinjam. Nilai terukur berasal dari kombinasi lensa, jalur, dan tooling spesifik yang menghasilkannya; nilai yang dipinjam adalah angka yang diambil dari aplikasi serupa dan diasumsikan berlaku pada aplikasi Anda.
Laju pengumpanan dan penolakan adalah nilai terukur, dan keduanya angka yang menentukan kelayakan bisnis — itulah sebabnya kami mengutipnya per kanal, bukan per mesin, dan mengapa uji sampel memakai komponen Anda. Data pelanggan di sini berasal dari lini terpasang di pencahayaan LED, elektronika otomotif, optik medis, dan elektronika konsumen, yang masing-masing mulai dari baseline berbeda.
Memverifikasi angka harus bisa dilakukan tanpa harus mempercayai pemasoknya. Mintalah struktur mentah dari setiap klaim: laju pengumpanan per kanal selama satu shift yang terukur, jumlah penolakan beserta kategori penyebabnya, serta jenis lensa dan perkakas (tooling) yang menghasilkannya.
DPS-2 mencatat laju pengumpanan dan penolakan sebagai data lini, sehingga pengukuran yang sama dapat diulang setelah instalasi dan dibandingkan dengan laporan sampel, bukan dengan brosur. Jika pemasok dapat menghasilkan pengukuran tetapi tidak menyebutkan kondisi di baliknya, anggap angka itu klaim; jika keduanya tidak dapat dihasilkan, anggap klaimnya tidak ada.
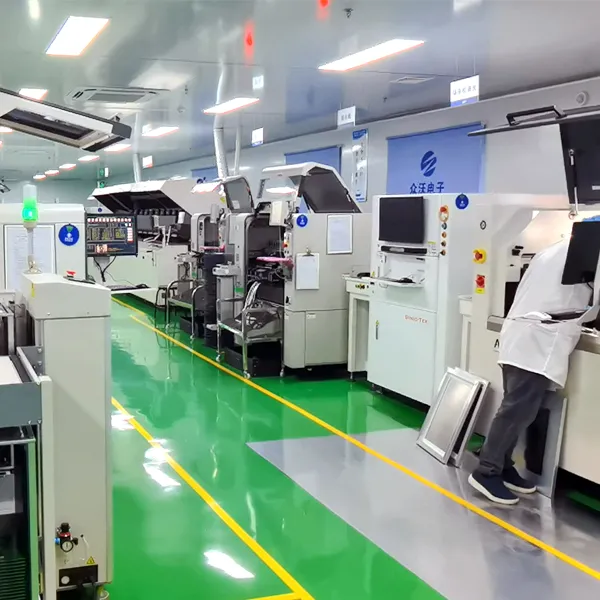
Sebelum melakukan otomasi, pastikan gejala mana yang sebenarnya Anda bayar. Setiap gejala di sebelah kiri mengarah pada pengukuran yang berbeda, dan pengukuran itulah yang menentukan apakah pengumpan komponen (feeder) merupakan belanja yang tepat.
| Gejala di lini produksi | Apa yang biasanya dimaksud | Apa yang harus diukur lebih dulu |
|---|---|---|
| Mesin penempatan menunggu di antara siklus | Laju pengumpanan di bawah konsumsi mesin | Konsumsi lensa per jam dibandingkan dengan laju pengumpanan yang tercapai |
| Tingkat penolakan naik pada shift malam | Orientasi dan penanganan bergantung pada kelelahan bahan | Tingkat penolakan per shift pada lensa dan tooling yang sama |
| Positif palsu (false call) AOI meningkat | Variabilitas orientasi bahan masuk dan kontaminasi | Penolakan berdasarkan penyebab pada tahap pengumpanan |
| Waktu persiapan menghabiskan jam kerja shift | Penggantian alat manual per jenis lensa | Jumlah pergantian per minggu dan menit per pergantian |
| Jumlah operator bertambah seiring volume | Tenaga kerja pengumpanan naik linear seiring kapasitas keluaran (throughput) | Biaya tenaga kerja penuh per lini per bulan |
| Biaya sisa produksi melebihi biaya tenaga kerja | Nilai unit lensa adalah kerugian yang dominan | Lensa per bulan dikalikan tingkat penolakan dikalikan biaya lensa |
| Keluhan kontaminasi dari pelanggan | Penanganan antara baki (tray) dan dudukan (nest) | Kategori cacat pada uji akhir dan pada pengembalian pelanggan |
| Volume terlalu rendah untuk menjustifikasi investasi modal | Tidak ada kendala yang dapat dihilangkan otomasi | Volume lensa bulanan, pola sif (shift), dan persyaratan mutu pelanggan |
| Perubahan bauran produk lebih cepat daripada amortisasi perkakas (tooling) | Biaya perkakas (tooling) per tipe melebihi volume yang dilayaninya | Jumlah unit per tipe lensa sebelum perubahan desain berikutnya |
Pengumpanan otomatis adalah keputusan lini, bukan keputusan mesin. Sebelum meminta penawaran, periksa enam hal berikut bersama engineer proses Anda:
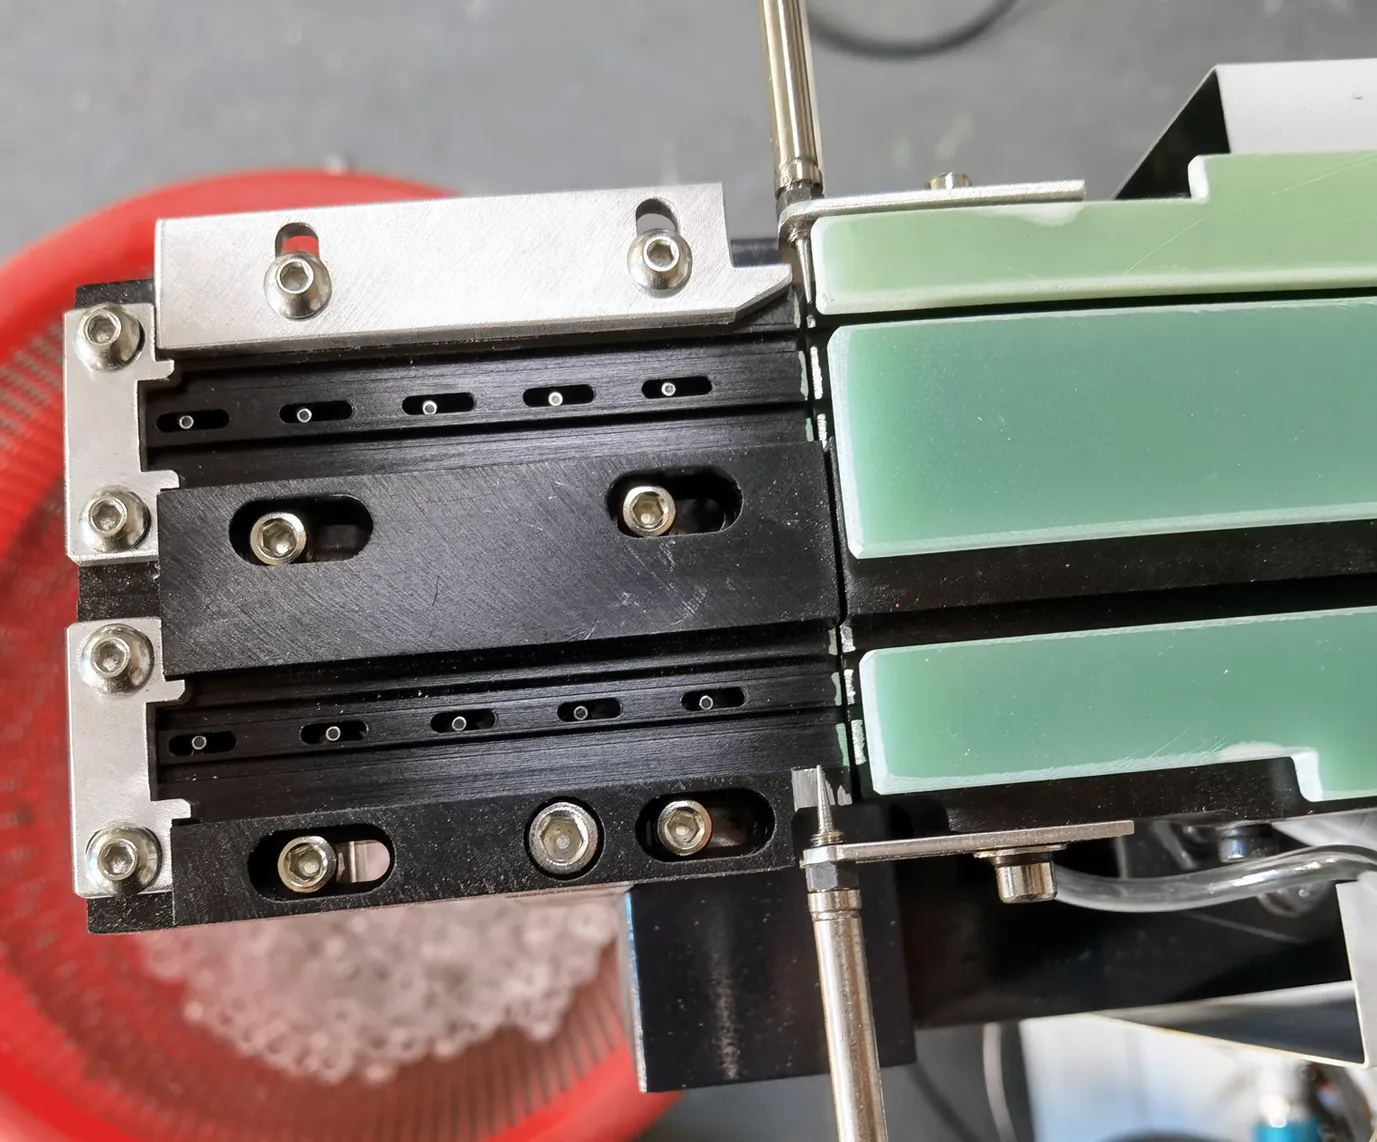
Cara tercepat menyelesaikan pertanyaan manual versus otomatis di lini Anda adalah berhenti menaksir dan mulai mengukur. Kirim 500–800 lensa untuk uji pengumpanan 48 jam gratis dan Anda menerima laporan terdokumentasi berisi laju pengumpanan terukur, rincian penolakan, dan konsistensi orientasi — data yang sama yang kami pakai untuk estimasi periode pengembalian modal (payback period).
Jika Anda ingin latar teknis lebih dulu, baca bagaimana arsitektur frekuensi ganda menghadirkan pengumpanan yang stabil, atau tinjau spesifikasi lengkap DPS-2. Untuk membahas struktur shift, biaya lensa, dan volume yang Anda perkirakan, kirim pesan ke teknisi JHIMS melalui WhatsApp — balasan biasanya dalam beberapa jam.
Yang Anda terima setelah uji sampel adalah dokumen yang dapat ditindaklanjuti: laju pengumpanan terukur pada lensa Anda, jumlah penolakan beserta rincian penyebabnya — orientasi, kemacetan, penandaan permukaan — konsistensi orientasi di titik pengambilan, dan video pengujian agar mekanismenya dapat diperiksa, bukan hanya dijelaskan.
Karena uji tersebut juga memberi masukan bagi konfigurasi, laporan kembali dengan jumlah kanal dan rekomendasi perkakas — masukan yang dibutuhkan estimasi pengembalian modal (payback period). Angka mesin dan jumlah kanal adalah satu-satunya dua biaya yang diambil model dari sisi pemasok; sisanya — upah Anda, volume, biaya lensa, dan tingkat penolakan saat ini — tetap di sisi meja Anda.
Lakukan uji itu sebelum Anda berkomitmen pada pemasok, bukan sesudahnya. Uji jalan 48 jam dengan 500–800 lensa hanya membutuhkan satu kotak pengiriman dan beberapa hari, dan hasilnya menegaskan laju yang Anda butuhkan atau menunjukkan bahwa jumlah kanal atau perkakas (tooling) lain diperlukan untuk mencapainya.
Kedua hasil tersebut bernilai: yang pertama adalah keputusan berdasarkan data, yang kedua adalah keputusan yang diambil sebelum modal dibelanjakan. Bila sebuah lini sudah mengumpan secara otomatis dan keluhannya adalah mutu, bukan kecepatan, uji yang sama berfungsi sebagai diagnostik, karena rincian penolakan menunjukkan apakah penyebabnya jalur, perkakas, atau batch lensa itu sendiri.

Otomasi mengubah modus kegagalan sebuah langkah pengumpanan, dan bulan pertama adalah masa ketika perubahan itu mulai terlihat. Pada penataan manual, mutu bergantung pada seberapa lelah operator, sehingga risikonya meningkat menjelang akhir shift; pada pengumpan komponen (feeder) yang terkendali, laju penyajian komponen diatur oleh penggerak dan perkakas, jadi risikonya berpindah ke konfigurasi dan ke batch lensa.
Perkirakan hari-hari pertama dipakai untuk tiga tugas: mengonfirmasi tinggi penyajian terhadap langkah nozel (nozzle), memuat resep (recipe) lensa ke PLC sehingga pergantian model cukup dipanggil kembali dan bukan disetel, serta menyesuaikan perkakas pada lensa produksi yang sebenarnya, bukan pada sampel yang diuji. Pelatihan operator berlangsung satu hingga tiga hari pada antarmuka mesin-manusia (HMI) multibahasa; tambahkan satu sesi tentang penanganan penolakan, karena operator baru dapat memunculkan kembali variabilitas.
Ukur tiga hal selama bulan pertama dan catat mingguan: laju pengumpanan terhadap kebutuhan, penolakan beserta rincian penyebabnya, dan variasi antarshift. Yang ketiga biasanya hilang dari indikator karena lini manual menyembunyikannya — shift malam yang penolakannya 40% lebih tinggi daripada shift siang pada komponen yang sama adalah hal umum dan jarang muncul dalam laporan shift.
Pengumpan komponen (feeder) yang terkendali seharusnya menjaga variasi di bawah 3%; bila tidak, penyebabnya biasanya terkait perkakas, bukan penggerak, sehingga perbaikannya bersifat mekanis dan spesifik. Butir terakhir adalah disiplin: jangan menyetel ulang mesin setiap kali satu batch lensa tampak sulit — pengumpan komponen (feeder) yang disesuaikan oleh tiga orang dalam dua pekan telah kehilangan komparabilitas yang membuat uji sampel berguna.
Di antara stasiun manual penuh dan pengumpan otomatis penuh terdapat susunan semiotomatis, dan bagi sebagian pabrik itu adalah jawaban yang tepat, bukan sekadar kompromi. Sel semiotomatis umumnya berjalan 1.500–2.500 UPH dengan penolakan pada kisaran 2–5%, membutuhkan satu atau dua operator per lini, dan berganti model dalam 10–20 menit.
Dibandingkan pengumpanan manual, sistem ini menghilangkan penilaian orientasi namun tetap menempatkan operator dalam alur untuk pemuatan dan pemeriksaan. Sistem ini cocok untuk produksi yang lensanya berganti beberapa kali sehari dengan volume per jenis yang moderat, karena tidak menuntut perkakas per jenis lensa sedalam itu. Sistem juga cocok untuk pabrik yang hambatannya bukan pada pengumpanan: jika mesin penempatan komponen (pick and place) dibatasi hal lain, pengumpan yang lebih cepat hanya membeli antrean yang lebih panjang.
Pekerjaan high-mix adalah tempat aritmetikanya benar-benar dua sisi. Di sisi otomatis, tooling dibuat per jenis lensa dan pergantian model di bawah lima menit dengan resep PLC yang membuat jadwal campuran layak; di sisi manual tidak ada tooling yang perlu diamortisasi, sehingga lensa apa pun dapat dijalankan besok tanpa biaya persiapan.
Karena itu, keputusan bergantung pada berapa banyak unit yang benar-benar akan dijalankan satu jenis lensa sebelum desainnya berubah. Bila jumlah itu besar, perkakas teramortisasi dalam beberapa pekan dan otomasi menang pada mutu serta tenaga kerja. Bila jumlahnya kecil dan produk cepat berganti, pengaturan hibrida biasanya paling baik: satu pengumpan komponen (feeder) otomatis untuk jenis lensa bervolume tinggi, dan stasiun semi-otomatis atau manual untuk sisa jenis yang berekor panjang.
 TerkaitSpesifikasi lengkap DPS-2Spesifikasi lengkap DPS-2Lihat produk →
 PendampingMesin pemasang komponen (mounter) Yamaha YSM10Mesin penempatan komponen (mounter) modular ringkas berkecepatan tinggi – 46.000 CPH, 96 pengumpan komponen (feeder), e-Vision + Side View.Lihat produk →
 Mesin penempatan komponen (pick and place) Yamaha YSM20RMesin penempatan (mounter) modular 95.000 CPH — dipadukan dengan lini pengumpanan lensa DPS-2.Lihat produk →
 Inspeksi pasta solder (SPI) 3DTangkap cacat pencetakan sebelum pemanasan ulang (reflow) dengan inspeksi pasta 3D 100%.Lihat produk →
 Oven pemanasan ulang (reflow oven) R10Oven pemanasan ulang (reflow oven) udara panas bebas timbal (lead-free) dengan profil suhu (profile) yang stabil untuk rakitan lensa.Lihat produk →
 Mesin penetes (dispensing machine) D900Penetesan presisi untuk pelapisan konformal (conformal coating) dan tahap perekatan lensa.Lihat produk →
 ProdukPengetahuan produk DPS-2Arsitektur, spesifikasi, dan kesesuaian bagi pembeli.Baca selengkapnya →DukunganPanduan pemecahan masalah (troubleshooting) DPS-2Prosedur gejala → penyebab → perbaikan.Baca panduan →
 Panduan pembelianCara memilih pengumpan lensa (lens feeder) SMT (2026)Jalur pembelian 8 langkah, kartu skor pemasok, dan perbandingan frekuensi ganda versus tunggalBaca artikel →
 Studi kasusStudi kasus ROI pengumpan lensa (lens feeder) SMTTransisi KPI nyata: tingkat cacat (defect rate) 12%→0,3%, UPH 900→3420, pengembalian modal 7 bulanBaca artikel →
 GlosariumGlosarium pengumpanan lensa SMTTerminologi untuk pengumpanan getar (vibratory feeding), kendali PID, dan metrik UPH.Baca glosarium →
 PerbandinganPengumpan mangkuk bergetar (vibratory bowl feeder) dua frekuensi vs satu frekuensiPerbandingan teknis kedua teknologi getaranBaca artikel →
Kirimkan sampel lensa dan data produksi Anda, lalu teknisi JHIMS akan mengirimkan laporan pengujian terukur beserta perkiraan periode pengembalian modal (payback period) untuk lini Anda. Syarat standar: uang muka 70% T/T saat pemesanan, 30% T/T sebelum pengiriman.
Untuk melihat perbedaannya pada lensa sungguhan: pengumpanan lensa LED otomatis pada mesin penempatan komponen (pick and place), pengumpan mangkuk bergetar (vibratory bowl feeder) dalam produksi, dan lebih banyak rekaman lini di Kanal YouTube JHIMS.















