Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h
Adresse
Bâtiment A1, Runteng Industrial Park, n° 4 Xishan Road, Longteng Community, Shiyan Subdistrict, district de Bao’an, Shenzhen 518000, Chine
Horaires de travail
Du lundi au vendredi : 7h – 19h
Week-end : 10h – 17h

Maîtrisez la machine de dosage SMT haute vitesse JHIMS D900 grâce à 11 tutoriels vidéo progressifs — du raccordement électrique et de l’utilisation de base jusqu’à la production sur circuit imprimé (PCB).

Maîtrisez la JHIMS D900 machine de dosage en 11 tutoriels vidéo courts — réception de la machine, raccordements électrique et pneumatique, programmation, maintenance des buses et des valves, et modes de production.
Cliquez sur une étape pour ouvrir son tutoriel vidéo. Le lecteur principal ci-dessus montre la séquence complète en 11 étapes — cliquez sur une étape pour la lire sur place.
Regardez d'abord cette vidéo : que faire lorsque le JHIMS D900 arrive, afin que la machine soit mise sous tension correctement.
Branchez le cordon d’alimentation et le flexible d’air, puis réglez les commutateurs pour puissance, air et largeur du circuit imprimé (PCB). La vidéo couvre également le servomoteur, l’éclairage, la régulation de température de la vanne et la pression du fût de colle (0,10–0,40 MPa).
Apprenez la procédure pas à pas pour exploiter efficacement la machine de dosage JHIMS D900 — de l'interface principale et du choix du programme jusqu'à l'exécution sûre d'un cycle de dosage.
Explorez les réglages avancés et les conseils d’exploitation pour optimiser les performances : vitesse de fonctionnement, temps d’ouverture et de fermeture de la valve, régulation de chauffe et étalonnage de la position de la valve à l’aide de la plateforme de correction.
Programmez la D900 pour Mode de production PCB : vues d'ingénierie pour la segmentation, vues de travail pour les panneaux, vues de trajectoire pour point/ligne/arc (mot de passe administrateur 12345678). Plus : base de connaissances sur les machines de dosage.
Configurez et effectuez la maintenance des buses pour éviter les obstructions et garantir un fonctionnement régulier. Programmez des tâches de maintenance automatique de la buse après chaque carte PCB afin de préserver des performances optimales.
Familiarisez-vous avec l’interface logicielle de la machine, notamment les paramètres et fonctions clés du dosage de colle et les fonctions de sécurité, avec prise en charge multilingue.
Découvrez la structure, le démontage et le principe de fonctionnement de la valve de dosage, avec les conseils de maintenance pour un dosage de colle précis.
Suivez les instructions pour démonter, nettoyer et remonter soigneusement la valve de dosage afin de prévenir les incidents et de garantir la longévité.
Découvrez les méthodes de mise au point et de maintenance de la valve de dosage, notamment les réglages de pression d’air et de température, pour maintenir la machine à son niveau de performance maximal.
Pour les programmes de production peu fréquents : définissez points et cordons de colle, choisissez les modes ligne droite, cercle ou demi-cercle, ajustez la quantité de colle et la largeur de trait, et utilisez le mode vol pour gagner en vitesse.
Le dosage est répétabilité au niveau du milligramme — le même point ou le même cordon, au même endroit, cycle après cycle. Cela dépend de la viscosité du fluide, de la pression de dosage et de la vitesse de la tête, ainsi que d’un trajet propre du pot à la buse.
| Symptôme | Cause probable | Probabilité | Correction |
|---|---|---|---|
| Aucun débit de fluide | Aiguille obstruée par un résidu durci | 40% | Lancer une purge ; si l'aiguille est bouchée, la nettoyer au solvant |
| Aucun débit de fluide | Conduite d'air débranchée / régulateur fermé | 15% | Vérifier l'air à 0,4–0,6 MPa |
| Taille de point irrégulière | Joint d'étanchéité usé | 25% | Remplacer le joint d'étanchéité (pièce la plus sujette à l'usure) |
| Taille de point irrégulière | Fluctuation de la pression d'air | 10% | Vérifier le sécheur et le détendeur du compresseur |
| Fils / gouttelettes satellites | Retrait de l'aiguille trop bas ou temps d'ouverture de la valve trop long | 20% | Augmenter la hauteur de retrait ; réduire le temps d'ouverture |
| Aucun débit de fluide | Aiguille obstruée par un résidu durci | – | Lancer une purge ; si l'aiguille est bouchée, la nettoyer au solvant |
| Aucun débit de fluide | Conduite d'air débranchée ou détendeur fermé | – | Vérifier l'air à 0,5–0,7 MPa |
| Taille de point irrégulière | Joint d'étanchéité usé | – | Remplacer le joint d'étanchéité (pièce la plus sujette à l'usure) |
| Taille de point irrégulière | Fluctuation de la pression d'air | – | Vérifier le sécheur et le détendeur du compresseur |
| Fils / gouttelettes satellites | Retrait de l'aiguille trop bas ou temps d'ouverture de la valve trop long | – | Augmenter la hauteur de retrait ; réduire le temps d'ouverture |
| Aucun dosage lorsque la carte arrive | Capteur photoélectrique de positionnement obstrué ou sale | – | Vérifiez le capteur ; retirez la colle qui recouvre sa tête |
| Aucun dosage lorsque la carte arrive | Réglages de l'amplificateur numérique incorrects | – | Vérifier le niveau du signal vert ; l'ajuster au minimum |
| Aucun dosage lorsque la carte arrive | Signal E/S manquant | – | Vérifier le signal du point E/S dans le logiciel |
| Caméra de positionnement inopérante | Caméra désactivée dans le logiciel | – | Activez la fonction caméra dans les paramètres du logiciel |
| Caméra de positionnement inopérante | Câble de caméra desserré ou endommagé | – | Rebranchez ou remplacez le câble de la caméra |
| Correction automatique de hauteur inopérante | Point de correction de hauteur encrassé | – | Nettoyez la surface du point de correction |
| Correction automatique de hauteur inopérante | Câble de données endommagé | – | Vérifiez et remplacez le câble de liaison de données |
| La vanne ne peut pas doser | Cartouche de colle vide | – | Recharger la colle ; vérifier la pression du fût 0,10–0,40 MPa |
| La vanne ne peut pas doser | Vanne obstruée | – | Démonter et nettoyer la valve (étape 9) |
| Gouttes manquantes en mode vol | Point de fin de ligne non regroupé en mode colonne | – | Vérifier le regroupement des colonnes pour chaque rangée en mode vol |
| Dérive après maintenance | Position de la vanne non recalibrée | – | Lancer la correction de valve ; aligner le réticule sur le centre du point |
| Fréquence | Tâche | Méthode |
|---|---|---|
| Quotidien | Vérifiez la pression d'air et le niveau de fluide ; purgez la buse avant le premier lot. | Manomètre du régulateur + dosage d'essai de 3s |
| Quotidien | Maintenez la zone de dosage propre ; essuyez immédiatement tout liquide renversé. | Chiffon non pelucheux |
| Hebdomadaire | Lubrifier toutes les pièces mobiles principales (vis à billes, guides). | Huile de lubrification |
| Hebdomadaire | Nettoyer l'extérieur de la buse et le siège de la valve. | Chiffon doux + IPA |
| Mensuel | Vérifiez les vis de fixation des pièces mobiles ; resserrez si nécessaire. | Jeu de clés |
| Périodique | Essuyez l'objectif de la caméra de positionnement avec un chiffon non pelucheux propre. | Chiffon non pelucheux |
| Périodes d'inactivité | Videz toute la colle du tube et nettoyez le pistolet à colle pour éviter les obstructions. | Solvant |
| Arrêt | Arrêt par le logiciel → fermeture du logiciel → extinction du PC → bouton d’arrêt → disjoncteur principal sur OFF → débranchement de l’alimentation → détendeur à 0 psi → coupure de l’air. | — |
| Paramètre | Recommandé | Plage autorisée | Notes |
|---|---|---|---|
| Alimentation en air | 0,5 – 0,7 MPa (5,0–7,0 kgf/cm²) | Air sec, point de rosée ≤ -17{NB}°C | Selon le manuel utilisateur |
| Pression du réservoir de colle | 0,10 – 0,40 MPa | Réglage selon le fluide | Une valeur trop élevée nuit au dosage |
| Fréquence de dosage | Jusqu’à 3000 Hz | Dépend du fluide et de l'aiguille | Production à haute vitesse |
| Température de fonctionnement | +10 °C à +30 °C | Humidité ≤ 50 %HR (35 °C) | Transport -10 à +60 °C |
| Système de mouvement | Trois axes à vis à billes + servomoteurs | — | Plateforme haute vitesse stable |
| Vanne de jet | Conception en interne (PI) | Joint d'étanchéité remplaçable | Pièce la plus sujette à l'usure |
| Piste | Double piste configurable | Commande indépendante | Réduit le temps d'attente |
| Vision | Reconnaissance et compensation automatiques de la position | Détection de hauteur par laser sans contact | — |
| Logiciel de commande | UFD / IEM, multilingue | Mot de passe administrateur 12345678 | Programmation simple |
| Poids de la machine | Classe ~1 000 kg | Dimensions selon le modèle | séries AT-D450 / D900C / D1200 |
État de l'aiguille/vanne, pression d'air et vitesse de mouvement déterminent la qualité des points de colle. Si les points sont irréguliers, vérifiez d’abord la bague d’étanchéité, puis la stabilité de l’air, puis le temps d’ouverture de la vanne. Partenaires de ligne : Guide L5, Guide M8.
Une aiguille bouchée gaspille du fluide et provoque des sauts de dosage. Purgez avant le premier lot et configurez la maintenance automatique de la buse après chaque circuit imprimé (PCB), comme décrit à l'étape 6, pour éviter les bouchages.
Lorsqu’une carte arrive mais qu’aucun dosage ne démarre, vérifiez le capteur photoélectrique de positionnement, les réglages de l’amplificateur numérique et le signal d’entrées-sorties avant de suspecter la valve elle-même.
Le mode flight améliore le temps de cycle, mais uniquement pour des motifs de points réguliers : le dernier point de chaque rangée doit être regroupé en mode colonne, sinon la machine saute des points.
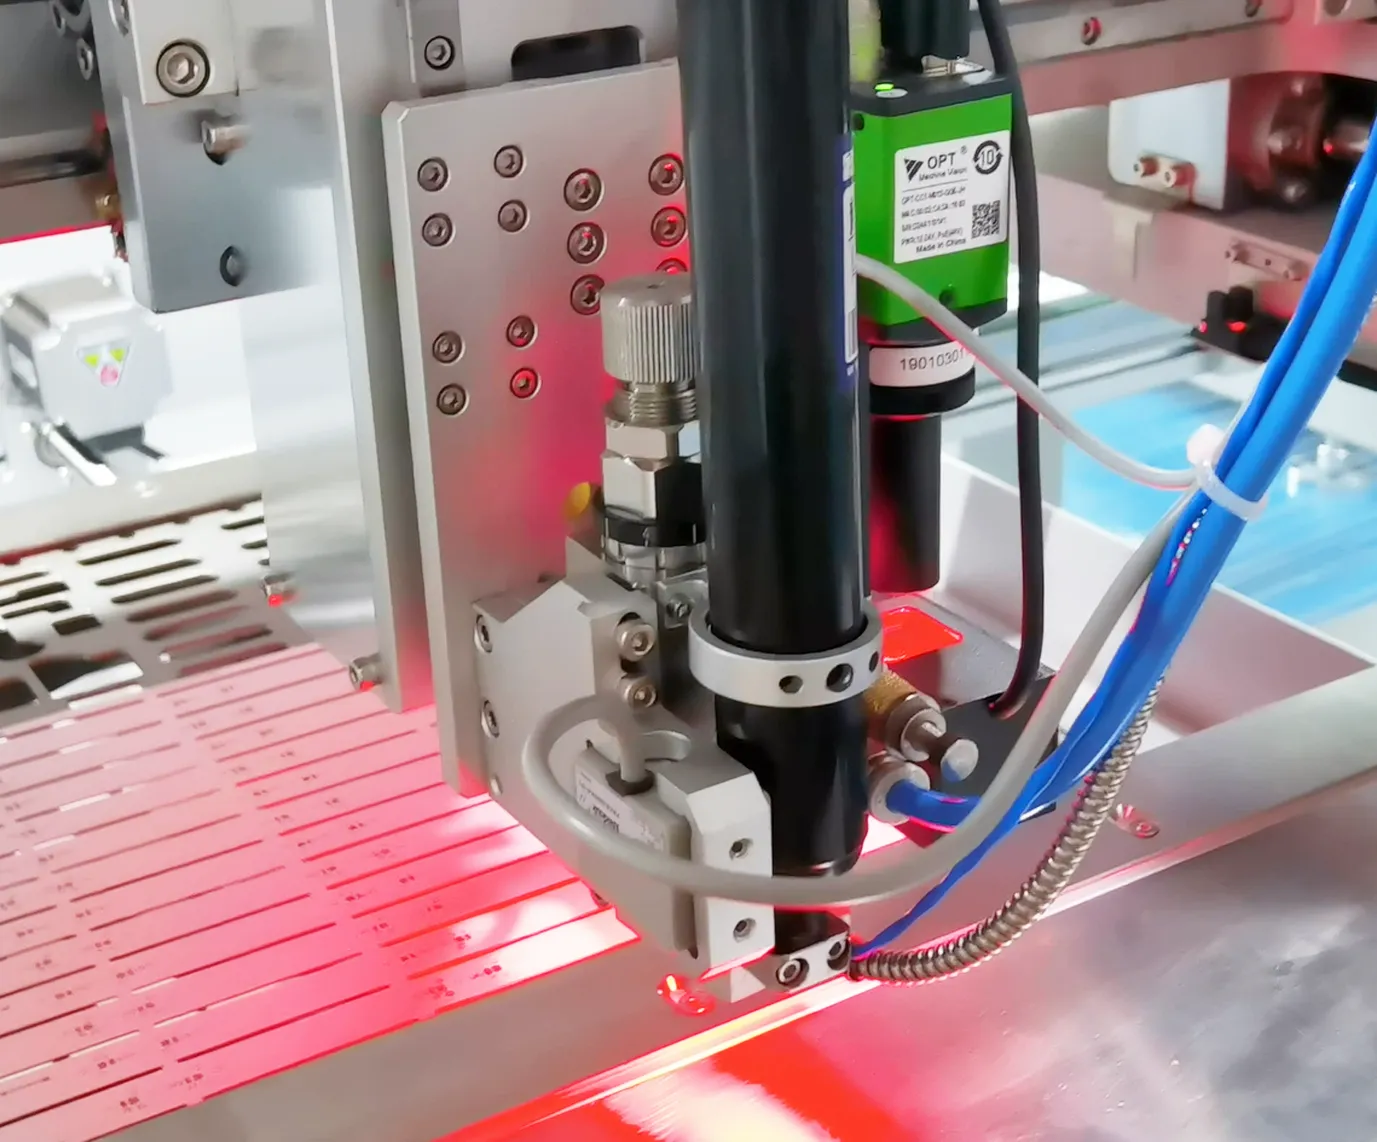 AssociésMachine de dosage de colle JH-D900Machine de dosage haute vitesse à mouvement trois axes de précision, valve jet et double piste — jusqu'à 3 000 Hz.Voir le produit →
 AssociésSérigraphieuse JHIMS M8Sérigraphieuse à pâte à braser entièrement automatique à vision pour cartes de grand format — alignement CCD (±0,01 mm) et inspection 2D.Voir le produit →
 AssociésSérigraphieuse de pâte à braser JHIMS L5Sérigraphieuse à vision entièrement automatique avec précision de ±0,025 mm et inspection 2D intégrée.Voir le produit →
 AssociésMachine de marquage laser UV JHIMS R6-UMarqueur laser UV 355 nm pour la traçabilité des circuits imprimés (PCB) — codes QR et Data Matrix à haute cadence.Voir le produit →
 AssociésJHIMS S630 3D SPIInspection 3D de la pâte à braser (SPI) pour les lignes CMS — détecte les défauts de volume, de hauteur et de surface avant la refusion.Voir le produit →
 AssociésFour de refusion JHIMS R10Refusion sans plomb à air chaud pour lignes SMT — 20 zones de chauffe, pic jusqu'à 300 °C.Voir le produit →
 GuideGuide de la sérigraphieuse L5Guide vidéo pas à pas pour l'utilisation de la sérigraphieuse JHIMS L5.Lire l'article →
 GuideGuide de la sérigraphieuse M8Guide vidéo pas à pas pour utiliser la sérigraphieuse JHIMS M8.Lire l'article →
 GuideGuide de la machine de marquage laser UV R6-UGuide vidéo en 9 étapes : installation, étalonnage laser, processus de marquage QR et dépannage.Lire l'article →
 Étude de casÉtude de cas : sérigraphieuse M8Comment une usine LED d'Arabie saoudite utilise la JHIMS M8 pour imprimer des cartes mini-LED.Lire l'article →
 GuideGuide de dépannage de l’alimentateur de lentilles DPS-25 pannes courantes d'alimentateur de lentilles classées par probabilité, avec les correctifs étape par étape — la plupart résolues en moins de 10 minutes.Lire l'article →
 SupportSupport techniqueFormation, télémaintenance et expédition de pièces détachées pour votre ligne JHIMS.Lire l'article →
Contactez nos ingénieurs pour une évaluation gratuite ; première réponse sous 12 heures ouvrées (lun.–sam., 09:00–23:00 heure de Chine, UTC+8).















