Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
De lunes a sábado: 09:00 – 23:00 (UTC+8)
Domingo: cerrado
Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
De lunes a sábado: 09:00 – 23:00 (UTC+8)
Domingo: cerrado

Estudio de caso de alimentación de lentes con auditoría Toyota en Vietnam: un alimentador DPS-2 personalizado para el montaje de lentes LED — atascos eliminados, alimentación un 30% más rápida y un 15% menos de coste en una línea Samsung SLM120S.
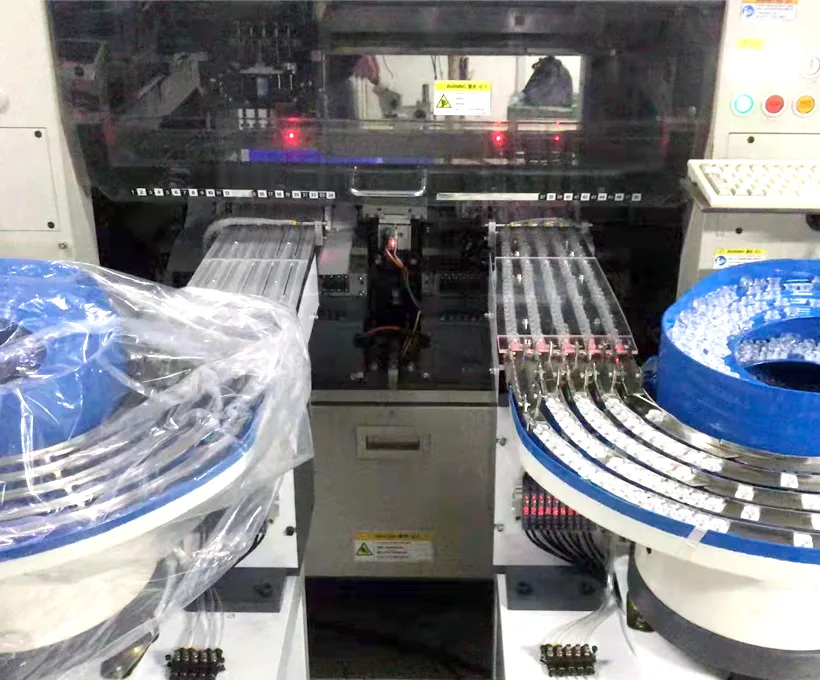
Cómo un fabricante vietnamita de iluminación LED removió la interferencia de lentes de su línea Samsung SLM120S con un alimentador vibratorio de lentes JHIMS DPS-2 personalizado, un alimentador que cubre cada lente en la cartera, un 30% de alimentación más rápida y una reducción de costes del 15%.
De un vistazo: quién es el cliente, lo que montan, y lo que condujo la inversión.
El montaje de lentes LED es uno de los deberes de alimentación más duros en la fabricación electrónica. Las lentes son ópticamente claras y a menudo delgadas, por lo que no pueden ser empujadas contra la herramienta dura sin arriesgar arañazos; el contorno es generalmente una geometría de tres pies o cuatro ángulos en lugar de un disco plano, por lo que la orientación importa en dos ejes en lugar de uno.
Una familia de productos de iluminación también cambia el objetivo rápidamente, por lo que el paso de alimentación debe soportar varias partes sin una reconstrucción mecánica. Agregue el requisito de volumen de una línea de iluminación — decenas de miles de lentes al día— y la recogida manual se convierte en el cuello de botella que el cliente se establece para eliminar.
Un fabricante vietnamita de iluminación LED luchó con ineficiencias en su proceso de montaje de lentes. Antes de que se instalara el alimentador vibratorio de la lente JHIMS, la interferencia de lentes interrumpió el flujo de producción, velocidades de alimentación lentas de salida limitada, y el equipo no pudo acomodar los múltiples tipos de lentes en la cartera.
A medida que se diversificaban las líneas de productos de iluminación LED, el fabricante necesitaba un alimentador vibrador de lentes que pudiera manejar su gama de lentes completa de forma fiable, sin atascos y sin configuraciones separadas para cada tipo de lente.
El costo del viejo método no era sólo la velocidad. Cada atasco detuvo la máquina de pick-and-place y tuvo que ser limpiado a mano antes de que la línea pudiera reiniciar, lo que significa que un operador efectivamente asignado a ver el alimentador para un cambio completo. La alimentación lenta redujo la producción debajo de lo que el proceso de montaje podría absorber.
Debido a que cada tamaño y forma de lente necesitaba su propia configuración, un cambio de lente significaba detener la línea para reajustar la vibración y la herramienta. Esos tres síntomas —paradas, techo de salida y tiempo de cambio perdido— son los mismos tres que aparecen en la mayoría de los proyectos de alimentación de lentes.
Cada uno de los tres desafíos tiene una causa de ingeniería que vale la pena nombrar, porque la solución sigue de ella. Jamming en un tazón circular generalmente viene de dos lentes compitiendo por la misma posición de la pista en el mismo momento, que sucede cuando la velocidad de la parte varía con la carga del tazón.
La alimentación lenta es el mismo problema desde el otro lado: reducir la amplitud para evitar los atascos también reduce el rendimiento, por lo que la línea se ejecuta en el entorno con pocas paradas en lugar de la tasa segura más rápida. La incompatibilidad multi-lens es un problema de herramientas: ancho de pista, geometría de escape y posición de sensor son todos objetivos específicos.
Los tres retos reportados, relacionados con su causa técnica y con la respuesta de diseño aplicada en este proyecto.
| Problemas denunciados | Causa de ingeniería | Respuesta al diseño |
|---|---|---|
| Lens jamming | La velocidad de la parte varía con la carga del tazón; los lentes compiten por la misma posición de la pista | Unidades de frecuencia doble: el tazón absorbe carga, canal lineal sostiene presentación |
| Intervención constante del operador | Los Jams tenían que ser aclarados a mano antes de que la línea pudiera reiniciar | Transferencia libre de Jam elimina la intervención, no sólo el síntoma |
| Slow feeding speeds | Amplitud reducida para evitar las atascos, por lo que el rendimiento corrió por debajo de la capacidad de línea | Canal de alineación independiente permite la velocidad total en el escape |
| Tamaños de lente múltiple | Ancho de pista, escape y detección son objetivos específicos | Rutas personalizadas y radios de rueda que cubren toda la cartera |
| Formas de lente múltiple | Los contornos de tres pies y cuatro ángulos necesitan orientación en dos ejes | Herramienta de orientación verificada en el cliente ’ sus propias partes |
| Configuración por tipo de lente | Ajuste manual de vibraciones y herramientas en cada cambio | Ajustes de controlador almacenados recordados por tipo de lente |
| Integración con línea existente | alimentador tenía que adaptarse a una cabeza y boquilla Samsung SLM120S existente | Armario de control independiente, soporte de montaje específico para cabeza, sin modificación de máquina |
Los cuatro requisitos se convirtieron en los criterios de aceptación del proyecto núm. 8217, por lo que vale la pena descansar como condiciones mensurables en lugar de deseos. La operación libre de atascos se interpretó como ninguna parada no planificada atribuible a la alimentación a través del funcionamiento del quemado; mayor velocidad como una tasa de alimentación que ya no limita la producción de línea.
La flexibilidad de una sola alimentación significó un cambio probado entre todos los clientes cercanos’ los tipos de lentes sin reemplazar la herramienta, y la compatibilidad de la máquina significó la integración física y eléctrica con la cabeza existente de Samsung SLM120S utilizando el cliente Pulsera’ su propia boquilla. Escribir los requisitos de esta manera permite a ambos lados estar de acuerdo en lo que se ha demostrado antes de las naves automáticas.
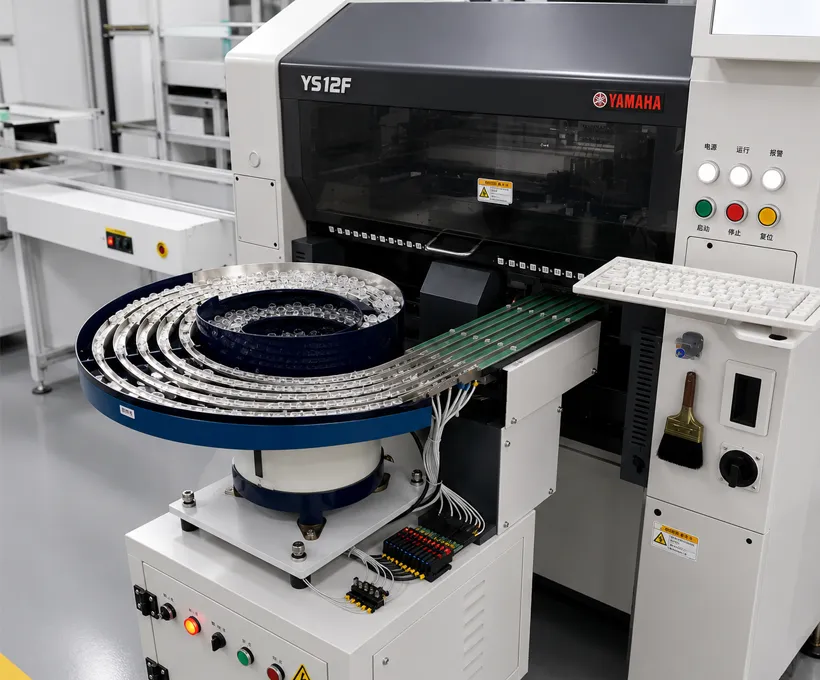
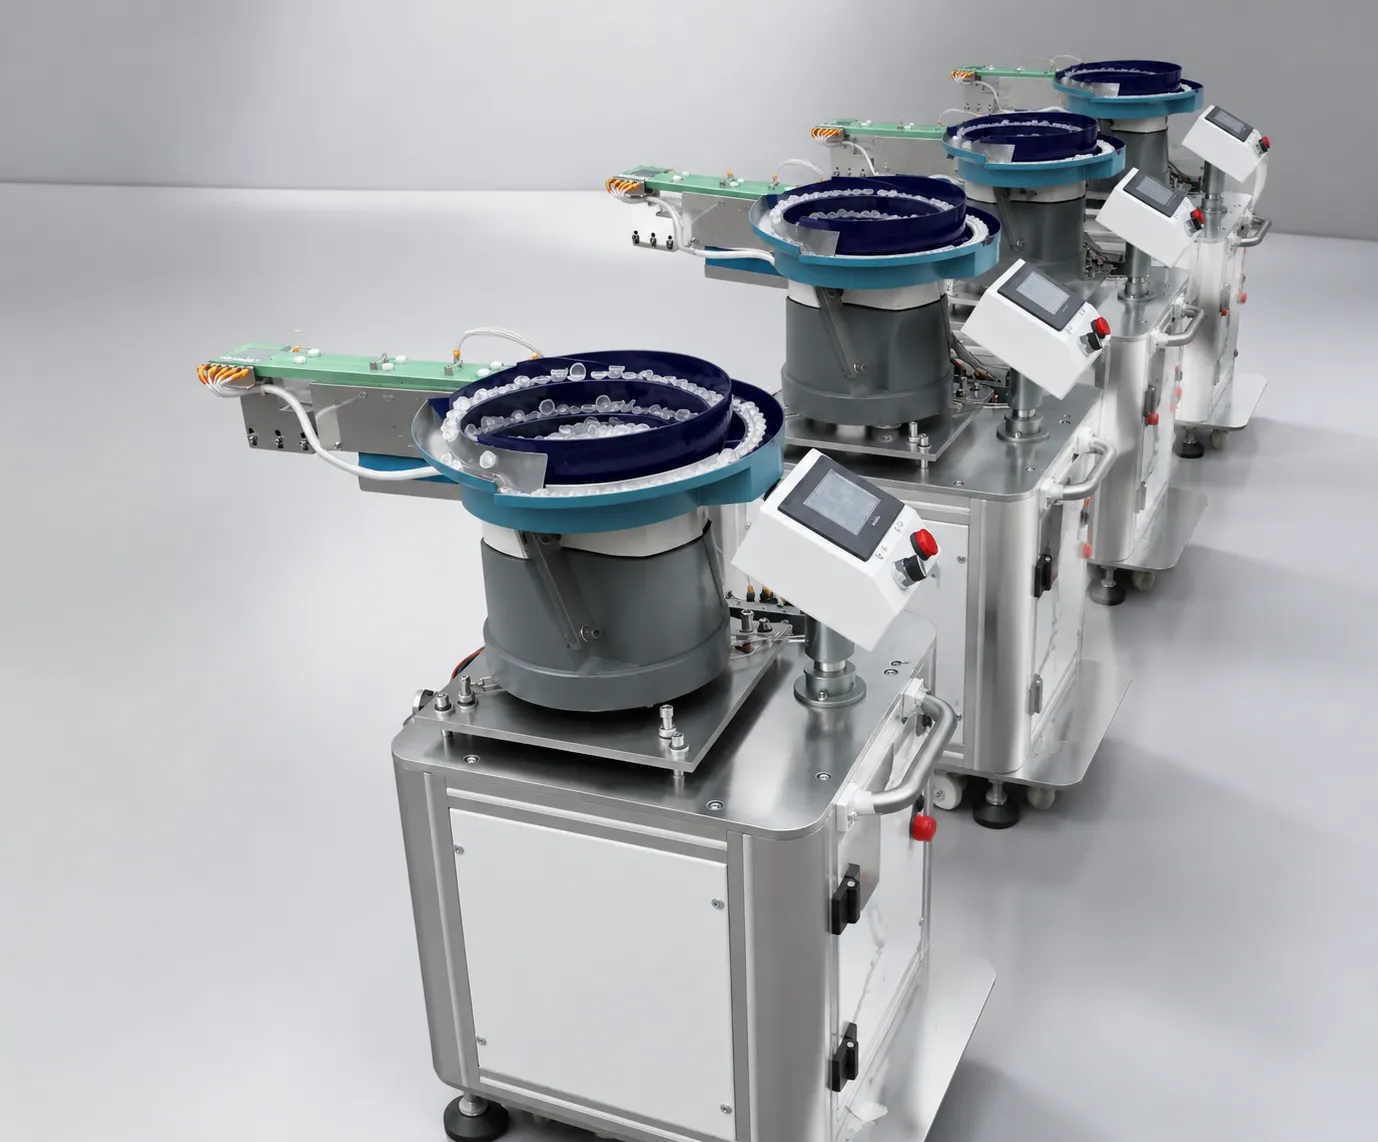
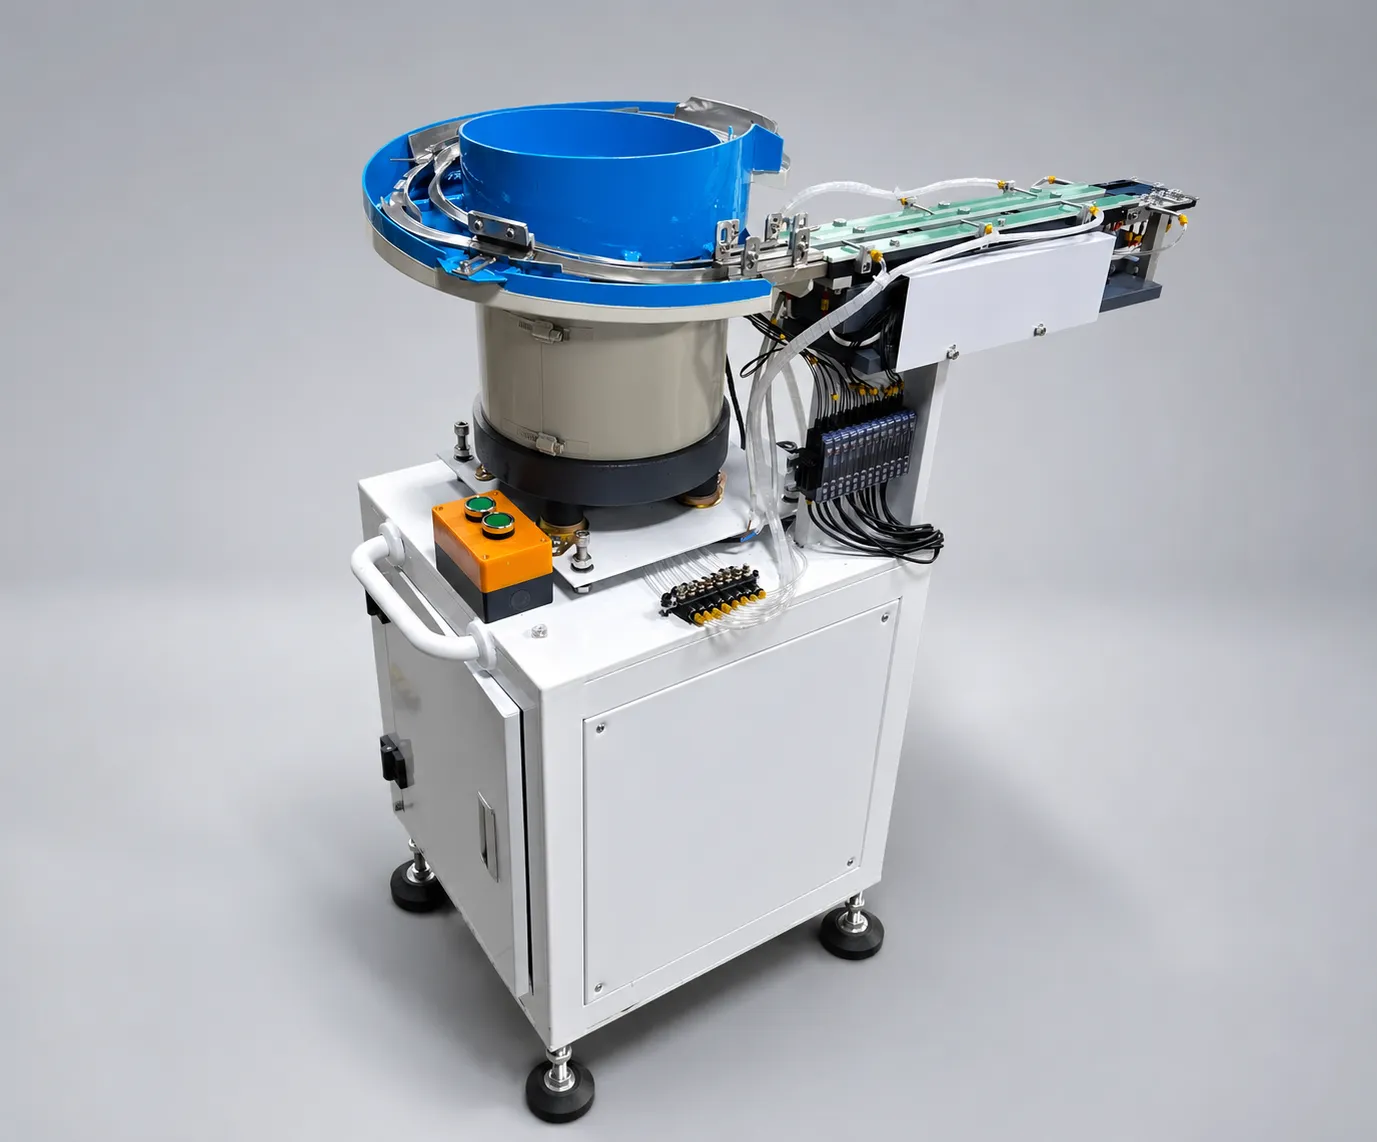
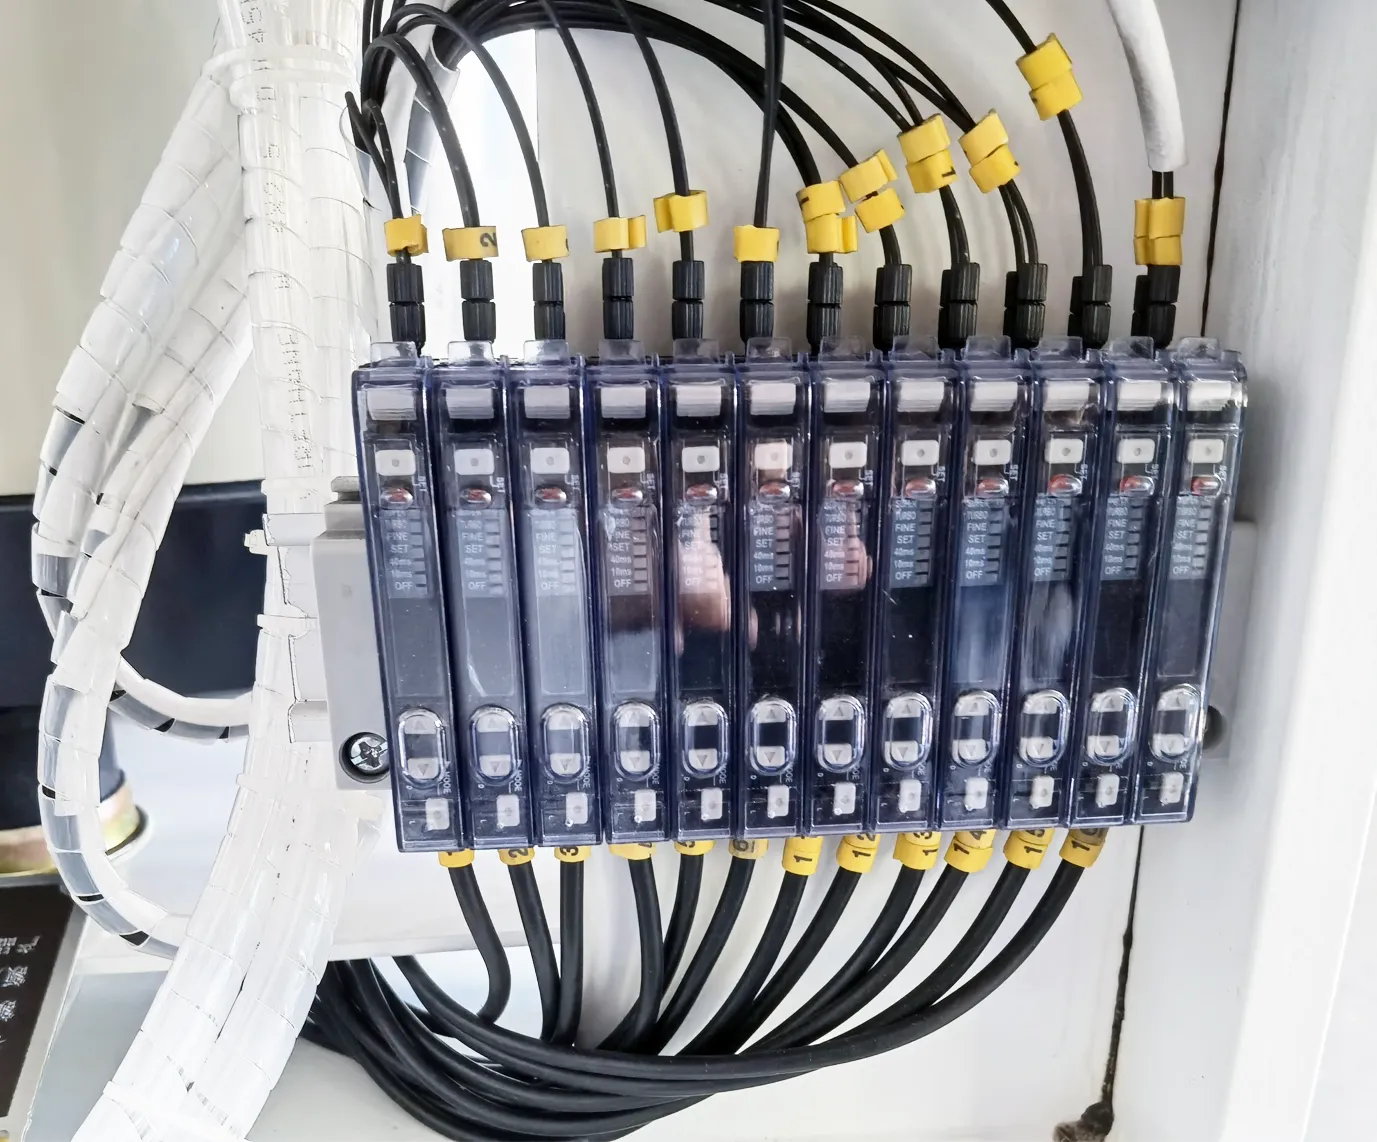
JHIMS diseñó un alimentador vibrador de lentes personalizado para el cliente ’s Samsung SLM120S máquina de pick-and-place, aprovechando la tecnología de vibración avanzada:
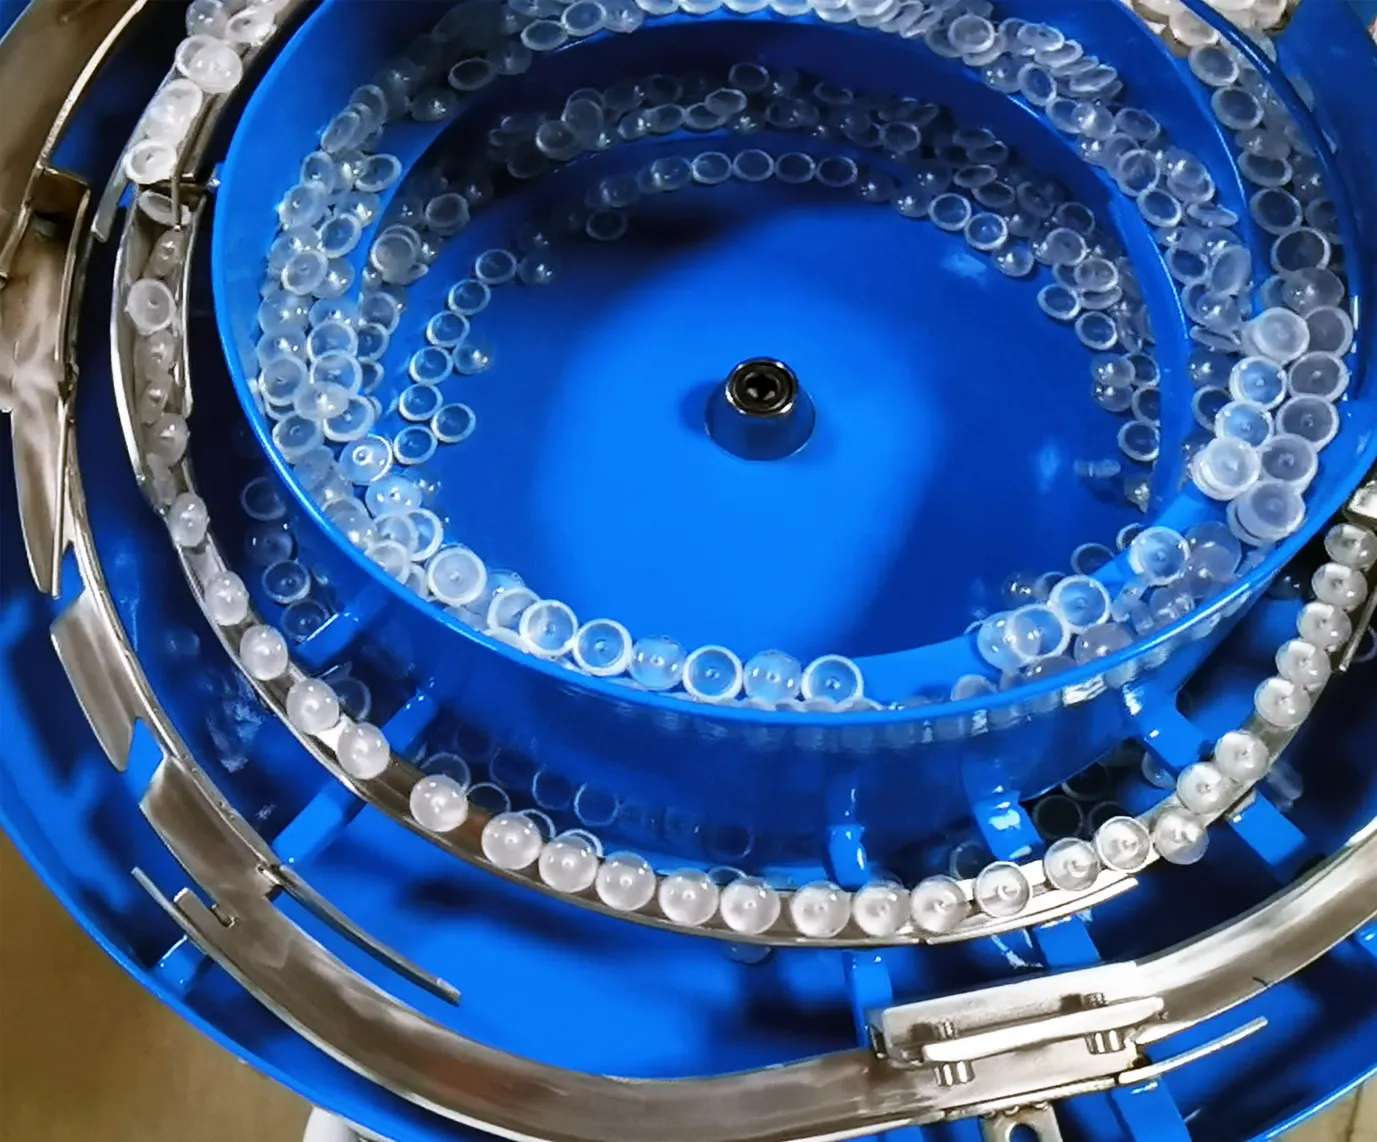
La arquitectura que elimina el cambio de velocidad de atasco es dos unidades en lugar de una. El canal circular funciona en la banda de baja frecuencia — esta instalación fue sintonizada en la gama 50–60 Hz— y su único trabajo es mover lentes alrededor del tazón y levantarlos en la pista; porque puede ser conducido más duro o más suave sin cambiar la presentación, el tazón absorbe cambios en la carga.
El canal lineal funciona a una frecuencia más alta y mantiene la constante de geometría de presentación, por lo que la velocidad de la lente en el escape permanece igual si el tazón está lleno o casi vacío. Las rutas personalizadas y los radios de rueda fueron diseñados alrededor del cliente ’ sus tamaños de lente, con ancho de pista y escape fijado para la parte más pequeña de la cartera y verificado hacia arriba.
| Tema | Modelo | Qty |
|---|---|---|
| alimentador de lentes vibrador (costo) | JHIMS DPS-2 plataforma | 1 |
| Integración de Pick-and-Place | Samsung SLM120S (existiendo) | 1 |
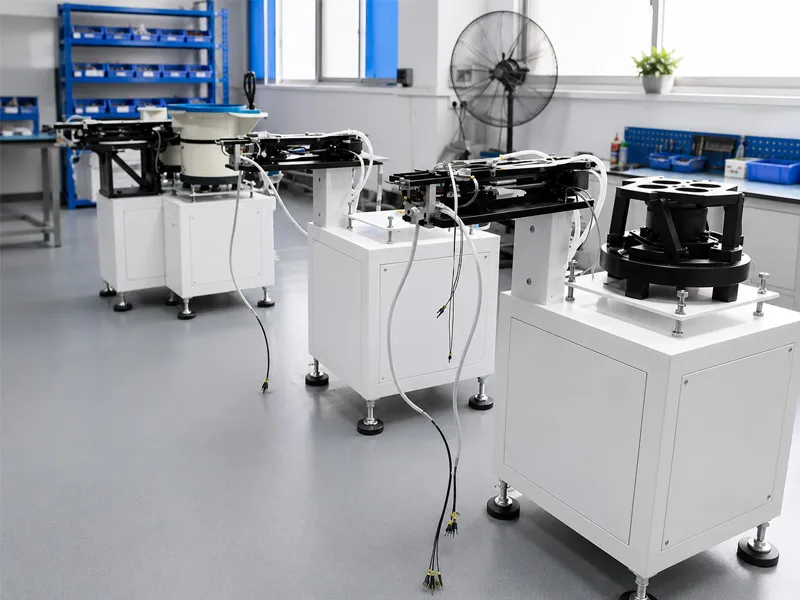
Del registro de caso publicado: un alimentador vibrador de lente personalizado diseñado para la línea Samsung SLM120S. Los registros de ventas de JHIMS también muestran 2 alimentadores vibratorios de lente DPS-2 entregados en marzo de 2018.
| Característica | Detalles |
|---|---|
| Lens Diameter Range | 3mm – 25mm |
| Tipos de lentes | Lentes de reflexión interior/exterior de tres pies y cuatro ángulos |
| Número de pistas | 2 pistas de disco estándar, ampliables a 10; 2 pistas lineales |
| Velocidad de transferencia | 0,5 a 1 segundo por lente (canal de sensor) |
| Tasa de rechazo | Bajo 0,5% |
| Control de vibración | Vibración de doble frecuencia (50–60 Hz) |
| PLC & HMI | Mitsubishi FX5U + 7 pulgadas Weintek HMI (50 perfiles) |
| Fuente de alimentación | 220V AC, 50-60Hz, fase única, 0,55 KVA |
La lista de equipos es deliberadamente corta porque el valor del proyecto está en el trabajo de herramientas y control en lugar de en una larga factura de materiales. Un alimentador vibrador de lentes personalizados en la plataforma DPS-2 se integró con la máquina de colocación de Samsung SLM120S existente; el registro de ventas publicado muestra dos alimentadores DPS-2 entregados para esta cuenta en marzo de 2018.
Debido a que el alimentador es una unidad independiente con su propio gabinete de control, nada en la máquina de colocación tuvo que ser modificado: el soporte de montaje sigue la cabeza, la plataforma de recogida se establece en el viaje de la boquilla, y la receta de la lente vive en el alimentador PLC — por lo que la instalación permanece reversible si la línea se reconfigura más adelante.
Las tres fases existen para hacer repetible el resultado en lugar de prolongar el proyecto. El análisis de procesos mapea los modos de falla —donde los lentes colliden, donde giran, donde el operador solía intervenir— y produce el resumen de herramientas.
La ingeniería personalizada convierte esa información en geometría de cuencos, radios de rueda, rutas y configuraciones de controlador, todas probadas contra el cliente. La instalación coloca entonces el alimentador en la máquina, conecta la interfaz de línea y verifica la altura de la presentación con la boquilla de producción, después de lo cual los ajustes se almacenan como perfil para que un cambio de lente posterior sea un recuerdo en lugar de un ejercicio de re-establecimiento.
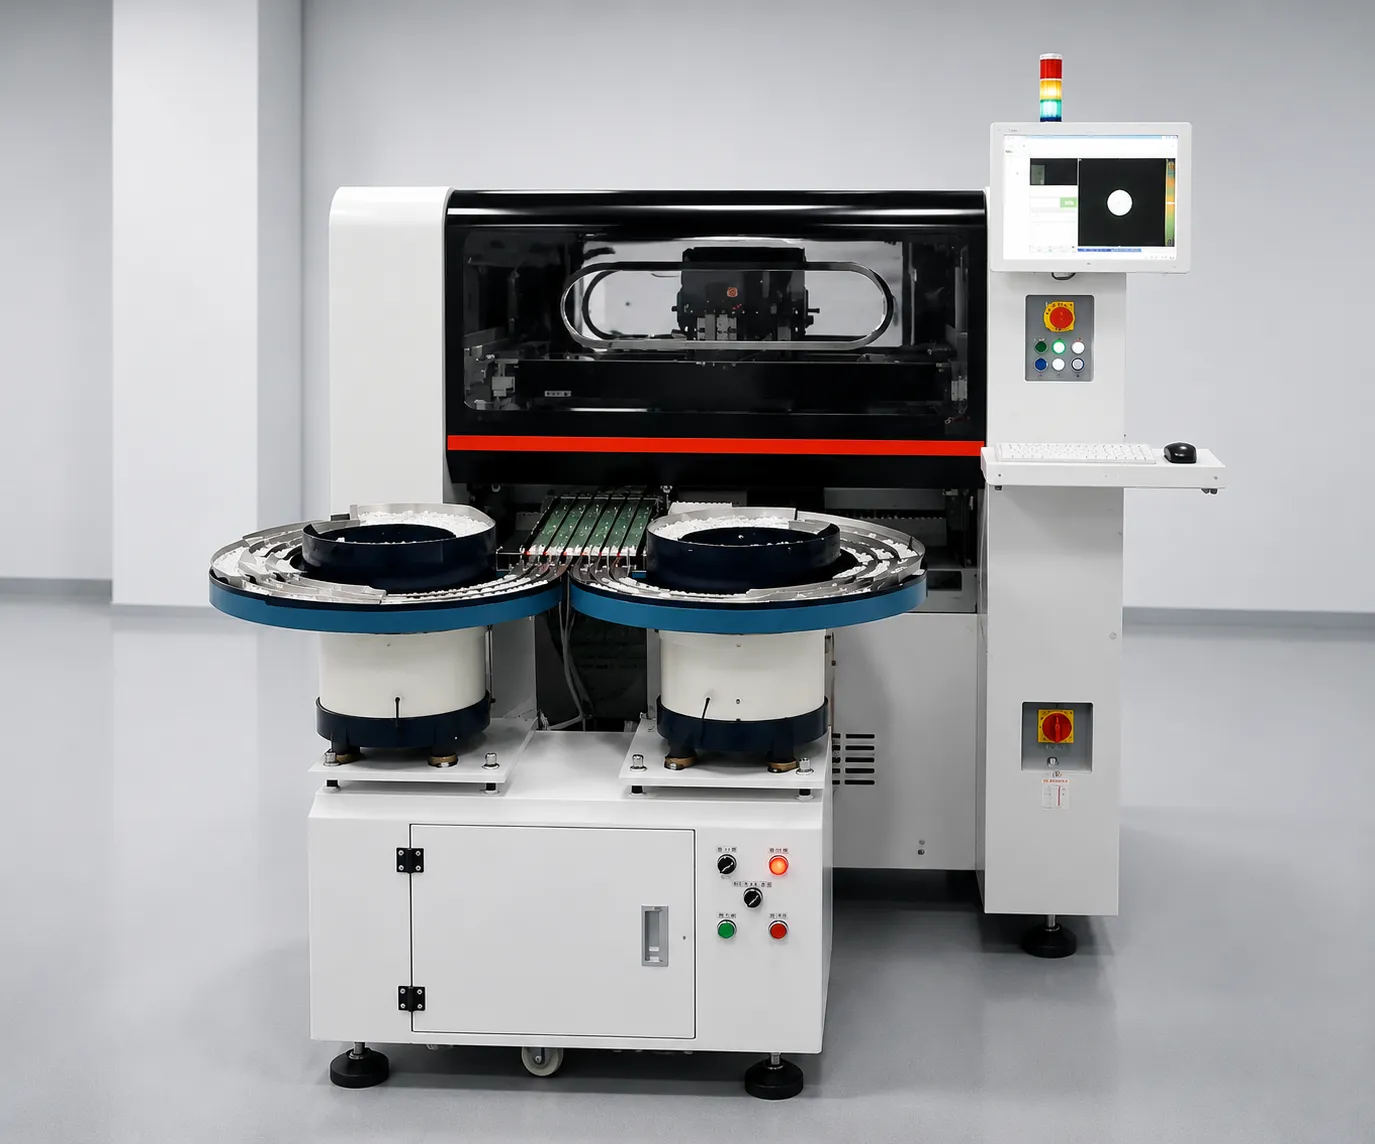
Mira la lente JHIMS alimentador vibrador de lentes LED a una máquina de pick-and-place. Ver el vídeo completo del alimentador en YouTube.
Al ver el video, tres cosas valen la pena mirar porque son lo que el proyecto era en realidad. Primero, las lentes en el tazón: deben circular continuamente sin cola formando en la entrada de la pista, que es la firma visual de un alimentador que no está luchando su propia carga.
En segundo lugar, las lentes en la pista lineal deben llegar al escape ya orientado, por lo que la boquilla se encuentra con una lente plana, centrada en lugar de corregir un ángulo. En tercer lugar, el ritmo de recogida: un cambio visible en el espaciamiento de la lente entre un tazón lleno y casi vacío es la deriva un alimentador de frecuencia única muestra y esta instalación se elimina.
Según el registro de casos publicado por JHIMS para el alimentador vibratorio de lentes:
Los tres resultados publicados están conectados, y leerlos juntos explica la recompensa. Eliminar la atasco elimina las paradas no planificadas, que restablece el tiempo disponible de la máquina; un aumento del 30% de la velocidad de alimentación aumenta la salida sin cambiar el programa de colocación.
La reducción de costes del 15% proviene de la eliminación de un operador de la tarea de alimentación y la reducción de la chatarra de lente causada por el manejo manual, incluyendo rasguños y partes caídas que nunca aparecen en un recuento de atasco, pero aparecen en el costo del material. Para una línea de iluminación que ejecuta varios cambios el ahorro se acumula en ambos lados, por lo que este tipo de automatización generalmente paga de nuevo en menos de un año.

La aceptación de los proyectos de alimentación es un evento medido, no una promesa, y la secuencia es la misma para cada tipo de lente que manejamos. El cliente envía 500–800 lentes de cada tipo; la herramienta se construye y el alimentador funciona durante 48 horas con esas partes.
La ejecución produce un informe con datos de amplitud y ciclo de series temporales, un desglose de las causas de rechazo por categoría, la inspección del microscopio de los bordes de los lentes después de la alimentación y el vídeo de la carrera. La tasa de alimentación asegurada, la calidad de orientación y el rechazo se registran en el certificado de nacimiento de la máquina, y un control de calidad de 120 puntos cubre el montaje y el trabajo eléctrico antes del embalaje.
Para este cliente se aplica la misma secuencia, por lo que los resultados publicados pueden ser declarados como resultados del proyecto en lugar de reclamaciones de ventas: comportamiento libre de atascos, alimentación más rápida y coste reducido se observaron en el cliente Puls’ sus propias lentes en su propia familia de productos.
Si usted está evaluando un proyecto similar, pida primero la estructura de informe quemada —un proveedor que no puede describir cómo probarán el rendimiento en sus lentes antes del envío es un proveedor cuyo rendimiento será debatido después de la instalación.
Lo que se mide antes de un alimentador de estas naves de clase, y donde cada resultado se registra.
| Tema | Cómo se verifica | Grabado en |
|---|---|---|
| Tasa de alimentación | Ciclos cronometrados por canal con el cliente | Informe y certificado de nacimiento de máquina |
| Rejection rate | Rechazos contados con categorías de causa durante 48 horas | Informe de Burn-in |
| Calidad de orientación | Inspección microscopio de los bordes de los lentes después de la alimentación | Informe de Burn-in |
| Jam-Free Operation | Paradas no planificadas atribuibles a la alimentación, registradas a través de la carrera | Informe de Burn-in |
| Cantidad de muestra de lentes | 500–800 lentes por tipo suministrado por el cliente | Registro de prueba de muestras |
| Estabilidad de la ampliación | Datos de amplitud de serie de tiempo en el rango de llenado | Informe de Burn-in |
| Calidad de la Asamblea | verificación de calidad de 120 puntos antes de empaquetar | Registro QC |
| Memoria del perfil | Ajustes almacenados recordados y confirmados por tipo de lente | Documentación de la máquina |
DestacadosJHIMS DPS-2 alimentador de lentesAlimentador vibratorio de lentes multicanal – 0,5–1 por lente, bajo rechazo del 0,5%, memoria de perfil PLC.Ver producto →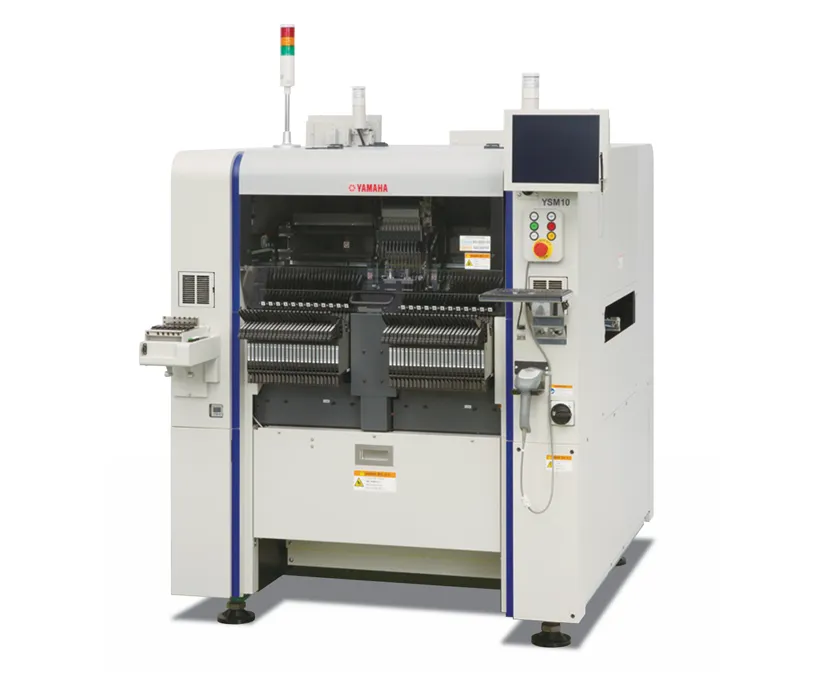 CompañeroYamaha YSM10 mounterMontaje modular compacto de alta velocidad – 46.000 CPH, 96 alimentadores, e-Vision + Side View.Ver producto →
 JHIMS L5 impresora de pasta de soldaduraImpresora SMT automática – precisión ±0.025mm con impresión alineada con la visión para la línea SMT.Ver producto →
 RelacionadosJHIMS S630 3D SPIInspección de pasta de soldadura 3D – verifica la calidad de impresión antes del reflujo.Ver producto →
 RelacionadosJHIMS R10 horno de reflujoreflujo sin plomo para líneas SMT – 20 zonas de calefacción, hasta 300°C.Ver producto →
 RelacionadosMáquina de tornillo JHIMS ZM500Ajuste y eliminación de tornillo automatizado para montaje electrónico.Ver producto →DPS-2 Lens Vibratory alimentador Preguntas frecuentes40 en el mundo real Q simultáneamente en el DPS-2: velocidad, canales, lentes, cambio e integración.Leer artículo →DPS-2 Lens Vibratory alimentador OverviewCómo el DPS-2 alimenta lentes ópticas para las máquinas de pick-and-place confiablemente.Leer artículo →
 Manual vs Automatic SMT de alimentaciónCompare la colocación manual vs alimentación automática de lentes para la producción de alta mezcla.Leer artículo →
 alimentador de lentes Case Study: LED Lighting RussiaLens Vibrador alimentador de montaje de lentes para un fabricante ruso de iluminación LED.Leer artículo →
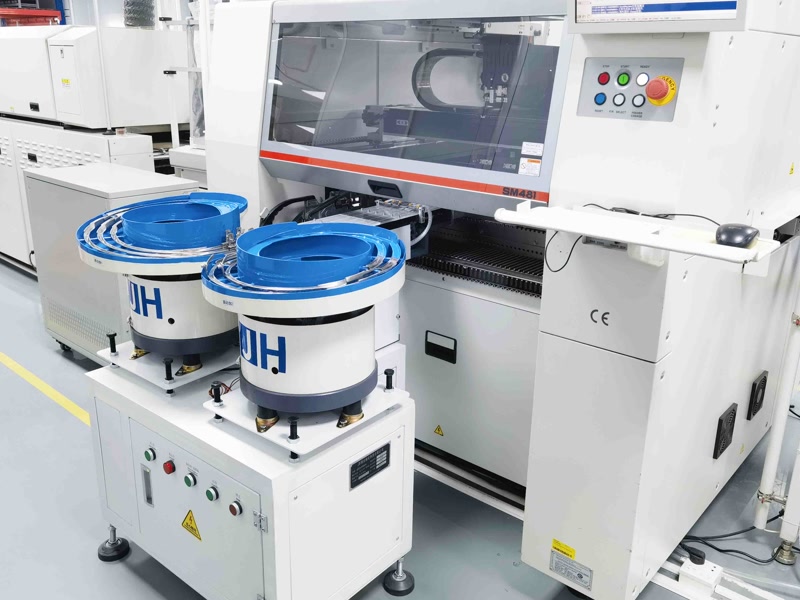 alimentador de lentes Case Study: Hanwha SM481 DongguanAlimentador de lente personalizado para un fabricante de LEDs Dongguan en una línea Hanwha.Leer artículo →
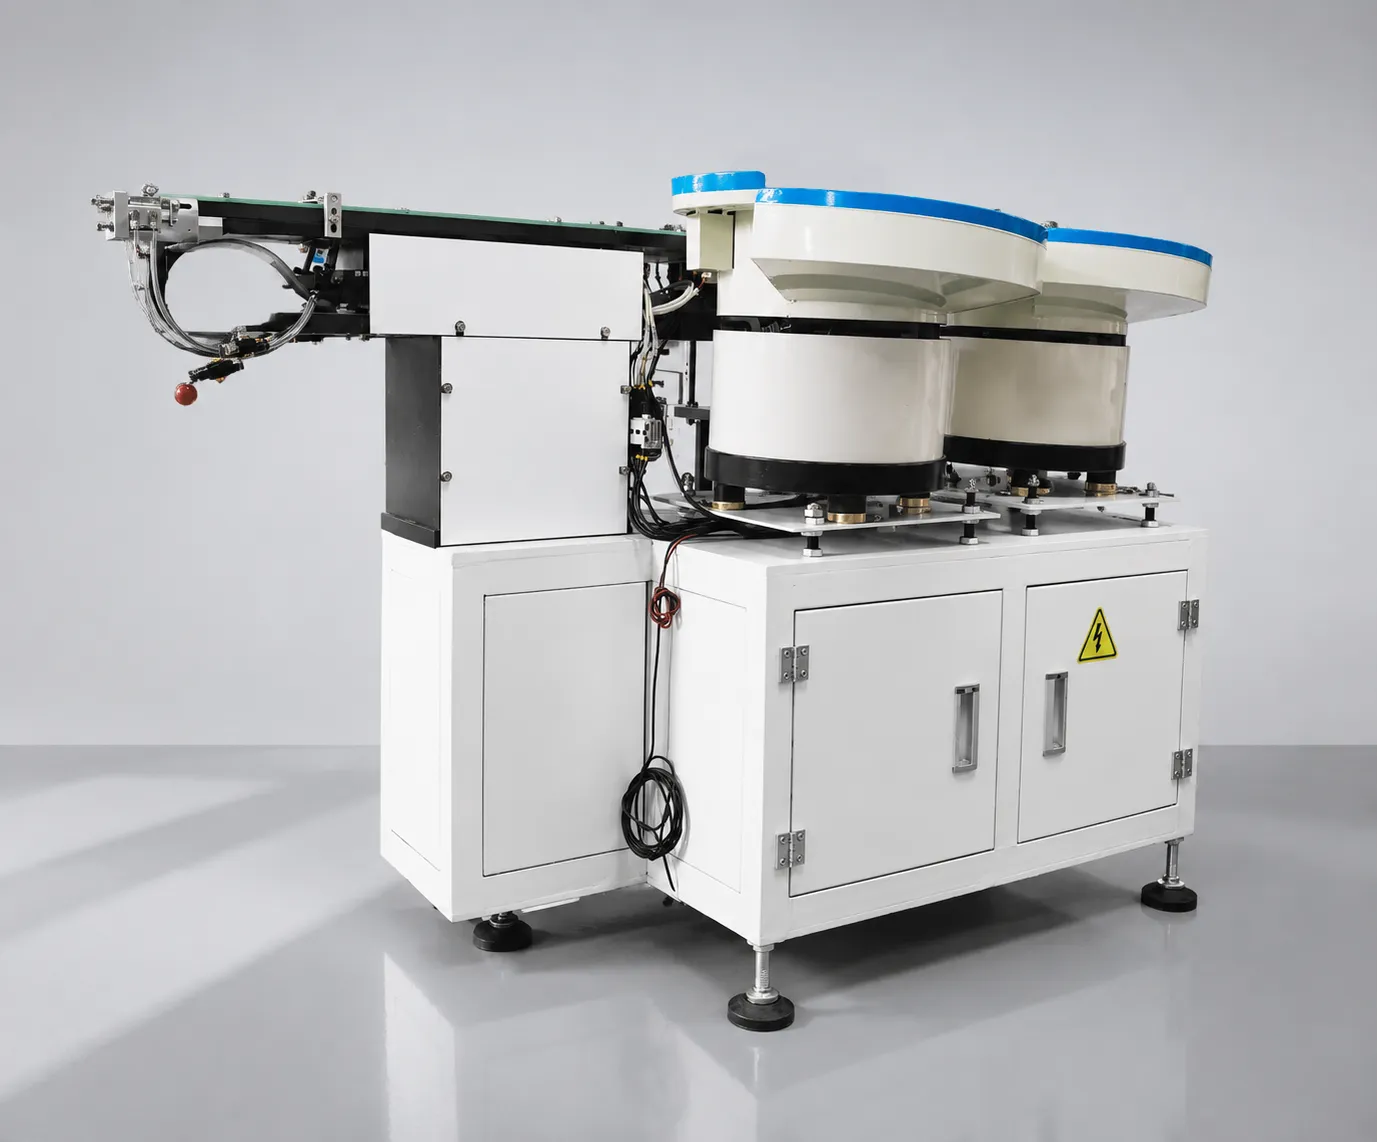 JHIMS alimentador de lentes ROI AnalysisAnálisis de retorno para alimentación automática de lentes vs colocación manual.Leer artículo →
Envíe sus muestras de lentes para una prueba de alimentador vibratorio de 48 horas gratis, validaremos el rendimiento y la velocidad de atasco en su línea, y respondemos dentro de 12 horas de trabajo (lun–sáb, 09:00–23:00 China Standard Time, UTC+8).



