Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
De lunes a sábado: 09:00 – 23:00 (UTC+8)
Domingo: cerrado
Perfil de la empresa
Edificio A1, Parque Industrial Runteng, N.º 4 Xishan Road, Longteng Community, Shiyan Subdistrict, distrito de Bao'an, Shenzhen 518000, China
Socios globales
De lunes a sábado: 09:00 – 23:00 (UTC+8)
Domingo: cerrado

How a 12-line TV backlight plant moved from hand-placed lenses to 24 DPS-2 feeders: rejection 12% to 0.3%, throughput 900 to 3,420 UPH, OEE 58% to 81%, payback in 7 months.
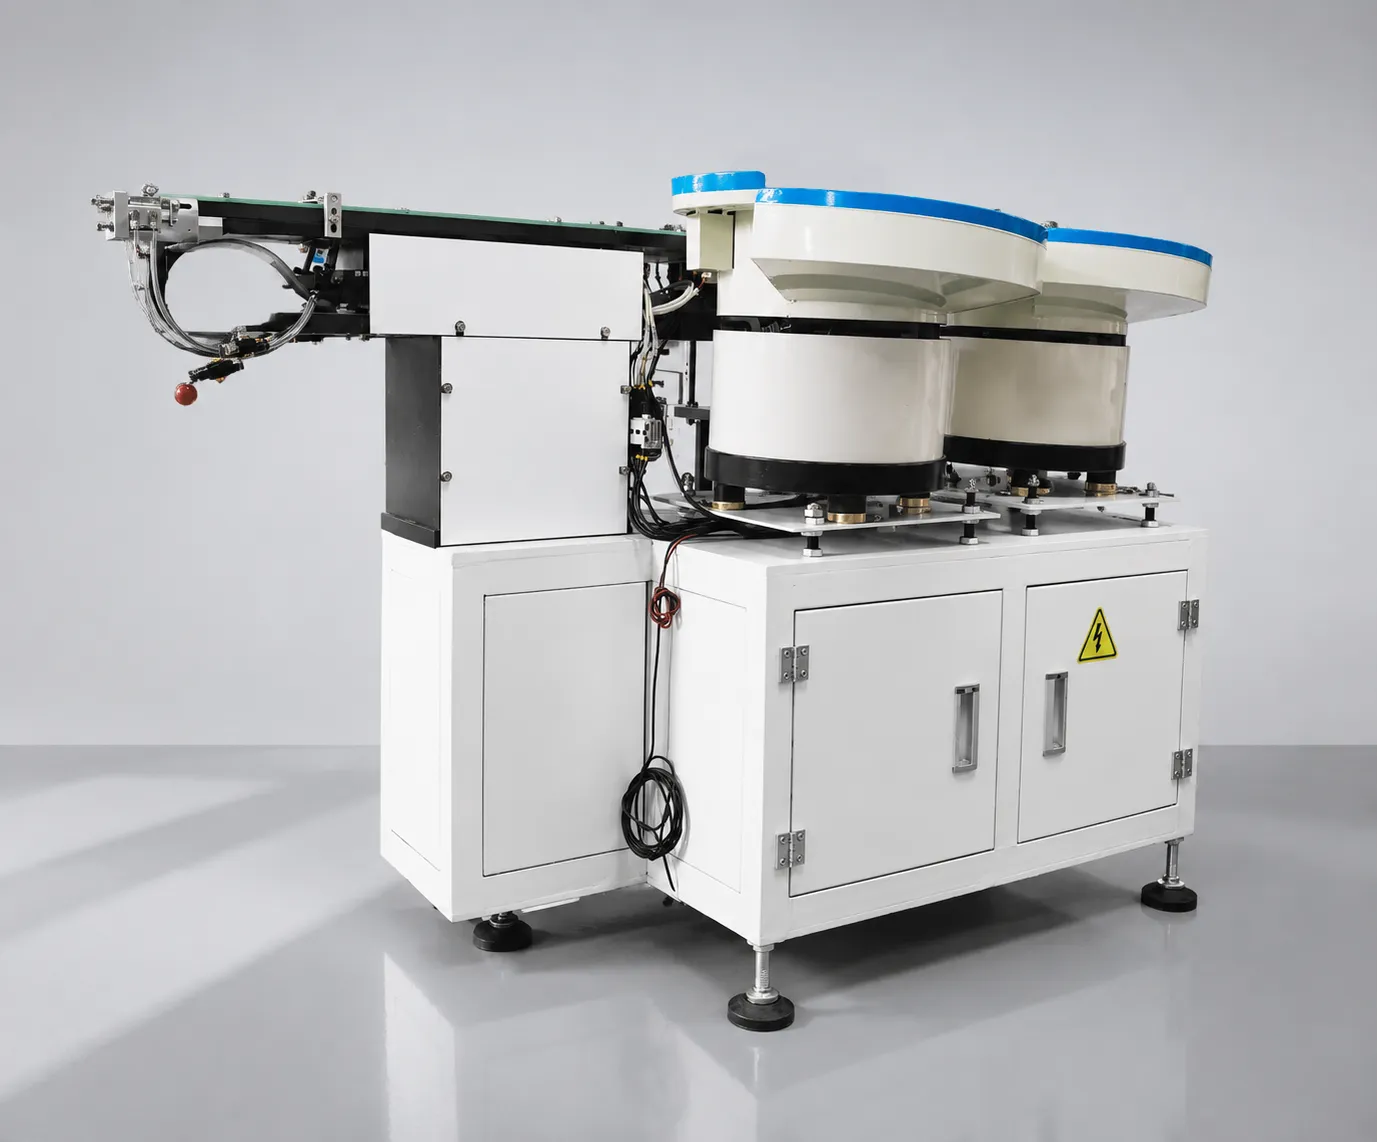
Cómo una planta de retroiluminación de TV de 12 líneas pasó de lentes colocadas a 24 alimentadores DPS-2: la base medida, los criterios de aceptación y la transición de KPI que produjo un reembolso de 7 meses.
Este estudio de caso ROI alimentador de lentes cubre una operación de retroiluminación de TV de 12 líneas en Qingdao. De un vistazo:
Tratar el bloque de a-a-glance como conjunto de restricciones del proyecto, no de fondo. Doce líneas de SMT funcionando las 24 horas del día en temporada alta significa que la alimentación falla como un sistema: una línea de infravaloración muere por las aguas abajo, y un cambio de 30 minutos cuesta esa vez doce veces más. El volumen anual de televisión implica una demanda continua y amplia de lentes, por lo que la estación manual se convirtió en la restricción de unión. El cliente es una marca electrónica importante que se mantiene confidencial aquí: no se publican empresas ni nombres personales, mientras que los datos de ingeniería se reportan en su totalidad.
El cliente produce más de 20 millones de unidades de televisión anualmente. Su fábrica Qingdao opera 12 líneas SMT para montaje de módulos retroiluminados de TV, funcionando las 24 horas del día durante las temporadas pico. Las lentes de retroiluminación fueron colocadas a mano sobre barras de luz: los operadores escogieron cada lente y la colocaron manualmente antes de reflujo.
La alimentación manual de lentes es uno de los pasos más intensivos en producción de módulos de retroiluminación, y la decisión de alimentador de lentes se convirtió en un cuello de botella para toda la fábrica. El proceso manual se agrandó poco: a medida que los volúmenes crecieron y los diseños retroiluminados de TV se movieron a geometrías de lente más finas y más variadas, se convirtió en el enlace más débil de la línea. Se limitó el rendimiento, produjo una calidad de colocación incoherente, e hizo que la plantilla de alta temporada fuera un problema constante.
La causa era geometría. A medida que las barras de luz se hicieron más delgadas y los esbozos de lente más variados, el nido manual que funcionó para la generación anterior se hizo más difícil de alcanzar: la lente es pequeña, la ventana de colocación estrecha, y la posición del operador a la velocidad que la línea exige cada cambio. El manejo entre la bandeja y el nido añade contaminación y desorientación como fuentes de defecto separadas, y el rechazo se ensancha con fatiga, por lo que la línea se planificó alrededor de sus peores horas. La respuesta es sacar al operador del paso de orientación.
Cuatro problemas empujaron al cliente a automatizar la alimentación de lentes — todo mesurable, todo el tiempo de producción que cuesta:
Cada desafío tiene un mecanismo de costes que vale la pena indicar, porque los mecanismos son lo que una solución debe interrumpir. Una tasa de rechazo del 12% no es solamente lentes raspadas: cada módulo rechazado también lleva su material consumido, el trabajo para detectar y reelaborar, y la capacidad de inspección. Una tasa de alimentación de aproximadamente 900 UPH significa que la máquina de colocación espera entre ciclos, por lo que el equipo de aguas abajo funciona bajo carga y los administradores compensan con horas extraordinarias en lugar de capacidad. Cambios de 30 minutos a través de doce líneas añaden horas de producción que nunca aparecen en un informe de defecto.
El equipo de compra del cliente estableció cinco requisitos mensurables antes de evaluar cualquier proveedor de alimentación de lentes:
Los cinco requisitos fueron escritos para que cada uno pudiera ser medido en la línea en vivo en lugar de discutir después: el rendimiento como una tasa de alimentación que deja de mirar fijamente las máquinas de colocación; la calidad como rechazo muy por debajo de la línea de referencia 12% sin trabajo de inspección adicional; la flexibilidad como cambio en varias geometrías de lentes; la automatización como un operador por línea o menos; y la certeza como validación en las propias lentes del cliente antes del envío — que convirtió el proyecto en un procedimiento de aceptación en lugar de ejercicio de especificación.
El proyecto fue aceptado contra datos de línea medida, por lo que la primera tarea fue fijar la base de referencia honestamente. Antes de instalar cualquier alimentador, se registraron cuatro KPI en los propios sistemas del cliente: rechazo 12%, alimentación de rendimiento alrededor de 900 UPH por línea, implementación del operador a niveles manuales por línea y OEE 58%. Escribir esos números antes de que comience el proyecto es lo que hace que una comparación posterior sea legítima: una línea de referencia reconstruida después tiende a moverse en cualquier dirección que el debate requiera.
El segundo paso ató los números al equipo. Una tasa de alimentación de 0,5 a 1 segundo por lente por canal equivale a 3,600 a 7,200 UPH por canal, la figura que la configuración tiene que entregar en el conjunto de lentes real; el rechazo por debajo del 0,5% es la figura de calidad que la herramienta tiene que alcanzar en esos mismos lentes. Debido a que el quemador corrió 48 horas en las lentes de producción del cliente, los valores de aceptación y los valores de envío vinieron de las mismas partes, y la aceptación corrió en producción en vivo con los cuatro KPI medidos simultáneamente.
La base de referencia se registró antes de la instalación y se utilizó como referencia para la aceptación. Cada línea de abajo indica de dónde viene el número, por lo que el mismo método se puede aplicar en otra línea.
| Tema básico | Valor registrado antes de la instalación | Fuente de la medición |
|---|---|---|
| Rejection rate | 12% de colocación manual de lentes | Registros de calidad de línea en el punto de conteo definido |
| Alimentar el rendimiento | Cerca de 900 UPH por línea | Máquina de colocación de contadores sobre un cambio completo |
| Despliegue de los operadores | Personal de colocación manual en cada línea | Plan de rotación de personal y de mantenimiento de líneas |
| OEE | 58% | Transmisión de líneas y datos de tiempo de parada |
| Changeover time | 30 minutos o más por lente cambiar | Registro de producción para eventos de configuración |
| Escala de equipo | 24 unidades DPS-2, 2 por línea, configuración de 4 canales | Lista de configuración del proyecto |
| Base de validación | Lentes de producción de clientes, 48 horas antes del envío | Informe de la prueba previa al envío |
| Ventana de aceptación | aceptación de 30 días en producción en vivo | Cláusula de aceptación de contratos |
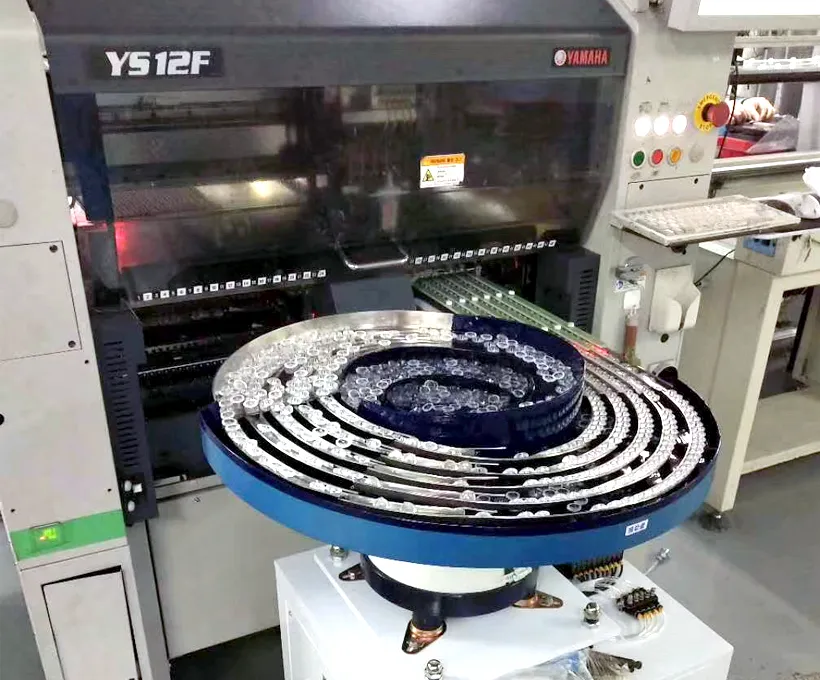
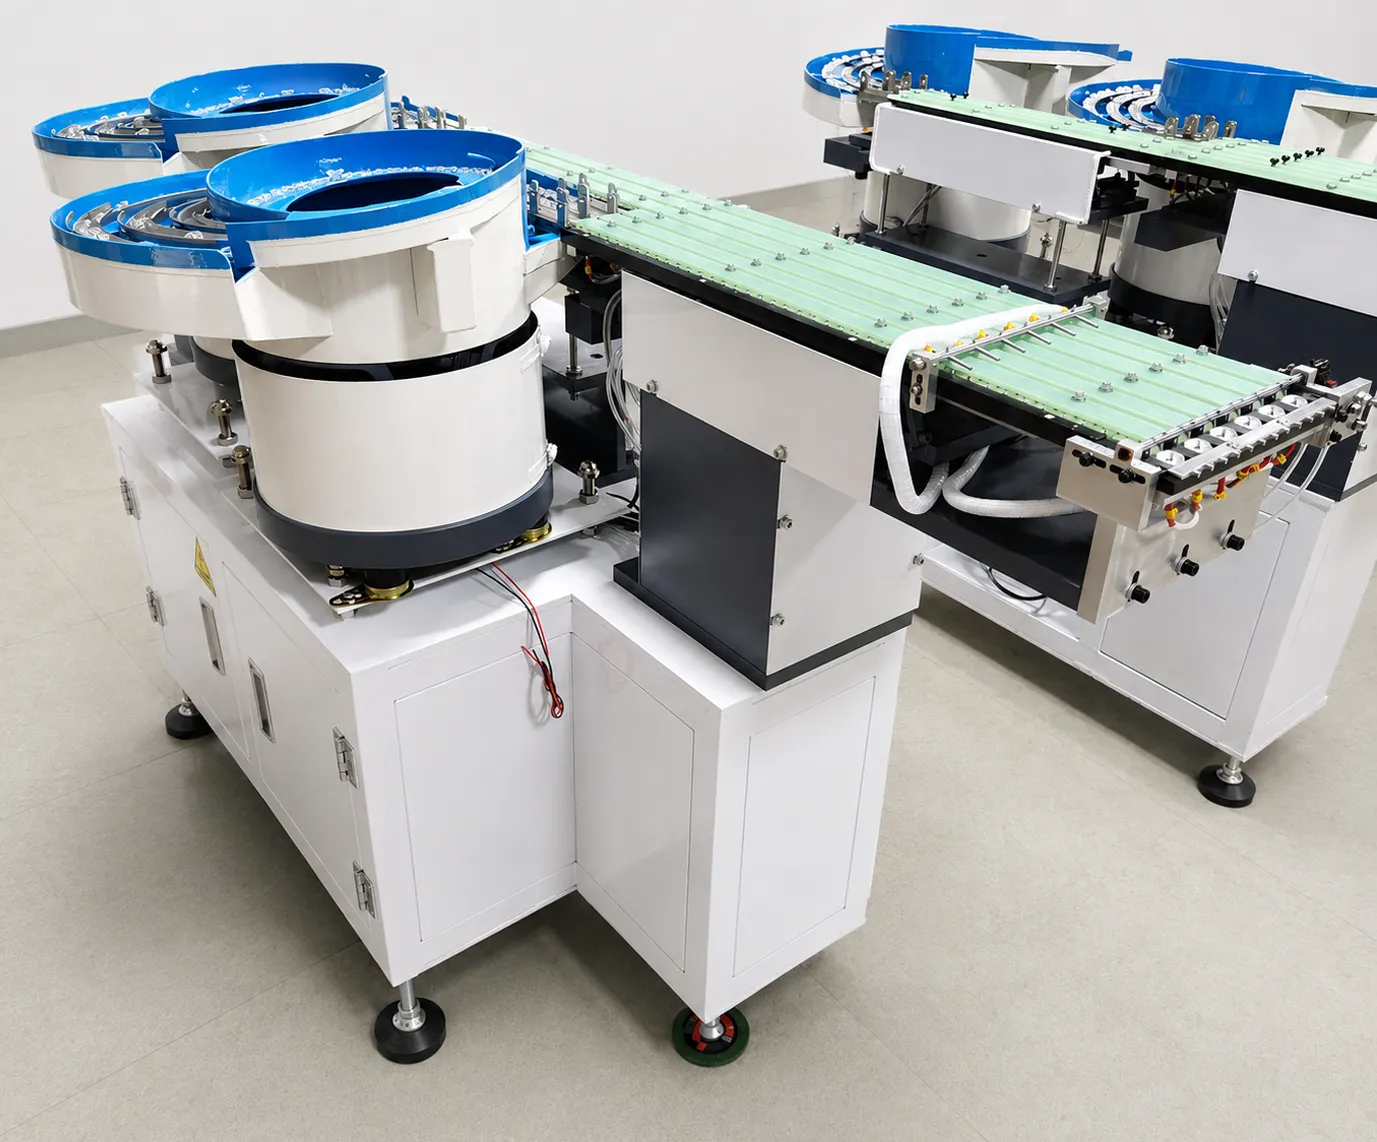
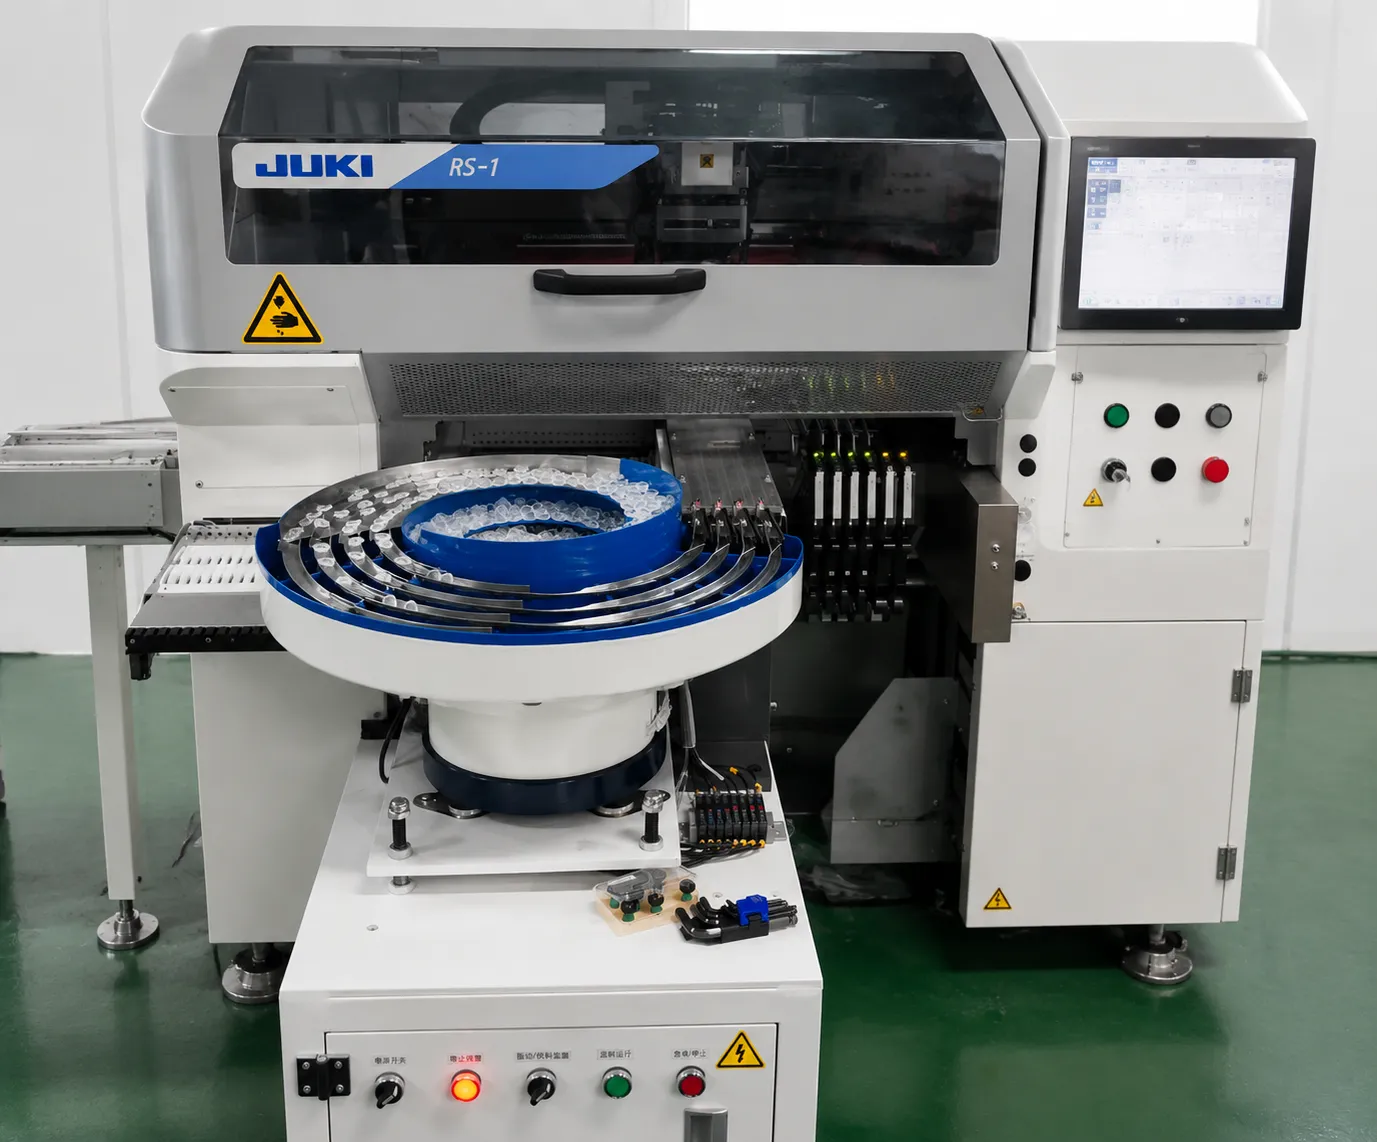
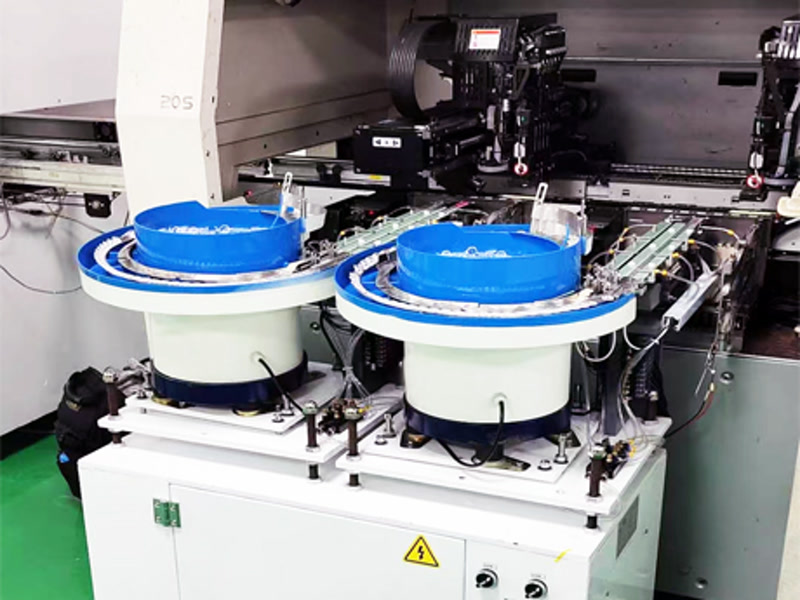
JHIMS deployed 24 alimentadores vibratorios de lente DPS-2 (2 por línea) con configuraciones personalizadas de 4 canales compatibles con las geometrías de los objetivos de retroiluminación del cliente. Cada unidad alimenta los lentes directamente al cabezal de colocación 0,5 a 1 segundo por lente con una tasa de rechazo inferior al 0,5%, impulsado por la tecnología patentada de vibración de doble frecuencia.
La arquitectura de doble frecuencia separa la alimentación circular masiva de la alineación lineal de precisión — eliminando la interferencia de resonancia común en alimentadores de frecuencia única y manteniendo la amplitud estable a través de cambios de carga. Perfiles predefinidos PLC almacenan parámetros de vibración completos: hasta 50 presets tipo lente hacen cambio sin herramientas y menos de 5 minutos, con el perfil recuerda lo suficientemente rápido como para cortar el tiempo de configuración hasta un 80%.
Antes del envío, las 24 unidades corrieron un 48-hour burn-in test en la instalación JHIMS Shenzhen utilizando los objetivos de producción reales del cliente, la misma validación JHIMS ofrece a cada comprador a través de su prueba de alimentación de muestras gratuita de 48 horas.
La configuración de alimentación completa se desplegó por línea:
| Tema | Configuración |
|---|---|
| Equipos | JHIMS DPS-2 alimentador vibratorio de lentes (24 unidades totales) |
| Despliegue | 2 unidades por línea × 12 líneas SMT |
| Configuración de canales | Configuración personalizada de 4 canales por geometría de lente |
| Tasa de alimentación | 0,5-1 por lente – 3,600–7,200 UPH por canal |
| Gama de lentes | 3–25mm — interior/exteriores tipos de reflexión de tres pies y cuatro ángulos |
| Vibration technology | Frecuencia dual patentada (vibración circular + directa) |
| Control | PLC totalmente automático con pantalla táctil HMI, hasta 50 perfiles predefinidos |
| Alignment tolerance | ±1mm (basado en forma de lente y dimensiones de pin) |
| Validación previa al envío | 48 horas de quemado con las lentes reales del cliente |
Dos unidades por línea fueron una decisión de capacidad, no redundancia. La línea ejecuta un conjunto de lentes mixtos, y el recuento de canales fue elegido por lo que el alimentador supera el consumo de lentes de la máquina de colocación con la cámara para cambio y para re-tooling un canal. Cuatro canales por unidad también ayuda en un programa de alta gama: un canal puede estar fuera de línea para la herramienta mientras que los otros siguen alimentando, por lo que un cambio de lente se convierte en una secuencia de cambios de carril en lugar de una parada. La tolerancia de alineación se fijó en más o menos 1 mm de forma de lente y dimensiones de pin.
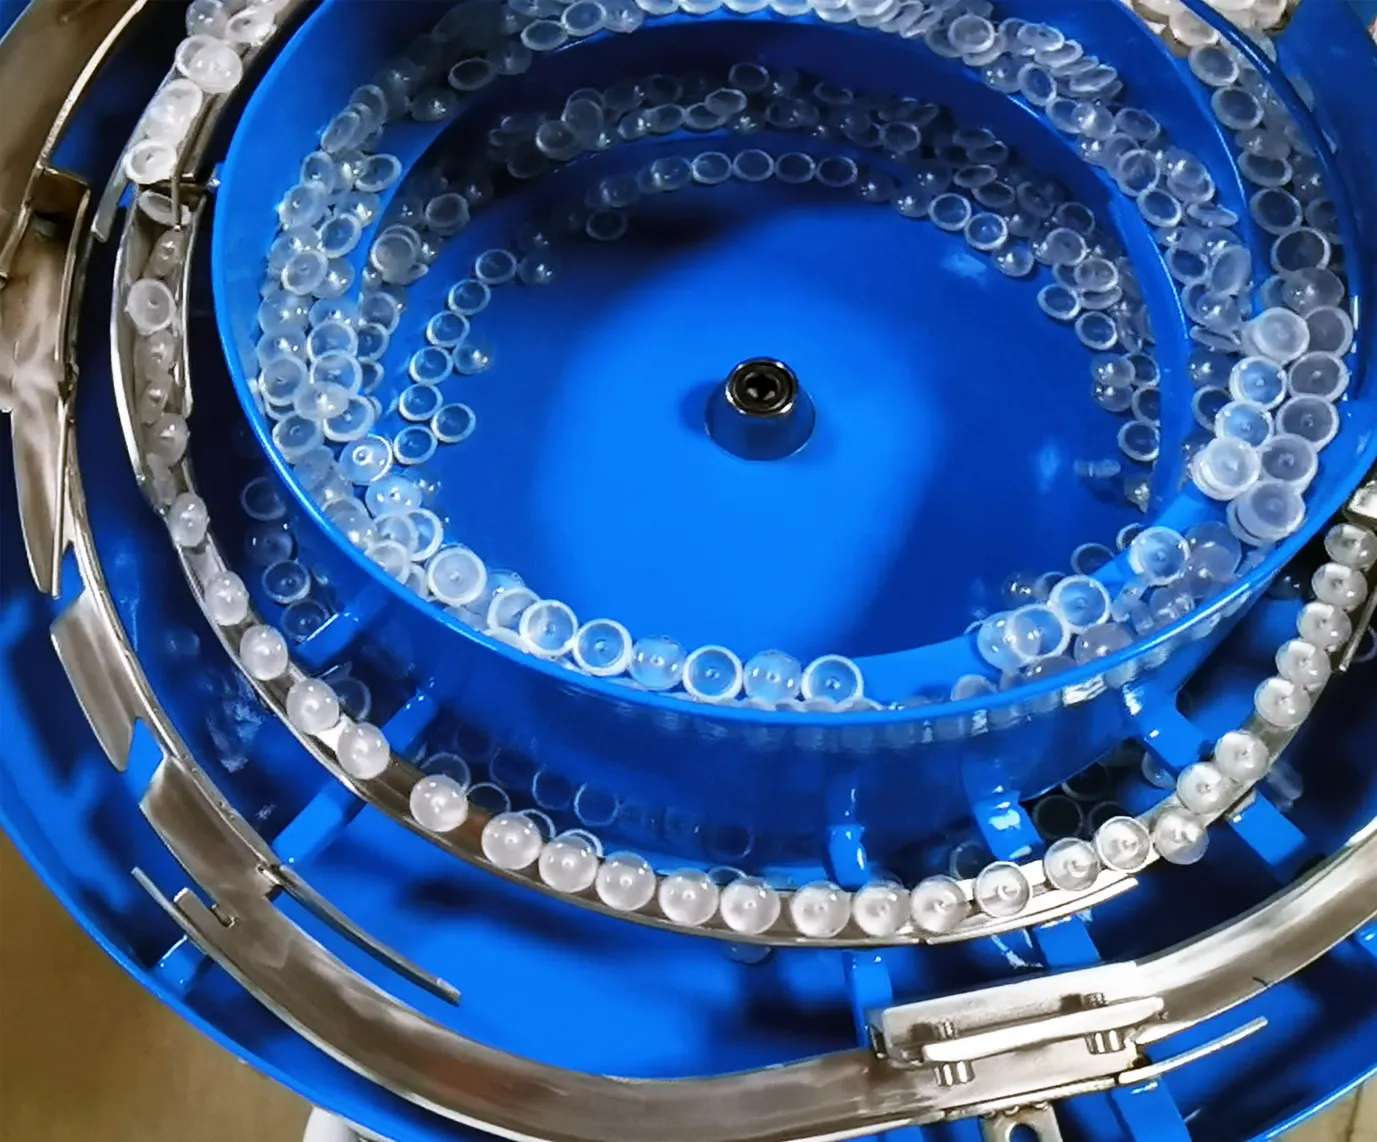
La salida siguió un camino de cinco fases diseñado para eliminar el riesgo a cada paso, desde la validación de muestras hasta la producción completa:
| Fase | Lo que sucedió | Prestaciones |
|---|---|---|
| 1. Validación de muestras | Los objetivos de los clientes pasan por una prueba de alimentación de 48 horas; el rechazo medido y la amplitud reportados | Rendimiento probado en el propio producto del cliente antes de cualquier compromiso |
| 2. Ingeniería y quemador | Configuraciones personalizadas de 4 canales construidas; incendio de 48 horas en JHIMS Shenzhen con lentes reales | Cada unidad validada antes del envío, sin sorpresas en la puesta en marcha |
| 3. Instalación y puesta en marcha | 2 unidades por línea instaladas; perfiles preestablecidos PLC cargados para cada geometría de la lente; entrenamiento del operador | Líneas de vuelta en producción rápidamente, cambio listo desde el primer día |
| 4. aceptación de 30 días | KPI verificados en producción en vivo: rechazo, UPH, operadores, OEE | Aceptación contractual vinculada a resultados medidos |
| 5. Escala y apoyo | Despliegue completo en 12 líneas; respuesta en menos de 4 horas y envío de repuestos en menos de 48 horas | Apoyo continuo a través de la garantía de 1 año y más allá |
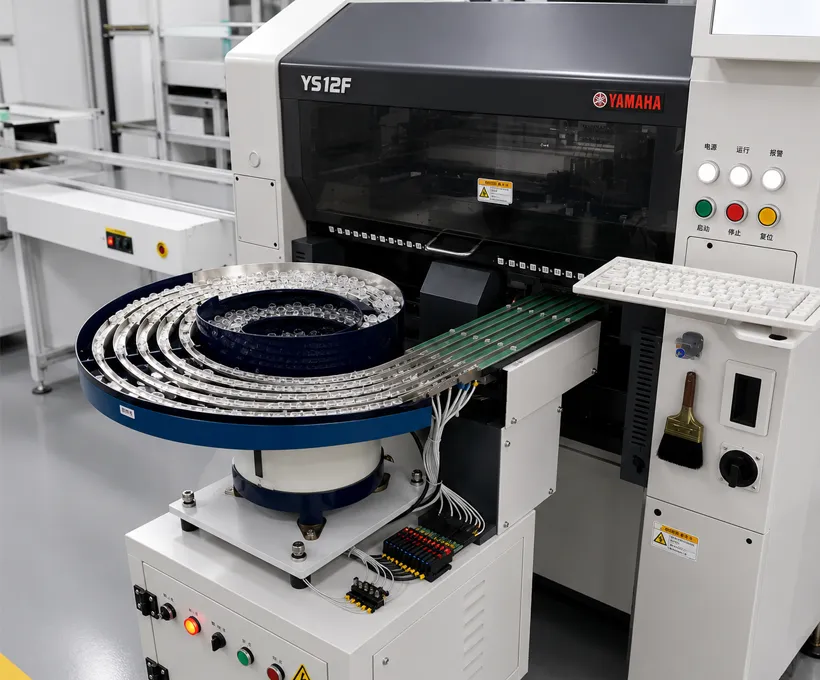
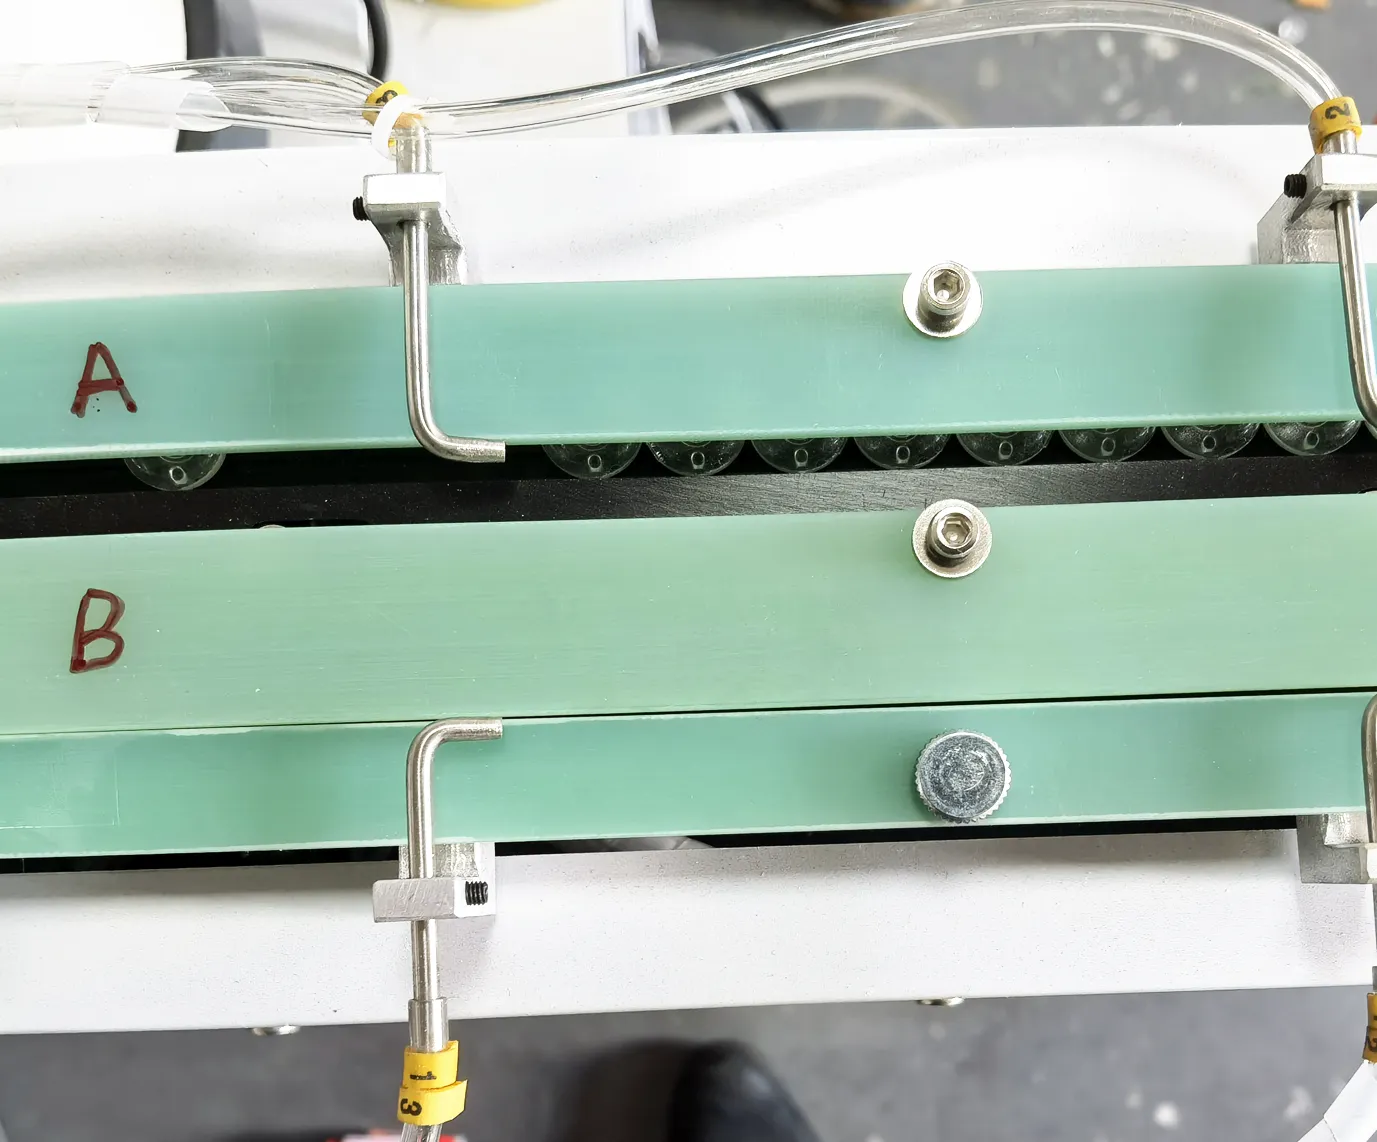
Cada KPI en este estudio de caso ROI alimentador de lentes se midió en la línea de producción en vivo del cliente después de la puesta en marcha. The JHIMS DPS-2 ROI result: full payback in 7 months.
| KPI | Antes (Manual) | After (DPS-2) | Mejora |
|---|---|---|---|
| Tasa de rechazo | 12% | 0.3% | reducción de 40x |
| UPH por línea | ~900 | 3,420 | aumento del 280% |
| Operadores | Manual (por línea) | 1 por 3 líneas | Control automatizado |
| OEE | 58% | 81% | +23 puntos |
| ROI | — | 7 meses | Pago completo |
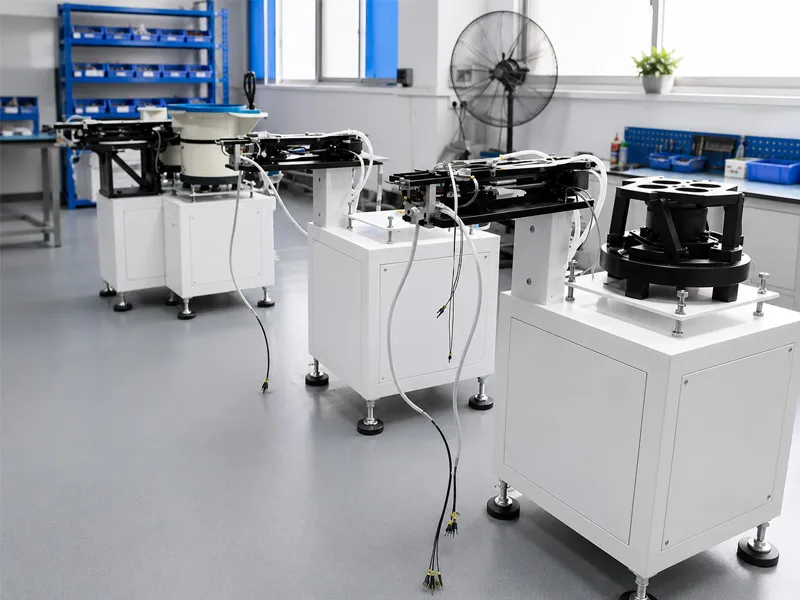
La transición de los titulares: rechazo del 12% al 0,3% (unos cuarenta veces), rendimiento por línea de alrededor de 900 a 3.420 UPH, OEE del 58% al 81%, dotación de personal a un operador por tres líneas, y reembolso en siete meses en 24 unidades. Tres efectos lo explican: eliminación de la varianza (orientación dejó de ser un juicio humano, así que el rechazo cayó y dejó de deriva con cambio y fatiga), liberación de la capacidad (las máquinas de colocación ahora funcionan a su propia calificación), y liberación laboral (un operador cubre tres líneas en lugar de una estación).
El reembolso se deriva de esos efectos y de la escala: 24 unidades en 12 líneas significa que la inversión se realiza una vez por par de línea, mientras que los ahorros acumulan por línea cada cambio: el trabajo liberado, el material ya no se raspa al 12%, y la capacidad que de otro modo necesitaría horas extraordinarias. Antes de esperar un resultado similar, compruebe tres condiciones previas que este cliente encontró: una línea de referencia medible de los registros existentes, geometría de lentes dentro de la banda de herramientas de 3–25 mm con un requisito de orientación definido, y una frecuencia de cambio lo suficientemente alta que el tiempo de configuración es un costo real.
Los cuatro KPI de negocios y las dos cifras del equipo se midieron en las mismas líneas de producción, antes y después de la puesta en marcha.
| Métrica | Antes | Después | Cómo se mide |
|---|---|---|---|
| Rejection rate | 12% | 0.3% | Registros de calidad en el punto de conteo después de la alimentación y colocación |
| Alimentación por línea | Cerca de 900 UPH | 3.420 UPH | Máquina de colocación de contadores sobre un cambio completo |
| Operadores | Colocación manual en cada línea | 1 por 3 líneas de producción | Lista de personal después de la automatización |
| OEE | 58% | 81% | Computación de línea contra datos de tiempo de parada |
| Lens change | 30 minutos o más | Bajo 5 minutos con recetas PLC | Cambio de tiempo, herramienta más recuperación de recetas y verificación |
| Tasa de alimentación por canal | No se aplica a la alimentación manual | 0,5 a 1 segundo por lente | Pista de detección cuenta por canal sobre un cambio |
| Canales por unidad | Not applicable | 4 canales por unidad, 2 unidades por línea | Lista de configuración confirmada en la puesta en marcha |
| Alignment tolerance | Colocado al ojo en el nido | ±1 mm, configurado en forma de lente y dimensiones de pin | Configuración de la hoja y inspección del punto de recogida |
| Recetas en el control | Ninguno | Hasta 50 presets tipo lente en el PLC | Lista de perfiles en el HMI |
Vea la misma tecnología de alimentación que funciona con lentes reales: la tecnología detrás de este estudio de caso:

Ver el vídeo completo en YouTube · más videos de máquina y fábrica en JHIMS canal oficial.
Observe con una pregunta en mente: ¿cómo se obtiene la lente de un tazón a granel a una posición presente repetible sin que un operador la toque? La parte interesante no es el tazón sino el límite entre el movimiento a granel y la alineación — vibración circular mueve partes en el tazón, y una etapa lineal separada los arregla a lo largo de la pista en un campo controlado para que la boquilla encuentre cada lente en el mismo lugar. Esa separación es por qué la amplitud puede ser sintonizada para el objetivo en lugar de para el transporte.
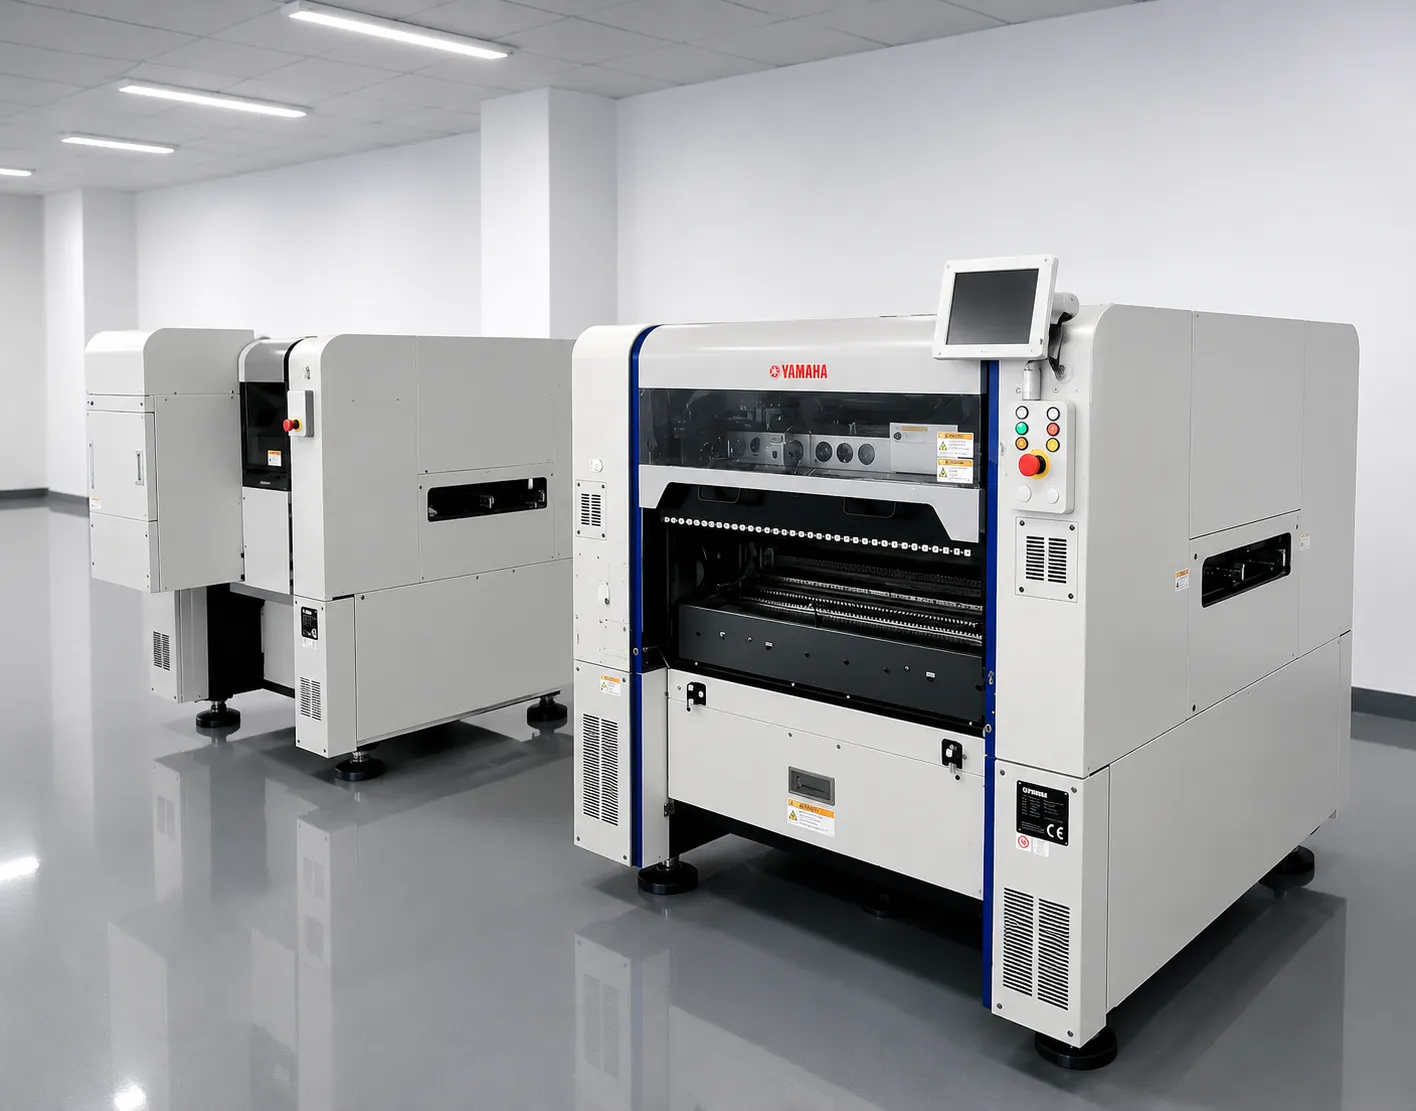
El alimentador en este casoJHIMS DPS-2Alimentador vibratorio para el pick-and-place de SMT · 0,5-1s por lente · <0,5% rechazo · alineación de ±1mm · 6 marcas P PulampVer producto →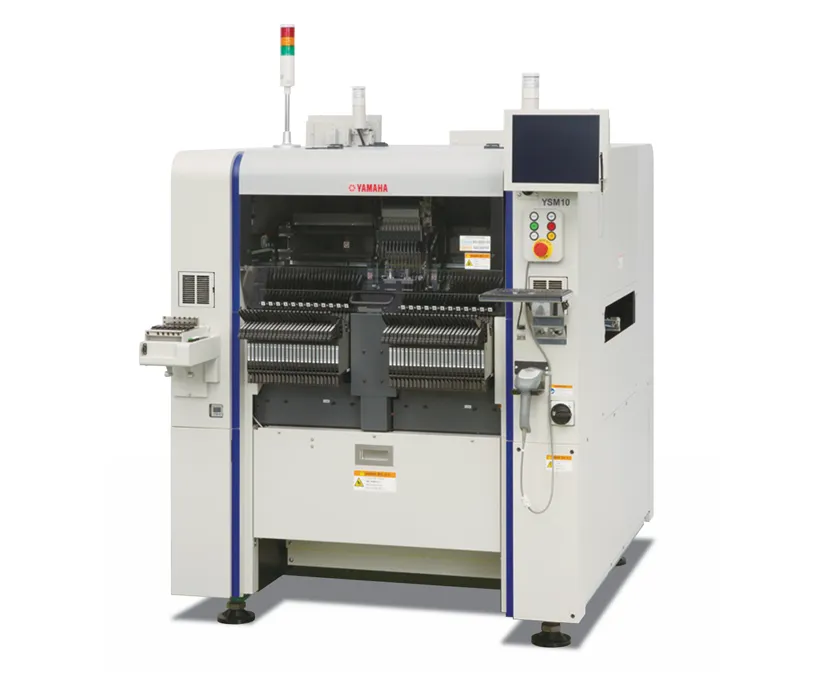 CompañeroYamaha YSM10 mounterMontaje modular compacto de alta velocidad – 46.000 CPH, 96 alimentadores, e-Vision + Side View.Ver producto →
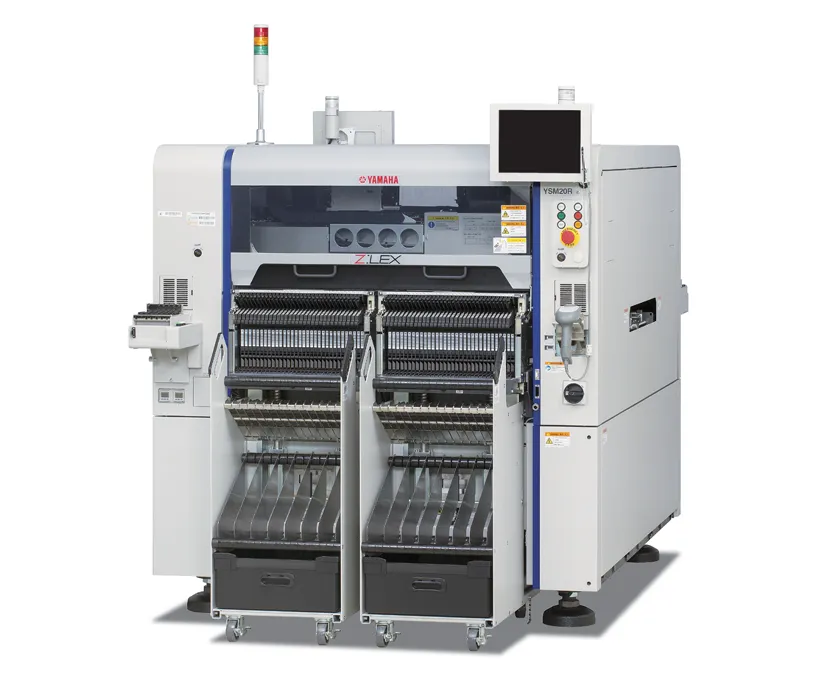 Yamaha YSM20R Pick and Place95.000 montadores modulares CPH - pares con líneas de alimentación de lentes DPS-2.Ver producto →
 3D SPI inspección de pasta de soldadura (SPI)Defectos de impresión de captura antes de reflujo con inspección de pasta 3D 100%.Ver producto →
 Cuervo de reflujo R10Reflujo de aire caliente sin plomo con perfiles térmicos estables para las asambleas de lentes.Ver producto →
 D900 Dispensing MachineDispensación de precisión para las etapas de recubrimiento conformal y pegado de lentes.Ver producto →
 Guía de compraCómo elegir un SMT alimentador de lentes (2026)Una ruta de compra de 8 pasos, marcador del proveedor y comparación de frecuencia dual vsLeer artículo →
 ComparaciónDoble vs Single Frequency Vibratory alimentadorComparación técnica de las dos tecnologías de vibraciónLeer artículo →
 ComparaciónManual vs Automatic SMT alimentador de lentes¿Qué método de alimentación es adecuado para su producción?Leer artículo →
 Estudio de casosSMT alimentador de lentes Case: TV Backlight en XiamenImplementación de alimentadores de lentes en líneas de producción de retroiluminación TVLeer artículo →
 Estudio de casosLens Vibrating alimentador Case: Iluminación LED en RusiaEstudio de caso alimentador vibratorio en producción de iluminación LEDLeer artículo →
 Guía de compraSourcing SMT Equipment de ChinaUna guía de adquisiciones gestionada por riesgos: verificación de proveedores, tarjetas de puntuación y protección de pagosLeer artículo →
Envíe muestras de lentes para una prueba de alimentación gratuita de 48 horas y obtenga una proyección de ROI personalizada, medida en sus lentes, no estimada en un folleto.



