Xử lý sự cố máy bắt vít BL18: 53 cách khắc phục nhanh

53 câu trả lời xử lý sự cố máy bắt vít BL18, mỗi câu được liên kết đến mốc phút chính xác trong video đào tạo chính thức của JHIMS để khắc phục sự cố đó.

Câu hỏi thường gặp về xử lý sự cố

Xử lý sự cố máy bắt vít BL18: 53 cách khắc phục nhanh

Mỗi câu trong 53 câu hỏi dưới đây đều được trả lời hai lần: một cách khắc phục bạn có thể đọc trong 20 giây và mốc phút chính xác trong video đào tạo chính thức của JHIMS, nơi kỹ sư thực hiện cách khắc phục đó trên một chiếc BL18 thực tế.

Cách sử dụng trang này

Mỗi câu trả lời dưới đây cung cấp một cách khắc phục ngắn gọn bằng văn bản và mốc phút chính xác trong video đào tạo chính thức của JHIMS, nơi kỹ sư thực hiện thao tác đó trên một chiếc BL18 thực tế. Hãy dùng mục xử lý sự cố máy bắt vít này trước khi mở phiếu dịch vụ: phần lớn sự cố BL18 được khắc phục trong vòng chưa đầy mười phút nhờ video bên dưới. Trước tiên hãy phân loại nhanh trong 60 giây, sau đó mở nhóm hiện tượng phù hợp với tình trạng máy.

BL18 LED display cabinet screw fastening machine troubleshooting reference
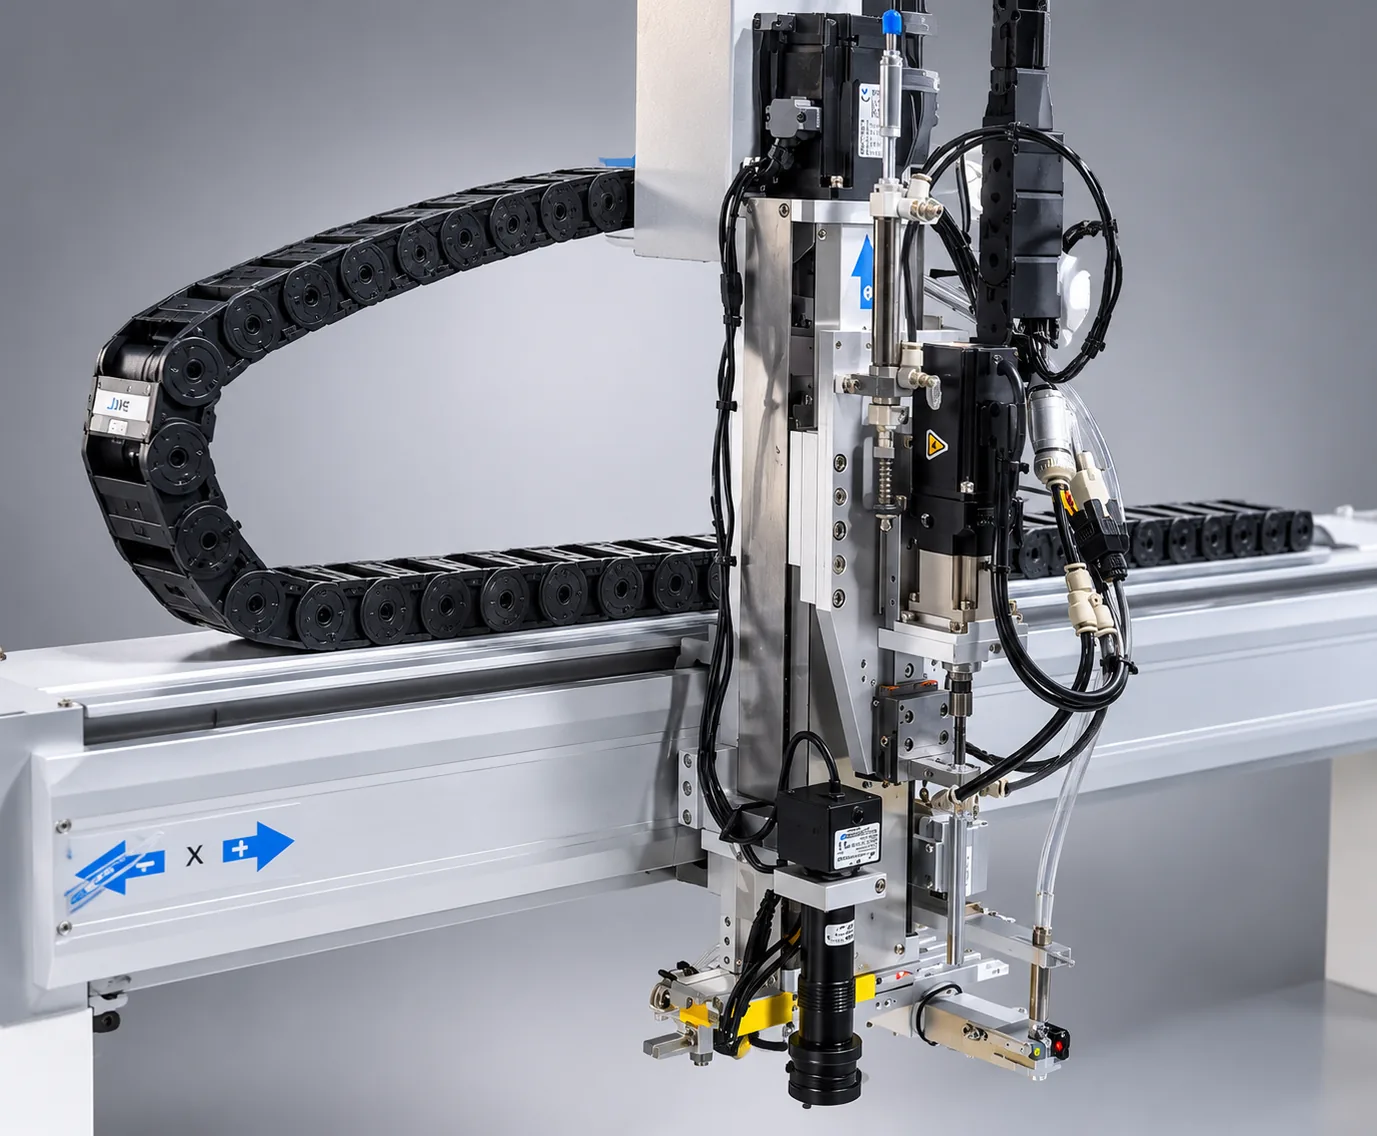
Máy bắt vít tủ màn hình LED bốn trục đứng BL18.

Phân loại nhanh trong 60 giây

Hãy thực hiện ba bước này trước khi thay đổi một tham số. Mục tiêu là xác định hiện tượng, không phải đặt lại mọi thứ rồi đánh mất bằng chứng.

  1. Xác nhận nội dung báo động. Đọc chính xác thông báo trên bảng điều khiển cầm tay hoặc tủ điều khiển và ghi lại đồ gá nào đã dừng.
  2. Tìm triệu chứng tương ứng. Duyệt các danh mục bên dưới hoặc bảng Hiện tượng–Video đầy đủ để tìm mô tả gần nhất.
  3. Theo dõi mốc phút trong video. Mở mốc thời gian được liên kết và lặp lại thao tác được hướng dẫn trên BL18 trước khi tiếp tục sản xuất.

8 nhóm hiện tượng — Xử lý sự cố máy bắt vít

Chọn nhóm mô tả sát với sự cố nhất. Mỗi nhóm giữ nguyên thứ tự gốc để các cách khắc phục liên quan nằm cạnh nhau.

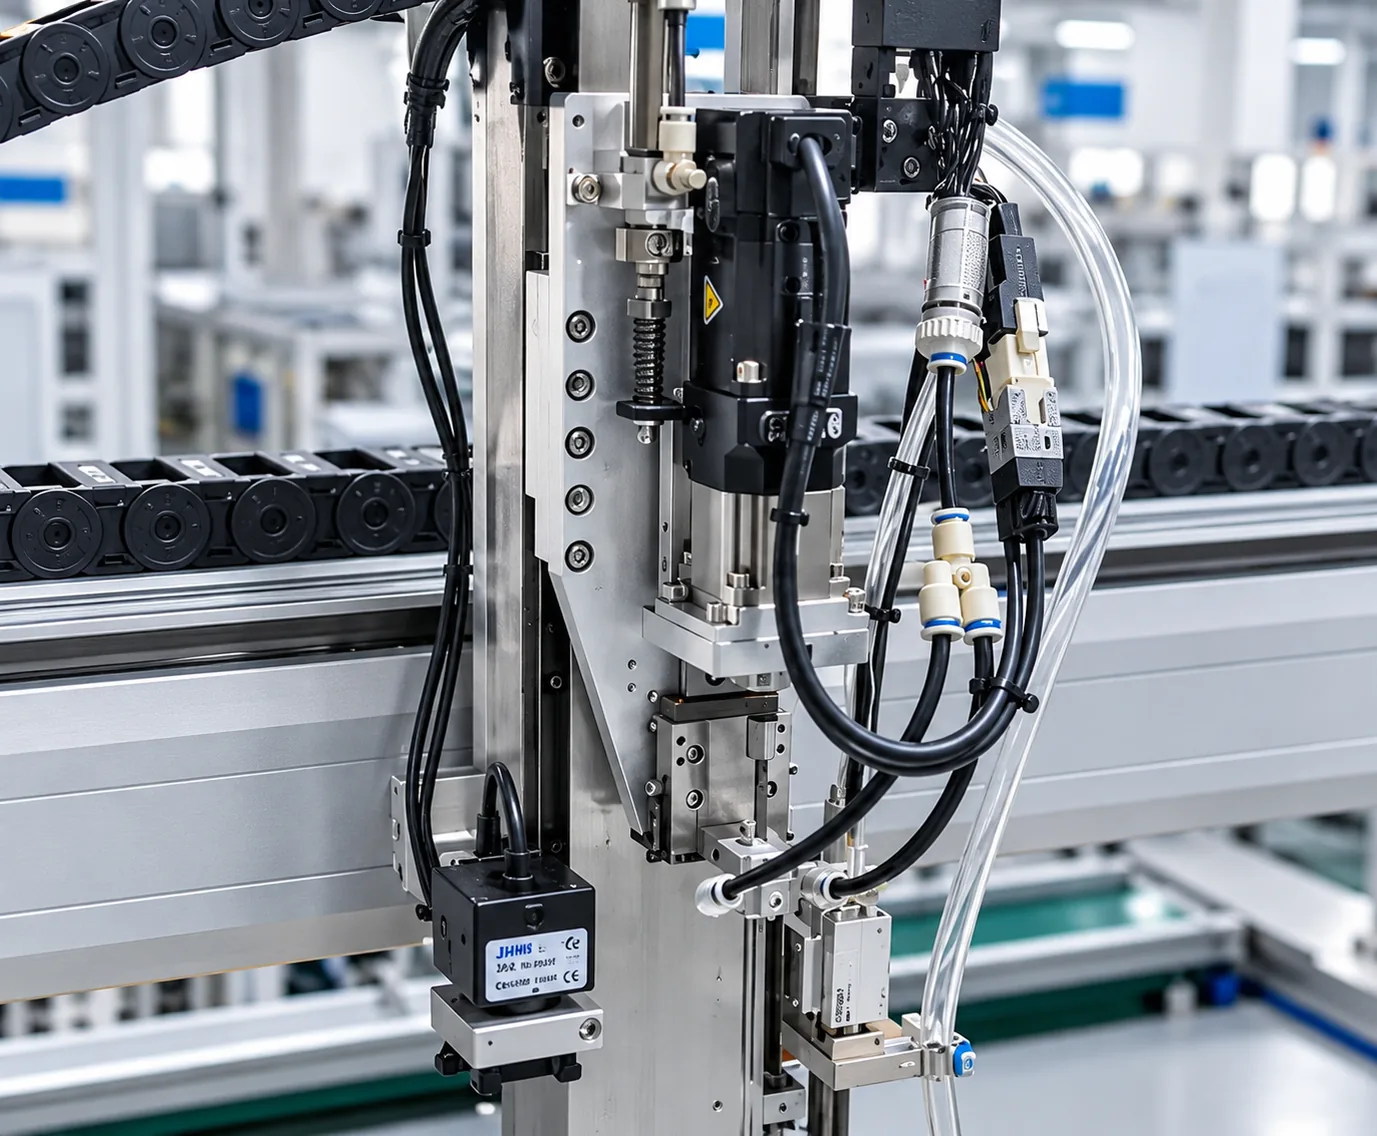
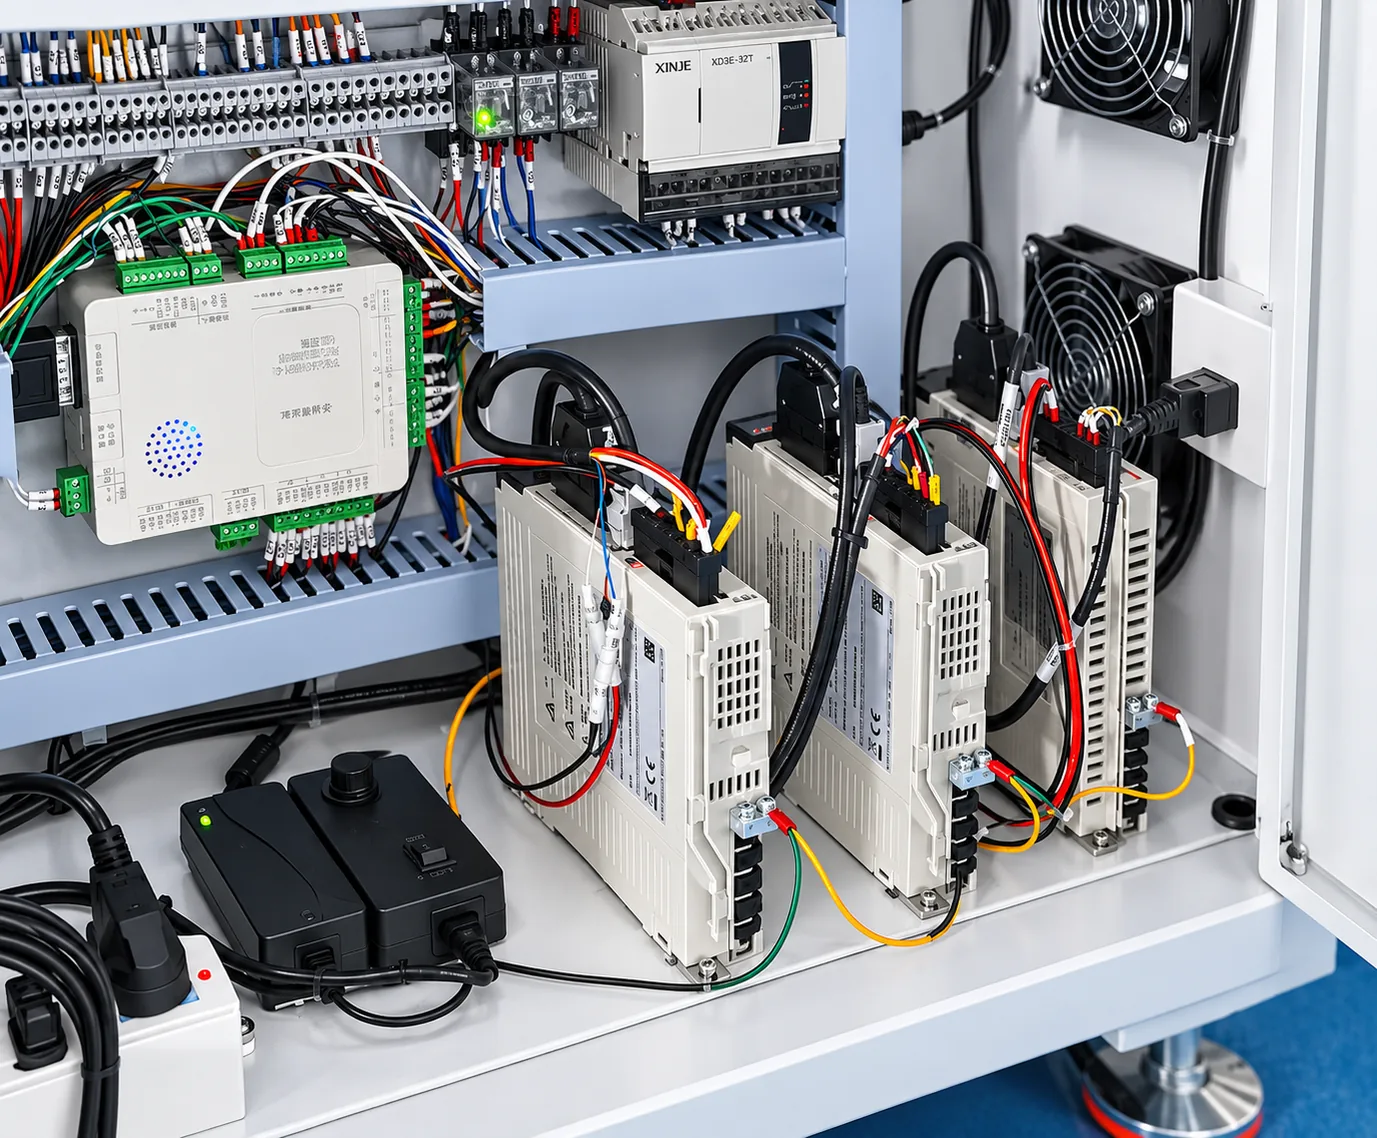
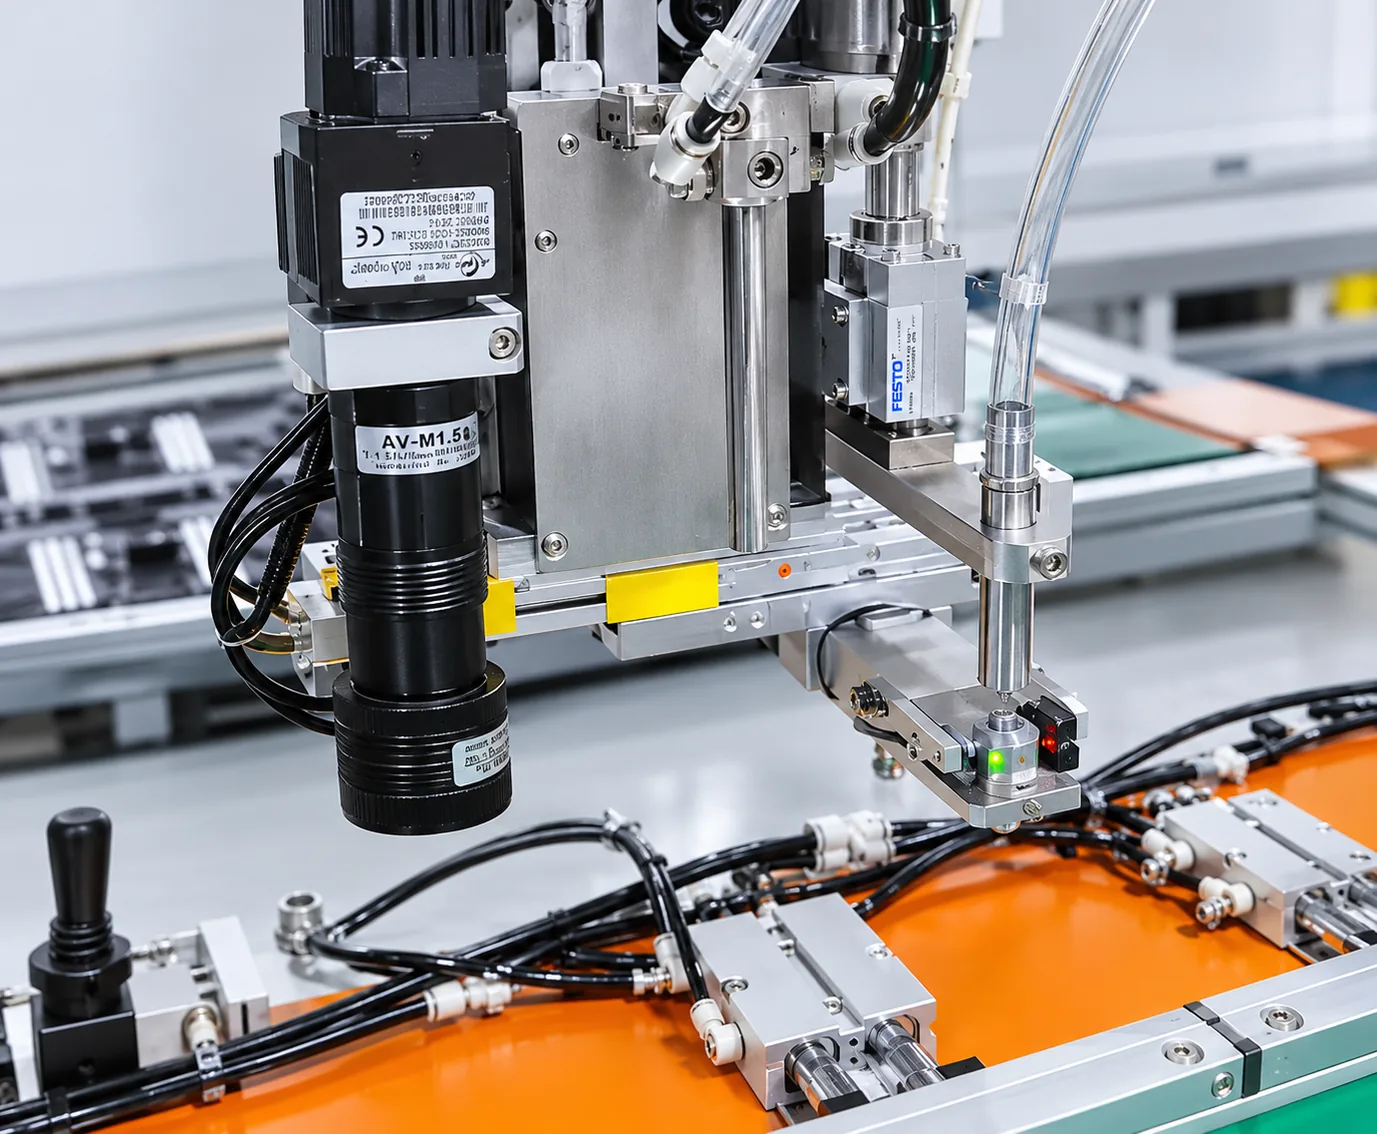
BL18 screw fastening machine front view with the three-station fixture layout6 câu hỏiKhởi động, Nguồn điện & Màn hìnhMáy đã bật nhưng mọi thứ không hoạt động như mong đợi — ngôn ngữ, cảnh báo, đặt lại, các nút, nguồn cấp.Mở →BL18 screw fastening machine assembly head mounted on the X-axis beam9 câu hỏiChương trình & Tọa độTham số màu đỏ, cấu hình servo, dạy tọa độ lỗ vít, chương trình Đồ gá 1 / Đồ gá 2.Mở →BL18 screw fastening machine automatic screw feeding unit with pneumatic blowing8 câu hỏiCấp vít & Đầu hútKẹt vít, bộ cấp liệu hết vít, vít bị nghiêng, lực hút yếu, đầu hút mòn, bông lọc.Mở →BL18 screw fastening machine Z-axis head with servo electric screwdriver and suction nozzle10 câu hỏiChất lượng bắt vít & Cảnh báoVít lỏng, ren bị trờn, mô-men xoắn sai, cài đặt phát hiện, tốc độ và chiều cao an toàn.Mở →BL18 screw fastening machine control cabinet wiring with motion control card3 câu hỏiCảm biến & Chuyển động máyKhông chuyển động, công tắc từ, cảm biến giới hạn và cảm biến vị trí, hoạt động của xi-lanh.Mở →BL18 screw fastening machine installed in an LED display cabinet production line6 câu hỏiXếp tủ & Đồ gáKẹp giữ, căn chỉnh mô-đun, các kích thước tủ khác nhau, kiểm thử một tủ, nguy cơ va chạm.Mở →BL18 screw fastening machine camera-assisted alignment unit and servo nozzle4 câu hỏiCamera & Hiệu chuẩnẢnh camera tối, đầu hút bị va đập, hiệu chuẩn mũi vít và camera, cảm biến vít.Mở →BL18 LED display cabinet screw fastening machine ready for production after maintenance7 câu hỏiBảo trì & Hỗ trợBôi trơn, kiểm tra hằng ngày, danh sách vật tư tiêu hao, bảo hành, phụ tùng và đầu mối liên hệ.Mở →

Khởi động, Nguồn điện & Màn hình

Máy đã bật nhưng mọi thứ không hoạt động như mong đợi — ngôn ngữ, cảnh báo, đặt lại, các nút, nguồn cấp.

Bảng điều khiển cầm tay đang ở tiếng Trung — làm thế nào để chuyển BL18 sang tiếng Anh?▼
Nhấn More để mở menu chính, chuyển đến trang cuối và mở công tắc chuyển phiên bản Trung–Anh, sau đó nhập 2 để chọn tiếng Anh và 1 để chọn tiếng Trung. Nhấn phím đặt lại sau đó để xóa báo động do công tắc gây ra. Đây là hành vi bình thường, không phải lỗi, và cùng đường dẫn menu đó sẽ đưa máy trở về tiếng Trung. ▶ Xem video 1 lúc 00:12 — Xem lúc 00:12
Cảnh báo xuất hiện ngay khi tôi đổi ngôn ngữ giao diện. Có phải có gì đó bị hỏng không?▼
Không. Công tắc ngôn ngữ cố ý đưa máy ra khỏi trạng thái sẵn sàng, nên bộ điều khiển sẽ báo động cho đến khi bạn xác nhận. Nhấn nút đặt lại trên bảng điều khiển cầm tay hoặc trên tủ thì báo động sẽ hết ngay. Không xóa báo động bằng cách tắt nguồn rồi bật lại máy, và không khởi động chương trình khi báo động chưa hết. ▶ Xem video 1 lúc 00:24 — Xem lúc 00:24
Đặt lại tay cầm và đặt lại máy khác nhau như thế nào?▼
Chức năng đặt lại tay cầm chỉ đưa các trục X, Y và Z của đầu công tác về vị trí ban đầu. Thao tác này không di chuyển băng tải hay đồ gá. Đặt lại máy bằng nút đặt lại trên tủ sẽ đưa cả ba trục và vị trí vận chuyển về ban đầu, đây là điều bạn cần trước khi dạy chương trình. Hãy dùng đặt lại máy mỗi khi cần đưa đồ gá trở về một trạm đã biết. ▶ Xem video 3 lúc 00:52 — Xem lúc 00:52
Tôi đã nhấn Reset nhưng các trục vẫn hiển thị giá trị thay vì 0. Tại sao?▼
Điều đó có nghĩa là quá trình đặt lại chưa hoàn tất. Kiểm tra bảng điều khiển cầm tay: X, Y và Z đều phải hiển thị 0 trước khi tiếp tục. Nếu bất kỳ trục nào vẫn còn giá trị, nút đặt lại đã bị nhấn quá ngắn hoặc một trục đang chạm giới hạn. Nhấn đặt lại máy lần nữa từ tủ, không dùng tay cầm, và xác nhận các giá trị 0 trước khi dạy bất cứ điều gì. ▶ Xem video 3 lúc 01:18 — Xem lúc 01:18
Mỗi nút trên tủ có chức năng gì?▼
Trên tủ, từ trái sang phải: khởi động, khởi động, đặt lại, cấp vít và chạy tua vít điện. Các nút giống hệt nằm ở phía bên kia máy và có ý nghĩa hoàn toàn như nhau, nên người vận hành có thể làm việc từ bất kỳ bên nào. Máy còn có nút dừng khẩn cấp màu đỏ — nhấn nút này sẽ dừng mọi chuyển động ngay lập tức, và sau đó phải đặt lại máy. ▶ Xem video 3 lúc 01:28 — Xem lúc 01:28
BL18 cần nguồn điện và nguồn khí nào trước khi khởi động lần đầu?▼
Nguồn điện là AC220V, 50Hz, đấu qua dây nguồn đi kèm. Khí nén được nối vào khớp nối nhanh màu xanh ở đầu vào; áp suất khí làm việc là 0.55-0.65MPa. Phía trên bộ cấp vít còn có một đồng hồ đo nhỏ riêng. Nếu một trong hai nguồn cấp nằm ngoài dải yêu cầu, đầu công tác sẽ không hút vít ổn định, nên hãy kiểm tra cả hai trước khi đổ lỗi cho chương trình. ▶ Xem video 3 lúc 00:27 — Xem lúc 00:27

Chương trình & Tọa độ

Tham số màu đỏ, cấu hình servo, dạy tọa độ lỗ vít, chương trình Đồ gá 1 / Đồ gá 2.

Các dòng tham số hiển thị màu đỏ và thiếu cấu hình servo. Làm thế nào để khôi phục chúng?▼
Xóa các dòng đỏ chưa hoàn chỉnh, sau đó nhấn phím khôi phục toàn bộ tham số mặc định và xác nhận bằng phím lệnh More. Toàn bộ tham số mặc định, kể cả cấu hình servo trước đó bị thiếu, sẽ được khôi phục và chữ không còn màu đỏ. Không nhập giá trị bằng tay; tham số mặc định được khôi phục là bộ cài đặt từ nhà máy và khớp với cơ cấu cơ khí của máy. ▶ Xem video 4 lúc 00:00 — Xem lúc 00:00 Xem lúc 00:00
Làm thế nào để tạo chương trình mới cho tủ?▼
Nhấn Position 1 trên bảng điều khiển cầm tay và nhấn giữ cho đến khi nút nhấp nháy màu đỏ để đồ gá 1 di chuyển đến trạm bắt vít. Nhấn nút chuyển, mở thư mục, đặt số tệp, xác nhận, rồi nhập tên sản phẩm bằng phím di chuyển con trỏ để đổi ký tự. Chương trình mới mở ra với các tham số mặc định và tọa độ lỗ vít trống, sẵn sàng để dạy. ▶ Xem video 3 lúc 03:44 — Xem lúc 03:44
Tôi dạy tọa độ lỗ vít như thế nào?▼
Di chuyển đầu công tác đến trên lỗ bằng các phím nhích X và Y, dùng hình ảnh từ camera CCD để căn vào tâm, rồi nhấn phím tọa độ có số 1 trên bộ điều khiển để ghi lại điểm. Lặp lại cho từng lỗ. Di chuyển chậm khi ở gần sản phẩm và luôn xác nhận trục Z đã được nâng lên, nếu không đầu công tác sẽ va vào khung tủ. ▶ Xem video 4 lúc 02:22 — Xem lúc 02:22
Tôi có cần hai chương trình riêng, một cho Đồ gá 1 và một cho Đồ gá 2 không?▼
Đúng. Hai đồ gá là hai hệ tọa độ riêng, nên mỗi đồ gá cần chương trình đã dạy riêng. Hãy xây dựng đồ gá 1 trước, sau đó cấu hình các tham số I/O và dạy đồ gá 2 theo cùng cách. Nhấn Position 1 hoặc Position 2 để đưa đồ gá vào vị trí và chọn chương trình tương ứng trước khi chạy, nếu không đầu công tác sẽ bắt vít vào đồ gá trống. ▶ Xem video 3 lúc 03:44 — Xem lúc 03:44
Cần đặt những giá trị I/O nào cho đồ gá thứ hai?▼
Mở More, chuyển sang trang hai và chọn tùy chọn thứ sáu, Output Signal Programming. Giá trị tín hiệu đầu ra phải được đặt thành Output 12 — 12 là số giao diện phần cứng của tín hiệu đó và không thể là giá trị nào khác. Chỉ cần đặt một lần là đồ gá thứ hai có thể được lập trình và chạy. Nếu trường này sai, đồ gá 2 sẽ hoàn toàn không bắt vít. ▶ Xem video 5 lúc 00:30 — Xem lúc 00:30
Làm thế nào để cài chiều cao bắt vít của trục Z?▼
Di chuyển đầu công tác đến trên một lỗ vít, rồi nhấn phím hạ trục Z. Giảm tốc độ trục khi đầu công tác đến gần sản phẩm và dừng ngay trên bề mặt, để một khe hở nhỏ thay vì ấn vào đồ gá. Nhấn OK để lưu chiều cao. Hạ quá nhanh ở gần sản phẩm là nguyên nhân phổ biến nhất gây đâm đầu công tác và hỏng đồ gá. ▶ Xem video 6 lúc 00:00 — Xem lúc 00:00
Tủ có hai độ sâu lỗ vít khác nhau. Một chương trình có thể xử lý cả hai không?▼
Đúng, nhưng phải đặt riêng chiều cao trục Z cho từng độ sâu. Hãy bắt vít ở một lỗ với độ sâu thứ nhất, kiểm tra kết quả, sau đó đặt chiều cao thứ hai và kiểm tra lại. Tuyệt đối không sao chép chiều cao Z của đồ gá này sang đồ gá kia để tiết kiệm thời gian — việc đó sẽ đẩy đầu công tác vào đồ gá và có thể làm hỏng bàn máy. ▶ Xem video 7 lúc 03:32 — Xem lúc 03:32
BL18 có thể lưu bao nhiêu chương trình?▼
Tối đa 1,000 bộ chương trình. Mỗi chương trình có tọa độ, chiều cao Z và tham số riêng, nên bạn có thể giữ một chương trình riêng cho từng mẫu tủ và từng đồ gá, rồi chỉ cần gọi đúng số. Hãy đặt cho mỗi tệp một tên sản phẩm rõ ràng khi tạo; đó chính là tên bạn sẽ tìm lại sau nhiều tháng. ▶ Xem video 2 lúc 01:22 — Xem lúc 01:22
Quy trình xây dựng chương trình hai đồ gá hoàn chỉnh được trình bày từ đầu đến cuối ở đâu?▼
video 17 là hướng dẫn thực hành kéo dài ba mươi phút, xây dựng trọn vẹn một chương trình hai đồ gá trong một buổi liên tục: tọa độ cho cả hai đồ gá, các mục I/O, chiều cao Z và các lần chỉnh chiều cao theo lô. Hãy dùng phần này sau khi đã học từng bước riêng lẻ trong video 4 đến video 7, vì nó giả định bạn đã quen với các menu. Phần này kết thúc khi chương trình sẵn sàng chạy. ▶ Xem video 17 lúc 00:00 — Xem lúc 00:00

Cấp vít & Đầu hút

Kẹt vít, bộ cấp liệu hết vít, vít bị nghiêng, lực hút yếu, đầu hút mòn, bông lọc.

Vít bị kẹt trong bộ cấp liệu và máy đã dừng. Cách khắc phục nhanh nhất là gì?▼
Dừng máy trước. Mở nắp bộ cấp vít và quan sát rãnh dẫn vít. Lấy vít bị kẹt ra, kiểm tra chiều cao bạc dẫn trên nếu vít cứ bị cọ vào bạc dẫn, sau đó đóng nắp và dùng công tắc thử cấp vít. Xóa mọi vít đang nằm ở đầu công tác trước khi thử — hai vít ở vị trí đó sẽ làm kẹt lại ngay lập tức. ▶ Xem video 11 lúc 00:01 — Xem lúc 00:01
Làm thế nào để kiểm tra xem vít có thực sự được thổi ra khỏi bộ cấp liệu không?▼
Lấy mọi vít đang nằm ở đầu công tác ra, rồi nhấn công tắc thử cấp vít và quan sát một vít được đưa đến. Lặp lại hai hoặc ba lần. Cấp vít tốt nghĩa là lần nào cũng có một vít đến. Nếu vít đến không đều, cần chú ý đến rãnh dẫn hoặc chiều cao bạc dẫn, không phải các tham số chương trình vì chúng đã được cài tại nhà máy. ▶ Xem video 11 lúc 01:00 — Xem lúc 01:00
Tôi nên cho bao nhiêu vít vào bộ cấp liệu?▼
Thêm vít thoải mái nhưng không bao giờ chất quá đầy. Quá nhiều vít sẽ làm rãnh không chuyển động được và gây kẹt liên tục; bộ cấp vít sau đó sẽ báo động không ngừng. Hãy bổ sung từng lượng nhỏ và kiểm tra số lượng vít mỗi lần. Bản thân bộ cấp vít đã được cài đặt tại nhà máy, nên kẹt vít là vấn đề xếp vít hoặc rãnh dẫn, không phải vấn đề tham số. ▶ Xem video 10 lúc 01:35 — Xem lúc 01:35
Vít được thổi xuống nhưng lại rơi nghiêng thay vì đứng trong lỗ. Làm thế nào để khắc phục?▼
Chín trên mười trường hợp là vấn đề vị trí đầu hút. Nhấn Preview Trajectory, chuyển sang Output, di chuyển con trỏ đến 7 và nhấn 1 để hạ đầu hút, sau đó kiểm tra xem đầu hút có nằm ngay trên lỗ không. Nới đai ốc để chỉnh độ lệch trái–phải và bốn vít phía dưới để chỉnh độ lệch trước–sau, rồi siết lại. ▶ Xem video 12 lúc 00:00 — Xem lúc 00:00
Đầu hút hiện nằm quá thấp và chạm vào khung hoặc cảm biến. Nên đặt đầu hút ở độ cao bao nhiêu?▼
Đầu hút phải dừng cao hơn nắp tủ một chút để không bao giờ va chạm, và cao hơn điểm hút vít một chút để vít vẫn vào khớp. Quá thấp sẽ chạm cảm biến và báo động; quá cao thì vít không được cấp vào đúng chỗ. Hãy điều chỉnh từng bước nhỏ, thổi thử một vít sau mỗi lần, rồi siết vít điều chỉnh để vị trí không bị trôi. ▶ Xem video 12 lúc 03:59 — Xem lúc 03:59
Lực hút đã yếu đi và vít rơi trước khi đến lỗ. Tôi nên kiểm tra gì?▼
Trước tiên kiểm tra bông lọc trên đường chân không. Nếu bông lọc bẩn, lực hút sẽ giảm mạnh. Tháo vỏ, kéo bông lọc cũ ra và lắp bông lọc mới với mũi tên hướng lên trên — lắp ngược sẽ không hút được chút nào — sau đó ấn hết vào vị trí và đóng kẹp. Bông lọc lỏng hoặc lắp sai vị trí cũng sẽ rò khí. ▶ Xem video 13 lúc 02:55 — Xem lúc 02:55
Tôi thay đầu hút bị mòn như thế nào?▼
Nới vít M4 ở cạnh giá đỡ và nhấc kẹp để tháo cụm. Ngắt ống khí bằng cách ấn khớp nối vào và kéo một lần — không bao giờ kéo mạnh, kẹp bên trong sẽ gãy. Lắp đầu hút mới, ấn hết xuống cho đến khi vào khớp, siết chặt, rồi lắp lại kẹp với tai định vị thẳng hàng. ▶ Xem video 13 lúc 00:00 — Xem lúc 00:00
Chiều cao hút vít đúng là bao nhiêu và làm thế nào để xác minh?▼
Hạ đầu hút từ từ xuống điểm hút vít, để một khe hở nhỏ thay vì ấn vào đồ gá, rồi nhấn OK để lưu. Để kiểm tra, mở màn hình điều hướng, chọn Machine Test và chạy mục 6 để nâng đầu sau khi hút, một lần có vít và một lần không có vít. Vít nằm đúng tâm trong đầu hút nghĩa là chiều cao đã đúng. ▶ Xem video 18 lúc 00:35 — Xem lúc 00:35

Chất lượng bắt vít & Cảnh báo

Vít lỏng, ren bị trờn, mô-men xoắn sai, cài đặt phát hiện, tốc độ và chiều cao an toàn.

Vít đang bị trờn ren. Làm thế nào để ngăn chặn tình trạng này?▼
Bật chức năng phát hiện hoàn tất của tua vít và giảm mô-men xoắn siết. Chức năng phát hiện hoàn tất so sánh mô-men xoắn thực tế đạt được với giá trị mục tiêu và dừng tua vít trước khi ren bị trờn; mô-men xoắn đặt quá cao sẽ làm trờn ren trên vật liệu tủ mềm. Chỉ thay đổi tham số mô-men xoắn siết, sau đó chạy thử một vít trước khi tiếp tục toàn bộ chương trình. ▶ Xem video 16 lúc 01:50 — Xem lúc 01:50
Vít chưa được siết chặt hoàn toàn và tủ vẫn bị xê dịch. Tôi cần thay đổi gì?▼
Tăng tham số mô-men xoắn siết, hoặc kiểm tra thời gian giữ đầu, thông thường phải là 0.3 giây. Nếu vít không được siết xuống hết, bộ điều khiển sẽ báo động, và nếu thời gian giữ đầu quá ngắn, đầu công tác sẽ nhả ra trước khi vít vào khớp. Mỗi lần chỉ thay đổi một giá trị và xác nhận bằng một vít thử. ▶ Xem video 16 lúc 01:05 — Xem lúc 01:05
Cần bật những tùy chọn phát hiện nào?▼
Ba mục: đặt phát hiện hoàn tất của tua vít bằng 1 để bắt buộc đạt mô-men xoắn; đặt tùy chọn báo động bằng 2 để vít siết không đạt vẫn báo động thay vì máy tiếp tục chạy; và đặt phát hiện có vít bằng 2, nếu không máy sẽ siết dù đầu hút có vít hay không. Dùng chế độ mô-men xoắn, không dùng chế độ độ sâu — máy này không có cảm biến độ sâu. ▶ Xem video 16 lúc 01:57 — Xem lúc 01:57
Máy vẫn tiếp tục siết dù không có vít trong đầu hút. Tại sao?▼
Chức năng phát hiện có vít đang tắt. Hãy đặt thành 2. Nếu không có chức năng này, bộ điều khiển không phân biệt được đầu hút trống với đầu hút đã có vít, nên sẽ hạ đầu công tác xuống lỗ mà không có gì để siết. Điều đó gây ra vít lỏng hoặc thiếu vít và có thể làm xước bề mặt tủ. Hãy bật chức năng này, rồi chạy thử một vít. ▶ Xem video 16 lúc 02:55 — Xem lúc 02:55
Tôi nên dùng tốc độ các trục là bao nhiêu và có thể làm máy chạy nhanh hơn không?▼
Cài đặt thông thường là X 600, Y 400 và Z 400. Giá trị lớn nhất của trục X là 800. Tăng các giá trị này thực sự rút ngắn thời gian chu kỳ, nhưng tốc độ quá cao sẽ làm đầu công tác đến sai vị trí và vít rơi lệch tâm. Nếu thay đổi, hãy tăng từng trục một và kiểm tra lại vít thử đầu tiên. ▶ Xem video 16 lúc 03:11 — Xem lúc 03:11
Chiều cao an toàn là gì và tại sao phải giữ nó ở phía trên bộ cấp liệu?▼
Chiều cao an toàn là chiều cao Z mà đầu công tác nâng lên giữa các vít, được đặt là 155 trên BL18. Chiều cao này phải vượt qua đỉnh bộ cấp vít, vì bộ cấp vít trượt vào bên dưới để cấp vít tiếp theo. Nếu chiều cao an toàn quá thấp, đầu công tác sẽ va vào bộ cấp vít, đây là điểm dừng cơ khí cứng và có thể làm cong đầu hút. ▶ Xem video 16 lúc 03:51 — Xem lúc 03:51
Thời gian giữ đầu dùng để làm gì?▼
Nó giữ đầu công tác áp vào tủ trong chốc lát sau khi tua vít dừng, để vít ổn định thay vì bật trở lại. Giá trị bình thường là 0.3 giây. Tham số này quan trọng khi vít không được siết xuống hết. Đây không phải giá trị cố định, nên hãy điều chỉnh theo vật liệu tủ của bạn, nhưng mỗi lần chỉ thay đổi một giá trị. ▶ Xem video 16 lúc 01:04 — Xem lúc 01:04
Làm thế nào để thử một vít trước khi chạy toàn bộ tủ?▼
Nhấn Position 1, chọn Single Step, chọn tọa độ đầu tiên và nhấn Single Step lần nữa. Quan sát đường chạy tới, kiểm tra vít nằm phẳng và chặt, rồi làm tương tự với tọa độ thứ hai. Chỉ sau khi đã có hai vít đạt yêu cầu mới nhấn Cursor Start để máy tự chạy các lỗ còn lại. Nếu đầu công tác hạ xuống quá nhanh, hãy giảm tốc độ xi-lanh. ▶ Xem video 18 lúc 03:40 — Xem lúc 03:40
Cảnh báo trờn ren đã dừng máy giữa lúc đang làm tủ. Tôi có thể chỉ bỏ qua lỗ đó không?▼
Đúng. Nhấn Start, máy sẽ bỏ qua điểm bắt vít đó và tiếp tục với các điểm còn lại; đây là cách xử lý đúng đối với ren bị trờn hoặc lỗ đã có vít. Không mở bộ cấp vít để kiểm tra — bộ cấp vít không có lỗi. Hãy bỏ qua lỗ đó, hoàn thành tủ, rồi sửa riêng vít đó sau. ▶ Xem video 11 lúc 02:35 — Xem lúc 02:35
Một nửa số vít đã được bắt. Làm thế nào để tiếp tục từ một vít phía sau thay vì bắt lại từ đầu?▼
Nhấn Position 1, tìm lỗ tiếp theo vẫn cần bắt vít, di chuyển máy đến trên lỗ đó, rồi nhấn Cursor Start và sau đó nhấn Start. Máy sẽ bắt vít từ điểm đó trở đi và không chạm vào các lỗ đã hoàn thành. Nếu không có vít chờ ở đầu công tác, hãy thổi một vít vào vị trí trước, rồi bắt đầu từ con trỏ. ▶ Xem video 19 lúc 00:00 — Xem lúc 00:00

Cảm biến & Chuyển động máy

Không chuyển động, công tắc từ, cảm biến giới hạn và cảm biến vị trí, hoạt động của xi-lanh.

Máy hoàn toàn không chuyển động. Nên kiểm tra ở đâu trước tiên?▼
Kiểm tra cảm biến giới hạn và cảm biến vị trí. Mỗi cảm biến có một đèn chỉ báo phải sáng khi máy đang chạy; nếu đèn tắt, bộ điều khiển sẽ không cho trục đó di chuyển. Hãy nới cảm biến bằng cờ lê nhỏ và trượt cho đến khi đèn sáng, rồi siết lại. Cũng nên kiểm tra các công tắc từ trên xi-lanh, vì chúng có thể bị lỏng. ▶ Xem video 12 lúc 12:41 — Xem lúc 12:41
Màn hình và bảng điều khiển cầm tay hoạt động nhưng không có phản hồi khi nhấn nút khởi động.▼
Thực hiện ba việc theo thứ tự: xác nhận máy đã được đặt lại và cả ba trục đều hiển thị 0, xác nhận nút dừng khẩn cấp chưa bị nhấn, và xác nhận đèn cảm biến của trục bạn đang muốn di chuyển đã sáng. Nếu một đèn không sáng, việc điều chỉnh cảm biến đó thường khôi phục chuyển động ngay lập tức. Lưu ý rằng các nút ở hai bên máy có chức năng tương đương. ▶ Xem video 12 lúc 12:28 — Xem lúc 12:28
Làm thế nào để kiểm tra hoạt động của xi-lanh khi máy vận hành không ổn định?▼
Quan sát đèn chỉ báo trên đỉnh từng xi-lanh khi người vận hành chạy máy ở chế độ thủ công. Xi-lanh lẽ ra phải kẹp nhưng không có đèn nghĩa là nó không nhận lệnh, điều này cho thấy công tắc từ bị lệch vị trí chứ không phải lỗi cơ khí. Chỉnh lại vị trí công tắc thường là đủ; bản thân hệ khí nén hiếm khi hỏng. ▶ Xem video 12 lúc 14:03 — Xem lúc 14:03

Xếp tủ & Đồ gá

Kẹp giữ, căn chỉnh mô-đun, các kích thước tủ khác nhau, kiểm thử một tủ, nguy cơ va chạm.

Làm thế nào để xếp tủ sao cho các vít vào đúng vị trí?▼
Đặt mô-đun LED vào đồ gá sao cho cạnh của nó áp vào chuẩn cố định bên phải, lắp khung nhôm đúc lên trên, căn mô-đun với khung, rồi gạt tay kẹp khí nén để kẹp chặt. Các mô-đun phải nằm sát chuẩn ở góc dưới bên phải. Xếp tải lệch sẽ thể hiện qua việc các vít luôn lệch về cùng một hướng. ▶ Xem video 3 lúc 05:02 — Xem lúc 05:02
Tủ bị xê dịch hoặc nâng lên trong khi đang siết vít. Vấn đề là gì?▼
Tủ chưa được kẹp đúng cách. Việc bắt vít đòi hỏi tủ phải hoàn toàn không bị rung lắc, nên hãy kiểm tra xi-lanh kẹp đã đóng hẳn chưa và vị trí kẹp có phù hợp với kích thước tủ này không. Mô-đun không được kẹp đúng tại vị trí xi-lanh là nguyên nhân điển hình gây lệch tâm vít và khiến việc hiệu chuẩn có vẻ bị trôi về sau. ▶ Xem video 8 lúc 01:38 — Xem lúc 01:38
Tôi cần chạy một cỡ tủ khác. Phải điều chỉnh những gì?▼
Di chuyển xi-lanh kẹp ở bên di động cho phù hợp với kích thước mới, rồi cố định bằng các vít của nó để xi-lanh không bị trượt. BL18 xử lý được các tủ trong giới hạn của đồ gá và hai đồ gá có thể mang kích thước khác nhau — một tủ lớn hơn trên đồ gá 1 và một tủ nhỏ hơn trên đồ gá 2. Hai vít trong một tủ phải hoàn toàn giống nhau. ▶ Xem video 10 lúc 03:18 — Xem lúc 03:18
Tôi chỉ có một chiếc tủ để chạy thử. Nên dùng đồ gá nào?▼
Chỉ dùng đồ gá 1. Hãy cài đặt và kiểm tra chương trình của đồ gá này, không áp dụng cùng chiều cao Z cho đồ gá 2 khi đồ gá 2 đang trống — khi không có tủ, đầu công tác sẽ chạy đến bề mặt đồ gá và làm hỏng bàn máy. Hãy chạy các bài thử một tủ trên đồ gá 1 cho đến khi bạn có tủ thứ hai để xếp. ▶ Xem video 7 lúc 07:04 — Xem lúc 07:04
Làm thế nào để tránh đầu bắt vít đâm vào tủ hoặc đồ gá?▼
Trước khi chạy bất kỳ chương trình nào, hãy đi qua từng lỗ vít và loại bỏ mọi thứ nằm trên đường đi của đầu công tác — giá đỡ mô-đun, tai khung, chi tiết lỏng. Không bao giờ di chuyển trục X hoặc Y khi trục Z đang hạ xuống. Giảm về tốc độ chậm khi đầu công tác đến gần sản phẩm, và coi việc kiểm tra trước khi chạy là bắt buộc chứ không phải tùy chọn. ▶ Xem video 14 lúc 00:02 — Xem lúc 00:02 Xem lúc 00:02
Chu trình hai đồ gá thực sự vận hành như thế nào?▼
Trong khi đồ gá bên phải đang bắt vít tại Trạm 2, bạn xếp tủ tiếp theo lên đồ gá bên trái tại Trạm 1. Khi quá trình bắt vít kết thúc, cụm đồ gá dịch sang phải, tủ đã hoàn thành đến Trạm 3 để dỡ tải, còn tủ vừa xếp được đưa vào vị trí bắt vít. Nhờ vậy máy không bao giờ phải chờ người vận hành xếp tải, và đó chính là nguồn gốc của lợi ích về thời gian chu kỳ. ▶ Xem video 9 lúc 00:00 — Xem lúc 00:00

Camera & Hiệu chuẩn

Ảnh camera tối, đầu hút bị va đập, hiệu chuẩn mũi vít và camera, cảm biến vít.

Hình ảnh camera quá tối để nhìn thấy các lỗ vít. Tôi cần điều chỉnh gì?▼
Xoay núm chỉnh độ sáng của nguồn sáng CCD cho đến khi nhìn rõ các lỗ, rồi đánh giá theo hình hiển thị trên bảng điều khiển cầm tay chứ không theo ánh sáng trong phòng. Nếu đèn hoàn toàn không sáng, hãy kiểm tra dây nguồn của đèn xem có đầu nối lỏng không trước khi cho rằng bóng đèn đã hỏng. Độ sáng là cài đặt của người vận hành và không cần kỹ thuật viên đến. ▶ Xem video 4 lúc 01:45 — Xem lúc 01:45 Xem lúc 01:45
Đầu hút bị va đập và giờ vít rơi lệch lỗ. Cần hiệu chuẩn lại gì?▼
Hiệu chuẩn lại khoảng cách giữa đầu hút và mũi khoan. Kéo dài đầu khoan bằng Preview Trajectory, sau đó Output, rồi mục 6; hạ đầu khoan vào một lỗ vít và căn chính xác vào tâm, lưu điểm, rồi đưa con trỏ camera đến cùng tâm lỗ và xác nhận. Giá trị bù sau đó sẽ tự cập nhật và không thể nhập tay. ▶ Xem video 13 lúc 04:35 — Xem lúc 04:35
Camera thị giác được hiệu chuẩn theo mũi vít như thế nào?▼
Trước tiên hãy kẹp chặt tủ, sau đó căn đầu mũi tua vít đã kéo dài vào chính tâm một lỗ và xác nhận để ghi lại tọa độ đầu mũi. Con trỏ sau đó nhảy sang mục camera: nâng Z lên vị trí cao nhất, di chuyển camera đến cùng lỗ đó và căn con trỏ đỏ vào tâm lỗ. Xác nhận thì giá trị khoảng cách sẽ tự động cập nhật. ▶ Xem video 15 lúc 00:04 — Xem lúc 00:04
Cảm biến vít không còn phát hiện thấy vít trong đầu hút.▼
Hãy điều chỉnh cảm biến thay vì thay nó. Khi có vít, đèn đỏ và đèn xanh phải sáng cùng lúc; khi không có vít, chỉ đèn xanh sáng. Nếu cảm biến không phát hiện, hãy nới vít bắt cảm biến và trượt cảm biến từ từ lên hoặc xuống cho đến khi đèn vàng sáng, rồi thử lại với một vít thật. Không bao giờ để cảm biến ở trạng thái đèn tắt. ▶ Xem video 12 lúc 07:17 — Xem lúc 07:17

Bảo trì & Hỗ trợ

Bôi trơn, kiểm tra hằng ngày, danh sách vật tư tiêu hao, bảo hành, phụ tùng và đầu mối liên hệ.

Bôi trơn BL18 ở đâu và bao lâu một lần?▼
Trước tiên làm sạch các con trượt trên ray dẫn hướng, sau đó tra dầu cho các con trượt trên trục vít me và cho từng khối chạy hết toàn bộ hành trình để dầu phân bố đều, cuối cùng lau sạch cặn đen bẩn. Việc bôi trơn áp dụng cho con trượt dẫn hướng và con trượt trục vít me trên các trục. Bôi trơn đúng lịch chính là yếu tố giữ độ chính xác định vị ở mức danh định. ▶ Xem video 19 lúc 04:21 — Xem lúc 04:21
Tôi nên dự trữ những vật tư tiêu hao nào?▼
Ba thứ: đầu hút, bông lọc trên đường chân không và chính các vít dùng để bắt, M4×10 có vòng đệm phẳng và vòng đệm lò xo. Đầu hút bị mòn và bị va đập, bông lọc bị tắc sẽ âm thầm làm mất lực hút, còn các vít phải hoàn toàn giống nhau. Khi thay một trong hai loại vật tư tiêu hao này, cần kiểm tra lại vị trí đầu hút và sau khi thay đầu hút thì phải hiệu chuẩn. ▶ Xem video 13 lúc 00:00 — Xem lúc 00:00
Tôi nên kiểm tra những gì trước mỗi lần chạy sản xuất?▼
Bốn kiểm tra: tủ được kẹp chặt và không bị rung lắc, mọi lỗ vít không có vật cản trên đường đi của đầu công tác, bộ cấp vít có vít và không bị kẹt, và các đèn cảm biến đều sáng. video 14 nêu rõ rằng phải thực hiện kiểm tra này trước khi chạy chương trình. Việc này mất chưa đầy hai phút và ngăn được phần lớn hư hỏng do va chạm. ▶ Xem video 14 lúc 02:13 — Xem lúc 02:13 Xem lúc 02:13
Tại sao cả hai vít trong một chiếc tủ phải hoàn toàn giống nhau?▼
Vì bộ cấp vít, đầu hút và mô-men xoắn đều được đặt cho một loại vít duy nhất. Trộn lẫn các loại vít sẽ làm thay đổi độ sâu khi vít vào và mô-men xoắn thực tế đạt được, khiến vít bị trờn ren hoặc không siết chặt, đồng thời các tùy chọn phát hiện sẽ báo động ngẫu nhiên. Vít tiêu chuẩn của BL18 là M4×10 có vòng đệm phẳng và vòng đệm lò xo; nếu sản phẩm của bạn cần loại khác, hãy xác nhận khi đặt hàng. ▶ Xem video 14 lúc 01:18 — Xem lúc 01:18
BL18 có thể xử lý kích thước tủ nào và đạt độ chính xác bao nhiêu?▼
Kích thước đồ gá tương thích tối đa là 1024×1024×105mm, độ chính xác định vị là ±0.02mm, nên nhờ hành trình trục Z kéo dài, các mô-đun tủ có độ dày khác nhau đều nằm trong phạm vi gia công. Máy có kích thước 4700 x 1800 x 1500 mm và nặng khoảng 550 kg. Hãy đối chiếu bản vẽ tủ của bạn với giới hạn đồ gá trước khi đặt hàng. ▶ Xem video 2 lúc 00:15 — Xem lúc 00:15
JHIMS cung cấp chế độ bảo hành và thời gian phản hồi như thế nào?▼
Bảo hành một năm cho toàn bộ máy, miễn phí sửa chữa hoặc thay thế trong chế độ sau bán hàng đối với các vấn đề liên quan đến chất lượng. Thời gian phản hồi trong vòng 30 phút; trong khu vực đồng bằng Châu Giang, kỹ thuật viên được cử đến trong vòng 24 giờ, ngoài khu vực này trong vòng 48 giờ tùy tình hình. Nhân viên sau bán hàng trực 24 giờ mỗi ngày, bảy ngày một tuần, kể cả ngày lễ. ▶ Xem video 11 lúc 03:04 — Xem lúc 03:04
Tôi liên hệ với ai khi video và trang này không giải quyết được vấn đề?▼
Liên hệ trực tiếp với đội kỹ thuật JHIMS qua [email protected], điện thoại (86-755) 86700443 hoặc WhatsApp. Cho biết số video bạn đang xem, nguyên văn thông báo cảnh báo hiển thị trên bộ lập trình và máy dừng ở đồ gá nào. Video Phần 10 kết thúc bằng lời khuyên khách hàng đừng đoán mà hãy gọi điện, thay vì tự sửa thông số bộ cấp liệu. ▶ Xem Phần 10 tại 03:04 — Xem lúc 03:04

Tra cứu hiện tượng — Xử lý sự cố máy bắt vít

Mỗi câu hỏi xuất hiện một lần trong bảng xử lý sự cố máy bắt vít này, được sắp xếp theo danh mục nguồn, kèm mốc thời gian bắt đầu chính xác trong video của cách sửa được trình diễn.

Triệu chứng Xem video nào Phút bắt đầu Liên kết sâu
Bảng điều khiển cầm tay đang ở tiếng Trung — làm thế nào để chuyển BL18 sang tiếng Anh? video 1 — Đào tạo BL18: Ngôn ngữ, Đặt lại báo động 00:12 Xem lúc 00:12
Cảnh báo xuất hiện ngay khi tôi đổi ngôn ngữ giao diện. Có phải có gì đó bị hỏng không? video 1 — Đào tạo BL18: Ngôn ngữ, Đặt lại báo động 00:24 Xem lúc 00:24
Đặt lại tay cầm và đặt lại máy khác nhau như thế nào? video 3 — Đào tạo BL18: Cấp nguồn, Đặt lại, Các nút, Chương trình mới 00:52 Xem lúc 00:52
Tôi đã nhấn Reset nhưng các trục vẫn hiển thị giá trị thay vì 0. Tại sao? video 3 — Đào tạo BL18: Cấp nguồn, Đặt lại, Các nút, Chương trình mới 01:18 Xem lúc 01:18
Mỗi nút trên tủ có chức năng gì? video 3 — Đào tạo BL18: Cấp nguồn, Đặt lại, Các nút, Chương trình mới 01:28 Xem lúc 01:28
BL18 cần nguồn điện và nguồn khí nào trước khi khởi động lần đầu? video 3 — Đào tạo BL18: Cấp nguồn, Đặt lại, Các nút, Chương trình mới 00:27 Xem lúc 00:27
Các dòng tham số hiển thị màu đỏ và thiếu cấu hình servo. Làm thế nào để khôi phục chúng? video 4 — Đào tạo BL18: Tham số mặc định, Servo, Đèn camera, Dạy tọa độ 00:00 Xem lúc 00:00
Làm thế nào để tạo chương trình mới cho tủ? video 3 — Đào tạo BL18: Cấp nguồn, Đặt lại, Các nút, Chương trình mới 03:44 Xem lúc 03:44
Tôi dạy tọa độ lỗ vít như thế nào? video 4 — Đào tạo BL18: Tham số mặc định, Servo, Đèn camera, Dạy tọa độ 02:22 Xem lúc 02:22
Tôi có cần hai chương trình riêng, một cho Đồ gá 1 và một cho Đồ gá 2 không? video 3 — Đào tạo BL18: Cấp nguồn, Đặt lại, Các nút, Chương trình mới 03:44 Xem lúc 03:44
Cần đặt những giá trị I/O nào cho đồ gá thứ hai? video 5 — Đào tạo BL18: I/O, Output 12, Đồ gá 2, Chiều cao Z 00:30 Xem lúc 00:30
Làm thế nào để cài chiều cao bắt vít của trục Z? video 6 — Đào tạo BL18: Chiều cao Z, Đầu khoan, Output 6 00:00 Xem lúc 00:00
Tủ có hai độ sâu lỗ vít khác nhau. Một chương trình có thể xử lý cả hai không? video 7 — Đào tạo BL18: Chiều cao Z, Vật cản, Va chạm, Single Step 03:32 Xem lúc 03:32
BL18 có thể lưu bao nhiêu chương trình? video 2 — Đào tạo BL18: Tổng quan, Khả năng xử lý 01:22 Xem lúc 01:22
Vít bị kẹt trong bộ cấp liệu và máy đã dừng. Cách khắc phục nhanh nhất là gì? video 11 — Đào tạo BL18: Kẹt vít, Báo động trượt vít, Báo động trờn ren, Tiếp tục 00:01 Xem lúc 00:01
Làm thế nào để kiểm tra xem vít có thực sự được thổi ra khỏi bộ cấp liệu không? video 11 — Đào tạo BL18: Kẹt vít, Báo động trượt vít, Báo động trờn ren, Tiếp tục 01:00 Xem lúc 01:00
Tôi nên cho bao nhiêu vít vào bộ cấp liệu? video 10 — Đào tạo BL18: Bộ cấp liệu, Vít, Khí nén, Đồ gá 01:35 Xem lúc 01:35
Vít được thổi xuống nhưng lại rơi nghiêng thay vì đứng trong lỗ. Làm thế nào để khắc phục? video 12 — Đào tạo BL18: Vít bị nghiêng, Căn chỉnh đầu hút, Cảm biến, Chiều cao hút vít 00:00 Xem lúc 00:00
Đầu hút hiện nằm quá thấp và chạm vào khung hoặc cảm biến. Nên đặt đầu hút ở độ cao bao nhiêu? video 12 — Đào tạo BL18: Vít bị nghiêng, Căn chỉnh đầu hút, Cảm biến, Chiều cao hút vít 03:59 Xem lúc 03:59
Lực hút đã yếu đi và vít rơi trước khi đến lỗ. Tôi nên kiểm tra gì? video 13 — Đào tạo BL18: Đầu hút, Bông lọc, Hiệu chuẩn 02:55 Xem lúc 02:55
Tôi thay đầu hút bị mòn như thế nào? video 13 — Đào tạo BL18: Đầu hút, Bông lọc, Hiệu chuẩn 00:00 Xem lúc 00:00
Chiều cao hút vít đúng là bao nhiêu và làm thế nào để xác minh? video 18 — Đào tạo BL18: Chiều cao hút vít, Single Step, Thử bắt vít 00:35 Xem lúc 00:35
Vít đang bị trờn ren. Làm thế nào để ngăn chặn tình trạng này? video 16 — Đào tạo BL18: Mô-men xoắn, Phát hiện, Chiều cao an toàn, Tốc độ 01:50 Xem lúc 01:50
Vít chưa được siết chặt hoàn toàn và tủ vẫn bị xê dịch. Tôi cần thay đổi gì? video 16 — Đào tạo BL18: Mô-men xoắn, Phát hiện, Chiều cao an toàn, Tốc độ 01:05 Xem lúc 01:05
Cần bật những tùy chọn phát hiện nào? video 16 — Đào tạo BL18: Mô-men xoắn, Phát hiện, Chiều cao an toàn, Tốc độ 01:57 Xem lúc 01:57
Máy vẫn tiếp tục siết dù không có vít trong đầu hút. Tại sao? video 16 — Đào tạo BL18: Mô-men xoắn, Phát hiện, Chiều cao an toàn, Tốc độ 02:55 Xem lúc 02:55
Tôi nên dùng tốc độ các trục là bao nhiêu và có thể làm máy chạy nhanh hơn không? video 16 — Đào tạo BL18: Mô-men xoắn, Phát hiện, Chiều cao an toàn, Tốc độ 03:11 Xem lúc 03:11
Chiều cao an toàn là gì và tại sao phải giữ nó ở phía trên bộ cấp liệu? video 16 — Đào tạo BL18: Mô-men xoắn, Phát hiện, Chiều cao an toàn, Tốc độ 03:51 Xem lúc 03:51
Thời gian giữ đầu dùng để làm gì? video 16 — Đào tạo BL18: Mô-men xoắn, Phát hiện, Chiều cao an toàn, Tốc độ 01:04 Xem lúc 01:04
Làm thế nào để thử một vít trước khi chạy toàn bộ tủ? video 18 — Đào tạo BL18: Chiều cao hút vít, Single Step, Thử bắt vít 03:40 Xem lúc 03:40
Cảnh báo trờn ren đã dừng máy giữa lúc đang làm tủ. Tôi có thể chỉ bỏ qua lỗ đó không? video 11 — Đào tạo BL18: Kẹt vít, Báo động trượt vít, Báo động trờn ren, Tiếp tục 02:35 Xem lúc 02:35
Một nửa số vít đã được bắt. Làm thế nào để tiếp tục từ một vít phía sau thay vì bắt lại từ đầu? video 19 — Đào tạo BL18: Tiếp tục, Bỏ qua lỗ bị trờn ren, Ngôn ngữ, Bôi trơn 00:00 Xem lúc 00:00
Máy hoàn toàn không chuyển động. Nên kiểm tra ở đâu trước tiên? video 12 — Đào tạo BL18: Vít bị nghiêng, Căn chỉnh đầu hút, Cảm biến, Chiều cao hút vít 12:41 Xem lúc 12:41
Màn hình và bảng điều khiển cầm tay hoạt động nhưng không có phản hồi khi nhấn nút khởi động. video 12 — Đào tạo BL18: Vít bị nghiêng, Căn chỉnh đầu hút, Cảm biến, Chiều cao hút vít 12:28 Xem lúc 12:28
Làm thế nào để kiểm tra hoạt động của xi-lanh khi máy vận hành không ổn định? video 12 — Đào tạo BL18: Vít bị nghiêng, Căn chỉnh đầu hút, Cảm biến, Chiều cao hút vít 14:03 Xem lúc 14:03
Làm thế nào để xếp tủ sao cho các vít vào đúng vị trí? video 3 — Đào tạo BL18: Cấp nguồn, Đặt lại, Các nút, Chương trình mới 05:02 Xem lúc 05:02
Tủ bị xê dịch hoặc nâng lên trong khi đang siết vít. Vấn đề là gì? video 8 — Đào tạo BL18: Thử bắt vít, Kẹp giữ, Khởi chạy từ con trỏ 01:38 Xem lúc 01:38
Tôi cần chạy một cỡ tủ khác. Phải điều chỉnh những gì? video 10 — Đào tạo BL18: Bộ cấp liệu, Vít, Khí nén, Đồ gá 03:18 Xem lúc 03:18
Tôi chỉ có một chiếc tủ để chạy thử. Nên dùng đồ gá nào? video 7 — Đào tạo BL18: Chiều cao Z, Vật cản, Va chạm, Single Step 07:04 Xem lúc 07:04
Làm thế nào để tránh đầu bắt vít đâm vào tủ hoặc đồ gá? video 14 — Đào tạo BL18: Va chạm, Kẹp, Kích thước tủ 00:02 Xem lúc 00:02
Hình ảnh camera quá tối để nhìn thấy các lỗ vít. Tôi cần điều chỉnh gì? video 4 — Đào tạo BL18: Tham số mặc định, Servo, Đèn camera, Dạy tọa độ 01:45 Xem lúc 01:45
Đầu hút bị va đập và giờ vít rơi lệch lỗ. Cần hiệu chuẩn lại gì? video 13 — Đào tạo BL18: Đầu hút, Bông lọc, Hiệu chuẩn 04:35 Xem lúc 04:35
Camera thị giác được hiệu chuẩn theo mũi vít như thế nào? video 15 — Đào tạo BL18: Hiệu chuẩn camera 00:04 Xem lúc 00:04
Cảm biến vít không còn phát hiện thấy vít trong đầu hút. video 12 — Đào tạo BL18: Vít bị nghiêng, Căn chỉnh đầu hút, Cảm biến, Chiều cao hút vít 07:17 Xem lúc 07:17
Bôi trơn BL18 ở đâu và bao lâu một lần? video 19 — Đào tạo BL18: Tiếp tục, Bỏ qua lỗ bị trờn ren, Ngôn ngữ, Bôi trơn 04:21 Xem lúc 04:21
Tôi nên dự trữ những vật tư tiêu hao nào? video 13 — Đào tạo BL18: Đầu hút, Bông lọc, Hiệu chuẩn 00:00 Xem lúc 00:00
Tôi nên kiểm tra những gì trước mỗi lần chạy sản xuất? video 14 — Đào tạo BL18: Va chạm, Kẹp, Kích thước tủ 02:13 Xem lúc 02:13
Tại sao cả hai vít trong một chiếc tủ phải hoàn toàn giống nhau? video 14 — Đào tạo BL18: Va chạm, Kẹp, Kích thước tủ 01:18 Xem lúc 01:18
BL18 có thể xử lý kích thước tủ nào và đạt độ chính xác bao nhiêu? video 2 — Đào tạo BL18: Tổng quan, Khả năng xử lý 00:15 Xem lúc 00:15
JHIMS cung cấp chế độ bảo hành và thời gian phản hồi như thế nào? video 11 — Đào tạo BL18: Kẹt vít, Báo động trượt vít, Báo động trờn ren, Tiếp tục 03:04 Xem lúc 03:04
Tôi liên hệ với ai khi video và trang này không giải quyết được vấn đề? video 11 — Đào tạo BL18: Kẹt vít, Báo động trượt vít, Báo động trờn ren, Tiếp tục 03:04 Xem lúc 03:04
Chu trình hai đồ gá thực sự vận hành như thế nào? video 9 — Đào tạo BL18: Quy trình thao tác, Hai trạm 00:00 Xem lúc 00:00
Quy trình xây dựng chương trình hai đồ gá hoàn chỉnh được trình bày từ đầu đến cuối ở đâu? video 17 — Đào tạo BL18: Lập trình, Hai đồ gá 00:00 Xem lúc 00:00

19 video — Xử lý sự cố máy bắt vít

JHIMS BL18 screw fastening machine training course — Part 0

Trình điều hướng từng bước

  1. video 1 — Chuyển bảng điều khiển cầm tay giữa tiếng Trung và tiếng Anh; xóa báo động xuất hiện sau khi chuyển
  2. video 2 — Máy là gì, thiết kế hai đồ gá ba trạm, khả năng xử lý tủ 1,000 x 1,000 mm, 1,000 chương trình lưu sẵn
  3. video 3 — Cấp điện, nguồn 220V/50Hz, cổng cấp khí, đặt lại tay cầm so với đặt lại máy, các nút trên tủ, Position 1/2 của đồ gá, tạo chương trình mới
  4. video 4 — Tham số mặc định báo đỏ/bị thiếu và cấu hình servo, độ sáng đèn CCD, dạy tọa độ lỗ vít đầu tiên, bộ đếm
  5. video 5 — Lập trình tín hiệu đầu ra I/O (đầu ra cố định ở 12), tọa độ lỗ vít của Đồ gá 2, bắt đầu cài chiều cao cụm trục Z
  6. video 6 — Cài chiều cao bắt vít của trục Z, tiến chậm trước khi tiếp xúc, đưa đầu khoan ra bằng Output 6
  7. video 7 — Chiều cao Z cho hai độ sâu lỗ khác nhau, đổi Z theo lô, tháo vật cản, không bao giờ di chuyển X/Y khi Z đang hạ, kiểm tra từng bước
  8. video 8 — Siết thử vít bằng tay và kiểm tra, mô-đun chưa được kẹp trông như thế nào, bắt đầu từ con trỏ
  9. video 9 — Chu kỳ sản xuất với hai đồ gá từ xếp tải đến dỡ tải
  10. video 10 — Vị trí và nguồn điện của bộ cấp vít, số vít cần thêm, đồng hồ đo áp suất bộ cấp vít, điều chỉnh xi lanh đồ gá cho tủ 1000 x 500 và 1000 x 1000
  11. video 11 — Xử lý kẹt bộ cấp vít, dùng công tắc thử cấp vít, tiếp tục sản xuất sau ngoại lệ, bỏ qua vít bị trờn ren/tuột ren, vì sao không nên chỉnh tham số bộ cấp vít
  12. video 12 — Khắc phục vít bị thổi xuống nghiêng (đầu hút trái-phải, trước-sau, chiều cao), cảm biến phát hiện có vít, cảm biến giới hạn/vị trí, chiều cao hút vít, kiểm tra máy
  13. video 13 — Thay đầu hút và kẹp giữ đầu hút, thay bông lọc, hiệu chuẩn khoảng cách từ đầu hút đến mũi khoan
  14. video 14 — Tháo các chi tiết cản trở trước khi chạy, điều chỉnh vị trí kẹp cho tủ 960 x 960 và 500 x 1000, danh sách kiểm tra trước khi chạy
  15. video 15 — Hiệu chuẩn khoảng cách giữa camera thị giác và mũi vít
  16. video 16 — Mô-men xoắn, phát hiện hoàn tất của tua vít, phát hiện có vít, thời gian giữ đầu, chiều cao an toàn, tốc độ trục
  17. video 17 — Xây dựng trọn vẹn chương trình hai đồ gá từ đầu đến cuối — tọa độ, I/O, chiều cao cho cả hai đồ gá
  18. video 18 — Xác minh chiều cao hút vít, siết một vít bằng Single Step, rồi chạy các vít còn lại từ con trỏ
  19. video 19 — Tiếp tục một chiếc tủ đang làm dở, bắt đầu từ một vít ở vị trí tiếp theo, bỏ qua lỗ bị trờn ren, chuyển ngôn ngữ giao diện, bôi trơn các ray dẫn hướng tuyến tính

Chỉ mục xử lý sự cố máy bắt vít này liệt kê đầy đủ bộ video chính thức của JHIMS theo thứ tự quay. Nhấp vào bất kỳ phần nào trong danh sách để tải vào trình phát phía trên — không tải lại trang, không chuyển sang YouTube.

Liên hệ hỗ trợ

Hãy cho chúng tôi biết ba điều và chúng tôi có thể trả lời mà không cần chờ đến tận nơi: số video bạn đang xem, nội dung báo động chính xác trên bảng điều khiển cầm tay, và máy dừng ở đồ gá nào (1 hay 2). Đính kèm ảnh màn hình bảng điều khiển và một đoạn clip ngắn về sự cố — thường chỉ cần vậy để kỹ sư của chúng tôi xác định vấn đề trong một lần phản hồi.


After-sales · Engineering · Faults: [email protected]Điện thoại: (86-755) 86700443WhatsApp: +86 189 7533 5491