Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00
Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00

O comparație fundamentată pe măsurători ale debitului, calității și manoperei între alimentarea manuală, semi-automată și automată a lentilelor, cu un calcul pe care îl puteți verifica pe propria linie.

O comparație fundamentată pe măsurători ale debitului, calității, manoperei și amortizării între alimentarea manuală, semi-automată și automată a lentilelor, cu un calcul pe care îl puteți verifica pe propria linie înainte de a cumpăra.
Alimentarea manuală pare gratuită pentru că pe factură nu apare nicio mașină. Banii se scurg prin alte patru uși, iar trei dintre ele nu apar niciodată într-o fișă de cost.
Un operator instruit preia lentilele una câte una și le așază într-un cuib de orientare. Datele de referință publicate pentru comparația din această pagină indică un ritm realizabil de 800–1.200 UPH pe persoană, cu 5–15 % dintre lentile respinse din cauza blocajelor, zgârieturilor sau orientării greșite. Cifra rebutului nu este constantă: ea variază cu schimbul, cu oboseala și cu lotul de lentile, iar schimburile de noapte au de obicei un rebut cu 40 % mai mare decât cele de zi pentru aceeași piesă.
Adunați aceste linii și costul vizibil — salariile plus lentilele casate — reprezintă doar aproximativ 30–40 % din costul real al alimentării manuale.
Aceleași opt linii de cost, evaluate pentru o stație manuală și pentru o stație DPS-2. Ideea tabelului este că linia vizibilă — salariile — nu este cea mai mare.
| Linie de cost | Stație manuală | Stație DPS-2 |
|---|---|---|
| Manoperă directă | 2–3 operatori pe linie, salarii la tariful dumneavoastră complet | 1 operator supraveghează patru sau mai multe mașini |
| Deșeuri și pierderi de material | 5–15 % dintre lentile respinse, plus materialul deja consumat | Rebut sub 0,5 %, astfel încât pierderea de material se apropie de limita minimă a procesului |
| Manoperă pentru relucrări | Fiecare lentilă aliniată greșit, descoperită ulterior și corectată manual | Orientare controlată în amonte de capul de montare |
| Microopriri | Reporniri, reîncărcări și corecții care nu ajung niciodată într-un jurnal de nefuncționare | Alimentare continuă cu recuperare după blocaje pe fiecare canal |
| Volumul de lucru la inspecție | O rată de respingere mai mare la intrare semnalează mai multe piese la controlul optic automat (AOI) | Un flux de intrare stabil reduce alarmele false și reinspecția |
| Retururi de la clienți | Defecte scăpate neobservate, returnate, cu costuri de transport și risc de garanție | Respingerea este controlată la sursă, nu la testul final |
| Costul echipamentului | Fără mașină, dar și fără plafon de capacitate | De la un preț de bază care crește cu numărul de canale și cu opțiunile |
| Creștere graduală și instruire | 2–4 săptămâni până când un operator nou atinge norma | 1–3 zile de instruire pe interfața HMI |

JHIMS DPS-2 alimentează lentilele dintr-un bol vibrant cu acționare bifrecvență patentată, stabilizat prin control în buclă închisă, astfel încât piesa ajunge la punctul de preluare cu aceeași rată, fie că este prima oră a turei de zi, fie ultima oră a turei de noapte.

Tabelul de mai jos este comparația pe care o folosim împreună cu clienții în cadrul unei analize de fezabilitate. Valorile sunt valori tipice din datele tehnice JHIMS și din liniile clienților; tratați-le ca pe un punct de plecare și verificați-le pe propriile lentile printr-un test pe mostre.
| Indicator | Alimentare manuală | Semiautomat | JHIMS DPS-2 |
|---|---|---|---|
| UPH (lentile pe oră) | 800–1.200 | 1.500–2.500 | 3.600–7.200 |
| Rata de rebut | 5–15 % | 2–5 % | Sub 0,5 % |
| Operatori pe linie | 2–3 | 1–2 | 1 la 4+ mașini |
| Timp de schimbare | 15–30 min | 10–20 min | Sub 5 min |
| Variație de la o tură la alta | ±30–40 % | ±15–25 % | Sub 3 % |
| Instruirea operatorilor | 2–4 săptămâni | 1–2 săptămâni | 1–3 zile |
| Cost anual cu forța de muncă (1 tură) | $15K–$25K | $8K–$14K | $3K–$5K |
| Costul echipamentului | $0 (doar forța de muncă) | $4K–$7K | Ofertat în funcție de configurație |
| Perioadă tipică de amortizare | Nu se aplică | 12–24 luni | 6–11 luni |
| Estimare de cost pe 5 ani | $90K–$180K | $45K–$70K | $22K–$30K |

Calculatorul online retras de pe această pagină solicita nouă date de intrare. Patru dintre ele acoperă aproape întreaga decizie, așa că puteți face calculul pe o tablă:
Două variabile influențează răspunsul mai mult decât orice altceva: valoarea lentilei (o lentilă de $2 face respingerea de zece ori mai costisitoare decât o lentilă de $0,20) și structura turelor (două ture dublează aproximativ economia de forță de muncă, fără a dubla costul mașinii).
Fiecare cifră de pe această pagină provine din două surse: măsurători tehnice JHIMS pe platforma DPS-2 (rata de alimentare, respingerea, consecvența orientării, timpul de schimbare a formatului) și date documentate de la clienți, din linii instalate în producția de iluminat LED, electronică auto, optică medicală și electronică de consum.
Nu trebuie să ne credeți pe cuvânt. Trimiteți-ne 500–800 dintre lentilele dumneavoastră și realizăm un test de alimentare gratuit de 48 de ore, apoi vă returnăm un raport cu rata de alimentare măsurată, defalcarea respingerilor și o înregistrare video cu lentilele dumneavoastră în funcțiune — împreună cu datele în serie temporală din spatele lor. Dacă cifrele nu se confirmă pe piesa dumneavoastră, merită să aflați acest lucru înainte de a plasa o comandă.
Distincția importantă atunci când citiți această pagină este între o valoare măsurată și o valoare transferată. O valoare măsurată provine din combinația concretă de lentilă, pistă și dispozitiv care a produs-o; o valoare transferată este o cifră preluată dintr-o aplicație similară și presupusă valabilă în cazul dumneavoastră.
Rata de alimentare și respingerea sunt valori măsurate și sunt cele două cifre care decid un caz de afaceri — de aceea le indicăm pe canal, nu pe mașină, și de aceea testul pe mostre folosește piesa dumneavoastră. Datele de la clienți provin din linii instalate în iluminat LED, electronică auto, optică medicală și electronică de consum, fiecare pornind de la un nivel de referință diferit.
Verificarea cifrelor ar trebui să fie posibilă fără a avea încredere în furnizorul lor. Cereți structura brută a oricărei afirmații: o rată de alimentare pe canal, măsurată pe durata unei ture cronometrate, un număr de respingeri cu categoriile de cauze și lentila și dispozitivul care le-au produs.
DPS-2 jurnalizează rata de alimentare și respingerea ca date de linie, astfel încât aceleași măsurători pot fi repetate după instalare și comparate cu raportul pe mostre, nu cu o broșură. Dacă un furnizor poate produce măsurători, dar nu și condițiile din spatele lor, tratați cifra ca pe o afirmație; dacă nu poate produce nici una, nici alta, tratați afirmația ca inexistentă.
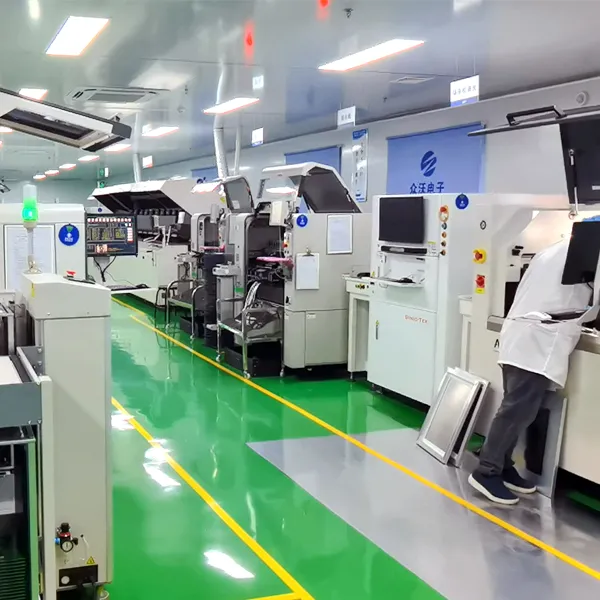
Înainte de a automatiza, confirmați pentru ce simptom plătiți de fapt. Fiecare simptom din coloana din stânga indică o altă măsurătoare, iar măsurătoarea decide dacă un alimentator (feeder) este cheltuiala potrivită.
| Simptom pe linie | Ce înseamnă de obicei | Ce trebuie măsurat mai întâi |
|---|---|---|
| Mașina de montare așteaptă între cicluri | Rată de alimentare sub consumul mașinii | Consumul de lentile pe oră comparativ cu rata de alimentare atinsă |
| Respingerea crește în tura de noapte | Orientare și manipulare dependente de oboseală | Respingerea pe ture, cu aceeași lentilă și aceleași dispozitive |
| Alarmele false AOI în creștere | Variabilitatea orientării și a contaminării la intrare | Respingerea pe cauze la etapa de alimentare |
| Timpul de reglare consumă tura | Reechiparea manuală pentru fiecare tip de lentilă | Numărul de schimbări pe săptămână și minutele pe schimbare |
| Numărul de operatori crește odată cu volumul | Forța de muncă pentru alimentare crește liniar cu producția | Costul total al forței de muncă pe linie și pe lună |
| Costul rebuturilor depășește costul forței de muncă | Valoarea lentilei este pierderea dominantă | Lentile pe lună înmulțit cu rata de rebut înmulțit cu costul lentilei |
| Reclamații ale clienților privind contaminarea | Manipulare între tavă și cuib | Categorii de defecte la testul final și la returul de la client |
| Volum prea mic pentru a justifica investiția de capital | Nicio constrângere pe care automatizarea să o elimine | Volumul lunar de lentile, structura schimburilor și cerințele de calitate ale clientului |
| Mixul de produse se schimbă mai repede decât se amortizează sculele (tooling) | Costul sculelor pe tip depășește volumul pe care îl deservește | Bucăți pe tip de lentilă înainte de următoarea modificare de design |
Alimentarea automată este o decizie de linie, nu una de mașină. Înainte de a cere oferta, verificați aceste șase puncte împreună cu inginerul de proces:
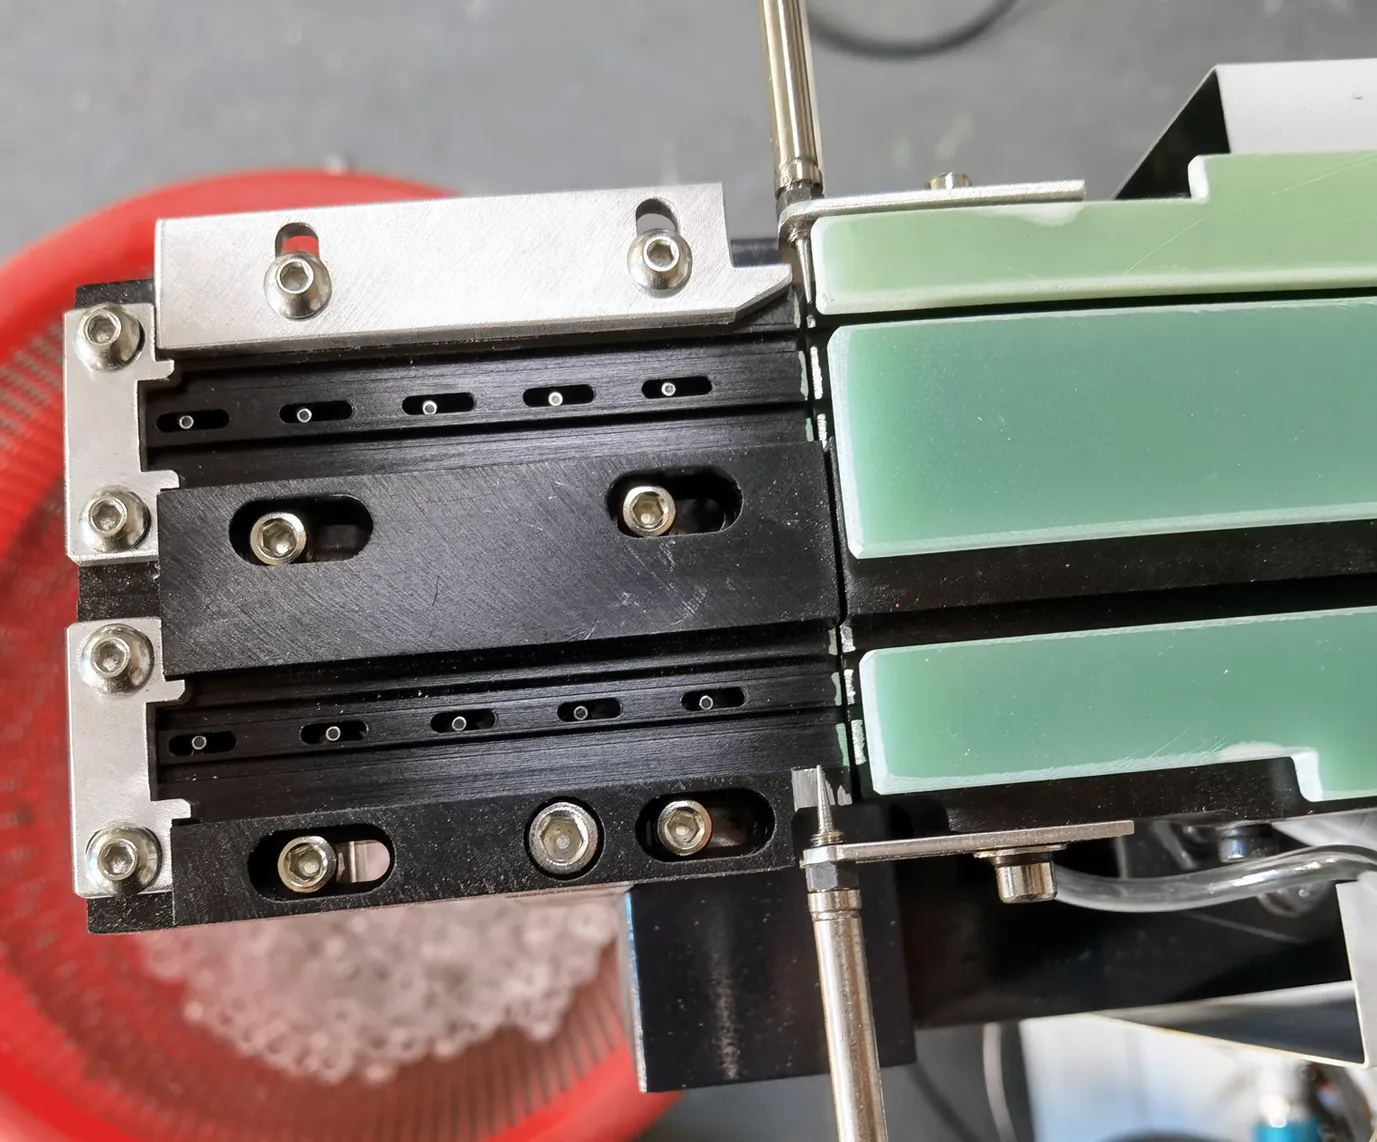
Cea mai rapidă cale de a lămuri întrebarea manual versus automat pe linia dumneavoastră este să renunțați la estimări și să măsurați. Trimiteți 500–800 de lentile pentru un test de alimentare gratuit de 48 de ore și primiți un raport documentat cu rata de alimentare măsurată, defalcarea rebutului și consistența orientării — exact datele pe care le folosim pentru estimarea perioadei de recuperare a investiției.
Dacă doriți mai întâi contextul tehnic, citiți cum arhitectura cu dublă frecvență asigură o alimentare stabilă sau consultați specificațiile complete DPS-2. Pentru a discuta structura schimburilor, costul lentilelor și volumul estimat, scrieți unui inginer JHIMS pe WhatsApp — răspunsul tipic vine în câteva ore.
După testul de probă primiți un document pe care vă puteți baza: rata de alimentare măsurată pe lentilele dumneavoastră, numărul de rebuturi cu defalcarea cauzelor — orientare, blocaje, urme pe suprafață — consistența orientării în punctul de preluare și înregistrarea video a rulării, astfel încât mecanismul să poată fi inspectat, nu doar descris.
Deoarece testul informează și configurația, raportul revine cu un număr de canale și o recomandare de scule (tooling) — exact datele de care are nevoie o estimare a perioadei de recuperare. Prețul mașinii și numărul de canale sunt singurele două costuri pe care modelul le preia din partea furnizorului; restul — salariul dumneavoastră, volumul, costul lentilelor și rata actuală de rebut — rămâne de partea dumneavoastră a mesei.
Faceți testul înainte de a vă angaja cu un furnizor, nu după. Rularea de 48 de ore cu 500–800 de lentile costă o cutie de expediere și câteva zile și fie confirmă rata de care aveți nevoie, fie arată că ar fi necesare un alt număr de canale sau alte scule pentru a o atinge.
Ambele rezultate au valoare: primul este o decizie luată pe date, al doilea este o decizie luată înainte de a cheltui capitalul. Acolo unde linia alimentează deja automat, iar problema reclamată este calitatea, nu viteza, același test funcționează ca diagnostic, pentru că defalcarea rebutului arată dacă cauza este pista, sculele sau lotul de lentile în sine.

Automatizarea schimbă modul de defectare al unei etape de alimentare, iar în prima lună această schimbare devine vizibilă. În varianta manuală, calitatea depinde de cât de obosit este operatorul, așa că riscul crește pe parcursul schimbului; la un alimentator (feeder) controlat, rata de prezentare este dată de acționare și de scule, așa că riscul se mută în configurare și în lotul de lentile.
Prima perioadă se va consuma pe trei sarcini: confirmarea înălțimii de prezentare față de cursa duzei, încărcarea rețetelor de lentile în PLC astfel încât o schimbare de format să fie o rechemare, nu o reglare, și stabilizarea sculelor pe lentilele reale de producție, nu pe cele testate. Instruirea operatorilor durează una până la trei zile pe interfața HMI multilingvă; adăugați o sesiune despre gestionarea rebuturilor, unde un operator nou poate reintroduce variabilitate.
Măsurați trei lucruri pe parcursul primei luni și notați-le săptămânal: rata de alimentare față de cerință, rebutul cu defalcarea cauzelor și variația de la un schimb la altul. Al treilea lipsește de obicei din indicatori pentru că o linie manuală îl ascunde — un schimb de noapte cu un rebut cu 40 % mai mare decât schimbul de zi, pe aceeași piesă, este frecvent și apare rar într-un raport de schimb.
Un alimentator (feeder) controlat ar trebui să mențină variația sub 3 %; acolo unde nu o face, cauza este de obicei legată de scule, nu de acționare, ceea ce înseamnă că remedierea este mecanică și specifică. Ultimul punct este disciplina: rezistați tentației de a re-regla mașina de fiecare dată când un lot de lentile pare dificil — un alimentator reglat de trei persoane în două săptămâni a pierdut comparabilitatea care făcea util testul de probă.
Între o stație complet manuală și un alimentator (feeder) complet automat se află o variantă semi-automată, iar pentru unele fabrici aceasta este soluția corectă, nu un compromis. O celulă semi-automată rulează de obicei 1.500–2.500 UPH cu un rebut în intervalul 2–5 %, necesită unul sau doi operatori pe linie și se schimbă de format în 10–20 de minute.
Față de alimentarea manuală, elimină judecata de orientare, păstrând operatorul în buclă pentru încărcare și inspecție. Se potrivește producției în care lentila se schimbă de câteva ori pe zi, iar volumul pe tip este modest, pentru că nu cere scule pentru fiecare tip de lentilă la aceeași profunzime. Se potrivește și fabricilor al căror punct de blocaj nu este alimentarea: dacă mașina de montare este limitată de altceva, un alimentator mai rapid cumpără doar o coadă mai lungă.
Producția cu mix ridicat este locul unde calculul este cu adevărat bilateral. Pe partea automată, sculele sunt construite per tip de lentilă, iar schimbarea de format în mai puțin de cinci minute cu rețete PLC este ceea ce face viabil un program mixt; pe partea manuală nu există scule de amortizat, așa că orice lentilă poate fi rulată mâine fără un cost de pregătire.
Decizia depinde așadar de câte bucăți va rula efectiv un tip de lentilă înainte de schimbarea designului. Când acel număr este mare, sculele se amortizează în câteva săptămâni, iar automatizarea câștigă la calitate și manoperă. Când este mic și produsele se schimbă des, o soluție hibridă este adesea cea mai bună: un alimentator (feeder) automat pentru tipurile de volum mare și o stație semi-automată sau manuală pentru coada lungă.
 Resurse conexeSpecificații complete DPS-2Specificații complete DPS-2Vezi produsul →
 ComplementarMașină de montare (pick and place) Yamaha YSM10Mașină de montare (pick and place) modulară, compactă și rapidă – 46.000 CPH, 96 de alimentatoare, e-Vision + Side View.Vezi produsul →
 Mașină de montare (pick and place) Yamaha YSM20RMașină de montare modulară de 95.000 CPH — se asociază cu liniile de alimentare cu lentile DPS-2.Vezi produsul →
 Inspecție 3D a pastei de lipit (SPI)Depistați defectele de tipărire înainte de lipirea prin retopire (reflow), cu o inspecție 3D a pastei de lipit pe 100 %.Vezi produsul →
 Cuptor de retopire (reflow oven) R10Lipire prin retopire (reflow) cu aer cald, fără plumb, cu profil termic stabil pentru ansamblurile de lentile.Vezi produsul →
 Mașină de dozare D900Dozare de precizie pentru acoperire conformă (conformal coating) și pentru etapele de lipire a lentilelor.Vezi produsul →
 ProdusCunoștințe despre produsul DPS-2Arhitectură, specificații și potrivirea cu cumpărătorul.Citiți mai mult →AsistențăGhid de depanare DPS-2Proceduri simptom → cauză → remediere.Citiți ghidul →
 Ghid de achizițieCum să alegeți un alimentator de lentile pentru SMT (2026)Un parcurs de achiziție în 8 pași, un scorecard al furnizorului și o comparație între dublă și unică frecvențăCitiți articolul →
 Studiu de cazStudiu de caz: ROI-ul alimentatorului (feeder) de lentile SMTEvoluție reală a KPI: rata defectelor 12 %→0,3 %, UPH 900→3420, amortizare în 7 luniCitiți articolul →
 GlosarGlosar de alimentare a lentilelor SMTTerminologie pentru alimentarea vibrantă, controlul PID și indicatorii UPH.Citiți glosarul →
 ComparațieAlimentator vibrant (vibratory feeder) cu frecvență dublă vs. unicăComparație tehnică a celor două tehnologii de vibrațieCitiți articolul →
Trimiteți mostrele de lentile și datele de producție, iar un inginer JHIMS vă returnează un raport de test măsurat, plus o estimare a perioadei de recuperare pentru linia dumneavoastră. Condiții standard: avans de 70 % prin T/T la comandă, 30 % prin T/T înainte de expediere.
Pentru a vedea diferența pe lentile reale: alimentarea automată cu lentile LED pe o mașină de montare (pick and place), un alimentator vibrant cu bol (bowl feeder) în producție, și mai multe filmări de linie pe canalul JHIMS de YouTube.















