Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00
Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00

Traseu de achiziție în 8 pași pentru alimentatoare vibrante (vibratory feeders) de lentile pentru SMT: cerințe, tehnologie, BOM, verificare, TCO și reducerea riscurilor — cu valorile de acceptare pe care să le semnați.

Un cadru bazat pe dovezi pentru alegerea unui sistem de alimentare cu lentile pentru o durată de exploatare de 8–10 ani: cerințe, tehnologia vibrațiilor, BOM, TCO, acceptare și situațiile în care nu ar trebui să cumpărați deloc.
Acest ghid se adresează inginerilor și cumpărătorilor care selectează pentru prima dată un alimentator automat de lentile — sau care înlocuiesc un alimentator ce le-a produs timpi de nefuncționare. Funcționează ca o listă de verificare: citiți-l o dată pentru parcursul de achiziție, apoi reveniți la fișa de evaluare și la tabelul comparativ atunci când preselectați furnizorii.
Veniți cu patru elemente de intrare și acest ghid devine un instrument de decizie: portofoliul dumneavoastră de lentile, cu diametre și contururi, rata de consum de vârf de care are nevoie linia, detaliile capului și ale duzei mașinii de montare pe care o va deservi alimentatorul și numărul săptămânal de schimbări de lentile. Acestea patru răspund la majoritatea întrebărilor furnizorilor înainte ca acestea să fie puse. Dacă înlocuiți un alimentator, adăugați un al cincilea element: istoricul defecțiunilor mașinii existente.
Achiziția unui alimentator de lentile pentru montare pe suprafață este o decizie de investiție, nu o comandă de produs de serie. Urmați acești opt pași în ordine — fiecare elimină un risc specific înainte ca acesta să devină o problemă de producție.
Documentați portofoliul de lentile, obiectivul de capacitate, marca mașinii de montare și frecvența schimbărilor înainte de a contacta orice furnizor.
Decideți între frecvența unică și dubla frecvență pe baza unor cifre reale — stabilitatea amplitudinii, rata de rebut și timpul de schimbare — nu pe baza promisiunilor din broșuri.
Solicitați lista completă de materiale (BOM), cu codurile de piesă ale producătorului pentru PLC, pneumatică, senzori și ghidaje liniare.
Verificați înregistrarea firmei, substanța fabricii, certificarea ISO 9001, clienții de referință și brevetele.
Modelați achiziția, transportul, taxele vamale, instalarea, mentenanța și timpii de nefuncționare pe un orizont de 8 ani.
Nu plătiți niciodată 100 % în avans: folosiți un avans de 70 % prin T/T și 30 % înainte de livrare (L/C la vedere pentru clienții consacrați), cu garanții de performanță și o perioadă de acceptanță de 30 de zile.
Confirmați Incoterms, codul HS, taxele vamale de import și certificatele Form E/F înainte de a semna.
Rulați testul de aging de 48 de ore, probați alimentatorul cu propriile lentile, apoi extindeți cu o abordare de tip pilot.
Documentați realitatea producției dumneavoastră înainte de a contacta orice furnizor:
Formulați fiecare cerință astfel încât furnizorul să poată răspunde cu o cifră. Portofoliul de lentile este un tabel: tip, diametru, contur, material, strat de acoperire, orientarea necesară a duzei și volumul lunar pe tip. Capacitatea înseamnă ora de vârf pe care linia trebuie să o susțină, nu media lunară — mediile ascund vârfurile care blochează echipamentele din aval.
Numărați schimbările din jurnalul liniei, nu le estimați: acel număr decide dacă sculele, rețetele și timpul de verificare sunt un cost marginal sau unul dominant. Adăugați cerințele de mediu în același document — manipularea antistatică a opticilor cu acoperire, clasa de curățenie dacă celula este auditată, precum și aerul comprimat și energia disponibile la punctul de utilizare.
Încheiați cu pragul de acceptanță, formulat ca o cifră pe care ați semna: rebutul maxim pe setul de lentile convenit, rata minimă de alimentare pe canal și toleranța de orientare acceptată de duza mașinii de montare. Un set de cerințe de acest fel ajută în etapa de ofertare: furnizorii care îl pot îndeplini răspund într-o singură rundă cu o configurație și un preț, iar cei care nu pot vă vor cere să relaxați pragul — o informație utilă în sine.
O cerință este utilizabilă de către un furnizor doar dacă fiecare rând poate fi răspuns cu o cifră sau cu un desen. Aceasta este fișa de completat înainte de a trimite prima cerere de ofertă (RFQ).
| Cerință | De unde provin datele | Cum apare în comandă |
|---|---|---|
| Portofoliul de lentile | Desenele lentilelor, specificația acoperirii, volumul lunar pe tip | Listă de scule cu o linie pe tip de lentilă și orientarea necesară |
| Rata de alimentare la vârf | Bilanțul liniei și consumul orar de lentile al mașinii de montare | Rata minimă de alimentare pe canal, exprimată în secunde pe lentilă |
| Pragul de calitate | Rebutul actual la control optic automat (AOI) sau la testul final, pe cauze | Rebutul maxim pe setul de lentile convenit, cu categoriile de cauze nominalizate |
| Frecvența schimbărilor | Jurnalul de producție pe o săptămână, numărat, nu estimat | Numărul de rețete necesare și timpul de schimbare care trebuie verificat |
| Interfața cu mașina | Modelul capului, datele despre duză sau ventuză, înălțimea de prezentare permisă | Domeniul de aplicare al suportului, înălțimea de preluare și tipul de interfață (I/O discret sau Modbus TCP) |
| Mediu | Clasa de curățenie a celulei, cerința ESD, aerul și energia la punctul de utilizare | Configurație documentată pentru ESD sau cameră curată, cu utilitățile enumerate |
| Trasabilitate | Cerința clientului sau a auditului privind datele de alimentare și de rebut | Câmpurile de date de înregistrat și protocolul folosit pentru raportarea lor |
| Planul de acceptanță | Protocolul dumneavoastră de test și KPI-urile după care este măsurată linia | Perioada de acceptanță, valorile măsurate și măsurile corective asociate acestora |

Cel mai important diferențiator tehnic este tehnologia de vibrație. Comparați cele două opțiuni pe cifre reale:
| Caracteristică | Frecvență unică | Dublă frecvență (DPS-2) |
|---|---|---|
| Stabilitatea amplitudinii | variație de 15–30 % | variație sub 5 % |
| Rata de rebut | 2–5 % | sub 0,5 % |
| Reglaje făcute de operator | La fiecare 1–3 ore | Niciunul (un schimb întreg) |
| Timp de schimbare | 10–20 min | sub 5 min (presetări PLC) |
Tehnologia de vibrație decide dacă alimentatorul (feeder) prezintă piesele la un ritm constant sau derivă pe măsură ce bolul se golește, așa că comparați cifrele, nu denumirile arhitecturilor. Comportamentele măsurabile sunt stabilitatea amplitudinii pe parcursul încărcării bolului, repetabilitatea orientării la dispozitivul de evacuare (escapement) și timpul de revenire după remedierea unui blocaj.
Solicitați date de amplitudine în serie temporală pentru un întreg schimb: o singură valoare nu poate evidenția deriva, în timp ce o curbă care rămâne plată de la un bol plin până la unul aproape gol arată că acționarea și bucla sa de reglare lucrează efectiv. DPS-2 separă alimentarea circulară în vrac de alinierea liniară și închide bucla pe fiecare acționare, menținând variația amplitudinii sub 5 % față de 15–30 % tipice pentru o acționare necontrolată cu o singură frecvență.
În al doilea rând, măsurați ce se întâmplă în punctul de preluare. Repetabilitatea orientării provine din scule și din pistă, deci nu poate fi transferată între tipuri de lentile și trebuie cotată pentru piesa dumneavoastră, cu sculele dumneavoastră. De aceea tabelul comparativ se încheie cu un test: o rată de respingere sub 0,5 %, de obicei 0,2–0,4 % după optimizarea sculelor, este măsurată pe o lentilă anume — orice furnizor care o poate reproduce vă poate arăta execuția.
Solicitați lista completă de materiale (BOM) cu numerele exacte de piesă ale producătorului. Aceste componente determină fiabilitatea și capacitatea dumneavoastră de a procura piese de schimb local în anii 3–8:
Lista de materiale este un document de achiziție, așa că citiți-o ca atare: numele producătorului, familia și numărul de piesă pentru controller, pneumatică, senzori, acționări și șine liniare. Echivalentele generice sau fără marcă în oricare dintre aceste poziții schimbă profilul de defecțiuni al mașinii și, mai important, disponibilitatea piesei de schimb în al treilea an.
Două întrebări transformă BOM-ul într-o evaluare: puteți cumpăra piesa dumneavoastră în țara dumneavoastră dacă furnizorul dispare și are furnizorul piesa în stoc — cu ce termen de expediere? Un alimentator (feeder) al cărui controller sau a cărui parte de detecție poate fi înlocuită din stoc local este o altă clasă de activ decât unul ale cărui electronice sunt un modul cu sursă unică.
Acolo unde nu se poate obține un BOM, fișa tehnică este soluția de rezervă, dar numai dacă indică stabilitatea amplitudinii și rata de respingere pentru o lentilă definită și numai dacă se oferă un test pe eșantion. Aceste două elemente — o specificație măsurabilă și disponibilitatea de a rula piesele dumneavoastră — sunt cei mai ieftini indicatori ai substanței inginerești de care dispune un cumpărător. Orice altceva dintr-o broșură poate fi scris de oricine.

Un producător real trece de verificare; o firmă comercială, de obicei, nu. Verificați toate cele cinci aspecte:
Verificarea este o succesiune, iar fiecare pas este ieftin. Începeți cu înregistrarea în registrul societăților: obiectul de activitate înregistrat ar trebui să includă producția, nu doar vânzarea sau distribuția, iar capitalul social înregistrat ar trebui să corespundă dimensiunii declarate de furnizor.
Apoi cereți o convorbire video live, nu o galerie de fotografii — hala de producție, zonele de asamblare, zona de îmbătrânire (aging) și de burn-in, precum și oamenii din ele sunt greu de falsificat în timp real. În final, verificați numărul certificatului ISO în registrul public al organismului de certificare și citiți linia domeniului de aplicare: un certificat care acoperă vânzările, nu proiectarea și producția, nu răspunde la întrebarea pe care ați pus-o.
În al patrulea rând, sunați clienți de referință care utilizează o clasă de lentile comparabilă și puneți trei întrebări la care marketingul nu poate răspunde: de cât timp funcționează mașina, ce s-a defectat și cum a fost reparat, și cât a durat reparația. În al cincilea rând, căutați brevetele din spatele oricărei tehnologii revendicate. Un furnizor care produce răspunde la toate cinci în circa o zi. Unul care nu poate v-a spus ceva important înainte de a se mișca vreun ban.

Prețul de achiziție reprezintă doar 30–40 % din TCO pe 8 ani. Construiți un model care include achiziția, transportul, taxele vamale, instalarea, mentenanța preventivă și corectivă, consumabilele și timpul de nefuncționare — cel mai mare factor de diferențiere al TCO. Componentele premium se defectează de 5–10 ori mai rar și permit reparații în 1–3 zile, față de 1–3 săptămâni pentru piesele generice.
Construiți modelul din datele propriei linii, nu din ipotezele furnizorului: cea mai mare poziție este timpul de nefuncționare, iar el se evaluează diferit în fiecare fabrică. Prețul de achiziție este cea mai ușor de completat linie și, de obicei, 30–40 % din totalul pe opt ani.
Adăugați transportul, taxele vamale și vămuirea ca un cost final (landed cost); instalarea și punerea în funcțiune, inclusiv oprirea liniei și repornirea ei; instruirea operatorilor; sculele pentru fiecare tip de lentilă pe care ați putea să îl adăugați ulterior; consumabilele de mentenanță preventivă; piesele de schimb pe durata de viață estimată; și opririle neplanificate evaluate la marja dumneavoastră pe oră de producție pierdută.
Două sensibilități decid răspunsul. Prima este frecvența defecțiunilor: componentele premium se defectează de câteva ori mai rar decât echivalentele generice și sunt reparabile în zile, nu în săptămâni, astfel încât mașini identice pot produce totaluri de nefuncționare foarte diferite.
A doua este schimbarea de format: pe o linie cu varietate mare, minutele pierdute la fiecare schimbare de lentilă se înmulțesc cu numărul de schimbări pe săptămână și pot depăși diferența de preț de achiziție într-un an. Rulați modelul de două ori — o dată cu rata de defecțiuni a furnizorului dublată — și vedeți dacă decizia rezistă în scenariul pesimist.
Fixați aceste protecții înainte de semnare:
Trimiteți lentilele dumneavoastră reale pentru un test de alimentare înainte de achiziție — nu cumpărați niciodată fără validare pe produsul propriu.
Includeți în contract garanții de performanță, o perioadă de acceptanță de 30 de zile și arbitraj neutru.
Nu plătiți niciodată 100 % în avans — folosiți un avans de 70 % prin T/T + 30 % înainte de expediere, sau L/C la vedere pentru clienții consacrați.
Începeți cu 1–2 unități, măsurați timp de 90 de zile, apoi extindeți pe baza datelor.
Concluzia specialistului: alegerea unui alimentator (feeder) de lentile pentru montare pe suprafață este o decizie pe 8–10 ani. Evaluați pe baza dovezilor — calitatea componentelor, substanța furnizorului și costul pe durata de viață — nu doar pe baza prețului de achiziție.
Reducerea riscurilor este o succesiune de angajamente care îl costă ceva pe furnizor, iar tocmai de aceea sunt informative. Un test de alimentare pe eșantion cu lentilele dumneavoastră vine primul: el transformă specificația în date măsurate pe piesa dumneavoastră.
Apoi un pilot — una sau două unități pe o linie activă, pentru o perioadă măsurată, cu KPI-urile notate înainte de începerea testului, astfel încât rezultatul să nu fie interpretat ulterior. Apoi contractul: plata etapizată în jurul fabricației, garanții de performanță în scris, o perioadă de acceptanță cu remedii și o garanție care indică timpi de răspuns și de expediere a pieselor de schimb, nu „eforturi depuse”. Abia apoi are sens extinderea la comanda pentru întreaga linie.
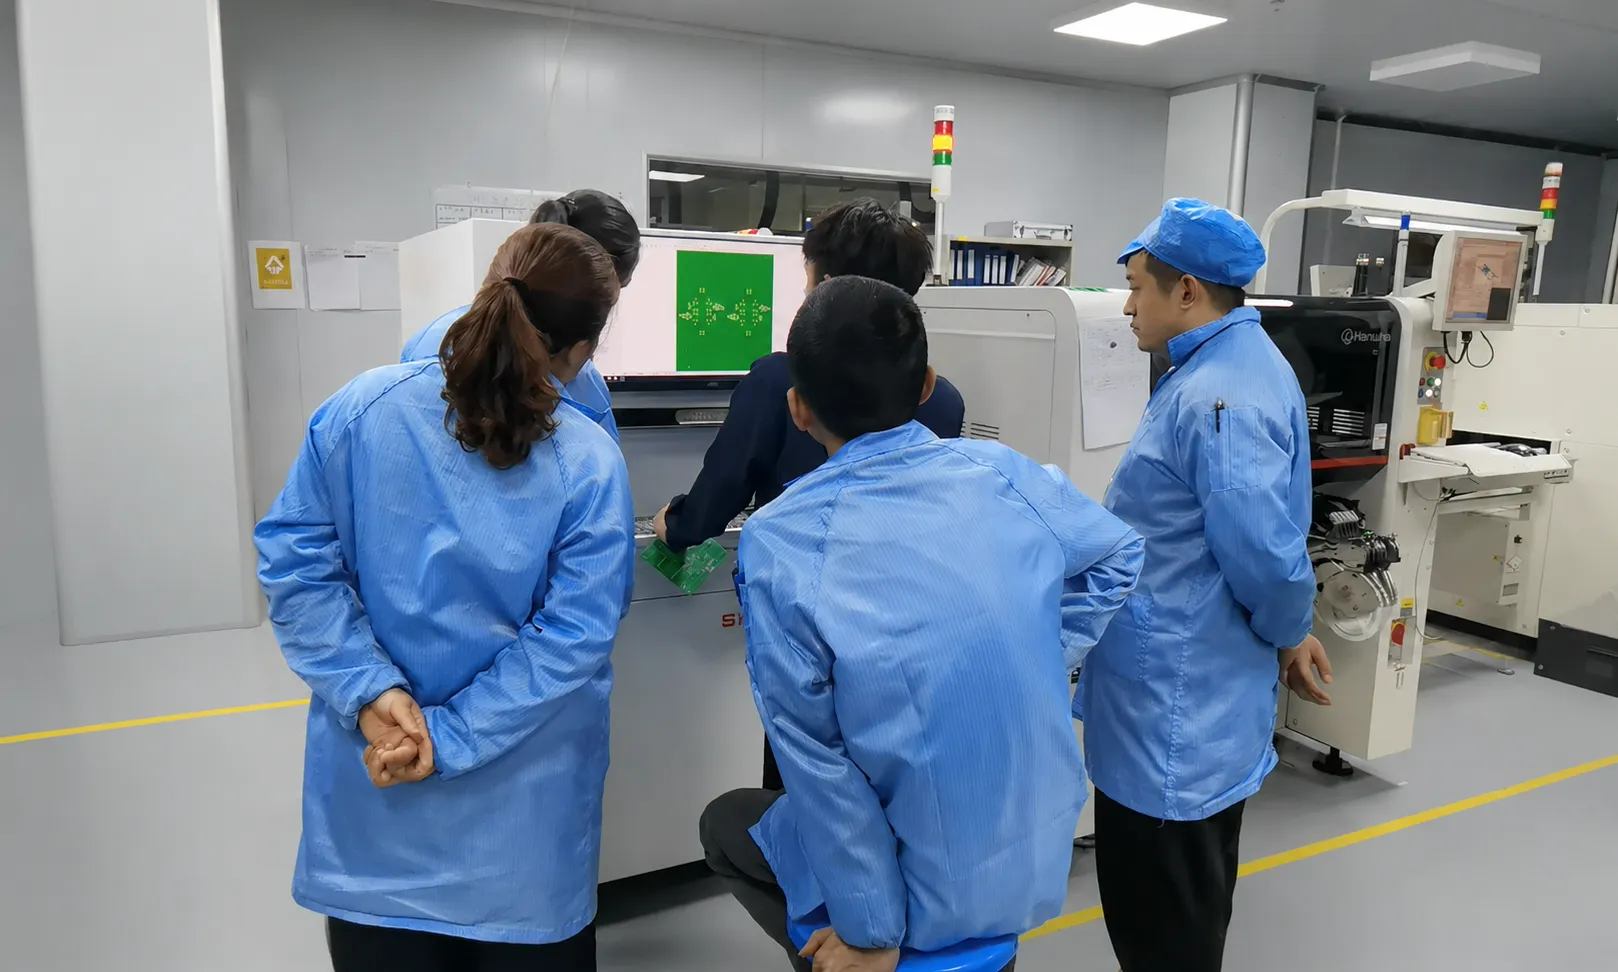
Punctați fiecare furnizor preselectat pe aceleași opt dimensiuni. Un furnizor care trece de toate opt are substanță de producție; unul care pică la testarea pe eșantion sau la condițiile de plată trebuie eliminat indiferent de preț.
| Dimensiune | Ce trebuie verificat | Criteriu de trecere |
|---|---|---|
| Înregistrare comercială | Înregistrarea în registrul societăților (gsxt.gov.cn) | Statutul indică „producție”; capitalul social înregistrat este consecvent cu afirmațiile |
| Substanța fabricii | Tur video live sau vizită la fața locului | Prelucrare CNC, linii de asamblare, zone de testare și de îmbătrânire vizibile |
| Certificare de calitate | Certificat ISO 9001 | Valabil și verificabil pe site-ul organismului de certificare |
| Clienți de referință | Apeluri la clienți din industria și regiunea dumneavoastră | Referințe din aceeași industrie, dispuse să discute direct |
| Brevete | Căutare de brevete pentru tehnologia revendicată | Brevetele-cheie verificabile și deținute de furnizor |
| Testare pe eșantion | Trimiteți lentilele dumneavoastră reale pentru un test de alimentare | Rată de respingere și stabilitate a amplitudinii măsurate pe produsul dumneavoastră |
| Plată și contract | Condițiile de plată și de garanție propuse | Fără 100 % în avans; garanții de performanță + perioadă de acceptanță în scris |
| Post-vânzare și garanție | Timp de răspuns, piese de schimb, domeniul de aplicare al garanției | SLA de răspuns documentat și disponibilitatea pieselor de schimb |
Majoritatea problemelor cu alimentatorul (feeder) se cumpără, nu se nasc — provin din decizii luate înainte de semnarea comenzii (PO). Evitați aceste opt greșeli:
Majoritatea acestor greșeli sunt organizaționale, nu tehnice, și de aceea se repetă. O achiziție este condusă de o comparație de oferte care nu a ajuns niciodată la scule sau la lista de piese de schimb; testul pe eșantion este omis pentru că proiectul este în întârziere; pragul de acceptanță rămâne nescris pentru că toți presupun că este evident.
Remediul este procedural: un singur document care enumeră cele opt dimensiuni ale grilei de evaluare, rezultatele măsurate ale testului pe eșantion și criteriile de acceptanță ca valori semnate, revizuit de inginerul care va lucra cu mașina, nu doar de cumpărătorul care a negociat-o. Adăugați o analiză pre-mortem înainte de comandă: dacă acest alimentator (feeder) iese de pe linie în optsprezece luni, care va fi fost motivul?
Aplicați grila de evaluare de mai sus la DPS-2 și cifrele se aliniază — de aceea putem oferi un test de alimentare gratuit de 48 de ore înainte de a vă angaja. DPS-2 este un alimentator vibrant (vibratory feeder) complet automat pentru lentile, destinat mașinilor de montare (pick and place) SMT:

Gestionează lentile de 3–25 mm (tipuri cu reflexie în trei picioare interioare/exterioare și în patru unghiuri), vine cu 2 piste de disc extensibile la 10, cu opțiune de acoperire antistatică (ESD) a bolului, și este compatibil cu 6 mărci de mașini de montare (pick and place). Fiecare unitate trece printr-un test de îmbătrânire de 48 de ore înainte de expediere.
Vedeți alimentatorul (feeder) funcționând cu lentile reale — apoi explorați pagina de produs DPS-2 pentru specificația completă, sau urmăriți mai multe videoclipuri JHIMS cu fabrica și mașinile pe YouTube.
Un model de costuri este la fel de bun ca cea mai slabă linie a sa, iar liniile slabe în proiectele de alimentatoare (feeder) sunt cele de care nu răspunde nimeni. Costul final aparține achizițiilor, instalarea inginerului de linie, consumabilele mentenanței, iar timpul de nefuncționare producției — după trei departamente și patru foi de calcul, comparația care ajunge la management este doar prețul de achiziție.
Asamblați modelul într-un singur loc, exprimați orizontul în ani — un alimentator (feeder) cumpărat pentru opt până la zece ani se amortizează pe o perioadă în care prețul de achiziție este o parte minoritară — și declarați explicit ipotezele privind defecțiunile: frecvența blocajelor, frecvența defectărilor senzorilor sau ale acționărilor și timpul de răspuns pe care îl puteți aștepta în mod realist de la fiecare furnizor.
Rezultatul nu este o singură cifră, ci un interval, iar intervalul este rezultatul util. Comparați alături scenariul optimist și pe cel pesimist: un utilaj care costă mai mult, dar care reduce o oprire neplanificată de la zile la ore, poate câștiga cu o marjă confortabilă, în timp ce un utilaj mai ieftin, cu un traseu lent al pieselor de schimb, poate pierde chiar dacă componentele sale nu se defectează mai des.
Includeți în model încă două elemente. Sculele (tooling) pentru tipurile de lentile pe care nu le produceți astăzi reprezintă un cost real viitor, cotat pe tip și uneori semnificativ. Iar timpul operatorului după automatizare nu este zero — cineva încarcă în continuare lentilele, supraveghează rebuturile și face schimbări de format, așa că evaluarea stației manuale la personal complet și a celei automatizate la zero supraestimează economiile.
Nouă linii acoperă întregul orizont de opt ani. Completați fiecare linie din evidențele dumneavoastră; ultimele două sunt cele care decid de obicei comparația.
| Linie de cost | Ce include | Sursa cifrei |
|---|---|---|
| Cost de achiziție la livrare | Utilajul, canalele configurate, sculele pentru tipurile de lentile specificate | Ofertă de preț cu transport, taxe vamale și formalități de vămuire incluse |
| Montaj și integrare | Suport, lucrări de dispozitiv (fixture), reglajul înălțimii de prezentare | Desenul furnizorului plus estimarea proprie a ingineriei liniei |
| Instalare și punere în funcțiune | Oprirea liniei în timpul instalării, manopera de punere în funcțiune, rulajul de verificare | Calendarul liniei și planul de punere în funcțiune |
| Instruire | Zile de instruire pentru operatori și mentenanță | Domeniul de instruire comunicat și planul dumneavoastră de ture |
| Scule viitoare | Tipuri suplimentare de lentile la prețul pe tip din ofertă | Lista de prețuri pentru scule din ofertă |
| Mentenanță preventivă | Consumabile, curățare, intervalul de calibrare | Planul de mentenanță convenit la comandă |
| Piese de schimb | Piese care se estimează că își ating sfârșitul duratei de viață în orizontul analizat | Lista de prețuri pentru piese de schimb, cu durata de viață estimată pe piesă |
| Opriri neplanificate | Ore de oprire evaluate la marja dumneavoastră pe oră de producție pierdută | Istoricul dumneavoastră de defecțiuni și timpii de răspuns declarați de furnizor |
| Costul schimbării de format | Minute pe schimbare de lentilă, verificate, înmulțite cu numărul de schimbări pe săptămână | Jurnalul de producție pentru schimbările de format și ritmul liniei |

Există configurații în care răspunsul ingineresc corect este păstrarea stației manuale, iar spunerea acestui lucru din timp protejează proiectul. Prima este volumul mic, într-un singur schimb, cu lentile de valoare redusă: economia de manoperă și de rebut este reală, dar mică, iar utilajul nu se amortizează în orizontul acceptat de majoritatea proprietarilor fără alte beneficii, cum ar fi trasabilitatea.
A doua este o linie de produs care se schimbă mai repede decât se pot amortiza sculele, tipic pentru prototiparea incipientă, unde fiecare revizie are nevoie de discuri noi sau de o nouă geometrie a pistei înainte ca setul anterior să se fi amortizat. A treia este o fabrică fără nicio problemă de rezolvat: rebutul este deja mic, echipamentele din aval nu rămân fără piese, iar niciun client nu impune cerințe de calitate la recepție.
În aceste cazuri, luați în calcul mai întâi soluțiile inginerești mai ieftine. Reechiparea unui alimentator (feeder) existent care are acționarea și comanda corecte, dar pista greșită costă adesea o fracțiune din prețul unui utilaj nou. O soluție semiautomată — un operator care încarcă o cupă, în timp ce pista și mecanismul de escapare se ocupă de orientare — poate fi potrivită atunci când orientarea, nu încărcarea, este sursa defectelor.
Modificările din amonte privind depozitarea și manipularea, cum ar fi prezentarea în tăvi sau în magazii, elimină uneori contaminarea pusă pe seama alimentării. Dacă nimic din toate acestea nu se aplică și volumul crește, revizuiți cifrele atunci când se adaugă un al doilea schimb sau când crește valoarea lentilelor: de obicei aici se răstoarnă calculele, iar testul pe eșantion pe care îl veți face atunci va fi mai rapid, pentru că analiza cerințelor este deja făcută.
 RecomandatJHIMS DPS-2Alimentator vibrant (vibratory feeder) de lentile pentru mașini de montare (pick and place) SMT · 0,5–1 s per lentilă · rebut <0,5 % · aliniere ±1 mm · 6 mărci de mașini de montare (pick and place)Vezi produsul →
 ComplementarMașină de montare (pick and place) Yamaha YSM10Mașină de montare (pick and place) modulară, compactă și rapidă – 46.000 CPH, 96 de alimentatoare, e-Vision + Side View.Vezi produsul →
 Mașină de montare (pick and place) Yamaha YSM20RMașină de montare modulară de 95.000 CPH — se asociază cu liniile de alimentare cu lentile DPS-2.Vezi produsul →
 Inspecție 3D a pastei de lipit (SPI)Depistați defectele de tipărire înainte de lipirea prin retopire (reflow), cu o inspecție 3D a pastei de lipit pe 100 %.Vezi produsul →
 Cuptor de retopire (reflow oven) R10Lipire prin retopire (reflow) cu aer cald, fără plumb, cu profil termic stabil pentru ansamblurile de lentile.Vezi produsul →
 Mașină de dozare D900Dozare de precizie pentru acoperire conformă (conformal coating) și pentru etapele de lipire a lentilelor.Vezi produsul →
 Studiu de cazStudiu de caz: ROI-ul alimentatorului (feeder) de lentile SMTEvoluție reală a KPI: rata defectelor 12 %→0,3 %, UPH 900→3420, amortizare în 7 luniCitiți articolul →
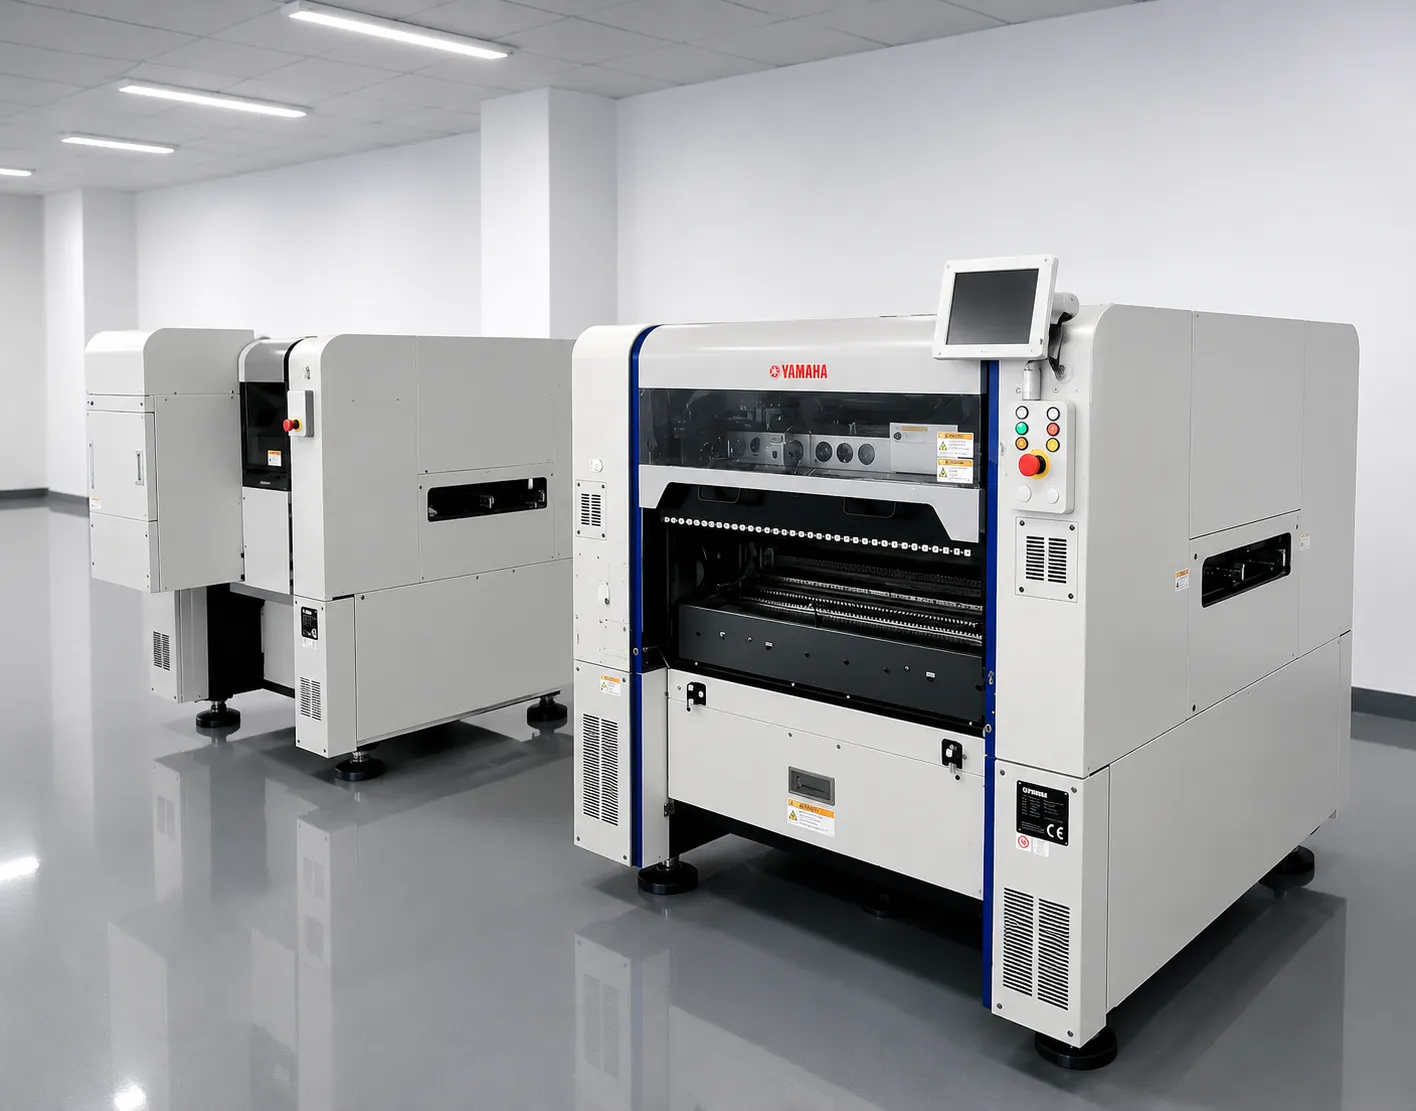 Ghid de achizițieAchiziția de echipamente SMT din ChinaGhid de achiziții cu riscuri gestionate: verificarea furnizorilor, fișe de evaluare (scorecards) și protecția plățiiCitiți articolul →
 ComparațieAlimentator (feeder) de lentile SMT manual vs. automatCare metodă de alimentare este potrivită pentru producția dumneavoastră?Citiți articolul →
 ComparațieAlimentator vibrant (vibratory feeder) cu frecvență dublă vs. unicăComparație tehnică a celor două tehnologii de vibrațieCitiți articolul →
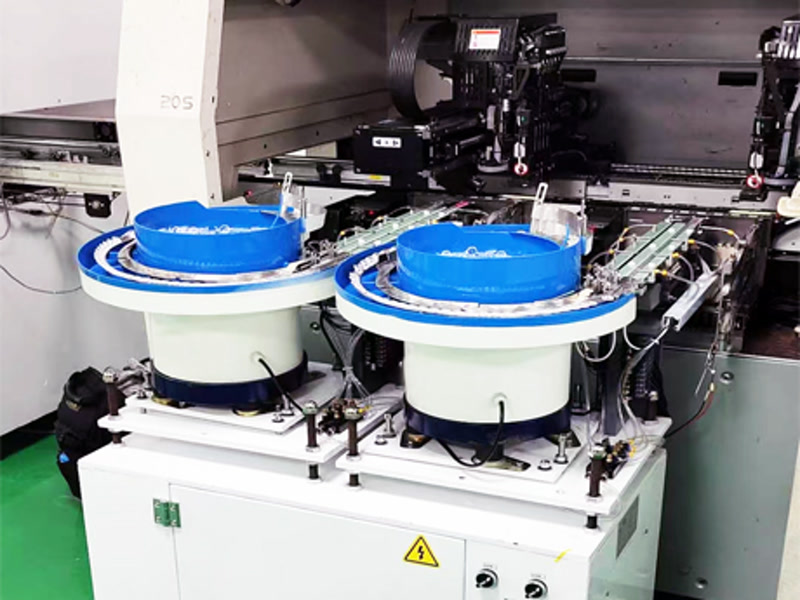 Studiu de cazCaz: alimentator (feeder) de lentile SMT pentru retroiluminare TV în XiamenImplementarea alimentatorului (feeder) de lentile pe liniile de producție pentru retroiluminare TVCitiți articolul →
 Studiu de cazCaz: alimentator vibrant (vibratory feeder) de lentile în iluminatul LED din RusiaStudiu de caz: alimentator vibrant (vibratory feeder) în producția de iluminat LEDCitiți articolul →
Trimiteți mostre de lentile pentru un test de alimentare gratuit de 48 de ore — cel mai important pas în alegerea alimentatorului (feeder). Dumneavoastră măsurați, noi raportăm, iar decizia se ia pe bază de date.
Mai multe ghiduri de achiziție și de proces găsiți în blogul tehnic.















