Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00
Adresă
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
Program de lucru
Luni – vineri: 7:00 – 19:00
Weekend: 10:00 – 17:00

Stăpâniți mașina de marcare laser UV inline JHIMS R6-U cu 9 tutoriale video progresive — de la instalare și calibrarea laserului până la fluxurile de lucru pentru marcarea codurilor QR.

Stăpâniți mașina de marcare cu laser UV JHIMS R6-U cu 9 pași video — de la instalare și calibrare până la verificarea marcajului și întreținerea zilnică. Urmați demonstrațiile, opriți și exersați fiecare pas.

Faceți clic pe orice pas pentru a deschide tutorialul video respectiv. Playerul principal de mai sus redă întreaga secvență de 9 pași.
Mașina de marcare cu laser UV R6-U înainte de pornire: îndepărtați blocajele roșii de transport (consultați cutia de lemn sau ușa mașinii), nivelați-o, conectați răcitorul de apă, verificați debitul lichidului de răcire — dioda laser de 355 nm necesită răcire continuă.
Software Jinghe, mașina de marcare cu laser UV R6-U: trei module — interfața principală, gestionarea rețetelor, calibrare. „Laser Position”: faceți clic pe reticul pentru a alinia previzualizarea la punctul laser, mapând coordonatele către galvanometru.
Laserele UV realizează o marcare la rece, cu o zonă afectată termic minimă. Echilibrați viteza și calitatea prin puterea laserului, viteza de marcare și frecvență. Gravare UV pe vopsea albă: mod fill. Aveți încredere în rezultate, nu în teorie; verificați pe o placă de probă.
Control manual al mișcării: axele X și Y, deplasare rapidă. Setați înălțimea și lățimea pistei transportorului în funcție de PCB; resetați pista doar la cerere. Cameră pornit/oprit, mărire, inspecție vizuală; iluminare externă sau definită de program.
Încărcați și descărcați PCB-urile pe structura de susținere pentru o poziționare precisă. În modul de producție, transportorul inline alimentează plăcile automat. Cont de utilizator: deconectați-vă la final pentru a proteja rețetele de modificări neautorizate.
Fluxul UV: plasați obiectul cod QR într-un singur șablon, aliniați PCB-ul prin CCD, rulați ciclul de marcare; cititorul de coduri de bare online verifică fiecare marcaj. Plăcile panelizate se repetă panou cu panou, cu corecție automată a punctelor fiducial.
În editorul de șabloane, stăpâniți alinierea, rotirea și centrarea — 80 % din sarcinile zilnice de proiectare. Pentru lucrări complexe, importați fișiere DXF în loc să redesenați. Setați originea marcajului și verificați pozițiile în previzualizare înainte de salvare.
Bad Mark: ignorați gravarea codului QR pe panourile PCB defecte — setați poziția Bad Mark în șablon, învățați sistemul de vedere indicatorul de defect, activați funcția de ignorare; camera îl semnalează și marcarea continuă.
Prea deschis: mai multă putere sau viteză mai mică. Prea închis: mai puțină putere, verificați focalizarea. Marcaj lipsă: alinierea CCD, Bad Mark. Estompat: curățați lentila CCD, verificați calibrarea galvanometrului. Inconsistent: temperatura răcitorului. Arborele decizional mai jos.
| Simptom | Cauză probabilă | Probabilitate | Corecție |
|---|---|---|---|
| Marcaje prea deschise / invizibile | Puterea laserului prea mică sau derivă de focalizare | 30% | Măriți puterea în pași de 2 %; verificați înălțimea focalizării |
| Marcaje prea închise / ardere | Putere prea mare pentru material | 20% | Reduceți puterea; treceți la modul fill pentru vopseaua albă |
| Margini estompate sau deformate | Lentila CCD murdară sau galvanometru dezaliniat | 35% | Curățați lentila CCD; recalibrați poziția laserului |
| Densitate de marcare inconsistentă | Derivă de temperatură a răcitorului | 15% | Verificați nivelul lichidului de răcire și funcționarea răcitorului (chiller) |
| Marcaje lipsă pe unele panouri | Detectarea greșită a mărcii Bad Mark sau eroare de fiducial | 10% | Verificați pad-ul mărcii Bad Mark; reînvățați punctele fiducial |
| Codul QR nu poate fi citit | Codul QR este comasat cu alte obiecte | 25% | Recreați codul QR ca obiect independent; nu îl grupați niciodată |
| Alarmă motor servo | Cablu de motor slăbit; blocurile de blocare a transportului XYZ nu au fost îndepărtate; lipsă retur de nul | – | Reconectați cablurile motorului; îndepărtați toate blocurile de blocare a axelor; urmăriți și reconectați linia de nul |
| Alertă „Blocaj placă pe transport” | Lățimea șinei de transport prea mică; curea/rolă blocată; senzor fotoelectric obturat | – | Reajustați lățimea șinei de transport și salvați rețeta |
| Dimensiunea marcajului diferă de imaginea camerei | PCB nu este ridicat sau aplatizat; scala camerei nu este calibrată | – | Verificați unitatea de ridicare a plăcii; recalibrați scala de afișare a camerei |
| Decalaj de poziție al marcajului | PCB nu este plan sau este deformat; calibrarea laserului este deplasată; șablonul de marcare nu este centrat | – | Ridicați placa plan (sprijiniți panourile care se lasă); refaceți calibrarea laserului; centrați șablonul de marcare |
| Fără emisie laser (model UV) | Răcitor oprit sau în alarmă; tub de lichid de răcire îndoit sau cu scurgeri; software deschis înainte de încălzire; lipsă semnal de marcare | – | Porniți răcitorul și resetați alarma; verificați circuitul lichidului de răcire; așteptați încălzirea; verificați ieșirea plăcii de marcare |
| Galvo nu scanează sau nu are ieșire de linie | Lipsă alimentare galvo; fișa galvo slăbită | – | Verificați tensiunea de intrare/ieșire a galvo (15 V c.c. ±); reconectați fișa galvo |
| Poziția de intrare a plăcii este inconsistentă | Întârzierea de încărcare prea scurtă; viteza benzii prea mare, cauzând ricoșeu | – | Măriți întârzierea de încărcare; reduceți viteza benzii și a decelerației |
| Șina de întoarcere (flip track) nu întoarce placa | Motor blocat sau alarmă driver; cablu de alimentare al motorului slăbit | – | Verificați alarma driverului și sarcina motorului; reconectați cablul de alimentare al motorului |
| Mouse sau tastatură blocată | Hub USB nealimentat; conector USB slăbit | – | Verificați LED-ul de alimentare al hubului; reconectați conectorii mouse-ului și ai tastaturii |
| PC-ul se blochează sau repornește automat | Răcire insuficientă; tensiune de alimentare insuficientă | – | Curățați fantele de răcire și filtrele; verificați ștecherul și tensiunea de alimentare |
| Puterea laserului scade | Praf pe lentila de câmp sau pe oglinzi; traseu optic deplasat | – | Curățați optica cu alcool și lavetă fără scame; verificați și reglați traseul optic |
| Fără alimentare sau contactorul clănțăne | Tensiune instabilă; linie de nul întreruptă; buton de urgență apăsat | – | Măsurați tensiunea de alimentare; verificați linia de nul; eliberați butonul de urgență |
| Alarmă de blocare a ușii sau ușa nu se închide | Senzor în afara domeniului; cilindrul nu ajunge la blocaj | – | Ajustați distanța senzorului de blocare a ușii; verificați cursa cilindrului |
| Marcaj slab pe o parte | Întârzierea de pornire a laserului prea devreme sau prea târzie; placă neuniformă | – | Ajustați întârzierea de pornire a laserului (sunt permise valori negative); aplatizați sau înlocuiți placa |
| Lățimea șinei de transport nu corespunde | Șina de transport nu este adusă la origine; curea slăbită | – | Readuceți șina la origine și recalibrați lățimea; tensionați cureaua de sincronizare |
| Imaginea camerei este înghețată (mașina funcționează) | IP-ul camerei modificat sau în conflict; camera nealimentată; cablu de rețea slăbit | – | Verificați IP-ul camerei; verificați alimentarea camerei; strângeți cablul de rețea |
Începeți cu tabelul de simptome de mai sus, apoi aplicați cele șase greșeli frecvente ale operatorului prezentate mai jos — în majoritatea cazurilor cauza principală este alimentarea, focalizarea, curățenia opticii sau temperatura răcitorului.
| Consumabil | Cod piesă | Ciclu de înlocuire | Observații |
|---|---|---|---|
| Prefiltru | 3.9.4.0.0012 | 1–3 luni | Înlocuiți când scade aspirația |
| Cartuș de filtru pentru răcitor | 3.6.6.0.0315 | 3–6 luni | Numai modelele cu răcitor |
| Filtru principal | 3.9.4.0.0013 | 6–12 luni | – |
| Filtru de gaz | 3.9.4.0.0014 | 6–12 luni | – |
| Senzor fotoelectric (piesă de schimb) | 2.5.1.1.0004 | – | Omron; inclus cu mașina |
| Releu electronic (piesă de schimb) | 2.6.6.2.0003 | – | Omron; inclus cu mașina |
| Curele de transmisie (piesă de schimb) | 3.2.2.1.0268 / 3.2.2.1.0054 | – | 2 bucăți din fiecare, incluse |
| Frecvență | Sarcină | Metodă | Timp estimat |
|---|---|---|---|
| Zilnic | Verificați nivelul lichidului de răcire al răcitorului | Verificare vizuală a nivelului | 2 min |
| Zilnic | Verificați calitatea marcajului pe prima placă | Scanați codul QR cu cititorul; verificare vizuală | 3 min |
| Săptămânal | Curățați lentila CCD | Hârtie pentru lentile + soluție de curățare aprobată | 10 min |
| Săptămânal | Curățați șina transportoare și șinele de sprijin | Aspirator + lavetă fără scame | 10 min |
| Lunar | Recalibrați poziția laserului | Instrumentul de tip reticul (crosshair) din software | 5 min |
| Lunar | Inspectați oglinzile și fereastra de protecție | Vizual; curățați dacă este praf | 15 min |
| Trimestrial | Înlocuiți lichidul de răcire al răcitorului | Conform manualului răcitorului | 20 min |
| Trimestrial | Verificare completă a sistemului de siguranță | Interblocare, buton de urgență, garnituri ale carcasei | 15 min |
| Parametru | Recomandat | Interval admis | Note |
|---|---|---|---|
| Puterea laserului | Depinde de material | 0–100 % | Ajustați în pași de 2 % |
| Viteză de marcare | Mediu implicit | Lent–Rapid | Echilibru între viteză și adâncime |
| Înălțime de focalizare | Conform specificației lentilei | ±0,5 mm | Verificați după întreținerea capului |
| Dimensiunea codului QR | ≥1,2×1,2 mm | 1,2×1,2 mm min. | Dimensiuni mai mici compromit lizibilitatea |
| Temperatura răcitorului | Conform specificației răcitorului | ±1 °C | Temperatură stabilă = putere stabilă |
 RecomandatMașină de marcare cu laser UV JHIMS R6-UMarcare laser UV inline · 5 W 355 nm · precizie ±0,02 mm · viziune CCD+MARK.Vezi produsul →
 ComplementarMașină de dozare de înaltă precizie JH-D900Dozare de precizie de mare viteză pentru linii de asamblare PCB SMT.Vezi produsul →
 Resurse conexeMașina de strângere și deșurubare a șuruburilor JHIMS ZM500Înșurubare și deșurubare automatizate pentru asamblarea electronică.Vezi produsul →
 Resurse conexeImprimantă cu șablon pentru pastă de lipit JHIMS L5Imprimantă cu șablon SMT automată – imprimare de precizie pentru linia SMT.Vezi produsul →
 Resurse conexeJHIMS S630 3D SPIInspecție 3D a pastei de lipit – verifică calitatea imprimării înainte de lipirea prin retopire (reflow).Vezi produsul →
 ComplementarCuptor de retopire (reflow oven) JHIMS R10Lipire prin retopire (reflow) cu aer cald, fără plumb, pentru linii SMT – 20 de zone de încălzire, vârf de până la 300 °C.Vezi produsul →
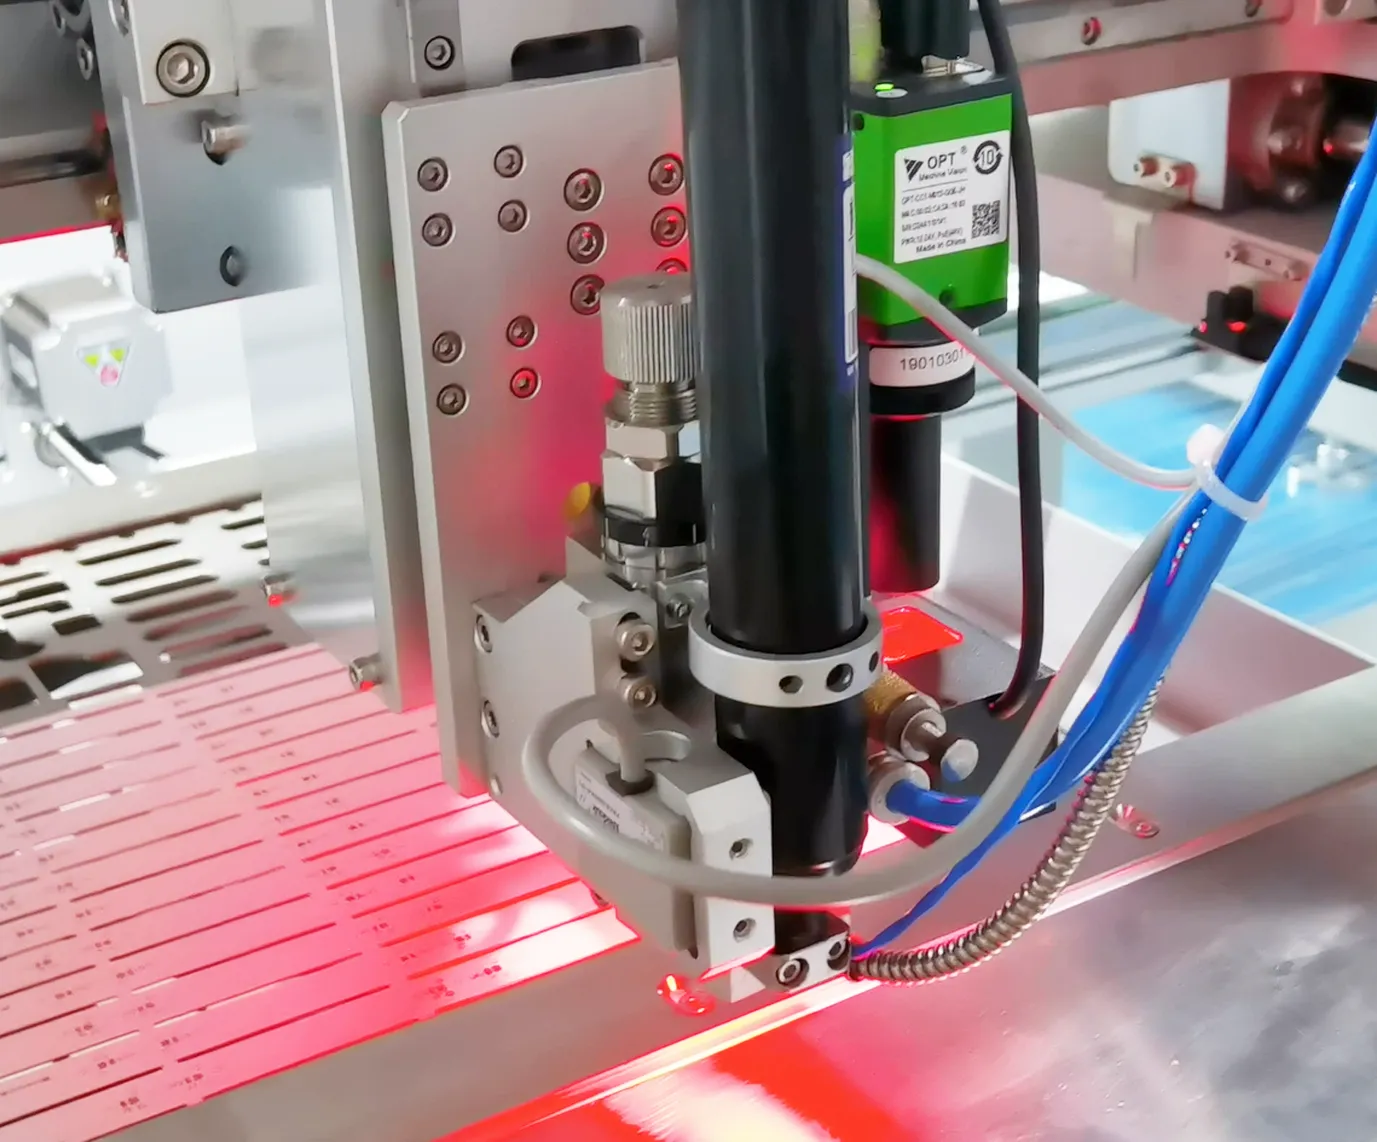 GhidGhidul mașinii de dozare D900Ghid de operare pas cu pas pentru mașina de dozare automată JH-D900.Citiți articolul →
 GhidGhidul imprimantei cu șablon pentru pastă de lipit L5Cum se operează și se întreține imprimanta cu șablon SMT de înaltă precizie JHIMS L5.Citiți articolul →
 GhidGhidul imprimantei cu șablon pentru pastă de lipit M8Ghid video pas cu pas pentru imprimanta automată cu șablon pentru pastă de lipit JHIMS M8.Citiți articolul →
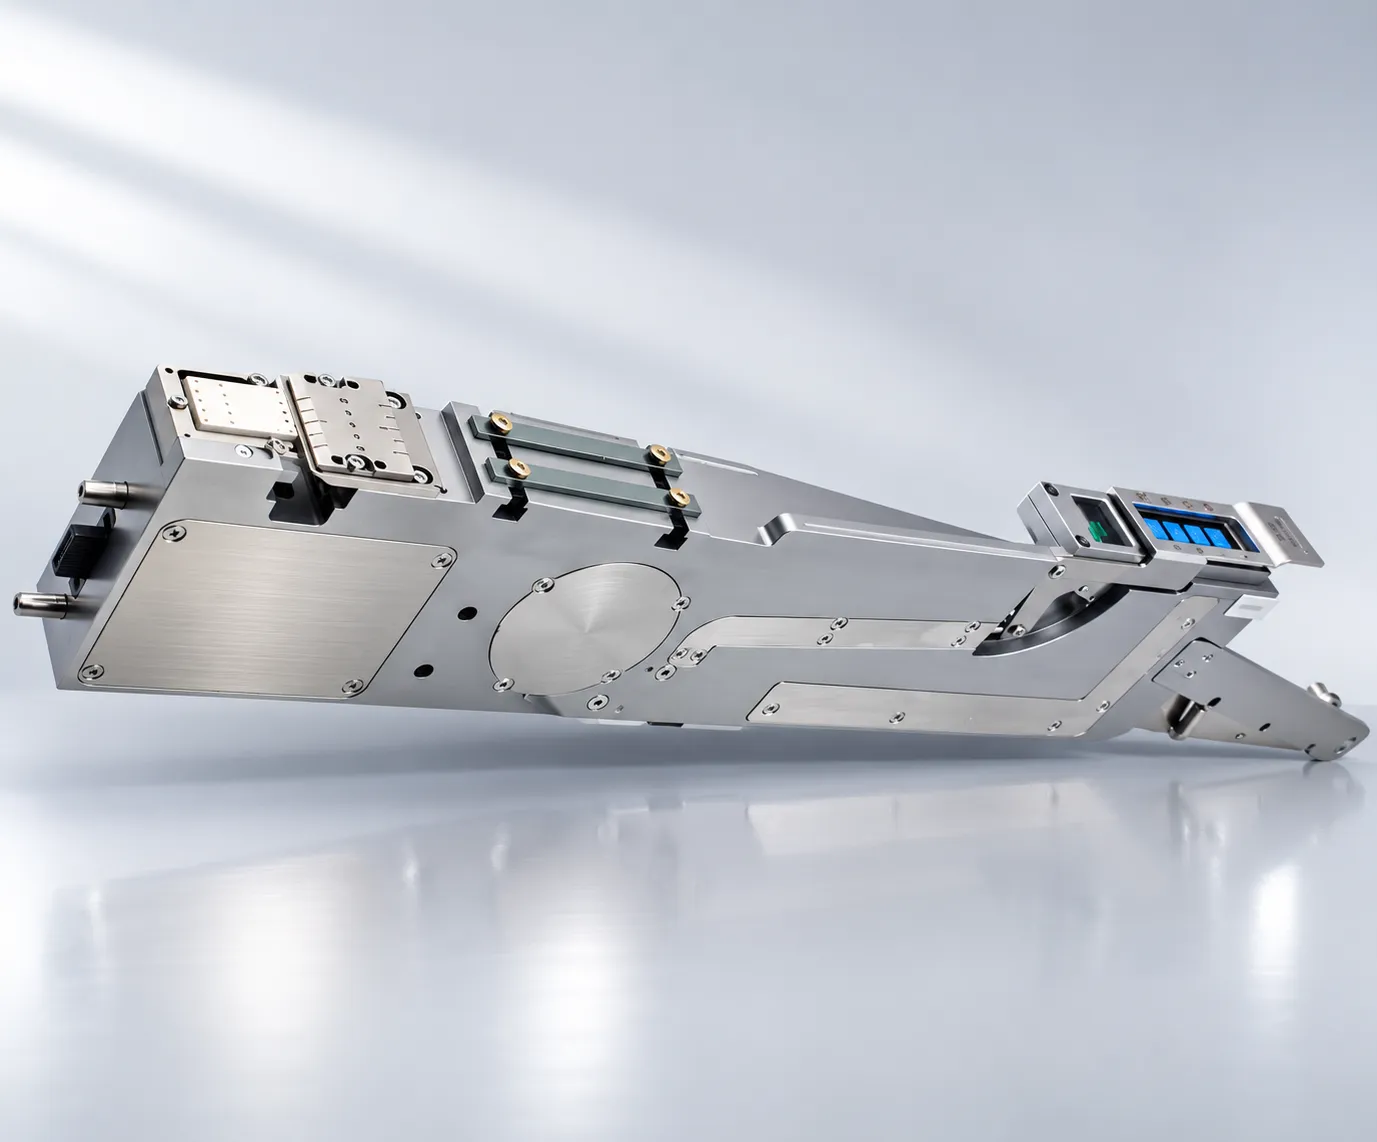 GhidGhid pentru alimentatorul de etichete JHIMS LMFD-LBGhid de operare pas cu pas pentru alimentatorul de etichete LMFD-LB pentru FUJI NXT.Citiți articolul →
 GhidGhid de depanare pentru alimentatorul (feeder) de lentile DPS-25 probleme frecvente ale alimentatorului de lentile, ordonate după probabilitate, cu soluții pas cu pas – majoritatea se rezolvă în mai puțin de 10 minute.Citiți articolul →AsistențăAsistență tehnicăSuport post-vânzare global, instruire la distanță, piese de schimb și solicitări de service.Citiți articolul →
Contactați inginerii noștri pentru o evaluare gratuită; primul răspuns în maximum 12 ore lucrătoare (luni–sâmbătă, 09:00–23:00, ora standard a Chinei, UTC+8) — vă ajutăm să planificați instalarea, calibrarea și instruirea operatorilor.















