العنوان
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
ساعات العمل
الاثنين إلى الجمعة: 7 صباحًا – 7 مساءً
عطلة نهاية الأسبوع: 10 صباحًا – 5 مساءً
العنوان
Building A1, Runteng Industrial Park, No. 4 Xishan Road, Longteng Community, Shiyan Subdistrict, Bao'an District, Shenzhen 518000, China
ساعات العمل
الاثنين إلى الجمعة: 7 صباحًا – 7 مساءً
عطلة نهاية الأسبوع: 10 صباحًا – 5 مساءً

شاهد جميع فيديوهات JHIMS الرسمية الـ19 الخاصة بآلة ZM500 لربط البراغي وفكها، من أول تشغيل حتى فك البراغي.

الدورة الكاملة للمشغّل على آلة ZM500 ثلاثية المحاور لربط البراغي وفكها – جميع فيديوهات JHIMS الرسمية الـ19 بترتيب تصويرها، من توصيل الكهرباء والهواء وتثبيت أول وحدة LED وتعليم إحداثيات البراغي، مرورًا بمعايرة الكاميرا ووضع كشف العمق ووضع العزم، وصولًا إلى فك البراغي وإعادة الربط وتغيير مقاس البرغي.
إجابة مباشرة: الفيديوهات الـ19 أدناه هي سلسلة التدريب الرسمية من JHIMS لآلة ZM500 لربط البراغي وفكها، وكل واحد منها يُشغَّل داخل هذه الصفحة. أرقام الفيديوهات في هذه الصفحة مطابقة لأرقام Part على YouTube، لذا فإن Part 7 هو الفيديو 7. إذا كانت الآلة جديدة، شاهد الفيديوهات من 1 إلى 8 أولًا – فهي تغطي المكونات المادية والبرنامج الأول وتعليم الإحداثيات والمعايرة ووضع كشف العمق. وإذا كنت تشغّل الآلة بالفعل، فاستخدم جدول الأعطال أدناه للانتقال إلى الفيديو والتوقيت المحددين اللذين يحلّان مشكلتك.
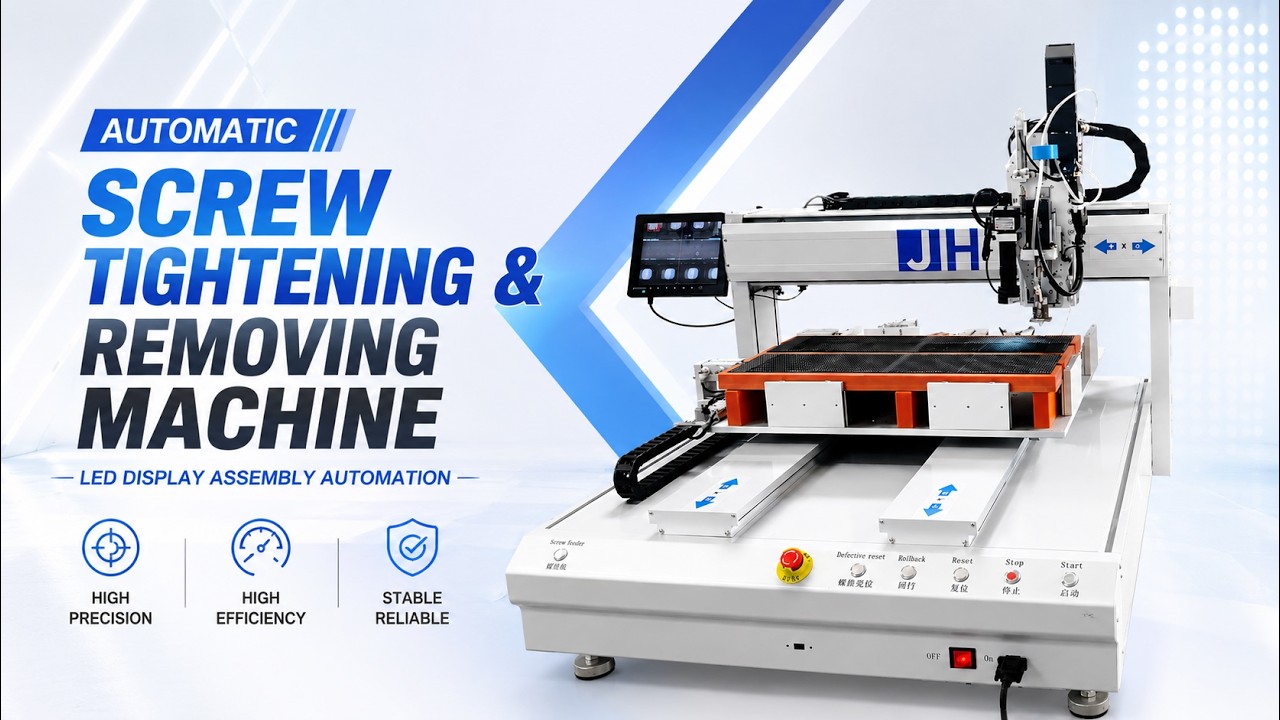
جميع الفيديوهات الـ19 هي سلسلة JHIMS ZM500 الرسمية على قناة YouTube الخاصة بنا – الأجزاء من 1 إلى 19، بترتيب التصوير، دون أي ملفات مرفوعة من طرف ثالث.
اتبع المراحل الخمس بالترتيب. ويعرض كل إدخال فيديو الإجراء الموضح في ذلك الجزء، ثم الملاحظات المذكورة في الفيديو الأصلي.
توصيلات الطاقة والإشارة والهواء، ومغذي القرص الاهتزازي، والمشابك الهوائية، وكاميرا CCD، ولوحة التحكم.
Video 1 — جولة على المكونات المادية: الطاقة، وكابلات الإشارة، والهواء، والمغذي، ولوحة التحكم (9:40)
أهم اللحظات: 00:00 توصيل كابل الطاقة وكابل الإشارة · 00:19 توصيل أسلاك الإشارة بمغذي البراغي · 01:56 توصيل خرطوم دخول ضغط الهواء · 02:34 جهد وحدة تحكم مغذي البراغي وترددها · 04:16 تشغيل الطاقة الرئيسية للآلة
ملاحظة: وحدة تحكم القرص الاهتزازي مضبوطة من المصنع. لا يجوز تعديل سوى الجهد (U) والتردد (F) – لا تلمس أي شيء آخر في وحدة التحكم تلك (انظر الفيديو 9).
ملاحظة: اضغط على إعادة تعيين بعد التشغيل حتى يُلغى الإنذار ويعود الرأس إلى نقطة الأصل، ثم اضغط على إعادة تعيين مرة أخرى قبل فصل الطاقة.
Video 9 — مراجعة المكونات المادية: وحدة تحكم المغذي، والمشابك، والكاميرا، ومحرك الدفع (8:12)
أهم اللحظات: 01:37 تغيير لغة الشاشة · 02:09 بدء التوصيل من اللوحة الخلفية · 02:22 توصيل خرطوم مدخل الهواء الرئيسي · 03:27 ضبط وحدة تحكم القرص الاهتزازي (U/F) · 04:25 أسطوانة التثبيت على وحدة LED
ملاحظة: يجب أن يمر أنبوب الهواء عبر المستشعر قبل أن يصل إلى الرأس – فإذا مُرّر خارج المستشعر، فلن تتمكن الآلة من رؤية وصول البرغي.
ملاحظة: يُضبط الجهد والتردد في وحدة تحكم المغذي قبل الشحن؛ وتغييرهما هو السبب الأكثر شيوعًا لتوقف تغذية البراغي بانتظام.
حوّل وحدة التحكم إلى اللغة الإنجليزية، واضبط المعلمات الافتراضية، وكيّف أدوات التثبيت مع مقاس الوحدة، وأنشئ برنامجًا باسم مخصص.
Video 2 — تحويل وحدة التحكم إلى اللغة الإنجليزية وضبط أول معلمات البرنامج (9:25)
أهم اللحظات: 00:06 فتح القائمة 4 لإعداد اللغة · 00:29 تحويل وحدة التحكم إلى اللغة الإنجليزية · 04:37 إدخال 1 لتثبيت المنتج · 05:14 محاذاة المؤشر الأحمر مع مركز فتحة البرغي · 05:49 تسجيل أول إحداثي بمفتاح Location
ملاحظة: الدخول إلى قائمة اللغة يتم بمجموعة المفاتيح نفسها في كل آلة ZM500: Stop + Menu 1، ثم القائمة 4.
ملاحظة: يجب تثبيت المنتج قبل تعليم أي إحداثي، وإلا كان كل موضع تسجله خاطئًا.
Video 3 — تكييف أدوات التثبيت مع مقاس وحدة LED وإنشاء برنامج باسم مخصص (12:13)
أهم اللحظات: 00:06 إرخاء البراغي لتحريك أداة التثبيت الأسطوانية · 02:18 فتح القائمة 3 لتثبيت الوحدة · 03:41 بدء إنشاء برنامج جديد · 05:22 تبديل طريقة الإدخال لاسم البرنامج · 07:57 ضبط طول المتابعة على صفر
ملاحظة: أقصى مقاس للمنتج في ZM500 هو L500 × W500 mm؛ ويمكن تحريك أداة التثبيت الأسطوانية إلى أي مكان داخل هذه الحدود.
ملاحظة: إذا لم تكن الوحدة مستوية قبل التثبيت، فستكون الإحداثيات المسجلة بعد ذلك منحرفة بمقدار ميل الوحدة.
Video 10 — التحضير لفك البراغي: التثبيت، وتغيير فوهة الشفط، وبدء برنامج (8:20)
أهم اللحظات: 00:06 بدء فك البراغي من اللوحة · 00:53 ضبط أدوات التثبيت مع تثبيت الأسطوانة · 03:59 بدء تغيير فوهة الشفط لفك البراغي · 06:06 تركيب أنبوب الهواء قبل فك البراغي · 07:24 تبديل طريقة الإدخال لكتابة اسم المنتج
ملاحظة: إذا لم تستقر قطعة الفك في موضعها، فأرخِ البرغي الصغير في الحاضن بدلًا من إجبار القطعة – فالإجبار يشوّه الريشة.
ملاحظة: ضبط الأسطوانة بعد التثبيت هو ما يمنع المنتج من الحركة أثناء فك البراغي.
حدد كل فتحة برغي عبر كاميرا CCD، وسجّلها بالمقبض، وانسخ أنماط الفتحات المتطابقة نسخًا جماعيًا، ثم عاير الكاميرا بالنسبة إلى الرأس.
Video 4 — البرمجة الجزء 1: تثبيت الوحدة وتعليم كل فتحة برغي بكاميرا CCD (17:07)
أهم اللحظات: 00:32 تحرير تثبيت الأسطوانة بإعادة التعيين · 01:55 تغيير قيمة الخيار 5 إلى التثبيت · 02:53 أدخل أمر فك البراغي · 09:07 وسّط المؤشر على أول ثقب برغي · 14:00 أعد فحص الإحداثيات المخزّنة وصحّحها
ملاحظة: إذا كانت إحداثيات ثقب ما منزاحة، فلا يمكن ربط البرغي أو فكه بشكل صحيح – يجب أن تكون علامة التصالب في مركز الثقب، لا عند حافته.
ملاحظة: في وحدات LED، أزل الغطاء أو ارفعه عندما يخفي الثقوب؛ ويعرض Video 5 الطريقة المختصرة للتعليم من وحدة بها براغٍ بالفعل.
Video 5 — البرمجة السريعة: نسخ نمط براغٍ واحد إلى القسم المطابق (8:02)
أهم اللحظات: 00:43 تقديم طريقة نسخ الإحداثيات · 02:14 حرّك CCD إلى أول ثقب برغي في الصف السفلي · 04:00 اضغط 1 لاختيار خيار النسخ · 05:59 انسخ الإحداثيات العلوية أسفل السطر 39 · 07:09 أعد توسيط كل إحداثية برغي منسوخة
ملاحظة: لا يعمل النسخ الجماعي إلا عندما تكون المسافة بين الثقوب في المنطقة الثانية مماثلة للأولى – أما الأنماط غير المنتظمة فيجب تعليمها ثقبًا ثقبًا (الفيديو 13).
ملاحظة: حتى النسخ الصحيح يحتاج إلى فحص بصري: ثقب واحد مُزاح يعني برغيًا واحدًا لن يدخل.
Video 6 — معايرة كاميرا CCD مقابل الرأس (7:42)
أهم اللحظات: 01:00 افتح القائمة 4 للمعايرة · 01:45 عاير المسافة بين الكاميرا والرأس · 04:39 اثقب العلامة بالزرين معًا · 05:58 حدّد موضع العلامة المثقوبة باستخدام CCD · 07:15 اضغط Enter لتأكيد المعايرة
ملاحظة: أعد المعايرة كلما أُزيلت الكاميرا أو تعرضت للارتطام، أو عند تغيير فوهة الشفط، أو عندما يبدو موضع التجميع غير دقيق – فالغرض كله من المعايرة هو إعادة تحديد المسافة بين الكاميرا والرأس.
ملاحظة: ريشة الفوهة المنحنية أو المشوّهة تحتاج أيضًا إلى معايرة بعد استبدالها.
Video 11 — تعليم الإحداثيات بالمقبض: السرعات والشبكة المتصالبة ومفتاح التسجيل (15:16)
أهم اللحظات: 00:01 ابدأ تعليم إحداثيات البراغي · 00:38 اضبط تركيز الكاميرا للحصول على صورة واضحة · 01:11 انتقل إلى السرعة البطيئة قرب ثقب البرغي · 01:52 سجّل الإحداثية الأولى بالمفتاح 1 · 13:01 أدخل تعليمة فك البراغي
ملاحظة: الضغط على 1 عدة مرات متتالية يسجّل إحداثيات مكررة – ضغطة واحدة، ثقب واحد.
ملاحظة: تُستخدم إجراءات الإحداثيات نفسها للتركيب والفك؛ ويُضبط الوضع لاحقًا في المعاملات، وليس أثناء التعليم.
Video 13 — تسجيل جميع إحداثيات الثقوب ونسخ كتلة كاملة إلى القسم التالي (11:09)
أهم اللحظات: 01:03 اضغط 1 لتسجيل الإحداثية · 02:54 عرض نسخ إحداثيات البراغي دفعة واحدة · 03:50 اختر خيار النسخ في القائمة 1 · 05:48 أعد محاذاة الإحداثيات المنسوخة على مراكز البراغي · 07:59 عرض عملية خاطئة تكرّر الإحداثيات
ملاحظة: النسخ الجماعي غير صالح لأنماط الثقوب غير المنتظمة – إذا اختلفت المسافات، فعلّم الثقوب فردًا فردًا.
ملاحظة: عند النسخ، تحقق من مطابقة تباعد الهدف لتباعد المصدر قبل أن تقبل النسخ.
اضبط ارتفاع المحور Z، واختر وضع كشف العمق أو وضع العزم، واضبط حد عمر خدمة ريشة الحفر، وتحقق من المعاملات الافتراضية، وشغّل البرنامج – بما في ذلك كيفية تخطي برغي بعد الإنذار.
Video 7 — ضبط ارتفاع التركيب لمحور Z واختيار وضع كشف العمق أو وضع العزم (10:49)
أهم اللحظات: 00:22 أنزل محور Z ببطء إلى السطح · 02:27 عدّل جميع ارتفاعات محور Z دفعة واحدة · 04:02 اختر وضع كشف العمق في القائمة 4 · 06:00 أعد تشغيل الآلة لتطبيق الوضع · 07:45 ابدأ قيمة العزم من 0.03
ملاحظة: يوقف وضع كشف العمق المفك عندما يكتشف المستشعر العمود التلسكوبي؛ ويوقفه وضع العزم عند الوصول إلى قيمة العزم المحددة. لا تخلط بين الإعدادين في البرنامج نفسه أبدًا.
ملاحظة: يجب أن يلامس الكابس الأبيض سطح LED فقط – فالضغط به لأسفل يغيّر الارتفاع الذي سجلته للتو.
Video 8 — تشغيل البرنامج وتخطي برغي بعد إنذار العمق (13:33)
أهم اللحظات: 01:18 افتح الصفحة 2، الخيار 7 في القائمة 3 · 01:37 اضبط الخيار الخامس على 1 لتثبيت الأسطوانة · 02:20 بدّل حركة الكاميرا إلى حركة الثقب · 04:37 اقرأ ضوء المستشعر لتحديد موضع توقف الثقب · 07:32 أدر المسطرة التلسكوبية لضبط عمق الربط
ملاحظة: خلل كشف العمق يعني أن البرغي لم يُحكم ربطه إلى العمق المحدد – فتتوقف الآلة بدلًا من إدخاله أكثر. تخطي ذلك البرغي آمن، لكن علّمه لإعادة الفحص.
ملاحظة: لا تترك برغيًا متخطى دون تسجيل: يجب ألا تخرج اللوحة الموجّهة إلى العميل ببرغي غير محكم.
Video 12 — حد عمر خدمة ريشة الثقب واختبار المحرك ونقطة مرجع CCD (13:23)
أهم اللحظات: 00:00 اضبط حد عمر خدمة ريشة الثقب · 05:27 افتح القائمة 4 بـ Stop ثم Menu 1 · 06:25 اختر وضع كشف العمق بإدخال 1 · 08:36 اضبط قيمة العزم في الخيار الرابع · 09:52 أطفئ الطاقة بعد ضبط معامل العزم
ملاحظة: عدّاد عمر الريشة تذكير وليس قياسًا: فالآلة لا ترى التآكل. افحص الريشة عند إطلاق الإنذار.
ملاحظة: اختيار المرجع الخاطئ (الكاميرا بدلًا من الفوهة) سبب شائع لأن تهبط الإحداثيات المعلّمة فجأة خارج المركز.
Video 17 — مرجع المعاملات الافتراضية: التركيب مقابل الفك (3:01)
أهم اللحظات: 00:08 اضبط معامل سرعة المتابعة · 00:51 فعّل إعداد كشف البراغي · 01:22 الإغلاق يحكم البراغي والفتح يفكها · 02:32 ارفع ارتفاع الفك إلى 15 أو 20 · 02:49 فعّل مفتاح فك البراغي
ملاحظة: يجب إدخال مفتاح الفك على 1 لفك البراغي و0 لإدخالها – والقيمة الخاطئة هي السبب المعتاد في ألا تفعل دورة الفك شيئًا.
ملاحظة: افحص ارتفاع الفك مقابل المنتج قبل كل تشغيل للفك: فإذا كان منخفضًا جدًا اصطدم الرأس بالوحدة.
Video 18 — التركيب في وضع العزم: العمود التلسكوبي وقيمة العزم (4:40)
أهم اللحظات: 00:00 أخرج العمود التلسكوبي من المستشعر باللف · 00:53 اختر 0 لوضع العزم · 01:15 افتح إعدادات الدُفعة الذكية، الخيار 7 · 02:32 اخفض معامل العزم إلى 0.04 · 03:33 اضغط OK لحفظ المعاملات
ملاحظة: 0.15 N·m قيمة عالية بالفعل لهذه البراغي؛ ابدأ من عزم دوران منخفض بدلًا من البدء بقيمة عالية.
ملاحظة: في وضع عزم الدوران يجب أن يبقى مستشعر كشف العمق دون انطلاق، وإلا توقفت الماكينة قبل الوصول إلى عزم الدوران.
غيّر الرأس للإزالة، وشغّل الإزالة من المؤشر، ثم أعد ربط البراغي بعد ذلك، وحوّل برنامج الإزالة إلى التركيب، وأعد بناء الإحداثيات بعد تغيير أدوات التثبيت.
Video 14 — اضبط ارتفاع المحور Z، ثم شغّل إزالة البراغي من المؤشر (6:09)
أهم اللحظات: 00:09 ضبط إحداثيات المحور Z للتركيب · 02:27 إدخال قيمة ارتفاع المحور Z 68.6 mm · 03:11 اختبار برغي واحد في وضع الخطوة الواحدة · 04:32 ضبط أقصى زمن ربط على 0.5 للإزالة · 05:30 التشغيل من المؤشر لإزالة البراغي المتبقية
ملاحظة: ينبغي أن تكون فوهة الشفط معلقة قليلًا فوق سطح LED دون أن تضغط عليه – فللمفك مسافة حركة عند نزوله.
ملاحظة: يبدأ التشغيل من المؤشر من الإحداثية الحالية، لذا فإن موضع مؤشر خاطئ يعني أن الماكينة ستبدأ من البرغي الخطأ.
Video 15 — إعادة الربط بعد الإزالة، وتغيير أجزاء وحدة التغذية لمقاس براغي مختلف (9:00)
أهم اللحظات: 00:09 تبديل الفوهة · 00:42 رفع أدوات التثبيت وإدخال ريشة الثقب · 01:42 استبدال أنبوب هواء نقل البراغي · 05:34 استبدال أجزاء وحدة التغذية لمقاس براغي جديد · 07:30 تركيب مسار براغي M1.0
ملاحظة: أنبوب الهواء غير المدفوع إلى النهاية سبب شائع لعدم وصول البراغي إلى الرأس.
ملاحظة: تغيير مقاس البرغي يعني تغيير أجزاء وحدة التغذية والريشة معًا – فالريشة غير المطابقة تُتلف رأس البرغي والريشة معًا.
Video 16 — تحويل برنامج الإزالة إلى التركيب (15:49)
أهم اللحظات: 00:07 تغيير زمن الربط إلى 1.5 ثانية · 01:15 إيقاف وضع إزالة البراغي · 03:56 نسخ البرنامج إلى وحدة التحكم · 07:33 إدخال ارتفاع المحور Z 60.8 · 14:46 التشغيل من المؤشر للبراغي المتبقية
ملاحظة: يشترك التركيب والإزالة في قائمة الإحداثيات لكن ليس في التوقيت: يُضبط زمن الإزالة وزمن الربط بشكل منفصل.
ملاحظة: لا تحرك أسطوانة التثبيت لأعلى وأسفل بسرعة كبيرة – فهي تزحزح المنتج ولا تعود الإحداثيات المعلَّمة مطابقة.
Video 19 — إعادة بناء الإحداثيات بعد تغيير أدوات التثبيت ومتابعة التشغيل (13:22)
أهم اللحظات: 00:15 تعطيل وضع إزالة البراغي · 00:48 تحرك الإحداثيات بعد إضافة أدوات التثبيت · 02:18 اختيار الخيار 9 لتعليم الإزاحة · 09:12 رفع عزم الدوران من 0.04 إلى 0.045 · 12:45 التشغيل من المؤشر لإكمال التركيب
ملاحظة: إضافة أداة التثبيت أو تحريكها تغيّر موضع المنتج، لذا لا تعود الإحداثيات المعلَّمة سابقًا صالحة – أعد التعليم بدلًا من تعديل ثقب واحد.
ملاحظة: اختبار الخطوة الواحدة عند البرغي الأول يؤكد البرنامج المعاد بناؤه قبل التشغيل التلقائي.
كل ما يلي مستمد من مواصفات المنتج ومن فيديوهات التدريب. تحقق منه قبل البرغي الأول وبعد أي تغيير في المنتج أو مقاس البراغي أو أدوات التثبيت.
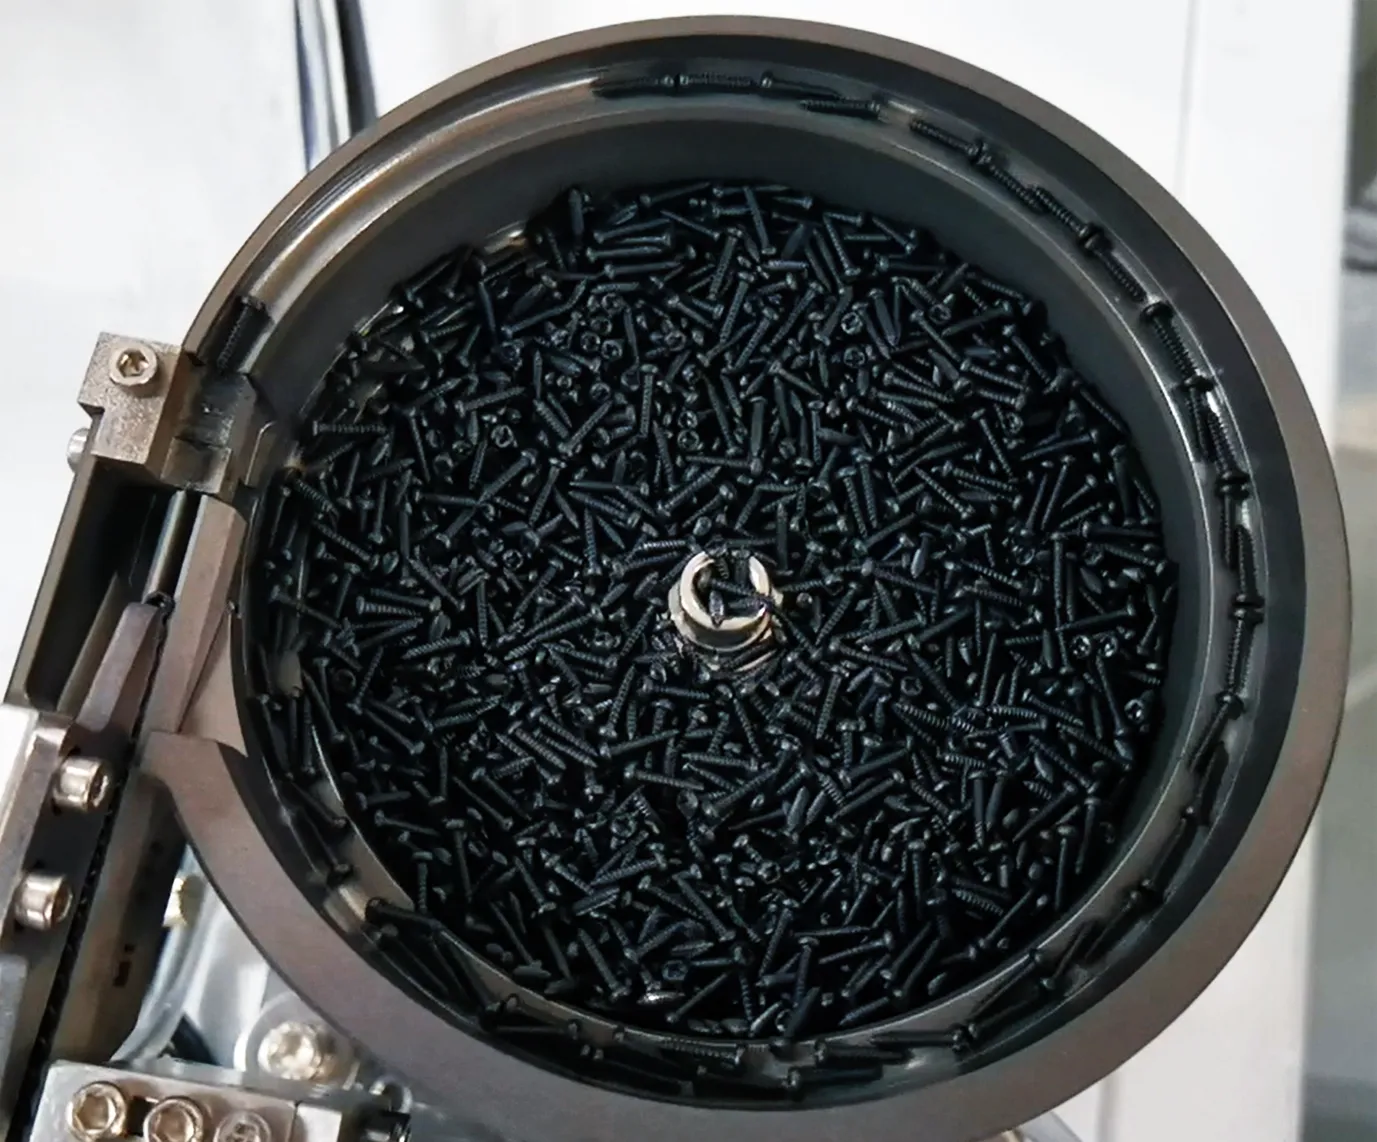
ملاحظة: يخزّن ZM500 حتى 1,000 برنامج، لذا فإن الاحتفاظ ببرنامج واحد لكل منتج هو أسرع طريقة لتغيير الإنتاج: استدعاء، تثبيت، تشغيل.
أرقام الفيديوهات مطابقة لأرقام Part على YouTube. استخدم هذا الجدول لتحديد الفيديو الذي تحتاجه قبل بدء المشاهدة.
| فيديو | الطور | الموضوع | يمكنك القيام بذلك لاحقًا |
|---|---|---|---|
| Video 1 | Phase 1 | جولة على المكونات: الطاقة، كابلات الإشارة، الهواء، وحدة التغذية ولوحة التحكم | تعرّف على كل مكوّن من مكونات ZM500 وقم بتوصيلات الكهرباء والإشارة والهواء المضغوط بشكل صحيح. |
| Video 2 | Phase 2 | بدّل وحدة التحكم إلى الإنجليزية واضبط معاملات البرنامج الأول | افتح قوائم المعاملات، وغيّر لغة الواجهة، وأدخل القيم الافتراضية التي يحتاجها ZM500 قبل تعليم البرنامج. |
| Video 3 | Phase 2 | كيّف أدوات التثبيت مع مقاس وحدة LED وأنشئ برنامجًا مسمّى | حرّك مشابك التثبيت الهوائية وكتل الدعم لتلائم الوحدة، ثم احفظ العمل باسم برنامج خاص به. |
| Video 4 | Phase 3 | البرمجة الجزء 1: ثبّت الوحدة وعلّم كل ثقب برغي باستخدام كاميرا CCD | سجّل إحداثيات ثقوب البراغي واحدًا تلو الآخر باستخدام الشعيرات الصليبية للكاميرا ومفاتيح مقبض التحكم. |
| Video 5 | Phase 3 | البرمجة السريعة: نسخ نمط براغي واحد إلى القسم المطابق | قلّل زمن البرمجة بنسخ كتلة إحداثيات مُعلَّمة مسبقًا إلى منطقة ثانية مطابقة في المنتج نفسه. |
| Video 6 | Phase 3 | معايرة كاميرا CCD بالنسبة إلى الرأس | علّم الماكينة موضع الكاميرا بالنسبة إلى الفوهة، بحيث تقع كل إحداثية مُعلَّمة فعليًا على ثقب البرغي. |
| Video 7 | Phase 4 | اضبط ارتفاع التركيب للمحور Z واختر وضع كشف العمق أو وضع عزم الدوران | اضبط الارتفاع الذي يُربط عنده البرغي، وافهم الفرق بين وضع كشف العمق ووضع عزم الدوران. |
| Video 8 | Phase 4 | شغّل البرنامج، وتخطَّ برغيًا بعد إنذار كشف العمق | أكمل مجموعة المعاملات، وشغّل البرنامج، وتعافَ من الإنذارات التي يصدرها ZM500 أثناء التشغيل. |
| Video 9 | Phase 1 | مراجعة المكونات: وحدة تحكم التغذية، المشابك، الكاميرا ومحرك المفك | عرض ثانٍ وأقرب للمكونات – مفيد عندما تتحقق من توصيل لست متأكدًا منه. |
| Video 10 | Phase 2 | التحضير لإزالة البراغي: التثبيت، تغيير الفوهة وبدء البرنامج | حوّل الماكينة من ربط البراغي إلى إزالتها، وتأكد من استواء المنتج قبل تسجيل أي شيء. |
| Video 11 | Phase 3 | تعليم الإحداثيات باستخدام مقبض التحكم: السرعات، الشعيرات الصليبية ومفتاح التسجيل | استخدم المقبض بشكل صحيح – تبديل السرعة، ومفاتيح التحريك X/Y، وقاعدة الضغطة الواحدة لتسجيل الثقب. |
| Video 12 | Phase 4 | حد عمر خدمة ريشة الثقب، اختبار المحرك ونقطة مرجعية CCD | اضبط عداد عمر الريشة واعرف مفتاح الاستعادة المناسب لكل إنذار. |
| Video 13 | Phase 3 | تسجيل جميع إحداثيات الثقوب ونسخ كتلة بشكل جماعي إلى القسم التالي | أكمل مجموعة إحداثيات كاملة وانسخ نطاقًا من الإحداثيات إلى الأرقام التسلسلية التالية. |
| Video 14 | Phase 5 | اضبط ارتفاع المحور Z، ثم شغّل إزالة البراغي من المؤشر | اضبط المرجع الارتفاعي للتركيب وابدأ تشغيل إزالة تلقائيًا من الموضع الحالي. |
| Video 15 | Phase 5 | إعادة الربط بعد الإزالة، وتغيير أجزاء وحدة التغذية لمقاس براغي مختلف | أعد تركيب البراغي بعد تشغيل الإزالة، وحوّل وحدة التغذية والرأس إلى مقاس براغي مختلف. |
| Video 16 | Phase 5 | تحويل برنامج الإزالة إلى التركيب | أعد استخدام برنامج أنشأته لإزالة البراغي، ليربط البراغي بدلًا من فكّها. |
| Video 17 | Phase 4 | مرجع المعاملات الافتراضية: التركيب مقابل الإزالة | اقرأ شاشة المعاملات الافتراضية واعرف القيم التي تخص ربط البراغي وتلك التي تخص إزالتها. |
| Video 18 | Phase 4 | التركيب في وضع عزم الدوران: العمود التلسكوبي وقيمة عزم الدوران | شغّل الآلة في وضع العزم – لا يُشغَّل المستشعر، ويُرفع العزم تدريجيًا حتى إحكام البرغي. |
| Video 19 | Phase 5 | إعادة بناء الإحداثيات بعد تغيير أدوات التثبيت ومتابعة التشغيل | استعد برنامجًا لم تعد إحداثياته مطابقة للمنتج بعد تغيير أدوات التثبيت. |
الأعراض بترتيب ما يبلغ عنها المشغّلون، مع الفيديو والتوقيت الذي يعالج كلًا منها. اذكر رقم الفيديو والتوقيت عند تواصلك مع مهندسينا – فذلك يوفّر جولة كاملة من الأسئلة.
| العَرَض أو الإنذار | السبب الأرجح | ما يجب فعله | فيديو |
|---|---|---|---|
| توقف تغذية البراغي، لا يوجد برغي عند الرأس | برغي منحشر في أنبوب التوصيل، أو الأنبوب غير مدفوع إلى نهاية تجهيزته | اضغط المثبّت الأبيض وادفع أنبوب الهواء بالكامل إلى نهاية التجهيزة، وتحقق من مسار وحدة التغذية، ثم استأنف | 15 |
| وحدة التغذية تهتز لكن لا تخرج براغي | تم تغيير جهد أو تردد القرص الاهتزازي | أعد U وF إلى قيم المصنع – فالمتغيران الوحيدان القابلان للضبط في وحدة التحكم تلك هما U وF | 9 |
| الماكينة تصدر إنذارًا بعد عدد محدد من البراغي | عداد عمر خدمة ريشة الثقب بلغ حده | افحص الريشة؛ إذا كانت لا تزال سليمة، فارفع الحد في إعداد عمر الريشة | 12 |
| إنذار انزلاق البرغي / انزلاق السن | البرغي غير مستقر في موضعه، أو الريشة متآكلة، أو انقطع التشغيل | أزل البرغي العالق عند الرأس؛ إذا كان البرغي قد رُبط بالفعل فاضغط Start، وإن لم يكن كذلك فاستخدم مفتاح اختبار المحرك | 12 |
| إنذار خلل في العمق أثناء التشغيل | لم يصل البرغي إلى العمق المحدد | اضغط Start مرة واحدة لتخطي ذلك البرغي والمتابعة؛ سجّل البرغي المتخطى لإعادة فحصه | 8 |
| البراغي المربوطة لا تزال مرتخية في وضع العزم | العزم منخفض جدًا، أو أن المستشعر يلتقط العمود التلسكوبي | أنزل العمود التلسكوبي باللف بحيث لا ينطلق المستشعر، ثم ارفع العزم خطوة بخطوة واختبر | 18 |
| البراغي تهبط خارج المركز | الإحداثية غير ممركزة، أو نقطة مرجع الكاميرا/فوهة الشفط غير صحيحة | أعد توسيط الشعيرات الصليبية واضغط Location؛ وافحص إعداد نقطة CCD | 4 / 12 |
| جميع الإحداثيات خاطئة بعد تغيير أدوات التثبيت | تغيّر موضع المنتج مع أدوات التثبيت | أعد بناء قائمة الإحداثيات للموضع الجديد، ثم شغّل من المؤشر | 19 |
| دورة الفك لا تفعل شيئًا | وضع فك البراغي غير مُشغَّل | اضبط وضع فك البراغي على 1 (0 يربط البراغي، و1 يفكها) | 17 |
| رأس الفك يصطدم بالمنتج | ارتفاع الفك مضبوط على قيمة منخفضة جدًا | ارفع ارتفاع الفك – يُستخدم 15 أو 20 في الفيديو عندما يلامس الرأس | 17 |
| الرأس يصطدم بالمنتج أو يسقط عليه | إطفاء الطاقة دون إعادة الرأس إلى نقطة الأصل | اضغط إعادة تعيين قبل إطفاء الطاقة، في كل مرة | 1 / 2 |
| الماكينة لا تتحرك بعد تشغيل الطاقة | إنذار يظهر عند بدء التشغيل | اضغط زر إعادة التعيين – يعود الرأس إلى نقطة الأصل ويزول الإنذار | 2 |
الأجزاء التي ستستبدلها أثناء التشغيل العادي، والمكان الذي يوضَّح فيه كل تغيير. تغييرات مقاس البرغي تبدّل ثلاثة أجزاء من وحدة التغذية والريشة معًا.
| الجزء | متى تستبدل أو تفحص | موضّح في |
|---|---|---|
| Driver bit | عند بلوغ حد عمر الخدمة المضبوط في وحدة التحكم، أو بمجرد أن تبدأ رؤوس البراغي في الانفلات | 12 |
| فوهة الشفط (التركيب) | عندما تُصدم فوهة الشفط أو تتشوّه أو لا تحمل البرغي مستقيمًا | 1, 10 |
| قطعة فك البراغي | تُركَّب لمهام الفك، وتُنزع مرة أخرى عند الربط | 10, 15 |
| أجزاء وحدة التغذية الخاصة بمقاس البرغي | كلما تغيّر مقاس البرغي – فـ M0.8 وM1.0 وM1.7 تحتاج أجزاءها الخاصة | 15 |
| أنبوب إمداد الهواء | عندما يتوقف وصول البرغي إلى الرأس؛ أعد تثبيت الأنبوب حتى الأسفل في التجهيزة | 15 |
| الكتل الداعمة وموضع التثبيت | عند كل تغيير للمنتج | 3, 10 |
| معايرة الكاميرا مع الرأس | بعد نزع الكاميرا أو صدمها، أو بعد أي تغيير لفوهة الشفط | 6 |
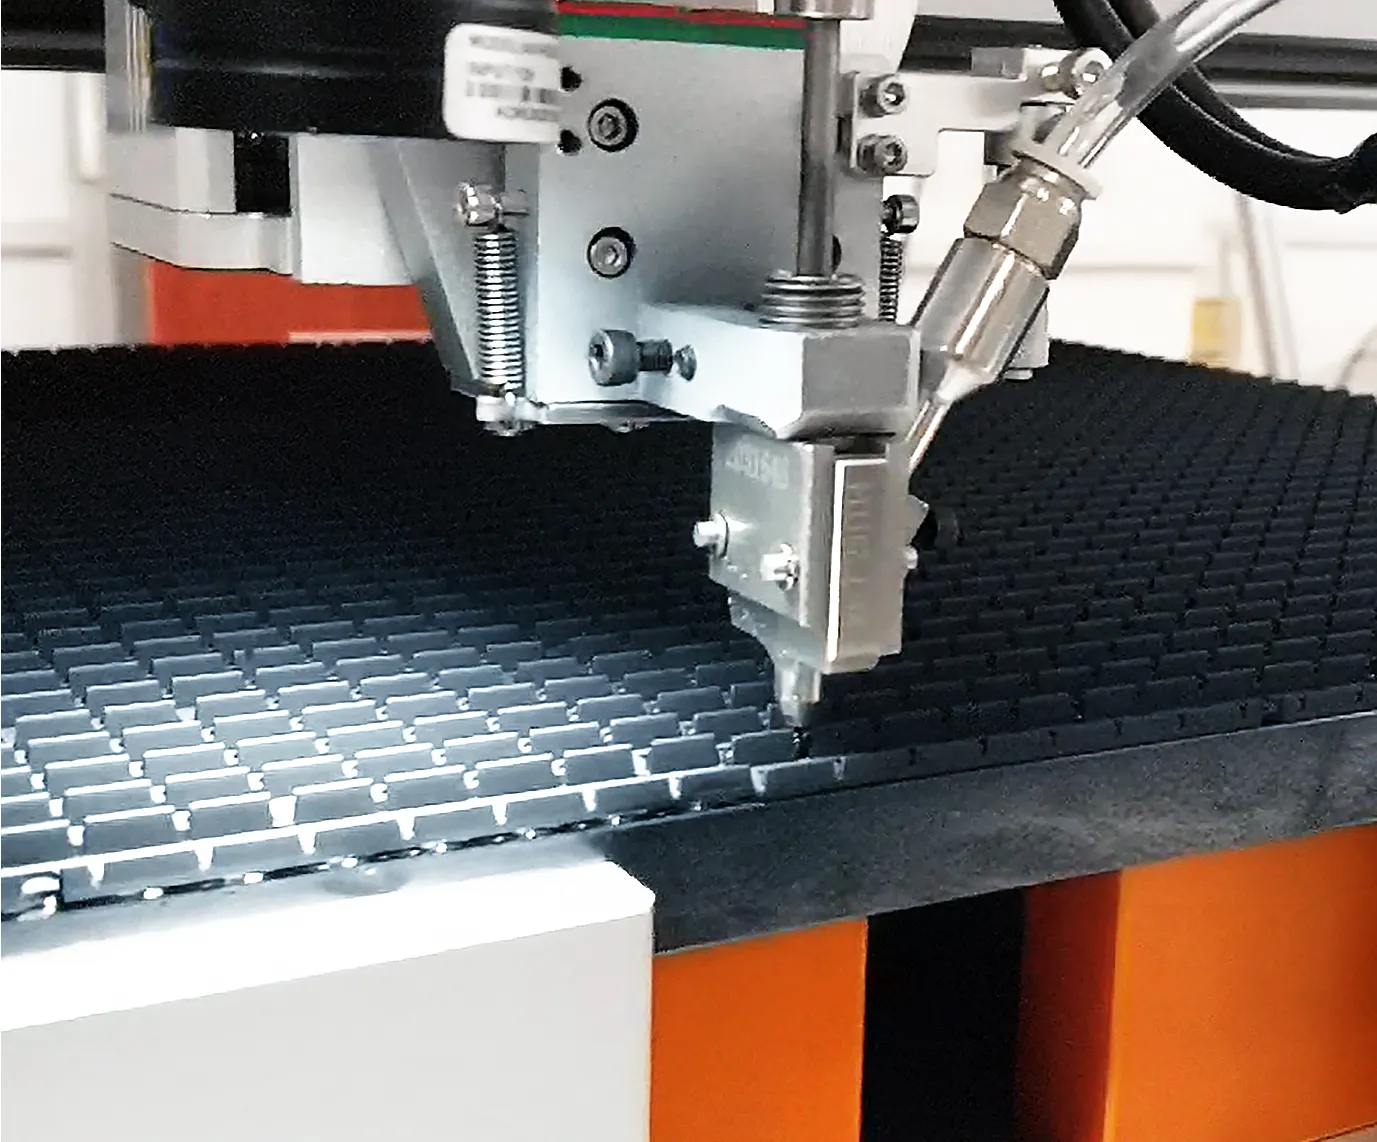
تستخدم ZM500 الإحداثيات نفسها والجسر نفسه للربط والفك. تتغير أربعة أمور، وجميعها موضحة في الفيديوهات من 10 إلى 19.
ملاحظة: بعد تشغيل الفك، أعد ربط البراغي بفوهة التركيب (الفيديو 15)، وافحص الريشة دائمًا قبل ربط نمط كامل مرة أخرى.
القيم كما هي منشورة في صفحة منتج ZM500 – استخدم هذه، لا القيم التي قد تتذكرها من آلة أقدم.
| البند | المواصفة | البند | المواصفة |
|---|---|---|---|
| الطراز | ZM500 | مواصفات البراغي | M0.8–M1.7 |
| عدد المحاور | 3+1 محاور (المحور Y مساعد) | دقة التموضع | ±0.025 mm |
| قابلية التكرار | ±0.025 mm | مقاس المنتج المتوافق | L500 × W500 mm |
| كفاءة الربط | 0.9–1.2 ثانية لكل برغي | عدد المفكات المتزامنة | 1 (مفك كهربائي سيرفو) |
| مسافة الحركة الفعلية (X/Y/Z) | 520 × 520 × 100 mm | الأبعاد الكلية | 960 × 900 × 750 mm |
| وزن الماكينة | نحو 110 kg | طريقة التحكم | بطاقة تحكم + مقبض |
| إمداد الطاقة | AC 220V, 50 Hz | ضغط هواء التشغيل | 0,55–0,65 MPa |
| طريقة التغذية | نوع النفخ (هوائي) | Feeder type | قرص اهتزازي دقيق |
| ذاكرة البرامج | 1,000 برنامج | شاشة | شاشة لمس |
| طريقة المحاذاة | بمساعدة الكاميرا | وضع أدوات التثبيت | فردي |
| وظائف الإنذار | انزلاق، خلل في التغذية | كشف العمق | وحدة مستشعر مدمجة |
تستخدم هذه الإجابات أرقام الفيديوهات والطوابع الزمنية نفسها المستخدمة في سلسلة ZM500 المكوّنة من 19 جزءًا أعلاه.
هذه الماكينةماكينة ربط البراغي & فكها ZM500 من JHIMSماكينة ثلاثية المحاور لربط وفك براغي M0.8–M1.7 في وحدات LED حتى 500 × 500 mm.فتح → ربط البراغيماكينة JHIMS BL18 الرأسية ذات 4 محاور لربط براغي خزائن عرض LEDماكينة ربط عمودية رباعية المحاور لخزائن شاشات LED، مع دورة خاصة بها من 19 فيديو.فتح →
 ربط البراغيماكينة ربط البراغي بالنفخ الهوائي رباعية المحاور المكتبية JHIMS ZM320ماكينة ربط براغي مكتبية رباعية المحاور تستخدم وحدة التحكم نفسها والتغذية من نوع النفخ.فتح →
 إحكام ربط البراغيماكينة ربط البراغي عالية السرعة لوحدات LED 2P-LXS500منصة عالية السرعة لإحكام ربط براغي وحدات LED لخطوط إنتاج ذات حجم أعلى.فتح →
 رفيق الخطماكينة توزيع الغراء الآلية عالية الدقة JH-D900ماكينة توزيع غراء أوتوماتيكية تُستخدم إلى جانب الربط في خطوط تجميع وحدات LED وPCB.فتح →
 أتمتة التغذيةوحدة التغذية الاهتزازية للعدسات DPS-2وحدة تغذية اهتزازية وعائية أوتوماتيكية للعدسات لخطوط التقاط ووضع مكونات SMT.فتح →Other guideدليل فيديو BL18صيغة التدريب نفسها المكوّنة من 19 فيديو مطبقة على ماكينة ربط خزائن شاشات LED موديل BL18.فتح →
 الأسئلة الشائعةالأسئلة الشائعة لاستكشاف أعطال BL18 وإصلاحها53 حلًا تربط العَرَض بالفيديو لطراز BL18 – بنفس طريقة استكشاف الأعطال المستخدمة في هذه الصفحة.فتح →
 Other guideدليل فيديو R6-Uتنسيق الفيديو المكوّن من 19 خطوة مطبَّق على آلة وسم الليزر UV من طراز R6-U.فتح →
 Case studyدراسة حالة المملكة العربية السعوديةمصنّع شاشات LED استبدل مفكات البراغي اليدوية بمنصة آلية لربط البراغي.فتح →
 Case studyالتركيب في الأرجنتينالتشغيل التجريبي وتدريب المشغّلين على آلة تثبيت الخزائن في أمريكا الجنوبية.فتح →
 الدعمالدعم الفنيتشخيص الأعطال عن بُعد، وقطع الغيار، وطلبات الخدمة لماكينات JHIMS.فتح →
أرسل لنا صورة لشاشة وحدة التحكم أو نص الإنذار ورقم الفيديو الذي كنت تتابعه - ويجيب مهندسونا خلال يوم عمل واحد.















